


はじめに:毎日たがねで壊しても、その間の打点は分からない
この記事は、タイの工場でスポット溶接 モニタリング 導入を検討している工場長、生産技術、品質保証、保全の方に向けて書いています。多くのボディ部品・シャシー部品のラインでは、毎日1個から数個の部品をたがねで壊して溶接部を確認しています。ただ、それで分かるのは壊した部品の打点だけです。次の確認までに流れた数百個、数千個の部品の打点が良かったかどうかは、記録が無ければ誰にも説明できません。
客先から「この時間帯に流れた部品の打点の電流値を出してほしい」と言われ、溶接コントローラーの画面を開いたものの、データが上書きされて残っていなかった。EV向けの新規部品で高張力鋼やめっき鋼板が増え、電極チップの減りが以前より早い。こうした場面に心当たりがあれば、この記事の対象です。
なお、ここで扱うのは抵抗スポット溶接の打点ごとのデータ監視と、その記録を部品に紐付けることです。アーク溶接のビードをカメラとAIで検査する話は別の工法・別の仕組みなので、溶接ビードのAI品質検査の記事を参照してください。
先に結論を書きます。スポット溶接のモニタリングは「装置を足す」話ではありません。「どの打点のデータを、どの部品番号に、何年残すか」を先に決める話です。メーカー各社の発表を見る限り、現在の溶接コントローラーの多くは打点ごとの電流や通電時間などをすでに扱えます。最初にやるべきことは次の3つです。
- 管理する打点(重要打点)を決める
- 既存コントローラーからデータを集め、部品IDと紐付ける
- チップドレス(電極先端の整形)と電極寿命を記録する
外付けモニターや適応制御(アダプティブ制御)への更新は、その後に重要打点に絞って検討します。また、ピール試験やたがね試験といった破壊試験は、モニタリングを入れても無くなりません。頻度を変えるなら客先の承認が要ります。
本記事は特定製品の推奨やランキングではありません。製品の機能はメーカーの発表として紹介します。後半の費用対効果は、この記事のための仮の数字で組んだ試算です。
なぜ今、タイの工場でスポット溶接のモニタリングを見直すのか
まず、タイの自動車生産の足元を確認しておきます。数字は発表元と対象範囲をそのまま書き、足し合わせたり自社に当てはめたりはしません。
- タイ工業連盟(FTI)の2026年9月28日の発表によると、2026年8月の四輪車生産は124,646台で前年同月比10.9%増でした。牽引したのは乗用BEVの生産(77%超の増加)と輸出向けピックアップ(18%超の増加)です。
- 2026年1〜7月の累計生産は834,595台で、7月はBEV、PHEV、HEVの生産が伸びを支えたと報じられています。
- 一方で、7月の生産実績を伝えた報道によると、FTIはそれ以前に2026年通年の生産を3.33%減と予測していました。6月の生産は前年同月比7.55%減で、月ごとの振れは大きいままです。
- 2025年通年の生産は1.455百万台でした(FTIの2026年1月28日発表)。乗用車ではICE車が前年比29%減の約248,000台、BEVが2倍超の71,000台と、構成が大きく動いています。
- クルンシィ・リサーチ(2026年8月3日)は、2026〜2028年の生産を年0.5〜1.5%増、年1.49〜1.51百万台と見込んでいます。同レポートでは、国内生産能力の推定80%を日系メーカーが占めるとしています。
EV関連の政策も部品工場に関わります。タイ投資委員会(BOI)の2024年12月の発表では、EV 3.5の制度のもとで、2026年は輸入車1台につき2台の現地生産が求められ、2027年にはこの比率が3台に上がります。2025年11月の見直しでは、補助金の支払いが現地生産目標の達成と直接連動し、未達なら減額される形になりました。完成車メーカーの現地生産が進めば、新しい材料と新しい部品形状の立上げが部品工場に回ってきます。
足元のリスクも見ておく必要があります。2026年10月8日の報道によると、アマタシティ・チョンブリ工業団地で土堤の崩壊による洪水がZone 7、8、9で起き、自動車部品工場10社超が操業を止めました。影響は主に日系、特にトヨタに出ていると報じられ、工業損失は暫定の見積で約60億バーツとされています。設備が止まり、再立上げをするときに「止まる前と同じ条件で溶接できているか」を示せる記録があるかどうかは、復旧後の出荷判断に効いてきます。
人の面では、2026年5月にTWI Thailandとタイ労働省技能開発局(DSD)が覚書を結び、CSWIPの溶接技能者認証を国の技能開発の体系に組み込む動きが始まりました。溶接の技能を証明する仕組みは整いつつありますが、ロボットや定置機で毎日大量に打つスポット溶接では、人の資格に加えて、打点ごとの記録が品質を説明する材料として重みを持ちます。
スポット溶接で品質を決める要素と、壊さないと分からない理由
スポット溶接(抵抗スポット溶接)は、重ねた鋼板を上下の電極で挟み、加圧しながら大電流を流して、接触部の電気抵抗で発熱させて接合します。品質を左右する主な要素は次の4つです。
- 溶接電流:発熱量を決める。高すぎても低すぎても不良につながる
- 通電時間:電流を流す長さ。同じ電流でも時間で入熱が変わる
- 加圧力:電極で板を押さえる力。接触抵抗と溶融金属の閉じ込めに効く
- 電極チップ先端径:電流が流れる面積。チップが摩耗して先端が広がると、同じ電流でも電流密度が下がる
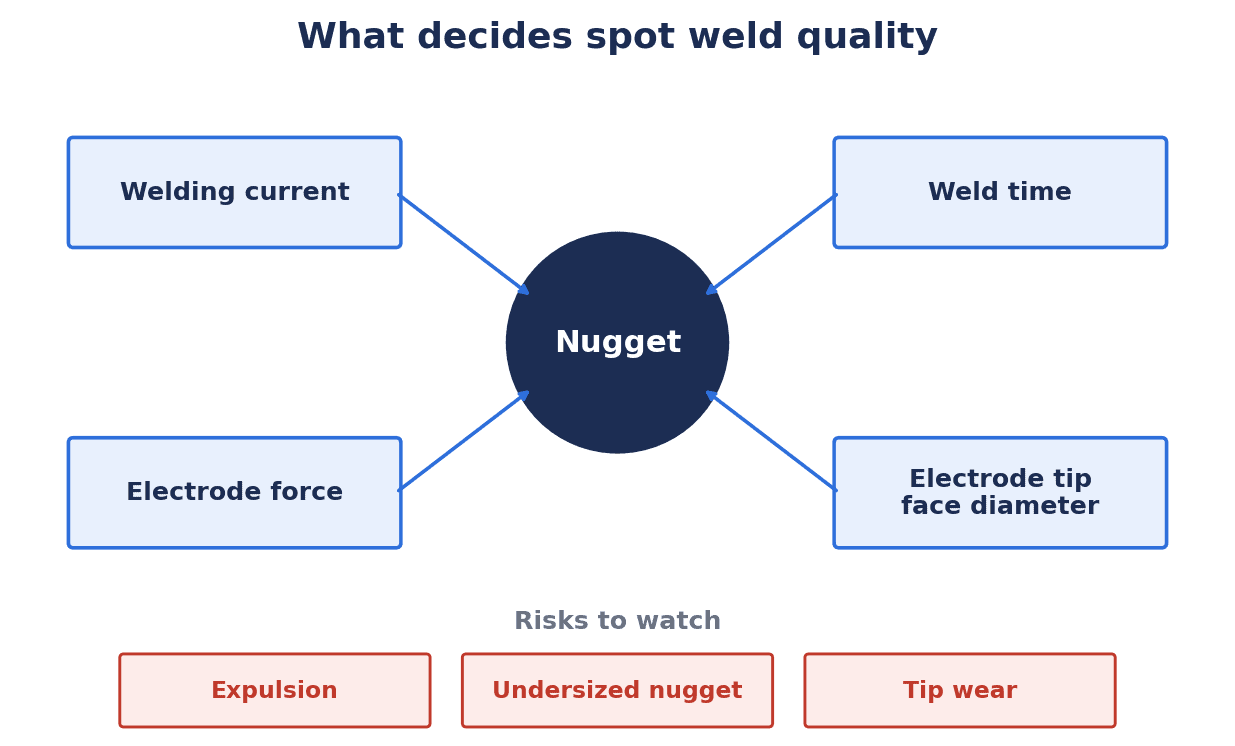
これらの条件がそろうと、板と板の間にナゲット(溶融して固まった接合部)ができます。入熱が足りなければナゲットが小さくなり、強度が出ません。入熱が多すぎたり加圧が足りなかったりすると、散り(expulsion。溶融金属の飛散)が起き、ナゲットが痩せたり、外観や後工程に影響が出たりします。さらに電極チップは打点を重ねるごとに摩耗し、先端の形が変わっていきます。
用語をそろえるには、ISO 17677-1:2021(Resistance welding — Vocabulary — Part 1: Spot, projection and seam welding)が参考になります。スポット、プロジェクション、シーム溶接の用語と定義をまとめた規格で、英語と仏語が公式です。タイ人スタッフ、日本人駐在員、海外の設備メーカーの間で「散り」「ナゲット」「チップ」の言い方がずれると、異常報告の時点で話が食い違います。社内の用語集をこの規格の英語の用語に合わせておくと、ベンダーとのやり取りも楽になります。
ナゲット径の合否基準は、板厚に応じた最小径を規格や客先仕様で定めるのが一般的です。高張力鋼(AHSS)のスポット溶接条件を解説したAHSS Insightsの指針は、AWS C1.1を参照しながら、ナゲット径に「満足な溶接とみなす最小径」と「初期の狙い径」の2種類があることを示しています。狙いを最小径ぎりぎりに置かず、余裕を持たせて条件を決めるという考え方です。
問題は、ナゲットが板の内側にあって外からは見えないことです。外観がきれいでも中のナゲットが小さいことがあり、逆に散りが出ていてもナゲット径は足りていることがあります。だから毎日部品を壊して確かめてきたわけです。モニタリングは、壊さずに全打点の「条件が狙いどおりだったか」を記録する手段で、壊して確かめる試験とは役割が違います。この違いは第10章で詳しく整理します。
スポット溶接 モニタリングの方式を比べる
ひと口に「モニタリング」といっても、方式によって分かることが違います。代表的な5つを並べます。
| 方式 | 分かること | 分からないこと | 前提・注意 |
|---|---|---|---|
| ①コントローラー内蔵の記録と定電流制御 | 打点ごとの電流、通電時間、プログラム番号、コントローラーが出す判定 | 外部の要因(板の合わせ不良、分流など)がナゲットに与えた影響の大きさ | 既存機の通信機能と記録容量の確認が必要 |
| ②外付けモニター(電流コイル、電圧、加圧力、変位) | 二次側の実測値、波形、加圧力や変位の推移 | 実測値からナゲット径を直接は判定できない | センサーの取付けと校正が必要 |
| ③動的抵抗の監視 | 電極摩耗、段取り、表面汚染などによる変化の兆候 | 単独では強度の保証にならない | 電圧と電流の両方を取る必要がある |
| ④適応制御 | 打点中の変化に応じて電流や加圧力を調整した記録 | 補償しきれない異常の扱いは機種ごとに違う | コントローラーの更新を伴うことが多い |
| ⑤AIによる品質予測 | 研究段階では散りやナゲット径の予測が報告されている | 量産ラインでの再現性は個別に確認が要る | 学習用の正解データ(破壊試験結果など)が必要 |
③の動的抵抗について、オーストラリア国立大学のSummervilleらの研究(Welding Journal、2017年)は、溶接中の動的抵抗の波形から情報を取り出し、電極摩耗、段取り、表面汚染といった変動を監視することで、部品をラインから取り出さずに不具合をすばやく検出できるとしています。抄録には数値の性能は示されていません。
⑤のAIについては、第12章と第16章で研究の範囲とあわせて紹介します。
製品の例を、メーカー(または販売代理店)の発表として挙げます。
- Bosch RexrothのPRC7000について、メーカーの発表(2022年1月)によると、ミリ秒単位で溶接品質を調整し、特許の加圧力フィードバックでアルミの熱膨張を読み取って加圧力と電流を適応制御するとしています。溶接プログラムは最大10,000本保存できるとしています。
- 同じくPRC7000について、メーカーの発表(2023年8月)では、新機能「Adaptive Position Regulation」で電気的なプロセス変数と機械的なプロセス変数を組み合わせるとし、「IoT Connector」と「Weld Spot Analytics – Insights」で品質保証のための自動記録ができるとしています。
- AMADA WELD TECHのWM-R100Aについて、メーカーの製品ページによると、電流、電圧、加圧力、変位、シールドガス流量を測定でき、どの抵抗溶接機でもモニターできるとうたっています。
- 同社のMG-300Aについて、メーカーの製品ページによると、電流、電圧、時間、電力、エネルギー、抵抗を測り、上位版では変位、速度、加圧も扱い、SPC計算から限界値を生成できるとしています。
- Harms+WendeのGenius HWIについて、販売代理店の掲載ページによると、二次定電流制御(CCR)と電極管理の機能を持ち、適応フィードバック「IQR」は上位のPROで標準、下位版ではオプションとされています。
- ARO Welding TechnologiesのMFDCコントローラーについて、メーカーの製品ページによると、適応溶接で板材や板厚の違い、電極チップの摩耗、接着剤、合わせ不良、分流を補償するとしています。
いずれもメーカー側の説明で、第三者による検証結果として示されたものではありません。自社ラインで同じ効果が出るかは個別に確かめる必要があります。比較の目的は「どの方式で何が分かるか」をつかむことで、機種の優劣を決めることではありません。
何を記録するか:打点ごとのデータ項目(溶接条件 記録)
モニタリングの成否は、何を記録するかの設計で半分決まります。項目を増やすほどデータ量と通信の負荷は増えるので、「必須」と「推奨」に分けて考えます。
| データ項目 | 内容 | 区分 |
|---|---|---|
| 打点ID | 部品図面上の打点番号(例:重要打点の識別子) | 必須 |
| 溶接プログラム番号 | コントローラー内の条件番号 | 必須 |
| 電流の実測値 | 打点ごとの溶接電流 | 必須 |
| 通電時間 | 実際に通電した時間 | 必須 |
| 加圧力 | 設定値、取れる場合は実測値 | 推奨(重要打点は必須) |
| 電圧/抵抗 | 動的抵抗の計算に使う | 推奨 |
| 判定結果 | コントローラーやモニターのOK/NG | 必須 |
| 散りの検知 | 散りの有無のフラグ | 推奨 |
| チップの打点数とドレス回数 | 前回ドレス後の打点数、累計のドレス回数 | 必須 |
| ガン番号 | どの溶接ガンで打ったか | 必須 |
| コントローラーID | どのコントローラーで打ったか | 必須 |
| 時刻 | 打点した日時(同期された時刻) | 必須 |
| 部品ID | シリアル番号またはロット番号 | 必須 |
| 作業者/ロボット | 手持ちガンなら作業者、ロボットならロボット番号 | 推奨 |
ここで大事なのは、電流や時間の値そのものより「部品ID」「打点ID」「時刻」の3つです。値が完璧に記録されていても、どの部品のどの打点かが分からなければ、客先に説明する材料になりません。
溶接条件の記録は、熱処理の炉の条件記録と同じ型の仕事です。CQI-9の世界で同じ問題を扱った熱処理の加工条件記録の記事も、項目の切り分けの参考になります。また、締付トルクを1本ずつ個体に残すナットランナー選定の記事は、打点データと構造がよく似ています。
スポット溶接 トレーサビリティの設計:打点と部品IDの紐付け
打点データを部品に紐付けるには、「この打点が打たれたとき、治具に載っていたのはどの部品か」を確定させる必要があります。手順としては、次の3つのタイミングで部品IDを押さえます。
- ワーク到着時:治具に部品が載ったことを在荷センサーで確認し、部品IDを読む
- 溶接中:治具の在荷信号が続いている間の打点を、その部品IDに割り当てる
- 払出し時:治具から部品が外れた時点で区切り、次の部品と混ざらないようにする
部品IDの付け方は、刻印や二次元コードの方式によって変わります。採番の考え方はシリアル番号管理システムの記事、刻印の装置は産業用レーザーマーカー選定の記事にまとめています。プレス部品で個体に刻印できない場合は、ロット単位や治具のサイクル番号で紐付ける折衷案もあります。どこまでの粒度にするかは、客先の要求と隔離したい範囲から逆算します。
見落としやすいのが時刻です。コントローラー、PLC、IDリーダー、サーバーの時計が数秒ずれていると、打点が前後の部品に割り当てられてしまいます。打点と部品の時刻を合わせる設計は、工場の時刻同期の記事で受入試験の方法まで扱っています。紐付けをタイムスタンプだけに頼らず、在荷信号やサイクル番号と組み合わせると、ずれに強くなります。
データ量も最初に見積もっておきます。Audiの発表(2023年)によると、同社ネッカーズルム工場では車1台あたり約5,000の打点があり、1シフトで300台、約150万打点になるとされています。これは完成車メーカーの車体工場の例で、部品工場の打点数はずっと少ないはずですが、1部品に数十点の打点がある部品を何千個も流せば、1日の記録は数万から数十万行に達します。項目数と保存期間を掛け合わせて、ストレージとバックアップの容量を見積もってください。
保存年数は一律の正解がありません。客先の要求と社内の文書管理規程で決めます。客先ごとに年数が違うなら、部品番号ごとに保存期間を持てる設計にしておくと後で困りません。
この「工程データを個体に紐付ける」設計は、ダイカストのショット単位トレーサビリティの記事とほぼ同じ骨格です。工法は違っても、IDを読むタイミング、時刻、データ量の3点で悩むところは共通です。
既存コントローラーからデータを集める
多くの工場で、最初に確かめるべきは「今あるコントローラーから何が取れるか」です。通信の方式は機種と世代で大きく違います。メーカーの発表に見られる例は次のとおりです。
- Bosch RexrothのPRC7000について、メーカーのブログ(2022年5月)は、MQTTとOPC UAを完全に組み込んだ市場初の製品だと自称しています。1日最大30,000打点のデータを記録・送信でき、データはJSON形式で送るとし、ゲートウェイの要らない「オールインワン」をうたっています。
- WTC(Weld Technology Corp)のView-Netについて、メーカーの製品ページによると、Ethernet経由で溶接データを集め、工場内のすべての溶接制御を一つの画面で監視でき、溶接データの保管、表示、グラフ化と、溶接プロセッサのファイルのバックアップ・復元ができるとしています。
- AMADA WELD TECHのWM-R100AはTCP/IP通信と統合データベース、統計ソフトMinitab 15を備え、MG-300AはRS232またはEthernet IPで通信するとメーカーの製品ページにあります。
- AROのMFDCコントローラーは、Ethernet IP、Profinet IO、DeviceNet、Interbus-S、Profibus DPに対応するとメーカーの製品ページにあります。
- Harms+WendeのGenius HWIは、販売代理店の掲載ページによると、Ethernetが標準で、Interbus、Profibus、ディスクリートI/Oにも対応します。
自社のラインに並ぶコントローラーの型式、ファームウェア、通信ポートを一覧にすると、「そのまま取れる」「設定変更で取れる」「取れない」の3つに分かれるはずです。取れない古いコントローラーは、外付けモニターで二次側の電流を測るか、PLC経由でゲートウェイを通して最低限の判定結果を拾う方法で補います。全部を一度に新しくする必要はありません。
集めたデータの置き場所は、既存の仕組みとの関係で決めます。時系列の大量データを長く持つなら産業用ヒストリアンの選定記事、生産数や稼働と一緒に集めるなら生産実績の自動収集の記事、設備の保全履歴と製造ロットを結ぶなら生産設備トレーサビリティの記事が参考になります。溶接だけのために別のデータベースを作ると、後でMESや品質システムとの連携で二重管理になりがちです。
電極チップ ドレス 管理と電極寿命
電極チップは消耗品です。打点を重ねると先端が摩耗して広がり、同じ電流でもナゲットが小さくなっていきます。これを戻すのがチップドレスで、先端を削って形を整えます。めっき鋼板が増えると、この劣化が速くなります。
研究の知見を、範囲とあわせて紹介します。
- 近藤らの研究(溶接学会論文集、2009年。トヨタと東北大学の共同)では、合金化溶融亜鉛めっき(GA)鋼板と裸鋼板を交互に溶接すると電極寿命が極端に短くなり、リング状のナゲットが生じやすくなると報告しています。GA鋼板の溶接で生じた合金の残渣が裸鋼板に付着して電極先端の摩耗と扁平化を進め、電極の中心に高抵抗の炭素質の層がたまって正常なナゲットの形成を妨げる、という機構です。
- Chen と Zhou の研究(Surface & Coatings Technology、2006年)は、被覆電極を使った実験室の研究で、亜鉛と銅の電極が反応して黄銅ができて固着し、剥離やピッティングを経てチップ径が大きくなり、電極寿命が下がると説明しています。頻繁なドレスや電極交換が生産速度の制約になるとも述べています。
電極寿命の評価手順は、ISO 18278-2:2016(Resistance welding. Weldability – Evaluation procedures for weldability in spot welding)に、適正な溶接電流範囲と電極寿命を求める試験手順として含まれています。対象は単板厚0.4〜6.0 mmの非被覆・被覆鋼板です。
何打点ごとにドレスするかは、材料、板厚、チップ形状、電流で大きく変わり、一般化した数値はありません。自社の材料と条件で試験し、ナゲット径が狙いを下回らない間隔を決めるのが基本です。そのうえで、次の項目を記録します。
- ドレスを実施した日時、ガン番号、ドレッサーの番号
- ドレス後の打点数(次のドレスまで何打点打ったか)
- チップ交換の日時と累計打点数
- ステッパー(チップの摩耗にあわせて電流を段階的に上げる機能)の段数と現在の段
- ドレス不良や削り不足の検知があればその記録
この記録があると、「チップ交換の直前の打点だけNGが増える」「特定のガンだけドレス後の打点数が多すぎる」といった傾向が見えるようになります。早すぎる交換を減らしてチップ費を下げる話も、遅すぎる交換で不良を出さない話も、この記録が出発点です。
規格と客先要求:ISO・AWS・JIS・CQI-15
スポット溶接の品質管理に関わる主な規格を、番号、版、題名だけ紹介します。要求事項の細かな中身は原文と客先仕様で確認してください。
| 規格 | 題名(英題) | この記事との関係 |
|---|---|---|
| ISO 14373:2024 | Resistance welding — Procedure for spot welding of uncoated and coated low-carbon steels | 低炭素鋼(非被覆・金属被覆)の2枚・3枚重ね、単板厚0.4〜3.0 mmのスポット溶接手順。第3版で2015年版を置換 |
| ISO 10447:2022 | Resistance welding – Testing of welds – Peel and chisel testing of resistance spot and projection welds | ピール試験とたがね試験の手順。板厚0.5〜3.0 mm |
| ISO 18278-2:2016 | Resistance welding. Weldability – Evaluation procedures for weldability in spot welding | 適正電流範囲と電極寿命の評価手順 |
| ISO 17677-1:2021 | Resistance welding — Vocabulary — Part 1: Spot, projection and seam welding | 用語と定義 |
| ISO 17657-4:2005 | Resistance welding – Welding current measurement for resistance welding – Part 4: calibration system | 溶接電流の測定系、電流センサー、電流計の校正 |
| AWS D8.1M:2021 | Specification for Automotive Weld Quality – Resistance Spot Welding of Steel | 鋼のスポット溶接部の目視・測定による受入れ基準 |
| JIS Z 3140:2017 | 英題: Method of inspection and acceptance levels for resistance spot welds | 抵抗スポット溶接部の検査方法と受入れレベル |
| AIAG CQI-15 第2版 | Special Process: Welding System Assessment | 自動車部品組織向けの溶接管理システムの監査 |
モニタリングと特に関係が深いのはISO 17657-4です。溶接電流計や電流センサー付きのモニター装置の校正系と校正手順を扱っています(AC 50/60 Hz またはDC)。現場で電流をチェックするポータブルの溶接チェッカーも、測定器として校正の対象です。メーカーの製品ページによると、AMADA WELD TECHのポータブル溶接チェッカーMM-410AはISO 17657に準拠したトロイダルコイルを使い、電流0.010〜200.0 kAを測定できるとしています。チェッカーやモニターを校正の台帳に載せる方法は、校正管理システムの記事を参照してください。
CQI-15は、AIAGが2019年11月に第2版のリリースを告知した、溶接管理システムの監査です。第2版ではファスナーのプロジェクション溶接とMIAB溶接が追加され、監査の質問がProcess Tablesに統合されました。熱処理のCQI-9と同じく、AIAGの特殊工程の評価のシリーズです。ただし、AIAGの告知には打点データをどう記録するかの具体的な要求は書かれていません。打点データの記録をCQI-15の要求そのものとして扱うのではなく、溶接管理の実態を説明する材料の一つとして位置づけるのが妥当です。監査に耐える証跡の考え方はIATF 16949トレーサビリティの記事とIATF 16949 2nd Editionの準備の記事で扱っています。
スポット溶接 検査 方法:破壊・非破壊・モニタリングの役割分担
スポット溶接の検査方法は、大きく破壊試験、非破壊試験(主に超音波)、モニタリングの3つです。どれか一つで全部を置き換えるのではなく、役割を分けて組み合わせます。
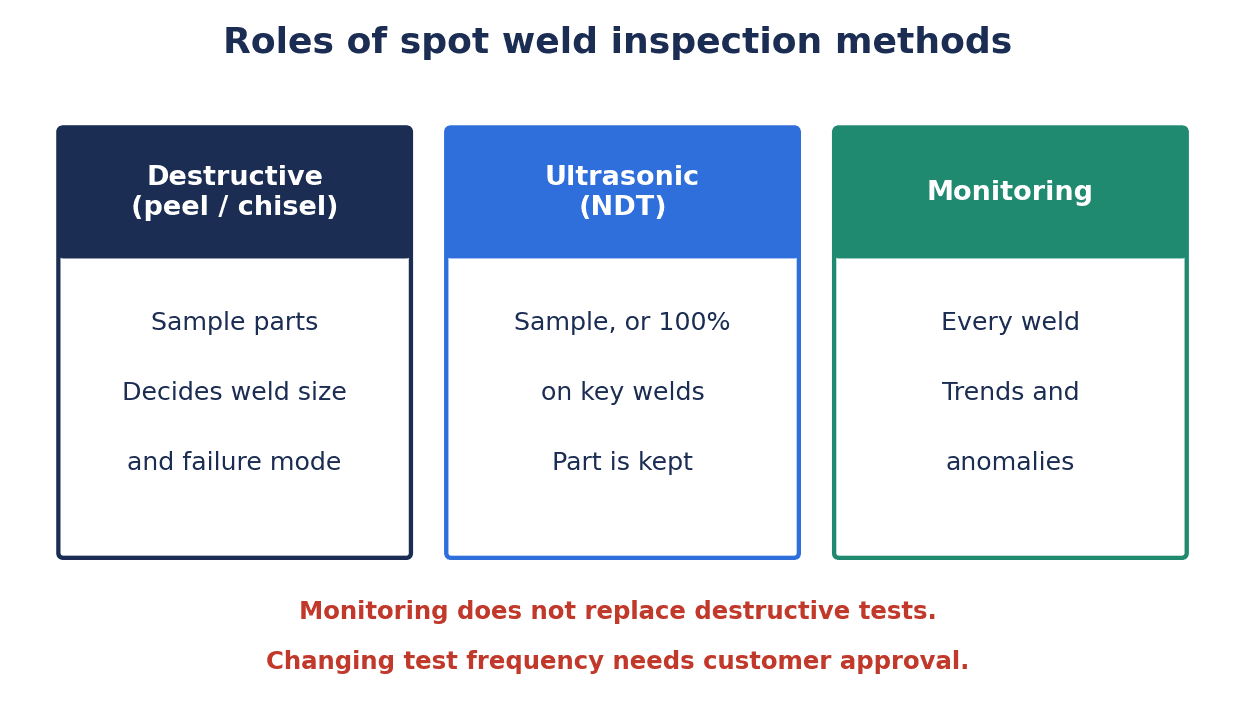
破壊試験(ピール、たがね):ISO 10447:2022は、ピール試験とたがね試験で溶接部の寸法と破断形態を判定する手順を定め、非破壊のたがね試験による確認も含んでいます。ナゲットの大きさと壊れ方を直接見られるのは破壊試験だけで、条件出しや日常の確認の基準になります。
一方で、破壊試験には弱点もあります。米国エネルギー省の2006年度の報告(ローレンス・バークレー国立研究所)は、破壊試験の欠点として、スクラップ費、作業者の人間工学的な負傷、問題の発生から検出までのタイムラグ、傾向データが残らないことを挙げ、アルミは高価で手直しも難しいため分解試験の費用が見合わないと述べています。同じ報告では、1打点4秒未満で検査するフェーズドアレイ超音波の開発を目標にしていました。2006年度の古い資料なので、技術の現状ではなく、課題の背景として読んでください。
非破壊試験(超音波):2022年に学術誌Materialsに掲載された研究では、0.8 mmの電気亜鉛めっき鋼板と1.2 mmの溶融亜鉛めっき鋼板の組合せで75継手(電流の水準ごとに5体)を作り、超音波の反射エコーと機械特性の関係を調べています。反射エコーの数と破断力の相関は0.41、ナゲット径とは0.50、中間エコーと破断力は−0.69、ナゲット径とは−0.72で、機械学習の手法で95%の精度を得たと報告しています。これは実験室での研究で、量産ラインで同じ精度が出るとは限りません。
製品の例として、Waygate TechnologiesのKrautkrämer SpotVisionについて、メーカーの発表(2022年9月)によると、スポット溶接用のポータブルなフェーズドアレイ超音波装置で、13 MHzの2Dマトリクスプローブ(32素子)とTFM(Total Focusing Method)を使うとしています。
モニタリング:全打点の条件を記録し、傾向と異常を拾い上げる役割です。ナゲット径を直接測るものではありません。Audiの発表(2023年)では、従来は超音波による抜取りの分析をしていたところを、AIで全打点のデータを分析して異常に集中する方式に切り替えると説明しています。ドイツ品質協会(DGQ)やフラウンホーファーと連携し、監査や認証に耐える形を検討しているとしています。
大事な点を繰り返します。モニタリングを入れても、破壊試験は無くなりません。破壊試験の頻度を減らすことを考えるなら、モニタリングの記録と破壊試験の結果を一定期間突き合わせ、その根拠を示したうえで、客先の承認を得ることが前提です。承認無しに頻度を下げることはできません。
異常が出たときの処置:止める・隔離する・補修する
モニタリングで異常を検知したときの処置を、事前に決めておかないと、アラームが鳴っても誰も動かない状態になります。判定NG、散りの検知、電流の逸脱といった異常の種類ごとに、次の3段階を決めます。
- 止める:重要打点のNGはライン停止、それ以外は警告にとどめて次の確認で見る、など区別する。すべてを停止にすると、誤報でラインが止まり続け、結局アラームを切られてしまう
- 隔離する:打点データと部品IDが紐付いていれば、隔離の範囲を「異常が出た打点の部品と、その前後の数個」まで絞れる。紐付けが無ければ、前回の破壊試験以降に流れた全数が隔離の対象になる
- 補修する:手直し溶接(再溶接)をしたら、どの部品のどの打点を、誰が、どの条件で補修したかを記録する。補修後の確認方法も決めておく
一部のコントローラーは補修まで自動化をうたっています。メーカーの製品ページによると、AROのMFDCコントローラーの「SQA(Steel Quality Assurance)」は、各打点に品質の評価を割合で付け、閾値を下回った打点を自動で再溶接するとしています。自動再溶接を使う場合も、再溶接した事実を部品の記録に残すことが欠かせません。
隔離から補修、再検査までの流れを記録する仕組みは、リワーク管理システムの記事で詳しく説明しています。溶接の補修も、他の工程の手直しと同じ台帳で管理すると、客先への説明が一本化できます。
材料が変わるとき:高張力鋼・ホットスタンプ材・めっき鋼板・アルミ
EV向けの新規部品では、高張力鋼(AHSS)、ホットスタンプ材、めっき鋼板、アルミが増えます。材料が変わると、溶接条件も、監視の閾値も、決め直しになります。
研究の例を、範囲を添えて紹介します。
- ケンタッキー大学とGMのKershawらの研究(Journal of Manufacturing Processes、2024年)は、AlSiめっき(40 μm)のホットスタンプ材Usibor 1500を対象に、動的抵抗、電極加圧力、変位を記録して散りとの関係を調べています。対象は板厚1、1.4、1.8 mmの計627打点で、実験室での手動溶接です。著者らは、既存の物理モデルの多くが非被覆材の管理された実験室環境しか扱っていないのに対し、実生産では被覆鋼板が標準だと指摘しています。
- フラウンホーファーIPKの研究(AHSS Insights掲載)は、動的抵抗と電極加圧力に、シミュレーションで求めたナゲットの成長速度を加えて、AIで散りを予測しています。静的データ、動的な実測データ、シミュレーションを組み合わせて約96%、溶接開始後30ミリ秒のデータだけで約90%の精度と報告しています。範囲は実験室、データは500打点、AHSS 1種と軟鋼1種の2枚重ね(鋼種と板厚は非開示)です。研究では、電流が高いとナゲットの成長が大幅に速くなり、散りが起きやすくなると述べています。
アルミ向けの製品の例としては、Froniusが2018年の同社誌記事でDeltaSpotを紹介しています。メーカーの発表によると、電極とワークの間をプロセステープが走る方式で、1本のテープで最大7,000打点を中断なく溶接でき、電極寿命は用途によって最大20,000打点としています。
AHSSの溶接条件について、前出のAHSS Insightsの指針はAWS C1.1を参照しています。新規部品の立上げでは、次の順で条件と閾値を決めるのが現実的です。
- 客先仕様と規格で、ナゲット径の最小値と破断形態の要求を確認する
- 試験片で電流範囲を振り、破壊試験でナゲット径を測って、狙いの条件を決める
- 狙いの条件で量産試作を流し、モニタリングの値(電流、時間、抵抗など)の分布を取る
- 分布と破壊試験の結果を突き合わせ、警告とNGの閾値を仮に置く
- 量産初期は破壊試験の頻度を高めに保ち、閾値を見直す
閾値を最初から固定せず、立上げ期のデータで調整する前提にしておくと、誤報と見逃しの両方を減らせます。
RFPに書く要件
モニタリングの仕組みをベンダーに見積もってもらうとき、要件があいまいだと、提案の範囲がばらばらになり比較できません。RFP(提案依頼書)に書く項目を整理します。
| 項目 | 書く内容 | ベンダー回答で確認すること |
|---|---|---|
| 対象設備 | ガンとコントローラーの一覧(型式、ファームウェア、通信ポート、台数) | 機種ごとに「そのまま取れる/設定で取れる/追加機器が要る」の区分 |
| 取得項目と周期 | 第5章の表の必須項目、打点ごとか波形までか | 波形を取る場合のデータ量と保存方法 |
| 部品IDの紐付け | IDを読むタイミング、在荷信号、ロット運用の有無 | 紐付けの失敗時の扱い(欠番の表示、再紐付け) |
| 判定ロジックと閾値 | 閾値をどこで持つか(コントローラー側か上位側か)、SPCの使い方 | 閾値の変更手順と承認の流れ |
| 保存期間とバックアップ | 部品番号ごとの保存年数、バックアップの頻度と保管場所 | 容量の見積と拡張方法 |
| 画面と帳票 | 打点ごとの一覧、部品IDでの検索、客先提出用の帳票 | 帳票の様式変更の可否 |
| アラーム通知 | 通知先、手段、エスカレーション | 誤報を減らす設定の方法 |
| 時刻同期 | 同期の方式と許容するずれ | ずれの監視方法 |
| ユーザー権限と変更履歴 | 条件や閾値を変えられる人の範囲、変更履歴の保存 | 監査で変更履歴を出せるか |
| 既存システムとの連携 | MES、ヒストリアン、品質システムとの接続 | 接続方式と責任分界 |
| 校正 | 電流センサー、モニター、チェッカーの校正(ISO 17657-4の考え方) | 校正の手順と周期の提案 |
| 教育と保守 | 現場、保全、品質保証向けの教育、保守の体制(タイ語対応を含む) | 障害時の対応時間と連絡窓口 |
閾値の持ち方は議論になりやすい点です。メーカーの製品ページによると、AMADA WELD TECHのMG-300AはSPC計算から限界値を生成できるとしています。統計的に閾値を作る機能があっても、最終的な閾値を誰が承認し、変更履歴をどう残すかは自社で決める必要があります。
FAT/SATと受入基準
装置やソフトを受け入れるときは、出荷前の工場受入試験(FAT)と、現地での受入試験(SAT)の2段階で確かめます。
FAT(出荷前)で確かめること
- 模擬信号を入れて、打点データの記録に欠落が無いこと
- 判定ロジックが、仕様どおりにOKとNGを出すこと(境界値の前後を含む)
- 部品IDと打点の紐付けが、模擬の部品の流れで正しくできること
- 通信が切れて戻ったときに、データの欠落や重複が起きないこと
SAT(現地)で確かめること
- 実ラインで一定期間運転し、全打点の記録率を確認する
- 部品IDとの紐付け率を確認する(紐付けできなかった打点の数と原因)
- コントローラー、ID読取り、サーバーの時刻のずれ
- アラームが決めた相手に、決めた時間内に届くこと
- 既存の破壊試験の結果と、同じ部品のモニタリングの記録を突き合わせる
記録率や紐付け率の合格ラインについて、業界で決まった数値はありません。自社で決めます。たとえば「重要打点の記録率は試験期間中に欠落ゼロ、それ以外の打点は自社で決めた目標値以上」のように、重要打点とそれ以外で目標を分けて置く方法があります。目標値は契約の前にRFPに書いておき、受入の段階で後から決めないことが大切です。
費用と効果のモデル試算(仮の数字)
ここからの数字は、すべてこの記事のための仮の数字です。モニタリング装置の公式な価格は確認できなかったため、費用も仮置きしています。自社で試算するときの枠組みとして使ってください。
想定する工場:タイの日系自動車ボディ部品工場。スポット溶接ガン40本(ロボット30本、定置・手持ち10本)、4ライン、2直、年250日稼働。人件費の時間単価は300 THBとします。
現状の費用(基準額、年間)
| 費用の箱 | 基準額(年) |
|---|---|
| 溶接起因の社内手直し・スクラップ | 2,400,000 THB |
| 溶接起因の客先クレーム対応(選別・輸送・交換) | 1,500,000 THB |
| 電極チップ・キャップの費用 | 1,200,000 THB |
| 紙・Excelの溶接チェックシートの作成と集計 | 月60時間 |
| 破壊試験(たがね・ピール) | 4,200,000 THB |
破壊試験は、4ライン×2直×250日×1個で年2,000個です。部品代は1個1,500 THBで2,000×1,500=3,000,000 THB、作業は1個2時間×300 THB=600 THBで2,000×600=1,200,000 THB、合わせて4,200,000 THBです。
構成A:既存コントローラーのデータ収集+部品ID紐付け+チップドレス記録+ダッシュボード
初期費用2,000,000 THB、年間費用300,000 THBと置きます。
| 効果 | 計算 | 年間効果 |
|---|---|---|
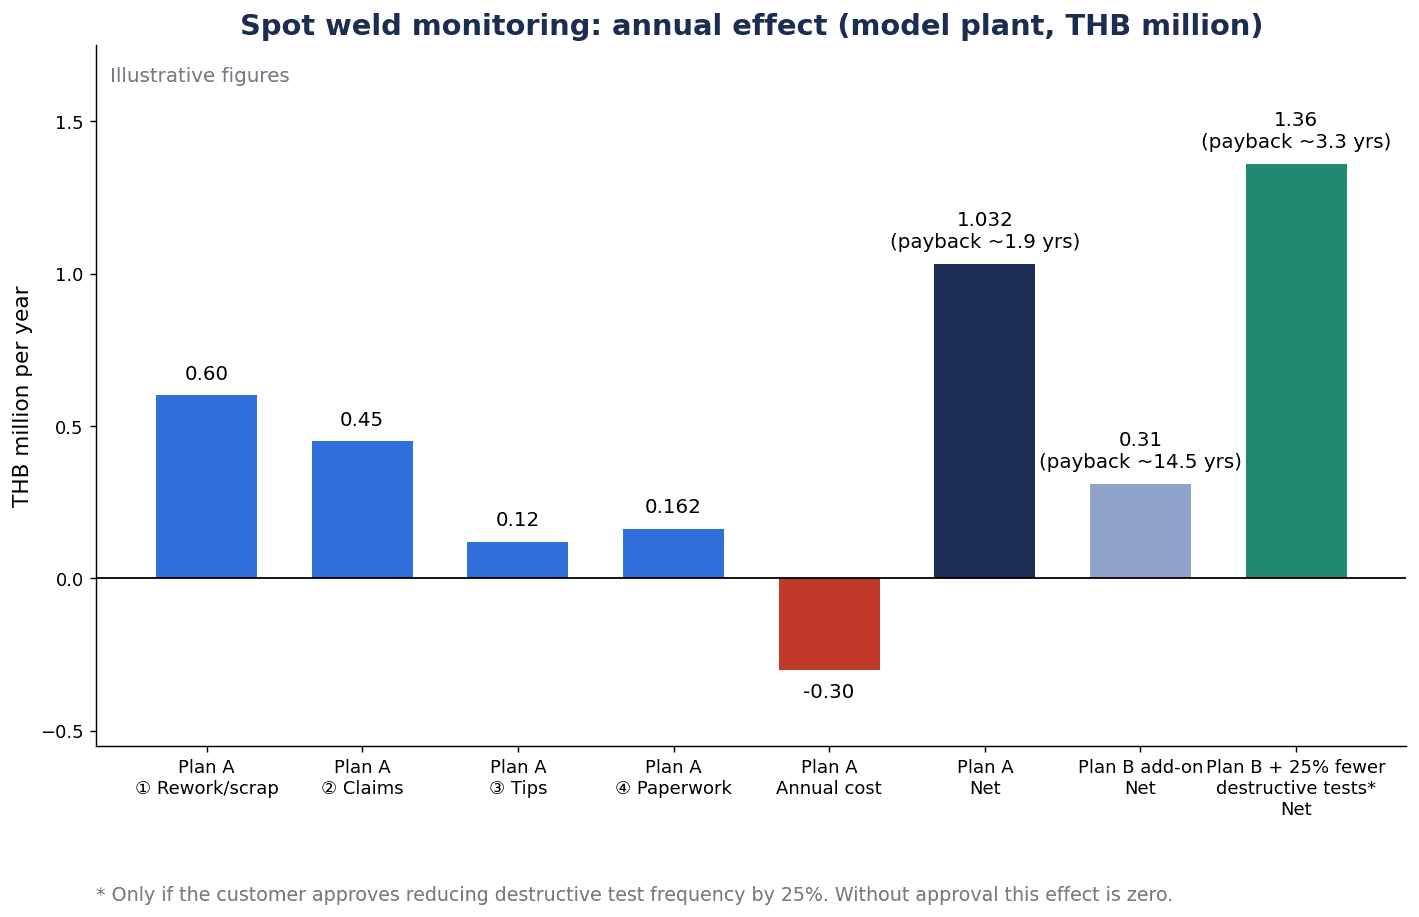
| ①社内手直し・スクラップ25%減 | 2,400,000×25% | 600,000 THB |
| ②クレーム対応30%減(打点データで隔離範囲を絞れるため) | 1,500,000×30% | 450,000 THB |
| ③チップ費10%減(ドレスと交換の記録で早すぎる交換を減らす) | 1,200,000×10% | 120,000 THB |
| ④チェックシートの手作業を月60時間から15時間へ | 45時間×12か月×300 THB | 162,000 THB |
| 効果合計 | 600,000+450,000+120,000+162,000 | 1,332,000 THB |
純効果は1,332,000−300,000=1,032,000 THB/年、回収期間は2,000,000÷1,032,000≒約1.9年です。構成Aでは、破壊試験の削減は数えていません。
構成B:構成Aに、重要打点のガン10本へ外付けモニター/適応制御を追加
構成Aを入れた後の差分として評価します。追加の初期費用4,500,000 THB、追加の年間費用200,000 THBと置きます。
- 社内手直し・スクラップを、基準額2,400,000 THBの15%分追加で削減:360,000 THB。構成Aの後に残る1,800,000 THBに対する15%ではありません
- クレーム対応を、基準額1,500,000 THBの10%分追加で削減:150,000 THB
- 追加効果の合計:360,000+150,000=510,000 THB/年
追加分の純効果は510,000−200,000=310,000 THB/年、回収期間は4,500,000÷310,000≒約14.5年です。この条件のままでは、構成Bの追加投資は回収できないと見るべきです。
感度分析(客先が破壊試験の頻度を25%減らすことを承認した場合だけ):破壊試験の費用4,200,000×25%=1,050,000 THBを追加効果に加えると、追加効果は510,000+1,050,000=1,560,000 THB、純効果は1,560,000−200,000=1,360,000 THB/年、回収期間は4,500,000÷1,360,000≒約3.3年になります。客先の承認が得られなければ、この1,050,000 THBの効果はゼロです。
二重計上を避けるための前提
- (a) ①社内手直し・スクラップと②客先クレーム対応は、別の費用の箱として分けている
- (b) 構成Bの追加分は、構成Aの後の残りではなく基準額に対する割合で置いている。構成AとBを合わせると、社内手直しは40%減(25%+15%)、クレーム対応は40%減(30%+10%)になる
- (c) 破壊試験の削減は、構成Bの感度分析にだけ入れている。構成Aにも基本ケースにも入れていない
- (d) チップ費の削減③は構成Aだけで数え、構成Bでは数えていない
試算から読み取れること
効果の大半は、既存コントローラーのデータを集めて部品に紐付けること(構成A)から出ます。外付けモニターや適応制御は、重要打点に絞り、破壊試験の頻度の見直しを客先と合意できる見込みがあるときに検討するのが筋です。
なお、ライン停止による機会損失、EV向け新規受注の獲得、規格対応の監査工数の削減、AIによる予測の効果は、この試算に含めていません。
よくある質問
抵抗溶接の品質管理は何から始める?
重要打点を決めるところから始めます。図面と客先仕様から、強度や機能に効く打点を選び、その打点の電流、通電時間、判定結果、部品IDを確実に残すことを最初の目標にします。全打点を同じ重みで管理しようとすると、データ量とアラームの数に現場が追いつきません。
溶接電流の監視だけで品質は保証できる?
できません。溶接電流の監視は、条件が狙いどおりだったかを示す材料ですが、板の合わせ不良、チップの摩耗、分流といった要因でナゲットが小さくなることは電流値だけでは分かりません。電流の記録に加えて、チップドレスの記録、必要に応じて電圧や加圧力の監視、そして破壊試験を組み合わせて品質を説明します。
スポット溶接のトレーサビリティはどこまで必要?
客先の要求と、異常時にどこまで隔離範囲を絞りたいかで決まります。部品ごとにシリアル番号で打点を紐付けるのが最も細かく、ロットや治具のサイクル番号単位の紐付けはその手前の選択肢です。保存年数も客先要求と社内規程で決めます。
電極チップのドレス管理は何を記録する?
ドレスの実施日時、ガン番号、ドレス後の打点数、チップ交換の日時と累計打点数、ステッパーの段数が基本です。ドレス間隔の一般的な正解は無いので、自社の材料と条件で試験して決め、その根拠も残しておきます。
スポット溶接の検査方法は何がある?
破壊試験(ピール、たがね)、非破壊試験(主に超音波)、モニタリングの3つです。破壊試験はナゲットの大きさと破断形態を直接確かめる基準、超音波は壊さずに抜取りや重要打点を確かめる手段、モニタリングは全打点の傾向と異常を拾う手段です。役割が違うので、組み合わせて使います。
古い溶接コントローラーでもデータは取れる?
機種によります。まず型式、ファームウェア、通信ポートを一覧にして、メーカーに取得できる項目を確認します。通信で取れない場合でも、外付けモニターで二次側の電流を測る、PLC経由で判定結果だけを拾う、といった方法で補えます。コントローラーの更新は、重要打点に絞って検討する、という順番で考えます。
AIでスポット溶接の良否は判定できる?
研究では成果が報告されていますが、範囲は限られています。フラウンホーファーIPKの散り予測は実験室の500打点、2種類の鋼板の組合せでの結果です。BoschとKITのZhouらの研究(2018年)は、有限要素シミュレーションでラベル付きデータを作ってナゲット径を予測するもので、溶接機1台・3プログラムの単純化したシミュレーションが対象であり、著者自身が一般化はできないと明記しています。同研究は、最初は250点のラベル付きデータから始めること、測定の不確かさで性能が大きく落ちることも指摘しています。量産ラインで使うなら、自社の破壊試験の結果を正解データとして積み上げ、精度を自社で確かめる段階が欠かせません。
まとめ
- スポット溶接のモニタリングは、装置を足す話の前に「どの打点のデータを、どの部品番号に、何年残すか」を決める話
- 最初の3つは、重要打点を決める、既存コントローラーからデータを集めて部品IDと紐付ける、チップドレスと電極寿命を記録する
- 打点データは「部品ID」「打点ID」「時刻」がそろって初めて客先への説明に使える。時刻同期と在荷信号で紐付けを固める
- 製品の機能はメーカーの発表として読み、自社ラインで確かめる。通信方式は機種と世代で大きく違うので、まず一覧を作る
- 規格は番号と題名で全体像をつかみ、細目は原文と客先仕様で確認する。溶接電流計やモニターは校正の対象
- 破壊試験はモニタリングを入れても無くならない。頻度を変えるなら、記録との突き合わせを根拠に客先の承認を得る
- 仮の数字の試算では、効果の大半は構成A(データ収集と紐付け)から出た。外付けモニターや適応制御は重要打点に絞って検討する
溶接のデータを生産管理全体の中でどう扱うかは、自動車部品工場の生産管理システムの記事もあわせて参照してください。
どの打点を重要打点にするか、既存のコントローラーからどのデータが取れるかの棚卸しや、RFP要件の整理といった検討の初期段階でも、TOMAS TECHにご相談いただけます。お問い合わせはこちらのフォームからどうぞ。
参考情報
- https://www.sis.se/en/produkter/manufacturing-engineering/welding-brazing-and-soldering/welding-processes/iso-143732024/
- https://www.evs.ee/en/evs-en-iso-10447-2022
- https://knowledge.bsigroup.com/products/resistance-welding-weldability-evaluation-procedures-for-weldability-in-spot-welding
- https://www.boutique.afnor.org/en-gb/standard/iso-1767712021/resistance-welding-vocabulary-part-1-spot-projection-and-seam-welding/xs138930/241179
- https://www.boutique.afnor.org/en-gb/standard/iso-1765742005/resistance-welding-welding-current-measurement-for-resistance-welding-part-/xs015482/111797
- https://pubs.aws.org/p/2067/d81m2021-specification-for-automotive-weld-quality-resistance-spot-welding-of-steel
- https://din.de/de/wdc-beuth:din21:281800771
- https://blog.aiag.org/new-publication-alert-version-2-of-the-cqi-15-special-process-welding-system-assessment-is-now-available-at-the-aiag-store
- https://www.boschrexroth.com/en/us/company/press/adaptive-resistance-welding-controller-1984.html
- https://boschrexroth.com/en/au/blog/welding-a-gateway-to-industry-4-0
- https://www.boschrexroth.com/en/at/company/press/welding-control-prc7000-20160.html
- https://www.amadaweldtech.eu/products/resistance-welding/weld-checkers/mm-410a-portable-weld-checker
- https://www.amadaweldtech.eu/print/products/resistance-welding/advanced-process-monitoring/wm-r100a-advanced-data-analysis-monitor
- https://www.amadaweldtech.eu/products/resistance-welding/advanced-process-monitoring/mg-300a-digital-weld-monitor-resistance-spot
- https://weldtechcorp.com/products/View-Net.html
- https://tjsnow.com/resistance-welding-supplies/controls/harms-wende/genius-inverter/
- https://www.arotechnologies.com/?p=1171
- https://www.fronius.com/en-us/usa/welding-technology/info-centre/magazine/2018/getting-straight-to-the-point
- https://www.bakerhughes.com/waygate-technologies/news/waygate-technologies-launches-new-ultrasonic-inspection-solution-0
- https://www.marklines.com/en/news/351560
- https://www.nst.com.my/amp/business/economy/2026/08/1518403/thailand-car-production-rises-61pct-year-july
- https://www.mreport.co.th/en/tag/news/%E0%B8%81%E0%B8%A5%E0%B8%B8%E0%B9%88%E0%B8%A1%E0%B8%A2%E0%B8%B2%E0%B8%99%E0%B8%A2%E0%B8%99%E0%B8%95%E0%B9%8C%20%E0%B8%AA.%E0%B8%AD.%E0%B8%97.
- https://www.mreport.co.th/en/news/statistic-and-ranking/552-thailand-automotive-production-june-2026
- https://www.argusmedia.com/news-and-insights/latest-market-news/2781852-thailand-ev-boom-drives-auto-market-in-2025
- https://www.krungsri.com/en/research/industry/industry-outlook/hi-tech-industries/automobiles/io/automobile-2026
- https://osos.boi.go.th/article_attach/PR167_2567EN.pdf
- https://osos.boi.go.th/EN/news/2302/
- https://www.nationthailand.com/business/automobile/40071986
- https://www.twi-global.com/locations/south-east-asia/news-and-events/news/2026/twi-thailand-partners-with-department-of-skill-development
- https://researchportalplus.anu.edu.au/en/publications/process-monitoring-of-resistance-spot-welding-using-the-dynamic-r/
- https://ahssinsights.org/?p=661923
- https://ahssinsights.org/?p=1073
- https://publikationen.bibliothek.kit.edu/1000105460/56698070
- https://par.nsf.gov/servlets/purl/10499757
- https://www.jstage.jst.go.jp/article/qjjws/27/3/27_3_230/_article
- https://uwaterloo.ca/centre-advanced-materials-joining/sites/default/files/uploads/files/sct-20062_chen.pdf
- https://pmc.ncbi.nlm.nih.gov/articles/PMC8911221/
- https://www1.eere.energy.gov/vehiclesandfuels/pdfs/alm_06/6a_hopkins.pdf
- https://www.audi.com/en/press-releases/audi-begins-roll-out-of-artificial-intelligence-for-quality-control-of-spot-welds-15443


