


産業用レーザーマーカーの選定では、カタログの出力や「金属用」「樹脂用」という区分だけで発注すると、実ラインで印字できても読み取れない、扉を開けると生産が止まる、排煙装置の保守費を見落とす、といった問題が残ります。タイ工場で設備を調達する担当者に向け、材質と印字目的から候補を絞り、設備全体の仕様をRFPに書き、FAT/SATで合否を判定する手順を整理します。この記事はマーキング設備の調達・受入に焦点を当てます。印字後の履歴データを工場全体で結ぶ構想は、バーコード・QR・RFIDの選定ガイドと個体単位トレーサビリティの管理方法を併せて参照してください。
産業用レーザーマーカー選定は「印字結果」から逆算する
設備導入の目的を最初に一文で固定します。例えば「アルミ製部品の指定面に、洗浄後にも読める個体IDを、既存搬送ラインの運転条件で刻む」のように、ワーク、印字内容、後工程、運転状態まで含めます。同じレーザーでも、外観用のロゴと工程追跡用の二次元コードでは成功条件が異なります。見た目の濃さだけでなく、指定した照明とカメラで読めるか、塗装や洗浄後にも残るか、製品機能に許容できない熱影響がないかを確認します。
要求を「must」と「prefer」に分けることも大切です。必須には安全、印字位置、読取、タクト、既存PLCとの信号、排煙停止時の動作を置き、便利機能は別に評価します。競合メーカーのデモを横並びで比較できるよう、サンプル材、刻印データ、撮像条件、検査タイミングを共通にします。メーカーが持参した専用の良品サンプルだけを見て決めると、実際の表面処理やロット差による再現性が分かりません。
調達チームは、製造、品質、設備保全、EHS、IT/OT、購買を初期レビューに入れます。購入価格だけが先に決まると、遮光囲い、抽気配管、インターロック、コード検証機、設置工事が別予算になり、後から納期と責任分界を調整することになります。設備一式としてどこまで供給するかを契約前に図面で明示してください。
評価対象のワークをどう定義するか
材質名だけでは足りません。同じアルミでも合金、アルマイトの有無、表面粗さ、塗装、油膜、曲面、厚みが違えば印字の反応とカメラの見え方が変わります。樹脂はグレード、顔料、添加剤、色違いを分け、フィルムや包装材ではバリア層を傷めないことも確認します。部品の公差により焦点位置が変わるなら、高さの最大・最小と治具内の傾きもサンプル条件に含めます。
試験用サンプルは通常品に加え、読みにくいと予想される色、表面、寸法の端を含めて用意します。「代表品で印字できた」を量産可否の結論にしないためです。サンプルごとに材質、ロット、前処理、印字面、後処理を記録し、後から設定値と結果を照合できるようにします。機密部品を現地に送れない場合は、同一材質・表面処理の試験片がどこまで代替できるか品質部門と合意します。
ファイバー・UV・CO2レーザー比較:材質と熱影響で候補を絞る
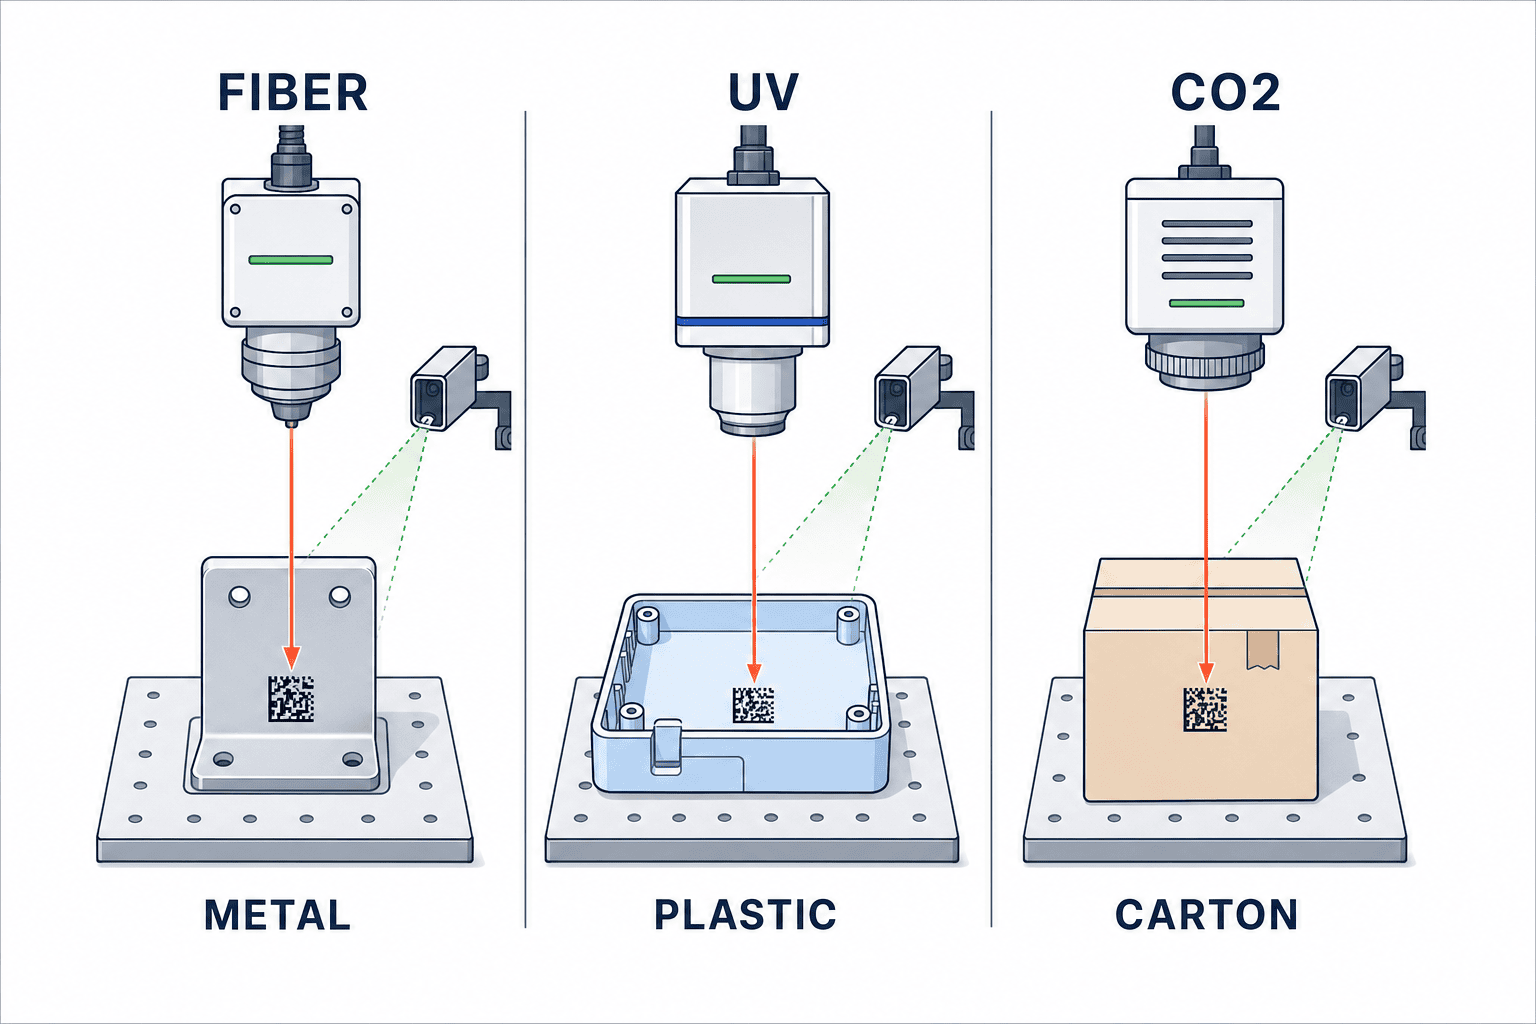
KEYENCEの比較資料は、ファイバー、CO2、UVの選択を波長と材料の吸収特性から説明しています。一般にファイバーは金属部品の候補、CO2は紙・木材・一部樹脂やガラスなどの候補、UVは熱影響を抑えたい樹脂や繊細な製品の候補になります。ただし、これは初期の絞り込みです。実材料への刻印と後工程の評価を経ずに「樹脂ならUV」「金属ならファイバー」と機種を確定しないでください。
| 比較の軸 | ファイバー | UV | CO2 |
|---|---|---|---|
| 最初に検討しやすい対象 | 多くの金属部品 | 熱に敏感な樹脂・電子部品など | 紙、木材、包装材、一部透明材など |
| 主な確認点 | 反射材、酸化・彫り込み、表面仕上げ | コントラスト、熱影響、必要タクト | 表面の変色・発泡、包装機能、煙 |
| 共通の合否条件 | 実ワークでの読取・耐久 | 必要タクト・安全囲い | 排煙・保守 |
同じ「レーザー刻印」でも、アニール、エッチング、アブレーション、発泡など材料と条件に応じて結果が変わります。Videojetの選定ガイドも、材質試験と製品機能の維持を選定項目に挙げています。サンプルの外観だけでなく、必要なら腐食、摩耗、洗浄、塗装、加熱など実際の工程を通して評価します。刻印を深くするほどよいとは限りません。母材の強度や表面品質に制約がある部品では、許される加工深さと熱影響を図面側で先に指定します。
「出力が大きいほど良い」という比較を避ける
カタログのワット数は比較可能な一要素ですが、レンズ、スポット、パルス、走査範囲、印字面、治具、搬送の動きによって実際の結果が変わります。メーカーごとに任意の最適条件を使わせた試験では、製造条件との距離が見えません。まず量産時の文字数、コードサイズ、ライン速度、ワーク間隔を指定し、その範囲内で各社に設定を提案してもらいます。提案値はテスト報告に残し、FATで再現します。
「現在は刻印できるが将来の製品はどうか」という問いには、将来材や印字内容の変化を具体的な候補として分けて提示します。未知の全材質への対応を必須化すると比較が曖昧になります。現在の量産対象での適合を第一評価とし、拡張余地は別の加点項目にします。レンズ交換や別波長の追加が必要なら、設備価格と停止時間を見積に含めます。
レーザーマーキング装置の導入範囲はヘッドだけではない
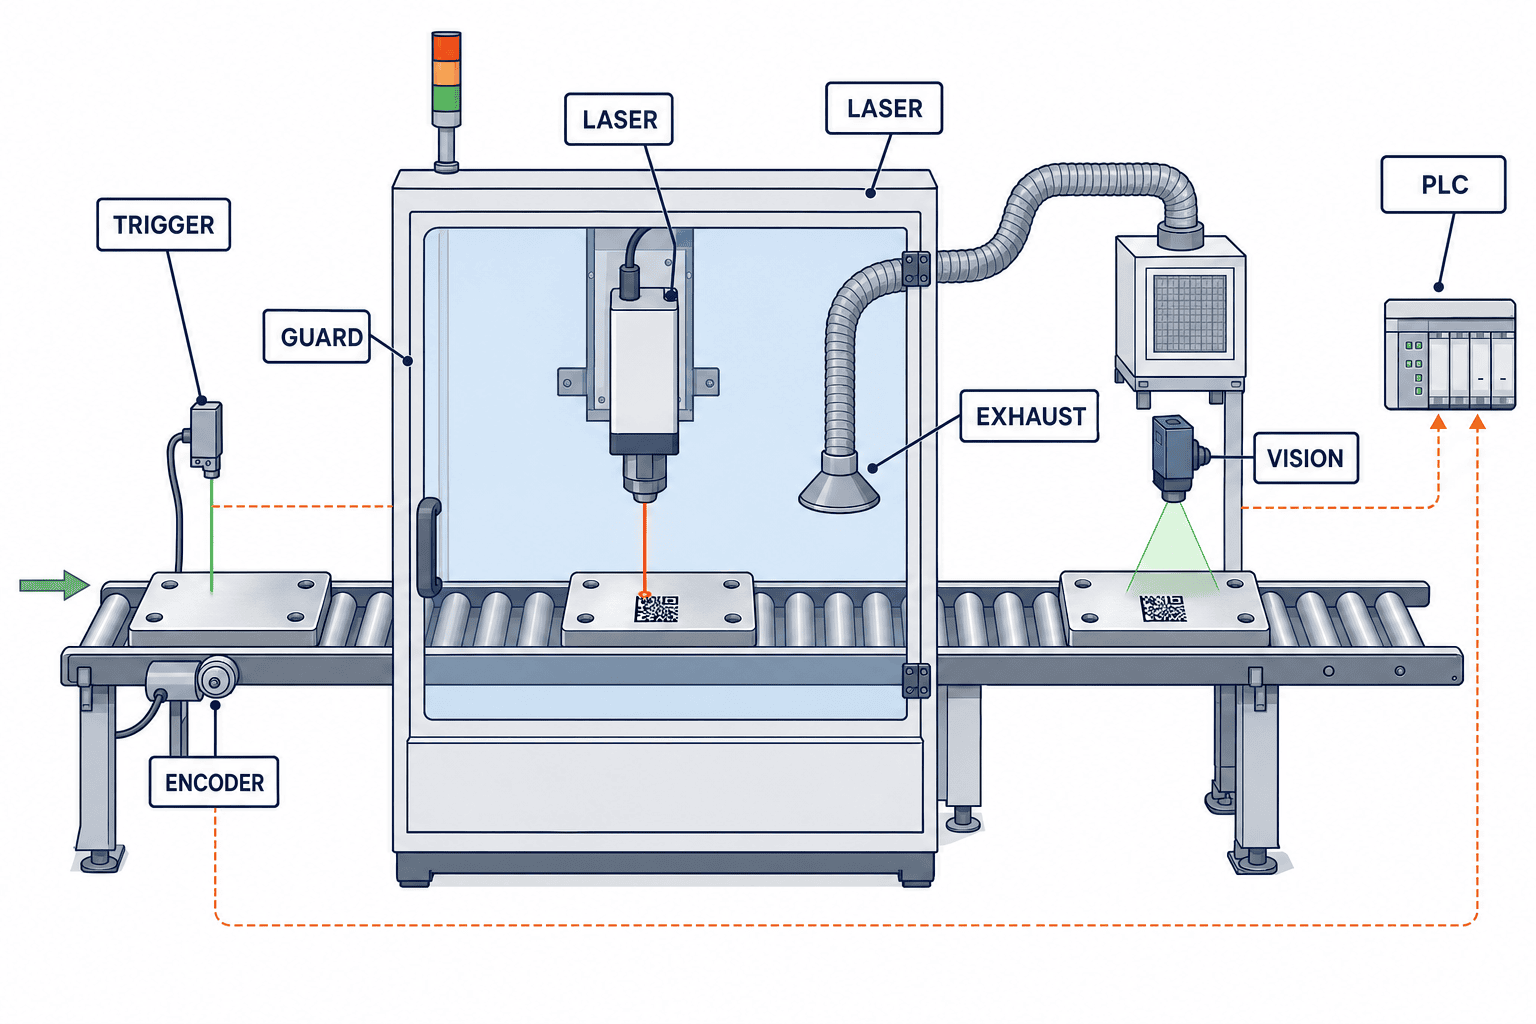
レーザーヘッドの横に必要な機器を配置して、設備の成立性を確認します。Videojetのシステム構成資料には、ビームシールド、架台、電源、製品検出器、エンコーダ、排煙装置、操作インターフェースなどが挙げられています。図面には、ワークの流れ、ヘッドの向きと作業距離、囲いの開口、煙の流れ、保全アクセスを描きます。機械メーカーとレーザーメーカーの見積範囲が重複・欠落していないか確認します。
固定治具で停止印字する場合は、ワーク有無、型式、固定完了、扉閉、排煙準備完了を満たしてから発振する順序を設計します。搬送中印字する場合は、製品検出器のトリガ位置と搬送速度の変動、エンコーダ、後段の読取位置を合わせて検討します。ベルトのすべり、ワークの姿勢変化、ラインの再起動時に、コードがずれたり同じシリアルを二重刻印したりしないことが重要です。
トリガ、エンコーダ、PLCの責任分界
PLCが製品IDを渡すのか、マーカー側で連番を生成するのかを決めます。トリガ前にデータをセットし、印字完了後に読取結果を返すなら、各信号の意味とタイムアウトをシーケンス表にします。「印字完了」はレーザー走査の終了なのか、照合・読取まで通った良品なのかを区別します。障害時にPLCが搬送を止めるのか、排出機構へ不良フラグを渡すのかも受入条件です。
ライン停止と再起動、非常停止、エア不足、扉開、排煙異常、通信断をケース別に書きます。電源復旧後に未刻印品が流出しないよう、トリガ待ち・印字中・検査待ちの状態を扱います。シリアル番号の採番ルールは、重複、欠番、再印字、廃棄、品番切替を含めて決めます。これはレーザー発振器の性能ではなく、装置と上位システムを合わせた運用設計です。
焦点と姿勢のばらつきを見積もる
ワーク高さの公差や曲面のために焦点が変動すると、同じ設定でも線幅や濃さが変わります。高さ調整を手動の段取り替えにするか、治具で基準面を出すか、焦点制御を選ぶかは製品ミックスと切替頻度で決めます。FOBAの公開資料は視覚確認やオートフォーカスを製品機能の例として紹介しています。これらが必要かどうかは、デモの見栄えではなく高さの実測分布と読取結果で判断します。カメラを組み込む場合も、部品位置の補正、刻印位置の確認、コードの読取、DPM品質検証はそれぞれ目的が違うため、どの機能を実装するか明記します。
安全囲いと排煙をRFPの付属項目にしない
レーザー加工機の安全要件を扱うISO 11553-1:2020は、レーザー放射に関する危険と装置メーカーが提供すべき情報を対象としています。ここでは規格の適用可否や現地法適合を断定せず、供給者へ安全設計資料の提出を求める根拠として参照します。設置国、社内EHS方針、設備構成に合わせた評価は、設備インテグレーターと担当部門で行ってください。
囲いは単に四方を板で覆えばよいわけではありません。ワーク投入開口、視認窓、扉、メンテナンス時の分解手順、反射光の経路を含めた設計が必要です。扉開で発振を禁止するインターロック、非常停止、復旧操作を回路図と動作試験に含めます。保護具だけに依存する通常運用を前提にしないよう、作業員が実際にどの位置からワークを投入するか現場で確認します。レーザーユニット単体の分類と、囲いを含む完成設備の状態を混同しないでください。
印字によって出る煙、粒子、臭気は素材や加工条件で変わります。Videojetの排煙機器資料は、材料、煙・粒子の量、加工方法に応じて排煙機を選ぶと説明しています。見積では吸込位置、ダクト、フィルタ方式、交換周期の評価方法、フィルタ目詰まり信号、排煙停止時のレーザー停止連動を確認します。フィルタ交換費用と現地の保守体制も比較してください。排煙を後回しにすると、印字面への再付着、レンズ汚れ、設備周辺の汚れが品質と保全の双方に響きます。
保守アクセスも安全設計の一部
毎日清掃する箇所、定期交換するフィルタ、焦点の確認部、カメラの照明に、ガードを不用意に外さずアクセスできるかを確認します。故障後の再起動手順を運転員と保全員で分け、誰がどの警報を解除できるかを定義します。運転ログに時刻、ジョブ、警報、操作者を残す場合は、記録容量、バックアップ、時刻同期、閲覧権限も要求に含めます。安全試験が一度通っても、段取り替え時の仮固定や治具変更で囲いが成立しなくならないか、変更管理を設計しておく必要があります。
読める刻印と「検証されたDPM品質」を分ける
二次元コードを付ける場合、良否判定には少なくとも三つの層があります。人の目で位置と外観を確認すること、量産で使うリーダーがその時点で読めること、規定した照明と測定条件でDPMコード品質を検証することです。これらは同一ではありません。読取率が良くても、照明角度が変われば成績が下がる可能性があります。受け渡し相手がコード品質規格を指定しているなら、測定器、照明条件、合格基準を契約書に書きます。
ISO/IEC 29158:2025は直接部品マーキング(DPM)のバーコード記号品質試験仕様の現行版です。ISOの概要は、ISO/IEC 15415に対する照明条件、用語・パラメータ、評価方法と報告の修正を説明しています。規格名だけをRFPに貼るのではなく、対象のコード種、測定方法、合格グレード、サンプル数、失敗時の再調整と再試験を定義します。読取機だけを納入するのか、独立した検証機も納入するのかを区別してください。
印字と読取の間には、表面の冷却、粉塵除去、ワーク位置決めなどが必要な場合があります。カメラの照明が実際の搬送状態と違うと、FATの好成績がSATで再現しません。検査NG品は手で取り除くのか、排出機構で隔離するのか、どの履歴を残すのかを決めます。「読めない製品を流さない」ことは、画像処理のアルゴリズムだけではなく、ライン全体の動作条件です。
レーザーマーカーRFPに書くべき仕様
RFPでは製品の全候補を列挙するだけでは比較できません。供給者が「適合」「条件付き適合」「不可」を同じ形式で回答できる欄と、根拠資料を求める欄を用意します。以下はたたき台です。数値を空欄にして良いという意味ではなく、自社ワークとラインの実測値を記入する前提です。
| 項目 | 記載する内容 | 提出してもらう証拠 |
|---|---|---|
| 対象ワーク | 材質、表面処理、寸法公差、印字面、製品群 | サンプル試験表、刻印写真、設定値 |
| 印字データ | 文字、ロゴ、コード種、シリアルの発行元、データ更新 | データフロー図、フォーマット例 |
| 品質 | 外観、読取、必要ならDPM品質、後工程の耐久性 | 試験計画、測定記録、不合格処置 |
| 生産能力 | ライン速度、ピッチ、稼働モード、段取り替え | 実機タクト表、最悪条件の測定 |
| インターフェース | PLC、製品検出、エンコーダ、上位システム、排出 | I/O表、シーケンス図、通信仕様 |
| 安全・環境 | 囲い、インターロック、非常停止、排煙、保守 | リスク評価、安全回路図、排煙仕様 |
| サービス | 保証、現地対応、消耗部品、教育、バックアップ | 保守契約案、部品表、教育計画 |
見積比較表には、レーザーヘッド単価のほか、レンズ、制御盤、架台、囲い、搬送改造、コード検査、排煙、輸送、据付、試運転、教育、予備品を並べます。全社に同じ範囲で見積を出してもらい、含まれない工事と支給品を明記させます。最も安い価格に見える見積が、必要な安全囲いを含んでいないこともあります。比較は総導入費用と、保守にかかる時間・交換部品・ライン停止影響で行います。金額や投資回収期間を記事中で一般化せず、自社条件で計算してください。
ベンダーに渡す試験仕様書
見積依頼と同時に、試験用ワークの一覧、マーク位置、データ、合格判定方法、試験の順序を渡します。各社が異なる試験をして結果を「合格」と書く状態を避けます。試験片は製品ごとに識別し、設定値、刻印時間、読取結果、不良写真を紐付けます。印字のために通常ラインを極端に遅くする条件は、実行可能な提案として扱わないことを明記します。
サービス条件も技術条件と同じ欄で比較します。タイ国内の出張対応、緊急時の一次診断、交換部品の供給経路、英語・タイ語の操作説明、遠隔接続の権限を確認します。遠隔接続が必要なら工場のIT/OTセキュリティ方針に合わせ、接続方法、ログ、許可者を先に決めます。採用後にアプリケーションレシピや設定データをどの形式で引き渡すか、他の機械に移せるかも記載します。
レーザー刻印のFAT/SATで確認する項目
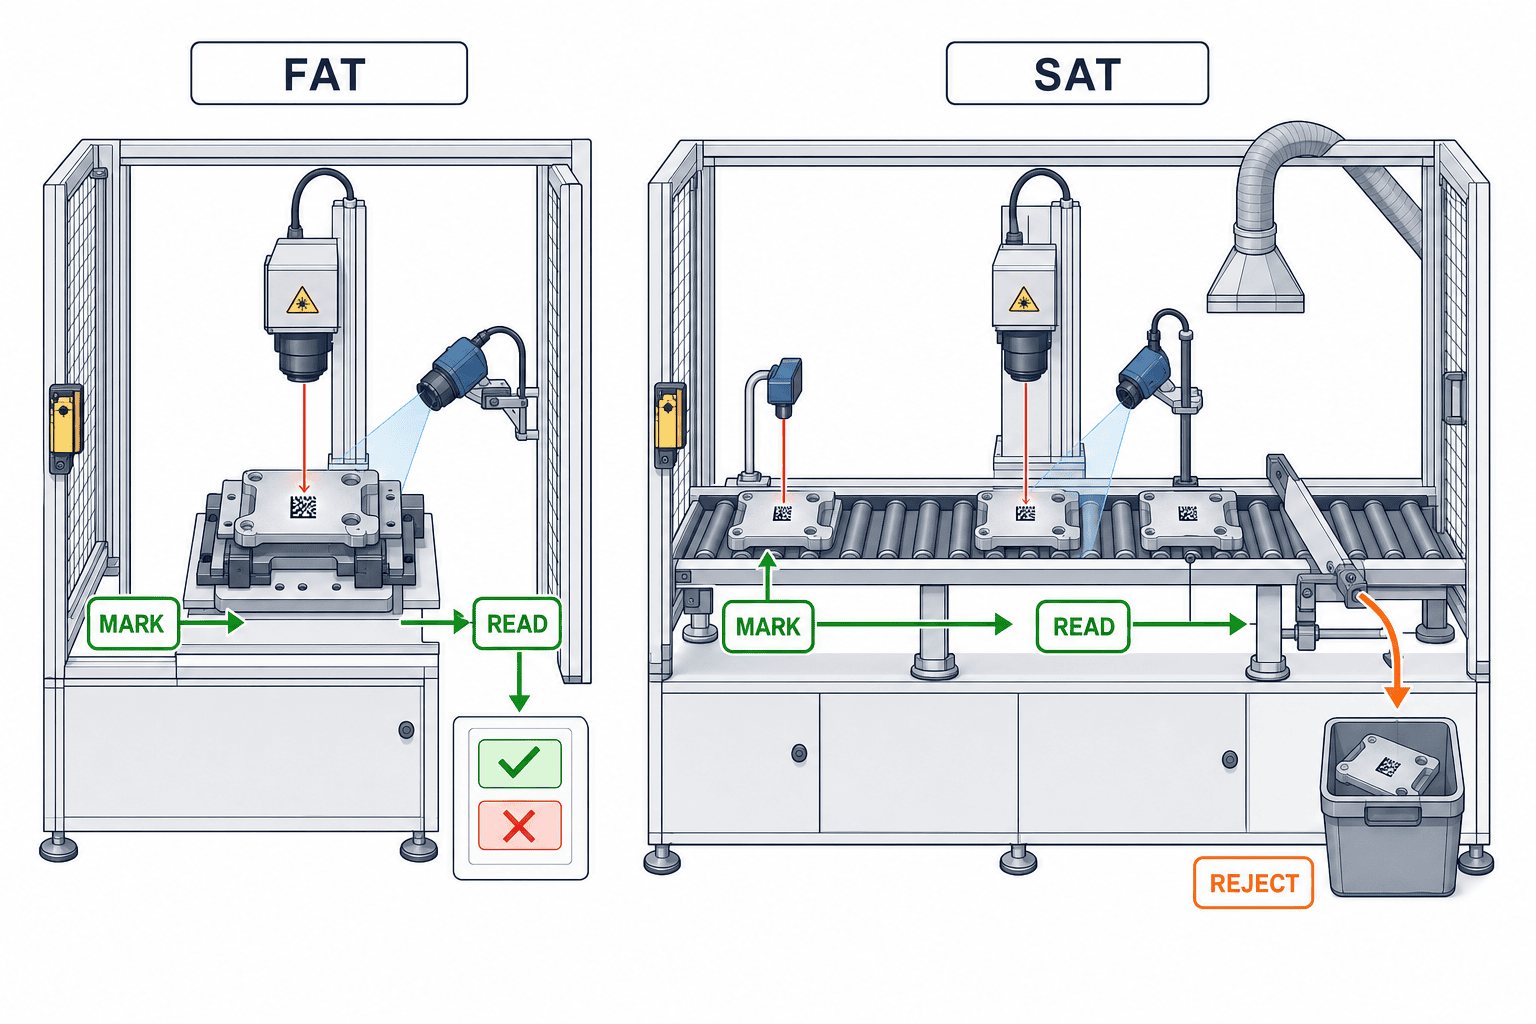
FAT(工場出荷前受入試験)とSAT(現地受入試験)は同じ試験をただ繰り返すのではなく、場所によって検証できる条件を分けます。FATでは装置の構成、安全回路、指定サンプルでの刻印・検査・データ処理を確認します。SATでは実ワークの搬送、現場の照明、電源、排煙配管、PLC、上位システム、作業動線を含めて確認します。試験結果は「見た」ではなく、設定値、サンプルID、記録ファイル、写真、合否者を残します。
FATの前提は、合意したワークと図面、ソフトウェア版、レンズ、治具、排煙装置の構成を固定することです。ベンダー工場で仮の治具を使った場合、現地の治具と異なる点を差分として記録します。合否項目は通常運転、最悪公差のワーク、品種切替、読取失敗、通信断、扉開、排煙停止、非常停止、停電復旧、データ重複を含めます。安全試験は専門担当者の手順に従い、通常の検査で危険な開放状態を作らない設計とします。
SATでは、移設と据付で焦点や位置がずれていないか、量産速度で連続運転しても読取と排出の判定が維持されるか、警報が操作者に理解できるかを確認します。単発のデモ印字が良好でも、ロット切替、始業、終業、停止・再起動の操作でミスが出る場合があります。運転員が手順書だけで段取りを再現できるか、保全員がバックアップから設定を復旧できるかを試します。製品の出荷判定に直結するなら、品質部門が承認する記録様式を用意します。
不合格時の扱いを先に決める
不具合が出たとき、ベンダーが設定変更して再試験する条件と、設計を変更する条件を分けます。再試験で合格した結果だけを残すのではなく、失敗したサンプルと原因、変更前後の設定、影響範囲を記録します。ソフト更新で解決したなら、版数とロールバック手順を記載します。受入後に新しい材質や印字レイアウトを加える場合も、同じ基準で再評価できるよう試験台帳を残してください。
「FATで全項目を通したのでSATは不要」という扱いは危険です。実際のトリガ距離、搬送の振動、配管抵抗、現場照明はベンダー工場では再現しきれないからです。一方、SATで初めて要求を増やすと、追加費用や納期遅れになります。契約時にFAT/SATの担当者、立会方法、判定権限、条件付き受入、未完項目の期限を定めます。
タイ工場での導入手順と運用引継ぎ
タイでの実装では、本社の仕様書だけで現場を動かさず、現地の生産・保全・品質担当と設置位置を実見します。投入側と排出側の作業、治具搬入、フィルタ交換、停電後の復旧、部品交換の動線を確認します。現地の設備インテグレーターが据付と制御を担当する場合、レーザーメーカーと誰が安全囲い・排煙・カメラ・PLCの最終性能を保証するか、責任境界を一枚のインターフェース表にします。
工程は「要求の固定→サンプル試験→設備構成の合意→RFP/見積→詳細設計→FAT→据付→SAT→教育・引継ぎ」の順に進めます。後戻りしやすいのは、サンプル試験の結果を設計に反映する前と、現場の搬送方式を固定する前です。工程を急ぐほどサンプル評価を省きたくなりますが、量産条件に近い試験が最も重要です。調達承認前に、ユーザー部門、品質、EHS、IT/OT、保全の未決事項を一覧化します。
運用開始後は、印字失敗と読取失敗を同じ故障にまとめず、別々に記録します。読取失敗の原因が焦点、ワーク位置、カメラ照明、汚れ、データ切替のどれかによって対策が違うためです。ログを用いて、品番、時間帯、治具、レンズ清掃、フィルタ状態との関係を確認します。レーザー設定を現場で変更できる権限は限定し、変更したらサンプル確認と記録を行います。品質を守る運用は、設備選定時にその手順と機能を要求してこそ実現します。
個体追跡との境界を明確にする
マーカーはワークへ識別子を作ります。しかし、識別子と製造指図、工程履歴、検査結果を結び、出荷後に検索できる状態にするのは別の仕組みです。レーザーの設備導入と、追跡システム全体のデータ設計は同じプロジェクトで連携させつつ、成果物を分けて発注すると責任が明確になります。印字内容と採番の接続点までは設備RFPで定義し、記録保持や検索画面はシステム要件として別に定義します。既存のバーコード・QR・RFID比較および個体単位の履歴管理は、この後者の設計を検討する際に役立ちます。
設備提案を比較するための評価シート
候補機を比較するときは、単純な総合点だけでなく、必須条件に一つでも未達があるかを先に判定します。例えば、指定した安全機能が成立しない案は、印字が美しくても選定対象にできません。必須条件を通った提案について、実ワークの刻印・読取、量産速度、段取り時間、保守性、供給範囲、現地サポートを同じ重み付けで比較します。重み付けはメーカーのデモ後ではなく、RFP発行前に社内で合意してください。デモを見てから点数の付け方を変えると、担当者の印象が結果を左右します。
技術評価と商務評価を分けて記録します。技術側にはサンプル写真だけでなく、試験時の設定、失敗例、再試験、ばらつきの説明を添えます。商務側には本体、周辺装置、据付、保守、予備品を含む同一範囲の総額を置きます。データがない項目は「適合」と推測せず「未確認」と書き、供給者への質問に戻します。次の例は現場で使う表の考え方です。
| 判定区分 | 見る証拠 | 判断の仕方 |
|---|---|---|
| 必須適合 | 安全回路図、実ワーク試験、I/O表、排煙構成 | 不足があれば設計修正または候補から除外 |
| 品質余裕 | 表面差・寸法差を含むサンプル結果 | 合格境界に対する余裕と再現性を見る |
| 運用性 | 品種切替、清掃、復旧、教育のデモ | 日々の作業が現地チームで再現できるか見る |
| 商務条件 | 同一スコープの内訳見積と保守契約 | 初期費用と継続費用を分けて比較 |
評価会議では「ベンダーAの画質が良い」という主観を、どのワークで何が良かったのかに言い換えます。例えば「黒アルマイトの最悪面で、指定リーダーの照明条件でも読めた」と記録します。記録が具体的なら、後に製品が変わったときにも元の選定根拠を再利用できます。逆に試験条件の記録がなければ、将来の不具合時に、設備の劣化か材料の変化かを切り分けられません。
見落としやすい境界条件を事前に試す
ワークの正しい面だけでなく、誤った向きや未着座も検知できるか確認します。治具が部品を保持していても、表裏や型式の取り違えが起きると、規定位置に印字されません。製品検出器は存在を検出しても品番までは判別しない場合があります。型式選択を手入力で行うなら、誤選択を防ぐ照合方法と権限を決めます。カメラが位置補正を担うなら、視野外、照明劣化、反射による検出失敗を故障シーケンスに含めます。
刻印位置の許容差は、レーザー単体の繰返し精度だけでは決まりません。治具の位置決め、搬送の停止精度、ワークの寸法、公差の積み上げが関係します。印字枠と部品の端、穴、溶接部の距離を図面で示し、変動が最大の組合せでも読取可能な領域が残るか確認します。動いているワークでは、トリガの遅延や搬送速度の変化も位置ずれになります。FATではシミュレーション値だけでなく、実際の治具・搬送に近い条件を用意します。
表面処理後に刻むのか、刻んだ後に塗装・洗浄するのかも重要です。工程順が違えば必要な耐久性と読み取り条件が変わります。最終製品でコードを読むなら、できるだけ最終状態のサンプルで合否を判定します。工程途中の読取だけが必要なら、後工程で視認性が変わることと追跡記録の保持方法を別に整理します。工程変更によってマーキング条件が変わる可能性を、変更管理の対象にしてください。
試験サンプルは成功例だけを保存せず、読めなかったものも保管します。失敗条件を見れば、レンズの汚れ、焦点ずれ、材料色、カメラ照明のどれが弱点かが分かります。量産開始後の品質管理では、定期的に基準サンプルを印字・読取し、その画像と設定を保存します。判定基準を作業者の目視だけにすると、交代勤務で許容範囲が揺れやすくなります。現地チームで再現可能な測定手順に落としてください。
見積から引渡しまでの責任を明文化する
複数社が関わる導入では、マーカー供給者、ライン設備メーカー、排煙業者、工場IT、品質部門の境界が不具合時に表面化します。例えばレーザーの刻印自体は成功していても、リーダーが読めない場合、照明と治具と印字設定のどこを誰が調整するのかが曖昧だと立上げが止まります。インターフェース表に、部品の供給、制御信号、データ形式、据付、試験、受入の各責任者を記載します。配線の端子名だけでなく、異常時の指揮と承認者も決めます。
取扱説明書、電気図面、機械図面、ソフトウェアバックアップ、レシピ一覧、保守部品表、試験記録は納入物として列挙します。現地チームが使用する言語とファイル形式も指定します。設定変更の履歴と復元方法がない設備は、初期立上げには成功しても、数か月後の交換や製品追加で困ります。初期教育だけでなく、新任作業者への再教育の教材が残るか確認します。
最後に、運転開始を「設備の出荷」と同一視しないでください。FATの合格、現地据付、SATの合格、品質部門による製品承認、運転員への引継ぎは異なる節目です。どの節目で支払い、保証期間が始まり、未完の小項目を誰が閉じるのかを契約条件に合わせます。合格判定が曖昧なまま設備を量産に投入すると、初期の不良と保守責任が混在します。受入書類と量産許可を分けて運用することが、製造と購買双方の判断を明確にします。
よくある質問:産業用レーザーマーカー選定
ファイバー・UV・CO2レーザーの比較で最初に見るべきものは?
最初は材質、表面処理、印字目的、後工程です。そのうえで、実ワークを同じ刻印データと量産速度に近い条件で各候補に試してもらいます。ファイバーは金属、CO2は有機系材料、UVは熱に敏感な材料が一般的な候補ですが、色・添加剤・仕上げで結果が変わるため、材料カテゴリだけで決めません。
レーザーマーキング装置の導入費用は何で変わる?
レーザー源の種類や出力だけでなく、囲い、排煙、治具、搬送改造、カメラ・検証機、PLC接続、設置、教育、保守範囲で変わります。見積には同じスコープと受入条件を渡し、対象外工事を明記させて比較します。記事として一般的な金額は示せません。実ワークとライン条件が確定してから見積を取ってください。
レーザーマーカーRFPに「読取率」だけ書けば十分?
十分ではありません。どのコードを、どの照明、どのリーダー、どのタイミングで評価するかが必要です。DPM品質のグレードを求めるならISO/IEC 29158:2025など適用する評価方法と検証機、合格基準を別に書きます。刻印の位置、外観、後工程での耐久も独立した合否項目です。
レーザー刻印のFAT/SATはどこまで行う?
FATでは合意済み構成・サンプルで、安全、印字、読取、データ、異常シーケンスを確認します。SATでは現地の搬送、照明、排煙、PLC、作業手順を含めて再確認します。各社の責任範囲、失敗時の修正と再試験、記録の承認者を契約時に定義します。
印字したらトレーサビリティは完成する?
刻印は製品識別の入口です。個体IDと製造・検査・出荷のデータをつなぐ仕組みがなければ追跡は成立しません。まず設備が正しい識別子を作り、読取結果を渡すところまでを決め、その先のデータ設計は生産管理側の要件と整合させます。
まとめ
産業用レーザーマーカーは、実ワークの材質と後工程で候補波長を絞り、印字・読取・安全・排煙・搬送同期を一体の設備条件として評価します。RFPで試験条件と供給範囲を揃え、FAT/SATで同じ合否基準を再現することが、導入後の手戻りを減らします。金属用か樹脂用かという一語では決めず、量産で使える刻印が安全に継続するかを判断してください。
タイ工場のワーク条件や既存ラインに合わせてレーザーマーキング装置の要件を整理する段階でも、TOMAS TECHへご相談ください。サンプル評価とRFP、現地設備との接続条件を一緒に洗い出せます。
参考情報
- KEYENCE: Fiber vs. CO2 vs. UV Laser Markers — 波長・材料適合の初期比較。
- Videojet: Comprehensive Guide to Choosing a Laser Marking System — 材料試験、ライン統合、安全の論点。
- Videojet: Complete Laser Solution — シールド、エンコーダ、製品検出、排煙を含む構成。
- Videojet: Laser Fume Extraction Systems — 排煙とフィルタの選定項目。
- ISO 11553-1:2020 — レーザー加工機のレーザー放射安全要件。ISO公開概要を参照。
- ISO/IEC 29158:2025 — DPMバーコード記号品質試験仕様。ISO公開概要を参照。
- FOBA: MarkUS software and autofocus update — 視覚確認・焦点調整の機能例。


