


AI品質管理を溶接ビード検査に導入する際、最初に決めるべきことはモデルの種類ではありません。どの継手の、どの面に現れる、どの不完全部を、どの根拠で合否判定し、見えない欠陥をどう扱うかです。本稿はタイ工場で画像検査セルを調達する品質保証、溶接技術、生産技術、制御担当者に向け、要求仕様書(RFP)から工場受入試験(FAT)、現地受入試験(SAT)までを具体化します。数値例は設計例であり、規格の一律基準や保証性能ではありません。
最初に結論:溶接ビードのAI品質管理は「画像で判断できる範囲」を契約する
溶接の良否には、表面の形状、内部の状態、強度に関わる施工条件など別々の問いがあります。カメラが写すのは、照明と視線が届く表面です。画像でビード幅の急変、過大な盛り上がり、アンダーカットらしい輪郭、表面の穴やスパッタを検出できても、内部の未融合や内部気孔をそれだけで保証することはできません。したがってRFPには「発見するもの」と同じ粒度で「発見できないもの」を書きます。後者を空欄にすると、導入後に「AIがOKなら溶接全体が合格」という危険な解釈が生じます。
工場が購入するのは分類器単体でなく、ワーク位置決め、撮像、判定、隔離、再判定、記録を含む検査工程です。画像の鮮明さ、製品IDと画像の結合、PLCへの出力、停電・通信断時の処置まで、合否に関係するものを一つの受入試験で確認します。最初の対象は、一つの製品群、一つの継手形式、一つの撮像面に狭めると判断しやすくなります。対象を広げるのは、その工程で見逃しと過検出の両方を計測してからです。
一般的なカメラ・照明・モデル選定はAI外観検査の導入ガイドで扱っています。溶接条件の自動生成やロボット軌道補正はAI溶接ロボットの導入記事の領域です。本稿の対象は、その後に出来上がったビードを受け入れる検査工程の調達と検証です。
まず規格、図面、顧客要求を分けて読む
溶接検査で「ISO準拠」とだけ書いても判定条件は決まりません。ISO 5817:2023は、適用範囲に入る鋼・ニッケル・チタンなどの融接継手について不完全部の品質レベルを示します。B、C、Dの三つのレベルがあり、Bが最も厳しい要求です。ここでいう「不完全部」は観察・分類の対象であり、見つかったものすべてが直ちに不合格欠陥になるわけではありません。採用した品質レベル、寸法限界、図面と契約条件に照らして合否を決めます。しかし、どのレベルを製品に適用するかは、設計・契約・適用規格側で定める必要があります。さらに材質、板厚、継手、溶接法、検査範囲が対象外なら、番号だけを借りて機械判定してはいけません。
ISO 17637:2016は金属材料の融接継手の目視試験を扱います。2022年の確認を経た現行版としてISOが掲載しています。画像検査セルは目視できる表面を扱うため参照点になりますが、カメラを置くだけで試験方法の要求を自動的に満たすわけではありません。撮像可能な方向、観察前の状態、判定者の役割、記録方法を具体化します。ISO 17635:2025は金属溶接の非破壊試験方法の選択と結果評価の一般規則を示し、品質レベルと個々のNDT受入レベルを直接同一視できないと説明しています。表面の画像結果とUT・RT・PT・MTの結果を「同じ不良率」という一列に足さない理由です。
構造鋼の契約でAWS D1.1が指定される場合は、契約で採用された版と該当条項を品質保証部門が特定し、2025-AMD1(追補1)を含む指定かどうかも確認します。AWSのD1.1公式案内は、2025版が施工、検査、受入基準を扱い、契約等に採用されたときに適用されると説明しています。ISOとAWSを混ぜた独自の「AI基準」を作る前に、どちらが優先するかを明示してください。本稿はどの製品にも一律に適用できる欠陥寸法を提示しません。最終判定表は実際の契約文書、製品図面、承認済み施工要領に結び付けて作ります。
溶接欠陥AI検知の対象を五つの問いで定義する
最初の問いは「何をワーク単位として扱うか」です。製品番号だけでなく、継手番号、溶接パス、表裏、開始・終了位置が分からないと、同じ製品の複数ビードが混ざります。次に「どの領域を見るか」。ビード頂部、止端、母材側の一定幅、クレーターなど撮像領域を図面上に示します。第三に「どの現象を検出するか」。表面開口の穴、割れらしい線状指示、アンダーカットらしい凹み、余盛りや幅の変化、スパッタの付着などを、現場の判定用語とサンプル画像で結びます。画像上の見え方だけで欠陥名を断定できない場合は「要確認の指示」とします。
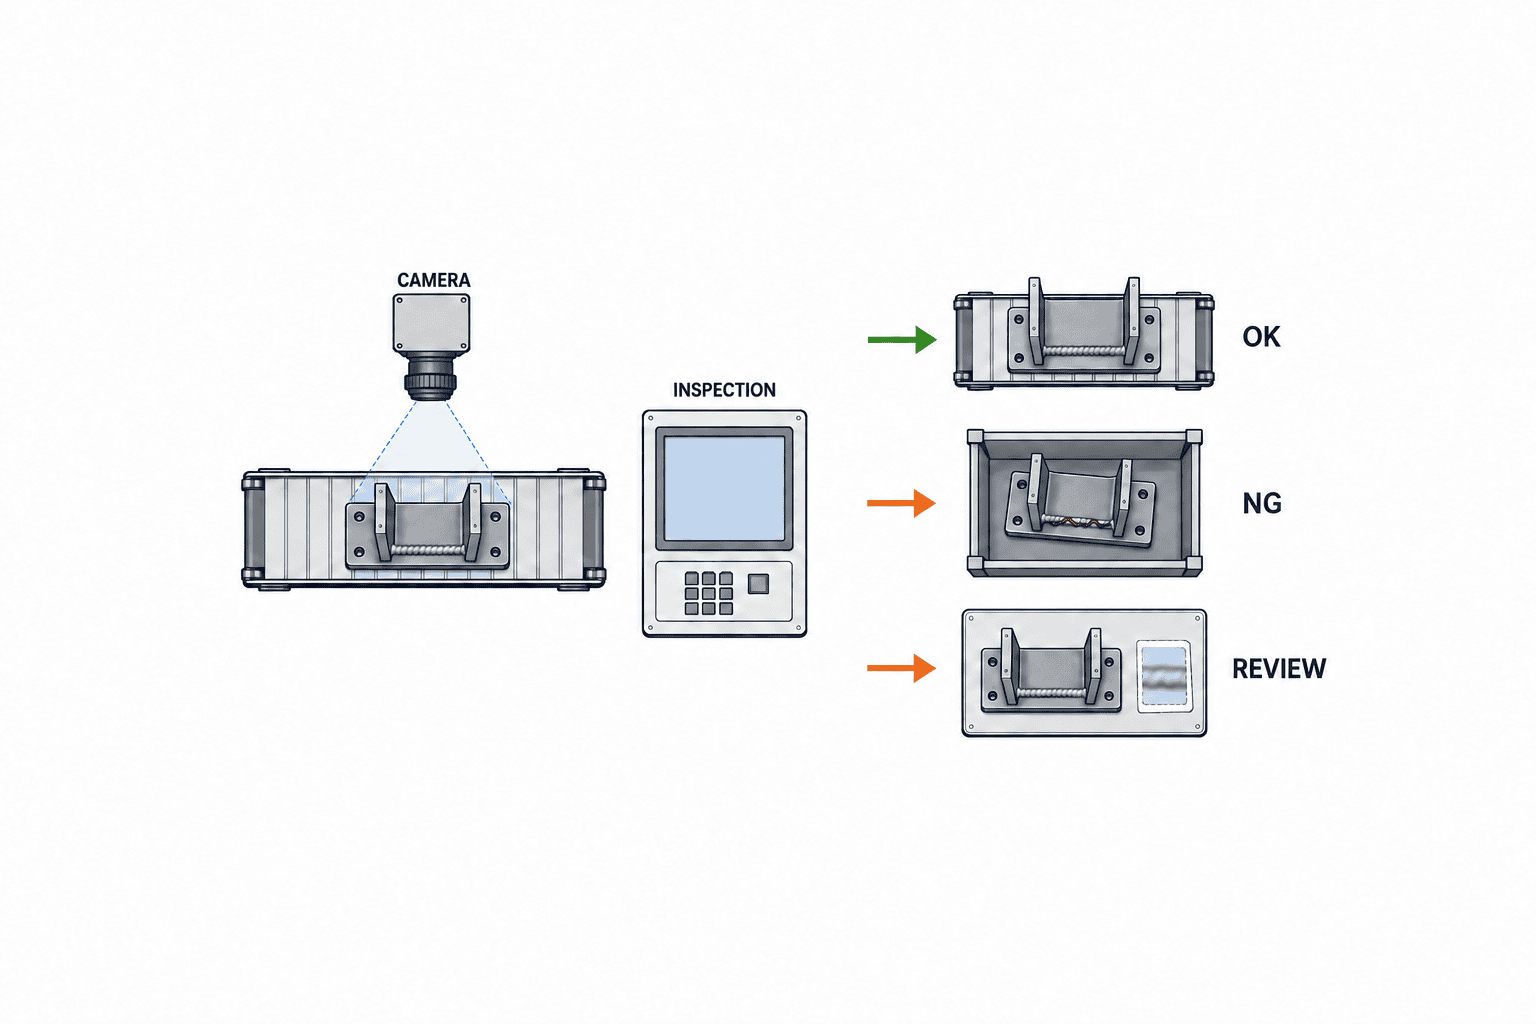
第四は「判定後に何をするか」です。OKなら流す、NGなら隔離する、判別不能ならREVIEWへ送るという三経路を用意します。REVIEWは精度の悪さを隠す箱ではありません。確認者、制限時間、最終判定、現物の保管位置まで定義します。第五は「どこまでが画像検査の守備範囲か」。裏面や遮蔽された止端、内部不完全部、強度試験でしか分からない性質は明記して除外します。必要なNDTや破壊試験の工程を残すかどうかは品質計画で決めます。これら五つを先に合意すれば、ベンダーは「検出率99%」のような抽象的な約束ではなく、実物に基づく見積を出せます。
撮像セルはカメラより先にワーク、光、距離を決める
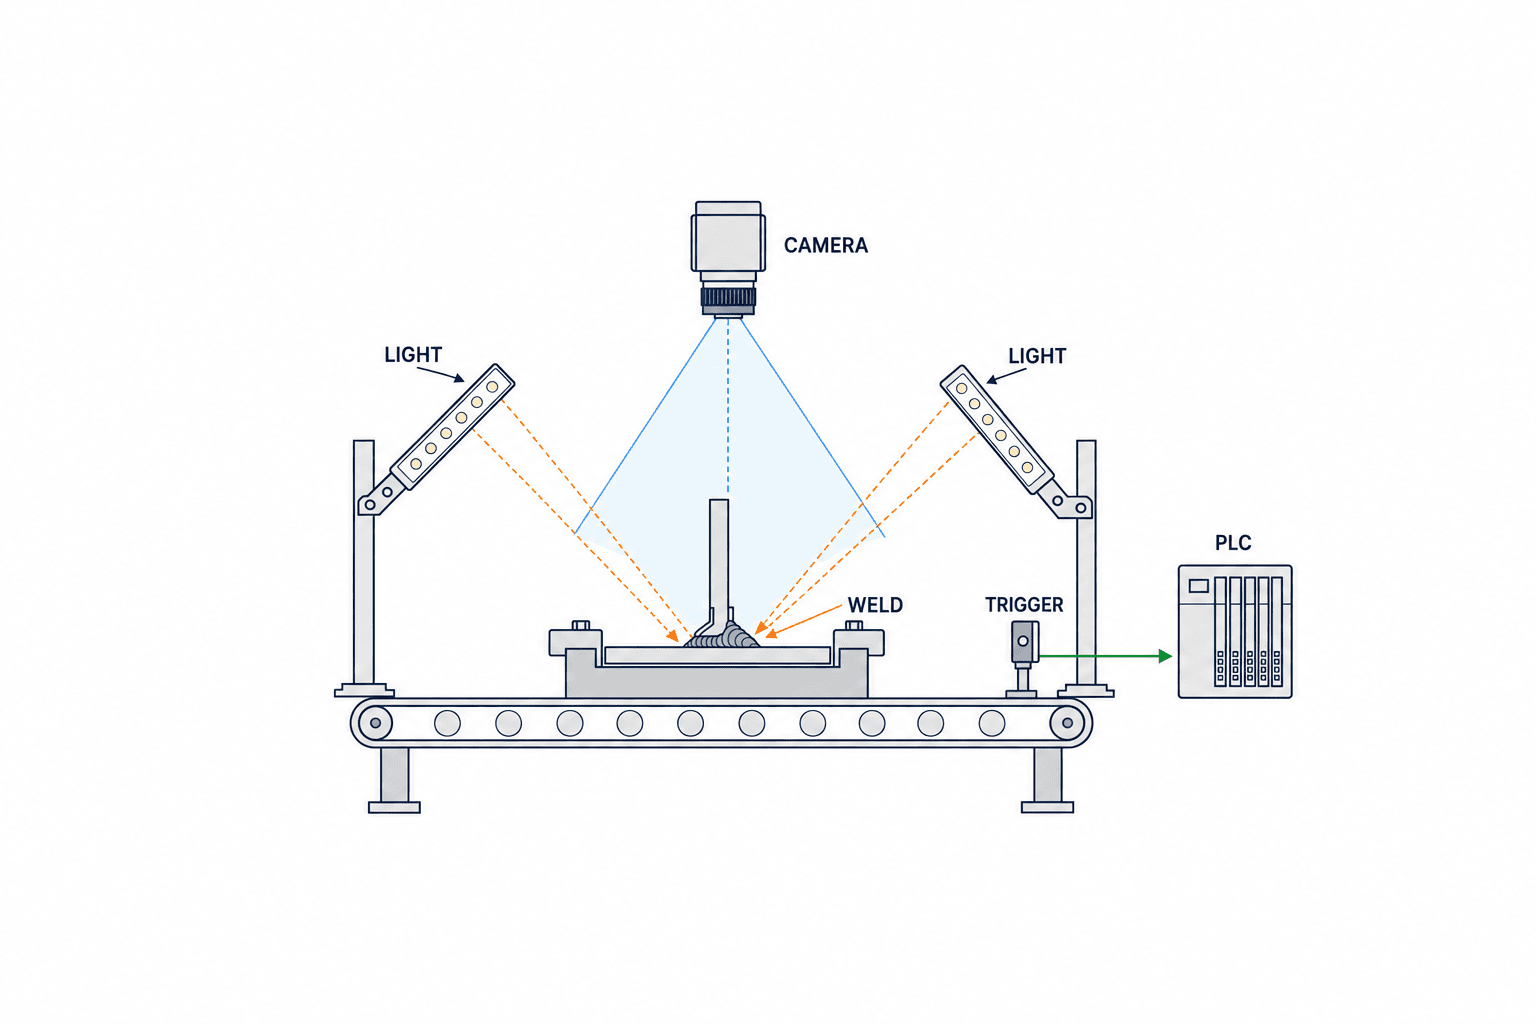
溶接金属は光沢、酸化色、スパッタ、油、熱変色が混在します。良品のビードも溶接法と作業姿勢で大きく変わります。照明を一方向から当てた画像では止端の凹みが影に見えても、逆向きでは消える場合があります。リング光、斜光、同軸光、拡散光などを候補とし、実ワークを回転・再設置して再現性を調べます。必要なら二方向撮像や3D形状計測を比較します。2D画像から高さを推定する場合は、その推定の限界をRFPに明記します。
視野を広くすれば一度に見られる範囲は増えますが、最小指示に割り当てる画素は減ります。画素数だけで選ぶと、レンズの解像、焦点深度、シャッター、照明、ワークの姿勢誤差で実効性能が落ちます。まず「対象とする最小の目視可能な変化」「必要な視野」「許容する位置ずれ」「撮像可能時間」を示し、ベンダーに実ワークでの光学検証を求めます。寸法しきい値を画像で判定するなら、校正手順と測定不確かさも併記します。
熱いワークを直後に撮るのか、冷却後に撮るのかでも外観が変わります。ヒューム、粉じん、飛散物、治具の影、アーク光の残光を含む現場条件を記録してください。検査セルを囲うだけで改善できる外乱もあります。画像の再現性を先に安定させるほど、モデルに覚えさせる不要なばらつきが減ります。逆に、撮像状態が変わるたびに再学習する設計は、保守負担と品質責任を増やします。
教師データは「欠陥画像の枚数」より判定根拠と分離方法が大切
AI品質管理の学習画像は、良品と不良品のフォルダー分けだけでは足りません。ワークID、継手ID、材質、板厚、溶接法、施工条件、撮像条件、欠陥位置、根拠とした規格・図面版、判定者、再判定履歴を持たせます。画像に写る現象と、最終的な合否を別欄にするのが重要です。例えばスパッタが見えても、その製品の受入基準では合格かもしれません。モデルが「見えるもの」を当てたことと、契約上の「不合格」を決めたことを混同しないためです。
画像を学習、しきい値調整、最終評価に分ける際は、同じワークの連続フレーム、同じビードの切り出し、再撮像画像が異なる集合にまたがらないようにします。製品をランダムに分けたつもりでも、ほぼ同じ画像が学習と試験に入ると、現場性能を過大評価します。さらに日勤・夜勤、保守前後、ロット、材料ロット、治具交換、作業員や溶接機の違いを評価セットへ含めます。希少な重大欠陥が十分集まらない場合は「検証未了」と記録し、合格性能を宣言しません。
NIST AI RMFのMEASUREは、試験集合、評価指標、試験方法の文書化と、導入環境に似た条件での性能測定を求める枠組みです。ここからの実務上の読み替えとして、溶接AIでも「どの画像で何を測ったか」を追跡できる評価セットを封印します。NISTが本稿の具体的な数値目標を定めているわけではありません。目標は製品のリスクと現場の再検査能力から工場側が決めます。
指標は見逃しと過検出を別々に数える
混同行列を製品全体で一つだけ出すと、重要な欠陥で失敗している事実が平均に隠れます。主要指標は、欠陥種別・重大度・継手形式・撮像面ごとの見逃し件数と、評価対象となったその欠陥件数です。同時に、良品をNGまたはREVIEWへ送った件数と、評価した良品件数を示します。REVIEWを「正解」に繰り入れると、実際には人が再検査した負担が消えます。三経路の件数をそのまま出してください。
| 指標 | 分子と分母 | 現場で確認する意味 |
|---|---|---|
| 見逃し率 | 不合格品をOKへ流した数 ÷ 評価した不合格品数 | 顧客流出に直結するリスク |
| 過検出率 | 合格品をNGまたはREVIEWへ送った数 ÷ 評価した合格品数 | 再検査工数と歩留まりへの影響 |
| 撮像失敗率 | 判定できない画像数 ÷ 撮像要求数 | 光学・トリガ・汚れの安定性 |
| 追跡欠損率 | ID、画像、結果のどれかを結合できない数 ÷ 判定対象数 | 品質記録として使えるか |
| 応答時間 | トリガからPLC受信までの各実測値 | タクト内で隔離できるか |
受入閾値は、顧客要求、従来検査での流出、欠陥の重大度、再検査容量、統計的な不確実性を考慮して決めます。例えば不合格品を少数しか用意できないのに「見逃しゼロだったから99.9%」とは言えません。ゼロ件という観測値と、希少欠陥まで検証できたという主張は別です。欠陥が少ないクラスは追加サンプル、意図的な試験片、独立した検査方法、または人手の二重確認を設けます。統計的な保証水準を契約にする場合は、品質・統計担当とサンプル数を設計してください。
RFPには判定表、セル構成、データ権利を一枚ずつ添付する
ベンダーへ「溶接ビードをAIで検査したい」とだけ送ると、照明付きカメラを売る会社と、品質記録まで作る会社の見積を比較することになります。同条件で比較するため、RFP本文と添付表を分けます。判定表には製品群、材質、継手、対象面、欠陥候補、参照規格・版、図面番号、品質レベル、合否を決める主体、REVIEW条件を書きます。正式な欠陥分類はISO 6520-1:2007のISOカタログなどで用語を照合し、現場の通称との対応表を付けます。通称だけでラベルを作ると、同じ画像でも部署によって別の名前になるためです。
セル構成図には搬送方向、ワーク固定、カメラ視線、照明、トリガセンサー、エンコーダ、PLC信号、NG排出位置、非常停止境界を描きます。タクトの内訳は撮像、転送、推論、判断、PLC応答、排出までの実測または設計値を分けます。AIの推論時間だけが短くても、排出位置に到達する前に信号が届かなければ工程は成立しません。故障時は自動OKへ落とすのか、ライン停止またはREVIEWにするのかを品質側が決め、I/O仕様に明記します。
データ契約には原画像、判定画像、ラベル、モデル、しきい値、レシピ、ログの所有者・アクセス権・保存場所・保管期限・移管形式を入れます。クラウド利用があるなら送信対象、ネットワーク断時の動作、国をまたぐ保管、顧客画像の扱いを確認します。モデルの再学習権、ベンダー変更時のデータ持ち出し、セキュリティ更新、保守時の遠隔接続も見積前に決めます。最初の価格だけで比較せず、品種追加、レンズ・照明交換、年次保守、再評価まで含む総費用を出してもらいます。
見積比較は同じ試験片と同じ失敗条件で行う
ベンダー比較用には「きれいな代表写真」だけでなく、境界事例を含む現物または画像を共通配布します。良品のばらつき、不合格の各クラス、判定が割れた事例、油膜や酸化色、再設置、治具誤差、撮像失敗を含めます。各社に渡したデータと、最終評価に使う未公開データを分けて管理してください。ベンダーがチューニングに使った画像で受入試験まで行うと、比較の意味が薄れます。
提案書には、対象外条件を明示してもらいます。「画像から内部欠陥は分からない」「裏側を撮るために回転治具が必要」「表面の温度が下がるまで検査できない」といった説明は減点ではありません。むしろ、現場に入れてから発覚する費用を先に見せる情報です。評価軸は検出性能だけでなく、検査不能の扱い、保守・校正、ローカルの復旧能力、データ移管、変更時の再試験範囲です。タイ工場で使うなら、現地で誰が何時間以内に治具・照明・PCを復旧できるか、現場の作業言語で手順書を提供できるかも比べます。
試験片の製作や疑似欠陥の採用には注意が必要です。モデルに見せたい「不良のような外観」と、実際の製品で不合格とされる欠陥は一致しないことがあります。模擬サンプルは動作試験には使えても、実欠陥に対する検出性能の証明として数えない、という区分をRFPに書きます。検証用実物の破壊試験やNDTと画像を対応付ける場合も、誰が最終的な真値を承認したかを残します。
PoCは小さく、FATとSATは別の問いを確認する
PoCの目的は、採用可否を決めるために主要リスクを露出させることです。少なくとも撮像の再現性、対象欠陥の視認性、良品ばらつき、見逃し・過検出の傾向、REVIEWの量、タクトを確認します。成果物はデモ動画ではなく、サンプル一覧、撮像条件、モデル・しきい値、混同行列、失敗画像と失敗理由です。結果が不十分なら「改良して再試験」だけでなく、「別の光学方式を比較」「対象継手を変える」「画像検査を採用しない」という判断を許すべきです。
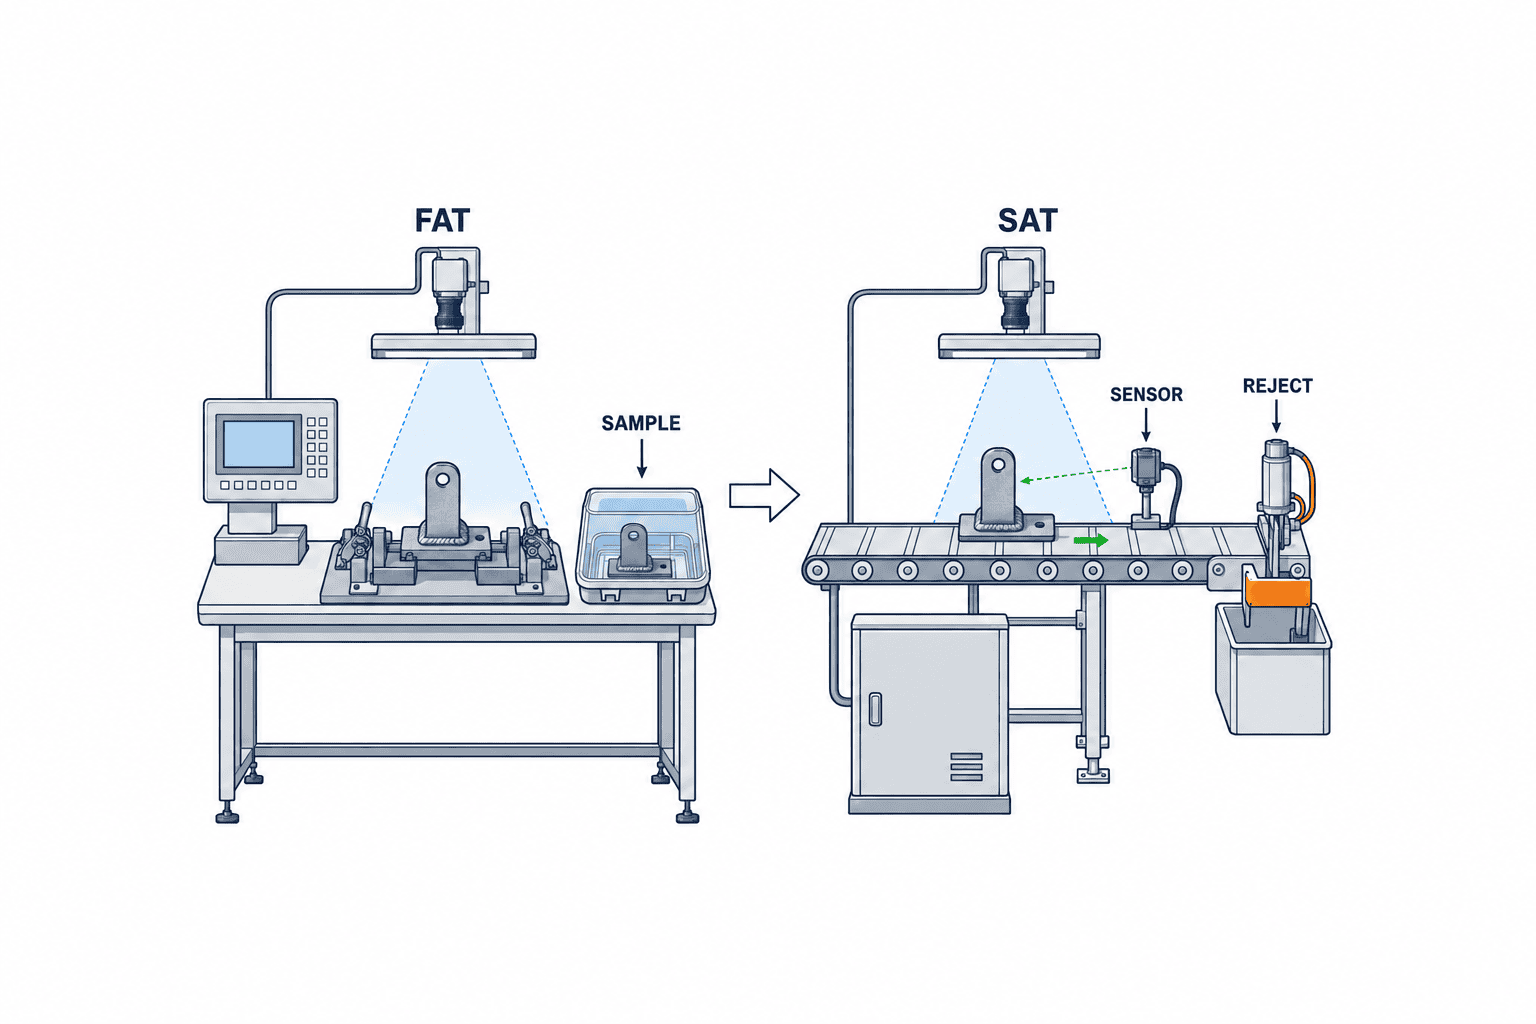
FATは出荷前に、合意した設備・ソフトの構成で、事前に封印した試験集合を使う検査です。カメラ、レンズ、照明、治具、PLCシミュレータ、リジェクト信号、ログ、権限、バックアップと復旧、通信断時の挙動を確認します。FATで合格したバージョン、レシピ、チェックサム、機器番号を固定し、SATまでの変更を記録します。単体のAIモデル精度だけでFAT完了にしないことが肝心です。
SATは実際のラインで、製品の搬送、振動、シフト、清掃、段取り替え、周囲光、ネットワークと結び付けて行います。工場の温度や照明条件がFATと違えば、同じビードでも画像分布が変わります。SATでは未検証条件を名前で残し、合格範囲を限定します。例えば「製品Aの表面側、一日勤、治具R2で合格」は、「全品種・全シフトで使える」と同義ではありません。全数判定へ移行する前に並走期間を設け、人による判定との差を記録し、相違を品質保証が裁定します。
受入試験の手順を「誰が再実行しても同じ」にする
試験手順書の冒頭に、対象製品、継手、版、設備構成、撮像レシピ、許容する環境範囲、合否しきい値、テストデータの封印方法、担当者を記載します。続いて、良品・不合格品・撮像失敗の各サンプルを事前にID付きで用意し、順番をランダム化します。ベンダー担当者が画像を見てからしきい値を調整できないよう、試験開始時に設定を保存します。調整が必要になったら、新しい版として別試験を行い、旧結果を上書きしません。
一件ごとに画像ID、ワークID、継手位置、真値の根拠、AIスコア、出力したOK/NG/REVIEW、PLC受信時刻、排出結果、再検査結果を記録します。欠陥クラスごとに分母と分子を表にし、単一の平均精度だけで合否を決めません。撮像不能、誤った品種レシピ、モデルロード失敗、ストレージ満杯、通信断、電源復帰も試験ケースに含めます。安全機能と品質判定は別の設計責任を持つため、品質AIの合格を機械安全の検証に読み替えないようにします。
不合格のときは、機器の不具合、撮像条件、ラベルの争い、規格解釈の違い、モデルの限界を切り分けます。画像と現物を保存せず「AIが誤判定した」とだけ記録しても改良できません。再試験で使用するデータ、修正範囲、判定責任者、納期を合意してください。受入試験表は後から別の検査員が追試できるほど具体的にしておくと、ベンダー交代やモデル更新にも使えます。
稼働後の変更管理:モデルより先に撮像条件を疑う
導入後の性能低下は、モデルが突然古くなったとは限りません。レンズの汚れ、照明の劣化、治具摩耗、材料表面の変更、溶接条件の変更、カメラ位置ずれなど、入力の物理条件が変わります。毎日の起動確認には、基準ワークの再撮像、照明・フォーカス確認、時刻同期、NG排出テストを含めます。定期的にREVIEW率と撮像失敗率を品種・シフト別に見て、急変したら現物と設備を確認します。
しきい値変更、レシピ変更、再学習、カメラ交換を同じ「微調整」として扱わないでください。変更ごとに影響する継手・欠陥クラスと受入試験の再実行範囲を定め、承認者と旧版への戻し方を記録します。学習データへ運用中のNGを追加する際は、人の裁定結果が正しいか、顧客流出後に分類が変わっていないかを確認します。AIが誤ったラベルを自動的に再学習すると、不良を正常に近づける危険があります。NISTのMEASUREプレイブックも、運用中の監視とデータ分布の変化を踏まえた再評価を扱っています。
監査に備え、判定時点の原画像、結果、モデル・しきい値・レシピ版、製品ID、検査時刻、オペレータによる覆し、最終処置を検索できるようにします。保存期間は顧客契約や社内品質規定に合わせます。追跡データが無い「OK件数」は、後でクレームが来ても検証に使えません。検査自動化の投資評価には、検査員の時間だけでなく、再検査、誤排出、段取り、保全、データ保管の費用を含めます。
FAT/SATは欠陥と現場条件を層別し、見逃し時の処置も試験する
受入試験のサンプルを「良品100個、不良品100個」とだけ定義すると、難しい継手や重大な表面指示が少数しか含まれない場合があります。試験表は、製品群、継手形式、板厚帯、溶接法、表裏、ビードの開始・定常・終端、欠陥候補と重大度を軸に層別します。各層で用意できた実物の件数、真値の根拠、撮像の可否、OK/NG/REVIEWの結果を残し、サンプルが無い層は空欄のまま「未検証」と表示します。見逃しがゼロの層と、まだ試していない層を同じ合格欄に入れてはいけません。少数サンプルの割合を大きな確信のように見せないため、率と同時に生の件数を示します。
FATでは同じ試験片を着脱して繰り返し撮り、照明設定の復元、レシピ切替、カメラ交換後の基準ワーク確認を試します。SATでは日勤と夜勤、低速と定格速度、治具交換前後、清掃直後と汚れが進んだ状態、通常の搬送振動を可能な範囲で層別します。全条件を一日で網羅できない場合は、試験済みの運転範囲、未試験条件、追加試験の日程を受入記録に分けて書きます。PoCやFATで確認した数値を、そのまま現地SATの成績として転載しません。現地のデータだけで合格とする範囲を決め、範囲外のワークは人による確認へ回します。
見逃しを試験中に発見したときの処置も、性能表とは別に決めます。該当する現物と、最後に正常確認した時点からの同条件ロットを一時隔離し、品質保証が再検査範囲を決めます。ベンダーは画像、スコア、モデル版、撮像状態とPLC出力のログを提出し、原因の切り分けを支援します。ライン担当は設備の停止・再開手順を守り、品質保証は製品の出荷可否を決めます。ベンダーのモデル改修だけで、隔離済み製品を自動的に合格へ戻してはいけません。修正後は同じ失敗例に加えて独立したサンプルを用い、他の欠陥クラスの性能が悪化していないか再試験します。
受入後に引き継ぐ「検査の運用台帳」をRFPで指定する
納品時にAIモデルのファイルだけ渡されても、工場は検査工程を維持できません。運用台帳には、製品・継手ごとの適用範囲、撮像レシピ、照明とカメラの設定、校正に使う基準ワーク、最新の判定表、モデルとしきい値の版、承認者、FAT/SATの原記録、未検証条件、既知の誤判定、定期点検周期をまとめます。写真付きで「この汚れなら清掃」「この位置ずれなら停止」と判断できる作業手順も必要です。現場の交代勤務者が読めない言語の手順書だけでは、故障時に正しいREVIEWへ切り替えられません。タイ語と工場内の共通言語で、画面表示と手順書が一致していることをSATで確認します。
台帳の責任分担も契約条件です。品質保証は判定基準と許容する変更を承認し、生産技術は治具・光学系の状態を維持し、IT/OTは時刻同期、ネットワーク、保存先、アクセス権を管理します。ベンダーは保守範囲、障害時の連絡経路、復旧後の再確認手順を示します。新しい品種を登録するときに「画像を数枚足して学習」だけで済ませず、継手・面・欠陥クラス・工程条件を台帳へ追加し、影響する受入試験を繰り返します。モデル更新によって旧製品の判定が悪化しないかも確認します。旧版に戻す手順と、その間の手検査の処置をあらかじめ決めておくと、更新作業が品質リスクの大きい賭けになりません。
検査履歴はクレーム対応にも使います。顧客から特定ロットの指摘が来たら、その期間のワークID、継手ID、原画像、判定版、REVIEWの裁定、装置の点検履歴をたどれるようにします。抽出の際に時刻だけに依存すると、PLCとPCの時計差で取り違える恐れがあります。IDと時刻の両方で検索できる設計にし、欠損レコードの発生を運用指標として監視します。これらはAIモデルの性能とは別の品質記録の要件であり、導入時のRFPで指定するほうが後付けより確実です。
タイ工場向けの発注前チェックリスト
発注会議では、次の問いに文書で答えられる状態を目指します。①適用する契約、図面、規格の版と優先順位は決まったか。②画像で見える欠陥と、別のNDTや試験が必要な欠陥を分けたか。③製品・継手・撮像面・シフトを限定したか。④OK/NG/REVIEWと停止時の動作を決めたか。⑤実ワークによる光学試験を行ったか。⑥学習と最終評価のサンプルを分離したか。⑦見逃しと過検出の分母を決めたか。⑧FATとSATで別々に確認する条件を明記したか。⑨原画像、モデル、ログの移管・保守権限を決めたか。⑩タイ現地での復旧担当と作業言語を決めたか。
この十問のどれかが空欄でも、画像を撮って試すことはできます。ただし、契約・受入・運用の曖昧さをAIモデルが埋めることはできません。小規模な光学試験から始め、ワークと規格の対応表を作り、評価セットを封印し、合意済みの受入条件で進める順序が、結果として導入の遠回りを減らします。高い検出率を先に掲げるより、検査不能を正しく止める設計のほうが品質部門には価値があります。
よくある質問
溶接ビードの画像検査だけで内部欠陥も検知できますか?
通常の表面カメラ画像だけで、内部の未融合や内部気孔を直接確認することはできません。表面に現れる兆候と内部状態が相関する可能性はありますが、それを特定製品で独立検証しない限り、内部欠陥の代替検査とは言えません。必要なNDTの選択は適用規格と品質計画に従ってください。画像AIのRFPには、この限界と別工程への引継ぎを明記します。
溶接欠陥AI検知の「精度99%」は受入条件になりますか?
分母、欠陥の種類、重大度、良品ばらつき、判定不能の扱いが定義されていなければ受入条件として不十分です。重大欠陥の見逃しと軽微な外観差の過検出を合算した一つの精度では、品質リスクを判断できません。クラス別の件数、信頼できる真値、封印した試験集合、REVIEWの処置をセットで契約してください。
溶接検査の自動化はルールベースとAIのどちらが適しますか?
対象が幅や位置のように安定して測れるなら、ルールベースが説明と保守の面で有利な場合があります。外観の形が複雑で、良品のばらつきが大きいならAIを検討します。位置決めと寸法計測をルールで、外観の指示をAIで扱う構成もあります。方式名を先に決めず、実ワークを同一条件で比較し、欠陥クラス別の失敗理由を確認してください。
タイ工場ではFATが通ればすぐ全数検査に切り替えられますか?
FATは出荷前の設備条件での確認です。現地の振動、周囲光、搬送、段取り替え、シフト差、排出機構との連携はSATで検証します。SATの合格範囲と並走期間、人による再判定を定めてから切り替えてください。品種・継手を追加する場合も、その範囲の再評価が必要です。
まとめ
溶接ビードのAI品質管理で最初に固定するのは、モデルではなく、適用規格と契約上の受入基準、画像で見える範囲、対象外の内部欠陥、OK/NG/REVIEWの処置です。RFPでは実ワークと境界事例を共通条件にし、FATで構成と封印済みデータを、SATで現地の搬送・環境・停止時動作を確認します。見逃し、過検出、撮像失敗、追跡欠損を別々に数えれば、導入可否を品質責任者が説明できる形になります。
TOMAS TECHでは、タイ工場の溶接検査について、対象継手の切り分け、撮像セルの構成、RFP項目や受入試験表を検討する段階から相談できます。現行の図面・検査基準と、撮像したいワークの条件があれば、まずお問い合わせから課題をお知らせください。
参考情報
- ISO 5817:2023 — 融接継手の不完全部の品質レベル(ISO、規格の適用範囲とB/C/Dレベルを確認)
- ISO 17637:2016 — 融接継手の目視試験(ISO、現行版と対象を確認)
- ISO 17635:2025 — 金属溶接の非破壊試験の一般規則(ISO、検査方法と受入レベルの関係を確認)
- ISO 6520-1:2007 — 融接の幾何学的不完全部の分類(ISOカタログ、現行版を確認)
- AWS D1.1/D1.1M:2025-AMD1 — Structural Welding Code—Steel(AWS、適用範囲と契約による採用を確認)
- NIST AI RMF — MEASURE(NIST、評価集合・指標・運用条件の文書化を確認)
- NIST AI RMF Playbook — MEASURE(NIST、継続監視と再評価の考え方を確認)
*規格の条文と顧客契約が最優先です。上記リンク先の公開概要は規格本文の代替ではありません。採用版、判定値、検査範囲は案件ごとに確認してください。*


