


客先監査の場で「このロットの炉の条件をすぐ出してください」と言われ、記録計のチャート紙の束、ペーパーレスレコーダの SD カード、手書きの日報を順にめくっていく。タイの日系自動車部品工場で熱処理を担当する方なら、一度は経験している場面かもしれません。熱処理 加工条件 記録システムの導入は、こうした「探す時間」を減らすための投資として語られがちです。けれども、温度を電子データで残すだけでは、監査にもクレームにも十分には耐えられません。
この記事の主張は一つです。熱処理の加工条件記録は、「その記録が正しい計測系から来ていること(パイロメトリ)」「改ざんされず欠けていないこと(データ完全性)」「どの製品ロットのものか一意に言えること(紐付け)」の3条件が揃って初めて、監査とクレームに耐える記録になります。システム選定は、この3条件を RFP で要件として書き、受入試験でわざと崩して確かめる設計の問題です。
最初に用語を一つ整理しておきます。タイトルにある FAT/SAT は、システム導入プロジェクトの受入試験、つまり工場受入試験(Factory Acceptance Test)と現地受入試験(Site Acceptance Test)のことです。一方、CQI-9 やパイロメトリの文脈で出てくる SAT は、熱電対と計器を組み合わせた計測系全体の精度を確かめる System Accuracy Test(計測系精度試験)を指します。同じ三文字でも中身はまったく別物です。この記事では混同を避けるため、前者を「工場受入試験」「現地受入試験」、後者を「SAT(System Accuracy Test、計測系精度試験)」と書き分けます。
以下では、品質保証課長、生産技術課長、工場長が社内で判断材料をそろえられるよう、記録対象の棚卸し、CQI-9 対応で求められること、パイロメトリと記録の関係、データ完全性、製品ロットとの紐付け、システム構成、費用の考え方、RFP の項目、受入試験、タイ固有の論点を順に整理します。なお、記事中のモデル工場の炉の数、時間、金額、回収年数はすべてこの記事のために置いた仮の数字です。業界平均でも調査値でもメーカーの価格でもありません。
なぜ今、タイの熱処理工場で加工条件の記録が問われるのか
2026年の後半、タイの自動車部品工場を取り巻く材料は、方向の違うものが並んでいます。
まず生産の数字です。タイ工業連盟(FTI)の発表を伝えるロイター配信の記事によると、2026年8月のタイの自動車(四輪)生産は124,646台で、前年同月比10.93%増でした(7月は6.12%増)。同じ8月の国内販売は前年同月比25.59%増、輸出は前年同月比2.04%減です。同日の Trading Economics の記事は、8月の国内販売を59,808台としています。一方で FTI は7月に、2026年通年の生産見通しを、それまでの3%増から3.33%減へ下方修正していました。理由は中東情勢による輸出の減少です。単月は伸びても、通年の先行きは読みにくい状況です。
次に政策の動きです。タイ投資委員会(BOI)の発表によると、2026年1〜7月のタイの新車市場で、電動車(BEV、HEV、PHEV の合計)のシェアが過去最高の55%となり、初めてエンジン車を上回りました。2026年9月10日の国家 EV 政策委員会(議長はエクニティ副首相兼財務相)では、物品税の再編に原則合意しています。再編の原則には「高付加価値の国産部品と熟練労働の活用拡大(High Value-Added Local Content)」と「国内サプライチェーンの強化(local supplier development)」が含まれ、税率は現地付加価値に応じた4段階とされています。ただし新しい税率はまだ確定していません。報道ベースでは、国産部品を使わない EV の物品税を10%から31〜39%に引き上げる案も出ていますが、これも提案の段階です。
部品産業そのものの見通しとしては、クルンシリ・リサーチが、2026〜2028年のタイ自動車部品産業の生産を年1.5〜2.5%の伸びと予測しています。また、2025年のタイの自動車部品輸出は世界10位、ASEAN 1位とされています。
国産部品の付加価値が税制で評価される方向に進めば、部品メーカーには「自社の部品が要求どおりに作られた」ことを記録で示す力が、これまで以上に問われます。熱処理は、外観や寸法を後から測っても条件の良し悪しが分かりにくい工程です。だからこそ、加工条件の記録そのものが品質の証拠になります。
認証の側でも動きがあります。IATF が2026年7月に出したステークホルダー向けの告知(SC-2026-005)によると、IATF 16949 第2版は2027年中ごろの発行が予定されています。日程は暫定で、変わることがあるとされています。改訂の優先テーマには、Tier N サプライチェーン管理(下位サプライヤーへのリスクベースの管理と顧客要求の展開)が含まれています。この告知に CQI-9 への直接の言及はありません。それでも、熱処理を外注している Tier1 や、熱処理専業の Tier2 にとっては、「下位の工程の記録をどこまで追えるか」が問われる流れとして受け止めておく価値があります。また、IATF のサイトには2026年6月30日付で Ford の顧客固有要求事項(CSR)の更新(更新項目に「Heat Treat Consolidation Efforts with latest CQI-9 edition」を含む)が、8月と9月には Stellantis の CSR 概要資料の更新が掲載されるなど、CSR は随時更新されています。CQI-9 の要求は、多くの場合こうした OEM の CSR を通じて部品メーカーに届きます。
監査で記録を短時間で出すための考え方そのものは「客先監査のトレーサビリティ|記録を30秒で出す仕組みの作り方」で詳しく扱っています。この記事では、その中でも特に難しい熱処理の工程に絞って考えます。
熱処理 加工条件 記録システムとは:記録すべきパラメータの棚卸し
「何を記録するか」は工程とプロセステーブルで決まる
熱処理 加工条件 記録システムとは、炉の温度、時間、雰囲気などの加工条件を、計測系から取り込み、改ざんできない形で保存し、製品ロットと紐づけて取り出せるようにする仕組みのことです。記録計単体の話ではなく、計測、保存、紐付け、検索までを含む一連の仕組みとして考えます。
どの工程で、どの条件を監視し記録するかは、CQI-9 の工程別のプロセステーブルで決まります。AIAG の公開説明やタイで提供されている研修の案内を見ると、CQI-9 は熱処理システム評価(HTSA)の書式、パイロメトリの要件、工程別のプロセステーブルで構成されており、浸炭、窒化、高周波焼入れ、アルミ熱処理などの工程ごとにテーブルが用意されています。項目ごとの記録の頻度や許容差は、自社に該当するプロセステーブルを原本で確認してください。この記事では原本の条文や数値には触れず、棚卸しの進め方に絞ります。
工程別の記録対象(棚卸しの候補例)
次の表は、自社で記録対象を棚卸しするときの候補の例です。CQI-9 上の必須項目の一覧ではありません。実際の必須項目と頻度は、該当するプロセステーブルと客先の要求で確定させます。
| 工程の例 | 記録対象の候補 | 棚卸しで確認すること |
|---|---|---|
| 浸炭・焼入れ(バッチ炉) | 炉内温度、保持時間、雰囲気(カーボンポテンシャル)、焼入れ油の温度と攪拌の状態 | どの計器・センサーの値を正とするか、チャージごとの開始と終了をどう記録するか |
| 浸炭・焼入れ(連続炉) | ゾーンごとの温度、雰囲気、搬送速度、焼入れ槽の状態 | 部品が各ゾーンを通過した時間帯をどう特定するか |
| 焼戻し | 炉内温度、保持時間 | 焼入れから焼戻しまでの経過時間を記録する必要があるか |
| 窒化 | 炉内温度、時間、雰囲気の管理値 | 雰囲気の管理値をどの計器から取るか |
| 高周波焼入れ | 加熱条件、焼入れ液の状態、加工プログラム | 設備の設定値と実績値のどちらを残すか |
| アルミ熱処理 | 溶体化・時効の温度と時間、焼入れの条件 | 焼入れまでの移送時間の扱い |
棚卸しの結果は、「炉 × 工程 × 記録項目」の一覧表にまとめます。この一覧が、後で RFP に添付する要件の土台になります。ポイントは、項目ごとに「どの計器のどのチャンネルが正か」「設定値と実績値のどちらを残すか」「アラームが出たときに何を残すか」まで決めておくことです。ここが曖昧なまま電子化すると、紙の記録の曖昧さがそのままデータに移ります。
設定値、実績値、処置記録を分けて残す
加工条件の記録には、性質の違う三種類のデータが混ざります。
- 設定値(レシピ):その品番、その工程で使うべき条件。誰がいつ変更したかの履歴が要る
- 実績値:計測系が実際に測った値。改ざんされない形で時系列に残す
- 処置記録:アラームや逸脱が出たときに、誰が何を判断し、製品をどう扱ったか
紙の運用では、チャート紙(実績値)と作業指示書(設定値)と異常処置票(処置記録)が別々の場所に保管され、監査のたびに人が突き合わせています。記録システムでは、この三つを同じチャージ番号で引けるようにすることが、導入の大きな目的の一つです。
CQI-9 対応で記録システムに求められること
CQI-9 の現行版と改訂の状況
CQI-9「Special Process: Heat Treat System Assessment」は、自動車の量産部品とサービス部品を扱う組織が熱処理システムを自己評価するための文書で、AIAG が発行しています。2026年10月9日時点の現行版は第4版で、AIAG は2020年6月に販売開始を告知しています。AIAG のブログでは、第4版と航空宇宙向けのパイロメトリ規格 AMS2750F が、いずれも2020年6月末に発行されたと紹介されています。
なお、チェコの規格販売サイトは、第4版について「売り切れで増刷されず、改訂中。新版は2026年末に発行予定」と案内しています。これは販売代理店の記載で、AIAG 自身のページでは次の版の発行時期を確認できませんでした。現時点では「第4版が現行で、改訂作業中」と理解しておくのが妥当です。CQI-9 の各版の開発は AIAG の熱処理ワークグループが担っており、同グループは、熱処理部品に起因するリコールや保証クレームの削減、サプライチェーンでの不具合予防、プロセステーブルとパイロメトリ要件の明確化を活動の目的に掲げています。
第4版の主な変更点(AIAG の公開説明の範囲)
AIAG が第4版の変更点として挙げているのは、次のような項目です。
- 熱処理システム評価(HTSA)を実施する評価者の資格要件の明確化
- パイロメトリの報告要件の更新
- 熱電対のセクションへの RTD(測温抵抗体)の追加
- 校正、SAT(System Accuracy Test、計測系精度試験)、TUS(Temperature Uniformity Survey、炉内温度均一性測定)の各セクションでの猶予期間(grace period)の規定
- 炉の構造上、通常の TUS が実施できない場合のガイダンスの強化
- 大容積炉で必要な TUS 用熱電対の本数を求める計算式の改訂
- 屈折計の校正要件の削除
- HTSA の書式の改善
変更点の多くがパイロメトリと報告にかかわっている点は、記録システムを設計するうえで見逃せません。炉の温度記録だけでなく、校正、SAT、TUS の結果を報告できる形で管理することが、CQI-9 対応の重要な部分だと読み取れます。
記録システムに落とし込むと何が要るか
CQI-9 の条文の具体値は原本で確認するとして、記録システムに求められることを一般的な形で整理すると、次の三つに集約できます。
- 計測系の裏付け:記録された温度が、CQI-9 が定める頻度と許容差に従って校正、SAT、TUS を受けた計測系から来ていることを、記録と同じ台帳で示せる
- 記録の完全性:記録が後から書き換えられておらず、欠測があればそれが分かり、アラームと処置が残っている
- 製品との紐付け:どの部品ロットがどのチャージ(またはどの時間帯)で処理されたかを一意に言える
この三つが、冒頭で述べた3条件にそのまま対応します。
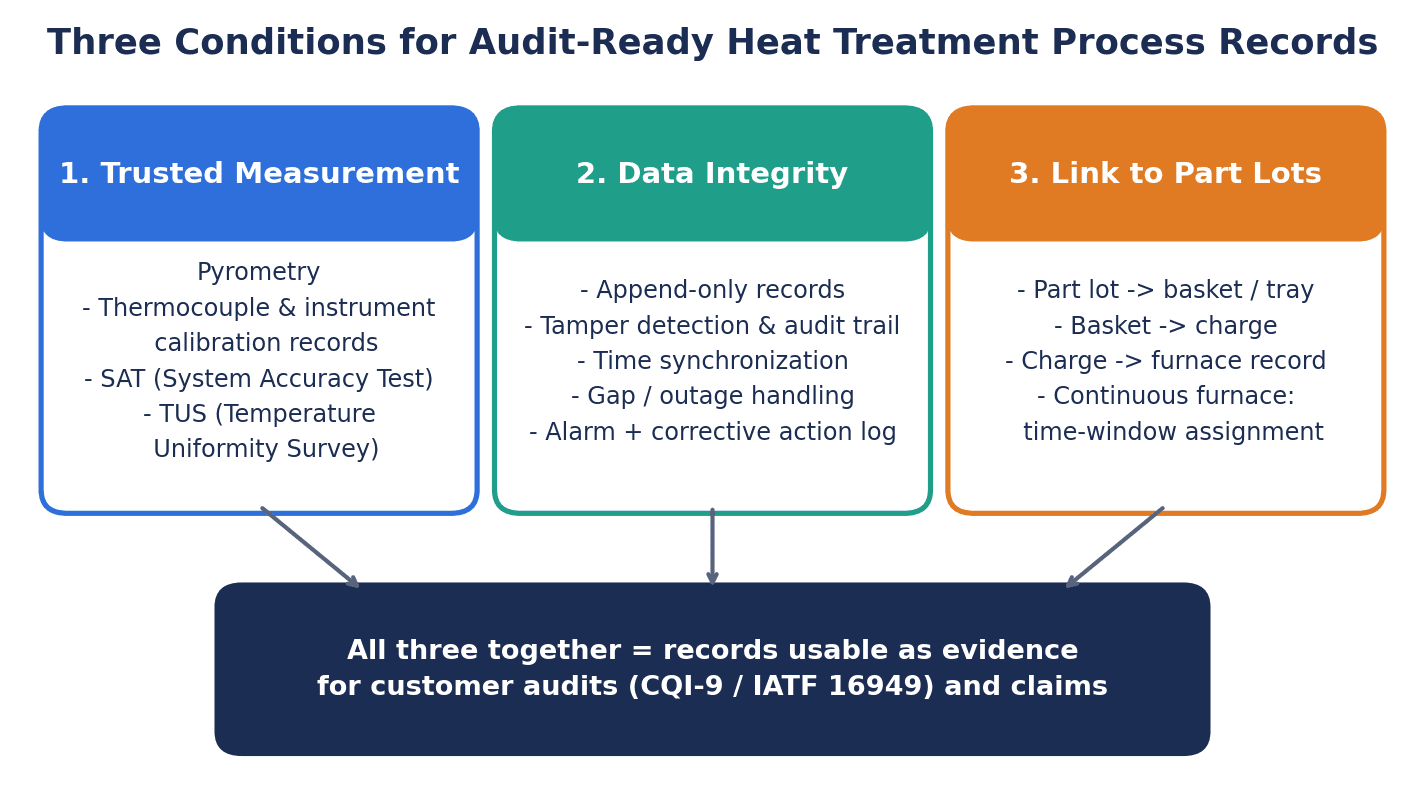
図:監査とクレームに耐える熱処理の加工条件記録の3条件。計測系の信頼性(パイロメトリ)、データ完全性、製品ロットとの紐付けが揃ったとき、記録は証拠として使える。
パイロメトリ(TUS・SAT・校正)と記録の関係
パイロメトリとは何か
パイロメトリは、熱処理設備の温度計測の信頼性を保つための一連の要件です。航空宇宙向けの規格 SAE AMS2750 の現行版は Revision H(改訂日2024年7月15日)で、その公開スコープには、温度センサー、計器、熱処理設備、補正係数と計器オフセット、SAT(system accuracy tests)、TUS(temperature uniformity surveys)が対象として挙げられています。AMS2750 は主に航空宇宙向けの規格で、CQI-9 とは別の規格ですが、CQI-9 にもパイロメトリの要件があり、第4版の変更点にも校正・SAT・TUS の各セクションが挙がっています。
参考までに、旧版の AMS2750F では、Revision E に比べて SAT の記述が明確になり、方法が comparison、alternate、waiver の三つに整理されたと解説されています。これは2020年版の経緯の話で、現行の H や CQI-9 の規定として読むものではありません。
ざっくり言えば、パイロメトリには次の三つの確認が含まれます。
- 校正:熱電対や計器そのものが正しく読めているか
- SAT(System Accuracy Test、計測系精度試験):熱電対、配線、計器を組み合わせた計測系全体として、正しい値を示しているか
- TUS(Temperature Uniformity Survey、炉内温度均一性測定):炉の作業空間の中で、温度が求められる範囲に揃っているか
それぞれの頻度と許容差は、CQI-9 が定める内容に従います。この記事では具体的な数値は扱いません。
記録システム側の論点:同じ台帳で引けるか
パイロメトリと加工条件の記録は、別々の担当者が別々のファイルで管理していることがよくあります。炉の温度記録は製造課、校正記録は品質保証課、TUS の報告書は外部の校正業者が作った PDF、という具合です。
監査やクレーム対応で本当に問われるのは、「このロットを処理したときの炉の温度は正しかったのか」という問いです。これに答えるには、そのチャージを処理した日時に、その炉の計測系が校正と SAT の有効期間内にあり、TUS の結果が合格していたことを示す必要があります。記録システムに求めたいのは、次のような機能です。
- 炉ごと、チャンネルごとに、校正、SAT、TUS の実施日、結果、次回の期限を登録できる
- チャージの記録を開くと、その時点で有効だった校正、SAT、TUS の記録へたどれる
- 期限切れや不合格のまま炉が使われた場合に、その期間のチャージを一覧で抽出できる
- 計器を交換したときの履歴(いつ、どの計器から、どの計器へ)が残る
計器のベンダー例
計器メーカーの中には、パイロメトリの記録をあらかじめ意識した製品を出しているところがあります。たとえば横河電機は熱処理向けのページで、SMARTDAC+ レコーダと UTAdvanced 調節計が Nadcap/AMS2750 と IATF 16949/CQI-9 の要求に対応すると説明しています。測定データは改ざん防止の独自バイナリファイルに保存し、電子署名を付けられ、レコーダ内でデータを冗長化するとしています。PC 上で記録ファイルから TUS レポートを作成でき、同社の複数の機器を組み合わせれば SAT(System Accuracy Test)のレポートも作れるとのことです。これらはメーカーの主張で、同じページの TUS レポートソフトの説明では AMS2750 の旧版(Rev. E)に言及している箇所もあります。採用を検討する場合は、自社の客先要求と現行の版に照らして、どこまでが製品で賄え、どこからが運用で補う部分かを確認してください。
データ完全性:紙・ペーパーレスレコーダ・SCADA/ヒストリアンの比較
熱処理炉の温度記録を電子化するときの4つの論点
熱処理炉の温度記録を電子化するとき、「紙が無くなる」こと自体は目的ではありません。紙にもデータにも、それぞれ弱点があります。データ完全性の観点で確認したいのは、次の四つです。
- 追記のみと改ざん検知:一度記録された値が後から書き換えられないこと。書き換えられた場合にそれが分かること
- 時刻の整合:記録計、調節計、サーバ、MES の時計が揃っていること。時刻がずれると、チャージとの紐付けが崩れます
- 欠測の扱い:通信断や停電で記録が途切れたとき、その区間が「欠測」として明示され、後から補完された値と区別できること
- アラームと処置:上下限を外れたときのアラームと、それに対して誰が何を判断したかが同じ記録に残ること
時刻の整合は、地味ですが崩れやすい論点です。工場の時刻同期の考え方は「工場の時刻同期導入|PTPとNTPの選び方とタイ工場の受入試験」でまとめています。
記録方式の比較表
| 観点 | 紙の記録計チャート・手書き日報 | ペーパーレスレコーダ(単体) | 記録計+サーバ、または SCADA+ヒストリアン |
|---|---|---|---|
| 改ざんへの強さ | 書き込みや差し替えの跡は残りうるが、検知は目視頼み | 製品によっては改ざん防止のファイル形式や電子署名を備える(製品ごとに確認) | 追記のみの保存と変更履歴を設計で作り込める。設定次第で弱くもなる |
| 時刻の整合 | 記入者の時計と記憶に依存 | 機器ごとの時計。同期の設定が要る | サーバ側で一元的に同期しやすい |
| 欠測の扱い | ペン切れ、紙切れに気づきにくい | 機器内に保存されるが、取り出し忘れや上書きのリスク | 欠測区間の表示と、機器内バッファからの再送を設計できる |
| 検索のしやすさ | 保管場所をめくって探す | SD カードやファイルを集めて開く | チャージ番号、品番、日時で横断検索できる |
| 製品ロットとの紐付け | 日報への手書き転記 | 基本的に持たない | MES や紐付け用の入力と組み合わせて実現 |
| パイロメトリの台帳 | 別管理になりがち | 一部の製品は TUS などのレポート作成を支援 | 校正、SAT、TUS の台帳を同じデータベースに持てる |
| 主な弱点 | 探す時間と転記ミス | 炉ごとに記録が分散する | 構成が複雑になり、セキュリティと保守の手当てが要る |
どの方式でも、データ完全性は「製品を買えば手に入る」ものではありません。ペーパーレスレコーダに改ざん防止の機能があっても、ファイルを USB メモリで持ち出して表計算ソフトで加工したものを監査に出していれば、完全性はそこで途切れます。記録が生まれてから監査に出すまでの経路全体で、どこで書き換えが起こりうるかを図に描いて確認することが大切です。
熱処理 トレーサビリティ:チャージと部品ロットを紐づける方法
紐付けの単位を決める
熱処理 トレーサビリティの難しさは、炉の記録の単位と、製品の管理単位が一致しないことにあります。炉の側は「チャージ」や「時間帯」で記録され、製品の側は「部品ロット」や「出荷ロット」で管理されています。この二つを結ぶ中間の単位を決めることが、紐付け設計の出発点です。
バッチ炉の場合、紐付けの基本は次のような階層になります。
- 部品ロット:前工程から来た部品のまとまり
- バスケット/トレイ:炉に入れるための容器。1つの部品ロットが複数のバスケットに分かれることも、複数の部品ロットが1つのバスケットに混ざることもある
- チャージ:1回の処理で炉に入れたバスケットの組み合わせ
- 炉の記録:チャージの開始から終了までの温度、雰囲気、時間などの実績値
記録システムでは、バスケットやトレイに識別子(バーコードや RFID など)を付け、装入時に「どの部品ロットがどのバスケットに入り、どのバスケットがどのチャージに入ったか」を読み取りで登録します。チャージの開始と終了の時刻が炉の記録と同じ時計で残っていれば、部品ロットから炉の条件まで一本でたどれます。
連続炉は「時間窓」で割り当てる
連続炉では、チャージという区切りがありません。部品はベルトやトレイに載って炉の中を流れていきます。この場合は、部品ロットが炉に入った時刻と出た時刻(あるいは搬送速度から計算した通過時間)を記録し、その時間窓に含まれる炉の記録を、そのロットの加工条件として割り当てます。
時間窓の割り当てで注意したいのは次の点です。
- ロットの切れ目で、前後のロットが同じ時間帯に炉内に混在する区間がある。その区間の扱い(両方のロットに割り当てるか)を決めておく
- 搬送速度が途中で変わった場合、通過時間の計算をどう補正するか
- ゾーンごとに通過時刻がずれるため、ゾーンごとの時間窓を計算するか、炉全体の時間窓で代表させるか
- 停電や搬送停止で部品が炉内に留まった場合、その区間をどのロットの記録としてどう示すか
紐付けの精度が「封じ込めの範囲」を決める
紐付けがなぜ重要かは、異常が見つかったときを想定すると分かりやすくなります。ある日、炉の温度が一時的に外れていたことが後から分かったとします。紐付けが日単位でしかできなければ、その日にその炉で処理した部品すべてを疑うしかありません。チャージ単位や時間窓単位で紐付けができていれば、疑わしい範囲を実際に影響を受けた部品に絞り込めます。この差が、隔離、再検査、客先への報告の範囲を左右します。
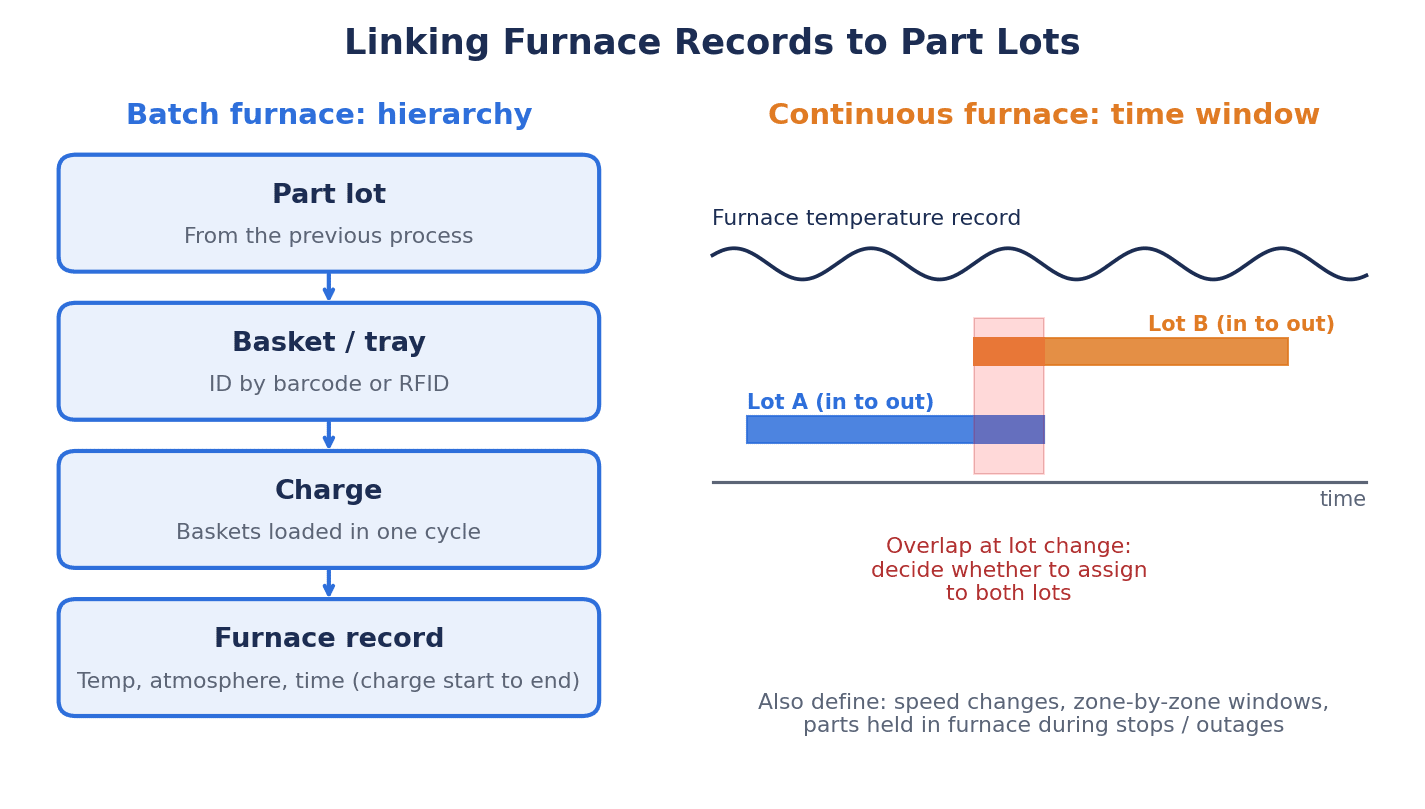
図:バッチ炉と連続炉での紐付けの考え方。バッチ炉は部品ロット、バスケット、チャージ、炉の記録の階層で結び、連続炉は投入時刻と排出時刻の時間窓で炉の記録を割り当てる。
前後の工程を含めた部品単位のトレーサビリティ全体の設計は「自動車部品トレーサビリティ2026|IATF16949と客先監査に応える設計」で解説しています。熱処理の紐付けは、その中の一つの工程として位置づけると、前後の工程とロット番号の付け方を揃えやすくなります。
加工条件 記録 システムの構成の選択肢とセキュリティ
3つの構成パターン
加工条件 記録 システムの構成は、大きく三つのパターンに分けられます。
| 構成 | 概要 | 向いている工場 | 注意点 |
|---|---|---|---|
| A:記録計+収集サーバ | 既存または新規のペーパーレスレコーダからファイルやデータを定期的にサーバへ集め、検索と台帳を持たせる | 炉の台数が少なく、まず記録を一か所に集めたい工場 | 紐付けは別の入力が必要。ファイル収集の欠落を検知する仕組みが要る |
| B:SCADA+ヒストリアン | 調節計や記録計から通信でリアルタイムに値を集め、ヒストリアンに時系列で保存する | 炉の台数が多く、監視画面とアラームも統合したい工場 | 通信の部品(OPC UA、VPN など)の脆弱性管理が要る |
| C:B+MES 連携 | B に加え、MES の作業指示、部品ロット、検査結果と結びつける | 品番が多く、ロット紐付けを自動化したい工場 | MES とのデータ定義と時刻の整合を最初に決める必要がある |
どの構成でも、計器側で記録した原本(レコーダ内のデータ)を残しておくかどうかは、早い段階で決めておきます。サーバ側のデータと計器側の原本の二重化は、通信断のときの欠測補完にも、監査で原本を示すときにも役立ちます。
構成 B や C で中心になるヒストリアンの選び方は「産業用ヒストリアン導入|選定比較とタイ工場のRFP・受入試験」で詳しく比較しています。
記録システムを攻撃の入口にしない
炉の調節計や記録計をネットワークにつなぐと、記録は便利になりますが、同時に制御系への経路も生まれます。米国 NIST の SP 800-82 Rev. 3「Guide to Operational Technology (OT) Security」(2023年9月公開)は、OT に固有の性能、信頼性、安全性の要件に配慮しながら OT を守るためのガイダンスです。熱処理に特化したものではありませんが、記録システムの設計でも参考になります。
また、記録システムで使う部品の脆弱性情報は、継続的に出ています。たとえば、2026年9月3日付の WaterISAC のまとめでは、9月1日に8件、9月3日に10件の CISA ICS アドバイザリが掲載され、その中にはヒストリアン製品、SCADA プラットフォーム、OPC UA の関連コンポーネント、リモート接続用の VPN クライアント、FA エンジニアリングソフトなどが含まれていました。このまとめでは、熱処理炉用の調節計やペーパーレスレコーダを名指しした案件は確認できませんでした。それでも、記録システムを構成するヒストリアンや通信部品は対象になりうるため、次のような基本を設計に入れておきます。
- 炉と計器のネットワークを、事務系のネットワークから分離する
- 記録システムから調節計への書き込み(設定値の変更)を許すかどうかを明確に決め、許さない場合は通信の設定で読み取りのみにする
- 遠隔保守の接続は、使うときだけ開け、誰がいつ接続したかを記録する
- 使っている製品の脆弱性情報を定期的に確認し、パッチの適用方針を決めておく
費用と回収の考え方(モデル試算)
ここからはモデル試算です。以下の数字はすべてこの記事が独自に置いた仮の数字で、業界平均でも調査値でもメーカーの価格でもありません。 自社で検討するときは、自社の記録と見積に置き換えてください。
モデル工場Hの前提
- タイの日系の自動車部品工場で、社内に熱処理ラインを持つ。炉は8基(バッチ式の浸炭炉と焼戻し炉、連続炉が混在)
- 現状の記録は、記録計のチャート紙、ペーパーレスレコーダのファイル、手書きの日報が混在している
- 品質保証の担当者が、毎日チャートやファイルを確認し、日報へ転記している
- 客先からの問い合わせや監査で、特定ロットの炉の条件を探して提出する作業が発生している
初期費用と運用費(仮置き)
| 費目 | 内容 | 金額(仮) |
|---|---|---|
| 計測・収集 | 炉ごとの記録計の更新や通信の追加。8基 × THB 120,000 | THB 960,000 |
| サーバとネットワーク | 収集サーバ、ヒストリアン、OT ネットワークの分離 | THB 640,000 |
| ロット紐付け | 装入時の読み取り端末、バスケットの識別子、MES との連携 | THB 480,000 |
| 台帳・受入・教育 | 校正・SAT・TUS の台帳設定、工場受入試験と現地受入試験、教育 | THB 320,000 |
| 初期費用の合計 | ― | THB 2,400,000 |
初期費用の合計は 960,000 + 640,000 + 480,000 + 320,000 = THB 2,400,000 です。運用費(保守、ライセンス、サーバの維持)は年 THB 180,000 と置きます。
効果の置き方:比べる世界は一つだけ
効果は、「記録システムを入れなかった場合の同じ工場」と比べた差分だけを数えます。比べる相手(反実仮想)は、生産量も人員も今と同じで、紙とファイルが混在した記録のままの、ただ一つの世界です。効果は重ならない三つの作業と出来事に分けて置きます。
- ① 日々の転記作業:チャートやファイルを確認して日報へ転記する作業が、1日2時間減ると仮定します。2時間 × 300日 = 年600時間。1時間あたり THB 200(仮)として、600時間 × THB 200 = THB 120,000
- ② 問い合わせ・監査での記録の検索:特定ロットの炉の条件を探して提出する依頼が月10件、1件あたり4時間短くなると仮定します。10件 × 12か月 = 年120件、120件 × 4時間 = 年480時間。品質保証の担当者が対応するため1時間あたり THB 300(仮)と高めに置き、480時間 × THB 300 = THB 144,000
- ③ 異常時の封じ込め範囲:炉の条件の逸脱が後から見つかり、製品の隔離と再検査が必要になる出来事が年1回起こると仮定します。紐付けが日単位の現状では1回あたり THB 600,000、チャージ単位で紐付けできれば THB 150,000 に収まると置きます。差は 600,000 − 150,000 = THB 450,000
年間の効果は 120,000 + 144,000 + 450,000 = THB 714,000 です。
- 運用費を引いた年間の正味の効果:714,000 − 180,000 = THB 534,000
- 単純回収年数:2,400,000 ÷ 534,000 = 約4.5年
異常の回数が変わると
③は起こるかどうか分からない出来事なので、回数を変えて計算しておきます。
| ケース | 年間の効果 | 正味の効果(運用費 THB 180,000 を差し引き) | 単純回収年数 |
|---|---|---|---|
| 異常が年0回 | 120,000 + 144,000 + 0 = THB 264,000 | 264,000 − 180,000 = THB 84,000 | 2,400,000 ÷ 84,000 = 約28.6年 |
| 異常が年1回(基本) | 120,000 + 144,000 + 450,000 = THB 714,000 | 714,000 − 180,000 = THB 534,000 | 2,400,000 ÷ 534,000 = 約4.5年 |
| 異常が年2回 | 120,000 + 144,000 + 900,000 = THB 1,164,000 | 1,164,000 − 180,000 = THB 984,000 | 2,400,000 ÷ 984,000 = 約2.4年 |
年2回の場合の③は、450,000 × 2 = THB 900,000 です。
この表が示すのは、記録システムの回収が、日々の作業の削減だけではほとんど成り立たず、異常時に疑わしい範囲をどれだけ絞り込めるかに大きく依存するということです。異常が一度も起きない年は、作業削減だけでは運用費をわずかに上回る程度にとどまります。逆に言えば、この投資は「保険」の性格が強く、紐付けの精度(チャージ単位で絞れるか)が効果の大半を左右します。紐付けを後回しにして記録の電子化だけを先に進めると、③の効果はほとんど生まれません。
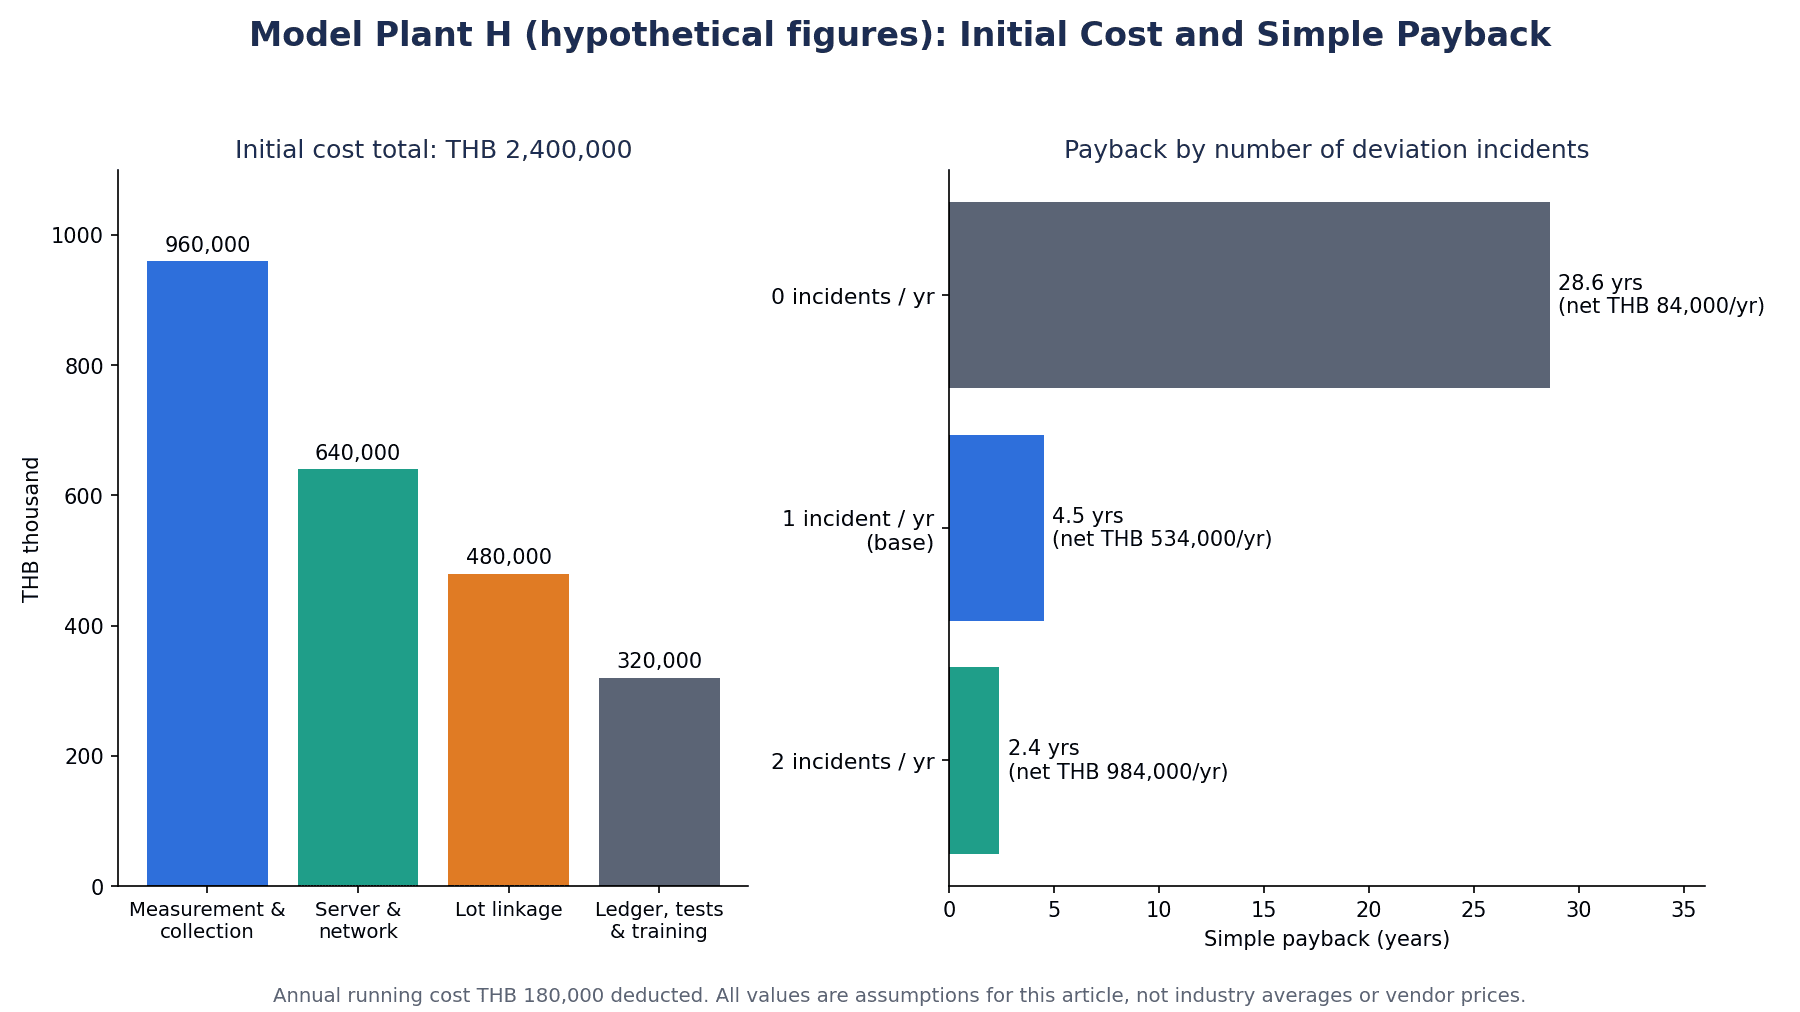
図:モデル工場Hの試算。初期費用 THB 2,400,000 の内訳と、異常が年0回(約28.6年)、年1回(約4.5年)、年2回(約2.4年)の場合の単純回収年数の比較。いずれもこの記事の仮置き値による。
二重計上をしないための注意
- ①と②の時間を重ねない:①は毎日の転記、②は問い合わせや監査のための検索で、別の作業として置いています。実際に数えるときは、同じ担当者の同じ時間が両方に入っていないかを確認します
- ③の封じ込め費用と、クレームや信用の損失を両方足さない:③は隔離と再検査の費用だけで置いています。客先へのペナルティや取引への影響を加える場合は、③の中に含めて一度だけ数えます
- 「監査に通る」ことを別の金額で足さない:監査対応の効果は②の検索時間として数えています。同じ効果を「監査の合格」として別に金額化すると二重になります
- ベースラインは一つの世界だけ:①〜③は、すべて「紙とファイルが混在したままの同じ工場」との差です。紙の保管スペースの削減など、別の前提を持ち込む効果は今回入れていません。入れる場合も、同じ比較相手との差として数えます
熱処理 加工条件 記録システムの RFP に書く項目
SIer や計器メーカーに見積を依頼する際、次の12項目を RFP に入れておくと、提案を比べやすく、受入もしやすくなります。
| No. | 項目 | 書く内容の例 |
|---|---|---|
| 1 | 炉と計器の棚卸し表 | 全炉の種類、工程、計器と調節計の型式、チャンネル、通信口。提案側に確認結果を書き戻させる |
| 2 | 記録項目の一覧 | 「炉 × 工程 × 記録項目」の表。正とする計器とチャンネル、設定値と実績値の区別 |
| 3 | 記録の周期と保存期間 | 項目ごとの記録周期と保存期間。値は自社のプロセステーブルと客先要求に基づいて発注側が指定する |
| 4 | 改ざん防止と変更履歴 | 追記のみの保存、改ざん検知、設定値(レシピ)の変更履歴と承認、電子署名の要否 |
| 5 | 時刻同期 | 記録計、調節計、サーバ、MES の時刻の同期方法と、ずれの監視 |
| 6 | 欠測の扱い | 通信断、停電のときのバッファ、再送、欠測区間の表示、補完値との区別 |
| 7 | アラームと処置記録 | 上下限の設定、アラームの通知先、処置の入力(誰が、いつ、どう判断したか) |
| 8 | パイロメトリの台帳 | 校正、SAT(System Accuracy Test)、TUS の結果と期限の登録、チャージからの参照、期限切れの抽出 |
| 9 | 製品ロットとの紐付け | バッチ炉のチャージ単位の紐付け方法、連続炉の時間窓の計算方法、ロット混在区間の扱い |
| 10 | 検索と帳票 | 部品ロット、品番、日時、炉からの検索。監査用の帳票の様式と出力にかかる時間の目標 |
| 11 | ネットワークとセキュリティ | OT ネットワークの分離、調節計への書き込みの可否、遠隔保守の手順、脆弱性情報への対応方針 |
| 12 | 受入試験の計画 | 工場受入試験と現地受入試験の範囲、試験項目、合格基準、責任分担 |
3番の記録周期や保存期間を提案側に任せると、提案ごとに前提が違ってしまい比較ができません。CQI-9 や客先が求める値は発注側が責任を持って原本で確認し、RFP に書き込むのが原則です。
FAT/SAT(工場受入試験・現地受入試験)で確認すること
ここでの FAT/SAT は、システム導入プロジェクトの受入試験です。CQI-9 の SAT(System Accuracy Test、計測系精度試験)とは別物なので、社内の計画書でも「工場受入試験」「現地受入試験」と書き分けておくと混乱を防げます。
受入試験を工場受入試験と現地受入試験に分けて計画する際の拠り所として、IEC 62381:2024(第3版、2024年7月30日発行)があります。表題は「Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT)」で、工場受入試験、任意の工場統合試験(FIT)、現地受入試験、現地統合試験(SIT)の要件とチェックリストを定め、オーナー、購入者、ベンダーが試験の範囲と責任分担を合意できるようにするものです。プロセス産業の自動化システム向けの規格で、熱処理の記録システムそのものの規格ではありませんが、試験の分け方と責任分担の考え方は参考になります。
受入試験の要点は、3条件を「わざと崩して」確かめることです。正常に記録されることを見るだけでは不十分で、崩れたときに崩れたことが分かるかを試します。
工場受入試験(出荷前、または検証環境で)
- 記録項目の網羅:RFP の記録項目一覧のすべてが、正しいチャンネル、正しい単位、正しい周期で記録されるか
- 改ざんの試行:保存済みのデータを書き換えようとしたとき、拒否されるか、または改ざんとして検知されるか
- 設定値の変更履歴:レシピを変更したとき、変更者、日時、変更前後の値、承認が残るか
- 欠測の再現:通信を意図的に切り、復旧後にバッファからの再送で埋まる区間と、欠測として表示される区間が仕様どおりか
- 台帳の参照:校正や TUS の期限を過ぎた状態を模擬し、その期間のチャージが抽出されるか
現地受入試験(据付後)
- 実炉での値の突合:記録システムの値と、炉の計器の表示値を同じ時刻で比べ、一致するか
- 時刻の突合:記録計、調節計、サーバ、MES の時刻を並べて確認し、許容したずれに収まっているか
- 紐付けの通し試験:実際の部品ロットを装入から排出まで流し、部品ロットからチャージ(または時間窓)、炉の記録、有効な校正・SAT(System Accuracy Test)・TUS の記録まで、一本でたどれるか
- 連続炉のロットの切れ目:前後のロットが混在する区間が、仕様どおりの扱いで記録されるか
- 停電・瞬停:電源を落として戻したとき、記録の欠落と復旧が仕様どおりか
- 監査の模擬:品質保証の担当者が、指定された部品ロットの炉の条件を、目標の時間内に帳票として出せるか
受入試験の結果は、それ自体が記録システムの妥当性を示す記録になります。試験の手順、結果、不合格項目への処置を残し、客先監査でシステムの信頼性を問われたときに提示できるようにしておきます。
タイ・ASEAN に固有の論点
1. 熱処理を協力会社に外注している場合
タイでは、熱処理を社外の専業会社に外注している部品メーカーもあります。IATF 16949 第2版で Tier N サプライチェーン管理が優先テーマに挙がっていることを考えると、外注先の熱処理の記録をどこまで追えるかは、今後さらに問われる可能性があります。外注先に記録システムの導入を求める場合でも、最低限「出荷ロットごとに、チャージ番号と炉の条件の記録、有効な校正・SAT(System Accuracy Test)・TUS の記録を提出できること」を取引条件として合意しておくと、自社の監査でも説明がしやすくなります。
2. 多言語の現場
炉の操作者、品質保証の担当者、日本人の管理者で、使う言語が違うことはよくあります。アラームの文言、処置の入力画面、帳票の項目名を、タイ語、日本語、英語のどれで表示するかを RFP の段階で決めておきます。処置の入力が自由記述だけだと、後から読める人が限られます。よくある処置は選択式にし、補足を自由記述にするのが一つの方法です。
3. 停電・瞬停への備え
停電や瞬停は、記録の欠測と、炉の中の製品の扱いの両方に影響します。記録計の電源の手当て、サーバの無停電電源、復電後の再送の仕組みに加え、「停電中に炉内にあったチャージの扱い」を処置記録として残す手順を決めておきます。現地受入試験で停電を模擬しておくと、本番での慌て方が変わります。
4. 客先監査と CSR
CQI-9 の要求は、多くの場合 OEM の CSR を通じて届きます。CSR は随時更新されるため、記録項目や保存期間の要求が変わったときに、記録システムの設定をどう変えるかの手順(変更の申請、承認、検証)もあらかじめ決めておきます。
5. タイ語での CQI-9 研修
CQI-9 の理解を現場に広げる手段として、タイでもタイ語の研修が提供されています。たとえば LRQA のタイ語ページでは、浸炭、窒化、高周波焼入れ、アルミ熱処理などのプロセステーブル、Job Audit(継続的な製品・工程の監査)、IATF 16949 の監査のプロセスアプローチを扱う CQI-9 研修が案内されています。記録システムを入れる前に、現場の担当者がプロセステーブルの考え方を理解しておくと、記録項目の棚卸しが進めやすくなります。
よくある質問
CQI-9 とは何ですか?
CQI-9「Special Process: Heat Treat System Assessment」は、AIAG が発行する熱処理システムの評価のための文書です。自動車の量産部品とサービス部品を扱う組織が、熱処理の管理状態を自己評価するために使います。2026年10月9日時点の現行版は第4版(2020年)で、改訂中と案内されています(販売代理店の記載)。熱処理システム評価(HTSA)の書式、パイロメトリの要件、工程別のプロセステーブルで構成されています。
加工条件 記録 システムの費用はどのくらいかかりますか?
炉の台数、既存の計器を活かせるか、ロット紐付けをどこまで自動化するか、MES と連携するかで大きく変わります。この記事のモデル試算では、炉8基の工場で初期費用を THB 2,400,000、運用費を年 THB 180,000 と仮に置きましたが、これは業界平均でもメーカーの価格でもありません。回収年数は、異常時の封じ込め範囲をどれだけ絞れるかに大きく左右され、試算では約2.4年から約28.6年まで開きました。自社の見積と記録で計算し直してください。
ペーパーレスレコーダだけで足りますか?
記録の電子化と改ざん防止の一部は、ペーパーレスレコーダで賄える場合があります。ただし、炉ごとに記録が分散すること、製品ロットとの紐付けを基本的に持たないこと、校正・SAT・TUS の台帳と同じ場所で引けないことが残ります。炉の台数が少なく監査での問い合わせも少ない工場なら、レコーダに加えて紐付けの台帳を整えるだけで十分なこともあります。3条件のどれが欠けているかで判断してください。
TUS と SAT の違いは何ですか?
TUS(Temperature Uniformity Survey、炉内温度均一性測定)は、炉の作業空間の中で温度が求められる範囲に揃っているかを確かめる測定です。SAT(System Accuracy Test、計測系精度試験)は、熱電対、配線、計器を組み合わせた計測系全体が正しい値を示しているかを確かめる試験です。前者は「炉の中の温度のばらつき」、後者は「温度の測り方の正しさ」を見るものと考えると区別しやすくなります。なお、システム導入の受入で使う SAT(Site Acceptance Test、現地受入試験)とは別物です。
熱処理炉の温度記録を電子化すれば、CQI-9 対応は完了しますか?
完了しません。電子化は3条件のうちデータ完全性の一部を助けるだけです。計測系が CQI-9 の定める頻度と許容差に従って校正、SAT、TUS を受けていること、記録が製品ロットと紐づいていること、さらに CQI-9 の評価が求める他の管理項目への対応が必要です。電子化はその土台として位置づけるのが現実的です。
どこから手を付ければよいですか?
炉ごと、工程ごとの記録項目の棚卸しから始めます。該当する CQI-9 のプロセステーブルと客先の要求を原本で確認し、「炉 × 工程 × 記録項目」の一覧を作ります。次に、代表的な炉を1基選び、計測から紐付け、検索までを小さく試してから、全炉に広げるのが手戻りの少ない進め方です。
まとめ
熱処理の加工条件記録は、温度を電子データで残すだけでは、監査とクレームに耐える証拠になりません。記録が正しい計測系から来ていること(パイロメトリ)、改ざんされず欠けていないこと(データ完全性)、どの製品ロットのものか一意に言えること(紐付け)。この3条件が揃って初めて、「このロットの炉の条件は正しかった」と言えます。
CQI-9 は第4版(2020年)が現行で、改訂中とされています。IATF 16949 第2版も2027年中ごろの発行が予定され、Tier N サプライチェーン管理が優先テーマに挙がっています。タイでは国産部品の付加価値を税制で評価する方向の議論が進んでおり、部品メーカーが品質を記録で示す力の重みは増していくと考えられます。
導入は、記録項目の棚卸し、計測系の台帳化、データ完全性の設計、ロット紐付けの設計、RFP と受入試験の順に進めます。費用対効果は、異常時に疑わしい範囲をどれだけ絞れるかに大きく依存するため、紐付けを後回しにしないことが要点です。そして受入試験では、3条件をわざと崩し、崩れたことが分かるかを一つずつ確かめていきます。
記録項目の棚卸しや、既存の記録計・調節計を活かせるかの確認、RFP や受入基準づくりといった初期の段階からでも、TOMAS TECH にご相談いただけます。チャート紙とファイルと日報が混在するタイの熱処理現場の実情に合わせて、どこから手を付けるかを一緒に整理します。お問い合わせはこちらのフォームからどうぞ。
参考情報
- AIAG:CQI-9 第4版の販売開始の告知(2020年6月11日)
- AIAG:CQI-9 第4版の解説記事の紹介(2020年)
- AIAG:Heat Treat System Assessment ワークグループ
- Technické normy:CQI-9 第4版の販売状況と改訂予定
- LRQA タイ:CQI-9 Heat Treat System Assessment 研修
- SAE:AMS2750H Pyrometry(2024年7月15日)
- Thermal Processing:AMS2750F の SAT に関する解説(2020年9月15日)
- 横河電機:熱処理向けソリューション
- NIST:SP 800-82 Rev. 3 Guide to Operational Technology (OT) Security(2023年9月)
- WaterISAC:CISA ICS アドバイザリのまとめ(2026年9月3日)
- IATF:IATF 16949 第2版の状況に関する告知(2026年7月)
- IATF:Stakeholder Communiqué SC-2026-005(PDF、2026年7月)
- IATF Global Oversight:ニュース(Ford CSR の更新 2026年6月30日、Stellantis CSR 概要の更新 2026年8月28日・9月11日)
- IEC:IEC 62381:2024(2024年7月30日)
- Capital.com:タイの8月の自動車生産と FTI の通年予測(2026年9月28日)
- Trading Economics:タイの自動車販売(2026年9月28日)
- BOI:国家 EV 政策委員会と物品税再編のプレスリリース(2026年9月10日)
- Nation Thailand:EV の物品税引き上げ案(2026年9月9日)
- Krungsri Research:タイ自動車部品産業の見通し 2026〜2028(2026年5月7日)


