


はじめに:ESDの記録は「紙とテスターの中」にしか無い
この記事は、タイでESD管理 システム 導入を検討している電子部品、EMS、HDD部品、車載電装、パワー半導体後工程の工場長、品質保証、生産技術、ESDコーディネーターの方に向けて書いています。EPA(ESD防護区域)の入口には履物とリストストラップの試験機が置いてある。けれども、その結果は紙の記録用紙か、テスター本体のメモリーの中にしか無い。そんな工場は珍しくありません。
作業台では、始業時にリストストラップを手で試験し、用紙に丸を付けます。イオナイザ、作業台のマット、床の点検結果は、担当者のExcelに散らばっています。客先監査やANSI/ESD S20.20の認証審査が近づくと、各ラインから用紙とファイルを集め直す作業が始まります。市場から返品が来て解析を進めると、「その時間帯に、その作業者の接地は確かだったのか」という問いに答えられない。こうした場面に心当たりがあれば、この記事の対象です。
ここで扱うのは、ESD(静電気放電)対策プログラムの点検と常時監視の記録を電子化し、作業者、ライン、ロットに紐付けて、監査と不良解析に使えるようにすることです。同じ電子工場の部品の取扱い管理としては、湿気に弱い部品の管理を扱ったMSD管理システム導入の記事もあわせてご覧ください。
先に結論を書きます。ESD対策は「機材を置けば終わり」ではありません。点検と点検の間に何が起きたかを説明できる記録が要ります。 始業時の試験が示すのは、試験した瞬間の状態だけです。常時モニタは途中で起きた断線も捕まえますが、作業面の対地抵抗の定期検証の代わりにはなりませんし、モニタ自体も検証が必要です。ESDによる潜在欠陥は、後から特定するのが難しい損傷です。だからこそ、入場試験、常時監視、定期点検の3層の記録を作業者IDと時刻で揃え、MES側でライン、ロットに紐付けることに価値があります。機器を選ぶ前に、次の3つを決めます。
- EPAの範囲と、重点工程(静電気に弱い部品を扱う工程)をどこにするか
- 何を常時監視し、何を定期点検にするか
- 記録をどのキーで製品(ライン、ロット)に結ぶか
本記事は特定製品の推奨やランキングではありません。製品の機能はメーカーの資料として紹介し、価格は扱いません。後半の費用対効果は、この記事のための仮の数字で組んだ試算です。
なぜ今、タイの電子工場でESD管理を見直すのか
まず、タイの電子産業と半導体産業の足元を確認します。数字は発表元と対象範囲をそのまま書き、互いに足し合わせたり比べたりはしません。
- タイ投資委員会(BOI)の2026年10月1日の発表によると、Infineonはサムットプラカーンに14億ドル(480億バーツ)のパワー半導体製造コンプレックスを開所しました。ロボット、自動搬送、エンドツーエンドのデジタル生産システムを使う、高度に自動化されたスマートファクトリーとして設計されています。雇用は全期で5,000人超を予定しており、Nation Thailandの報道では現在の従業員は約350人で、その90%超がタイ人です。
- BOIの2026年9月24日の発表によると、国家半導体・先端電子政策委員会が、タイ初の国家半導体戦略を承認しました。2050年までに累計投資約800億ドル、年間売上約1,500億ドル、23万人超の雇用という目標値を掲げ、2030年までに86,600人を育成するとしています。重点分野はフォトニクス、パワー半導体、センサー(MEMS)です。
- 同じ発表によると、2023年から2026年上期までに、BOIは半導体と先端電子の879件、約272億ドル(9,090億バーツ)の投資奨励申請を受け付けました。これは申請ベースの累計で、認可額や実際の投資額ではありません。対象にはチップ生産の各段階、PCB、HDD、AIサーバー、車載向け電子部品などが含まれます。
- クルンシィ・リサーチ(2025年12月17日公表)によると、2024年のタイのHDD輸出額は100億ドルで、輸出額ベースで世界のHDD輸出の17.5%を占め、中国に次ぐ2位でした。生産量のシェアではない点に注意してください。同じレポートは、電子機器が2024年のタイの輸出額の27.4%を占め、全品目で1位だったとしています。
- 商務省の発表を伝えたNation Thailand(2026年9月25日)によると、2026年8月の輸出額は346.2億ドルで前年同月比24.3%増と、56か月で最も速い伸びでした。工業製品の輸出は27.1%増で、コンピューター、IC、プリント回路が牽引しました。
- Nation Thailand(2026年8月21日)が伝えた電子・コンピューター雇用者協会会長の談話によると、タイの大手電子企業の多くは3〜5年分の受注残を抱えています。これは業界団体トップの発言で、政府統計ではありません。
これらの動きは、工場の現場では「新しい工場、新しいライン、新しい作業者が増える」という形で表れます。ESD対策は、機材だけでなく、作業者一人ひとりが正しく接地し、正しく手順を守ることで成り立つ仕組みです。作業者が増えるほど、教育、入場時の試験、点検の記録の量が増え、紙とExcelでは追い切れなくなります。記録の仕組みを見直すなら、人が増える前の今が良いタイミングです。
ESD対策の基本:静電気はどこで生まれ、なぜ見えない損傷になるのか
静電気は、人が歩く、椅子から立つ、袋を持ち上げるといった、ごく普通の動作で生まれます。帯電した人や物が電子部品に触れたり近づいたりすると放電が起き、部品の内部が損傷することがあります。
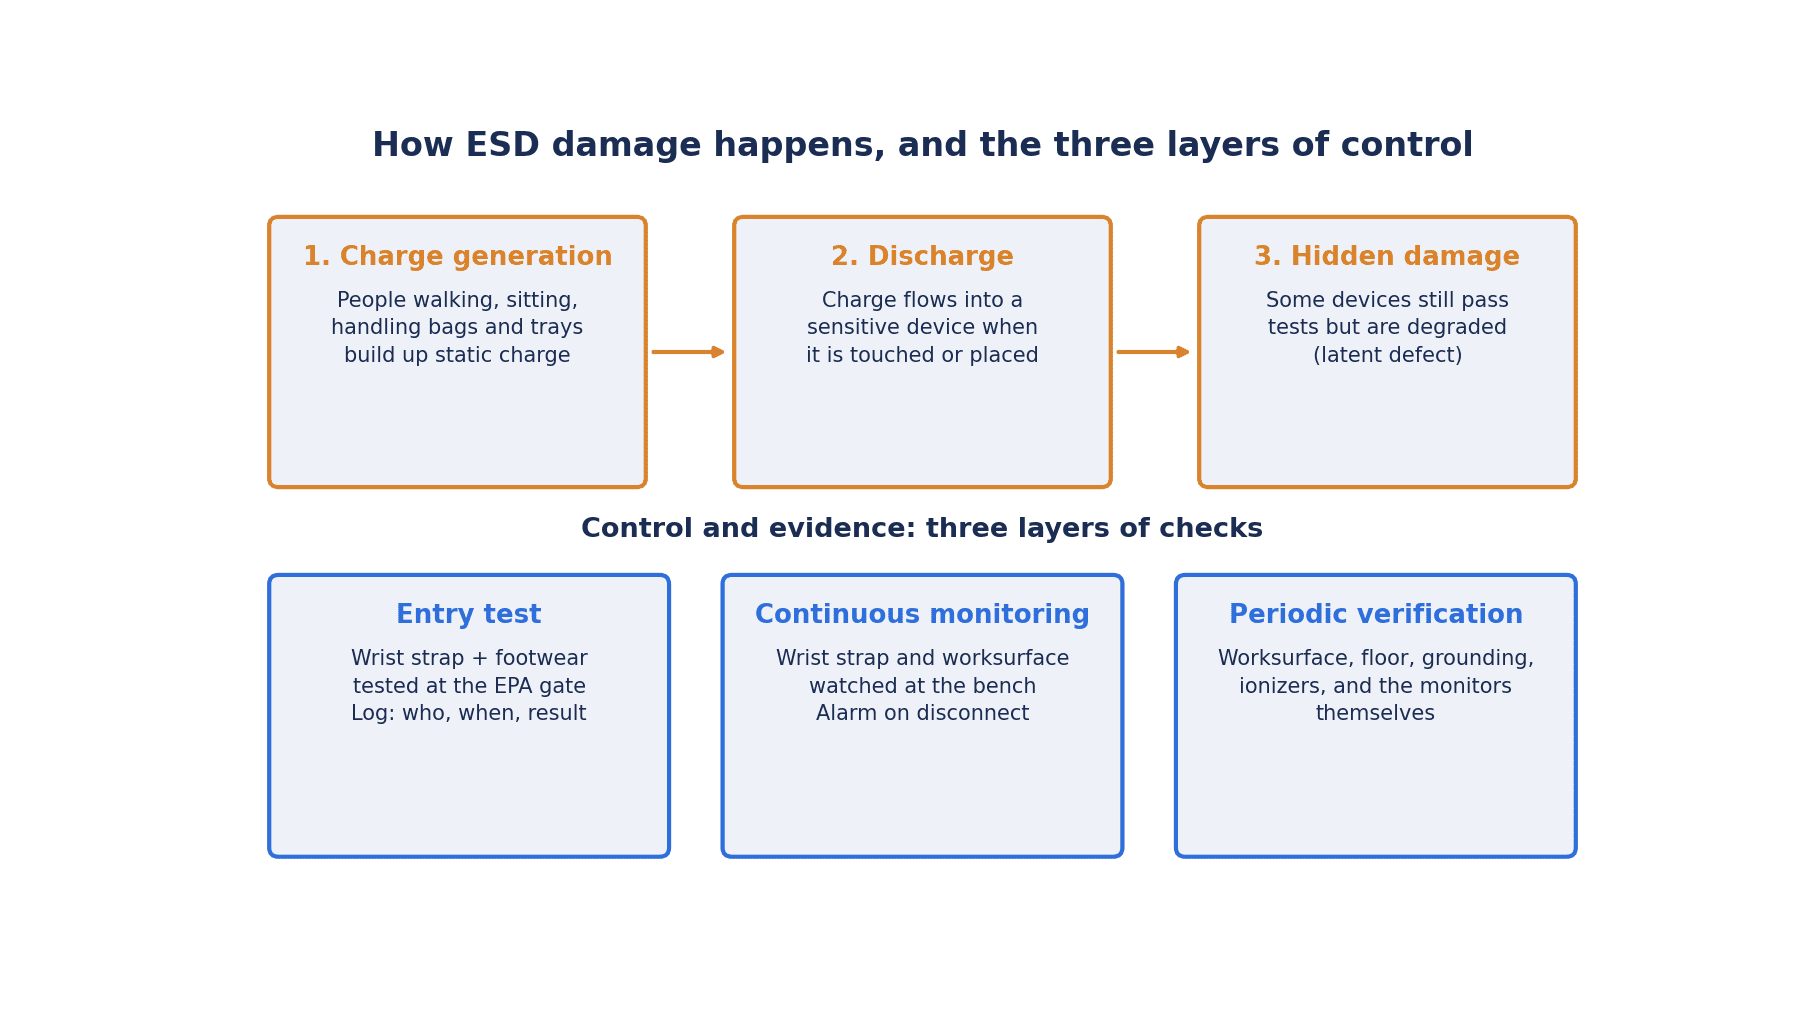
厄介なのは、損傷がその場で分かるとは限らないことです。ESD協会(ESDA)の解説資料は、ESDを受けた部品は部分的に劣化しても、意図した機能を果たし続けることがあると説明しています。そのため潜在欠陥は特定が難しく、現在の技術では証明や検出が難しいとしています。潜在欠陥を含む製品は、早期に故障する可能性があります。損傷した部品のコストについては、単純なダイオードなら数セント、複雑なICなら数千ドルと、定性的に示しています。
湿度は帯電の大きさに影響します。同じESDAの解説資料には、湿度別の帯電電圧の典型例を並べた表があります。たとえば、ビニールタイルの上を歩いたときの帯電は、相対湿度10〜25%で12,000 V、65〜90%で250 Vとされています。作業台で作業する人では、それぞれ6,000 Vと100 Vです。これは典型例の表で、測定条件は示されていません。それでも、湿度が高くても帯電はゼロにならない、という点は読み取れます。ESDAの解説資料も、高い相対湿度でも静電気の発生は起きると明記しています。
タイは屋外の湿度が高い国ですが、空調の効いた工場やクリーンルームの中では、屋外とは別の湿度になり得ます。「タイは湿度が高いからESDは心配ない」とは言えません。EPAの湿度を記録しておくことは、ESDの記録の解釈にも役立ちます。工場内の湿度の監視は温湿度監視システムの記事、クリーンルームの環境の監視はクリーンルーム環境モニタリングの記事で扱っています。
どこまで帯電を抑えれば良いのかについては、ICメーカーやEMSなどが参加する業界団体、Industry Council on ESD Target Levelsが2011年に出した白書が参考になります。この白書は、基本的だが理想的とは言えない対策では発生レベルが500 V未満、適切な基本対策では100 V未満になるとしています。白書の目的はICの部品レベルのHBM目標値を下げる提案で、2011年時点の文書である点を添えておきます。
規格の側では、IEC 61340-5-1:2024が、人体モデル(HBM)で100 V以上、デバイス帯電モデル(CDM)で200 V以上に耐える部品を扱う場面を対象とし、孤立導体については35 V未満に抑えることを求める範囲を示しています。逆に言えば、これより弱い部品を扱う工程では、さらに厳しい対策を自社で考える必要があります。重点工程を決めるときの判断材料になります。
規格の全体像:ANSI/ESD S20.20 と IEC 61340-5-1
ESD対策プログラムの規格は、大きく2つの系統があります。米国のESDAが定めるANSI/ESD S20.20と、国際規格のIEC 61340-5-1です。ESDAのストアページは、IEC 61340-5-1はANSI/ESD S20.20と技術的に同等だと明記しています。客先がどちらを指定しているかを確かめたうえで、記録の仕組みはどちらにも対応できるように作るのが現実的です。
主な文書を表にまとめます。ここでは番号、版、発行時期、何を定めるかだけを示し、規格の表の数値や条文の細目は扱いません。数値の要求は必ず規格本文で確認してください。
| 文書 | 版、発行時期 | 何を定めるか |
|---|---|---|
| ANSI/ESD S20.20 | 2021年版(ESDAストアでは2022年1月6日に改訂版を公開。ESDAの文書状況では改訂作業中で、2027年の発行見込み) | 電気、電子の部品、組立品、機器を守るESD対策プログラムの策定 |
| IEC 61340-5-1 | 2024年版(Edition 3.0、2024年5月21日発行) | 静電気から電子デバイスを守るための一般要求事項。S20.20と技術的に同等 |
| IEC TR 61340-5-2 | 2018年版(Edition 2.0、2018年3月28日発行) | 5-1の実装のためのユーザーガイド。2016年版の5-1に合わせたもの |
| IEC TS 61340-5-4 | 2026年版(Edition 2.0、2026年6月5日発行) | ESD対策プログラムの技術項目のコンプライアンス検証 |
| ESD TR53-01-22 | ESDA技術報告 | ESD防護機器と材料のコンプライアンス検証試験の手順とトラブルシューティング |
| ANSI/ESD S1.1 | 2021年版 | リストストラップとリストストラップシステムの試験。常時モニタ自体は対象外 |
| ANSI/ESD STM97.1、STM97.2 | 2025年版、2016年版 | 人を含めた履物と床の組合せの抵抗測定、電圧測定 |
| ANSI/ESD STM9.1 | 2022年版 | 履物の抵抗特性 |
| ANSI/ESD SP3.3、SP3.4 | いずれも2026年版 | イオナイザの定期検証。SP3.4は小型治具を使う方法 |
| ANSI/ESD STM3.1 | 2024年版 | イオナイザの試験法 |
S20.20-2021の構成は、ESDAが公開している目次で確認できます。7章の管理要求事項は、7.1 ESD対策プログラム計画、7.2 教育計画(Training Plan)、7.3 製品認定計画、7.4 コンプライアンス検証計画(Compliance Verification Plan)の4つです。8章の技術要求事項は、8.1 接地と等電位ボンディング、8.2 人体の接地、8.3 EPA(絶縁物、孤立導体)、8.4 包装、8.5 表示の5つです。記録の電子化と特に関係が深いのは、7.2の教育計画と7.4のコンプライアンス検証計画です。
2021年版で何が変わったかについては、認証機関DQSのブログ(2022年3月28日)が解説しています。これは認証機関による二次情報です。それによると、2021年版は2021年12月に2014年版を置き換える形で発行され、接地系のコンプライアンス検証は不要とする記述が追加されました。また、検証計画について「校正されていることは、その機器が必要な測定をできることを意味しない」という趣旨の注記が入ったとしています。新版による審査は2022年6月からと案内されています。
IEC側では、IEC 61340-5-1:2024で、要求事項の表からIEC 61340-5-4(コンプライアンス検証試験)を参照する形になりました。そのIEC 61340-5-4は、2026年6月に技術仕様書(TS)のEdition 2.0として発行されています。IECの紹介によると、これは前版からの大きな改訂で、試験機器の操作に慣れた力量のある担当者が使うことを想定した、簡略化された試験法を示すものです。そのまま採用することも、逸脱を検証計画に文書化したうえで自社向けに調整することもできます。製品認定は対象外です。ESDAのTR53も、IEC 61340-5-4と対応関係にある検証手順の文書として位置づけられています。
ESDAは、S20.20とIEC 61340-5-1の施設認証の制度を運営しています。ESDAによると、2023年7月1日以降、S20.20の施設認証はすべて2021年版に基づきます。IEC 61340-5-1の施設認証は、2025年6月から2024年版に基づくとしています。ESDAの認証施設一覧には、タイの拠点も掲載されています。
ESD 監査で見られるもの:コンプライアンス検証計画と記録
ESD 監査で問われるのは、機材が置いてあるかどうかだけではありません。決めたとおりに点検し、その記録が残っているかが見られます。
IEC 61340-5-1の2016年版の条文は、Desco Europeの技術資料(2018年7月)に引用されています。その趣旨は次のとおりです。測定は、検証する技術要求事項、測定の限界値、検証の頻度を定めたコンプライアンス検証計画に従って行うこと。適合の証拠として、コンプライアンス検証の記録を作成し維持すること。選んだ試験機器は、検証計画で定めた測定ができるものであること。2024年版の条番号や文言はここでは確認していませんが、記録を残して証拠とするという考え方の骨格は、S20.20の7.4とも共通しています。
監査で記録が欠けているとどうなるかについては、ESDA公式フォーラムの投稿(2024年、ESDA名義)が参考になります。この投稿は、監査所見を「観察事項」「軽微」「重大(Major)」の3区分で説明しています。軽微の例として、100人中5人の教育の期限切れや、30人中2人がリストストラップを使っていなかったことが挙げられています。重大の例として挙げられているのは、検証計画が無いこと、コンプライアンス検証の記録が多数欠けていること、製品認定の文書が無いこと、検証の要求を満たさないESD対策品が大量にあることです。つまり、点検をしていても記録が無ければ、重大な不適合とされ得るということです。
ESDAの施設認証は、毎年の完全な監査を受けて再認証される仕組みです。認証機関のDQSは、第1段階と第2段階の2段階の審査を案内しています。毎年の審査に備えるうえでは、1年分の記録を短時間で出せる仕組みがあると対応が楽になります。
ESDAの解説資料は、内部監査について、導入後はできれば各部署を月1回、少なくとも年6回程度行い、実績に応じて調整する考え方を示しています。あわせて、傾向グラフや詳細な記録を維持し、報告書にまとめることを勧めています。紙の記録では、この傾向の把握が特に難しくなります。
客先監査やIATF 16949の審査でも、ESD対策の記録を品質記録の一部として確認されることがあります。監査に耐える記録の設計はIATF 16949トレーサビリティの記事で、客先監査で記録を素早く出す仕組みは客先監査のトレーサビリティの記事で扱っています。
点検の3層:入場試験・常時監視・定期点検を比べる
ESD対策の点検は、性質の違う3つの層で考えると整理しやすくなります。EPA入口での入場試験、作業台での常時監視、そして作業面、床、イオナイザ、接地の定期点検です。これに、多くの工場が今も行っている始業時の手動試験を加えて比べます。
| 方式 | 分かること | 分からないこと | 記録の単位 | 前提 |
|---|---|---|---|---|
| EPA入口の履物、リストストラップ試験(ゲート連動) | 入場した時点で、その作業者の履物とリストストラップが試験に合格したか | 入場した後に断線や外れが起きたか | 作業者ID、時刻、試験結果、抵抗値(機種により温湿度も) | 作業者IDの読取り、ゲートとの連動、試験限界値の設定 |
| 作業台の常時モニタ | 作業中に作業者と作業面の接地が保たれていたか。途中で起きた断線や接触不良も含む | 作業面の対地抵抗が規定の範囲にあるか(表面抵抗計による定期検証が別に必要) | 作業台(ライン)、時刻、アラームの発生と解除 | モニタ自体の定期検証と校正、作業台とラインの割付け |
| 定期点検(作業面、床、イオナイザ、接地) | 点検した時点で、各ESD対策品が検証計画の基準を満たしていたか | 点検と点検の間に何が起きたか | 対象設備のID、点検日時、測定値、点検者 | 検証計画(項目、限界値、頻度)、測定器の校正と検証 |
| 始業時の手動試験 | 試験した瞬間にリストストラップが合格したか | 試験後にいつ壊れ、その後どれだけ製品を扱ったか | 用紙の行(作業者名、日付、合否) | 記入漏れが無いこと、転記の正確さ |
始業時の手動試験の弱点は、リストストラップの試験機メーカーTransforming Technologiesの解説記事が端的に指摘しています。始業時の試験でリストストラップが不合格になったとき、「その故障はいつ起き、故障の後にどれだけの製品を扱ったのか」という問いが生じる、というものです。同じ記事は、故障の原因として、コイルコードの断線、カフの内側の汚れ、緩すぎる装着や服の上からの装着、皮膚の抵抗が高いことを挙げています。
ESDAの解説資料は、毎日使うリストストラップは毎日試験するのが典型的な試験プログラムだとしたうえで、部品が連続した確実な接地を必要とするほど敏感なら、常時監視を検討すべきで、場合によっては必須になると述べています。そして、常時監視を使うなら日次のリストストラップ試験は省略できるとしています。一方で別の箇所では、日次の点検で足りる用途もあり、他の工程では作業者の接地の信頼性を高めるために常時監視が使われる、とも書いています。つまり、全作業台を一律に常時監視にする必要はなく、工程の感度に応じて層を選ぶのが基本の考え方です。
どの層を選んでも共通して言えるのは、記録が作業者IDと時刻を持っていれば、後から他の記録と結べるということです。逆に、作業者名を手書きした用紙や、時刻の合っていないテスターの記録は、後から結ぶのが難しくなります。
リストストラップ 常時監視でできること・できないこと
リストストラップ 常時監視の具体例として、SCS(Desco Industries)のSW Aware Monitorを見てみます。以下は2026年3月のユーザーガイドに基づく、メーカーの資料の内容です。
メーカーの資料によると、SW Aware Monitorは作業者1人と作業面1つを常時監視する装置です。インピーダンス方式で作業者の接地を監視し、作業者が意図せずモニタから外れたときや、リストストラップの接続点が断続的になったときに、50ミリ秒未満で音と光のアラームを出します。作業面については、10 MΩ未満の接地経路を監視します。作業者が席を離れるときは、パーキング用のスナップに触れるとアラーム音が約8秒止まり、その間にコードを外してパーキング用のスナップにつなげば、誤ったアラームを出さずに離席できるとしています。Ethernetポートを持ち、同社の管理ソフトStatic Management Program(SMP)と通信します。SMPのWebアプリでは、現在の状態の表示、履歴のレポート、アラームの一覧を見ることができ、装置をラインに割り付けて管理できます。試験の限界値は工場出荷時に設定され、変更できないとされています。
同じメーカーの資料によると、SMPは同社の常時モニタやイオナイザからデータを集め、製造工程の状態をリアルタイムに把握できるようにするソフトウェアで、すべての記録を中央のデータベースに保存し、品質管理に使えるとしています。
メーカーの資料は、SW Aware Monitorがリストストラップの定期試験とその記録を不要にすると述べています。ここで見落としてはいけないのが、同じ資料に書かれている但し書きです。ANSI/ESD S20.20は作業面の対地抵抗の定期検証に表面抵抗計の使用を求めており、常時モニタをその代わりに使ってはならない、と明記されています。常時モニタが作業面の接地経路を監視していても、作業面の対地抵抗の定期検証は別に残る、ということです。
また、常時モニタ自体も点検の対象です。メーカーの資料では、SW Aware Monitorの校正は年1回を推奨し、専用の検証用テスターで6〜12か月ごとに定期検証することを勧めています。これはメーカーの推奨です。同じ資料には、均質な単層マットには推奨しないという注意書きもあります。ESDAの解説資料も、試験機と常時モニタには定期的な点検と保守が必要だとしています。
規格の側から見ると、リストストラップの試験規格ANSI/ESD S1.1-2021は、その範囲の中で、モニタリングシステムは扱わないと明記しています。ESDAの文書状況を見ても、常時モニタ専用の現行の規格は見当たらず、2001年の調査報告(ESD TR1.0-01-01、休眠中)があるだけです。常時モニタの性能をどう確かめるかは、メーカーの推奨と自社の検証計画で決めることになります。
まとめると、リストストラップ 常時監視でできることは、作業中の接地の途切れをその場で知らせ、その時刻を記録に残すことです。できないことは、作業面の対地抵抗の定期検証の代わりになること、そしてモニタ自体の検証を不要にすることです。常時モニタのアラームを作業者の手元だけで終わらせず、班長や品質保証に届ける仕組みは、設備異常通知システムの記事で扱っている考え方がそのまま使えます。
入場ゲートと履物試験:誰が・いつ・何Ωで通ったか
EPAの入口で履物とリストストラップを試験し、合格した人だけを通す仕組みは、入場の記録を自動で残すうえで効果的です。
例として、EMIT(Desco)のSmartLog Pro SEを見てみます。2021年4月の資料によると、この試験機はリストストラップと履物を試験してログを残し、EPAへの入場を制御します。メーカーの資料によると、各ログには作業者の識別、試験結果、抵抗値、時刻、温度、湿度が含まれます。作業者の識別には近接カードリーダー、バーコード、タッチキーを使えます。リレー端子で電気錠やターンスタイルを制御し、あらかじめ決めたESD試験に合格し、かつ入場を許可された人だけを通すことができます。ネットワークが落ちても、内部のフラッシュメモリーに記録しながら試験を続けられるとしています。試験時間は平均2秒です。
同じ資料によると、管理用のWebアプリは、ANSI/ESD S20.20が求めるコンプライアンス検証計画のための記録を保持するとしています。休暇、シフト、部署に加えて、ESD教育の認定状況も追跡でき、是正処置を追うための自動レポートをメールで送れます。
ここで注意したいのが試験の限界値です。メーカーの資料によると、SmartLog Pro SEの既定の試験限界は、リストストラップが750 kΩ〜10 MΩ、履物が750 kΩ〜35 MΩです。これはメーカー既定値で、規格値ではありません。自社の検証計画で定めた値に合わせて設定し、その設定値と変更の履歴も記録に残す必要があります。
同じメーカーの旧世代機SmartLog V5 with Turnstile(2015年12月の資料)は、リストストラップと履物の抵抗経路を2秒未満で試験し、合格するとターンスタイルが動く仕組みでした。停電時にはアームが解放されるフェイルセーフの設計です。記録は本体に保存し、PCへダウンロードする形でした。
他のメーカーの例も見ておきます。メーカーの資料によると、Transforming TechnologiesのAccess PRO(PGT120とFastPassターンスタイル)は、リストストラップと履物の機能を確かめ、左右の靴を別々に測定します。試験の記録はすべてデータベースに残り、作業者の識別、試験結果、抵抗値、時刻、温度、湿度が記録されます。識別にはRFIDリーダー、バーコードスキャナー、キーパッドを使え、USB接続のHID機器なので既存の社員証の仕組みも使えるとしています。ネットワーク障害に備えて最大1か月分の試験データを内部に保持でき、DataTERMソフトで最大32台の試験機のデータを一元管理できます。不合格なら入場は拒否されます。
同社のPGT130K140は、メーカーの資料によると、3つの独立した測定回路でリストストラップ、ヒールグランダー、履物を同時に試験し、ESD手袋の試験もできます。既定では100 Vの試験回路を使い、30 Vや50 Vに変更することもできます。内蔵のRFIDカードリーダーで社員情報を読み取り、日付、時刻、温度、ユーザーID、結果をデータベースに記録します。合格した場合だけ開く自動ドアにもつなげられます。
人体の接地に必要な抵抗の考え方については、ESDAの解説資料によれば、床と履物で人を接地する場合、人、履物、床を含めた対地抵抗が1.0×10^9 Ω未満で、かつ標準の歩行電圧試験で人体の帯電電圧が100 V未満であることが必要で、両方を満たさなければならないとされています。これは解説資料の値で、規格の表そのものではありません。
入場試験の記録で大事なのは、「誰が」「いつ」「どの値で」通ったかが作業者IDで残ることです。さらに、ESD教育の認定が切れた作業者を入場させない運用にすると、教育の管理と入場の管理が一つにつながります。作業者の力量や資格の管理は、スキルマップAI導入の記事で扱っています。
イオナイザ 点検と作業面・床の定期検証
絶縁物や孤立導体のように接地で電荷を逃がせないものには、イオナイザを使います。イオナイザは置いておけば効き続けるものではなく、性能の定期的な確認が必要です。
規格としては、ANSI/ESD SP3.3-2026がイオナイザの定期検証の手順を定めています。ESDAのストアページは、空気イオン化装置とシステムの性能を定期的に検証するための試験手順を示すもの、と説明しています。小型の治具を使う方法はSP3.4-2026、試験法はSTM3.1-2024です。ESDAの解説資料は、イオナイザのオフセット電圧(バランス)と放電時間の試験に、STM3.1、SP3.3、TR53を挙げています。具体的な数値や頻度は、これらの規格本文で確認してください。
イオナイザ 点検の要点は、バランスと放電時間の2つです。製品の例として、SCSのIon Proベンチトップイオナイザを見てみます。メーカーの資料(2021年12月のユーザーガイド)によると、この機種は自らのオフセット電圧(バランス)と放電時間を監視し、オフセット電圧が限界を超えた場合や、放電時間が4.5秒より長くなった場合にアラームを出します。仕様表では、オフセット電圧のアラーム閾値は標準モードで約±35 V、CEモードで約±7 Vとされています。これはメーカーのアラーム閾値です。Ethernet経由で、バランスと放電時間の状態を前述のSMPに送ることができます。校正は年1回を推奨し、帯電プレートモニタ(CPM)を使ってバランスと放電時間を定期的に測ることを勧めています。電極(エミッタ)の清掃が日常の保守になります。
作業面と床の定期検証も欠かせません。ESDAの解説資料によれば、作業面は対地抵抗が1.0×10^6〜1.0×10^9 Ωであることが求められます。接地型の衣服を使う場合は、人、衣服、接地コードを含めたシステム全体の抵抗が35 MΩ未満とされています。いずれも解説資料の値です。前章で見たとおり、作業面の対地抵抗は常時モニタでは代替できず、表面抵抗計による定期検証が必要です。
点検の頻度は、自社のコンプライアンス検証計画で決めます。客先の要求、工程の感度、過去の点検結果の傾向を見て決め、その根拠も計画に残しておくと、監査で説明しやすくなります。ネット上には頻度の一覧表が出回っていますが、出典が規格本文で確認できないものもあるため、そのまま規格の推奨として扱わないよう注意してください。
定期点検の記録を電子化するときの基本は、点検する設備(作業台、マット、床の区画、イオナイザ、接地点)にIDを付け、点検者がハンディ端末やタブレットでIDを読み取り、測定値をその場で入力することです。紙に書いてから転記する手間がなくなり、点検の漏れも画面で分かります。現場での電子記録の端末選びはハンディターミナル導入の記事で扱っています。
点検に使う表面抵抗計やCPM、そして入場試験機や常時モニタも、校正と検証の対象です。DQSの解説では、S20.20-2021の注記として「校正されていることは、その機器が必要な測定をできることを意味しない」という趣旨が紹介されています。校正の期限を守るだけでなく、その測定器が検証計画で定めた測定をできるかを確かめておく必要があります。測定器の台帳と期限の管理は校正管理システムの記事をご覧ください。
ESD トレーサビリティの設計:作業者ID・時刻からライン・ロットへ
ここが、この記事でいちばん伝えたい部分です。入場試験、常時監視、定期点検の記録は、それぞれ単独では「ESD対策をしていた」ことの証拠にすぎません。製品の不良解析や監査で使うには、どの製品が、どのESDの状態のもとで作られたかをたどれる必要があります。
まず、メーカーの資料から読み取れる記録項目を整理します。入場試験機は、作業者ID、試験結果、抵抗値、時刻、温度、湿度を記録します。常時モニタは、ラインへの割付けとアラームの履歴を持ちます。イオナイザはバランスと放電時間の状態を送ります。入場試験機の管理ソフトは、教育の認定状況も扱います。
一方で、ここで確認した製品の資料には、ロットや製造指図に記録を紐付ける機能は明記されていません。ESD機器のログのキーは、作業者IDと時刻、あるいは装置とラインです。したがって、ロットへの紐付けはESD機器の機能ではなく、MESやトレーサビリティシステムの側で設計するものと考えてください。
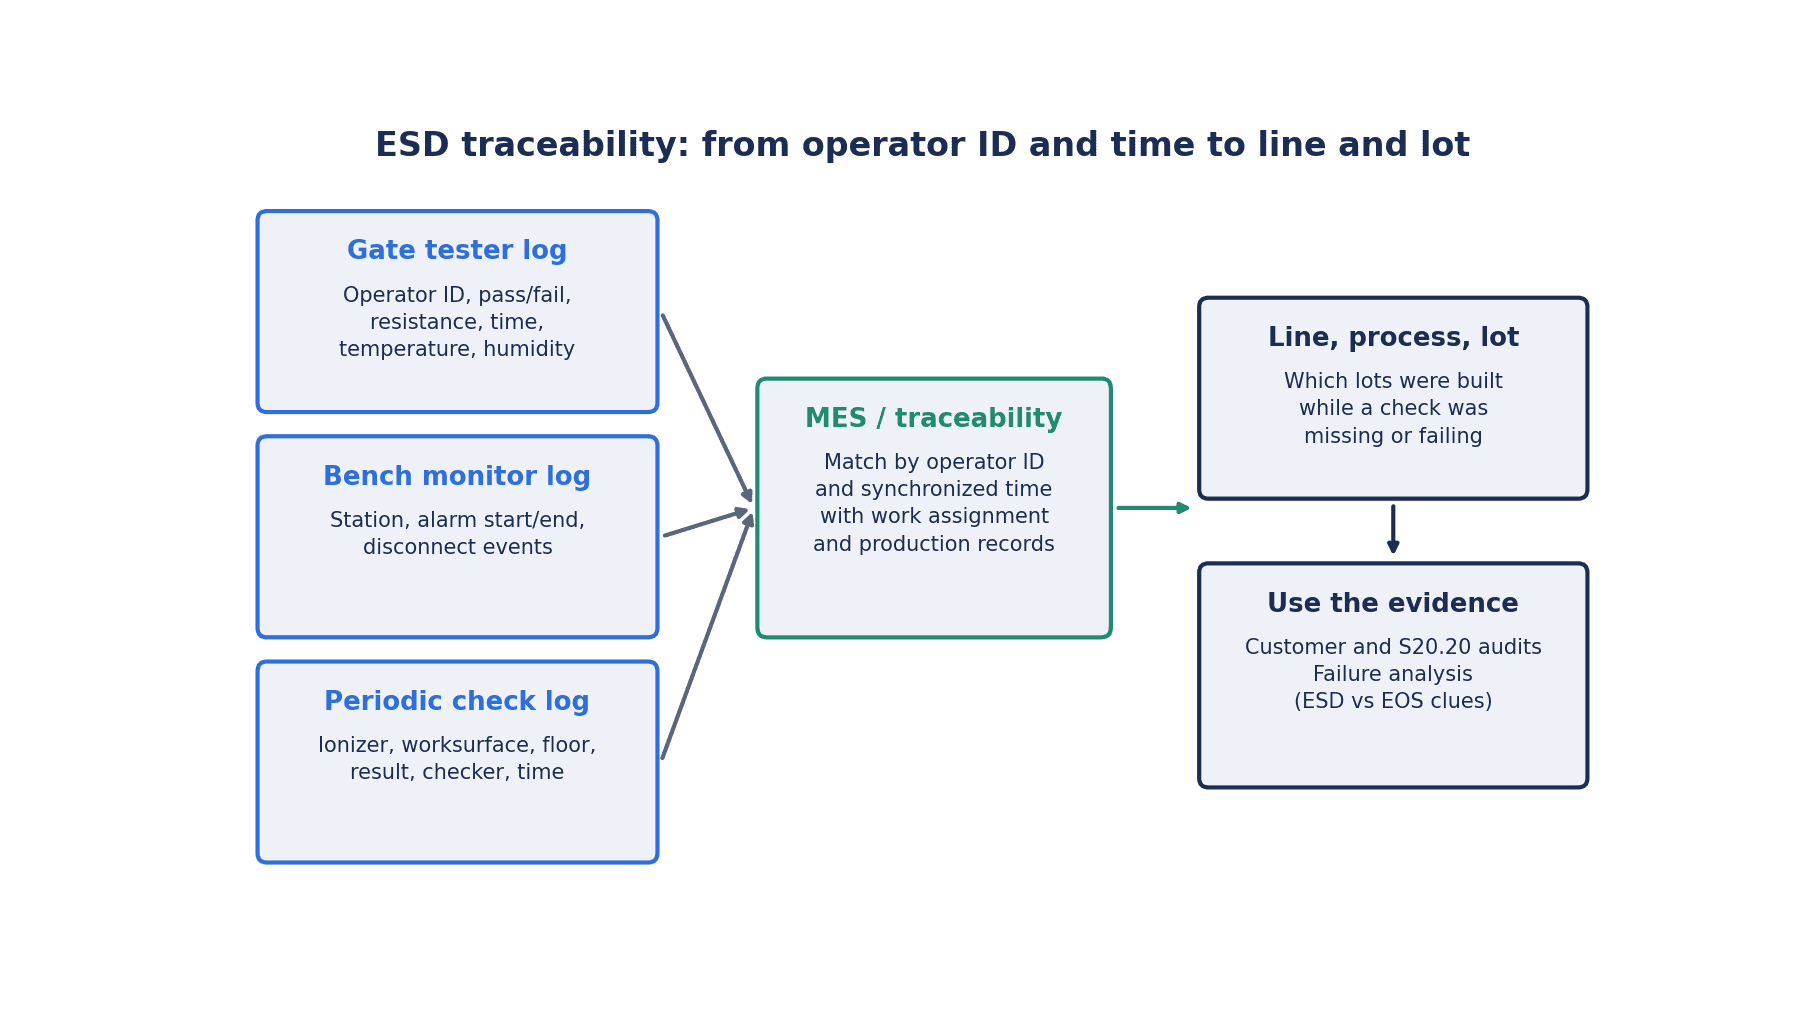
紐付けの考え方は次のとおりです。
- 入場試験の記録(作業者ID、時刻)から、その作業者がその日、EPAに正しく入場したことが分かる
- 作業者の配置の記録(どの作業者が、いつ、どのラインのどの工程にいたか)をMES側で持つ
- 作業実績の記録(どの工程で、いつ、どのロットやシリアルを処理したか)をMES側で持つ
- 常時モニタと定期点検の記録(作業台、ライン、時刻)を、作業者の配置とラインで重ねる
- この結果、あるロットについて「処理した時間帯に、担当した作業者の入場試験は合格していたか」「その作業台で接地のアラームは出ていなかったか」「そのラインのイオナイザと作業面の点検は有効期限内だったか」を答えられるようになる
この設計の要は時刻です。入場試験機、常時モニタ、イオナイザ、MESの時刻がずれていると、時間帯の重ね合わせが成り立ちません。工場内の機器の時刻をそろえる方法は工場の時刻同期導入の記事で扱っています。また、常時モニタやイオナイザの状態のように時系列で増えていくデータは、ESD機器の管理ソフトの中に置いたままにせず、工場のデータ基盤に集めておくと、他の工程データと一緒に分析できます。産業用ヒストリアン導入の記事も参考になります。
作業者の配置の記録は、多くの工場で一番弱い部分です。作業者がラインに入るときに社員証を読み取る、あるいはMESの作業開始の操作で作業者IDを入力する、といった仕組みを入れないと、入場試験の記録とロットはつながりません。ESDのための新しい仕組みというより、作業実績の記録の精度を上げる取り組みと考えると、他の目的にも使えます。
ロットやシリアル番号の単位での紐付けについては、電子部品トレーサビリティの記事とシリアル番号管理システムの記事で詳しく扱っています。どの単位まで細かく結ぶかは、客先の要求と、異常時にどこまで範囲を絞りたいかで決めます。記録の保存期間も、客先の要求と社内規程で決めます。
異常が出たときの処置:止める・範囲を絞る・解析に回す
記録を集める目的の一つは、異常が出たときに正しく動けることです。ここで書く処置の流れは、各社が自社の手順として定めるものの一例です。
常時モニタがアラームを出したら、まず作業を止め、リストストラップの装着と接続を確かめ、再試験します。そのうえで、アラームが出ていた時間帯に、その作業台で扱った製品を識別します。前章の紐付けがあれば、アラームの開始と解除の時刻から、該当する作業実績とロットを引き出せます。紐付けが無ければ、その日の製品をまとめて疑うことになりがちです。
始業時の手動試験で不合格が出た場合も同じです。前回の合格からその不合格までの間に扱った製品が、確認の対象になります。常時モニタが無い作業台では、この時間幅が大きくなります。これが、重点工程に常時モニタを入れる理由の一つです。
定期点検でイオナイザや作業面が基準を外れていた場合は、前回の合格から今回までの期間にそのラインで処理した製品が対象範囲になります。点検の間隔が長いほど範囲は広がるので、点検の頻度を決めるときには、この「外れたときに疑う範囲」の大きさも考慮に入れます。
識別した製品をどう扱うか(隔離、追加検査、再加工、廃棄)は、製品の重要度と客先の要求で決めます。隔離から再検査までの流れは製造業のリワーク管理システムの記事で扱っています。はんだ付けの外観検査では見えない損傷がある点にも注意が必要です。外観検査の役割と限界ははんだ付け検査のAI導入の記事をご覧ください。
市場返品の解析では、ESDだけを疑うのも危険です。Industry Council on ESD Target Levelsの白書(2016年8月)は、ICやシステムの返品の原因として、電気的過大ストレス(EOS)の損傷痕が最も多く報告されているとしています。同じ白書が紹介する2016年の業界アンケートでは、回答者が、全故障の20%超がEOS関連、または電気的故障の30%がEOS関連だと報告しました。これは回答者ごとの既知の原因の集計です。白書はさらに、ESDはEOS損傷のごく一部にすぎず、多くのメーカーが工場のESD監査に時間をかけているが、それで解決するのはEOS関連の損傷の一部だけだと指摘しています。接地の方法が悪いことによってもEOS損傷は起こり得る、とも書いています。
ここからはこの記事の考え方です。ESDとEOSを切り分けるには、損傷の解析に加えて、当時の工程の状態の記録が材料になります。その製品を扱った時間帯に接地が確かだったという記録があれば、ESDの可能性を下げて他の原因に目を向けられます。逆に、接地のアラームや点検の不合格と時間帯が重なれば、ESDの可能性を詳しく調べる理由になります。記録は原因を断定するものではありませんが、解析の方向を決める助けになります。
教育と変更管理
S20.20-2021の管理要求事項には、7.2の教育計画(Training Plan)があります。ESD対策は作業者の行動で成り立つので、教育は対策の中心です。ESDA公式フォーラムの投稿で、教育の期限切れが監査所見の例に挙がっていたことは前に見たとおりです。
教育の記録を電子化するうえでは、前に見たSmartLog Pro SEのように、メーカーの資料で入場試験機の管理ソフトがESD教育の認定を追跡できるとしている例があります。教育の記録と入場の記録を同じ作業者IDで管理すれば、教育の期限が切れた作業者がEPAに入る前に気づけます。
第2章で見たとおり、タイでは新しい工場と新しい作業者が増えていく見通しです。BOIの2026年8月27日の発表によると、技術者育成の取り組みSkill Bridgeでは、35のカリキュラムで6万人超の技術者を育成するとしています。工場に入ってくる人が増えるほど、入社時のESD教育、定期の再教育、異動時の教育の管理は重くなります。紙の名簿で期限を追う方法は、人数が増えると破綻しやすくなります。
変更管理もESD対策と深く関わります。作業台の配置換え、新しいイオナイザの導入、マットや履物の銘柄の変更、ラインの増設は、いずれもESD対策の前提を変えます。こうした変更のたびに、EPAの範囲、検証計画、設備のID、常時モニタとラインの割付けを更新しないと、記録と現場が食い違っていきます。4Mの変更を記録して管理する方法は4M管理システムの記事で扱っています。リストストラップの装着方法や、アラーム時の処置の手順を現場の作業指示書に組み込み、改訂を確実に届ける方法は作業指示書 電子化の記事をご覧ください。
RFPに書く要件
ESD管理システムの導入を外部に依頼するときに、RFP(提案依頼書)に書いておきたい要件を表にまとめます。ESD機器の管理ソフトだけで完結させるのか、MESやトレーサビリティシステムと連携させるのかによって、範囲が大きく変わります。
| 項目 | RFPに書く内容 | 確認の観点 |
|---|---|---|
| 対象機器 | 入場試験機(ゲート)、常時モニタ、イオナイザ、点検用端末の一覧と台数、設置場所 | 既存機器のメーカーと機種、通信方式(Ethernet、USB、本体保存のみ) |
| 取得項目と周期 | 試験結果、抵抗値、アラームの発生と解除、イオナイザのバランスと放電時間の状態、温湿度 | 機器から取得できる項目と、取得できない項目の切り分け |
| 作業者ID方式 | 社員証(RFIDカード)、バーコードなど、既存の仕組みとの整合 | 入場試験機、MES、教育記録で同じIDを使えるか |
| ロット紐付けの方法 | 作業者の配置記録、作業実績の時刻とラインで結ぶ方式 | MES側で持つデータと、ESD側で持つデータの境界 |
| 閾値の持ち方 | 試験の限界値、点検の基準値の設定場所と変更手順 | 変更の履歴(誰が、いつ、何から何へ)を残せるか。メーカー既定値と自社の値の区別 |
| アラーム通知 | 常時モニタとイオナイザのアラームの通知先、通知手段、エスカレーション | 夜勤の時間帯や休日の通知先 |
| ネットワーク断時の保持 | 機器本体での記録の保持と、復旧後の自動送信 | 保持できる期間と件数、欠落の検知方法 |
| 画面と帳票 | ライン別の状態、点検の未実施一覧、監査用の検証記録の出力 | 監査で求められる期間の記録を短時間で出せるか |
| 保存期間とバックアップ | 記録の保存期間、バックアップの頻度と保管場所 | 客先要求と社内規程に合っているか |
| 時刻同期 | 全機器とサーバーの時刻の同期方式 | 時刻のずれを監視できるか |
| 権限 | 閲覧、入力、設定変更、承認の権限の分け方 | 閾値の変更を限られた人だけができるか |
| MES/ERP連携 | 作業者配置、作業実績、ロット情報との連携方式 | 連携の方向、頻度、失敗時の再送 |
| 校正と検証 | 入場試験機、常時モニタ、測定器の校正期限と検証の記録 | 校正管理の仕組みとの連携 |
| 教育と保守 | ESDコーディネーター、班長、作業者への教育、導入後の保守体制 | タイ語での画面と教育資料、現地での対応 |
RFPでは、機能の有無だけでなく、「その機能を受入試験でどう確かめるか」まで書いておくと、次の章のFAT/SATにそのままつなげられます。
FAT/SATと受入基準
FAT(工場出荷試験)とSAT(現地受入試験)では、記録が欠けずに残り、正しく紐付くことを確かめます。数値目標は自社で決めるものです。以下に例として目標の置き方を示しますが、これらは業界標準ではありません。
FAT(模擬環境での試験)
- 模擬データを流し、入場試験、常時モニタのアラーム、イオナイザの状態、点検の入力がすべてデータベースに記録されることを確かめる。例として、記録の欠落ゼロを目標に置く
- 常時モニタのアラームを模擬的に発生させ、通知が設定した宛先に届くこと、アラームの開始と解除の時刻が記録されることを確かめる
- ネットワークを意図的に切断し、機器本体での記録の保持と、復旧後の送信で記録が欠けないことを確かめる
- 閾値を変更し、変更の履歴が残ること、権限の無い利用者が変更できないことを確かめる
- 監査用の帳票を出力し、検証計画の項目と期間に合った記録が出ることを確かめる
SAT(実ラインでの試験)
- 実ラインで一定期間(例として数週間)運用し、記録率を確かめる。入場試験の件数と、勤怠などの別の記録から見た入場人数を突き合わせる
- 作業者IDの読取り率を確かめる。読取りに失敗した場合の手順も試す
- ロット紐付け率を確かめる。作業実績のうち、作業者の配置記録と入場試験の記録に結べた割合を見る
- 機器間の時刻のずれを確かめる。許容するずれの幅は自社で決める
- 常時モニタのアラームが、実際の現場の通知先に届くまでの時間を確かめる
- 移行期間中は既存の紙の記録も並行して残し、電子記録と突き合わせる。食い違いがあれば原因を調べてから紙を止める
SATの期間中に、ESDコーディネーターが実際に監査の練習をしてみることをおすすめします。「このロットについて、当時のESDの状態を示してください」という問いに、何分で答えられるかを測ると、仕組みの出来がよく分かります。
費用と効果のモデル試算(仮の数字)
ここからの数字は、すべてこの記事のための仮の数字です。ESD対策機器とソフトウェアの公式な価格は確認できなかったため、費用も仮置きしています。常時モニタによる効果の割合についても一次データは確認できておらず、効果の割合はすべて仮定です。自社で試算するときの枠組みとして使ってください。
想定する工場:タイの日系の電子部品、EMS工場。EPA内の作業者300人、作業台250台、2直、年250日稼働、EPAの入口6か所。
現状の費用(基準額、年間)
| 費用の箱 | 基準額(年) |
|---|---|
| ESD起因が疑われる社内不良(手直し、廃棄) | 1,500,000 THB |
| ESD/EOSの疑いがある客先返品の解析、選別、交換 | 1,000,000 THB |
| 紙の点検記録(日次試験の記入、転記、監査前の収集)の工数 | 600,000 THB(2,000時間×300 THB) |
構成A:入口の試験機のログ連携と、ライン、ロットへの紐付け
EPA入口6か所の試験機のログ連携、作業者IDとライン、ロットを紐付けるソフトウェア、イオナイザと作業台の点検の電子記録を入れます。常時モニタは買いません。初期費用1,800,000 THB、年間運用費250,000 THBと置きます。
| 効果(仮定) | 計算 | 年間効果 |
|---|---|---|
| 社内不良10%減 | 1,500,000×10% | 150,000 THB |
| 返品対応15%減 | 1,000,000×15% | 150,000 THB |
| 記録工数60%減 | 600,000×60% | 360,000 THB |
| 効果合計 | 150,000+150,000+360,000 | 660,000 THB |
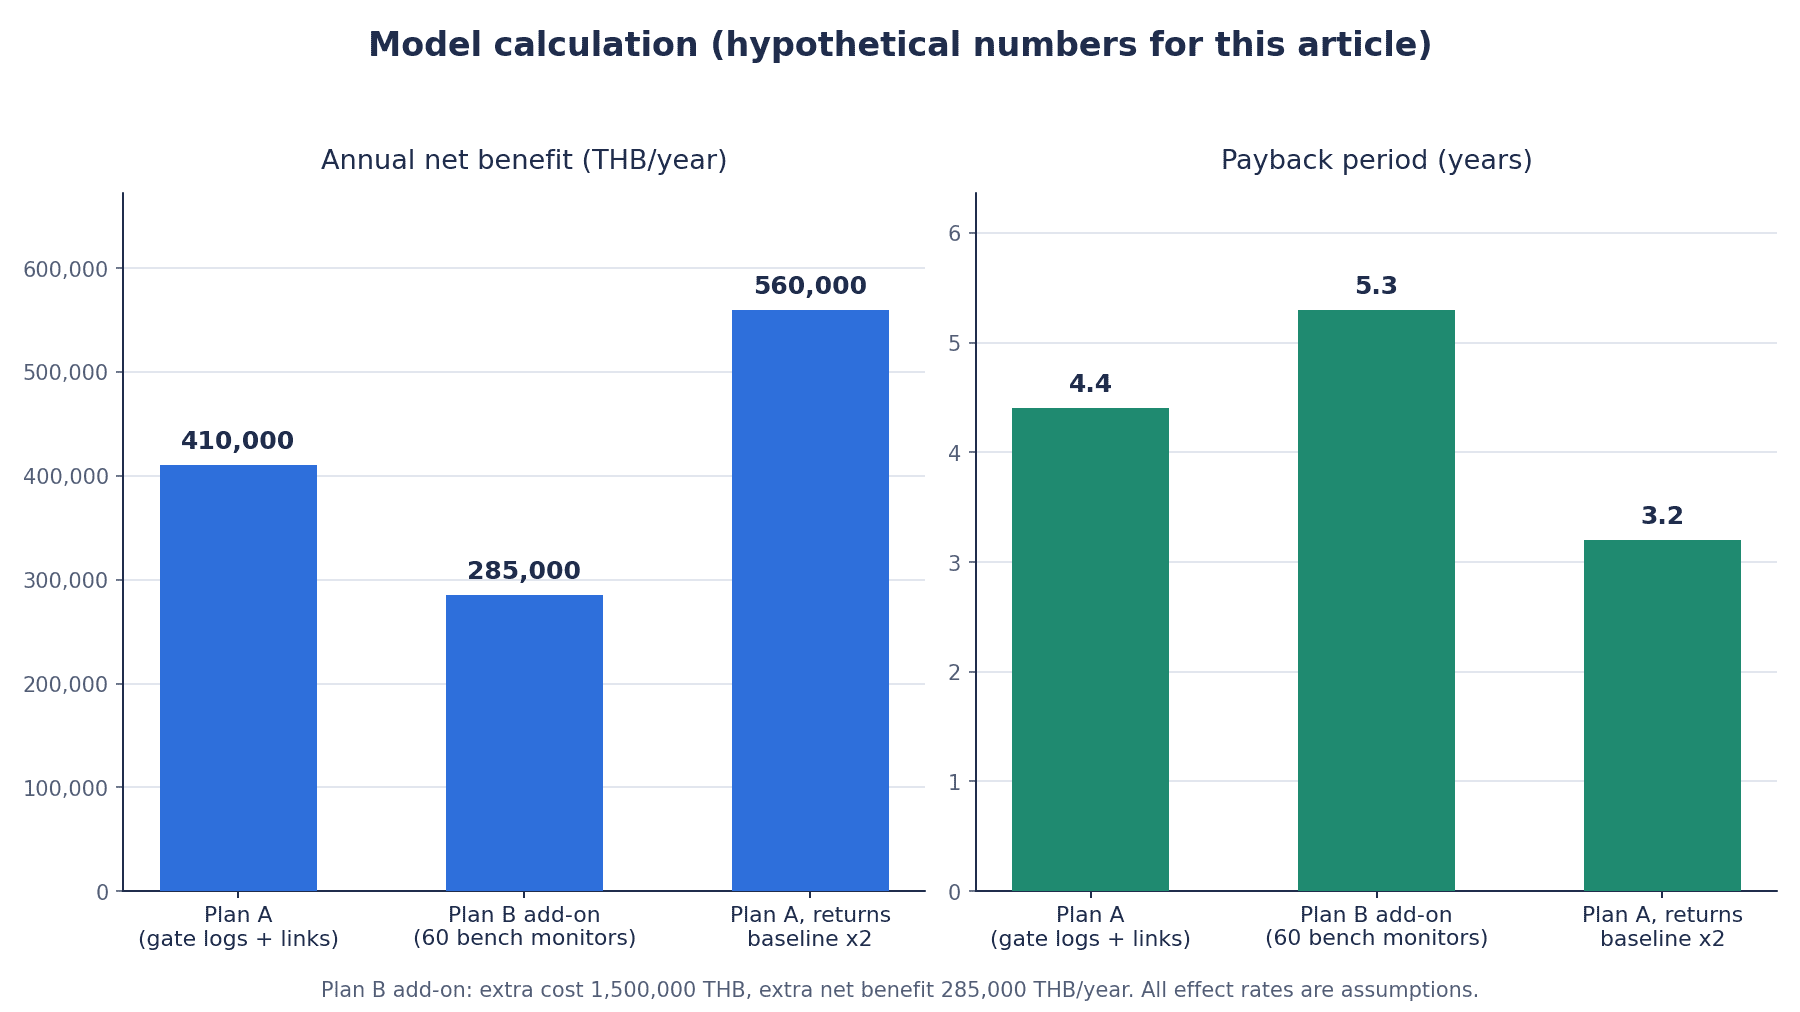
純効果は660,000−250,000=410,000 THB/年、回収期間は1,800,000÷410,000≒約4.4年です。
構成B:構成Aに加えて、重点工程の作業台60台に常時モニタ
静電気に弱い部品を扱う重点工程の作業台60台に、常時モニタを入れます。構成Aを入れた後の追加分として評価します。常時モニタは1台25,000 THBと仮置きし、追加の初期費用は60×25,000=1,500,000 THB、追加の年間運用費は100,000 THBとします。
| 追加効果(仮定。基準額に対する割合) | 計算 | 年間効果 |
|---|---|---|
| 社内不良をさらに15%減 | 1,500,000×15% | 225,000 THB |
| 返品対応をさらに10%減 | 1,000,000×10% | 100,000 THB |
| 記録工数をさらに10%減 | 600,000×10% | 60,000 THB |
| 追加効果合計 | 225,000+100,000+60,000 | 385,000 THB |
追加分の純効果は385,000−100,000=285,000 THB/年、追加分の回収期間は1,500,000÷285,000≒約5.3年です。
感度:返品対応の基準額が2倍だった場合(構成A)
客先返品の解析、選別、交換の基準額が2倍の2,000,000 THB/年だった場合、構成Aの返品対応15%減は300,000 THBになります。効果合計は150,000+300,000+360,000=810,000 THB/年、純効果は810,000−250,000=560,000 THB/年、回収期間は1,800,000÷560,000≒約3.2年です。
試算から読み取れること
- 構成Aでは、効果660,000 THB/年のうち360,000 THBが記録工数の削減です。紙の記録をやめて入場試験と点検の記録を電子化し、ロットに結ぶだけで、回収期間は約4.4年になります
- 構成Bの常時モニタは、この条件では追加分の回収に約5.3年かかります。全250台に一律に入れるのではなく、静電気に弱い部品を扱う重点工程に絞る判断が要ります
- 返品対応の費用が大きい工場ほど、紐付けの効果は大きくなります。感度のケースでは、構成Aの回収期間が約3.2年まで縮みます
構成Bの追加効果は、構成Aの後に残った額ではなく、基準額に対する割合で置いています。また、監査で重大な所見を受けた場合の影響、認証や取引の維持、新規受注の獲得は、この試算に含めていません。
よくある質問
ESD管理システムとは?
ESD(静電気放電)対策プログラムの点検と監視の記録を集め、管理するための仕組みです。EPA入口の履物とリストストラップの試験、作業台の常時モニタ、イオナイザや作業面の定期点検、教育の記録などを電子化し、監査や不良解析で使えるようにします。この記事では、さらに作業者IDと時刻をキーにして、MES側でライン、ロットに紐付けることまでを含めて考えています。この記事で確認したESD機器のメーカーの資料には、ロットへの紐付け機能は明記されていない点に注意してください。
静電気対策は工場のどこから始める?
まずEPAの範囲と、静電気に弱い部品を扱う重点工程を決めることから始めます。そのうえで、S20.20やIEC 61340-5-1に沿って、ESD対策プログラム計画、教育計画、コンプライアンス検証計画を整えます。記録の電子化では、多くの工場で既に置いてあるEPA入口の試験機のログを集めることが、最初の一歩として取り組みやすい部分です。この記事の仮の試算でも、入口の試験機のログ連携と点検記録の電子化(構成A)で、回収期間は約4.4年でした。
リストストラップの常時監視があれば日次試験は不要?
ESDAの解説資料は、常時監視を使うなら日次のリストストラップ試験は省略できるとしています。ただし、それで点検がすべて不要になるわけではありません。メーカーの資料でも、作業面の対地抵抗の定期検証は表面抵抗計で行う必要があり、常時モニタで代わりにはできないと明記されています。常時モニタ自体の校正と定期検証も必要です。どの作業台に常時監視を入れ、どの作業台を日次試験にするかは、工程の感度で決め、検証計画に書いておきます。
ESD監査では何を見られる?
機材が置いてあることに加えて、検証計画に従って点検し、その記録が残っているかが見られます。ESDA公式フォーラムの投稿(2024年)では、検証計画が無いことや、コンプライアンス検証の記録が多数欠けていることが、重大な所見の例として挙げられています。教育の期限切れや、リストストラップを使っていない作業者がいることは、軽微な所見の例です。ESDAの施設認証は毎年の完全な監査で再認証されるため、1年分の記録をすぐに出せることが大切です。
ANSI/ESD S20.20とIEC 61340-5-1の違いは?
S20.20は米国のESDAの規格、IEC 61340-5-1は国際規格です。ESDAは、両者は技術的に同等だとしています。現行の版は、S20.20が2021年版、IEC 61340-5-1が2024年版です。IEC側は、コンプライアンス検証の試験をIEC 61340-5-4に分けており、その2026年版が2026年6月に発行されました。どちらの規格を求められているかは客先によって違うので、記録の仕組みは両方の監査に対応できるように作るのが現実的です。
イオナイザの点検は何を確認する?
主にオフセット電圧(バランス)と放電時間の2つです。定期検証の手順はANSI/ESD SP3.3-2026、小型治具を使う方法はSP3.4-2026、試験法はSTM3.1-2024にあります。機種によっては、メーカーの資料で、バランスと放電時間を自ら監視してアラームを出し、その状態をネットワークで送れるとしているものもあります。その場合でも、アラームの閾値はメーカーの設定であり、規格値と同じとは限りません。電極の清掃などの保守と、校正の記録も残しておきます。
タイは湿度が高いのにESD対策は必要?
必要です。ESDAの解説資料は、高い相対湿度でも静電気の発生は起きると明記しています。同じ資料の典型例の表でも、湿度が高い条件で帯電電圧は下がるものの、ゼロにはなっていません(測定条件は示されていない表です)。また、空調の効いた工場やクリーンルームの中は、屋外とは違う湿度になり得ます。EPAの湿度を記録し、ESDの記録と一緒に見られるようにしておくと安心です。
まとめ
- ESD対策は「機材を置けば終わり」ではない。点検と点検の間に何が起きたかを説明できる記録が要る
- 先に決めるのは、EPAの範囲と重点工程、何を常時監視し何を定期点検にするか、記録をどのキーで製品に結ぶかの3つ
- 点検は、入場試験、常時監視、定期点検の3層で考える。始業時の手動試験は、試験した瞬間の状態しか示さない
- リストストラップの常時監視は途中の断線も捕まえるが、作業面の対地抵抗の定期検証の代わりにはならず、モニタ自体の校正と検証も要る
- 入場試験機やイオナイザの試験限界とアラーム閾値はメーカーの既定値で、規格値と同じとは限らない。自社の検証計画の値と変更履歴を管理する
- ESD機器のログのキーは作業者IDと時刻。ライン、ロットへの紐付けは、作業者の配置と作業実績を持つMES側で設計し、時刻をそろえる
- 監査では記録の欠落そのものが重大な所見になり得る。返品解析では、ESDとEOSを切り分ける材料として当時の記録が役立つ
- 仮の数字の試算では、入口の試験機のログ連携と点検記録の電子化(構成A)で純効果410,000 THB/年、回収約4.4年。重点工程60台への常時モニタの追加(構成B)は追加分の回収に約5.3年かかり、対象を絞る判断が要る
EPAの範囲と重点工程の整理や、既存の試験機からどの記録が取れるかの棚卸しといった、検討を始めたばかりの段階でも、TOMAS TECHにご相談いただけます。お問い合わせはこちらのフォームからどうぞ。
参考情報
- https://www.esda.org/store/standards/product/314/ansiesd-s20-20-2021/
- https://esda.org/assets/Store/ToC/ANSI-ESD-S20.20-2021.pdf
- https://www.esda.org/assets/Documents/Master-Standards-status-for-website.pdf
- https://www.dqsglobal.com/en/explore/blog/hk/release-of-ansi-esd-s20.20-2021
- https://www.dqsglobal.com/en/certify/esd-20.20-certification
- https://webstore.iec.ch/publication/74748
- https://www.evs.ee/et/iec-61340-5-1-2024
- https://webstore.iec.ch/publication/28047
- https://webstore.iec.ch/en/publication/74749
- https://www.esda.org/store/standards/product/339/esd-tr53-01-22
- https://www.esda.org/store/standards/product/70/ansiesd-s1-1-2021
- https://www.esda.org/store/standards/product/465/ansiesd-sp3-3-2026/
- https://www.esda.org/esd-overview/esd-fundamentals/part-1-an-introduction-to-esd/
- https://www.esda.org/esd-overview/esd-fundamentals/part-3-basic-esd-control-procedures-and-materials/
- https://www.esda.org/esd-overview/esd-fundamentals/part-4-training-and-auditing/
- https://www.esda.org/certification/eosesd-association-esd-facility-certification/
- https://forum.esda.org/t/guidance-on-esd-control-program-audit-findings/686
- https://www.esda.org/assets/IndustryCouncilOnESDTargetLevels_WP1.pdf
- https://www.esda.org/assets/IndustryCouncilOnESDTargetLevels_WP4.pdf
- https://assets.testequity.com/te1/Documents/pdf/scs/SCS_770151_SW-Aware-Monitor-with-North-America-Power-Adapter_User-Guide_0326.pdf
- https://www.farnell.com/datasheets/3665396.pdf
- https://www.farnell.com/datasheets/3216229.pdf
- https://www.farnell.com/datasheets/2831680.pdf
- https://www.descoindustries.com/PDF/TB-6585.pdf
- https://transforming-technologies.com/product/access-pro-100-pgt120-tester-and-fastpass-turnstile-system/
- https://transforming-technologies.com/?p=251618
- https://transforming-technologies.com/esd-fyi/esd-wrist-strap-testing-and-monitoring/
- https://www.krungsri.com/en/research/industry/industry-outlook/hi-tech-industries/electronics/io/electronics-2026-2028
- https://www.boi.go.th/upload/content/PR166_2569EN.pdf
- https://www.boi.go.th/upload/content/PR171_2569EN.pdf
- https://www.boi.go.th/upload/content/PR144_2569EN.pdf
- https://www.nationthailand.com/business/tech/40071760
- https://www.nationthailand.com/business/economy/40071468
- https://www.nationthailand.com/business/trade/40070085


