


MSD管理システムの導入を検討しているタイの電子部品工場では、よく似た状況を見かけます。防湿袋を開けた時刻は、袋やリールに貼ったラベルに手書き。その時刻はあとでExcelに転記されます。ドライキャビネットは何台もあるのに、湿度は扉の表示を目で見るだけで、記録は残っていません。リールはライン、倉庫、キャビネットを何度も行き来し、そのうちに「このリールは合計で何時間、外に出ていたか」が誰にも分からなくなります。分からないリールは「念のためベーク」に回り、オーブンが詰まって段取りが遅れる。あるいは、期限が切れているかもしれないリールがそのまま実装機に載る。アユタヤ、パトゥムタニ、チョンブリー、ラヨーン、プラチンブリーの日系EMS・PCBA工場で、珍しくない光景です。
この記事は、EMS・PCBA・電子部品工場の工場長、品質保証課長、生産技術(SMT)、資材・倉庫、IT担当の方に向けて、MSD(Moisture Sensitive Device、吸湿感受性部品)の管理を仕組みにするときに「何を記録し、どの方式で、何と連携し、どう比べ、いくらで、どう受入試験し、どう進めるか」を整理した実務ガイドです。電子部品のトレーサビリティ全体(リール、MSD、個片、仕入経路の4つの台帳)については電子部品トレーサビリティの総論で整理しました。本記事はその中の「MSD台帳」を、実装と受入試験まで掘り下げる位置づけです。
最初に、この記事の主張をまとめておきます。
MSD管理の本体は「保管庫」ではなく「リールごとの露出時計」です。ドライキャビネットやストレージタワーをいくら揃えても、リールが袋から出た時刻、戻った時刻、その間の湿度がリールIDに積まれていなければ、残りのフロアライフは誰にも分かりません。分からないと、現場は「念のためベーク」か「見て見ぬふり」のどちらかになります。
MSD管理が定着しない典型は、次の3つです。
- ①時計が人の手書きで、戻し・再出庫・ライン間の移動で途切れる
- ②ドライ保管で時計を止める・リセットするルールを、全MSLに一律に当てはめる(MSL4以上は条件が違う)
- ③キャビネットの湿度が記録されず、扉の開けっ放しや故障の間も「止まっている」扱いになる
ですから、製品を比べる前に、次の5つを先に決めておくことを勧めます。
- (a) 自社のMSD品番のMSL分布と、月あたりの開封数
- (b) 時計を動かす・止めるイベントを、どこでスキャンするか
- (c) リセット・一時停止のルールをどう設定し、誰が承認するか
- (d) キャビネット湿度の記録と警報
- (e) 実装機・MES・WMSとの連携(期限切れのリールを装着させない)
なお、この記事は特定の製品を推奨したり、ランキングを付けたりするものではありません。法務や規格適合のアドバイスでもありません。J-STD-033、タイの個人情報保護法(PDPA)、BOI(タイ投資委員会)の恩典は「確認すべき論点」として紹介するもので、最終的な判断は顧客、認証機関、専門家に確認してください。また、IPC/JEDEC J-STD-033とJ-STD-020は有償の規格で、この記事では規格の原本を読んでいません。MSLごとの時間、リセットの条件、ベーク時間などの数値は、部品メーカーが公開している資料(J-STD-033 Rev Dの表を転記したもの)によります。最終的には規格原本と、部品メーカーのデータシートや防湿袋のラベルを確認してください。試算に出てくるロット数、時間、単価、費用は、すべてこの記事のための仮の数字です。
なぜ今、タイの電子部品工場でMSD管理を見直すのか
半導体・先端電子の国家戦略が承認された
2026年9月24日、タイ政府の国家半導体・先端電子産業政策委員会(委員長はエクニティ副首相兼財務相)が、タイで初めての半導体・先端電子産業の国家戦略を承認しました。BOIのプレスリリースによると、2050年までに累計投資約800億ドル、年間の産業収入約1,500億ドル、23万人を超える新規雇用を目標に掲げています(いずれも戦略上の目標値です)。
戦略は3段階で、2030年までに既存の組立・テストの基盤を強め、先端パッケージングを広げ、前工程の基盤をつくる。2040年までに設計やウェハ製造など上流の投資を呼び込み、2050年までに国内で完結するサプライチェーンを目指すとしています。優先する技術は、フォトニクス、パワー半導体、センサーの3分野です。
同じリリースでは、BOIが2023年から2026年上半期までに、半導体・先端電子関連で879件、約272億ドル(9,090億バーツ)の投資奨励申請を受け付けたとしています。対象には、チップ製造の各工程、PCB、HDD、AIサーバー、ネットワーク・電源機器、車載・OA向けの電子部品が含まれます。
実装工場とPCBの集積が進む
2026年10月1日には、Infineon Technologiesがタイで初めての工場(サムットプラカーン、Module A)を開所しました。BOIによると、総額14億ドル(480億バーツ)のパワー半導体製造コンプレックスで、5つのモジュールが完成すると同社最大のバックエンド(組立・テスト)拠点になる見込みです。Module Aはクリーンルーム30,000㎡と試作R&Dセンターを持ち、自動搬送やエンドツーエンドのデジタル生産システムを使うスマートファクトリーとして設計されています。
実装側の動きもあります。タイ語紙Naewnaの2026年9月14日の報道によると、BOIは中国ShuCan Technology系のShuCan (Thailand) が、ラヨーン県ノンララオク工業団地に設けるPCBA工場への投資奨励を承認しました。投資額は4,435百万バーツで、SMT(表面実装)でPCBAを作り、光トランシーバー向けの部品として供給するとしています。
PCBの集積も続いています。The Nationの2026年2月の記事は、BOIのデータとして、2022年から2025年6月までにPCB関連の投資奨励申請が180件超、2,000億バーツ超に達し、タイがASEAN最大のPCB生産拠点になったと伝えています。長期的には世界のトップ5入りを目指すとしています。2026年上半期のBOI申請では、電気・電子が179件・1,202.3億バーツでデジタルに次ぐ2位、日本からの申請は123件・327.9億バーツでした。
新しい顧客、とくに車載や通信機器の顧客が増えると、「MSDの管理記録を見せてください」「J-STD-033に沿った取り扱いの証跡はありますか」と聞かれる場面も増えます。紙のラベルとExcelでは、こうした問いに短時間で答えるのは難しくなります。客先監査で記録をすばやく出す仕組みについては客先監査のトレーサビリティでも整理しています。
タイの屋外は高温多湿
もう一つの理由は気候です。タイ気象局(TMD)の1991〜2020年の平年値によると、バンコク都の相対湿度の平均は年間73%で、月別では1月の68%から9月の79%まで動きます。平均最高気温の年平均は33.7°Cです。ドンムアン空港(パトゥムタニ県に隣接)の湿度の年平均は72%、プラチンブリーは74%、チョンブリーは72%、ラヨーンは78%でした。
つまり、タイ中部・東部の屋外は、年平均で72〜78%RH、平均最高気温は30°Cを超えます。これは屋外の気象観測値で、工場の中の値ではありません。空調の効いたSMTラインでは、後で説明する基準条件(30°C以下・60%RH以下)に収まっていることも多いはずです。一方で、空調の弱い倉庫、受入場所、建屋間の搬送経路では、基準を超える時間帯がありえます。自社の工場の中の温湿度を場所ごとに実測し、記録しておくことが出発点になります。
MSDとは:吸湿してリフローで壊れる仕組み
プラスチックパッケージは湿気を吸う
ICなどのプラスチックパッケージは、空気中の湿気を少しずつ吸います。吸った水分は、リフローの熱で急に気化し、パッケージの内側に応力を生みます。その結果、モールド樹脂が割れることがあります。これがいわゆる「ポップコーン現象」です。割れはダイの内部損傷や汚染の侵入につながり、信頼性を下げます(MPSの技術資料)。
2000年のSMT誌の解説(Rowland)は、故障モードを段階で説明しています。軽いものは、樹脂とダイ・リードフレームの剥離(デラミネーション)、ワイヤボンドの損傷、ダイの損傷、表面まで達しない内部クラックです。重くなると表面までクラックが達し、さらに重いとパッケージが膨らんで弾けます。Melexisの資料は、剥離は使用中の熱機械応力でワイヤボンドやダイの損傷に進み、最終的には市場での故障になりうるとしています。
Broadcomの資料は、表面実装部品がポップコーン割れを起こしやすい理由として、薄くて破壊強度が低いこと、湿気を吸って溜めやすいこと、実装時にモールド樹脂全体がリードと同じ高温(210〜260°C)にさらされることを挙げています。
研究の例もあります。米メリーランド大学CALCEの1997年の研究(抄録)では、225ピンと256ピンのPBGAを吸湿させてIRリフローを模擬したところ、昇温速度10°C/秒ではかなりの剥離とクラックが生じ、昇温速度が低いと剥離はずっと少なかったと報告しています。これは特定のパッケージと条件での研究結果です。
怖いのは「その場で見えない」こと
ベンダーの記事では、吸湿によるダメージは初期の検査で見えず、数週間から数か月後に市場で故障として出ることがある、と説明されています。剥離や内部クラックは外観検査では分かりにくく、電気試験を通ってしまうこともありえます。だからこそ、壊れたかどうかを後から調べるのではなく、「リフローの前に、その部品が許される時間の内側にあったか」を記録で示せることが大事になります。
ESD対策とMSD管理は別物
現場でときどき混ざるのが、ESD(静電気)対策とMSD管理です。Melexisは、保管・取り扱いのリスクとして、①リードのはんだ付け性の劣化(シェルフライフを決める)、②モールド樹脂の吸湿(フロアライフを決める)、③ESD、を別々に挙げています。ESD対策はANSI/ESD S20.20に沿ってEPA(静電気保護区域)で行うもので、MSDの吸湿とは仕組みも対策も違います。ESD対策が整っていても、MSD管理は別に必要です。防湿袋(MBB)は湿気を防ぐ袋で、静電気シールド袋とは役割が違う、という整理も現場教育では役に立ちます。
MSLとフロアライフ:レベルごとの持ち時間
MSLは部品メーカーが決め、ユーザーは守る
MSL(Moisture Sensitivity Level、吸湿感受性レベル)は、部品がどれだけ吸湿に弱いかを示す等級です。規格の役割分担として、J-STD-020は部品メーカーが分類(MSLの決定)に使う規格で、温湿度にさらしたあとのリフロー、外観検査、超音波顕微鏡、断面観察、電気試験を行います。J-STD-033はユーザー工場での取り扱い、梱包、出荷、ベークの規格です。J-STD-020の最新版は2022年のRev Fで、J-STD-033の最新版は2018年のRev Dです。
フロアライフとは、防湿袋、ドライ保管、乾燥ベークのいずれかから取り出してから、はんだ付けの工程までに許される時間のことです。TIの資料によると、多くの半導体製品はMSL3以上(MSL3〜6)です。
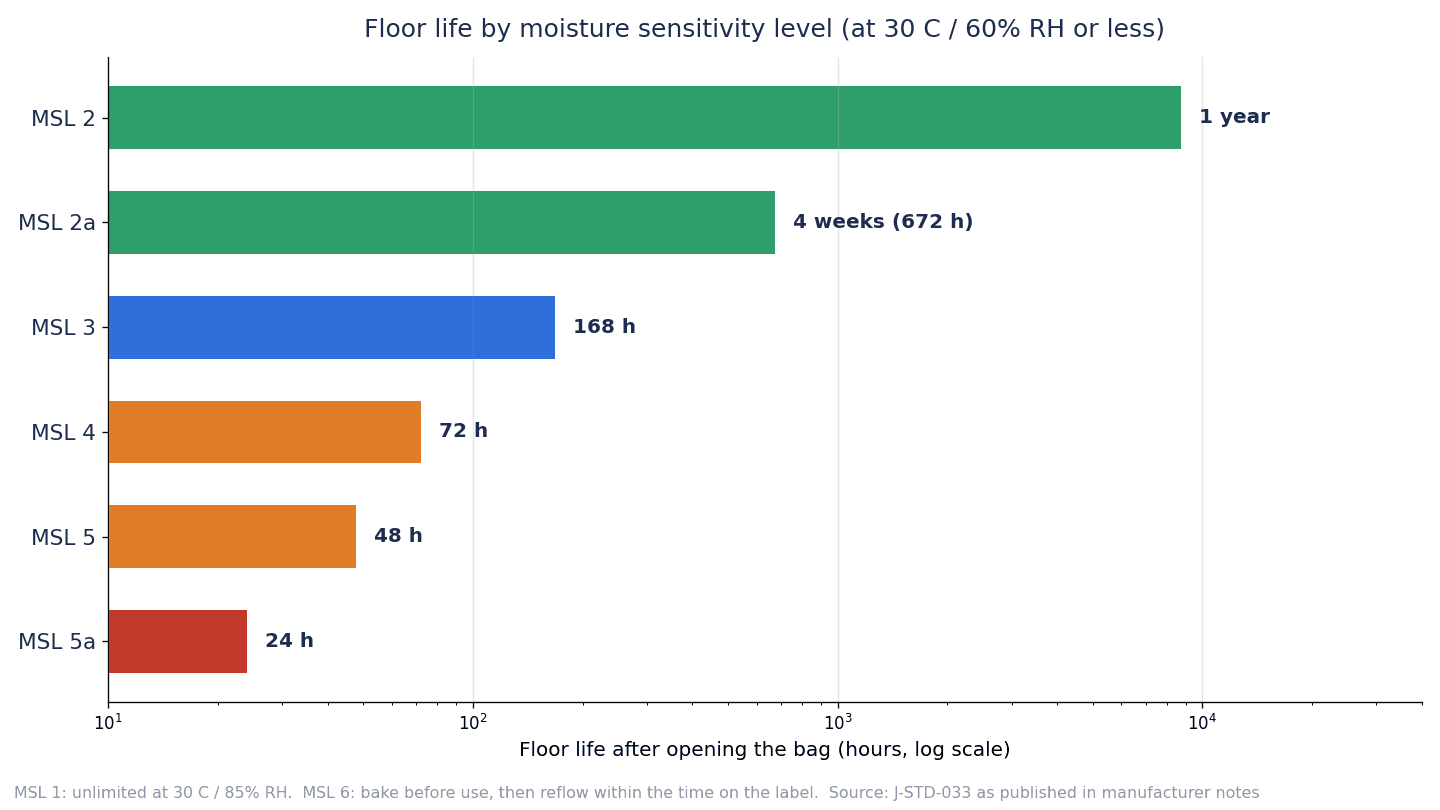
部品メーカーが公開している資料(J-STD-033 Rev Dの表を転記したもの。MPS、TI、Broadcomの資料で同じ値)によるフロアライフは、次のとおりです。
| MSL | フロアライフ | 工場環境の条件 |
|---|---|---|
| 1 | 無制限 | 30°C以下・85%RH以下 |
| 2 | 1年 | 30°C以下・60%RH以下 |
| 2a | 4週間(672時間) | 30°C以下・60%RH以下 |
| 3 | 168時間 | 30°C以下・60%RH以下 |
| 4 | 72時間 | 30°C以下・60%RH以下 |
| 5 | 48時間 | 30°C以下・60%RH以下 |
| 5a | 24時間 | 30°C以下・60%RH以下 |
| 6 | 使用前のベークが必須。ベーク後はラベルに書かれた時間内にリフロー | 30°C以下・60%RH以下 |
MSL1だけは条件が「30°C/85%RH」で、ほかのレベルの「60%RH」とは違う点に注意してください。システムのマスタを作るとき、この違いを取り違えると、MSL1の部品に不要な時計が付いたり、逆にMSL2以上の条件を緩く設定してしまったりします。
MSL3の168時間は7日、MSL4の72時間は3日です。3シフトで回る工場なら、MSL3のリールは開封から1週間、MSL5aのリールは1日で期限に届きます。数字だけ見ると余裕がありそうでも、ラインと倉庫を何度も往復し、そのたびに時間が積み上がることを考えると、手書きで正確に追い続けるのは簡単ではありません。
工場が30°C/60%RHと違う場合の補正(デレーティング)
フロアライフの値は「30°C以下・60%RH以下」を前提にしています。TIの資料によると、吸湿量は温度と湿度に比例するため、この条件より低い環境ではフロアライフが延び、高い環境では短くなりえます。J-STD-033には、温度と湿度ごとの等価なフロアライフの目安を示す表があり、TIの資料ではJ-STD-033Cのこの表が20〜35°C、5〜95%RHの範囲で、パッケージの種類と厚さ別に目安を示していると説明しています。
Melexisの資料には、厚さ2.1mm未満のMSL3部品について、等価なフロアライフの抜粋があります。それによると、30°C/60%RHでは7日(168時間で上の表と同じ)で、湿度が高いほど等価なフロアライフは短くなります。60%RHを超える条件の具体的な値は、この記事では転記しません。J-STD-033のデレーティング表の原本と部品メーカーの資料で確認してください。2002年のIPC APEX論文は、厚さ2.1mm未満の薄型MSL3部品は40%RH未満ならフロアライフが無制限になるとしています。
ここから言えるのは、湿度の高い場所に置いたリールは、表の時間より早く期限に届く可能性があるということです。逆に、湿度が十分に低い環境が記録で示せるなら、ベークが要らない場面もありえます。ただし、補正表の値はパッケージの種類と厚さで変わり、この記事では規格原本の表と照合していません。補正をシステムに組み込むなら、どの表のどの値を使うかを品質保証部門が決め、部品メーカーの指示と合わせて承認してください。
なお、Melexisは40%RH未満ならMSL3でもフロアライフは無制限になるとしつつ、低すぎる湿度は静電気を起こしやすいため、作業環境としては最低40%RHを勧めています(規格の要求ではなく、部品メーカーの推奨です)。乾燥はドライ保管庫の中だけで行い、ラインの環境は別に管理する、という整理が現実的です。ラインの温湿度の測り方はタイ工場の温湿度監視システムで詳しく扱いました。
ドライパック・HIC・シェルフライフ:受入で何を確認するか
ドライパックの中身
MSL2〜5aの部品は、乾燥剤と湿度インジケーターカード(HIC)を入れた防湿袋(MBB)に封入されて届きます(MSL6は事前乾燥・MBB・乾燥剤が任意で、ラベル類は必須です)。部品メーカーの資料(J-STD-033の表をMPSとBroadcomが転記)では、MSL2はMBB(HIC入り)、乾燥剤、MSIDラベル、注意ラベルが必須、MSL2a〜5aは事前乾燥を含めてすべて必須です。MSL1はいずれも任意で、MSIDラベルも要りません(ただし注意ラベルは、220〜225°Cで分類した部品なら不要、それ以外の温度で分類した部品は必要)。
除湿機ベンダーがまとめたJ-STD-033Cの要約によると、ドライパックでは袋の中を25°Cで10%RH未満に保ち、シール日から最低12か月のシェルフライフを持たせます。HICは5%、10%、60%RHの3点以上のスポットを持ちます。HICのスポットはJ-STD-033Bで、以前の5・10・15%から5・10・60%RHに変わりました。
受入と開封で見ること
Broadcomの資料によると、最低の計算上のシェルフライフはMBBのシール日から12か月(40°C/90%RH未満で保管した場合)で、12か月を超えていても、HICがベーク不要を示していれば元のMSLどおりにリフローしてよいとしています。Melexis(MSL3製品)は、開封時のHICが青(袋内10%RH未満)ならそのまま実装してよく、ピンク(10%RH超)ならラベルの条件でベークしてから実装する、としています。
受入と開封で記録しておきたいのは、次のような項目です。
- MSIDラベルと注意ラベルにあるMSL、袋のシール日
- 袋に穴や破れがないか、熱シールが健全か
- HICと乾燥剤が入っているか、開封時のHICの表示(どのスポットが変色しているか)
- 開封した時刻と作業者
ベンダーの記事では、MBBは熱シールしなければならず、折り曲げてテープで留めても防湿効果はほとんどない、と説明されています。使い残しのリールを戻すときに「とりあえず袋に入れてテープ留め」は、記録上はドライ保管でも、実際には時計が進んでいる状態です。Broadcomの資料では、付属の乾燥剤は、累計の露出が30分以内なら再使用してよいとしています。乾燥剤を再使用するなら、その露出も数える必要があります。
シェルフライフは2種類ある
混同しやすいのが、2種類の「シェルフライフ」です。一つはJ-STD-033のドライパックの最低シェルフライフで、シール日から12か月です。もう一つは部品メーカーが個別に示す、はんだ付け性などの保証期間で、たとえばMPSはアナログICで製造日付コードから5年、Melexisははんだ付け性で組立日付コードから4年としています。長期在庫品を扱うときは、どちらの期限の話をしているのかをシステム上でも分けて持つことを勧めます。
時計を止める・リセットする:ドライ保管のルール
基本の考え方
使いかけのリールをドライキャビネットに戻したとき、露出時計をどう扱うか。ここがMSD管理でいちばん誤解の多いところです。部品メーカーのMPSが2024年の資料でJ-STD-033 Rev Dの表を転記したもの(使用者側でのフロアライフのリセットと一時停止)を読むと、ルールはMSLによって大きく違います。
| 対象MSL | 状況(1行目のほかは、30°C以下・60%RH以下の環境での露出) | 扱い |
|---|---|---|
| 2/2a/3/4/5/5a | 40°C/85%RH以下の環境に置かれた(時間を問わない) | ベークでフロアライフをリセット。ベーク後にドライパックすればシェルフライフもリセット |
| 2/2a/3/4/5/5a | フロアライフを超過した | ベークでリセット |
| 2/2a/3 | 露出が12時間を超えた | ベークでリセット |
| 2/2a/3 | 露出が12時間以下 | 10%RH以下のドライ保管に、露出時間の5倍置けばリセット |
| 2/2a/3 | 累計の露出がフロアライフ未満 | 10%RH以下に置いている間は、計時を一時停止できる |
| 4/5/5a | 露出が8時間を超えた | ベークでリセット |
| 4/5/5a | 露出が8時間以下 | 5%RH以下のドライ保管に、露出時間の10倍置けばリセット |
計算例を挙げます。MSL3のリールを8時間露出させたなら、8時間は12時間以下なので、10%RH以下のドライ保管に8×5=40時間置けばリセットできます。MSL4のリールを6時間露出させたなら、6時間は8時間以下なので、5%RH以下のドライ保管に6×10=60時間置けばリセットできます。MSL4のリールを10時間露出させた場合は、8時間を超えているので、ドライ保管ではリセットできず、ベークが必要です。
大事なのは、この表では「一時停止」がMSL2/2a/3だけに書かれていることです。MSL4/5/5aについては、10%RH以下での一時停止の行がなく、「8時間以下の露出なら、5%RH以下で10倍の時間を置いてリセット」という条件付きのリセットだけです。「ドライキャビネットに入れれば、どのMSLでも時計は止まる」という運用は、この表とは合いません。
MSL4〜5aを単純に扱えない理由
なぜ高感度の部品はこれほど厳しいのか。Lucent Technologiesの研究者による論文(年の記載はなく、参照している規格から2000年前後とみられます)が、一つのヒントになります。MSL5のPLCCを30°C/60%RHに16時間さらし、そのあと30°C/ほぼ0%RHで保管するモデル計算では、表面近くに入った水分が保管中も内部へ拡散し続け、保管開始から約70時間後にダイ表面の水分濃度がMSL5の臨界値を超え、合計約210時間保管するまで臨界値を下回りませんでした。48時間さらしたケースでは、保管35〜285時間の間にリフローすると故障のリスクが高く、臨界値を下回るまで約640時間かかったとしています。
これは1つの解析ケースの結果で、業界の平均値や規格の根拠として扱うものではありません。それでも、「乾燥庫に入れた瞬間に安全になるわけではない」ことを現場に説明する材料にはなります。
規格の版でルールが違う
ルールは版によっても違います。2002年のIPC APEX論文では、当時の規格に厳密に従うと、一度露出した部品をドライ保管に戻しても露出時間の計時は止まらない、と書かれています。同論文の短時間ルールは「8時間以下の露出なら、その5倍の時間ドライ保管でリセット」でした。現行のRev D(MPSの転記)は、MSL2/2a/3を12時間以下、MSL4/5/5aを8時間以下に分け、MSL2/2a/3の一時停止を認めています。
ですから、MSD管理システムを選ぶときは、ルールエンジンが「J-STD-033のどの版に沿っているか」を確認する必要があります。公開されている製品資料の中には、旧版のJ-STD-033AやJ-STD-033Bを参照したままのものもあります。
ドライ保管の湿度の書き方は資料で違う
もう一つ注意したいのは、ドライ保管の湿度条件の書き方が資料によって違うことです。MPSのRev D転記では、MSL2/2a/3の一時停止とリセットは10%RH以下、MSL4/5/5aのリセットは5%RH以下です。BroadcomのLED製品向け資料は、使い残しのリールを乾燥剤入りで再シールしたMBBか、5%RH未満のドライキャビネットに保管するとし、一時停止はできるがリセットはできない、と書いています(同じ資料のフローチャートには、1回目のリフロー後は10%RH未満で一時停止という記載もあります)。ベンダーの記事には、10%RH未満、または窒素雰囲気で5%RH未満なら一時停止できる、とするものもあります。
実務では、「ドライキャビネットは10%RH以下を基本とし、MSL4〜5aを扱うなら5%RH以下」と考えておくのが安全です。どちらの値を使うかは、部品メーカーの指示と自社の手順書で決めてください。そして、決めた値をシステムの設定値として持ち、変更の承認記録を残すことが大事です。
ベーク:条件と記録
ベーク時間は厚さとMSLで変わる
フロアライフを超えたり、条件を外れたりした部品は、ベーク(加熱乾燥)でリセットします。MPSが2024年の資料でJ-STD-033 Rev Dの表を転記したもの(使用者側のベーク条件。ベーク後はフロアライフをゼロから数え直す)によると、ベーク温度は125°C、90°C(5%RH以下)、40°C(5%RH以下)の3通りで、それぞれ「フロアライフの超過分が72時間を超える場合」と「72時間以下の場合」に分かれています。
代表的な値を抜き出すと、次のとおりです(フロアライフの超過分が72時間を超える場合)。
| パッケージの厚さ・MSL | 125°C | 90°C | 40°C |
|---|---|---|---|
| 0.8mm超〜1.4mm以下・MSL3 | 8時間 | 25時間 | 8日 |
| 1.4mm超〜2.0mm以下・MSL3 | 27時間 | (この記事では省略) | 37日 |
| 2.0mm超〜4.5mm以下・全MSL | 48時間 | 10日 | 79日 |
0.8mm超〜1.4mm以下でも、超過分が72時間以下なら、125°Cで6時間、90°Cで20時間、40°Cで7日です。同じ厚さでもMSLが上がると時間は延び、125°Cでは、MSL4が9時間、MSL5が10時間、MSL5aが11時間になります。17mm×17mmを超えるBGAやスタックドダイのパッケージは、125°Cで96時間とされています。
厚いパッケージを40°Cでベークすると、2か月を超えることがあります。「テープ&リールのまま40°Cで数日ベークすれば何でも大丈夫」という感覚は、この表とは合いません。
表の注記には、表が最悪ケースのリードフレーム型モールドパッケージを基にしていること、吸湿・脱湿のデータなど技術的な根拠があればベーク時間を短くしてよいこと、60%RHを超える環境にさらした部品はベーク時間を延ばす必要がありうること、4.5mmを超えるパッケージは規格の付録を参照すること、などが書かれています。
梱包材の耐熱温度
TIの資料は、テープ&リール、トレイ、チューブに入ったデバイスを40°Cを超える温度でベークしてはならないとしています。トレイについては、耐熱品は125°Cでベークできるが低温品は40°Cまで、という説明もあり、Melexisもトレイには最高ベーク温度が刻印されていると書いています。部品メーカー個別の条件もあります。たとえばMelexisは、自社のMSL3製品のリールについて、1%RH未満の低湿環境で最高50°C・48時間のベークでよいとし(MSLラベルに記載)、125°Cでベークするならテープから外して耐熱のキャリアに移すとしています。これはMelexisの製品に限った条件で、一般化はできません。
つまり、ベーク温度は「部品のMSLと厚さ」だけでなく、「梱包材の耐熱温度」と「部品メーカーの個別指示」で決まります。システムのマスタにも、品番ごとに厚さ、梱包形態、メーカー指示を持たせる必要があります。
ベークにも副作用がある
ベークは万能ではありません。Rowland(2000)は、ベークでリードが酸化したり金属間化合物が過剰に成長したりして、はんだ付け性が落ちうること、部品をベーク温度のオーブンに入れたまま保管してはならないことを指摘しています。2002年のIPC APEX論文には、当時の規格では1部品につきベークは1回まで、と書かれていました。現行のRev Dでベークの回数や累計時間にどんな制限があるかは、今回は確認できていません。ベークの回数の上限は、部品メーカーに確認してください。
いずれにしても、システムには「この部品は何回、何時間ベークされたか」を残す必要があります。ベーク記録として、最低でも次の項目を持つことを勧めます。
- 部品(リール・トレイ)のIDとロット、品番、MSL、厚さ
- オーブンのID、設定温度、開始・終了の時刻、実際の温度の記録
- ベークの理由(フロアライフ超過、HICの変色、条件外の環境に置かれた等)
- これまでのベーク回数と累計時間
- 実施者と承認者
リフローでは時計は戻らない
Broadcomの資料は、フロアライフはリフローやリワークではリセットされないとしています。両面実装やリワークのように高温の工程が複数ある場合は、最後の工程の前に、どの部品もフロアライフを超えていないことを確認します。TIも、MSL2以上の製品は1回目のリフロー後もフロアライフを考える必要があり、実装済みの基板を保管する間に湿気が入るため、追加のはんだ付けやリワークの前に基板のベークが必要になりうるとしています。リールの時計だけでなく、「基板の時計」も必要になる場面がある、ということです。
MSD管理が定着しない3つの理由
ここまでのルールを踏まえて、冒頭の3つの理由をもう少し具体的に見ます。
理由①:時計が人の手書きで、途中で途切れる
開封時刻をラベルに手書きする方式は、1回目の開封までは機能します。問題はその後です。ラインで使い残したリールを倉庫に戻す、翌日に別のラインへ出す、キャビネットに入れて夜を越す。そのたびに「何時に出て、何時に戻ったか」を書き足し、足し算をしなければなりません。シフトの交代や応援者の作業で1回でも書き漏れがあると、そのリールの累計露出は分からなくなります。分からないリールは、安全側に倒して「念のためベーク」に回るか、忙しいときは見なかったことにされます。
理由②:リセット・一時停止のルールを一律に当てはめる
前の章で見たとおり、ドライ保管での一時停止とリセットの条件は、MSL2/2a/3とMSL4/5/5aで違います。現場の手順書が「ドライキャビネットに入れたら時計は止まる」とだけ書いていると、MSL4以上の部品に対して、表にない一時停止を当てはめることになります。逆に、MSL3で認められている一時停止や5倍ルールを使っていないために、不要なベークが増えている工場もあるはずです。
理由③:キャビネットの湿度が記録されていない
時計を止めたりリセットしたりできるのは、ドライ保管が条件の湿度を保っている間だけです。扉の開けっ放し、パッキンの劣化、除湿ユニットの故障、停電があれば、その間は条件から外れています。湿度が記録されていなければ、その時間も「止まっていた」扱いになります。監査で「この期間のキャビネットの湿度記録は?」と聞かれても、答えられません。
時計を動かすイベントとスキャン地点
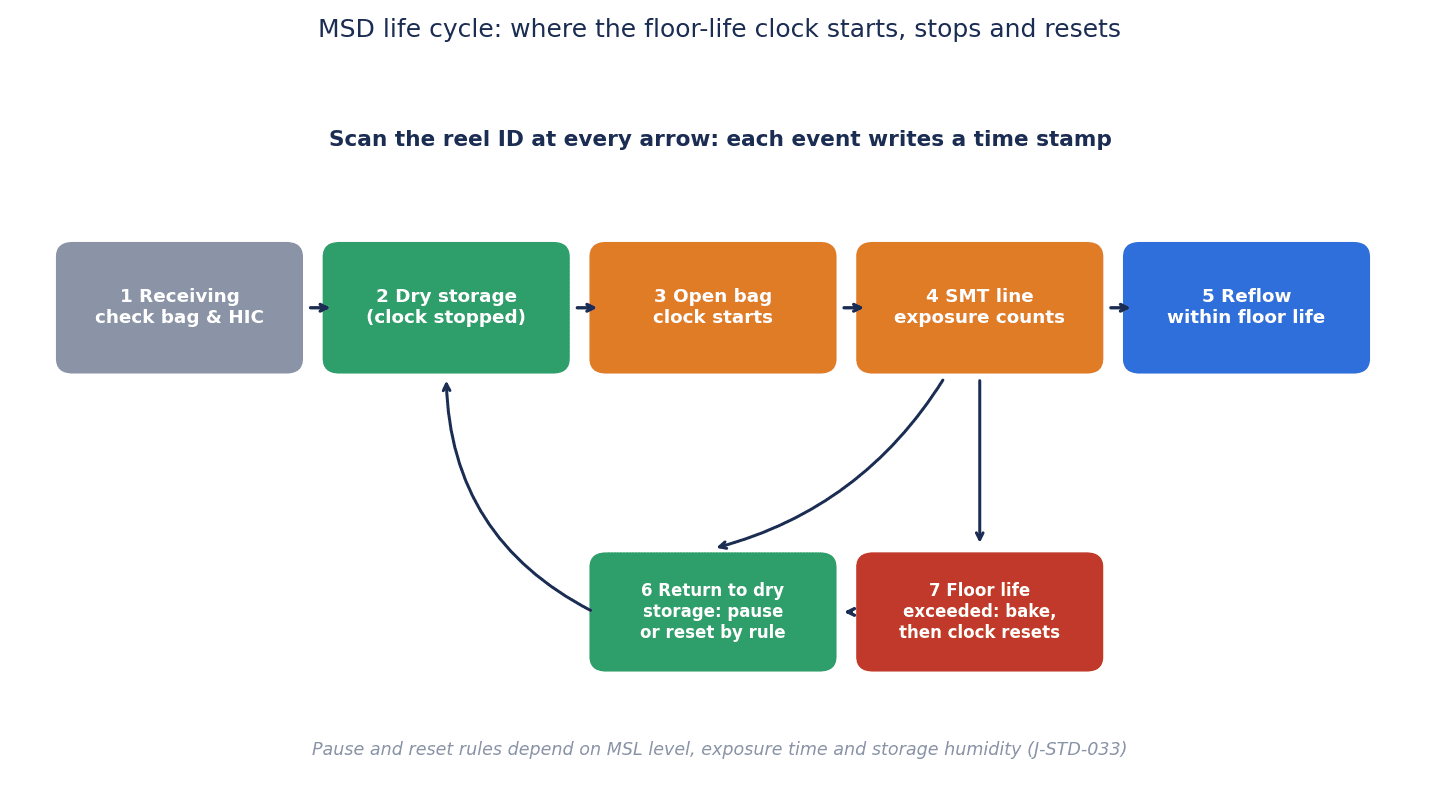
時計を動かすのはイベント
露出時計は、リールの状態が変わる「イベント」で動きます。図のとおり、受入、ドライ保管への入庫、開封、ラインへの出庫、実装機への装着、リフロー、ラインからドライ保管への戻し、フロアライフ超過、ベーク開始・終了が主なイベントです。それぞれのイベントで「どのリールが、いつ、どこで、どの状態になったか」を記録すれば、システムがルールに沿って残りのフロアライフを計算できます。
| イベント | 時計の扱い | 記録する主な項目 |
|---|---|---|
| 受入・ドライパックのまま保管 | 動かない(シェルフライフの管理) | リールID、品番、MSL、シール日、袋の状態 |
| 開封(MBBから出す) | 開始 | 開封時刻、HICの表示、作業者 |
| ドライ保管への入庫 | MSLとルールにより一時停止またはリセットの計時 | 入庫時刻、キャビネットID、その時点の累計露出 |
| ドライ保管からの出庫 | 再開 | 出庫時刻、行き先(ライン・場所) |
| 実装機への装着・取り外し | 進み続ける | 装着・取り外し時刻、ライン・装置ID |
| フロアライフ超過 | 使用不可に変わる | 超過時刻、隔離の場所 |
| ベーク開始・終了 | 終了時にリセット | オーブンID、条件、時刻、回数 |
リールIDとスキャン地点
イベントを確実に拾う前提は、リールやトレイの単位で固有のIDが付いていることです。部品メーカーのリールラベルだけでは、同じ品番・同じロットのリールを区別できないことがあります。受入時に自社の固有IDラベルを貼り、以後はそのIDで追う運用が考えられます。IDの発番とラベルの作り方はラベル発行システムで、バーコード・QR・RFIDの選び方はトレーサビリティのバーコード選定で整理しました。ラベルが読めなければ時計は途切れるので、印字品質の確認も必要です(バーコード検証機の導入)。
スキャン地点は、イベントが起きる場所に置きます。開封台、キャビネットの扉の前、ラインの部品置き場、実装機の段取り場所、ベークオーブンの前です。スキャンを忘れても気づける工夫として、たとえば「キャビネットに入庫スキャンのないリールが実装機に装着されたら警告する」といった、前後のイベントとの整合チェックを入れておくと、途切れを早く見つけられます。
時刻をそろえる
露出時計は時刻の差で計算するので、スキャナー、端末、キャビネットのロガー、実装機、サーバーの時計がずれていると、計算もずれます。MSL5aの24時間に対して数十分のずれは無視できません。各機器の時刻をどの基準に合わせるかは、工場の時刻同期で解説した考え方がそのまま使えます。
方式の比較:紙ラベルからMES・実装機連携まで
5つの方式
MSD管理の方式は、大きく5つに分けられます。どれが正解というものではなく、品番の数、MSLの分布、ラインの数、顧客の要求で選び方が変わります。
| 方式 | 時計の正確さ | 湿度の記録 | 装着の防止 | 主な向き不向き |
|---|---|---|---|---|
| 紙ラベル(手書き) | 人の記入に依存。往復が増えると途切れやすい | 別途。多くは目視のみ | できない | 品番が少なくMSL3未満が中心なら回る |
| Excel・共有表 | 転記の遅れと漏れが出る。計算式は作れる | 別途 | できない | 記録の検索はしやすいが、リアルタイムではない |
| MSD管理ソフト+既存キャビネット | スキャンで記録し、ルールで自動計算 | ロガーを追加して連携 | 実装機・MESと連携すれば可能 | 既存設備を活かしやすい |
| スマートタワー(自動倉庫)+ソフト | 入出庫を自動で記録 | 庫内の記録を持つ製品がある | 連携で可能 | 保管容量、ピッキング工数、多品種の段取りが課題の工場 |
| MES・実装機連携 | 装着・取り外しまで自動で記録 | MESやロガーと連携 | インターロックで止められる | 複数ライン、監査要求の厳しい顧客 |
公開されている機能の例
以下は、各社が公開している資料に書かれている機能の例です。いずれもメーカーの説明で、効果や適合を保証するものではありません。価格は公開されていないので、ここでは扱いません。
- Critical Manufacturing MES:メーカーの説明では、材料の詳細、工程、設備の各画面から「フロアライフカウンター開始」「停止」「リセット」「材料のシール」を操作でき、期限はMSDの開封日時から計算します。SMT向けのテンプレートには、リールから基板・パネルへ残りのフロアライフと期限を引き継ぐ「フロアライフ伝播」の機能があり、いちばん厳しい値(残り時間は最短、期限は最も早い日付)を残すとしています。
- Aegis FactoryLogix:メーカーの説明では、固有ID単位で開封、消費、クローズ、ベークオーブンへの移動を管理し、ベークでフロアライフ時計をリセットします。装着中にMSDの時計を超えた材料は自動でステータスが変わり、交換されるまで消費できないとしています。
- Siemens(Valor Material Management):2020年のブログでは、マテリアルタワーの多くがMSD用の環境制御機能を持ち、タワーとValor Material Managementが連携して在庫を管理すると説明しています。
- Mycronic MYTower:2025年版のパンフレットでは、オプションの乾燥空気ユニットで庫内を5%RH未満にでき、庫内の温湿度をトレーサビリティデータとして記録し、MSDの露出時間を監視するとしています。ただし、このパンフレットは旧版のJ-STD-033Bを参照しています。
- Neotel SMD BOX:ベンダーの記事では、庫内を常に5%RH未満に保ち、庫内にある間は時計を止め、残りフロアライフが最も短いリールから出庫させ、入出庫と露出のイベントを時刻つきで記録するとしています。
- Inovaxe SMART IMSD2000:2022年の発表では、MSD追跡・計時ソフトを内蔵し、装着機・MESとつながるとしています。MSDレベルの指定は旧版のJ-STD-033Aに従うと書かれています。
- Super Dry(Totech):2017〜2018年の記事で、超低湿の環境と穏やかな温度でフロアライフをリセットできると主張しています。この方式が規格の表のどこに当たるかは、ベンダーの資料からは確認できませんでした。
保管容量については、ベンダーの公称値として、MYTowerシリーズXが最大1,988リール(8mmリール)、Inovaxe IMSD2000が7インチ構成で最大640リール、Essemtec Tower(2010年)が546リールまたは294トレイ、といった数字が公開されています。桁の感覚をつかむ参考にとどめてください。
この比較から分かるのは、「時計を正しく数える」機能はソフトの側にあり、タワーはその一つの入力元だということです。タワーを入れても、ラインでの装着や取り外し、戻しのイベントを拾わなければ、時計はやはり途切れます。
データ交換の標準:IPC-CFXとIPC-1782
設備とシステムの間でMSDのイベントをやり取りする標準もあります。IPC-CFX(IPC-2591)のSDKには、MSD管理専用のメッセージ群があり、開封(MaterialsOpened)、ドライ保管への入庫(MaterialsPlacedInDryStorage)、出庫(MaterialsRemovedFromDryStorage)、期限切れ(MaterialsExpired)、再調整して使用可能に戻った(MaterialsRestored)が定義されています。開封メッセージの例には、固有ID、メーカー品番、数量、期限日時、最初と最後の露出日時、残りの露出時間、MSDレベル、MSDの状態といった項目があります。IPC-2591の最新版は2025年のVer 2.0です。
IPC-1782(最新はRev B、2023年)は、製造トレーサビリティのレベルを定める規格です。IPC-1782策定時の解説論文では、材料のデータとして「MSD分類」などを持ち、SMT装着工程の固有データの例に「MSD部品ごとの残り露出時間」が挙がっています。どのレベルで必須になるかは、今回は確認していません。RFPでは「キャビネット、タワー、MESの間でMSDのイベントをCFXでやり取りできるか」を確認項目にできます。
ドライキャビネットの湿度記録と警報
「表示を見る」から「記録を残す」へ
ドライキャビネットの湿度は、時計を止めたりリセットしたりする根拠です。根拠である以上、記録として残す必要があります。ベンダーの記事によると、一般的なドライキャビネットは乾燥剤、ペルチェ冷却、膜分離などで5〜10%RH未満を保ち、単体の容量は50〜500リール程度です。ただし、単体のキャビネットには追跡の機能はありません。既存のキャビネットを活かすなら、各キャビネットに湿度ロガーを付け、記録をサーバーに集める構成が考えられます。工場全体の温湿度監視の設計と費用は温湿度監視システムの費用と回収で扱いました。
湿度センサーは校正が必要です。ベンダーの監査準備チェックリストの例でも、ドライ保管設備の校正と湿度ログ(連続記録が望ましい)、ベークオーブンの校正記録が項目に挙がっています。
扉を開けたあとの復帰
扉を開ければ、庫内の湿度は上がります。ベンダーの記事では、良いキャビネットなら5〜15分で10%RH未満に戻り、長く開けると目標の湿度に戻るまで15〜30分かかる、と説明されています。これはベンダーの記載値で、実際の復帰時間はキャビネット、設置場所の湿度、開けていた時間、中のリールの量で変わります。受入試験で、自社のキャビネットを自社の環境で開け閉めして確かめてください。
システムの設定としては、「湿度が設定値を超えている時間は、時計を止めない(進める)」と扱うのが基本です。たとえば10%RHを超えている間はMSL2/2a/3の一時停止を認めず、5%RHを超えている間はMSL4/5/5aのリセットに必要な保管時間(露出時間の10倍)に算入しない、といった形です。警報は、湿度の上限超過、扉の開放が一定時間続いたとき、ロガーとの通信が途切れたときに出します。
欠測したら「止まっていない」側に倒す
ロガーの電池切れ、通信断、サーバーの停止で湿度のデータが欠けることがあります。欠けた時間の湿度は分かりません。分からない時間を「止まっていた」と扱えば、記録の上では安全に見えても、実際に安全だったかは誰にも分かりません。MSD管理では、欠測の時間は「時計が進んでいた」側に倒して扱う設計を勧めます。そのうえで、欠測が起きたこと自体を記録し、品質保証が影響を受けたリールを確認できるようにします。データの欠測をどう検出し、どう扱うかは工場センサーデータ欠測対策で詳しく解説しています。クリーンルームを持つ工場なら、クリーンルーム環境モニタリングと同じ基盤に載せる選択肢もあります。
実装機・MES・WMSとの連携:期限切れリールを装着させない
記録だけでは事故は止まらない
露出時計を正しく数えても、期限を過ぎたリールが実装機に載ってしまえば意味がありません。記録の仕組みを「止める仕組み」にするのが、実装機・MES・WMSとの連携です。段取りのときにフィーダーとリールのIDを照合する仕組み(部品の取り違え防止)をすでに持っている工場なら、その照合にMSDの状態を加えるのが近道です。照合の時点で「期限切れ」「ベーク待ち」「残り時間が少ない」を判定し、期限切れなら装着を受け付けません。
装着中に期限を迎えるリールもあります。前に紹介したFactoryLogixの例のように、装着中に時計を超えたら自動でステータスを変え、交換するまで消費させない、という動きが必要です。装置との通信方式は、実装機メーカーのインタフェース、IPC-CFX、半導体寄りの工場ならSECS/GEMなどがあります(SECS/GEM導入)。
例外を承認して記録する
現場では例外が必ず起きます。「残り30分のリールで、この基板だけ終わらせたい」「部品メーカーから、この品番はフロアライフを長く見てよいという個別の指示が出た」といった場面です。システムで一切の例外を認めないと、現場はシステムの外で運用を始めます。例外を認める場合は、誰が、どの根拠で、どのリールに、何を認めたかを記録し、承認者を品質保証に限るといった権限の設計が必要です。後から監査で説明できることが大事です。
基板の時計と出荷前の確認
両面実装やリワークがある工場では、リールの時計を基板に引き継ぐ必要があります。前に紹介したCritical Manufacturingのフロアライフ伝播のように、組み込んだ部品のいちばん厳しい残り時間を基板に持たせる考え方です。生産管理側との連携については電子部品・EMS製造業の生産管理システムで、ロットの紐付けの基本はロット管理システムの選び方で解説しています。万一、期限切れの部品が実装された疑いが出たときに、どの基板に載ったかを逆引きし、出荷前に止める考え方は不良品の流出防止と共通です。
費用と効果のモデル試算(仮の数字)
ここからの数字は、すべてこの記事のための仮の数字です。実際の工場の値ではなく、業界の平均値でもありません。考え方の例として読み、自社の値に置き換えてください。
モデルの前提
想定する工場は、SMTを4ライン持つ多品種のEMSで、MSL3以上のMSD品番を多く扱います。現状は、防湿袋に開封時刻を手書きしてExcelに転記し、ドライキャビネットの湿度は表示を目で見るだけです。累計の露出が分からないリールは「念のためベーク」に回しています。
比べるのは次の2つのシナリオです。
- シナリオA:スマートタワー+MSD管理ソフト+MES連携
- シナリオB:MSD管理ソフト+ラベル・スキャナー+既存キャビネットへの湿度ロガーの追加
効果①:ベークの削減
現状は月120ロットをベークしていると仮定します。露出時間を正確に数え、ルールに沿ったリセット(MSL3の5倍ルールなど)を使うことで、月50ロットまで減ると置きます。1ロットあたりのベークの費用(オーブンの占有、電力、取り扱い)を300 THBと仮定します。
- 差70ロット×300 THB×12か月=252,000 THB/年
この効果は、時計をソフトで正しく数えることから生まれるので、シナリオAでもBでも同じと置きます。参考までに、タイの平均電気料金は2026年9〜12月で1kWhあたり3.95バーツ(VAT別、平均単価)とされていますが、工場向けの料金体系とは違うので、電力費は自社の契約で見積もってください。
効果②:記録と確認の工数
現状、3シフトそれぞれで1日1.5時間を、手書きの記録、Excelへの転記、残り時間の確認に使っていると仮定します。人件費は1時間150 THBと置きます。
- 3シフト×1.5時間×26日×12か月=1,404時間/年
- 1,404時間×150 THB=210,600 THB/年(シナリオA)
- シナリオBは自動化の範囲が狭いので、その70%=147,420 THB/年
人件費の単価は自社の実際の賃金で置き換えてください。
効果③:品質事故の期待損失の回避
吸湿が原因の市場不良が「2年に1件、1件あたり1,500,000 THB」起きると仮定します。年あたりの期待損失は750,000 THBです。管理システムでその80%を防げると仮定すると、効果は次のとおりです。
- 750,000 THB×80%=600,000 THB/年
この効果も、A・Bで同じと置きます。
2つのシナリオの結果
| 項目 | シナリオA | シナリオB |
|---|---|---|
| 構成 | スマートタワー+ソフト+MES連携 | ソフト+ラベル・スキャナー+湿度ロガー |
| 初期費用 | 6,000,000 THB | 1,800,000 THB |
| 年間費用 | 450,000 THB | 200,000 THB |
| 効果①ベーク削減 | 252,000 THB | 252,000 THB |
| 効果②工数 | 210,600 THB | 147,420 THB |
| 効果③品質事故の回避 | 600,000 THB | 600,000 THB |
| 効果合計 | 1,062,600 THB | 999,420 THB |
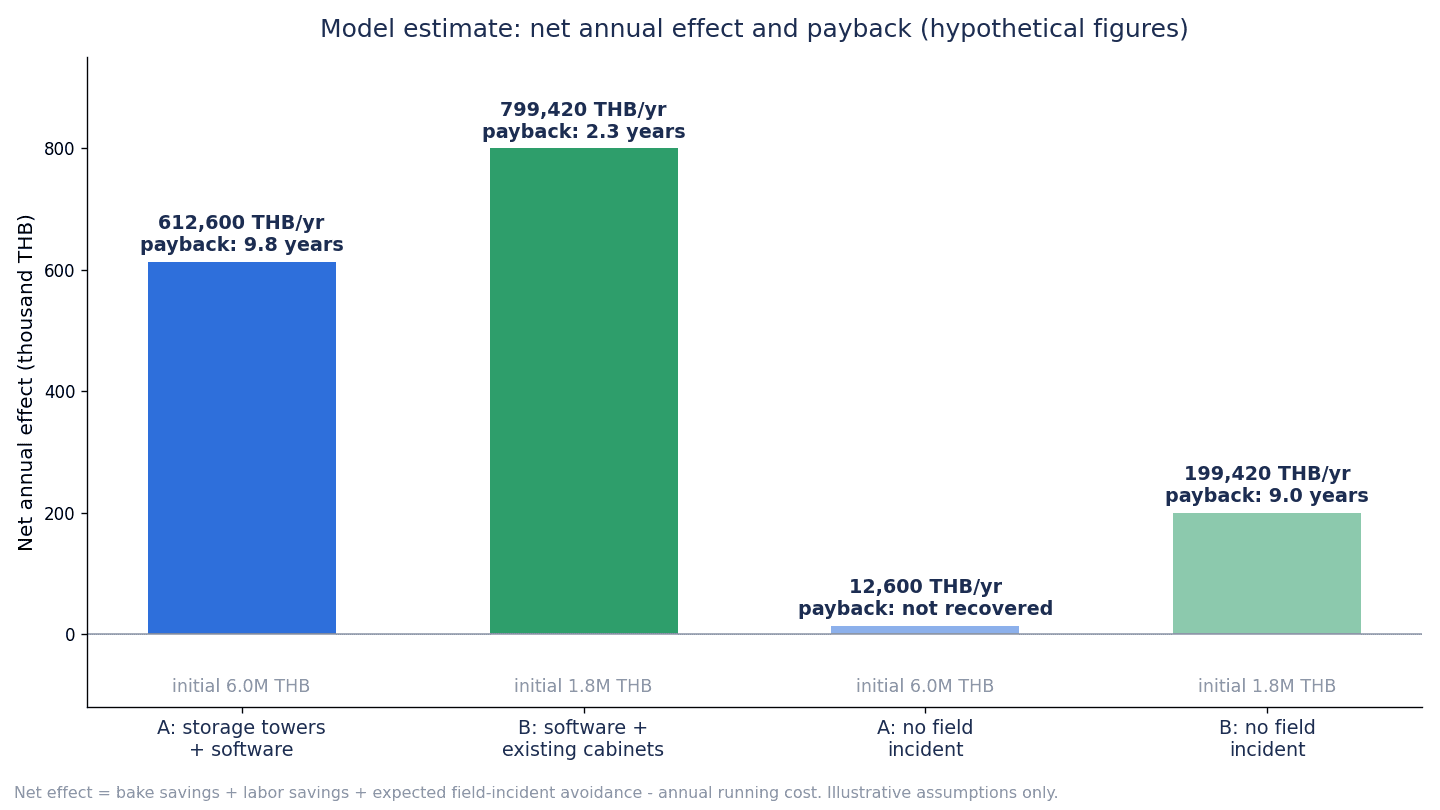
| 純効果(効果合計−年間費用) | 612,600 THB | 799,420 THB |
| 回収年数(初期費用÷純効果) | 約9.8年 | 約2.3年 |
検算しておきます。シナリオAの効果合計は252,000+210,600+600,000=1,062,600 THB、純効果は1,062,600−450,000=612,600 THB、回収は6,000,000÷612,600≈9.8年です。シナリオBの効果合計は252,000+147,420+600,000=999,420 THB、純効果は999,420−200,000=799,420 THB、回収は1,800,000÷799,420≈2.3年です。
感度:市場不良が起きない前提では
効果の大半は③の品質事故の回避です。では、市場不良がもともと起きない前提(効果③をゼロ)ではどうなるでしょうか。
| 項目 | シナリオA(市場不良なし) | シナリオB(市場不良なし) |
|---|---|---|
| 効果合計 | 462,600 THB | 399,420 THB |
| 純効果 | 12,600 THB | 199,420 THB |
| 回収年数 | 約476年=実質回収しない | 約9.0年 |
シナリオAは252,000+210,600=462,600 THBから450,000 THBを引いて12,600 THB、6,000,000÷12,600≈476年で、実質的に回収しません。シナリオBは252,000+147,420=399,420 THBから200,000 THBを引いて199,420 THB、1,800,000÷199,420≈9.0年です。
試算の読み方
この試算から言えることは3つあります。
1つ目は、回収を決めるのは保管設備ではなく「露出時計の正確さ」だということです。ベークと工数の削減は、時計をソフトで正しく数えるだけで、AとBでほぼ同じだけ取れます。
2つ目は、ストレージタワーは、保管容量、ピッキングの工数、多品種の段取りといった別の理由で判断する設備だということです。MSD管理だけを理由にタワーを入れると、この仮の数字では、Bに対するAの追加分(初期費用4,200,000 THB、年間費用250,000 THB)に対して、増える効果は工数の差の63,180 THB/年だけで、追加の投資は回収しません。タワーを検討するなら、そうした別の効果を自社の値で積み上げてください。
3つ目は、効果の大半が品質事故の回避、つまり保険の性格を持つことです。市場不良が起きない前提では、どちらのシナリオも回収は遅くなります。ですから、MSD管理の投資は「回収年数」だけでなく、「顧客の監査で証跡を出せるか」という顧客要求への対応として判断するのが現実的です。
公開されている事例
公開されている数少ない事例として、2002年のIPC APEX論文があります。カナダのEMS(C-MAC)の片面SMT 1ラインを2001年に約2か月評価したもので、ベークの回数が手作業の手順なら13回(平均48時間)、自動システムなら6回(平均19時間)だったとしています。ただし、これはシステムベンダー(Cogiscan)との共著による個別事例で、当時の版の規格(ドライ保管で時計を止めない前提)と2001年の米ドル単価での試算です。今のタイの工場にそのまま当てはめることはできません。「時計を正確に数えるとベークが減る傾向がある」ことを示す事例として読んでください。
この試算に入れていないもの
実装機の稼働率の向上、在庫の削減、BOIなどの税制上の恩典、新規の受注獲得の効果は入れていません。トレーサビリティの仕組み全体の費用の見方はトレーサビリティ費用2026で整理しています。
RFP・FAT/SATで確認する項目
カタログの機能ではなく、自社のルールで試す
MSD管理システムは、どの製品も「J-STD-033に対応」と説明しがちです。大事なのは、自社が決めたルールで、自社の品番とイベントを流したときに、正しく計算され、止まるべきところで止まるかです。RFP(提案依頼書)とFAT(工場出荷前試験)・SAT(現地受入試験)では、次の項目を確認することを勧めます。
| 確認項目 | RFPで聞くこと | FAT/SATでの試し方 |
|---|---|---|
| 準拠する版 | ルールエンジンがJ-STD-033のどの版に沿っているか | 版ごとの差(12時間と8時間の区分、一時停止の可否)を実データで確認 |
| リセット規則の設定と承認 | 規則を誰が設定・変更でき、変更履歴と承認が残るか | 設定を変更し、履歴と承認者が残るかを確認 |
| MSL別の計算 | MSL2/2a/3とMSL4/5/5aで一時停止・リセットを分けて計算できるか | MSL3を8時間露出して40時間保管、MSL4を6時間露出して60時間保管、MSL4を10時間露出して保管、の3ケースを流す |
| デレーティング | 工場環境による補正を持つか、使う表を誰が決めるか | 補正を使う・使わないの両方で結果を比較 |
| 湿度の欠測・超過 | 欠測や上限超過の間、時計をどう扱うか | ロガーを外す、扉を開けたままにする |
| 時刻のずれ | 端末・装置・サーバーの時刻をどう合わせるか | 端末の時刻をわざとずらし、検出されるか |
| オフライン時 | ネットワークが切れたときのスキャンの保存と後送 | 通信を切ってスキャンし、復旧後に順序どおり反映されるか |
| ベーク記録 | 温度・時間・回数・累計を記録し、上限を警告できるか | 同じリールを2回ベークに回す |
| 装着の防止 | 期限切れ・ベーク待ちのリールの装着を止められるか | 期限切れのリールを実装機に載せる |
| 基板への引き継ぎ | 両面実装・リワークで基板の残り時間を持てるか | 両面実装の2面目の前に期限切れを起こす |
| 監査用の出力 | リールIDで履歴(開封、保管、湿度、ベーク)を一覧で出せるか | 監査を想定し、任意のリールの履歴を短時間で出す |
| 保存期間 | 記録の保存期間とアーカイブの方法 | 顧客要求の保存期間を満たす設計か確認 |
| 多言語画面 | 日本語・タイ語・英語の画面と警告文 | 現場の作業者が警告の意味を理解できるか確認 |
| データ交換 | IPC-CFXのMSDメッセージやMES・WMSとの連携方式 | 開封・入庫・出庫・期限切れのイベントが届くか |
受入試験では「異常」を流す
正常な流れだけを試すと、ほとんどのシステムは合格します。差が出るのは異常のときです。スキャンの抜け、キャビネットの扉の開けっ放し、ロガーの通信断、時刻のずれ、期限切れのリールの装着、2回目のベーク。こうした異常をわざと起こし、止まるか、記録が残るか、警告が出るかを確かめてください。
導入の進め方:90日でMSL3以上の品番が多い1ラインから
いきなり全ラインに入れるより、MSL3以上の品番が多い1ラインで露出時計を試し、ルールと運用を固めてから広げる進め方を勧めます。
1〜30日目:棚卸しとルールの決定
- 自社のMSD品番を洗い出し、MSL、厚さ、梱包形態、部品メーカーの個別指示をマスタにする
- 月あたりの開封数、ベークの件数と理由、ドライキャビネットの台数と状態を数える
- 倉庫、受入場所、ラインの温湿度を数週間実測する
- 一時停止・リセット・ベークのルールを、部品メーカーの資料と規格原本で確認して手順書にし、品質保証が承認する
- 対象の1ラインを決める
31〜60日目:1ラインで露出時計を試す
- 対象ラインのリールに固有IDを付け、開封台、キャビネット、ライン、オーブンにスキャン地点を置く
- 対象のキャビネットに湿度ロガーを付け、記録を集める
- 紙の記録と並行して運用し、システムの残り時間と比べる
- スキャンの抜けや例外の発生を記録し、運用を直す
61〜90日目:連携と受入試験
- 実装機の段取り照合にMSDの状態を加え、期限切れの装着を止める
- 前の章の異常ケースを流してSATを行う
- 監査を想定し、任意のリールの履歴を出す訓練をする
- ベークの件数と工数の変化を測り、他のラインへ広げる判断をする
タイ工場で特に確認すること
工場内の温湿度を実測する
TMDの値は屋外の観測値です。工場の中、とくに空調の弱い倉庫や受入場所、建屋の間の通路が30°C/60%RHを超えていないかは、実測しないと分かりません。基準を超える場所にリールを置く運用があるなら、その場所を時計の計算でどう扱うかを決めておく必要があります。
PDPA:作業者IDの記録
MSD管理システムでは、開封、入出庫、ベーク、例外承認のログに作業者IDが残ります。タイの個人情報保護法(PDPA、B.E.2562)は2022年6月1日に全面施行されました。作業者の氏名や社員番号は個人データに当たりうるので、従業員向けのプライバシー通知に、目的(品質トレーサビリティ)、保存期間、アクセス権限を書いておくことが論点になります。指紋や顔の生体認証でログインする場合は、機微なデータになりうるので別に検討が必要です。具体的な対応は、専門家に確認してください。
BOIの恩典は最新の条件を確認する
BOIの「Smart and Sustainable Industry(スマートで持続可能な産業への高度化)」措置は、2023年版のガイドでは、既存の事業が投資額100万バーツ以上(土地と運転資金は投資額に含めない)で対象になり、デジタル技術の導入(1.2)として、資源管理の機能を3つ以上持つソフト・情報システムの導入などが挙がっています。MSD管理をMESやWMSと連携する投資が対象になりうるかは、BOIの判断です。BOIは2026年1月15日に新しい措置群を発表しており、多くは2026年の最初の営業日から2027年の最後の営業日まで受け付けるとされています。上に書いたのは2023年版ガイドの条件なので、最新の公告とBOIへの事前確認を前提にしてください。
顧客ごとに要求が違う
MSD管理の記録に何を求めるかは、顧客ごとに違います。自動車の顧客では、顧客固有要求(CSR)や監査でJ-STD-033に沿った管理を求められることがあります。保存期間、記録の項目、例外の扱い、ベークの回数制限など、顧客の要求を一覧にして、システムの設定と手順書に反映させてください。規格や顧客要求への適合の判断は、顧客と認証機関に確認してください。
多言語の作業標準
開封、戻し、ベークの手順は、現場の作業者が自分の言語で理解できることが前提です。タイ語の作業標準、画面、警告文を用意し、とくに「MSL4/5/5aは、ドライキャビネットに入れても一時停止の規定がない(条件付きのリセットだけ)」といった誤解しやすい点は、図と具体例で教えることを勧めます。教育の記録も、監査で求められる項目の一つです。
よくある質問
MSDとは?
MSD(Moisture Sensitive Device)は、湿気を吸うとリフローの熱で壊れる可能性がある部品のことで、多くのプラスチックパッケージのICが当たります。吸った水分がリフローで気化し、剥離や内部クラック、ひどい場合はパッケージが弾けるポップコーン現象を起こします。どれだけ弱いかはMSL(吸湿感受性レベル)で示され、部品メーカーがJ-STD-020に従って分類します。
MSL3のフロアライフは?
部品メーカーが公開している資料(J-STD-033 Rev Dの表の転記)では、30°C以下・60%RH以下の環境で168時間(7日)です。湿度が高い環境では短くなりえます。具体的な値は、J-STD-033のデレーティング表の原本と部品メーカーの資料で確認する必要があります。最終的には規格原本と部品メーカーのデータシート・ラベルで確認してください。
ドライキャビネットに入れれば時計は止まる?
MSLによって違います。MPSが転記したRev Dの表では、MSL2/2a/3は累計の露出がフロアライフ未満なら、10%RH以下に置いている間は計時を一時停止できます。12時間以下の露出なら、露出時間の5倍置けばリセットもできます。MSL4/5/5aには一時停止の行がなく、8時間以下の露出なら5%RH以下に露出時間の10倍置けばリセットできる、という条件付きです。どの湿度を使うかは資料で書き方が違うので、部品メーカーの指示と自社の手順書で決めてください。
ベークの条件は?
パッケージの厚さとMSL、梱包材の耐熱温度で変わります。MPSが転記したRev Dの表では、0.8mm超〜1.4mm以下のMSL3部品(フロアライフの超過分が72時間超)で、125°Cなら8時間、90°Cなら25時間、40°Cなら8日です。厚いものほど長く、2.0mm超〜4.5mm以下では40°Cで79日になります。テープ&リールなどは40°Cを超えてベークしないこと、ベークの回数の上限は部品メーカーに確認することが大切です。
MSD管理は専用システムが必要?
必ずしも専用の大きな設備が要るわけではありません。品番が少なく、MSL3未満が中心なら、紙やExcelでも回ることがあります。ただ、MSL3以上の品番が多く、リールがラインとキャビネットを何度も往復する工場では、手書きの時計は途切れやすくなります。この記事の仮の試算では、ソフトと既存キャビネットへの湿度ロガーの追加で、タワーを入れる構成とほぼ同じだけベークと工数の削減を取れるという結果になりました。
J-STD-033の最新版は?
IPCの規格改訂表では、J-STD-033の最新版は2018年5月のRev Dです。改訂表では「No Longer Maintained(現時点では改訂作業が予定されていない文書)」という状態になっています(2026年10月確認)。Rev Eは出ていません。製品の資料が旧版(Rev AやRev B)を参照している場合は、現行版との違いをRFPで確認してください。
導入費用と期間は?
品番の数、ラインの数、キャビネットを活かすかタワーを入れるか、実装機・MESとどこまで連携するかで大きく変わり、公開された価格もないため、一律には言えません。この記事の仮の試算では、タワー+ソフト+MES連携で初期6,000,000 THB・年間450,000 THB、ソフト+スキャナー+湿度ロガーで初期1,800,000 THB・年間200,000 THBと置きました。期間は、MSL3以上の品番が多い1ラインで90日かけて試し、それから他のラインへ広げる進め方を目安として示しました。
まとめ
- MSD管理の本体は保管庫ではなく、リールごとの露出時計。出た時刻、戻った時刻、その間の湿度がリールIDに積まれていなければ、残りのフロアライフは分からない
- MSLごとのフロアライフは、30°C以下・60%RH以下でMSL3が168時間、MSL4が72時間、MSL5aが24時間(MSL1は30°C/85%RHで無制限)。数値は部品メーカーが公開しているRev Dの表の転記によるもので、最終的には規格原本とデータシートで確認する
- ドライ保管での一時停止はMSL2/2a/3だけ。MSL4/5/5aは8時間以下の露出なら5%RH以下で10倍の時間を置いてリセット、という条件付き。全MSLに一律のルールを当てはめない
- ベーク時間は厚さとMSL、梱包材の耐熱温度で決まる。テープ&リールは40°Cを超えない。ベークの回数と累計時間を記録し、上限は部品メーカーに確認する
- キャビネットの湿度は記録し、欠測や上限超過の間は時計が進んでいた側に倒して扱う
- 期限切れのリールを装着させないために、実装機の段取り照合にMSDの状態を加え、例外は承認して記録する
- 仮の試算では、ソフト中心のBが回収約2.3年、タワーを含むAが約9.8年。市場不良が起きない前提では、Aは実質回収せず、Bは約9.0年。回収を決めるのは保管設備ではなく、時計の正確さ
- 効果の大半は品質事故の回避なので、顧客の監査で証跡を出せるかという顧客要求として判断する
- RFPではJ-STD-033のどの版に沿っているかを確認し、受入試験ではスキャン抜け、扉の開放、通信断、時刻のずれ、期限切れの装着、2回目のベークをわざと起こす
- タイでは、工場内の温湿度の実測、作業者IDのPDPA上の扱い、BOIの最新条件、顧客ごとの要求、多言語の作業標準を先に確認する
TOMAS TECH では、タイの工場で、設備やセンサーからのデータ収集、部品の識別とトレーサビリティの仕組みづくり、既存システムとの連携のお手伝いをしています。製品を選ぶ前の段階、たとえば自社のMSD品番とMSLの分布を棚卸しする段階や、1ラインで露出時計を試す段階でもご相談いただけます。お問い合わせはこちらのフォームからどうぞ。
参考情報
- IPC:Document Revision Table(J-STD-033、J-STD-020、IPC-1782、IPC-2591の版、2026年10月閲覧)
- MPS:Moisture Sensitivity Technical Note(2024年4月)
- Texas Instruments:SLVA840(2017年1月)
- Texas Instruments:SPRABY1A(2018年12月)
- Broadcom:AV02-1298EN(2020年6月)
- Melexis:Guidelines for Storage and Handling of Plastic Encapsulated ICs(2020年4月)
- Eureka Dry Tech:IPC/JEDEC J-STD-033C
- Robert Rowland:SMT誌の吸湿感受性部品の解説(2000年10月)
- Neotel Technology:IPC/JEDEC J-STD-033 MSD Storage(2025年10月)
- Circuitnet:Experts Q&A(2015年2月初出、2026年6月更新)
- Lucent Technologies:Handling of Highly Moisture Sensitive Components
- IPC APEX 2002:C-MAC/Cogiscanの論文
- Circuits Assembly:The Moisture Sensitivity Standard Goes Pb-Free(2007年1月)
- Circuits Assembly:Latest MSD Spec Rev Covers Non-IC Parts(2012年2月)
- CALCE(University of Maryland):PBGAのポップコーン現象の研究抄録(1997年)
- Wikipedia:Humidity indicator card
- Critical Manufacturing:Moisture Sensitive Level Overview
- Critical Manufacturing:Support Floor Life Propagation
- Aegis:FactoryLogix Handling Moisture Sensitive Devices
- Siemens:Automated material management for electronic assemblies(2020年11月)
- Mycronic:MYTower Brochure(2025年版)
- Electronic Specifier:Essemtec Tower(2010年8月)
- EPP Europe:Storing and drying of moisture sensitive devices(2017年10月)
- EMSNow:Super Dry(2018年4月)
- Electronics For You:Inovaxe SMART IMSD2000(2022年12月)
- IPC-CFX SDK:MSDManagement Namespace
- IPC-CFX SDK:MaterialsOpened
- IPC:IPC Releases Version 2.0 of IPC-2591 CFX(2025年4月)
- IPC:IPC-1782B Table of Contents(2023年)
- Mentor Graphics:IPC-1782の解説論文
- BOI:Press Release No.166/2569 国家半導体・先端電子戦略(2026年9月24日)
- BOI:Press Release No.171/2569 Infineon開所(2026年10月1日)
- Naewna:ShuCan (Thailand) PCBA工場の投資奨励承認(2026年9月14日)
- The Nation:2026年上半期のBOI投資奨励申請(2026年7月23日)
- The Nation:タイのPCB集積(2026年2月23日)
- TMD:Climatological Data of Thailand for 30 Year Period 1991-2020
- BOI:Smart and Sustainable Industry(2023年版ガイド)
- Alvarez & Marsal(Mondaq):Thailand’s Renewed BOI Incentives 2026-2027(2026年2月)
- The Nation:2026年9〜12月の電気料金(2026年7月23日)


