


不良品の流出防止は、検査の精度を上げれば解決する問題だと思われがちです。しかし実際に顧客クレームの経緯をたどると、検査そのものは不良を検出していたのに、出荷判定の場面で「今回は大丈夫だろう」と押し切られた、あるいはNG品が隔離されずに良品パレットへ紛れた、という経路が繰り返し現れます。本記事では、タイで操業する日系製造業の現場を前提に、出荷判定の基準づくり、NG品の物理的隔離、出荷先までのロット逆引きという3層で流出を止め、万一のときの被害範囲を絞り込む設計を、モデル工場の費用試算とあわせて解説します。
不良品の流出防止が「検査の精度」だけでは解決しない理由
検査は確率の話です。抜取検査であれば見逃しは統計的に必ず残りますし、全数検査でも人が判断する限り数千個に数個の見逃しはゼロにできません。近年は画像処理や機械学習を使った外観検査が普及し、検出率は着実に上がっています。検査工程を自動化する手順についてはAI外観検査の導入手順で詳しく扱っています。
一方で、検出したあとに何が起きるかは、検査技術ではなく業務設計の問題です。ここを「ガバナンス」と呼ぶと大げさに聞こえますが、要するに次の3点が決まっているかどうかです。
- 誰が、どの数値を根拠に、出荷して良いと決めるのか
- 出荷しないと決めた物は、物理的にどこへ、どうやって隔離されるのか
- 万一流出したとき、どのロットがどの顧客の手元にあるかを何分で言えるのか
検査装置をいくら高性能にしても、この3点が曖昧なままなら流出は止まりません。逆に、検出率がそこそこでも、この3点が固まっていれば流出は劇的に減り、流出しても被害範囲が小さく収まります。本記事が扱うのは、この「検査の後ろ側」です。
なお、すでに流出してしまった後のクレーム一次回答やコンテインメントの速度についてはクレーム対応を迅速化する体制づくりで別途整理しています。本記事はその一つ手前、そもそも顧客に届かせないための工程内の設計に絞ります。
流出は「品質部門の失敗」ではなく「引き渡しの失敗」
もう一つ、視点の転換が要ります。不良品の流出は品質保証部門の管轄だと考えられがちですが、実際に不良品が社外へ出る瞬間は、製造から物流へ、物流から顧客へと物が引き渡される場面です。工程内で不良と判定された物が、次の工程や倉庫へ「引き渡されてしまう」ことで流出が始まります。
したがって対策を打つべき場所は、検査室ではなく引き渡しの境界線です。工程間の受け渡し、完成品倉庫への入庫、出荷ドックでのトラック積み込み。この3つの境界に判定と隔離の仕組みを置くことが、本記事で言う「出荷判定ゲート」の考え方です。
不良品の流出が起きる3つの構造的な穴
現場を見ていくと、流出の原因は個人のうっかりミスではなく、構造として決まった3種類の穴に収束します。
穴1 出荷判定基準が担当者の経験則になっている
もっとも多いのがこれです。「傷の長さ2mm以下は合格」という基準はあるものの、限度見本が10年前の色あせた実物1個しかなく、しかも金型が変わって現行品と形状が違う。あるいは基準書に「著しい変形がないこと」とだけ書かれていて、著しいの中身が定義されていない。この状態では、判定はベテラン検査員の頭の中にしか存在しません。
この構造の怖いところは、判定が「甘くなる方向」に系統的に偏ることです。納期が迫っている、在庫が足りない、この客先は今まで何も言ってこなかった。こうした圧力は常に「出荷する」側にかかり、「止める」側には何もかかりません。基準が曖昧であるほど、圧力に押される余地が大きくなります。
さらにタイの現場では、検査員の入れ替わりが判定のばらつきを増幅します。判定基準が文書ではなく人に蓄積されていると、その人が辞めた瞬間に基準がリセットされます。新しく入った検査員は前任者の判定履歴を見ることができないので、自分なりの基準を一から作り直すことになります。同じ製品なのに、3か月前と今とで合否ラインが違う、という事態が起こります。
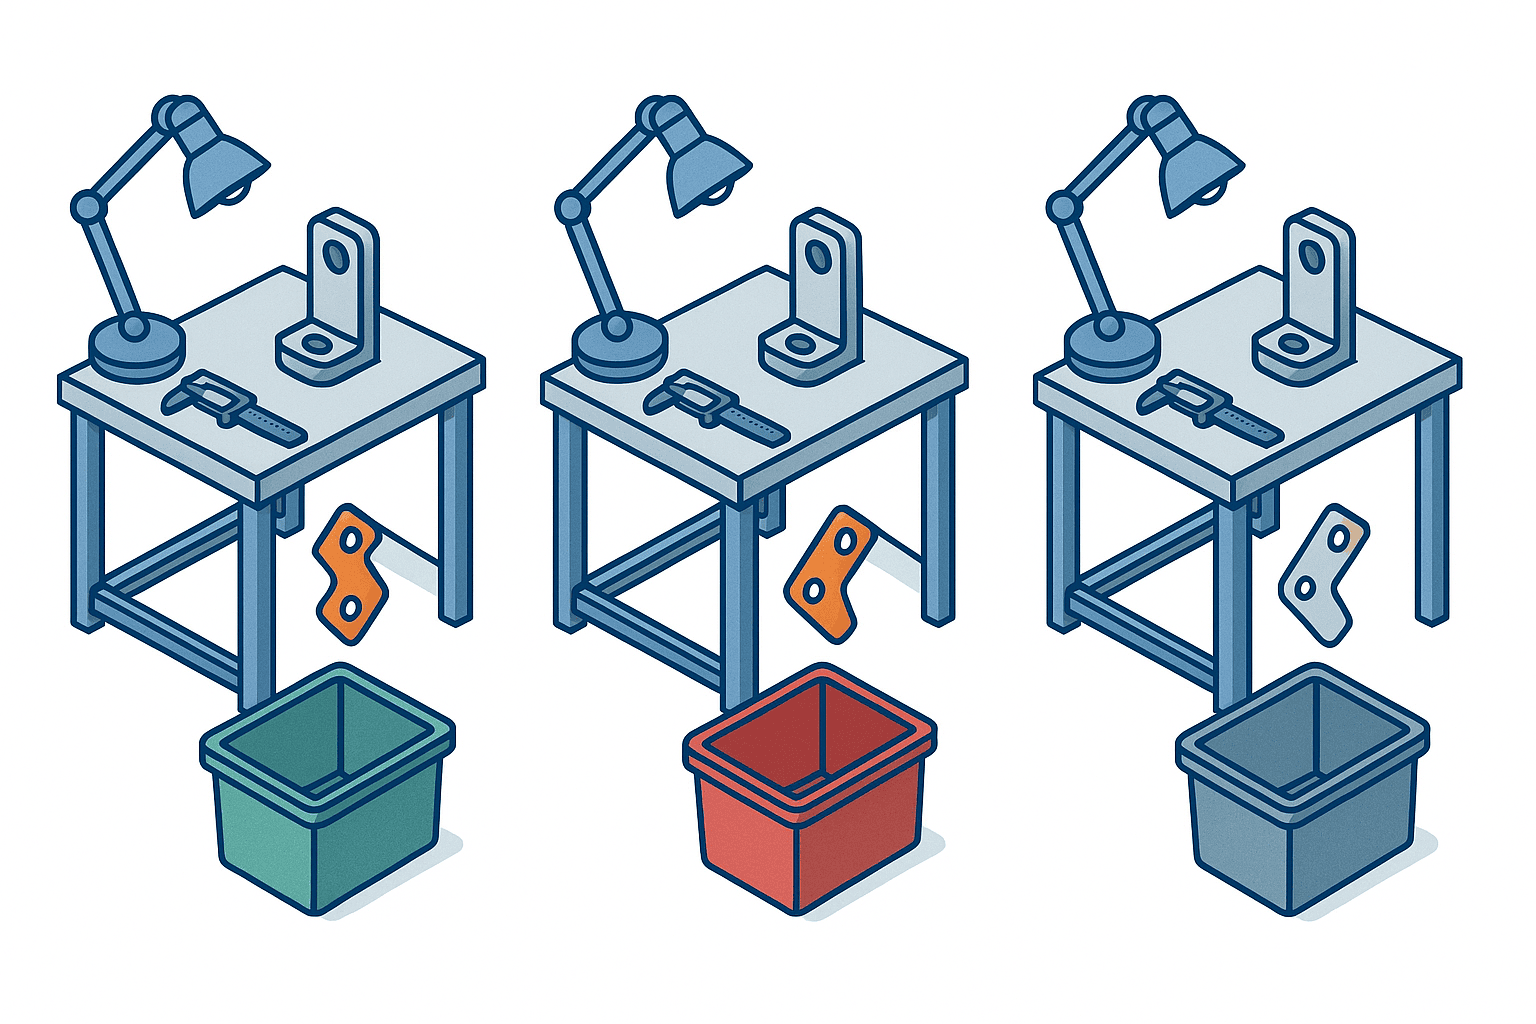
穴2 判定NGでも物理的に隔離されない
2つ目は、判定は正しくNGだったのに、物が止まらないパターンです。NG品のトレイに紙のタグを載せただけで作業台の脇に置いておいた、次のシフトの作業者がタグを見落として良品コンテナへ移した、という経路が典型です。あるいは、隔離エリアはあるが施錠されておらず、部品が足りなくなったときに「1個だけ」持ち出されてしまう。
紙のタグや口頭の申し送りは、シフト交代とロット切り替えのタイミングで切れやすくなります。1日3交代で年間250日稼働なら、申し送りは年750回発生します。仮に1回あたりの伝達ミス率を0.5%と置くと、年間に4回近くは伝達が切れる計算になります。切れた申し送りがすべて流出につながるわけではありませんが、隔離が物理的に担保されていなければ、この4回はそのまま流出の候補になります。日系顧客の品質スコアカードでは、年に数件の流出は挽回が難しい水準になりがちです。
穴3 ロット逆引きができず回収範囲が全数になる
3つ目は、流出そのものを防ぐ穴ではなく、流出した後の被害を桁違いに膨らませる穴です。顧客から「先月納入分に異常がある」と連絡が来たとき、どのロットの、どの製造条件で作った物が、どの出荷便で、どの顧客のどの拠点へ行ったのかを追えなければ、回収範囲を絞り込めません。結果として「疑わしい期間の全数」を選別するしかなくなります。
対象を絞れば200個で済んだ選別が、絞れないために2万個になる。この差がそのまま費用と信用の差になります。記録が客先監査の場で即座に出せるかという観点は客先監査でのトレーサビリティ対応で扱っていますが、本記事では監査対応ではなく、実際に不良が出た瞬間に回収範囲を確定させる実務として整理します。
第1層 出荷判定の基準を人から文書と数値へ移す
3層のうち最初の層は、判定基準を人の頭から外に出すことです。
出荷判定基準書に最低限必要な5要素
判定基準書と呼ばれる文書は多くの工場に存在しますが、実際に判定に使える水準になっているものは多くありません。使える基準書には次の5要素が揃っています。
| 要素 | 内容 | ありがちな不備 |
|---|---|---|
| 測定方法 | どの器具で、どこを、何回測るか | 器具の指定がなく個人の道具を使っている |
| 判定値 | 合格・不合格の境界を数値で | 「著しい」「ひどい」など定性表現のみ |
| 限度見本 | 境界付近の実物または画像 | 現行品と形状が異なる古い見本のみ |
| 判定者 | 判定できる資格と、誰が承認するか | 誰でも押せる印鑑が1本あるだけ |
| 例外処理 | 判定できないときのエスカレーション先 | 定義がなく、その場の空気で決まる |
特に効くのは限度見本のデジタル化です。境界付近のサンプルを一定の照明条件で撮影し、合格側と不合格側の画像を並べて端末で参照できるようにするだけで、判定のばらつきは目に見えて縮まります。実物見本と違って劣化せず、複数ラインで同じものを同時に参照でき、金型変更のたびに更新履歴が残るという利点もあります。
判定権限とエスカレーションを先に決める
基準を数値化しても、境界ぎりぎりの製品は必ず出ます。そこで重要なのが「判定できないときにどうするか」を先に決めておくことです。
判定保留の状態を業務上の正式なステータスとして定義し、保留にした人がペナルティを受けない運用にします。保留を出した検査員が上司から「なぜ止めたのか」と詰められる文化では、誰も止めなくなります。逆に「迷ったら止める、止めた判断は評価する」と明示すれば、判定は安全側に寄ります。
エスカレーション先は役職ではなく人と時間で決めます。日勤帯なら品質保証課長、夜勤帯なら製造課の当直責任者、いずれも不在なら翌朝までホールドし出荷しない。この「いずれも不在なら出荷しない」を明文化しておくことが、夜間・休日の流出を止める最後の砦になります。
多言語の作業標準という、タイ特有の論点
タイの工場では、判定基準書が日本語で書かれ、タイ語版は要約だけ、実際に判定する作業者はミャンマー語やカンボジア語が母語というケースが珍しくありません。この状態で「基準は文書化してあります」と言っても、判定はやはり人の勘に戻ります。
現実的な解は、文字量を減らして図と数値と写真に置き換えることです。判定基準を1枚の図に落とし込み、合格側の写真と不合格側の写真を左右に並べ、寸法の数値だけを書く。文章はタイ語で1行だけ添える。この形式なら翻訳品質のばらつきに左右されず、言語が違う作業者どうしでも同じ判定に収束しやすくなります。
判定基準書を改訂したときの周知も、多言語環境では詰まりやすいポイントです。改訂版を掲示しただけでは読まれません。改訂のたびに端末上の限度見本を差し替え、旧版を参照できないようにしておけば、掲示物を読まなくても最新版だけが使われる状態を作れます。
第2層 判定NG品を物理的に流れから切り離す
第1層で「止める」と決めても、物が動いてしまえば意味がありません。第2層は、決定を物理的な状態変化に変換する層です。
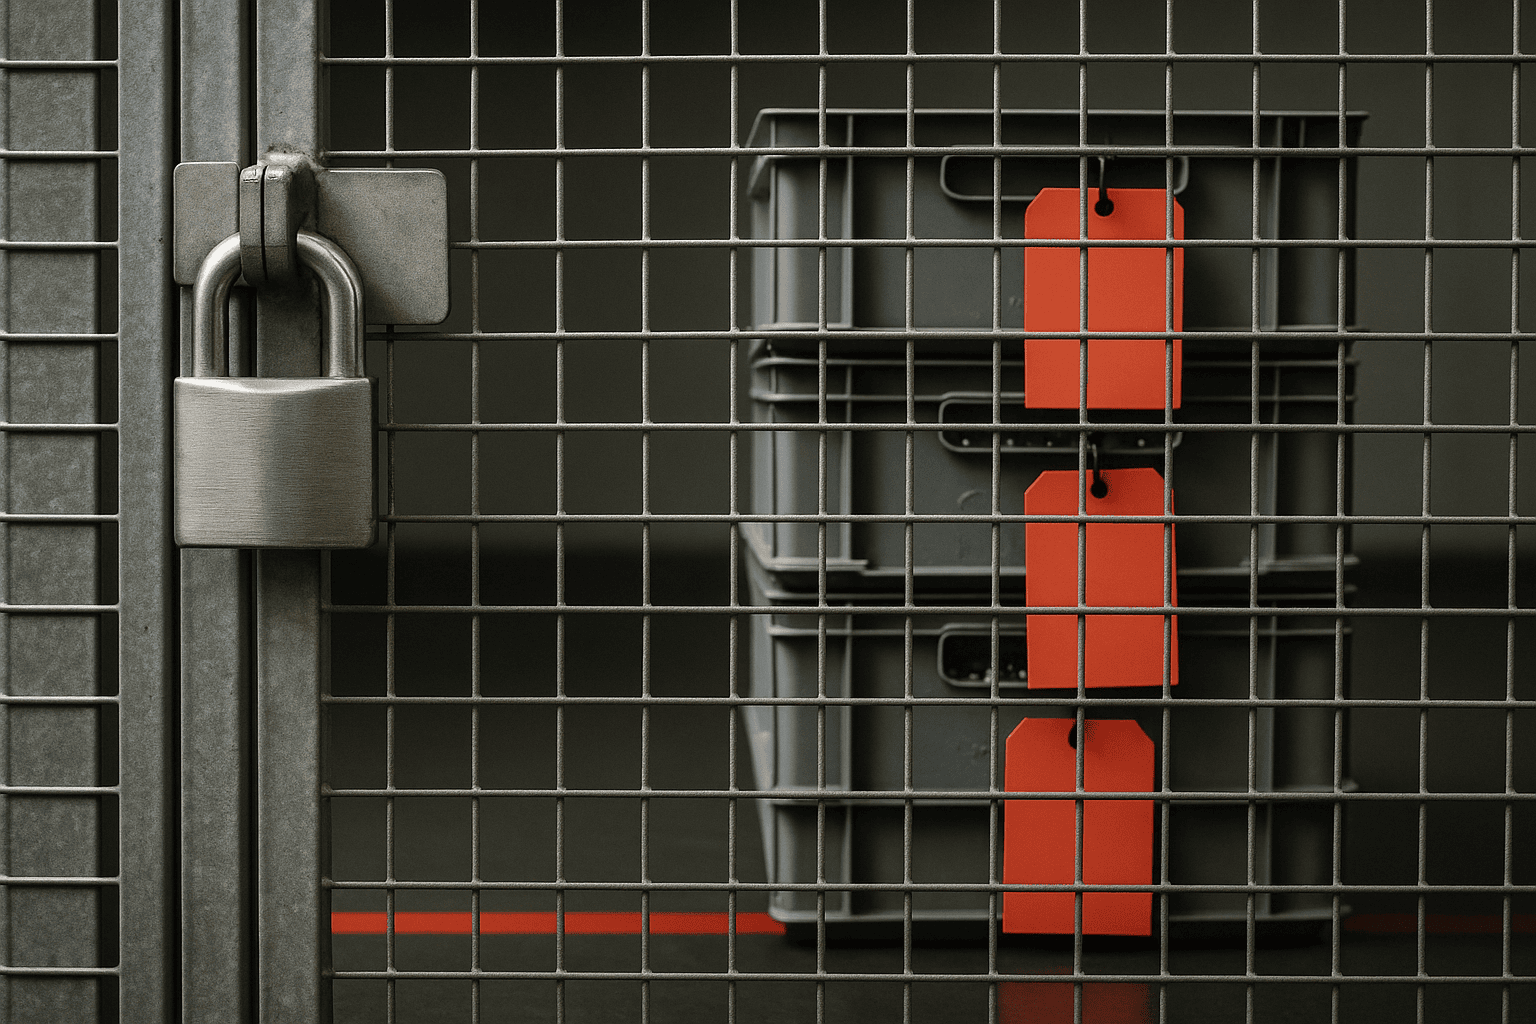
赤タグ・隔離エリア・施錠の3点セット
古典的ですが、いまも有効なのが赤タグ運用です。ポイントは色ではなく、タグと物と場所が三点で結びついていることにあります。
- 赤タグは製品ではなく容器に固定し、容器ごと移動させる
- 隔離エリアは通路から見える位置に置き、床にラインを引いて範囲を明示する
- 隔離エリアからの持ち出しには施錠と記録を要求する
3点目の施錠が抜けている工場が非常に多く、ここが穴になります。施錠は不正防止のためではなく、「持ち出すときに必ず記録が残る」状態を作るためのものです。鍵を管理する人が1日1回、持ち出し記録と現物を突き合わせるだけで、隔離漏れは大幅に減ります。
出荷ゲートでのバーコード照合
赤タグ運用は工程内では有効ですが、完成品倉庫から出荷ドックまでの間では別の仕掛けが要ります。ここで効くのが、出荷直前のバーコード照合です。
出荷指示に含まれるロット番号と、実際に積み込むパレットのラベルをハンディ端末で読み合わせ、判定ステータスが「合格」でないロットが1つでも含まれていればブザーが鳴って出荷伝票が発行できない。仕組みとしては単純ですが、これが「最後の防波堤」として機能します。
重要なのは、照合の結果を人の判断で上書きできないようにすることです。「急ぎだからスキップ」を許す設計にした瞬間、そのスキップが常態化します。どうしても例外を認める必要があるなら、スキップには品質保証責任者のIDカードが物理的に必要という形にして、記録が必ず残るようにします。
特別採用の運用が最大の穴になる
判定NGでも顧客の合意を得て出荷する特別採用は、正当な業務プロセスです。問題は、その運用が口頭で完結してしまうことにあります。
「客先の担当者に電話して口頭でOKをもらった」という状態で出荷し、後で問題になったときに客先側に記録が残っていない。この形が最も危険です。特別採用は、対象ロット番号、数量、逸脱している項目とその実測値、有効期限、顧客側の承認者名を書面で残し、次のロットには自動的に適用されないようにします。有効期限を切らずに特別採用を出すと、半年後に「あれは承認済みのはず」という誤解が生まれ、恒常的な流出経路に変わります。
第3層 出荷先までのロット逆引きを成立させる
第3層は、流出の件数を減らす層ではなく、流出1件あたりの被害を桁で下げる層です。
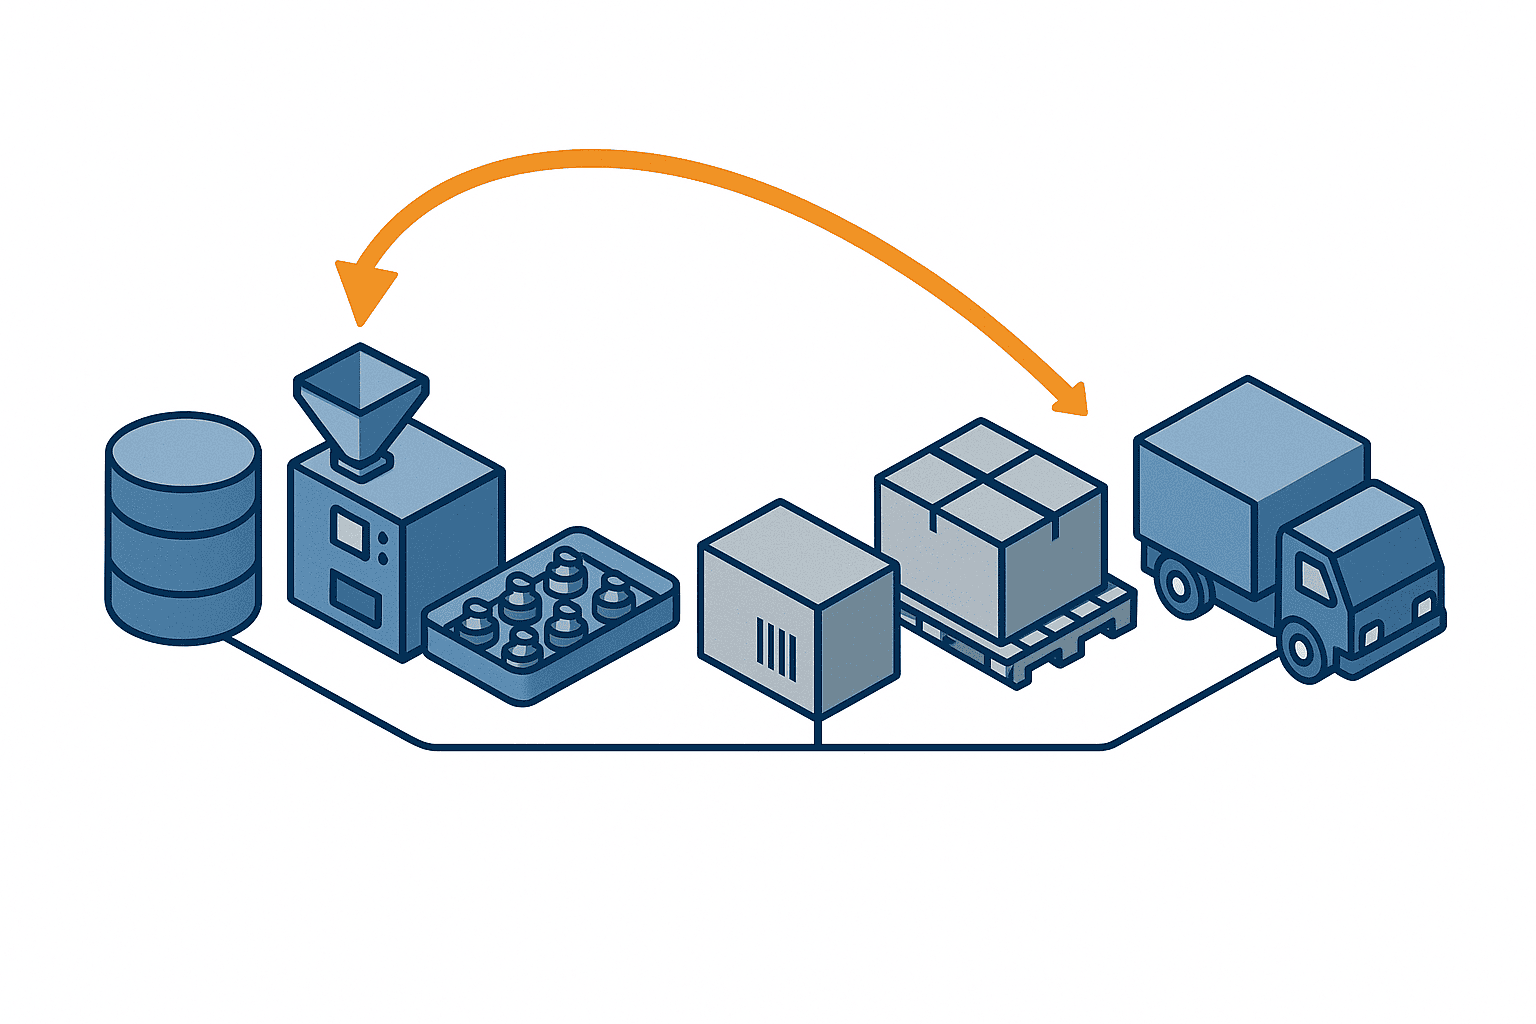
何と何を紐づければ逆引きが成立するか
ロット逆引きとは、不良が見つかった製品から出発して、その製品が含まれていた出荷単位と顧客を特定し、同じ条件で作られた他の製品の所在を洗い出す作業です。これを成立させるには、次の連鎖が途切れずにつながっている必要があります。
| つなぐ対象 | 必要な記録 | 途切れやすい箇所 |
|---|---|---|
| 材料と製造ロット | 受入ロット番号と投入実績 | 複数の受入ロットを混ぜて投入したとき |
| 製造ロットと製造条件 | 設備ID、金型ID、条件設定値、作業者 | 段取り替え中の過渡品の扱い |
| 製造ロットと検査結果 | 検査日時、判定値、判定者 | 再検査したときの上書き |
| 製造ロットと梱包単位 | 箱番号やパレット番号との対応 | 端数を寄せ集めて1箱にしたとき |
| 梱包単位と出荷実績 | 出荷日、便、納品先、数量 | 顧客側の倉庫を経由して転送されたとき |
この表を眺めると分かりますが、逆引きが失敗するのは記録が「無い」からではなく、記録が「つながっていない」からです。多くの工場では、上の5つの記録それぞれは何らかの形で存在します。しかし材料の受入台帳は購買部門のExcel、製造条件は設備の紙の日報、検査結果は品質部門のファイル、出荷実績は物流部門のシステムという具合に分かれていて、突き合わせに数日かかる。この状態を「トレーサビリティがある」と呼んではいけません。
工程内の不良追跡と出荷先追跡を1本の線にする
工程内の不良追跡は、多くの工場が何らかの形で持っています。どの設備で、どの時間帯に、どんな不良が出たかを日報やチェックシートで記録している状態です。工程内で不良の発生源をさかのぼる方法そのものは工程内不良の追跡と原因の絞り込みで詳しく扱っているので、ここでは繰り返しません。本記事で問題にするのは、その記録が出荷先追跡とつながっていないことです。
つなぎ目になるのは梱包単位です。製造ロットが箱に入り、箱がパレットに載り、パレットが出荷便に載る。この対応関係を記録しておけば、製造ロットから顧客までが1本の線になります。逆に、この対応が記録されていないと、製造側でどれだけ詳細に不良を追跡していても、顧客への流出範囲は特定できません。
具体的な実装としては、梱包時に箱ラベルへロット番号を含めたバーコードを印字し、パレット組み時に箱を読み取って親子関係を登録し、出荷時にパレットを読み取って出荷実績と結ぶ、という3回の読み取りで完成します。読み取り作業は1パレットあたり数十秒で、既存の梱包工程に大きな負荷はかかりません。自動車部品業界での実装例については自動車部品のトレーサビリティ構築で業種特化の要求事項を整理しています。
逆引きは「何分で」できる必要があるか
顧客から連絡が来てから回収範囲を確定するまでの時間は、そのまま被害額に効きます。目安として、次の水準を置くと議論が具体的になります。
- 即時から30分以内 なら、顧客の生産ラインを止めずに済む可能性が高い
- 数時間 なら、顧客ライン停止は避けられないが自社での選別範囲は絞れる
- 翌日以降 なら、疑わしい期間の全数選別が事実上の既定路線になる
30分以内を狙うなら、逆引きは人が台帳を突き合わせる作業ではなく、ロット番号を1つ入力すれば出荷先と数量が一覧で出る画面である必要があります。この画面が1つあるかどうかで、同じ不良でも被害額が10倍以上変わります。
出荷判定を支えるシステムをどこまで入れるか
3層を実現するとき、投資判断で最初に迷うのがシステムの範囲です。なお、不良の原因を特定するためのデータ基盤そのものの設計は品質データ管理システムの選び方で扱っています。本節はその全体像ではなく、出荷判定ゲートを動かすために最低限必要な範囲に絞って整理します。
既存の生産管理システムとの役割分担
多くの工場ではすでに生産管理システムや会計システムが動いており、そこに出荷実績も入っています。ゼロから新しい仕組みを入れるより、既存システムに足りない部分だけを補うほうが早く、安く、定着します。
| 機能 | 既存の生産管理システムで賄えることが多い | 追加が必要になりやすい |
|---|---|---|
| 受入ロットの記録 | 賄えることが多い | 投入実績との紐づけ |
| 製造条件の記録 | 賄えないことが多い | 設備からの自動収集 |
| 検査結果の記録 | 部分的 | 判定値の数値保存と履歴 |
| 梱包単位との紐づけ | 賄えないことが多い | ラベル発行と読み取り |
| 出荷実績 | 賄えることが多い | ロット単位での参照 |
この整理をせずに「トレーサビリティシステム」を一式で導入しようとすると、既存システムと機能が重複し、二重入力が発生して現場が使わなくなります。まず既存で何が取れているかを棚卸しし、切れている連結だけを埋める方針が現実的です。
紙とExcelからの移行順序
いきなり全工程をデジタル化する必要はありません。優先順位は、被害額に効く順です。
| 優先順位 | 対象 | 理由 |
|---|---|---|
| 第1優先 | 梱包単位と出荷実績の紐づけ | これがないと逆引きが原理的に成立しない |
| 第2優先 | 検査結果の数値保存 | 合否だけでなく実測値を残すと後から基準を見直せる |
| 第3優先 | 製造条件の自動収集 | 設備側の対応が必要で時間がかかる |
| 第4優先 | 材料受入との紐づけ | サプライヤ側の協力が必要で最も時間がかかる |
第1優先と第2優先は既存の設備を触らずに済むため、着手から3か月程度で形になります。第3優先以降は設備の年式によって難易度が大きく変わるので、先の2つの効果を確認してから判断すれば十分です。なお、蓄積した検査データを不良の傾向分析に使う話は品質検査データのAI分析で扱っています。本記事の第3層はあくまで「範囲を確定する」ための仕組みで、分析はその先の話になります。
モデル工場での費用試算と投資回収
ここからは具体的な数字で見ます。以下は実在企業の事例ではなく、タイ東部の日系二次サプライヤーを想定して置いた仮想のモデル工場です。前提が変われば結論も変わるため、自社の数字に置き換えて読んでください。
前提条件
| 項目 | 値 |
|---|---|
| 所在地と業種 | タイ東部、金属加工と組立の二次サプライヤー |
| 従業員数 | 320名(うち検査工程24名) |
| 年間出荷額 | 480,000,000THB |
| 主要顧客 | 6社(うち日系自動車Tier1が3社) |
| 年間の流出クレーム件数 | 15件(過去3年平均) |
| 流出クレームの起因内訳 | 判定基準のばらつき7件、隔離漏れ4件、その他4件 |
流出クレーム15件のうち、ロット逆引きができずに「疑わしい期間の全数選別」に発展したものが5件あったとします。
現状の流出コスト
流出クレーム1件あたりの費用を積み上げると次のようになります。
| 費目 | 金額(THB) |
|---|---|
| 選別・ソーティングの外部委託 | 45,000 |
| 代替品の緊急輸送と特別便 | 60,000 |
| 是正処置報告の作成と客先訪問(32時間×850THB) | 27,200 |
| 不良品の廃棄と再製作原価 | 38,000 |
| 1件あたり合計 | 170,200 |
この単価をもとに年間の総額を求めます。内訳を先に押さえておくと、通常のクレーム対応が15件で2,553,000THB、全数選別に発展した5件の追加費用が1件あたり180,000THBで900,000THBとなります。追加費用の180,000THBは、選別対象が数百個から数万個へ広がることによる選別委託費の増分と、選別完了までの出荷停止に伴う代替品手配の費用を見込んだ金額です。
| 区分 | 金額(THB) |
|---|---|
| 通常のクレーム対応 15件×170,200 | 2,553,000 |
| 全数選別に発展した5件の追加費用 5×180,000 | 900,000 |
| 年間合計 | 3,453,000 |
年間出荷額480,000,000THBに対する比率は0.72%です。参考までに1THB=4.5円で換算すると、年間3,453,000THBは約15,540,000円に相当します。売上の0.72%という数字は一見小さく見えますが、営業利益率が5%の事業であれば、利益の14%以上が流出対応で消えている計算になります。
品質にかかる費用は、予防に1かけるより、工程内で直すと10、顧客に届いてから直すと100かかるという経験則が古くから知られています。厳密な会計法則ではなく桁の感覚を示すものですが、上の内訳を見ると、流出後の費用の大半が選別委託と緊急輸送という「作り直しとは無関係の費用」で占められている点は、この経験則と整合します。
3層への投資
| 層 | 主な施策 | 初期投資(THB) | 年間運用費(THB) |
|---|---|---|---|
| 第1層 判定基準 | 限度見本のデジタル化、判定基準マスタ整備、参照用タブレット10台 | 520,000 | 104,000 |
| 第2層 物理的隔離 | 隔離エリア整備、赤タグ運用、出荷ゲート照合(ハンディ6台とゲートPC2台) | 810,000 | 162,000 |
| 第3層 ロット逆引き | ロット紐づけデータベース、ラベル発行、出荷実績連携、逆引き画面 | 1,340,000 | 268,000 |
| 3層の合計 | 上記すべて | 2,670,000 | 534,000 |
初期投資2,670,000THBは、1THB=4.5円換算で約12,015,000円です。年間の流出コスト3,453,000THBの約0.77倍にあたります。なお、トレーサビリティ基盤そのものの構築費用を工程数や規模別に分解した試算はトレーサビリティシステムの構築費用で別途扱っています。本記事の第3層はそのうち出荷判定に直結する部分だけを切り出したものと考えてください。
効果と回収期間
効果は層ごとに計算し、上の層で減った分を下の層で二重に数えないように順番に積みます。
| 段階 | 想定される変化 | 適用後の年間コスト(THB) |
|---|---|---|
| 現状 | 流出15件、うち全数選別5件 | 3,453,000 |
| 第1層適用後 | 判定基準ばらつき起因が7件から3件へ。流出は合計11件 | 2,538,200 |
| 第2層適用後 | 隔離漏れ起因が4件から1件へ。流出は合計8件 | 1,847,600 |
| 第3層適用後 | 全数選別がゼロ、残る8件の選別費用が45,000から20,000へ | 1,161,600 |
全数選別に発展する件数は、現状の発生率である3件に1件をそのまま当てはめ、小数第1位に丸めて計算しています(第1層適用後は3.7件、第2層適用後は2.7件)。層ごとの効果は、第1層が3,453,000から2,538,200を引いた914,800THB、第2層が2,538,200から1,847,600を引いた690,600THB、第3層が1,847,600から1,161,600を引いた686,000THBです。年間の効果合計は2,291,400THBで、削減率は約66%になります。ここから年間運用費534,000THBを差し引いた純効果は1,757,400THBです。
初期投資2,670,000THBを純効果1,757,400THBで割ると1.52年、月数にすると約18.2か月で回収する計算になります。
効果が想定どおり出なかった場合
投資判断では、うまくいかない場合の姿を先に見ておくほうが安全です。ここでは、第1層と第2層の件数削減効果が想定の70%にとどまったケースを置きます。第3層のロット逆引きは、運用の定着度合いによらずデータが揃えば機能するため、この係数は掛けません。
- 判定基準ばらつき起因の削減が4件から2.8件へ、隔離漏れ起因の削減が3件から2.1件へ
- 残る流出件数は8件から10.1件へ
- 第3層を入れなければ全数選別に発展していたはずの件数は、同じ発生率で計算すると3.4件。第3層によってこれがゼロになる
- 第3層適用後の年間コストは10.1件×145,200THBで1,466,520THB
- 年間の効果合計は3,453,000から1,466,520を引いた1,986,480THB、運用費を引いた純効果は1,452,480THB
- 回収期間は2,670,000割る1,452,480で1.84年、約22.1か月
効果が3割目減りしても回収期間は約22.1か月にとどまります。この幅であれば、投資判断として耐えられる範囲だと考えられます。
ここで前提を標準ケースに戻し、効果は想定どおり出るとしたうえで、第3層だけを外して第1層と第2層を実施した場合も見ておきます。初期投資は1,330,000THBに下がり、効果1,605,400THBから運用費266,000THBを引いた純効果は1,339,400THBとなるため、回収期間は約11.9か月と短く見えます。しかし第3層がなければ全数選別への発展を止められず、流出1件あたりの被害額は大きいままです。短期の回収だけを見れば第3層を外す判断もあり得ますが、その場合は重大な流出が1件発生したときの損失を抱え続けることになります。
タイ拠点で流出防止の要求水準を押し上げている外部環境
顧客の減産局面ほど流出の代償が大きくなる
タイの自動車産業は足元で生産の伸び悩みが続いています。ジェトロの2026年8月17日付の記事によれば、2026年上半期のタイの自動車生産台数は前年同期比1.0%減の71万7,212台で、タイ工業連盟は通年見通しを150万台から145万台へ引き下げました。
生産台数が伸びない局面では、完成車メーカーも部品メーカーも在庫を薄く持つ傾向があります。在庫が薄いほど、不良流出による出荷停止や選別作業が顧客のラインに直結しやすくなり、同じ1件の流出でも顧客側の被害は大きくなります。減産局面こそ、流出を1件でも減らす投資の相対的な価値が上がる、という見方もできます。
客先監査で問われるのは検査精度ではなく止め方
タイの日系自動車メーカーや電子部品メーカーが二次サプライヤーを監査するとき、確認されるのは検査装置の性能ではありません。実際に見られるのは、NG判定が出たときの記録、隔離エリアの現物と台帳の一致、特別採用の書面、そして「このロットの出荷先を出してください」という要求への応答時間です。
つまり監査は、本記事で言う3層がそのまま点検項目になっています。装置に投資しても監査所見が減らないのは、監査が装置ではなく止め方を見ているからです。監査当日に記録をどう提示するかという受け答えの実務は客先監査でのトレーサビリティ対応にまとめてあります。
検査員の定着と、判定基準を人に貯めないこと
タイの製造業では、検査工程の人員は他工程より入れ替わりが起きやすいという声を現場でよく聞きます。賃金水準が製造工程と大きく変わらない一方で、身につけた判定技能が資格として外部で評価されにくい、といった事情が重なるためだと考えられます。
この環境で判定基準を人の経験に依存させると、要員が1人抜けるたびに判定水準が動きます。第1層で述べたデジタル限度見本と数値化された判定基準は、離職への保険としても機能します。新人が入ったとき、前任者の判定履歴と限度見本を端末で参照できれば、独り立ちまでの期間はかなり短くできるはずです。
複数言語が混在する現場での作業標準
判定基準を図と数値に置き換える話は第1層で述べましたが、隔離の手順にも同じ問題があります。手順を言葉で伝えようとすると、翻訳の段階で必ず情報が落ちるためです。
対策は、手順を言葉から物理的な状態に置き換えることです。赤タグの色、隔離エリアの床のライン、施錠された扉、バーコードが合わなければ鳴るブザー。これらは翻訳を必要としません。多言語環境では、文書化より「言葉を使わなくても分かる状態」の設計のほうが効果的です。
2026年の制度動向が押し上げる要求水準
タイの製造業を取り巻く制度環境は、2026年に入って流出防止の重要度を押し上げる方向に動いています。
タイでは製造物責任法(Product Liability Act B.E. 2551)がすでに施行されており、消費者は製品が通常の使用によって損害を生じたことを示せば足り、事業者側が「その製品に安全性を欠く点はなかった」と立証する責任を負います。ここでの事業者には製造者や輸入者だけでなく、製造者を特定できない場合の販売者も含まれます。ロットから製造者をたどれないことが、そのまま責任の所在を広げる方向に働くという点は、サプライチェーンの中間に位置する部品メーカーにとって無視できません。
さらに2026年6月16日、タイ内閣は消費者保護委員会事務局が提出した欠陥品責任法案、いわゆるレモン法案を承認しました。法律事務所の解説によれば、この法案は一般の物品で6か月、自動車で1年の期間内に不具合が生じた場合、引き渡し時点で欠陥があったものと推定し、販売者側に反証責任を負わせる構成をとっています。交換請求が認められるのは重大な欠陥が見つかった場合に限られ、一般の物品は受領後7日以内、電気・電子製品は受領後14日以内とされています。重大に至らない欠陥については修理での対応となり、一般の物品は60日以内、自動車は90日以内、二輪車は60日以内という期限が置かれる方向です。対象は消費者向けの取引に限られず事業者間の取引も含むとされており、部品を納入する側にとっても他人事ではありません。法案は2026年6月24日に下院の第一読会を通過し、委員会審議の段階にあります。最終条文はまだ確定していないため断定はできませんが、成立すれば完成品メーカーの回収要求が部品サプライヤーへ降りてくる圧力は強まると考えられます。
品質マネジメントの側でも節目が来ています。ISO/TC 176/SC 2の2026年8月7日付の告知によれば、ISO/FDIS 9001は圧倒的な支持で承認され、ISO 9001の第6版は2026年9月16日に発行が予定されています。本記事執筆時点ではまだ発行前であり、内容を断定的に語ることはできませんが、発行後は移行期間を通じて品質マネジメントシステムの見直しが順次進むことになります。
製品規制の面では、タイ工業規格局(TISI)の強制規格も更新が続いています。2026年には、ルームエアコンのTIS 2134-2565が4月4日から、三相誘導電動機のTIS 866 Part 30-1-2561が4月18日から、食品接触用紙のTIS 2948-2562と調理用紙のTIS 3438-2565が6月22日から、それぞれ強制適用となる旨が公表されています。三相誘導電動機の規格は0.12kWから375kWまでの範囲を対象とするなど、規格ごとに適用範囲が細かく定められている点にも注意が必要です。強制規格の対象品目は、規格不適合が判明した場合に販売差し止めや回収の対象になり得るため、対象製品を扱う工場では出荷判定に規格適合の確認を組み込む必要があります。
日本側の動向も参考になります。国土交通省の公表によれば、2025年度(令和7年度)の自動車のリコール届出は総届出件数358件で前年度から21件増え、総対象台数は4,014,432台で前年度から3,550,536台減少しました。台数は減っているものの届出件数は増えており、不具合が検知されて届出に至る頻度そのものは下がっていないことが読み取れます。日系完成車メーカーを最終顧客に持つタイのサプライヤーにとって、この件数の水準は、回収範囲を短時間で確定できる体制が引き続き求められることを意味します。
導入の進め方
3層すべてを同時に立ち上げる必要はありません。90日を1区切りとした進め方の例を示します。
| 期間 | 主な作業 | 到達点 |
|---|---|---|
| 1〜30日 | 過去2年の流出クレームを起因別に分類、判定基準書の棚卸し | どの層に穴があるかを件数で特定 |
| 31〜60日 | 上位3製品の判定基準を数値化、限度見本を撮影してデジタル化 | 第1層が主力ラインで稼働 |
| 61〜90日 | 隔離エリアの整備と施錠運用、出荷ゲートでの照合を1ラインで試行 | 第2層の効果を1ラインで測定 |
| 91〜180日 | 梱包単位と出荷実績の紐づけ、逆引き画面の構築 | 第3層が全ラインで稼働 |
最初の30日で「起因別の件数」を出すことが、この進め方の要です。判定基準の穴が多いのか隔離の穴が多いのかは工場によって違い、順序を間違えると効果が出るまでの時間が延びます。過去のクレーム報告書を読み返して、判定基準のばらつき、隔離漏れ、その他の3つに分類するだけで、投資の優先順位はかなり明確になります。
よくある質問
出荷判定の基準はどこまで数値化すべきですか
すべての項目を数値化する必要はありません。優先すべきは、過去にクレームや社内不良の原因になった項目です。クレーム原因を件数順に並べると、上位数項目に集中していることが少なくありません。まずその上位項目だけを数値と限度見本で固め、残りは定性表現のまま運用しても、判定のばらつきは大きく減ります。全項目の数値化を初年度から目指すと作業量が膨らみ、途中で止まってしまいがちです。
工程内の不良追跡はどこから始めるのが現実的ですか
梱包単位と製造ロットの紐づけからです。設備からのデータ自動収集は魅力的に見えますが、設備の年式や通信仕様に左右され、着手から稼働まで時間がかかります。一方、梱包時にロット番号入りのラベルを貼り、パレット組み時に読み取るだけの運用は、既存設備を一切触らずに始められます。この1本がつながるだけで、逆引きの所要時間は日単位から分単位に短縮できます。
出荷先の追跡は顧客の倉庫から先まで必要ですか
自社の出荷実績、つまり「どの納品先へ、いつ、どのロットを何個納めたか」までを確実に持つのが基本です。顧客の倉庫から先の流通は自社では追えないため、顧客に情報提供を依頼する前提になります。ただし、納品先を工場単位ではなく受入場所単位まで細かく持っておくと、顧客側での絞り込みが速くなり、結果として回収範囲が小さくなります。納品先コードの粒度は、システム構築の初期に決めておくべき項目です。
不良の原因特定システムを入れれば流出は止まりますか
原因特定システムは、流出した後に原因へたどり着く時間を短縮するものであり、流出そのものを止める仕組みではありません。流出を止めるのは第1層の判定基準と第2層の物理的隔離です。順序としては、まず止める仕組みを作り、その上で原因特定と逆引きの仕組みを載せるのが効果的です。逆の順序で進めると、原因はすぐ分かるが流出は減らない、という状態になりがちです。
全数検査をしているのに流出が起きるのはなぜですか
全数検査は見逃しをゼロにする仕組みではないためです。人による全数検査でも一定の見逃しは残り、検査後の工程で発生した不良は検査対象になりません。加えて、本記事で述べたとおり、検査で不良と判定されたにもかかわらず隔離されずに紛れ込む経路が存在します。全数検査を実施している工場ほど「検査したから大丈夫」という前提が強く働き、判定後の管理が手薄になりやすい点にも注意が必要です。
まとめ
不良品の流出防止は、検査装置の性能を上げる話ではなく、検査した後の意思決定と物の動きを設計する話です。判定基準を人の頭から文書と数値へ移すこと、判定NG品を物理的に流れから切り離すこと、そして出荷先までのロット逆引きを1本の線でつなぐこと。この3層のどこに穴があるかは、過去のクレームを起因別に分類すれば件数で見えてきます。
本記事のモデル工場では、年間3,453,000THBの流出コストに対して初期投資2,670,000THBと年間運用費534,000THBを投じ、年間1,757,400THBの純効果、約18.2か月での回収という試算になりました。効果が想定の7割にとどまる前提でも約22.1か月です。前提は工場ごとに違いますが、計算の組み立て方はそのまま使えるはずです。
2026年はタイの欠陥品責任法案の審議、ISO 9001第6版の発行予定、強制規格の追加適用が重なる年です。顧客からの要求水準が上がる前に、まずは自社の出荷判定ゲートがどこにあるのかを確認するところから始めてみてください。
出荷判定の基準づくりやロット逆引きの仕組みについて、自社の場合はどこから手を付けるべきか整理したい、という段階のご相談も歓迎しています。具体的な導入計画が固まっていない検討段階でも構いませんので、お問い合わせページからお気軽にお声がけください。タイでの製造現場を前提に、現状の記録の持ち方を伺ったうえで、現実的な進め方をご一緒に考えます。
参考情報
- ISO 9001 revision update — ISO/TC 176/SC 2による2026年8月7日付の告知。ISO/FDIS 9001の承認と第6版の2026年9月16日発行予定を示す一次情報
- Thailand Cabinet Approves Draft Lemon Law — Baker McKenzieによる2026年7月7日付の解説。2026年6月16日の内閣承認と法案の位置づけ
- New draft Lemon Law to protect buyers from defective products — Forvis Mazars Thailandによる2026年7月23日付の解説。交換請求期間と修理期限、欠陥推定期間の具体的な日数
- Thailand’s Product Liability Law and Consumer Case Procedures Act — Price Sanondによる解説。製造物責任法における事業者の定義、立証責任の転換、出訴期限
- 各年度のリコール届出件数及び対象台数 — 国土交通省の自動車不具合情報ホットライン。令和7年度のリコール届出件数358件、対象台数4,014,432台の公表値
- 上半期の自動車生産台数は前年同期比1.0%減に、タイ — ジェトロによる2026年8月17日付の記事。2026年上半期のタイ自動車生産71万7,212台とFTIの通年見通し
- Thailand TISI Standards Taking Effect in 2026 — Testcooによる2026年3月13日付の記事。2026年に強制適用となるTIS 2134-2565などの規格番号と適用日
- The 1-10-100 Rule — 予防・検出・是正・失敗の各段階で品質費用が桁違いに増える経験則の解説


