


はじめに:AIの前に「光らせ方」と「判定基準」を決める
シール面や摺動面、メッキの外観を、検査員が全数目視している。同じ傷でも、人によって合否が分かれる。以前にルールベースの画像検査を入れたものの、光沢や加工目で過検出が続き、結局は目視に戻った。そこへ日本本社やお客様から「AIで外観検査を」と言われる。この記事は、こうした状況で金属表面 傷検査 AI 導入を考えるタイの日系工場に向けたものです。
対象は、チョンブリ、ラヨーン、アユタヤ、プラチンブリなどにある自動車部品、二輪部品、金属加工(切削、プレス、ダイカスト、メッキ)の工場です。読み手として、品質保証、生産技術、工場長の方を想定しています。
先に結論を書きます。金属表面の傷検査AIの成否は、AIのモデル選びより前に、次の2つで大半が決まります。
- 光らせ方(撮像方式):拡散させるのか、正反射を使うのか、多方向から影をつくるのか、映り込みの歪みを見るのか
- 判定基準(限度見本):どの欠陥を、どの面で、どの大きさから不良とするのか
金属は光沢によるハレーションと、鋳肌や切削痕のような表面性状の影響で、判定のルールが複雑になります。鏡面に近い面では、拡散反射を前提にした検査方式がそのままでは使えません。撮像と基準が固まったら、AIの方式を選びます。不良サンプルが少ない現場では、良品だけで学習する異常検知から始めます。不良の種類を分けて記録し、対策につなげたい段階で、欠陥にラベルを付けた教師あり学習を加えます。両方を組み合わせた事例もあります。
合格基準は、研究論文の指標では決めません。自社の部品と欠陥種ごとに、「見逃し(不良を良品と判定)」と「過検出(良品を不良と判定)」の件数を別々に数えます。判定に迷う画像(グレー判定)を人へ戻す手順も決めます。見逃しの許容は、過検出より厳しく置きます。重要保安部品なら特にそうです。判定結果は、画像、ロット、設備条件と紐づけて残し、品質データとトレーサビリティへ渡すところまでを要件にします。
本記事は特定製品の推奨やランキングではありません。製品の機能や数値は、メーカーの説明として紹介します。後半の費用対効果は、この記事のための仮の数字で組んだ試算です。照明、カメラ、アノテーションを含む汎用の手順は、AI外観検査の導入ガイドにまとめています。本記事は、金属表面の傷、打痕、巣、欠けに絞ります。
なぜ今、タイの金属部品工場で外観検査を見直すのか
まず、タイの製造業と自動車産業の足元を確認します。数字は発表元と範囲をそのまま書きます。足し合わせたり、自社に当てはめたりはしません。
- 自動車生産は前年を上回るが、通年見通しは下方修正:Reuters配信の記事によると、タイ工業連盟(FTI)が発表した2026年8月の自動車生産は124,646台で、前年同月比10.93%増でした。一方、同じ8月の輸出は前年同月比2.04%減でした。FTIは2026年通年の生産見通しを前年比3.33%減へ下方修正しており、理由は中東の紛争による輸出の減少とされています
- 工業生産は伸びた:Reuters配信のThe Starの記事によると、タイ工業省 産業経済局が発表した2026年8月の製造業生産指数(MPI)は前年同月比4.44%増でした
- 受注と生産は拡大、雇用は自然減:Trading Economicsが伝えるS&P Globalのタイ製造業PMIは、2026年9月に54.3でした。同じ発表で、雇用は自然減(natural attrition)を理由に小幅に減ったとされています
- 企業の景況感は弱く、自動車部品の需要は揺れている:Trading Economicsの集計によると、タイの企業景況感指数は2026年9月に48.1でした。同じ記事は自動車部門について、EVの輸入増で国内生産の部品への需要が減ったと書いています
- 自動化への投資申請:タイ投資委員会(BOI)の2026年7月23日のプレスリリースによると、2026年1〜6月の投資奨励の申請のうち、自動車分野は122件、7.592億ドルでした。「Smart and Sustainable Industry」施策(機械の高度化、デジタル技術の導入、自動化やロボットの統合)の申請は132件、5.076億ドルでした。いずれも承認ではなく申請ベースの数字です
受注と生産は戻りつつあるのに、人は自然減で少しずつ減っています。自動車部品は、輸出と国産部品の需要が揺れています。こうした中で、全数目視を人の数で支える体制は続けにくくなります。また、需要が揺れる時期ほど、お客様は品質の安定を厳しく見ます。外観検査の見直しは、省人化だけの話ではありません。判定のばらつきを減らし、検査の結果を記録として残す話でもあります。
金属表面の欠陥と、検査が難しい理由
金属部品の表面欠陥には、いくつかの典型があります。以下は編集上の一般的な整理です。
| 欠陥 | 主に出る工程 | 見た目の特徴 |
|---|---|---|
| 傷(擦り傷、線傷) | 切削、搬送、組立 | 細く長い。向きによって見え方が変わる |
| 打痕 | 搬送、プレス、落下 | 浅いくぼみ。正面からは見えにくい |
| 巣(鋳巣、ピンホール) | ダイカスト、鋳造 | 小さな穴。鋳肌の模様と紛れやすい |
| 欠け、バリ | 切削、プレス、トリミング | エッジの形の乱れ |
| 押し傷、かじり | プレス、圧入 | 面の一部が光り方を変える |
| メッキむら、しみ | メッキ、洗浄 | 色調や光沢のむら。傷との区別が難しい |
なぜ金属表面は難しいのでしょうか。兵庫県立工業技術センターの報告は、金属部品について、表面の光沢によるハレーションや、鋳肌、切削痕などの表面性状の影響で判断基準が複雑になり、ルールの設定、管理、修正が煩雑になるという課題を挙げています。以前のルールベース検査が過検出で止まった経験は、この説明とよく重なります。
鏡面に近い面には、別の難しさがあります。Fraunhofer IOSBの資料は、鏡面反射が重要な表面では検査に特別な難しさがあり、確立された表面検査法の多くは拡散反射に依存しているため、鏡面の評価にはそのまま使えないと説明しています。磨いた摺動面、研削面、光沢メッキの面では、照明の当て方次第で、傷が消えたり、傷でないものが傷に見えたりします。
ここで2つの線を引いておきます。1つは寸法です。穴径、平面度、段差の高さなどの合否は、表面の傷とは別の測定系で扱います。寸法の自動化は寸法検査の自動化の記事で整理しています。もう1つは材料です。樹脂の成形品は、ヒケ、ショート、ウェルドなど欠陥の種類も光り方も違います。樹脂成形品の場合は射出成形品の外観検査AIの記事をご覧ください。
撮像方式の選び方:拡散・正反射・多方向・デフレクトメトリ
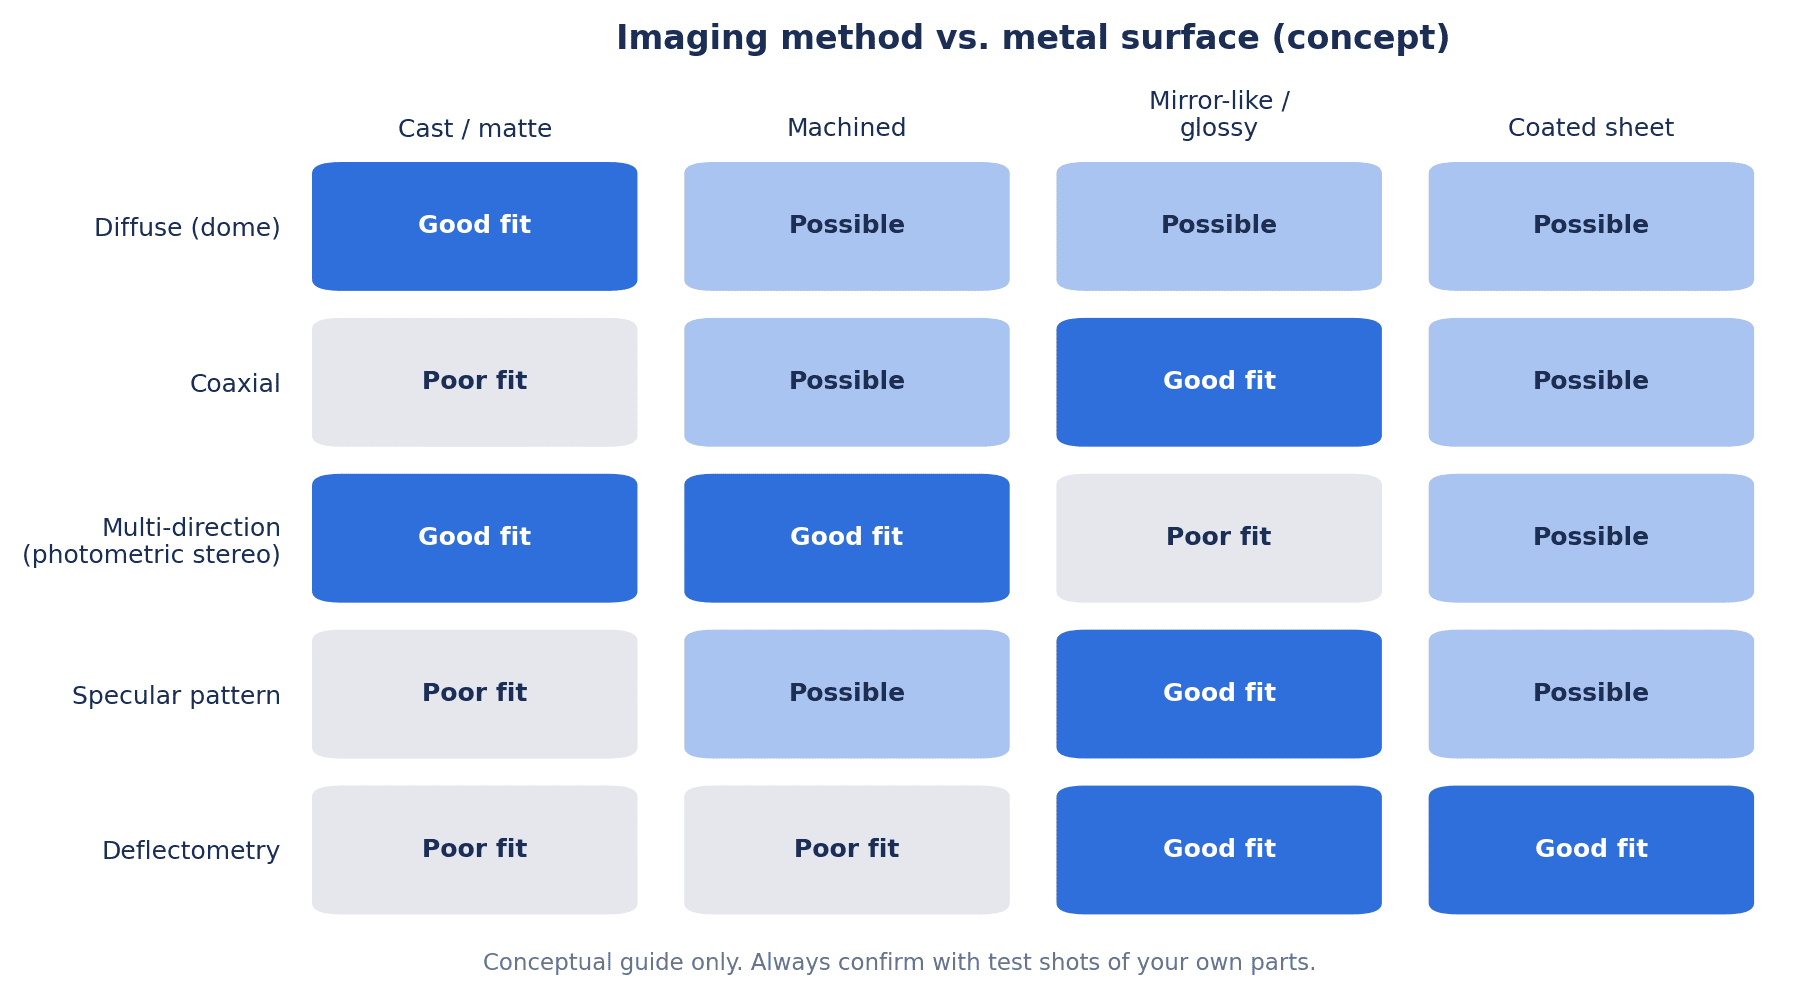
金属表面の傷検査では、撮像方式が最初の分かれ道です。AIは、画像に写っていない欠陥を見つけられません。逆に、撮像で欠陥がはっきり写れば、AIにも人にも判定しやすくなります。表面の性質と撮像方式の相性を、概念図にまとめました。
| 方式 | 見えやすい欠陥 | 向く表面 | 注意点 | 代表例(各社の説明) |
|---|---|---|---|---|
| 拡散照明(ドーム照明など) | 色むら、しみ、汚れ | 鋳肌、梨地、曲面 | 浅い傷や打痕のコントラストが下がることがある | 一般的な構成(編集上の説明) |
| 同軸照明 | 平坦な面の傷 | 平坦な鏡面に近い面 | 曲面や傾きに弱いことがある | 一般的な構成(編集上の説明) |
| 多方向照明と画像解析(フォトメトリックステレオ系) | 浅い凹凸(傷、打痕) | 鋳肌、加工面、刻印のある面 | 複数枚の撮像が要る。強い鏡面では前提が崩れやすい | Keyence LumiTrax、MVTec HALCONの演算 |
| 正反射を使う撮像 | ピンホール、凹凸、筋、摩耗 | 金属の円筒面、光沢面 | 照明パターンとの同期など専用の構成になる | Keyence LumiTraxのスペキュラ(正反射)モード |
| デフレクトメトリ | 映り込みの歪みとして出る形状の乱れ | 塗装した金属板などの鏡面 | 画面とカメラの配置、校正が要る | Fraunhofer IOSBの資料 |
ドーム照明と同軸照明の効果は、ここでは一般論に留めます。ドーム照明は光を拡散させて正反射のギラつきを抑える構成、同軸照明は平坦な鏡面の傷を明暗の差で見せる構成としてよく使われます。ただし、効くかどうかは部品の形と表面次第です。現物で撮り比べて確かめます。
多方向照明について、Keyenceは同社のLumiTraxを次のように説明しています。CMOSセンサと照明の向きを高速で同期させ、異なる方向から照らした複数枚の画像を解析して、「形状(凹凸)画像」と「テクスチャ(模様)画像」を生成する、というものです。用途の例として、鋳肌の上の刻印を強調する例を挙げています。また同社は、方向性のある照明で影をつくると高さ方向の欠陥を検出でき、光沢のある物のギラつきも除去できると説明しています。
同じ系統の正反射モードについて、Keyenceは、縞状に変化する照明パターンとCMOSを同期させ、1回の撮像から通常画像、正反射画像、拡散反射画像、光沢比画像、形状画像を生成すると説明しています。ベアリングなど金属の円筒面で、ピンホール、凹凸、筋、摩耗を見えるようにする例を載せています。
手法としてのフォトメトリックステレオについては、MVTecのHALCONのドキュメントが前提条件を書いています。静止したカメラで、照明の向きを変えた同じ物体の画像が少なくとも3枚要ること。打痕、しわ、傷のような細かい表面形状を取り出せること。一方で、物体全体の形状の計測には通常使えないこと。最良の結果には拡散反射(ランバート反射)で、相互反射や影がないことが望ましいこと。正射影を仮定するため、テレセントリックレンズか長焦点レンズが要ること。つまり多方向照明は、浅い凹凸を浮かび上がらせる方式ですが、強い鏡面ではそのままでは前提が崩れます。鏡面には、正反射を使う撮像やデフレクトメトリという別の方式があります。
デフレクトメトリについて、Fraunhofer IOSBの資料は、既知のパターンの映り込みを自動で解析して、鏡面の形状情報を得る手法の総称と定義しています。同資料は、塗装した金属板を速く確実に検査する用途に特に適すると説明しています。切削部品の小さな面にそのまま当てはまるとは限りません。
照明の種類と選定の進め方はAI外観検査の照明選定の記事、カメラとレンズの選び方は産業用カメラの選定の記事で詳しく扱っています。
曲面・円筒・大型部品の撮り方
平らな面なら、カメラ1台と照明1式で撮れる場合もあります。しかし金属部品には、円筒、段付きの軸、ハウジングの内側、複数のシール面を持つ部品が多くあります。1方向からの1枚では、欠陥の見落としが起きやすくなります。
よく使われる構成を、編集上の整理として挙げます。
- 回転させて撮る:円筒部品を回しながら、ラインスキャンカメラや連続撮影で周面を撮ります
- 複数の視点から撮る:カメラを複数台置くか、部品を反転させて、面ごとに撮ります
- ロボットで撮像位置を動かす:カメラと照明をロボットに持たせ、面ごとに撮像位置を変えます
公開資料にも、こうした構成の例があります。Fraunhofer IOSBの資料は、大型で複雑な形状の部品をパッチに分け、画面とカメラを組み合わせたセンサヘッドを産業用ロボットで動かして全面を検査する構成例を示しています。deevioの事例ページでは、ドイツのダイカスト部品サプライヤーのスロットルボディで、ロボットを使って3方向からシール面を撮像したと紹介されています。
撮る面が増えると、治具、ロボット、タクトの設計が重くなります。まず検査が要る面を限度見本で絞り、どの面をどの方向から撮るかを決めます。全面を撮ることを目的にしないことが、費用を抑える近道です。
AIの方式①:良品だけで学習する異常検知
金属部品の工場では、不良品のサンプルがなかなか集まりません。不良率が低いほど、学習に使える不良の画像は少なくなります。そこで使われるのが、良品の画像だけで学習する異常検知です。良品の「ふつう」を覚えさせ、そこから外れた画像や部分を異常として示します。
MVTecは、HALCONの異常検知について、学習データは異常のない画像だけで構成すると説明しています。出力は、画像全体の異常らしさを示すAnomaly Scoreと、画素ごとの異常らしさを示すAnomaly Imageです。傷、割れ、汚れのような構造的な異常に加え、Global Context Anomaly Detectionでは個数違いや位置違いのような論理的な異常も対象にすると同社は説明しています。
LandingAIのLandingLensのドキュメントは、異常検知を「異常の画像が少ない場合」向けとしています。学習セットはNormal(正常)の画像だけで、クラスはNormalとAbnormalの2つに固定です。同社のドキュメントは、推奨としてNormalの画像を50枚以上、評価用のDevセットにAbnormalの画像を最低1枚(理想は10枚以上)と書いています。これは同社製品の推奨であり、どの部品でもこの枚数で足りるという意味ではありません。
研究の世界では、PatchCoreという手法が知られています。2021年に公開された論文は、良品の画像だけでモデルを作る問題設定(cold-start problem)を扱い、良品のパッチ特徴の代表を集めたメモリバンクを使います。論文は、研究用データセットMVTec AD(15カテゴリ)での画像単位のAUROCで最大99.6%と報告しています。AUROCはしきい値に依存しない順位の指標で、この数字は研究用データセットでの値です。工場での検出率や見逃し率ではありません。
MVTec ADは、15の物体とテクスチャのカテゴリからなる研究用データセットで、PatchCoreの論文によると合計5,354枚、うちテスト用が1,725枚です。カテゴリには金属ナット(metal_nut)やねじ(screw)も含まれます。ただし、MVTecの公式ページによるとライセンスはCC BY-NC-SA 4.0で、商用目的での利用は認められていません。研究の比較には使えても、自社の検査システムの学習データにはできません。
異常検知の強みは、不良のサンプルがなくても学習を始められることです。一方で、注意点が2つあります。1つは、評価には不良のサンプルが要ることです。見逃しを数えるには、実際の不良品を流してみるしかありません。もう1つは、「異常」と「不良」は同じではないことです。メッキの色調のばらつき、鋳肌の模様、加工目の向きの違いも、学習した良品と違えば異常として出ます。良品の画像に、許容するばらつきをどれだけ含めるかが鍵になります。
AIの方式②:欠陥ラベル付きの教師あり(分類・セグメンテーション)
教師あり学習では、欠陥の画像に「ここが傷」「これは打痕」とラベルを付けて学習させます。画像を良品と不良に分ける分類、欠陥の位置を四角で囲む物体検出、欠陥の領域を画素単位で塗り分けるセグメンテーションがあります。
兵庫県立工業技術センターの研究は、金属製のM6ナットの傷を、U-Netを参考にResidual Blockを組み込んだセグメンテーションモデルで検出しています。実験室の条件で、良品70個と傷をつけた不良品50個を撮影し、回転や反転で画像を増やして学習しました。判定は、検出した欠陥の面積がしきい値を超えたらNGとする方式です。報告には検出率などの精度の数値はなく、精度よく傷を検出できたという定性的な記述に留まります。
ドイツのdeevioの事例ページでは、アルミダイカストのスロットルボディで、剥離、巣、剥離による凹み、押し傷を対象にしています。顧客から提供された欠陥サンプルを撮影し、欠陥をサプライヤーと共同でマーキングして学習させる、教師ありの進め方です。
教師ありの強みは、欠陥の種類を分けられることです。「巣が増えた」「押し傷が増えた」と種類別に数えられれば、金型や刃具、搬送のどこに原因があるかを追いやすくなります。弱みは、欠陥の種類ごとに十分な画像とラベルが要ることです。ラベル付けの基準が人によって違えば、AIもぶれます。ラベル付けの手順と受入の考え方はアノテーションの記事で扱っています。不良のサンプルが足りない場合の補い方として、合成データの考え方は製造業の合成データの記事にまとめています。
組み合わせという選択肢と、ルールベースとの併用
異常検知と教師ありは、どちらか一方を選ぶものではありません。組み合わせた事例があります。
滋賀県の補助金事業の成果報告(2021年度)によると、日本(滋賀県)の髙橋金属は、自動車用の重要保安部品の外観検査で、良品を学習させたVAEと教師学習の画像を組み合わせたAI画像検査を開発しました。VAEで良品の再構成画像をつくり、元の画像との差分で傷の候補を取り出します。そのうえで、特徴の異なる3つのAIがすべてOKと判定した場合だけ合格とする構成です。同報告は、不良サンプルではなく良品サンプルを学習させることで多くのサンプル数を学習でき、判定精度も向上したと書いています。同時に、不良サンプルの学習も必要だと書き添えています。
この構成から読み取れるのは、「良品で広く異常を拾い、教師ありで種類や程度を見分け、合格は厳しめに出す」という考え方です。見逃しを嫌う重要保安部品に合った設計と言えます。
ルールベースの画像処理を捨てる必要もありません。寸法や位置、明らかな欠けのように、ルールで安定して判定できる項目はルールに任せられます。Keyenceは、同社のVSシリーズについて、AIのツール(AI Segmentation、AI Detection、AI Classification、AI OCR)と、傷(Scratches)などのルールベースのツールを同じ画像に対して併用できると説明しています。どの項目をAIに任せ、どの項目をルールで判定するかを、欠陥種ごとに決めるとよいでしょう。
製品・サービスの例
金属表面の検査に関係する製品とサービスの例を挙げます。いずれもメーカーの説明であり、推奨や順位付けではありません。
| 製品・サービス | 方式(各社の説明) | 学習に使う画像(各社の説明) | 公開価格 |
|---|---|---|---|
| Keyence LumiTrax | 多方向照明と画像解析、正反射モード | 撮像方式のため該当しない | 確認できなかった |
| Keyence VSシリーズ | AIツールとルールベースのツールを同じ画像で併用 | 汎用PCと数十枚の画像で学習 | 確認できなかった |
| MVTec HALCON | 異常検知、Global Context Anomaly Detection、フォトメトリックステレオの演算 | 異常検知は良品の画像だけ | 確認できなかった |
| Omron FHシリーズ(2020年発表) | 熟練検査員の技を再現する欠陥検出AI、AI Fine Matching | 欠陥検出AIは学習サンプル不要、AI Fine Matchingは良品の画像 | 確認できなかった |
| LandingAI LandingLens | 物体検出、分類、セグメンテーション、異常検知 | 異常検知はNormalの画像だけ | 一部あり(下記) |
| Basler Pylon AI Platform | AIモデルを最適化し各種プロセッサでの性能を比べるMLOps用Webアプリ | 該当しない | 代理店の掲載あり(下記) |
Omronは、2020年9月1日の欧州向けの発表で、FHシリーズに熟練検査員の技を再現する欠陥検出AIを搭載し、学習サンプルや調整なしで傷やしみを検出できると説明しています。また、AI Fine Matchingは良品の画像データから学習し、許容するばらつきを覚えて過検出を減らすとしています。2020年の発表のため、現行のラインアップは個別に確認が要ります。
価格を公開しているものは限られます。LandingLensの同社ドキュメント「Plans」(2026年10月閲覧時点)によると、Freeプランは0ドルで月1,000クレジット(超過不可)、アクティブなプロジェクトのダウンロードは非商用(Noncommercial Use)に限られます。Enterpriseは個別見積(Contact sales)です。工場の本番運用は、無料枠ではなく個別見積の契約になると考えるのが自然です。Basler Pylon AI Platformは、代理店Graftekの掲載(2026年10月閲覧時点)で8,000ドル、5ユーザー、365日のライセンスとされています。これはMLOps用のWebアプリの価格で、検査ソフト本体の価格ではありません。Keyence、MVTec HALCON、Omronの公開価格は確認できませんでした。
このほか、代表的なベンダーの例としてCognexの名前も挙がります。日本ではコズムのように、自社開発のAIモデルとカメラを組み合わせたソリューションを提供する企業もあります。
事例から読み取れること
公開されている事例を、範囲とあわせて整理します。
髙橋金属(日本、滋賀県):自動車用の重要保安部品を全数目視検査して出荷していた1社の、2021年度の補助金の成果報告です。メッキの色調のばらつきで旧AIの判定精度が上がらず、傷が鮮明にならず、不良サンプルの大量準備も難しいという課題がありました。報告の結果表によると、新しいAIは良品1,500個のうち誤判定が0個(0.0%)、不良1,500個のうち70個を良品と判定(4.6%)、正解率は97.7%でした。旧AIの正解率は80.3%です。VAEの学習期間を3ヶ月に延長したと記載されています。良品を不良とする誤判定はなくなった一方、不良を良品とする見逃し側は目標に届かず、未達と書かれています。
兵庫県立工業技術センター(日本):M6ナット1種類、良品70個と不良品50個、実験室の条件での研究です。学習はGPU搭載のPCで行い、推論はGPUのない小型PCでも動くことを示しました。精度の数値は報告されていません。
伊藤金属工業(日本、愛知県)とコズム:ASCII.jpの2025年2月14日の記事によると、対象はエンジンとパイプをつなぐ継手のボルトユニオンです。導入前の課題として、過剰検知による目視検査の負担、約15年使った検査機器の老朽化、不良判定基準の厳格化に伴うグレーゾーンの増加が挙げられています。導入するのは、自社開発のAIモデル、高画質カメラ、偏光カメラ、赤外線センサーなどを組み合わせた「COSM AI VISION」です。効果は、検査精度の向上と検査機の集約化を目指すという「期待される効果」として書かれており、実績の数値はありません。
ドイツのダイカスト部品サプライヤー(匿名)とdeevio:スロットルボディのシール面を、ロボットで3方向から撮像する事例です。顧客の開発担当者は、従来の画像処理では検出できなかった欠陥をAIで検出できたという趣旨を述べています。数値は示されていません。
これらから読み取れるのは3点です。第一に、課題の出発点として「光沢や色調のばらつき」「過剰検知」「グレーゾーン」が繰り返し挙がっています。第二に、良品学習と教師ありを組み合わせる事例があり、AIとルールベースを併用できる製品もあります。第三に、公開事例の数値は、特定の1社や実験室の条件でのものです。自社の部品にそのまま当てはまるとは考えないでください。なお、タイ拠点での金属部品の表面検査AIについて、会社名、部品、条件が確認できる公開事例は、今回の調査では見つかりませんでした。
限度見本と検査基準をAIの前に固める
AIの合否は、学習させた基準を写します。人の基準が曖昧なら、AIの判定も曖昧になります。中小機構のJ-Net21は、官能検査(人の五感で品質を判定する方法)について、メッキの光沢、色合い、表面の傷などを感覚で評価する検査であり、検査者や検査環境の違いで判定にばらつきが生じると説明しています。精度を上げる要点として、限度見本の整備、照明の明るさや方向といった検査環境の整備、手順の統一と教育による標準化を挙げています。これは、AIを入れる前にもそのまま当てはまります。
限度見本は、欠陥種ごとに、次の項目で合否を書きます。
- 大きさ:長さ、幅、直径をどこから不良とするか
- 深さ、高さ:指で感じる段差か、光の当て方でだけ見えるものか
- 位置:シール面、摺動面、嵌合部のような機能面か、外から見えない非機能面か
- 数と密度:小さな巣が1つなら可、まとまって出たら不可、など
- 見る条件:照明、角度、距離、見る時間
グレーゾーンの扱いも決めます。「限度見本と同じくらい」の画像を、合格にするのか、人の再判定に回すのか。お客様と合意している基準があれば、それを起点にします。古い限度見本は、今の製品と合っているかを見直します。限度見本の写真を、照明条件とあわせて撮って残しておくと、後でAIの評価データにもなります。
自動車業界の品質マネジメント規格であるIATF 16949でも、外観品目の評価条件の管理が求められます。外観検査をAIに置き換える場合も、評価条件と判定の記録を監査で説明できる形にしておくことが大切です。証跡の設計はIATF 16949トレーサビリティの記事で扱っています。
合格基準の決め方:見逃しと過検出を別々に数える
PoCや受入の合格基準を「精度何%」の1つの数字で決めると、判断を誤ります。外観検査の誤りには、性質の違う2種類があるからです。
- 見逃し:不良を良品と判定すること。不良が流出し、お客様のクレームにつながります
- 過検出:良品を不良と判定すること。人の再検査や、良品の廃棄が増えます
先の髙橋金属の報告は、この違いがよく分かる例です。日本(滋賀県)の1社が自動車用の重要保安部品で行った2021年度の補助金事業の成果報告では、正解率は97.7%でしたが、内訳は良品側の誤判定が0個(0.0%)、不良側の見逃しが1,500個中70個(4.6%)でした。同報告では正解率は目標値に達した一方で、見逃し側は目標に届いていませんでした。1社、1種類の部品での結果ですが、合格基準を2つに分ける意味を示しています。
判定の流れを概念図にしました。

AIは画像ごとに異常スコアや欠陥の種類を出します。スコアがはっきり低ければOK、はっきり高ければNG、その間はグレーとして人が再判定します。NGは画像とロットを紐づけて記録し、品質データへ渡します。しきい値を動かすと、見逃しと過検出はトレードオフになります。見逃しを減らそうとすれば過検出とグレーが増え、人の再判定の工数が増えます。
PoCの評価表は、次のような形にします。目標値は自社で決めるもので、表は例として置くものです。
| 指標 | 定義 | 評価データ | 判定の考え方 |
|---|---|---|---|
| 見逃し件数 | 不良を良品と判定した件数(欠陥種ごと) | 実不良品と限度見本の不良側 | 最も厳しく置く。重要保安部品は特に |
| 過検出率 | 良品のうち不良またはグレーと判定した割合 | 通常生産の良品 | 再判定の工数で許容範囲を決める |
| グレー率 | 人の再判定に回した割合 | 通常生産の全数 | 再判定の人員と時間に収まるか |
| 再現性 | 同じ部品を繰り返し流したときの判定の一致 | 選んだ良品と不良品 | 判定が揺れないか |
| 処理時間 | 1個あたりの撮像から判定までの時間 | 通常生産 | ラインのタクトに収まるか |
見逃しの許容は、過検出より厳しく置きます。見逃しは流出につながり、過検出は工数の増加で済むことが多いからです。グレー判定を人へ戻す手順は、合格基準の一部として書きます。しきい値の決め方と過検出を減らす進め方は、AI外観検査の誤検知対策の記事で詳しく扱っています。
学習データの集め方と運用:照明・部品ロット・加工条件の変化
良品学習の異常検知でも、教師ありでも、学習データの偏りはそのまま判定の偏りになります。良品の画像は、ある1日の1ロットだけで集めないでください。次のような違いを含めて集めます。
- 部品ロットと材料:素材のロット、メッキのロット
- 金型、刃具、治具:金型の番号、刃具の交換の前後、治具の違い
- 加工条件:切削条件、ダイカストの条件、メッキ浴の状態
- 時間帯と季節:外光、気温、油や切削液の残り方
- 撮像条件:照明の経年変化、カメラの汚れ、部品の置き方のずれ
不良の画像は、発生したらその都度、限度見本の区分とあわせて保存する仕組みをつくります。評価用の不良サンプルは、学習用とは分けて取っておきます。
条件が変われば、AIの判定も変わります。金型の更新、刃具メーカーの変更、メッキの条件変更、照明やカメラの交換があったら、再評価の対象にします。日本(滋賀県)の髙橋金属による2021年度の補助金の成果報告でも、自動車用の重要保安部品でVAEの学習期間を3ヶ月に延長したと書かれており、良品のばらつきを学ばせるには時間がかかることがうかがえます。
運用後は、異常スコアの分布やグレー率の推移を監視します。グレー率が急に増えたら、部品か撮像のどこかが変わった合図かもしれません。監視、再学習、切り戻しの考え方は工場AIモデル監視の記事にまとめています。
システム構成:エッジPC・ライン組込み・データ保存
金属表面の傷検査は、ラインのタクトの中で判定する必要があるため、多くの場合、ラインの近くに置いたPCで推論します。
兵庫県立工業技術センターの研究は、GPUのない端末でも推論が回る例を示しています。M6ナットの実験室条件で、学習はGPU(RTX 3090)を積んだPCで行い、推論はAtom x5-Z8350を積んだ小型PCのLattePanda V1で行いました。1画像あたりの推論時間は、NNablaで3.56秒、OpenVINOで0.38秒だったと報告されています。デスクトップPC(Core i5-12500)ではOpenVINOで0.02秒、ノートPC(Core i3-1115G4)では0.06秒でした。単一の部品、単一のモデルの値なので、自社のタクトに収まるかは現物で確かめます。同じ報告は、市販の深層学習ソフトの高額なライセンス費や、高性能なGPU搭載PCの設備費が導入の妨げになるとも書いています。
構成を決めるときに確認する項目を挙げます。
- ライン組込み:PLCとの信号のやり取り、NG品の排出、ライン停止の条件
- 推論のPC:GPUの有無、産業用PCか一般のPCか、予備機と交換の手順
- 画像の保存:全数を保存するのか、NGとグレーだけか。保存期間と容量は自社で決めます
- ネットワーク:画像を工場内のサーバーへ送るか、クラウドへ送るか。お客様との契約や社内規程に合うか
- モデルの更新:誰が、どの手順で、どのPCに新しいモデルを入れるか
エッジでのAIの配置と受入の進め方は、エッジAIの工場導入ガイドで扱っています。
判定結果を品質データとトレーサビリティにつなぐ
AIの判定を「OKかNGか」だけで終わらせるのは、もったいない使い方です。金属表面の欠陥には、工程の原因があります。巣はダイカストの条件や金型の状態に、線傷は搬送や治具に、押し傷はプレスの条件に関係します。判定の結果を工程のデータと紐づければ、原因を追いやすくなります。
最低限、次の項目を紐づけて残します。
- 部品の識別(シリアル、ロット、刻印)
- 撮像した日時、ライン、設備、撮像条件
- 画像と、AIのスコアと判定(欠陥種、位置)
- 人の再判定の結果と、判定者
- 加工の条件(金型番号、刃具、ショット、メッキのロットなど)
人の再判定の結果は、特に大切です。AIと人の判定が分かれた画像は、次の学習と限度見本の見直しの材料になります。
品質データをどう持てば原因の特定につながるかは、品質データ管理システムの記事と不良原因特定システムの記事で整理しています。ダイカスト部品で巣や鋳肌の不良をショット単位まで遡るなら、ダイカストのトレーサビリティの記事が参考になります。NG品の処置と理由コードの記録は、スクラップ管理システムの記事で扱っています。
RFPに書く要件とFAT/SATの受入基準
金属表面の傷検査AIを外部に発注するときは、RFP(提案依頼書)に次の項目を書きます。数値の目標は自社で決めるもので、表は例として置くものです。
| 項目 | RFPに書く内容 |
|---|---|
| 対象 | 部品、面(シール面、摺動面など)、欠陥種と限度見本 |
| タクト | 1個あたりの許容時間、ラインの速度 |
| 撮像方式と照明 | 提案してほしい範囲(拡散、正反射、多方向、複数視点、ロボット)と、現物テストの実施 |
| 学習方式 | 良品学習の異常検知、教師あり、組み合わせ、ルールベースとの併用の提案 |
| 評価データ | 良品と不良の数、収集期間、ロットや金型の範囲 |
| 合格基準 | 欠陥種ごとの見逃し件数、過検出率、グレー率 |
| グレー判定 | 人へ戻す手順、表示の方法、再判定の記録 |
| 画像の保存 | 保存の対象、期間、容量、検索の方法 |
| MES連携 | 部品の識別、判定、画像の参照先を渡す方式 |
| 再学習 | 手順、実施の判断者、費用の区分(保守に含むか、別料金か) |
| 教育と保守 | 運用者と保全の教育、障害時の対応時間、予備品 |
| 見積の分け方 | ハード(カメラ、照明、治具、PC)、ソフトのライセンス、学習と調整の作業、保守 |
見積を4つに分けてもらうと、比べやすくなります。ハードは一度の投資ですが、ライセンスと保守は毎年かかります。学習と調整の作業は、対象の部品や欠陥種が増えるたびに発生します。
受入の試験は2段階で行います。
- FAT(工場出荷前の試験):ベンダーの側で、自社の過去の限度見本と実際の不良サンプルを使って、判定を再現します。欠陥種ごとに、RFPの合格基準を満たすかを確かめます
- SAT(現地での受入試験):自社のラインで、目視検査と並行して運転し、判定を突き合わせます。見逃し、過検出、グレーの件数を、欠陥種ごとに数えます。並行運転の期間には、ロット、金型、刃具の切り替わりを含めます
SATで見逃しが確認されたら、その不良の画像を限度見本と照らし、撮像の問題か、学習の問題か、基準の問題かを切り分けます。
費用と効果のモデル試算(仮の数字)
ここからは、この記事のための仮の数字で組んだ試算です。実際の製品価格や工数ではありません。製品の公式価格は確認できないものが多いため、費用はすべて仮置きです。
想定する工場は、タイの日系自動車部品工場です。切削部品とダイカスト部品のシール面を全数目視検査しており、2直で運用しています。
現状(基準額、年)
| 項目 | 計算 | 年額(THB) |
|---|---|---|
| 外観検査員 | 8人 × 300,000 | 2,400,000 |
| 流出不良の対応(客先クレーム対応、選別、再検査、輸送) | 仮置き | 900,000 |
構成A:AI検査ステーション1ライン(カメラ、照明、PC、ソフト、治具、学習と調整、MES連携を含む)
AIが良品と判定した品は抜き取りで確認し、グレー判定は人が再判定する運用を仮定します。
| 項目 | 計算 | 金額(THB) |
|---|---|---|
| 初期費用 | 仮置き | 3,000,000 |
| 年間運用費(ライセンス、再学習、保守) | 仮置き | 300,000 |
| 検査員の工数の置き換え | 8人→4人、4人 × 300,000 | 1,200,000 |
| 流出対応の削減 | 900,000 × 30% | 270,000 |
| 年間効果の合計 | 1,200,000 + 270,000 | 1,470,000 |
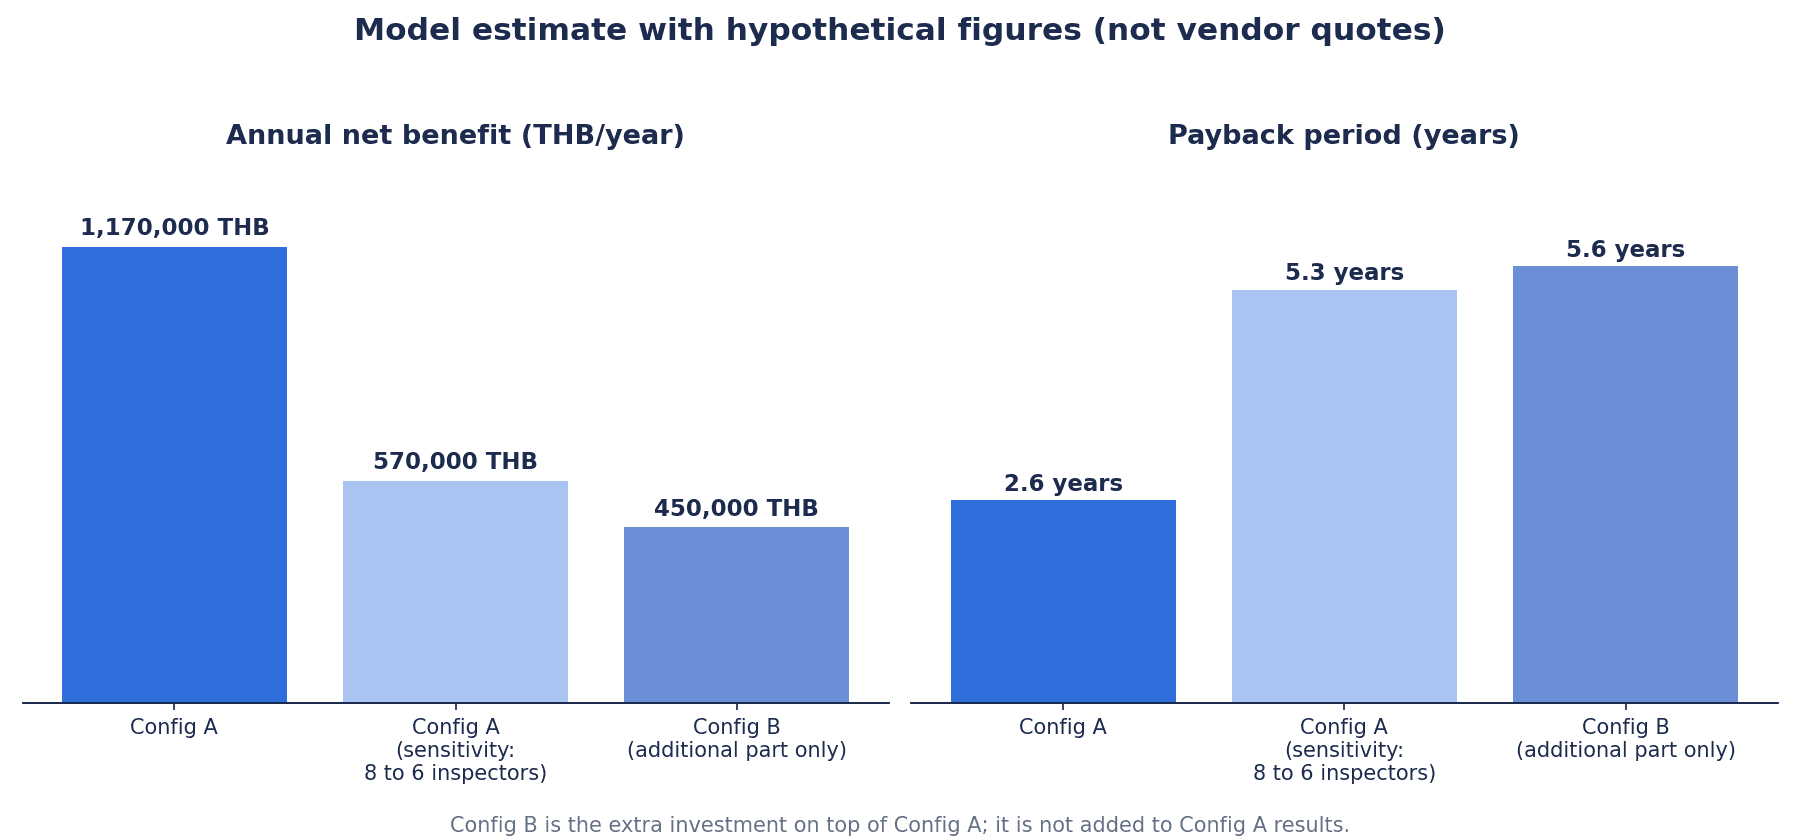
| 年間純効果 | 1,470,000 − 300,000 | 1,170,000 |
| 回収年数 | 3,000,000 ÷ 1,170,000 | 約2.6年 |
感度:構成Aで、検査員が8人→6人にしか減らなかった場合
| 項目 | 計算 | 金額(THB) |
|---|---|---|
| 年間効果の合計 | 2人 × 300,000 = 600,000、+ 270,000 | 870,000 |
| 年間純効果 | 870,000 − 300,000 | 570,000 |
| 回収年数 | 3,000,000 ÷ 570,000 | 約5.3年 |
構成B:構成Aを入れた後に、多方向照明とロボットによる3面撮像を追加する場合の追加分
| 項目 | 計算 | 金額(THB) |
|---|---|---|
| 追加初期費用 | 仮置き | 2,500,000 |
| 追加年間運用費 | 仮置き | 150,000 |
| 追加効果 | 構成Aの後に残る検査員 4人→2人、2人 × 300,000 | 600,000 |
| 追加純効果 | 600,000 − 150,000 | 450,000 |
| 追加分の回収年数 | 2,500,000 ÷ 450,000 | 約5.6年 |
試算の読み方
- 構成Aの回収年数は、検査員の工数をどこまで置き換えられるかで大きく変わります。8人→4人なら約2.6年ですが、8人→6人に留まれば約5.3年に延びます。グレー率が高く、人の再判定が多く残ると、後者に近づきます
- 構成Bは、構成Aを入れた後の世界での差分です。構成Aで残った4人を2人にする効果だけを数えており、構成Aの効果と二重に数えていません。見る面が増えるほど、治具とロボットの費用が効いてきます。追加分の回収は約5.6年で、構成A単独より長くなります
- 「流出対応の30%削減」は、並行運転で見逃しを確認し、グレー判定を人へ戻す手順が機能していることが前提です。並行運転で見逃しの件数を確認できるまでは、この効果を数えないでください
- 検査員の削減は、配置転換を含む工数の置き換えとして考えています。解雇を前提にした試算ではありません。浮いた工数を、グレー判定の再判定、限度見本の整備、不良の原因対策に回す使い方もあります
よくある質問
金属 外観検査 AIとは?ルールベースの画像検査と何が違う?
ルールベースの画像検査は、明るさのしきい値や面積など、人が決めた規則で欠陥を判定します。金属表面では、光沢によるハレーションや、鋳肌、切削痕の影響でルールが複雑になり、過検出が増えやすくなります。AIによる外観検査は、良品や欠陥の画像から判定の基準を学習します。表面のばらつきを学ばせやすい一方、何を学ばせたかが結果を左右します。どちらか一方ではなく、項目ごとに使い分ける考え方もあります。
不良サンプルが少なくてもAIは使える?
良品の画像だけで学習する異常検知なら、不良のサンプルがなくても学習は始められます。ただし、評価には不良のサンプルが要ります。見逃しを数えるには、実際の不良品を流して確かめるしかないからです。不良が出たら、その都度画像と現物を保存しておく仕組みを先につくっておくと、後の評価が進めやすくなります。
鏡面やメッキ品の傷も検出できる?
撮像方式次第です。鏡面に近い面では、拡散反射を前提にした方式がそのままでは使えません。正反射を使う撮像や、映り込みの歪みを見るデフレクトメトリなど、別の方式が候補になります。メッキ品は、色調のばらつきと傷の区別が難しくなることがあります。まずは自社の部品で撮像テストをして、欠陥が画像にはっきり写るかを確かめてください。
傷検査 自動化で検査員はゼロにできる?
検査員の役割は残ると考えるのが現実的です。グレー判定の再判定、見逃しの監視、限度見本の更新、AIと人の判定が分かれた画像の確認には、人の判断が要ります。自動化の効果は、全数目視の工数を、これらの判断の仕事に置き換えることで生まれます。
外観検査 AI 費用はどれくらい?
公開価格のある製品は少なく、多くは個別見積です。見積は、ハード(カメラ、照明、治具、PC)、ソフトのライセンス、学習と調整の作業、保守に分けてもらうと比べやすくなります。本記事の試算は、この記事のための仮の数字です。自社の検査員の工数と流出対応の費用を基準額として測るところから始めてください。
学習用の画像は何枚必要?
製品、欠陥の種類、AIの方式によって変わります。ベンダーの資料には目安が載っている場合があります。たとえばLandingLensの同社ドキュメントは、異常検知でNormalの画像50枚以上を推奨としています。Keyenceは、VSシリーズについて汎用PCと数十枚の画像で学習できると説明しています。ただし、これらは各社製品の説明であり、どの部品にも当てはまる数ではありません。ロットや金型の違いを含めて集めることのほうが、枚数より効く場合があります。
導入期間はどれくらい?
対象の部品と欠陥種の数、そして限度見本の整備状況で決まります。限度見本が揃っていて、対象の面が1つなら短く、部品や面が多く、基準から作り直す必要があれば長くなります。PoC、FAT、SATの各段階で、欠陥種ごとに合格を確かめながら範囲を広げていく進め方が現実的です。
まとめ
- 金属表面の傷検査AIの成否は、AIのモデル選びより先に、撮像方式(光らせ方)と限度見本(判定基準)で大半が決まります
- 金属は光沢によるハレーションと鋳肌、切削痕でルールが複雑になります。鏡面に近い面では、拡散反射を前提にした方式がそのままでは使えません
- 撮像方式は、拡散、同軸、多方向、正反射、デフレクトメトリを、表面の性質と欠陥に合わせて現物で選びます
- 不良サンプルが少ない現場では、良品学習の異常検知から始め、欠陥の種類を分けたい段階で教師ありを加えます。組み合わせやルールベースとの併用も選択肢です
- 研究用データセットの数値は工場の検出率ではありません。合格基準は、欠陥種ごとの見逃しと過検出を別々に数えて決め、見逃しの許容を厳しく置きます
- グレー判定は人へ戻し、判定結果は画像、ロット、設備条件と紐づけて品質データとトレーサビリティへ渡します
- RFPでは見積をハード、ライセンス、学習と調整、保守に分けてもらい、FATで限度見本と実不良を再現し、SATで目視と並行運転して突き合わせます
どの部品のどの面から始めるか、古い限度見本をどう整理し直すか、現物で撮像テストをしてみたいという段階でも、TOMAS TECHにご相談いただけます。お問い合わせはこちらのフォームからどうぞ。
参考情報
- 深層学習を用いた金属部品の外観検査(兵庫県立工業技術センター, 2023-07-25)https://www.hyogo-kg.jp/download/publish/report_32/rep32-s31.pdf
- 令和3年度 製造現場へのAI・IoT導入促進補助金交付事業 成果報告(滋賀県産業支援プラザ, 2022-05)https://shigaplaza.or.jp/wp-content/uploads/2022/05/6b1e251a723a44636b8970506ad6214a.pdf
- コズム、伊藤金属工業にAI外観検査ソリューション導入(ASCII.jp, 2025-02-14)https://ascii.jp/elem/000/004/251/4251509/
- 製造業における官能検査について(中小機構 J-Net21, 2026-10-13閲覧)https://j-net21.smrj.go.jp/qa/productivity/Q0618.html
- Brilliant Insights – Deflectometry for the inspection of specular surfaces(Fraunhofer IOSB, 日付記載なし)https://www.vision.fraunhofer.de/content/dam/vision/en/documents/webshop/brochures-and-prospectuses/inspection-of-surfaces/deflectometry-for-the-inspection-of-specular-surfaces.pdf
- LumiTrax specular reflection lighting(KEYENCE, 2026-10-13閲覧)https://keyence.com/ss/products/vision/vj/lumitrax_r.jsp
- LumiTrax lighting(KEYENCE, 2026-10-13閲覧)https://keyence.com/ss/products/vision/vj/lumitrax.jsp
- Machine Vision System Selection Guide – high-performance lighting(KEYENCE, 2026-10-13閲覧)https://www.keyence.com/ss/products/vision/high-performance-lighting/
- Vision System with Built-in AI VS series(KEYENCE, 2026-10-13閲覧)https://www.keyence.com/VS_series
- Anomaly Detection and Global Context Anomaly Detection – HALCON 25.11(MVTec Software, 2026-10-13閲覧)https://www.mvtec.com/doc/halcon/2511/en/toc_deeplearning_anomalydetection.html
- uncalibrated_photometric_stereo – HALCON 24.05(MVTec Software, 2026-10-13閲覧)https://www.mvtec.com/doc/halcon/2405/en/uncalibrated_photometric_stereo.html
- New FH Vision System with industry’s first AI defect detection(OMRON Industrial Automation Europe, 2020-09-01)https://industrial.omron.eu/en/news-events/news/fh-vision-system-with-ai
- Anomaly Detection – LandingLens documentation(LandingAI, 2026-10-13閲覧)https://landinglens.docs.landing.ai/anomaly-detection
- Plans – LandingLens documentation(LandingAI, 2026-10-13閲覧)https://landinglens.docs.landing.ai/plans.md
- Basler Pylon AI Platform(Graftek Imaging, 2026-10-13閲覧)https://graftek.com/?p=20760
- Case study automotive(deevio, 日付記載なし)https://deevio.ai/case-study-automotive
- MVTec Anomaly Detection Dataset – MVTec AD(MVTec Software, 2026-10-13閲覧)https://www.mvtec.com/company/research/datasets/mvtec-ad
- Towards Total Recall in Industrial Anomaly Detection – arXiv 2106.08265(Roth et al. / arXiv, 2021-06-15)https://arxiv.org/abs/2106.08265
- Towards Total Recall in Industrial Anomaly Detection – ar5iv HTML(Roth et al. / ar5iv, 2021)https://ar5iv.labs.arxiv.org/html/2106.08265
- anomalib mvtecad.py – MVTec AD category definitions(Intel OpenVINO anomalib / GitHub, 2026-10-13閲覧)https://raw.githubusercontent.com/openvinotoolkit/anomalib/main/src/anomalib/data/datasets/image/mvtecad.py
- Thailand’s August car production rises 10.9% on year(Capital.com / Reuters, 2026-09-28)https://capital.com/en-gb/news/thailand-s-august-car-production-rises-10-9-on-year
- Thai August factory output rises 4.44% y/y, beats forecast(The Star / Reuters, 2026-09-30)https://www.thestar.com.my/business/business-news/2026/09/30/thai-august-factory-output-rises-444-yy-beats-forecast
- Thailand Manufacturing PMI(Trading Economics, 2026-10)https://tradingeconomics.com/thailand/manufacturing-pmi
- Thailand Business Confidence Remains Subdued(Trading Economics, 2026-10)https://tradingeconomics.com/thailand/business-confidence/news/589079
- PR No.117/2569 Thailand Secures $43.6bn 1H 2026 Investment Surge(Thailand BOI, 2026-07-23)https://www.boi.go.th/upload/content/PR117_2569EN.pdf


