


射出成形品の外観検査にAIを導入するとき、最初に決めるべきことはモデル名ではありません。ショートショット、バリ、ヒケ、焼けを「どの面の、どの程度から不良とするか」と定め、成形機から出た製品を同じ姿勢・同じ光で撮り、判定結果をその製品の排出先まで正しく届けることです。本稿はタイ工場で装置を比較する品質・製造・設備担当者向けに、サンプル準備からRFP、FAT、SATまでを一本の仕様にまとめます。
このテーマは、成形機の温度や圧力をAIで提案する射出成形の条件最適化ガイドとは対象が異なります。ここで扱うのは、取り出された現物の外観・輪郭を撮像し、合否と保留を決める検査工程です。また汎用のAI外観検査導入ガイドの費用概説を繰り返すのではなく、成形品の樹脂色、光沢、パーティングライン、複数個取り、取り出し直後の温度という固有条件に絞ります。
射出成形品の検査範囲を先に固定する
射出成形品の欠陥は一枚の画像、一つのしきい値で同列に扱えません。ショートショットは充填不足で端部、リブ、細い爪などが欠ける現象です。バリは金型の合わせ目などから余分な樹脂が出る現象です。ヒケは冷却収縮などで表面が局所的にくぼみます。焼けは黒褐色などの変色として現れます。AutodeskのMoldflow資料は、これらを異なる成形現象として説明しています。原因の究明には工程データも必要ですが、画像検査ではまず顧客図面と現物を突き合わせ、検出対象の場所と合否を決めます。
| 欠陥 | 画像で見たい手掛かり | 撮像の起点 | 画像だけでは言えないこと |
|---|---|---|---|
| ショートショット | 外周・穴・リブ・爪の欠落 | 輪郭を出す背面照明と、必要なら斜め視点 | 見えない内部の未充填や強度 |
| バリ | パーティングラインの余肉、端部突出 | 斜光と輪郭、対象面に合わせた姿勢 | 許容寸法を満たすかは校正された測定が必要 |
| ヒケ | リブ・ボス反対面の浅いくぼみ、反射の曲がり | 角度を固定した面照明・斜光、必要なら形状測定 | 画像上の明暗だけから実際の深さは決められない |
| 焼け | 局所的な変色や濃淡 | 色を管理できる照明・カメラ | 変色原因や材料強度を断定できない |
例えばバリは、わずかな余肉でも嵌合面なら重大になる一方、ゲート処理の許容痕なら良品です。ヒケは可視面と非可視面で許容が違い得ます。「欠陥を見つける」だけでは仕様になりません。SKU、金型、キャビティ、面、位置、用途ごとの合否表を作ります。寸法と外観を混同しないことも重要です。2026年版ISO 20457はプラスチック成形品の幾何・寸法公差と受入条件を対象にしますが、ヒケ等の表面欠陥は同規格の対象外と明記しています。したがって外観の許容限界は顧客仕様、承認サンプル、機能要件で別途定義してください。
欠陥分類表は「良品・不良・保留」の運用まで書く
良否の二択だけでAIを始めると、境界サンプルが現場に溜まります。まず①即時不良、②人が確認する保留、③良品の三つの出口を設計します。顧客要求に直結する破損・欠肉は即時不良、見た目の境界事例は保留、といった初期ルールです。製品安全や機能に関わる欠陥を保留箱に入れるなら、保留箱から出荷経路へ自動で戻らない仕組みと担当者の承認記録が必要です。
欠陥分類表には、短い名称だけでなく位置図、撮像面、最小検出対象、良品の許容変動、参考画像、最終判断者を記します。たとえば「バリ」は型割面のどの区間か、ゲート残りとの区別、手触りと機能をどう評価するかを添えます。「焼け」は色の違いだけを一括分類せず、材料の自然な色むら、刻印、光沢むらと区別します。ショートショットでは不完全充填に伴う欠落箇所を図示し、形状を意図して削った別SKUと取り違えないようにします。
分類表の版が変われば、教師データ、黄金サンプル、判定結果の意味も変わります。図面改訂、金型修理、樹脂グレード変更、新色の追加を変更イベントとして扱い、誰が再評価を指示するか決めます。ラベル付けの役割分担やレビュー基準はAI外観検査のアノテーション導入ガイドでも解説しています。本稿ではそのルールを成形品と検査装置の受入へ落とし込みます。

成形機からカメラまで:姿勢と個体IDを安定させる
AIに渡す前の搬送が揺れると、学習データを増やしても検査条件は安定しません。取り出しロボットが把持した姿勢のまま撮るのか、トレーに置いて撮るのか、コンベアへ落として整列させるのかを比較します。治具を使うなら、基準面と基準ピン、製品の熱収縮や反りの逃げ、擦り傷が生じない接触箇所を図面化します。複数個取りではキャビティごとに微妙な外観差があり、キャビティ識別を残せるかが原因追跡を左右します。
製品がまだ温かい位置と、冷却後の最終検査位置では外観も形状も変わり得ます。検査位置を選ぶときは「早く不良を見つける価値」と「最終形状で判定する価値」を分けます。成形直後の検査で工程異常を早期発見し、最終寸法は安定後に別工程で測る設計もあります。どちらの判定が出荷可否を決めるかを曖昧にしないでください。
インサート、金属端子、透明窓、深い溝、黒色樹脂を含む品種は、通常の白い樹脂と同じ撮像で済まない場合があります。型番ごとに撮像面を列挙し、片面だけで足りるか、回転・反転が必要か、複数カメラの視野に死角が残らないかを検証します。部品を反転させるなら、反転中に混入や傷が起きないことも試験対象です。カメラ画素数だけで見積もりを比べず、最小欠陥が画面上で何画素・どのコントラストで見えるかを現物で測ります。
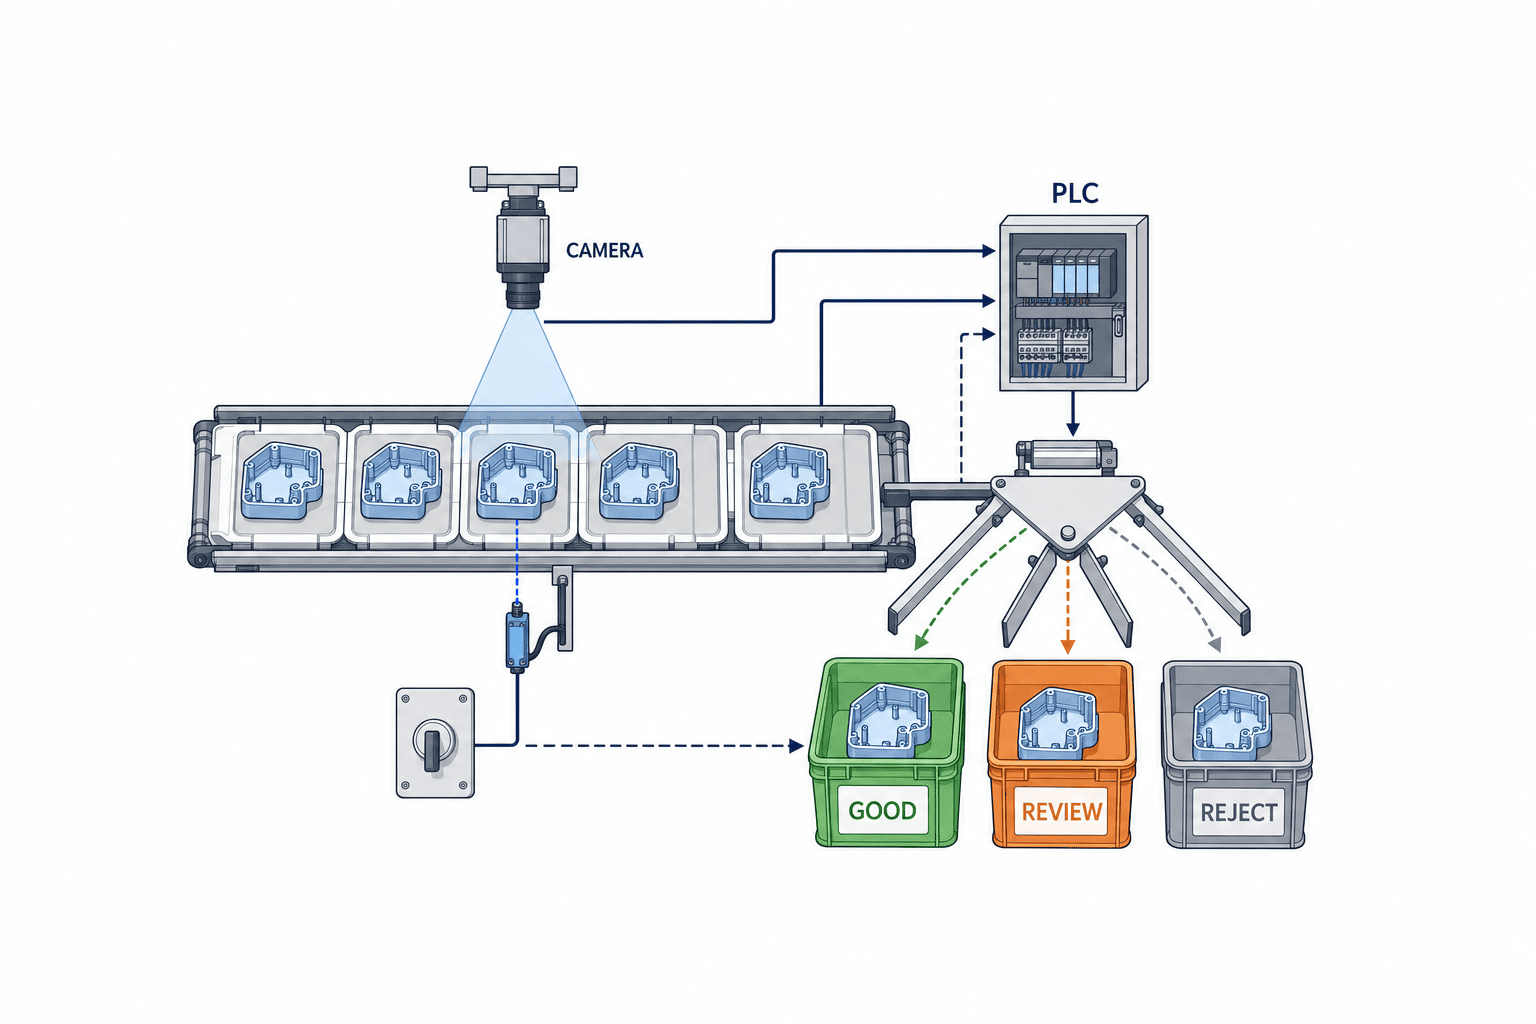
個体IDを付ける方法は、マーキング、トレー位置、搬送ポケット、ロボットのピック順などから選びます。複数キャビティの成形品が同じコンベアに合流する場合、PLCの「次の品物」だけでは取り違えが起きます。撮像イベントの時刻、SKU、金型、キャビティ、ショット番号、ポケット番号、判定ID、排出イベントを結びます。すべてを製品に印字する必要はありませんが、設備間で同じ品物を指せるキーが必要です。
照明・レンズ・治具を欠陥ごとに試す
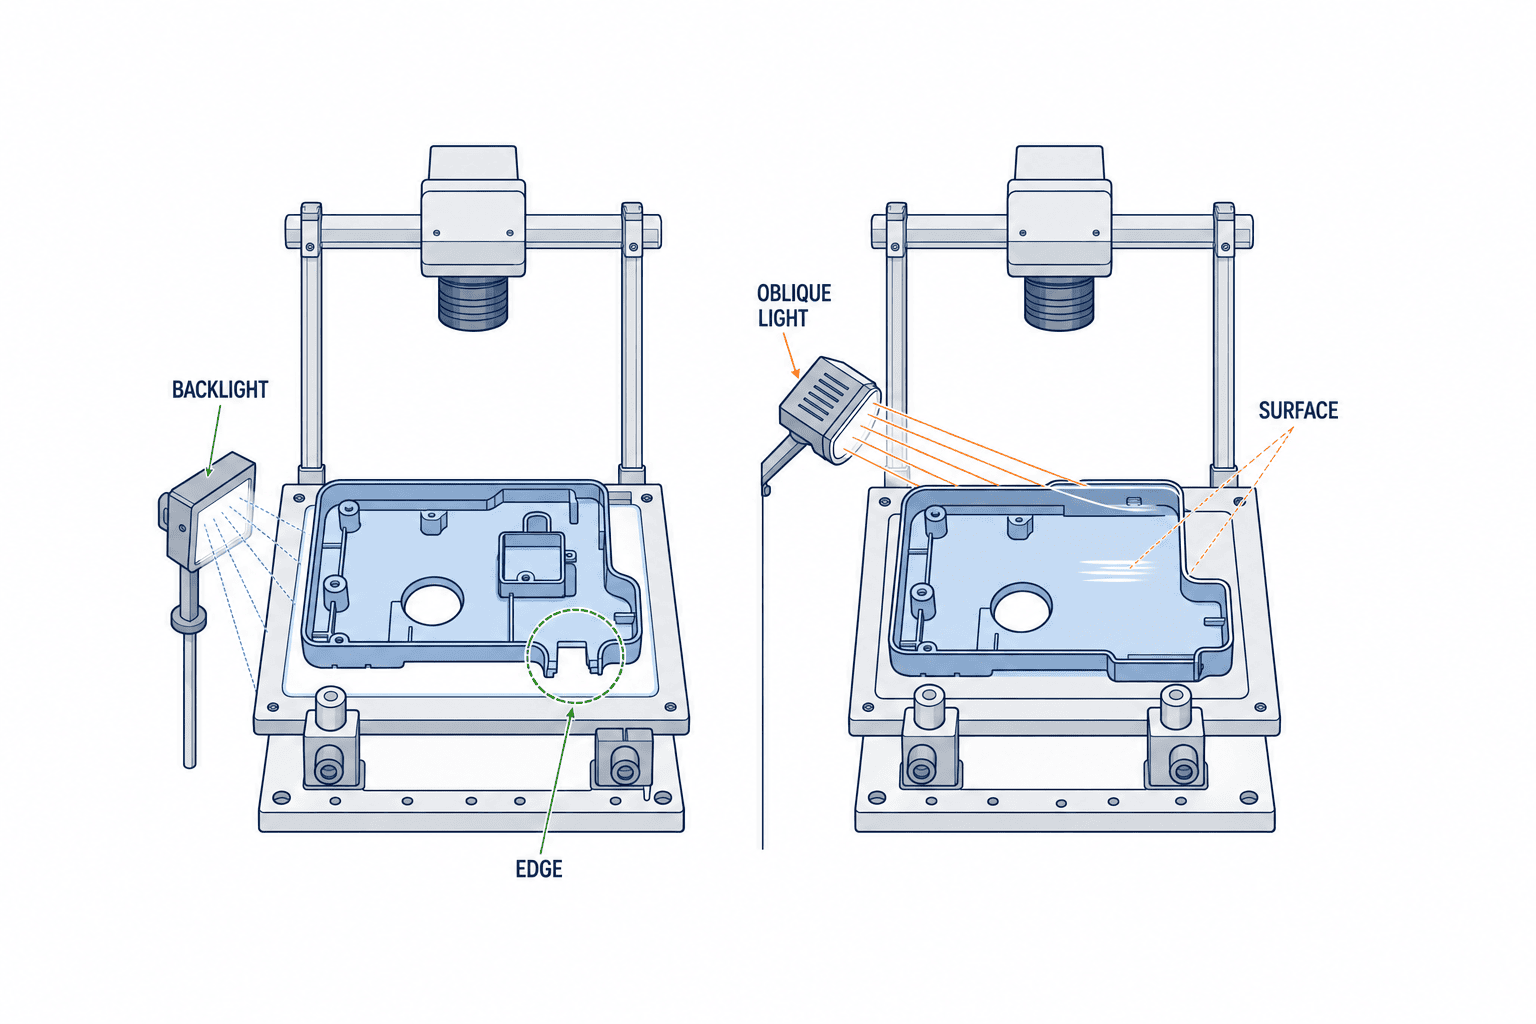
ショートショットの輪郭確認には背面照明が有効な候補ですが、背面から見えない穴の底や表面の焼けには別の撮像が必要です。バリは端部に斜光を当てて突出を強調する方法が候補です。ヒケは表面の反射線のゆがみを使う場合、照明とカメラの角度を固定しなければ微小な姿勢差が欠陥に見えます。焼けの色差を見るなら照明の色温度、露光、ホワイトバランス、周囲光を管理します。Baslerの照明解説も、照明が検査対象とのコントラストを作る要素だと説明しています。
撮像試験は「カメラ一台・照明一種類」を前提に始めない方が合理的です。端部輪郭を取る背面照明、表面を確認する拡散照明、凹凸を見せる斜光を欠陥別に並べ、何を検出でき、何を見逃すかを比較します。ただし照明を増やせば露光時間、ハウジング、発熱、清掃と保守工数も増えます。試作品は連続撮像し、ランプの経時変化、レンズの汚れ、昼夜の外光、透明・黒・高光沢グレードの差を記録します。一般的な照明方式の詳細はAI外観検査の照明選定ガイドに譲り、ここでは成形品固有の欠陥との対応を優先します。
撮像面にある離型剤、粉じん、結露、静電気で付着した小片は、欠陥らしく写る場合があります。一方、実際のバリが治具の影に隠れることもあります。治具の洗浄周期、照明の点検、カメラの固定確認を装置仕様に入れてください。良品誤排出が増えたとき、AIの再学習だけを先に指示するのではなく、同じ良品の再撮像で画像条件が変わったかを調べます。
黄金サンプルと学習データを分けて管理する
導入時には「黄金サンプル」を承認します。ただし実物一個だけでは、色、金型キャビティ、材料ロット、表面シボ、金型摩耗の許容幅を代表できません。SKUごとに代表良品、限界良品、明白な不良、境界不良を集め、欠陥の位置と判定理由を添えます。現物は時間とともに傷や退色が起こるため、保管条件と入れ替え規則を決め、元画像と図面版を保存します。
AIモデルを学習するセット、しきい値調整に使うセット、最後まで触らない受入セットを分けます。同じショットから出た連続品を三つのセットにばらまくと、ほぼ同じ状態を学習と評価の両方で見ることになり、現場性能を過大評価します。日、材料ロット、金型キャビティ、設備、照明状態を跨ぐ分割を検討します。MVTecの産業用異常検知データセットは良品画像と欠陥テスト画像を分けて評価する例ですが、その公開データで良い成績でも自社の成形品の受入結果にはなりません。なお同データセットには非商用ライセンス条件があるため、そのまま商用学習素材として使う前提を置かないでください。
不良画像が少ないとき、正常画像からの異常検知を候補にできます。しかし異常スコアだけでは「どの欠陥で、出荷を止めるべきか」は決まりません。正常な刻印変更、樹脂色の許容差、金型の微細な痕跡を異常と誤認することもあります。初期の検証では欠陥位置を示せるか、限界良品を通せるか、未知欠陥を保留に回せるかを同じ受入セットで試します。未知欠陥の全種類を先に学習することはできないため、保留と人の確認経路を残します。
ラベルは品質部門だけで閉じないことが大切です。顧客仕様を知る営業・品質、金型と成形現象を知る技術、排出装置を保守する設備が、争点となるサンプルに対して同じ結論を出せるようにします。判断が割れた画像は無理に多数決でラベル化せず、仕様未定の課題として扱います。最終ラベル、判断日、承認者、対象SKU、顧客図面版を保存します。
判定は製品の排出先まで追跡する
検査ソフトの画面に「NG」が表示されても、その品物を実際に隔離できなければ検査は成立しません。撮像位置からエジェクト位置までの距離、製品の移動、PLCの遅延、バッファ内の順序、エアブローやプッシャーの動作時間を測ります。取り出しロボットが良品・不良品・保留品を別トレーへ置く方式なら、空トレー検知、満杯、把持失敗、取り違えに対する動作が必要です。
一つのショットから複数キャビティ品が出る場合は、画像と実物の対応をFATでもSATでも確認します。手作業で混合したサンプルを流す試験だけでは、ショット順やキャビティ順のずれを試せません。良品、不良、保留を交互に流し、コンベア停止・再起動、センサー欠落、通信断、レシピ切替を混ぜて、品物ごとの最終着地点を記録します。判定にタイムアウトが生じた品物を「良品扱い」へ自動で倒さない設計を基本候補としてRFPに明記します。実際のフェイルセーフは製品リスクと設備構成に合わせて決めます。
レビュー担当者の画面には、元画像、欠陥候補の位置、SKU、キャビティ、判定理由、しきい値、撮像時刻を出します。人が覆したときは元判定を消さず、変更者と理由を追加します。再検査可能なら、同一品物を同条件で撮り直した画像を紐付けます。保留品がライン横に滞留する場合、容器の識別、封緘、シフト間引継ぎ、廃棄・再加工・出荷の承認が必要です。単に「AIが苦手な品物は人が見る」では工数や責任の見積もりになりません。
見逃し率・良品誤排出率は欠陥別に定義する
「検出精度99%」は、母数、欠陥の重さ、どの品種かが分からなければ購買判断に使えません。欠陥別の見逃し率は、合意した不良サンプルのうち良品として通過した数をその欠陥の不良サンプル数で割ります。良品誤排出率は、合意した良品サンプルのうち不良または保留に回った数をその良品サンプル数で割ります。保留を「検出成功」に含めるかは明示します。検査不能、未撮像、排出失敗は別の件数として記録し、分母から都合よく除外しません。
たとえば仮に100個の不良サンプル中3個を良品へ通したなら、そのテスト条件での見逃し率は3/100=3%です。これは自社ラインの例示計算であり、一般的な装置性能でも推奨許容値でもありません。バリのように局所的な欠陥は位置別に、ヒケのように光に依存する欠陥は照明状態別に集計します。顧客が「欠けはゼロ見逃し」を要求するなら、必要な試験個数、代替の物理検知、二次検査を含めて実現性を相談します。少数サンプルでゼロ件だったことは、将来のゼロ保証ではありません。
装置の目標は画像分類の点数だけではありません。投入数、撮像成立数、正しいSKU判定数、良品排出数、不良隔離数、保留数、排出失敗数、手直し数、出荷前検査で見つかった流出数を一本の流れで追います。歩留まりの分母を「全投入品」とするか「撮像可能品」とするかで数字が変わります。FAT前の基準期間とSAT期間で定義を変えないでください。人手の再確認率が高ければ、判定時間が短くても省人効果は小さくなります。
RFPには成形品の実物条件を渡す
RFPの冒頭には一文で目的を書きます。例は「タイ工場の黒色樹脂ハウジング3 SKUについて、ショートショット・パーティングラインのバリ・可視面のヒケ・焼けを成形後に検査し、個体IDを維持して良品、不良、保留へ分ける」です。SKU数や欠陥は実案件に合わせて置換してください。製品写真だけ渡して「AIで全部見てほしい」と書くと、提案ごとに検査範囲が変わり、価格を比較できません。
| RFPの入力 | 必須内容 | 見積もりに効く理由 |
|---|---|---|
| 製品・図面 | SKU、材質・色、表面仕上げ、可視面、図面版、顧客基準 | 欠陥の場所と限界、撮像面が定まる |
| 成形・搬送 | 金型・キャビティ数、ショット周期、取り出し方法、冷却位置 | 治具、カメラ数、搬送と個体IDが決まる |
| 欠陥サンプル | 欠陥種、限界良品、不良、異議事例、発生頻度 | 学習・評価・保留設計が決まる |
| 設備環境 | 外光、粉じん、離型剤、振動、清掃、保全時間 | 照明とカバー、維持費が変わる |
| 連携 | PLC、ロボット、MES、SKUレシピ、ログ保存 | 排出同期、追跡、復旧方法が決まる |
| 受入 | 欠陥別母数、許容値、連続運転、再試験条件 | FAT/SATの合否が曖昧にならない |
見積もりはカメラ、レンズ、照明、カバー、治具、反転機構、PCとAIソフト、PLC改修、排出機構、サンプル作成、設置・調整、教育、予備品、再学習、タイ国内支援を分けてもらいます。写真だけ送った遠隔PoCと、実機・実ラインでのSATは価格も責任も異なります。追加SKU、新色、金型改修時のレシピ更新費用も明示させます。ソフトのライセンス期間や画像保存費用が別建てなら年間費用に入れます。導入可否は初期価格だけでなく、保留の人手と流出・誤排出コストを含む総費用で判断します。
外観規格、撮像条件、判定しきい値は発注時点ですべて確定しない場合もあります。そのときは「PoCの結果で共同確定する項目」を別表にし、確定期限と承認者を置きます。未確定項目を無言でベンダー任せにすると、FATで「検出できた」「そもそも対象外だった」という争いになります。契約には、持ち込むサンプルの所有権、画像の利用目的、学習データの持ち出し、遠隔保守の権限、モデルとレシピの引渡範囲も記します。
PoCは撮像成立から判定・排出まで段階化する
初期PoCでは一度に全SKUと全欠陥を成功条件にせず、判断ゲートを置きます。第1ゲートは撮像です。最も難しい黒色・高光沢・透明・微細シボの組み合わせで、欠陥が安定して見えるか試します。第2ゲートは判定です。独立した良品・不良・境界サンプルで、欠陥別の見逃しと誤排出を測ります。第3ゲートは搬送です。撮像した品物と排出された品物が一致するかを、ライン速度変動と停止・再起動を含めて確認します。
ゲートに失敗したらAIモデルだけを複雑化しません。撮像面を増やす、治具を直す、照明を変える、製品を冷やしてから撮る、物理的な寸法検査を足す、工程側で欠陥発生を抑えるなど、原因に対応した選択肢を比較します。モデルで画像にない情報は回復できません。例えば裏側のショートショットを表側一枚から確実に判定するという要求は、別視点が必要かを先に調べるべきです。
PoCの報告書には成功した写真だけでなく失敗画像を残します。照明の設定、レンズ焦点、治具版、モデル版、学習データ版、SKU、金型・キャビティ、材料ロット、判定時刻と排出先を紐付けます。サンプル数が少ない欠陥は「未評価」と表記します。出荷リスクが高い欠陥で試料が不足するなら、量産開始前に追加製作するか、検査工程を二重化するか、工程側の管理値で補完するかを品質部門が決めます。
FATとSATを同じ合否表でつなぐ
複数キャビティの試験は「平均」だけで終えない
複数個取りの金型では、同じショットでもキャビティの位置や冷却条件により、色、光沢、バリの出方が偏ることがあります。受入試験では全キャビティの良品を混ぜた平均値だけでなく、キャビティ別の画像成立数、良品誤排出数、不良見逃し数を確認します。例えば一つのキャビティだけ治具に当たって傾く場合、全体平均は良好でもそのキャビティの出荷品質が悪くなります。どのキャビティが検査装置の視野内で何番目に現れるか、金型変更後も同じ並びを維持するかを設備と成形の担当者で確認してください。
自然発生した欠陥を全キャビティで均等に集めることは難しい場合があります。その際は実際に存在する試料の内訳を開示し、欠けている組み合わせを「未検証」とします。特定キャビティ由来の不良画像を別キャビティへコピーして評価数を水増ししません。試験時のシーケンスは、同じ欠陥を続けて流すだけでなく、良品と境界品の間に不良品を入れ、先行品の判定が次の品物の排出へずれないことを確認します。画像分類が正しくても、品物の追跡が一つずれれば不良流出と良品廃棄を同時に起こします。
合否の判定権限を試験前に決める
受入試験の当日に初めて「このヒケは良品か」と議論すると、供給者の性能と顧客仕様の不一致を区別できません。試験前に品質部門が限界サンプルを承認し、製造部門が通常の材料・金型・サイクルを確認し、設備部門が搬送と排出条件を承認します。供給者は同じサンプルと条件で試験可能かを確認します。顧客の判断が必要な外観なら、その回答待ちの品物を受入母数へ混ぜないようにし、判断が得られるまで暫定の保留運用を定めます。
試験後の不一致は、モデルが見逃したのか、画像が不鮮明だったのか、そもそも未承認の外観基準だったのか、排出先を取り違えたのかに分解します。再試験するときは同じ画像だけで再計算するのか、照明や治具を変えて撮り直すのかを記録し、初回の結果を残します。設定を何度も変えて最高値だけを報告すると、量産で維持できる性能が見えなくなります。この変更履歴はSATへ持ち込み、工場側が再現できる調整手順にします。
見積もり時にも受入時にも、サンプルの「数量」と「多様性」を別の欄に記載します。千個の同色・同キャビティ良品があっても、別色や夜間照明に対する根拠にはなりません。欠陥一種類について多くの画像があっても、すべて同じ不良品を角度を変えて撮っただけなら独立した試験例は一個です。試料を集めた日、ショット、材料ロット、キャビティ、保管状態を記録し、評価担当者が事後に追えるようにします。実際の不良が希少なら、その不足を契約上の制約として明記し、量産初期の追加採取と再判定の期限を設けます。これにより、試験室での成功を過大に一般化せず、残る不確かさを工場と供給者が同じ表で管理できます。
FATは供給者の環境で、装置の検出、排出、ログ、異常動作を合意サンプルで試す場です。SATはタイ工場の実ラインで、外光、振動、材料差、シフト運用、PLC信号、保守手順まで試す場です。FATで通過したからSATも通るとは限りません。NISTのAIリスク管理資料も、評価条件の代表性、配備後の監視、適用範囲外での安全な挙動を重要な検証対象にしています。これは工場向けの性能規格値を定めるものではなく、受入計画を作る際の考え方として使います。
| 試験項目 | FATで見ること | SATで追加すること | 残す証拠 |
|---|---|---|---|
| 欠陥別判定 | SKU・面・欠陥別の独立サンプル、境界品 | 実ロット、実キャビティ、シフト差 | 元画像、正解ラベル、判定、モデル版 |
| 撮像安定 | 照明、焦点、姿勢の変動、汚れ模擬 | 実外光、清掃前後、振動 | 撮像条件、再撮像結果 |
| 排出一致 | 良・不良・保留を交互に流す | 実PLC、停止・再起動、満箱 | 個体ID、時刻、最終トレー |
| 異常時 | カメラ断、通信断、タイムアウト | 電源復旧、保守後の再校正 | アラーム、復旧操作、責任者 |
| 運用 | レシピ変更と承認、画像保存 | 現地作業員が手順通り実行 | 署名、教育記録、手順書版 |
受入表には試験個数、サンプル選定者、欠陥の重さ、分母、しきい値、除外条件、再試験回数、判定権限を書きます。FATの課題をSATへ持ち越すときは、残課題、暫定対策、量産許可条件、期限を署名付きで残します。SATではベンダーが横で操作した一日だけでなく、工場側の担当者が通常シフトで起動、品種替え、清掃、復旧、保留品処理までできるかを確認します。タイ語または現場で使う言語のアラーム、手順、教育資料も試験してください。
稼働後の再学習と変更管理を契約する
合格後も金型は摩耗し、樹脂材料や顔料、照明、レンズ、治具が変わります。毎週または毎ロットなど固定頻度だけで再学習するのではなく、良品誤排出、保留比率、撮像失敗、未分類画像、顧客不良、レシピ変更を監視します。異常が出たら、まず画像条件、治具位置、材料、金型、PLC信号を切り分け、原因に合う対策を選びます。再学習を行う場合は新旧モデルを同じ独立受入セットで比較し、旧モデルへ戻せるようにします。
性能を追う最小単位は「SKU×欠陥×撮像条件」です。全体平均だけでは、まれだが重大なショートショットの悪化が、数の多い良品で隠れます。モデル更新履歴と欠陥分類表の版を結び、どのロットから新しい判定が適用されたか追えるようにします。画像の保存期間、個人情報が写り込まない撮像範囲、権限とバックアップを工場規則に合わせます。外部クラウド処理なら通信断時の振る舞いと遅延上限を決めます。
供給者との保守契約には、カメラ・照明・レンズ・治具・AIソフト・PLC・排出機構の責任境界を載せます。故障時に「画像は正常」「信号は送った」と各社が言い合わないよう、時刻同期、判定ID、信号の応答確認とログ保存先を決めます。交換部品、校正治具、現地対応時間、休日の連絡先、追加SKUの費用を見積もりに含めます。設備の停止を避けるために人手検査へ切り替えるなら、その間の隔離と再検査の記録方法も決めます。
よくある質問
射出成形品の外観検査AIでショートショットとバリを一台で見られますか?
一台のカメラで見られる品物もありますが、ショートショットに有効な輪郭撮像と、型割面の浅いバリに有効な斜光撮像は要求が違います。最小欠陥、面、製品姿勢を現物で検証し、必要なら照明や視点を分けてください。裏面や影の欠陥を一視点で保証しないでください。
ヒケは普通の2Dカメラで測れますか?
反射変化を使って「疑わしい」と判定できる場合はありますが、明暗だけからくぼみの深さを保証できません。深さや寸法が契約上の受入値なら、校正した形状測定を別途検討します。表面外観の許容と寸法公差も分けて記載します。
不良サンプルが少なくても導入できますか?
良品画像を使った異常検知や、人工的に作った欠陥試料で撮像可否を調べることはできます。ただし未知の不良を漏れなく見つける保証にはなりません。独立受入セットの不足を明記し、保留ルートと追加試験の条件を決めます。
AI判定だけで出荷検査を置き換えられますか?
顧客仕様、欠陥リスク、画像で見えない欠陥、現場での排出一致を確認してから判断します。外観AIが内部欠陥や機械的強度を自動的に保証するわけではありません。必要な寸法・機能検査は別途残します。
導入費用を比較するとき、何を同条件にしますか?
SKU、検査面、最小欠陥、サイクル、良品・不良・保留の排出方法、ログ、FAT/SATサンプルと合否基準を揃えます。照明や治具、PLC改修、追加SKU、保守が見積もり外だと初期価格だけでは比較できません。
まとめ
射出成形品の外観検査AIは、欠陥名をAIへ渡すだけの案件ではありません。ショートショット、バリ、ヒケ、焼けについて「場所・許容・撮像・判定・排出」を同じSKUと個体IDで結ぶ仕事です。まず図面と黄金サンプルで合否を合わせ、治具と照明で画像を安定させ、独立サンプルで欠陥別の見逃しと誤排出を測り、最後に実ラインの排出先までFAT/SATで確認してください。
タイ工場で成形品の検査を検討中なら、サンプルと現行工程が揃い切っていない段階でもTOMAS TECHへご相談ください。対象欠陥と撮像・搬送条件を整理し、装置メーカーへ渡せるRFPの骨子づくりから支援できます。
参考情報
- KEYENCE, Plastic Injection-Molded Part Inspection — 射出成形品検査の対象と手法。
- Autodesk Inventor Help, Glossary: short shot, flash and sink mark — 成形欠陥の定義。
- Autodesk Moldflow, Air traps result — エアトラップと焼け・未充填。
- Autodesk Moldflow, Troubleshooting sink marks and voids — ヒケとボイドの区別。
- Basler, Light in Machine Vision — 照明とコントラスト。
- MVTec, MVTec AD — 良品・不良画像の分割例とライセンス。
- ISO, ISO 20457:2026 Scope — プラスチック成形品の幾何・寸法公差と受入条件。表面欠陥は範囲外。
- NIST, AI RMF Core — 評価条件、配備後監視、安全な動作の考え方。


