


工数管理システムの導入を検討するタイの工場では、よく似た状況を見かけます。作業者が紙の工数票(作業日報)に「どのオーダーを何時間やったか」を書き、班長が回収し、事務員がExcelに転記して、月末に集計する。集計が終わるころには翌月の半ばで、結果を見ても「見積の工数は合っていたのか」「残業はどこで発生したのか」がはっきりしない。アユタヤ、チョンブリー、ラヨーン、バンコク近郊の日系の金属加工、樹脂成形、組立、電子部品の工場で、珍しくない光景です。
この記事は、そうした工場の工場長、生産管理課長、原価担当、IT担当に向けて、工数管理システムを入れるときに「何を、どの粒度で、どの方式で記録し、勤怠とどう突き合わせ、いくらで、どう進めるか」を整理した実務ガイドです。
最初に、この記事の主張をまとめておきます。
勤怠システムで分かるのは「会社が払った時間」です。工数管理は「その時間を、どのオーダー・どの工程・どの作業に使ったか」を記録するものです。目的は事務を減らすことではなく、見積・原価・人員計画を実績で直すことにあります。
工数管理システムがうまくいかない典型は、次の3つです。
- ①記録の粒度を細かくしすぎて、入力が続かない
- ②勤怠の時間と合わず、誰もデータを信用しない
- ③集めたデータの使い道(見積・原価・能率改善)が決まっていない
ですから、製品を比べる前に、次の3つを先に決めておくことを勧めます。
- (a) 答えたい問い(例:見積工数は実績と合っているか)から、必要な最も粗い粒度を決める
- (b) 勤怠の時間との差(未割当時間)を、毎日ゼロに近づける運用ルールを決める
- (c) 集めたデータを、見積と原価にどう戻すかを書いておく
なお、この記事は特定の製品を推奨したり、ランキングを付けたりするものではありません。法務・税務・労務のアドバイスでもありません。タイの労働法や個人情報保護法(PDPA)は「確認すべき論点」として紹介するもので、最終的な判断は専門家に確認してください。試算に出てくる人数、時間、単価、費用は、すべてこの記事のための仮の数字です。
なぜ今、タイ工場で工数管理を見直すのか
生産と受注は伸びている
タイの製造業の直近の数字は、受注が増えていることを示しています。ロイターの報道によると、タイ工業省の製造業生産指数(MPI)は2026年8月に前年同月比+4.44%で、ロイター調査の市場予想+1.0%を上回りました。ただし工業省はこのとき、新しい電子製品を加えウエイトを変えるなど、MPIの算出方法を改定しています。2026年8月以降の数字は、旧系列と単純には比べられません。
S&P GlobalのタイManufacturing PMIは、2026年9月に54.3(8月は53.8)で、2025年12月以来の高い水準でした。Trading Economicsの報道では、生産は9カ月ぶりの速さで拡大し、新規受注は6カ月で最も強かった一方、雇用は自然減でやや減っています。
人の時間の単価は上がっている
一方で、人の1時間あたりのコストは下がりません。
タイの現行の最低賃金は、賃金委員会の告示第14号によるもので、2025年7月1日に施行されました(タイ労働省が掲載する非公式英訳による)。日額は県などの区分ごとに337〜400バーツで、告示は17の区分に分かれています。
| 日額 | 主な対象(告示第14号、抜粋) |
|---|---|
| 400バーツ | バンコク、チャチューンサオ、チョンブリー、プーケット、ラヨーン、スラートターニー県サムイ郡 など |
| 372バーツ | ナコンパトム、ノンタブリー、パトゥムターニー、サムットプラカーン、サムットサーコン |
| 357バーツ | コンケン、チェンマイ(ムアン・チェンマイ郡は別の区分)、プラーチーンブリー、プラナコーンシーアユタヤ、サラブリー |
| 337バーツ | ナラティワート、パッタニー、ヤラー(最も低い区分) |
同じ告示は、最低賃金の「1日」を通常の労働時間とし、健康・安全に有害な業務では7時間、その他の業務では8時間を超えないものとしています。つまり、チョンブリーやラヨーンの400バーツなら、400÷8=50バーツが1時間あたりの目安になります。2026年10月時点で、WageIndicatorの最低賃金ページは全77県について「2025年7月1日から有効」の賃金を掲載しており、Trading Economicsも2026年の最高区分を400バーツ/日のまま表示しています。この記事の調査の範囲では、第14号より後の最低賃金の改定は確認できませんでした。
ただし、最低賃金だけが動くわけではありません。タイの経済ニュースサイトmitihoonの2026年6月4日の記事によると、賃金委員会は129職種の技能別賃金を2.9%を基準に調整すると決めました(最低賃金そのものの改定ではありません)。
さらに、従業員福祉基金への拠出が2026年10月1日に始まりました。会計事務所Forvis Mazarsの解説によると、対象は従業員10人以上の雇用主(法人単位で支店も合算)で、当面は賃金の0.25%を労使それぞれが拠出し、将来は0.50%へ引き上げられる予定です。賃金のベースに上限・下限はなく、給与・手当・成果給などを含みます。残業代や賞与は賃金ベースに含まれません。納付期限は翌月15日で、初回は2026年11月15日です。全従業員をカバーするプロビデントファンドなどを持つ雇用主は免除されます(法律事務所DFDLの解説)。
人手は簡単には増やせない
労働市場の側でも、人を足して回すやり方は難しくなっています。国家経済社会開発評議会(NESDC)の2026年第2四半期の数字(The Thaigerの報道)では、失業率は0.95%と低い一方、平均月額賃金は15,937バーツで、インフレ率2.70%を考えた実質賃金は−2.88%でした。週50時間を超えて働く人は650万人に増え、当局は生活費を補うための追加労働と説明しています。
生産性の伸びも鈍っています。アジア生産性機構(APO)の2026年8月28日のプレスリリースによると、APO Productivity Database 2025でタイの労働生産性の上昇率は2015〜2023年の平均で2.1%と、2010〜2015年の4.8%から下がり、全要素生産性の伸びは平均でゼロでした。APOは、人口の高齢化が労働力の拡大を制約しているため、1時間あたり・資本1単位あたりの付加価値を高める必要があるとしています。
「受注は増えるが、人の時間の単価は上がる」
まとめると、受注は増えているのに、人の1時間あたりのコストは上がり、人を足すことも簡単ではありません。この条件のもとでは、「その1時間を何に使ったか」を知らないまま見積を出し、残業で吸収し続けるやり方は、だんだん割に合わなくなります。工数管理を見直す理由はここにあります。人の作業時間そのものを減らす自動化の考え方は、労務費削減と自動化の記事で扱っています。この記事では、その前段として「時間の使い方を測る」部分に絞ります。
工数管理とは:勤怠時間との違い
工数の定義
工数管理とは、仕事にかかった人の時間を、仕事の単位(オーダー、工程、作業)ごとに記録し、計画や標準と比べて使うことです。
日本の生産管理用語の規格JIS Z 8141:2022は、「工数」を「仕事量の全体を表す尺度で,仕事を一人の作業者で遂行するのに要する時間」と定義しています(用語番号1227。この記事では規格の転載サイトで確認しました)。旧版のJIS Z 8141:2001は、工数の単位を「人・時間」「人・日」と書いています。たとえば作業者3人が2時間かかった仕事なら、3人×2時間=6人・時間です。
英語圏のERPでも、考え方は同じです。SAPの用語集は「time ticket(時間票)」を「従業員の実際時間と生産数量を記録する文書」と説明し、作業完了の確認と作業報酬の支払に使うとしています。紙の工数票は、まさにこの時間票です。
勤怠管理と工数管理は、見ている時間が違う
ここで大事なのは、勤怠管理と工数管理の違いです。
| 項目 | 勤怠管理 | 工数管理 |
|---|---|---|
| 記録するもの | 出勤・退勤、休憩、残業、休暇 | その時間を、どのオーダー・工程・作業に使ったか |
| 主な目的 | 給与計算、労働時間の法令対応 | 見積・原価・人員計画・能率改善 |
| 時間の正本 | 給与計算の正本 | 勤怠の時間を内訳に分けたもの |
| 主な利用者 | 人事・給与担当 | 生産管理、原価担当、工場長、班長 |
勤怠システムは「会社が何時間分の賃金を払ったか」を正しく記録します。しかし、その時間のうち何時間が製品の加工に使われ、何時間が段取りや材料待ちに使われたかは分かりません。工数管理は、勤怠の時間を「使い道」に分ける仕組みです。そのため、勤怠と工数は突き合わせる相手どうしの関係になります。シフト・残業・PDPA対応を含む勤怠システムの選び方は、勤怠管理システムの記事で整理しています。
直接工数、間接工数、段取り、手待ち、未割当
工数をどう分けるかは会社によって違いますが、工場で一般に使われる分け方は次のとおりです。なお、直接工数・間接工数という言葉は、JIS Z 8141:2022の今回確認できた範囲には定義が見当たらなかったため、ここでは一般的な用法として説明します。
- 直接工数: 特定のオーダーや製品の加工・組立に直接使った時間
- 段取り: オーダーの切替、治具・金型の交換、材料の準備などの時間。JIS Z 8141:2022は、主体作業と準備段取作業を遂行するために直接必要な時間を「正味時間」としています
- 間接作業: 清掃、会議、教育、保全の手伝いなど、特定のオーダーに結び付かない仕事の時間
- 手待ち: 材料待ち、設備故障、指示待ちなどで、働けるのに仕事がない時間
- 未割当: 勤怠上は働いているが、どの仕事にも記録されていない時間
最後の「未割当」は、工数管理システムで最初に見るべき数字です。未割当が大きいということは、工数の記録が勤怠の時間を説明できていない、つまりデータがまだ信用できないということだからです。
1人1か月の時間を分けてみる
具体的に、作業者1人の1か月を分けてみます。以下はこの記事のための仮の数字です。
- 勤怠上の支払時間: 所定26日×8時間=208時間、これに残業12時間を足して220時間
- その内訳: 直接工数150時間、段取り18時間、間接作業22時間(清掃・会議・教育)、手待ち14時間(材料待ち・設備故障)、未割当16時間
合計を確かめると、150+18+22+14+16=220時間で、勤怠の時間と一致します。
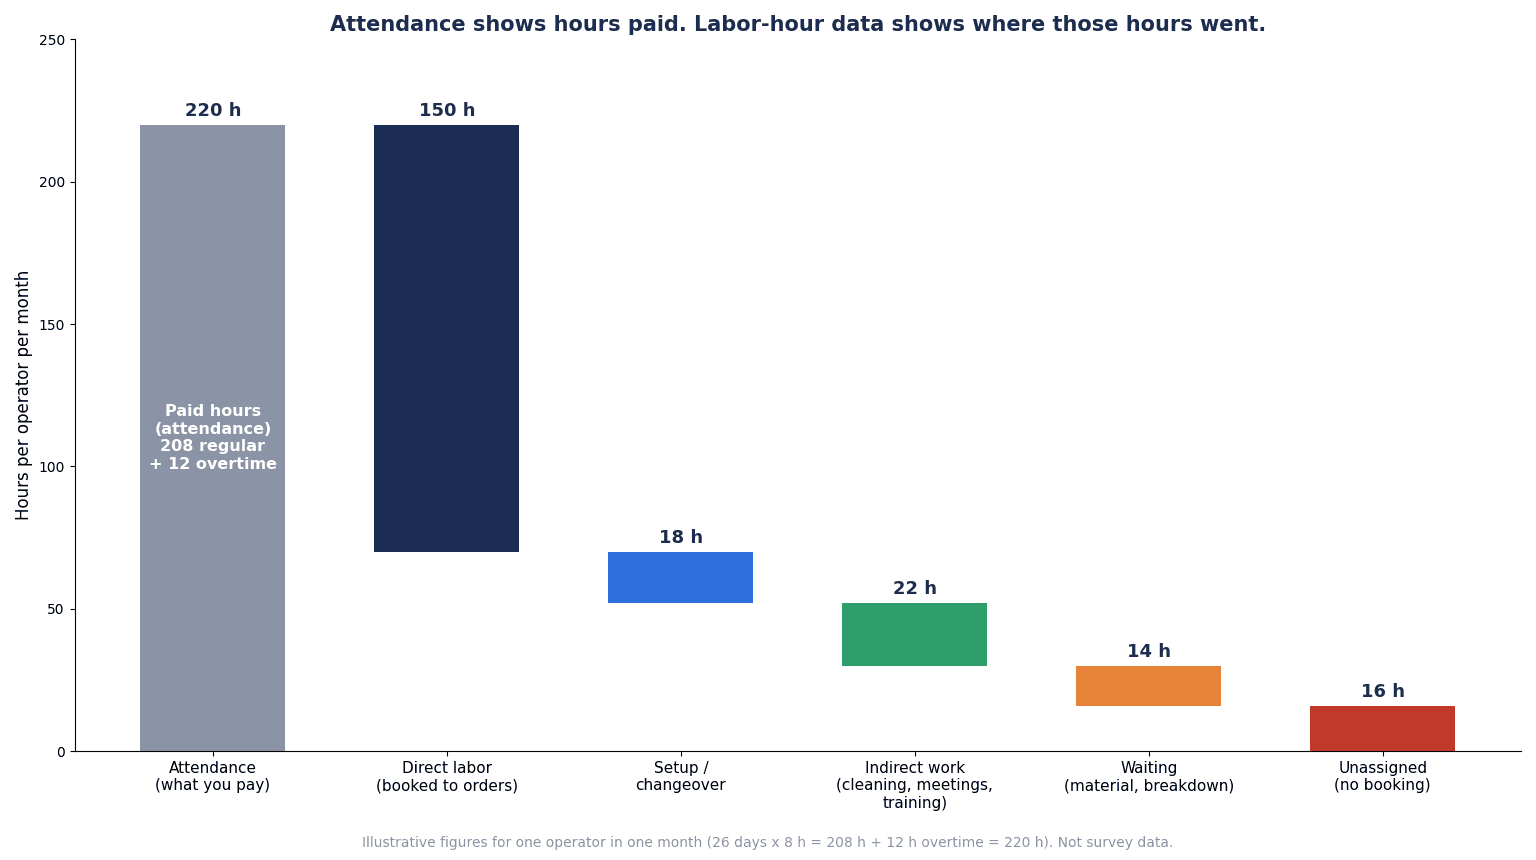
上の図は、この220時間の内訳を積み上げたものです。勤怠システムだけを見ていると、この作業者の時間は「220時間(うち残業12時間)」としか見えません。工数を分けると、製品に直接使ったのは150時間で、手待ちと未割当を合わせた30時間(14+16)は、何に使われたかが説明できない、または待っていた時間だと分かります。この30時間は、残業12時間を上回っています。手待ちと未割当を減らせれば残業を減らせる可能性がある、という見方ができるのは、工数を分けたときだけです。
標準工数と実績工数、能率と稼働率
標準工数と実績工数
工数のデータを使うには、比べる相手が必要です。それが標準工数です。
JIS Z 8141:2022は「標準時間」を、その仕事に適性をもち習熟した作業者が、所定の作業条件の下で、必要な余裕をもち、正常な作業ペースによって仕事を遂行するために必要とされる時間、と定義しています。日本IE協会の解説では、標準時間=正味時間+余裕時間、正味時間=観測時間×レイティング係数です。
工場の実務では、この標準時間に数量を掛けたものを「標準工数」、実際に記録された時間を「実績工数」と呼ぶことが多いでしょう。標準時間を測る方法には、ストップウォッチによる時間観測のほか、カメラ映像から作業時間を自動で計測する方法もあります。後者については動作分析AIの記事で扱っています。
能率と稼働率
標準工数と実績工数を比べる指標として、一般に「能率(作業能率)」が使われます。よく使われる式は次のとおりです。
- 能率=標準工数÷実績工数
ただし、この式はJIS Z 8141:2022の今回確認できた範囲には定義が見当たらなかったため、一般的な用法として紹介します。社内で使う前に、式と、どの時間を分母に入れるかを決めておく必要があります。
一方、「稼働率」と「生産性」はJIS Z 8141:2022に定義があります。
- 稼働率: 就業時間に対する人の、又は利用可能時間に対する機械の、有効稼働時間の比率
- 生産性: 投入量に対する、産出量の比率
製造オペレーションのKPIを定めた国際規格ISO 22400でも、生産系のKPIとして作業者の効率(Worker efficiency)や段取り比率(Setup ratio)などが挙げられています(ビャウィストク工科大学の論文の整理による。式の詳細は有償の規格本文で確認してください)。
簡単な計算例
以下はこの記事のための仮の数字です。
ある部品の標準時間が1個6分で、100個のオーダーを流したとします。
- 標準工数: 6分×100個=600分=10時間
- 実績工数(記録された時間): 12.5時間
- 能率: 10÷12.5=0.8 → 80%
能率80%ということは、標準より2.5時間(12.5−10)多くかかったということです。この差を金額にする方法として、米国の会計の教科書OpenStax『Principles of Accounting, Volume 2』は、直接作業時間差異を次の式で示しています。
- 直接作業時間差異=(実際作業時間−生産数量に対する標準時間)×標準賃率
時間単価を70バーツと仮に置くと、(12.5−10)×70=175バーツの不利差異です。1件では小さな金額ですが、繰り返し流れる品番で毎回起きているなら、見積そのものを直す理由になります。
稼働率も、前の章の1人1か月の例で計算できます。直接工数150時間と段取り18時間を「有効稼働」と数えるなら、(150+18)÷220=168÷220≈76%です。段取りを有効稼働に入れるかどうかで数字は変わるので、ここも社内で定義を決めておく必要があります。工場のKPIを頻度で分け、ボトルネックだけを測る考え方は、工場のKPI管理の記事で整理しています。
工数管理システムが定着しない3つの理由
手作業の記録はまだ多い
工場のデータの多くは、今も手で記録されています。全米製造業者協会(NAM)傘下のManufacturing Leadership Councilの調査(2024年8月発表。米国中心で、記事にサンプル数の記載はありません)では、70%の製造業者がいまだに手作業でデータを集めていると答えました。調査会社IoT Analyticsの推計(2025年12月発行のレポートの紹介記事。手法は未開示)では、2024年に世界の工場の54%が、紙とペンまたはスプレッドシートで製造オペレーションを管理していました。
ただし、手作業から抜け出すことだけが目的ではありません。工数管理システムを入れても定着しない工場には、次の3つのどれかが当てはまることが多い、というのがこの記事の見立てです。
理由①:粒度を細かくしすぎて入力が続かない
「せっかくシステムを入れるのだから、作業要素ごとに開始・終了を取りたい」という要望はよく出ます。しかし、入力の回数が増えるほど、作業者と班長の時間が入力に使われます。入力が負担になると、作業者は後でまとめて入力するようになり、記録の時刻は実際とずれていきます。細かく取ったつもりのデータが、実は記憶に頼った推定値になる、ということが起きます。
理由②:勤怠の時間と合わず、誰も信用しない
工数の合計が勤怠の時間と合わないと、管理者はデータを信用しません。給与計算の文脈ですが、EYが米国の給与業務担当者508人を対象に行った調査(給与ソフト会社Paycomが2022年12月に発表。対象は米国本社・従業員250〜10,000人の企業で、製造業に限らない)では、打刻漏れや誤打刻の修正が最も時間のかかる作業で、前会計年度に従業員1人あたり26分かかっていました。勤怠の打刻だけでもこれだけ修正が出ます。工数はさらにその内訳なので、差を毎日埋めるルールがなければ、月末に合わせるのはほぼ不可能になります。
理由③:使い道が決まっていない
工数のデータを集めても、それで何を直すのかが決まっていなければ、月次の報告書が1枚増えるだけです。先のManufacturing Leadership Councilの調査でも、製造データを使って業績の予測をしているのは30%にとどまっていました。工数データの使い道は、主に3つです。
- 見積: 見積工数と実績工数を比べ、繰り返し品番の見積や価格を直す
- 原価: オーダー別・品番別の労務費を実績で計算する
- 能率改善: 手待ち・未割当の原因を潰し、残業や人員計画を直す
どれに使うかによって、必要な粒度も、比べる相手も変わります。次の章では、この「問いから粒度を逆算する」考え方を説明します。
記録の粒度をどう決めるか:工数管理の製造業向け設計
4つの粒度
工数を記録する粒度は、大きく4段階に分けられます。
| 粒度 | 記録の例 | 答えられる問い | 1人1日の入力回数の目安 |
|---|---|---|---|
| 日報単位 | 1日の時間を「直接/間接/手待ち」に分ける | 間接作業や手待ちは全体でどれくらいか | 1回 |
| オーダー単位 | どの製造オーダーに何時間使ったか | オーダー別・品番別の労務原価、見積工数との差 | 数回 |
| 工程単位 | オーダーのどの工程(切断、曲げ、溶接、組立など)に何時間使ったか | どの工程で見積とずれるか、ボトルネック工程の実績 | 5〜10回程度 |
| 作業要素単位 | 段取り、加工、検査、運搬などの要素ごとの開始・終了 | 標準時間の見直し、作業改善 | 十数回以上 |
上に行くほど入力は軽く、下に行くほど細かい問いに答えられます。
問いから逆算する
粒度の決め方は、「答えたい問い」から逆算することです。
- 「見積工数は実績と合っているか」を知りたい → オーダー単位で足りることが多い
- 「どの工程で見積とずれているか」を知りたい → ボトルネック工程だけ工程単位にする
- 「間接作業と手待ちはどれくらいあるか」を知りたい → 日報単位でも分かる
- 「標準時間を見直したい」→ 対象の品番・工程に絞って、期間を決めて作業要素単位で測る
大事なのは、全工程・全作業者を同じ粒度にしないことです。たとえば、「通常はオーダー単位、ボトルネック工程だけ工程単位、標準時間の見直しは対象工程で1か月だけ作業要素単位」という組み合わせは、現実的な設計です。
入力にかかる時間を数える
粒度を決めるときは、入力にかかる時間を必ず数えてください。以下はこの記事のための仮の数字です。 直接作業者220人が、1回の入力(バーコードのスキャンや画面のタップ)に10秒かかるとします。月の稼働日は25日として換算します。
| 1人1日の入力回数 | 計算 | 工場全体の1日 | 工場全体の1か月(25日) |
|---|---|---|---|
| 1回(日報単位) | 220人×1回×10秒=2,200秒 | 約0.6時間 | 約15時間 |
| 4回(オーダー単位) | 220人×4回×10秒=8,800秒 | 約2.4時間 | 約61時間 |
| 8回(工程単位) | 220人×8回×10秒=17,600秒 | 約4.9時間 | 約122時間 |
| 20回(作業要素単位) | 220人×20回×10秒=44,000秒 | 約12.2時間 | 約306時間 |
たとえば4回の場合、8,800秒÷3,600秒=約2.44時間で、2.44時間×25日=約61時間です。
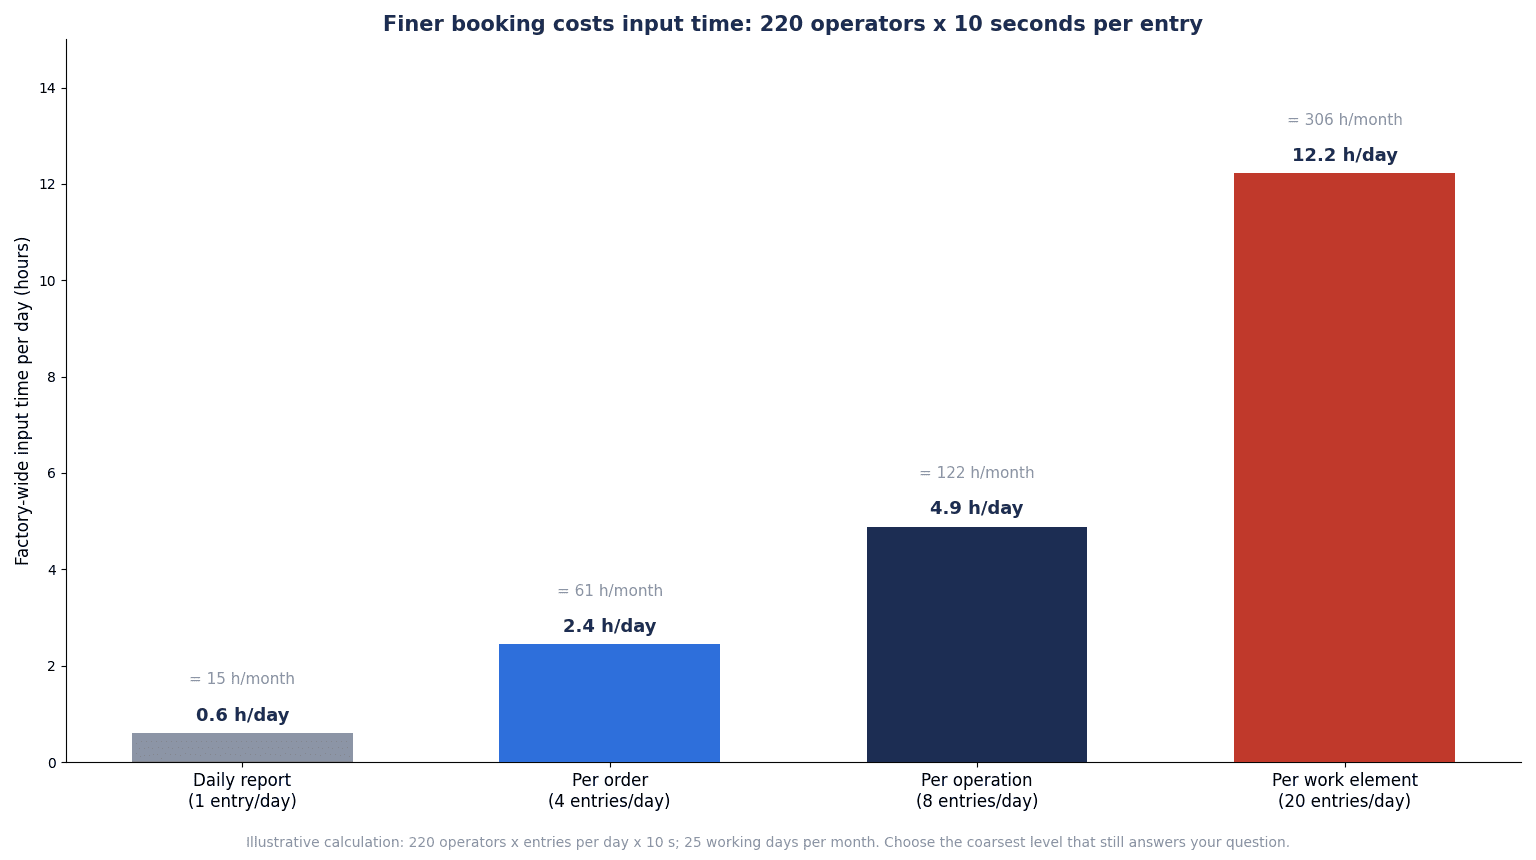
上の図は、この入力時間を比べたものです。1日1回なら工場全体で1日約0.6時間(月約15時間)ですが、20回にすると1日約12.2時間(月約306時間)になります。日報単位からオーダー単位(1日4回)に変えるだけでも、工場全体で1日あたり約1.8時間(2.4−0.6)増えます。
1回10秒は、スキャン端末が手元にあり、読み取りがすぐ終わる場合の仮の値です。端末まで歩く、ログインする、オーダー番号を探す、といった時間が加われば、1回の時間はもっと長くなります。粒度を細かくするほど、この差は大きく効いてきます。
細かく取ること自体は問題ではありません。細かく取るなら、その時間を払ってでも答えたい問いがあるかを確かめ、対象の工程や期間を絞ってください、ということです。製造日報そのものを電子化して転記をやめる考え方は、製造日報の電子化の記事でも扱っています。
入力方式の比較:紙からタブレット、設備信号まで
6つの方式
工数を記録する方式は、大きく次の6つです。
| 方式 | 現場の手間 | データの鮮度 | 向く粒度 | 注意点 |
|---|---|---|---|---|
| 紙の工数票→事務員がExcelに転記 | 書くのは軽いが、転記と集計が重い | 週次〜月次 | 日報単位 | 転記ミス、読めない字、月末に集中する事務 |
| Excel・共有シートに直接入力 | PCまで行く必要がある | 日次 | 日報〜オーダー単位 | 入力漏れの確認が難しい、版の管理 |
| バーコード/QRスキャン | 指示書と社員証を読むだけ | ほぼリアルタイム | オーダー〜工程単位 | 指示書にコードを印刷する仕組み、端末の置き場所 |
| タブレット | 画面のタップ。数量や不良も入れられる | ほぼリアルタイム | オーダー〜作業要素単位 | 画面の言語、手袋・油での操作性、台数と更新費用 |
| 設備信号との併用 | 人は「誰が担当したか」だけ入れる | リアルタイム | 工程単位 | 設備の稼働時間と人の工数は別物。1人多台持ちの按分 |
| 顔認証・ICカード端末 | 本人確認が速い | リアルタイム | 日報〜オーダー単位 | 生体認証はPDPA上の機微データ。代替手段の用意 |
方式は一つに決める必要はありません。たとえば、「出退勤は顔認証かICカード、オーダーの開始・終了はバーコード、ボトルネック工程はタブレットで数量と不良も入れる」という組み合わせがよく検討されます。タブレットを選ぶときは、本体の価格よりもOSの更新期限が総費用を左右します。この点は工場のタブレット選定の記事で詳しく説明しています。
設備信号と人の工数は別物
設備から稼働信号を取れば、人の入力を減らせます。ただし、設備の稼働時間と人の工数は同じではありません。1人が2台の設備を受け持てば、設備の稼働時間は人の工数の2倍になり得ます。逆に、段取りや検査は設備が止まっている間に人が働く時間です。設備からの実績収集は数量と稼働の把握には向いていますが、人の時間の配分は別に記録する必要があります。数量や設備信号を中心にした実績収集の要件と検収は、生産実績の自動収集の記事と実績収集システムのRFPの記事で扱っています。
生体認証はPDPA上の論点になる
顔認証や指紋の端末は、なりすまし打刻を防げるので人気があります。ただし、タイの個人情報保護法(PDPA、B.E.2562)の非公式英訳によると、第26条は生体データ(顔認識データ、虹彩認識データ、指紋認識データ等)を、人種や健康などと並ぶ機微データとして扱い、本人の明示的同意なしの収集を原則として禁じています(例外の列挙はあります)。
法律事務所Suwanvaraの解説(2026年9月更新)は、指紋・顔認証の打刻機は機微データで、明示的同意または特定の法的例外が必要だとし、実務では明示的同意を取り、拒否した人にはカードなどの代替手段を用意することを勧めています。Athentic Consultingの解説(2025年9月)も、同意は強制や不当な条件なしで取り、撤回は取得と同じくらい簡単にすべきだとしています。なお、雇用の場での生体認証打刻に関するタイの個人情報保護委員会(PDPC)固有のガイダンスや執行事例は、この記事の調査では確認できませんでした。導入する場合は、専門家に確認してください。
勤怠との突合と未割当時間の扱い
給与計算の正本は勤怠側
工数管理システムを入れるときに最初に決めるべきことは、「時間の正本はどちらか」です。この記事の勧めは、給与計算の正本は勤怠側に置き、工数はその内訳として扱うことです。工数の記録から給与を計算しようとすると、入力漏れがそのまま給与の誤りになり、作業者の不信を招きます。
製品によっては、工数の登録から勤怠を計算する仕組みもあります。Microsoft Dynamics 365 Supply Chain Management(以下D365 SCM)のドキュメントによると、日次の登録を計算・転送すると、標準時間・残業・有給休憩などの内訳(pay items)が生成され、ファイルとして給与システムへ渡せます。こうした仕組みを使う場合も、どちらの時間を正とするかは運用で決める必要があります。
未割当時間を毎日ゼロに近づける
突合の基本は、毎日、作業者ごとに次の式を確かめることです。
- 未割当時間=勤怠上の時間−工数として記録された時間の合計
「1人1か月の時間を分けてみる」の例では、勤怠220時間に対して記録が204時間(150+18+22+14)なら、未割当は16時間です。運用のルールは、たとえば次のように決めます。
- 翌朝の始業前に、班長が前日の未割当の一覧を見る
- 未割当が一定時間(例:30分)を超えた人は、班長が本人に確認して埋める
- 理由が分からない時間は「未割当」のまま残し、無理に直接工数へ寄せない
- 週の締めの後は、修正を承認制にする
「無理に寄せない」は大事な点です。未割当を直接工数に寄せてしまうと、帳尻は合いますが、手待ちの原因が見えなくなり、オーダーの原価も実際より高く見えます。
締めのルール
月末にまとめて合わせる運用は、ほぼ必ず破綻します。日次で差を見て、週次で締め、月次では確定済みのデータを集計するだけ、という3段階にすると、事務の山が月末に集中しません。D365 SCMのドキュメントでも、登録は承認を経て関連モジュールへ転送され、継続的に承認・転送することで製造オーダーの実際原価を追跡できる、と説明されています。
タイ労働法の時間外の扱い(確認すべき論点)
工数管理は給与計算のシステムではありませんが、残業の記録と深く関わるので、タイの労働保護法(B.E.2541)の基本的な構造を押さえておきます。以下は、労働保護福祉局(DLPW)が作成した英訳(2014年2月付。第4次改正〈B.E.2553〉までを反映)に基づくもので、2017年と2019年の改正は反映されていません。最新の条文は専門家に確認してください。
- 第23条: 通常の労働時間は1日8時間以内、週合計48時間以内。健康・安全に有害な業務は1日7時間・週42時間以内
- 第24条: 平日の時間外労働は、その都度、従業員の事前同意を得る(業務の性質上継続が必要な業務、緊急業務などは別扱いの規定あり)
- 第26条と省令: 時間外労働と休日労働の合計には上限があり、Forvis Mazarsの解説によると省令で週36時間とされています
- 第27条: 時間外労働が2時間を超える場合は、時間外の開始前に20分以上の休憩(連続性のある業務で本人が同意した場合や緊急業務などは別扱いの規定あり)
- 第61条〜第63条: 平日の時間外は時間給の1.5倍以上、休日の時間外は3倍以上
- 第114条・第115条: 10人以上を雇用する雇用主は、労働日と労働時間などを記載した賃金支払関係の書類を作り、支払日から2年以上保存する
工数管理システムで残業がどのオーダー・どの原因で発生したかが分かれば、事前同意の取り方や、週の上限に近い人の把握にも役立ちます。ただし、法定の記録の作成・保存は勤怠・給与の側で行うのが基本です。工数の側に同じ記録を二重に持つ場合は、どちらを正とするかを決めておいてください。
工数データを原価と見積に戻す
直接労務費をオーダーに載せる
工数データの使い道の一つ目は原価です。D365 SCMのドキュメントは、承認・転送された登録が製造オーダーやプロジェクトの時間と、時間あたり原価の基礎になると説明しています。時間あたり原価は、勤怠側の賃率で計算するか、作業のコストカテゴリで計算するかを選べます。
Microsoft Dynamics 365 Business Central(以下Business Central)では、出来高仕訳(Output Journal)で完成数量、スクラップ、段取時間、稼働時間を登録し、転記すると生産の進捗、能力元帳、製造原価が更新されます。工程ごとに段取・稼働時間を記録でき、停止の理由と時間も能力元帳に残ります。
間接時間の配り方で、品番別の原価が変わる
注意したいのは、間接時間の扱い方で品番別の労務原価が変わることです。D365 SCMのドキュメントには、次のような例があります。
- 有給の休憩0.5時間×賃率8=4
- これを、並行していた3.5時間の製造ジョブだけに配ると、1時間あたり+1.14(4÷3.5)
- 当日の全ジョブ7.5時間に均等に配ると、1時間あたり+0.53(4÷7.5)
同じ4の費用でも、配り方によって1時間あたりの上乗せ額が2倍以上違います(1.14と0.53)。間接作業や手待ちの時間をオーダーに配るのか、製造間接費として別に集めて配賦するのかは、経理と生産管理で先に決めておく必要があります。
製造間接費の配賦について、OpenStaxの教科書は、予定配賦率=見積製造間接費÷見積操業度とし、伝統的な配賦基準として直接作業時間、直接労務費、機械時間を挙げています。最近は機械時間や生産数量を基準にする例も増えている、としています。工数管理で直接工数が正しく取れると、直接作業時間を基準にした配賦の精度も上がります。
見積工数と実績を比べ、赤字品番を見つける
使い道の二つ目は見積です。オーダー単位で実績工数が取れると、品番ごとに「見積工数」「実績工数」「能率」を並べられます。繰り返し流れる品番で、実績が毎回見積を大きく上回っているなら、その品番は見積の段階で赤字になっている可能性があります。
このときの打ち手は2つです。
- 価格を直す: 実績のデータを根拠に、顧客と価格を話し合う
- 工程を直す: 段取りや手待ちの原因を潰し、実績を見積に近づける
どちらも、オーダー単位の実績が数か月分そろって初めてできることです。個別受注のオーダーごとに原価と進捗を追う設計は製番管理システムの記事で、月末の原価を日次の判断に変える考え方は製造原価管理システムの記事で扱っています。
人員計画に戻す
使い道の三つ目は人員計画です。工程別の実績工数がそろえば、来月の受注に対して、どの工程で何人・何時間が要るかを実績ベースで見積もれます。人と設備と材料を同時に考える計画については、有限能力計画の導入の記事で扱っています。
工数管理システムの種類と組み合わせ方
4つの種類
工数を記録する仕組みは、大きく次の4種類に分けられます。
| 種類 | 主な役割 | 工数管理で見るべき点 |
|---|---|---|
| ERPの製造オーダー実績機能 | 製造オーダーへの時間・数量の登録、原価への反映 | オーダー・工程単位の登録、原価との連動、現場画面の使いやすさ |
| MES(製造実行システム) | 現場の作業指示、実績、品質、設備のデータ | 設備信号と人の時間の併用、端末、ERPとの連携 |
| 専用の工数管理ツール | 作業者の時間をプロジェクト・オーダー・作業に分けて記録 | 入力の軽さ、勤怠との突合、ERPや原価への出力 |
| 勤怠システムの拡張 | 出退勤の端末・データに、作業の区分を付け足す | 勤怠との一体管理、オーダー単位の記録ができるか |
ERPの製造機能の例を挙げます(いずれも各社の公式ドキュメントによる。特定の製品を推奨するものではありません)。
- D365 SCMの製造実行は、製造ジョブ、プロジェクト、間接作業に対して時間・材料消費・コストを登録する機能です。登録の種別には、出退勤、製造ジョブ、休憩、間接作業(会議・清掃・保全)、残業などがあります。複数のジョブを同時に始めた場合は、配賦キーで時間を按分します。現場の画面では、作業者はバッジIDや社員番号でサインインし、ジョブの開始、良品数・不良数(理由コード付き)の報告、間接作業や休憩の登録ができ、「My day」で当日の登録を確認できます
- D365 SCMでは、工順グループの設定で、ジョブの開始時に見積時間で計上するか、停止・完了時に実績時間で計上するかを選べます
- Odoo(19.0のドキュメント)のShop Floorでは、作業オーダーのカードで「Start」を押すと計時が始まり、完了後の実績は作業者別の時間として一覧に残ります。作業センターには「Time Efficiency」(例:旧設備で所要時間が2倍なら50%)や、1時間あたりのコストを設定できます
- 勤怠端末との連携の例として、OdooのAttendancesアプリは、ZKTeco社(第三者製品)の勤怠ソフトBioTimeから打刻を取り込み、出勤・退勤の記録にするモジュールを用意しています(対応するBioTimeの版はドキュメントの版によって記述が異なるため、確認が必要です)
組み合わせ方の考え方
一つの製品ですべてを賄う必要はありません。よく検討される組み合わせは、「出退勤は勤怠システム、オーダー・工程の工数はERPの製造実績機能かMES、原価はERP」という形です。この場合、勤怠とERPの間で、社員番号、日付、時間をどう渡すかが設計の中心になります。
ただし、組み合わせるほど連携の作業が増えます。Rockwell Automationの調査(2026年7月の報道。17カ国の1,560人が回答。タイ単独の数字ではありません)では、93%が少なくとも1拠点でMESを稼働させている一方、ERPなどと完全に統合できているのは23%でした。連携のデータの形、再送、取消の扱いは、ERPと生産管理の連携の記事で整理しています。また、工数を正しくオーダーに載せるには、品目・工順・作業者・作業区分のマスタがそろっている必要があります。この点は製造業のマスタデータ管理の記事を参照してください。
公表価格の参考
価格の目安として、公表されているリスト価格を挙げます。以下はいずれも米国サイトの公表リスト価格(2026年10月時点の取得)で、タイでの価格や導入パートナーの費用は含みません。 特定の製品を推奨するものではありません。
| 製品 | 公表リスト価格(1ユーザー・1か月) | 注記 |
|---|---|---|
| Microsoft Dynamics 365 Supply Chain Management | 210ドル、Premium 300ドル(年額払い) | 通貨・国・地域により異なると注記 |
| Microsoft Dynamics 365 Business Central | Essentials 80ドル、Premium 110ドル、Team Members 8ドル(年額払い) | 製造機能はPremium。実際の価格と異なる場合があると注記 |
| Odoo | Standard 21.10ドル、Custom 40.00ドル(いずれも月払いの通常価格) | 製造を含む全アプリが対象。年払いでは表示価格が下がり、初回12か月は割引表示もある |
工数管理では、作業者の人数が多いことに注意してください。作業者ごとにどの種類のアカウントやライセンスが要るかは、製品と契約によって違います。たとえばD365 SCMの現場画面は、作業者にSCMのユーザーアカウントは不要で、「time registered worker」のアカウントが必要とされています。費用の見積もり方と3年間の総保有コストの考え方は、生産管理システム費用の記事で整理しています。
費用と効果のモデル試算(仮の数字)
ここでは、工数管理システムを入れた場合の効果と費用を試算します。以下の人数、時間、単価、費用はすべてこの記事のための仮の数字です。 実際の判断には、自社の数字に置き換えてください。
モデルの前提
- 金属加工・組立の受注型工場、従業員300人(うち直接作業者220人)
- 月間の製造オーダー800件
- 現状は紙の工数票を事務員がExcelに転記
- 通貨はタイバーツ(THB)
効果①:転記・集計の事務
- 現状: 月200時間(転記160時間+月次集計40時間)
- 導入後: 月30時間(170時間の削減)
- 事務の時間単価を200バーツと置くと、170時間×12か月×200バーツ=408,000バーツ/年
効果②:残業の削減
- 直接作業者220人×平均残業12時間/月=2,640時間/月
- 手待ち・未割当の原因(材料待ち、段取り遅れ)を潰して10%削減すると、2,640×10%=264時間/月
- 時間外の時間単価は105バーツと置く(通常の時間単価70バーツ×1.5倍と仮定)
- 264時間×12か月×105バーツ=332,640バーツ/年
通常の時間単価70バーツと1.5倍の倍率は、試算のための仮定です。参考までに、最低賃金400バーツの区分なら400÷8=50バーツが1時間あたりの目安で、労働保護法の英訳では平日の時間外は時間給の1.5倍以上とされています。実際の単価は、各社の賃金と手当で置き換えてください。
効果③:見積・価格の見直し
- 見積工数が実績を下回っていた繰り返し品番について、価格の改定や工程の見直しで粗利を改善
- 改善額を600,000バーツ/年と置く
- この効果は、顧客との価格交渉が成立する場合や、工程の見直しが実際にできる場合にだけ実現する
効果の合計と回収期間
| 項目 | 計算 | 年間の効果 |
|---|---|---|
| ①転記・集計の事務 | 170時間×12×200バーツ | 408,000 THB |
| ②残業の削減 | 264時間×12×105バーツ | 332,640 THB |
| ③見積・価格の見直し | 仮置き | 600,000 THB |
| 合計 | 408,000+332,640+600,000 | 1,340,640 THB |
費用は次のように置きます。
- 初期費用: 1,800,000バーツ(ソフトの設定、スキャン端末・タブレット20台、ERP・勤怠との連携、マスタ整備、教育)
- 年間費用: 360,000バーツ(サブスクリプション、保守)
計算は次のとおりです。
- 年間の純効果: 1,340,640−360,000=980,640バーツ/年
- 回収期間: 1,800,000÷980,640≈1.84 → 約1.8年
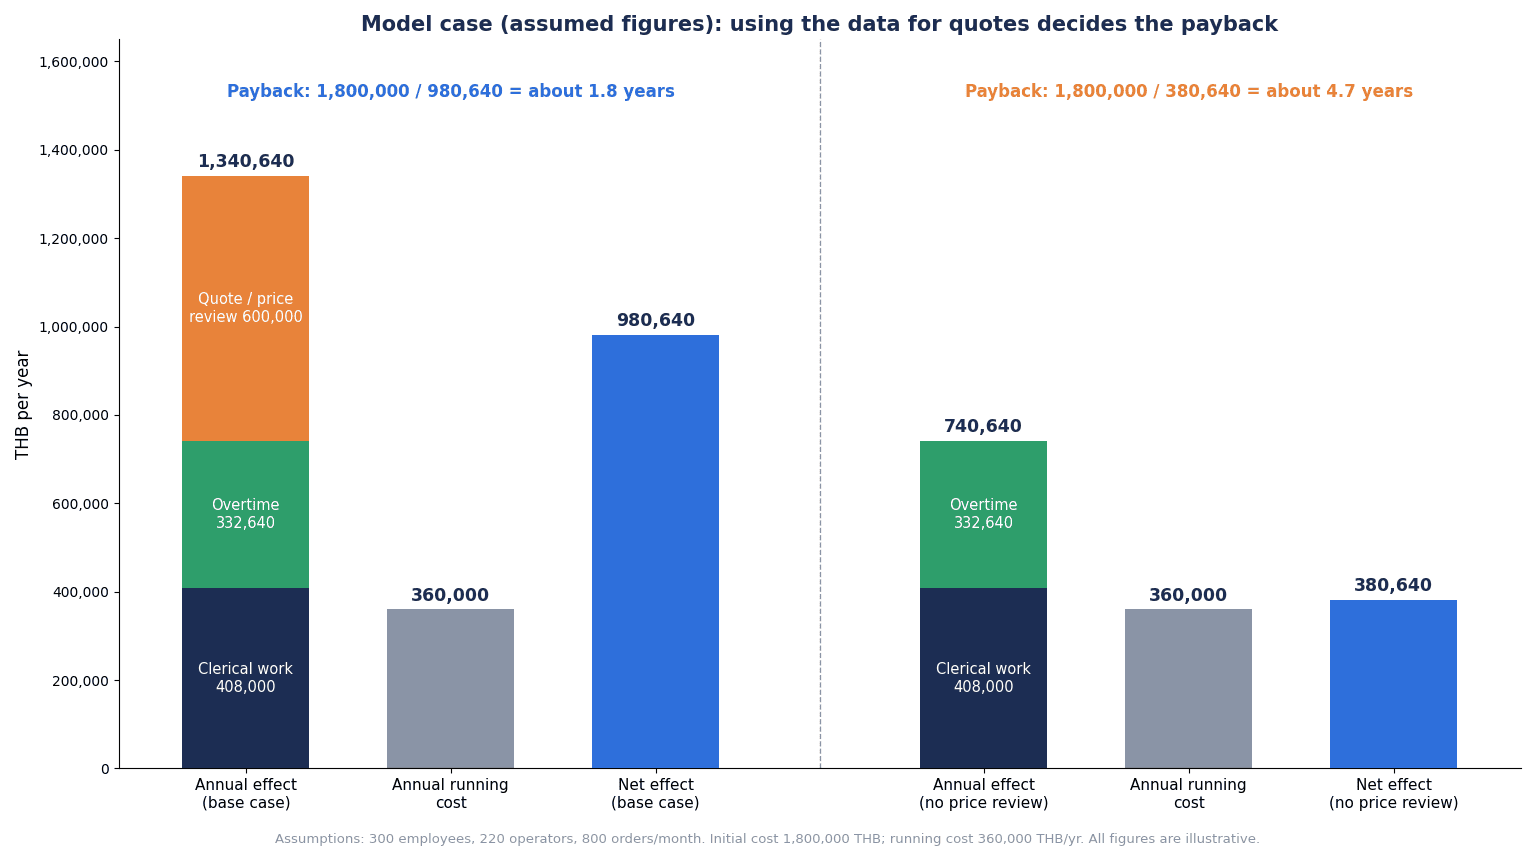
上の図は、効果の内訳と、効果③がある場合・ない場合の回収期間を比べたものです。
感度:データを見積・価格に使わない場合
効果③は、工数データを見積と価格の見直しに使う仕組みがあって初めて出る効果です。データを集めるだけで見積に戻さなければ、効果③はゼロになります。
- 効果: 408,000+332,640=740,640バーツ/年
- 年間の純効果: 740,640−360,000=380,640バーツ/年
- 回収期間: 1,800,000÷380,640≈4.73 → 約4.7年
試算の読み方
このモデルでは、事務の削減と残業の削減だけでは、回収に5年近くかかります。効果③を加えると約1.8年です。言い換えると、データを見積・価格・工程改善に戻す仕組みを先に決めた工場ほど、早く回収できるということです。
だからこそ、導入の判断の前に「どの品番の見積を、誰が、どの頻度で実績と比べるか」を書いておく必要があります。これが書けない段階なら、まず日報単位で手待ちと未割当の大きさを測り、効果②が見込めるかを確かめるところから始める、という判断も考えられます。
この試算に入れていないもの
- 品質の改善、採用難への対応
- BOIなどの税制上の恩典(この記事では扱いません)
- 入力にかかる時間そのもののコスト。「記録の粒度をどう決めるか」の章で見たとおり、日報単位(1日1回)からオーダー単位(1日4回)に変えると、工場全体で1日約1.8時間の入力時間が増えます。粒度を細かくするほど、この分が効果②を食うことに注意してください
工数管理システムのRFP・デモで確認する項目
機能の有無ではなく、自社の1日を流してもらう
工数管理システムのRFP(提案依頼書)では、「工数を記録できますか」と聞いても、ほとんどの製品が「できます」と答えます。違いが出るのは、自社の現場の1日を流したときに、どれだけ手作業が残るかです。
そこで、自社の実際の作業者の1日分(例:オーダー3件、段取り1回、会議30分、材料待ち20分、残業1時間)を事前にベンダーに渡し、デモで「入力→勤怠との突合→承認→原価・見積との比較」まで流してもらうことを勧めます。
確認項目
| No. | 確認項目 | デモ・受入で確かめること |
|---|---|---|
| 1 | 1日分のシナリオ | 作業者1人の1日(オーダー3件、段取り、会議、材料待ち、残業)を、入力から原価・見積との比較まで画面で流せるか |
| 2 | 粒度の使い分け | 工程や作業者グループごとに、日報・オーダー・工程・作業要素の粒度を変えられるか |
| 3 | 入力の回数と時間 | 1回の入力にかかる秒数を、実際の端末で測る。ログインやオーダーの探し方を含めて |
| 4 | 勤怠との突合 | 勤怠システムから時間を取り込み、作業者別・日別の未割当時間を一覧で出せるか |
| 5 | 修正と承認 | 締めた後の修正を承認制にできるか。修正の履歴が残るか |
| 6 | 間接作業の区分 | 清掃、会議、教育、保全、手待ちなどの区分を自社で設定でき、理由コードを付けられるか |
| 7 | 同時作業 | 1人が複数のオーダーを同時に担当した場合や、チームでの作業の時間をどう按分するか |
| 8 | 原価への連携 | 実績工数を製造オーダーの原価にどう反映するか。間接時間を配る方法を選べるか |
| 9 | 見積との比較 | 品番別に見積工数・実績工数・能率を並べ、繰り返し品番の推移を出せるか |
| 10 | 多言語UI | 現場の画面がタイ語で使えるか。作業区分や理由コードの名称を言語ごとに持てるか |
| 11 | 端末と認証 | バーコード、ICカード、顔認証のどれに対応するか。生体認証を使わない代替手段を用意できるか |
| 12 | 権限とデータの見せ方 | 個人別の工数を誰が見られるかを役割ごとに分けられるか |
| 13 | データの出力 | ERP、勤怠、原価計算、BIへ出力する形式と頻度、エラー時の再送 |
| 14 | 保守体制 | タイ国内の保守窓口、対応言語、対応時間、設定変更の費用の決め方 |
受入試験では、正常な日だけでなく、わざと難しい日も流してください。たとえば、打刻漏れがある日、オーダーの途中で設備が故障した日、2つのオーダーを同時に担当した日、締めた後に修正が必要になった日です。こうした日の扱いで、運用の負荷が大きく変わります。多品種少量の工場で、実際のオーダーを使ってデモを比べる考え方は、多品種少量生産の生産管理システムの記事でも紹介しています。
工数管理システム導入の進め方:90日で問いの決定から1ライン試行・勤怠突合まで
製品を本格的に展開する前の90日で、何をするかの目安です。工場の規模によって期間は変わります。
1〜30日目:問いを決め、現状を測る
- 工数データで答えたい問いを、3つ以内に絞る(例:「繰り返し品番の見積工数は実績と合っているか」「残業はどの原因で発生しているか」)
- 問いごとに、必要な最も粗い粒度を決める
- 現状の転記・集計にかかっている時間を測る(試算の効果①の基準になる)
- 試行するラインを1つ選ぶ。残業が多く、繰り返し品番が多いラインが向いている
- 作業区分(直接、段取り、間接、手待ち、未割当)と理由コードの案を作る
31〜60日目:1ラインで試行し、勤怠と突き合わせる
- 試行ラインで、決めた粒度と方式(例:オーダー単位のバーコード)で記録を始める
- 毎日、勤怠の時間と突き合わせ、作業者別の未割当時間を出す
- 1回の入力にかかる時間と、1人1日の入力回数を実測する
- 班長が未割当を確認する時間を測る。班長の負荷が想定より大きければ、粒度か方式を見直す
- 作業者への説明(何のために、何を記録し、誰が見るか)を行う
61〜90日目:データを見積・原価に戻してみる
- 試行ラインの繰り返し品番について、見積工数と実績工数を並べてみる
- 手待ちと未割当の上位の原因を、班長と一緒に確認する
- 試算の数字を、測った値で置き直す。特に効果②と効果③が成り立つかを確かめる
- 全工場への展開と、製品選定のRFPに必要な要件をまとめる
90日で目指すのは、システムを全工場に入れることではありません。「未割当時間が毎日小さく保てるか」「データを見積に戻す人と手順が決まったか」の2つを、1ラインで確かめることです。この2つが確かめられれば、製品の比較は機能一覧の比べ合いではなく、自社の運用にどれだけ手作業が残るかの比べ合いになります。
タイ工場で特に確認すること
多言語のUIと作業区分の名称
現場の作業者はタイ語、事務は英語やタイ語、管理者は日本語、という使い分けが普通です。工数管理では、作業区分や理由コード(「材料待ち」「設備故障」「指示待ち」など)の名称が、言語ごとにずれないことが特に大事です。タイ語の区分名が曖昧だと、作業者ごとに選ぶ区分がばらつき、集計しても原因が見えません。区分の名称は、班長と一緒にタイ語で決め、日本語と英語は後から対応させる順番が安全です。
班長の負荷
工数管理の運用で一番負荷がかかるのは、多くの場合、班長です。紙の回収はなくなっても、未割当の確認、修正の承認、作業者への説明が加わります。試行の段階で班長の時間を測り、負荷が大きすぎれば、確認の頻度や対象を絞ってください。
PDPAと従業員への説明
工数のデータは、作業者個人に結び付いた記録です。PDPAの非公式英訳によると、第24条は本人の同意なしに個人データを集めてはならないとしつつ、本人が当事者である契約の履行に必要な場合、データ管理者等の正当な利益に必要な場合、法令の遵守に必要な場合など、同意に頼らない根拠も挙げています。
Suwanvaraの解説は、従業員データについて、給与・契約・休暇は契約の履行、税・社会保険・労働の記録は法的義務、セキュリティ・CCTV・IT監視は正当な利益、という整理を示しています。そのうえで、従業員の雇用主への同意は完全に自由とはみなされにくく、撤回もできるため、同意は本当に任意の処理に限るべきだと助言しています。工数のデータをどの根拠で扱うかは、利用目的によって変わり得るので、専門家に確認してください。
従業員への説明では、少なくとも次の点を伝えておくと、不信を招きにくくなります。
- 何のために記録するのか(見積・原価・手待ちの原因の把握)
- 何を記録するのか(オーダー、工程、作業区分、時間)
- 誰が見られるのか、どれくらいの期間保存するのか
- 生体認証を使う場合は、使わない代替手段があること
個人の評価に使う場合の注意
工数データを個人の評価に使いたい、という声はよく出ます。しかし、能率の数字は、作業者本人ではどうにもならない要因(材料待ち、設備故障、標準時間そのものの誤り)に大きく左右されます。最初から個人評価に使うと、作業者は手待ちや未割当を正直に記録しなくなり、肝心の原因が見えなくなります。導入の初期は、データを工程や品番の改善に使い、個人の評価には使わないと説明しておくほうが、データの質を保ちやすいでしょう。個人の評価に使う場合は、使い方と法的な扱いを専門家と確認したうえで、就業規則や社内の規程との関係も整理してください。
労働組合・従業員委員会への説明
労働組合や従業員の代表の場がある工場では、導入前に説明の場を設けることを勧めます。工数管理が「監視のための仕組み」と受け取られると、試行の段階で協力が得られません。目的、記録の範囲、データの見せ方、評価に使うかどうかを、先に説明しておくのが安全です。手続きが法的に必要かどうかは、専門家に確認してください。
記録の保存
労働保護法の英訳では、10人以上を雇用する雇用主に、労働日と労働時間などを記載した賃金支払関係の書類の作成と、2年以上の保存が求められています(第114条・第115条)。この記録は勤怠・給与の側で持つのが基本ですが、工数のデータを残業の根拠資料として使う場合は、保存期間と修正の履歴の扱いを勤怠側とそろえておいてください。
よくある質問
工数管理とは?
仕事にかかった人の時間を、オーダー、工程、作業などの単位ごとに記録し、標準や見積と比べて使うことです。JIS Z 8141:2022は「工数」を、仕事量の全体を表す尺度で、仕事を一人の作業者で遂行するのに要する時間、と定義しています。単位は人・時間や人・日で表します。目的は記録そのものではなく、見積・原価・人員計画を実績で直すことにあります。
工数管理と勤怠管理の違いは?
勤怠管理は、出勤・退勤、休憩、残業を記録し、給与計算と労働時間の法令対応に使います。工数管理は、その勤怠の時間を「どのオーダー・工程・作業に使ったか」に分けて記録します。給与計算の正本は勤怠側に置き、工数はその内訳として、毎日、勤怠の時間との差(未割当時間)を確かめる運用を勧めます。
標準工数と実績工数の違いは?
標準工数は、標準時間(習熟した作業者が、所定の条件で、必要な余裕をもち、正常なペースで仕事をするのに必要な時間)に数量を掛けた、あるべき時間です。実績工数は、実際に記録された時間です。たとえば標準1個6分×100個=10時間に対し、実績が12.5時間なら、能率は10÷12.5=80%です(この記事のための仮の数字)。両者の差を品番ごとに見ることで、見積や工程の見直しにつなげます。
間接工数はどう記録する?
清掃、会議、教育、保全の手伝いなどの間接作業は、オーダーとは別の「作業区分」として記録します。手待ち(材料待ち、設備故障など)は理由コードを付けて分けて記録すると、原因が見えるようになります。間接工数の見える化で大事なのは、理由が分からない時間を無理に直接工数へ寄せず、「未割当」として残すことです。また、間接時間を製品の原価にどう配るかで品番別の原価が変わるので、配り方は経理と先に決めておいてください。
工数管理システムの費用は?
製品、作業者の人数、端末の台数、勤怠やERPとの連携の範囲で大きく変わります。公表されているリスト価格の例として、米国サイトではMicrosoft Dynamics 365 Business CentralのPremiumが1ユーザー・1か月110ドル、Supply Chain Managementが210ドルです(2026年10月時点の取得、年額払い)。タイでの価格や導入パートナーの費用は別です。この記事の仮の試算では、初期1,800,000バーツ、年間360,000バーツと置きました。
Excelでは駄目?
駄目ではありません。少人数で、日報単位の記録なら、Excelや共有シートで十分なこともあります。問題になるのは、人数が増え、オーダー単位以上の粒度が必要になり、勤怠との突合を毎日行う段階です。転記の事務、入力漏れの確認、修正の履歴、原価への連携をExcelで続けるのが重くなったときが、システムを検討する目安です。この記事の仮の試算でも、転記・集計の事務は月200時間と置いていました。
導入期間は?
製品と範囲によって大きく変わるため、一律の期間は言えません。この記事では、全工場に展開する前の90日で、答えたい問いの決定、1ラインでの試行、勤怠との突合、データを見積に戻す試しまでを進める目安を示しました。期間の長さよりも、試行の段階で未割当時間を毎日小さく保てるか、データを見積に戻す人と手順が決まったかを確かめることが大事です。
まとめ
- 勤怠システムで分かるのは「払った時間」。工数管理は、その時間を「どのオーダー・工程・作業に使ったか」を記録するもので、目的は見積・原価・人員計画を実績で直すこと
- 受注は伸びている一方、最低賃金は告示第14号(2025年7月1日施行)で日額337〜400バーツとなり、2026年10月1日には従業員福祉基金への拠出(当面は労使各0.25%)も始まった。人の時間の単価は上がっている
- 工数管理システムが定着しない典型は、①粒度が細かすぎる、②勤怠と合わない、③使い道が決まっていない、の3つ
- 粒度は「答えたい問い」から逆算し、最も粗い粒度で始める。仮の試算では、220人が1日20回入力すると月約306時間が入力に使われる
- 給与計算の正本は勤怠側に置き、工数はその内訳として、未割当時間を毎日ゼロに近づける。理由の分からない時間は無理に直接工数へ寄せない
- 間接時間の配り方で品番別の原価が変わる。配り方は経理と先に決める
- 仮の試算では、データを見積・価格に戻せば回収は約1.8年、戻さなければ約4.7年。使い道を先に決めた工場ほど早く回収できる
- RFPでは、自社の作業者の1日分をデモで流してもらい、手作業の残り方で比べる
- タイでは、作業区分のタイ語名、班長の負荷、PDPAと従業員への説明、個人評価に使うかどうかを先に決める
TOMAS TECH では、タイの工場で、工数や実績のデータの取り方の設計、勤怠やERPとの連携、現場端末の選定のお手伝いをしています。製品を選ぶ前の段階、たとえば答えたい問いと記録の粒度を決める段階や、1ラインで勤怠との差を測る試行の段階でもご相談いただけます。お問い合わせはこちらのフォームからどうぞ。
参考情報
- The Star(Reuters):Thai August factory output rises 4.44% y/y, beats forecast(2026年9月30日)
- Trading Economics:Thailand Manufacturing PMI(2026年10月1日)
- タイ労働省:Notification of the Wage Committee on Minimum Wage Rate(No.14)非公式英訳(2025年6月17日告示)
- WageIndicator:Minimum wage – Thailand(2026年10月閲覧)
- Trading Economics:Thailand Minimum Daily Wage(2026年10月閲覧)
- mitihoon:技能別賃金の調整に関する記事(2026年6月4日)
- Forvis Mazars:Payroll Flash News – September 2026(2026年9月4日)
- DFDL:Thailand’s Employee Welfare Fund Contributions to Start in October 2026(2026年9月11日更新)
- The Thaiger:Thailand unemployment hits 400,000 as real wages fall(2026年8月24日)
- APO:Thailand Puts Productivity at the Center of AI Transformation with National AI Roadmap(2026年8月28日)
- FAOLEX:The Labour Protection Act B.E. 2541(DLPW英訳、2014年2月)
- Forvis Mazars:Overtime hours(2019年11月11日)
- マハーサーラカーム大学PDPAサイト:Personal Data Protection Act B.E. 2562(2019)非公式英訳
- Suwanvara Law:PDPA for HR in Thailand(2026年9月18日更新)
- Athentic Consulting:Workplace Privacy: Biometric Technology for Employee Attendance Tracking(2025年9月2日)
- jis.eomec.com(転載):JIS Z 8141:2022 生産管理用語(工数・稼働率・生産性)
- jis.eomec.com(転載):JIS Z 8141:2022 生産管理用語(標準時間・正味時間)
- kikakurui.com:JIS Z 8141:2001 生産管理用語
- 日本IE協会:標準時間(IE用語)
- OpenStax:8.3 Compute and Evaluate Labor Variances(2019年)
- OpenStax:4.4 Compute a Predetermined Overhead Rate and Apply Overhead to Production(2019年)
- SCITEPRESS(Kikolski):Determination of ISO 22400 KPIs using Simulation Models(2020年)
- SAP Library:time ticket(PT)
- Microsoft Learn:Registration for manufacturing execution
- Microsoft Learn:How workers use the production floor execution interface
- Microsoft Learn:Set up worker accounts to use the production floor execution interface
- Microsoft Learn:Pay based on registrations
- Microsoft Learn:Batch post production output and run times(Business Central)
- Odoo:Shop Floor time tracking(19.0 Documentation)
- Odoo:Work centers(19.0 Documentation)
- Odoo:BioTime integration(Documentation, master)
- Microsoft:Supply Chain Management pricing(2026年10月閲覧)
- Microsoft:Business Central pricing(2026年10月閲覧)
- Odoo:Pricing(2026年10月閲覧)
- Manufacturing Leadership Council:Seventy Percent of Manufacturers Still Enter Data Manually(2024年8月15日)
- IoT Analytics:MES Market 2025–2031(2025年12月)
- Paycom IR:EY survey: Payroll errors average $291 each(2022年12月22日)
- MarketScale:Rockwell Automation report: 93% of manufacturers have MES(2026年7月)


