


製造業のマスタデータ管理で本当に難しいのは、古い品目コードを消すことではありません。品目、BOM、工順、設備・作業区、仕入先のうち、どのシステムが何の正本を持つのか、誰が変更を申請し、誰が承認し、いつERPやMESへ配信するのかを決めることです。ここが曖昧なままデータクレンジングだけを始めると、きれいにした直後から別のExcel、現場端末、ERP、MESで差分が再発します。
本稿では、製造業のマスタデータ管理導入を「正本・所有者・変更・配信・受入」の5点に絞り、90日で1製品群・1ラインを本番運用へ持ち込む方法を解説します。一般的なシステム移行やMOM製品選定ではなく、製造実行を止めないためのデータ統制が主題です。
製造業のマスタデータ管理とは何を管理することか
マスタデータは、複数の取引や実行記録が参照する比較的安定した基準データです。製造現場では、品目番号だけでなく、構成、工程順序、作業場所、設備能力、仕入先との購買条件までがつながって初めて生産指示が実行できます。したがってMDM(Master Data Management)は、1つの巨大データベースを作ることと同義ではありません。データの意味、責任、ライフサイクル、システム間の受け渡しを管理する業務能力です。
最初に対象を5つのドメインへ分けると、議論が具体化します。
| ドメイン | 代表的な属性 | 主な利用場面 | 典型的な不整合 |
|---|---|---|---|
| 品目マスタ | 品目コード、名称、単位、ロット方針、改訂、状態 | 購買、在庫、計画、製造、品質 | 同一品の重複コード、単位違い、廃止品の残存 |
| BOMマスタ | 親品目、子品目、数量、代替、発効日、改訂 | 所要量計算、払出、組立、原価 | 設計BOMと製造BOMの混同、発効日のずれ |
| 工順マスタ | 工程順、標準時間、作業区、検査点、版 | 能力計画、作業指示、実績収集 | 工程飛ばし、旧版利用、設備との不整合 |
| 設備・作業区マスタ | 工場、ライン、作業区、設備、能力、状態 | スケジューリング、MES実行、保全 | 実設備とコードが不一致、廃止設備が選択可能 |
| 仕入先マスタ | 法人ID、拠点、購買組織、支払、認定状態 | 調達、受入、品質、トレーサビリティ | 法人と拠点の重複、未認定先への発注 |
この5つは別々に見えても、実行時には連鎖します。品目の基本単位を変えればBOM数量、購買単位、MESの投入量、ラベル表示が影響を受けます。工順の作業区を変えれば能力計画と現場端末の作業一覧が変わります。だから「品目マスタ 管理」だけを担当部門のExcel改善で終わらせず、依存関係を含む変更単位として扱う必要があります。
System of Recordをデータドメインと属性で決める
System of Record(SoR)は、矛盾が起きたときに最終的に正しいと見なす記録源です。よくある失敗は「ERPが全部の正本」と一文で決めることです。ERPが品目と購買先の正本でも、設計改訂はPLM、現場設備の稼働状態はMESや設備台帳、WIPはMESが正本という構成は十分あり得ます。
SAPの製造統合ガイドでは、SAP S/4HANAまたはERPをマスタデータのSystem of Record、SAP Digital ManufacturingをWIPデータのSystem of Recordとし、材料、BOM、工順、作業区をERPから製造実行側へ転送する境界を示しています。これは有用な具体例ですが、すべての工場へ無条件に当てはめる規則ではありません。導入時には次の決定表を属性単位で作ります。
| データ/属性 | Authoring(編集元) | System of Record | 下流利用先 | 競合時の優先 | 所有者 |
|---|---|---|---|---|---|
| 品目コード・基本単位 | ERP | ERP | MES、WMS、品質 | ERP承認版 | 生産管理 |
| 設計BOM・設計改訂 | PLM | PLM | ERP | PLM発効版 | 設計 |
| 製造BOM・代替部品 | ERP | ERP | MES | ERP有効版 | 生産技術 |
| 工順・標準時間 | ERPまたはPLM | 合意した一方 | MES、計画 | 有効日と版で判定 | 生産技術 |
| 設備実行状態 | MES/設備管理 | MES/設備管理 | 計画、分析 | 現場時刻の状態 | 製造/保全 |
| 仕入先認定状態 | QMSまたはERP | 合意した一方 | ERP、購買 | 認定ワークフロー | 品質/購買 |
重要なのは、Authoring SystemとSystem of Recordを区別することです。申請画面がMDMポータルでも、有効化された正本がERPにある場合があります。逆に、ERPに表示できるからといってERPで自由編集してよいとは限りません。編集入口、承認前のステージング、承認済み正本、配信先を4つに分けて記載すると責任が明確になります。
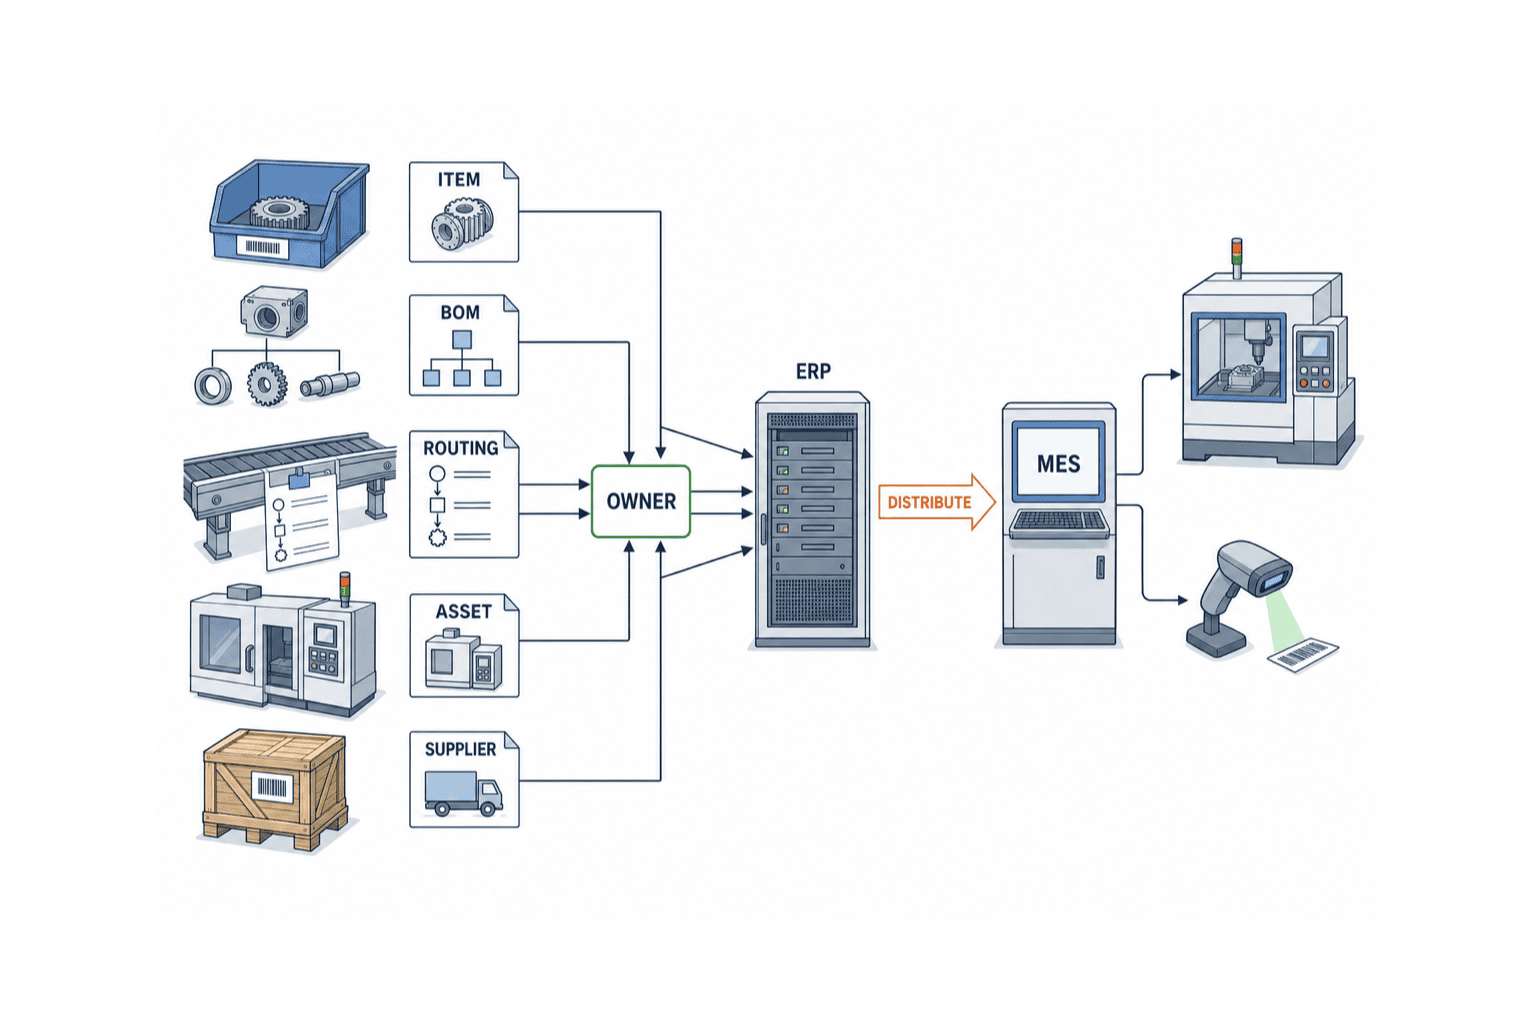
ISA-95は、企業の業務・物流と製造制御の間で情報を交換するための共通モデルを提供します。特にPart 2はLevel 3の製造システムとLevel 4の業務システムのインターフェース内容を扱い、Part 7は異なるシステムで使われる同等識別子と文脈のマッピングを扱います。例えばERPの作業区 WC-100 とMESの資源 LINE-A01 が同じ対象を指す場合、片方へ強引に統一するだけでなく、別名対応、適用工場、発効期間を管理する選択肢があります。ただし、所有者や名前空間のライフサイクルは企業側で決めなければなりません。
品目マスタ管理はコード統一よりライフサイクルを先に決める
品目コード体系を一斉に作り直すと、過去実績、図面、仕入先ラベル、在庫、サービス部品との参照が切れやすくなります。先に決めるべきは「何を同一品とみなすか」と「どの状態遷移を許すか」です。
推奨する状態は、少なくともDraft、Review、Active、Phase-out、Blocked、Obsoleteのように業務上の意味を分けます。Activeからいきなり削除せず、発注停止、製造投入停止、在庫消化、保守のみ利用など、用途別の許可を持たせます。改訂可能な属性と新コードが必要な属性も分けます。寸法や材質の変更が互換性を失わせるなら、新しい品目として扱う判断が必要です。
品目作成時の重複防止は、文字列完全一致だけでは不十分です。以下を候補検索に使います。
- メーカー品番を正規化した値
- 基本単位と変換係数
- 主要仕様(材質、寸法、定格、グレード)
- 既存の仕入先品番との対応
- 旧コード、別名、各拠点ローカルコード
候補が見つかったとき、システムが自動で統合するのではなく、データスチュワードが同一性を判断し、参照先と履歴を残します。製造では「似ているが置換不可」が多いためです。
GS1 Global Data Modelは、製品を掲載、注文、移動、保管、販売、廃止するライフサイクルで必要な基礎属性を一貫して扱う考え方を示しています。取引先と製品情報を交換する領域では有効な参照になりますが、製造BOMや工順の全属性をGS1だけで定義できるわけではありません。社外交換属性と社内製造属性を分け、共通語彙を使える部分に適用するのが現実的です。
BOMマスタ管理は「どのBOMか」と発効条件を明示する
BOM マスタ 管理で最も危険なのは、一覧に部品が揃っていることだけを確認し、用途と版を見ないことです。設計BOM(EBOM)、製造BOM(MBOM)、保守BOM、受注別BOMは目的が異なります。変換ルールと責任者を決めずに1つの表へ寄せると、設計上は正しくても現場で組めない構成になります。
BOMヘッダーには、親品目、工場、用途、代替、改訂、状態、有効開始/終了を持たせます。明細には、子品目、必要量、単位、歩留まり・スクラップ条件、代替グループ、支給区分、工程割当を持たせます。最低限、次の検証を自動化します。
- 親と子の品目が有効で、利用工場と用途が一致する。
- 子品目の単位が変換可能で、換算元が正本に登録されている。
- 循環参照がなく、必要な下位BOMが発効済みである。
- 同一工場・用途・期間に競合する版がない。
- BOM明細を割り当てる工程が工順側に存在する。
SAPの公式統合情報では、ERP/S/4HANAのBOMをSAP Digital Manufacturingへ転送して対応するBOMを作成・更新でき、材料を先に転送するなど順序依存も示されています。ここから得られる実務上の教訓は、配信を単一ファイルのコピーとして扱わないことです。品目→BOM→工順→作業区の依存グラフを作り、受信側が必要な親データを持つ順番で公開します。
工順マスタは工程順だけでなく実行条件を管理する
工順マスタは、工程番号の並びではありません。どの作業区・設備で、どの版の作業指示を使い、どの検査点を通り、どの実績を収集するかを定義します。MESへ配信する場合、次の属性が実行可能性を左右します。
| 項目 | 確認すべき内容 | 不備の影響 |
|---|---|---|
| 工程順・分岐 | 通常、並列、再作業、外注の経路 | 次工程へ進めない/飛ばす |
| 作業区・代替資源 | 利用可能設備、能力、資格 | 存在しない設備へ配車 |
| 標準時間 | 段取、加工、待ち、移動の定義 | 能力計画と原価がずれる |
| BOM割当 | どの工程で何を投入するか | 誤投入、トレース欠落 |
| 検査点 | 測定項目、規格、判定、反応 | 不良を後工程へ流す |
| 作業指示 | 文書ID、版、言語、発効日 | 旧手順・誤言語を表示 |
特に多拠点では、グローバル標準工順と工場ローカル差分をどう表現するかが重要です。コピーを拠点ごとに増やすと、標準変更が届きません。一方、すべてを1つにすると設備や規制の差を吸収できません。共通テンプレート、許可されたローカル属性、例外承認という3層に分けると、標準化と現場適合を両立しやすくなります。
設備・作業区マスタは物理階層とシステム別名を結ぶ
設備マスタは固定資産台帳のコピーではありません。生産実行に必要な工場、エリア、ライン、作業区、設備、工具の階層と、能力、状態、適用品目、保全制約を管理します。ERPでは作業区、MESではresource、保全システムではequipment、PLCではタグ名というように識別子が異なるため、別名対応表が必要です。
SAPの作業区統合では、ERP/S/4HANAからDigital Manufacturingへ更新を流し、ERP側に存在しないDM側の追加内容は更新時に削除され得ると説明されています。つまり下流での直接修正は一時的に見えても、次回同期で消える可能性があります。運用手順には「どこで直すか」「緊急時の一時差分をいつ正本へ戻すか」を明記します。
設備については、存在することだけでなく、使用可否の状態遷移を定義します。Commissioning、Available、Restricted、Maintenance、Retiredなどの状態と、誰が変更できるか、計画・MES・保全へどう伝えるかを決めます。廃止設備は物理削除せず、過去実績から参照可能なまま新規割当だけを禁止します。
仕入先マスタは法人・拠点・能力・認定を分ける
仕入先マスタが重複する原因は、会社名表記の揺れだけではありません。同じ法人が複数工場・支店を持ち、支払先、出荷元、品質認定単位が異なるためです。法人、拠点、購買先、支払先、製造元を別エンティティとして関連付けると、統合し過ぎによる事故を防げます。
変更申請では、銀行情報や支払条件のような財務属性、認定状態や対象品目のような品質属性、リードタイムや最小発注量のような調達属性に承認者を分けます。1人がすべて承認する設計は速く見えますが、職務分掌と専門性を失います。逆に全変更を大人数で承認すると滞留します。属性グループごとにリスクを分類し、低リスク変更は簡素化、高リスク変更は二者承認にするのが実務的です。
データ所有者、スチュワード、システム管理者を混同しない
「IT部門がマスタ担当」という曖昧な割当は避けます。ITはアクセス権や連携を運用できますが、材質、代替部品、標準時間、仕入先認定の業務上の正しさを単独で判断できません。
| 役割 | 主な責任 | しないこと |
|---|---|---|
| Data Owner | 定義、品質目標、承認権限、例外判断 | 全レコードを自分で入力 |
| Data Steward | 日常審査、重複確認、品質監視、利用者支援 | 業務方針を独断で変更 |
| Data Custodian/IT | 権限、保存、連携、監視、復旧 | 業務意味を最終決定 |
| Requester | 根拠を添えた作成・変更申請 | 承認前データを本番利用 |
| Approver | リスクと根拠の確認、承認・却下 | 申請者と同一人物で自己承認 |
| Consumer Owner | 下流受入、利用影響、受領確認 | 配信失敗を黙って手修正 |
RACIを作るときは、品目、BOM、工順という大分類だけでなく、重要属性グループまで落とします。例えば品目名称は生産管理、危険物区分はEHS、検査仕様は品質がAccountableという具合です。承認ルートは組織図ではなくデータリスクに合わせます。
変更申請から配信までを4段階で統制する
SAP S/4HANAのMDG Classic Modeは、変更依頼ベースの処理にワークフロー、ステージング、承認、有効化、配信を統合します。ベンダーが違っても、製造業の変更統制は REQUEST → CHECK → APPROVE → PUBLISH の4段階に整理できます。
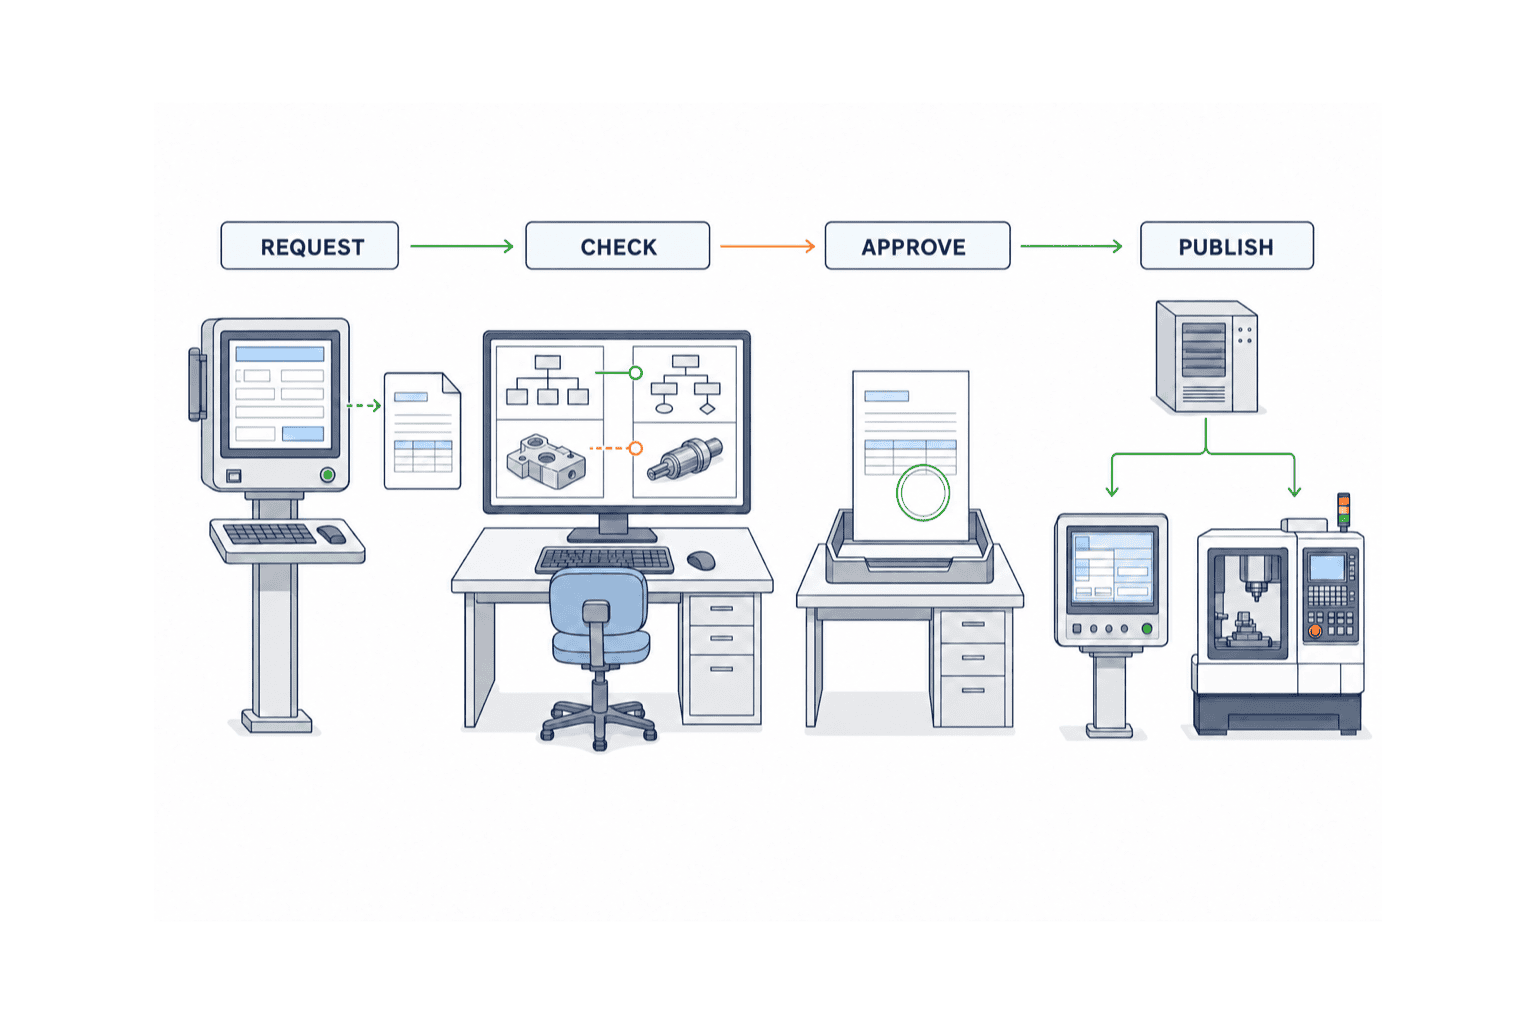
REQUEST:変更理由と影響範囲を提出する
申請には、新旧値だけでなく、変更理由、対象工場、希望発効日、関連図面・仕様、影響するBOM/工順/在庫、緊急度を含めます。メール本文だけの依頼は禁止し、申請IDを発行します。緊急変更も後追い記録を前提にせず、簡略化された専用ルートを通します。
CHECK:機械検証と業務検証を分ける
機械検証では必須、形式、コードリスト、重複、参照整合、循環、発効期間の重なりを確認します。業務検証では互換性、在庫消化、品質認定、作業安全、原価、顧客承認への影響を確認します。エラーは「無効」、警告は「理由を記録して継続可能」と区別します。
APPROVE:属性リスクに応じて承認する
名称表記の修正と、基本単位やBOM数量の変更を同じ承認経路にしません。金額、品質、安全、規制、トレーサビリティに影響する属性は複数部門の承認を要求します。代理承認、期限、エスカレーション、却下理由も監査証跡に残します。
PUBLISH:有効化と配信を別イベントとして記録する
承認された版を正本で有効化し、その後にERP、MES、WMS、QMSなどへ配信します。有効化成功と全配信成功は同じではありません。メッセージID、データ版、送信時刻、受領時刻、再送回数、受信結果を保存し、失敗を手作業で上書きせず再処理キューへ戻します。
配信設計は全件同期ではなく契約として定義する
連携仕様には「どのAPIを呼ぶか」だけでなく、次のデータ契約を含めます。
- オブジェクトと属性の意味、型、単位、コードリスト
- キー、別名、工場・組織などの文脈
- 版、有効期間、タイムゾーン、削除/無効化の表現
- スナップショットか差分か、順序、再送、冪等性
- 受領確認、エラー分類、再処理、隔離キュー
- 下位互換、スキーマ変更通知、移行期間
- 個人・財務・輸出管理属性の権限制御
「夜間にCSVを上書きする」方式でも契約は必要です。ファイル名、文字コード、区切り、ヘッダー、空値、取消表現、到着期限、再送方法を明文化します。リアルタイムAPIに変えても意味と責任が曖昧なら品質は上がりません。
依存順序も重要です。新しい製品をMESへ配信するとき、品目、部品、作業区が未登録のままBOMや工順だけを送れば失敗します。公開バンドルを作り、依存関係順に送信し、すべての受領確認が揃うまで「実行可能」へしない設計が安全です。
データ品質は「正しい」の一語ではなく測定可能にする
ISO 8000-8:2015は、情報・データ品質の基本概念と、品質管理の中で測定するための前提を扱い、2022年に現行版として確認されています。ただし、公式概要が製造マスタの具体的な合格率を定めているわけではありません。各社は用途、対象範囲、計測時点、分母、閾値を合意する必要があります。
| 受入指標 | 計算式 | 注意点 |
|---|---|---|
| 必須属性完全性率 | 必須属性が埋まったレコード ÷ 対象レコード × 100 | 用途別に必須を定義 |
| 一意性率 | 重複候補を除いた一意レコード ÷ 対象レコード × 100 | 自動統合せず判定証跡を残す |
| 参照整合率 | 有効な親キーを持つ子レコード ÷ 対象子レコード × 100 | BOM・工順・設備を対象にする |
| 初回配信成功率 | 再送なしで受領されたメッセージ ÷ 全配信 × 100 | 業務エラーと通信エラーを分ける |
| 変更リードタイム | 公開時刻 − 申請受領時刻 | 緊急と通常を別集計 |
| 期限内承認率 | SLA内に判定された申請 ÷ 判定対象申請 × 100 | 承認と却下を両方含める |
| 現物一致率 | 現場照合で一致したサンプル ÷ 検査サンプル × 100 | サンプリング条件を固定 |
分母が0のときは0%と記録せずN/Aにします。0%は「全件失敗」を意味し、対象なしとは異なるためです。また集計値だけでなく、不一致レコードへ戻れるようにします。
GS1 Data Quality Frameworkは、データ品質管理システム、自己評価、製品属性の現物検証を含むベストプラクティスとして案内されています。製造現場でも、画面上の値だけを照合せず、部品ラベル、梱包数量、設備能力、作業場所と実物をサンプリング確認する考え方が重要です。
90日で製造業のマスタデータ管理を導入する
90日計画は全社全品目を完成させる約束ではありません。1製品群・1工場・1ラインに範囲を限定し、運用可能な最小単位を本番で通す計画です。期間は外部統計ではなく、本稿の実務モデルです。
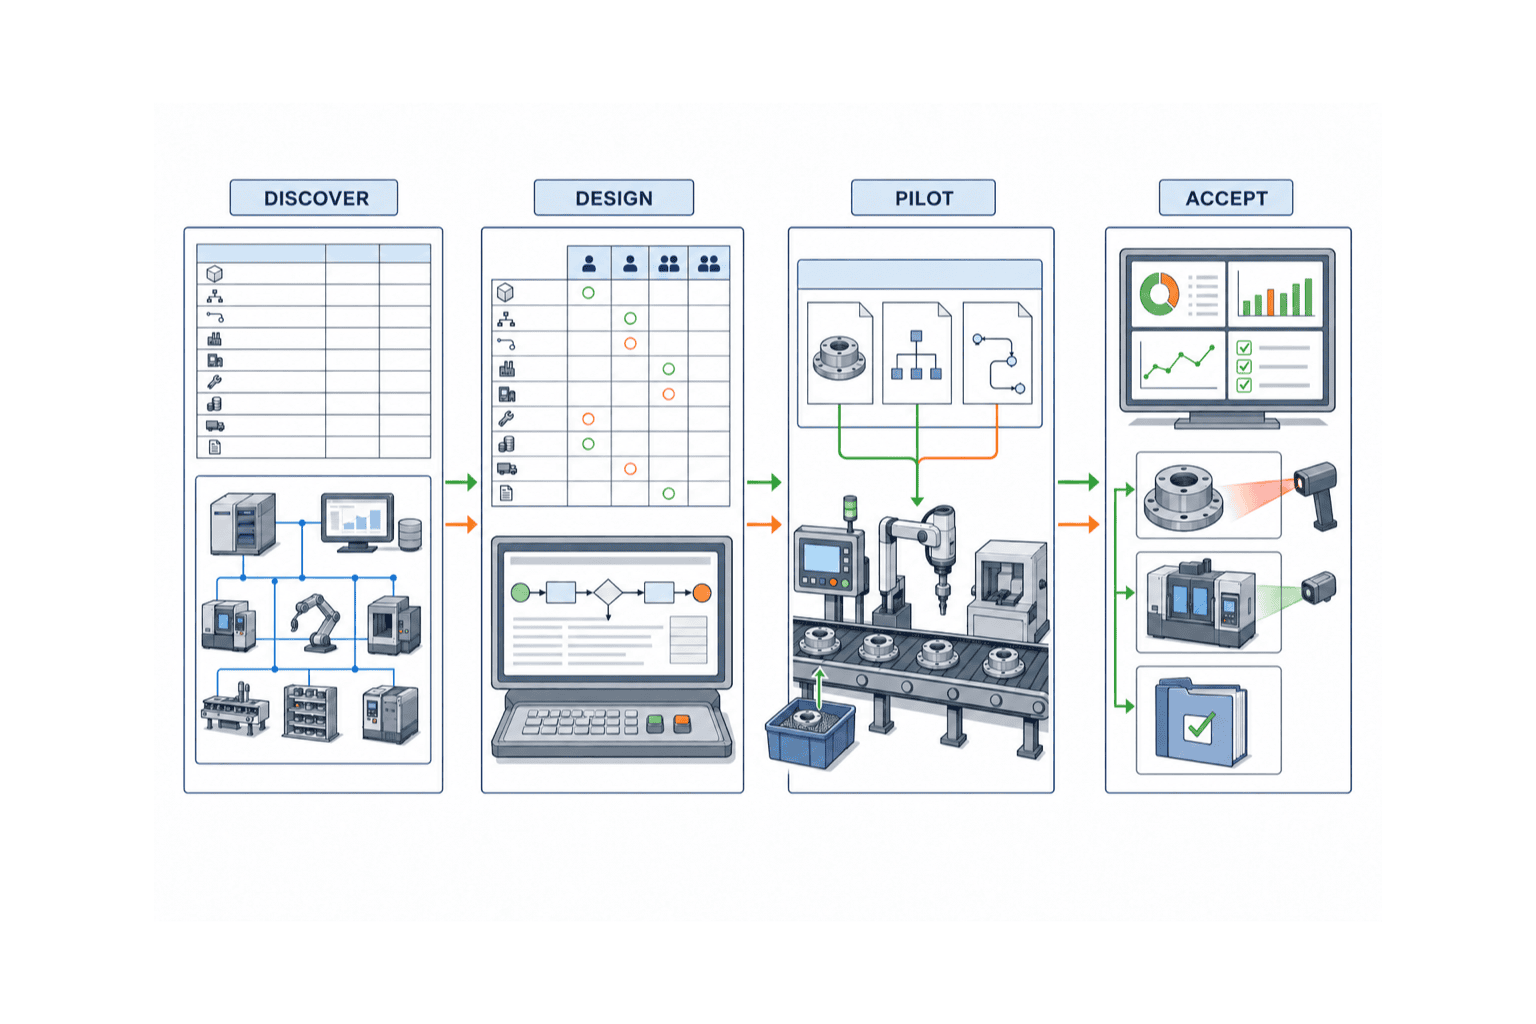
Day 1–15:DISCOVER — 現状と責任の可視化
対象製品群を決め、関連する品目、BOM、工順、設備・作業区、仕入先を抽出します。ERP、PLM、MES、Excel、紙のどこで作成・修正されているかを調べ、同じ属性の値が異なるケースを集めます。
成果物は、データドメイン一覧、属性辞書、システム地図、SoR決定表、所有者候補、品質ベースラインです。この段階で全データを直し始めないことが重要です。問題の再生成経路を先に止めます。
Day 16–30:DESIGN — ルールと変更ワークフローを決める
命名、単位、コードリスト、状態遷移、改訂、発効日、重複判定、廃止を定義します。REQUEST→CHECK→APPROVE→PUBLISHの画面・役割・証跡を設計し、通常変更と緊急変更を分けます。
成果物は、ガバナンス規程、RACI、データ契約、検証ルール、承認マトリクス、例外処理、ロールバック手順、受入テストです。ここでData Ownerの名前と代行者まで確定します。
Day 31–60:PILOT — 1製品群を正本からMESまで通す
対象データをステージングへ取り込み、重複・単位・参照・版を修正します。品目→BOM→工順→作業区の依存順で配信し、正常系だけでなく、重複申請、承認却下、古い版、通信断、再送、部分失敗も試験します。
現場では、作業指示、投入部品、設備割当、検査点が実物と一致するか確認します。問題が出たら下流で直接修正せず、申請へ戻して正本から再配信します。この習慣を作ることがパイロットの核心です。
Day 61–90:ACCEPT — 指標で受入し運用へ移す
合意した完全性、一意性、参照整合、初回配信成功、リードタイム、現物一致を測ります。未達項目は、データ修正、ルール変更、システム修正、教育不足に分類し、所有者と期限を決めます。
本番移行では、変更凍結、最終差分、配信順、ロールバック条件、サポート窓口を明示します。受入後30日程度は運用レビューを高頻度で行い、承認滞留、直接修正、隔離キュー、例外利用を確認します。90日目の終了条件は「データが完璧」ではなく、品質問題が検知され、所有者へ流れ、正本から修正・再配信できることです。
マスタデータ管理導入のRFPで確認する項目
MDM 製造業向けの製品・支援会社を選ぶときは、機能一覧だけでなく、実データで一連の変更を実演してもらいます。
| 評価領域 | RFPで求める証拠 |
|---|---|
| データモデル | 品目、複数BOM、工順、設備、仕入先と有効期間の実例 |
| ガバナンス | 属性別所有者、ステージング、差分表示、代理承認、監査証跡 |
| 品質 | 重複候補、単位、参照、循環、コードリスト、現物検証の運用 |
| 配信 | ERP→MESの依存順、受領確認、再送、冪等、隔離キュー |
| 多拠点 | グローバル標準、工場差分、言語、タイムゾーン、ローカル規制 |
| セキュリティ | 最小権限、職務分掌、機密属性、操作ログ、復旧 |
| 運用 | SLA、監視、データ品質会議、教育、ルール変更手続き |
デモ課題には、BOM数量変更、工順の設備差替え、仕入先認定停止を含めます。正常に登録できるかだけでなく、影響分析、承認、発効予約、配信、受信エラー、ロールバックまで見ます。ベンダー固有機能へ業務を合わせる前に、Reuse、Buy、Buildの順序を検討します。
2026年9月14日にSAPが紹介したDamen Shipyardsの事例では、世界の業務の約80%が単一SAP基盤で稼働し、標準化したデジタル基盤を踏まえてAI活用を進めています。同社が掲げる考え方は “Reuse before Buy before Build” です。これは個別事例であり、80%という数字を一般的な目標にはできません。しかし、データとプロセスを整える前にAIを先行させない順序、標準機能を確認してから追加購入や開発を判断する順序は、MDM導入でも参考になります。
導入後に起きやすい失敗と対策
データクレンジングが一回限りのイベントになる
原因は作成・変更経路が変わっていないことです。対策は、新規登録をワークフローへ統合し、例外経路を可視化し、品質指標を定期運用へ入れることです。
下流システムで直接直してしまう
現場復旧には必要な場合がありますが、正本へ戻さなければ次回同期で消えるか差分が固定化します。緊急修正ID、有効期限、正本への反映期限、再配信確認を必須にします。
Data Ownerが役職名だけで実在しない
会議体に部長名があっても日常判断が止まります。属性グループごとにOwner、Steward、代理、SLAを登録し、人事異動時の引継ぎをマスタ運用に含めます。
品質KPIが高く見えるだけになる
必須属性を減らせば完全性率は上がります。重複判定対象を狭めても一意性率は上がります。指標には分母、対象範囲、ルール版、除外理由を付け、前月と同じ条件で比較します。
全社一括で範囲が膨らむ
全品目、全工場、全システムを同時に扱うと、定義会議だけで停滞します。価値と事故リスクが高い製品群を選び、1ラインで運用を通してからテンプレート化します。
既存システム刷新やMOM導入とのつなぎ方
MDMは、ERPや生産管理システムの移行とは別プロジェクトに見えて、実際には成否を左右する前提です。移行計画を検討している場合は、生産管理システム移行の実務ガイドで切替・データ移行・受入との関係を確認できます。
MES/MOMの責任境界と現場運用を設計する場合は、製造オペレーション管理MOM導入ガイドが参考になります。マスタはMOMそのものではありませんが、正しい品目、BOM、工順、設備が配信されなければ、MOMは誤った指示を高速に実行してしまいます。
全社DXの優先順位を整理する段階なら、タイ工場DXロードマップと合わせて、MDMを基盤施策としてどこへ置くかを検討してください。
まとめ:90日で作るのはデータベースではなく信頼できる変更の流れ
製造業のマスタデータ管理導入で最初に完成させるべきものは、巨大な統合DBではありません。品目、BOM、工順、設備・作業区、仕入先について、正本、所有者、変更申請、承認、有効化、配信、受領確認、品質測定が一周する流れです。
1製品群・1ラインへ範囲を絞り、Day 1–15で現状を発見し、Day 16–30でルールを設計し、Day 31–60で正本からMESまで通し、Day 61–90で指標と現物により受け入れます。ここまで通れば、次の製品群や工場へ展開できる再利用可能な型ができます。
TOMAS TECHでは、品目・BOM・工順の現状診断、System of Recordとデータ所有者の整理、ERP–MES配信、90日パイロットの受入設計まで、検討段階からご相談いただけます。既存システムを前提にどこから整えるべきか確認したい場合は、お問い合わせページからご連絡ください。
よくある質問
製造業のマスタデータ管理とは、ERP導入と何が違いますか?
ERPは取引や計画を処理するシステムです。マスタデータ管理は、ERPを含む複数システムで使う基準データの意味、正本、所有者、変更、品質、配信を統制する業務能力です。ERP導入時にMDMを実装できますが、ERP製品を入れるだけで所有者や承認ルールが自動的に決まるわけではありません。
マスタデータ管理 導入はどのデータから始めるべきですか?
売上や停止リスクが高い1製品群を選び、その製造に必要な品目、BOM、工順、作業区を一組で扱うのが現実的です。仕入先は対象部品に関係する範囲から始めます。単独の品目表だけを掃除するより、製造指示が実行できる縦切り範囲を選びます。
品目マスタ 管理でコード体系は全面的に変更すべきですか?
必須ではありません。コードに意味を詰め込み過ぎると、組織や製品分類の変更で破綻します。既存参照を維持しながら、無意味な一意IDと分類属性を分け、旧コードや別名をマッピングする方法もあります。全面変更は影響と移行コストを評価して判断します。
BOM マスタ 管理ではEBOMとMBOMを統合すべきですか?
用途が異なるため、物理的に1表へ統合することより、対応関係、変換責任、改訂と発効を追跡できることが重要です。設計変更がどの製造BOMと工順へ反映されたかを証跡化します。
工順マスタの所有者は生産管理と生産技術のどちらですか?
会社ごとに異なります。工程設計、標準時間、能力計画、現場指示で責任を分ける場合もあります。重要なのは部署名を一般論で決めることではなく、属性グループごとに最終判断者と日常スチュワードを指名することです。
MDM 製造業向け製品を入れればデータ品質は改善しますか?
ツールは重複検知、ワークフロー、監査、配信を支援しますが、定義、所有者、判断基準、例外処理がなければ効果は限定的です。実データを使った90日パイロットで、申請から現場受入まで通せるかを確認してください。
参考情報
- SAP Nederland, Damen Shipyards ERP/AI事例(2026-09-14): https://news.sap.com/netherlands/2026/09/damen-shipyards-zet-volgende-stap-met-sap-ai-binnen-wereldwijd-erp-landschap/
- SAP Help Portal, Manufacturing Master Data Management: https://help.sap.com/docs/sap-digital-manufacturing/execution/manufacturing-master-data-management
- SAP Help Portal, Business Integration with SAP S/4HANA or SAP ERP: https://help.sap.com/docs/sap-digital-manufacturing/integration-guide/business-integration-with-sap-s-4hana-or-sap-erp
- SAP Help Portal, Master Data Governance (Classic Mode): https://help.sap.com/docs/SAP_S4HANA_ON-PREMISE/6d52de87aa0d4fb6a90924720a5b0549/56a57357f2b1aa6be10000000a4450e5.html
- ISA, ISA-95 Series of Standards: https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- ISO, ISO 8000-8:2015: https://www.iso.org/standard/60805.html
- GS1, Global Data Model Attribute Implementation Guideline: https://www.gs1.org/standards/gs1-global-data-model-attribute-implementation-guideline/111
- GS1, GDSN standards and Data Quality Framework: https://www.gs1.org/standards/gdsn


