


多品種少量生産の工場で生産管理システムの検討を始めると、多くの工場が同じ壁にぶつかります。パッケージを入れた、あるいはデモを見て「何でもできます」と言われた。それなのに、生産計画は今もExcelで組み、現場には紙の指示書が回り、品番は毎月のように増えていく。タイのアユタヤ、チョンブリー、ラヨーン、バンコク近郊で、金属加工、樹脂成形、精密プレス、治具・部品加工、電子部品の受注型工場を運営している日系企業では、珍しくない光景です。
この記事は、そうした工場の工場長、生産管理課長、IT担当に向けて、多品種少量の工場が生産管理システムを選ぶときに「何を先に決め、何をベンダーに求め、どう比べ、いくらで、どう進めるか」を整理した実務ガイドです。
この記事の主張は一つです。多品種少量の工場で生産管理システムが「合わない」のは、機能が足りないからではありません。次の4つを自社の受注の形に合わせて決めないまま、製品を選ぶからです。
- ①品目とBOM(部品表)の持ち方
- ②計画の単位と段取りの扱い
- ③実績を取る粒度
- ④原価の計算方式
製品カタログの機能一覧を比べる前に、自社の生産形態を「受注頻度×ロットサイズ」で分け、上の4点の答えを先に書いておく。RFP(提案依頼書)では「この機能はありますか」と聞くのではなく、自社の実際のオーダー3件をベンダーに渡し、デモで最後まで流してもらう。これが、この記事で提案する進め方です。
なお、この記事は特定の製品を推奨したり、ランキングを付けたりするものではありません。法務・税務のアドバイスでもありません。試算の金額・時間・件数は、すべてこの記事のために置いた仮の数字です。
なぜ今、多品種少量の生産管理システムを見直すのか
生産と受注は伸びている
タイの製造業の直近の数字は、受注が増えていることを示しています。ロイターの報道によると、タイ工業省の製造業生産指数(MPI)は2026年8月に前年同月比+4.44%で、ロイター調査の市場予想+1.0%を上回りました。工業経済事務所(OIE)の所長は、押し上げ要因として電子製品の増産、政府の景気刺激策、バーツ安を挙げています。ただし工業省はこのとき、新しい電子製品を加えウエイトを変えるなど、MPIの算出方法を改定しています。2026年8月以降の数字は、旧系列と単純には比べられない点に注意が必要です。
S&P GlobalのタイManufacturing PMIは、2026年9月に54.3(8月は53.8)で、2025年12月以来の高い水準でした。Trading Economicsの報道では、生産は9カ月ぶりの速さで拡大し、新規受注は6カ月で最も強かった一方、雇用は自然減でやや減っています。
輸出も同じ方向です。Nation Thailandによると、2026年8月のタイの輸出は前年同月比+24.3%で、工業製品の輸出は+27.1%でした。AIインフラ投資による電子製品の需要が牽引したとされています。
設備・デジタル投資の申請も増えている
BOI(タイ投資委員会)のプレスリリース(2026年7月23日)によると、2026年上期の投資奨励申請は1,299件・約1.47兆バーツで、前年同期比+37%でした。このうち「Smart and Sustainable Industry」施策、つまり機械の更新、デジタル技術の導入、自動化・ロボットの統合で生産性を上げる取り組みには、上期に132件・約172億バーツの申請がありました。工場の中身を作り替えようとする動きが、数字に表れています。
人を足して回すコストは上がっている
一方で、人で回す運営のコストは下がりません。法律事務所Tilleke & Gibbinsの解説によると、2025年1月1日施行の最低賃金は県別に日額337〜400バーツです(改定前は330〜370バーツ)。さらにChambersの解説では、従業員福祉基金への拠出が2026年10月1日に始まりました。従業員10人以上の雇用主が対象で、2026年10月から2031年9月までは賃金の0.25%を労使それぞれが拠出します(プロビデントファンドを設けている企業などは免除)。
受注は増えるが、品種も増える。計画の組み直し、進捗の確認、特急の割込み対応を、人を足して吸収するやり方は、だんだん割に合わなくなっています。多品種少量の工場ほど、この「人で吸収していた調整作業」の量が大きいので、生産管理システムを見直す意味が大きいと言えます。
多品種少量生産とは:生産形態の整理
定義と特徴
多品種少量生産とは、多くの種類の製品を、それぞれ少ない数量で生産する形態です。オランダ応用科学研究機構(TNO)の2025年の報告書は、HMLV(High-Mix Low-Volume)の生産システムを「多様な製品(high-mix)を少量(low-volume)で生産する」もので、一品物、または同じ製品の小さなバッチの生産に重点を置くものと説明しています。
一般に、受注生産は顧客が指定した仕様に合わせて製品をつくる形態、見込生産は需要を見込んで製品をつくり、在庫から出荷する形態を指します。この記事が想定している多品種少量の工場は、主に受注生産の工場です。
TNOの報告書は、多品種少量の弱みとして、段取替えが頻繁で規模の経済が小さいため、製品あたりのコストが少品種大量の生産より一般に高くなる点を挙げています。また、従来のスケジューリング手法や市販のツールは、材料の切替、段取時間、特急オーダーの割込み、ジョブの柔軟性といった多品種少量特有の複雑さに、十分対応できないことが多いとも指摘しています。工作機械メーカーのブラザー工業も、自社の解説記事で、製品ごとに部品が違うため段取替えと工程管理が複雑になること、頻繁な段取替えで実稼働時間が減ること、作業者の教育負担が大きいことを短所に挙げています。
受注のタイプ:繰返し・構成受注・個別受注
生産管理システムの側から見ると、生産形態は一つではありません。SAPの生産計画(PP)の旧ドキュメントは、受注生産(可変構成を含む)、見込生産、繰返し生産、プロセス産業、かんばんを、別の生産タイプとして扱っています。Microsoft Dynamics 365 Supply Chain Management(以下D365 SCM)は「ユニファイド・マニュファクチャリング」として、製造オーダー(BOMと工順に基づいて特定の製品やバリアントを生産)、バッチオーダー(フォーミュラ型)、かんばん(反復型リーン)、プロジェクト(製品とサービスを予算・日程で束ねる)を、同じ仕組みの中で混在させて運用できるとしています。ただし、プロジェクトの製造部分はかんばんでは実施できません。
ここから分かるのは、一つの工場の中に「繰返しに近い品目」「仕様を選んで組み合わせる品目(構成受注生産、CTO)」「一品ごとに設計する品目(個別受注生産、ETO)」が混在するのが普通で、システムもそれぞれ別の扱いを用意している、ということです。個別受注の品目で原価と進捗を製番単位で追う設計については、製番管理システム導入の記事で詳しく扱っています。
受注頻度×ロットサイズの4分類
自社の品目をどう分けるかについて、分かりやすい枠組みがあります。中小機構のJ-Net21のQ&Aは、精密プレス業の多品種少量化への対応として、製品を受注頻度とロットサイズで4つに分けることを勧めています。
| 分類 | J-Net21の対応方針 | 生産管理システムに求める重点(この記事の整理) |
|---|---|---|
| 高頻度・大ロット | 専用ライン/在庫 | 繰返し生産、在庫補充の計画、かんばん、標準原価 |
| 高頻度・小ロット | 戦略在庫 | 半製品・共通部品の在庫、補充点、素早い再計画、段取りをまとめる順序 |
| 低頻度・大ロット | 受注生産 | 受注からの所要量計算、材料の手配リードタイム、有限能力での日程 |
| 低頻度・小ロット | 受注生産 | 品目マスタを増やさない構成、段取りを考慮した日程、製番での原価・進捗、見積との連携 |
J-Net21は、受注生産品についてはレイアウト変更や作業方法の改善で段取時間を短くすることを勧めています。右端の列は、この分類ごとにシステムに何を求めるかを、この記事として整理したものです。
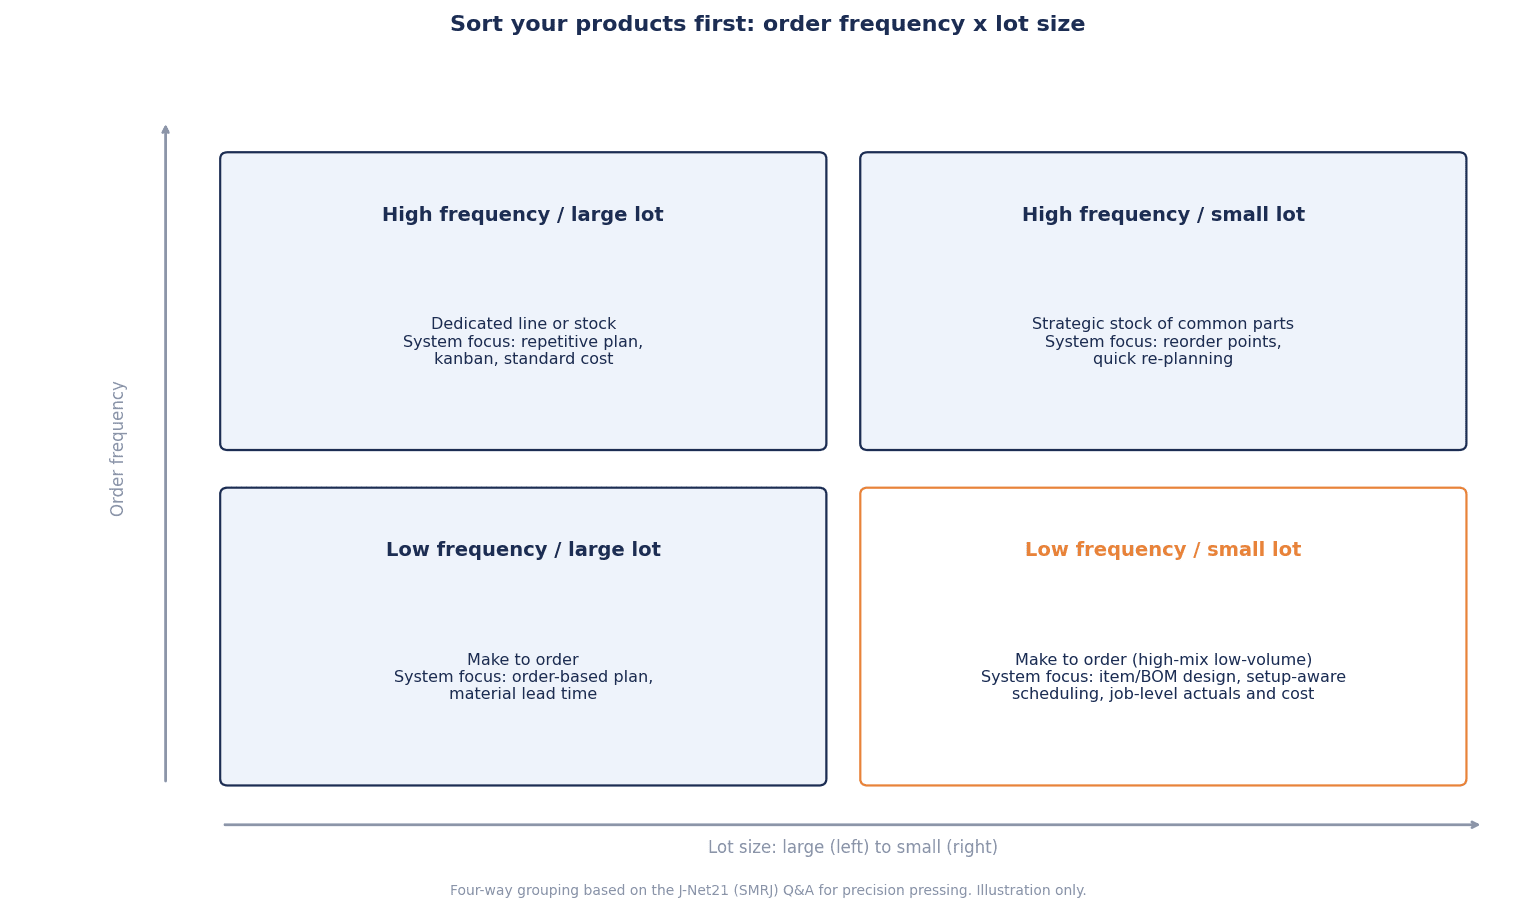
上の図は、受注頻度とロットサイズで品目を4つに分け、それぞれでシステムに求める重点を並べたものです。自社の有効品番を、この4象限にどう分布させるかを最初に数えておくと、後の要件が書きやすくなります。たとえば低頻度・小ロットの品目が大半なら、品目マスタの持ち方と製番管理が要件の中心になり、高頻度・小ロットが多いなら、段取り順序と戦略在庫が中心になります。
生産管理システムが合わない4つの理由
機能はあるのに、使われない
多品種少量の工場で「システムは入ったが、Excelが消えない」状態が続くとき、原因を機能不足に求めがちです。しかし実際には、次の4つの設計判断を先送りしたまま製品を選んだことが原因であることが多い、というのがこの記事の見立てです。
- 品目とBOMの持ち方: 注文ごとに品番を作るのか、構成可能な品目とオプションで表すのか
- 計画の単位と段取りの扱い: どの工程を有限能力で計画し、段取り時間を順序に応じて持つのか
- 実績を取る粒度: 作業ごとに開始・終了を取るのか、まとめて報告するのか
- 原価の計算方式: 標準原価か、実際原価・個別原価か
この4つは、製品を選んだ後でも決められるように見えます。しかし実際には、製品ごとに得意な持ち方があり、導入が進んでから変えるのは難しくなります。
不適合は後半で見つかる
ERP導入の調査会社Panorama Consultingは、2026 ERP Report(2026年3月4日発表、世界の中〜大規模組織が対象)で、25%を超える組織がプロジェクト予算を超過し、主な原因は「追加の技術ニーズ」だったと報告しています。同社は、適合しない点(fatal misfits)がプロジェクトの後半で見つかり、追加の技術、スコープの拡大、独自開発に向かう、とコメントしています。
統合の難しさを示す調査もあります。Rockwell Automationの調査(2026年7月の報道。17カ国の製造・産業オペレーションの意思決定者1,560人が回答。タイ単独の数字ではありません)では、93%が少なくとも1拠点でMES(製造実行システム)を稼働させている一方、全社に展開しているのは28%、ERP・PLM・品質・OTと完全に統合しているのは23%でした。MESを買うときの要件の1位は統合(44%)です。
後半で見つかる不適合を前半に引き出すには、4つの設計判断を先に書き、それを実際のオーダーで確かめるしかありません。以下の章で、4つを一つずつ見ていきます。
品目・BOMの持ち方:品番を増やさない設計
品番が増え続ける仕組み
多品種少量の工場で最もよく見るのは、「似た品番をコピーして、少しだけ変えた新しい品番を作る」運用です。手早く始められますが、注文の種類が増えるほど品目マスタ、BOM、工順、単価が同じ数だけ増え、どれが最新か分からなくなります。
構成可能な品目(バリアント構成)という考え方
これに対して、大手ERPには「組合せごとに品目マスタを作らない」仕組みがあります。SAPのバリアント構成は、特性(characteristics)と値でバリアントを表し、1つの構成可能品目と、すべての選択肢を含むスーパーBOM・スーパー工順で全バリアントをカバーします。SAP Learningの例では、フォークリフトは理論上17,010通りのバリアントになり得ますが、無効な組合せを禁止する制約(オブジェクト依存関係)で現実的な数に絞り、最大17,010件の品目マスタ、BOM、作業手順、原価計算・価格レコードを作る必要がなくなる、と説明されています。
D365 SCMの「製品構成」も同じ考え方です。Microsoftのドキュメントによると、構成モデルは属性(attribute)でBOM行や工順のオペレーションを採用するかどうか、属性値(例:材料の長さ、研磨工程の加工時間)を制御し、構成ごとに一意の構成IDが採番されて在庫の追跡に使われます。構成は販売オーダー行、見積行、購買オーダー行、製造オーダー行などから実行できます。また、構成受注生産では完成品ではなく汎用部品の形で半製品を在庫できるため、在庫に寝る資本を減らせるとしています。
注意点:ドメイン値の多さと、移行の手間
ただし、構成モデルには注意点もあります。同じMicrosoftのドキュメントは、属性のドメイン値(選択肢)を多くしすぎると構成器が遅くなる、と注意しています。また、見込生産から構成受注生産へ移るには、製品構造の分析、製品ファミリーの特定、部品のコンポーネント化が必要だとしています。つまり、構成型の品目は「入れれば使える機能」ではなく、マスタ設計の作業そのものです。
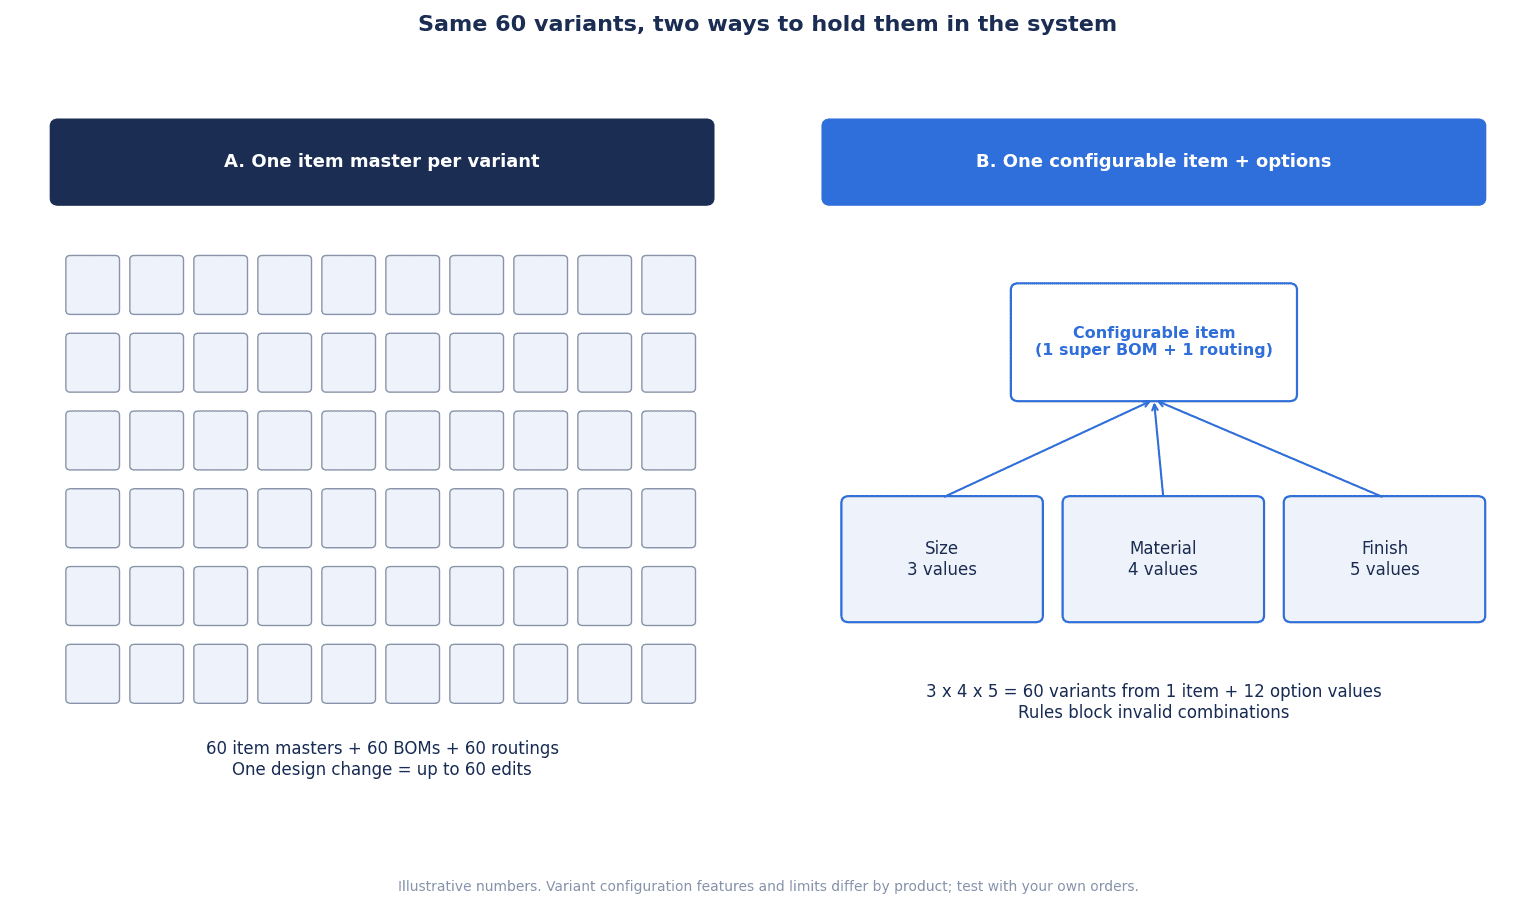
上の図は、2つの方式を仮の数字で比べたものです。たとえば、ある製品の選択肢が「寸法3種類×材質4種類×表面処理5種類」だとすると、組合せは3×4×5=60通りです。
| 方式 | 品目マスタの件数(仮の数字の例) | 起きやすいこと |
|---|---|---|
| 品番ごとにマスタを作る(類似品コピー) | 60件(BOM・工順もそれぞれ60件) | 改訂のたびに60件を直す。古い品番が残る |
| 構成可能な品目+オプション | 構成品目1件+オプション値12件(3+4+5) | 最初の構成ルール設計に手間がかかる。無効な組合せの制約が要る |
どちらが正しいということはありません。低頻度・小ロットで、仕様の大半が毎回の図面で決まる個別受注品なら、構成モデルを作るより製番で管理したほうが合うこともあります。逆に、選択肢の組合せで注文が来る品目が多いなら、構成型の持ち方を検討する価値があります。どちらにするかを品目群ごとに先に決めることが、要件の一つ目です。
品目、BOM、工順のマスタを90日で整える手順は、製造業のマスタデータ管理導入の記事にまとめています。また、営業の見積の段階で選択肢を絞り、製造指示まで一続きにつなぐ考え方は、製造業CPQ導入の記事で扱っています。
多品種少量生産の生産計画:有限能力と段取りの扱い
無限負荷の計画が現場で使われない理由
多品種少量生産の生産計画で、Excelが消えない最大の理由は、システムの計画が「能力に上限がない」前提で組まれていることです。MicrosoftのD365 SCMのドキュメントは、有限能力を「資源の制約を考慮して、期間内に生産可能な量を把握する手法」とし、無限負荷よりも現実的な日程を作ると説明しています。能力が足りない場合は、納期が後ろにずれ、能力が空いた時点に割り付けられます。
同じドキュメントには、実務上の注意点も書かれています。D365 SCMでは、有限能力はグローバル設定、マスタープラン、資源ごとの3箇所で有効にする必要があります。シフトなどで能力が要求に応じて変わる場合は処理時間が正しく計算されないため、有限能力機能を使うべきではないとしています。また、1日のタイムフェンスは多くの製造業には短すぎる可能性が高い、とも書かれています。製品ごとに条件は違いますが、「有限能力に対応」という一言の裏に、こうした設定と前提があることは押さえておく必要があります。設備・人員・材料を同時に扱う有限能力計画の設計は、有限能力計画の導入の記事で詳しく説明しています。
段取り時間を順序に応じて持てるか
多品種少量の計画で一番効くのは、段取りの扱いです。同じ設備でも、前に何を流したかで段取り時間が変わります。色の薄い樹脂から濃い樹脂へは短く、逆は長い。同じ金型の系列なら短く、違えば長い。こうした順序依存の段取り時間を、システムが持てるかどうかは、生産スケジューラ(APS)を検討するときの中心的な確認点です。
TNOの報告書が指摘したように、材料の切替、段取時間、特急オーダーの割込みは、従来の手法や市販ツールが扱いにくい領域です。MITの修士論文(2024年5月)も、多品種少量のジョブショップのスケジューリングを、多様な生産要件、資源の稼働の最適化、リードタイムの最小化という課題として扱っています。
段取りを考慮した生産スケジューラを検討するときは、次の3点を具体的に確かめると、製品の違いが見えやすくなります。
- 段取り時間を「品目ごとの固定値」ではなく「前の品目→次の品目」の組合せで持てるか
- 段取りをまとめる(同じ系列を続けて流す)順序を、納期を守る範囲で提案できるか
- ボトルネック工程だけを有限能力で細かく計画し、他の工程は粗く扱う、といった使い分けができるか
段取り時間そのものを短くする改善は、システムの前にやるべきことでもあります。SMEDとデータで段取りを分析する進め方は、段取り時間短縮分析の記事で扱っています。
特急の割込みと凍結期間
多品種少量の工場では、特急の割込みが日常です。割込みが入るたびに全体を組み直していたら、現場は前日に決まった計画を信じなくなります。そこで要るのが、「この期間の計画は原則として動かさない」という凍結期間と、例外を入れるときの承認のルールです。システムに求めるのは、凍結期間を設定できること、割込みを入れたときに後ろの日程への影響を見せられること、変更の履歴が残ることです。凍結期間の決め方と変更承認の運用は、生産計画の凍結期間を設定する方法の記事にまとめています。
実績収集の粒度:小ロットほど入力が増える
1ロットあたりの入力回数を数える
多品種少量の工場では、1日に流れるオーダーの数が多いぶん、実績の入力回数も増えます。1ロットごとに「開始」「終了」「数量」「不良」を入れるなら、オーダー数が2倍になれば入力も2倍です。紙の日報で回していた工場がシステムに移ると、この入力負荷が現場の抵抗の原因になります。
見積時間で計上するか、実績時間で計上するか
製品によっては、この負荷を下げる設定が用意されています。D365 SCMの「製造実行の登録」のドキュメントによると、作業者は現場の実行画面で製造ジョブの時間と品目の消費を登録し、承認後に関連モジュールへ転送されます。継続的に承認・転送することで、管理者は製造オーダーの実際原価を追跡できます。
同じドキュメントは、工順グループの設定で、ジョブを開始した時点で見積時間で計上するか、停止・完了の時点で実績時間で計上するかを選べるとしています。さらに、複数のジョブを同時に開始して時間を配賦キーで按分するジョブ・バンドリング、会議・清掃・保全などの間接作業の登録にも対応しています。
多品種少量の工場にとって、これは重要な選択です。
- 見積時間で計上する: 入力は少なくて済むが、実際にかかった時間は分からない。原価は標準に近い値になる
- 実績時間で計上する: 入力は増えるが、段取りや加工の実際の時間が残る。次の見積と計画の精度が上がる
全工程で実績時間を取る必要はありません。ボトルネック工程と段取りの長い工程だけ実績時間を取り、他は見積時間で計上する、という使い分けが現実的です。バーコードやタブレットで入力の手間を下げる、設備から自動で取る、といった方法もあります。実績の自動収集の要件定義と検収の進め方は、生産実績の自動収集を導入する方法の記事で扱っています。
原価:標準原価か、実際原価・個別原価か
標準原価が向く工場、向かない工場
原価計算の方式も、多品種少量の工場で後から困る点です。Microsoft Dynamics 365 Business Central(以下Business Central)のドキュメントは、標準原価法を「原価管理が重要な場合」「繰返し生産で直接材料費・直接労務費・製造間接費を評価する場合」「標準を維持する規律と人員がある場合」に用いるとしています。実際の原価が出た後は、差異で調整します。また、標準原価法は「使いやすいが、適切なメンテナンスが必要」とも書かれています。
これを多品種少量の工場に当てはめると、品番が毎月増え、一品ごとに工程や材料が違う工場で、すべての品目の標準を最新に保つのは大きな負担になります。一方、個別法(Specific)について同じドキュメントは、識別しやすく単価が比較的高い品目、規制対象品目、シリアル番号付き品目に向くとしており、入出庫の両方でアイテムトラッキングが必要になります。
ここで言いたいのは「多品種少量だから標準原価は使えない」ということではありません。繰返しに近い高頻度品は標準原価、個別受注品は製番や製造オーダー単位で実際原価を集める、というように、品目群ごとに方式を分けて考えるのが現実的です。
原価方式は導入前に決める
注意すべきなのは、原価方式は後から変えにくいという点です。Business Centralのドキュメントは、品目元帳のエントリが存在する品目は原価計算方法を変更できない、と明記しています。また、標準原価法では品目カードの単位原価は標準原価に基づき、ユーザーは編集できません。製品によって仕様は異なりますが、「とりあえず運用を始めて、原価は後で考える」という進め方は、後戻りの難しい判断を先送りすることになります。導入前に、品目群ごとの原価方式を経理と生産管理で決めておく必要があります。
製品の種類と組み合わせ方
4つの種類
生産管理の領域で検討される製品は、大きく次の4種類に分けられます。
| 種類 | 主な役割 | 多品種少量の工場で見るべき点 |
|---|---|---|
| ERPの製造モジュール | 受注、購買、在庫、製造オーダー、原価、会計を一つのデータで扱う | 品目・BOMの持ち方、原価方式、会計との連動 |
| 生産管理パッケージ | 受注型の工場向けに、製番、工程、進捗、原価を扱う | 製番・個別受注への対応、現場の使いやすさ、会計との連携 |
| MES(製造実行システム) | 現場の作業指示、実績、品質、設備のデータを扱う | 実績の粒度、端末、設備との接続 |
| APS(生産スケジューラ) | 有限能力と段取りを考慮して日程を組む | 順序依存の段取り、割込みの再計画、上位システムとの連携 |
一つの製品ですべてを賄う必要はありません。ERPで受注・在庫・原価を持ち、APSでボトルネック工程の日程を組み、MESやタブレットで実績を取る、という組合せもよく検討されます。ただし、組み合わせるほど統合の作業が増えます。前の章で見たRockwellの調査で、ERPなどと完全に統合できているのが23%にとどまっていたことは、組合せの難しさを示しています。
公表価格の参考
価格の目安として、公表されているリスト価格を挙げておきます。以下はいずれも米国サイトの公表リスト価格(2026年10月9日の閲覧時点)で、タイでの価格や導入パートナーの費用は含みません。 特定の製品を推奨するものではありません。
- Microsoft Dynamics 365 Business Central: Essentials 80ドル、Premium 110ドル、Team Members 8ドル(いずれも1ユーザー・1か月、年額払い)。製造機能はPremiumに含まれる
- Microsoft Dynamics 365 Supply Chain Management: 210ドル、Premium 300ドル(1ユーザー・1か月、年額払い)。価格は参考情報で、通貨・地域により異なると明記されている
- Odoo: Standard/Customプランに製造(MRP)を含む全アプリが含まれ、1ユーザー・1か月あたり十数ドルから30ドル台程度の表示(年額・月額や初年度割引で表示が変わる)
ライセンス費用は総費用の一部です。費用の見積もり方や3年間の総保有コスト(TCO)の考え方は、生産管理システム費用の記事で整理しています。
社内の要員も費用のうち
見落としやすいのが、社内の要員です。Panorama Consultingが2019 ERP Reportを引用して示した数字では、中堅・中小企業のERP導入には平均7人、大企業では平均24人のフルタイムの社内要員が必要でした(2019年の調査で、古いデータです)。数字そのものより、「導入期間中、生産管理と現場から誰が何割の時間を出すか」を最初に決めておく必要がある、という点が大事です。
費用のモデル試算(仮の数字)
ここでは、多品種少量の工場が生産管理システムを導入した場合の効果と費用を、仮置きの数字で試算します。以下の人数、品番数、時間、単価、費用はすべてこの記事のための仮の数字です。 実際の判断には、自社の数字に置き換えてください。
モデルの前提
- 金属加工・樹脂成形の受注型工場、従業員150人
- 有効品番2,400、月間の製造オーダー600件、システムの利用者25人
- 通貨はタイバーツ(THB)
効果①:計画・進捗確認の事務
- 計画の組み直しと進捗確認の事務を、月300時間から150時間へ(150時間削減)
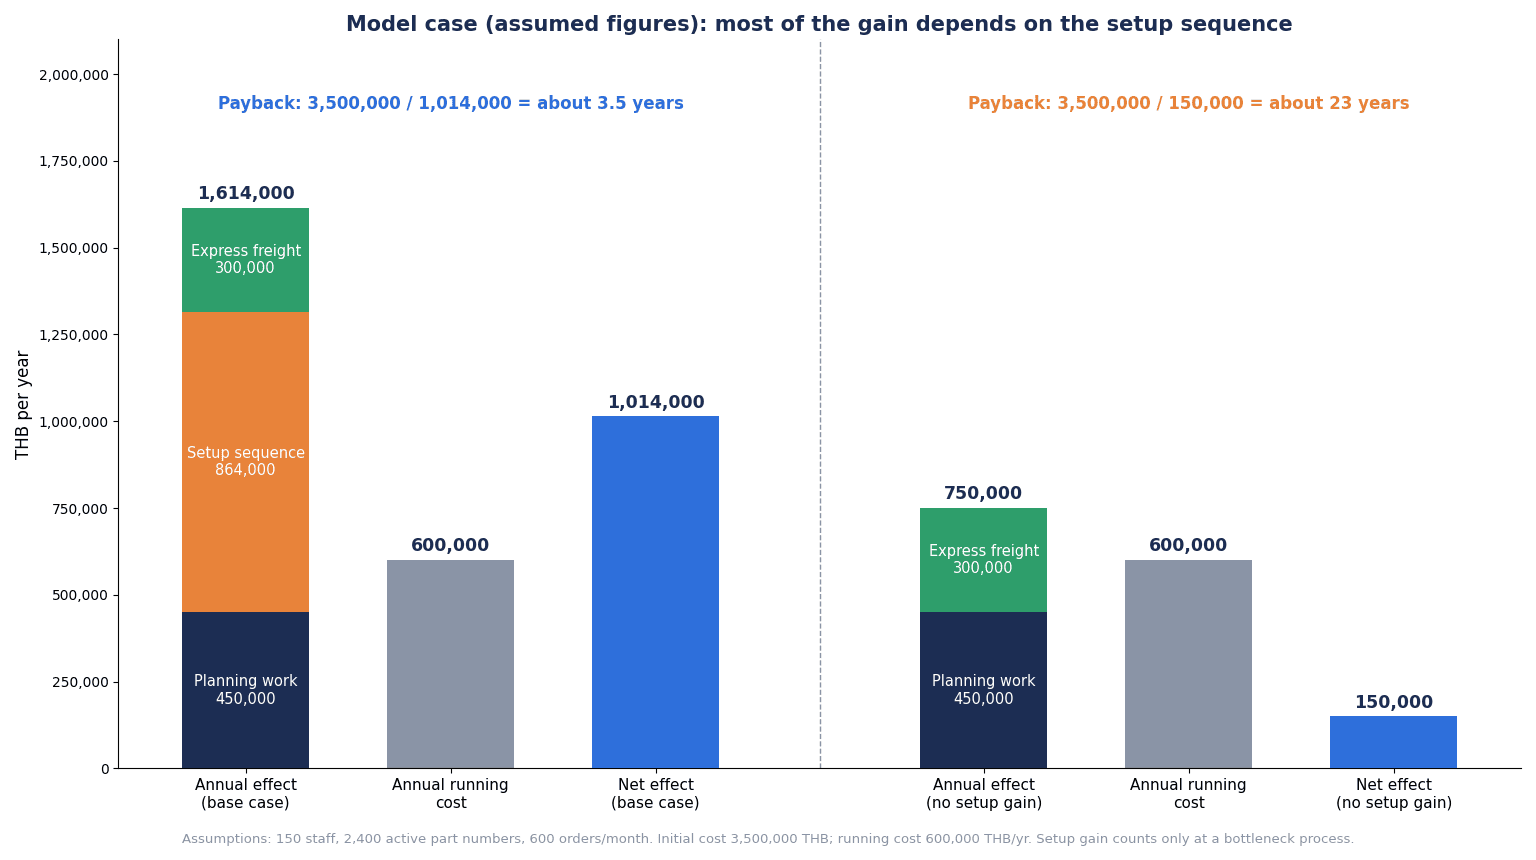
- 時間単価250バーツと置くと、150時間×12か月×250バーツ=450,000バーツ/年
効果②:段取り順序の見直し
- ボトルネック工程の段取りが月400時間あり、順序の見直しでその15%を削減すると、400×15%=60時間/月
- 年間では60時間×12か月=720時間
- 設備1時間あたりの付加価値を1,200バーツと置くと、720時間×1,200バーツ=864,000バーツ/年
- この効果は、ボトルネック工程で、空いた時間に追加の受注を流せる場合にだけ実現する
効果③:特急輸送費
- 納期遅れを取り戻すための特急輸送費を、月40,000バーツから15,000バーツへ
- 差は25,000バーツ/月で、25,000×12か月=300,000バーツ/年
効果の合計と回収期間
| 項目 | 計算 | 年間の効果 |
|---|---|---|
| ①計画・進捗確認の事務 | 150時間×12×250バーツ | 450,000 THB |
| ②段取り順序の見直し | 60時間×12×1,200バーツ | 864,000 THB |
| ③特急輸送費 | 25,000バーツ×12 | 300,000 THB |
| 合計 | 450,000+864,000+300,000 | 1,614,000 THB |
費用は次のように置きます。
- 初期費用: 3,500,000バーツ(ライセンス、導入、マスタ整備、データ移行)
- 年間費用: 600,000バーツ(サブスクリプション、保守)
計算は次のとおりです。
- 年間の純効果: 1,614,000−600,000=1,014,000バーツ/年
- 回収期間: 3,500,000÷1,014,000≈3.45 → 約3.5年
感度:段取りがボトルネックでない場合
効果②は、段取りがボトルネック工程の能力を食っていて、空いた時間に追加の受注を流せることが前提です。そうでない工場では、効果②はゼロになります。
- 効果: 450,000+300,000=750,000バーツ/年
- 年間の純効果: 750,000−600,000=150,000バーツ/年
- 回収期間: 3,500,000÷150,000≈23.3 → 約23年。実質的に回収できない
試算の読み方
このモデルでは、効果の半分以上(1,614,000バーツのうち864,000バーツ、約54%)が段取り順序の見直しから来ています。言い換えると、導入を判断する前に、ボトルネック工程が段取りで詰まっているかどうかを測ることが先です。段取りが詰まっていない工場では、同じ費用をかけても回収できない可能性があります。その場合は、導入の範囲を事務の削減に絞って費用を下げる、あるいは段取りの改善を先にやる、といった判断が考えられます。
この試算に入れていないもの
- 品質の改善、在庫の削減、残業の削減
- 人の採用難への対応
- 税金やBOIの恩典(この記事では扱いません)
生産管理システムの選び方:RFP・デモで確認する項目
機能の有無ではなく、シナリオで聞く
生産管理システムの選び方の要点は、「この機能はありますか」と聞かないことです。多くの製品は、聞かれれば「あります」と答えられます。問題は、それが自社のオーダーで、どれだけの設定と手作業で動くかです。
そこで、自社の実際のオーダーを3件選び、ベンダーに事前に渡して、デモで最後まで流してもらいます(シナリオテスト)。
- よくある注文: 最も件数の多い品目群の、ごく普通のオーダー。受注から材料手配、製造指示、実績、出荷、原価までを流す
- 特急の割込み: 計画が組まれた後に入った特急オーダー。既存の日程への影響、凍結期間の扱い、段取りの組み直しを見る
- 設計変更つきの注文: 製造の途中で仕様が変わったオーダー。BOMの版、仕掛品、原価の扱いを見る
機能の網羅的なリストを作る場合は、生産管理システムの機能とRFP要件の記事が参考になります。この記事では、多品種少量の工場で特に確かめる項目を表にまとめます。
確認項目
| No. | 確認項目 | デモ・受入で確かめること |
|---|---|---|
| 1 | シナリオテスト3件 | 自社の実オーダー3件を、受注から原価まで画面で最後まで流せるか。途中でExcelや手作業が必要になる箇所はどこか |
| 2 | 品目・BOMの持ち方 | 品目群ごとに、品番を作る方式と構成可能な品目の方式を選べるか。類似品の作成と改訂の手間はどうか |
| 3 | 段取りの扱い | 段取り時間を「前の品目→次の品目」で持てるか。段取りをまとめる順序を提案できるか |
| 4 | 有限能力の範囲 | どの資源を有限能力で計画するかを選べるか。シフトや残業の扱いはどうか |
| 5 | 割込みと凍結期間 | 凍結期間を設定し、割込みの影響を見せ、変更の履歴を残せるか |
| 6 | 実績の粒度 | 工程ごとに見積時間計上と実績時間計上を選べるか。複数ジョブの同時開始に対応するか |
| 7 | 原価方式 | 品目群ごとに原価方式を分けられるか。運用開始後に変更できる範囲はどこまでか |
| 8 | マスタ移行 | 既存のExcelや旧システムから、品目、BOM、工順をどの形式で取り込めるか。誰が整えるか |
| 9 | 多言語UI | タイ語・英語・日本語の画面と帳票に対応するか。品名や指示書の言語を切り替えられるか |
| 10 | 現場端末 | タブレット、バーコード、設備からの取込で、現場の入力回数をどこまで減らせるか |
| 11 | 外部連携 | 会計、CAD/PLM、スケジューラ、設備とのデータ連携の方式と、エラー時の再送 |
| 12 | ロックと権限 | 計画、マスタ、実績の修正権限を役割ごとに分けられるか。同時編集の扱い |
| 13 | 保守体制 | タイ国内での保守窓口、対応言語、対応時間、改修時の費用の決め方 |
受入試験では、正常なオーダーだけでなく、わざと難しい条件も入れてください。たとえば、段取り時間が長い組合せを連続させる、凍結期間内に割込みを入れる、製造途中でBOMの版を変える、といった試験です。製品をいくつか並べて比べる観点は、生産管理システム比較の記事と生産スケジューラー比較の記事でも整理しています。
導入の進め方:90日で生産形態の棚卸しからシナリオテストまで
製品を決める前の90日で、何をするかの目安です。工場の規模や品番数によって期間は変わります。
1〜30日目:生産形態の棚卸し
- 有効品番を、受注頻度×ロットサイズの4分類に分ける(直近1年の受注実績から)
- 品目群ごとに、①品目・BOMの持ち方、②計画の単位と段取りの扱い、③実績の粒度、④原価方式の「仮の答え」を書く
- ボトルネック工程を特定し、その工程の段取り時間を1か月測る(試算の効果②の基準になる)
- 計画の組み直しと進捗確認に、月何時間かかっているかを測る
31〜60日目:要件とシナリオの準備
- 4点の答えを、経理、生産管理、現場、営業で合意する。特に原価方式は経理と決める
- シナリオテスト用のオーダーを3件選ぶ(よくある注文、特急の割込み、設計変更つき)
- マスタの現状(品番の重複、BOMの版、工順の有無)を棚卸しする
- RFPを書き、候補のベンダーに3件のオーダーと一緒に渡す
61〜90日目:デモとシナリオテスト
- 各ベンダーのデモで、3件のオーダーを最後まで流してもらう
- 途中で手作業や追加開発が必要になった箇所を一覧にし、ベンダー間で比べる
- 効果の試算を、測った数字で置き直す。特に段取りの効果が成り立つかを確認する
- 社内の要員計画(誰が、何割の時間を、何か月出すか)を決める
90日で目指すのは製品を決めることそのものではなく、「自社の受注の形に合わせた4つの答え」と「それを確かめた結果」をそろえることです。そこまでできれば、製品の比較は、機能一覧の比べ合いではなく、手作業と追加開発の量の比べ合いになります。
タイ工場で特に確認すること
多言語と現場の入力負荷
タイの工場では、管理者は日本語、事務は英語やタイ語、現場はタイ語、という使い分けが普通です。画面、帳票、作業指示書、品名を、誰がどの言語で見るのかを先に整理しておかないと、導入後に帳票を作り直すことになります。また、現場の作業者にとっての入力のしやすさは、実績の粒度と同じくらい重要です。入力が負担になれば、データは後でまとめて入れられ、計画と実績の比較が意味を失います。
設備側の自動化との関係
多品種少量の工場では、生産管理システムだけでなく、設備の自動化も同時に検討されることがあります。段取り損失を減らす設備構想は、変種変量生産自動化の記事で扱っています。システムと設備の計画を別々に進めると、実績を設備から取るのか、人が入れるのかが決まらないまま両方が進むことがあるので、両者の窓口をそろえておくと安全です。
BOIと公的なデジタル化支援
BOIの「Smart and Sustainable Industry」施策は、デジタル技術の導入や自動化を対象にした投資奨励の枠組みで、前に見たとおり2026年上期に132件の申請がありました。ただし、自社の投資が対象になるか、どのような恩典があるかは個別の判断になるため、この記事では扱いません。BOIに確認してください。
中小企業向けには、タイ電子取引開発庁(ETDA)が主導する「SMEs Growth 2026」プログラムもあります。OpenGov Asiaの報道によると、SMEのデジタル成熟度は平均で4.00点満点中2.45で、2026年は4地域16県に展開し、depa、OSMEP、SME D Bank、TCGが連携します。製造業も対象です。ただし、予算や補助率は記事に記載されていませんでした。使えるかどうかは、各機関に確認してください。
よくある質問
多品種少量生産とは?
多くの種類の製品を、それぞれ少ない数量で生産する形態です。オランダのTNOの2025年の報告書は、一品物や同じ製品の小さなバッチの生産に重点を置くものと説明し、段取替えが頻繁で規模の経済が小さいため、製品あたりのコストが少品種大量より一般に高くなるとしています。受注頻度とロットサイズで品目を4つに分けると(J-Net21の分類)、自社の中でもどの品目が多品種少量に当たるかが見えてきます。
多品種少量に向く生産管理システムの選び方は?
機能の有無を比べる前に、①品目とBOMの持ち方、②計画の単位と段取りの扱い、③実績を取る粒度、④原価の計算方式の4点を、自社の受注の形に合わせて決めておくことです。そのうえで、自社の実際のオーダー3件(よくある注文、特急の割込み、設計変更つき)をベンダーに渡し、デモで最後まで流してもらいます。途中で必要になる手作業や追加開発の量で比べると、違いが見えます。
生産スケジューラは必要?
工場によります。ボトルネック工程があり、そこで段取り時間が前後の品目の組合せで大きく変わる工場では、順序依存の段取りを扱えるスケジューラの効果が大きくなります。この記事の仮置きの試算でも、効果の半分以上は段取り順序の見直しから来ていました。逆に、段取りがボトルネックでなければ、ERPや生産管理パッケージの計画機能で足りることもあります。まずボトルネック工程の段取り時間を測ることをお勧めします。
費用はどのくらい?
製品、利用者数、導入の範囲、マスタ整備の量で大きく変わります。公表されているリスト価格の例として、米国サイトではMicrosoft Dynamics 365 Business CentralのPremiumが1ユーザー・1か月110ドル、Supply Chain Managementが210ドル(2026年10月9日閲覧、年額払い)ですが、タイでの価格や導入パートナーの費用は別です。この記事の仮の試算では、初期3,500,000バーツ、年間600,000バーツと置きました。総費用の考え方は費用の記事も参考にしてください。
Excelから移行できる?
できますが、Excelをそのままシステムに写すことはお勧めしません。Excelの生産計画表には、品番の重複、古いBOM、個人の判断で入れた段取りの調整などが混在していることが多いからです。まず品目、BOM、工順のマスタを棚卸しし、品目群ごとの持ち方を決めてから移行します。移行の形式と、誰がマスタを整えるかは、RFPの段階でベンダーに確認してください。
標準原価は使えない?
使えないわけではありません。Business Centralのドキュメントは、標準原価法を繰返し生産や、標準を維持する規律と人員がある場合に向くとしています。多品種少量の工場でも、繰返しに近い高頻度品には標準原価、個別受注品には製番や製造オーダー単位の実際原価、というように品目群で分ける考え方があります。ただし、品目元帳のエントリがある品目は原価計算方法を変更できない(Business Centralの場合)ので、導入前に決めておく必要があります。
導入期間はどのくらい?
製品と範囲によって大きく変わるため、一律の期間は言えません。この記事では、製品を決める前の90日で、生産形態の棚卸し、4点の要件の合意、シナリオテストまでを進める目安を示しました。導入期間中の社内要員について、Panorama Consultingは2019 ERP Reportで中堅・中小企業の平均7人のフルタイム要員を示しています(古いデータです)。期間と同じくらい、誰がどれだけ時間を出すかを先に決めることが大事です。
まとめ
- 多品種少量の工場で生産管理システムが合わないのは、機能不足より、①品目とBOMの持ち方、②計画の単位と段取りの扱い、③実績の粒度、④原価方式の4点を決めないまま製品を選ぶことが原因であることが多い
- まず有効品番を、受注頻度×ロットサイズの4分類(J-Net21)に分け、品目群ごとに4点の答えを書く
- 品番が増え続ける工場では、構成可能な品目とオプションで表す方式を検討する。ただし構成ルールの設計はマスタ設計の作業そのもの
- 計画では、順序依存の段取り時間、有限能力の範囲、割込みと凍結期間の扱いを確かめる
- 実績は全工程で細かく取る必要はなく、ボトルネック工程と段取りの長い工程に絞る使い分けが現実的
- 原価方式は後から変えにくい(Business Centralでは品目元帳エントリがある品目は変更不可)ので、導入前に経理と決める
- 仮の試算では、効果の半分以上が段取り順序の見直しから来た。段取りがボトルネックでなければ回収期間は約23年に延びる。導入前にボトルネック工程の段取りを測る
- RFPでは機能の有無ではなく、自社の実オーダー3件(よくある注文、特急の割込み、設計変更つき)をデモで最後まで流してもらう
TOMAS TECH では、タイの工場の受注の形に合わせて、生産管理システムの要件整理、マスタの設計、製品選定の進め方のお手伝いをしています。製品を選ぶ前の段階、たとえば自社の品目を受注頻度×ロットサイズの4分類に分ける段階や、シナリオテストに使うオーダーを選ぶ段階でもご相談いただけます。お問い合わせはこちらのフォームからどうぞ。
参考情報
- The Star(Reuters):Thai August factory output rises 4.44% y/y, beats forecast(2026年9月30日)
- Trading Economics:Thailand Industrial Output Growth Beats Forecasts(2026年9月30日)
- Trading Economics:Thailand Manufacturing Sector Hits 9-Month High(2026年10月1日)
- Nation Thailand:Thai exports surge 24.3% in August as AI demand lifts electronics(2026年9月25日)
- BOI:Press Release No.117/2569(2026年7月23日)
- Tilleke & Gibbins:Thailand Increases Minimum Wage across All Provinces(2025年1月2日)
- Chambers:Thailand Employee Welfare Fund Contributions to Commence(2026年8月19日)
- OpenGov Asia:Thailand expands SMEs Growth 2026 programme(2026年5月6日)
- TNO:Performance engineering of high-mix low-volume production systems(2025年3月14日)
- SAP Help:Production Planning and Control(PP)
- SAP Learning:Introducing Variant Configuration
- Microsoft Learn:Product configuration overview
- Microsoft Learn:Understand unified manufacturing
- Microsoft Learn:Finite capacity planning and scheduling
- Microsoft Learn:Registration for manufacturing execution
- Microsoft Learn:Design details – Costing methods(Business Central)
- Microsoft Learn:About unit cost calculation(Business Central)
- J-Net21(中小機構):多品種少量生産の効率化Q&A
- MIT DSpace:Scheduling in a High-Mix Low-Volume Job Shop(2024年5月)
- Brother:What Is High-Mix Low-Volume Production?(2026年5月13日)
- MarketScale:Rockwell Automation report: 93% of manufacturers have MES(2026年7月17日)
- Panorama Consulting:2026 ERP Report の発表(2026年3月4日)
- Panorama Consulting:How Much Does It Cost To Implement An ERP System On Average?(2020年3月1日)
- Microsoft:Business Central pricing(2026年10月9日閲覧)
- Microsoft:Supply Chain Management pricing(2026年10月9日閲覧)
- Odoo:Pricing(2026年10月9日閲覧)


