


品種が増えるたびに、段取り替えでラインが止まる時間が長くなる。チェンジパーツを外して付け替え、位置を合わせ、試し流しをして、ようやく次の品種が流れ始める。そんな組立・包装ラインに対して、機械メーカーや SIer から「リニア搬送システムなら段取り替えはソフトで済み、ピッチも自由に変えられます」という提案を受けることが増えています。ただ、提案書を読んでも、自社の工程で本当に元が取れるのか、どの方式を選び、どの仕様を指定し、受入で何を試せばよいのかは分かりません。この記事は、タイ(および ASEAN)の日系の電子部品・電池・医療機器・日用品・食品包装・自動車部品の工場で、生産技術や設備投資を担当する方が、リニア搬送システムの選定について社内で判断材料をそろえるための実務ガイドです。
この記事の主張は一つです。リニア搬送は「速いコンベヤ」ではなく、「キャリアごとに動きを変えられる搬送」です。元が取れるのは、①品種切替が多い、②工程ごとに必要な時間や停止精度が違う、③搬送の上で加工・検査・同期をしたい、のいずれかを数字で言える工程に限られます。 そのため、進め方は次の順番になります。①固定ピッチの搬送で何が困っているかを、段取り時間・待ち時間・精度で測る。②まず既存設備の段取り改善(チェンジパーツの簡素化)でどこまで減るかを見る。③それでも足りない「高付加価値の区間」だけをリニア搬送にし、前後は従来のコンベヤでつなぐ。④可搬・速度・加速度・精度はセットで決まるので、自社のワークと治具の重さで公表値を確かめる。⑤安全(キャリア単位の停止)とソフトの保守(レシピや運動プロファイルを誰が直すか)を発注範囲に含める。
以下、この順番に沿って整理します。製品の仕様はすべてメーカーの公表値で、第三者が検証した値ではありません。製品は例として挙げるもので、網羅ではなく、特定のメーカーを推奨するものでもありません。事例はベンダーが発表したもので、いずれもタイの工場の事例ではありません。費用の試算は、この記事のために置いた仮の数字です。
なぜ今、タイ工場でリニア搬送システムの選定が問われるのか
まず、2026年のタイの製造業の動きを確認します。
Reuters(The Star 掲載)によると、タイ工業省が発表した2026年8月の製造業生産指数(MPI)は前年同月比4.44%増で、ロイター調査の予想(1.0%増)を上回りました。押し上げ要因として、電子部品の生産増、政府の景気刺激策、バーツ安が挙げられています。Trading Economics によれば、同じ8月に通信機器は前年同月比24.41%増で、AI 関連・データセンター向けの需要が背景とされています。7月の MPI は前年同月比3.97%増でした。工業省は2026年の工場生産の伸びの見通しを、従来の0.0〜0.5%から2.75〜3.55%へ上方修正しています(予測値)。なお、工業省は「新たな電子製品を追加し、新しい経済構造を反映するようウェイトを変更」する形で MPI の算出方法を改定しており、これらは改定後の数字です。改定前の系列と単純に比べることはできません。
一方で、企業の景況感は強くありません。Trading Economics が伝えたタイの企業景況感指数(Business Sentiment Index、タイ中央銀行系の指数)は、2026年9月に48.1(8月は49.8)で、9か月連続で50を下回りました。自動車部門については、EV の輸入増で国内生産の部品需要が減っているとの記載があります。
投資の面では、BOI(タイ投資委員会)のプレスリリース(No. 117/2569、2026年7月23日)によると、2026年上期の投資申請は前年同期比37%増の436億ドル(約1.47兆バーツ)、1,299件でした(タイ全体、申請ベース)。業種別では、電気・電子が35.6億ドル(約1,202億バーツ)・179件、機械・オートメーション・ロボットが3.874億ドル(約131億バーツ)・82件です。BOI の「Smart and Sustainable Industry」施策への申請は132件・5.076億ドル(約172億バーツ)で、用途は機械の更新、デジタル技術の導入、オートメーションやロボットの生産・サービスへの統合とされています。日本からの申請は9.701億ドル(約328億バーツ)・123件でした。New Straits Times が伝えた BOI の数字では、2023年から2026年半ばまでの3年間で、半導体・先端電子分野の投資申請は880件・268億ドル、うち PCB(プリント基板)が224件・98.5億ドルで最大でした(2026年8月4日の記事)。
優遇措置にも触れておきます。BOI 告示 No. 4/2569(官報掲載2026年3月31日)は、オートメーション・ロボットへの投資に法人税(CIT)の50%を3年間免除する措置などを定めていますが、対象は「一般自動車製造(カテゴリ3.6)」と「PHEV・HEV 製造(カテゴリ3.8)」の2つだけです。電子・食品・医療機器などの工場はこの告示の対象外です。一般の製造業では、Smart and Sustainable Industry の「既存プロジェクトの効率向上措置」が候補になります。BOI の投資奨励ガイド(2023年版)では、機械・オートメーションの更新による効率向上に対し、機械輸入関税の免除と、3年間の CIT 免除(上限は投資額の50%、土地・運転資金は含まない)を定め、更新機械の価額の30%以上がタイ国内のオートメーション産業とつながる場合は上限を100%としています。ただし出典は2023年版のガイドで、2026年時点の最新条件は BOI の原文で確認してください。
これらの数字から、電子部品を中心に生産と投資が伸び、既存ラインの機械更新やオートメーションへの投資申請も出ている状況が読み取れます。そうしたラインでは、品種切替の多さや、工程ごとの時間・精度の違いが固定ピッチの搬送の弱点として表に出やすく、リニア搬送システムが検討の候補に上がりやすくなると考えられます。ただし、これは推論です。今回の調査では、タイ(および ASEAN)の工場でリニア搬送を導入した事例を一次情報で確認することはできませんでした。後で紹介する事例は、すべて欧米のものです。
市場規模の推計も一つ紹介します。QYResearch の推計(2025年11月5日公表)では、世界の「リニアモーター駆動搬送システム」市場は2024年の5億3,300万米ドルから、2031年に9億5,900万米ドルへ、年平均8.9%(2025〜2031年)で伸びるとされています。地域別ではアジア太平洋が約39%、用途では自動車の組立ラインが最大で、医療・ライフサイエンスの組立が続くとされます。これは世界市場についての1社の推計で、市場の定義は調査会社によって異なります。
リニア搬送システムとは:独立キャリア搬送と磁気浮上搬送
用語を先にそろえます。
リニア搬送システムは、Schneider Electric Japan の説明では「磁石が搭載されたキャリアを用いてワークを搬送するシステム」で、磁力と精密な制御で高精度な搬送を行うものです。一般的な構成では、トラック(固定側)にリニアモータのモジュールが並び、磁石を付けたキャリア(ムーバ、シャトル、スライダなどとも呼ばれます)を1台ずつ別々に動かします。
独立キャリア搬送(independent cart)は、この「1台ずつ別々に動かせる」点を強調した呼び方です。Rockwell Automation の2018年のブログ(医療機器向け)は、各キャリアが独立に動き「完全に設定・プログラム可能」で、工程・組立・サイズ違いに対応できること、同じ工程が複数回必要なら前のステーションへ戻れること、可動部品が大幅に少なく機械の複雑さと保守を減らせること、高精度のトラック&トレースの記録がバリデーションやコンプライアンスを効率化することを挙げています。いずれもベンダーの主張です。
磁気浮上搬送(平面搬送、プレーナ搬送)は、レールの上を走るのではなく、床のように並べたタイル(モータモジュール)の上をムーバが浮いて動く方式です。Beckhoff の XPlanar を紹介した2018年の業界誌記事では、パッシブなムーバがタイルの上を浮上して6自由度で動き、非接触のため摩耗と、摩擦が原因の粒子による汚染を避けられるとされています。想定用途として、包装、組立、仕分け、ピッキング、マイクロ組立、半導体、クリーンルーム、医薬・食品、真空が挙げられています。
平面モーター搬送そのものの導入判断(選定・PoC・投資評価)は、別の記事「平面モーター搬送の導入判断|タイ工場の選定・PoC・投資評価」で詳しく扱っています。本記事は、レールに沿って走る独立キャリア搬送を中心に扱い、磁気浮上搬送は比較の対象として取り上げます。
従来の搬送と何が違うのかは、MachineDesign の2017年の記事(執筆者 Reid Schook)が整理しています。チェーン・ベルト・ローラのコンベヤは、通常は固定速度・固定ピッチで、搬送系全体が常に通電して同じ速度で動きます。特定のキャリアだけを加減速したり、精密に位置決めしたりはできず、モデル違いに合わせてピッチを簡単には変えられません。チェーン、ベルト、ローラ、ギアなど「数百の摩耗部品」を持つ場合もあるとしています。同じ記事は、独立キャリア側について、加減速・速度・位置をプログラムでき、「ピッチレス」で多品種に対応でき、フットプリントが小さいなどと述べています。記事には従来の摩擦式搬送より「30%高速」という記述もありますが、これは2017年の業界誌記事での一般的な主張で、比較の条件は示されていません。前述の Rockwell のブログにも、機械メーカーから「フットプリント削減かつ/またはスループット50%以上向上」の報告があるという記述がありますが、これも条件が示されていないベンダーの主張です。
リニア搬送の特徴として、よく挙げられるのが次の3点です。
- ソフトウェアによる段取り替え:Beckhoff は XTS について、「ダウンタイムなしのソフトウェアベースのフォーマット変更」と「手動フォーマット変更の排除」をうたい、ムーバごとの独立制御と個別のモーションプロファイルを挙げています(ベンダーの主張)。
- ピッチレス:キャリアの間隔を品種ごと、工程ごとにソフトで変えられます。固定ピッチのコンベヤやインデックステーブルでは、ピッチの変更は機械の改造になりがちです。
- 電磁ダイバータ(分岐・合流):B&R の ACOPOStrak のダイバータは「100%電磁式で摩耗なし」で、全速で分岐・合流でき「ダウンタイムゼロの品種切替」を可能にすると、2017年の発表記事で主張されています(ベンダーの主張)。
ただし、「段取り替えがソフトで済む」のは搬送の部分です。キャリアの上に載る治具やネストが品種ごとに違えば、その交換は残ります。この点は費用の試算でも前提にしています。
搬送方式の比較:コンベヤ搬送システム・インデックステーブル・リニアモーター搬送
リニア搬送を検討するときは、従来の方式と並べて、自社の工程に何が必要かを確かめるのが出発点です。次の表は、方式ごとの性格を定性的に整理したものです。数値は後の章で挙げるメーカー公表値の一例だけを使い、それ以外は一般的な傾向として書いています。製品や構成によって変わるので、表は優劣の判定ではなく、確認すべき観点の一覧として読んでください。
| 観点 | ベルト・チェーンコンベヤ | パレット循環(フリーフロー) | ロータリーインデックステーブル | リニア搬送(独立キャリア) | 平面磁気浮上搬送 | 重量物向けリニア |
|---|---|---|---|---|---|---|
| ピッチの自由度 | 固定ピッチ・固定速度が基本 | ストッパで止める位置は変えられるが、速度は搬送全体で同じ | 割出し角が機械で決まる | キャリアごとに速度・位置・間隔をソフトで設定 | タイル上を2次元で自由に移動、回転・傾斜も | キャリアごとに制御 |
| 段取り替え | ガイド・チェンジパーツの交換が中心 | 治具の交換が中心 | 治具の交換と割出しの見直し | 搬送の動きはレシピ切替、治具の交換は残る | 動きはレシピ切替、ムーバ上の治具の交換は残る | 動きはレシピ切替 |
| 搬送の上での加工・検査 | 停止中の作業が基本 | ストッパで止めて作業 | 割出し後の停止中に作業 | キャリアを止める・同期させる作業が可能(カーブ上の作業に制約がある製品もある) | 浮上したまま位置・姿勢を変える作業が可能 | 製品により異なる |
| 可搬の目安 | 方式・設計による | 方式・設計による | テーブル径・駆動による | 公表値の一例でムーバあたり200 g〜10 kg(10 kg 超を搬送可能とする製品ページの記載もある)、最大50 kgの例も | 公表値の一例で単体4.2 kg、連結で20 kg超、XBot サイズにより40 kgまでの例も | 公表値の一例で「数千kg」 |
| レイアウト | 直線・カーブ・合流を組み合わせる | 循環ループ | 円周上に工程を並べる | 直線・カーブ・ダイバータで循環、垂直循環の製品も | タイルを並べた面の形 | 直線・循環 |
| 保守の性格 | ベルト・チェーン・ローラなど摩耗部品の交換 | パレットとストッパ、搬送ベルトの保守 | 割出し機構の保守 | 機械的な摩耗部品は少ない。代わりにソフト・パラメータの保守が要る | 非接触。ソフト・パラメータの保守と表面の清掃 | ソフト・パラメータの保守 |
この表から分かるのは、リニア搬送の強みが「速さ」ではなく「キャリアごとに動きを変えられること」だという点です。全キャリアが同じ速度・同じピッチで流れてよい工程なら、ベルトやチェーンのコンベヤ搬送システムで十分なことが多いでしょう。工程が円周上に収まり、サイクルがそろっているなら、ロータリーインデックステーブルが候補です。インデックステーブルの選び方はロータリーインデックステーブル選定|タイ工場のRFP・FAT/SATで、コンベヤの合流や滞留の設計はコンベヤ設計の進め方|タイ工場の搬送効率化ガイドで整理しています。本記事は、それらでは足りない工程をどう見分けるかに焦点を当てます。
リニア搬送で元が取れる工程・取れない工程
ここからは本記事の考え方として、判断の順番を示します。リニア搬送の費用対効果について、一般論として使える出典は今回の調査では確認できませんでした。そのため、以下は特定の出典の主張ではなく、設備投資の判断の組み立て方として読んでください。
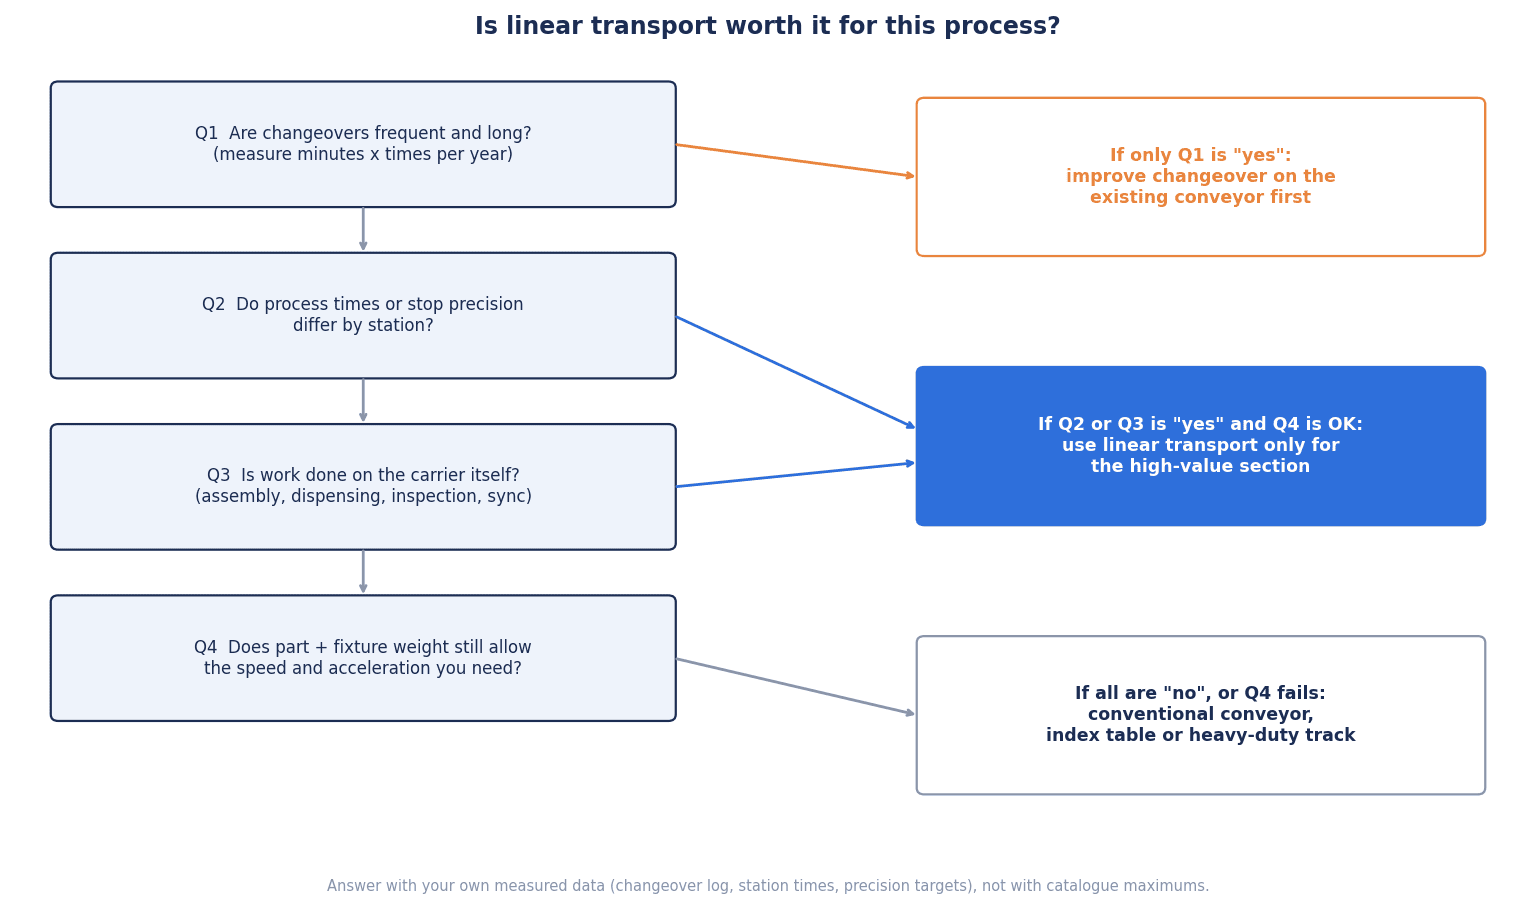
判断は4つの問いで進めます。
問い1:品種切替は多いか。 段取り替えの回数と1回あたりの時間を、記録で確かめます。「多い気がする」ではなく、直近数か月の生産日報から、1日あたり・週あたりの回数と、停止開始から良品が流れ始めるまでの時間を拾います。回数が少なく、1回の時間も短ければ、リニア搬送の主な利点の一つは効きません。
問い2:工程ごとに必要な時間や停止精度が違うか。 固定ピッチの搬送では、全工程が最も遅い工程の時間に合わせて動きます。工程Aは2秒で終わるのに、工程Bは6秒かかる。工程Cだけは高い停止精度が要る。こうした違いが大きいほど、キャリアごとに速度や停止位置を変えられる意味が出ます。逆に、工程時間がそろっているなら、この利点は小さくなります。
問い3:搬送の上で加工・検査・同期をしたいか。 ディスペンス、ねじ締め、検査、印字などを、キャリアに載せたまま、止めて、あるいは動かしながら行いたいか。ワークをいったん搬送から降ろして別の装置で作業し、また戻す、という受け渡しを減らせるなら、精度と時間の両方に効く可能性があります。
問い4:ワークと治具を合わせた重さで、必要な速度が出るか。 リニア搬送は、可搬を重くすると速度や加速度が落ちる製品があります(次章で詳しく見ます)。ワーク単体ではなく、治具・ネストを含めた重さで、必要なサイクルが出るかを公表値で確かめます。
この4つの問いに対する結論は、おおむね3通りに分かれます。
- 問い2か問い3に数字で「はい」と言え、問い4も満たす → 高付加価値の区間だけをリニア搬送にする(前後は従来の搬送)。問い1も「はい」なら、判断の材料はさらに増えます。
- 品種切替は多いが、問い2・3は弱い → まず既存のコンベヤのまま段取り改善を行う(チェンジパーツの簡素化・ワンタッチ化)。効果を測ってから、リニア搬送の上乗せ分を判断する。
- いずれも弱い、あるいは重さに対して速度が足りない → 従来のコンベヤやインデックステーブルが合う。
ここで大切なのは、二つ目の結論です。段取り時間の短縮だけを理由にするなら、既存設備の段取り改善でかなりの部分が減ることがあります。品種の多いラインの段取り損失を減らす設備構想の全体像は、変種変量生産自動化|段取り損失を減らす設備構想と90日実証でも扱っています。リニア搬送を検討するのは、その改善を見たうえで、まだ足りない区間が残るときです。
メーカー公表値の読み方:可搬・速度・加速度・精度はセットで決まる
リニアモーター搬送を比較するとき、カタログの「最高速度」「最大加速度」「最大可搬」「繰返し精度」を横に並べたくなります。しかし、これらは同時に出せるとは限りません。出典に書かれている例を見ます。
- 可搬で速度が変わる:Yamaha Motor の LCMR200 は、最高速度2,500 mm/sec ですが、搬送質量が10 kg を超えると最高速度が低下するとされています(メーカー公表値)。
- 加速度は質量に依存する:Rockwell Automation の MagneMotion QuickStick HT は、加速度が「質量に依存して最大6 G」とされています(メーカー公表値)。
- 同じ製品でも可搬で加速度が4倍違う:ATS の SuperTrak VERTICAL10 は、「10 kg で1G/1 kg で4G」とされています(メーカー公表値)。
- 場所によって作業できない:同じ SuperTrak VERTICAL10 は「カーブ上では工程不可(No process on curve)」とされ、垂直カーブ上では最大4 kg/シャトルとされています(メーカー公表値)。
つまり、「最高速度4 m/s、最大可搬10 kg」と書かれていても、10 kg を載せて4 m/s で走れるとは限りません。RFP では、自社のワークと治具を合わせた最大質量と重心位置を示し、その条件での速度・加速度・停止精度を回答してもらうのが基本です。
次に、精度の言葉の違いです。
- 繰返し精度:同じ指令で同じ位置に何度も止めたときのばらつきです。
- 絶対精度(位置決め精度):指令した位置に対して、実際にどれだけずれるかです。
- 同期精度:動いている搬送に、別の軸(ディスペンサやロボットなど)を合わせたときのずれです。
Beckhoff の XTS は、2024年12月17日のページで繰返し精度 最大10 µm、同期精度 最大50 µm としています。一方、同じ XTS の製品ページでは、EcoLine モジュールの絶対精度は0.70 mm、繰返し精度は0.075 mm とされています(いずれもメーカー公表値)。10 µm と0.075 mm では桁が違います。どちらかが誤りというより、シリーズ・モジュールや精度の定義が違うためと考えられます。同じメーカーの同じ製品名でも、構成によって公表値が大きく違うことがあるので、見積で回答してもらう精度は、構成と定義(繰返し・絶対・同期のどれか)を指定して、合わせて書いてもらう必要があります。
さらに、精度はキャリアの上の治具にも左右されます。搬送の公表値がいくら高くても、ネストの位置決めピンのがたや、ワークの置き方のばらつきが大きければ、工程で必要な精度は出ません。精度の要件は「搬送」「治具」「ワーク」に分けて考えるのが実務的です。
リニアモーター搬送の主な製品例(メーカー公表値の比較)
次の表は、今回の調査で本文を確認できた製品の例です。網羅ではなく、推奨でもありません。値はすべてメーカー公表値(またはベンダー発表を伝えた記事の値)の一例で、シリーズ・モジュール・構成によって変わります。製品どうしで条件がそろっていないので、横に並べて優劣を付けることはできません。
| 製品(メーカー) | 方式 | 公表値の一例 | 補足 |
|---|---|---|---|
| XTS(Beckhoff) | リニア搬送(独立キャリア) | 最大4 m/s、最大加速度20 G、ムーバ搬送質量200 g〜10 kg、繰返し精度 最大10 µm、同期精度 最大50 µm(2024年12月17日のページ)。EcoLine モジュールは絶対精度0.70 mm・繰返し0.075 mm、最小製品間隔54 mm | 製品ページは「ムーバあたり10 kg 超の質量も搬送可能」とする。カーブ半径250 mm |
| XTS Hygienic(Beckhoff) | リニア搬送(衛生仕様) | IP69K、電解研磨ステンレス1.4404(AISI 316L)、表面粗さ0.8 µm 未満、VMQ シリコーンシール | 高圧洗浄対応とされる |
| XPlanar(Beckhoff) | 平面磁気浮上 | 最高3 m/s、代表的繰返し精度 ≤±5 µm(x,y,z)、単体ムーバ最大4.2 kg・連結で20 kg 超、昇降 最大5 mm、傾斜 最大5°、Z軸回り360°回転 | 現行製品ページの値。ムーバは7サイズ |
| ACOPOStrak(B&R) | リニア搬送(独立キャリア) | 2017年の発表記事で、5g 加速、最高「4 m/s 超」、シャトル最小間隔50 mm、トラック長100 m 超・250シャトル超を1台の PC で制御、電磁ダイバータ | 2023年に IP69K 版(最大80°C の高圧洗浄に対応)と低摩耗の新シャトルが発表された |
| ACOPOS 6D Hybrid(B&R) | 平面磁気浮上と従来搬送の協調 | Interpack 2026で発表(2026年5月の記事) | 本記事では数値は扱わない(本文で確認できなかったため) |
| iTRAK 5750(Rockwell Automation) | リニア搬送(独立キャリア) | 最高5 m/s、最大128ムーバ・64論理セクション、IP66(infield cover 付き)、STO と SS1(SIL 3, PLe) | 可搬重量の数値は製品ページに記載なし。2024年7月3日発表 |
| QuickStick HT(Rockwell Automation) | 重量物向けリニア | 最高5 m/s、加速度 最大6 G(質量に依存)、「数千kg」の重量物搬送、繰返し±1 mm | クリーンルーム・グローブボックス・水中で稼働可とされる |
| ctrlX FLOWHS(Bosch Rexroth) | リニア搬送(高速) | 加速度 最大10G、最高5 m/s、可搬2.5 kg(グループで5 kg)、製品間隔40 mm | U字型の設計 |
| ctrlX FLOW6D(Bosch Rexroth) | 平面磁気浮上 | 浮上高さ 最大20 mm、傾斜10°、水平・垂直・天井面で動作 | 可搬・速度・加速度は製品ページに記載なし |
| Multi-Carrier-System(Festo/Siemens) | リニア搬送(独立キャリア) | 搬送質量 最大50 kg(2019年5月20日の記事) | Festo がリニアモータ、Siemens が制御を担当。速度・加速度は同記事に記載なし |
| 4-Series(Planar Motor) | 平面磁気浮上 | 最高3 m/s、最大加速度20 m/s²、繰返し 代表10 µm、浮上高さ0.5〜6 mm、可搬1.8〜40 kg(XBot サイズ依存) | カナダのメーカー。技術資料の値 |
| LCMR200(Yamaha Motor) | リニア搬送(独立スライダ) | 最高2,500 mm/sec、繰返し±5 μm、スライダ最大64台 | 10 kg 超で最高速度が低下するとされる |
| Lexium MC12(Schneider Electric) | リニア搬送(独立キャリア) | 直線部 最高4 m/秒、カーブ部 最高3 m/秒、位置決め精度±0.02 mm、可搬2.2 kg・10 kg、最大推力120 N | 日本向けページの値 |
| SuperTrak VERTICAL10(ATS) | リニア搬送(垂直循環) | 4 m/s、10+ kg/シャトル(垂直カーブ上は最大4 kg)、1G(10 kg)/4G(1 kg)、繰返し±0.01 mm(直線部) | カーブ上では工程不可とされる |
| リニアトラックシステム(三菱電機) | リニア搬送(個別キャリア) | 第67回 日刊工業新聞 十大新製品賞(2024年)を受賞。個別キャリア制御による段取り替えレス、水平循環・垂直循環 | 数値仕様は Web ページの本文に無く、本記事では扱わない |
表を読むときの注意点を3つ挙げます。
一つ目は、公表値の日付と出所がそろっていないことです。B&R の ACOPOStrak の値は2017年の発表記事のもので、現行の製品ページの値ではありません。Festo/Siemens の MCS も2019年の記事の値です。見積の段階では、最新のデータシートで確認してください。
二つ目は、書かれていない項目は「無い」ではないことです。iTRAK 5750 の可搬重量や、ctrlX FLOW6D の速度は、確認した製品ページに数値が記載されていなかっただけです。必要な項目は RFP で質問として出します。
三つ目は、衛生仕様や環境の公表値は、自社の洗浄条件と照らすことです。XTS Hygienic の IP69K や、ACOPOStrak の IP69K 版(最大80°C の高圧洗浄に対応)のように、洗浄を前提にした製品があります。食品・医薬・化粧品のラインでは、自社の洗浄の方法、薬剤、温度、頻度を示して適合を確認します。
ハイブリッド構成:全部をリニア搬送にしない
リニア搬送を検討するとき、ライン全体をリニア化する必要はありません。B&R は Interpack 2026で ACOPOS 6D Hybrid を発表し、磁気浮上の ACOPOS 6D のシャトルを高付加価値の工程に使い、重要度の低い工程はコンベヤやロボットなどの従来の搬送に任せ、単一の制御アーキテクチャで協調させる構想を示しました(2026年5月8日の記事、ベンダーの主張)。メーカー自身が「全部をリニア化しない」設計を打ち出している点は、選定の考え方として参考になります。
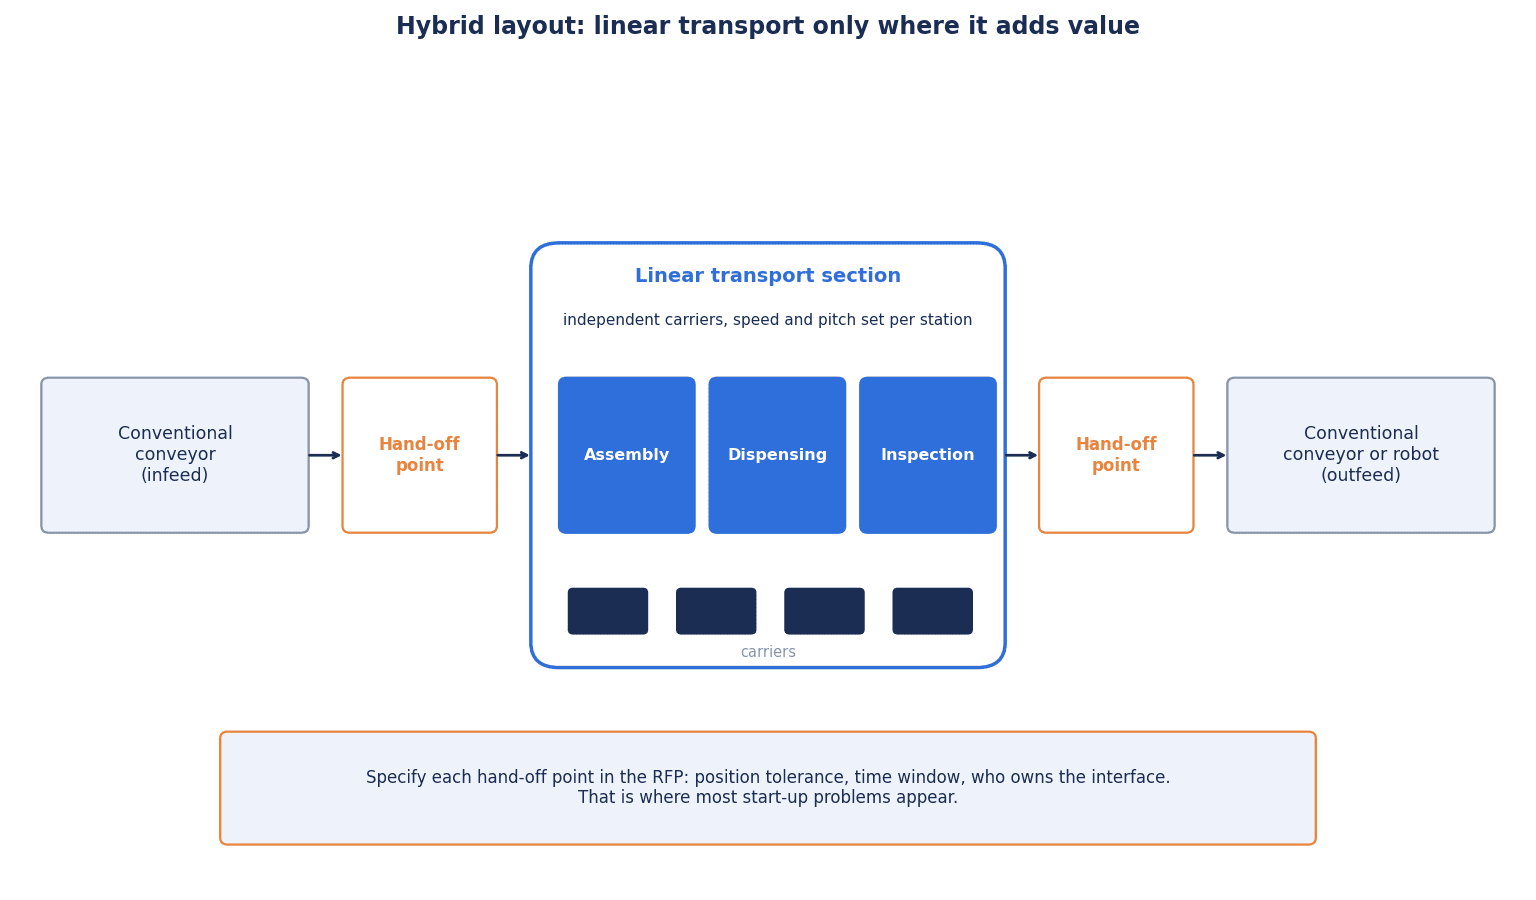
ハイブリッド構成では、前工程の従来コンベヤからリニア搬送の区間へワークを受け渡し、区間の中でキャリアごとに組立・ディスペンス・検査を行い、再び従来のコンベヤやロボットへ受け渡します。このとき問題が出やすいのは、受け渡し点です。
- 位置:受け渡し点で、ワークの位置と姿勢がどこまでそろっている必要があるか。前工程のコンベヤ側のばらつきを、リニア搬送の区間がどこまで吸収できるか。
- 時間:従来コンベヤ側のタクトと、リニア搬送の区間のキャリアの到着が、どのように同期するか。どちらかが止まったとき、もう一方はどこで待つか。
- 責任範囲:受け渡し点の機構と制御を、リニア搬送のベンダーと従来設備の業者のどちらが担当するか。
受け渡しにロボットを使う場合、軽量ワークの高速ピッキングにはパラレルリンクロボットがよく検討されます。選び方はパラレルリンクロボット 選定|タイ工場の比較・RFP・FAT/SATで整理しています。流れているワークをカメラで捉えて取り出す場合は、3Dビジョン コンベヤ追従 導入|タイ工場の発注・検収ガイドも参考になります。受け渡し点の位置と時間を、RFP と受入試験の両方で数値の要件として書いておくことが、ハイブリッド構成を成功させる鍵です。
事例に見る効果の出方:組立 自動化と段取り替え
ここでは、ベンダーが発表した事例を4つ紹介します。いずれもベンダーの自社サイトでの発表で、第三者の検証ではありません。また、いずれもタイの事例ではなく、オランダ、イタリア、米国の事例です。数字は、それぞれの工場・機械・条件での値です。
飲料ボトルの包装(オランダ、1工場、Beckhoff 発表、2026年4月28日掲載):イタリアの機械メーカー Clevertech が、Beckhoff の XTS を使って、オランダの伝統的な蒸留所向けにエンドオブラインの包装機を構築した事例です。処理能力は毎分110本から225本へ、段取り替えは30分から7分へ短くなったとされています。XTS のモータモジュールは24台(AT2002-0250)です。ボトルは24種、箱は42種あり、段取り替えは1日最大10回行われるとされます。「1シフトで最大23,000本追加」という記述もあります。品種の組み合わせが多く、切替回数が多い工程で効果が出た例として読めますが、処理能力の向上がすべて搬送方式によるものかどうかは、記事からは切り分けられません。
EV 電池セルの組立(イタリア、IMA EV-Tech、Beckhoff 発表、2025年11月3日掲載):円筒形セル(角形も開発中)の組立ラインに XTS を採用し、密閉型の XTS を5系統、総延長約43.5 m で使った事例です。XTS の位置決め精度は±0.25 mm とされています。スループット、ムーバの数、サイクルタイムは記載されていません。精度と長いトラックの構成の参考にはなりますが、生産性の効果は分かりません。
衛生パウチの包装(米国、Bartelt Packaging、Beckhoff 発表、2026年4月28日掲載):MAG シリーズの横型製袋充填包装機(HFFS)に、XTS Hygienic(ステンレス、IP69K)を採用し、プッシュボタンでの段取り替えを実現したとされる事例です。MAG-L は最大毎分150袋とされています。洗浄が必要な包装ラインで、衛生仕様のリニア搬送を使う例です。
組立・ディスペンス・包装(米国、DT Engineering、Rockwell Automation 発表、2020年2月4日掲載):顧客は非公表の Fortune 500 企業です。iTRAK を使った機械で OEE(設備総合効率)97%(目標は85%)を達成し、ディスペンスの同期精度は「7/1000インチ」、2つの SKU を同時に流せるとされています。搬送の上でのディスペンスと、複数品種の同時生産の例です。
このほか、Beckhoff の XPlanar の製品ページには、調剤、化粧品の充填、I/O ターミナルの検査(約10,000個/シフト)、医療用バッグのハンドリング、食品のスライス、光学検査(3秒サイクル)、プラズマ処理などの用途が列挙されています(ベンダーの主張で、詳細な条件は不明です)。
4つの事例に共通するのは、効果が「搬送が速くなった」ことではなく、品種切替の多さ、搬送上での作業、精度、衛生のいずれかに結びついている点です。自社の工程が、この記事の判断フローのどこに当たるかと照らして読むと、参考にしやすくなります。
安全:キャリア単位の停止と規格
リニア搬送では、多くのキャリアが独立に動くため、「どこを、どの単位で、どう止めるか」が設計の論点になります。
まず、ドライブの安全機能の言葉を確認します。Beckhoff の TwinSAFE(安全ドライブ技術)のページでは、STO(Safe Torque Off)は EN 60204 の停止カテゴリ0に相当し、トルクを発生させるエネルギーを即時に遮断する機能、SS1(Safe Stop 1)は停止カテゴリ1に相当し、減速して停止したあと、設定した遅延で STO を作動させる機能と説明されています。SS2 は停止カテゴリ2に相当し、停止後も制御下で保持する機能です。ほかに SOS、SLS、SSM、SDI、SLP などが挙げられ、STO と SS1 は AMP8000 などで SIL 3 / Cat. 4, PL e とされています。ただし、このページはサーボドライブ全般についての記載で、XTS への直接の言及はありません。
リニア搬送製品の側では、Rockwell Automation の iTRAK 5750 が、STO と SS1 を SIL 3, PLe で搭載すると製品ページに明記しています(メーカー公表値)。製品によって、どの安全機能を、どの単位(システム全体、セクション、キャリア)で持つかは異なるはずなので、RFP で確認します。
欧州へ輸出する機械を作る工場や機械メーカーにとって重要なのが、EU の機械規則 (EU) 2023/1230 です。正式名称は「機械に関し指令 2006/42/EC を廃止する2023年6月14日の欧州議会・理事会規則」で、2023年6月29日に官報に掲載され、2023年7月19日に発効しました。2027年1月20日以降に EU で上市される機械は、この規則への適合が必須です。規則の前文では、安全機能を担い単独で上市されるソフトウェアを安全部品とみなすこと(前文19)、AI・IoT・ロボットなどの新しいデジタル技術を考慮すること(前文12)、自己進化的な挙動を持つ安全機能のシステムには第三者の適合性評価が必要とされること(前文54)が述べられています。リニア搬送は、キャリアの動きの多くをソフトで決める設備です。欧州へ機械を輸出するタイの工場や機械メーカーは、安全機能を担うソフトの扱いを含めて、適合の進め方を早めに確認しておく必要があると考えられます。
タイ国内では、労働省の「機械・クレーン・ボイラーに関する労働安全衛生環境の管理運営基準及び手順に関する省令 B.E.2564(2021)」が、2021年8月6日に官報に掲載され、公示後90日で施行されました(2009年の旧省令を廃止)。根拠法は労働安全衛生環境法 B.E.2554(2011)です。対象は機械(プレス、溶接機、フォークリフト、リフト、巻上げ機、滑車)、クレーン、ボイラー・圧力容器などで、使用前の点検、保護装置の維持、切断の危険がある機械の危険評価と保護具、訓練を受けた人だけによる運転、作業手順書の作成などを求めています。この省令に、リニア搬送を名指しした規定はありません。名指しが無いことは、リニア搬送に安全対策が要らないという意味ではありません。自社の設備がこの省令のどの対象に当たるかは個別に確認し、そのうえで保護方策と作業手順を整えるのが安全です。
機能安全の評価には、ISO 13849-1 などの規格が一般に使われます。規格の版や適用の詳細は、規格本文と、輸出先の規則の要求で確認してください。安全 PLC を使った安全機能の妥当性確認の進め方は安全PLC導入|認証で終わらないRFP・妥当性確認で、トラックの周りの保護方策に使う安全ライトカーテンの選び方は安全ライトカーテンの選定|タイ工場の発注・受入基準で整理しています。
リニア搬送で、安全の設計時に確認しておきたい点を挙げます。
- 保護カバーを開けたとき、止めるのはシステム全体か、そのセクションだけか。
- キャリアが止まったあと、手で動かせるか(ワークや治具の取り出し)。
- 停止後の再起動で、各キャリアの位置をどのように再確認するか。
- キャリアどうしの衝突防止を、安全機能として扱うのか、通常の制御機能として扱うのか。
リニア搬送システムの費用のモデル試算(仮の数字)
最後に、費用対効果の考え方を、仮の数字で示します。この試算の投資額は、記事のために置いた仮の数字で、市場価格や見積の相場ではありません。 今回調べた出典には、リニア搬送システムの価格の記載はありませんでした。実際には、自社の段取り記録、工程時間の計測、ベンダーの見積で、すべての数字を置き換えてください。
モデルの前提
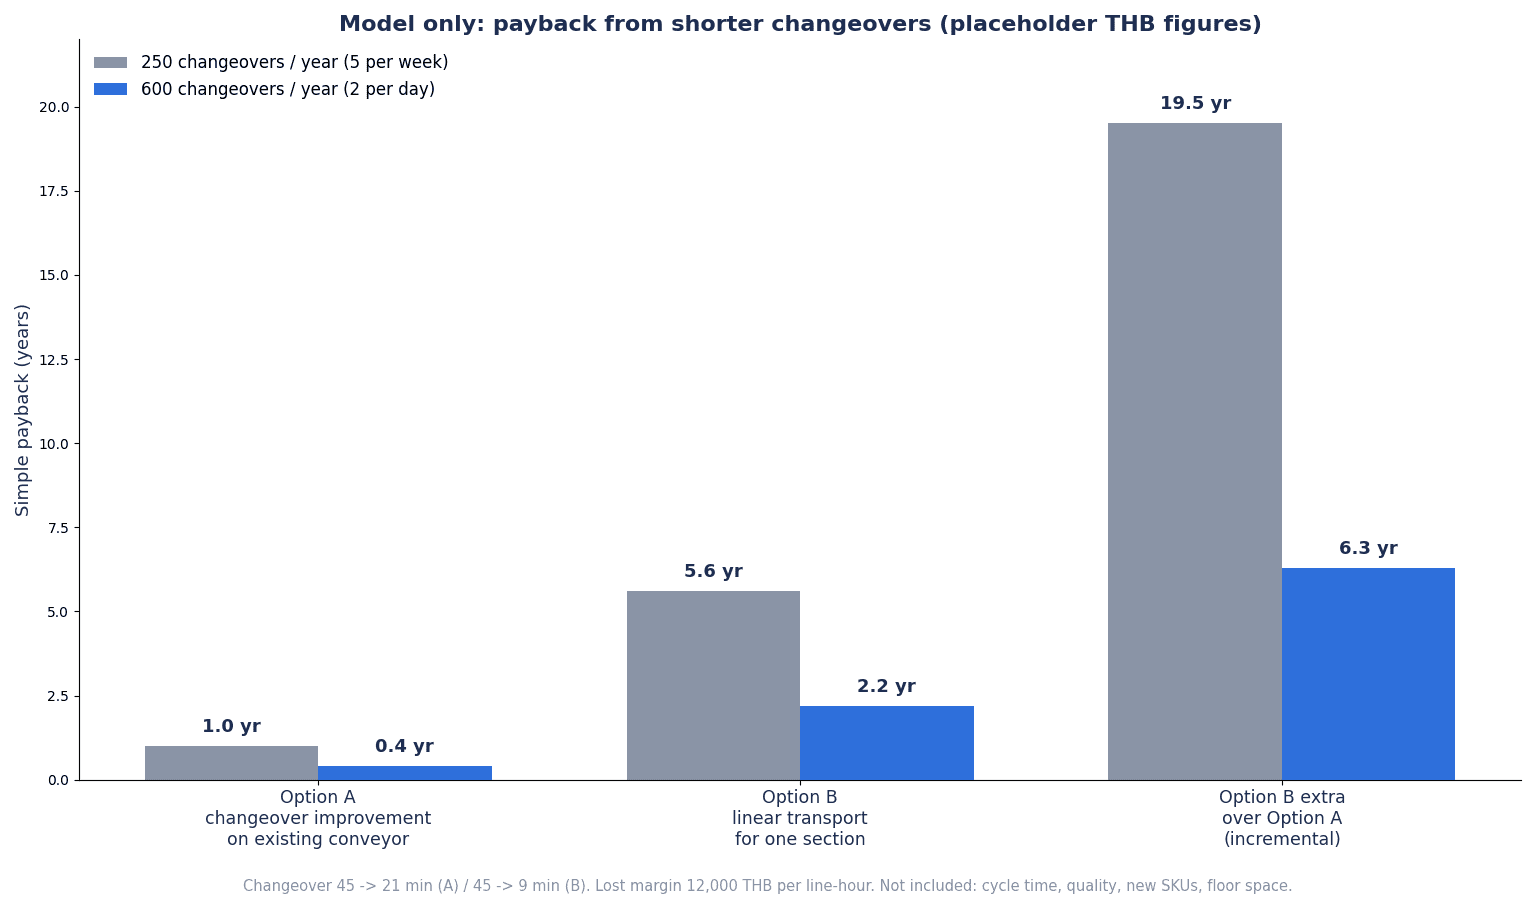
品種の多い組立・包装ラインを1本想定します。段取り替えはチェンジパーツの交換で、1回45分かかります。ラインが1時間止まると失う限界利益を12,000 THB と仮に置きます(需要があり、作れば売れる前提です)。この12,000 THB は賃金とは関係のない仮置きの数字です。比べる案は2つです。
| 項目 | 現状 | 案A 既存コンベヤのまま段取り改善(チェンジパーツの簡素化・ワンタッチ化) | 案B 高付加価値の区間をリニア搬送に置き換え(前後は既存コンベヤ) |
|---|---|---|---|
| 段取り替え1回の時間 | 45分 | 21分 | 9分 |
| 初期投資(一時費用、THB) | — | 1,200,000 | 9,000,000 |
| 年間の保守・ソフト支援費(THB) | — | — | 200,000 |
案Bでも、段取り替えはゼロになりません。キャリアの上の治具やネストの交換、レシピの確認が残る前提で、1回9分としています。
計算の中身(シナリオ1:段取り替え 年250回)
週5回×50週で、年250回とします。
- 現状の停止:250回×45分=11,250分=187.5時間。187.5時間×12,000 THB=年2,250,000 THB(参考)。
- 案A:1回あたり24分短縮。24分×250回=6,000分=100時間。効果は年1,200,000 THB。回収年数は1,200,000÷1,200,000=1.0年。
- 案B:1回あたり36分短縮。36分×250回=9,000分=150時間。150時間分の1,800,000 THB から保守・ソフト支援費200,000 THB を引き、効果は年1,600,000 THB。回収年数は9,000,000÷1,600,000≈5.6年。
計算の中身(シナリオ2:段取り替え 年600回)
1日2回×300日で、年600回とします。
- 現状の停止:600回×45分=27,000分=450時間。450時間×12,000 THB=年5,400,000 THB(参考)。
- 案A:24分×600回=14,400分=240時間。効果は年2,880,000 THB。回収年数は1,200,000÷2,880,000≈0.4年。
- 案B:36分×600回=21,600分=360時間。4,320,000 THB から200,000 THB を引き、効果は年4,120,000 THB。回収年数は9,000,000÷4,120,000≈2.2年。
リニア搬送の上乗せ分だけを見る
案Bを案Aと比べたときの「上乗せ分」を見ます。追加投資はどちらのシナリオでも9,000,000−1,200,000=7,800,000 THB です。
| シナリオ | 追加効果(案B−案A、THB/年) | 上乗せ分の回収年数 |
|---|---|---|
| シナリオ1(年250回) | 1,600,000−1,200,000=400,000 | 7,800,000÷400,000=19.5年 |
| シナリオ2(年600回) | 4,120,000−2,880,000=1,240,000 | 7,800,000÷1,240,000≈6.3年 |
試算の読み方
段取り時間だけで評価すると、効果の大半は既存設備の段取り改善(案A)で出ます。リニア搬送の上乗せ分の回収は、切替が週5回なら約19.5年、1日2回なら約6.3年で、切替の頻度によって結論が大きく変わります。案Bを単独で見ると回収5.6年や2.2年に見えますが、その効果の多くは案Aでも得られる部分です。だからこそ、先に案Aを検討し、その効果を見たうえで上乗せ分を判断する順番が大切です。
そして、停止時間の短縮が利益になるのは、空いた時間で作ったものが売れる場合だけです。需要が無く、空いた時間に作るものが無ければ、この効果はゼロになります。
この試算に入れていないもの
リニア搬送を選ぶ本当の判断材料は、段取り時間以外にあることが多いと考えられます。たとえば、工程ごとに速度を変えられることによるサイクルの短縮、搬送の上での加工・検査による受け渡しの削減、精度の向上による不良の減少、品種追加のときの改造費の違いです。これらは、この試算には入れていません。過大評価や二重計上を避けるため、ここで数字を足すことはしません。自社の工程で、それぞれを別に数字にして、案Aと案Bの差に加えるかどうかを判断してください。また、試算には、ライン停止中の据付・立ち上げの損失、教育、予備品、税制優遇の効果も含めていません。
RFP(発注仕様)に書く項目
リニア搬送システムの見積を比べられる形にするには、RFP で条件をそろえることが必要です。次の12項目を目安にしてください。
| No. | 項目 | 書く内容の例 | 見積で確認すること |
|---|---|---|---|
| 1 | ワークと治具の質量・重心 | 品種ごとの最大質量(ワーク+治具+ネスト)、重心位置、外形 | その条件で出せる速度・加速度 |
| 2 | 必要なサイクルとピッチ | 品種ごとのサイクルタイム、キャリア間隔、同時に載るキャリア数 | キャリアの台数と、トラックの長さの根拠 |
| 3 | 停止精度 | 工程ごとに、繰返し・絶対・同期のどれが、いくら必要か | 搬送・治具・ワークを分けた精度の見込み |
| 4 | 品種数と切替頻度・レシピ | 現在と将来の品種数、切替回数、レシピの持ち方 | 品種追加のときに必要な作業と費用 |
| 5 | トラック長とレイアウト | 直線・カーブ・分岐・垂直循環の要否、カーブ上で工程を行うか | カーブ上の作業の可否、設置スペース |
| 6 | 使用環境 | 温度、湿度、粉塵、洗浄の方法と薬剤、必要な IP 等級 | メーカーの使用環境条件と、それを外れたときの扱い |
| 7 | 安全機能 | キャリア単位・セクション単位の停止の要否、STO・SS1 などの機能、保護方策 | 安全機能の単位と性能の根拠資料 |
| 8 | 上位連携 | MES、トレーサビリティ(キャリアとワークの紐づけ)、通信方式 | 記録の項目と保存方法 |
| 9 | ソフトの所有権とソース・ライセンス | アプリケーションのソースの提供範囲、ライセンスの種類と台数 | 自社や第三者が改造できる範囲 |
| 10 | 予備品と現地在庫 | キャリア・モジュール・ドライブの予備数、タイ国内の在庫の有無 | 故障時の交換にかかる日数 |
| 11 | 教育・保守体制 | タイ語・英語・日本語の教育、保守契約の範囲、遠隔支援 | 現地で対応できる技術者の体制 |
| 12 | FAT/SAT の合格基準 | 次章の試験項目と合格の数値 | 試験の手順書と記録の様式 |
特に注意したいのは、9のソフトの所有権です。リニア搬送は、動きの大部分がソフトで決まります。品種が増えたとき、運動プロファイルやレシピを誰が直すのか。機械メーカーに毎回依頼するのか、自社の技術者が直せるようにするのか。これを決めずに発注すると、「段取り替えはソフトで済む」はずが、「ソフトを直すたびに外注費と待ち時間がかかる」状態になりかねません。サーボやモーション制御の発注範囲の切り分け方はサーボ制御の発注・FAT/SAT実践ガイド|タイ工場2026で、専用機全体の見積と受入の進め方は専用機製作の進め方|タイ工場の見積・FAT/SAT実務で整理しています。
受入試験(FAT/SAT)と立ち上げ90日
わざと起こす試験
受入試験では、正常に流れることの確認に加えて、問題が起きやすい条件をわざと作って確かめます。工場出荷前の FAT(Factory Acceptance Test)と、現地での SAT(Site Acceptance Test)で、次の項目を試すことを勧めます。
- 最大質量のワークで最大速度:最も重い品種のワークと治具を載せ、指定した速度・加速度で、停止精度が出るか。
- 品種切替を連続で:品種Aから B、B から C、C から A へと、レシピの切替を連続して行い、切替にかかる時間と、切替直後の精度を記録する。
- キャリア1台の停止・抜き取り:1台のキャリアを止めたり、トラックから抜き取ったりしたとき、他のキャリアがどう振る舞うか。戻したあと、正常に復帰できるか。
- 衝突防止:キャリアどうしが近づく条件を作り、衝突防止の機能が働くか。
- 停電・非常停止からの復帰:運転中に非常停止や電源断を起こし、再起動の手順と、各キャリアの位置の再確認にかかる時間を記録する。
- 通信断:上位の PLC や MES との通信を切り、搬送がどう振る舞うか、記録が欠けないか。
- 洗浄後の再起動(衛生仕様の場合):実際の洗浄手順で洗ったあと、正常に再起動できるか。
- トレース記録の照合:キャリアとワークの紐づけ、工程ごとの記録が、実際の流れと一致しているか。
合格基準は、RFP の段階で数値として決めておきます。「精度が出ること」ではなく、「最大質量○○ kg で、工程○での繰返し精度が±○○ mm 以内」のように書きます。
立ち上げ90日の進め方
据付後の90日は、試算の前提が本当に成り立つかを確かめる期間です。
- 1〜30日:段取り替えの回数と1回の時間、サイクルタイム、停止の回数と原因を、毎日記録します。導入前の記録と同じ定義で取ることが大切です。
- 31〜60日:記録を試算と比べます。段取り時間が想定どおり短くなっているか。治具の交換やレシピの確認に、想定以上の時間がかかっていないか。停止の原因の上位は何か。
- 61〜90日:差が出た項目について、原因と対策を決めます。ソフトの修正が必要なら、誰が直すかを確認し、自社の技術者が修正を担える範囲を広げます。空いた時間で実際に追加の生産ができたかも確かめます。
タイ・ASEAN 固有の論点
暑さ・湿度と、盤内・トラックの温度
タイの工場は、空調の無いエリアや、季節によって湿度が高いエリアがあります。リニア搬送は、トラックのコイルやドライブ、制御盤が熱を持つ設備です。今回の調査では、各製品の使用温度・湿度の条件を確認していません。設置する場所の温度と湿度の実測値を示し、メーカーに使用環境条件と、条件を外れたときの扱いを確認してください。
停電・瞬停
停電や瞬停が起きたとき、多数のキャリアの位置がどう扱われるかは、復帰時間に直結します。受入試験で電源断からの復帰を試すことに加え、無停電電源の要否も設計時に検討します。
洗浄と水
食品・医薬・化粧品のラインでは、洗浄の方法と頻度が設備の寿命に影響します。XTS Hygienic や ACOPOStrak の IP69K 版のような衛生仕様の製品があり、Planar Motor についても SUS316L 製のカバーで食品・医療分野に対応すると報じられています(MONOist、2025年10月14日)。いずれもメーカーの発表で、自社の洗浄条件での適合は個別に確認が必要です。
保守部品の現地在庫
キャリア、トラックのモジュール、ドライブなどの予備品が、タイ国内にあるかどうかは、故障時の停止時間を左右します。RFP で、予備品の推奨数と、タイ国内の在庫の有無、海外から取り寄せる場合の日数を確認します。日本国内での技術サポートを始めたメーカーもありますが(MONOist、2025年8月7日の Planar Motor の記事)、タイでの対応体制は別に確認が必要です。
ソフトを直せる人材
リニア搬送の保守では、機械の部品交換よりも、PLC とモーション制御のソフトを理解して、パラメータや運動プロファイルを直す力が求められます。タイの現地スタッフが、どこまでを自分で直せるようにするか。教育の言語(タイ語・英語・日本語)と、教材、遠隔支援の範囲を、発注時に決めておくことを勧めます。
BOI 特典の対象の確認
前述のとおり、BOI 告示 No. 4/2569 は自動車(カテゴリ3.6・3.8)だけが対象です。電子・食品・医療機器などの工場では、Smart and Sustainable Industry の効率向上措置が候補になりますが、条件は2023年版ガイドの記載で、最新の内容は BOI の原文で確認してください。
欧州向け輸出機の規則対応
タイで機械を製作して欧州へ輸出する場合、2027年1月20日以降に上市される機械は EU 機械規則 2023/1230 への適合が必須です。リニア搬送を組み込んだ機械では、安全機能を担うソフトの扱いを含めて、適合の進め方を設計の初期から確認しておくことが重要だと考えられます。
よくある質問
リニア搬送システムとは?
磁石を搭載したキャリアを、トラック側のリニアモータで1台ずつ独立に動かしてワークを搬送するシステムです。キャリアごとに速度・位置・間隔をソフトで設定できるので、固定ピッチのコンベヤと違い、品種や工程に合わせて動きを変えられます。レールの上を走る独立キャリア搬送と、タイルの上を浮上して動く磁気浮上搬送があります。
リニアモーター搬送とコンベヤの違いは?
従来のベルトやチェーンのコンベヤは、搬送全体が同じ速度・同じピッチで動くのが基本です。リニアモーター搬送は、キャリアごとに加減速、停止、位置決めができ、機械的な摩耗部品が少ないとされています(ベンダーの主張)。一方で、可搬を重くすると速度や加速度が落ちる製品があり、ソフトの保守が必要になります。全キャリアが同じ動きでよい工程なら、コンベヤで十分なことが多いでしょう。
独立キャリア搬送と磁気浮上搬送はどう選ぶ?
レールに沿った循環や長いトラックで、多数のキャリアを流すなら、独立キャリア搬送が候補になります。キャリアの上で位置や姿勢を2次元で変えたい、回転・傾斜・昇降をさせたい、非接触で粒子の発生を抑えたいといった要件があるなら、磁気浮上搬送が候補です。ただし、磁気浮上搬送の可搬は、公表値の一例で単体ムーバ最大4.2 kg(XPlanar)のように、製品によって限られます。ワークと治具の重さを先に確認してください。
リニア搬送の費用は?
今回調べた出典には、価格の記載がありませんでした。本記事のモデル試算では仮の数字を使い、段取り時間だけで評価すると、効果の大半は既存設備の段取り改善で出て、リニア搬送の上乗せ分の回収は、段取り替えが年250回なら約19.5年、年600回なら約6.3年と、切替頻度によって大きく変わる結果になりました。実際の費用は、自社の条件を書いた RFP でベンダーに見積を依頼して確認してください。
段取り替えは本当にゼロになる?
ゼロにはならないと考えて計画するのが安全です。搬送の動き(速度・ピッチ・停止位置)はレシピの切替で変えられても、キャリアの上の治具やネストが品種ごとに違えば交換が必要です。レシピの確認や、切替直後の品質確認も残ります。本記事の試算でも、リニア搬送の案で段取り替えに1回9分かかる前提にしています。
重いワークにも使える?
製品によります。公表値の一例として、Festo/Siemens の Multi-Carrier-System は搬送質量最大50 kg(2019年の記事)、Rockwell Automation の QuickStick HT は「数千kg」の重量物搬送をうたっています。ただし、QuickStick HT の加速度は質量に依存するとされるなど、重くすると動きが変わる点に注意が必要です。必要なサイクルを、自社のワークと治具の重さで確かめてください。
タイで保守はできる?
製品とベンダーによって異なります。予備品のタイ国内の在庫、現地で対応できる技術者、タイ語・英語・日本語での教育、遠隔支援の範囲を、RFP の段階で確認してください。リニア搬送の保守ではソフトの修正が多くなるため、自社の技術者がどこまで直せるようにするかも合わせて決めておくことを勧めます。
まとめ
リニア搬送システムは、「速いコンベヤ」ではなく、キャリアごとに動きを変えられる搬送です。元が取れるのは、品種切替が多い、工程ごとに必要な時間や精度が違う、搬送の上で加工・検査・同期をしたい、のいずれかを数字で言える工程です。だから、最初に行うのは製品の比較ではなく、固定ピッチの搬送で何が困っているかを、段取り時間・待ち時間・精度で測ることです。
モデル試算(仮置き)では、段取り時間だけで見ると効果の大半は既存設備の段取り改善で出て、リニア搬送の上乗せ分の回収は、切替が週5回なら約19.5年、1日2回なら約6.3年と、頻度で大きく変わりました。リニア搬送を選ぶ理由は、多くの場合、段取り時間以外の効果にあります。それを自社の工程で数字にし、足りない高付加価値の区間だけをリニア搬送にして、前後は従来の搬送でつなぐ。可搬・速度・加速度・精度はセットで確かめ、安全とソフトの保守を発注範囲に含める。この順番で進めれば、提案書の言葉ではなく、自社の数字で判断できるようになります。
TOMAS TECH では、タイの工場の工程とレイアウトに合わせて、搬送方式の検討と設備の導入をお手伝いしています。方式や製品が決まっていない段階、たとえば現状の段取り時間や工程時間を棚卸しする段階や、固定ピッチの搬送のままでどこまで改善できるかを見極める段階でもご相談いただけます。お問い合わせはこちらのフォームからどうぞ。
参考情報
- The Star(Reuters 配信):Thai August factory output rises 4.44% y/y, beats forecast(2026年9月30日)
- Trading Economics:Thailand Industrial Output Growth Beats Forecasts(2026年9月30日)
- Trading Economics:Thailand Business Confidence Remains Subdued(2026年10月2日)
- タイ投資委員会(BOI):2026年上期の投資申請 プレスリリース No. 117/2569(2026年7月23日)
- New Straits Times:タイの半導体・電子分野の投資申請268億ドル(2026年8月4日)
- Tilleke & Gibbins:自動車・HEV/PHEV 製造向けの新たな投資優遇(2026年4月21日)
- タイ投資委員会(BOI):Smart and Sustainable Industry の効率向上措置(投資奨励ガイド2023年版)
- Schneider Electric Japan:リニア搬送システムとは(Lexium MC12)
- Rockwell Automation:On the move to flexible medical device production(2018年7月16日)
- Machine Design:Why Independent Cart Conveying Is One Smart Move(2017年6月12日)
- Beckhoff:XTS linear product transport 製品ページ(2026年10月9日閲覧)
- Drives & Controls:B&R ACOPOStrak の発表記事(2017年12月8日)
- Drives & Controls:Levitating transport systems could be a motion revolution(2018年12月19日)
- Industrial Automation India:Machine automation innovations at Interpack 2026(2026年5月8日)
- Beckhoff:XPlanar planar motor system 製品ページ(2026年10月9日閲覧)
- Yamaha Motor:Linear Conveyor Module LCMR200 Specifications(2026年10月9日閲覧)
- Rockwell Automation:QuickStick HT 製品ページ(2026年10月9日閲覧)
- ATS SuperTrak CONVEYANCE:SuperTrak GEN3 Specs, Components, Configurations(2026年10月9日閲覧)
- Beckhoff:The perfectly synchronized XTS(2024年12月17日)
- Packaging South Asia:New track and shuttle – B&R(2023年6月30日)
- Rockwell Automation:iTRAK 5750 製品ページ(2026年10月9日閲覧)
- PR Newswire(Rockwell Automation):iTRAK 5750 Intelligent Track System の発表(2024年7月3日)
- Bosch Rexroth:ctrlX AUTOMATION transfer systems(ctrlX FLOW6D / FLOWHS)(2026年10月9日閲覧)
- Robotics & Automation News:Festo と Siemens の Multi-Carrier-System を Bosch Rexroth のトランスファシステムに統合(2019年5月20日)
- Planar Motor:4 Series 技術資料(2026年10月9日閲覧)
- MONOist:メンテフリーの磁気浮遊リニア搬送、国内で技術サポートも開始(2025年8月7日)
- MONOist:カナダの磁気浮遊型リニア搬送、高温対応に加え真空環境モデルも追加へ(2025年10月14日)
- 三菱電機 FA:リニアトラックシステム(十大新製品賞)
- Beckhoff:Doubled throughput in bottle packaging(2026年4月28日)
- Beckhoff:Efficient production of vehicle battery cells(2025年11月3日)
- Beckhoff:Flexible implementation of hygienic pouch packaging(2026年4月28日)
- Rockwell Automation:iTRAK System Achieves Extraordinary OEE(2020年2月4日)
- Beckhoff:TwinSAFE safe drive technology(2026年10月9日閲覧)
- EUR-Lex(EU 官報):Regulation (EU) 2023/1230 on machinery(2023年6月14日採択)
- Knowby:EU Machinery Legislation 2023/1230(2026年7月29日)
- Enviliance ASIA:Thailand renews safety standard for machine, crane and boiler(2021年)
- データリソース(QYResearch):世界のリニアモーター駆動搬送システム市場(2025年11月5日)


