


袋詰め自動化を検討するとき、袋詰め機のカタログ速度だけで機種を決めると、上流の供給不足、シール部への製品噛み込み、印字不良、検査後の排出漏れで必要な良品数が得られない。タイの食品・日用品工場でVFFS(縦型製袋充填シール)ラインを調達する担当者に向けて、製品・包材の試験、能力計算、見積依頼、FAT(工場立会試験)、SAT(現地受入試験)までの判断順序を整理する。後工程のケース詰め自動化やストレッチ包装機の選定とは対象工程を分け、ここでは一次包装の良品袋を安定して作ることに集中する。
袋詰め自動化の設備選定は「袋」ではなく良品の流れで決める
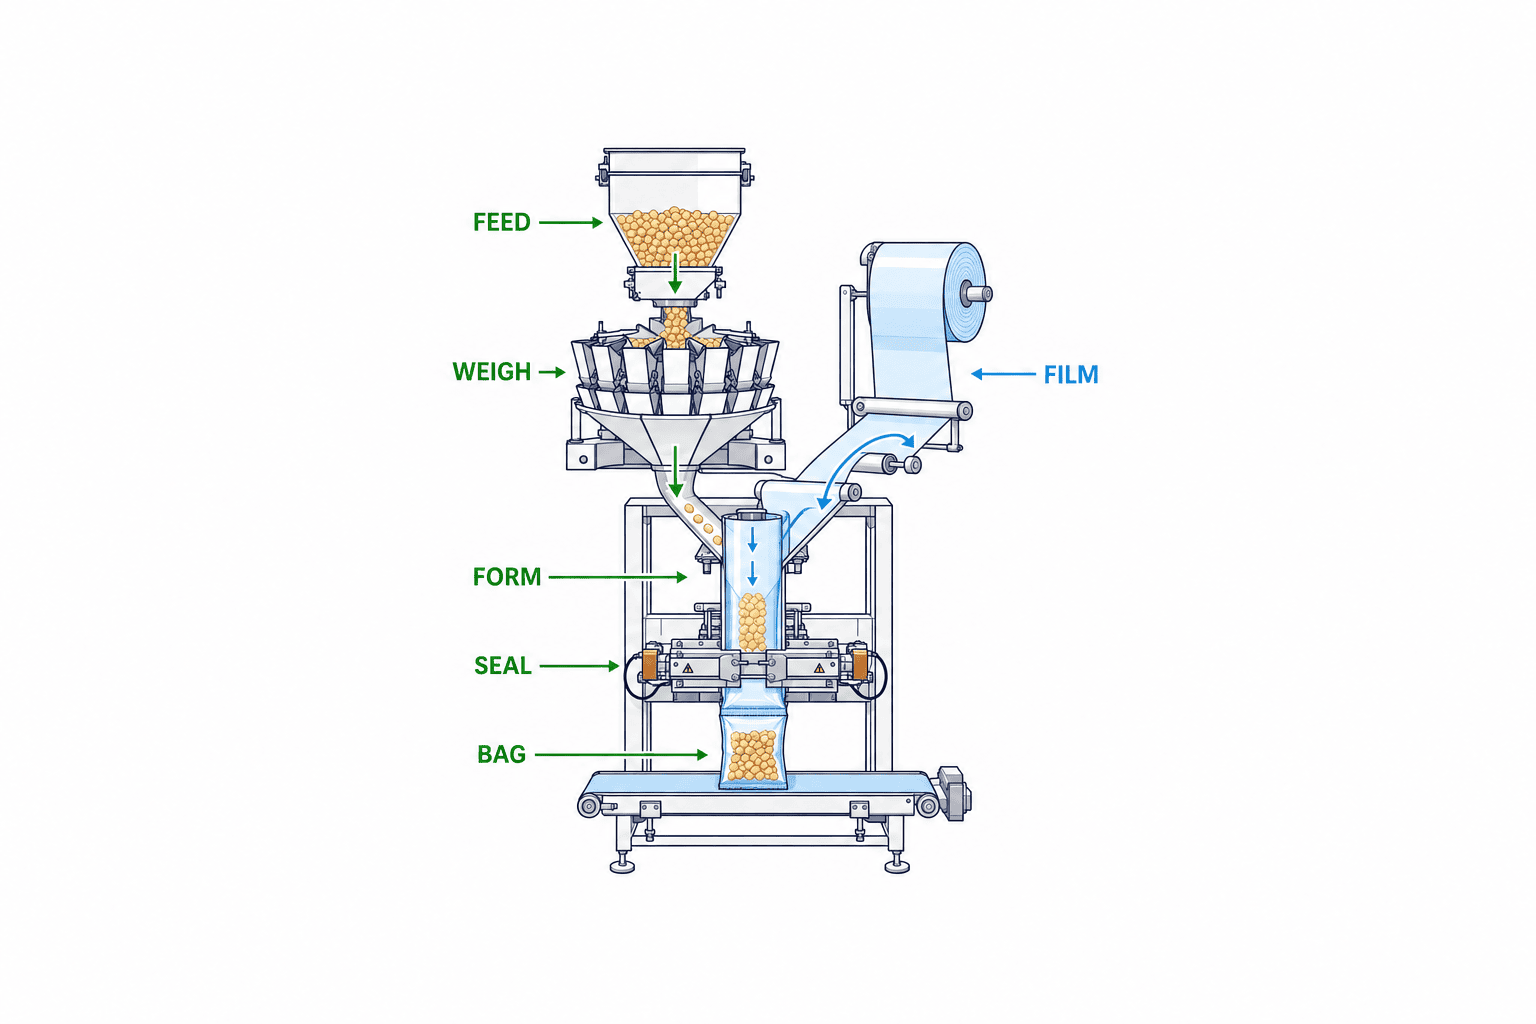
VFFSはロールフィルムを成形筒で袋状にし、縦シール、横シール、製品の投入、切断を順次または連続して行う。だが製造現場で必要なのは機械の空運転速度ではない。原料供給、計量、フィルム搬送、シール、日付やロットの印字、検査、排出の一連の工程を通過した良品袋数である。小さな速度差が発生すると、計量機の待ち、充填タイミングの乱れ、コンベヤ上の袋の滞留が連鎖する。
Ishidaは袋詰め機と組合せ計量機・検査機を一体で紹介し、間欠式とロータリー式の構成、ピロー・ガセットなどの包装形態を区別している。これは特定の機種が万能という意味ではない。まず自社の製品と袋を定義し、それを満たすライン構成を比較するという順序で読むべきだ。Ishidaの製品一覧には、同一の「袋詰め機」でも用途が異なる製品群が示されている。
選定の出発点は「1分に何袋か」よりも、製品の流動性、壊れやすさ、粉塵、油分、袋幅・袋長、フィルム構成、保存上必要な密封性、必要な印字と検査方法である。候補設備の比較表には、カタログ値に加え、各製品・各包材での連続運転テスト値を横並びに置く。計量機が供給できる最大個数と、シール機構が品質を維持できる速度の低い方が、まず現実的な上限になる。
既設ラインのどこを置き換えるか
既設の手詰めをVFFSにする場合、単に作業員の動作を機械へ置き換えるわけではない。手詰め時には人が取り除いていた異物、製品の付着、袋口の折れ、印字ずれも設備が扱う必要がある。既設の計量機を残すなら、排出信号・投入待ち信号・非常停止・製品落下高さを確認する。既設の印字機を残すなら、フィルム送りと印字トリガーの同期を確認する。包装機を中心に設備範囲を狭く切るほど、後からインターフェースの費用と責任区分が問題になりやすい。
新設ラインでも同様に、計量から良品袋の引渡し位置までの責任境界を図で示す。良品と不良品の流れが物理的に分かれ、排出確認センサーが付くかを確認する。排出先が満杯になったときは単に警報を出すのか、それとも上流まで停止するのか。袋の向きが変わる後段コンベヤで印字読み取りが難しくならないか。これらは袋詰め機単体の仕様表には載りにくいが、ラインの品質に直結する。
袋詰め自動化で最初に固定する製品・包材・袋の仕様
製品の性状を「平均」でまとめない
製品名だけでは充填方式は決まらない。同じ菓子でも軽い破片、油分のある粉、サイズばらつきの大きい塊では、供給シュートの角度、計量機のホッパー材質、落下距離、フィルムへの付着が変わる。RFPには代表SKUだけでなく、最も流れにくいSKU、最も壊れやすいSKU、最もシール部へ付着しやすいSKUを記す。少量の試料だけで判断せず、量産ロットの粒度と温湿度を反映した試験条件を決める。
粉体なら、ブリッジや粉舞いを起こすと計量精度だけでなくシールの清浄性を損なう。塊状なら、詰まりと落下衝撃を考える。冷凍品なら結露、霜、濡れた接触部の洗浄範囲を確認する。液状・粘性製品では、ノズルの後だれと袋口汚染が要点となる。製品試験で「詰まらなかった」だけでは不十分で、計量誤差、破損率、シール部汚染の発生を製品別に記録する。
袋形状とフィルムの適合を別々に試す
ピロー袋、ガセット袋、スタンドパウチ、ジッパー付き袋では、成形部品とシール動作、フィルム経路が違う。SyntegonのSVEシリーズも、ピローからDoy-Zipまで構成を分けている。同社ページにある「最大100袋/分」はDoy-Zipの特定シリーズに関するメーカー公称値であり、当社の製品・フィルム・袋寸法で保証される値ではない。同ページの「幅380 mmまで」も該当機種の仕様である。見積の比較では一般論として転記せず、対象型番と袋寸法を確認する。
包材はフィルムメーカー名だけでなく、層構成、総厚、幅、公差、ロール外径、紙管径、摩擦係数、印刷の位置とアイマーク、シール面の向きを明記する。リサイクル性を理由に単一素材フィルムへ変える計画があるなら、その候補フィルムも実機でシール窓を確認する。既存の複合フィルムで成功した条件をそのまま移すことはできない。フィルムの供給ロット差、保管状態、タイ工場の温湿度もサンプル試験に入れる。
印字の余白と読み取り方向は袋の構造と同時に決める。日付・ロット・製造ラインのコードを見やすい位置に置いても、横シールや背貼りへ重なると読み取りにくい。袋の絵柄が変わると印字位置の基準点も変わるため、デザイン校正だけでなく機械側のレジストレーション確認を要件にする。印字内容の正誤、文字欠け、印字位置の許容差をRFPの受入基準に入れる。
フィルム変更を将来計画として評価する
調達時にSKU数が少なくても、将来の袋幅・長さ・重量・フィルム変更を想定するなら、成形肩や充填管の交換範囲を示す。SyntegonのSVXシリーズは材料とフォーマットへの適応を製品提案の中心に置くが、その適応範囲は型番、オプション、袋条件によって確認する必要がある。「マルチフォーマット対応」と書かれた見積より、各SKUに必要な交換部品、段取り時間、再調整項目が明記された見積の方が意思決定に使える。
供給・計量・充填を一つの能力として見る
製品を計量機へ安定供給できなければ、VFFSの空運転能力は発揮できない。上流のバルク供給量、バッファ容量、振動フィーダーの制御範囲、ホッパーの製品残量、異物混入を避ける清掃性をまず見る。組合せ計量機は、製品の投入ばらつきが大きいと適切な組合せが作れず、過量投入や待ちが増える。スクリューフィーダーや容積充填が適する製品もあるので、方式名を先に固定せず試料で評価する。
計量機から袋までの落下距離は破損と充填タイミングに影響する。機械配置図には、床上高さだけでなく、製品が接触するシュートの角度、点検口、洗浄のための取り外し空間を入れる。複数機械を別ベンダーから調達する場合、計量完了信号、袋準備信号、投入許可信号、異常時の停止・復帰手順をI/Oリストにする。「通信可能」という文言だけで同期を保証したと見なさない。
能力評価はSKUごとに行う。袋数を満たしていても、目標重量の上側に偏った投入は製品ロスになる。反対に目標へ寄せすぎると、重量不足による排出が増える。設定重量、実重量の分布、チェックウェイヤーの判定、排出後の良品数を同じ時間窓で取得する。これにより、単体速度と良品スループットの差が見える。
シール噛み込みと漏れを仕様化する
シール品質は温度だけで決まらない
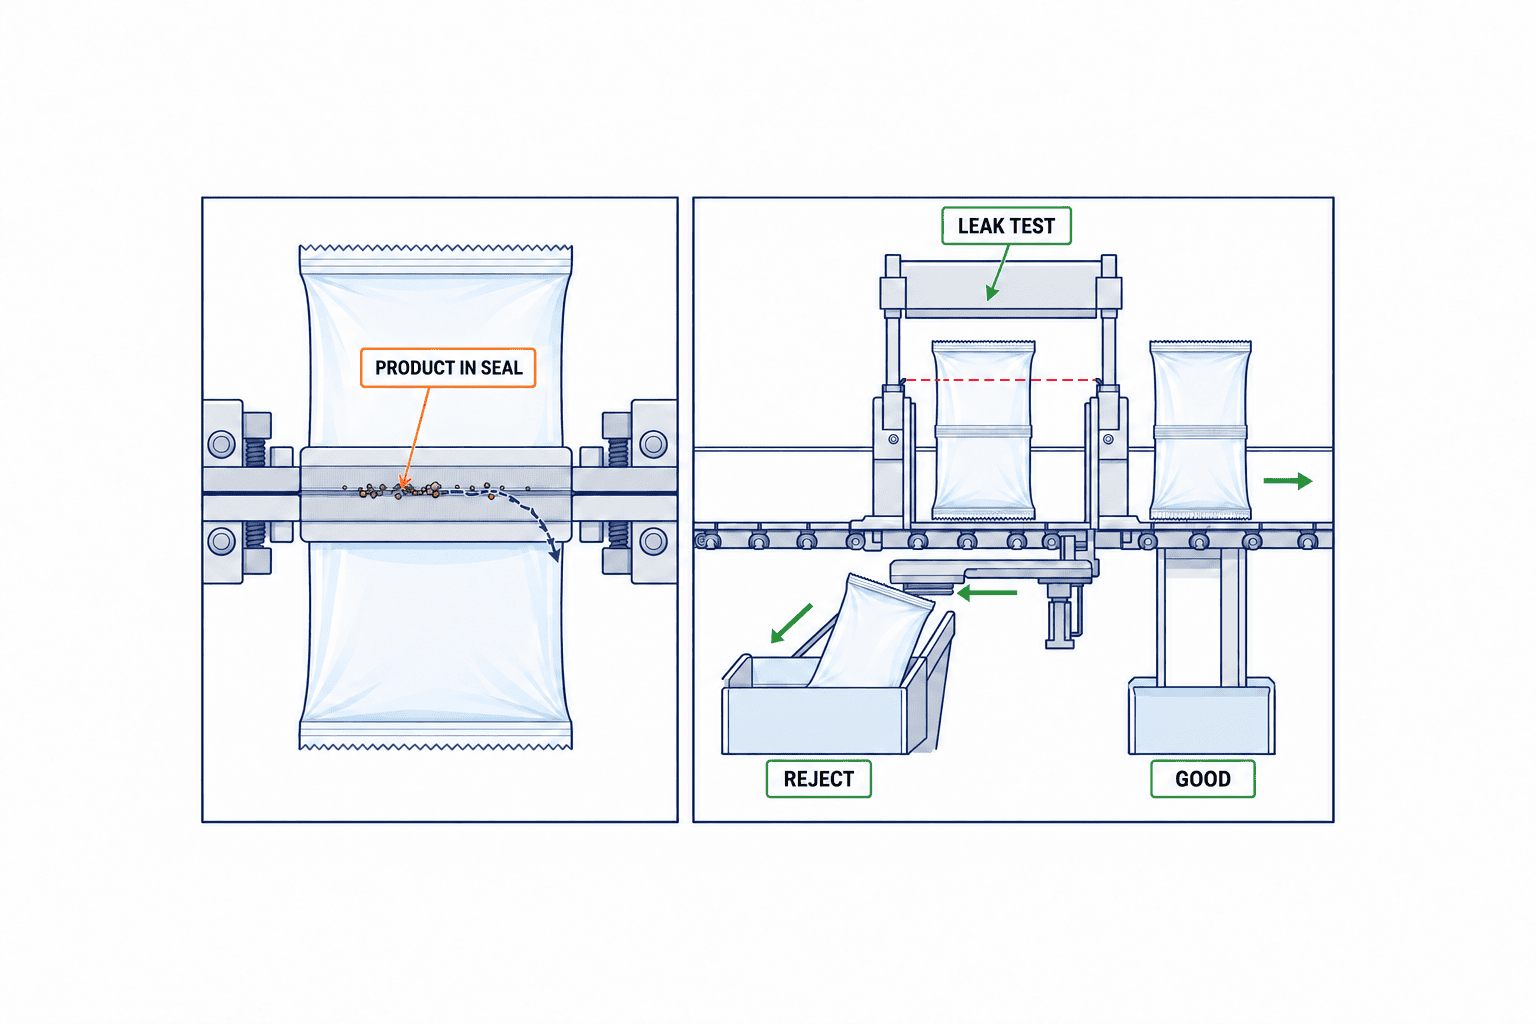
横シールの品質には、温度、圧力、接触時間、フィルム張力、製品の袋口への付着が関わる。ヒーター設定温度だけを指定しても、シール面に粉や破片が残れば密封を確保できない。IshidaのASTRO-Bは、製品がシールへ入り込むことを抑えるため、横方向の動きと製品を払い落とす動きを組み合わせるオプションを紹介している。これもすべての製品で噛み込みをなくす保証ではない。自社製品の最悪条件で試すべき機能の例として扱う。
FATではフィルムごとにシール条件の許容幅を求める。設定温度の一点のみを通過条件にすると、実際の温度変動やフィルムロット差へ耐える余地が分からない。設定の上下端で外観、剥離強度、漏れ、シール幅を測り、製品入りでの連続運転中も抜き取り検査する。製品が噛み込んだ袋を意図的に作り、検査機と排出機構がその不良をどう扱うかも確認する。検査方式によって検出できる欠陥が違うため、微小な欠陥まで「全数保証」と書かない。
シール検査と排出をセットで設計する
IshidaのTSC-ASは、袋へ制御した圧力を加え、検査ヘッドの動きから漏れを判定し、不良袋を排出する仕組みを説明している。メーカーは、製品噛み込みによる空気漏れやシール不良を対象例として挙げる。ページ中の「直径3 mmの穴を検出」は同製品の表示であり、すべての袋形状、充填量、ガス量での一律保証ではない。発注時は試験袋の欠陥種類、位置、サイズを合意し、検出結果を記録する。
検査機がNG信号を出しても、排出シリンダーやシュートが実際に袋を取り除かなければ良品側へ流れる。排出指令、排出確認、NG箱満杯、エア圧低下、センサー断線、停電からの復帰を含めたシーケンスを確認する。検査機の前後で袋間隔が詰まった場合の誤排出も試す。品質記録には、検査機のNG数だけでなく、排出確認数と手動隔離数を分けて残す。
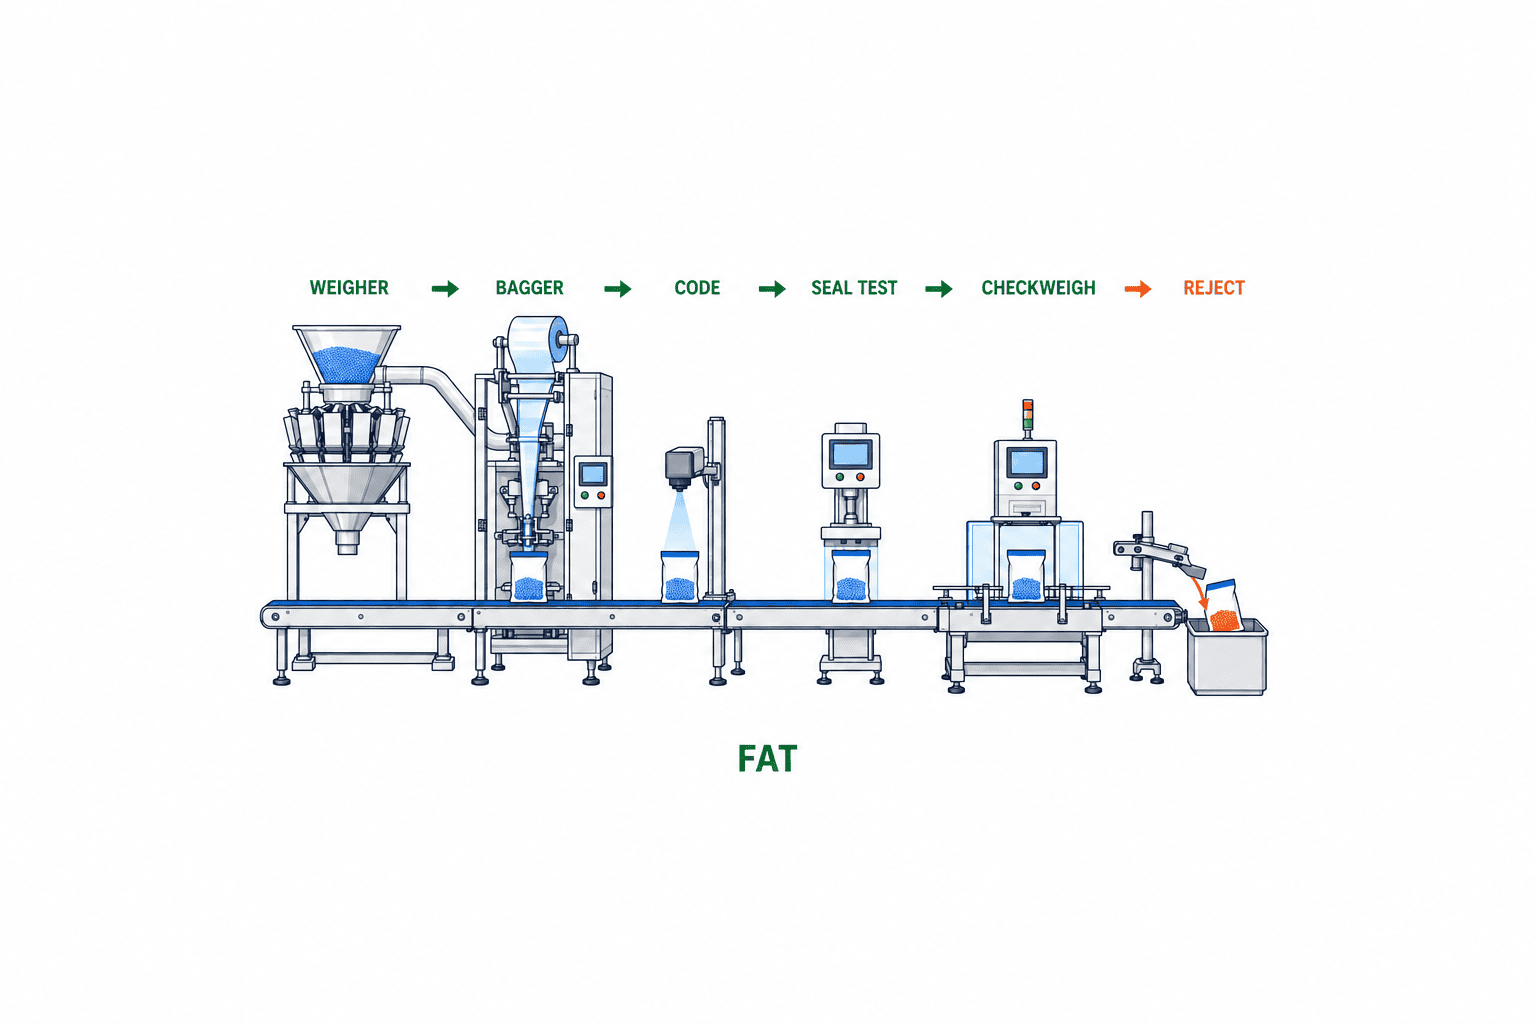
検査対象を混同しないことも重要である。シールテスターはすべての印字不良を見つける装置ではない。チェックウェイヤーは袋の漏れを直接測る装置ではない。コードリーダーは重量を保証しない。各欠陥モードに対して、どの機器が検出し、どの地点で排出し、誰が隔離品を照合するかを表にする。装置を追加するほど見かけの「検査項目」は増えるが、排出と記録がつながらなければ実効性は上がらない。
印字・重量・金属・漏れ検査の並び順
印字機はフィルム上で印字する場合と成形後の袋へ印字する場合で、欠陥発見から排出までの追跡距離が違う。トリガー源、印字内容のレシピ、SKU切替時の権限と承認、初品照合を定義する。印字検査カメラを付けるなら、文字の存在だけでなく正しい日付・ロットかを照合する方式を確認する。印字位置の調整が必要な包装デザインでは、実際のフィルムサンプルで誤読と見逃しを評価する。
チェックウェイヤーは袋の搬送姿勢、振動、袋間隔に影響を受ける。計量機の測定と役割が異なるため、両方の値が食い違ったときの処置を決める。金属検出機を入れる場合は包装材や製品の性状に合わせてテストピース、感度、排出位置を設計する。シールテスターとの設置順は欠陥モードと搬送状態により決める。いずれもSKUの切替時にレシピが包装機・印字機・検査機へ一致して反映されることを確認する。
製品別の不良モード表を作ると見積の比較が容易になる。列は「欠陥」「発生工程」「検出機」「確認方法」「排出機」「記録」「FAT試料」とし、代表例として重量不足、過量、印字欠け、印字内容相違、シール噛み込み、ピンホール、金属異物、空袋を記す。どの機器も万能ではないため、未検出の残余リスクも見えるようにする。この表は現場の品質保証担当と設備担当が一緒に承認する。
能力と費用は例示計算を使い、見積値と混ぜない
以下は説明用の仮定であり、特定メーカーの保証値、実測値、タイ工場一般の平均値ではない。ある製品で「販売できる良品袋を1シフト当たり40,000袋」と仮定する。計画稼働時間を8時間、休憩・清掃などを除く計画生産時間を7時間、試算上の稼働率を85%、検査後の良品率を98%と置くと、必要な実運転中の速度は 40,000 ÷ (7 × 60 × 0.85 × 0.98) ≒ 114.3袋/分 となる。85%と98%は説明用の入力値で、実際にはSKU別に測る。能力の余裕は、速度だけでなく段取り時間と検査による排出率にも左右される。
同じ例で、カタログ速度120袋/分の候補があっても、対象包材での実速度が100袋/分なら目標に届かない。逆に160袋/分の候補でも、製品供給が110袋/分で止まるならライン全体は110袋/分を超えられない。能力表では「カタログ最大」「対象SKUでのFAT連続運転」「SATの良品排出数」の3列を分ける。連続運転の時間、途中停止を含むか、計測した袋の定義、設定重量、フィルムの銘柄を同じ表へ添える。
投資額の比較でも本体価格だけを使わない。計量・供給、包装、印字、各検査、排出、コンベヤ、制御接続、据付、教育、予備部品、フォーマット部品、包材試験、立上げ期間の費用を足す。例として追加投資額を1,200万THB、年間の純便益を300万THBと仮定した単純回収期間は 4年 である(1,200万 ÷ 300万)。これは実案件の見積や採算予測ではない。純便益には削減工数だけでなく、製品過量、フィルム廃棄、不良回収、段取りによる時間損失を反映し、保守費や電力増も差し引く。
人件費の削減をそのまま利益として計上しない。省人化後に配置転換する場合は、実際に削減できる費用と、別工程へ回せる能力を分ける。袋の密封性を改善しても、顧客クレームの削減額は過去の発生頻度と費用から慎重に見積もる。財務部門と品質部門の双方で前提を確認すると、設備間の価格差が品質や稼働率に見合うか判断しやすい。
段取り替え・洗浄をライン仕様へ入れる
多品種工場では、最高速度より一日の有効生産時間が重要になることがある。フォーマット変更では、成形肩、充填管、シールジョー、フィルムロール、印字レシピ、検査設定、チェックウェイヤー設定をまとめて切り替える。各機器の変更が個別に速くても、全ラインの初品確認が終わるまでは良品生産を再開できない。RFPに「最後の前ロット良品から最初の次ロット承認良品まで」という時間定義を入れる。
IshidaのTSC-AS製品ページは自動段取り替えをオプションとして紹介している。したがって、標準装備と思い込まず、見積の対象オプションと自社SKUでの試験時間を照合する。Syntegon SVEもフォーマット変更の容易さを特徴としているが、部品交換の点数や工具の要否は機種と袋形状で確認する。特定のカタログに載る段取り時間を別のラインへ外挿しない。
洗浄は製品残渣とアレルゲン管理の観点から、製品接触部の分解順序、工具の要否、洗浄液や水の使用可否、乾燥時間、再組立後の検査まで定義する。粉体ラインと冷凍食品ラインでは必要な清掃方式が異なる。水洗い可能な機械でも、周辺の印字機やセンサーが同じ洗浄条件に耐えるとは限らない。タイ工場の現場担当が実際に届く清掃口、ドレン、メンテナンス空間を配置図で確認する。
人がレシピを変更する範囲も運用設計に含める。速度、シール温度、計量設定、印字内容、検査閾値を一つのSKUレシピとして照合できるようにする。権限のない変更を防ぎ、変更履歴を残すことは、品質問題の原因調査に役立つ。ASTRO-Bの公式ページは操作権限と操作履歴機能を紹介しているが、購入する型番と構成で必要な機能が使えるかを確認する。
タイ工場のRFPに書く設備選定項目
RFP(見積依頼書)は、ベンダーから「できる」と返答をもらうためだけの文書ではない。比較可能な証拠を返してもらう形式にする。第1に、対象SKUと包材の一覧、袋寸法、袋当たり重量、最小・最大能力、洗浄区分を記載する。第2に、設備境界図、電源、圧縮空気、ネットワーク、床荷重、天井高さ、搬入経路を示す。第3に、要求する不良モード別の検出と排出、記録形式を示す。第4に、FAT・SATの試験方法と判定条件を添付する。
見積回答には、各SKUについて保証対象の能力と、その条件を必ず記入してもらう。「最大値」は該当袋・該当製品・該当フィルムで達成したものかを明示する。連続稼働を何時間測るか、初品承認、段取り、清掃、計画停止を含むかも区別する。製品の破損率、計量分布、シール不良率、印字読み取り率、NG排出成功率の受入基準を、率だけでなく試料数と欠陥試料の準備方法まで書く。
安全設計については、ガード、非常停止、保守時の隔離、点検位置での危険をベンダーと確認する。PMMIの規格一覧は、ANSI/PMMI B155.1-2023が一次・二次・三次包装機械や包装機能を結ぶ搬送機械などを対象にすることを説明している。ただし、この米国規格の紹介はタイでの法令適合を意味しない。調達先には導入先に適用される法規、社内安全基準、評価の責任分担を別途確認する。
保守面では、シールジョー、刃、ベルト、センサー、印字ヘッド、検査機の校正・確認手順、予備部品のリードタイムを求める。タイ国内で対応できるサービス員、言語、連絡窓口、遠隔支援の条件も評価する。設備が動くことだけでなく、故障後に復旧できる体制まで調達対象に含める。見積価格の差が小さくても、フォーマット部品や初年度保守を含む範囲が違えば総額は比較できない。
FATで確認する袋詰めラインの現物
FATはベンダー工場で、完成した設備と量産に近い試料を使い、RFPの受入条件を確かめる段階である。試料はベンダーが扱いやすい代表品だけにせず、流動性の悪い品、最小・最大袋寸法、シール汚染を起こしやすい品を含める。量産フィルムの同一構成で必要量を用意し、フィルム代用品を使った試験結果は区別する。試験前に機械設定とフィルムロットを記録しておく。
能力試験は、空袋の連続生成ではなく、計量・充填・印字・検査・排出を通した良品数で判定する。停止時間とその原因、短時間の微停止、製品の不足待ち、フィルム交換、誤排出をタイムスタンプ付きで残す。段取り試験は、工場側が指定した二つのSKU間で行い、最後の前ロット良品から次ロットの初品承認までを測る。人員数も記録する。再現性を見るために、作業者を変えた反復も有用である。
不良検出試験には、重量不足、印字内容相違、シール噛み込み、意図的な漏れを入れる。すべてを一度に発生させず、一つずつ原因を特定できる試験袋を用意する。NGが判定された後、袋が正しい隔離先へ入ったかまで追う。排出確認センサーを迂回したり、NG箱を満杯にしたりして、異常時に安全側へ停止するかも確認する。欠陥試料と試験方法は品質部門が承認する。
FATで未達があれば、条件付き合格と「後で直す」という曖昧な記録を区別する。未達項目、暫定処置、再試験方法、期限、SATへの持越し可否を一覧にする。設置後にしか確認できない床振動や現場ユーティリティはSATへ明確に引き継ぐ。FATの議事録には設定値、測定データ、動画・写真の識別番号を残し、後のトラブル時に再現できるようにする。
SATでタイ工場の実条件を確認する
SATは現場で据付と接続を終え、実際の製品、フィルム、作業者、ユーティリティで確認する。FATで達成した速度がそのまま出ない場合、上流供給、電源、エア品質、床振動、室温、湿度、袋の搬送姿勢などを切り分ける。ベンダー工場とは異なる条件のため、FATの結果を捨てるのではなく差分の原因を追う。製造、保全、品質、IT/OTの担当者が同じ受入データを見る。
現場試験では、ライン起動・停止、非常停止からの復帰、電源瞬断後のレシピ保持、エア圧低下、上流が止まったときの製品滞留、下流のNG箱満杯を確認する。袋が検査機間で取り違わされないよう、追跡用の袋番号や時刻を使う。HMIの表示言語、警報文、作業標準書、教育内容は現場スタッフが理解できる形にする。タイ語の説明書や教育が契約範囲かも見積時に決める。
SAT合格は「設備が稼働した」の一行で済ませず、SKU別の良品速度、品質検査の結果、段取り・洗浄時間、停止の復帰時間、教育完了、図面・ソフトウェア・予備品の引渡しを項目化する。試運転期間後の再確認日も決める。初週に見つかった微停止やフィルムロット差が残る場合、誰がいつまでに対策し、どの試験で閉じるかを合意する。
設備候補を比較するときの採点表
候補AとBを比べる表には、価格と公称速度だけでなく、対象SKUでの良品速度、最大・最小袋寸法、利用可能な包材、シール欠陥への対策、検査・排出の完成度、段取り実測、清掃、設置寸法、保守支援、予備部品、保証範囲を入れる。必須条件を満たさない候補を点数で救済しない。必須条件を通過した候補について、品質・能力・運用・保守・総費用の重みを調達チームで事前に決める。
評価根拠は「営業担当者の説明」だけにしない。図面、実機試験、同じ製品でのFAT結果、部品表、サービス契約案を証拠欄へ入れる。将来の袋形状を優先するのか、現在のSKUでの立上げ速度を優先するのかは、経営側と製造側で判断が分かれやすい。採点前に優先順位を合意すると、仕様が増え続けて予算を超えることを防げる。
袋詰め後の二次包装も計画しているなら、良品袋の引渡し姿勢と速度を定義する。袋の厚みや空気量がばらつくと、後工程のケース詰め設備でミスフィードが起きる。IshidaのTSC-ASは袋内空気量の情報を後段設備へ送る例を示しているが、導入時に利用できる接続は対象機種と制御仕様で確認する。パレット化後の荷姿を検討する場合は、ストレッチ包装の条件も別工程として評価する。
試運転データを次の改善につなげる
SATが終わっても、袋詰めラインの性能は一定ではない。製品ロット、フィルムロット、シールジョーの摩耗、作業者の段取り手順によって、良品率と停止回数が変わる。立上げ後は一週間単位でSKU別の生産予定数、投入数、良品数、NG数、停止時間を並べ、想定と実績の差を確認する。設備が停止していなくても、実速度を下げて品質を保っている場合があるため、単純な稼働時間だけでは能力低下を見逃す。計量機、包装機、検査機がそれぞれ持つカウンターの定義を揃え、同じ製造指図と時間帯で突き合わせる。
不良率をまとめて一つの数値にすると改善先が見えなくなる。シール噛み込み、重量不足、印字異常、漏れ、誤排出を別々に記録し、どのSKU・包材ロット・設定値で増えたかを追う。検査機のNG数が増えたとき、検査感度を下げる前に、実際の欠陥が増えたのか、袋の姿勢や間隔が変わったのかを確認する。排出した袋の再検査ルールがなければ、良品の誤排出と欠陥品の混入を区別できない。品質保証部門が判定基準を管理し、設備担当は原因を設備・材料・作業に切り分ける。
ベンダーから受け取るデータ項目もRFP段階で定義する。時刻、SKU、レシピ番号、機械状態、停止理由、検査判定、排出確認をどの設備からどの形式で出せるかを確認する。ログの保持期間、時刻同期、バックアップ、遠隔保守時のアクセス権も合わせて決める。ただし、データ接続を追加するために立上げを遅らせる必要はない。まずは現場で再現できる最小限の記録から始め、安定稼働後に自動収集へ広げればよい。重要なのは、FAT・SATで合意した「良品」の定義を運用後にも変えずに追跡できることである。
まとめ:RFP前に決めるべき三つのこと
袋詰め自動化の設備選定では、第一に対象SKU・包材・袋形状と最悪条件を定義する。第二に、計量からシール、印字、検査、物理的な排出までのライン境界と良品能力を定義する。第三に、FATとSATで同じ定義を測れるよう、試料、試験時間、判定基準、未達時の扱いをRFPに入れる。メーカーの公称能力は候補選定に役立つが、発注判断は自社条件での連続試験を基準にする。
タイ工場でVFFSラインの構想、既設設備との接続、RFPの受入条件を整理する段階なら、TOMAS TECHにご相談ください。製品・包材の候補と現在の不良・停止データがあれば、検討すべき設備境界を一緒に整理できます。
よくある質問
袋詰め自動化の費用は包装機本体だけで比較できますか?
できません。供給・計量、印字、シール・重量などの検査、排出、コンベヤ、制御接続、据付、教育、フォーマット部品、予備部品を含む総額で比較します。本文の1,200万THBと4年の計算は説明用の仮定であり、実案件の見積ではありません。
VFFSのカタログ速度をそのまま生産計画に使えますか?
使えません。製品の流動性、袋寸法、フィルム、計量機の供給、シール品質、検査での排出によって良品速度は変わります。対象SKUでのFAT連続運転と現地SATの両方で確認します。
シール部への製品噛み込みは包装機だけで解決できますか?
包装機のシール動作は対策の一つですが、供給量、製品の落下タイミング、粉塵や油分、袋口の形も影響します。製品サンプルでシール条件を試し、漏れ検査と確実な排出まで合わせて設計します。
FATとSATの違いは何ですか?
FATはベンダー工場で完成設備と合意済みの試料を使う受入試験、SATは据付後のタイ工場で実際のユーティリティ、作業者、上下流設備とともに行う受入試験です。共通の判定基準を使い、場所による条件差を記録します。
包材を将来変更する予定でも、今のフィルムだけで機種を決められますか?
将来の変更が投資理由の一つなら、候補フィルムも試験に入れるべきです。層構成とシール面が変わると条件窓が変わり、フォーマット部品や印字位置にも影響します。現行品と将来候補を分けて受入条件を記します。
参考資料
- Ishida, Bagmakers:包装方式と製品群。2026年10月8日確認。
- Ishida, Vertical Bagmaker ASTRO-B:シール噛み込み対策オプション、権限・履歴。2026年10月8日確認。
- Ishida, TSC-AS:漏れ検査、排出、段取り替えオプション、上下流接続。2026年10月8日確認。
- Syntegon, SVE Series:袋形状と機種別の公称仕様。2026年10月8日確認。
- Syntegon, SVX Series:VFFS製品群。2026年10月8日確認。
- PMMI, Standards and Regulations:包装機械を含むANSI/PMMI B155.1-2023の対象範囲。2026年10月8日確認。


