


導入:チップマウンタのトレーサビリティは「どの粒度で記録し、どこで止めるか」を決めること
チップマウンタのトレーサビリティを見直すきっかけは、たいてい顧客からの一通のメールです。「このコンデンサのロットに不具合の疑いがある。該当ロットが載った基板のシリアルを至急出してほしい」。ところが手元にあるのは、作業指示ごとの部品出庫記録と、日付ごとの生産実績だけ。どのリールがどの時刻にどのフィーダーに載り、どの基板に使われたのかまでは答えられず、結局「その週にそのラインで作った全数」を対象として報告することになります。
タイのアユタヤやチョンブリの日系SMT工場では、品種が増えて段取り替えの回数も増えました。夜勤の段取り替えでは、作業者がフィーダーカートを押してラインに着き、ハンディ端末で部品リールのラベルを読み、画面の表示を見て次のスロットへ移ります。ラベルが擦れて読めないリールは手入力になり、照合の結果を誰がいつ確認したかは紙のチェックシートにしか残っていない。こうした状況は珍しくありません。
この記事の主張を先にまとめます。チップマウンタのトレーサビリティは、「記録を取るかどうか」ではなく、次の6点を決めることです。
- 粒度:作業指示単位でリールIDを持つのか、基板ごとに装着中のリールを持つのか、スプライス(継ぎ足し)やリール交換の時点まで含めて部品を確定するのか。これは顧客と合意して決めるものです。
- 記録の鎖:部品リール、フィーダー、マウンタのスロット、基板シリアルの4つを切れ目なくつなぐこと。どこか1つが切れると、粒度は一段落ちます。
- 止める仕組み:段取り時とスプライス時に照合し、不一致なら生産を始めさせないこと。
- 上位連携:IPC-CFXでMESへ何を送るかを、「CFX対応」という言葉ではなく、機能名とメッセージ名で決めること。
- 効果の見え方:記録の粒度によって、部品ロット不良のときに調べる基板の枚数が変わること(本文では仮の数字で試算します)。
- 発注と受入:これらをRFPに書き、FAT/SATで実際に誤リールを入れて試すこと。
本記事は特定のマウンタやソフトウェアを推奨・比較するものではありません。各社の機能は、各社が公開資料でそう説明している内容として紹介します。後半の試算は、すべて仮の数字によるモデル計算です。
なお、電子部品トレーサビリティの全体像(追う単位と費用の層)は「電子部品トレーサビリティ2026|追う単位は4つ、費用は5層」で扱っています。本記事はその中でも、マウンタ工程に絞った話です。
チップマウンタのトレーサビリティとは:何と何をつなぐ記録か
チップマウンタのトレーサビリティとは、ひとことで言えば「この基板のこの位置に載っている部品は、どのリールから来たのか」と、その逆の「このリールの部品は、どの基板に載ったのか」の両方に答えられる記録です。
その記録は、次の鎖でできています。
- 部品リール:部品メーカー、メーカーロット、デートコード、社内で発番するリールID、吸湿感受性レベル(MSL)
- フィーダー:フィーダーID。どのリールがどのフィーダーに装着されたか
- マウンタのスロット・テーブル:どのフィーダーがどの機械のどの位置に挿されたか
- 基板シリアル:その時刻にその機械を通過した基板の識別子
- MES・トレーサビリティDB:これらを時刻でつなぎ、検索できる形で保存する場所
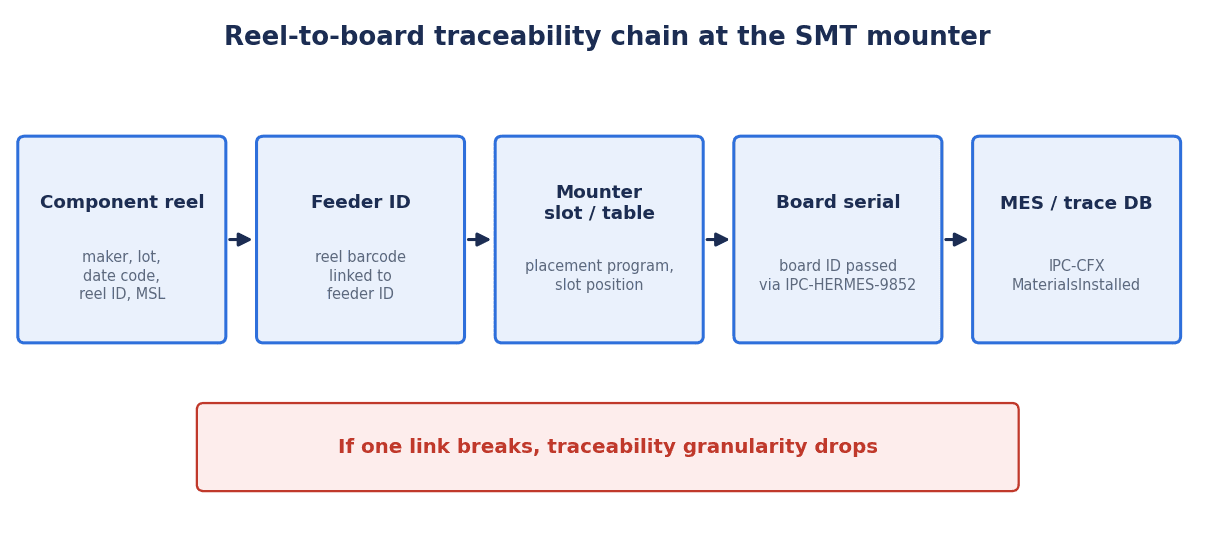
鎖のどこか1つが切れると、粒度は落ちます。たとえばリールIDとフィーダーIDの紐付けを段取り時に記録していても、リール交換時の記録が紙のチェックシートだけなら、交換前後のどちらのリールが使われたかを基板ごとには確定できません。また、基板シリアルを読む装置がライン先頭の1か所だけで、途中の機械が基板IDを引き継げない構成なら、マウンタの記録と基板シリアルを時刻で突き合わせることになり、前後の基板が混ざります。
もう一つ大事なのは、記録の鎖は「マウンタの中」だけで完結しないことです。リールIDは本来、部品の入荷時に発番されるべきものです。入荷ラベルとメーカーのラベルの対応づけが曖昧だと、その後どれほど精密にマウンタで記録しても、メーカーロットまでは遡れません。入荷時の識別と使用許可の考え方は「受入検査 管理システム 導入|仕入先別の検査から使用許可まで」で整理しています。
粒度の考え方:IPC-1782 と策定時の M1〜M4 の解説
粒度を議論するときの共通の物差しとして、IPCのトレーサビリティ規格 IPC-1782 があります。
公開されている IPC-1782B の目次とスコープによれば、最新版はB版(2023年9月)で、A版(2020年11月)と初版(2016年10月)を置き換えています。正式名称は「Standard for Manufacturing and Supply Chain Traceability of Electronic Products」です。スコープでは、認識されたリスクに基づいて製造とサプライチェーンのトレーサビリティの最低要求を定めるとしており、PCBA製造、機構組立、PCB製造に適用され、組立現場内の内部トレーサビリティと拠点間の外部トレーサビリティの両方を対象にしています。最低要求は材料とプロセスのそれぞれに4つのレベルを設ける構成で、IPCのクラスや最終市場(自動車など)と対応づけられるとされています。
目次を見ると、SMT実装(Placement)専用のトレーサビリティ・セルの節があり、材料トレーサビリティのセル、個々の材料のトレーサビリティ、コンピュータ化されたシステムへの要求、外部トレーサビリティ(改ざん防止のイベント記録など)といった章立てが並んでいます。目的の節では、偽造部品の削減にも役立つこと、自動データ収集を推奨することにも触れています。ただし、SMT実装セルに具体的にどの項目が書かれているかは、規格本文(有償)を確認しないと分かりません。
レベルの中身については、IPC-1782 の策定に関わった Michael Ford 氏(当時 Mentor Graphics)が2016年に書いた解説論文が参考になります。この論文は策定途中の段階のもので、現行のB版で同じ記述になっているかは規格本文で確認する必要があります。論文によれば、材料(M1〜M4)とプロセス(P1〜P4)にそれぞれ4レベルがあり、「M3とP1」のように自由に組み合わせ、使用者と供給者が合意して決めるとされています。
| レベル | 2016年の解説論文での材料トレーサビリティの説明(要約) | マウンタ工程に置き換えた読み方 |
|---|---|---|
| M1 | 作業指示ごとに、品番と入荷オーダーで列挙 | 「この作業指示ではこの品番を使った」まで |
| M2 | バッチ・作業指示ごとに、固有の材料IDで列挙 | 作業指示単位で、使ったリールIDの一覧を持つ |
| M3 | 基板(PCB-A)ごとに、装着されていた固有の材料IDで列挙(工程上の制約の範囲で) | 基板ごとに、その時点でフィーダーに載っていたリールIDを持つ |
| M4 | 各基板に実際に使われた材料を正確に記録 | スプライスや交換の位置まで含め、基板ごとに使った部品を確定する |
同じ論文は、レベル4の説明として、実装中にどこで材料が交換・補充されたかに疑いがない状態を挙げています。また、SMT実装セルの例示項目として、材料の交換イベント、照合イベント、スプライスの自動検出、MSD部品ごとの残り曝露時間、リファレンスデジグネータごとの実際の使用ノズルなどを挙げています。リールについては、1本のリールが多数の基板に使われるとき、基板ごとの記録にはリールIDを持たせ、リール自体の情報は別の場所に1回だけ持つ、という考え方が示されています。
ここで押さえておきたいのは、どのレベルを目指すかを規格が一律に決めているわけではない、という点です。レベルは製品のリスクと顧客の要求に応じて、顧客と供給者が合意して決める枠組みです。社内で「M4でなければならない」と決めつける前に、顧客の要求と、ラインがどこまで記録できるかを並べて検討する必要があります。
粒度で何が変わるか:部品ロット不良の調査範囲
粒度の違いが実務で効いてくるのは、問題が起きた後です。部品メーカーからロット不良の通知が来たとき、あるいは市場で不具合が見つかったとき、「どの基板が対象か」をどこまで絞れるかが粒度で決まります。
実装工程の話ではありませんが、記録が対象範囲を左右した例として、米国NHTSAに提出された Honda のリコール報告(18V-664、2018年)があります。デンソー製SRSユニットの製造工程で、フラッシュ書込みステーションの曲がったグランドピンによって基板のパターンが損傷するおそれがあった、という内容です。報告書では、リコール対象は製造記録に基づいて決定し、疑わしいユニットと車両(VIN)の間に100%のトレーサビリティがあるため、対象に含まれない同型車には良品が搭載されている、と説明しています。対象は潜在的に118台で、そのうち Insight の19台は2018年8月23日〜30日の生産分です。原因はマウンタではありませんが、製造記録と個体が結び付いていたことで、対象を特定の期間と個体に絞れたことが分かります。
一方で、マウンタの照合では防げない誤りもあります。Weldon(Akron Brass)のリコール報告(22E-037、2022年)では、多重通信モジュールで、本来はハーネス側だけに入るべき終端抵抗が基板上にも実装され、CANバスの抵抗が下がって通信を失うおそれがあったとされています。潜在対象は860台、生産期間は2022年1月21日〜4月29日で、同社はシリアル番号と出荷データを持っていると記載しています。原因はBOMの誤りで、マウンタの誤装填ではありません。
この例が示すのは、段取り照合は「機械に載っている部品が、プログラムやBOMの通りか」を確かめるものであって、プログラムやBOMそのものの誤りは見つけられない、ということです。照合の仕組みを入れても、設計変更の管理や初品の確認は別に必要です。照合で防げる誤りと防げない誤りの切り分けは、「誤投入防止2026|効くのは照合でなく間違えられる状態の除去」でも扱っています。
段取り照合(セットアップ照合)の仕組み:外段取りと機上段取り、生産開始のブロック
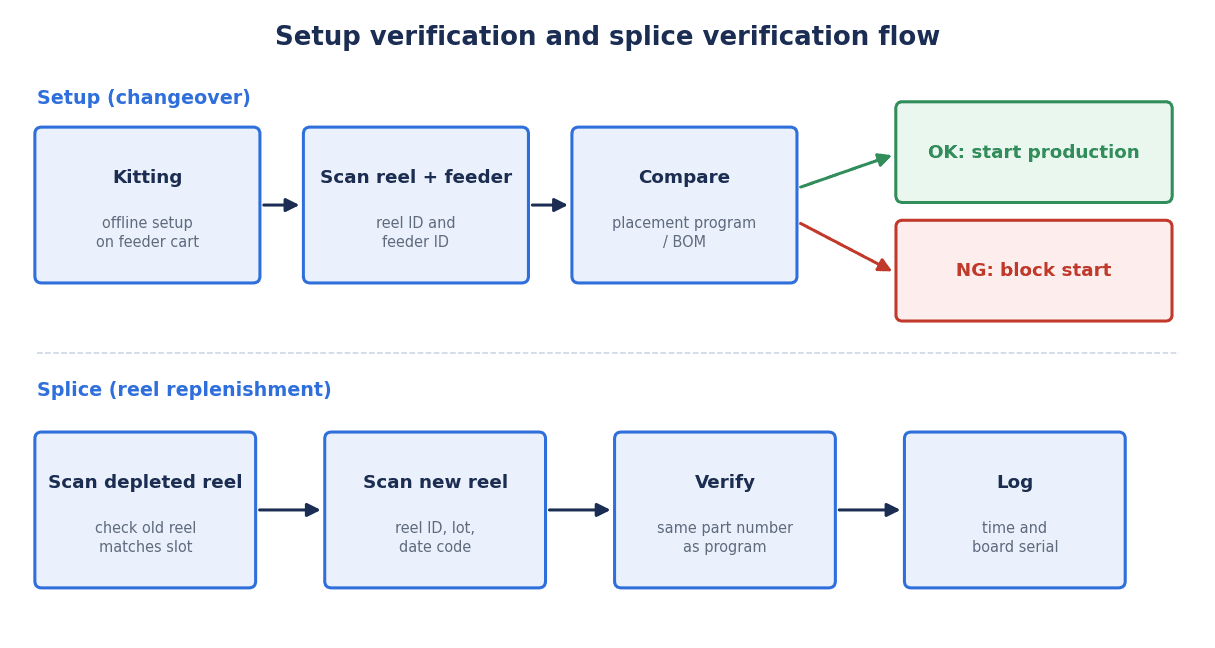
SMTの部品照合システムが照合しているのは、基本的には次の3つの一致です。
- このリール(部品品番)が、このフィーダーに載っているか
- このフィーダーが、プログラム上の正しいスロット・テーブル位置に挿されているか
- その組み合わせが、今から流す品種の実装プログラム・BOMと一致しているか
段取りには、ラインの外でフィーダーにリールを装着してカートにまとめておく外段取り(オフライン段取り、キッティング)と、機械の上でフィーダーやリールを交換する機上段取りがあります。どちらでも、リールとフィーダーのバーコードを読み、プログラムと照合し、不一致なら警告を出して生産開始を止める、という流れは共通です。
各社の公開資料では、次のように説明されています。
- Panasonic:同社は、PanaCIM Gen2 の Material Verification モジュールが、品種切替・段取り・スプライスや部品切れの場面で、正しい部品がフィーダーに装填されているかをハンディのバーコードスキャナで照合できると説明しています。カタログでは、フィーダーのメモリに部品データを書き込んで設備レベルで照合し、生産開始を制御して誤実装を防ぐとしています。
- ASMPT:同社は、WORKS Preparation が光の信号で作業者を段取りに誘導し、フィーダーテーブル上の段取り全体を照合して、最初から誤りのない生産を目指すと説明しています。
- Yamaha:同社は、YSUP の部品段取り照合機能が誤った段取り状態を防ぐこと、オフラインの段取りステーションとフィーダーカートによる外段取りに対応することを説明しています。
- FUJI:同社は、Nexim が部品のピッキングとフィーダーセットのナビゲーションによって、誤りのない効率的な段取り替えを支援すると説明しています。
- JUKI:同社のJaNetsのデータ機能には、部品照合(Parts Verification)とトレーサビリティが挙げられています。なお同社の2005年の資料では、当時のSCS(Setup Control System)について、リールやフィーダーの交換時に正しい部品が正しい位置にあるかを無線ハンディ端末で確認し、照合が済むまでインターロックで生産を止めると説明していました。
この2005年の資料が示すように、「バーコードで照合し、合わなければインターロックで止める」という仕組み自体は、2000年代から存在する成熟した技術です。新しいのは照合の有無よりも、照合の結果をどこに記録し、どこまで上位システムとつなぐか、のほうです。
実務で決めておくべき点は、照合NGのときに「誰が、どの権限で、何を確認してから解除できるか」です。夜勤で照合NGが出て、ラインリーダーが判断に迷い、結局スキップ操作で生産を再開した、ということは起こり得ます。インターロックの解除を誰ができるのか、解除した事実と理由が記録に残るのかは、システムの機能というより運用ルールとして、導入前に決めておく必要があります。
もう一つ、照合の確実さはバーコードが読めるかどうかに左右されます。リールラベルの印字品質が悪い、ハンディ端末の読取り性能が足りない、といった理由で手入力が増えると、照合の意味が薄れます。ラベルの品質は「バーコード検証機の導入|印字品質グレードとタイ工場のRFP・受入試験」、固定式リーダの選び方は「固定式コードリーダの選定|分解能・照明・DPMとタイ工場のRFP」で扱っています。
スプライス(継ぎ足し)とリール交換の記録
段取り照合を入れた工場でも、見落とされやすいのがスプライスです。生産中に部品が残り少なくなると、止めずに新しいリールのテープを継ぎ足します。段取り替えとは別に、スプライスは生産中に繰り返し発生します。ここで別の品番のリールを継いでしまうと、段取り時の照合は正しく済んでいるので、誤りに気づくのは後工程の検査か、最悪の場合は市場です。
スプライス照合が必要かどうかは、粒度の議論と直結します。基板ごとにどのリールの部品が使われたかを確定したい(策定時の解説でいうM4相当)なら、スプライスの時点の記録は欠かせません。
各社の説明では、次のような仕組みが紹介されています。
- Panasonic:同社は、新しいリールを継ぐ前に旧リールを照合する(verify the old material before splicing the new one)と説明しています。また同社は、メモリ付きのインテリジェントフィーダーがフィーダーに装着されたリールを最大4本まで記憶すると説明しています。
- Cogiscan:同社は、スプライスの際にモバイルアプリ TTC Go が作業者に新しいリールと使い切りかけのリールの両方をスキャンさせ、部品の連続性を確認すると説明しています。マウンタメーカーに依存しない第三者のソリューションの例です。
- Yamaha:同社は、スプライスによる補充を優先させるため、リール残数のしきい値を設定できると説明しています。
スプライス照合を運用に乗せるうえでの現場の課題は、作業の手間です。生産を止めずに継ぎ足す作業なので、スキャンの手順が増えると作業者は省略したくなります。旧リールと新リールの両方を読まないとスプライスが完了扱いにならない、あるいは照合しないまま一定数を実装すると警告が出る、といった仕組み側の工夫と、スキャンしやすい位置にラベルを貼る、といった現場側の工夫の両方が要ります。
記録としては、スプライスの時刻だけでなく、その時刻にその機械を通過していた基板シリアルが分かることが重要です。継ぎ目の前後で部品の出どころが変わるので、境界付近の基板をどちらのリールに帰属させるかを判断できる情報が必要になります。
フィーダー・リール・ノズルのID管理
記録の鎖を機械的につなぐには、リールだけでなくフィーダーにも固有のIDが必要です。リールIDとフィーダーIDの紐付け、フィーダーIDとスロット位置の紐付けが自動で取れるかどうかで、作業者のスキャン回数と記録の確実さが変わります。
Mycronic は、マガジンと Agilis フィーダーに固有のIDを持たせ、生産中いつでも数量、位置、MSDデータ、バッチコードを確認できると説明しています。同社の資料では、固有のバーコードで特定のリールを識別して特定のフィーダーに結び付け、機械がフィーダーIDからリールの位置を自動で検出するとしています。Panasonic のフィーダーメモリへの部品データ書込みも、同じ方向の仕組みです。
一方、タイの工場では、世代の違うマウンタとフィーダーが同じ工場内に混在していることがあります。新しいラインはインテリジェントフィーダーでも、古いラインはフィーダーにIDがなく、作業者がスロット番号を目で見てスキャンする、という状態です。この場合、古いラインでは記録の鎖が「スロット番号の手入力」に依存します。全ラインで同じ粒度を求めるのか、顧客の要求が厳しい品種を流すラインから整えるのかは、設備更新の計画と合わせて決める必要があります。
ノズルについては、2016年の解説論文が SMT実装セルの例示項目に「リファレンスデジグネータごとの実際の使用ノズル」を挙げています。ただ、これは策定時の解説の例示であり、どこまで記録するかは顧客との合意と、マウンタがどのデータを出せるかで決まります。部品の認識画像についても、Yamaha は YSUP がマウンタの部品認識画像をすべて保存できると説明しています。認識画像やノズルの記録は、部品の出どころだけでなく、実装の状態を後から確かめたいときの材料になります。
設備の状態と製品をつなぐ履歴の設計全般については、「生産設備 トレーサビリティ導入|製品につながる設備履歴の設計と受入試験」で扱っています。
MSD・部品倉庫との連携
リールの記録は、マウンタに載る前から始まっています。吸湿感受性部品(MSD)は、防湿袋を開けた時点から吸湿が進み、フロアライフを超えるとリフロー時に損傷するおそれがあります。TIの資料が引用する J-STD-033 の表では、MSLごとのフロアライフが30°C以下と一定の湿度以下という条件付きで定められています。マウンタの上に載っている時間もフロアライフを消費するので、残り時間をマウンタ側で持つのか、MES側で持つのかを決める必要があります。MSD管理の詳細は「MSD管理システム導入|フロアライフ管理・ドライ保管・RFPの実務」に譲ります。
倉庫との連携について、ASMPT は Factory Material Manager が入荷時に各梱包・容器へ固有ID(UID)を付与し、数量、品番、メーカー、バッチ番号、入荷日、吸湿感受性や有効期限を紐付け、ロケーションを移動するたびにUIDをスキャンすると説明しています。ラインでの消費は標準化されたインターフェースで報告し、先入先出(FIFO)での出庫とMSDの曝露時間を考慮するとしています。WORKS Preparation にもMSDと有効期限の管理機能があると説明しています。
Panasonic は、Material Control が部品ごとの固有ID(Reel ID)で残数を管理し、MSDのライフタイム管理や、不良部品・ロットの検索(リコール対象候補の絞り込み)を提供すると説明しています。FUJI は、Nexim が部品の位置、残数、フロアライフを管理すると説明しています。Yamaha は、YSUP がMSL部品の段取り時間と生産時間を監視すると説明しています。JUKI は、JaNets の ISM Interface が生産プログラムから必要な部品リストを抽出し、保管タワー(ISM)へ送ると説明しています。
設計の要点は、「入荷時に発番したリールIDを、倉庫、段取り、ライン消費まで同じIDで追う」ことです。入荷時に社内ラベルを貼り直す工場では、メーカーラベルの情報(ロット、デートコード)を社内IDに正しく引き継げているかが、遡りの起点になります。ロットと在庫の基本的な管理は「ロット管理システムの選び方|業種を問わない基礎と費用の目安2026」も参考にしてください。
基板IDの受け渡し:IPC-HERMES-9852
部品の記録を基板シリアルに結び付けるには、マウンタが「今どの基板に実装しているか」を知っている必要があります。ここで役割を果たすのが、機械間で基板の情報を受け渡す規格 IPC-HERMES-9852(The Hermes Standard)です。
Hermes の規格書によれば、この規格は従来の SMEMA(IPC-SMEMA-9851)の電気的インターフェースを置き換えるもので、TCP/IPとXMLで、基板の一意ID、最初に基板を検知した設備のID、バーコード、コンベア速度、品種情報(品種ID、長さ、幅、厚さ)などを伝えます。基板IDはGUIDで、Hermesを実装した機械が連続する区間の先頭の機械が生成し、機械から機械へ受け渡します。Hermes の公式サイトは、機械ごとにバーコードやIDタグを読み直さなくても、組立中のすべての基板を追跡できると説明しています。
2024年のバージョン1.6では表面・裏面のバーコードのフィールドが加わり、付録にはラインから基板が抜き取られた場合の追跡などの特殊なシナリオも記載されています。最新はバージョン1.7(2026年6月)で、目次では拡張された基板情報をやり取りするメッセージが新設されています。
実務で最も注意すべき点は、規格書が説明している次の挙動です。Hermes非対応の機械を途中に挟むと、基板IDはそこで失われ、次のHermes対応機が新しいIDを生成します。 印刷機、SPI、マウンタ、リフロー、AOIのうち1台でも非対応の機械や、非対応のコンベアがあると、その前後で同じ基板が別のIDになります。ライン先頭で基板シリアルを読んでいても、途中でIDが途切れれば、マウンタの記録と基板シリアルを結び付けるには時刻での突き合わせが必要になり、粒度が落ちます。
また、Hermes が扱うのは基板IDと基板の情報の受け渡しです。部品(リール)のトレーサビリティを定める規格ではありません。部品の記録をMESへ送る役割は、次に説明するIPC-CFXやMES側の仕組みが担います。横の連携(同じ基板を機械間で追う)がHermes、縦の連携(機械からMESへ送る)がCFX、と整理すると分かりやすいでしょう。印刷検査やリフローとの基板単位の記録の連携は、「SPIはんだ印刷検査の導入2026|装置選定とMES連携」と「リフロー温度プロファイル管理の導入|常時監視・基板単位記録とRFP」で扱っています。
MESへの上位連携:IPC-CFX
IPC-CFX(IPC-2591、Connected Factory Exchange)は、製造工程と上位のホストシステムの間で情報を相互にやり取りするためのオープン標準です。IPCの製品ページによれば、自動、半自動、手作業のPCBA工程が対象で、規格書は有償です。
最新版は2025年4月に発表されたV2.0です。IPCの発表によれば、V2.0では対応する設備の種類が14に広がり(手はんだとフローはんだを追加)、AGV・AMR向けのメッセージ、SMT実装での部品ごとのピック・アンド・プレースのサイクル情報、生産中のレシピの動的な変更のログ、基板のベンダー識別のような基板の差異をトレースするフィールドなどが加わりました。V2.0のSDKは以前のSDKと後方互換とされています。
マウンタにとって何が必須で何が任意かについては、IPCが公開している機器別の必須・任意機能表があります。ただし、確認できたのはV1.3(2021年)時点の表で、V2.0で同じかどうかは確認できていません。V1.3の表の SMTマウンタ(Pick and Place)の列は、次のようになっています。
| 機能(V1.3の機能表の名称) | SMTマウンタでの扱い(V1.3) | 対応する主なメッセージ |
|---|---|---|
| Exact Material Trace with External Setup | 必須(M) | MaterialsInstalled |
| Exact Material Trace with Internal Setup | バーコード・RFIDリーダを装備していれば必須(MR) | MaterialsInstalled |
| Internal Setup Validation | 任意(O) | GetLoadedMaterialsRequest/Response、MaterialsLoaded、MaterialsUnloaded、ValidateStationSetupRequest/Response |
| External Setup Validation | 任意(O) | GetRequiredSetupRequest/Response、SetupRequirementsChanged、LockStationRequest/UnlockStationRequest |
| Offline Setup | 任意(O) | MaterialCarriersLoaded/Unloaded |
| Material Blocking(External/Internal) | 任意(O) | BlockMaterialLocationsRequest、BlockMaterialsRequest |
| Station Locking | 任意(O) | — |
| WIP Tracking | 必須(M) | — |
つまり、V1.3の機能表の上では、「どの部品を実装したか」を送る MaterialsInstalled(CFX.Production.Assembly.MaterialsInstalled)はマウンタで必須ですが、段取り照合(Setup Validation)やステーションロック(Station Locking)は任意です。RFPに「IPC-CFX対応」とだけ書いても、MESと連携した段取り照合やインターロックが実現できるとは限りません。 必要な機能名とメッセージ名、対象とするIPC-2591のバージョンまで指定することが大切です。
適合の確認には、IPC-CFX の適合製品リスト(QPL)が使えます。IPCの説明によれば、自己検証システムの契約ベンダーが機種を自己検証し、自動の電子監査に提出して合格すると、QPLに掲載されます。RFPやFATでは、導入するマウンタがQPLに掲載されているか、掲載時のIPC-2591のバージョンは何か、を確認項目にできます。
マウンタ各社ソフトとMES:どこで照合し、どこで記録を持つか
段取り照合とトレーサビリティの記録は、マウンタメーカーのソフトでも、MESでも、第三者のソリューションでも実装できます。どこに持たせるかが、RFPの最初の設計論点です。各社の公開資料での説明を並べると、次のようになります(優劣や推奨を示すものではありません)。
| 会社・製品 | 公開資料での説明(要約) |
|---|---|
| Panasonic PanaCIM Gen2 | 段取り・スプライス・部品切れ時の照合、フィーダーメモリによる設備レベルの照合と生産開始の制御、Reel IDでの残数管理、MSDライフタイム管理、不良部品・ロットの検索 |
| ASMPT WORKS Preparation / Factory Material Manager | 光の信号による段取り誘導とフィーダーテーブル全体の照合、入荷時のUID付与とロケーション管理、FIFO出庫とMSD曝露時間の考慮 |
| Yamaha YSUP | 部品段取り照合、オフライン段取り、生産履歴検索、部品認識画像の保存、MSL部品の時間監視、YSUP-LinkによるMES連携 |
| FUJI Nexim | パネル・部品・設備・検査データの紐付けと管理、部品の位置・残数・フロアライフ管理、ピッキングとフィーダーセットのナビゲーション |
| JUKI JaNets | 部品照合、トレーサビリティ、保管タワー(ISM)へのインターフェース |
| Mycronic(Agilisフィーダー) | マガジンとフィーダーの固有ID、リールとフィーダーの結び付け、フィーダーIDからのリール位置の自動検出 |
| Cogiscan(TTC Go) | スプライス時に新旧両方のリールをスキャンさせて連続性を確認 |
| Aegis FactoryLogix(MES) | SMT組立機の段取り照合、MSD管理、材料の受入とラベル発行、キッティングと払出し、トレーサビリティ、IPC-CFXやOPC UAなどのプロトコル |
| Siemens Opcenter Execution Electronics(MES) | 作業と材料の完全なトレーサビリティ、SMTラインや製造設備への直接接続、高度な材料管理 |
この表から読み取れるのは、マウンタメーカーのソフトも、MESも、段取り照合とトレーサビリティの機能を説明している、ということです。どちらに持たせるかは、次の観点で考えます。
- マウンタメーカーが1社か複数社か:1社に揃っているなら、メーカーのソフトで照合と記録を完結させやすくなります。複数社が混在するなら、照合の仕組みと記録の形式を揃えるために、MESや第三者のソリューション側に持たせる選択肢が出てきます。
- 記録の正本をどこに置くか:照合はマウンタ側のソフトで行い、結果だけをMESへ送る構成もあれば、照合そのものをMESで行う構成もあります。どちらでも、「基板シリアルからリールを引く」「リールから基板シリアルを引く」検索をどのシステムで行うのかを決めておかないと、問題が起きたときに複数のシステムを手作業で突き合わせることになります。
- 既存MESとの関係:すでにMESを使っているなら、そのMESがマウンタからどのメッセージを受け取れるのかを確認します。MESの選び方は「タイ MES選定ガイド2026:RFP・90日PoC・受入テスト」で整理しています。
モデル試算:記録の粒度と調査・隔離の対象枚数
記録の粒度で何が変わるのかを、仮の数字で試算します。以下の数字はすべて説明のための仮定値で、特定の工場の実績ではありません。また、金額や不良率には換算しません。
前提(すべて仮定値)
- 1つのSMTラインで、2シフトで1日に4,800枚の基板を生産している
- ある部品の1本のリール(5,000個入り)に不良の疑いが出た
- その部品は1枚の基板に2個使われている。したがって、そのリールが使われた基板は最大で5,000個÷2個=2,500枚
- 入出庫の記録から、問題のリールが使われた可能性のある期間は3日間と分かっている
- その期間の該当品種の作業指示は1件で、6,000枚
記録の粒度ごとの調査・隔離の対象枚数
| 記録の粒度 | 対象の決め方 | 対象枚数(仮定値) |
|---|---|---|
| 日付・ライン単位 | 問題のリールが使われた可能性のある3日間に、そのラインで作った全数 | 4,800枚×3日=14,400枚 |
| 作業指示単位(M2相当) | 問題のリールIDが記録されている作業指示の全数 | 6,000枚 |
| 基板ごとの装着リール記録(M3相当) | 基板ごとの記録に問題のリールIDがある基板 | 5,000個÷2個=最大2,500枚 |
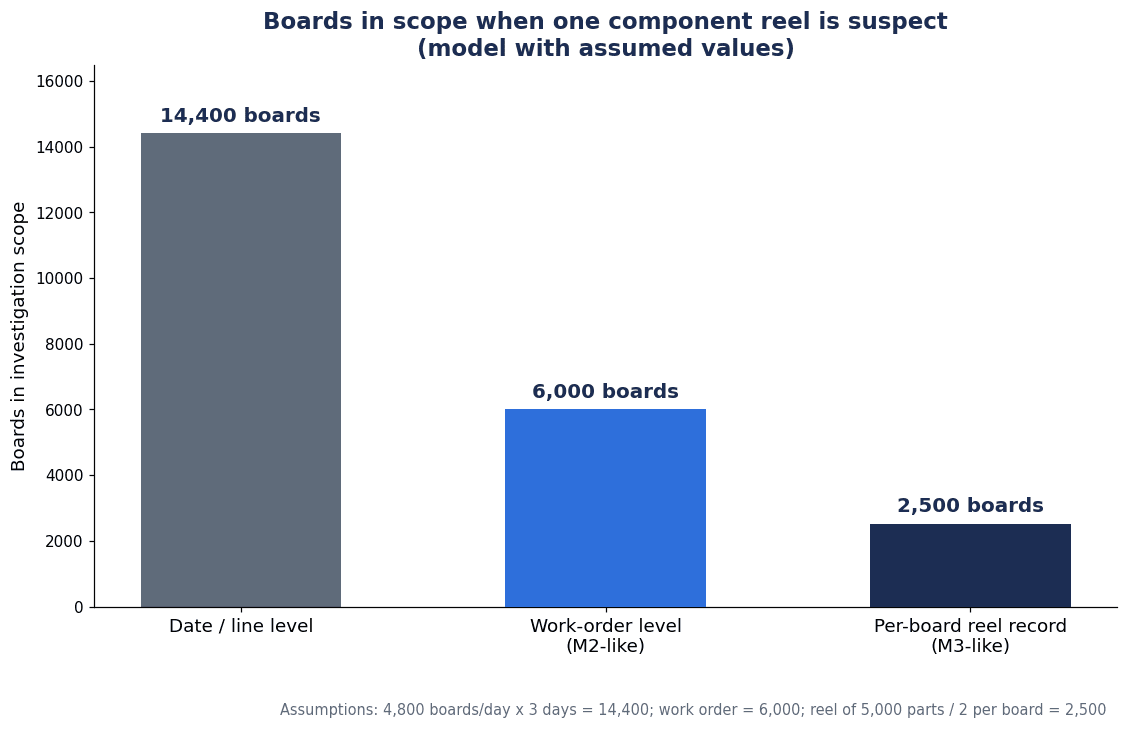
日付・ライン単位の記録しかなければ14,400枚、作業指示単位でリールIDを持っていれば6,000枚、基板ごとに装着されていたリールを持っていれば最大2,500枚まで、調べる対象を絞れる、という計算です。顧客への報告でも、対象の基板シリアルを一覧で出せるかどうかは、この粒度で決まります。
この試算には、次の4つの注意があります。
- すべて仮定値です。 生産枚数、リールの部品数、1枚あたりの使用数、期間、作業指示の規模は、工場と品種によって大きく変わります。
- 実際の対象枚数は、在庫、スプライス、リールの残数で変わります。 途中でリールが外されて倉庫に戻った場合や、残数のあるリールが別の作業指示で再使用された場合は、対象の作業指示が増えます。
- 対象範囲を最終的に決めるのは顧客の要求です。 記録上は2,500枚に絞れても、顧客が安全側に広い範囲を求めることはあります。逆に、記録の粒度が粗いと、顧客に範囲の根拠を示せません。
- M3相当でも、スプライスの時点を記録していなければ、継ぎ目の前後の基板は旧リールと新リールの両方の対象に入ります。 境界の基板を一方に帰属させるには、スプライスの時刻と、その時刻に通過した基板シリアルの記録が必要です。
タイの電子産業の動向となぜ今か
タイでは、電子分野、特に基板関連の投資申請が多く集まっています。タイ投資委員会(BOI)の2026年8月の発表によれば、2023年から2026年半ばまでの約3年間に、半導体・先端電子分野で880件、約268億ドル(約9,000億バーツ)の投資申請がありました。そのうちPCBが224件、約98.5億ドル(約3,310億バーツ)で最大です。BOIは、世界の主要なPCBメーカーの半数以上がタイを生産拠点に選んだとしています。これは投資の申請額で、認可額や実行額ではありません。また、ここでのPCBはベア基板の製造が中心で、部品を実装するPCBAとは別の工程です。
輸出の面では、タイ商務省貿易政策戦略局(TPSO)によれば、2026年6月の輸出は346億5,590万ドルで前年同月比20.8%増、品目別では回路基板(circuits board)が前年同月比23.2%増でした。この資料では、回路基板がベア基板かPCBAかは区別されていません。The Nation の報道(2026年9月25日)によれば、2026年8月の輸出は346.2億ドルで前年同月比24.3%増と、56か月ぶりの高い伸びで、コンピュータ・部品、電話・部品、ICがけん引したとされています。
Krungsri Research の業界見通し(2025年12月)は、タイの電子輸出に占めるPCBの比率を2.5%としています。同レポートは、IC生産が2026〜2028年に年3.0〜4.0%増えるとの見通しも示しています。これらは期間も定義も異なる数字なので、BOIの数字と足し合わせたり比べたりはできません。
これらの数字が直接マウンタのトレーサビリティを求めているわけではありません。ただ、電子分野の顧客が増え、自動車電装のように要求の厳しい顧客の比率が高まると、部品ロット単位の問い合わせに答えられるかどうかが取引の前提になる場面は増えていきます。自動車電装の基板を扱う工場では、IATF 16949 の要求も関係します。公開されている解説や条文引用によれば、IATF 16949 の 8.5.2.1 はトレーサビリティの粒度を一律に決めているのではなく、リスクに基づくトレーサビリティ計画と、不適合品や疑わしい製品を識別・隔離し、顧客や法規制が求める応答時間に応えられる仕組みを求めています。個々の製品のシリアルによる識別は、顧客や法規制が指定した場合の要求として位置づけられています。詳しくは「IATF 16949トレーサビリティ:監査に強い証跡設計」で扱っています。
導入ステップ:記録の棚卸しから1ライン、上位連携、横展開へ
導入は、次の4段階で進めるのが現実的です。期間は工場の規模と既存設備の対応状況で大きく変わるので、以下は目安として読んでください。
ステップ1:現状の記録の棚卸し(目安:数週間)
まず、今の記録で「この部品ロットが載った基板シリアル」をどこまで出せるかを、実際に過去のロットを1つ選んで試します。入荷ラベル、倉庫の出庫記録、段取りのチェックシート、マウンタのログ、検査装置の記録を順にたどり、どこで鎖が切れるかを確認します。あわせて、主要な顧客がトレーサビリティについて何を求めているか(粒度、応答時間、保存期間)を、契約や品質要求書から拾い出します。この段階で、目指す粒度(M2相当か、M3相当か、スプライスまで含むか)の案を作ります。
ステップ2:1ラインで照合と記録を立ち上げる(目安:数か月)
要求の厳しい品種を流すラインを1本選び、入荷時のリールID発番、段取り照合、スプライス照合、基板シリアルとの紐付けを立ち上げます。ここでは、照合NG時のインターロック解除のルール、ラベルが読めないときの手順、夜勤の作業者への教育まで含めて運用を固めます。現場の作業者にタイ語の手順書と画面表示を用意し、スキャン手順を実際の作業の流れに合わせて調整することが、定着の分かれ目になります。
ステップ3:上位連携(目安:数か月)
マウンタの記録をMESやトレーサビリティDBへ送り、基板シリアルからの逆引きとリールからの正引きを、1つの画面でできるようにします。Hermes でライン内の基板IDがつながっているか、CFXのどのメッセージを使うかを、この段階で確定します。
ステップ4:横展開
1ラインで固めた運用とRFPの書式を、他のラインへ広げます。古いマウンタが残るラインでは、設備更新の時期に合わせて対応範囲を決めます。
RFPに書く12項目
RFPには、「トレーサビリティ対応」「CFX対応」といった言葉ではなく、次の12項目を具体的に書きます。
| No. | 項目 | RFPに書く内容の例 |
|---|---|---|
| 1 | 目標とする粒度 | IPC-1782の考え方でどのレベルを目指すか(顧客と合意した内容)。作業指示単位か、基板ごとの装着リールか、スプライス時点まで含むか |
| 2 | 記録の鎖 | リールID、フィーダーID、スロット・テーブル、基板シリアルのどれを、どの時点で、どの装置が記録するか |
| 3 | リールIDの発番 | 入荷時に誰が発番し、メーカーのロット・デートコードをどう引き継ぐか |
| 4 | 段取り照合 | 外段取り・機上段取りのそれぞれで、何と何を照合するか |
| 5 | 照合NG時の止め方 | 生産開始のブロック(インターロック)の有無、解除できる権限、解除の記録 |
| 6 | スプライス照合 | 新旧両方のリールのスキャン、旧リールの事前照合、スプライス時刻と基板シリアルの記録 |
| 7 | フィーダー・ノズルの管理 | フィーダーIDの有無、リールとの自動紐付け、ノズルや認識画像の記録範囲 |
| 8 | MSD・倉庫連携 | MSDの残り時間をマウンタ・MESのどちらで持つか、倉庫のロケーションとFIFOとの連携 |
| 9 | 基板IDの受け渡し | ライン全機のIPC-HERMES-9852の対応状況、非対応機がある場合の基板IDのつなぎ方 |
| 10 | 上位連携 | IPC-2591のバージョン、必要な機能名(Exact Material Trace、Setup Validation、Station Lockingなど)とメッセージ名、QPL掲載の有無 |
| 11 | 保存と検索 | 記録の保存期間(顧客要求に合わせて自社で決める)、シリアルからリール、リールからシリアルの両方向の検索、応答時間の目標 |
| 12 | 運用と教育 | タイ語の画面・手順書、夜勤を含む教育、ラベルが読めないときの手順、保守体制 |
10番は特に重要です。前述のとおり、V1.3の機能表では段取り照合やステーションロックはマウンタで任意の機能です。「CFX対応」とだけ書いて発注すると、MaterialsInstalled は送られても、MESと連携した段取り照合は含まれていなかった、ということが起こり得ます。
11番の応答時間は、顧客から問い合わせを受けてから、対象の基板シリアル一覧を出すまでにかけられる時間です。顧客の要求を確認し、その時間内に検索できることをRFPの条件にします。
受入試験(FAT/SAT)の確認項目
照合とトレーサビリティの仕組みは、正常な段取りを流すだけの試験では検証できません。わざと誤りを入れて、止まるか、記録が残るかを確かめます。以下は TOMAS TECH が提案する確認項目の例で、規格が定めている試験ではありません。合否の数値基準は、顧客の要求と自社の運用に合わせて決めてください。
| 確認項目 | 試験の方法 | 判定の観点(基準値は自社で決める) |
|---|---|---|
| 誤リールの模擬投入 | 別品番のリールをフィーダーに装着して段取り照合を行う | 警告が出て生産開始がブロックされるか |
| 誤スロットの模擬投入 | 正しいフィーダーを別のスロットに挿す | 位置の不一致を検出して止まるか |
| インターロック解除 | 照合NGの状態から解除操作を行う | 権限のある者しか解除できないか、解除の記録が残るか |
| スプライス模擬(正常) | 同品番の新リールを継ぎ、新旧両方をスキャンする | スプライスの時刻と前後の基板シリアルが記録されるか |
| スプライス模擬(誤り) | 別品番のリールを継ごうとする | 警告が出るか、照合せずに続行した場合に何が起きるか |
| リール交換・部品切れ | 生産中にリールを外して別のリールを装着する | 交換の記録と照合が行われるか |
| 基板IDの連続性 | 印刷機からAOIまで基板を流し、各機の基板IDを比較する | Hermesの区間で同じIDが引き継がれるか、非対応機の前後でどうなるか |
| CFXメッセージ | MES側で受信したメッセージを確認する | RFPで指定したメッセージが、指定した内容で届くか |
| 逆引き検索 | 基板シリアルから、実装されたリールID・ロット・デートコードを検索する | 正しく出るか、所要時間は目標内か |
| 正引き検索 | リールIDやメーカーロットから、該当する基板シリアルの一覧を出す | 漏れなく出るか、所要時間は目標内か |
| MSD残り時間 | フロアライフの残りが少ないリールを段取りに使う | 警告や使用制限が働くか |
| 停電・通信断 | 生産中にネットワークを切断し、復旧させる | 記録の欠落や重複がないか、復旧後に整合が取れるか |
FATでは機械とソフト単体の挙動を、SATでは実際のラインで、夜勤の作業者が実際のラベルとハンディ端末で操作したときの挙動を確認します。特に検索の所要時間は、テスト用の少ないデータではなく、数か月分の記録が溜まった状態を想定して確認しておくと安心です。
よくある質問
チップマウンタのトレーサビリティとは何ですか?
部品リール、フィーダー、マウンタのスロット、基板シリアルを時刻でつなぎ、「この基板にはどのリールの部品が載ったか」と「このリールの部品はどの基板に載ったか」の両方に答えられるようにする記録の仕組みです。どの粒度で記録するか(作業指示単位、基板ごと、スプライス時点まで)を決めることが中心になります。
SMTの部品照合システムは何を照合する?
主に、リール(部品品番)とフィーダーの組み合わせ、フィーダーとスロット位置の組み合わせが、これから流す品種の実装プログラムやBOMと一致しているかを照合します。段取り替えのときだけでなく、スプライスやリール交換のときにも照合するのが基本です。ただし、プログラムやBOMそのものの誤りは照合では見つけられません。
スプライス照合は必要?
基板ごとにどのリールの部品が使われたかを確定したいなら、必要です。段取り照合だけでは、生産中に別品番のリールを継ぎ足した誤りを防げません。各社の資料でも、スプライス前に旧リールを照合する、新旧両方のリールをスキャンさせる、といった仕組みが説明されています。
IPC-CFX対応なら部品照合もMESとつながる?
つながるとは限りません。IPCが公開しているV1.3(2021年)時点の機能表では、実装した部品を送る MaterialsInstalled はマウンタで必須ですが、段取り照合(Setup Validation)やステーションロックは任意の機能です。RFPでは「CFX対応」ではなく、IPC-2591のバージョンと、必要な機能名・メッセージ名を指定してください。
IPC-1782 はどのレベルを要求している?
一律のレベルを要求しているわけではありません。公開されている目次とスコープによれば、IPC-1782(最新はB版、2023年9月)は、リスクに応じて材料とプロセスのそれぞれに4つのレベルを設ける枠組みです。策定時の解説論文によれば、どのレベルを採るかは使用者と供給者の合意で決めるとされています。
IATF 16949 は基板シリアル単位のトレースを求める?
一律には求めていません。公開されている解説や条文引用によれば、8.5.2.1 はリスクに基づくトレーサビリティ計画と、顧客や法規制が求める応答時間に応えられる仕組みを求めており、個々の製品のシリアルによる識別は、顧客や法規制が指定した場合の要求とされています。顧客の品質要求書を確認することが出発点です。
導入費用は?
段取り照合やトレーサビリティのソフトについて、公開されている価格は見つかりませんでした(2026年10月時点)。費用は、ライン数とマウンタの台数、既存フィーダーがインテリジェントフィーダーか旧型か、MESとどこまで連携するかで大きく変わります。RFPで対象範囲を固定したうえで、複数の候補から見積を取るのが現実的です。
まとめ
- チップマウンタのトレーサビリティは、「記録を取るか」ではなく、「どの粒度で、どこで、どう止めるか」を決めることです。
- 粒度は、作業指示単位(M2相当)、基板ごとの装着リール(M3相当)、スプライス時点まで含めた確定(M4相当)と段階があり(区分は2016年の策定時の解説論文による)、顧客と合意して決めます。
- 記録の鎖は、部品リール、フィーダー、スロット、基板シリアルの4つ。どれか1つが切れると、粒度は落ちます。
- 止める仕組みは、段取り照合とスプライス照合の両方が必要です。照合NG時のインターロック解除のルールも決めておきます。
- Hermes は基板IDの横の連携、CFX はMESへの縦の連携。Hermes非対応機を挟むと基板IDが途切れます。
- V1.3のCFX機能表では、MaterialsInstalled は必須、段取り照合とステーションロックは任意。RFPには機能名とメッセージ名で書きます。
- 仮の数字の試算では、記録の粒度によって調査対象が14,400枚、6,000枚、最大2,500枚と変わりました。
- RFPには12項目を具体的に書き、FAT/SATでは誤リールの模擬投入やスプライス模擬、基板IDの連続性、検索時間を実際に試します。
TOMAS TECH は、タイの日系製造業のIT/OT/FAインテグレーターとして、SMTラインの記録の仕組みづくりをお手伝いしています。今の記録で部品ロットからどこまで遡れるかの棚卸しや、目指す粒度の整理、RFPの作成といった検討の初期段階でも、ご相談いただけます。お問い合わせはこちらからどうぞ。
参考情報
- IPC-1782B Table of Contents(IPC)
- IPC-1782 Standard for Traceability Supporting Counterfeit Components(Michael Ford, Mentor Graphics、2016年)
- IPC-CFX Mandatory and Optional Capabilities by Equipment Type, IPC-2591 V1.3(IPC、2021年)
- IPC-2591 Connected Factory Exchange(CFX)(IPC)
- IPC Releases Version 2.0 of IPC-2591 Connected Factory Exchange(IPC、2025-04-22)
- IPC-CFX 2591 Qualified Products List(QPL)(IPC)
- The Hermes Standard Version 1.0.4
- IPC-HERMES-9852 Version 1.6
- IPC-HERMES-9852 Version 1.7 Table of Contents(IPC)
- The Hermes Standard
- IATF 8.5.2.1 Identification and Traceability(Elsmar Cove フォーラム、条文引用)
- Identification and Traceability(16949store、解説)
- Power Module MSL Ratings and Reflow Profiles, SLVA840(Texas Instruments)
- PanaCIM Gen2 Material Verification(Panasonic)
- PanaCIM-EE Gen2 カタログ(Panasonic、2026年1月版)
- WORKS Preparation(ASMPT)
- Maximum uptime with 100 percent transparency(ASMPT、2025-07-15)
- Intelligent Factory / YSUP(Yamaha)
- Nexim(FUJI)
- JaNets(JUKI Americas)
- SCS Ver. 1.20(JUKI、2005-09-09)
- Smart Feeder brochure(Mycronic、2021年12月)
- Cogiscan ブログ:Material Control(2024-08-07)
- FactoryLogix brochure(Aegis)
- Opcenter Execution Electronics fact sheet(Siemens)
- Part 573 Safety Recall Report 18V-664(NHTSA)
- Part 573 Safety Recall Report 22E-037(NHTSA)
- Thailand Attracts 26.8 Billion Investment Surge in High-Tech(Thailand BOI、2026-08-03)
- Thai International Trade in June 2026(TPSO)
- タイの2026年8月の輸出に関する報道(The Nation、2026-09-25)
- Industry Outlook 2026-2028: Electronics(Krungsri Research、2025-12-17)


