


タイの電子機器・EMS工場で「SPI(Solder Paste Inspection、はんだ印刷検査)を導入したい」と相談されたとき、最初に決めるべきことは装置の最高解像度ではありません。どの印刷不良を、実装前のどの時点で止め、何を印刷機に返し、どの記録を基板にひも付けるかです。SPIは印刷機とマウンターの間で、ステンシルから基板パッドへ転写されたはんだペーストを測ります。リフロー後の外観を判定するAOI、内部接合を見るAXI、部品の吸湿管理をするMSD台帳とは対象も発生時点も違います。検査機を買うだけでは、過検出でラインを止めたり、測定値が保管されても工程改善に使えなかったりします。
この記事は、タイで新設・更新するSMTラインの生産技術、品質保証、設備購買、IT/OT担当者向けです。候補機の比較表、工程とデータの設計、見積依頼書(RFP)に書く質問、工場受入試験(FAT)と現地受入試験(SAT)の判定例まで、採用判断に必要な順で整理します。記載した数値は仕様値や顧客要求を代弁するものではありません。実機と自社基板で確認するための測定方法と合否条件の決め方を示します。
SPIを置く位置と、今回の導入で解く課題
標準的な流れは、基板ID読取→はんだペースト印刷→SPI→部品搭載→リフロー→AOI→必要に応じてAXIです。SPIの入力は「印刷直後、まだ部品を搭載していない基板」で、対象は個々の印刷デポジットの面積、高さ、体積、位置ずれ、ブリッジなどです。3D測定を持つ装置なら、二次元の輪郭だけでは分からない高さと体積を扱えます。Yamaha MotorのYSi-SPの説明では、2D輪郭抽出、位相シフトによる高さ測定、体積算出、印刷機へのオフセットと清掃周期のフィードバックを明記しています。一方、機種によって測定方式、反り補正、視野、処理速度、出力できる粒度は異なります。カタログの「3D」という一語で同等とみなしてはいけません。
IPC-7527は、はんだペースト印刷の見た目の受入条件を支援する資料で、ペースト材料の品質を判定する規格でもステンシル設計の規格でもないと明示しています。材料の特性評価にはJ-STD-005、ステンシル設計にはIPC-7525を参照するという境界です。したがって、SPI導入の品質基準は「IPC準拠」という曖昧な一行で終わらせず、品種・パッド群ごとの判定方法、測定値、処置を顧客と合意する必要があります。特に小型パッドやBGA周辺では、一つの全社共通しきい値を無条件に流用すると、必要な不良を見逃すか良品を止めます。
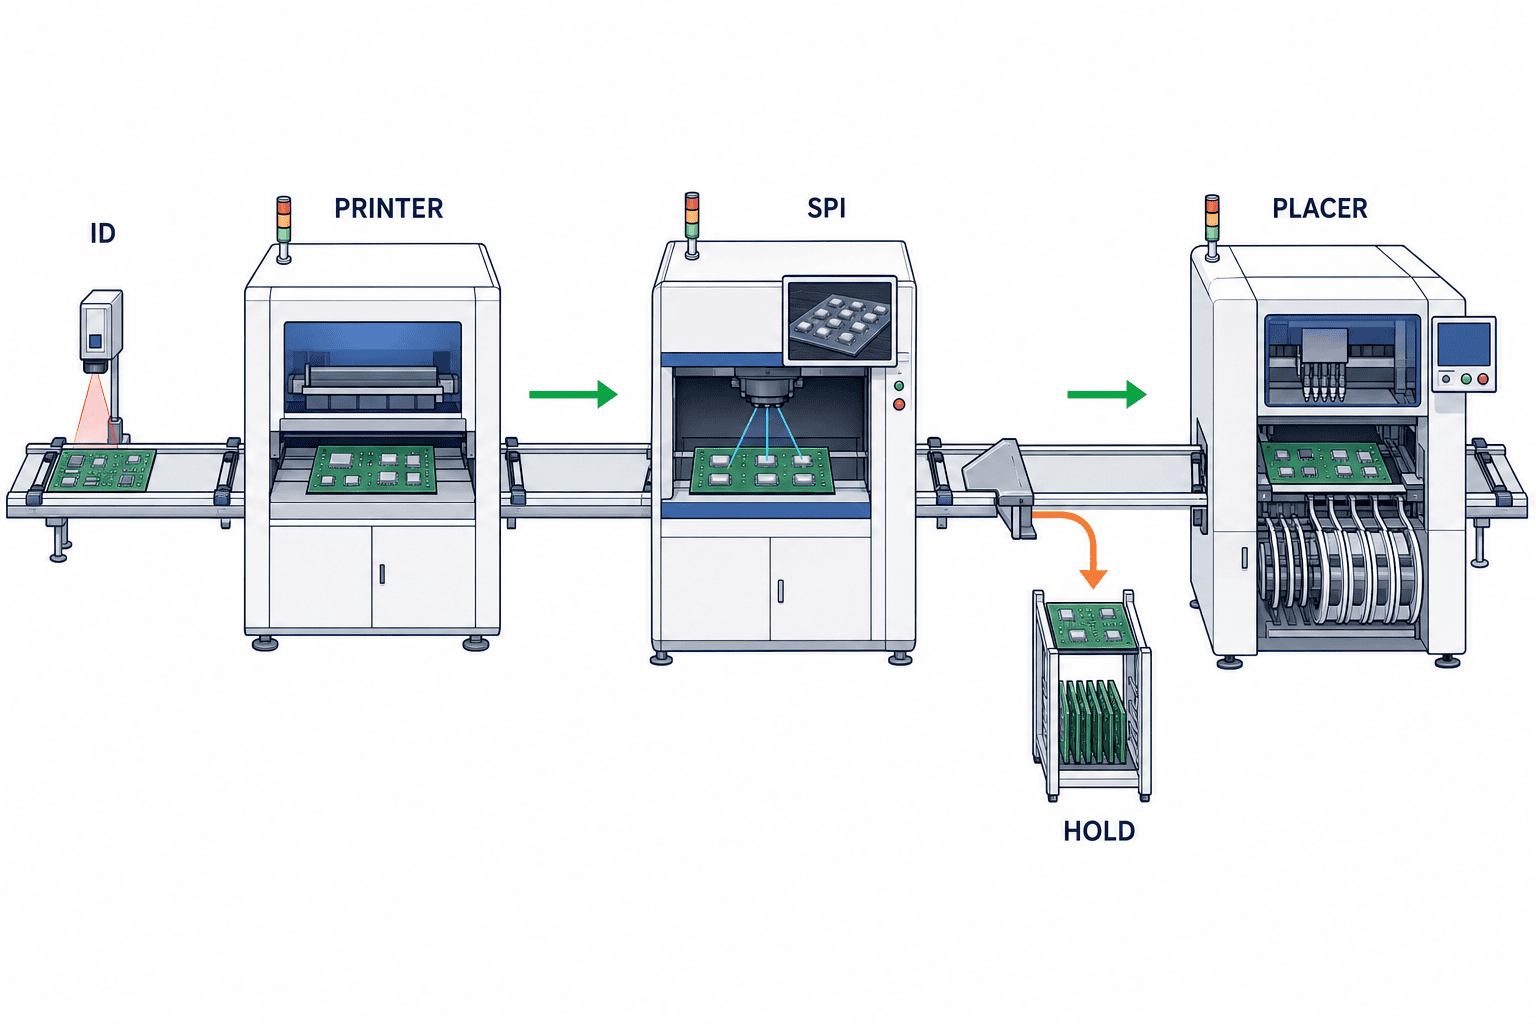
この図で示すように、印刷前に読んだ基板IDをSPIで照合し、印刷機の出力直後に検査し、許可した基板だけがマウンターへ進みます。NG基板の処置はライン停止、バッファ退避、再印刷、廃棄など現場の設備構成で変わります。まず「誰が再判定し、どの条件で戻すか」を決めてください。SPIの判定を残さず再投入すると、基板の履歴に見かけ上の空白ができます。
買う前に定義する四つの境界
第一に不良の境界です。実際に減らしたい不良を、ブリッジ、欠け、面積不足、過多、位置ずれなどに分け、パッド形状と製品重要度で層別します。印刷後の検査で検出し得る兆候と、リフロー後に初めて確定する接合不良を混同しません。SPIの測定異常が必ず完成品不良を意味するわけではなく、相関検証が要ります。
第二に測定単位です。基板単位のPASS/FAILだけで足りるのか、パネル、個片、パッド、デポジットまで遡るのかを決めます。印刷機の補正だけならパッド座標とオフセットで足りる場合もありますが、顧客への原因説明には基板IDと時刻、プログラム版、ステンシル版、材料ロットをつなぐ設計が役立ちます。必要な粒度を後から作ることは、検査画像が保存されていない場合にはできません。
第三に制御の境界です。SPIがアラームだけを出すのか、印刷機のオフセット変更・ステンシル裏面清掃要求を提案するのか、機械が自動実行するのかで安全要件が変わります。ASMPTは自社の印刷機、Process Lens SPI、最適化ソフトを組み合わせた閉ループ補正を紹介しています。ただし自社ラインで同じ機能が成立するかは、メーカー・モデル・ソフト版・通信仕様の組み合わせで試す必要があります。異なるメーカーをまたぐ場合、営業資料の「接続可能」は、どのデータ項目を双方向で渡せるかの保証とは限りません。
第四に責任の境界です。検査プログラムの作成は設備ベンダー、パッド群ごとの判定条件は工程技術、流出の判断は品質保証、MESとの時刻・基板ID整合はIT/OT、閾値変更の承認は製品オーナーなど、責任表を作ります。閾値をその場の運転員が自由に緩められる仕組みでは、収率が改善したように見えても品質証跡を損ないます。変更理由、承認者、旧値・新値、適用開始基板を記録できる構成にしてください。
SPI検査装置を比較する八つの観点
| 観点 | ベンダーへ確認する内容 | 実機で見る証拠 |
|---|---|---|
| 測定方式 | 2D輪郭と3D高さ・体積をどう取得するか。反り、影、表面反射にどう対処するか | 同じ基板を再測定したデータと画像 |
| 対象ワーク | 最大・最小基板、厚み、反り、パネル、両面印刷に対応するか | 自社の最難基板による搬送と全域測定 |
| レシピ作成 | CAD/Gerber読込、パッドグループ、版管理、プログラム切替の所要時間 | 新規品種を担当者が設定するデモ |
| 判定設計 | パッド群別しきい値、マスク、再判定、NGの分類が可能か | 良品・既知不良の混在サンプル |
| タクト | 自社最大デポジット数で搬入・測定・搬出・通信を含めた時間 | ライン速度に合わせた連続運転ログ |
| 印刷機連携 | オフセット、清掃、停止要求をどの条件で、どの方向に渡せるか | 実印刷機とのハンドシェイク試験 |
| データ出力 | 基板ID、パッド座標、測定値、判定、画像、レシピ版を取得できるか | 実際のCSV/API/イベントのサンプル |
| 保守 | タイ現地の部品・応答、校正、バックアップ、ソフト更新の体制 | 契約条件と復旧演習 |
比較表にはメーカーのカタログ値だけでなく、同じテスト基板、同じ印刷条件、同じ合否定義で取った結果を記入します。視野面積と計測精度のトレードオフ、測定時間と再検率、画像容量と保存期間は同時に見ます。もし一社だけ異なる基板を使えば比較は成立しません。デモ前に「基板・ステンシル・ペースト・プログラム・サンプル数」を固定し、条件変更は記録します。
測定の繰り返しと判定の再現性を分けて確認する
同じ基板を続けて測り、同じパッドの高さ・体積がどの程度ばらつくかを見るのが測定の繰り返しです。一方、同じ画像を別の担当者が見たときの再判定一致、日を変えたときの判定安定性は運用の再現性です。工程能力や測定システム解析を使う場合も、先に「どの量を基準値とするか」「パッドの設計値か実測良品群か」を決めます。精度という宣伝文句だけで、製品の良否が安定するとは限りません。装置間比較では同一基板を固定し、印刷状態が変化する前に順序を入れ替えるなど、試験のバイアスを減らします。
タクトは検査時間だけで決めない
検査時間が印刷機のサイクルより短くても、基板搬入、ID照合、レシピ呼出し、MES応答、NG排出を含めると詰まる場合があります。ピーク時に発生するパネル当たりのデポジット数、品種切替回数、再検比率、通信断からの復旧を含む実効タクトを測ります。ラインバランスの計算では平均値だけでなく、最も重い製品群と段取り直後の初品を分けます。速度不足を画像保存停止で埋めると後の原因解析が難しくなるため、どの画像を残すかを明示した保存方針とセットで評価します。
PoCのサンプル設計を先に固定する
候補機のデモでは、普段よく流す標準基板だけを持ち込むと難しい条件を見落とします。少なくとも、細かいピッチの部品周辺、広いグランドパッド、基板端、反りやすい薄板、パネル内の端と中央、デポジット数が多い品種を含めます。BGAや小型受動部品がある場合は、それぞれ別のパッド群として評価します。少量多品種の工場では、頻繁な段取り替えそのものも試験対象です。品種ごとに良品だけでなく、印刷位置を意図的にずらしたサンプル、清掃前後のサンプル、欠けやブリッジが既知のサンプルを、品質保証が正解ラベルを付けたうえで準備します。既知不良を作る際は、顧客品を不用意に流出させないよう隔離し、試験用であることを識別します。
サンプルを選んだ理由、基板版数、ステンシルID、ペーストの型式とロット、印刷条件、室内条件、試験順序を同じ記録票に残します。候補機を順番に試す間にペーストの状態が変わると、装置差に見える変化が実は試料差ということがあります。できれば同一条件で再印刷した複数枚を用意し、装置順を入れ替えて測ります。比較結果は装置名だけでなく、どのパッド群で何を誤判定したかまで書きます。これにより「総合点は高いが自社の重点製品では見逃す」という失敗を避けられます。
ゲージR&Rを機械の合格判定に短絡しない
ゲージR&Rや測定システム解析を使うなら、まず測定対象を定義します。面積、最大高さ、平均高さ、体積では測定のばらつき方が違います。同じ基板を装置に繰り返し通す試験は装置の繰り返し性を見ますが、印刷をやり直した複数基板を測ると印刷工程そのものの変動が混ざります。両者を一つの数字にせず、試験計画に「同一基板の再測定」と「別基板の工程変動」を分けて書いてください。担当者の再判定を含む試験では、画像をランダム順にして先入観を減らし、複数の判定者による一致・不一致を確認します。
測定ばらつきの許容値や検出率の目標は、パッド寸法、製品の用途、顧客の受入条件、工程の変動幅から決めるもので、IPC-7527の公開目次から一律に読み取れる数字ではありません。統計値だけでなく、見逃したサンプルがどの不良につながり得るか、過検出したサンプルがどれだけ再判定を生むかを別々に報告します。値が境界付近にあるパッドについては、装置が毎回PASSとFAILを行き来しないかを見ることも重要です。境界の不安定さは現場でのルール変更圧力につながります。
印刷機とMESを同時に検証する小さな実証
PoCでは装置単体の計測が通った後、実印刷機へのフィードバックとMESへの記録を一つの基板で追います。基板を印刷し、SPIが異常を発見し、担当者が再判定し、必要なら印刷機への清掃要求を承認し、その後の基板がどう変わったかを記録します。最後にMESから同じ基板IDを検索し、最初の測定、再判定、処置、次の基板への影響が矛盾なく読めるか確かめます。装置画面では成功に見えても、MES側にPASS/FAILだけが届いて理由や処置が欠けることがあります。
この実証では、装置の通信断、MESの一時停止、印刷機の清掃要求拒否も入れます。失敗時に基板をどう保留するか、復旧後にデータをどう再送するか、手動操作と自動イベントが二重に記録されないかを確認します。単に「APIが接続した」で完了にせず、現場で説明可能な履歴が残るかを合否に含めることが、後工程の流出対策と顧客監査の両方に役立ちます。
PoCの終了時には、装置ごとの長所短所だけでなく、追加調整が必要なパッド群、測定不能領域、現場で扱える再判定件数、未解決のインターフェース項目を一覧にします。サンプルを代表品種だけで構成した場合には、未試験の品種とその理由を明記し、量産開始後の追加受入条件に回します。検査プログラムの所有権とバックアップ形式も引渡し条件に含めてください。設備ベンダーが変わった後にレシピの編集や復元ができないと、工場自身で条件を維持できません。最終判定は「購入可否」だけではなく、「どの製品群まで、どの運用条件なら使用を許可するか」という適用範囲つきで残すべきです。
はんだペースト印刷の品質管理を閉ループにする
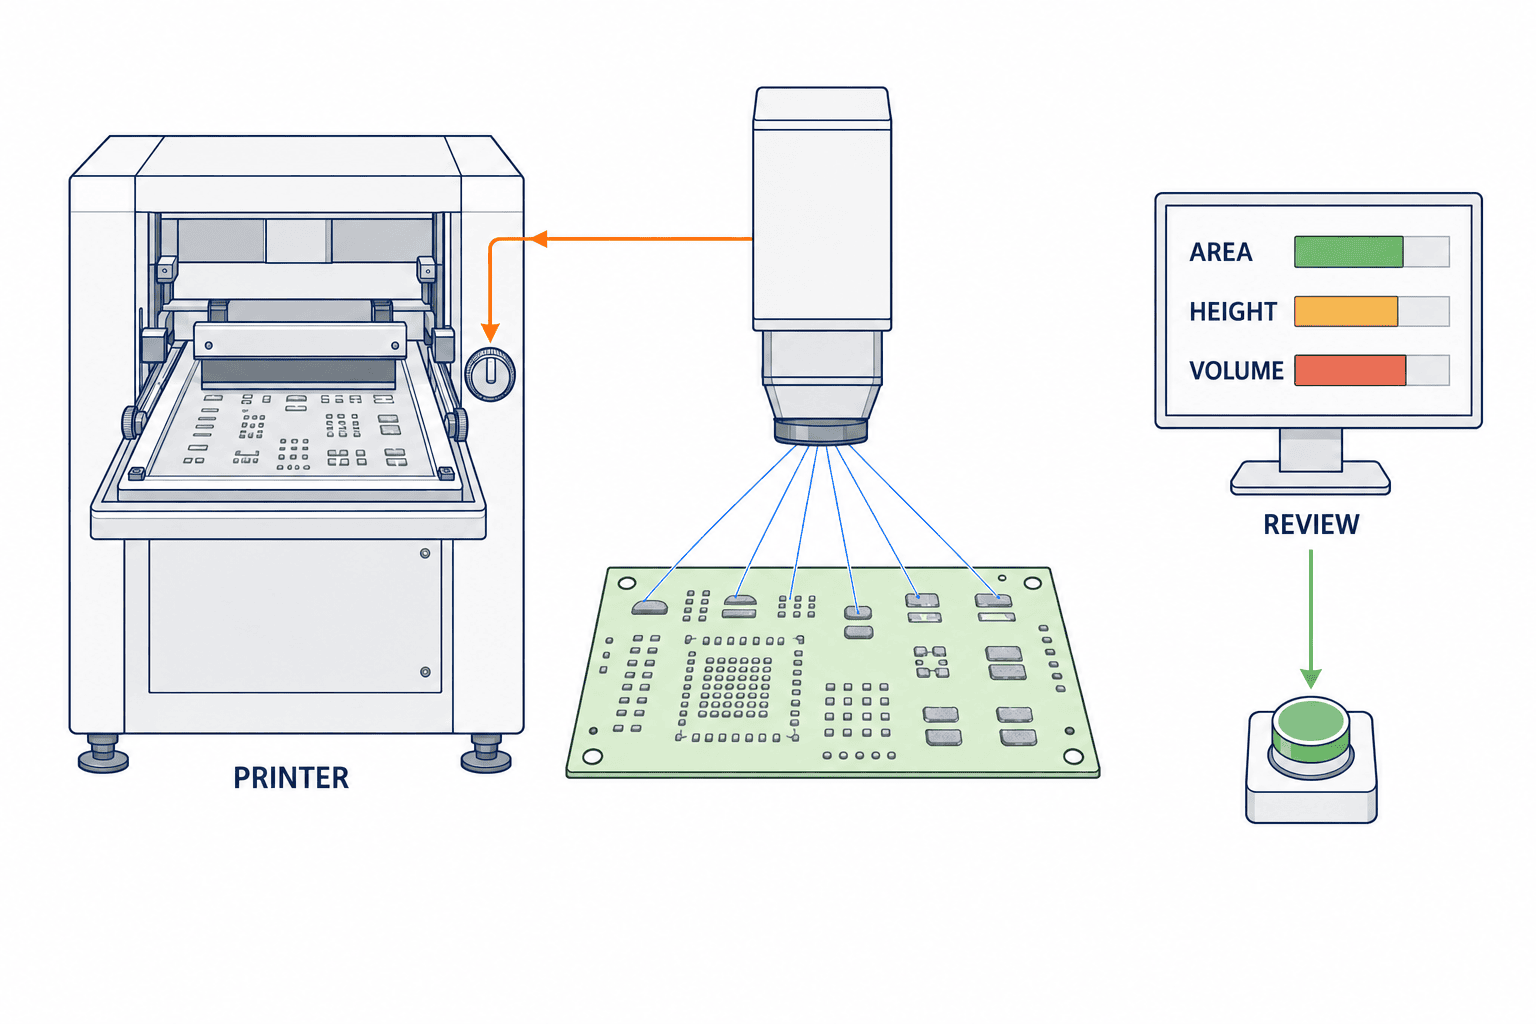
SPIの真価はNG表示の数ではなく、異常が上流のどの変化に結び付くかを検証できる点です。時系列でパッド群の体積や位置ずれがゆっくり変わるなら、ステンシル汚れ、位置合わせ、ペースト状態などを候補として調べます。ある基板だけ局所的に欠けるなら、版開口、支持ピン、基板反り、クリーニング状態を見ます。ただし測定値だけで原因を断定しません。印刷機ログ、ペーストロット、開封・使用条件、温湿度、ステンシルID、保全記録と時間を合わせて初めて検証できます。
試験導入では、まずSPIからの警報を観察し、印刷機側の操作は人が承認する段階から始めるのが現実的です。運用で効果と副作用が確認できた動作だけ、自動オフセット補正や清掃指示へ進めます。自動補正には上限、連続回数、同じ方向への偏りを監視する停止条件が必要です。通信が切れたときに「最後の補正を維持する」「手動へ戻す」「ラインを止める」のどれにするかは、製品リスクと設備設計で決め、SATで試験します。
ここで数値目標を安易に置かないことも大切です。「不良率を半減」といった効果は基準期間、印刷条件、製品構成、下流の確認方法を固定しないと検証できません。導入前後の評価は、印刷不良の発生率、SPIでの検出率と過検出率、再検時間、印刷機停止時間、後工程での関連不良などを同じ定義で追います。小さなロットの偶然変動を成果と報告しないよう、比較期間と対象品種をRFP段階で合意します。
SPIとMESをつなぐときのデータ辞書
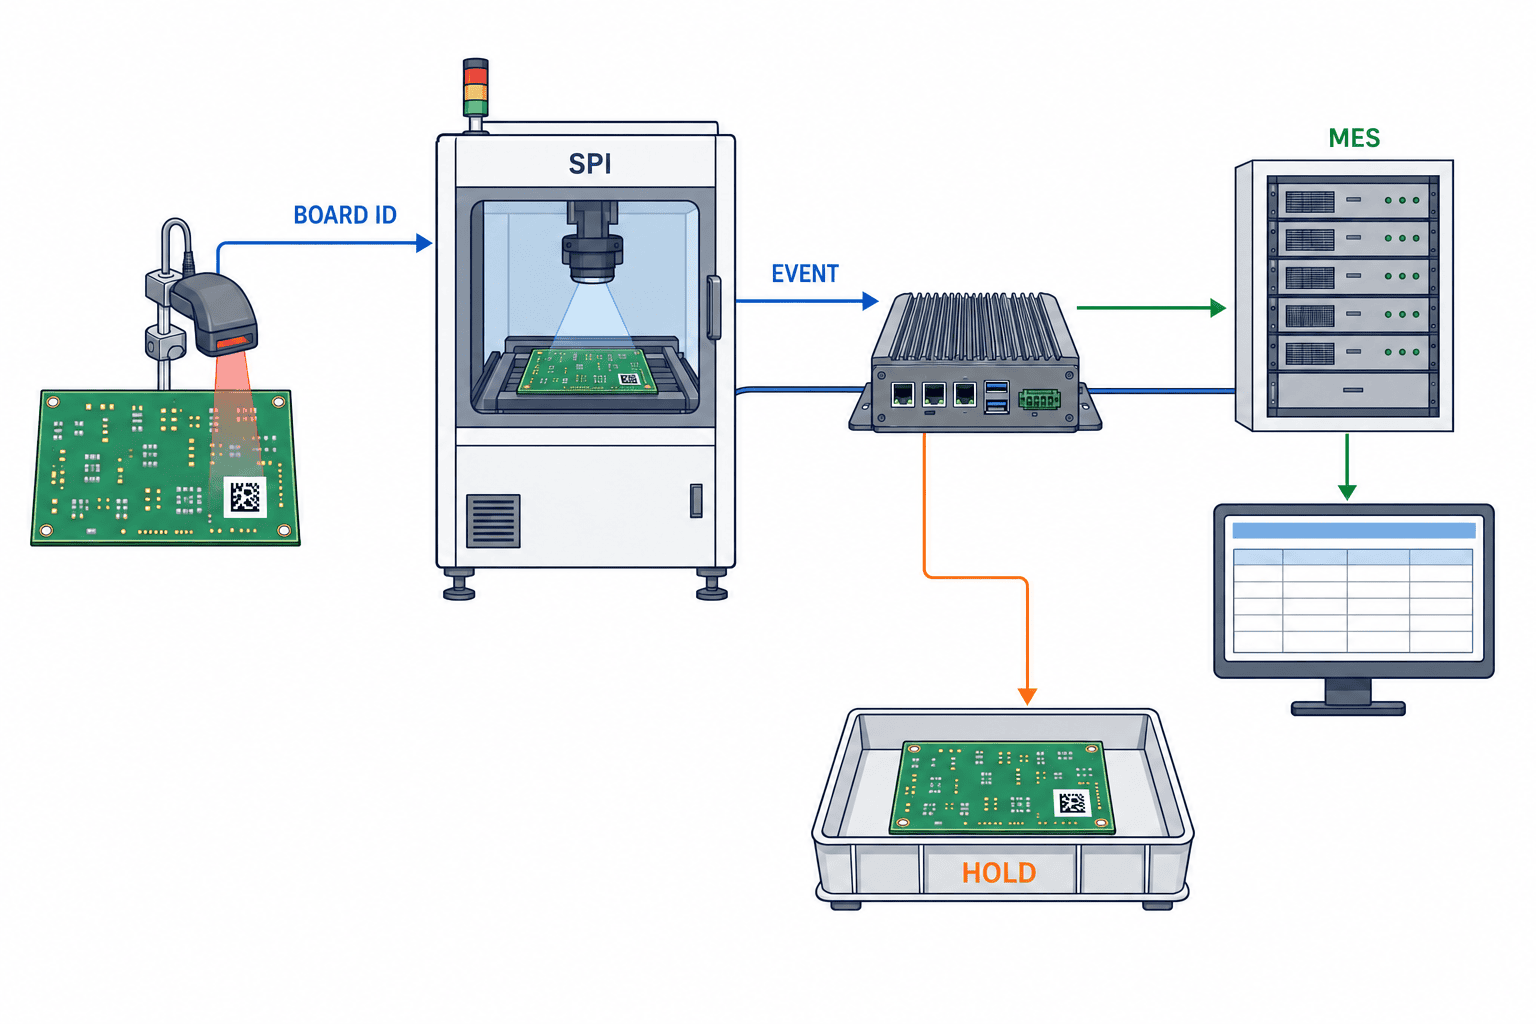
MES連携は「検査結果を送信」だけでは要件になりません。最低限、基板識別子とイベントの意味を固定します。パネルと個片が混在するラインでは、親パネルID、個片位置、個片IDの対応が必要です。ラベルを印刷前に貼れない場合は、治具IDや搬送順序による暫定識別を使うかもしれませんが、後で確定IDへひも付けるルールと例外処理を定義します。未読、重複読取、手動再投入、廃棄、再印刷のたびに、どの検査結果が最終状態かが分かるようにします。
| フィールド | 意味と確認点 |
|---|---|
| board_id / panel_id | 装置内で一意か、全工程で一意か。文字種、欠番、再利用可否 |
| product_code / revision | 設計変更とレシピを結ぶ版。適用開始基板を特定できるか |
| event_time / receive_time | 装置時刻とMES受信時刻を別に記録。時計同期とタイムゾーン |
| machine_id / recipe_revision | 設備と使用プログラム。変更履歴と承認履歴への参照 |
| inspection_result | PASS、FAIL、REVIEW、ERROR、BYPASSの意味と再判定規則 |
| pad_id / xy / measured_value | パッド座標、単位、面積・高さ・体積の定義、対象外の表現 |
| limit_version | 使用した判定値と変更版。後日の再現に必要 |
| image_reference | 実画像の保存先、保持期間、閲覧権限、削除時の扱い |
全パッドの全画像をMES本体へ投げ込む必要はありません。装置または画像サーバーに保持し、MESへ基板単位の判定、測定サマリー、画像の参照先を送る構成もあります。ただし「どこに原本があり、いつ消えるか」を文書化してください。製品保証期間や顧客監査の要求より短い保持期間は問題になりますし、無期限保存は容量と運用費を膨らませます。通信が切れた際のバッファ容量、再送の順序、重複イベントの排除キー、時刻ずれの許容範囲も仕様に書きます。
連携の実装方式は、装置が出すファイル、ベンダーAPI、ライン管理ソフトを経由する方法などがあります。業界標準の名称が資料に書かれていても、対象機種とオプションで実際に出せる項目は別です。RFPでサンプルデータ、データ辞書、送信契機、エラーコード、テスト環境を要求します。「検査完了で1件」「再判定で上書き」「再判定で別イベント」という三案は分析結果が変わるため、MES側の状態遷移を先に決めます。
MESの目的が品種切替や実績管理まで含む場合は、電子部品・EMS向け生産管理システムの選び方も参照してください。リール、部品ロット、基板個体をどこまで追うかは電子部品トレーサビリティの設計で分けて整理しています。本稿では、その中の印刷直後の検査イベントをどう残すかに範囲を絞ります。
SPIの後で起きる温度条件の管理はリフロー温度プロファイル管理に、実装後の外観判定とAI活用ははんだ付け検査AIに分けて説明しています。印刷直後に何を防ぐか、加熱中に何を管理するか、接合後に何を判定するかを混同しないことが、重複投資を避ける近道です。
連携規格としてIPC-2591(CFX)は設備・工程・ホスト間の情報交換を扱います。ただし「CFX対応」の表示だけで本稿の全フィールドが取得できるとは限りません。対象機種、オプション、実装メッセージと項目をサンプルデータで確認してください。
RFPに書くべき質問:デモ条件を契約条件へ変える
SPIの見積依頼は「3D SPI一式」の一行では比較できません。次の項目を質問票として渡し、回答を「標準機能/有償オプション/個別開発/非対応」に分けてもらいます。曖昧な回答には、その場で画面・ログ・サンプルファイルの提示を求めてください。
- 対象基板の寸法、厚み、反り、パネル構成、最小パッドとデポジット数を提示したとき、測定できない領域はどこか。
- 面積・高さ・体積・位置ずれ・ブリッジをどの原理で測り、値の単位と算出式をどう定義するか。
- 同一基板の繰り返し測定でばらつきが大きいパッドは、どのように特定・校正・除外できるか。
- 初品のレシピ作成、Gerber/CAD取込、品種切替、レシピ承認と復元に誰が何分必要か。
- パッド群別の判定値、BGA周辺の例外、手動再判定、NG保留を権限別に扱えるか。
- 自社印刷機の型番・ソフト版との間で、オフセット補正、清掃要求、停止要求のどれを双方向に実行できるか。
- 補正の上限、連続補正回数、通信断、異常値、誤ったレシピの際の安全側動作は何か。
- 基板ID、パネル内位置、装置時刻、レシピ版、判定、測定値、画像参照を実データで出せるか。
- MESへ送るデータに遅延・欠落・重複が起きたとき、検知、再送、照合、手動復旧をどう行うか。
- 画像と生データの保存容量・期間・圧縮・バックアップ・検索・エクスポートはどの費用に含まれるか。
- タイ現地での設置、校正、予備品、教育、一次応答、遠隔支援は誰が何語で担当するか。
- FATとSATのテスト基板、既知不良サンプル、合否条件、未解決事項の引渡し方法を提案できるか。
回答書には設備費だけでなく、搬送接続、読取器、印刷機連携ライセンス、MES接続、画像保存先、現地据付、教育、保守、予備品を分けて記載してもらいます。最初の価格が安くても、品種追加のたびにベンダー作業が要るなら運用費が増えます。年次コストは自社の生産品種数と変更頻度で試算し、固定費と従量費を分けます。価格例を一般化するより、自社RFPに同じ費用区分を使わせる方が実際の比較に有効です。
FATとSAT:正常系だけでは受入できない
FATはベンダー側の管理された条件で、主要機能とインターフェースを先に検証する場です。SATはタイ工場の実ライン、実ネットワーク、実印刷機、実MESで同じ機能が再現できるかを見る場です。両方で同じ見出しを使っても、SATでは振動、段取り、人員、通信、複数品種が入り、未解決事項が変わります。受入表には「事前条件、投入物、期待結果、実結果、ログ位置、担当者、再試験日」を残してください。測定条件を変えた場合は、合否だけを上書きせず変更履歴にします。
| 試験 | FATでの確認 | SATでの確認 |
|---|---|---|
| 既知良品と既知不良 | 顧客と合意したサンプルの測定・分類 | 実印刷条件での連続運転と再検手順 |
| レシピ版 | 誤版投入時の警報、変更承認、旧版復元 | 実際の品種切替と初品承認 |
| ID照合 | 未読・重複・パネル内位置ずれを注入 | 実読取器と搬送時の例外処理 |
| 印刷機フィードバック | 上限、停止、清掃要求、通信断を模擬 | 実印刷機で許可した動作だけ試す |
| MESイベント | 正常、重複、遅延、再送を送信 | 実MESで照合し欠落ゼロを確認 |
| 画像とログ | 基板から画像を検索・出力 | 工場運用権限で検索・復元できるか |
| 復旧 | 電源断、アプリ再起動、ディスク逼迫 | シフト交代後の再開と未完了基板の扱い |
試験の閾値はカタログから移すのではなく、顧客のリスク、製品の設計、既存ラインの実力を基に決めます。例えば「3日連続で無停止」のような一見明快な条件も、生産数量が少なければデポジットや品種の網羅性を示しません。反対に、多品種のラインで短時間に全品種を通せないなら、代表品種の選び方と後続の条件付き受入を明記します。合格に必要な基板数、パッド群、既知不良の種類、欠測の許容、再試験条件を署名前に確定します。
受入で見落としやすい例外シナリオ
再印刷基板:一度FAILになった基板が洗浄・再印刷されて戻る場合、旧検査結果を削除せず、同じ基板IDに二回目の印刷イベントを付けます。最終PASSだけ残すと、何回手直ししたか分からなくなります。再投入を許可できる条件と回数は顧客仕様に合わせます。
基板IDの読み違い:読取器が別パネルのIDを返した、ラベルが欠けた、手入力された場合を作り、SPI結果が誤った基板に付かないことを試します。照合失敗を「暫定PASS」とする運用は危険です。識別できない基板は保留領域へ送り、承認者が記録を修正する方が後から説明できます。
パッド群の変更:設計変更で開口やパッド形状が変わったのに旧レシピが呼ばれる状況を注入します。機械が動作するだけでは合格にせず、製品コードと改訂版の不一致を検知し、初品承認が済むまで出荷可能状態にしないことを確認します。
通信の二重送信:MESからACKが返る前にネットワークが切れ、SPIが同じイベントを再送する場面を試します。受信側はイベントIDで重複を排除しつつ、再判定という別イベントまで捨てない必要があります。再送後に基板数とイベント数が一致するか照合します。
印刷機補正の暴走:連続した位置ずれをSPIが検出したとき、自動補正が毎回同じ方向へ積み上がる条件を作ります。上限で停止し、原因調査へ切り替わることが必要です。自動操作の許可範囲は、テストで実証した印刷機とソフト版の組み合わせに限ります。
検査対象外領域:治具や基板端、影になる領域が検査から外れる場合、レシピ画面のマスクが意図どおりに設定され、報告書で対象外と区別されるか見ます。計測ゼロを良品と表示する仕様は避けます。設計変更で対象外領域が増えたら再承認します。
日付と時刻のずれ:夜勤が日付をまたぐと、装置、MES、印刷機の時計やタイムゾーンの違いで印刷順序が入れ替わることがあります。装置時刻と受信時刻の両方を記録し、ずれを監視します。追跡時に時刻だけを唯一の接続キーにしません。
再判定担当の交代:NG画像を昼勤が保留し、夜勤が再判定する場合、判定した人、理由、参照した画像、変更前後の状態が引き継がれるか試します。単にPASSへ上書きされる画面では監査と学習に使えません。権限を分け、変更履歴を残します。
投資判断に使うKPIと段階的な導入順
KPIは「SPIが検出したNG率」だけにしない方がよいでしょう。導入初期には過検出でNG率が上がることもあります。必要なのは、印刷不良の発生→検出→処置→後工程での結果を同じ基板で追うことです。候補指標は、印刷起因と判定した不良の発生率、SPIの過検出と見逃し、再印刷率、印刷機の停止・清掃時間、レシピ切替時間、後工程の関連不良、品質記録の照会時間です。それぞれ分母を「基板、パネル、デポジット、シフト」のどれにするか決めます。デポジット数の大きく違う二製品を基板単位だけで比べれば、結果を読み違えます。
進め方は、①重点製品と不良を選ぶ、②同じサンプルで機種を比較する、③手動判定と警報を安定させる、④MESで基板IDと結果をつなぐ、⑤印刷機フィードバックの一部を検証してから自動化する、という順です。段階ごとに合否と残課題を書き、最終的に全面展開するかを決めます。複数ラインへ一気に展開すると、レシピ作成と現場教育が追いつかず、どの変更が効果を出したか分からなくなります。最初のラインで例外処理と保守手順を固めてから横展開してください。
タイ工場では、設備ベンダーと工場の担当言語、時差のない現地保守、IT側のネットワーク運用、品質保証の顧客承認を早期にそろえると進みやすくなります。装置だけ先に発注し、後でMES接続を考えると、必要なデータ項目やインターフェースがオプションだったと分かる場合があります。RFPの段階で生産技術、品質保証、IT/OT、購買を同じレビュー会に入れ、FAT/SATの証拠を共通フォーマットで残してください。
よくある質問
SPIを入れればAOIやAXIは不要になりますか
いいえ。SPIは部品搭載前の印刷状態を測ります。AOIは主に実装後の外観、AXIはX線を使った見えにくい接合部など、検査対象とタイミングが異なります。どの検査を組み合わせるかは製品構造と要求に合わせて設計します。SPIの結果と後工程の不良を同じ基板IDで結び、印刷兆候との相関を確認すると判定条件を改善できます。
2D SPIと3D SPI、どちらを選ぶべきですか
面積や位置ずれだけが目的なら2Dで足りる場面もあります。体積や高さの変動を管理し、上流フィードバックに使いたいなら3D測定を評価対象にします。ただし光学方式による影や反射、反り、タクト、保守負担を含めて自社基板で試すことが必要です。「3Dなら必ず高収率」という一般化はできません。
MESがまだない場合、SPIは先に導入できますか
可能です。ただし後で接続するつもりなら、基板ID、レシピ版、測定値、判定、画像参照を外部へ取り出せる条件を契約に入れてください。データ形式やライセンスを確認せずに始めると、後の統合に追加費用やデータ欠落が発生します。当面の保管先とバックアップも設計しておきます。
最初の相談で何を準備すればよいですか
対象ラインの工程図、印刷機の型番とソフト版、基板寸法と反り、品種数、代表基板と既知不良、印刷機のタクト、基板IDの採番方法、現行の不良分類、MESの有無を用意してください。資料がそろわなくても、何が未確認かを一覧にすれば、見積条件を固定する順番が分かります。
タイ工場のSPI導入・MES連携を相談する
TOMAS TECHはタイの製造現場で、設備・データ収集・業務システムをつなぐ導入検討を支援しています。SPI本体の機種名を決める前に、対象不良、基板ID、印刷機へのフィードバック、MESで残す証拠、FAT/SATの合否条件を一枚に整理するところからご相談ください。お問い合わせフォームへ、対象ライン数、印刷機の型番、MESの有無、解決したい不良をお知らせいただければ、検討の入口を合わせられます。
参考情報と確認範囲
- IPC-7525C, Stencil Design Guidelines(IPC公開目次):印刷性能は複数の変数に左右され、単一の設計則はないと明記。
- IPC-2591 Connected Factory Exchange(IPC):設備・工程・ホスト間の情報交換規格。個別機の実装範囲は別途確認。
- IPC-7527, Requirements for Solder Paste Printing(IPC公開目次):印刷の視覚的受入条件と、材料・ステンシル設計との適用範囲の違い。
- IPC J-STD-005A, Requirements for Soldering Pastes(IPC公開目次):ペースト材料の特性と試験の範囲。現行改訂の有無はIPC改訂表で確認。
- IPC文書改訂表:IPC-7525のステンシル設計、IPC-7527の印刷品質、J-STD-005の材料品質という参照先と改訂情報。
- Yamaha Motor YSi-SP製品機能:2D輪郭、3D高さと体積、反り追従、印刷機へのフィードバックの機能例。全機種の共通仕様ではない。
- ASMPT Process Lens製品情報:印刷直後のSPIによる工程フィードバックの製品例。
- ASMPTによる印刷工程の閉ループ説明:印刷機、SPI、最適化ソフトを組み合わせた同社構成の説明。効果は自社条件で検証する。
※規格本文の有料部分や個別顧客仕様の代わりに、公開範囲で確認できた情報を参照しています。受入値、設備間通信、保存期間は製品と契約ごとに確認してください。


