


ロッドレスシリンダを選定するとき、カタログの「ストローク」と「推力」だけで発注すると、実機でキャリッジが傾く、終端でワークが跳ねる、配管をつないだ後に想定速度が出ないといった問題が起こります。タイ工場で長ストロークの横移載や部品供給を自動化するなら、搬送物の質量だけでなく、重心のずれ、ガイドへのモーメント、停止時のエネルギー、空気供給、保全交換まで一体で決める必要があります。本記事では、機械式・磁気結合式の違いから、見積依頼書(RFP)に書く仕様、工場出荷前試験(FAT)と現地据付後試験(SAT)まで、発注側が確認できる形に落とし込みます。
ロッドレスシリンダ選定で最初に決める搬送の境界
ロッドレスシリンダはピストンロッドが本体外へ長く突き出さず、シリンダ本体に沿ってスライダが直線移動する空圧アクチュエータです。Festoは短い設置長さと長い移動距離が求められる用途を説明し、製品群として最大8.5 mのストロークを案内しています。ただし、この数値は「どの型式でも8.5 mで使える」という意味ではありません。型式、ガイド、取付け方、必要速度で選定範囲は変わります。ParkerのOSP-Pも本体、ガイド、ブレーキを組み合わせるモジュール構造として説明され、カタログと構成ツールで仕様を絞り込む前提です。出典は末尾にまとめました。
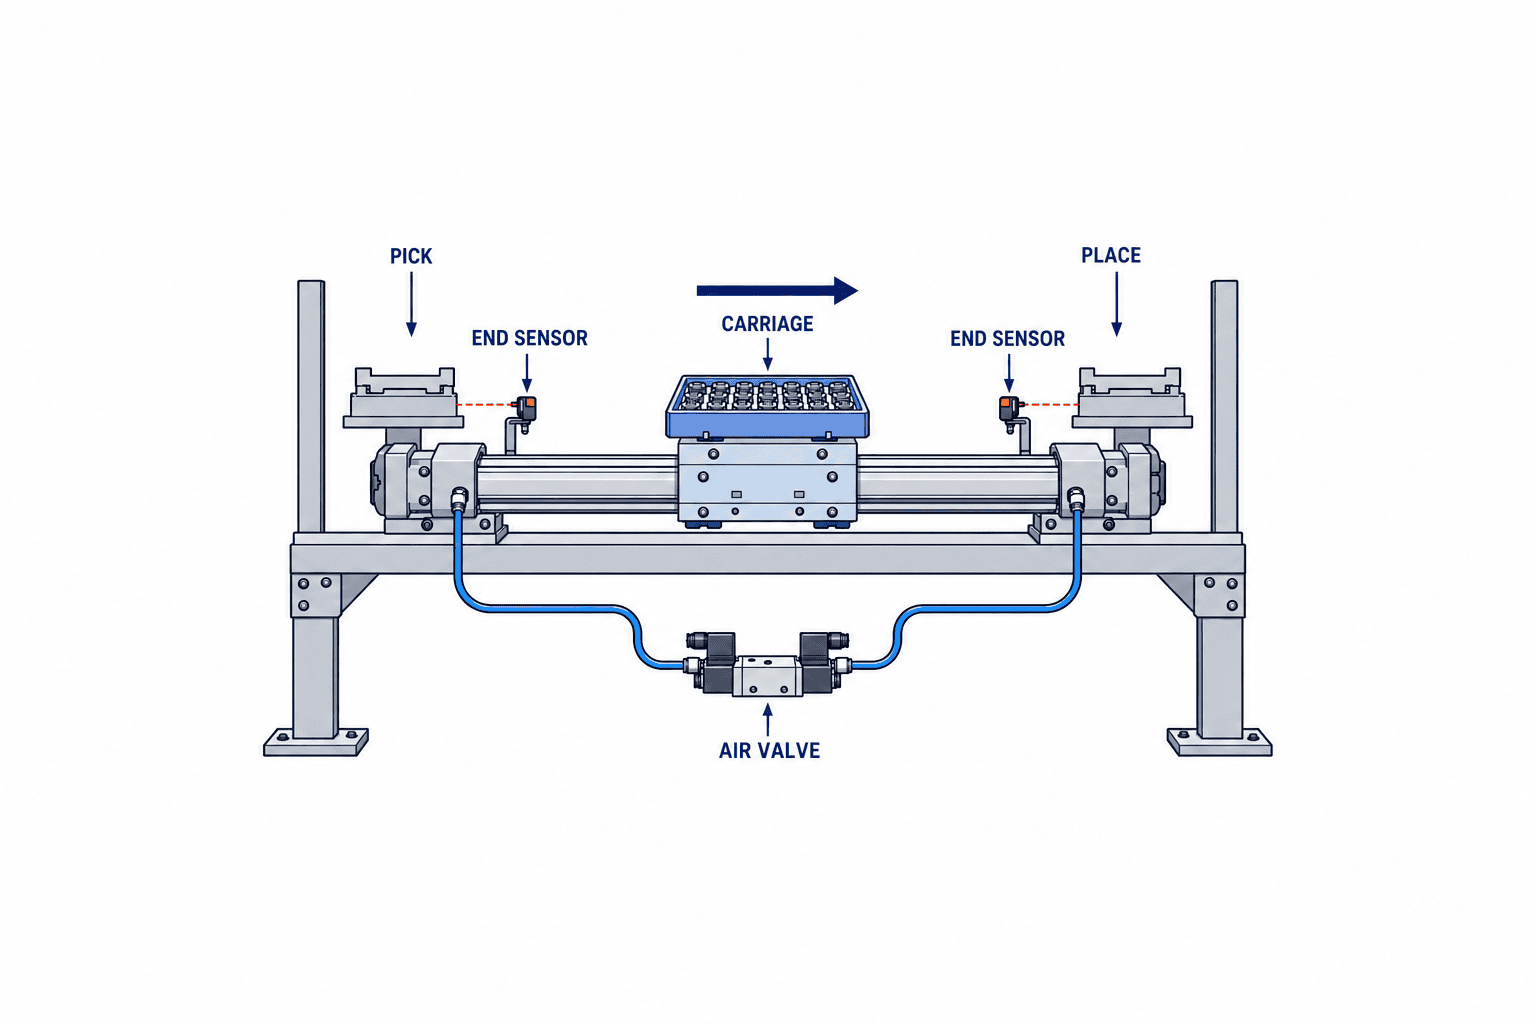
まず「何をどこからどこへ運ぶか」を一枚のレイアウトで固定します。例えば射出成形機の取り出し位置から検査台まで容器を横移載する場合、単純な距離は両機の中心間距離ではありません。キャリッジの取付プレート、エンドストッパ、配管の曲げ半径、ワークを受け渡す位置決め余裕を含めた有効ストロークが必要です。設備の全長もストロークと同じではなく、エンドキャップ、継手、センサ取り付け部の長さが加わります。現場の幅制限に入るかは外形図で確認します。
自動化の対象をさらに絞ります。搬送物を水平に動かすのか、垂直に持ち上げるのか。往復運動の片道だけにワークが載るのか、往復とも荷重があるのか。途中で止める必要があるのか、両端の二点間だけでよいのか。停電・エア遮断時にワークが落ちる可能性があるのか。ロッドレス空圧は、連続した高精度位置決めや重い垂直軸の保持を、そのまま保証する装置ではありません。そのような要件があるなら、電動アクチュエータ、外部ブレーキ、機械ストッパ、保持機構も比較対象にします。
仕様を表にする前の現場採寸
採寸には運転状態を使います。ガード扉を開いた状態だけで隙間を測ると、閉じたときの扉補強材やケーブルダクトに干渉します。最大ワーク、最も高い重心、交換治具の最厚形状をそれぞれ模型またはCADで置き、全ストロークにわたって干渉を確認してください。既存ライン改造では、据付足の穴位置とメンテナンスに必要な引き抜き空間も測ります。空圧配管が動く構成なら、最小曲げ半径、摩耗場所、ホース引掛けを現地で確認します。
搬送シーケンスは「起動許可→把持確認→前進→終端検知→受渡し確認→後退」のように書き、各段階でPLCが何を見て次へ進むかを決めます。図面にないセンサや受渡し確認があとから増えると、I/O点数と制御盤改造費が変わります。電磁弁と速度調整の設計も本体選定と切り離せません。関連する電磁弁マニホールドの選定と空圧スピードコントローラの選定も、RFP作成時に合わせて確認できます。
機械式と磁気結合式の違いを用途で選ぶ
機械式には、内部ピストンと外部キャリッジをスリット部で機械的につなぎ、シールバンドなどで空気の漏れを抑える構造があります。SMCのMY1シリーズ、ParkerのOSP-Pは、この系統を理解するための一次資料になります。一方、磁気結合式はピストン側と外側スライダを磁力で結合し、筒の貫通スリットを設けない構造です。Festoも磁気結合式を独立した製品群として説明しています。構造の違いを「どちらが常に優れるか」に置き換えず、必要な推力、外力、清掃、停止方法、交換性で比較します。
比較時に注意すべきは、磁気結合式のカップリングが外力で外れる可能性です。急停止や障害物衝突が起こる用途では、製品ごとの許容条件を確認し、外れた場合の復帰手順をFATで試す必要があります。機械式ではシール部・バンド部の保護、粉じんや異物の進入、定期点検を確認します。両方式とも、ワークを直接キャリッジに載せるのか、別のリニアガイドで荷重を受けるのかで適用範囲が大きく変わります。
以下は「選定の入口」の比較であり、最終判断は候補型式の最新カタログと実荷重試験に基づきます。
| 比較項目 | 機械式ロッドレス | 磁気結合式 |
|---|---|---|
| 伝達原理 | ピストンと外部スライダを機械的に結ぶ | ピストンと外部スライダを磁力で結ぶ |
| 過負荷時 | 本体・ガイド・取付部への荷重を評価 | 結合力と脱調後の復帰も評価 |
| 清掃・環境 | シール帯やカバーの状態を確認 | 筒外周とスライダ周辺を確認 |
| 発注時の質問 | シール交換、カバー、ガイド、補修品 | 許容推力、結合解除条件、再結合手順 |
同じ「ロッドレス」でも、ガイドなし基本形、すべり案内形、精密リニアガイド形などがあります。SMCのMY1カタログは形式別の許容モーメントと積載質量を示し、速度と衝撃を含む選定を求めています。EmersonのAVENTICS RTCも基本形から高荷重向けまで複数構成を案内しています。調達仕様で「ロッドレスシリンダ一式」とだけ書くと、ガイド能力の違う候補が同じ土俵に並び、見積金額を比較できません。少なくともガイド方式と評価荷重を指定します。
積載質量より先に確認する重心と許容モーメント
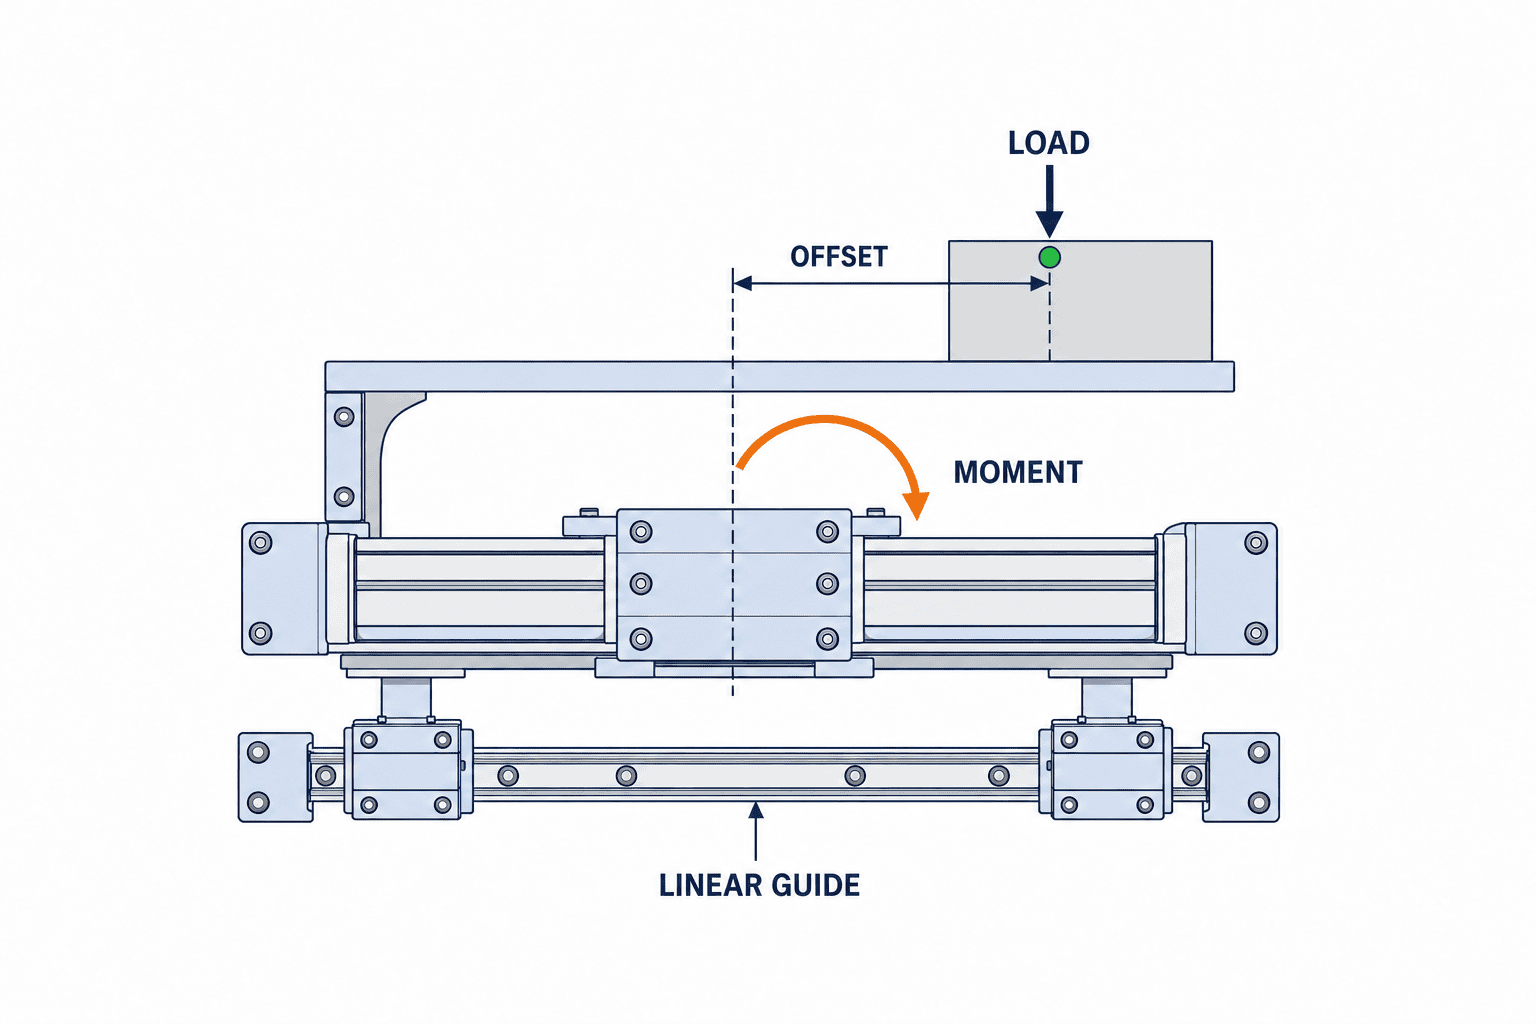
機械設計者が見落としやすいのは、ワークの質量が許容範囲でも、重心がキャリッジから離れたために案内面の許容モーメントを超えるケースです。横持ちブラケットの先に5 kgの容器を載せる場合と、キャリッジ直上に同じ5 kgを載せる場合では、ガイドにかかる曲げ荷重が違います。停止時には加速度による動的な負荷も加わります。したがってRFPには、積載質量の最大値だけでなく、ワークと治具の合計質量、三軸方向の重心座標、搬送方向、加減速条件、非常停止時の姿勢を書きます。
SMCのMY1資料では、許容モーメントと許容積載質量を両方確認し、停止端の衝突時に生じる動的モーメントも考慮するよう明記しています。単純な静荷重の表だけを抜き出して、長いブラケットで片持ちしたワークへ当てはめてはいけません。複数方向のモーメントが同時に発生する場合は、各方向を個別に満たすだけでなく、メーカーが指定する合成荷重の評価方法に従います。必要な計算表をベンダーから提出してもらい、設計変更時に再計算できるようにします。
荷重表の単位にも注意します。N、N·m、kg、mm、mが混在します。質量5 kgを「荷重5 N」と転記しない、重心オフセット300 mmを0.3 mに換算せずモーメント計算しない、シリンダの理論推力を実際の使用可能な搬送推力と同一視しない、という基本をレビューで確認します。摩擦、配管圧力損失、速度調整弁、ガイド予圧、姿勢による外力を含め、余裕は使用条件ごとに設けます。固定の安全率を記事だけで断定せず、メーカーの選定手順と工場の設計基準を優先します。
軸の姿勢とガイド構成を決める
水平移載ではワークの転倒とキャリッジのローリング、天吊りでは締結緩みと落下、垂直ではエア遮断時の落下を確認します。長いストロークでは本体のたわみと支持間隔も問題になります。メーカーの「任意の姿勢で設置可能」という説明があっても、どのブラケットでどう支持してよいかは個別図面で確認してください。Parkerのカタログにはガイドと本体の組合せ別寸法が示されています。支持方法がカタログ条件から外れるなら、ベンダーの書面承認と実機試験を求めます。
ガイド一体形は部品点数を減らしやすい一方、既存の高剛性リニアガイドを使うラインでは、シリンダを駆動力だけに使う構成も有効です。ただし二重案内になると芯ずれによるこじれが起こり得ます。別ガイドを使う場合は、フローティングジョイント、平行度、公差、熱膨張、組立調整手順を図面にします。「現場合わせ」の一言で済ませず、基準面と測定方法を定義します。
ストローク、速度、停止精度を一緒に見積もる
必要ストロークは、受け渡し位置間の距離に、ワーク寸法、把持具の突出、原点復帰余裕、停止位置の機械公差を加えて決めます。長ければ安心というものでもありません。過剰なストロークは本体長、空気消費、停止時間、レイアウトを押し上げます。候補型式に標準ストロークがある場合は、その刻みと特注寸法の納期を確認します。設備移設を予定しているなら、将来位置への調整範囲と交換部品の入手性も見積条件に含めます。
速度はカタログの最高速度だけで判断しません。距離÷希望サイクルタイムの平均速度と、加速・減速を含む瞬間速度は違います。ワークを載せた往路と空の復路で求める時間も異なります。実際には、把持確認、電磁弁切替、終端検知、ワークの受渡し、振動の収まりを含めた「設備の1サイクル時間」で評価します。AVENTICSの製品資料では型式別の速度、圧力、クッション条件が示されていますが、その上限をそのまま実ラインの達成値として契約しないでください。
終端停止は、内蔵エアクッション、外部ショックアブソーバ、機械ストッパを組み合わせて検討します。エアクッションの調整余地は、ワーク質量と速度のばらつきに対して十分か。停電時や非常停止時にも想定位置で止める必要があるか。停止後にワークが揺れて次工程のセンサが誤検知しないか。停止精度を求めるなら、センサの繰返し検出と機械基準面の繰返し位置を分けて測ります。二点間移動の空圧軸に多点位置決めを求める場合は、用途に合った制御・ロック構成を選び直します。
エアの供給能力も設備仕様に入れる
シリンダ径とストロークが決まっても、供給圧力が動作時に下がれば推力と速度は変わります。分岐の細い配管、長いホース、小さすぎる継手、電磁弁の流量不足、フィルタ詰まりは現地立ち上げで見つかりがちな原因です。RFPには本体入口での使用圧力範囲、測定位置、同時動作する他のエア機器、品質条件を書きます。圧力はコンプレッサ出口ではなく、動作中の該当軸近傍で測ります。
サイクルが多いラインでは、空気消費量の概算を運転時間と掛け合わせます。ただし「カタログの空気消費量×サイクル数」だけで総費用を確定できません。漏れ、待機時ブロー、供給圧の設定、コンプレッサ効率、配管損失などを分けて測定します。Festoは選定支援と空気消費量計算のツールを案内しています。メーカー計算を起点に、現場のエア流量計や運転ログで検証するのが実務的です。
安全設計は本体単品では完結しない
空圧アクチュエータが小さくても、ワークと治具が動く空間には挟まれ、衝突、落下の危険があります。ISO 4414:2010は機械に使用する空圧システムと部品の一般規則・安全要求事項を扱います。規格の適合を「シリンダ単品にCE表示があるから十分」と推定せず、設備全体のリスクアセスメント、ガード、停止、残圧処理、再起動防止に結び付けます。タイ現地で適用される法令や顧客基準は、案件ごとに責任者が確認してください。
特に垂直軸、天吊り、頭上搬送では、空気圧低下時にワークがどう動くかを実物で確認します。保持が必要なら機械的な落下防止装置を検討し、空圧だけの摩擦保持を安全機能として扱わないことが重要です。ガード扉開放、非常停止、電源断、エア遮断、復圧の各状態で、軸とワークがどうなるかを状態遷移表にします。復圧時に突然動く設計を避け、作業者が安全な位置にいることを確認してから再起動できる手順にします。
保全中の残圧にも注意します。排気弁を閉じても閉じ込め圧が残る配管、逆止弁、シリンダ内部の圧力区画がある場合、カプラを外した瞬間に動作する危険があります。設備のエア回路図と隔離ポイントを一致させ、ロックアウト・タグアウトの手順を現場語で整備します。FATでは回路の意図を確認し、SATでは現地の元弁、排気、表示、作業位置まで含めて試します。
RFPで要求する仕様と提出書類
比較可能な見積を得るには「ロッドレスシリンダを1本」では不足です。候補ベンダーには共通の入力条件を渡し、同じ負荷とサイクルで選定計算してもらいます。型式を先に固定するより、まず必要な性能、設置環境、試験方法を定義します。表の空欄を作らず、未決なら「現地測定値により確定」と明記します。
| RFP欄 | 発注側が記載する値・条件 | ベンダーに求める証拠 |
|---|---|---|
| 搬送対象 | ワーク・治具の最大質量、寸法、重心 | 荷重図、重心座標、許容モーメント計算 |
| 軸条件 | 水平・垂直・天吊り、必要な有効ストローク | 取付図、支持間隔、外形図 |
| 時間条件 | 往路・復路、停止後待機、時間測定点 | 動作シーケンス、速度・クッション選定 |
| 空圧条件 | 軸入口の圧力、空気品質、同時動作 | 推力計算、弁・継手・配管の流量表 |
| 制御条件 | PLC信号、終端・把持・受渡し確認 | I/O一覧、回路図、故障時状態表 |
| 安全・保全 | ガード、残圧処理、交換空間 | リスク評価、保全手順、補修部品表 |
| 検収条件 | FAT/SATの実ワーク、速度、合否判定 | 試験計画書、測定ログ、是正記録 |
ベンダーの見積範囲を明確にします。本体だけなのか、ガイド、ブラケット、センサ、スピードコントローラ、電磁弁、配管、PLC改造、ガード、据付、現地調整を含むのか。見積額を並べる前に、範囲表で「含む」「別途」「発注側支給」を一行ずつ照合します。予備シール、スライダ、センサの現地入手と納期も確認します。タイ工場で夜間停止が許されないなら、部品供給拠点と復旧時間の条件は初期価格と同じ重みです。
見積比較で安い案を誤採用しない
価格差の理由を、ガイド仕様、クッション、センサ点数、試験範囲、保証条件へ分解します。たとえばA社の見積にガイド一体形が含まれ、B社は本体のみなら、B社が安く見えても追加ガイドの設計・据付・保守費が残ります。価格表には初期費用だけでなく、工事停止時間、交換部品、空気消費、定期点検を別行で示します。投資回収を計算する場合は、想定する削減工数、稼働率、品種切替頻度を明示し、実測前の数字を確約値と混同しません。
見積の技術評価は満たす・条件付き・満たさないの三段階にし、「条件付き」の追加試験費を比較します。最短の納期を選ぶために安全試験や実ワーク試験を後回しにすると、SATの不合格と量産立ち上げ遅延につながります。型式変更を許す場合は、変更後の同等性を許容モーメント、外形、I/O、補修品で証明する条件を発注書に付けます。
FAT・SATでロッドレスシリンダの何を測るか
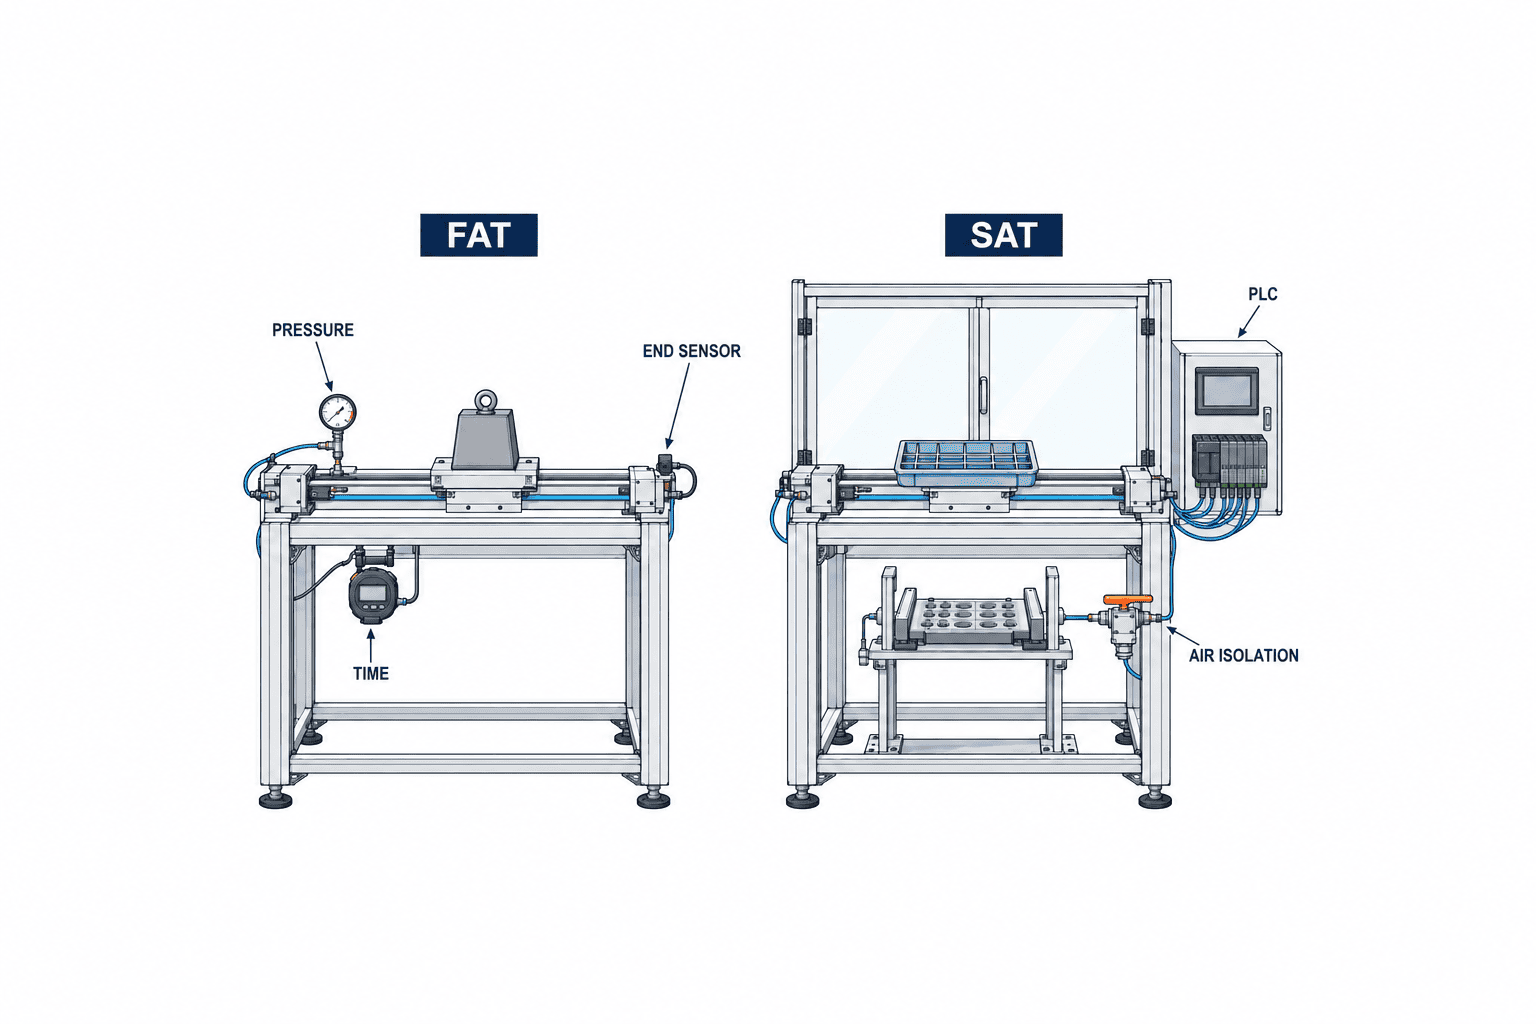
FATはベンダー工場で、契約した構成ができているかを確認します。SATはタイ工場に据え付け、現地の電源、空気、PLC、ワーク、作業者動線で再確認します。FATに合格したからSATを省略する、あるいはSATだけで部品寸法を初めて確認する運用は避けます。双方の試験票に同じ要求番号を付けると、発注仕様から検収まで追跡できます。
FATでは、型式・ストローク・配管ポート・センサ・ガイドを現品と図面で照合します。最大質量と最大重心オフセットの試験治具を使い、往復時間、終端停止、ワークの揺れ、センサ検知、非常停止後の状態を記録します。長いストロークでは中間位置を含む本体のたわみ、支持部の緩み、配管の引掛けも観察します。速度と圧力を測る条件を統一し、「速い」「静か」といった主観語だけを合格基準にしません。FATの結果には測定機器、校正状態、測定者、試験ワークの品番を残します。
SATでは、工場の最低運用圧に近い条件と、同時エア使用が多い時間帯を含めて試します。供給圧の変動で搬送時間や終端停止が変わらないかを確認し、PLCのタイムアウトが誤作動しないかを見る必要があります。現場での保全交換を実際に一度行い、ガードを外す時間、交換後の位置再現、漏れ確認、試運転の手順を記録します。タイ語の作業手順書と現場ラベルが回路図と一致しているかもSATの対象です。
| 試験 | FATでの証拠 | SATでの証拠 |
|---|---|---|
| ストローク・干渉 | 外形寸法、移動端、模擬ワーク | 実設備との全行程干渉確認 |
| 積載・停止 | 最大荷重と重心での動画・時間・位置記録 | 実ワークと実供給圧での反復結果 |
| 異常時 | 停電・非常停止・エア遮断の状態 | 現地元弁・ガード・PLCを含む状態 |
| 保全 | 分解・交換手順、必要工具 | 作業空間、現地部品、復旧時間 |
サンプル数と合否は契約で決めます。「10回動いた」だけでは日常運転のばらつきや暖機後の変化を判断できません。一方、根拠なく何万回も無負荷で回す試験も適切ではありません。要求サイクル、品種、供給圧、荷重の組合せから試験マトリクスを作り、最大負荷・最小圧力・最も厳しい停止条件を含めます。異常が出た場合の再試験条件と是正期限も決めておくと、検収の解釈がぶれません。
タイ工場での据付と保全で詰まりやすい点
タイ工場の導入では、仕様書の言語と実際に保全する人の言語が違うことがあります。日本語の技術仕様だけで発注し、タイ語の現場手順がないまま引き渡すと、クッション調整やセンサ交換のたびにベンダーを待つことになります。型式、設定値、交換順、異常時の停止位置、復旧確認を短い手順にし、現場で使う言語で共有します。パラメータの初期値と変更履歴を残し、保全後の再検収項目を明確にします。
高温・粉じん・洗浄薬品のある場所では、カタログの一般環境条件をそのまま採用しません。メーカーの適用温度、シール・カバー材質、腐食の条件を、実測した周囲温度と洗浄手順に照らします。カバー追加がメンテナンス性を下げないか、粉じんがセンサ溝に積もらないかも確認します。クリーンルームや防爆区域では汎用型式を転用せず、用途に適した認証・仕様をメーカーと確認してください。
予備品は「シリンダ一式を1本在庫」だけが答えではありません。漏れの原因となる消耗部、センサ、継手、配管、ガイドの交換可能単位をベンダーに確認します。分解後にメーカー再調整が必要な型式なら、予備ユニット交換の方が早いことがあります。現地で調達できる部品と輸入が必要な部品を分け、納期と停止可能時間から在庫点数を決めます。保証がどの部位・何サイクル・どの保全条件を対象にするかも契約前に確認します。
導入スケジュールの作り方
調査、仕様確定、見積、設計承認、部材発注、FAT、輸送、現地据付、SAT、量産立ち上げを分けます。既設ライン改造では、設備停止可能な時間帯を先に押さえ、FATで配線と配管を事前に完成させる範囲を増やします。予備日をゼロにした計画は、ワークサンプル不足、図面差異、輸送遅延が起きたときに全体を止めます。サンプルワークの提供日、承認者、停止窓、言語別手順書の提出日を工程表に入れます。
仕様確定前に行う小規模な実ワーク試験
図面とカタログだけで最終型式を決めにくい場合、先に短い実ワーク試験を行うと手戻りを減らせます。対象は最も重いワークだけではありません。薄くて揺れやすいワーク、重心が片側へ寄ったワーク、把持部が柔らかいワークも試します。搬送方向を変えられる治具なら、最も不利な姿勢を一つ選びます。試験前に質量、重心位置、把持力、取り付け方法を記録し、動画だけでなく数値で比較できるようにします。
試験設備と量産ラインでは供給エアや配管長が違います。そこで試験条件を「ベンダーの標準条件」「タイ工場の通常条件」「工場で想定する低圧条件」のように分けます。どの圧力が軸入口で測られた値かを明記し、元圧の表示と混同しません。往復時間だけでなく、終端停止後にワークが安定するまでの時間を測ります。設備サイクルを決めるのは、シリンダが端まで動いた瞬間ではなく、次工程が安全に受け取れる瞬間だからです。
観察項目はキャリッジのこじれ、シール付近の異音、ガイドの振れ、ブラケットのたわみ、ワークのすべり、センサのチャタリングです。異常があれば速度を下げるだけで解決したことにしません。ガイド能力、重心位置、クッション調整、空気流量、支持剛性のどこに原因があるかを切り分けます。試験後には、運転前後の締結状態と漏れも確認します。メーカーの選定表で適用範囲内でも、実ワークを使った試験は据付環境の問題を見つけるために有効です。
試験結果を受けて型式やブラケットを変更したなら、変更箇所を図面改訂として残します。RFPには試験時の構成と量産納入時の構成が同一であること、変更時には同等性を示す再計算と必要な再試験を行うことを明記します。仮設の配管、仮のセンサ位置、試験室だけの高い供給圧で成功した結果を、量産ラインでの性能証明に流用してはいけません。
ベンダーへ渡すサンプルと返却物
サンプルワークには品番、質量、重心、表面状態、許容傷の条件を付けます。複数品種がある場合は、全品種を漫然と送るのではなく、重量・形状・把持位置の観点で代表条件を選び、その理由を記録します。ベンダーからは選定計算書、試験条件、測定結果、動画、推奨型式、残るリスクを同じ版番号で返してもらいます。合否だけの報告では、半年後に品種が増えたときに適用範囲を判断できません。
実ワーク試験は安全設計の代わりにはなりません。人が入る位置や停止時の挙動は設備全体のリスク評価に戻し、FATとSATで再確認します。特に、試験室では開放状態で見えていた配管が量産機のガード内に収まり、保全時に手が届かなくなることがあります。受入試験票は「動いたか」に加えて「安全に点検・交換できるか」まで確認してください。
採否判断では、うまく動いた条件だけを提示させないことも大切です。低圧で終端に届かなかった回、ワークがわずかに傾いた回、手動復帰に時間がかかった回は、量産時のリスクを示す情報です。失敗を除いた平均値ではなく、全試行の条件と結果を残し、改善後も同じ条件で再試験します。性能の限界が明確なら、運転可能なワーク範囲と速度設定を手順書に書き、範囲外の品種を追加するときは再評価するルールにできます。実績値は試験環境に依存するため、量産後も初期の停止時間とエア圧を基準値として記録し、摩耗や漏れによる変化を見つけられるようにします。
この基準値は保全担当だけでなく、生産技術と品質担当にも共有します。搬送時間が徐々に延びたときに、すぐ設定圧を上げるのではなく、漏れ、フィルタ、弁、ガイドの抵抗を順番に調べるためです。変更理由と変更者を記録しておけば、後日の不良解析で設備条件を追跡できます。
よくある質問
ロッドレスシリンダの費用はどう比較しますか?
本体単価だけでなく、ガイド、センサ、電磁弁、速度調整、配管、制御改造、ガード、据付、試験、予備品を同じ範囲で見積もります。機械式と磁気結合式も、許容荷重、ストローク、保全条件を揃えて比較します。公開価格は構成や国・時点で変わるため、タイ現地への供給価格を断定せず、同一RFPで正式見積を取得してください。
ロッドレスシリンダは長いストロークなら何でも適用できますか?
いいえ。FestoやAVENTICSは長ストロークの製品群を紹介していますが、型式ごとに荷重、支持間隔、速度、圧力、環境の制限があります。希望ストロークだけでなく、有効搬送距離、設備全長、重心、停止条件を示して選定します。カタログの最大値は組合せ条件付きであり、実設備での達成値を保証しません。
許容積載質量内ならガイドの計算は不要ですか?
不要ではありません。キャリッジから離れた重心や加減速、終端衝撃で許容モーメントを超える場合があります。SMCの選定資料も許容積載質量とモーメントの両方の確認を求めています。最大荷重の位置を含む図と計算表をベンダーから受け取り、FATで代表的な厳しい条件を試します。
FATとSATのどちらで停止時の安全を確認しますか?
両方です。FATで構成と基本動作、エア遮断・非常停止の意図した挙動を確認します。SATで現地のPLC、ガード、元弁、作業者動線を含めた実際の挙動を確認します。垂直・天吊りでは落下防止と復圧時の不意動作を特に確認します。
既存ラインへ後付けする場合、最初の現地調査は何ですか?
搬送距離、ガードとの干渉、ワークと治具の最大質量・重心、軸付近の動作時空気圧、PLCの空きI/O、停止可能時間、保全交換の空間を確認します。これらが決まらないうちに型式だけ選んでも、現地で配管・ガード・センサの追加が起こりやすくなります。
まとめ:ロッドレスシリンダは「実荷重で止められるか」で選ぶ
ロッドレスシリンダの利点は、長い直線移動を比較的コンパクトな設置長で実現しやすいことです。しかし、調達判断の核心は本体の最大ストロークではなく、実ワークと治具の重心を載せた状態で、必要時間内に動き、安全に止まり、現地で復旧できることにあります。機械式・磁気結合式の構造、ガイドの許容モーメント、配管を含む空気供給、停止と保全を同じ仕様表で評価し、FATとSATの証拠を契約に結び付けてください。
タイ工場の長ストローク搬送や既設ライン改造を検討中なら、ワーク寸法、レイアウト、サイクル条件がまだ固まっていない段階でもTOMAS TECHへご相談ください。現地条件の整理から、RFPと受入試験の項目づくりまで一緒に検討できます。
参考情報
- SMC, Mechanically Jointed Rodless Cylinder MY1 selection catalogue:許容モーメント、積載、動的負荷の確認。
- Festo, Rodless cylinders product category:構造と製品群、選定支援。
- Festo, Magnetically coupled cylinders:磁気結合方式の説明。
- Parker, OSP-P Rodless Cylinders:構成・ガイド・カタログ仕様。
- Parker, OSP-P Basic Cylinder catalogue:寸法、クッション、ポート位置。
- Emerson, AVENTICS RTC series:構成バリエーションと適用範囲。
- Emerson, AVENTICS RTC example datasheet:型式別圧力、速度、クッション条件の例。
- ISO 4414:2010:空圧システムと部品の一般規則・安全要求事項。


