


電磁弁マニホールドを選定するとき、型式表の「何連まで載るか」だけで発注すると、試運転でシリンダが遅い、排気が干渉する、PLCの出力点が足りない、交換時にラインを長く止めるといった問題が残る。タイ工場で複数の空圧アクチュエータをまとめるなら、バルブ単体の仕様と、共通給気・排気・配線・保守を含むバンク全体の仕様を分けて決める必要がある。本稿は設備担当、制御担当、購買担当が同じRFPと受入条件を作るための実務ガイドである。メーカーやシリーズの推奨ではなく、現場条件から比較可能な要件に落とす順序を示す。
電磁弁マニホールド選定で最初に決める対象範囲
マニホールドは複数の電磁弁を共通のベースに集約し、給気、排気、電気接続をまとめる構成である。単体弁の3/2、5/2、5/3、作動圧、パイロット方式、手動操作の基本は空圧電磁弁の選定ガイドで確認できる。本稿が扱う判断は、各弁を一つのバンクに集めてよいか、何連に分けるか、共通流路とPLC接続をどう構成するかである。単体弁の流量が十分でも、共通給気が細い、同時排気が集中する、遠いシリンダへの配管が長いと、実機の動作は遅くなる。
一覧にするのは「弁の数」だけではない
対象セルのアクチュエータを、設備タグ、設置位置、動作、シリンダ径・ストローク、要求サイクル、必要圧力、保持条件、停止時の安全状態、センサーとPLCのI/Oまで一行ずつ整理する。単動シリンダと複動シリンダ、吸着、エアブロー、グリッパを同じ「弁一台」と数えると、ポート数や排気条件がずれる。将来設備用の予備連も、空いているベースだけか、弁と出力点まで実装するかを明記する。
実装台数のほか、同時に切り替わる弁の数が重要だ。異なる工程で順番に動く八つの弁と、同時に切り替わる八つの弁では、共通給気・排気にかかる瞬間負荷が異なる。動作シーケンス表から最大同時作動群を抽出し、停電復帰、原点復帰、非常停止後の排気など通常運転以外のケースも加える。設計の責任分界は、機械側が必要運動と負荷、空圧側が流路と圧力、制御側が出力と診断、保全部門が交換手順を確認する形にする。
先に固定すべきインターフェース
購買の比較表には、電源、PLC機種、既設ネットワーク、配管規格、接続チューブ外径、設置空間、周囲温度、洗浄・粉じん・油霧の有無を記載する。型式末尾の違いで、同じシリーズ名でもコネクタ、ポート向き、IP等級、入出力極性が変わり得る。候補を比較するときはシリーズ名だけでなく、組立後の完全型式、構成図、個別弁の型式、通信ユニットの型式を提出させる。SMCのマニホールド仕様表には、同じSY系でも個別配線、D-sub、フラットケーブル、ゲートウェイ型など別構成が並ぶ。この違いを見積時に隠さないことが重要である。
何連にするか:ポート数と予備容量を分けて計算する
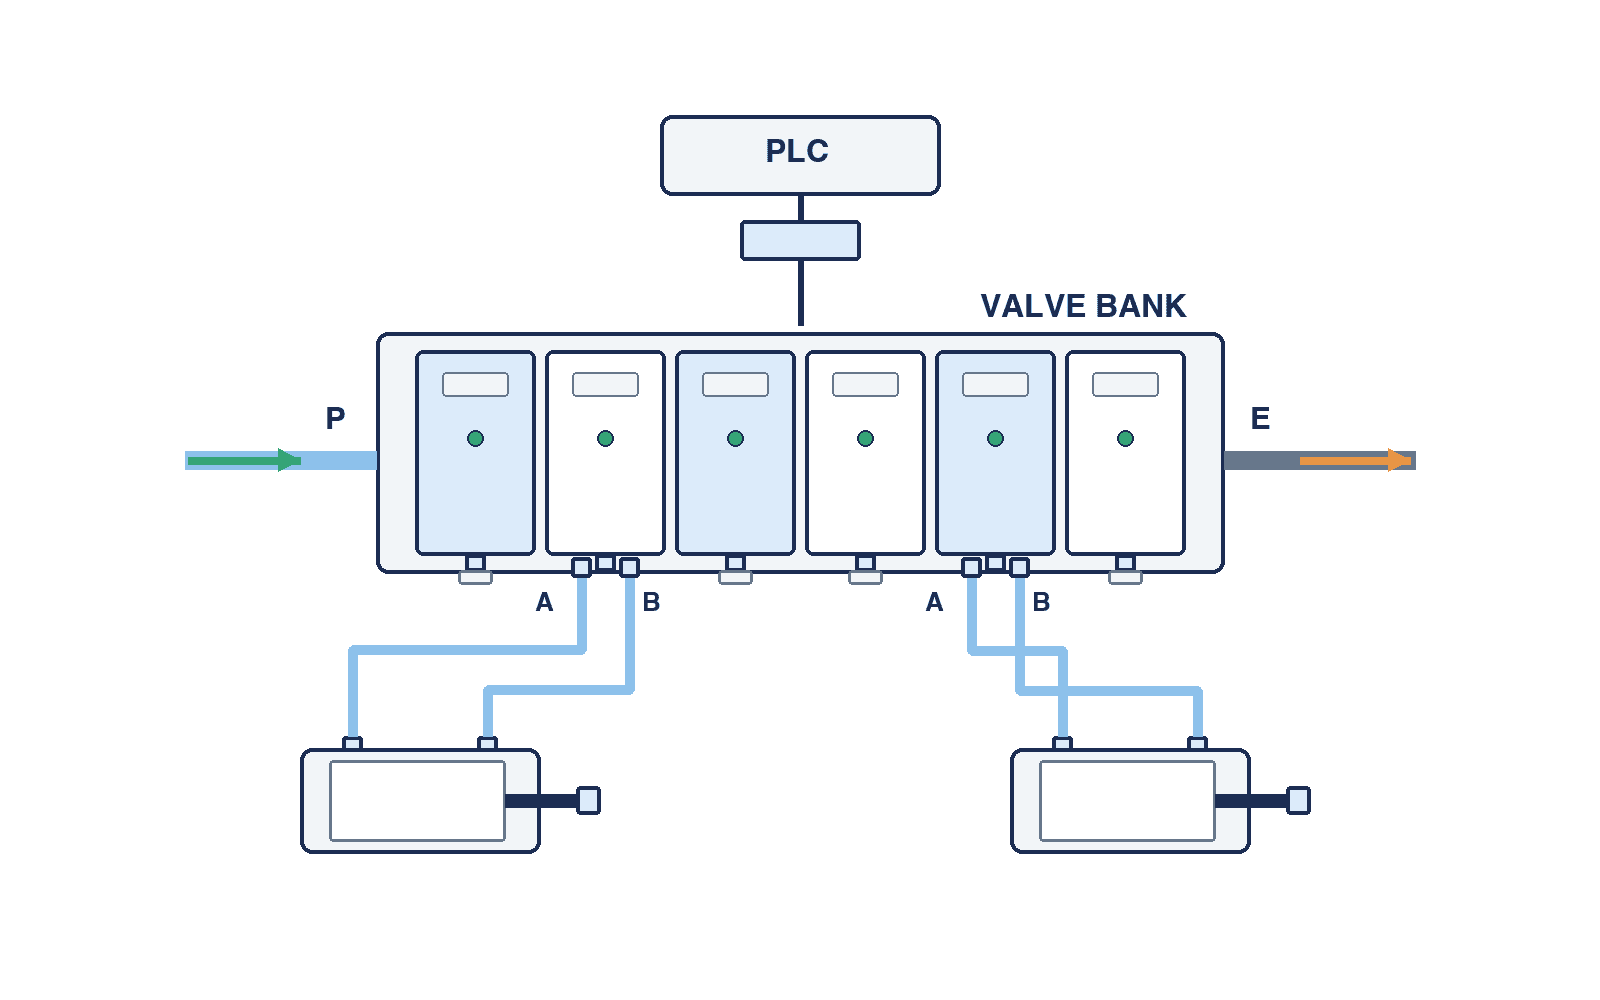
「12連のマニホールド」は、12個のアクチュエータを制御できることと常に同義ではない。一つのステーションにどの弁を載せるか、単ソレノイドか複ソレノイドか、3ポート弁を混在できるか、通信ユニットが何点の出力を扱えるかで構成が変わる。ステーション数とPLCの出力点数を別々の列に書く。単ソレノイドは一般に一つ、複ソレノイドは二つの駆動出力を必要とするが、実際の割付は採用ユニットの仕様に従う。SMC EX260の資料にも16点型と32点型があり、出力番号を弁のソレノイド位置へ割り付ける説明がある。
数え方の例:想定ではなく台帳をつくる
例として、単ソレノイドの複動シリンダ用弁を六台、複ソレノイドを二台、将来用の空きステーションを二つ計画するとする。必要な物理ステーションは十、実装する弁は八、現時点の駆動出力は十点という設計例になる。これは機器仕様ではなく数え方の例だ。候補製品が空きステーションにブランキングプレートを必要とするか、後で増設できる上限は何連か、出力点が増設後も足りるかを型式別に確認する。空きステーションだけ確保しても通信の出力に余裕が無ければ、追加時にSIユニット交換が必要となる。
出力点とステーションの対応表は、見積時だけの資料にせず、電気図面とPLCタグ表の両方に転記する。現地改造で複ソレノイドへ変わった場合、弁の物理的な収まりは変わらなくても出力を一つ追加することになる。通信ユニットの上限、PLC側の使用領域、端子の実配線をまとめて再確認する。空きステーションに手動の仮弁を取り付けて動作確認する場合も、その状態を本番構成として放置しない。量産時の正式構成を図面と照合する。
予備率を一律に「20%」と決める根拠はない。設備の増設計画が確定しているなら、追加する機能と時期に対して必要なステーション・出力・流量・給排気区画を見積もる。未確定なら、予備の価値と盤内スペース、初期費用、在庫型式の増加を比較する。予備を大きく取りすぎると、マニホールド長と配管距離が増える。予備をゼロにすると増設時にベース全体を交換するリスクがある。どちらも「将来拡張」の一語で済ませず、増設方法を図面で示す。
増設の要件は、工程名だけでなく「何を追加すると、どの弁がいつ作動するか」まで記述する。たとえば次期の検査工程でエアブローを一系統追加する予定なら、必要な物理ステーションと出力点だけでなく、そのブローが既存のクランプ動作と重なるかを確認する。同時に動く場合は、共通給気のピークと排気の背圧も再計算する。逆に、増設計画が凍結された後も予備を漫然と残すと、装置内の保守スペースを圧迫する。予備の採否を設備変更管理の節目で再評価し、購入後に何を交換せず増設できるかを図面の改訂として残しておく。
ポート仕様はアクチュエータの安全状態から決める
5/2弁と5/3弁の違い、非通電時の位置、センタクローズ・エキゾースト・プレッシャーの選択は、ワークの落下、クランプ解除、残圧、再起動時の意図しない動作に関わる。共通ベースに載るからという理由で全軸を同じ弁種にそろえない。停止条件を機械のリスク評価から決め、必要なら保持弁、機械ストッパー、残圧排出弁を別に設ける。電磁弁の非通電位置だけを安全機能と見なさない。仕様書には各出力の電源喪失、エア喪失、通信喪失での状態を記載し、FATで再現できるようにする。
流量選定:弁のカタログ値をシステム値に置き換える
必要流量は「シリンダ径が同じだから同じ」とは決まらない。ストローク、目標時間、供給圧、配管長、継手、スピードコントローラ、サイレンサ、同時作動が変わるからだ。SMCのSYプラグイン型カタログは、同じシリーズ群でもSY3000、5000、7000で流量特性Cが異なることを示す。ただし、そこに載る値をそのままシリンダの実速度と読まない。弁の流量曲線は、上流と下流の圧力条件を置いて解釈する必要がある。採用候補について供給側と排気側の圧力損失を含む計算を販売側に求め、現場で実測する。
個別弁と共通流路の両方を確認する
RFPでは最も厳しいアクチュエータについて、必要な有効流量または要求動作時間、シリンダの使用圧、管の内径と長さ、継手数、スピードコントローラ設定範囲を渡す。さらに同時作動シーケンスを渡し、共通Pポートへの供給が足りるか、Eポートの排気背圧が他の弁へ影響しないかを評価させる。大量のエアブローと精密なシリンダ動作を同じ給気区画にまとめると、瞬間的な圧力変動が生じ得る。必要なら給気区画を分離し、供給口を増やし、排気を分ける。これは使用条件から決める設計案であり、あらゆる設備で必要と断定するものではない。
個別弁の小型化だけでコストを下げようとすると、搬送時間の不足を後から供給圧の引上げで補うことがある。高い圧力は漏れや消費量、部品負荷にも影響する。まず実負荷に合う弁・配管・スピードコントローラを選び、必要圧力を決める。スピードコントローラ選定は、メータアウト、配管、負荷を含めた動作速度の調整を扱う。マニホールド側の役割は、その調整を妨げない給排気能力を確保することである。
排気を後回しにしない
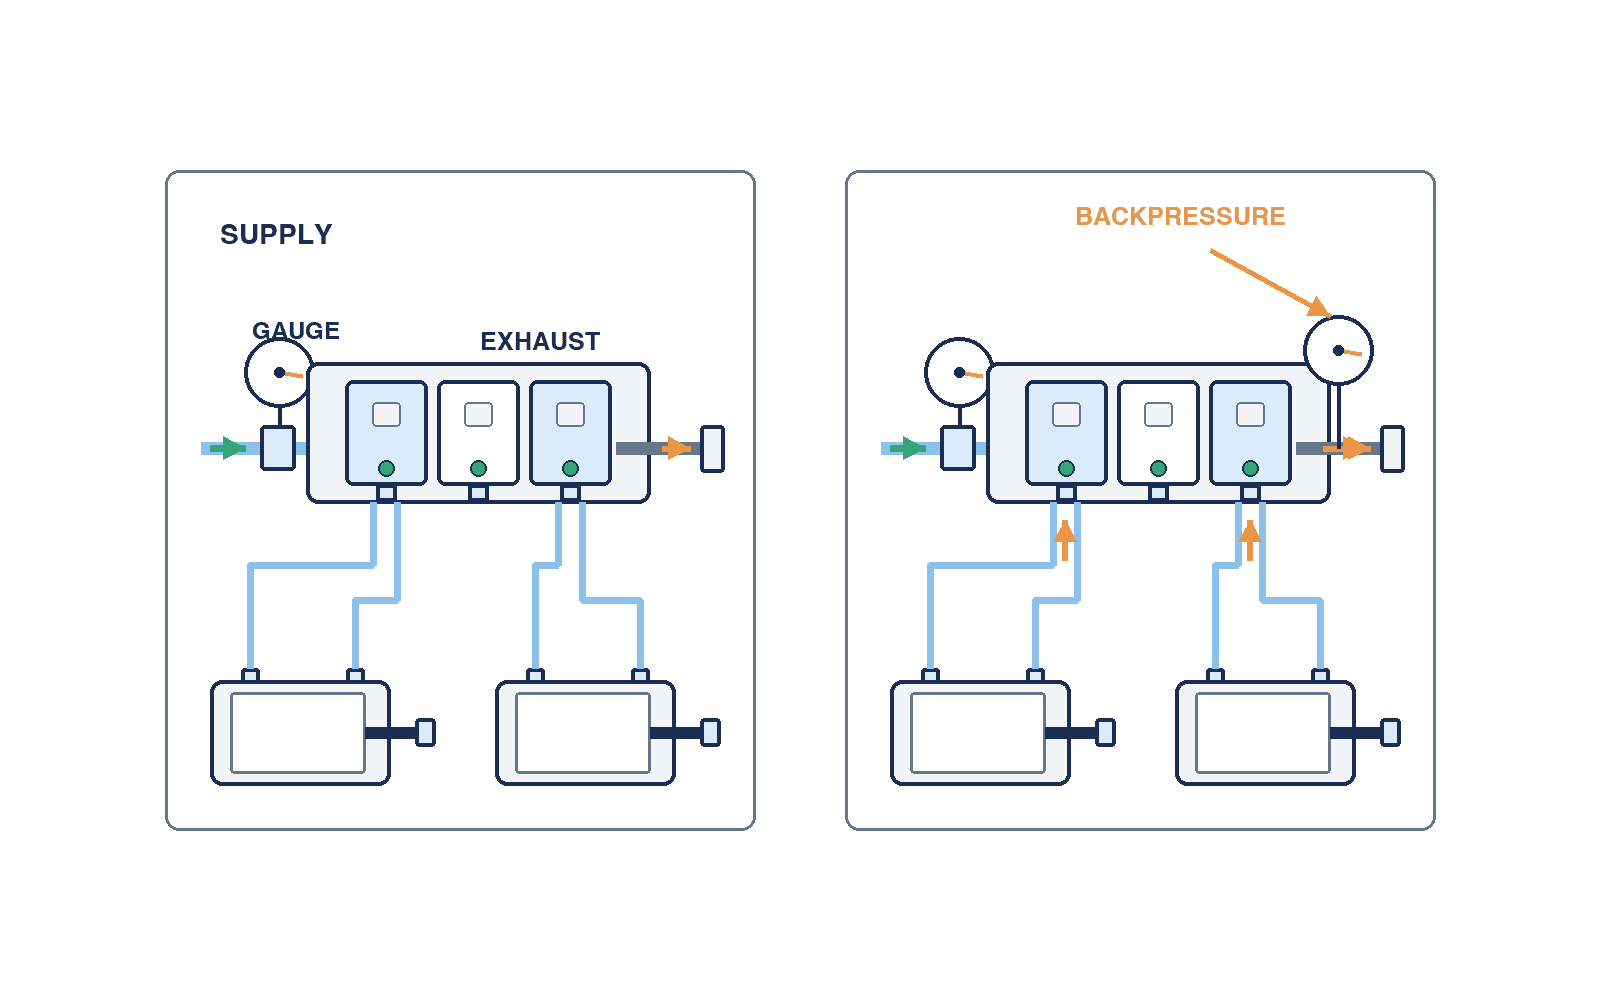
共通排気は設置を簡素にできるが、同時排気のピーク、サイレンサの目詰まり、背圧、排気音、排気先の環境を確認する必要がある。とくに片方のシリンダが排気している間に別のシリンダが位置決めする場合、共通排気の圧力変動が動作のばらつきになる可能性がある。RFPで通常運転時と最大同時作動時の排気条件を示し、必要なら区画分割や個別排気の代替案を見積もらせる。FATでは「一本ずつ動かす」試験だけではなく、重なる工程を実際のシーケンスで動かす。
給気区画、減圧、残圧処理を図面上で区別する
設備内で必要圧力が異なる場合、共通供給を一本にして個別弁の後段で調整するか、マニホールド内で圧力ゾーンを分けるかを比較する。圧力ゾーンは製品ごとの対応可否があり、給気口、仕切り板、スペーサ、レギュレータの配置が型式に影響する。SMCのカタログにも、マニホールドと減圧の組合せによって個別弁の圧力を変えられる構成が示される。採用可否は組立型式と圧力範囲で確認し、カタログの一般的な説明だけで施工を決めない。
FestoのVTUGマニホールドの技術資料も、圧力ゾーンと排気の分離を具体的な構成として説明している。ただし、その構成を他社のすべての製品に一般化できるわけではない。別圧力の回路を一台に集めたいときは、候補の型式ごとにゾーンの境界、給気口の位置、排気が共通か独立かを図面で示してもらう。少なくとも「圧力は分けたが排気は共通」という状態が要求を満たすかを、動作と保全の両方から確認する。
圧力設定を動作条件と切り離さない
高圧のクランプと低圧の搬送を一つのベースに載せるなら、基幹側の圧力、ゾーン別設定、異常時の遮断、圧力計・センサー位置を一枚の回路図に書く。減圧弁を置いても、上流圧の変動、下流消費、応答時間が消えるわけではない。圧力を調整した後に流量が不足しないかを同時作動試験で見る。設定圧の根拠と封印・変更権限は保全手順に残す。空圧レギュレータ選定で扱うように、静的な設定値だけでなく運転中の圧力を確認する。
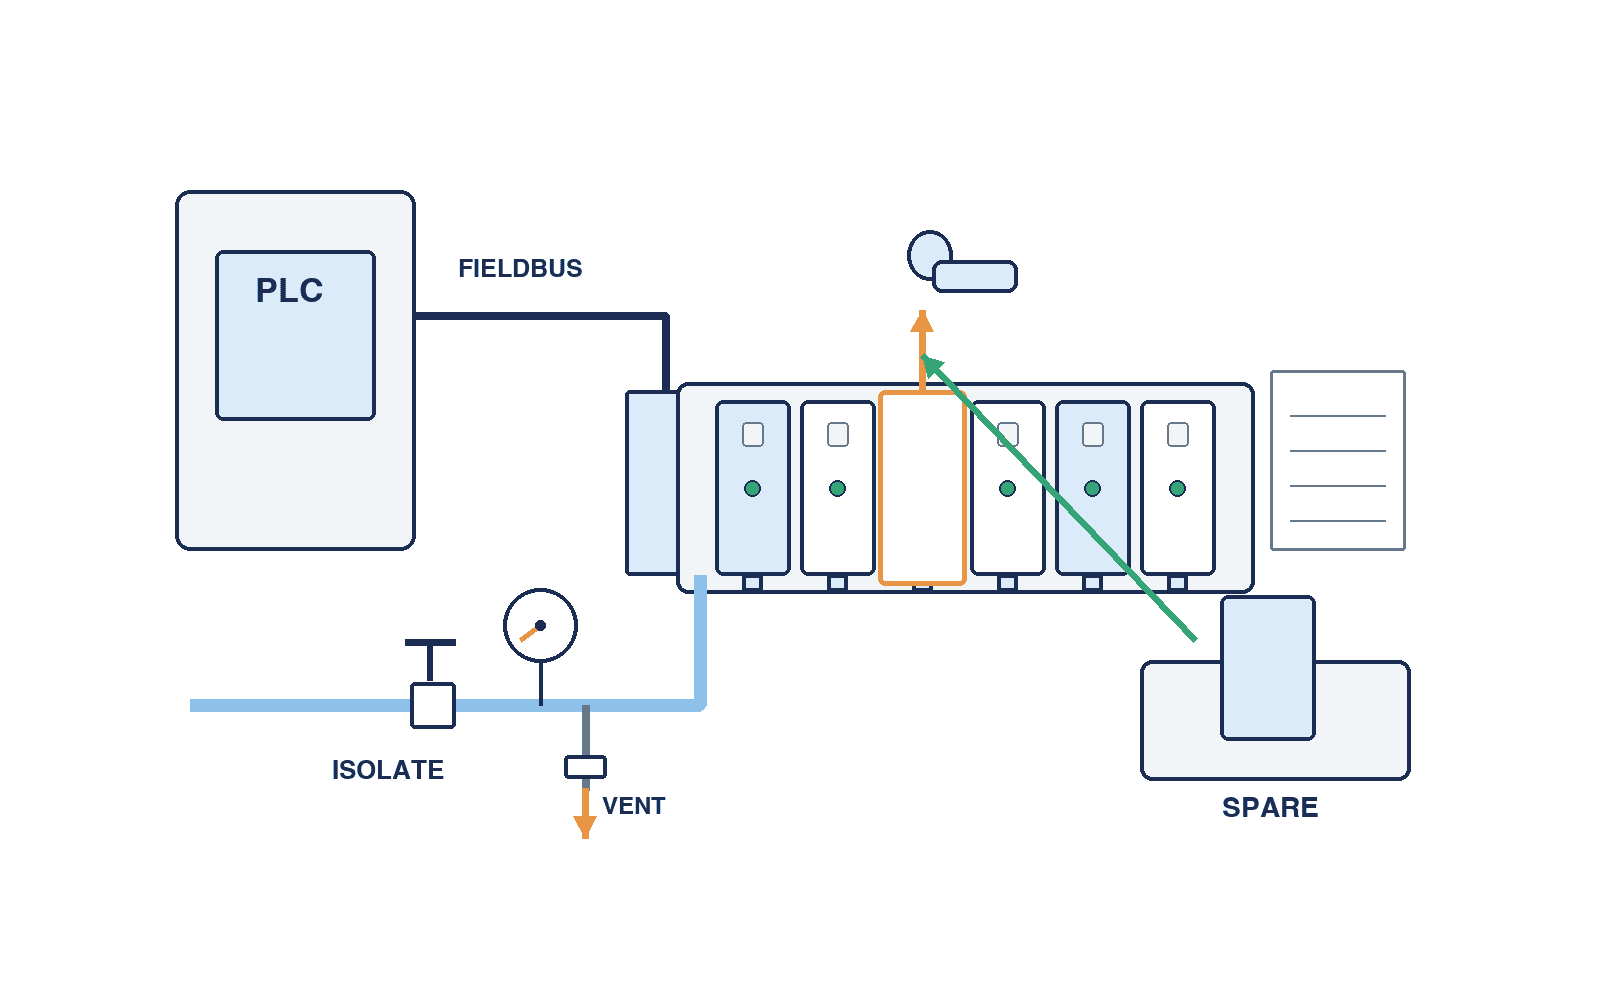
残圧排出とメンテナンス隔離は、単に「主電源を切る」で代替できない。弁の非通電状態や圧力ゾーンによって一部にエアが残ることがある。どこに遮断弁と排気弁を設け、どのゲージでゼロを確認し、どの軸を機械的に支持するかを設備の危険源評価と保全手順で定める。異なる圧力ゾーンが共通排気を持つ場合は、排気経路が意図せず別系統へ戻らないことも確認する。
個別配線かフィールドバスかを、接点と診断で選ぶ
少数の弁を盤の近くで制御するなら、個別配線は信号の追跡が直感的で、既設PLCとの互換を取りやすい。弁が増え盤から離れるほど、配線点数、端子、ケーブル経路、誤配線確認が調達範囲になる。フィールドバス型はケーブルの集約、出力割付、診断情報、I/O拡張に利点がある一方、通信ユニット、ネットワーク設定、故障時の復旧手順が必要になる。EmersonのG3製品説明も、従来のハードワイヤ配線からフィールドバスへ移す際に、弁とセンサー等のI/Oを一つのプラットフォームに接続し、設定・診断を行う構成を示す。プロトコル名だけで互換性を判断しないことが要点である。
PLC側と突き合わせる信号表
候補ごとに、通信規格とバージョン、必要な設定ファイル、入力・出力点数、PNP/NPNなどの出力極性、電源の分離、コネクタ、IP等級、ネットワーク断の動作、復旧時間、診断ビットの意味を提出させる。SMC EX260の資料では、16点型と32点型、複数のプロトコル、極性のバリエーションがある。単に「EtherNet/IP対応」と書いても、PLCプロジェクトに取り込むEDS、I/O領域、インスタンス、実際のソレノイド割付まで一致するとは限らない。
同じ16連でも、単ソレノイド弁だけの構成と複ソレノイド弁が多い構成では必要出力数が異なる。予備ステーション用の出力を確保するかどうかも、PLC点数表に明示する。通信断時の保持、消勢、再接続後の再起動は装置安全に直結するので、SIユニットの既定動作を推測せず、PLCプログラムと実機で確認する。ネットワークスイッチやケーブルの交換後に同じ設定を復元できるよう、IP設定、機器名、ファームウェア版、設定ファイルを引き渡す。
診断が必要な場所を先に決める
フィールドバスを採用しても、すべての故障原因を自動特定できるわけではない。通信断、出力異常、低電圧など電子側の診断と、エア漏れ、サイレンサ詰まり、シリンダ固着など空圧・機械側の診断は範囲が異なる。センサーの入力を同じ島にまとめる場合は、取得できる情報と責任範囲が増える。必要な停止要因を現場の故障履歴から選び、どの情報をHMIへ出すか、保全員が何を見て交換判断するかを決める。製品カタログ上の診断機能を購入目的にしない。
設置場所は配管長と保全アクセスで決める
PLC盤の中にバンクを置けば電気的な保護はしやすいが、アクチュエータまでの空圧配管が長くなりやすい。装置内の近くに置けば配管を短くできる一方、粉じん、油、水、振動、熱、保守スペース、通信ケーブル保護を考える必要がある。候補のIP等級は組立状態と使用コネクタで確認する。製品単体の等級を、装置全体の耐環境性へ自動的に拡張しない。Emersonのフィールドバス型バルブシステムは、分散I/Oとの統合をうたうが、具体的な設置位置の適否は現場環境と実装型式で決める。
マニホールドを分ける判断
一つの大型バンクへ集約するより、装置左右に小型バンクを分けた方が、配管・排気・交換性で有利な場合がある。比較には、総配管長、継手数、通信ノード数、保守時の隔離範囲、最大同時流量、予備容量、故障時の停止範囲を使う。片側だけの弁交換で全ライン停止が必要になる構成なら、集中化による配線削減が本当に得かを再評価する。逆にノードを増やすとネットワーク設定と予備部品の管理が増える。装置のレイアウト図上で、配管とケーブルを実際に引いて比較する。
この比較は、単純な「部品点数が少ない方がよい」という判断では終わらない。小型バンクを二つに分ければ通信ユニットや給気口が増える一方、配管の取り回しが短くなり、片側だけの隔離と交換が可能になる場合がある。反対に、個々のバンクが狭い設備の奥に埋まれば保全性は悪化する。提案図面には、平面図だけでなく作業者の立ち位置、扉の開き方向、取り外した弁を引き抜く軌跡を重ねる。実機の盤、カバー、ケーブルトレイと干渉しないかを設計レビューで確認し、SATでは交換作業を実際に一度行う。図面だけで「交換容易」と合格にしない。
バンクは「手が届く」だけでは整備可能と言えない。コイル、弁、ブランキングプレート、サイレンサ、通信ユニットを取り外す方向と工具の逃げを図面で確保する。銘板とポート表示を見られる向き、ラベルの耐久性、交換後の再配線ミスを防ぐ形状も確認する。洗浄区画なら洗浄液の影響、薬品区画なら適合材、温度の高い装置内なら定格のディレーティングをメーカー資料で確認する。
保守性は「交換できる部品」と「止まる範囲」で評価する
調達時には、ベース、個別弁、コイル、ガスケット、通信ユニット、給排気ブロック、コネクタを部品表に分ける。故障時に弁だけ替えられるか、ベースを外す必要があるか、隣接ステーションを動かせるかは製品ごとに異なる。SMCのマニホールド仕様ページも構成ごとの図面を分けている。提案会社には、実際に選んだ型式の部品表と交換手順を出してもらう。大きな費用差は初期の弁価格より、交換時の停止範囲と復帰確認の手間に出る場合がある。
予備品リストは数量と互換性まで決める
予備弁を一台持つだけでは不十分なことがある。同じ外形でも、単ソレノイド/複ソレノイド、定格電圧、シール材、ポート径、手動操作、コネクタ向きで互換性がない場合がある。保有すべき予備品は、重要工程、故障履歴、現地調達リードタイム、交換時間から決める。候補ごとに型式、数量、保管条件、代替品承認ルールを並べ、納入時の実装構成と照合する。タイ国内での供給経路と技術サポート窓口もRFPで確認するが、納期や在庫を確認せず記事内で保証しない。
保全手順には、エネルギー遮断、残圧確認、対象弁の識別、交換、漏れ確認、I/O確認、原点復帰、通常運転への復帰承認を含める。稼働中交換を求める場合は、メーカーがその条件を許容するか、対象ゾーンを隔離できるか、隣接弁への影響をどう防ぐかを個別に検証する。「モジュール式」だから無停止交換が可能と推測しない。必要な停止時間は装置の安全手順と生産計画に合わせて決める。
RFPで比較可能にする提出物と責任分界
RFPは「電磁弁マニホールド一式」とだけ書かない。少なくとも次の情報を添付し、候補各社に同じ形式で回答させる。
| 提出資料 | 発注側が示す条件 | 提案側に求める回答 |
|---|---|---|
| 動作・負荷一覧 | 軸、シリンダ、時間、同時作動、停止状態 | 弁種、サイズ、計算条件、選定根拠 |
| 空圧回路図 | 供給圧、圧力ゾーン、残圧処理、排気先 | P/E/A/Bポート、配管径、圧損、排気対策 |
| I/O表 | PLC、電源、ネットワーク、予備点 | 実装点数、アドレス、極性、設定ファイル |
| レイアウト | 設置空間、環境、配管・ケーブル経路 | 組立寸法、アクセス、保護等級の条件 |
| 保全条件 | 許容停止時間、予備品方針、言語 | 交換手順、部品表、供給窓口、教育資料 |
| 受入条件 | FAT/SATの判定値と証跡形式 | 試験計画、測定方法、未達時の是正 |
見積差の中身をそろえる
本体価格だけを並べると、通信ユニット、コネクタ、ケーブル、サイレンサ、圧力センサー、据付金具、配管工事、PLCプログラム、FAT、SAT、予備品、保守教育が別途扱いになり得る。各社に「含む・含まない・前提条件」を明記させる。選定時は、必要性能を満たす構成間で、初期費用、設置工数、予備品、故障時停止、増設費用を比較する。異なる弁数や出力点数の提案を同価格と見なさない。数量と責任分界をそろえてから総費用を評価する。
見積書の「試運転一式」も分解する。工場でのFATに必要な治具とエア源は誰が用意するか、現地SATで設備を止める時間は何時間か、測定器の校正証明や結果記録は納品物に含むかを確定する。受入試験で不適合が出たとき、バルブの再選定、配管変更、PLC修正のどこまでが契約範囲かが曖昧だと、原因究明と費用負担の調整で稼働開始が遅れる。RFPの段階で、未達時の再試験条件と是正責任を一行でも具体的に書いておく方が、後の交渉を減らせる。
PLCプログラムの責任も明確にする。弁を供給する会社がネットワーク設定だけ行い、設備SIがラダーを組み、工場側が安全試験を担う構成もある。どの会社がアドレス表、EDS等、プログラム版、通信断テスト、保守マニュアルを作るかを契約資料に書く。承認図面と現物が違ったときの是正窓口も一つに決める。
発注前の技術確認会では、三社の見積を総額だけで横並びにしない。まず、各提案の物理ステーション、実装弁、出力点、予備点、供給・排気口、圧力ゾーン、通信モジュール、保護等級を同じ表に転記する。空欄が残る提案には条件を再質問し、代替案なら何を省いた結果安いのかを明記する。次に、最大同時作動と交換作業の二つを各社の構成図に当てはめ、性能と保全の成立条件を確認する。比較表に残った差だけを価格差として評価すれば、安い見積が実は試験・配線・予備品を含まないという見落としを減らせる。
FATで「部品が動く」から「シーケンスが成立する」へ
工場出荷前のFATでは、完全型式、連数、弁種、ポート方向、コネクタ、電源、SIユニット、ラベル、部品表を図面と照合する。まず漏れ、個別出力、手動操作、センサー入力、診断を確認する。次にPLCのシーケンスで最大同時作動を再現し、最も厳しい軸のストローク時間と圧力を測る。設計時に設定した判定値に対し、測定点、計器、供給圧、負荷を記録する。数値の閾値は本稿で一律に示さず、工程要求から事前に決める。
失敗モードを含む試験項目
通信ケーブル抜去、24V電源喪失、エア供給低下、排気詰まりを模擬できる範囲で確認し、各軸の状態、HMI警報、復旧操作を記録する。危険な動作の再現は安全を確保した試験条件で行う。非常停止の試験はバルブ単体の責任範囲だけでなく、設備全体の安全設計に従う。I/Oの番号が一つずれても、単体テストでは気づきにくい。複数軸の順序、インターロック、原点復帰まで確認する。
FATの合否には、単なる「動いた」ではなく、受入項目、条件、結果、証跡、未解決点、是正期限を残す。代替弁や配管変更が発生したら、見積時の計算と保守部品表を更新する。FATでの仮配管・仮エア源と現地配管の違いはSATの再試験項目へ引き継ぐ。ここを省くと、工場で成功しても現地で圧力不足となった理由が不明になる。
とくに測定条件の記録は再現性を左右する。シリンダの伸長時間だけを一つ記録しても、負荷が無い状態なのか、実ワークを載せた状態なのか、ほかの弁が同時に動いたかで意味が変わる。試験票にはワーク重量、供給圧の測定位置、設定圧、スピードコントローラの位置、サイレンサの装着状態、同時作動した出力番号、周囲条件を記入する。測定した時間は開始信号から終端センサーまでなのか、弁の出力から機械動作完了までなのかを定義し、PLCログと測定器の時刻をそろえる。結果が限界値に近ければ単発の最良値だけを採用せず、連続動作時のばらつきと温度上昇後の状態を確認する。受入判定に使った測定方法を残しておけば、現地で遅くなったときに原因を供給圧、排気、配管、プログラムのどこに求めるか切り分けられる。
SATでは現地の給排気と保全復帰を検証する
タイ工場に据え付けた後のSATでは、実際の供給圧変動、配管長、周辺設備との同時使用、排気先、ネットワーク、盤電源で再度測る。FATの数値をそのまま適用せず、現地条件を記録する。停止から復帰までの時間、漏れの発見方法、予備弁交換後のI/O・圧力・原点確認も含める。工程が要求するサイクルを満たしても、保全員が交換できず復帰に長時間かかるなら、選定は完了していない。
SATには通常の昼間条件だけでなく、工場で起こり得る負荷の組合せを含める。たとえば同じ圧縮空気ヘッダーにつながる隣接設備が一斉に起動する時間帯と、対象設備だけが動く時間帯では、マニホールド入口の圧力が異なる場合がある。入口、各圧力ゾーン、厳しいシリンダの直近で圧力を確認し、どの位置で降下が大きいかを追う。排気が機械カバー内に滞留するなら、作業環境や騒音への影響も確認する。ネットワークを再接続したときは、意図しない出力の一瞬の変化がないか、PLC側の再起動条件を含めて記録する。保全演習では、担当者が図面から対象弁を探し、遮断、残圧確認、交換、漏れ確認、試運転、復帰承認まで実行する。手順が読めても工具や足場が届かなければ、図面へ戻って設置位置を修正する。
引き渡すべき最終資料
最終の空圧回路図、マニホールド組立図、完全型式、I/O・アドレス表、PLC/通信設定の版、設定圧、試験記録、予備品表、交換手順、異常時の連絡先を一式にする。タイ語で運用する現場なら、バルブ位置と交換・復帰の要点をタイ語で表示する。図面の図番と設備タグ、PLC上のタグ、現物のラベルが一致するかを受入時に歩いて確認する。これで故障時に「どの弁か」を短時間で特定できる。
電磁弁マニホールド選定のFAQ
Q. 電磁弁マニホールドは何連にすればよいですか?
現時点の弁数だけでは決められない。単/複ソレノイド、必要出力、同時流量、圧力ゾーン、設置位置、将来増設を台帳にし、候補製品のステーション上限と通信出力点数を照合する。余裕率を一律に決めるより、増設計画がある機能を具体的に数える方が確実である。
Q. 個別配線とフィールドバスはどちらが安いですか?
弁の数、盤との距離、端子・ケーブル・施工工数、PLCの空きI/O、診断要件、予備品と復旧工数で変わる。まず同じ動作、出力点、保護等級、試験範囲を前提に見積を比較する。ネットワーク型は配線を集約できるが、通信ユニットと設定作業が加わる。
Q. 共通排気でもシリンダ速度は安定しますか?
条件による。最大同時排気、排気口・サイレンサの容量、背圧、配管抵抗を見積もり、FATとSATで動作の重なる工程を測る。一本ずつ動かす試験だけでは共通排気の干渉を評価できない。
Q. 空きステーションを用意すれば将来増設できますか?
必ずしもできない。ベースの最大連数、出力点、供給・排気能力、PLCアドレス、盤・装置内の空間、ブランキングプレートの扱いを確認する。増設手順と必要な交換部品まで見積時に明示する。
Q. 弁を稼働中に交換できますか?
製品構造だけで判断できない。交換するゾーンを安全に隔離・排圧できるか、隣接するアクチュエータに影響しないか、メーカーが作業条件を認めるかを確認する。保全手順と設備全体のリスク評価が優先する。
まとめ:型式ではなく、成立条件を購入する
電磁弁マニホールド選定では、ステーション数と出力点数、個別弁と共通流路、給気と排気、配線と診断、初期費用と交換時停止を別々に評価する。シーケンス、負荷、現地環境を発注側がそろえ、候補には組立型式と計算・試験根拠を回答させる。FATで同時作動と故障モードを確認し、SATで実配管・実ネットワーク・保全復帰を測れば、後から「カタログ上は足りたのに」というすれ違いを減らせる。
タイ工場で既存ラインのマニホールド更新や新設備のRFPを準備中なら、軸一覧、空圧回路、I/O表が揃っていない段階からでもお問い合わせいただけます。対象工程と現場の制約を整理し、比較可能な仕様とFAT・SAT項目に落とすところから相談できます。
参考情報
- SMC|SY3000/5000/7000 プラグイン型5ポート電磁弁 Webカタログ — 弁系列ごとの流量特性とマニホールド構成。
- SMC|SYマニホールド仕様一覧 — 個別配線、D-sub、フラットケーブル、ゲートウェイ等の構成。
- SMC|EX260フィールドバスユニットのカタログ — 出力点数、極性、プロトコル、電源・保護等級。
- SMC|EX260 EtherNet/IP 取扱説明書 — 出力番号とソレノイド位置の割付、設定・表示。
- Festo|VTUGバルブマニホールド技術資料 — 圧力ゾーンと排気分離の構成例。
- Emerson|AVENTICS G3 Electronic Fieldbus Platform — バルブとI/Oの統合、設定・診断。
- Emerson|AVENTICS AES Fieldbus Modules — フィールドバス接続とセンサーI/Oの分散配線。


