


空圧スピードコントローラを選ぶとき、カタログの接続径だけで型式を決めると、試運転で「伸び側だけ速い」「ワークを載せると動きが変わる」「停止後の再起動で飛び出す」といった問題が残ります。必要なのは、シリンダの伸び・戻りそれぞれで、どちらの空気を絞るか、配管と負荷を含めてどの速度を確認するかを先に決めることです。本稿はタイ工場の設備改造・新設を想定し、方式、流量、取付位置、調整記録、RFPとFAT/SATの受入条件まで整理します。安全機能の設計は別途リスクアセスメントで扱います。
先に決めるのは「調整つまみ」ではなく運動条件
スピードコントローラは絞りと逆止弁を組み合わせ、片方向の流れを制限し、逆方向は自由流れにする部品です。Festoの製品資料は、排気側を絞る型と給気側を絞る型を区別し、両方で空圧駆動部の前進・後退速度を調整できると説明しています。ただし、同じねじ径でも、流れの向き、チェック弁の向き、流量特性、調整範囲は型式によって違います。「エルボ形でチューブ径が合う」というだけでは成立しません。
最初に記録するのは、シリンダの内径、ロッド径、ストローク、姿勢、治具とワークの質量、案内機構の摩擦、目標タクト、必要な伸び時間と戻り時間、供給圧力の通常値と低下時、バルブ・継手・チューブ・サイレンサの型式です。片側だけ速度を制限するのか、両方向の違う速度が必要なのかも明示します。これが欠けると、メーカーの流量曲線を現物の動きに結び付けられません。
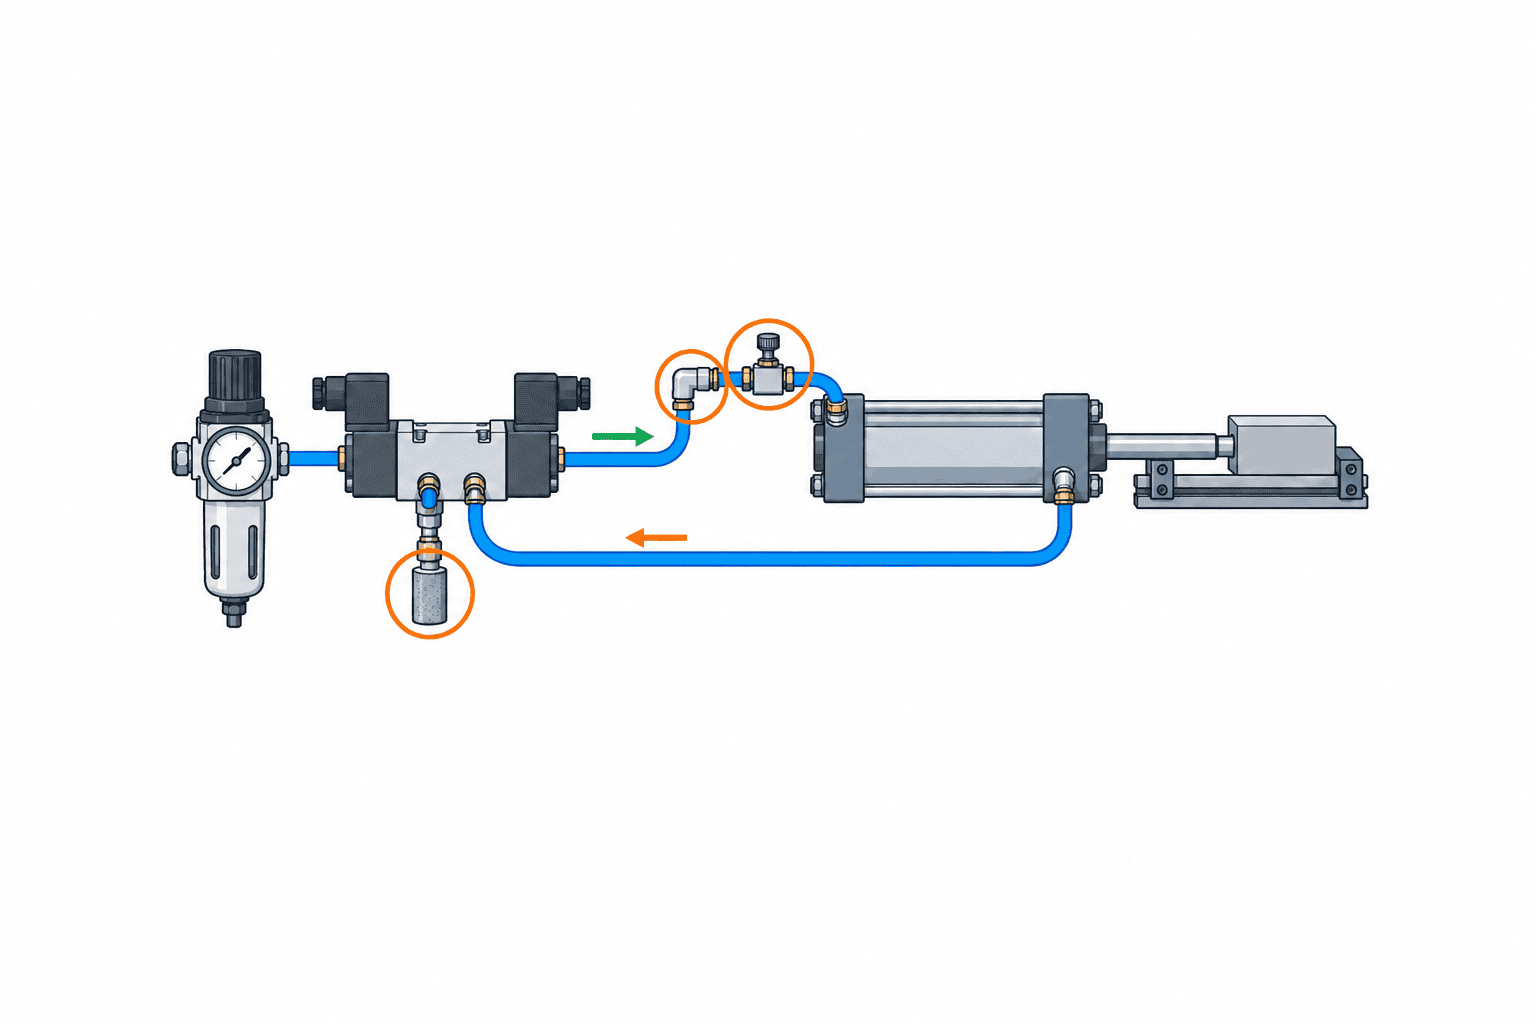
SMCの技術資料は、シリンダ速度がスピードコントローラ単体ではなく、チューブ、継手、電磁弁、サイレンサの有効断面積の組合せで決まると説明します。したがって、型式比較では最小の流路がどこかを確認し、装置実機で速度を測ります。小さな継手を一つ変えただけで調整域が変わり得るため、FATで使った配管条件をSATまで引き継ぐことが重要です。
運動仕様票に入れる項目
| 項目 | 発注者が書く内容 | 受入時の証拠 |
|---|---|---|
| 動き | 伸び・戻り、水平・垂直、ワーク有無、接触位置 | 動画と運転ログ |
| 時間 | 伸び、戻り、端点の待ち時間を別々に指定 | 同一条件の複数回測定 |
| 空圧 | シリンダ、弁、継手、チューブ、サイレンサ、圧力範囲 | 回路図、部品表、圧力記録 |
| 調整 | メータアウト/メータイン、取付位置、つまみの固定方法 | 流れ方向の現物写真、設定記録 |
| 異常時 | エア停止、圧力低下、非常停止、再起動時の挙動 | リスク評価と試験記録 |
メータアウトとメータインをどう選ぶか
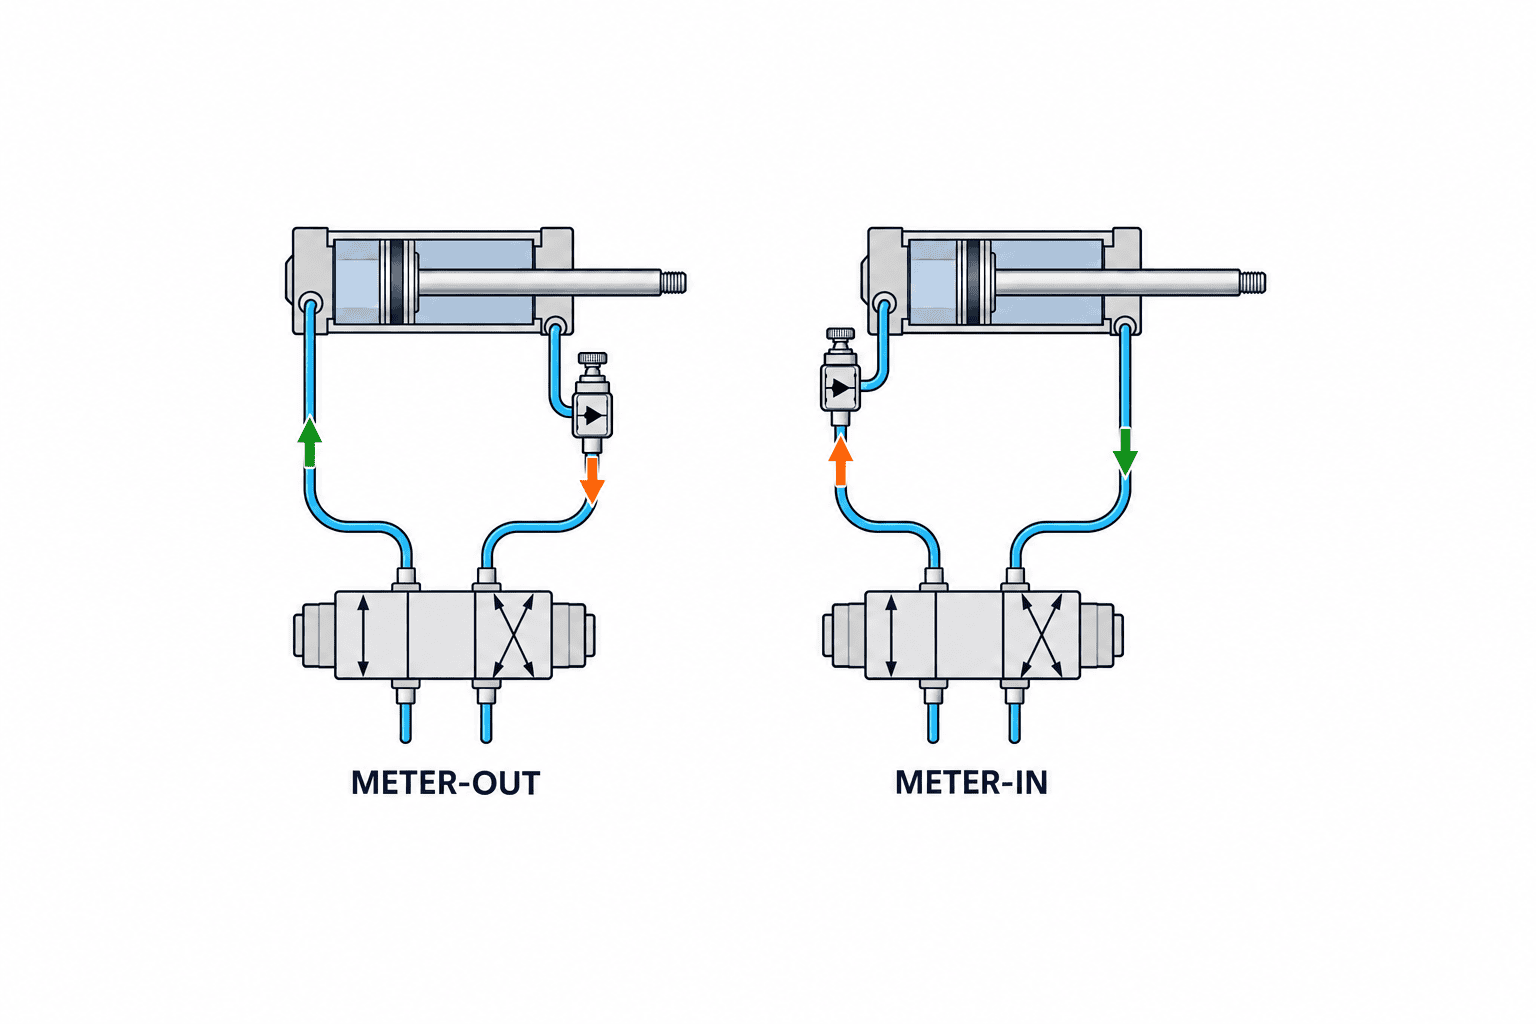
メータアウトはシリンダから出る排気を絞り、反対側へ入る空気は逆止弁を通して比較的自由に流します。Festoの資料は、給気が自由に流れ、排気が制御されるとピストンが空気のクッションの間を動くため、負荷変動時の動きが改善すると説明しています。SMCの特定シリンダ取扱説明書も一般にメータアウトを適用すると記します。ただし、これはあらゆる機構への無条件の推奨ではありません。機構、荷重、低速条件、シリンダの指定を確認します。
メータインは入る空気を絞り、排気を自由流れ側にします。単動シリンダや特定の低速機構など、機器メーカーの回路例や試験条件に合う場合に検討します。圧縮性のある空気と外力の組合せによって速度が不安定になる可能性があるため、単に「遅くしたいからメータイン」という選び方は避けます。SMCのCA2シリーズ取扱説明書は、その機種では給気絞りで動作が不安定になる場合があると説明しています。自社の設備が同じ挙動になるという断定ではなく、比較試験を要する根拠です。
シリンダの伸びと戻りは別の運動です。伸びでロッド側から排気するなら、その排気を絞る側のスピードコントローラが伸び速度に効きます。戻りではキャップ側から排気します。現場で「右側のつまみが伸び」とだけ記録すると、バルブの配管替えやシリンダ反転時に誤調整を招きます。回路図ではポート番号と流れ方向を、現物ではアクチュエータの動作方向を併記します。Festoの一方向流量制御弁資料は、排気型と給気型で絞りが働く方向が逆であることを図示しています。
垂直軸と押される負荷には別の安全設計が要る
垂直搬送では重力が運動を助ける向きがあり、圧力低下やホース外れの状態まで検討しなければなりません。スピードコントローラは通常運転の速度調整部品です。落下防止、保持、非常停止後の停止距離を、それだけで満たすとみなしてはいけません。保持機構、ロッドロック、機械ストッパ、落下物の受け、残圧処理などの採否は、リスクアセスメントと機器仕様で決めます。ISO 4414は空圧システムと構成部品の一般規則・安全要求事項を定め、設計、組立、調整、保守、運転を対象としています。規格名を記載しただけで特定の回路が適合するわけではありません。
再起動時も見落とせません。停止前に片側だけ圧力が残り、再加圧でシリンダが急動作する可能性があります。SMCは予期しないシリンダの飛び出しに対処する専用回路製品を示していますが、採用時には対象シリンダと負荷で初動を確認する必要があります。FAT/SATでは通常タクトだけでなく、供給圧を落とした後の復帰、エア遮断後の再起動、ワークを保持した状態からの復帰を、リスク評価で許された手順で試験します。
空圧スピードコントローラの流量を選ぶ順番
「大きい流量なら速くでき、閉めれば遅くできる」という理解だけでは、微調整領域が足りない、最後まで開いても目標速度に達しない、または微小なつまみ操作で速度が跳ねることがあります。流量を選ぶ際は、まず目標ストローク時間と最大負荷を定め、機器メーカーの選定資料で候補レンジを絞ります。次に弁・チューブ・サイレンサを含む回路でシミュレーションまたは実機試験を行います。
メーカーが示す「標準流量」の試験圧力差は製品群で異なります。Festoは標準公称流量の条件として入口6 bar・出口5 bar、室温20°Cを記す資料を公開しています。この数値を別メーカーのカタログ流量や実際のシリンダ速度と直接同一視しません。SMCの技術資料も、開度と流量、開度とシリンダ速度の関係を別々に示しています。比較表には流量の単位、供給・二次圧力、測定条件、自由流れと制御流れのどちらの値かを併記します。
数値例:速度目標から必要な観測項目を出す
ストローク100 mm、伸び目標0.50秒、戻り目標0.80秒という説明用の設定値を考えます。区間平均速度は伸びが100 mm ÷ 0.50 s = 200 mm/s、戻りが100 mm ÷ 0.80 s = 125 mm/sです。これは端点間の平均値であり、加速・減速、接触時の瞬間速度、空気消費量ではありません。必要流量を求めるにはシリンダの内径・ロッド径、圧力、圧縮性、配管の有効断面積などが必要です。ここで「200 mm/sなら特定のL/minの弁」という換算は行いません。
この仕様なら、伸びと戻りを別々に計測し、負荷なし・定格ワーク・最大想定ワークの各条件で値を記録します。設計余裕を決めるのは、発注者が許す時間の上下限、ワークの衝撃・姿勢、動作間の干渉です。100 mmを0.50秒で動けば必ず「安全な速度」とも、タクトが確定したとも言えません。安全柵開放時や非常停止時は別の評価軸です。
調整域は全開流量と同じくらい大切
SMCはイコールパーセント型の流量特性について、低流量域の微調整がしやすいことを技術資料で示しています。一方で同じ資料には、低速の特定条件では線形特性が有利な場合もあると記載があります。「EQなら常に優秀」という単純化はしません。必要な低速域で調整の再現性を比較し、つまみ回転数・表示位置を記録します。
ラインを複数台に横展開する場合、作業者の感覚だけでつまみ位置を合わせると、再現性がありません。目盛りやインジケータ付きの型式を選ぶ、設定後のロックを要求する、交換時の初期開度と再調整手順を標準書に入れるという方法があります。SMCのインジケータ付き製品資料は数値表示による設定時間や設定ミスの低減を特徴としていますが、その表示値が実際の速度そのものを保証するわけではありません。調整位置は再現の出発点であり、最終判定は運動を測った結果で行います。
速度以外に測るべき運転状態
端点の減速と途中速度を分けて評価する
平均ストローク時間が要求どおりでも、移動の途中で一度止まり、最後だけ速く動いている場合があります。逆に、ストロークの前半は速くても、端点で長く待たされている場合もあります。速度調整弁の設定を評価するときは、始動から中間位置、端点までの時間を分けて観察します。動画を使うなら撮影方向と目盛りを固定し、センサー時刻だけを使うなら、そのセンサーが何を検出した時刻なのかを試験票に記します。工場内で複数の担当者が確認しても同じ解釈になる測定境界が重要です。
端点の衝撃を減らす役割を、スピードコントローラ一個だけに押し付けないでください。シリンダのクッション機構、外部ショックアブソーバ、機械ストッパ、ワークの接触面は別々の部品と機能です。動作全体を遅くすれば衝撃が小さくなることはありますが、必要タクトとの両立や別方向の動きに影響します。シリンダメーカーの許容運動エネルギーやクッション調整手順を確認し、実際のワークで端点と取り付け部を観察します。速度調整で一見静かになっても、治具の偏荷重やガイドのこじれを見逃してはいけません。
空気圧を上げてタクト不足を補う案も、供給圧の上限、構成部品の定格、推力、端点衝撃、エネルギー消費へ影響します。現場で圧力と絞りを同時に変えると、どちらが改善に効いたのか分からなくなります。比較試験では一度に変える条件を限定し、元の設定へ戻せるよう変更履歴を残します。
単動・複動、低速・二段速度の違いを明記する
複動シリンダでは伸び・戻りを別々に調整する構成が一般的ですが、単動シリンダではばね戻りや外力の影響が異なります。Festoの一方向流量制御弁資料は、複動と単動の回路例を分けて示しています。単動用の回路に複動用の二つの弁を機械的に当てはめないこと、また「往復同じ速度」という要求が妥当かを確認することが必要です。戻り側はワークを持たないから速くしてよいと考える前に、戻り途中の干渉、周辺作業者のアクセス、次工程とのタイミングを評価します。
「移動中は速く、接触直前は遅く」という二段速度が必要なら、単一のつまみで全ストロークを調整するだけでは要求を表現できません。位置検出、切替弁、専用の二段速度回路などを設計対象に追加します。SMCは給気と排気を同時に調整するデュアル型スピードコントローラを製品例として公開しています。ただし、その製品が任意の二段速度用途に適合すると読み替えず、必要な速度プロファイル、切替位置、停電・失圧時の状態を先に仕様化します。
極低速を狙う場合は、摩擦や負荷変動によって滑らかな連続移動にならないことがあります。カタログの最大流量ではなく、実際に使う開度で停止・再始動や微小な速度変動を観察します。気温や稼働時間の変化で挙動が変わる可能性もあるため、試運転直後の一回だけで合格にしない、という試験計画が有効です。必要な再現性が空圧の構成だけでは得にくいと分かった時点で、ガイド、負荷、駆動方式も含めて見直します。
漏れと汚れを速度調整の問題から切り分ける
運転中の速度が少しずつ変わるとき、つまみが動いたとは限りません。継手の微小漏れ、チューブの傷、フィルタの詰まり、サイレンサの汚れ、電磁弁の応答変化、摺動部の摩擦も候補になります。まず供給圧、動作時の圧力、つまみ位置、負荷の条件を記録し、正常だったときの値と比べます。漏れの確認や分解清掃はメーカーの取扱説明書と設備の安全手順に従います。現場でさらに絞りを開けて症状だけを隠すと、後で別の負荷条件になったときに過速度になるおそれがあります。
保全で交換した後は、同じ部品番号でも配管の差し込み量、ねじシール、チューブの取り回しが変わり得ます。交換前後で実測時間を比べ、差が大きければ設定だけでなく回路の状態を確認します。ここまでを保全票に残すと、速度低下を「弁の寿命」と即断することも、正常な弁を何度も交換することも避けやすくなります。
発注前レビューで残す四つの判断
発注前のレビューでは、型式表に丸を付けるだけでなく、四つの判断を短く文章で残します。第一に、伸びと戻りのどちらで何を絞るか。第二に、通常負荷、最大負荷、許容圧力範囲で要求する時間と端点の品質は何か。第三に、実装する配管長、継手、電磁弁、サイレンサを含めた流路で、候補の調整域が足りる根拠は何か。第四に、停止・失圧・再起動・垂直軸保持を誰が別途評価するかです。この四点が曖昧なら、候補を一つに決める前に実測またはメーカーへの技術照会を追加します。
レビュー票には「分かっていること」と「SATまで確定しないこと」を区別して記載します。たとえばFATで実機と同じチューブ長を再現できないなら、工場出荷時の合格を「最終速度が確定した」と表現しません。現地で許容範囲に入らなかったときに、誰が再選定・再配管・制御変更の費用と日程を判断するかまで決めておくと、試運転での場当たり的な調整を減らせます。逆にFATとSATの条件が一致したなら、その記録は次の同型設備の発注に使える基準になります。数値だけでなく測定時のワーク姿勢と圧力を一緒に残しておけば、後日設備を増設するときに条件を誤って流用する危険も下げられます。
配管、取付位置、周辺部品を仕様に含める
スピードコントローラをシリンダのポートに直接付けるか、インラインに置くかで、残る空気の体積と保守性が変わります。シリンダ側とバルブ側のどちらに置いたかを図面と部品表で示します。製品の取扱説明書が指定する取付方向、ねじの締付、シール材、チューブの差込、周辺空間を守り、現場で曲げやすい位置だけを理由に配管を決めません。取付方式を変えて再試験なしに「同じ設定値が使える」と判断しないことが重要です。
特に細いチューブ、長い配管、消音器の目詰まりは、絞り弁以外のボトルネックになります。SMCの流量特性資料が説明するように、実速度は回路の組合せで決まります。FATで短い仮配管を使い、SATで長い本設配管へ替えるなら、同じ型式・つまみ位置でも測定をやり直します。バルブのマニホールド変更やサイレンサ追加も同様です。
また、自由流れ方向は「抵抗ゼロ」ではありません。候補品の制御流れと自由流れのデータを別々に確認します。片方向で詰まっているのか、逆止弁が意図どおり動いていないのかを切り分けるには、ポートごとの圧力観測が役立ちます。検査用の圧力計接続点を確保しておくと、SAT後の保全にも使えます。ただし測定点の追加が配管容積や漏れ箇所を増やすため、恒久実装は設計審査で決めます。
タイ工場で確認する環境条件
設備の設置場所が高温、洗浄、水分、油ミスト、粉じんにさらされる場合は、型式の使用温度、流体条件、材料、耐食性、保護方法を仕様書で確認します。タイという国名だけから特定の温度・湿度を決め打ちしません。実際の盤内・機械近傍の測定値と洗浄手順を渡し、その条件でメーカーが許容する品番を選びます。保全部門には、現地調達できる継手・チューブ寸法、交換品番、設定記録方法を確認します。
空気品質も速度の再現性に関わります。水分や異物は絞りや逆止部に影響し得ます。どのフィルタとドライヤが必要かは、シリンダや弁を含むメーカー仕様と設備全体の空圧設計によって決めます。スピードコントローラ単体の交換で供給空気の問題を覆い隠さないようにします。
見積依頼書に書くべき選定条件
RFPでは「速度調整弁一式」ではなく、運動の達成条件と回路の境界を伝えます。候補メーカーに、型式と流れ方向、流量曲線の試験条件、取付方法、対応チューブ、調整・ロック機構、使用環境、予備品の型番を記載してもらいます。発注者は、どの動作・ワーク・供給圧で何を検証するかを固定します。価格比較は同じ範囲、同じ検査内容、同じ保守条件で行わなければ意味がありません。
| RFP欄 | 具体的に記載すること | 回答で確認するもの |
|---|---|---|
| 対象軸 | シリンダ型式、ストローク、水平/垂直、ワーク質量範囲 | 適用できる理由と除外条件 |
| 速度 | 伸び・戻りの目標と許容範囲、測定開始・終了位置 | 選定計算または同等の試験条件 |
| 空圧回路 | バルブ、圧力範囲、チューブ長と径、サイレンサ | 候補の流量データと回路図 |
| 方式 | メータアウト/メータイン、二方向調整の要否 | 部品番号ごとの制御流れ方向 |
| 設置 | ポート直付け/インライン、保守スペース、環境 | 外形図、取扱説明書、交換方法 |
| 安全 | 停止・再起動・圧力低下時の設計責任と試験 | リスク評価と適用する別部品 |
| 受入 | FAT/SATの条件、測定回数、記録形式 | 試験計画、合否判定表 |
メーカーが提示するカタログ値だけで複数ブランドを横並びにする場合、圧力差や標準状態が違うことがあります。流量グラフの測定条件まで読んでから候補を比較します。メータインとメータアウトでは絞る方向が違うため、比較対象は「価格の安い弁」ではなく、要求した方向と調整範囲を満たす回路です。
見積の抜けを防ぐ責任分担
機械設計者は負荷・ストローク・端点への衝突を、電気設計者は電磁弁指令・インターロックを、空圧設計者は圧力・流量・残圧を、保全部門は交換と再調整を確認します。SIerまたは設備メーカーが全体を請け負う場合でも、誰がどの試験を記録して提出するかを契約の添付資料に落とします。試運転で速度を合わせる担当者だけに決定権を集中させると、異常時の課題が見えにくくなります。
FATで測ること:速度、再現性、異常からの復帰
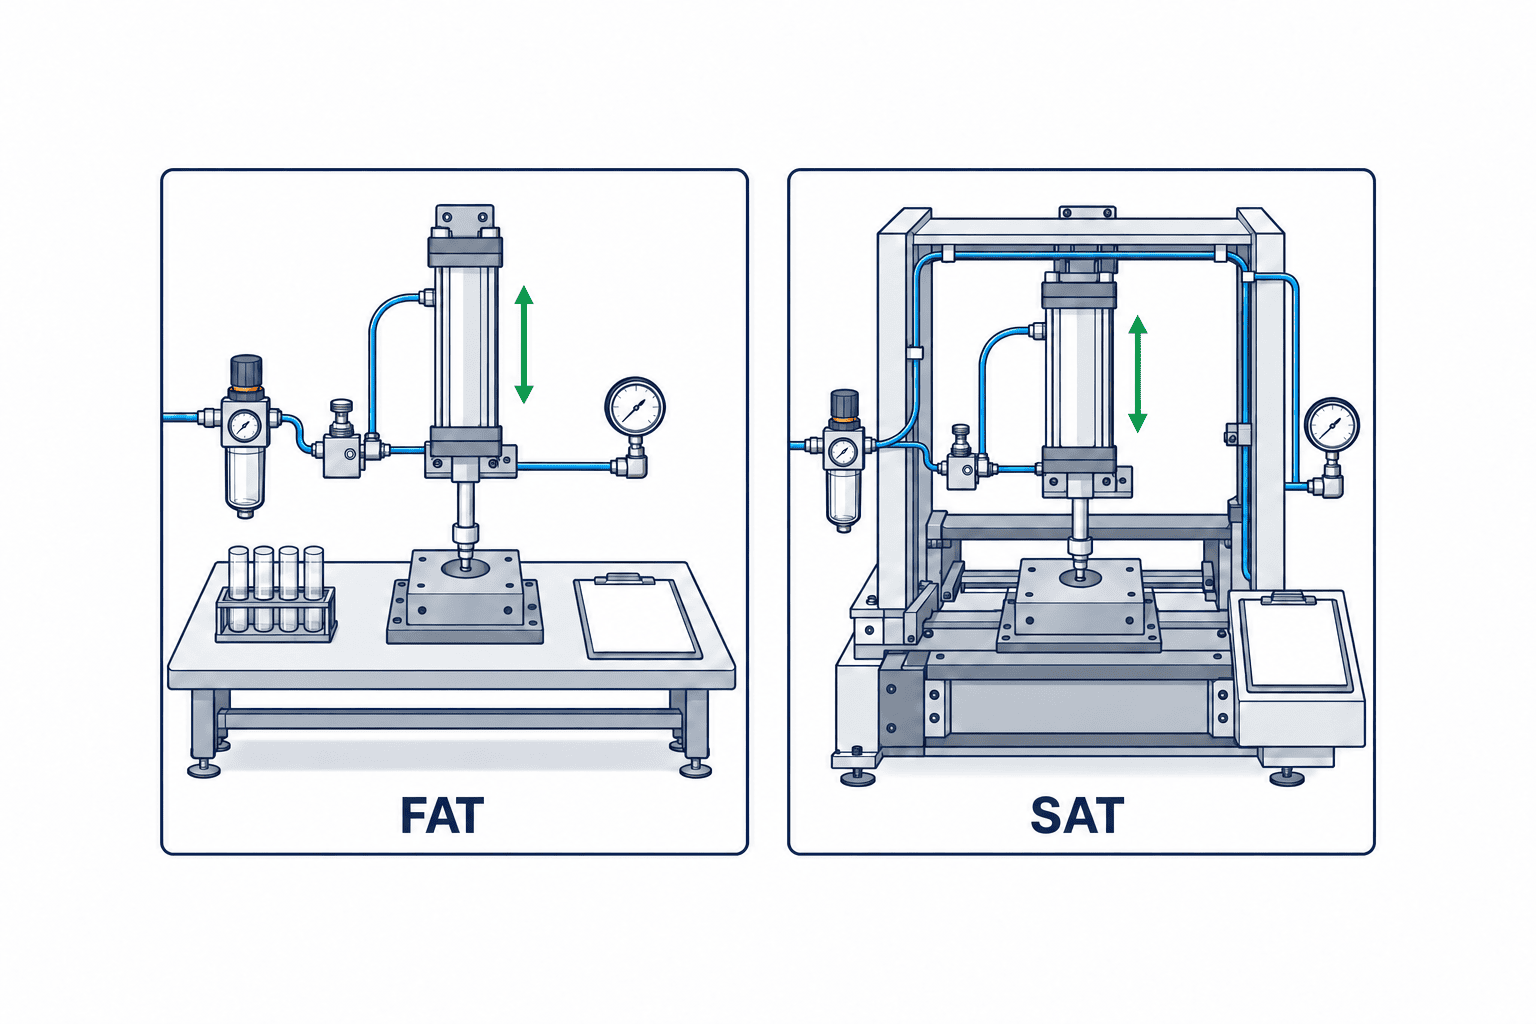
FATは工場出荷前に候補回路の設計意図を確認する機会です。弁とシリンダだけの机上確認ではなく、本番と同じ配管長、サイレンサ、ワークまたは模擬負荷で確認します。FATで本設条件を再現できない項目は、未検証として明示し、SATでの合格条件を残します。
- 型式と方向:部品表、回路図、現物の流れ方向、調整対象の伸び・戻りを突き合わせます。
- 条件固定:供給圧、負荷、ワーク姿勢、潤滑・ガイド状態、周囲条件を記録します。
- 速度測定:設定した開始・終了位置で複数回の伸び・戻り時間を取り、許容範囲を評価します。
- 微調整:目標速度の前後で安定して設定できるか、ロック後に変わらないか確認します。
- 端点と接触:ストローク端の衝撃、ワークずれ、治具との干渉を観察します。
- 変動条件:許された圧力範囲とワーク質量範囲で同じ判定を繰り返します。
- 異常と復帰:エア遮断、再加圧、非常停止後の手順を、リスク評価の範囲で検証します。
合否値は装置要求から決め、ここに汎用の秒数や流量を押し付けません。速度を測る位置も固定します。単にPLCの出力ONからセンサーONまでを測ると、電磁弁の応答やセンサー位置を含んだ時間です。その値を「シリンダの実ストローク時間」と呼ぶなら、測定境界を定義しなければなりません。可能なら動画や変位測定とPLCログを併用し、差が出た理由を説明できる状態にします。
SATで再確認すること:据付後の差を受け入れるか
SATは現地据付後の実運転条件で検証します。FAT後にチューブ長、供給圧の変動、弁の配置、サイレンサ、ワークの表面、ガイドの摩擦が変われば、速度も変わり得ます。FATの設定位置を出発点にして同じ試験を繰り返し、必要な再調整を記録します。再調整が大きい場合、なぜ差が生じたかを調べ、設定値だけを書き換えて終わらせません。
SAT記録には、部品番号、製造番号または管理番号、取付位置、制御方向、調整位置、ロック状態、実測時間、負荷、供給圧、測定日、試験者を含めます。値を保持する場所は図面・保全システム・機械に貼る設定票など、現場で更新できる媒体にします。交換後に同じつまみ位置へ戻せても、実運動の再測定は必要です。
トラブル時の切り分け
| 症状 | 先に確認すること | 対応の判断 |
|---|---|---|
| 全開でも遅い | 供給圧、弁・サイレンサ・継手・チューブの絞り、負荷 | 単体弁を大型化する前に回路全体を点検 |
| 少し回すと急に速い | 低流量域の特性、候補サイズ、ロックの有無 | 必要速度域で調整しやすい型式へ再選定 |
| 伸びと戻りで差が大きい | どちらのポートが排気か、両方向の設定、ロッド側面積 | 伸び・戻りを独立して測り、仕様と照合 |
| 負荷で速度が乱れる | 姿勢、重力方向、摩擦、ガイド、供給圧 | 運動条件と安全設計を見直す |
| 再起動で急動作 | 残圧、再加圧手順、弁位置、保持機構 | 運転停止・復帰のリスク評価を優先 |
既存の部品選定記事とどう使い分けるか
方式変更を判断するための小さな比較試験
既設設備で「いまはメータインだがメータアウトへ替えるべきか」という相談を受けたら、つまみだけを逆向きの製品に換えて本番投入するのではなく、変更前の基準を残します。まず現行回路の図と部品番号を確認し、伸び・戻りそれぞれの運動時間、ワークずれ、端点衝撃、供給圧を同時に記録します。ワークなしだけでは、加速方向と負荷の影響を見落とします。一定のワーク質量で、通常圧と許容される低圧側の双方を確認します。目視だけで「滑らか」と判定せず、動画と時刻ログを保存します。
次にメーカーが当該シリンダに認める回路の範囲で候補を仮設し、同じ条件で比較します。メータアウト側へ変更すると、排気を絞ることで動きが落ち着く可能性がありますが、端点付近の挙動、背圧、戻り側の速度も変わります。メータインが有利な特殊用途を一律に排除しないためにも、現物で「要求に対して何が改善し、何が悪化したか」を記録します。採用後は回路図、部品表、設定票と交換手順を同時に改訂します。単なる調整つまみの位置変更として扱うと、次の保全時に旧回路へ戻る恐れがあります。
速度が合ってもタクトだけで採用しない
設備のタクトは、シリンダの伸び・戻り時間だけで決まりません。センサー確認、ワーク把持、真空成立、ロボット待機、搬送物の到着、次工程からの許可信号が直列に入る場合があります。たとえば伸びだけを0.1秒短くしても、別工程の待ち時間が支配的ならライン能力は変わりません。一方、速度を上げた結果としてワークの振れや端点衝撃が増えれば、不良や停止を増やす可能性があります。速度調整の評価では、軸単体の時間と装置・ラインのサイクル時間を別の指標にし、品質と保守への影響も見るべきです。
既存装置の改善要求では「現状を何%速くするか」だけをRFPに書かず、ワーク品質と他軸の干渉を含めた達成条件を提示します。サイクル改善が必要なら、弁の大径化より配管経路、センサー配置、制御シーケンスの見直しが効く場合もあります。これは個別設備の測定から判断することであり、スピードコントローラ交換が不要だと決めつける理由ではありません。
保全引継ぎで残す設定の「理由」
保全担当者には「つまみ3回転」という数字だけでなく、その設定でどの負荷条件の何秒を満たしたかを渡します。部品交換時の手順は、エアを安全に遮断し残圧を処理する方法、交換品の型式照合、チューブ接続と漏れ確認、低速からの再調整、伸び・戻りの実測、異常復帰の確認までを含めます。具体的な遮断・残圧処理は装置の安全手順とメーカー説明書に従います。誰でも手で回せるつまみは便利ですが、現場の善意の微調整で品質条件を失いやすい部位でもあります。
予備品を登録するときは接続ねじとチューブ径に加え、制御流れ方向を型式レベルで固定します。外形が似たメータイン品とメータアウト品を入れ替えると、設定位置の意味が逆転します。現場でのラベルは短くても、「EXTEND」「RETRACT」と該当する動作を示し、図面にはポート側と流れ方向を記載します。二言語で運用する工場では、図と現物の番号を共通識別子にすると、翻訳の違いが作業判断へ入りにくくなります。
仕入先比較では納期と交換性も同じ表に置く
タイ工場で部品を選ぶ際は、メーカー本体の納期だけでなく、現地代理店経由での交換品の入手、互換継手、保守用の資料、技術問い合わせ先も比較します。候補Aは部品価格が低くても、交換のたびに配管を作り直すなら停止時間が増えます。候補Bはインジケータ付きでも、必要速度域が調整目盛りの端に集中するなら再現性の利点を発揮しません。見積表には本体価格、必要な継手・ブラケット、設置作業、試験、予備品、交換時の再調整を分けて記載します。実際の総額や停止損失は設備ごとに算出し、一般化した金額を当てはめません。
シリンダ内径や駆動方式から決めたい場合は、エアシリンダー選定の基準を先に参照してください。スピードコントローラは、適切なシリンダ選定と案内・負荷検討の後に速度を合わせるための部品です。電磁弁のポート構成やPLC出力を確認したい場合は、空圧電磁弁の選定と本稿の回路条件を一緒に読むと、バルブ側の流量制限と排気経路を見落としにくくなります。
よくある質問
空圧スピードコントローラはメータアウトを選べば必ず安定しますか?
いいえ。メータアウトは一般的な候補ですが、シリンダの型式、負荷の向き、ガイド摩擦、圧力、配管によって挙動は変わります。対象メーカーの回路例を確認し、実負荷で伸びと戻りを測定してください。安全停止や垂直軸保持の代替にはなりません。
空圧スピードコントローラの必要流量はストローク時間だけで計算できますか?
できません。ストローク時間から区間平均速度は計算できますが、空気の圧縮性、シリンダ寸法、圧力、回路抵抗を考慮する必要があります。候補品のカタログ流量も測定圧力差と単位をそろえて比較し、実機で検証します。
インライン型とシリンダ直付け型は同じ設定値を使えますか?
一律には使えません。取付位置と配管容積が変わるため、同じ品番・つまみ位置でも速度が変わる可能性があります。設置条件を変更したら、FAT/SATの測定境界に従い再測定します。
調整つまみをロックすればFAT/SATは不要ですか?
ロックは誤操作や振動による設定変更を減らすための手段で、目標速度や異常時挙動の証拠ではありません。設定位置と実際の運動の両方を記録してください。
まとめ
空圧スピードコントローラの選定では、メータアウトかメータインかという方式だけでなく、伸び・戻りの負荷条件、弁・チューブ・サイレンサを含む流路、調整域、停止と再起動の挙動を一つの仕様として扱います。カタログ流量の単位と試験条件をそろえ、FATで回路を確認し、SATで現地据付後の速度と設定を再測定します。垂直軸の保持や安全停止は、速度調整とは別の設計課題としてリスク評価に組み込みます。
タイ工場で既設シリンダの速度が安定しない、新しい自動機の空圧回路を発注したい、といった検討段階でも、シリンダ・電磁弁・配管の現状が分かれば論点を整理できます。TOMAS TECHへのお問い合わせから、対象の運動と困っている条件をご相談ください。
参考情報
- Festo, Possible applications one-way flow control valves — 給気・排気の一方向流量制御と標準流量の測定条件。
- Festo, One-way flow control valve VFOE — 排気型・給気型の区別と取付用途。
- SMC, Speed Controller Flow Rate Characteristics — 開度特性、回路要素の組合せによる速度への影響。
- SMC, CA2 Series Operation Manual — 対象シリンダでのメータイン/メータアウトと調整上の注意。
- SMC, ASD-A Dual Speed Controller — 給気・排気を併用する製品例と予期しない始動への対応説明。
- ISO 4414:2010 — 空圧システムと構成部品の一般規則・安全要求事項の範囲。


