


レトルト殺菌の記録システム導入で最初に整理すること
缶詰ツナ、レトルトパウチ食品、ウェットペットフードの工場では、殺菌の記録がいまもチャート紙と手書きの記録票で残り、品質管理(QC)の担当者がExcelに転記している場合があります。本記事は、レトルト殺菌 記録システム 導入を検討している品質保証、生産技術、工場長の方と、設備や記録システムを発注する立場の方に向けた実務ガイドです。
チャート紙とExcel転記の現場では、次のようなことが起きやすくなります。
- 監査や客先の問い合わせのたびに、該当日の釜のチャート紙を保管庫から探し出す。
- 「F0値」が記録計の画面に出ている数字なのか、製品の最冷点の値なのか、社内で説明がそろわない。
- 逸脱が起きたロットの判定と記録が、特定の担当者の経験と記憶に依存している。
本記事では、レトルト殺菌の記録システムを「温度のグラフを電子化すること」とは考えません。次の4つを一体で設計するものだと考えます。
- 釜、バスケット、製品コード、ロットと結び付いた、1回ごとの殺菌記録(温度、圧力、時間、ベント、臨界因子、F0値)
- 逸脱の自動検出と、通常の記録とは別の逸脱記録
- 1営業日以内のレビューと、出荷判定への接続
- 校正とバリデーションの記録との結び付き
この考え方の根拠は、主に米国の規則にあります。米国の 21 CFR 113.100 は、記録項目、実処理後1営業日以内のレビュー、保管期間、電子記録の条件を定めています。21 CFR 113.89 は、逸脱を別ファイルに記録し、再殺菌か評価のどちらかを行うことを求めています。21 CFR 113.40 は、記録計とデータロガーの要件を置いています。タイでは、2026年5月に施行された保健省告示第469号が、低酸性食品の殺菌要件を維持しました。日本では、厚生労働省の資料によると、容器包装詰加圧加熱殺菌食品について、中心部120°Cで4分間またはこれと同等以上の加熱が求められています。
なお、工場全体のトレーサビリティの設計は食品工場 トレーサビリティシステム|RFPと90日導入で扱っています。本記事は殺菌工程の記録に絞ります。対象は静置式と回転式のバッチレトルトです。連続殺菌機、UHT、無菌充填、缶の巻締検査の技術詳細は扱いません。
本記事は特定の製品の推奨やランキングではありません。後半の費用と効果の試算は、この記事のための仮の数字です。また、殺菌条件そのもの(scheduled process)は、米国規則では有資格者が確立し(21 CFR 113.83)、タイ告示第469号では当該製造所での熱分布試験と熱浸透試験で定めるものです。本記事は条件の決め方ではなく、条件どおりに処理されたことを示す記録の仕組みを扱います。
なぜ今、タイの食品工場でレトルト殺菌の記録を見直すのか
タイ保健省告示第469号(2026年)
タイ保健省は、密封容器入り食品(อาหารในภาชนะบรรจุที่ปิดสนิท)に関する告示第469号(仏暦2569年)を出しました。告示日は2026年4月17日です。官報への掲載は2026年5月18日で、施行は掲載日の翌日の2026年5月19日です。この告示は、2013年6月26日付の第355号を廃止しました。
タイ食品医薬品局(Thai FDA)が公開した改正比較表によると、旧第355号は官報掲載から180日後の施行でしたが、第469号は即時に施行される形に変わりました。一方で、低酸性タイプの殺菌要件を定める第8条は、比較表で「据え置き(คงเดิม)」とされています。つまり、殺菌の考え方そのものは維持されています。
第13条は、輸出向けに製造する密封容器入り食品にはこの告示を適用しないと定めています。第14条は、第355号に基づいて食品登録番号を受けた製造者と輸入者が、その番号を引き続き使えると定めています。
本記事では、この告示を機に記録の仕組みを見直す意味は、規制の変化そのものよりも、殺菌要件と記録の関係をあらためて説明できる状態にしておくことにあると考えます。輸出向けの製品は第469号の対象外なので、仕向け先の規則で記録を説明することになります。米国向けであれば、後で述べる 21 CFR 113 が基準になります。
輸出の規模
背景として、市場の数字を短く確認します。Krungsri Research(2025年8月)によると、2024年のタイの缶詰ツナの輸出は、数量で54.87万トン(前年比32.0%増)、金額で23億米ドルでした。同じ資料によると、2023年の世界の缶詰および調製ツナ製品の輸出数量に占めるタイのシェアは28.2%で、世界1位でした。
ペットフードについては、The Nation Thailand(2026年8月3日)が、タイ商務省の貿易政策戦略局(TPSO)のデータとして次のように報じています。2025年通年のタイのペットフード輸出は32.8億米ドルで、前年比8.15%増でした。2025年通年の世界の輸出市場でのシェアは10.2%で、12.1%のドイツに次ぐ2位とされています。2026年1〜5月の5か月累計では14.3億米ドルで、前年同期比5.15%増でした。この5か月累計のうち、米国向けは30.22%を占めています。
これらは国全体の数字です。個々の工場の生産量や輸出比率を示すものではありません。ただ、米国をはじめとする輸出先の規則に沿って殺菌記録を説明する場面は、今後も続くと本記事では考えます。
レトルト殺菌の記録に何を残すのか(記録項目の整理)
記録システムを設計する出発点は、「何を記録するか」の一覧です。ここでは、項目が具体的に列挙されている米国の 21 CFR 113.100(a) を整理します。これは米国向けに輸出する工場に適用される米国規則の項目です。ただ、タイ国内向けや日本向けの製品でも、記録項目を棚卸しする際の参考になると本記事では考えます。
113.100(a) は、処理と製造の情報を、レトルトのオペレーターまたは指名された者が、観測した時点で記録様式に記入することを求めています。
| 区分 | 21 CFR 113.100(a) に挙がる項目 | 記録システムでの取り方の例(本記事の見解) |
|---|---|---|
| 共通 | 製品、コード番号、日付 | 製品マスターと生産指示から自動で引く |
| 共通 | レトルトまたは処理システムの番号 | 釜ごとの制御盤から自動で付ける |
| 共通 | 容器サイズ、コード区間あたりのおおよその容器数 | 生産指示とバスケットの積載記録から取る |
| 共通 | 初温 | 測定値を入力し、測定者と時刻を残す |
| 共通 | 実処理時間 | 制御盤の工程信号から自動で計算する |
| 共通 | 指示温度計と記録計の読み | 指示温度計の読みはオペレーターの入力、記録計の値は自動取得とし、両方を並べて残す |
| 静置式 | 蒸気開始の時刻、処理温度に達した時刻、蒸気停止の時刻、ベントの時間とベントで到達した温度 | 工程の区切りを制御盤の信号から自動で記録する |
| 回転式 | 凝縮水ブリーダーの機能、レトルトの回転速度、scheduled process が指定する場合のヘッドスペース、粘度、最大固形量、最小正味重量、固形分率 | 回転速度は自動取得、その他は入力と検査記録から引く |
| 臨界因子 | 巻締機の真空度、最大充填量または固形量など、scheduled process に指定された臨界因子 | 臨界因子ごとに入力欄と許容範囲を設け、範囲外を逸脱として扱う |
国際的な実施規範では、Codex の CAC/RCP 23-1979(低酸性および酸性化低酸性缶詰食品の衛生実施規範。1979年採択、1989年と1993年改訂、2011年編集上の修正)の 8.1 が、製品名、コードロット番号、レトルトと記録計チャートの識別、容器サイズ、最低初温、予定と実際の処理時間と温度、指示温度計と記録計の読みなどを記録様式に含めるよう推奨(should)しています。
この表を見ると、記録項目の多くは温度のグラフではなく、識別子、時刻、入力値であることがわかります。記録システムの導入で効果が出るのは、グラフの電子化よりも、これらを1回の殺菌ごとに1つの記録にまとめる部分だと本記事では考えます。
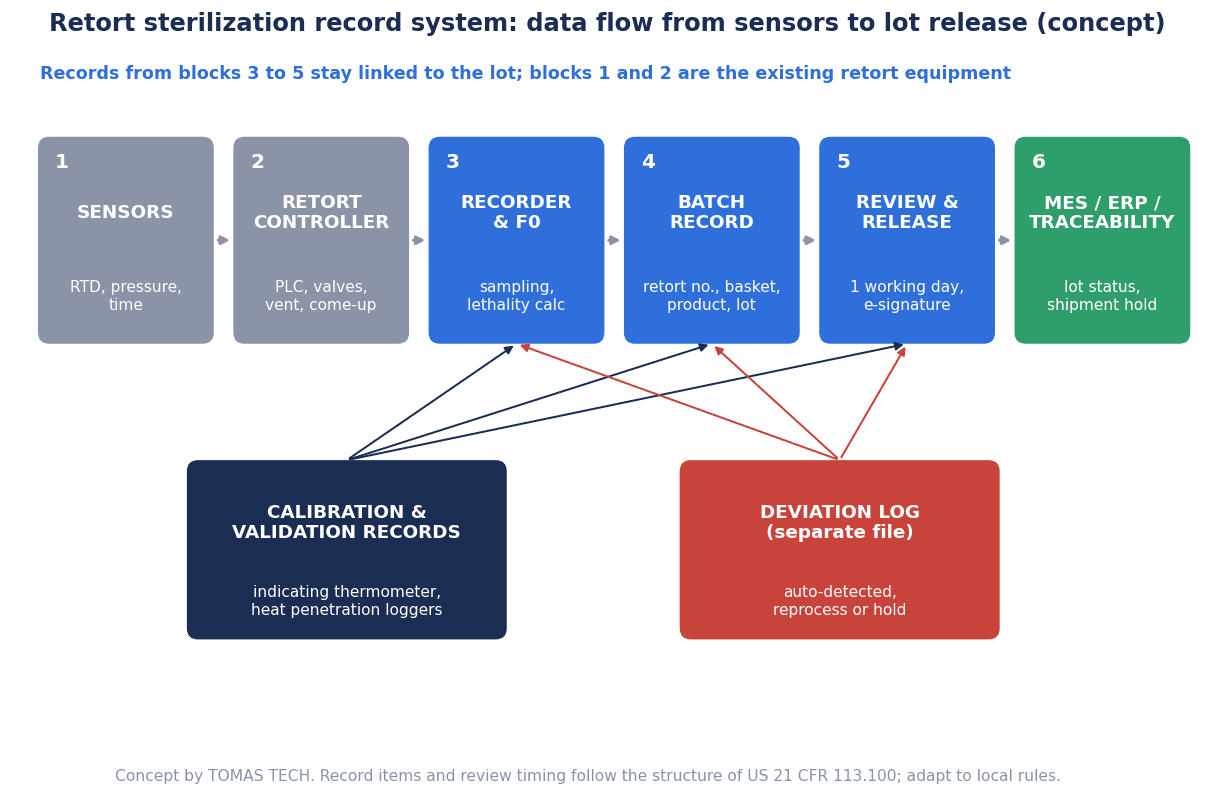
図1 記録システムの構成。1 SENSORS(測温抵抗体、圧力、時間)、2 RETORT CONTROLLER(PLC)、3 RECORDER & F0(サンプリング、殺菌価)、4 BATCH RECORD(釜番号、バスケット、製品、ロット)、5 REVIEW & RELEASE(1営業日、電子署名)、6 MES / ERP / TRACEABILITY の順に流れます。下段の CALIBRATION & VALIDATION RECORDS と DEVIATION LOG(別ファイル)が3〜5に結び付きます。
F0値とは何か:記録計のF0と製品最冷点のF0を分けて記録する
タイ告示469号での位置づけ
F0値は、タイ告示第469号では「ค่า F0 (Sterilizing value)」、つまり殺菌価という用語で出てきます。本記事では、F0値を「製品の最冷点が殺菌温度域にとどまった時間を、所定の基準温度での等価な分数に換算して積み上げた値」として、定性的に説明します。基準温度や換算の係数は、F0を計算する方法の一部です。記録システムでは、どの値を使って計算しているかを仕様書に明示させることが大切です。
告示第469号の第8条は、低酸性タイプの密封容器入り食品の製造者に、次のどちらかを求めています。
- 所定の温度と時間(Scheduled process)で加熱殺菌し、F0値を3分以上とすること。告示は、これを Clostridium botulinum の芽胞を破壊するのに十分な値と位置づけています。所定の温度と時間は、当該製造所で、殺菌機内の熱分布(Heat distribution)試験と熱浸透(Heat penetration)試験を、Thai FDA が定める基準と方法に従って実施して定める必要があります。
- 酸を加えて食品のpHを4.6以下に調整すること。
ここでいう低酸性タイプは、告示第6条でpH4.6超かつ水分活性0.85超と定義されています。
2つのF0を混同しない
社内でF0の説明がそろわない原因の多くは、性質の違う2つの値を同じ「F0」と呼んでいることにあると本記事では考えます。
- 記録計のF0: 釜の中の温度(測温点の温度)から計算した値です。毎回の殺菌で記録でき、日常の記録とレビューに使います。
- 製品最冷点のF0: 熱浸透試験で、製品の最冷点にロガーのプローブを入れて測った値です。scheduled process を決める根拠になります。
日常の記録は前者、殺菌条件の根拠は後者です。記録システムの画面と帳票で、この2つを別の名前で表示することを勧めます。たとえば「釜内温度からの計算値」「熱浸透試験の値」のように区別すると、監査で説明しやすくなります。
熱浸透試験に使う無線温度データロガーについて、各社は次のように説明しています(アルファベット順)。
- Ellab は、自社の TrackSense のページ(2026年2月公開)で、ケーブルなしでリアルタイムにデータを取得できる無線データロガーと説明しています。測定範囲はセンサーとロガーの種類により -80°C から +400°C で、用途に蒸気滅菌(Steam Sterilization)を挙げています。
- MadgeTech は、HiTemp140-FP と HiTemp140-FPST のデータシート(2026年1月の版と記載)で、プローブの測定範囲を -200°C から +260°C、ロガー本体は140°Cを超えられないと説明しています。蒸気滅菌の工程に適しているとし、ソフトウェアの機能として殺菌価(F0、PU)の計算式を挙げています。
- Thermo Fisher Scientific(オーストラリア)は、dataTaker DT80 の事例(2010年)で、熱電対のプローブをパウチの中心に入れ、そのパウチを釜の中の適切な位置に配置したと説明しています。プローブごとに部分的なF0を一定の間隔で計算し、累積したF0を画面に表示し、殺菌の終了後にCSVファイルで取り出して保管する構成です。ここでのプローブの本数や記録間隔は、この事例での設定です。
日本の考え方
日本では、厚生労働省の資料によると、容器包装詰加圧加熱殺菌食品について、中心部の温度を120°Cで4分間加熱する方法、またはこれと同等以上の効力を持つ方法での殺菌が求められています。「中心部」とあるように、ここでも基準になるのは製品の内部の温度です。なお、日本の通知で定義される「容器包装詰低酸性食品」は、pH4.6超かつ水分活性0.94超という閾値を使っています。タイ告示第469号の水分活性0.85とは異なるので、輸出先ごとの資料を混ぜないことが大切です。
殺菌条件は製品ごとに、米国規則では有資格者が、タイ告示では当該製造所の試験で定めます。記録システムの役割は、その条件が毎回満たされたことを示すことであり、F0の目標値を決めることではありません。
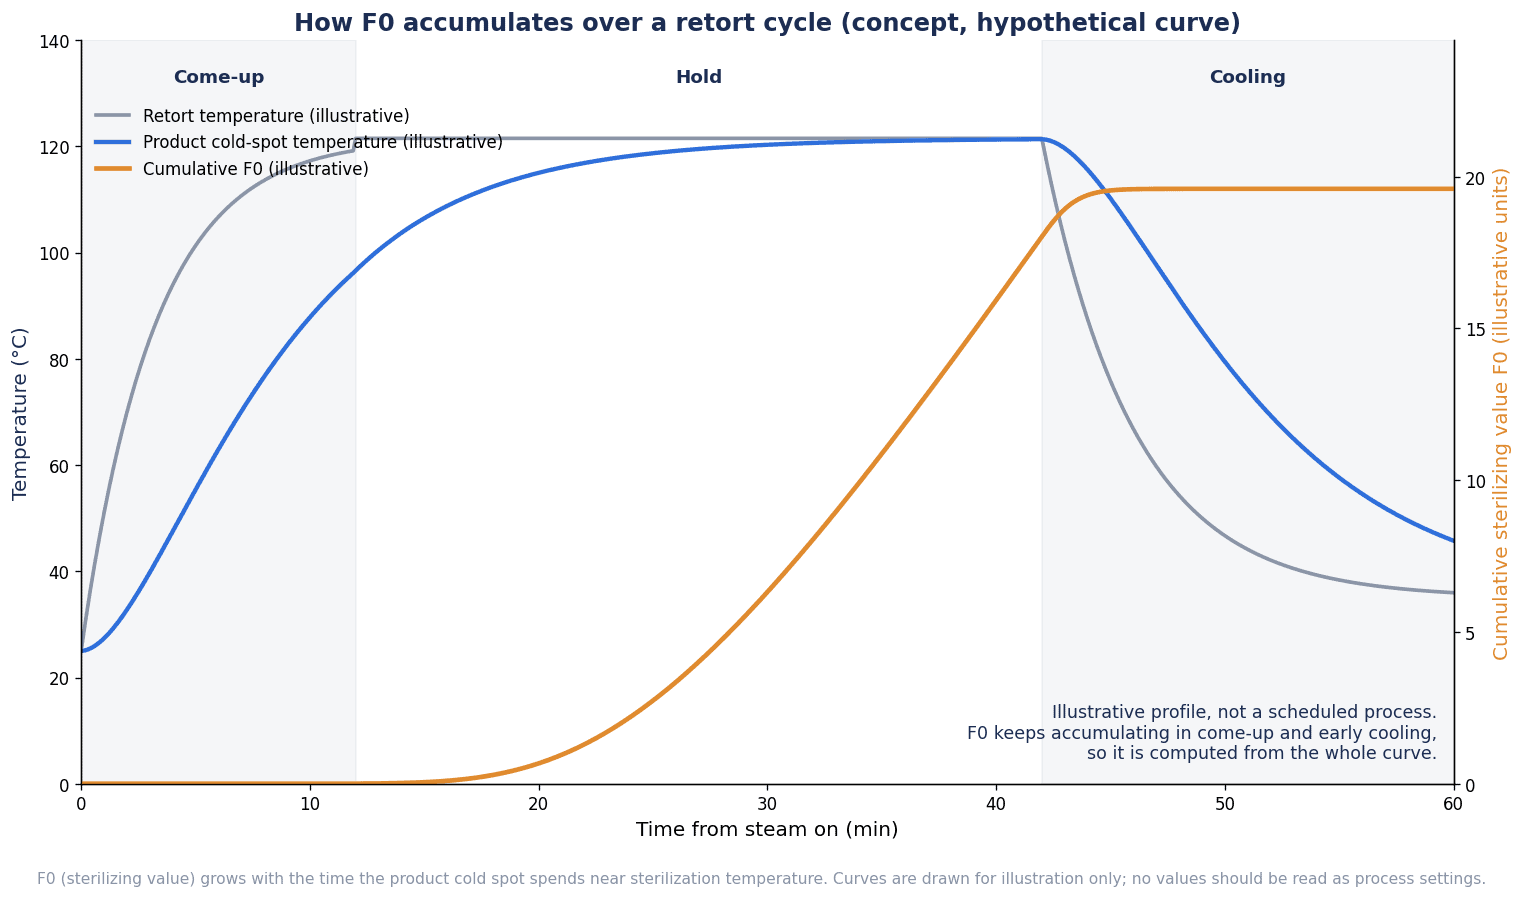
図2 仮の温度プロファイルと積算殺菌価の概念図です。概念図であり数値は読まないでください。昇温、保持、冷却の各区間で殺菌価が積み上がるので、F0値は保持時間だけでなく曲線全体から計算されます。
紙のチャートから電子記録へ:記録計とデータロガーに求められる条件
殺菌記録の電子化を進める際、米国向けの工場では 21 CFR 113.40 の機器要件を確認しておく必要があります。以下は、静置式レトルトで蒸気加圧の場合を定める 113.40(a) の内容です。熱水加圧の場合を定める 113.40(b) にも、同じ数値の文言があります。
| 項目 | 21 CFR 113.40(a) の内容 | 要求の強さ |
|---|---|---|
| 指示温度計の精度 | 1°F(0.5°C) | shall(義務) |
| 指示温度計の校正 | NIST などの国家計量機関にトレーサブルな基準器で、設置時と以後少なくとも年1回、必要ならそれ以上 | shall(義務) |
| 基準計器 | 殺菌温度を示す基準は指示温度計であり、記録計ではない | shall(義務) |
| 記録計チャートの目盛 | 処理温度の上下10°F(5°C)の範囲で、目盛は2°F(1°C)以内 | shall(義務) |
| データロガーなどのデジタル記録 | 使用してよい。処理時間と処理温度のパラメータが満たされたことを保証できる間隔で記録する | shall(義務) |
| 記録計の調整 | 処理中は指示温度計とできるだけ一致させ、指示温度計より高く読んではならない。無権限の調整を防ぐ手段を設ける | shall(義務) |
| 圧力計の精度 | 2 psi(13.8 kPa)以下 | should(推奨) |
| 臨界因子の記録 | 十分な頻度で処理記録に測定と記録を行う | shall(義務) |
| 臨界因子の記録間隔 | 15分を超えない間隔 | should(推奨) |
ここで押さえておきたいのは、データロガーの記録間隔について、113.40 は具体的な秒数を定めず、「処理時間と処理温度が満たされたことを保証できる間隔」としている点です。記録間隔は、scheduled process と工程の変化の速さを踏まえて、工場側が根拠を持って決めることになります。
電子記録そのものについては、21 CFR 113.100(h) が、Part 11 に準拠していれば電子的に保管してよいとしています。21 CFR 11.10 は、クローズドシステムの管理として次のような要件を挙げています。
- システムのバリデーション(正確性、信頼性、意図した性能の一貫性、無効な記録や改変された記録を見分ける能力)
- 保管期間を通じて、記録を正確かつすぐに取り出せるように保護すること
- システムへのアクセスを権限のある人に限ること
- 記録の作成、変更、削除の操作を、日時とともに独立して残す、コンピューターが生成するタイムスタンプ付きの監査証跡。記録の変更で前の情報を見えなくしてはならず、監査証跡は対象の電子記録と同じ期間以上保管する
製品の例として、Thermo Fisher Scientific(オーストラリア)は、2010年の dataTaker の事例で、DT80 の機能としてWebサーバーとFTPサーバーの内蔵、Modbus のスレーブとマスターの機能によるSCADAとの接続を挙げています。
Yokogawa は、S&B Sankyo(静岡県焼津市でレトルトパウチや缶詰のカレーなどを製造)の事例ページ(日付記載なし)で、殺菌工程の温度と圧力を GX20 ペーパーレスレコーダで監視していると紹介しています。同社によると、殺菌の終了後に記録データをネットワーク経由のFTPでハードディスクへ自動送信する構成です。同じページでは、ユーザーが以前はチャート記録計を使っており、紙の量が膨大で、古い紙は劣化して読みにくかったと述べています。
センサーの種類(Pt100、熱電対)や保護管の選び方は、工場の温度センサー選定|熱電対とPt100、保護管・校正とRFPで扱っています。記録システムの側では、どのセンサーの値を「記録計の値」として扱うのかを、釜ごとに定義しておくことが出発点になります。
釜、バスケット、製品、ロットをどう紐付けるか(殺菌工程のトレーサビリティ)
殺菌工程のトレーサビリティの中心は識別子の設計です。21 CFR 113.100(b) は、記録計の記録を日付やレトルト番号などで識別し、処理したロットの記録と対応付けられるようにすることを求めています。また 113.87(e) は、記録計の記録上の時刻を、処理記録の時刻と対応させることを求めています。
本記事では、少なくとも次の識別子を1回の殺菌ごとに持たせる設計を考えます。
| 識別子 | 役割 | 付け方の例(本記事の見解) |
|---|---|---|
| 殺菌バッチID | 1回の殺菌を一意に表す | 釜番号と開始時刻から自動で採番する |
| 釜番号 | どの設備で処理したか | 制御盤ごとに固定で付ける |
| バスケット(台車)番号 | どの容器群が入っていたか | バスケットのラベルをスキャンする |
| 製品コード | 何を処理したか | 生産指示から引く |
| 製造ロット | 出荷と回収の単位 | 充填工程のロットを引き継ぐ |
| 充填ライン | 上流の工程とのつながり | 充填記録から引く |
| 殺菌前後の状態 | 未殺菌品の混入を防ぐ | 殺菌完了でバスケットの状態を切り替える |
最後の「殺菌前後の状態」は、21 CFR 113.87(b) と関係します。この条項は、未殺菌の製品がレトルト工程を迂回しないよう、レトルト室での製品の流れを管理する仕組みを求めています。殺菌済みの製品が入ったバスケットや台車は、熱感応インジケーターなどの有効な方法で明確に表示し、目視で確認することとされています。記録システムでバスケットの状態を管理しても、現場の熱感応インジケーターと目視確認は残すべきだと本記事では考えます。電子の状態表示は、現物の表示を置き換えるものではなく、照合の手段です。
識別子がそろうと、「この釜番号のこの回の殺菌に入っていたロットはどれか」「このロットはどの釜で何時に処理されたか」の両方向に照会できます。回収を想定した照会の手順と受入基準は模擬回収テストとトレーサビリティ導入|タイ工場のRFP・受入基準で整理しています。ロット番号と賞味期限の管理を生産管理の側でどう持つかは、食品工場の生産管理システム選び方|賞味期限とロット管理が参考になります。
レトルトの逸脱をどう検出し、どう記録するか(逸脱管理)
レトルトの逸脱管理の基準として、米国の 21 CFR 113.89 は次のように定めています。処理が scheduled process に満たなかった場合、または臨界因子が管理を外れた場合、商業的な加工業者は次のどちらかを行います。
- 該当する部分を全量再殺菌し、再殺菌の条件を完全に記録する。
- 該当する部分を隔離し、有能な処理権限者(competent processing authority)による評価に回す。評価の手順と結果を記録する。
さらに、scheduled process の最低要件を満たさなかった逸脱はすべて記録し、逸脱と取った措置を詳しく記した別ファイル(または該当データを特定するログ)にまとめることとされています。Codex CAC/RCP 23-1979 の 7.8.1 も、隔離したうえで再殺菌するか、有能な処理の専門家が記録を評価し、評価の手順、結果、製品への措置を記録するよう推奨しています。
FDAの検査ガイド(取得2026年10月16日)は、すべての逸脱は加工業者が検出し、適切に扱わなければならないとしています。処理権限者が「これを逸脱として評価すべきか」を助言することは多いものの、最終的に逸脱の適切な扱いに責任を負うのは加工業者だとも書いています。
本記事では、ここで線を引いて考えます。逸脱かどうか、製品をどう扱うかを判定するのは処理権限者と工場の責任者です。記録システムが担うのは、逸脱を見逃さずに検出し、該当ロットを確実に隔離の状態にし、判定と措置を別記録として残すことです。
記録システムで検出対象にする事象の例を挙げます。
- 処理温度が scheduled process の値を下回った
- 処理時間が予定に満たなかった
- ベントの手順(時間と到達温度)が予定どおりでなかった
- 臨界因子(初温、充填量など)が許容範囲を外れた
- 記録が欠測した、停電や通信断があった
逸脱を検出したら、システムは該当の殺菌バッチIDに紐付くロットを自動で「保留」にし、逸脱記録を起票します。逸脱記録には、検出した事象、時刻、対象ロット、判定者、判定の根拠、措置(再殺菌の条件または評価の結果)を残します。通常の殺菌記録とは別の一覧で管理し、相互にリンクさせます。
なお、逸脱中に処理条件をその場で補正する方式も研究されています。米国特許 6,472,008 に記載の方式は、実際の釜の温度から時間と温度のプロファイルを組み立て、温度逸脱の間に予定の加熱時間で得られる殺菌価を予測し、目標の殺菌価を満たすよう処理時間や温度を再設定するものです。こうした機能を使う場合も、補正の結果を逸脱記録に残し、処理権限者の評価の対象にすることが前提になると本記事では考えます。
レビューと出荷判定:1営業日以内、出荷前に確認する
21 CFR 113.100(b) は、レビューについて次のように定めています。
- オペレーターまたは指名された者は、各記録様式に署名またはイニシャルを記入する。
- 実処理から1営業日以内、かつ出荷または流通への出荷判定の前に、適切な訓練または経験を持つ工場管理者の代表が、すべての処理と製造の記録を確認する。確認の目的は、記録が完全であること、製品が scheduled process を受けたことを確かめることです。
- 記録計の記録を含むすべての記録に、レビュー者が署名またはイニシャルと日付を記入する。
記録システムでは、このレビューを画面上のワークフローにできます。殺菌が終わると記録が「レビュー待ち」の一覧に入り、レビュー者が項目の欠けと逸脱の有無を確認して電子署名します。米国向けの工場で電子署名を使う場合は、21 CFR 11.10 のアクセス制限と監査証跡の要件を満たす必要があります。タイ国内向けや日本向けでも、同じ水準を仕様に入れておくと監査で説明しやすいと本記事では考えます。
本記事では、次の2点をシステムで支えることを勧めます。
- 期限の見える化: 実処理から1営業日以内という期限を、殺菌バッチごとに表示し、期限が近いものを強調する。
- 出荷判定との連動: レビューが済んでいないロット、逸脱記録が未完了のロットは、MESや出荷システムで出荷できない状態にしておく。
レビューの過程で記録を訂正する場合は、元の値、訂正後の値、理由、訂正者、承認者を残す仕組みが必要です。訂正と承認の履歴の設計は製造業の生産実績訂正・承認システム導入|履歴とERP連携の設計で詳しく扱っています。殺菌記録でも同じ考え方が使えます。
校正とバリデーションの記録を日常の殺菌記録につなぐ
日常の殺菌記録が信頼できるかどうかは、計器の校正と、殺菌条件を決めた試験の記録に支えられています。
21 CFR 113.40(a) は、静置式レトルトの蒸気加圧の場合、指示温度計を、国家計量機関にトレーサブルな基準器で設置時と以後少なくとも年1回校正することを求めています(shall)。記録計は指示温度計より高く読まないよう調整することも求めています。タイ告示第469号の第8条は、所定の温度と時間を、当該製造所での熱分布試験と熱浸透試験によって定めることを求めています。
本記事では、殺菌記録とこれらの記録を次のように結び付ける設計を考えます。
- 殺菌記録に、その時点で使っていた指示温度計と記録計の計器IDを残す。
- 計器IDから、最新の校正日、次回の期限、校正結果をたどれるようにする。
- 校正期限を過ぎた計器が付いた釜で殺菌を開始しようとしたら、警告を出す。
- 製品コードと釜番号の組み合わせごとに、根拠になった熱分布試験と熱浸透試験の記録(試験日、試験者、使ったロガーの型式)を紐付ける。
熱浸透試験に使う無線データロガーの測定範囲は、各社が型式ごとに説明しています。前の章で挙げた Ellab と MadgeTech のように、範囲はセンサーとロガーの種類で変わります。試験記録には型式と範囲を残しておくと、後で根拠をたどりやすくなります。
校正の期限管理と記録の仕組みそのものは、校正管理システムで防ぐタイ工場の測定器期限切れと監査指摘リスクで扱っています。殺菌記録システムの側では、校正管理システムと計器IDでつなぐことを要件にしておくと、二重の台帳を作らずに済みます。
記録サーバー、ヒストリアン、MESとの連携(レトルト MES 連携)
殺菌記録のデータは、たとえば次のような流れで扱います。
- 釜ごとのPLCまたは制御盤が、温度、圧力、工程の区切り(蒸気開始、処理温度到達、蒸気停止、ベント)を出力する。
- 記録サーバー(ヒストリアン)が、時系列のデータを決めた間隔で収集し、F0値を計算する。
- 殺菌バッチ記録が、時系列データ、識別子、入力値、逸脱、レビューをまとめる。
- MESやERPが、ロットの状態(保留、レビュー済み、出荷可)を受け取る。
時系列データの収集と長期保管の仕組みは、産業用ヒストリアン導入|選定比較とタイ工場のRFP・受入試験で比較しています。殺菌記録の場合、ヒストリアンに入れた生データとは別に、1回の殺菌ごとの記録を確定版として固定し、その後の変更は監査証跡に残す設計が必要だと本記事では考えます。
レトルトとMESの連携で特に注意したいのが、時刻と欠測です。
時刻: 21 CFR 113.87(e) は、記録計の記録上の時刻を処理記録の時刻と対応させることを求めています。制御盤、記録サーバー、MES、オペレーターの入力端末の時計がずれていると、どの記録がどのロットの処理中のものかを説明しにくくなります。工場内の時刻同期の方式と受入試験は工場の時刻同期導入|PTPとNTPの選び方とタイ工場の受入試験で扱っています。
欠測: 通信断や停電で記録が途切れると、その区間に処理温度が保たれていたことを示せなくなります。制御盤側でデータをバッファーし、復旧後にサーバーへ送る仕組みと、欠測が残った場合に逸脱として扱うルールの両方が要ります。欠測の検知と補完の設計は工場センサーデータ欠測対策の導入|RFP・FAT・SATで決める受入基準で詳しく整理しています。
殺菌記録の保管と監査対応
米国規則の保管期間
21 CFR 113.100(g) は、記録の保管を次のように定めています。
- 製造日から1年以上、加工工場で保管する。
- その後さらに2年間、加工工場または合理的にアクセスできる別の場所で保管する。
つまり、米国規則のもとでは合計3年間の保管になりますが、最初の1年は工場での保管が条件です。電子記録で保管する場合は、113.100(h) により Part 11 への準拠が条件です。21 CFR 11.10(e) は、監査証跡も対象の電子記録と同じ期間以上保管することを求めています。電子化した場合、記録本体だけでなく監査証跡の保管期間も設計に入れる必要があります。
タイと日本の扱い
タイ告示第469号の本文と改正比較表では、記録の保存年数や記録項目を定める規定は、本記事では確認できていません。第11条は、販売目的の製造者と輸入者に、食品の製造方法、製造機器、保存に関する保健省告示に従うことを求めています。記録に関する要件はこの一般参照の先の告示で定められている可能性がありますが、その内容は本記事では確認できていません。日本の保管期間についても、本記事では確認できていません。
そのため本記事では、タイ国内向けの製品や日本向けの製品の保管期間は、該当する告示や客先の要求事項を個別に確認したうえで設定することを勧めます。記録システムの側では、製品や仕向け先ごとに保管期間を設定できるようにしておくと、要件が分かれていても対応しやすくなります。
監査の場面では、「このロットの殺菌記録を見せてください」という依頼に、ロット番号から殺菌バッチ記録、逸脱記録、レビューの署名、計器の校正記録までを一続きで出せることが目標になります。
タイの工場で起きやすいつまずき
ここからは、記録システムの導入を検討する際に気をつけたい点を、本記事の見解としてまとめます。
Excel転記の残存: 記録システムを入れても、帳票の様式が変わらず、結局Excelに転記し直す運用が残ることがあります。導入前に、どの帳票をシステムの出力で置き換えるのかを決めておく必要があります。
チャート紙の保管: 電子化の前に作られたチャート紙は、保管期間が終わるまで残ります。新旧の記録をロット番号で照会できるよう、移行期間の索引を作っておくと監査で困りません。
F0の定義の混在: 記録計の画面に表示されるF0、ヒストリアンで計算したF0、熱浸透試験のF0が、同じ名前で別々の帳票に載ることがあります。計算方法と測温点をシステムの仕様として1つに決め、表示名を分けることを勧めます。
停電と通信断: 停電や瞬時電圧低下が起きても記録が途切れない備えが必要です。記録の欠測が残らないよう、制御盤と記録ユニットの電源とバッファーを確認しておくことが大切です。
担当者の交代: 逸脱の判定手順が担当者の頭の中にあると、交代のたびに判断がぶれます。逸脱の種類ごとに、誰が何を確認して判定するかをシステムのワークフローに書き込んでおくと、引き継ぎが楽になります。
多言語の記録様式: オペレーターはタイ語、QAは英語、本社は日本語という工場では、同じ項目が言語ごとに違う名前で呼ばれます。項目IDを共通にし、画面と帳票の表示だけを切り替える設計にすると、照会と監査がしやすくなります。
殺菌以外の記録との混同: CIPの洗浄記録、冷却水や冷蔵の温度記録など、食品工場にはほかにも工程記録があります。殺菌記録とは要件が違うので、まずはレトルトの記録を独立したシステム要件として定義し、他の記録とは識別子でつなぐほうが整理しやすいと考えます。CIPの導電率監視の考え方はCIP洗浄の導電率監視をタイ食品工場へ導入する実務設計で扱っています。
RFPに書く要件(殺菌記録 RFP)
殺菌記録システムを発注する際のRFPに書く要件を、本記事の見解として表にまとめます。規則への適合を判断するのは発注者側です。ベンダーには、各要件をどう実現するかを具体的に回答してもらいます。
| 要件の区分 | RFPに書く内容の例 |
|---|---|
| 記録項目 | 「レトルト殺菌の記録に何を残すのか」の章の表の全項目を、静置式と回転式に分けて取得できること。自動取得と手入力の区別を明示すること |
| サンプリング間隔 | 釜ごとの記録間隔を設定でき、設定値と変更履歴が残ること。間隔の根拠は発注者が scheduled process に基づいて示す |
| F0の計算方法 | F0の計算式、基準温度、z値、使う測温点、計算の開始と終了の条件を仕様書に明示すること。記録計のF0と熱浸透試験のF0を別の名前で表示すること |
| 識別子 | 殺菌バッチID、釜番号、バスケット番号、製品コード、製造ロット、充填ライン、殺菌前後の状態を1回の殺菌ごとに紐付けること |
| 逸脱の検出と別記録 | 逸脱の条件を設定でき、検出時にロットを自動で保留にし、通常記録とは別の逸脱記録を起票すること |
| レビューと署名 | 1営業日以内の期限表示、レビュー者の電子署名、未レビューのロットの出荷停止ができること |
| 監査証跡 | 21 CFR 11.10 の要件(アクセス制限、タイムスタンプ付き監査証跡、変更で前の値を消さない)への対応方法を説明すること |
| 保管 | 製品や仕向け先ごとに保管期間を設定できること。米国向けは製造日から工場で1年以上とその後2年を満たせること |
| 校正とバリデーション | 計器IDで校正記録と紐付け、校正期限切れの警告を出せること。熱分布試験と熱浸透試験の記録を製品と釜の組み合わせに紐付けられること |
| MESとERPの連携 | ロットの状態(保留、レビュー済み、出荷可)を連携するインターフェースの方式と項目を示すこと |
| 欠測と停電 | 制御盤側のバッファー容量、復旧後の再送の方式、欠測が残った場合の逸脱扱いを示すこと |
| 時刻 | 制御盤、サーバー、端末の時刻同期の方式を示すこと |
| 多言語UI | タイ語、英語、日本語の画面と帳票に対応し、項目IDを共通にすること |
| データのエクスポート | 殺菌バッチ記録、逸脱記録、監査証跡を、読める形式で一括出力できること |
RFPで特に重要なのは、F0の計算方法を「ベンダーの標準どおり」で済ませないことです。基準温度やz値、測温点が明示されていないと、FATで検算ができません。
FAT/SATの受入基準(殺菌記録 FAT SAT)
本記事では、記録システムの受入では「記録を受け取る」ことと「検算する」ことを基準に置くべきだと考えます。画面がきれいに動くかどうかではなく、規則と社内の手順が求める記録が、求める形で手元に残るかを確認します。
FAT(工場出荷前試験)
| 試験項目 | 確認する内容 |
|---|---|
| 記録項目の網羅 | 模擬運転で、RFPに挙げた記録項目がすべて1つの殺菌バッチ記録にそろうこと |
| サンプリング間隔 | 設定した間隔どおりに記録され、抜けがないこと |
| F0計算の検算 | 出力された温度データから、仕様書の計算式で発注者が手計算した値と、システムの値が一致すること |
| 逸脱の別記録 | 温度低下、時間不足、ベント不足を意図的に起こし、ロットが保留になり、逸脱記録が別に起票されること |
| レビューと承認の操作ログ | レビュー、署名、訂正の操作が、日時と操作者付きで監査証跡に残ること |
| 権限 | 権限のない利用者が記録や設定を変更できないこと |
SAT(現地受入試験)
| 試験項目 | 確認する内容 |
|---|---|
| 指示温度計との突合 | 実際の釜で、記録計の値が指示温度計の読みより高くならないこと |
| 停電と通信断からの復旧 | 運転中に通信を切り、電源を落とし、復旧後に欠測なく記録がそろうか、欠測が逸脱として扱われること |
| ロット照会 | 釜番号から殺菌バッチ、ロット、出荷先までを、決めた時間内にたどれること |
| 時刻の整合 | 制御盤、サーバー、端末の時刻が、決めた許容差に収まること |
| 保管とエクスポート | 確定した記録と監査証跡を一括で出力し、別の環境で読めること |
FATでの検算は、発注者側が自分で行うことを勧めます。ベンダーが用意した「一致しました」という報告だけでは、計算方法の理解が社内に残りません。受け取った記録を自分たちで計算し直せることが、監査で説明できる状態の前提になると本記事では考えます。
費用と効果のモデル試算(この記事のための仮の数字)
ここでは、記録システムの費用と効果の考え方を示すため、この記事のための仮の数字で試算します。実際の工場の数字ではありません。
想定工場: タイの日系食品工場で、静置式レトルトが6釜あります。殺菌記録はチャート紙と手書きの記録で、QCがExcelに転記し、出荷前に確認しています。逸脱(温度低下、ベント不足、停電)の判定は、担当者が記録を集めてから行うため、保留が長引きます。ここに、釜ごとの温度、圧力、F0の自動記録、識別子の紐付け、逸脱の自動検出、レビューと承認のワークフロー、MES連携を備えた電子記録システムを導入するとします。
費目は殺菌記録に関わる次の2項目だけを数えます。品質コスト全般や設備更新は数えません。
現状(年間)
- A 記録の転記と確認の工数: 2人 × 1.5時間/日 × 300日/年 = 900人時/年。人時単価を150 THB(仮)とすると、900 × 150 = 135,000 THB/年です。
- B 逸脱対応の費用: 年12回 × 1回あたり60,000 THB(保留中の倉庫、再殺菌または廃棄、調査、再検査の合計、仮)= 720,000 THB/年です。
- 現状の合計は 135,000 + 720,000 = 855,000 THB/年です。
初期費用
初期費用は合計1,200,000 THBとします。内訳は次のとおりです。
- 釜6台分のセンサー追加、記録ユニット、配線: 480,000 THB
- 記録サーバーとソフトウェア、識別子とワークフローの設定: 420,000 THB
- MES連携、バリデーション支援、FAT/SAT: 300,000 THB
基準ケースと感度ケース
| 項目 | 現状 | 基準ケース後 | 感度ケース後 |
|---|---|---|---|
| A 転記と確認(人時/年) | 900 | 300 | 300 |
| A 転記と確認(THB/年) | 135,000 | 45,000 | 45,000 |
| B 逸脱の回数(回/年) | 12 | 4 | 8 |
| B 1回あたりの費用(THB) | 60,000 | 30,000 | 30,000 |
| B 逸脱対応(THB/年) | 720,000 | 120,000 | 240,000 |
| 年間費用の合計(THB/年) | 855,000 | 165,000 | 285,000 |
| 年間の削減額(THB/年) | ― | 690,000 | 570,000 |
| 回収期間 | ― | 約1.74年(約1年9か月) | 約2.11年(約2年1か月) |
基準ケース: Aは転記がなくなり確認だけが残るとして、300人時/年とします。300 × 150 = 45,000 THB/年で、削減は90,000 THBです。Bは、早期検出でロット全体に及ぶ逸脱が減り、逸脱対応として数える件数が年4回になるとします。記録がそろうことで1回あたりの費用も30,000 THBに下がるとします。4 × 30,000 = 120,000 THB/年で、削減は600,000 THBです。対策後の合計は165,000 THB/年で、削減額は 855,000 − 165,000 = 690,000 THB/年です。回収期間は 1,200,000 ÷ 690,000 ≈ 1.74年(約1年9か月)です。
感度ケース: 逸脱が年8回までしか減らない場合を考えます。1回あたりの費用は30,000 THBのままとします。B = 8 × 30,000 = 240,000 THB/年で、削減は480,000 THBです。Aの削減90,000 THBは同じです。対策後の合計は285,000 THB/年で、削減額は 855,000 − 285,000 = 570,000 THB/年です。回収期間は 1,200,000 ÷ 570,000 ≈ 2.11年(約2年1か月)です。
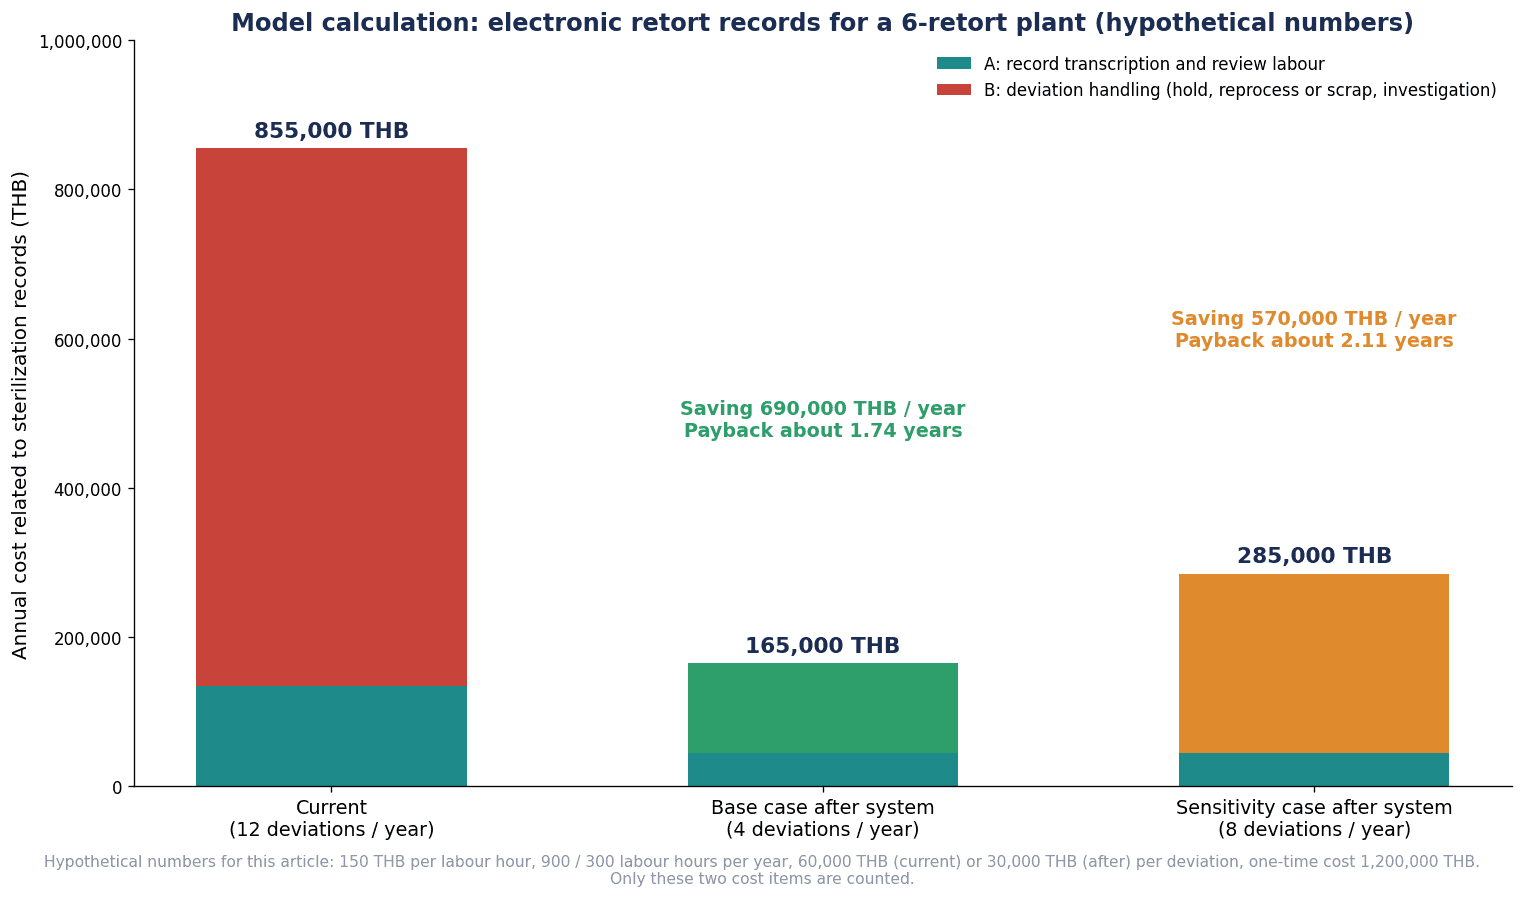
図3 現状、基準ケース後、感度ケース後の年間費用を、Aの転記と確認、Bの逸脱対応の内訳で積み上げた図です。数字はすべてこの記事のための仮の数字です。
試算の読み方
この試算では、回収期間は「逸脱の件数がどこまで減るか」と「1回あたりの逸脱費用」で大きく変わります。逸脱対応の件数が年4回まで減る基準ケースでは約1.74年、年8回にとどまる感度ケースでは約2.11年です。削減額の大半はBの逸脱対応から来ており、Aの転記工数の削減は90,000 THBにとどまります。
逸脱1回あたりの費用は、製品の単価、保留したロットの大きさ、再殺菌できるか廃棄になるかで、工場ごとに大きく違います。そのため本記事では、導入を検討する前に、直近1年の逸脱の件数、1回あたりの保留日数と費用、転記と確認にかかる人時を記録しておくことを勧めます。これがあれば、自社の数字で同じ試算ができます。
また、記録の電子化そのものは、逸脱の発生原因(設備、蒸気、運転)を減らすわけではありません。効くのは、逸脱の早期検出と判定の迅速化です。逸脱の件数自体を減らすには、記録から見えた原因に対して、設備や運転の側で手を打つ必要があります。
よくある質問
レトルト殺菌の記録には何を残せばよいですか?
米国向けに輸出する工場であれば、21 CFR 113.100(a) の項目が基準になります。製品、コード番号、日付、レトルト番号、容器サイズ、初温、実処理時間、指示温度計と記録計の読み、静置式なら蒸気開始と処理温度到達と蒸気停止の時刻、ベントの時間と温度、臨界因子です。タイ国内向けや日本向けでも、この一覧は棚卸しの参考になると本記事では考えます。
F0値はどう記録しますか?
記録計のF0(釜内の温度から計算した値)と、熱浸透試験で測った製品最冷点のF0を分けて記録することを勧めます。日常の殺菌記録には前者を残し、計算方法、基準温度、z値、測温点を仕様書に明示しておきます。後者は scheduled process の根拠として、製品と釜の組み合わせごとに試験記録に残します。タイ告示第469号は、低酸性タイプについてF0値(殺菌価)3分以上を所定の温度と時間で達成することと、その条件を当該製造所の熱分布試験と熱浸透試験で定めることを求めています。
殺菌記録の電子化で紙のチャートは不要になりますか?
米国の 21 CFR 113.40 は、静置式レトルトの蒸気加圧の場合などで、データロガーなどのデジタル記録の使用を認めています。また 113.100(h) は、Part 11 に準拠していれば記録を電子的に保管してよいとしています。タイと日本で紙のチャートを電子記録で置き換えられるかどうかは、本記事では確認できていません。該当する告示と客先の要求を確認したうえで判断してください。電子化の前に作られたチャート紙は、保管期間が終わるまで残す必要があります。
レトルトの逸脱はどう管理しますか?
米国の 21 CFR 113.89 では、scheduled process に満たない処理や臨界因子の逸脱があった場合、全量を再殺菌して条件を記録するか、隔離して処理権限者の評価に回し、評価の手順と結果を記録します。逸脱は別ファイルまたはログにまとめます。記録システムでは、逸脱の自動検出、ロットの自動保留、逸脱記録の起票を担わせ、判定は処理権限者と工場の責任者が行う、という役割分担を本記事では勧めます。
殺菌記録は何年保管しますか?
米国の 21 CFR 113.100(g) では、製造日から1年以上を加工工場で保管し、その後さらに2年間を工場または合理的にアクセスできる場所で保管します。電子記録の場合は監査証跡も同じ期間以上の保管が求められます。タイ告示第469号と日本の保管期間は、本記事では確認できていません。
レトルト殺菌の記録をMESと連携するメリットは?
ロットの状態(保留、レビュー済み、出荷可)を殺菌記録からMESへ渡せることです。レビューが済んでいないロットや、逸脱の判定が終わっていないロットを出荷できない状態にでき、人の確認漏れを防ぎやすくなります。また、釜番号からロット、出荷先までを一続きで照会できるので、監査や回収の場面で記録を探す時間を減らせます。
殺菌記録システムのRFPとFAT/SATで最低限確認することは?
RFPでは、記録項目の網羅、F0の計算方法(基準温度、z値、測温点)の明示、識別子の紐付け、逸脱の別記録、レビューと電子署名、監査証跡、保管期間、欠測時の挙動を求めます。FATでは、模擬運転で記録がそろうこと、F0を手計算で検算すること、意図的に起こした逸脱が別記録に残ることを確認します。SATでは、記録計が指示温度計より高く読まないこと、停電と通信断からの復旧、ロット照会の時間を確認します。
まとめ
- 本記事では、レトルト殺菌の記録システムを、1回ごとの殺菌記録、逸脱の別記録、1営業日以内のレビューと出荷判定、校正とバリデーションの記録の4つを一体で設計するものと考えます。
- タイ保健省告示第469号は2026年5月18日に官報掲載され、翌日の5月19日に施行されました。低酸性タイプの殺菌要件(F0値3分以上、当該製造所での熱分布試験と熱浸透試験)は据え置かれています。輸出向けの製品にはこの告示は適用されません。
- 米国向けの工場では、21 CFR 113.40、113.87、113.89、113.100、Part 11 が記録システムの要件の土台になります。shall と should の違いを確かめて仕様に落とします。
- F0値は、記録計のF0と製品最冷点のF0を分けて記録し、計算方法を仕様書に明示します。
- 識別子(殺菌バッチID、釜番号、バスケット番号、製品コード、ロット)を1回の殺菌ごとに紐付けると、ロット照会と回収の対応が速くなります。
- 逸脱の判定は処理権限者と工場の責任者が担い、システムは検出、隔離、記録を確実にします。
- RFPではF0の計算方法を明示させ、FAT/SATでは記録を受け取り、自分たちで検算します。
- 費用と効果は逸脱の件数と1回あたりの費用で大きく変わります。導入前に自社の逸脱の記録を集めておくことを勧めます。
TOMAS TECH では、現状の記録様式の棚卸しや、識別子と逸脱ルールの整理、RFPの要件整理といった段階からご相談をお受けしています。レトルト殺菌の記録の見直しを検討されている場合は、お問い合わせからお気軽にご連絡ください。
参考情報
- ประกาศกระทรวงสาธารณสุข (ฉบับที่ 469) พ.ศ. 2569 เรื่อง อาหารในภาชนะบรรจุที่ปิดสนิท(タイ保健省告示第469号、官報掲載2026年5月18日、施行2026年5月19日)
- Thai FDA 食品部、第355号から第469号への改正比較表(2026年)
- Thai FDA プレスリリース、告示第469号の施行について(2026年5月19日)
- 21 CFR §113.40 Equipment and procedures(eCFR、Cornell LII、取得2026年10月16日)
- 21 CFR §113.100 Processing and production records(eCFR、Cornell LII、取得2026年10月16日)
- 21 CFR §113.89 Deviations in processing, venting, or control of critical factors(eCFR、Cornell LII、取得2026年10月16日)
- 21 CFR §113.87 Operations in the thermal processing room(eCFR、Cornell LII、取得2026年10月16日)
- 21 CFR §113.83 Establishing scheduled processes(eCFR、Cornell LII、取得2026年10月16日)
- 21 CFR §11.10 Controls for closed systems(eCFR、Cornell LII、取得2026年10月16日)
- 厚生労働省 食品衛生管理に関する技術検討会(第4回)資料8、容器詰加熱殺菌食品の衛生管理(日本缶詰びん詰レトルト食品協会提出資料の整理)
- 消費者庁、厚生労働省 通知「容器包装詰低酸性食品に関するボツリヌス食中毒対策について」(令和5年1月30日)
- Codex Alimentarius, CAC/RCP 23-1979 Code of Hygienic Practice for Low and Acidified Low Acid Canned Foods(Adopted 1979, Revisions 1989 and 1993, Editorial corrections 2011)
- FDA, Guide to Inspections of Low Acid Canned Food, Process Deviations(取得2026年10月16日)
- FDA, Guide to Inspections of Low Acid Canned Food, Retort Systems(取得2026年10月16日)
- Krungsri Research, Industry Outlook 2025-2027: Canned Seafood Industry(2025年8月8日)
- The Nation Thailand, Thailand holds No. 2 spot in global pet food exports(TPSOデータ、2026年8月3日)
- USDA FAS GAIN Report TH2025-0029, Thailand’s Pet Food Market 2025(2025年12月3日)
- Ellab, TrackSense Wireless Data Loggers(2026年2月公開、2026年10月更新)
- MadgeTech, HiTemp140-FP/FPST Data Sheet(DOC-1296009-00 REV 18、2026年1月14日と記載)
- Thermo Fisher Scientific Australia, dataTaker Case Study CS-0014-B0, Rice Miller Sterilisation Monitoring(2010年)
- Yokogawa, Monitoring Sterilization Tank Temperature and Pressure in a Food Processing Plant(S&B Sankyo 事例、GX20、日付記載なし)
- US Patent 6,472,008 B2, Method for administering and providing on-line correction of a batch sterilization process(Google Patents)


