


タイの飲料・乳製品・液状食品工場でCIP洗浄の導電率監視を導入するなら、「センサーを付ければ洗浄を証明できる」と考える前に、何を合格とするかを製品、配管系統、洗浄レシピごとに決める必要があります。導電率は水、アルカリ液、酸液、製品の切り替わりや洗剤濃度を判断する手がかりになります。ただし、導電率だけで微生物やアレルゲンの除去を証明できません。本稿は、既設CIPを持つ工場の生産、品質、保全、IT担当が、計測点、判定ロジック、記録、受入試験を一つの要求仕様にまとめるためのガイドです。
まず決めること:どのCIPサイクルを「合格」にしたいのか
CIP(Cleaning in Place)は、設備を分解せず、配管やタンクなどの製品接触面へ洗浄液とすすぎ水を循環させる方法です。設備に流体が届くこと、対象物に合った洗浄剤を使うこと、必要な温度と時間を保つことが揃って初めて、再現できる手順になります。Tetra Pakは洗浄の要素として流れ、温度、濃度、時間を挙げています。したがって導電率計の案件でも、導電率のグラフ一枚を納品物とせず、これら四要素と対象設備を一つのサイクル記録に結び付けます。
最初の会議では「どのラインを、どの製品の後に、どのレシピで洗うか」を一覧にします。糖分の多い飲料の充填配管、乳脂肪が残るタンク、熱交換器、混合弁まわりでは汚れ方と洗浄しにくい場所が違います。製品ごとの危害分析と既存の検証方法を品質部門が持ち寄り、導入対象を選びます。新しい監視は既存の衛生手順を置き換える決め手ではなく、手順が設計どおりに実行されたかを時系列で確認する層です。
同じ「CIP完了」という表示でも、製品への切り替えを許可する条件と、単に装置が次工程へ進んだ条件を混同しないことが大切です。運転完了、洗浄条件充足、品質承認を別の状態として定義します。例えば、最終すすぎの導電率が指定された帯域に入り、所定時間安定し、必要流量が維持され、温度履歴とバルブ経路が成立したら「自動判定候補」とする。その後、例外や試験結果を確認した品質担当者が「次バッチ使用可」を承認する、といった二段階にできます。具体的なしきい値、時間、承認者は工場の手順と妥当性確認で定めます。
導電率で見えるもの、見えないもの
導電率は液体中のイオンによる電気の通りやすさです。CIPでは、洗剤液と水の境界、洗剤の補給状態、戻り液の変化を捉える用途があります。Endress+Hauserの食品飲料向け資料は、CIP戻り配管とタンクでの導電率測定が濃度管理と相切り替えに役立つと説明します。温度によって値が変わるため、比較には測定温度と温度補償方式を揃える必要があります。また、洗浄剤の種類や混合状態で濃度と導電率の関係は変わります。メーカーの一般的な換算式を無条件に全レシピへ当てはめず、採用薬剤の実液と水質で校正表を確認します。
一方、低い導電率は「すすぎ液にイオン性洗剤が少ない」という判断材料であり、表面が清浄であることを単独で保証しません。非イオン性残留物、微生物、アレルゲン、洗浄死角、センサーより下流の滞留は別の確認が必要です。衛生設計と洗浄妥当性を扱うEHEDGのCIP設置ガイドは、ユーザー要求、設備設計、管理、検証を合わせて考える構成です。3-Aも、CIP配管と装置の設置、手順に関する受入実務を公開しています。監視値の役割を「工程条件の証拠」として明示すると、監査時の過大な説明を防げます。
どの相を判定するか
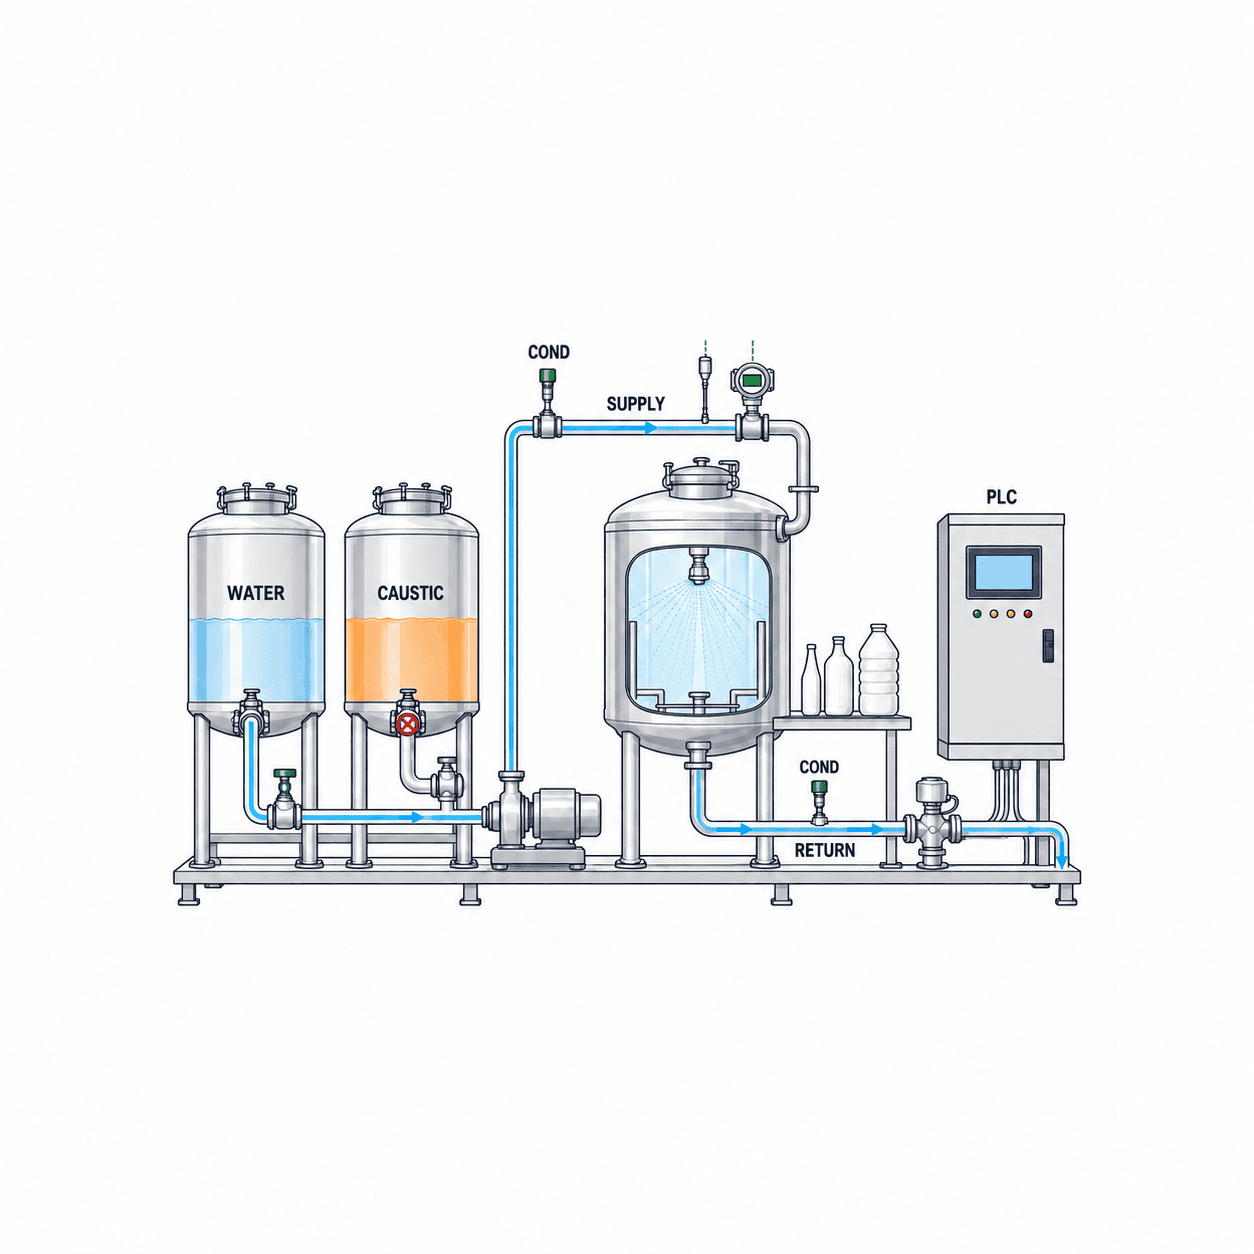
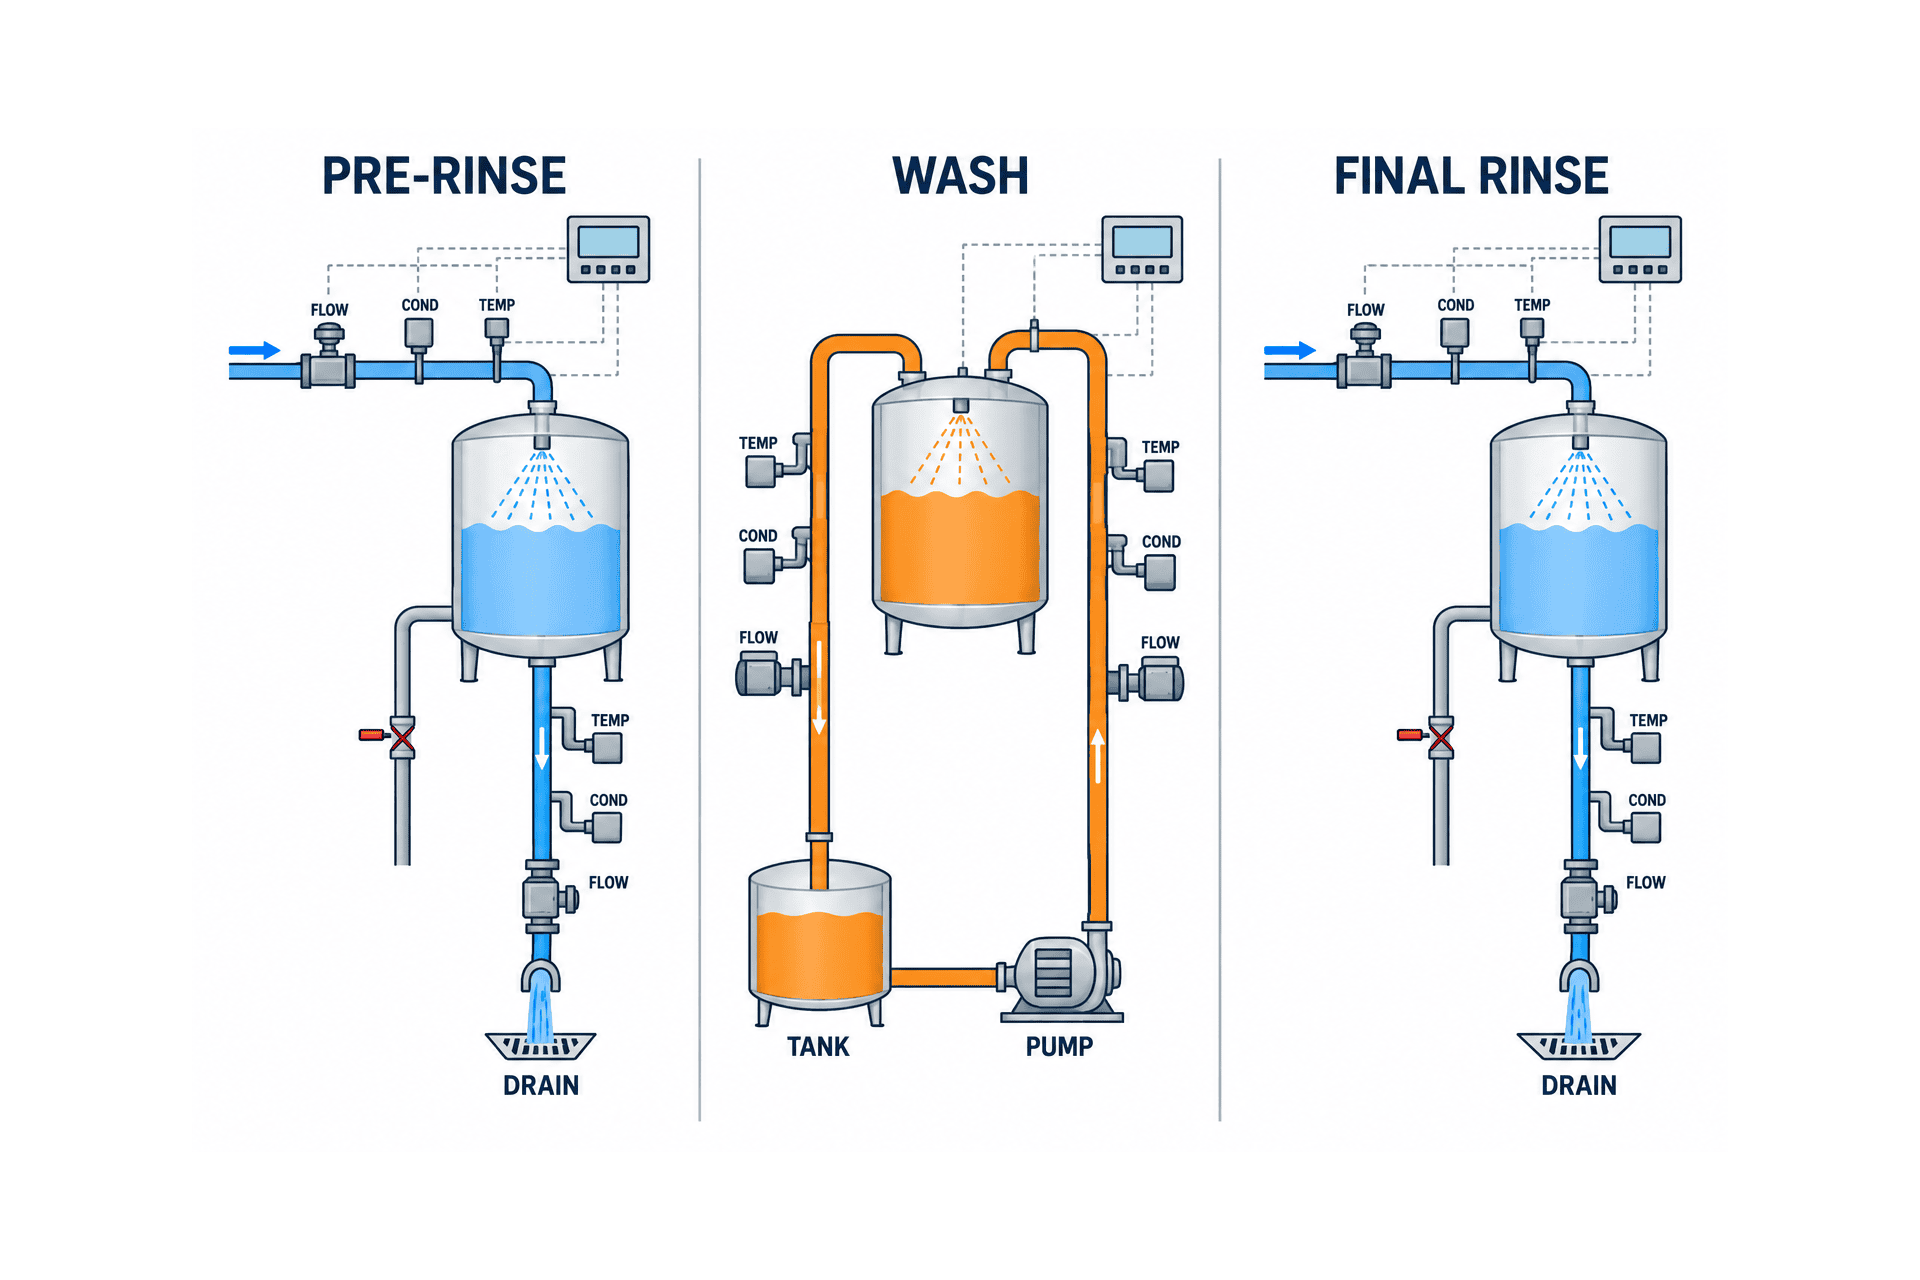
設計上は少なくとも三つの場面を分けます。第一に製品から予備すすぎ水への切り替え。第二に水からアルカリまたは酸洗浄液への移行と循環濃度の維持。第三に洗浄液から最終すすぎ水へ戻る場面です。各相で「どの配管の、どのバルブ位置の測定値か」を固定しないと、同じ数値でも意味が変わります。たとえば供給側は規定濃度に達していても、戻り側が遅れていれば対象設備全体へまだ行き渡っていない可能性があります。供給と戻りの双方を必要とするか、対象ループごとに判断します。
境界では液が混ざるため、単一の瞬間値でバルブを切り替えると、ノイズや泡で誤作動が起こり得ます。上限と下限を分けるヒステリシス、一定時間の連続成立、流量成立とのAND条件、センサー異常時の安全側動作をPLC仕様に書きます。これらは設計案であり、万能なしきい値ではありません。切り替えを遅らせれば洗剤のロスが増え、早めればすすぎや回収の品質を損ねます。FATとSATで、実液を使った境界波形を確認して決めます。
計測点はタンクだけでなく、供給・戻り・排水経路から選ぶ
既設CIPに導電率計を増設するとき、まずP&IDにCIPタンク、ポンプ、熱交換器、送液ヘッダー、各対象設備、戻りヘッダー、回収弁、排水弁を重ねます。測りたい問いによって場所が違います。薬剤調整のためならタンク、対象へ送った液を確かめるなら供給、実際に戻った相を見たいなら戻り、排水への混入を減らしたいなら切り替え弁の手前です。全ループを一台の戻りセンサーで代表できるとは限りません。分岐が合流する位置では、どの設備からの戻りかをバルブ状態で同定できることが前提です。
センサーは洗浄対象を清潔に保つ装置の一部になります。測定精度だけでなく、接液材質、接続部、シール、排液性、分解点検のしやすさ、温度・圧力・薬剤との適合を選定票に入れます。Endress+Hauserの衛生用途向け誘導式センサーは、CIP相分離、濃度管理、製品監視を用途に挙げ、各種プロセス接続を提示しています。これは特定製品の採用義務ではありません。候補ごとに現場の配管径、流速、洗浄薬剤、既設接続へ適合するかを照合します。溶接や継手が新たな滞留部を作らないか、衛生設計担当者が図面と現物の両方で確認します。
温度補償の有無、参照温度、出力単位、校正手順も同じ仕様書に書きます。PLCが受け取る値が生の導電率なのか温度補償済み値なのか曖昧だと、画面上は正常でも判定根拠が崩れます。センサーの洗浄後点検時には、基準液、実洗剤、工場の供給水のどれを使って妥当性を確認するかを決め、交換履歴と校正記録を保持します。断線、値の固定、通信欠落、レンジ外、想定外の急変を「洗浄OK」に変換しないインターロックも必要です。
流量・温度・時間と導電率を同じ時計で記録する
導電率が適正でも、流量不足なら配管の一部を十分に洗えない恐れがあります。温度が設定より低ければ薬剤の作用条件が変わり、相切り替えが正しくても保持時間が足りなければレシピ未達です。Tetra PakのCIPユニット資料は洗浄時間、洗剤温度、流量、濃度を自動制御する構成を示しています。これをそのまま自社設備の合格基準として引用するのではなく、「四つの記録が揃う」という要求の参考にします。
データ収集では、PLCのスキャン値を一秒ごとに保存すれば常に十分、という発想を避けます。相切り替え時の短い変化が見える周期、通信断で失う区間、MESへ送る集約値の粒度を定義します。たとえば監視画面には連続波形を見せ、バッチ記録には相ごとの開始・終了時刻、最小流量、最低または許容温度帯の滞在時間、導電率帯域の成立時間、アラーム、手動操作を保存します。この例の項目と集約方法は各設備の検証に合わせて修正します。生データの保管期間と訂正履歴も品質記録の管理規則で決めます。
時刻の同期は地味ですが重要です。CIP装置、PLC、SCADA、MESの時計がずれると「洗浄が終わってから製造を始めたか」を再現できません。タイ工場内の標準時刻と時刻同期方法、停電復帰時の動作、オフライン時の記録保持を決めます。センサーからPLCまでを現場制御、MESを照会と承認の層に分け、ネットワーク故障で衛生上の停止判断が雲の向こうへ移らないようにします。
セットポイントは「コピー」せず実液・実設備で妥当性を確認する
最初に既存のCIP手順、薬剤メーカーの使用条件、過去の洗浄不良、スワブ試験や残留検査などを整理します。次に、供給水と実洗剤を用いて温度別の導電率と濃度の関係を採り、実際の対象ループで良品サイクルの波形を集めます。季節や供給水質の変化、回収液の劣化、製品残留による導電率の揺れも観察します。一本の「CIP閾値」を全製品・全配管へ横展開する前に、レシピと設備の組合せごとに適用範囲を定義します。
判定条件は四層に分けると運用しやすくなります。第一層は計器健全性で、温度信号や通信が正常か。第二層は経路で、必要な弁が正しい位置にあり、ポンプと流量が成立しているか。第三層は各相の工程条件で、導電率、温度、流量、継続時間がレシピを満たすか。第四層は品質の承認で、例外、試験、製品切り替えリスクを確認したかです。どこかが欠けたときに単に「赤ランプ」を出すだけでなく、次に行う再すすぎ、再洗浄、保全呼出し、品質保留を作業指示として定めます。
一つの例として最終すすぎの終了条件は「戻り側の温度補償導電率が工場で検証した水質帯域に入り、指定時間以上連続し、流量が成立し、対象ループの弁状態が正しい」と表現できます。ただし水質帯域や時間の具体値はこの原稿から決められません。食品の種類、薬剤、配管の容積と形状、検証試験によって変わるためです。異常時のバイパス権限や手動承認は、誰が理由を記録し、どの後続試験を要求するかまで決めます。無記録の手動リセットが常態化すると、設備の改善点も見えなくなります。
タイ工場での衛生設計と現場運用
タイ食品工場では、適用される食品カテゴリ、国内販売か輸出か、顧客監査の条件が工場ごとに異なります。タイ保健省の食品製造に関する告示第420号(タイFDAのGMP資料に掲載)は、食品の製造方法、設備、保管に関するGMP枠組みの参照先です。しかし本稿は、この告示が特定の導電率値、サンプリング周期、MES機能を義務付けるとは主張しません。適用要件の解釈は工場の品質保証部門と所管の専門家が確認し、機器の設定値は設備の妥当性確認から決めます。
現場では薬剤の取り扱い、洗浄時の高温部、弁の誤開閉、メンテナンス後の復旧に注意が必要です。導電率計の取り付け位置が作業員の洗浄動線や点検動線を塞がないか、配線箱と洗浄ホースが干渉しないかも確認します。薬剤を増やす制御より、相判定の安定化と誤切替の削減が先に効果を出す場合があります。ただし効果は現場測定で確認します。導入前後で水量、薬剤量、排水量、洗浄待ち時間、再洗浄回数を同じ条件で比較し、数値を営業資料の一般値として転用しません。
品質担当は日々の例外を調べるための画面を必要とし、保全担当は計器の故障兆候を知りたい。生産担当は次バッチ開始の可否を一目で判断したい。三者の画面を同じ巨大なグラフで済ませず、サイクル合否、原因コード、波形、計器状態、承認履歴に分けて提供します。言語はタイ語を含め、現場で使う用語を統一します。画面の「洗浄完了」「使用可」「保留」がどの条件を指すかを作業標準にも記載します。
MESのバッチトレーサビリティへ何を渡すか
記録の粒度と訂正履歴をどう設計するか
サイクル単位の「合格」「不合格」だけをMESへ送る構成は簡単ですが、後日の原因調査には足りないことがあります。たとえば最終すすぎに要した時間が長くなった場合、供給水が変わったのか、洗剤の回収弁が遅れたのか、センサーの応答が鈍くなったのかを区別できません。PLCには連続値とイベントを残し、MESには工程相ごとの要約と、元の波形を参照できる識別子を渡す設計が実務的です。保存する頻度は、相が切り替わる速さ、通信容量、監査と原因解析の必要性から決めます。全てのタグを無期限に最短周期で保存することを目的にしないでください。
手入力の理由コード、保留解除のコメント、再洗浄の指示は、センサー値と同じサイクルIDに紐付けます。記録の誤りを訂正する場合は元の値を消さず、訂正前後、理由、実行者、時刻を追えるようにします。画面に表示する「現在の判定」と、当時の判定ロジックで出した「当時の判定」も区別します。後から新しいしきい値を登録したからといって過去のCIPが自動的に合格へ変わる設計は、品質説明を難しくします。保管期間や電子署名の要否は、工場が適用する法令、顧客要求、社内品質手順に従い個別に決めます。
製造バッチとの境界を明示する
一つのCIPサイクルが複数設備を洗う場合、サイクル全体の合否だけでなく、対象ループごとの成立を残します。逆に一つの設備へ連続して複数のCIP工程を流す場合は、どの工程まで完了した時点で製造を許可するかを定義します。バッチに紐付けるのは「直前の最後の洗浄」という曖昧な文字列ではなく、設備ID、経路ID、時刻、レシピ版を持つ確定したサイクルIDです。製造開始時点で承認が未完了なら、MESが警告するだけか、製造指図をブロックするかを、既設設備の安全性と運用に合わせて設計します。
再加工や中断生産も想定します。製造バッチの途中で装置を開放して点検し、再び閉じた場合、前のCIP承認をそのまま流用できるとは限りません。製品接触面への介入を記録し、必要な再洗浄・再確認を品質が判断する流れを用意します。対象設備が同じでも製品切り替えのアレルゲン条件が変われば、求める確認が変わる場合があります。このような判断は導電率の演算ではなく、工場の危害分析と衛生手順に基づきます。
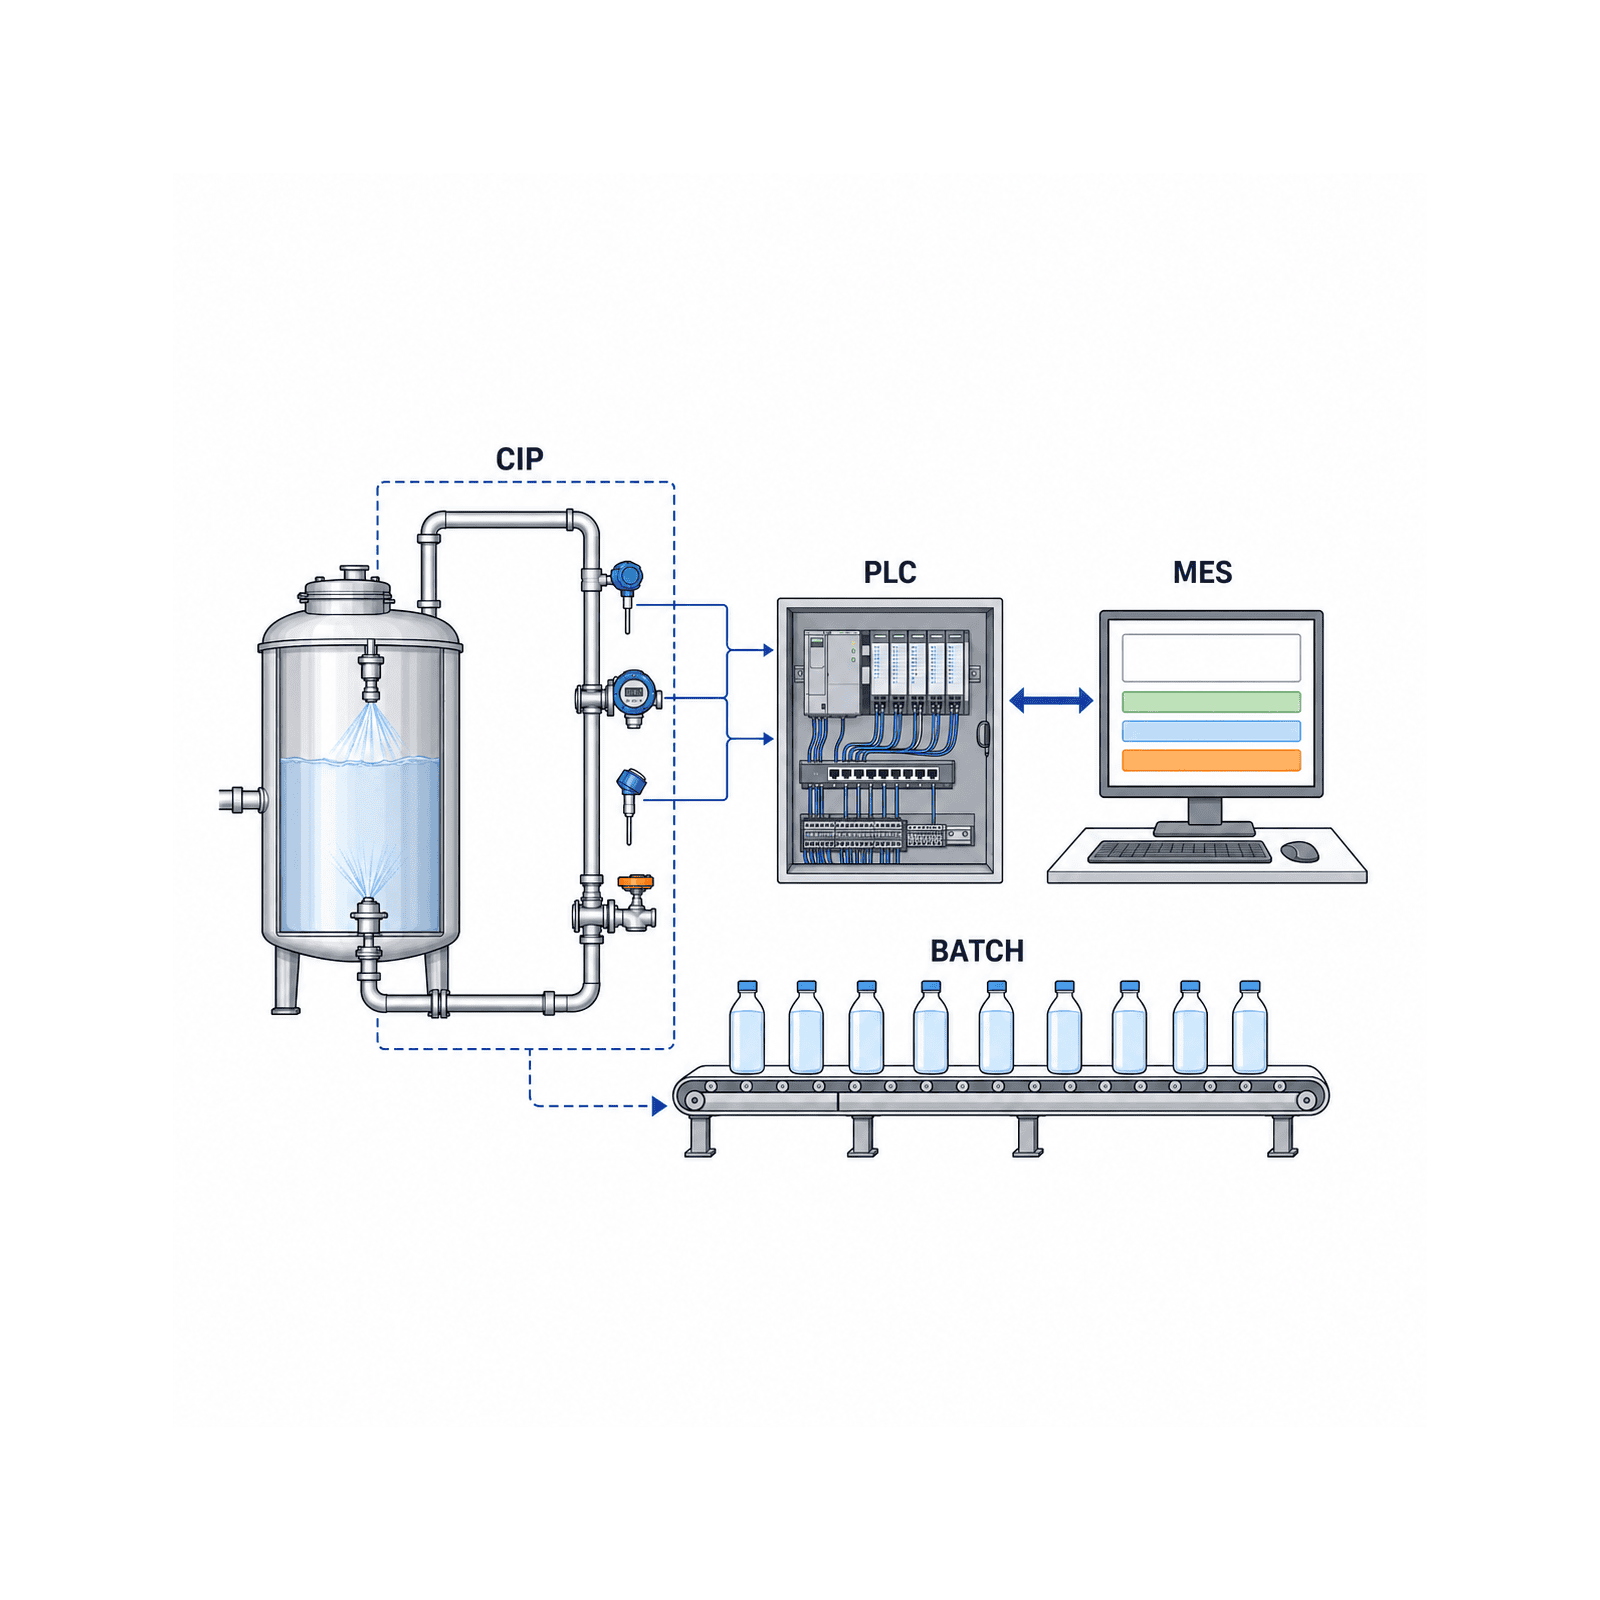
CIP監視の成果は、単独のダッシュボードよりも、製造バッチとのつながりにあります。装置ID、対象ループ、CIPレシピ版、サイクルID、直前の製品またはバッチ、次に流した製品バッチを結び付けます。さらに相ごとの開始終了、導電率・温度・流量の成立状況、警報、手動介入、承認者、センサー校正状態を参照できるようにします。これで品質照会時に「このバッチを作る前に、どの洗浄がどの条件で完了したか」を追えます。原材料から出荷までのロット系譜を整える考え方は、当社の食品工場トレーサビリティシステム導入ガイドにもまとめています。
MES連携の境界も明確にします。PLCは弁、ポンプ、インターロックを制御し、MESはサイクルIDの発行、レシピ版の管理、履歴参照、承認を担う構成が一案です。既設設備の制御を安易に書き換える前に、読み取り専用連携でデータの完全性を確かめる段階を設けます。データ欠落があった場合、メッセージの再送で同じサイクルが二重登録されないよう、一意のIDと再送規則を決めます。MESが止まったときにPLCはどう記録を保持し、生産を誰が許可するかをBCPに含めます。
既存の生産管理システムにCIPをつなぐ場合は、設備一覧と製品マスタの名称差、レシピ改訂日、ロット確定のタイミングを先に整えます。改訂前レシピで洗浄したサイクルを、改訂後の設定値で後から評価し直すと記録の意味が変わります。評価時点のレシピ版と判定ロジック版をサイクルに固定してください。生産・在庫・品質データをつなぐ全体像は、食品工場の生産管理システム選定ガイドも参考になります。
RFPには「計器型番」より受入条件を書く
ベンダーに渡す現場情報を揃える
提案依頼の段階でP&IDが古い場合は、先に現物との相違を赤入れします。計測点の近くに十分な直管部があるか、センサーを外す空間があるか、配管内に空気がたまりやすい向きか、洗浄時の温度や圧力が通常生産と異なるかを確認します。薬剤の種類と実際の使用濃度、供給水の変動、回収液の再使用方法を示さなければ、ベンダーは適切なレンジや材質を選べません。既設の弁・ポンプのI/O一覧、PLC型式、通信仕様、時刻同期方法、MES接続点、ネットワーク変更申請の流れも、見積精度を左右します。
工事条件も技術条件として扱います。食品工場では配管を止められる窓が限られ、溶接、洗浄、漏れ確認、衛生再確認に時間が必要です。試運転を製造開始直前に押し込むと、値の校正やSATで見つかった問題を修正する余裕がなくなります。工事予定と製造計画を合わせ、代替ラインの有無、薬剤の手配、品質担当の立会いをRFPに含めます。こうした条件を記載した見積と記載していない見積を金額だけで比べないことが重要です。
提案を比較する採点表
比較表は「衛生設計」「測定の成立」「制御と安全」「データと追跡」「運用保守」「実施計画」の六項目に分けると、関係部署が議論しやすくなります。衛生設計では接液材質と継手、排液性、点検方法。測定では実液への適合、温度補償、校正、応答時間。制御では誤切替防止と故障時動作。データではサイクルID、レシピ版、波形、訂正履歴。運用ではタイ語の手順、予備品、保守窓口。実施計画では停止時間、FAT/SAT、教育、引継ぎを評価します。採点の重みは工場の危害分析と既設設備の制約で決め、メーカー名だけで合否を決めません。
提案に「洗浄剤使用量を必ず何パーセント削減」と書かれている場合、その根拠となる現状値と比較条件を確認します。水や薬剤を回収する設計は有益な場合がありますが、早すぎる切り替えが食品安全上のリスクになるなら削減効果を優先できません。初期の導入目的が品質証拠の整備なら、削減は副次的な評価項目に置きます。何を第一の成功条件にするかを明記すると、試運転時の判断がぶれません。
ベンダーへの提案依頼書には、工場の目的、既設P&ID、対象ループ、対象製品、洗浄レシピ、現行の記録媒体、薬剤と水質、使用環境、ネットワーク構成を示します。その上で提案側に、測定点、接液部材、衛生接続、温度補償、校正と交換、PLC信号、MESデータモデル、操作画面、例外時の動き、教育、保守部品を具体化してもらいます。「導電率可視化一式」だけでは比較できません。
見積の比較項目は、初期費用だけでなく、配管停止時間、既設制御への変更範囲、薬剤メーカーとの校正確認、定期校正工数、予備センサー、年次保守、データ保管、障害復旧を含めます。追加センサーを使わず、既存流量計の多変量測定が使える可能性もあります。Endress+Hauserは、流量計と導電率測定を組み合わせた飲料工場事例を公開しています。ただし製品仕様と測定可能範囲が自社の全相に合うかは別途確認します。比較は「計器単価」ではなく「一つのCIPサイクルを再現できる総費用」で行います。
要求文の例は次のように具体化できます。「対象ループAで、予備すすぎ、アルカリ洗浄、最終すすぎの各開始・終了を判定し、導電率、温度、流量、弁状態、レシピ版をサイクルIDで保存する。センサー異常または時刻欠落時は自動合格を禁止し、理由コードと操作履歴を保持する。品質担当は次バッチの開始前に例外一覧と波形を閲覧できる。」この文は設計の例であり、そのまま仕様値として使うものではありません。個々の配管と食品のリスクを反映して改訂します。
FATとSATで確認すべき失敗場面
試験票を運用に引き継ぐ
FATの試験票には、入出力の模擬値、期待する状態遷移、実際のログ、判定者、未解決事項を残します。導電率を高い値から低い値へ変化させる試験では、境界を何度も跨ぐノイズも加えます。条件が成立した瞬間に切り替えるのか、連続成立を待つのか、値が戻ったらタイマーをリセットするのかを確かめます。温度補償値と生値が入れ替わっていないか、PLCの単位と画面の単位が一致しているか、警報を無効にした履歴が残るかも見ます。これらは書類のチェック欄より、実際の記録を添付した方が後で役立ちます。
SATでは、配管工事の完成だけを承認しません。対象設備へ送った液が戻るまでの遅延、回収先・排水先が切り替わる瞬間、設備ごとに違う流量帯、洗剤濃度が変わる場面を実測します。洗浄の妥当性を評価する試験は既存の品質計画に従い、導電率の値だけで代替しません。使用した薬剤ロット、供給水の状態、設備とセンサーの校正状態を記録します。試験の後は、未解決項目を誰がいつ閉じるか、運用開始までに必須の項目は何かを合意します。
運用開始から一定期間は、全サイクルの例外を毎日見直す「安定化期間」を設けるとよいでしょう。誤警報が多ければしきい値を緩める前に、泡、空配管、配線、温度補償、弁情報、レシピ選択の原因を調べます。品質部門の承認を経た改訂だけを本番へ反映し、改訂前後のサイクルを区別します。保全への引継ぎには、校正周期の決め方、交換後の確認、予備品の型式、センサー故障時の手順を含めます。
FAT(工場受入試験)では、シミュレータや試験液で導電率の上下、温度異常、流量ゼロ、バルブ位置の不一致、通信断、センサー故障、停電復帰を投入し、PLCと画面、履歴が意図どおり動くかを確かめます。画面の色だけを見ず、どの入力条件からどの状態へ遷移し、なぜ自動合格しなかったかを記録します。承認権限のないユーザーが例外を解除できないか、時刻と改訂版が残るかも確認します。
SAT(現地受入試験)では、実配管と実液を使い、供給と戻りの時間差、混合帯、最終すすぎの安定までの時間、回収弁や排水弁の動作を確認します。洗浄対象の端部まで届いているかは、現場で採用している洗浄妥当性の方法と併せて評価します。3-Aの資料は、タンクなどのスプレー装置で洗浄液が届く範囲を確かめる考え方を紹介しています。導電率波形がきれいでも、死角を消したことにはなりません。SATの合否は事前に合意した試験方法と許容条件で判定します。
受入試験には、正常サイクルだけでなく、意図的に失敗させるサイクルを入れます。洗剤不足、供給水の変動、低流量、誤ったレシピ選択、手動弁の戻し忘れ、MES断、センサー交換直後を再現し、保留と復旧の流れを確認します。全てを実設備で危険なく再現できるとは限らないため、FATでの模擬、SATでの安全な試験、運用手順の確認に分けます。試験票には実施者、使用レシピ版、入力波形、判定、是正、再試験結果を残します。
導入順序:一系統から始め、判定基準を先に固める
最初の対象を選ぶ基準
対象ループの選定では「導電率計を付けやすい場所」だけで決めない方がよいでしょう。製品切り替えが多く、記録の欠落が品質判断を遅らせているか、洗浄剤と水の切り替えに人手の判断が残っているか、供給・戻りの経路がP&IDで追えるか、現場で衛生試験を実施できるかを確認します。最初の実証は、効果を測れる程度に重要で、設備全体へ影響を広げずに試せる系統を選びます。複雑な合流配管を最初に選ぶと、センサーの値の意味を特定するだけで時間を使うことがあります。
初期調査では、作業員が洗浄開始をどのように記録し、終了を誰が確認しているかを観察します。自動記録に移す際も、人が確認していた例外や設備状態の知識を捨てないことが大切です。たとえば弁の固着や特定タンクの排液遅延を熟練者が経験で判断しているなら、その事象を試験項目と警報候補にします。一方で、現場の判断を全て「自動OK」に変えず、判断者と根拠を記録する場所を残します。
導入後に見直す周期
導入を終えたあとも、製品、洗剤、水質、配管、センサーは変わります。少なくとも変更が起きたときに、設定値と妥当性確認を再評価する仕組みが必要です。定期レビューでは、警報の件数、手動解除の理由、再洗浄率、校正逸脱、センサー交換、品質試験結果を並べます。正常値の推移だけを見て「問題なし」とせず、異常が検出されなくなった理由がセンサー不調ではないかも確かめます。レビューの結果を次のレシピ改訂と保全計画へ反映します。
複数ラインへ展開するときは、最初のラインで決めたデータ項目や画面の基本形を再利用しつつ、しきい値と衛生検証は各ループで行います。ライン名、設備ID、レシピID、サイクルIDの命名規則を統一すると、品質照会とMES連携が容易になります。しかし配管長、タンクの形、洗浄液の戻り方が違えば、同じ波形や到達時間にはなりません。「テンプレート」と「設備ごとの妥当性」を分けて管理することが、拡張時の手戻りを減らします。
第一段階は現状把握です。洗浄レシピ、P&ID、過去の衛生試験、薬剤仕様、洗浄所要時間、品質保留の理由を集め、対象を一つのループに絞ります。第二段階は観測です。既設の制御を変えずに供給・戻りの導電率、温度、流量を記録し、現行の合格サイクルと不具合サイクルの違いを見る。第三段階は判定設計で、品質保証、生産、保全がしきい値と例外対応を承認します。第四段階でPLCの自動判定とMES連携を段階的に導入します。最後にFAT・SATの記録と作業教育を揃え、実運用に移します。
担当を曖昧にしないことも重要です。品質は衛生上の判定基準と検証試験、生産はレシピと手動操作、保全は計器と配管、IT/OTはデータとアクセス権、ベンダーは設計・試験・引継ぎを担当します。洗浄剤メーカーにも温度・濃度条件の確認を求めます。変更管理の会議では、新製品、薬剤変更、配管改造、センサー交換、PLC更新のどれが再検証を必要とするかを決めます。導入後の運用責任者が決まらないまま「完成」扱いにしないでください。
効果測定は、製造品質と資源使用の両方で行います。例外検出までの時間、品質照会に必要な記録検索時間、再洗浄率、CIPサイクル時間、製品切替時の水使用量、薬剤補給量などを導入前後で比べます。生産品目や季節が違えば単純比較はできません。比較期間、製品構成、洗浄レシピ、設備状態を記録した上で評価します。導電率監視による削減率を一律に約束するより、原因が説明できる運転記録を作ることが先です。
よくある質問
CIP洗浄の導電率監視で微生物検査を省略できますか?
省略の可否を導電率だけから決めることはできません。導電率は主にイオン性成分の変化と工程条件を示します。製品と危害に応じた微生物、アレルゲン、残留物などの確認方法は品質部門の妥当性確認に従います。導電率の記録は「決めた洗浄レシピが走ったか」を説明する補助証拠として有用です。
CIPの導電率センサーは供給側と戻り側のどちらに設置しますか?
目的によります。供給側は薬剤濃度と送液条件、戻り側は対象設備を通過した液の相を見やすくなります。合流配管では戻り元を特定できる弁情報が必要です。P&ID上で判定対象と液の流路を描き、必要な点を選びます。
導電率の設定値と最終すすぎの終了値は何に合わせますか?
共通の万能値はありません。使用薬剤、温度補償、供給水の導電率、製品残留、対象配管、衛生検証の結果から、工場のレシピごとに決めます。設定値の根拠、改訂者、適用開始日を記録し、薬剤や設備を変えたら見直します。
既設CIPとMESの連携だけで始められますか?
既設PLCに必要な信号とサイクルIDがあれば、読み取り専用の履歴連携から始められます。必要な信号が無い場合は、センサー増設や制御改修の範囲を見積もります。MESには洗浄の合否だけでなく、どのバッチに先行したサイクルか、どのレシピ版か、例外を誰が承認したかを渡します。
RFPとFAT/SATでは何を最優先で確認しますか?
正常時の画面より、異常時に自動合格を止め、理由を後から追えることです。センサー故障、低流量、通信断、手動介入、時刻ずれを試験票に入れます。現地では実液の相切り替えと、対象設備の洗浄妥当性を別々に確かめます。
まとめ
CIP洗浄の導電率監視は、洗浄剤と水の相、濃度管理、すすぎの変化を見える化する有力な手段です。導入の成否はセンサーの有無ではなく、どの配管のどの相を測り、流量・温度・時間・弁状態とどう組み合わせ、どの検証結果で設定値を決めたかにかかっています。タイの食品・飲料工場では、衛生設計、現場操作、品質承認、MESバッチ履歴を一つのCIPサイクルIDにまとめると、毎日の判断と後日の説明がつながります。
既設CIPの計測点整理や、導電率監視とMES履歴を組み合わせたRFPを検討中でしたら、TOMAS TECHへのお問い合わせから現状の配管図や運用課題を共有してください。仕様を確定する前の相談にも対応できます。
参考資料
- EHEDG, Hygienic Design Requirements for CIP Installations, Guideline 50
- 3-A Sanitary Standards, Installation and CIP of Processing Equipment and Hygienic Pipelines
- 3-A Sanitary Standards, リボフラビン試験によるCIP洗浄範囲の評価
- Tetra Pak, Cleaning of Processing Equipments
- Tetra Pak, CIP unit P
- Endress+Hauser, Food & Beverage Industry Portfolio, CIP section
- Endress+Hauser, Multi-parameter measurement in CIP cleaning systems
- Thai Food and Drug Administration, GMP resources


