


はじめに:レーザー溶接モニタリング導入で先に決める3つのこと
レーザー溶接モニタリング導入を考える工場では、次のような悩みが出ていないでしょうか。外観はきれいなのに、溶け込みが足りない溶接が混じる。上下の板のすき間(ギャップ)が大きく、くっついたように見えて実は接合していない溶接がある。抜取りの断面検査や引張試験では、全数を押さえられない。そして顧客からは、溶接ごとの品質記録を部品単位で残すよう求められている。
本記事では、レーザー溶接モニタリングの導入で先に決めるのは、センサーの種類ではなく次の3つだと考えます。
- 何の欠陥を見つけたいか:欠陥と原因の対応表を作る。方式ごとに見ているものが違うからです
- 良品の基準と許容範囲をどう作り、どう保つか:材料ロットや条件が変わったときの扱いも含めて決める
- 溶接ごとの信号と判定を部品ID(シリアル)と紐付けて、どこに保存し、MESや品質記録にどう渡すか
フォトダイオード方式は、工程から出る光を基準データと照らし合わせる相関判定です。OCT方式は、計測用の光で深さを測ります。ただしOCTにも、計測スポットの位置決め、計測範囲、不安定な溶接での過小評価といった条件があります。どちらの方式でも、良品の基準を先に決めないと判定はできません。
さらに、ISO 13919などの溶接の規格は、溶接部の品質レベルや施工の手順、設備、安全を決めるものです。今回確認した公式要旨には、インプロセス監視の合否基準は見当たりませんでした。だから、監視の合否基準は顧客と取り決め、FATとSATで確かめる必要がある、と本記事では考えます。
最初にお断りです。本記事は製品の推奨やランキングではありません。製品の機能は、各社の公開資料の説明として紹介します。費用と効果の試算は、この記事のための仮の数字です。規格は公式の要旨で確認できた範囲を扱い、規格本文にある数値の許容値は扱いません。なお、抵抗溶接(スポット溶接)の監視は抵抗溶接モニタリングの記事で扱っており、本記事はレーザー溶接に絞ります。
なぜ今、タイの工場でレーザー溶接の品質監視が問われるのか
タイの自動車と電池の周辺では、生産の中身が動いています。数字は範囲と時点を付けて確認します。
通信社の配信を掲載したPlacera(2026年9月28日)によると、タイ工業連盟(FTI)の発表では、2026年8月のタイの自動車生産は124,646台で、前年同月比+10.93%でした。同じ月の国内販売は前年同月比+25.6%、輸出は前年同月比−2.0%です。NST(2026年8月25日)によると、7月の生産は117,383台で、前年同月比+6.12%でした。一方で、FTIは2026年の生産見通しを下方修正しています。月ごとの増加と通年の見通しが同じ方向を向いているわけではありません。
電動化の投資も続いています。The Nation(2026年7月3日)によると、タイ投資委員会(BOI)は2026年5月時点で、EV関連の投資奨励を198件、1,370億バーツ超承認しました。このうち電池とESS(定置用蓄電)は57件、335億バーツです。これは承認ベースの数字で、実際に投資された金額ではありません。また、57件のうちセル製造、モジュール、パック、ESSがそれぞれ何件かは、記事に書かれていません。
個別の事例では、Just Auto(2025年3月13日)が、Sunwoda Automotive Energy Technology(Thailand)のEVとESS向け電池セル製造への約10億ドルの投資がタイ政府の委員会で承認されたと伝えています。第1工場はチョンブリ県で、1,000人超の雇用が見込まれるとされます。これも承認の時点の報道で、稼働時期は書かれていません。また、Just Auto(2024年3月1日)によると、SvoltはBanpu Nextとの合弁でチョンブリに電池のモジュールとパックの組立工場を立ち上げ、量産を始めました。こちらはセル製造ではなく、モジュールとパックの組立です。
これらは国や個社の数字で、読者の工場にそのまま当てはまるものではありません。ただ、電池のモジュールやパック、電動モーター、車体部品では、バスバー、タブ、ヘアピンなどのレーザー溶接が増えやすい領域です。顧客の監査や品質要求が溶接1点ごとの記録に及ぶ場面も増えると、本記事では見ています。
レーザー溶接モニタリングとは:pre、in、postの3段階
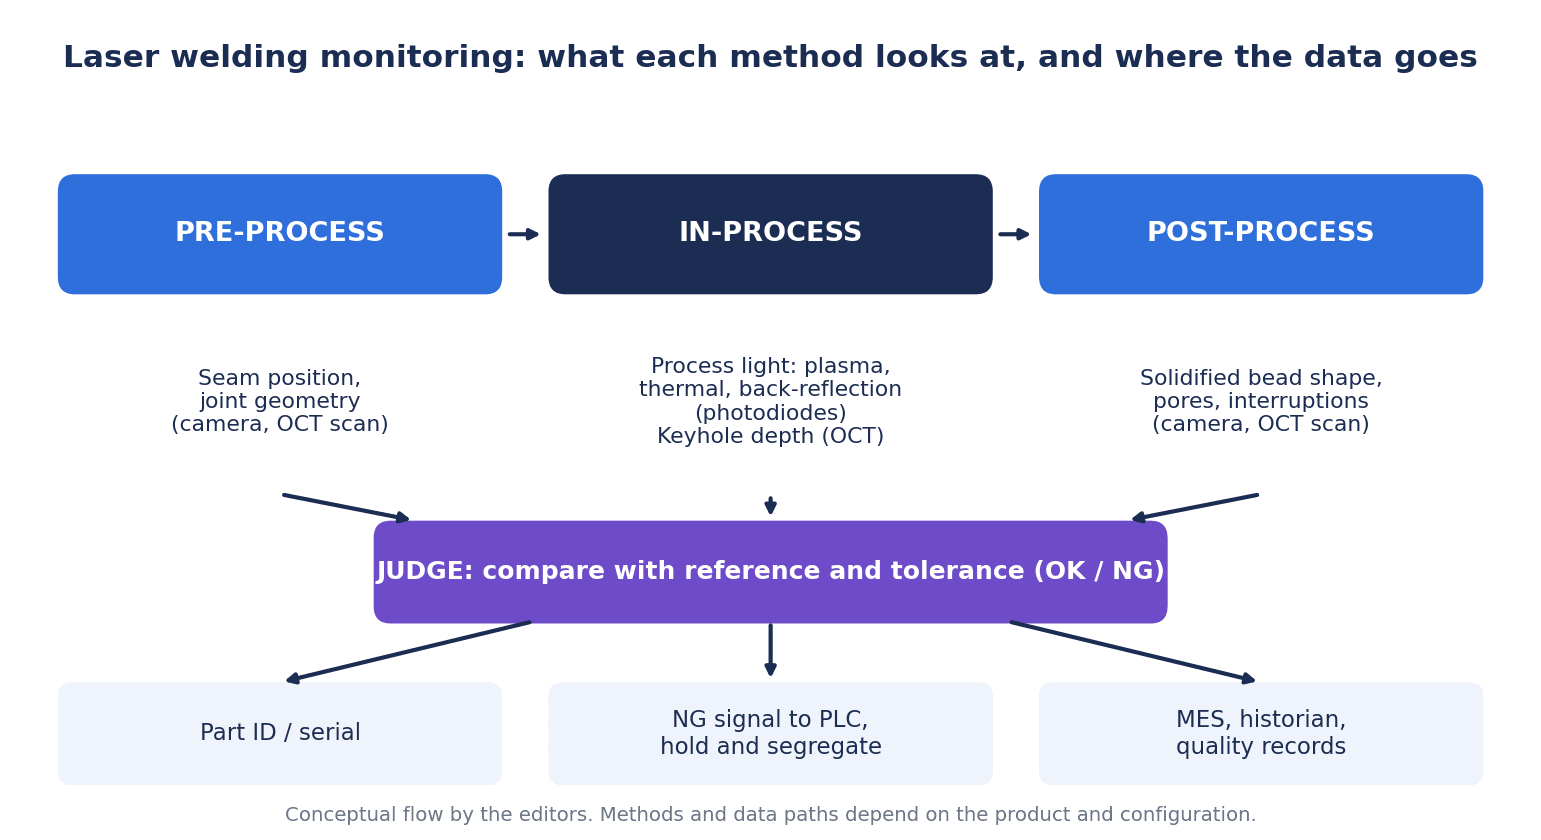
レーザー溶接の監視は、時間の流れで3つに分けると整理しやすくなります。
| 段階 | 何を見るか | 公開資料の説明の例 |
|---|---|---|
| pre(溶接前) | 継手の形状、シームの実際の位置、部品の製造ずれ | Blackbird(iQLASE)は、OCTの計測ビームがレーザーに先行してエッジ、すみ肉、重ねの形状と実位置を解析すると説明 |
| in(溶接中) | 溶接中の光、温度、キーホールの深さなど | Blackbirdは、計測ビームがキーホールに入り溶け込み深さなどを測ると説明。フォトダイオード方式もこの段階 |
| post(溶接後) | ビードの形状、余盛、ポア、ビードの途切れ | Blackbirdは、溶接後にビード形状などを解析すると説明。カメラによる外観検査もこの段階 |
bbr(2026年3月4日)の記事で、Blackbirdは上のように1本のOCTで3段階を扱う考え方を説明しています。IPG Photonicsも、自社のLDDが溶接深さに加えて、シーム位置、横断面のプロファイル、仕上がったビードの表面を直接計測すると説明しています。
研究の側では、Baaderら(EDPC 2021、FAU)が、ヘアピン溶接でOCTはpre、in、postの監視に有望だと述べています。同時に、ヘアピンは複雑なビーム経路と高い焦点速度を必要とし、既存のOCTには大きな課題がある、とも書いています。
本記事の中心はin(溶接中)の監視です。溶接後のビードを画像で判定する外観検査は、溶接ビードのAI外観検査の記事で詳しく扱っています。外観検査は表面に出る欠陥に強い一方、板の間の接合不足や溶け込みの深さは表面から見えにくい、という性質があります。ここがインプロセス監視を検討する主な理由になります。
フォトダイオード方式が見ているもの
フォトダイオード方式は、溶接中に工程から出る光を受けて、その強さの変化を見ます。
Chianeseら(2022年、ASME Journal of Manufacturing Science and Engineering)は、フォトダイオードのような受動センサーは間接的な信号を集めるもので、その信号は統計や機械学習の手法で溶接の特徴と相関づけられる、と説明しています。同論文によると、フォトダイオードは安価で構造が簡単です。そして次の3つの光から情報を得ます。
| 信号 | 何の光か | 同論文が示す典型的な帯域(近赤外の加工レーザーの場合) |
|---|---|---|
| プラズマ光 | 金属蒸気やプラズマプルームからの発光 | 300〜700 nm |
| 反射光 | 加工レーザーの反射 | 1020〜1090 nm |
| 熱放射 | 加工部の熱の状態(溶融池とプルームの両方の温度を見る) | 1200〜2000 nm |
この帯域は、同論文が別の文献から引用したものです。
同論文は、電池タブを想定した研究です。条件は、Niめっきした銅300 µmとNiめっきした鋼300 µmの重ね継手を、リモートレーザー溶接したものです。この論文の条件では、部品間のギャップの変動は、プラズマ光(と温度)の信号のステップ状の変化で診断できました。ギャップが100 µmを超えると、健全な溶接から接合不足や未接続へ、ステップ状に変わったと報告しています。反射光のギャップ検出への寄与は弱かったとされます。また、プラズマ光と温度の信号の相関は94%を超え、溶け込みが深くなると両方の信号の強さとばらつきが大きく増えた、と書いています。
ただし、この100 µmという値は、この材料と板厚と条件での結果です。一般の許容ギャップとして使える値ではありません。同論文自身も、特徴の空間で重なる領域があり、偽陰性(不良を見逃す)と偽陽性(良品を不良と判定する)が起こりうると述べています。なお、同論文の著者にはPrecitecの社員が含まれ、Precitecが資金提供者の一つです。
製品の側では、Precitecが自社のLaser Welding Monitor(LWM)について、各溶接の特徴的なプロセスの「指紋」を、あらかじめ定義した基準データとリアルタイムで比べて逸脱を検出し、溶接ごとのプロセスデータを記録すると説明しています。4D Photonicsも、自社のシステムが用途ごとに合わせた警告閾値で信号を評価すると説明しています。
逆の立場からの記述もあります。OCT系のインライン干渉計測を開発したLaser Depth Dynamicsの開発者は、Laser Focus World(2015年)の記事で、フォトダイオード系は溶け込み深さを直接は測らず、特定の機械ごとに破壊試験との比較で学習させる必要がある、と書いています。これは競合方式を開発する側の記述で、中立的な評価とは限りません。ただ、「基準を作るには破壊試験との突き合わせが要る」という論点は、どの方式を選ぶ場合でも押さえておく価値がある、と本記事では考えます。
OCT方式が見ているもの
OCT(光干渉断層計測)方式は、工程から出る光ではなく、専用の計測光を使って深さを測ります。
PrecitecのKogel-Hollacher氏は、The Laser User誌(2019年)の記事で次のように説明しています。OCTは低コヒーレンス干渉に基づく方式です。加工で生じる発光を使う他のセンサーと違い、専用の光源を加工レーザーの光路に結合します。参照の光路と計測の光路の差を測ることで、キーホールの深さなどが分かります。干渉による計測の精度は、蒸気キャピラリーからの放射に影響されない、とも書いています。
Precitecは自社のIDMについて、プロセス光や熱放射、反射に依存せず、溶接深さを絶対値で測ると説明しています。同社によると、TwinTecという技術でキーホールの深さと部品表面までの距離を同時に測り、絶対的な溶接深さを求めます。最大70 kHzで記録し、レーザー出力をリアルタイムで制御して溶接深さを一定に保つこともできる、と同社は説明しています。
IPG PhotonicsはLDDについて、溶接ビームと同じ光学系に低出力の計測ビームを通し、キーホール深さを「up to 40 mm and beyond」まで測ると説明しています。計測値は破壊試験の結果と「within microns」で一致すると説明しています。2015年のLaser Focus Worldの記事では、この技術を開発したLaser Depth Dynamics(後にIPGが製品化)の開発者が、800〜900 nmの低出力の近赤外光をキーホールに入れ、精度は約20 µm、サンプリングは200 kHz超と書いています。これは2015年時点のLaser Depth Dynamicsの記述です。
OCTにも条件があります。
- 計測スポットの位置:Kogel-Hollacher氏は、OCTの計測スポットを正確に位置決めすることが産業導入の鍵だと書いています。熱の影響などに対して位置を保つため、Precitecは専用のモジュールを開発したと説明しています。
- 計測範囲:同氏は、限界は加工レーザーのスポットに対する計測点の大きさと、軸方向の計測範囲だけだ、と書いています。計測範囲の記載値は製品と構成で違います。TRUMPFはVisionLine OCT Checkの典型的な溶接深さの計測範囲を0.5〜5 mm(プロセス設計と光学構成による)としています。Precitecは、IDMの計測深さを最大10 mmと記載しています。
- 不安定な溶接での過小評価:Willら(Micromachines 2022、FAUなど)は、銅のレーザー溶接で、OCTによる溶け込み深さのインプロセス監視は可能だとしています。ただし、生のOCT信号の統計処理とキーホールのマッピングで溶接深さを求める方法は、安定した溶接プロセスにしか適用できないと述べています。単一の計測ビームの最適な位置を決めるには、時間のかかるキーホールのマッピングが必要だとも書いています。不安定な深溶込み溶接では、計測ビームがキーホールの底に向かず、溶融金属の盛り上がりに当たって、溶接深さを過小評価する傾向がある、と報告しています。
- ノイズ:同論文は、OCTの信号には装置に由来するノイズと、蒸気プルームによる光路の変化などプロセスに由来するノイズがあり、キーホール深さの位置の特定を難しくすると述べています。
このため、本記事では「キーホールの深さ=溶け込み深さ」と無条件には扱いません。安定した溶接で、計測位置が合っていて、計測範囲に収まっているときに、OCTの値は溶け込み深さの良い手がかりになる、と考えるのが実務的です。OCTを選ぶ場合も、破壊試験で確かめた深さとOCTの値を突き合わせる工程は省けません。
カメラ方式と、方式の組み合わせ
3つ目の方式がカメラです。業界メディアWiley Industry News(2021年)の記事で、LessmüllerはWELDEYEというカメラについて、高域通過フィルター付きのカメラで凝固したビードのライブ画像を得て、電池ハウジングの溶接のプロセス監視とビード検査を行うと説明しています。同じ記事で、同社はプラズマや金属蒸気の放射を監視するフォトダイオード系のWELDCHECKを、バスバーの溶接の用途に挙げています。
TRUMPFは2025年6月24日の発表で、カメラ画像からAIでビードの欠陥を検出するVisionLine Inspectを紹介しています。同じ発表で、OCTが溶接深さとレーザーと部品の距離を監視し、レーザー、光学系、センサーを一体にした解決策として示しています。用途として電気自動車の電池と電動モーターのヘアピンを挙げています。発表文に定量的な効果の数値は書かれていません。
一方でPrecitecは、上下の板のギャップによる接合不足(false friend)について、目視やカメラによる検査と違い、LWMで確実に検出できると説明しています。これは同社の主張です。表面からは見えない欠陥と、表面に出る欠陥とでは、得意な方式が違う、という論点を示す説明として読むのがよいと考えます。
各社の説明を並べると、1つの方式ですべてを見るより、複数の方式を組み合わせる構成が多く示されています。Precitecは、IDMをLWMと統合できると説明しています。TRUMPFの一体ソリューションも、OCTとカメラを組み合わせています。Lessmüllerは、OCT、フォトダイオード、カメラを電池製造の工程ごとに使い分けると説明しています。
組み合わせを考える前に、どの方式も最後は「判定」を出し、その判定を部品IDと一緒に記録してMESや品質記録へ渡す、という流れになる点を押さえておきます。下の図は、3段階と3方式が見ている場所、そして判定から記録までの流れを概念として示したものです。
見つけたい欠陥から方式を選ぶ:欠陥と原因の対応表
方式を選ぶ出発点は、「何の欠陥を見つけたいか」です。公開資料と研究で確認できた欠陥と原因の関係を、出典付きで表にしました。
| 欠陥や状態 | 出典に書かれた原因や関係 | 監視で見えると説明されているもの | 出典 |
|---|---|---|---|
| 接合不足(false friend)、接続断面の不足 | 上下の板のギャップが大きすぎる | LWMが検出すると説明 | Precitec |
| ギャップによる欠陥 | ギャップはアンダーフィル、低い強度、ポロシティの原因。ギャップの原因は部品設計、製作公差、治具の不足 | 記載なし | AMADA WELD TECH |
| 銅と鋼のタブの未接続 | ギャップ100 µm超でステップ状に悪化(特定の材料と条件) | プラズマ光と温度の信号のステップ変化 | Chianeseら(2022) |
| ポロシティ | 不適切なガスの被覆、汚れ、前洗浄の不足 | 記載なし | AMADA WELD TECH |
| ポア、貫通穴 | スパッタ(材料の噴出)で生じうる。スパッタは汚れが原因になりうる | 高いサンプリングでスパッタを検出すると説明 | Precitec |
| 溶接のムラ、溶接不足 | レーザー出力の変動、焦点ずれ | LWMが検出すると説明 | Precitec |
| 溶接品質の低下 | 部品表面の汚れ(油、ほこり、錆) | 部品の清浄度を判定すると説明 | Precitec |
| 割れ | 溶融池の不足、材料の冶金(炭素や水素の量)、不適切な溶接エネルギー | 記載なし | AMADA WELD TECH |
| 過熱(ビードが広く深い) | 不適切なガスの被覆、熱の偏り、過大な入熱 | 記載なし | AMADA WELD TECH |
| 溶け込みの過多、不足(銅) | 過多は周囲の損傷、不足は接続面積の減少で故障の要因 | OCTで深さを計測(研究) | Willら(2022) |
| シールドガスの喪失、着座不良、出力の喪失、焦点ずれ、溶け込み不足 | 記載なし | LWM導入の事例で検出(2005年の事例) | Laser Focus World |
この表から、方式ごとの向き不向きを推論として読み取ると、次のようになります。ここは出典の記述ではなく、本記事の見方です。
- 工程の状態の変化(出力の変動、焦点ずれ、ギャップ、部品表面の汚れ、スパッタ)は、工程から出る光の変化として現れやすく、フォトダイオード方式の説明に多く登場します。
- 深さそのもの(溶け込みの過多や不足)は、OCT方式が直接の計測対象にしています。ただし前の章の条件が付きます。
- 表面に出る形状(ビードの途切れ、余盛、表面のポア)は、カメラやOCTの溶接後スキャンが対象にしています。
- 割れや過熱のように原因が冶金や入熱にあるものは、今回確認した製品資料で監視との対応がはっきり書かれていない項目です。RFPでは、ベンダーに検出の根拠を示してもらう項目になります。
表の「記載なし」は、監視で見えないという意味ではありません。今回確認した資料で、その対応が書かれていなかったという意味です。
ルール①:見つけたい欠陥を決める
見つけたい欠陥は、溶接する部品と、その不良が後工程や客先で何を起こすかで変わります。用途ごとに、研究と各社の説明で確認できた範囲を整理します。
電池のタブとバスバー
Chianeseらは、タブ接続の溶接は機械的な強度、導電性、熱の要件を高い再現性で満たす必要があると書いています。同じパックの中で電気抵抗が不均一だと電流の負荷が偏り、電池の性能低下や劣化の不均一につながる、とも述べています。Precitecは、電池のセル、モジュール、パックで、foil-to-tab、cap-to-can、端子接続の溶接を監視し、エネルギーの投入、部品の位置、表面の状態の変化が工程中に見えると説明しています。
この用途で見つけたい欠陥の候補は、ギャップによる接合不足、部品表面の汚れによる品質低下、溶け込みの不足です。後工程の通電検査で見つかる不良と、客先に流れてから見つかる不良を分けて数えると、どの欠陥を優先するかが決めやすくなります。
ヘアピン(駆動モーターのステーター)
Willらは、銅の溶接はステーターのヘアピンで重要性が増していると書いています。Baaderらは、OCTは溶接前の製造ずれの検出と溶接後の形状評価に使えるとしつつ、ヘアピンは複雑なビーム経路と高い焦点速度が既存のOCTに大きな課題になると述べています。製品の側では、TRUMPFがヘアピンを用途に挙げ、4D Photonicsはヘアピン溶接のポアを検出例に挙げています。
この用途では、溶け込みの過多と不足、ポア、そして溶接前の位置ずれが候補になります。溶接前の位置ずれを見つけたいのか、溶接中の深さを見たいのかで、方式も取付けも変わります。
車体、構造部品、パワートレイン
Precitecは、LWMの用途として車体、構造、パワートレイン、保安部品を、IDMの用途として車体や構造部品の深溶込みを挙げています。Laser Focus World(2005年)は、メキシコの自動車部品メーカーが、VWの品質要求に応えるため、高張力鋼のドアスティフナーのリモート溶接にPrecitecのLWMを導入した事例を伝えています。この2005年の事例では、シールドガスの喪失、部品の着座不良、レーザー出力の喪失、焦点ずれ、溶け込み不足を検出できたとされています。これは当時の事例で、現在の製品性能を示すものではありません。
欠陥リストの作り方
本記事では、欠陥リストを次の手順で作ることを勧めます。
- 過去12か月の溶接不良を、客先で見つかったものと社内で見つかったものに分けて数える
- それぞれの不良について、断面や引張の結果から原因の候補を書く(前章の表を下敷きにする)
- 原因が工程の状態の変化か、深さか、表面の形状かで分類する
- 顧客の図面や品質要求で、溶接部に求められている特性(強度、導電性、気密など)を書き出す
- 優先順位を付け、「監視で見つけたいもの」と「監視以外(治具、前洗浄、外観検査)で手当てするもの」に分ける
最後の手順が大切です。たとえばギャップの原因が部品の公差や治具にあるなら、監視で見つけることと、治具で起こさないことは別の対策になります。
ルール②:良品の基準と許容範囲を作り、保つ
方式を決めても、何を良品とするかが決まらなければ判定は出ません。基準作りには、作ることと保つことの2つの面があります。
基準を作る
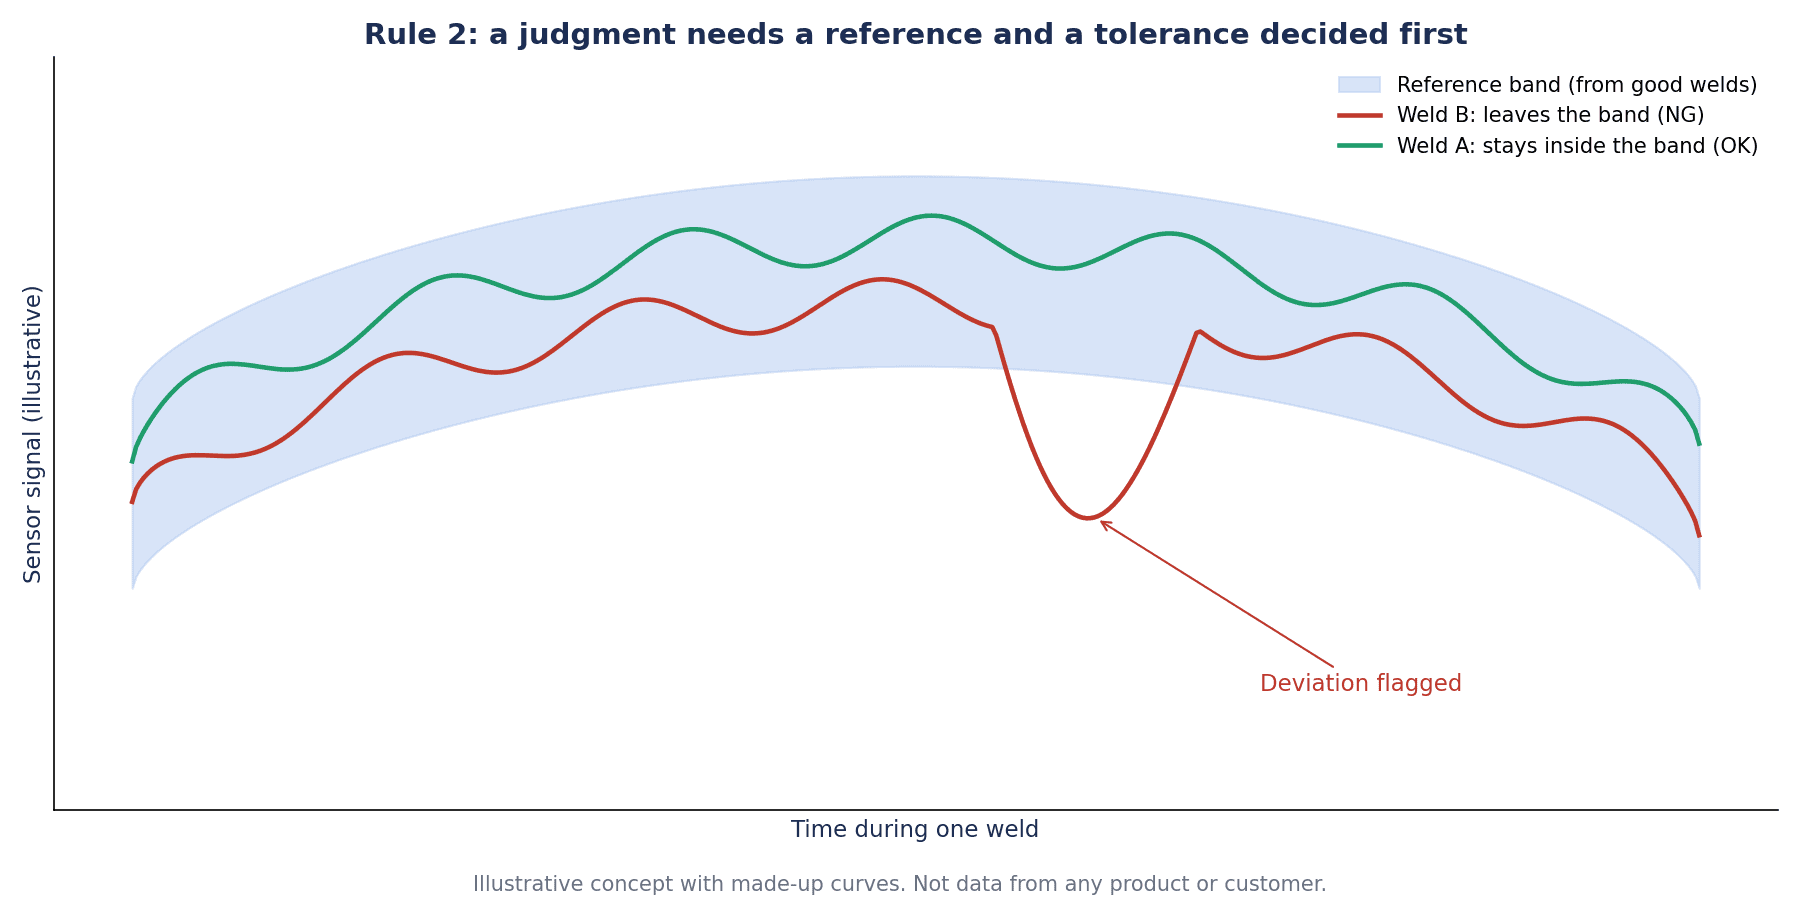
フォトダイオード方式でもOCT方式でも、出発点は「良品の溶接で信号がどう出るか」を集めることです。Precitecは、LWMが各溶接の信号を事前に定義した基準データと比べると説明しています。4D Photonicsは、警告閾値を用途ごとに合わせると説明しています。つまり、基準と閾値は工場と部品ごとに作るものだ、というのが各社の説明から読み取れることです。
基準を作るときは、信号だけを見ていても良否は分かりません。前に紹介したLaser Depth Dynamicsの開発者は、フォトダイオード系は機械ごとに破壊試験との比較で学習させる必要があると書いています。この記述は開発者の立場からのものですが、本記事では、方式にかかわらず、断面検査や引張試験の結果と信号を突き合わせて基準を決める工程が要ると考えます。OCTでも、計測した深さが断面の溶け込みと合っているかは、破壊試験で確かめる必要があります。
基準作りでは、意図的に条件を振った溶接も作ります。ギャップを付ける、焦点をずらす、部品表面を汚すといった不良サンプルで、信号がどう動くかを見ておくと、閾値の根拠を説明できるようになります。
基準を保つ
基準は一度作れば終わりではありません。Precitecは、新しい材料ロットや部品の特性の変化で信号が系統的にずれうることを認めたうえで、同社のソフトがそれを検出し、プロセス全体を学習し直さずにパラメータを自動で調整できると説明しています。
ここから、RFPと運用で決めておくことが見えてきます。
- 材料ロットや部品の仕入先が変わったとき、誰が、何を見て、基準を更新するか
- 自動調整がある場合、どこまでを自動に任せ、どこからを人が承認するか
- 基準を更新した履歴(いつ、誰が、なぜ)をどこに残すか
- 光学系の保守や部品交換のあとに、どの確認溶接で基準が有効かを確かめるか
閾値と、過検出と見逃しのバランス
閾値を厳しくすれば見逃しは減りますが、良品を不良と判定する過検出が増えます。緩くすれば逆です。Chianeseらの論文でも、偽陰性と偽陽性の両方が起こりうると述べられています。どちらをどこまで許すかは、技術だけでは決まりません。後工程で拾える欠陥か、客先に流れたら何が起きるか、過検出の部品を再判定する手間はどれだけか、で決まります。過検出と見逃しの考え方は、AI外観検査の過検出を抑える記事でも整理しています。画像検査の話ですが、閾値の決め方の考え方は共通です。
下の図は、良品の信号が収まる基準帯(エンベロープ)と、そこから逸脱した信号のイメージです。架空の波形で、数値は示していません。
ルール③:部品IDと紐付けて記録し、MESへ渡す
監視の判定は、どの部品の、どの溶接のものかが分からなければ、トレーサビリティの記録になりません。溶接ごとの信号と判定を部品IDと紐付ける仕組みは、センサーの選定と同じ重さで決めておく項目です。部品IDの付け方と読み取りの全体像は、シリアル番号トレーサビリティの記事で扱っています。
各社の公開資料で確認できた、データ連携の説明は次のとおりです。
- Precitec:関連するすべてのプロセスデータを個々の部品ごとに保存して文書化し、監視した溶接工程の端から端までのトレーサビリティを提供すると説明しています。部品の一意な識別と上位の生産システムとの統合を組み合わせることで、品質保証と工程解析の基盤になる、としています。MESとの通信はOPC-UAで、TRUMPF QDSなどと互換だと記載しています。
- TRUMPF:Smart Servicesのパンフレットで、Quality Data Storage(QDS)は構造化したプロセスと品質のデータを顧客のデータ管理システムへ渡し、部品に関連したトレーサビリティと品質データの解析を支えると説明しています。インタフェースはOPC UA、フィールドバス、デジタルI/Oです。同じパンフレットにはQDSの対象機種についての注記があり、VisionLine OCT Checkのページでは別にQDS 2.0に言及しています。対象範囲は機種と版で確認が要ります。
- Coherent:Laser FrameWorkは、HostやMESなどの上位システムからのコマンドでジョブを制御し、シリアル番号などの製品ごとのデータを受け取って、トレーサビリティ用のデータを収集できると説明しています。接続方式としてMQTTやProfiNetなどを挙げています。同じページにOPC UAの明記はありません。
- IPG Photonics、nLIGHT plasmo、4D Photonics:IPGはソフトがすべての溶接をカタログ化して傾向を追うと説明しています。plasmoの販売サイトの製品情報では、内蔵のデータ保存、ダッシュボード、トレーサビリティの文書化が挙げられています。4D Photonicsは記録データのエクスポート、解析、文書化を挙げています。
業界の標準としては、OPC FoundationとVDMAの共同作業部会が、レーザーシステム用のOPC UA情報モデル(OPC 40530「OPC UA for Laser Systems」)を定めています。これはレーザー発振器と、その制御、光学系、冷却などを含むレーザーシステムの情報モデルです。溶接の品質監視の信号や判定を扱う標準モデルかどうかは、今回確認した要旨からは判断できません。OPC UAでの連携の進め方は、OPC UA 1.05への移行の記事も参考になります。
波形をどこに、どれだけ保存するか
判定の結果(OK、NGと特徴量)だけを残すのか、波形そのものも残すのかで、保存先の設計が変わります。各社はサンプリング周波数を記載しています(PrecitecのLWM 8.50は最大50 kHz、IDMは最大70 kHz、4D Photonicsは100 kHz、plasmoの販売サイトでは最大250,000サンプル毎秒)。ただし、溶接1点あたりのデータ量や保存期間の目安を示す一次資料は、今回確認できませんでした。データ量は、チャンネル数、溶接時間、保存形式で大きく変わるので、ベンダーに自社の条件で見積もってもらう項目です。波形を長期に保存して検索する場合の保存先の考え方は、産業用ヒストリアンの選定の記事で整理しています。
NG判定の部品をどう扱うか
監視がNGを出したら、その部品をラインから出し、保留し、再判定し、処置を決める流れが要ります。PLCへのNG信号と排出の仕組み、保留した部品のIDと判定の記録、再判定の結果の記録までを一続きにしておかないと、記録が残っていても運用でつながりません。保留と隔離の運用は、品質保留管理システムの記事で扱っています。
規格が決めていること、決めていないこと
レーザー溶接に関係する主な規格を、ISOとIECの公式ページの要旨で確認しました。規格の本文は購入して読んでいないので、規定の中身の数値は扱いません。
| 規格番号と版 | 名称(要約) | 規定すること(公式要旨) |
|---|---|---|
| ISO 13919-1:2019 | 電子ビームとレーザー溶接の継手、欠陥の品質レベル、第1部(鋼、ニッケル、チタンとその合金) | 欠陥の品質レベルを3水準(Bが最も厳しい)で示す。板厚0.5 mm以上。水準は製造品質を指し、製品が用途に適するか(fitness-for-purpose)ではない |
| ISO 13919-2:2021 | 同、第2部(アルミニウム、マグネシウムとその合金、純銅) | 3水準、板厚0.5 mm以上。目視検査に直接適用。他の非破壊の手段で検出や寸法測定をする方法の詳細は含まない |
| ISO 15609-4:2009 | 溶接施工要領書(WPS)、第4部 レーザー溶接 | レーザー溶接のWPSに書く内容の要求事項。溶接部の品質と特性に影響する変数を列挙 |
| ISO 15614-11:2025 | 溶接施工法試験、第11部 電子ビームとレーザー溶接 | WPSの施工法試験の要求事項。新規製作と補修の両方 |
| ISO 22827-1:2005 | Nd:YAGレーザー溶接機の受入試験、第1部 レーザー装置 | ファイバー伝送のNd:YAGレーザー溶接機の発振部、光伝送系、ガス装置の受入試験 |
| ISO 22827-2:2005 | 同、第2部 移動機構 | 2次元の移動機構の精度の受入試験 |
| ISO 11553-1:2020 | 機械の安全、レーザー加工機、第1部 レーザー安全要求事項 | レーザー加工機のレーザー放射の危険と安全要求、製造者が提供すべき情報 |
| IEC 60825-1:2014 | レーザー製品の安全、第1部 機器の分類と要求事項 | レーザー製品の危険度によるクラス分け、製造者の情報提供、ラベルと説明書による警告 |
| ISO 3834-1:2021 | 金属材料の溶融溶接の品質要求事項、第1部 | ISO 3834シリーズの概要と、品質要求の水準を選ぶ基準 |
この表から言えることは、規格が決めているのは、溶接部の欠陥の品質レベル、施工の手順と試験、設備の受入、安全、溶接の品質管理の枠組みだ、ということです。ISO 13919-2の要旨は、目視検査に直接適用されるとし、他の非破壊の手段での検出や寸法測定の方法の詳細は含まないとしています。ISO 22827はNd:YAGレーザー溶接機を名称に持つ規格で、ファイバーレーザーなど他の発振器の機械に当てはまるかは、公式要旨からは判断できません。
そして、今回確認した公式要旨には、インプロセス監視(フォトダイオードやOCTなど)の方式や合否基準の記述は見当たりませんでした。本文を確認していないので「規定がない」とは言い切れませんが、少なくとも規格の番号を指定すれば監視の合否が決まる、という状態ではないと考えます。だから、監視で何をNGとするかは、顧客と取り決め、FATとSATで確かめる進め方が現実的です。
安全面では、監視装置を後から追加する場合にも確認が要ると本記事では考えます。OCTは計測光を加工レーザーの光路に入れる方式で、フォトダイオードやカメラも光学系やその周辺に取り付けます。光学系の改造や囲いの開閉の手順が変わる場合、ISO 11553-1やIEC 60825-1が求める安全と情報提供の観点で、設備メーカーと確認しておくことを勧めます。
顧客が求める記録とトレーサビリティ
溶接ごとの記録を何のために残すかは、顧客の要求から逆算します。自動車部品では、顧客の品質要求やIATF 16949に沿ったトレーサビリティの仕組みの中に、溶接の記録をどう位置づけるかが論点になります。全体像はIATF 16949と自動車部品トレーサビリティの記事で扱っています。
電池の分野では、製品のライフサイクルにわたる情報の記録や開示を求める動きが広がっています。たとえばEUの電池パスポートは、その代表例です(EU電池パスポート対応の記事)。ただし、電池パスポートが溶接の監視データを求めているわけではありません。記録の要求が全体として増えている文脈の一つとして捉えるのがよいと考えます。
本記事では、顧客と次の点を取り決めておくことを勧めます。これは規格や顧客の文書を確認した結果ではなく、推論としての整理です。
- 溶接ごとに残すのは、判定の結果だけか、特徴量か、波形か
- 記録を部品IDで呼び出せるようにする範囲(部品単位、ロット単位)
- 保存期間と保存先、顧客が記録を求めたときに出す形式
- 監視がNGを出した部品の処置と、その記録
- 監視の基準を変更したときの顧客への通知の要否
これらは顧客ごとに違う可能性があります。取り決めた内容をRFPと受入基準に写すことで、監視装置の仕様と記録の仕組みが顧客の要求とつながります。
製品で確認できた機能
主なベンダーの公開資料で確認できた機能を、アルファベット順に並べました。推奨や優劣の比較ではありません。サンプリング周波数や計測範囲は、計測している対象や定義が製品ごとに違うため、数字の大小で比べることはできません。
| ベンダー(製品) | 方式 | 公式情報で確認できた主な機能 | データ連携の記載 |
|---|---|---|---|
| 4D Photonics(販売とサービスはABICOR BINZEL) | フォトダイオード | 4D Photonicsは、4D.TWOが可視、近赤外、レーザー波長の3域を100 kHzでサンプリングし、42を超える生チャンネルを持つと説明。4D.watcherは用途ごとの警告閾値で評価し、複数センサーの組合せで欠陥を分類すると説明 | 記録データのエクスポート、解析、文書化を説明。通信方式は公式資料で確認できず |
| Coherent(SmartWeld+、Laser FrameWork) | プラズマ特性と表面温度のセンサー群(オプションで音響) | Coherentは、SmartWeld+がプラズマの特性と表面温度を見るセンサー群を使い、オプションの音響センサーで熱割れなどを見ると説明 | MESなどからシリアル番号などを受け取り、トレーサビリティ用データを収集すると説明。MQTT、ProfiNetなど。OPC UAは同ページで明記なし |
| IPG Photonics(LDD) | インライン干渉計測(OCT系) | IPGは、溶接ビームと同じ光学系の計測ビームでキーホール深さを測り、シーム位置、横断面のプロファイル、ビード表面も計測すると説明 | ソフトがすべての溶接をカタログ化し傾向を追うと説明。通信方式は公式資料で確認できず |
| iQLASE(旧Lessmüller、Blackbird) | OCT、フォトダイオード、カメラ | 業界メディアの記事で、LessmüllerはOCT、WELDCHECK(フォトダイオード)、WELDEYE(カメラ)を電池製造に適用すると説明。BlackbirdはOCTをpre、in、postの3段階で使うと説明 | 公式資料で確認できず |
| nLIGHT plasmo(processobserver) | ダイオード系センサー | 販売サイトの製品情報によると、溶接の光放射を最大250,000サンプル毎秒で測り、on-axis、off-axis、レーザー組込みの3方式。パラメータの自動調整を持つ | 販売サイトの製品情報によると、内蔵のデータ保存、ダッシュボード、トレーサビリティの文書化 |
| Precitec(LWM、IDM) | LWMはフォトダイオード、IDMはOCT | Precitecは、LWMが基準データと比べて逸脱を検出し、材料ロットの変化による信号のずれにパラメータを自動で調整できると説明。LWM AIは用途固有の欠陥を分類すると説明。IDMは溶接深さを絶対値で測り、レーザー出力を制御できると説明 | LWMはTCP/IP、フィールドバス、デジタルI/O、MES連携用のOPC-UA(TRUMPF QDSなどと互換)。部品ごとのデータ保存を説明。IDMはEthernet、RS422、アナログ |
| TRUMPF(VisionLine OCT Check、VisionLine Inspect) | OCT、カメラ | TRUMPFは、OCT Checkがキーホール深さをプロセス同期で測り、追加のOCTスキャンで凝固ビードの形状も測ると説明。位置検出と3D特徴認識の機能を含む。InspectはカメラとAIでビード欠陥を検出すると説明 | QDS 2.0でデータを保存、参照できると説明。QDSのインタフェースはOPC UA、フィールドバス、デジタルI/O(対象機種は要確認) |
なお、iQLASEはLessmüllerとBlackbirdが統合してできた会社(ミュンヘン)です。今回確認した範囲では、いずれのベンダーの公式ページでも公開価格は確認できませんでした。
表は公開資料で確認できたことの一覧で、製品の全機能ではありません。また、電池やヘアピンなどの用途が製品ページに書かれていても、自社の材料と板厚で同じ結果が出るとは限りません。次の章のFATで確かめる項目になります。溶接セル全体(ロボット、治具、安全柵など)の選び方は、溶接ロボット導入の記事で扱っています。
RFPに書く要件とFAT、SATの受入基準
ここまでの3つのルールを、RFPと受入基準に落とします。下の表は、RFPに書く項目の例です。
| 項目 | RFPに書く内容の例 |
|---|---|
| 見つけたい欠陥と検出目標 | 欠陥リスト(ルール①)と、欠陥ごとの検出目標。検出率や過検出率の数値は顧客と合意した値を書く |
| 方式と取付位置 | 方式の提案と、その欠陥を検出できる根拠。光学系への組込み位置、既存の溶接ヘッドへの適合 |
| 基準の作成手順 | 良品と不良サンプルの溶接数、破壊試験(断面、引張)との突き合わせの方法、閾値の決め方 |
| 基準の更新手順 | 誰が、いつ、何をきっかけに更新するか。自動調整の範囲と人の承認。更新履歴の保存 |
| 材料ロット変更時の扱い | ロットが変わったときの確認溶接、信号のずれの検出と対応 |
| 判定結果の出力 | PLCへのNG信号、排出の仕組み、ラインを止める条件 |
| 部品IDとの紐付け | 部品IDの受け取り方(MESから、読取機から)、溶接ごとの記録との紐付け |
| 保存期間と保存先 | 判定、特徴量、波形のどれを、どこに、何年保存するか。自社の条件でのデータ量の見積 |
| インタフェース | OPC UA、フィールドバスなどの方式と、渡すデータの項目 |
| レーザー安全 | 光学系の改造に伴う安全の確認、設備メーカーとの役割分担 |
| 教育 | 判定の見方、基準の更新、NG部品の処置の教育 |
FAT(工場での受入試験)
FATでは、意図的に作った不良サンプルで検出できるかを確かめます。ギャップを付けたもの、焦点をずらしたもの、部品表面を汚したものなど、欠陥リストに対応したサンプルを用意します。同時に、良品を過検出しないかも確かめます。不良を見つけることと、良品を通すことの両方を合格の条件にするのが大切です。検査装置の発注と受入試験の進め方は、検査装置の自動化の記事でも整理しています。
SAT(現地での受入試験)
SATでは、量産の条件で一定期間運用し、判定を破壊試験の結果と突き合わせます。材料ロットが変わったときに信号がどう動き、基準の更新手順が機能するかも、この期間に確かめます。部品IDとの紐付けが漏れなく記録され、MESや保存先から呼び出せるかも確認します。
検出率の目標は、具体的な数値をここでは勧めません。部品の重要度、後工程で拾えるか、顧客の要求で変わるからです。「顧客と合意した値」をRFPと受入基準に書き、FATとSATでその値を確かめる、という形にします。
費用と効果のモデル試算(仮の数字)
以下は、この記事のための仮の数字による試算です。想定は、タイの日系電池モジュール組立工場(または電動部品工場)で、バスバーとタブのレーザー溶接ラインが1本あるケースです。現在は抜取りの断面検査と引張試験、外観検査で品質を見ています。
損失の前提は次のとおりです。客先への流出と社内での手直しは別の事象として数えています。同じ不良を2回数えているわけではありません。
| 項目 | 前提 | 金額(THB/年) |
|---|---|---|
| 客先に流出した溶接不良のクレーム対応(選別、返品、調査) | 年4件 × 250,000 THB | 1,000,000 |
| 社内の後工程(通電検査など)で見つかる溶接不良のスクラップ、手直し | 仮定 | 440,000 |
| 合計 | 1,440,000 |
対策は、インプロセス監視の導入、基準の作成と更新手順、部品IDとの紐付けとMES連携です。
| 項目 | 金額(THB) |
|---|---|
| センサーと光学系への組込み | 1,000,000 |
| 基準作成の試験溶接と破壊試験 | 300,000 |
| 部品ID紐付けとMES連携 | 300,000 |
| 教育とFAT、SAT | 200,000 |
| 初期費用 合計 | 1,800,000 |
| 年間の運用費(保守、基準の更新、データ保存) | 120,000/年 |
効果の試算です。
| ケース | 損失の削減 | 年間の効果 | 年間の純効果 | 回収年数 |
|---|---|---|---|---|
| 基準ケース | 50% | 1,440,000 × 50% = 720,000 THB | 720,000 − 120,000 = 600,000 THB | 1,800,000 ÷ 600,000 = 3.0年 |
| 感度(効果が4分の1) | 25% | 1,440,000 × 25% = 360,000 THB | 360,000 − 120,000 = 240,000 THB | 1,800,000 ÷ 240,000 = 7.5年 |
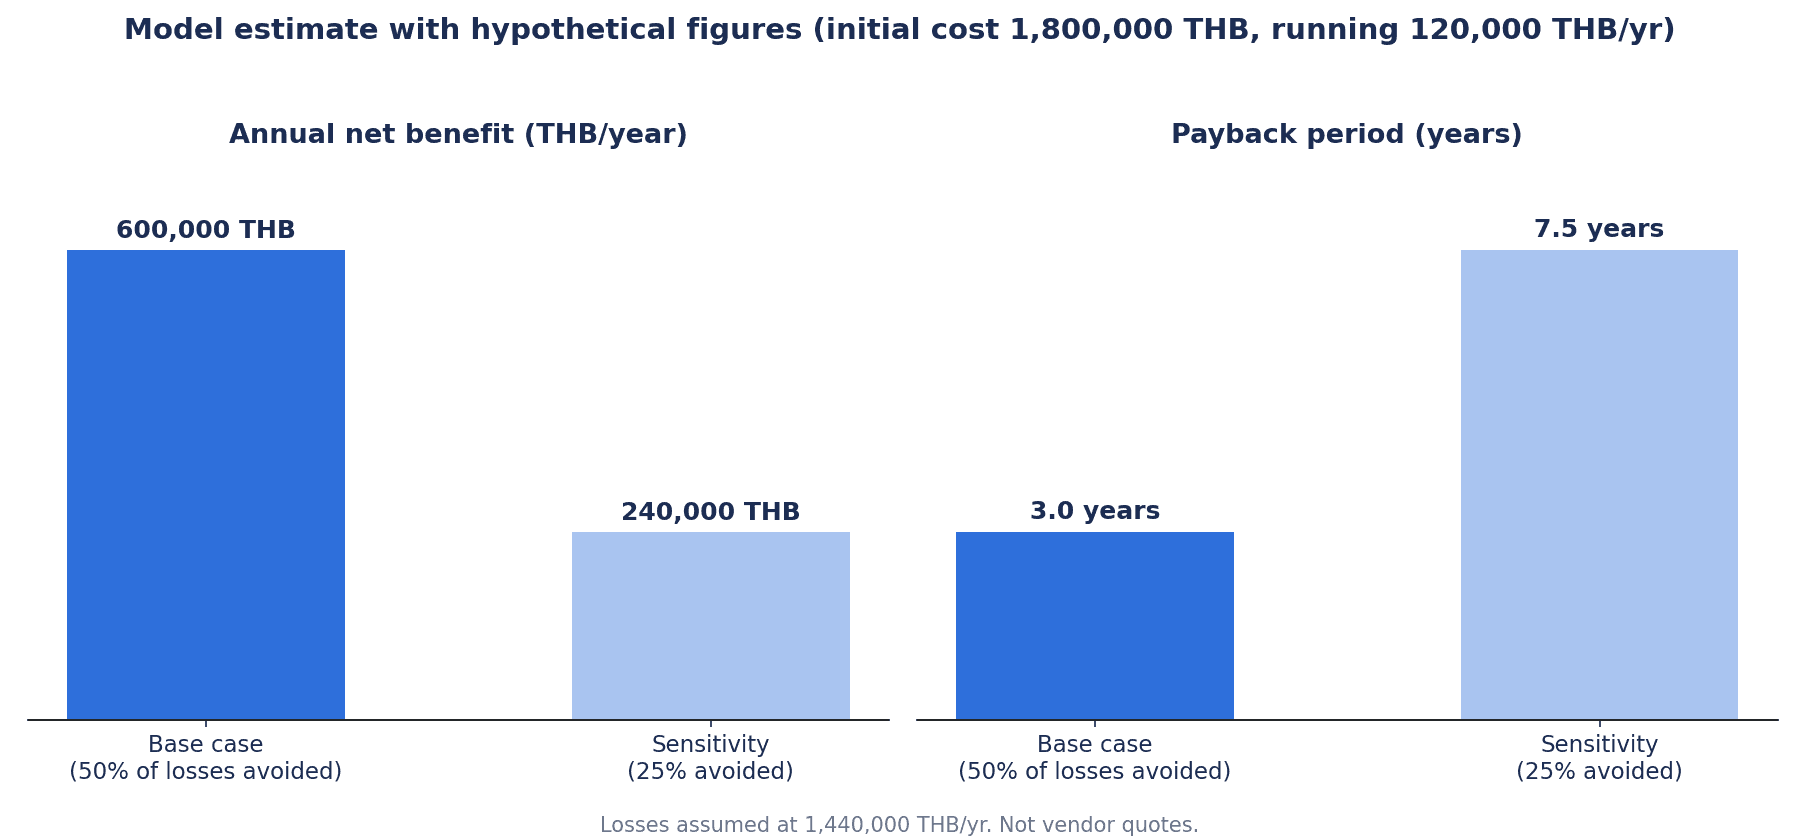
この試算の読み方を書いておきます。
- 効果の割合(50%と25%)は仮定です。実際の効果は、どの欠陥を監視で見つけられるかと、見つけた後の処置で決まります。
- 本記事では、最も効くのはルール②の基準作りだと考えます。良品の基準が決まらないと、監視は過検出か見逃しのどちらかに寄ります。過検出に寄れば良品の再判定や廃棄が増え、見逃しに寄れば客先流出が減りません。
- 顧客が溶接ごとの記録を取引条件にしている場合、その価値(受注の維持)はこの試算に入れていません。
- 導入の前に、過去12か月の溶接不良の件数(客先と社内に分けて)と、抜取り検査の費用を数えることを勧めます。試算の前提を自社の数字に置き換えると、判断の根拠になります。
- FATとSAT、そして3か月の運用で、意図的な不良サンプルを検出できることと、過検出が少ないことを確かめるまでは、効果に数えないのが安全です。
費用について補足します。主なベンダー(Precitec、IPG、TRUMPF、plasmo、4D Photonics、Coherent、iQLASE)の公式ページでは、公開価格は確認できませんでした。plasmoの販売サイトにも価格の掲載はありません。価格は、方式、チャンネル数、光学系への組込み、ソフト、データ連携の構成で大きく変わると考えられます。上の初期費用はあくまで試算のための仮置きで、実際の金額はRFPで見積を取って確かめてください。
よくある質問
レーザー溶接のモニタリングとは?
レーザー溶接の前、最中、後に、センサーで溶接の状態を見て良否を判定する仕組みです。溶接前はシームの位置や継手の形状、溶接中は工程から出る光やキーホールの深さ、溶接後はビードの形状を見ます。本記事の中心は溶接中(インプロセス)の監視で、フォトダイオード、OCT、カメラの3方式があります。
OCTとフォトダイオードの違いは?
フォトダイオード方式は、溶接中に工程から出る光(プラズマ光、熱放射、反射光)を受け、基準データと比べて逸脱を見つける相関判定です。OCT方式は、専用の計測光を光路に入れ、干渉によってキーホールの深さなどを測ります。見ているものが違うので、見つけたい欠陥から選ぶのが出発点です。どちらも良品の基準を先に決める必要があります。
溶け込み深さはOCTで測れる?
研究と各社の説明では、OCTによる溶け込み深さのインプロセス監視は可能とされています。ただし、計測スポットの位置決めと計測範囲に条件があり、銅の研究では、不安定な深溶込み溶接で深さを過小評価する傾向が報告されています。キーホールの深さと溶け込み深さを同じものと決めつけず、破壊試験で突き合わせて確かめることを勧めます。
バッテリーのタブ溶接の検査はどうする?
タブやバスバーでは、ギャップによる接合不足、部品表面の汚れ、溶け込みの不足が主な候補になります。銅と鋼のタブを対象にした研究では、ギャップの変動がプラズマ光と温度の信号のステップ変化で診断できました。ただしこれは特定の材料と板厚での結果です。自社の部品で不良サンプルを作り、信号と断面や引張の結果を突き合わせて基準を作り、溶接ごとの判定を部品IDと紐付けて残す、という順で進めます。
監視の合否基準は規格で決まっている?
今回確認したISO 13919などの公式要旨には、インプロセス監視の方式や合否基準の記述は見当たりませんでした。規格は溶接部の欠陥の品質レベル、施工の手順と試験、設備の受入、安全などを決めるものです。監視の合否基準は顧客と取り決め、FATとSATで確かめる進め方が現実的だと考えます。
溶接データはどう保存して部品と紐付ける?
部品IDをMESや読取機から受け取り、溶接ごとの判定と特徴量(必要なら波形)をそのIDと一緒に保存します。各社はOPC UAやフィールドバスなどでの連携を説明しています。溶接1点あたりのデータ量や保存期間の業界の目安は確認できなかったため、自社の条件でベンダーに見積もってもらい、保存先と保存期間は顧客の要求に合わせて決めます。
レーザー溶接モニタリングの費用は?
主なベンダーの公式ページでは、公開価格は確認できませんでした。費用は方式、チャンネル数、光学系への組込み、ソフト、データ連携の構成で変わります。本記事の仮の試算では初期費用を1,800,000 THB、年間の運用費を120,000 THBと置き、損失の半分を減らせた場合の回収を3.0年、4分の1の場合を7.5年としました。実際の判断は、自社の不良の件数とRFPの見積で行ってください。
まとめ
- レーザー溶接モニタリングの導入で先に決めるのは、センサーの種類ではなく、①見つけたい欠陥、②良品の基準と許容範囲の作り方と保ち方、③部品IDとの紐付けと記録の渡し先の3つです。
- フォトダイオード方式は工程の光を基準と比べる相関判定、OCT方式は計測光で深さを測る方式です。OCTにも計測スポットの位置、計測範囲、不安定な溶接での過小評価という条件があります。
- 方式は、欠陥と原因の対応表から選びます。表面に出ない接合不足や溶け込みの不足は、外観検査だけでは押さえにくい欠陥です。
- 基準は破壊試験との突き合わせで作り、材料ロットの変化などに合わせて更新する手順をRFPに書きます。
- 溶接ごとの判定を部品IDと紐付け、MESや保存先、NG部品の保留の運用までつなげて、初めてトレーサビリティの記録になります。
- 今回確認した規格の公式要旨には、インプロセス監視の合否基準は見当たりませんでした。合否基準は顧客と取り決め、FATとSATで確かめます。
- 仮の試算では、損失の半分を減らせれば回収3.0年、4分の1なら7.5年です。導入前に過去12か月の不良を客先と社内に分けて数えることから始めてください。
TOMAS TECHでは、どの溶接のどの欠陥から監視するかの整理、不良サンプルの作り方、部品IDとの紐付けやMES連携の設計といった、検討の早い段階からご相談をお受けしています。方式や製品が決まっていない段階でも構いません。お問い合わせはこちらからご連絡ください。
参考情報
- Precitec「Laser Welding Monitor LWM」
- Precitec「Precitec IDM(Welding depth measurement)」
- IPG Photonics「Real-time laser weld measurement(LDD)」
- Chianese et al.「Characterization of Photodiodes … Copper-to-Steel Battery Tab Connectors」ASME JMSE 144(7)、2022年(WRAP公開版)
- Will et al.「Algorithms for Weld Depth Measurement in Laser Welding of Copper with Scanning OCT」Micromachines、2022年
- Laser Focus World「Monitoring laser welding」2005年
- Laser Focus World「Direct measurement of laser weld depth with inline coherent imaging」2015年
- The Laser User Issue 92「Laser Welding Using Optical Coherence Tomography」2019年(Precitec掲載PDF)
- AMADA WELD TECH「Laser Welding Metals: Troubleshooting 4 Common Issues」2024年12月13日
- TRUMPF「new TRUMPF solution boosts welding quality and efficiency」2025年6月24日
- TRUMPF「VisionLine OCT Check」
- bbr「Remote Laser Welding: Real-Time Control and Inspection」2026年3月4日
- Wiley Industry News「Smart monitoring of battery welding processes」2021年
- hyfindr「processobserver – Online Process Monitoring」(nLIGHT plasmo製品掲載)
- Baader et al.「Potentials of OCT for Process Monitoring in Laser Welding of Hairpin Windings」EDPC 2021(FAU CRIS)
- Wirtschaftsforum「iQLASE GmbH」
- ABICOR BINZEL「Laser process monitoring WeldWatcher」(4D Photonics)
- Coherent「Laser FrameWork Integration & Connectivity」
- ISO「ISO 13919-1:2019」
- EVS「ISO 13919-1:2019」書誌
- ISO「ISO 13919-2:2021」
- ISO「ISO 15609-4:2009」
- ISO「ISO 15614-11:2025」
- ISO「ISO 22827-1:2005」
- ISO「ISO 22827-2:2005」
- ISO「ISO 11553-1:2020」
- IEC Webstore「IEC 60825-1:2014」
- ISO「ISO 3834-1:2021」
- TRUMPF「Smart Services laser systems」(パンフレットPDF)
- OPC Foundation「OPC 40530 OPC UA for Laser Systems」
- Placera「Bilproduktionen i Thailand ökade nära 11 procent i augusti」2026年9月28日
- NST「Thailand car production rises 6.1pct on year in July」2026年8月25日
- The Nation「Thailand EV investment tops 137bn baht as BOI targets ASEAN hub」2026年7月3日
- Just Auto「Thailand approves Sunwoda’s $1bn EV battery cell production facilities」2025年3月13日
- Just Auto「Svolt starts EV battery production in Thailand」2024年3月1日


