


制御盤 端子台 選定を「2.5 mm²ならこの品番」という習慣だけで進めると、現地で線が入らない、渡り線が収まらない、点検時に回路を切り分けられない、といった問題が最後に表面化します。タイ工場で盤を新設・改造する購買、電気設計、保全部門に向け、DINレール用端子台を回路情報から選び、部品表・配線・FAT/SATに落とし込む手順を整理します。容量や規格適合は必ず採用する個別製品の資料と案件要求で確定してください。
まず端子台を「配線の境界」として定義する
端子台は電線を物理的につなぐ部品であると同時に、盤内と現地、製作者と施工者、通常運転と検査作業の境界です。図面では一本の線でも、実物では電線の種類、導体断面積、フェルールの有無、挿入方向、現地で必要な余長が加わります。盤製作会社が指定した端子に現地の多芯ケーブルが入らないと、引き渡し直前に別端子の追加や中継箱の設置が必要になります。最初に回路図、端子表、ケーブル表、I/Oリスト、盤レイアウトを同じ改訂番号でそろえ、どこからどこまでを誰が配線するかを決めます。
一つの端子位置に「信号名」だけを書いても発注には足りません。電源、PE、アナログ、デジタル入力、デジタル出力、通信、測定・切離しが必要な回路に分けます。さらに盤内側と現地側それぞれの導体材質、単線・撚線・細撚線、断面積、芯数、電圧、常時電流、想定する過渡条件を記録します。既設盤の増設なら写真で見える端子番号と、現行図面の端子番号が一致するか先に確認します。古い回路図だけを根拠に部品表を作ると、実際の渡り配線や空き端子を見落とします。
最初の判断は端子のメーカーではなく、回路と責任分界です。 たとえば24 V DCのセンサー電源を何本も分岐する列と、故障診断のため一本ずつ切り離す入力列では、同じ定格電流を満たしても必要な端子機能が異なります。配電、現地接続、試験、保全を一つの列に無計画に混ぜず、端子グループごとに目的を記載します。制御電源の上流選定は24 V DC電源の選定記事を参照し、この記事では電源の下流にある接続点を扱います。
制御盤 端子台 種類を回路機能から選ぶ
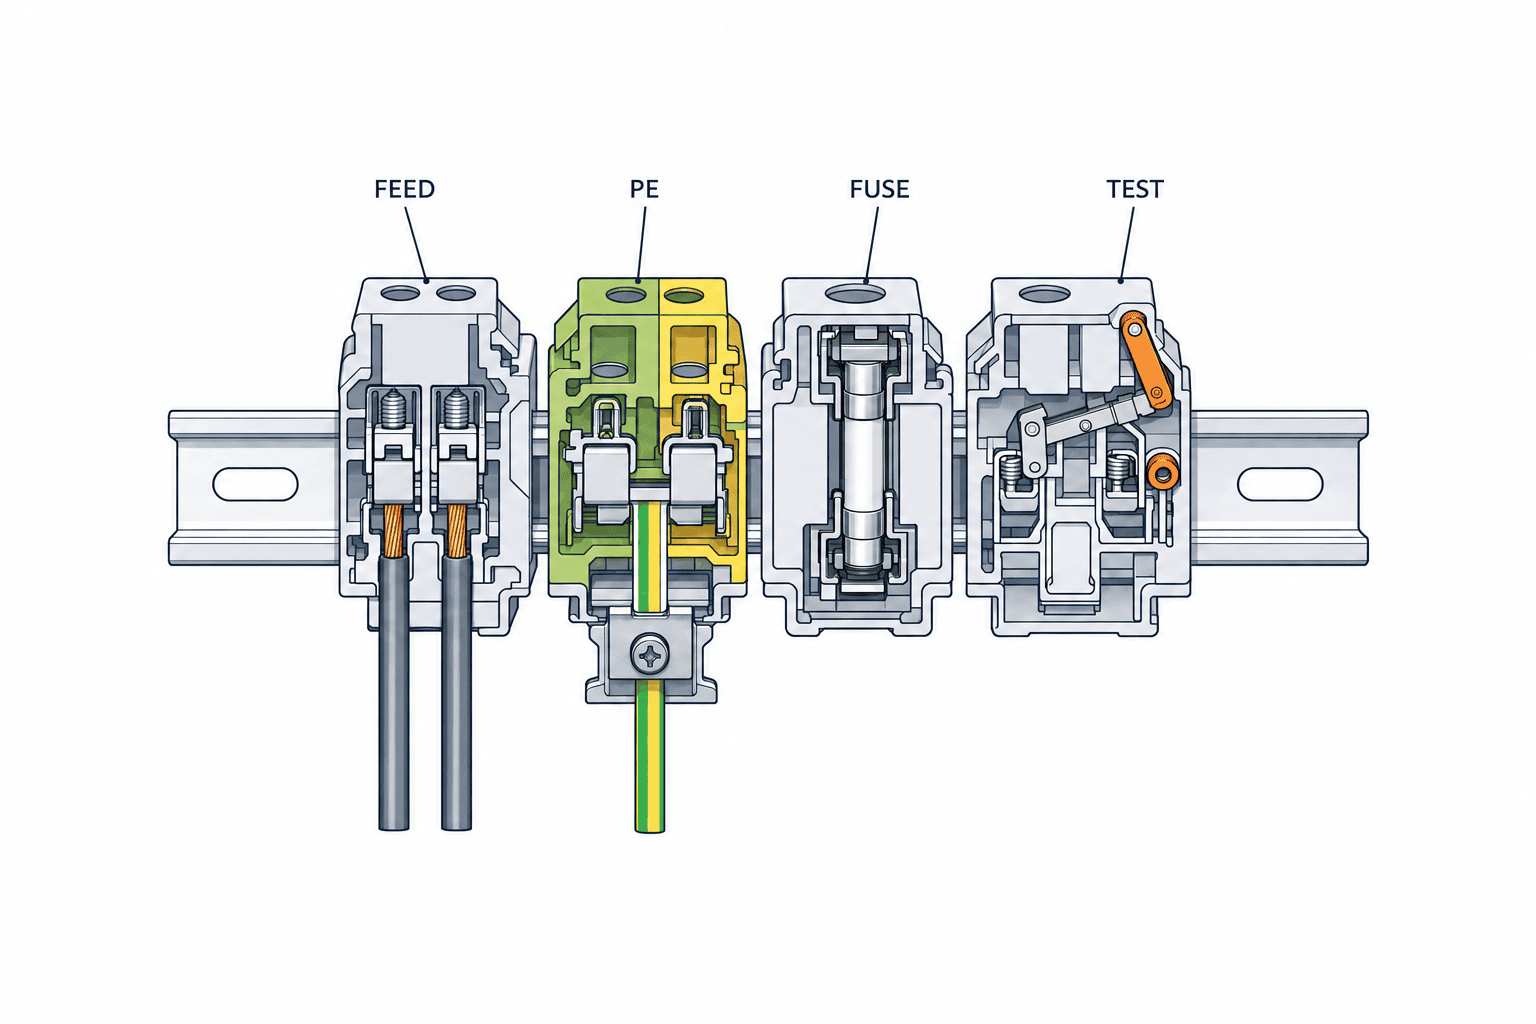
貫通端子は一対一の接続をつくり、PE端子は保護導体と接地系の接続点を形成します。ヒューズ端子は指定された回路の保護・交換のために使い、断路端子や試験断路端子は測定または切り分けのために使います。多段端子は列長を短縮できますが、上段・下段の作業性、マーキングの見やすさ、異なる電位の近接を確認しないまま採用してはいけません。PLCのI/O配線なら、センサー・アクチュエータ専用の分配形や多段形が有利な場合があります。しかし回路ごとの電位と診断方法を見て決めるべきです。
WAGOのレール端子台の製品群には貫通、ヒューズ、断路、試験、センサー・アクチュエータ用途、渡り線、マーキングなどの選択肢があります。Weidmüllerも貫通、PE、ヒューズ、分離、電位分配などを用途別に整理しています。これは「どのメーカーでも全機能が同じ寸法で相互交換可能」という意味ではありません。端子本体、エンドプレート、エンドクランプ、ジャンパ、マーカー、試験プラグを同じシリーズで照合し、製品資料に記載された適合組み合わせでBOMを組みます。
PE端子は色だけで選ばず、レールとの接続方式、取り付け条件、断面積、保護導体の経路を確認します。ヒューズ端子も「ヒューズが入る」ことだけでは不足です。ヒューズ形式、定格、遮断能力、交換時の接触防止、表示機能の有無、上流保護との協調を案件側で決めます。断路端子は通常の配線作業で勝手に開閉しない位置や操作方法を含めて選びます。測定点を設けるなら、試験プラグの互換性と測定器の接続方法も図面に表します。保全担当がどの条件で切り離し、どこを測るかまで決めると、特殊端子の要否がはっきりします。
定格電圧・電流・電線サイズは三つの表を突き合わせる
端子台の選定では、製品の公称断面積だけを見ず、①回路の要求、②電線の仕様、③端子およびアクセサリの個別定格を突き合わせます。回路側には定常電流に加え、起動、突入、過負荷、上流保護条件を記録します。電線側には導体材質、断面積、絶縁外径、より構造、耐熱等級、配線方法を記録します。端子側では定格電圧、定格電流、適合導体範囲、むき長さ、フェルール適合、隣接配置とジャンパ使用時の条件を個別のデータシートで確認します。IEC 60947-7-1:2025は銅導体用の端子台と附属書Dの試験断路端子台に関する要求事項を定めますが、その規格の適用範囲の上限を特定製品の許容値として転記してはいけません。
たとえばPhoenix ContactのPT 16 N RDは一つの貫通端子の製品ページです。そこで示される接続方式、寸法、認証、接続可能な導体の種類・サイズはその型番を評価するための情報です。別の色、段数、レール方式、アクセサリ構成にそのまま読み替えられません。国際仕様で同じ断面積表記でも、細撚線の裸線とフェルール付き、単線と撚線、単一導体と二本挿入では条件が変わり得ます。二本差しを許すかは作業者の慣行ではなく、製品の明記された許容条件で確認します。
実務では「端子の定格電流が回路電流以上」だけで合否を決めません。端子・ジャンパ・ヒューズ・電線・保護器具のうち弱い箇所を把握し、盤内温度、隣接発熱部品、配線束、将来増設も考慮します。発熱環境そのものの評価は制御盤の熱設計・冷却記事で扱っています。タイの工場では盤が空調室内か、生産現場か、屋外に近い場所かで条件が変わります。設置場所と盤内の想定温度を見積依頼書に書き、採用品の許容周囲温度と組み合わせて設計者に確認してもらいます。電圧、電流、電線サイズは三つの独立したチェック項目であり、単一の「2.5 mm²用」という呼称にまとめられません。
DINレール 端子台 選び方:ねじ、プッシュイン、ばね式
ねじ式は工具と締付けトルクの管理が必要で、端子の構造に合う電線端末処理を要求します。プッシュイン式は対応した導体を差し込めますが、細撚線をそのまま差せるか、フェルールが必要か、解除に専用工具がいるかは製品ごとに異なります。ばね式にも操作スロット、押しボタン、レバーなど違いがあります。WAGOのTOPJOB Sはレバー、押しボタン、操作スロットの三つの操作方式を案内し、対応導体の条件を方式別に説明しています。WeidmüllerはPUSH IN、SNAP IN、ねじ式、テンションクランプなど複数の接続方式を掲載しています。方式名だけで品質や安全性の優劣を断定せず、現場の電線、作業方法、工具、訓練、再配線の頻度に合わせます。
選定会議では、初回の結線時間だけでなく、端末処理、検査、変更、交換を含む総作業時間で比較します。たとえば保守で頻繁に配線を外す回路では、解除箇所が見え、再接続の手順が簡単かが重要です。高密度盤で工具が垂直に入らない端子を選ぶと、実装後の交換作業が困難になります。ねじ式を選ぶならメーカー指定の締付けトルク、工具、再点検方針を作業標準に落とします。プッシュイン系を選ぶなら対象導体とフェルール、挿入・解除手順、導体を引いて保持を確認する方法を決めます。複数ブランドを混在させる場合は工具とマーカーの共有可否まで確認し、現場に「似ているから同じ」と教えないことが大切です。
電線の仕上がり長さが短いと、指定むき長さに達していても曲げ応力で端子に力がかかります。反対に裸導体が外へ露出すると接触や短絡のリスクになります。端末加工では、絶縁被覆を傷つけない工具、適切なフェルールと圧着工具、抜け・素線ばらけの確認を作業標準に含めます。「フェルールが常に必須」または「ばね式には不要」という一律の文言を仕様書に書かず、採用製品と導体の組み合わせを指定します。
ジャンパ、マーキング、端子列幅までBOMに含める
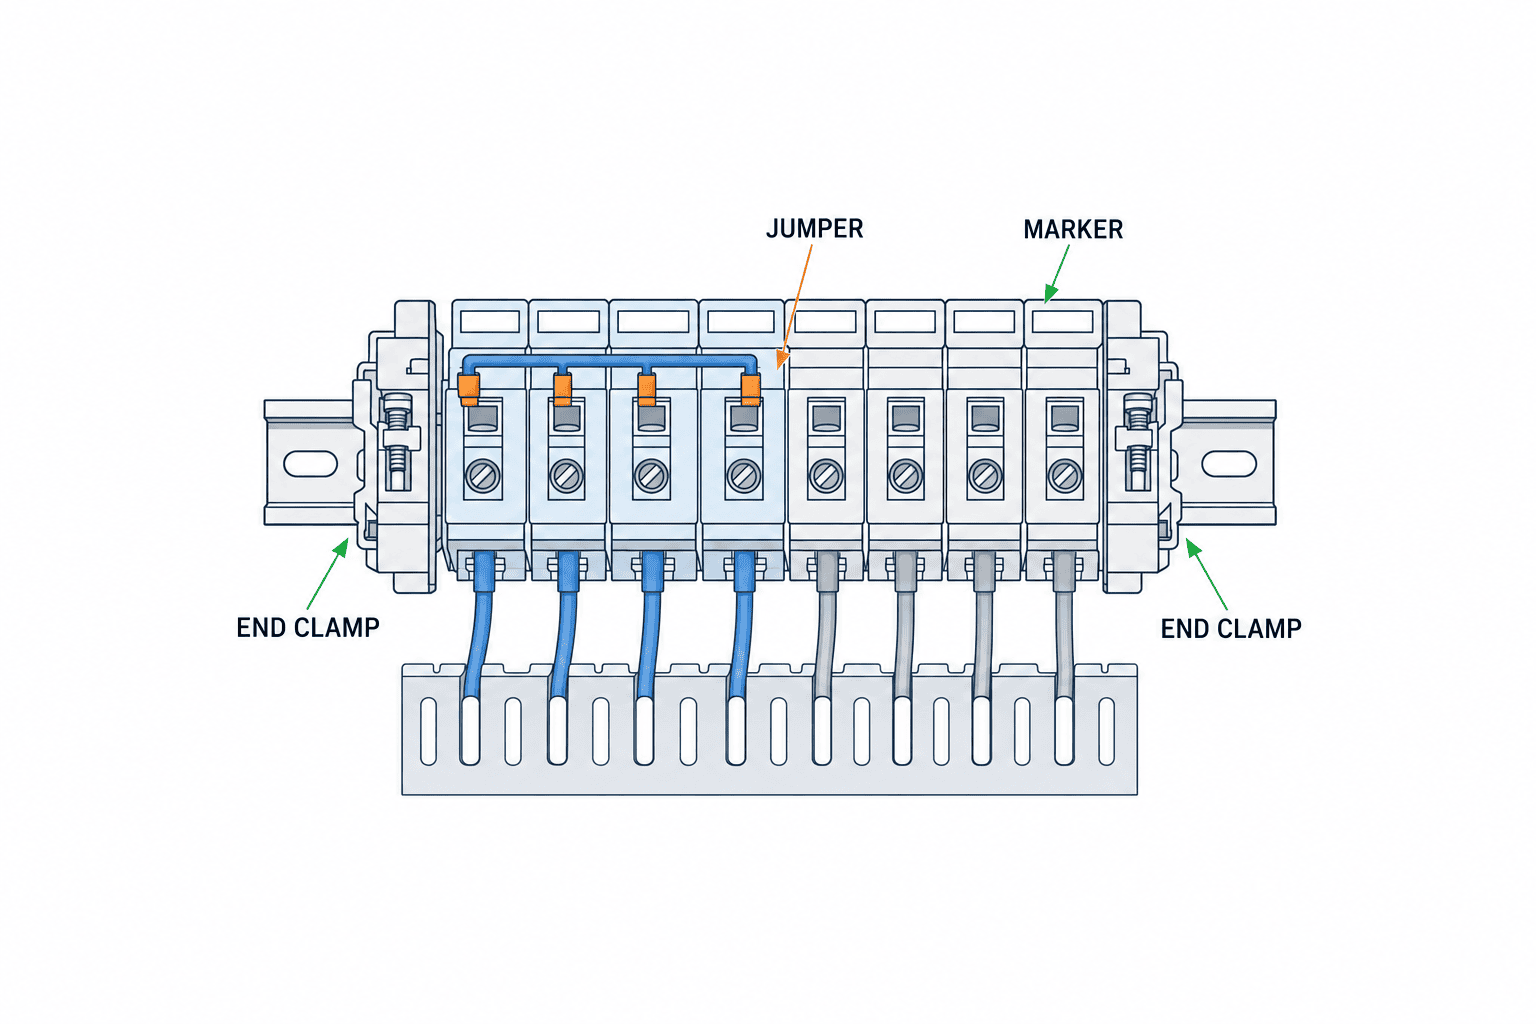
端子本体の数量だけを集計すると、組立日にジャンパやエンドクランプが足りなくなります。端子列は端子本体、PE・機能端子、ジャンパ、エンドプレート、エンドクランプ、マーカー、試験用アクセサリを一式として設計します。プラス電源の分配をジャンパで行う場合は、何極をどの位置で共通化するかを端子配列図に描きます。電位が異なる場所をまたぐジャンパの誤挿入を防ぐため、色、仕切り、空き位置、警告表示などを設計で決めます。ブレーカから複数回路に分岐する場合は、ジャンパ単体の許容条件だけでなく給電位置と電流経路を確認します。
マーキングは見た目ではなく、図面と現場を結ぶ識別子です。PLCアドレス、ケーブル番号、端子番号、電位名を一つのルールで紐づけ、印字フォントと読み取り方向を決めます。タイ語・日本語・英語が混在する工場でも、現場で使う端子識別子は言語に依存しない短い記号に固定し、説明文を多言語化するほうが誤読を防ぎやすくなります。端子を増設する余地が必要な場合は「何個空けるか」だけでなく、DINレール残長、マーカーの続番、ダクト余裕、電線の曲げ半径を検討します。高密度の多段端子は盤面積を節約しても、線番の見え方とプローブの届き方に影響します。
端子列の寸法確認では、メーカーの公称幅の合計に加え、左右のエンド部品と作業余白を含めます。盤内の冷却風路やダクト蓋と干渉しないかをレイアウト図で見ます。レールの固定位置、使うレール規格、端子の足形状も照合します。一本の長い列へ異なる電位と用途を詰め込むより、現地ケーブルの引込位置ごとに分けたほうが施工と点検が簡単になることがあります。購入単価だけでなく、組立時間、試験時間、保全での追跡時間を評価に入れます。
タイ工場の環境と既設盤改造で注意すること
タイという地名だけで盤内の温度や湿度を決めつけることはできません。必要なのは、設置室の温度範囲、空調停止時の状態、洗浄水・油ミスト・粉じん・腐食性雰囲気、振動、扉の開閉頻度を現地調査票に記載することです。盤のIP等級が高くても、端子接続部の温度が上がり得るため、収納機器の発熱と冷却方式を別に評価します。湿気や粉じんが問題になる場合は、盤の封止や設置方法、点検周期を設計全体で扱い、端子台の型番変更だけで解決したと考えないようにします。
既設盤への増設では、空いているDINレールが即使用可能とは限りません。空き位置の左右にある端子の電位、レール接地、ダクトの充填、保守時の手の入り方を確認します。図面にない渡り線、追加ヒューズ、ラベルの重複があれば、先に現状を写真と測定記録で確定します。通電中盤の調査・改造は、工場の許可、隔離、検電、作業手順などの安全管理に従い、有資格者が実施します。見積段階で停止可能時間と現地確認の範囲を明示し、停止前に判断できない箇所は仮定事項として記録します。
輸入部材と現地調達部材を混ぜる場合、同一シリーズの本体だけでなく、ジャンパ、マーカー、専用工具、交換用部材をタイで入手できるか確認します。代替品は寸法と定格だけで判断しません。レールとの適合、端末処理、ラベル、ジャンパの互換性、認証条件を比較し、設計変更として承認します。数年後に一個だけ交換する場面を想定し、BOMに型番、メーカー、リビジョン、承認代替、入手経路を残すと保全が容易です。
端子台 定格電流 電線サイズをRFPの質問にする
発注仕様書には、使用する型番を決め打ちする前に、候補者が同じ条件で回答できる質問を載せます。回路ごとの電圧・電流・保護器具、線材と断面積、接続点数、盤内想定温度、必要な機能端子、試験点、マーキング、承認代替、納入図書、FAT/SATを同一表にします。「端子台一式」の一行見積では、ある業者はマーカーやフェルールを含み、別の業者は除外している可能性があります。見積比較表は部品単価だけでなく、端末加工、配線、試験、据付後の修正費の範囲をそろえてから読むべきです。
| RFP欄 | 発注側が示す情報 | 供給側の回答・証跡 |
|---|---|---|
| 回路 | 電源、PE、I/O、測定・断路の目的 | 提案する端子機能と端子表の対応 |
| 定格 | 回路電圧・電流、保護条件、環境 | 型番別データシートと適用条件 |
| 導体 | 材質、構造、断面積、フェルール、芯数 | 許容組み合わせ、むき長さ、工具 |
| 配列 | 端子数、渡り電位、レール、盤内寸法 | 端子配列図、ジャンパ図、余白 |
| 検査 | FAT/SAT項目、記録形式、責任分界 | 試験手順、判定基準、記録サンプル |
| 保全 | 予備品、マーカー、交換方法 | BOM、代替承認方法、調達経路 |
この表を回路ごとの端子番号に展開すると、購入品の照合が容易になります。たとえばX1:01〜X1:08をセンサー用24 V、X1:09〜X1:16を入力信号、といった配列を定義し、どの位置にジャンパを入れ、どこで電位を切るかを明記します。番号は説明用の例であり、実際の番号と電気設計に置き換えてください。回答を受けたら、図面改訂・型番・価格・納期・承認者を同じ変更履歴に記録します。設計変更で一つの端子を交換した場合も、列全体の幅やアクセサリ互換性に影響しないか再確認します。
制御盤 端子台 RFP FAT SAT:受入れで確かめる順序
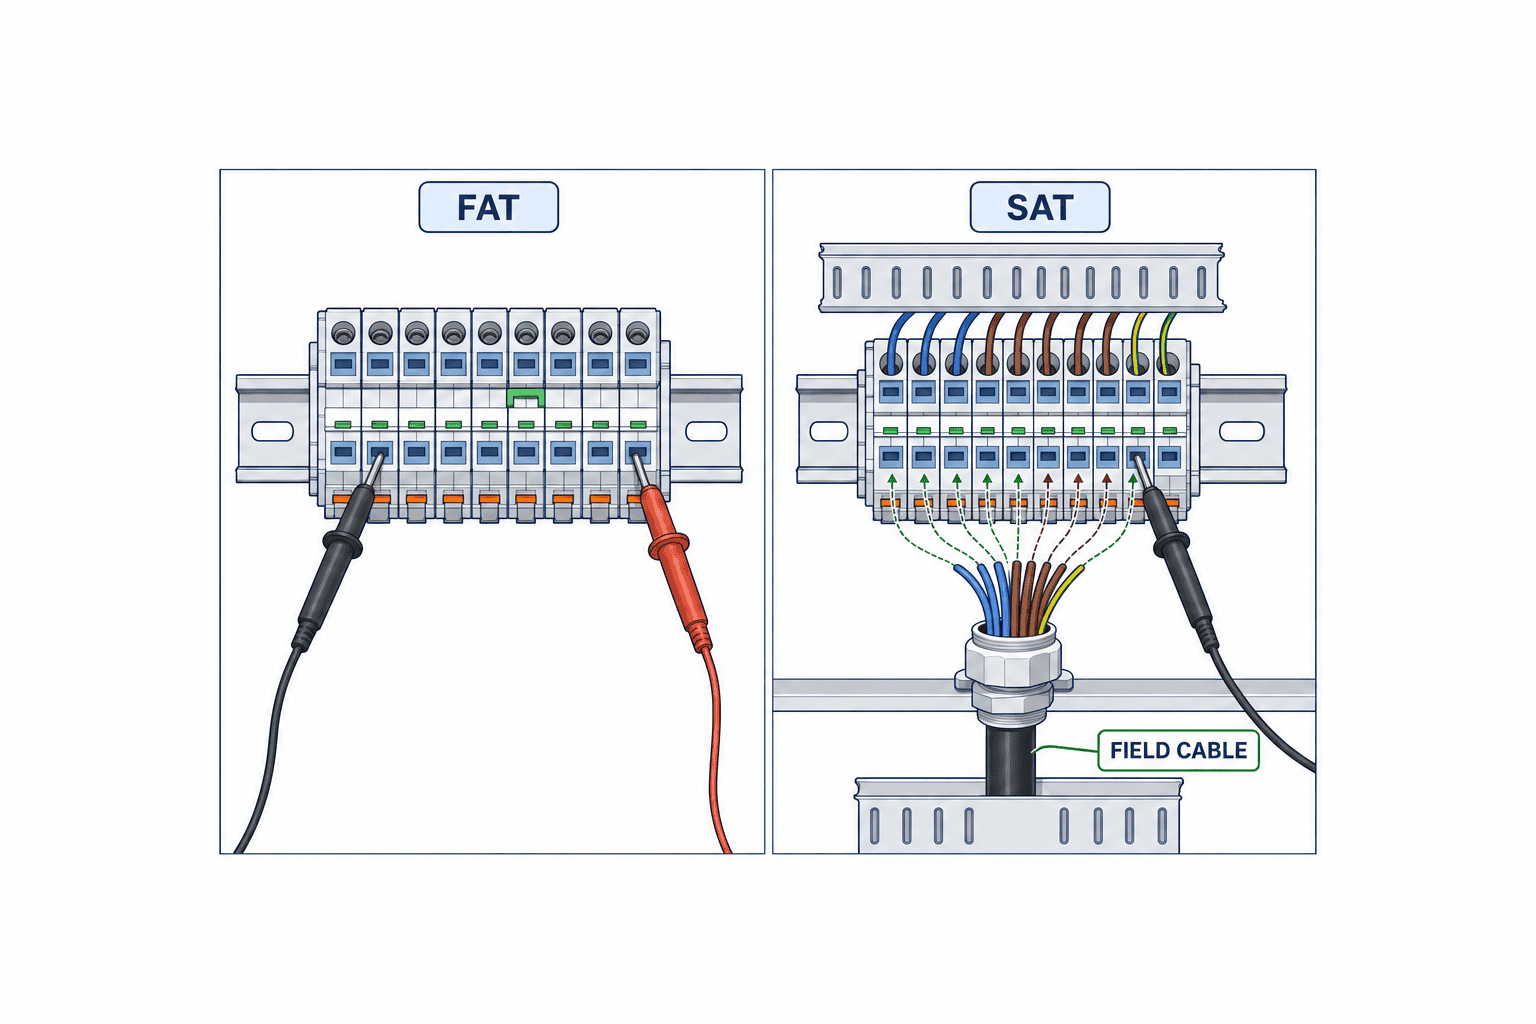
FATでは通電前に部品表と現物の型番、端子配列、レール固定、エンドクランプ、ジャンパ位置、PE構成、線番、むき長さ、フェルール、締付けまたは挿入状態を確認します。ねじ式なら指定トルクに沿う作業記録を、プッシュイン・ばね式ならメーカー指定の挿入・引張確認を作業手順で求めます。目視だけで「結線良好」とせず、図面に基づく導通、絶縁、電位、I/O点検を工程として設けます。試験の具体的な電圧や合否値は機器構成と適用規格によって決まるため、ここで一律には指定しません。
FATで発見した差異は、端子番号、写真、図面改訂、是正内容、再試験結果まで紐づけます。特にジャンパの一極ずれ、PEの取り付け不備、隣接する外部電源の混入は、見た目の似た端子列で見逃しやすい項目です。試験断路端子を使う回路では、試験中・運転中の操作状態を明示し、復旧の二重確認を手順に入れます。現地のケーブルがまだ無い状態のFATでは、現地側の線径・フェルール形状が適合することをデータシートとサンプルで確認し、最終接続はSATで実施します。
SATでは現地ケーブル番号、実際の導体、接地・シールドの処理、引込口、余長、端子番号を照合し、現地からの信号・動作を一回路ずつ確認します。盤工場では正しかった配列でも、現場ケーブルの取り回しによってダクト蓋が閉まらない、試験点にプローブが届かないことがあります。設備停止計画、LOTOなど現地の隔離手順、誰がどの電源を扱うかを合意してから試験します。FATで未完了の項目をSATへ移すときは、担当者・期限・判定方法を未決リストに残します。「現地で確認」は合格の記録ではありません。
よくある失敗を見積前に潰す
最初の失敗は、端子台の公称断面積とケーブルの外径を混同することです。端子は導体の条件で選びますが、ダクトと引込口は絶縁を含むケーブル外径も見ます。二番目は、同じ線径なら裸線もフェルール付きも同じように挿せると考えることです。製品資料の適合表を導体の構造ごとに読みます。三番目は、端子の許容電流だけを見てジャンパとヒューズの条件を確認しないことです。給電位置と分岐電流を描いて評価します。
四番目は、予備端子を並べれば将来増設できると思うことです。盤内スペース、I/O容量、電源余力、マーカー連番、ケーブル引込、図面改訂管理がそろわなければ増設は難しいままです。五番目は、シリーズ違いの端子とジャンパが見た目で合うと判断することです。メーカーの組み合わせ資料を確認します。六番目は、作業者が知っている端末加工方法を設計標準として無条件に採用することです。工具、むき長さ、圧着、締付け・解除方法を採用品に合わせ、施工前に試験片で確認します。
七番目は、FAT時点の端子列写真だけを完成記録にすることです。写真に端子番号と改訂情報を付け、導通・I/O・PE・現地接続の試験結果と対にします。八番目は、タイ現場での代替購入を「同じサイズだから」と承認なしで進めることです。定格、環境、認証、アクセサリ、工具、保全在庫への影響を変更票で評価します。これらは高度な解析以前の、仕様と現物を一致させる基本動作です。
選定の実務フロー:回路表から発注・引渡しまで
最初に回路・ケーブル・I/Oの一覧を確定し、盤内と現地の責任分界を線引きします。次に回路ごとに必要な端子機能を割り当て、保護・測定・保全のための切離し点を決めます。三番目に導体種類、断面積、電圧、電流、盤内条件を候補品の資料と照合します。四番目に本体だけでなく、ジャンパ、PE、ヒューズ、仕切り、マーカー、レール固定部材を含む端子列を描きます。五番目にRFPとBOMを作成し、型番の代替条件と納期を確認します。六番目に端末加工・配線手順を決め、FATとSATの記録様式を先に合意します。最後にAs-built端子表、試験記録、予備品情報を引き渡します。
この順序なら、見積後に「現地の線が入らない」「試験時に外す場所がない」と判明する可能性を下げられます。ただし記事の表は設計値を代入するための枠であり、設備固有の短絡電流、保護協調、機械安全、法規・契約要件の判断を代行しません。設計者と施工者は現行のデータシート、適用規格、案件仕様を照合し、採用理由と例外を図面に残してください。製品を一社に統一するか、機能ごとに分けるかも、互換性と保全の負担を含めて案件単位で決めます。
端子表に残す最小データと変更管理
端子表には盤番号、端子列番号、端子位置、盤内側の接続先、現地側の接続先、ケーブル番号、芯番号、信号名、電位、導体仕様、端子型番、ジャンパ位置、マーカー、試験要否を行単位で残します。Excelでも設計ソフトでもよいですが、回路図と別々に手直しすると食い違うため、変更の起点と承認者を一つに決めます。特にI/Oの予備点を使用済みに変える変更では、PLCアドレスだけでなく端子、線番、ジャンパ、現地ケーブル、試験記録まで更新します。古い端子表を盤に置いたままだと、次の保全担当者は誤った位置を測定しかねません。
現地で端子の位置を一つ入れ替えた場合、赤ペンの現場メモを正式なAs-built図面へ反映する期限を設定します。盤製作会社と現地施工会社が別なら、どちらが改訂するかを契約時に決めます。納品フォルダにはPDFだけでなく編集可能な元データ、採用部材のデータシート、FAT/SAT記録、変更履歴を残すと、次回改造時に部材の適合を追えます。情報が足りない端子だけ「現地確認待ち」と明示し、根拠のない推測で空欄を埋めないことが重要です。
調達価格ではなく、故障時の復旧まで比較する
端子台の見積差は本体だけなら小さく見えても、数百点を配線する盤では端末加工やマーカー印字の作業時間に影響します。一方で結線の速さだけを優先し、タイ国内で交換部品や指定工具を調達できないと、故障時の停止が長引く可能性があります。候補を比べるときは、採用品の価格、必要数量、専用アクセサリ、作業時間、検査方法、予備品、納期、代替承認の負荷を同じ表に置きます。改善効果は案件の作業条件で変わるため、「何%短縮」と一般化せず、代表的な端子列を一つ試作して計測するのが現実的です。
試作列では、実際に使う電線・フェルール・マーカー・ジャンパを組み、設計図どおりの幅と作業余地を確認します。配線者だけでなく保全担当者にも、線番の読みやすさ、測定点へのアクセス、一本を交換する手順を見てもらいます。設計者が机上で想定した配線方向と現場のケーブル引込方向が違えば、この段階で修正できます。量産盤や複数ラインへ展開する場合は、最初の盤で発見した不適合を標準BOMと作業手順へ反映し、次の盤に同じ問題を持ち込まないようにします。
例:センサー電源とアナログ信号を同じ盤へ増設する場合
仮に既設盤へセンサーを八点とアナログ計測を二点追加するとします。最初にセンサーの電源・戻り・信号が何芯で構成されるかをI/Oリストとケーブル表から数え、24 Vと0 Vの共通化をどの端子位置まで許すかを電気設計で決めます。センサーの消費電流合計だけで端子列を決めず、電源装置、分岐保護、ケーブルの許容電流、ジャンパ経路、故障時にどの枝を切り分けるかを一枚の図にします。現地ケーブルの導体が盤内配線より太いこともあるため、両側の接続可能範囲を別々に照合します。予備端子を入れるなら、現在の回路と将来の回路が同じ電位になると決めつけず、ジャンパの終端位置を明示します。
アナログ信号側は、シールドと接地の扱い、測定点、ノイズ源からの離隔を確認します。シールドをどこで接地するかは計測機器とシステム設計の条件で決まり、端子台の一般論で一律に定められません。信号端子に測定用アクセスが必要なら、プローブが届く向きと試験時に回路を切る必要の有無を保全担当と決めます。現地ケーブルの芯色だけを識別根拠にせず、ケーブル番号、芯番号、端子番号を照合できるようにします。信号用と電源用の端子が隣接する場合は、配列図で区分が読めるようにし、ジャンパの誤挿入を防ぎます。
この例で見積依頼をするときは、供給者に「十点分の端子台」とだけ書かず、回路別端子表、仮の配列、現地ケーブル仕様、盤内の残余寸法、必要な試験点を渡します。入札者には、使用予定の型番、各種アクセサリ、端末加工条件、レール・ダクト変更の有無、FATで確認できる範囲とSATで残る範囲を記入してもらいます。これにより、価格差が端子本体の選択によるのか、配線・試験・現地施工の範囲差によるのかを分けて評価できます。改造で盤を停止する時間が短いなら、配線済みサブアセンブリの準備、端子番号の事前印字、現地作業前の導通確認を見積条件に含めることもできます。ただしその方法が対象盤に適合するかは、現物調査と施工者の確認で決めます。
同じ例でFATの合格記録を作るなら、センサー八点の各端子番号について電源極性、枝ごとの導通、ジャンパの始端・終端、信号のI/O割付、マーキングを記録します。アナログ二点は、模擬入力とPLC側で読んだ値の対応、測定条件、試験後の配線復旧を残します。現地ケーブルがFATにまだ到着していなければ、現地側の結線を合格済みと書かず、サンプル適合の確認結果とSATで実線を確認する項目を分けます。SATでは実際のセンサー番号と信号の反応を一対一で確認し、現地側の線番をAs-built端子表に反映します。このように設計時の一行を検査時の一項目へつなぐと、端子台の仕様決定が受入れ証跡まで連続します。
承認前に端子列を一枚でレビューする
最終承認前に、設計者、盤製作者、現地施工者、保全担当者が同じ端子配列図を見る短いレビューを設けます。設計者は回路機能と保護条件、製作者は実際の組立・配線余地、施工者は現地ケーブルの芯数・導体・引込方向、保全担当者は線番の読みやすさと試験点へのアクセスを確認します。誰か一人が全条件を把握していると想定しないことが重要です。議事記録には未確認事項を「後で検討」とだけ書かず、端子番号、必要な証跡、担当者、回答期限を残します。特に現地ケーブルが未発注なら、想定線径と実際の発注線径を照合するゲートを設けます。
承認対象には端子配列図だけでなく、型番付きBOM、データシートの改訂、ジャンパ表、マーカー印字データ、端末加工標準、FAT/SATチェックシートを含めます。メーカーのシリーズを変更した場合は、端子本体だけを承認し直すのではなく、エンド部材、ジャンパ、試験プラグ、レールとの相性も確認します。見積で代替品を提案する場合は、供給者に差分表を出してもらい、電気定格、導体適合、寸法、作業方法、必要工具、現地在庫の変更点を列挙してもらいます。代替を価格だけで採否判断すると、施工時の工具追加や保全在庫の増加が後から分かります。
レビュー後に図面が変わったら、決裁済みの古いPDFを現場へ配布し続けないようにします。改訂番号、発行日、変更箇所、配布先を明確にし、盤工場と現地施工者が同じ版を使っていることを確認します。この小さな管理を省くと、BOMは新しいのにマーカーは旧番号、現地側だけ旧端子表という状態になります。FATやSATで異なる版を使って合否を判定することも防げます。
まとめ
制御盤の端子台選定は「端子一個の定格」を選ぶ作業ではなく、回路、電線、接続方式、機能端子、アクセサリ、盤内配置、試験と保全を一つの端子表に結びつける作業です。タイ工場で発注するなら、盤内側と現地側の導体を分けて記載し、同じ条件のRFPで見積を比較し、FAT/SATで端子番号ごとに確認できるようにします。IECの規格範囲と個別型番の製品定格は混同せず、最終値を採用製品の資料から決めます。
端子表や盤図はあるものの、現地ケーブル・端末処理・FAT項目まで仕様化できていない場合は、TOMAS TECHへのお問い合わせから検討段階の資料を共有いただけます。回路と現地作業の境界を確認し、見積条件を整理するところからご相談いただけます。
よくある質問
制御盤 端子台 種類は何を基準に分けますか?
電位と回路目的を先に分け、貫通、PE、ヒューズ、断路・試験、多段・分配など必要な機能に割り当てます。メーカーのシリーズ内で本体とアクセサリが適合するか確認し、色だけで機能を決めません。
DINレール 端子台 選び方で、ねじ式とプッシュイン式はどちらがよいですか?
導体の構造、フェルール、工具、作業余地、再配線頻度、作業標準によって決めます。どちらも採用型番の定格と施工手順を守ることが前提で、方式名だけで一律の優劣はありません。
端子台 定格電流 電線サイズは2.5 mm²なら同じですか?
同じではありません。電圧・電流、単線・撚線・細撚線、フェルール、温度、ジャンパ、接続点数などで適合条件が変わります。型番ごとのデータシートで確認します。
制御盤 端子台 RFP FAT SATには何を入れますか?
RFPには回路・導体・環境・機能端子・アクセサリ・図書と試験範囲を入れます。FATでは盤内の配列と結線を図面に照らして確認し、SATでは現地ケーブル、信号、接地、作業性を確認します。判定値と責任分界は案件仕様で決めます。


