


製造業で部品キッティングを導入するとき、部品を一つの箱に集める作業だけを電子化しても、欠品や誤投入は解決しない。どの版の生産指図を根拠に必要量を決めたか、どのロットをどの棚から取ったか、代替部品を誰が承認したか、完成したキットを誰がラインで受け取ったかを、一つの流れとして設計する必要がある。本稿はタイ工場の生産管理・倉庫・品質・IT担当者に向け、製造業のキッティング管理システムを導入する際の業務境界、データ項目、例外処理、RFP、FAT/SATを実務順に整理する。設備搬送の自動化や一般的な出荷ピッキングとは対象を分け、生産指図に対するキットの完全性と取引の整合に焦点を当てる。
最初に「キット完成」の意味を一つに決める
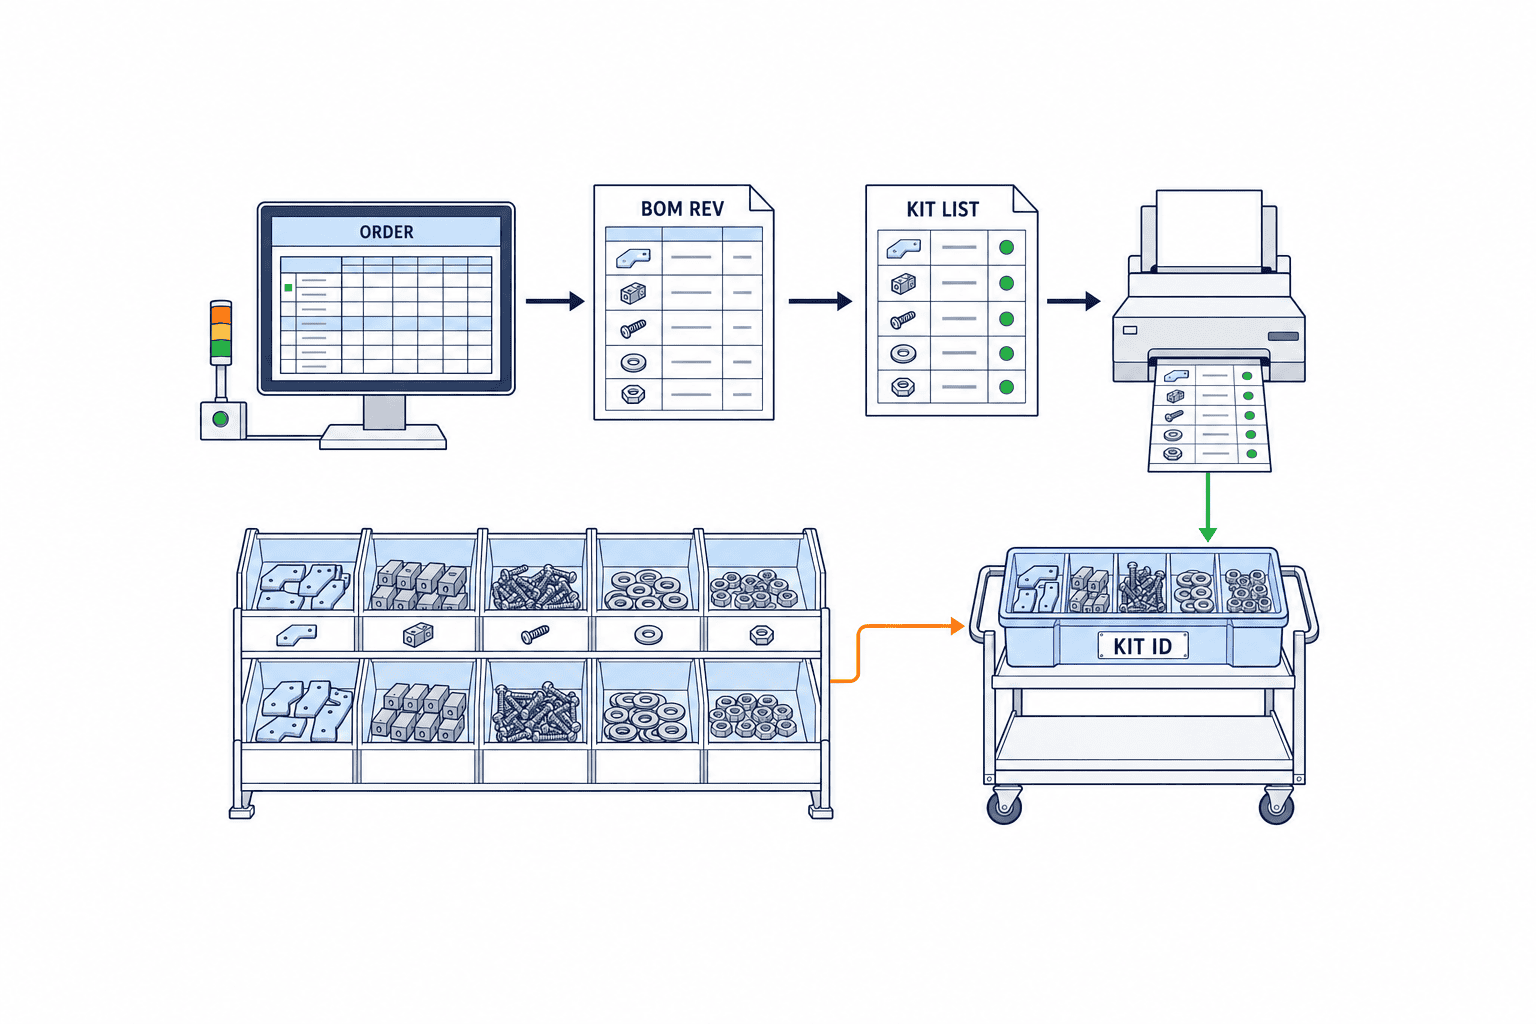
キットは単なる部品の寄せ集めではない。「指定した生産指図と工程に対して、必要な部品、版、数量、ロット条件を満たし、使用可能な状態で引き渡せる物理単位」と定義する。箱、トレー、台車、棚区画のどれを単位にするかは現場で決められるが、識別子は一意にする。キットIDから生産指図、製品、工程、予定数量、BOM版、ピッキング明細、現物容器、引渡先を追えるようにする。箱が二つに分かれる場合は、一つのキットIDに子容器IDを持たせるか、明確な分割ルールを決める。
Microsoft Dynamics 365の公式文書では、生産指図のRelease状態は現場実行と倉庫作業を可能にする状態であり、引当済み材料について原材料ピッキング作業が生成される。Oracleの公式文書も、リリース済み作業指図から材料を生産供給場所へ移すピッキングを説明する。これらは「受注があるから即ピック」ではなく、生産側の承認状態、必要材料、倉庫の実行条件を結ぶ設計の参考になる。ただし、どのERPでも同じボタンやステータスを使うと決めつけず、自社の取引画面と設定を確認する。Microsoft: Release production orders、Oracle: How You Pick Materials for Work Orders。
導入会議では、次の五つに同じ答えが出るまで「キット完成」の表示を作らない。①不足が一品でもあれば完成を禁止するか。②承認済み代替品を元品番の充足とみなすか。③品質保留品や期限切れ品を容器に入れた場合の扱い。④倉庫内で照合済みでもライン未受領ならどの状態にするか。⑤生産指図の版や数量が変わった後、既存キットをどう再判定するか。倉庫の「ピック完了」、キットの「照合完了」、ラインの「受領完了」、会計上の「払出・消費完了」は、それぞれ別の事実である。
導入範囲を一般ピッキング、在庫引当、ライン搬送から切り分ける
一般的なピッキング管理は、注文や移動要求に対して棚から正しい品目と数量を取ることが中心になる。キッティング管理はそこに、生産指図のBOM版、工程順、複数明細の同時充足、容器単位の照合、欠品時の保留とライン受領を加える。一つの明細を正しく取っても、全明細がそろわなければキットとしては未完成である。ピッキングの読取精度と、キットの完成判定を同じKPIに混ぜない。
在庫引当は、利用可能な在庫を生産指図に割り当てる論理的な約束である。現物の棚位置、状態、ロット、荷姿、品質保留の発見はピッキング時に起こりうる。引当が成功した画面だけを根拠に「キット完成」と表示すると、棚差異や容器の混載を見逃す。逆に、すべての現物がピックされたあとでも、別の指図へ転用されたキットを無条件に使えるわけではない。引当、現物確認、工程投入は別の証跡にする。
ライン供給の自動化は、容器をどの経路で、いつ、どの設備や作業者へ届けるかを扱う。本稿の主題は、その容器の中身が当該指図に適合し、受け渡しが記録されているかである。搬送方式や補充要求の設計はラインサイド部品供給自動化のガイドを参照してほしい。また、ピッキングを投影で誘導する方式はプロジェクションピッキングシステムのガイドで扱っている。ここでは、その読取をキットの状態遷移にどう結び付けるかを検討する。
生産指図とBOMの版を固定してキットリストを作る
システムが最初に受け取る単位は、生産指図番号だけでは足りない。指図の版、製品品番と版、製造数量、対象工程、予定着手時刻、投入先ライン、材料明細の版、有効日、代替部品規則、ロット制約を受け取る。BOMの「現在の最新版」から毎回リストを作り直すと、指図発行後の設計変更が既存キットに黙って混入する。指図をReleaseした時点の構成をスナップショットとして固定し、変更は新しい版のイベントとして処理する。例外的に当日変更が必要なら、承認者、理由、旧版との差、対象キットを記録する。
キットリストは「品番・必要数量」の二列では不十分だ。各行に、指図番号、工程、構成品版、必要数量、単位、許容ロットまたは有効期限、代替可否、端数処理、供給場所、作業優先度を含める。袋単位や巻き数で管理する現物と、BOMの個数が違うなら、換算係数と丸め方を表示する。たとえば一袋の標準数量をそのまま必要数量へ置き換えると、残数のある開封袋を使う場合に過剰ピックになる。残数量を実測または管理単位で記録し、同じ材料を二つのキットに割る時の履歴を残す。
必要量は、標準BOM数量×指図数量を基礎にするが、歩留りや工程別投入タイミングを含める場合は規則を明文化する。「多めに持っていく」を現場の暗黙知にすると、余剰品がライン上に積み上がり、どの指図の在庫か分からなくなる。補充用の余裕量を認めるなら、キット必須量、予備量、工程での追加要求を別フィールドにする。標準工数や歩留りは現場実績から設定し、この記事に普遍的な率を置かない。
指図取消、数量変更、ライン変更、工程順変更のイベントも設計する。すでにピックされたキットを自動的に「未着手」に戻すと物理的位置と合わない。変更対象を一時保留にし、再照合、戻し入れ、転用、追加ピックのいずれかを権限者が選ぶ。旧キットIDと新キットID、差分、処理者、時刻の関係を消さない。MES連携を使う場合、Microsoftは生産指図のReleaseイベントやBOM等の参照データ、材料消費メッセージを別に扱うと説明している。イベントだけを受けて参照データ取得に失敗した時は、空のキットを作らず例外キューに置く。Microsoft: Integrate with third-party MES。
ロケーション・ロット・数量を現物で照合する
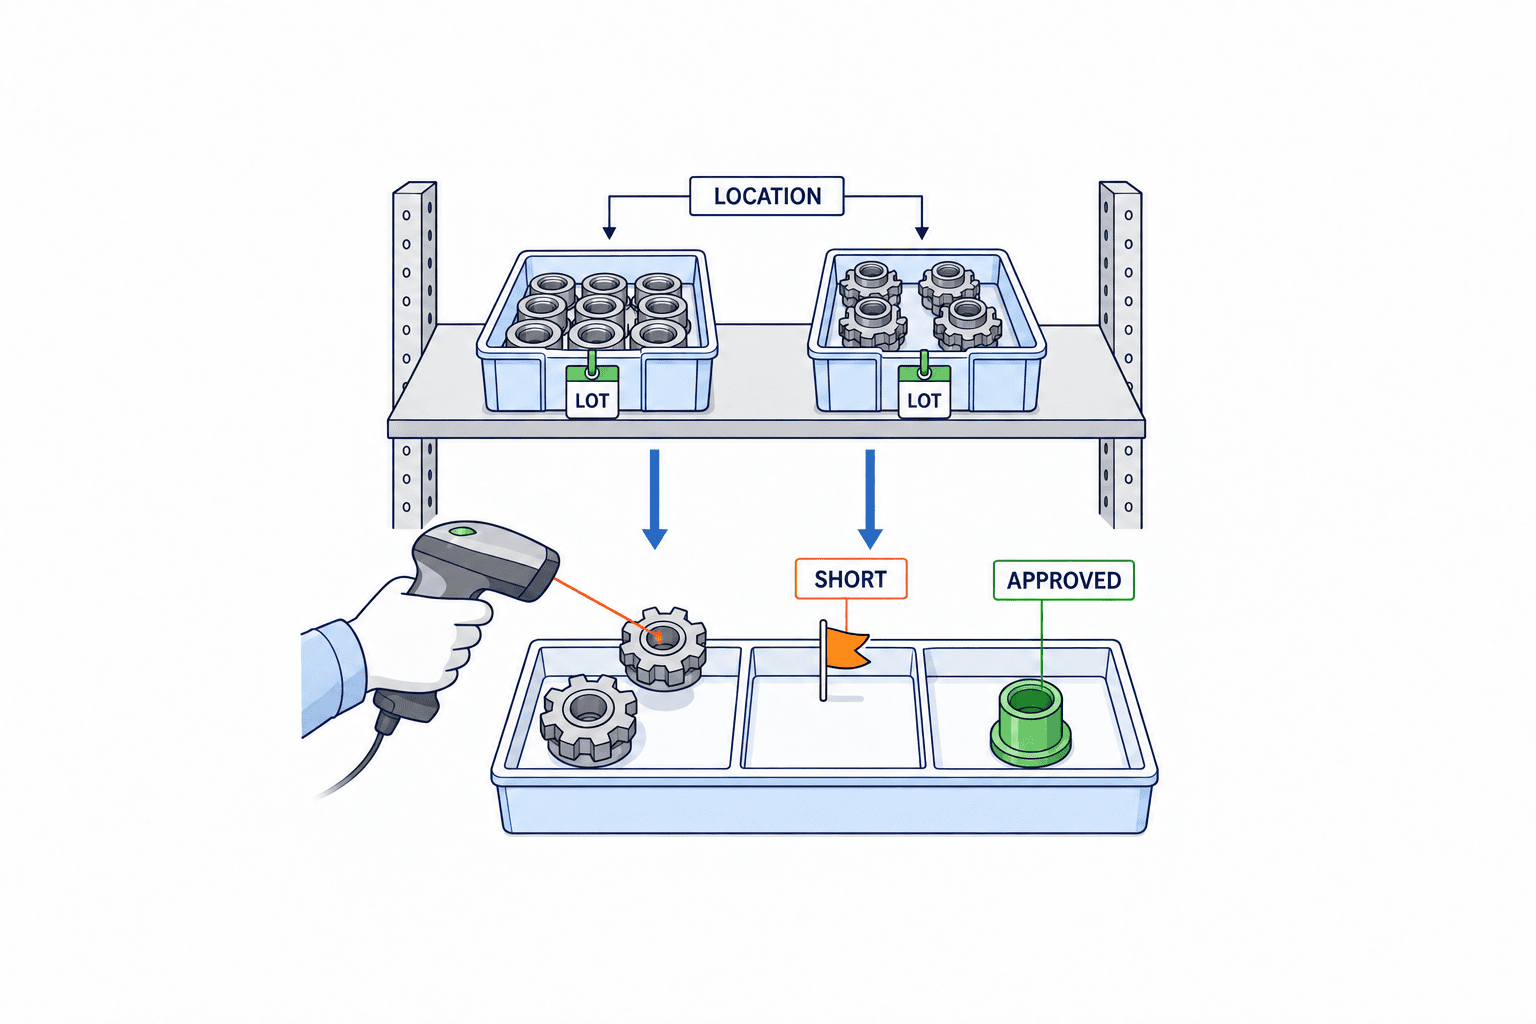
ピッキング画面の一行ごとに、推奨棚、代替棚の許可条件、容器、品目、版、ロット、数量、単位、品質状態を照合する。棚札だけをスキャンして品目を手入力する運用では、似た部品の取り違えが残る。品目ラベルだけを読んで棚を記録しなければ、帳簿上の在庫差異の場所が追えない。少なくとも現場のリスクが高い明細では、棚と現品の二点を分けて確認する。ロット・シリアル管理が必要な品目には、その識別子も現物から取得する。
Microsoftの倉庫モバイル端末の文書では、バッチ、シリアル、ライセンスプレート、ロケーションの確認を設定できる。一方、全量ピック時など確認が省略される標準動作も記載されている。これは「設定画面にチェックを入れたから全ケースで二重照合される」と考えないための重要な注意点だ。FATで、部分ピック、全量ピック、混載、端数、棚移動の各ケースを試す。Microsoft: Batch, serial, license plate, and location confirmation。
ロットの選定はFEFOやFIFOの一語で終わらない。品質保留、期限下限、顧客指定、仕入先、製品版との互換、開封済み容器、同一キット内のロット混合可否を条件にする。推奨ロットと現物が違ったら、作業者が理由を選び、必要なときだけ監督者承認を求める。システムが代替棚を提案する場合も、品質保留品を候補に出してはならない。品目と数量が一致しても、期限外や無承認ロットを受け入れたらキットは未完成とする。
数量の入力方法は誤差と作業負荷を見て決める。一個ずつスキャンする部品、大袋から計量する材料、リール残数で管理する電子部品では、同じ画面に「数量入力」を置くだけでは不十分だ。小数点、単位換算、計量器連携、開封後残数、容器重量の控除、スキャン回数の意味を品目群ごとに定義する。過不足が出たときは、実績数量を必要数量へ上書きせず、必要、実績、差異、対応方針を並べる。最終的に数量が合ったとしても、差異と修正の履歴は品質調査に必要になる。
ピッキング作業を再開できることも重要だ。端末の電池切れや通信断で同じラベルを二度読んだとき、二重の移動や二重の消費を作らない。作業ID、明細ID、読取イベントIDを持ち、送信済みイベントを再送しても結果が一度だけ反映される設計にする。オフラインを許す場合は、他作業者との同時使用、在庫の二重割当、後から発覚した品質保留をどこで止めるかを契約時に決める。オフラインで「照合済み」と表示しても、サーバーに反映されるまでは別の状態として扱うのが安全である。
欠品は「不足量」だけでなく意思決定の待ち状態として管理する
欠品には異なる原因がある。帳簿上も不足、帳簿はあるが棚にない、対象ロットだけ不足、品質保留で使用不可、指図変更で必要量が増えた、補充品は入荷済みだが検収前、などである。すべてを「欠品1個」と記録すると、発注、棚卸、品質解除、工程変更のどれが必要か分からない。キット明細ごとに原因コード、発見場所、確認者、担当部署、次回判断時刻を残す。生産計画側には、完成予定時刻への影響を知らせる。
部分キットをラインへ先行渡しするかは、現場ごとの判断である。許すなら、未充足明細、残量、追加入荷予定、受領者、投入禁止工程をキットIDに紐付ける。赤い紙だけを容器に貼ってシステム上は完成にしてしまうと、工程側が後から紙を見落とす。許さないなら、照合完了ボタンをロックし、ただし既に取った部品の場所と責任は追えるようにする。部品の代替、数量減、別ラインへの転用は別の承認ルートにする。
不足の解消を「元の明細を削除」で処理してはいけない。必要な構成と、実際に投入する構成の差が見えなくなる。承認された代替品は元品番への参照を保持し、代替候補、適用範囲、製品版、顧客承認の要否、承認者、有効期間、使用したロットを記録する。生産技術や品質が承認していない同等品を、倉庫担当者が画面で選べるようにしない。承認後にキットリストを再計算し、必要な追加ピックと戻し入れを生成する。
代替品の扱いは「バーコードが読めたか」と別である。読取は現品識別の証拠であり、設計上の使用許可を証明しない。特に規格、材質、電気特性、リビジョン、顧客指定が関わる部品では、代替可否をマスタの品番グループだけから推定しない。承認根拠へのリンクと、その承認が当該指図・ロット・期間に有効かを照合する。承認が切れた後に未使用キットが残っていたら、引渡前に再判定する。
キット照合とライン受領を二つのゲートにする
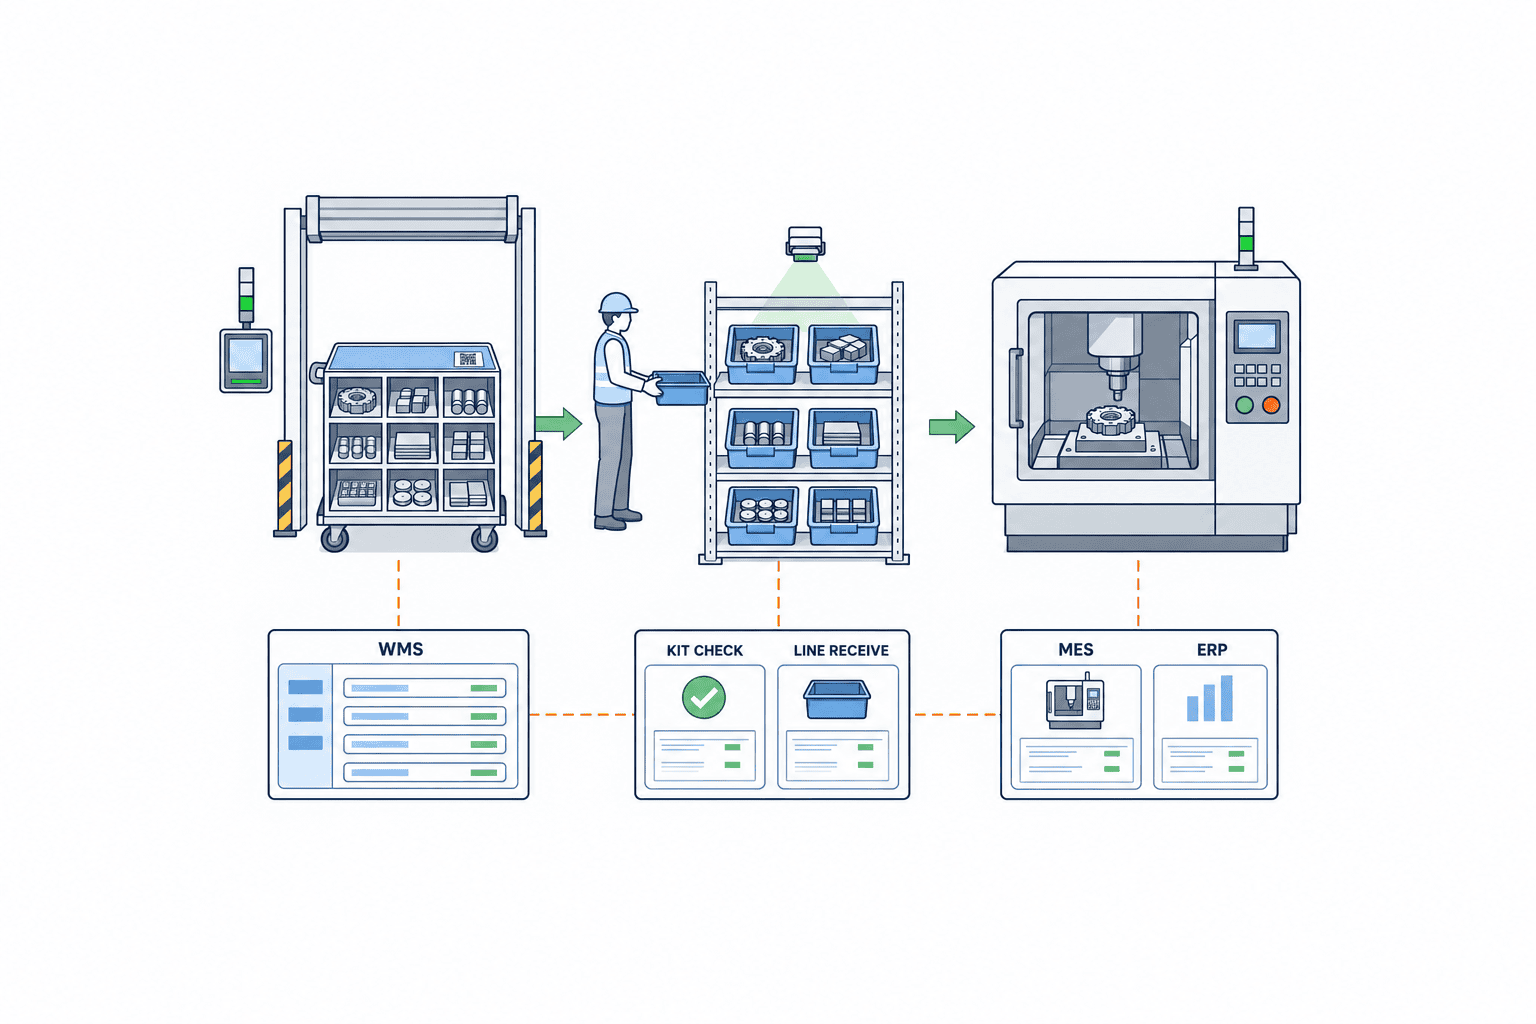
倉庫内の照合ゲートでは、各明細が必要数量を満たし、品目・版・ロット・品質状態・代替承認が適合し、容器が正しいキットIDに結び付いているかを確認する。多容器の場合はすべての子容器がそろったかを見る。作業者本人が一連の読取を終えた事実と、必要に応じて別担当者が封緘または抜取確認した事実を分ける。封緘番号を使うなら、貼付、破封、再封緘を履歴に残す。
ライン受領ゲートでは、倉庫の「渡した」とラインの「受け取った」を別イベントにする。受領者はキットID、容器数、外観、対象指図、投入工程を確認し、破損、紛失、ラベル不一致があれば受領差異を登録する。輸送中の状態を省くと、所在不明のキットを倉庫にもラインにも帰属できない。受領後の仮置き棚と投入先も識別し、似た二つの指図が同時に進む場合は、投入時に指図または設備側の確認を追加する。ライン受領は「すべての材料を実際に消費した」という意味ではない。
Microsoftの材料消費の文書は、倉庫から生産投入場所へのピッキングと、現場が実際に材料を投入した時のロット・数量登録を別に示す。トレーサビリティを厳密に要する材料では、予定時点の自動消費ではなく、実際の時刻と数量を登録する考え方を説明している。したがって、キット照合、ライン受領、実消費を一つのスキャンで同時確定する仕様は慎重に評価する。材料の性質によっては同時処理が適切な場合もあるが、その場合も物理的なタイミングと会計取引を一致させる根拠が必要だ。Microsoft: Register material consumption using a mobile device。
キットの中から一部だけ使い、残りを別の指図へ回す場合は、元キットをそのまま完成状態にしない。部分消費、残数、戻し先、品質再判定、次の指図への再割当を分ける。未使用部品でも、ラインに持ち込んだ後の保管環境や封緘状態によって再使用条件が変わる。品質部門が再使用可否を決め、WMSが保管場所を管理し、ERPが在庫移動や評価を受け取るという責任分担を明示する。
ERP・WMS・MESの取引境界を一枚の表にする
導入前に、各システムの正本を決める。ERPは生産指図、BOM、在庫評価、購買、材料払出の会計的な正本を持つことが多い。WMSは棚、容器、ロット、ピッキング作業、倉庫内移動の正本になりやすい。MESは現場での着手、工程実績、実消費、設備と作業者の記録を持つ。キッティング専用アプリは、この三者の間でキットID、完成判定、例外承認、引渡しを扱う場合がある。ただし既存ERPやWMSに十分な機能があれば新しいアプリを増やす必要はない。製品名ではなく、「どのイベントを誰が承認し、どのシステムが訂正できるか」で決める。
| イベント | 物理的な意味 | 正本の候補 | 連携で確認すること |
|---|---|---|---|
| 指図Release | 仕様と作業の実行許可 | ERP | BOM版と対象工程が固定されたか |
| 在庫引当 | 使用候補の論理的確保 | ERPまたはWMS | 品質保留とロット制約を反映したか |
| ピック確定 | 棚から容器へ現物を移した | WMS | 棚、品目、ロット、数量、容器IDがそろうか |
| キット照合完了 | 全明細が使用条件を満たす | キット管理またはWMS | 代替承認と多容器の完全性を確認したか |
| ライン受領 | 容器を工程側が受け取った | MESまたはキット管理 | 差異、時刻、受領者、置場を持つか |
| 材料消費 | 工程が材料を使用した | MESまたはERP | 実数量・ロットとERPの在庫取引が一致するか |
| 返品・戻し | 未使用品が管理場所へ戻った | WMSとERP | 品質再判定、元キット、残数を追えるか |
Oracleの資料は、作業指図向けの材料ピッキングをWMSと統合し、供給サブ在庫への移動または作業指図への直接払出を選ぶ構成を説明する。これは同じ「ピック」という語でも在庫取引の結果が異なることを示す。RFPでは、自社がどちらの取引を採るか、どの時点で所有場所と費用が変わるかを指定する。Oracle: How You Pick Materials for Work Orders。Oracleの現場画面では、作業指図の材料報告にロットやシリアルを入力し、工程実行前後で材料を報告できることも説明されている。Oracle: Report Materials。
インターフェース定義には、イベントID、発生時刻、送信時刻、指図・版、キット・子容器、品目・版、ロット、数量・単位、元と先の場所、承認者、訂正参照を含める。通信失敗時の再送と順序逆転、同じイベントの重複受信、取消後に遅れて届く旧版のメッセージを試す。MicrosoftのMES統合の文書も、材料消費メッセージと状態監視、失敗時の処理を説明している。連携図の矢印を描くだけでなく、受信側が取引を確定した応答と、失敗を誰が直すかまで仕様に書く。Microsoft: Integrate with third-party MES。
同じ部品を複数の指図で使う日に起こる境界事例
同じ品番を使う指図が二つ並ぶと、倉庫がまとめて棚から取ってから各キットへ配分したくなる。まとめ取り自体は選択肢だが、棚から出した総量と各キットへ入れた内訳を別イベントで残す。たとえば、容器Aへ入れる前に作業が中断した部品を、画面上だけ容器Aへ配分済みにしてはいけない。いったん中間容器に置くなら、その容器ID、担当者、置場、許容滞留時間を定義する。別の作業者が続きを行っても、どのロットがどのキットへ移ったかが再現できなければ、後の品質調査で使えない。
指図Aが急に中止され、組立前のキットを指図Bへ転用する場面もある。品番が同じでも、BOM版、顧客指定、投入工程、要求ロット、数量、ラインの設備設定が違う可能性がある。転用ボタンは単純な宛先変更にせず、B側の全明細と現物を再照合する。余る部品は元キットから分離して戻し入れ、不足する部品は追加ピックする。転用前の指図と転用後の指図の関係、承認理由、再照合結果は、キットIDとともに監査できるようにする。
品質保留がピックの後に発生する場合も重要だ。キット完成時に使用可だったロットが、ラインへ向かう間に検査結果で保留になれば、完成フラグを過去の判定のまま信用できない。ロット状態が変わったイベントを該当キットへ伝え、輸送中・ライン受領済み・未消費のどこまでを止めるかを決める。すでに消費された分は単なるキット修正では処理できないため、品質部門の隔離・影響範囲調査へ渡す。物理品、取引記録、承認の時刻順を残すことが、後から対象を特定する条件になる。
一方で、欠品が解消して追加品だけ後便で届くときは、最初のキットを「完成」と書き換えるだけでは受領漏れを見落とす。追加便に子容器IDを与え、元キットと不足明細を結び、ライン側が追加容器を受け取って初めて充足とする。最初の受領者と追加便の受領者が違っても追えるようにする。紙やメッセージでの「届いたはず」は、現物受領の代わりにしない。
これらの境界事例をPoCで試すと、システムの画面より先に、管理すべき物理状態が明らかになる。状態が増えすぎて現場で分からなくなるなら、「準備中」「不足・保留」「照合済み」「輸送中」「ライン受領済み」「消費・返品処理中」のように作業者に見せる大分類を絞り、詳細な原因と承認履歴は背後のイベントとして保持する。画面の単純さを保ちながら証跡を失わないことが、日々の運用に必要である。
RFPは画面一覧ではなく例外を含む業務シナリオで書く
「キッティング管理システム一式」という依頼では、見積先が対象範囲を別々に解釈する。比較できるRFPには、対象工場・ライン・工程、日当たり指図数、BOM明細数の分布、品目種類、ロット・シリアル対象、容器とラベル、既存ERP/WMS/MES、通信環境、利用言語、端末台数、夜間運用、マスタの管理者を記入する。数量や性能の値は工場の測定結果を記入し、この記事の一般値を代入しない。データ移行には品目・ロケーション・代替品・品質状態・未完了指図・開封容器のどこまでを含めるかを示す。
正常シナリオは、指図Release→キットリスト作成→棚・現品読取→照合→封緘→ライン受領→実消費→残品戻し、の順に書く。各段階で画面表示、許可権限、取引先システム、記録されるID、正常終了の証拠を指定する。作業者が複数キットを並行処理するとき、同じ部品を一括ピックしてからキットに配分するとき、容器を分割するときも含める。複数指図をまとめてピックする場合、倉庫効率は上がるかもしれないが、配分と照合の証拠が弱くならないことを条件にする。
例外シナリオは少なくとも、棚差異、誤品スキャン、ロット違い、品質保留、期限切れ、部分ピック、欠品、代替承認、指図変更、キット破損、紛失、ライン受領拒否、残品戻し、端末通信断、重複送信、ERP連携失敗を含める。各例外について「誰が止めるか」「誰が解除を承認するか」「物理品をどこへ置くか」「在庫取引を戻すか」「元データと訂正履歴をどう残すか」を書く。ベンダーに単なる「対応可」ではなく、標準機能、設定、追加開発、運用手順の区分と、デモで示す証拠を求める。
見積の比較表ではライセンスと端末費だけでなく、ERP/WMS/MES接続、マスタ整備、ラベル・プリンタ、Wi-Fi、データ移行、現地教育、タイ語・日本語の画面、FAT/SAT、保守、改修時の費用条件を分ける。追加開発を安く見せるために、欠品・代替・返品を「運用で対応」と欄外に逃がしていないかを確認する。キット完成判定に必要な例外が見積対象から抜ければ、導入後に最も重要な制御が未実装になる。
FAT/SATでは「正しく止まる」ことまで合格にする
FATでは模擬の生産指図、版、BOM、棚、ロット、品質状態、容器を用意する。正常なキット完成だけでなく、異なる製品版の部品を読ませる、品質保留ロットを読ませる、必要量より一つ少なくする、代替承認前の品目を入れる、欠品を残したまま完了を押す、同じイベントを再送する、という否定テストを行う。期待結果は「エラーが出る」だけでは弱い。エラー後のキット状態、現物の置場、在庫数量、監査ログ、再開操作まで確認する。
SATでは実際の棚、容器、ラベル、照明、ネットワーク、手袋、作業姿勢で試す。タイ語と日本語を併用する工場なら、品目名や警告の翻訳だけでなく、単位、ロット、承認者の表示が誤解を生まないかを現場作業者に確認してもらう。指図変更が重なる日、複数ラインが同時にキットを要求する日、倉庫とラインで交代勤務をまたぐ場面を含める。デモ室では成功しても、容器を重ねた実棚でバーコードが読めないなら未合格である。
受入記録は試験ID、前提データ、操作手順、期待結果、実結果、証拠画面・ログ、逸脱、再試験日、承認者を一組にする。許容する処理時間や読取成功条件は工場の実測からRFP時に設定し、合否判定時に後から緩めない。性能試験では単一端末だけでなく、予定同時接続数と指図量で応答を確認する。障害試験ではネットワーク切断から復旧、重複送信の排除、メッセージ失敗時のアラート、データ修正後の再処理を確認する。
稼働開始後は、誤ピック件数だけを成果指標にしない。欠品判明から判断までの時間、未完成キットの滞留、承認待ちの代替件数、指図変更後の再照合、受領差異、返品未処理、インターフェースの失敗・再送、手作業修正の頻度を追う。これらを工程、品目群、原因別に見ると、システムの問題とマスタ・現場運用の問題を分けられる。数字の目標は導入前の現状測定と、現場が許容できるリスクに基づいて決める。
タイ工場での導入順序と発注前チェック
第一段階では一つのラインと限定した品目群を選び、現状の指図、BOM版、引当、ピッキング、欠品、受領、消費の流れを時刻入りで観察する。品質保留や代替品が少ない日だけを見ない。棚差異が出た日の紙帳票、承認チャット、残品戻しの処理も集める。次に現行のシステム間で「同じ在庫」が違う数字になる理由を確認する。計上タイミング、単位換算、品質状態、ライン仮置きがずれているなら、新システムを追加する前に取引境界を合わせる。
第二段階でキットIDと明細状態、権限、例外コード、変更版の扱いを定義する。小さなPoCでは、通常ピックだけでなく、欠品と承認済み代替、指図変更、ライン受領拒否を再現する。この段階で現場の作業時間も観察する。全品目に過剰なスキャンを要求すると、作業者がラベルをまとめ読みしたり、代理入力したりして証拠の意味が失われる。高リスク品目には厳密な照合を置き、低リスク品目は容器単位の確認やサンプリングが許されるかを品質部門と決める。
第三段階でRFPとFAT/SATを固定し、ベンダーの提案を同じシナリオで比較する。ERP、WMS、MESの各担当者、倉庫監督者、ライン班長、品質、IT、購買が同じ表を見る。実装後は旧方式と新方式の並行運用期間、紙が正本になる障害条件、切替時の未完了キットの扱いを決める。教育では画面順を暗記させるだけでなく、誤品・欠品・代替・受領拒否が起きたときの物理品の置場と連絡先まで訓練する。
製造業の部品キッティングに関するFAQ
キッティングとピッキング照合は何が違う?
ピッキング照合は一回の棚からの取り出しが正しいかを確かめる。キッティングの完成判定は、その指図と工程に必要なすべての明細が、版・数量・ロット・品質状態・代替承認を含めてそろったかを見る。ピックがすべて正常でも、別便の未到着品があればキットは未完成である。
生産指図の部品供給で、いつ在庫を減らすべきか?
一律の時点はない。棚から生産供給場所へ移動する時と、工程で材料を実際に使う時を分ける構成もある。ERPの払出規則、WMSの移動、MESの実消費、品質上のトレース要件に合わせて、物理イベントと取引を対応させる。ピック完了と実消費を同時にするなら、その現場の物理実態と一致することを試験する。
キット欠品を管理するとき、部分キットを出してよい?
工程が不足品なしで安全に進められるなら、承認された部分供給を設計できる。ただし、未充足明細、数量、補充期限、投入禁止工程、受領者をIDで追い、追加便の受領まで完了にしない。品質や顧客条件で完結キットが必須なら、部分供給そのものをロックする。
既存ERP/WMSがあれば専用システムは不要?
既存機能で指図版に基づくリスト、全明細の照合、欠品・代替の承認、容器追跡、ライン受領、監査ログが扱えるなら、専用製品を増やす理由は小さい。機能が分断されて人手の転記が残る場合は、設定改修、連携アプリ、専用システムを同じ業務シナリオで比較する。
発注前には次の問いに答えられる状態にしたい。
| 確認事項 | 契約前に示す証拠 |
|---|---|
| どの指図版がキットの根拠か | Releaseと変更イベントの例、BOM差分 |
| 何を読んでピックを確定するか | 棚・現品・ロット・数量の画面とラベル例 |
| 欠品と代替を誰が承認するか | 状態遷移と権限表、承認期限 |
| キット完成とライン受領は別か | 物理引渡しと受領差異の試験シナリオ |
| どこで在庫が動き、どこで消費されるか | ERP/WMS/MES間の取引対応表 |
| 障害時に二重計上しないか | 再送・順序逆転・復旧のFAT結果 |
| 残品や返品を追えるか | 元キットとの紐付けと品質再判定手順 |
製造業のキッティング管理システムは、キットを早く作る画面ではなく、生産指図に合う部品だけを根拠付きで工程へ渡すための仕組みである。導入効果はバーコードを何回読んだかではなく、欠品と代替の判断が迷わず進み、倉庫・ライン・在庫台帳に同じ事実が残るかで評価したい。タイ工場で現行の指図、BOM、棚ラベル、欠品事例を整理してRFPと受入試験を作る段階なら、TOMAS TECHへお問い合わせから対象ラインと既存システムの構成を共有してほしい。
参考資料
- Microsoft Learn: Release production orders — Release状態と原材料ピッキング作業の条件。
- Microsoft Learn: Integrate with third-party manufacturing execution systems — 指図イベント、参照データ、材料消費メッセージ、失敗監視。
- Microsoft Learn: Register material consumption using a mobile device — 生産投入場所へのピックと実消費登録の区別。
- Microsoft Learn: Batch, serial, license plate, and location confirmation — 倉庫端末での確認設定と例外。
- Oracle: How You Pick Materials for Work Orders — 作業指図向けの材料ピッキングとWMS連携。
- Oracle: Report Materials — 工程での材料報告とロット・シリアル入力。


