


プロジェクションピッキングの成否は、プロジェクターの明るさや投影できる文字数だけでは決まりません。WMSやERPから作業指示を受け、正しい棚へ見やすく投影し、作業者が取り、バーコードやセンサーで正しさを確認し、実績を返す――この一連の作業セルを設計して初めて、現場で使える仕組みになります。特にタイの多品種現場では、言語、照明、ラック移動、保守部品、例外時の復旧までを導入前に決めることが重要です。本稿では、DPSとの比較、WMS連携、投影校正、ミス防止、RFP、FAT/SATを一つの判断手順として整理します。
プロジェクションピッキングとは何か、何を保証しないのか
プロジェクションピッキングは、棚、ラック、床、壁などの実物面に、取る場所、数量、画像、記号などの作業情報を投影して作業者を案内する方式です。AIOI Systemsの製品説明では、画像、文字、数字、QRコードを対象面へ表示でき、画像認識やセンサーを使ったポカヨケを選択できるとされています。また、棚ごとの表示器配線を必要とせず、複数のレイアウトパターンを扱えるという製品特性が示されています。これは、小型部品が密集する棚、配置替えが多いセル、固定表示器を付けにくい場所で検討しやすい理由です。
ただし、投影は「どこで、何を、いくつ扱うか」を伝える案内層です。光が正しい棚を照らしていても、作業者が隣の部品を取る、数量を取り違える、指示を飛ばす可能性は残ります。したがって、プロジェクションピッキングシステムだけで正しい品目・数量を取得したことが証明されるわけではありません。用途のリスクに応じ、バーコード照合、重量検知、押しボタン、画像認識、LiDAR、後工程照合などの確認層が必要です。
この区別はRFPの最初に明記すべきです。「投影できること」と「誤投入を検知し、正しい実績を残せること」を同じ要求にしてしまうと、発注者とベンダーが異なる完成像を想定します。導入目的を、歩行や探索の削減、教育の標準化、取り違え防止、トレーサビリティ強化のどれに置くかを決め、各目的に対応する証拠を定義します。
向いている現場・向きにくい現場の判定
プロジェクション方式の適合性は、SKU数だけでは判断できません。棚面の素材、外光、作業者の視線、遮蔽物、棚の剛性、レイアウト変更頻度を、実際の稼働時間帯で確認します。
| 現場条件 | 適合しやすい理由 | 導入前に確認すること |
|---|---|---|
| 小型部品が高密度で並ぶ | 固定表示器を各間口へ付けにくい場所を面で案内できる | 隣接間口の境界が識別できるか |
| 多品種少量で配置替えが多い | 投影座標とマスターを更新してレイアウト変更へ追随しやすい | 変更承認、版管理、再校正の手順 |
| キッティングや組立供給 | 部品写真や順序など、数量以外の情報も提示できる | 品目照合と工程完了確認の方法 |
| AMRや搬送設備と組み合わせる | 到着した棚やワークに合わせて案内を切り替えられる | 停止位置の再現性と安全インターロック |
| 強い外光や反射面がある | 投影のコントラストが下がりやすい | 昼夜、清掃後、保護フィルム装着時の見え方 |
| 箱や作業者が投影を遮る | 指示が一時的に見えなくなる | 投影方向、再表示、音や端末による補助 |
| ラックが動く、たわむ、交換される | 座標ずれが誤案内へ直結する | 基準マーカー、移設検知、校正権限 |
| 粉じん、熱、振動が大きい | 光学機器や取付部の劣化要因になる | 保護、清掃、冷却、交換アクセス |
向きにくい条件が一つあるだけで不採用とは限りません。遮光、投影面の変更、複数台配置、確認スキャンとの併用で対処できる場合があります。一方で、対策後も視認性や座標再現性を受入試験で示せないなら、固定DPSやハンディ方式の方が堅実です。方式ありきではなく、現場条件と証拠で選びます。
プロジェクションピッキングシステムの具体的な構成
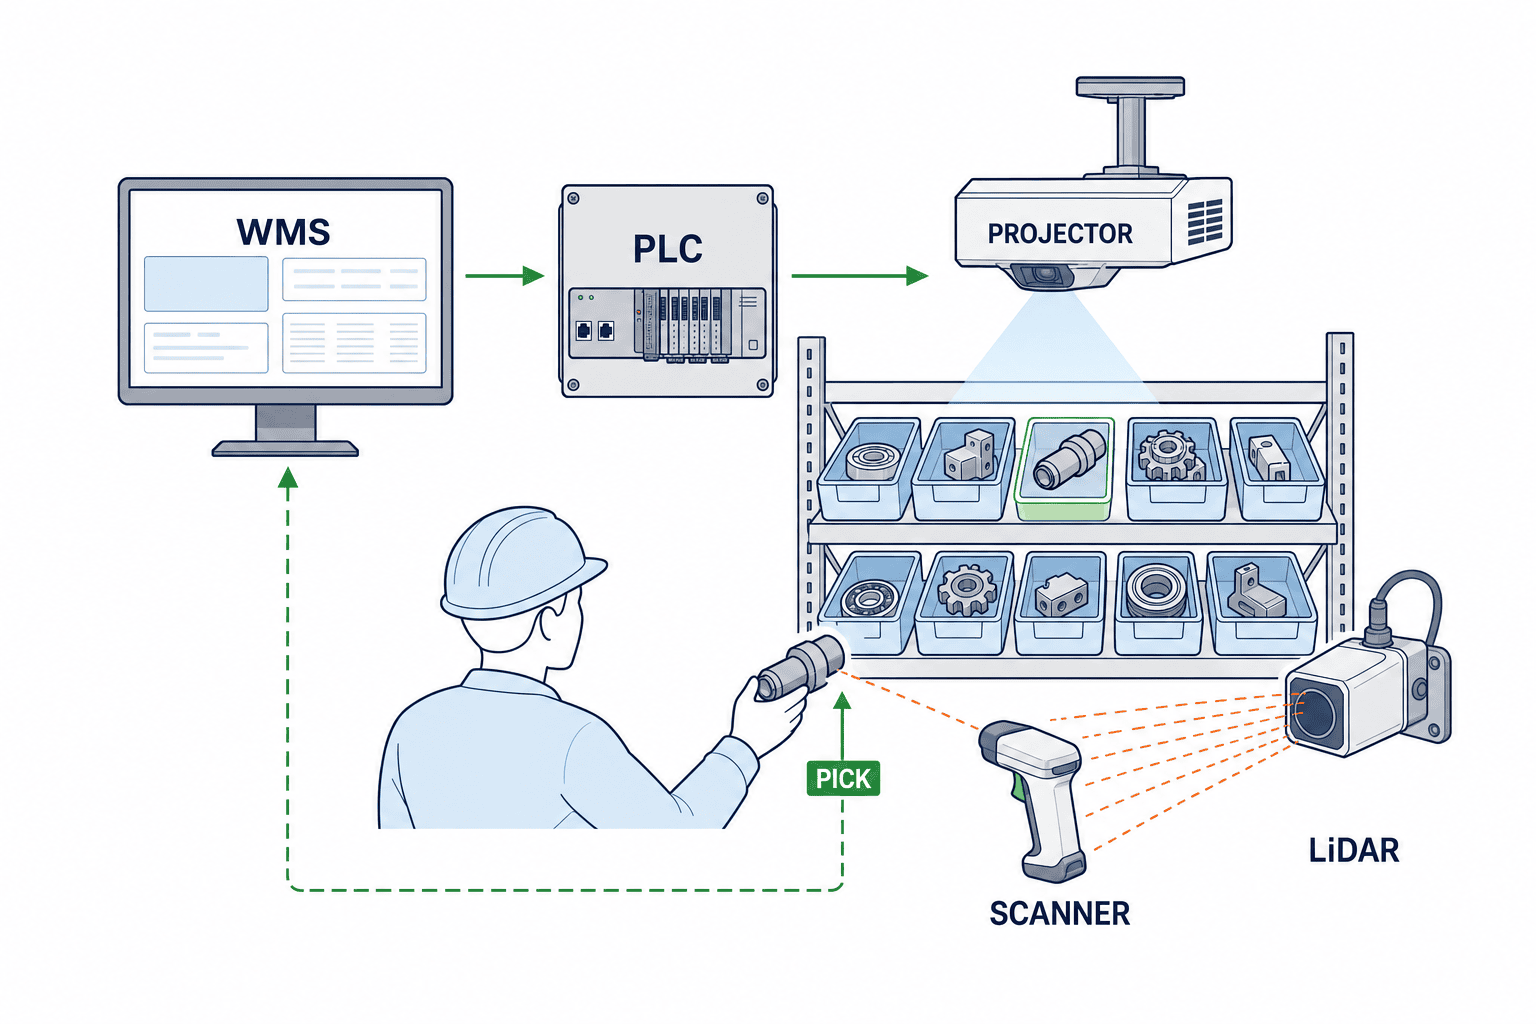
標準的な情報の流れは、「WMS/ERPのタスク生成→ミドルウェアまたはPLCで作業セル向けに変換→プロジェクターへ指示→作業者がピック→スキャンやセンサーで確認→実績イベントをWMSへ返却」です。Carter Laserの物流・組立用途の説明でも、投影位置・形状データをWMS制御ソフトウェアまたは分散PLC制御から供給する構成が示されています。これは一つの実装例であり、全案件に同じ構成を強制するものではありません。
構成を決めるときは、各層の責任を分けます。WMSは注文、在庫、ロケーション、優先順位の正本を持ちます。ミドルウェアはWMSの業務タスクを投影座標、表示内容、言語、確認条件へ変換します。PLCを使う場合は、設備状態、センサー入力、安全条件、作業許可を扱います。投影装置は表示を行い、スキャナーやLiDARは行動の証拠を取得します。実績ログは、タスクID、品目ID、ロケーションID、作業者または端末、時刻、確認結果、例外理由を関連付けます。
GS1の標準体系が示すIdentify、Capture、Shareの考え方は、このデータ設計の骨格に使えます。何を識別するか、どこで取得するか、誰と共有するかを分けることで、棚番と品目コードの混同を避けられます。GS1 General Specifications Release 26.0は、自動取得に使う識別子やチェックデジット、移動種別と識別情報を組み合わせたイベント記録を考える際の一次資料です。
インターフェース契約に含める項目
| 項目 | 最低限決める内容 | 例外時の確認 |
|---|---|---|
| タスク識別 | 一意な指示ID、明細ID、再送時の扱い | 二重実行を防ぐ冪等性 |
| 品目・場所 | 品目ID、ロット、ロケーション、代替品規則 | 未登録・重複・期限切れマスター |
| 表示指示 | 座標、形状、色、数量、言語、優先順位 | 表示不能時のフォールバック |
| 確認イベント | スキャン、重量、ボタン、画像、LiDARの結果 | 不一致、無応答、手動解除 |
| 完了実績 | 完了・部分完了・欠品・保留と数量 | WMS応答が返らない場合 |
| 時刻・監査 | 発行、表示、確認、完了の時刻と操作者 | 時計ずれ、再送、訂正履歴 |
通信が切れたときに、既に表示済みの指示を続けるのか、停止するのかも業務判断です。誤出荷リスクが高いなら停止が妥当な場合があります。ライン停止の損失が大きく、ローカルで安全に完結できるなら、許可済みタスクだけ継続し、復旧後に順序を保って再送する設計も考えられます。どちらにするかは、IT担当だけでなく、倉庫責任者、品質、製造、監査が合意します。
プロジェクション、固定DPS、ハンディ・音声の比較
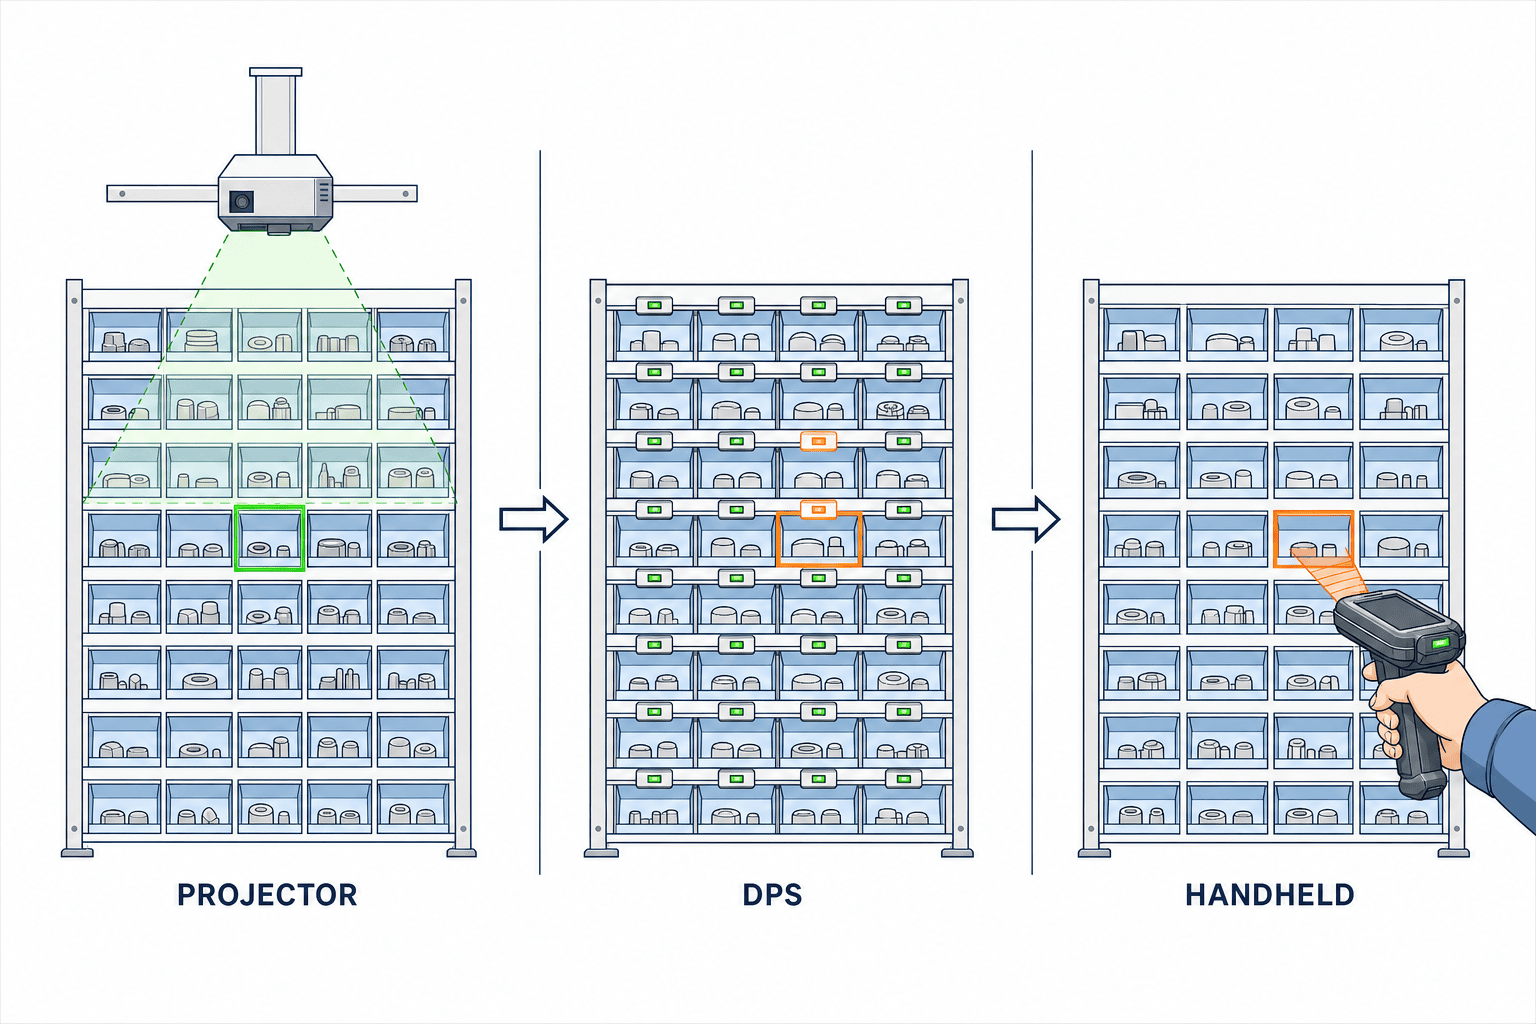
固定DPSは、一般に棚間口へランプ付き表示器を設置し、対象の場所と数量を作業者へ示します。シャープのDPS/DAS解説は、ランプで対象間口を知らせ、表示器へ数量を示す方式の比較基準になります。一方、投影方式は棚面へ柔軟な図形や情報を重ねやすく、固定器具の設置が難しい高密度間口にも適用候補になります。Lightning Pickの製品説明では、写真や動画を含む案内、LiDARによる誤操作警報、put wallやAMRとの組み合わせが製品機能として紹介されています。性能効果は製品・現場条件に依存するため、ベンダー主張をそのまま自社の効果として扱わず、PoCで確認します。
| 判断軸 | 投影方式 | 固定DPS | ハンディ/音声 |
|---|---|---|---|
| 高密度間口 | 表示器を置かず面へ案内しやすい | 表示器の寸法・配線余地が必要 | 棚設備への追加が少ない |
| レイアウト変更 | 座標・マスター・校正変更が中心 | 表示器移設と配線変更が発生し得る | ロケーションマスター変更が中心 |
| 情報量 | 図形、写真、部位、順序を表現しやすい | 数量・ランプなど定型表示に強い | 画面表示または音声で柔軟 |
| 視認性 | 照明、反射、遮蔽、色覚へ配慮が必要 | ランプの位置と色の識別性が重要 | 画面の見やすさ、騒音、装着性が重要 |
| 確認手段 | スキャン、画像、LiDAR等を別途設計 | ボタンやスキャンと組み合わせやすい | 端末スキャンや音声応答を組み込みやすい |
| 保守 | 光学部、取付、焦点、校正を管理 | 多数の表示器・配線・ボタンを管理 | 端末、電池、充電、紛失を管理 |
| 障害範囲 | 一台の投影範囲と冗長化方式に依存 | 表示器単位とコントローラー単位に分かれる | 端末単位だが無線・サーバーにも依存 |
実務では一方式に統一する必要はありません。高密度棚は投影、定型の高速仕分けは固定DPS、離散した保管場所はハンディ、両手作業が多い場所は音声という混在も可能です。選定単位を倉庫全体ではなく、作業セルと注文特性に置くと、過剰投資を避けやすくなります。既存方式の全体像はタイ工場のDPS・DAS比較ガイドも参照してください。
設計で決めるべき7つの事項
1. 識別子:品目、棚、ロット、タスクを混ぜない
画面上の品目名だけで連携すると、同名品、言語表記、品番改訂で事故が起きます。WMSのタスクID、明細ID、品目ID、ロケーションID、必要ならロット・シリアルを別項目で保持します。バーコードを使う場合は、印字できることだけでなく、どの識別子を読み、どのマスターと照合し、異常時に何を表示するかを決めます。QRコードを含む在庫識別の考え方はタイ工場向けQR在庫管理ガイドで補足できます。
2. 座標と投影校正:棚の現物をデータへ結び付ける
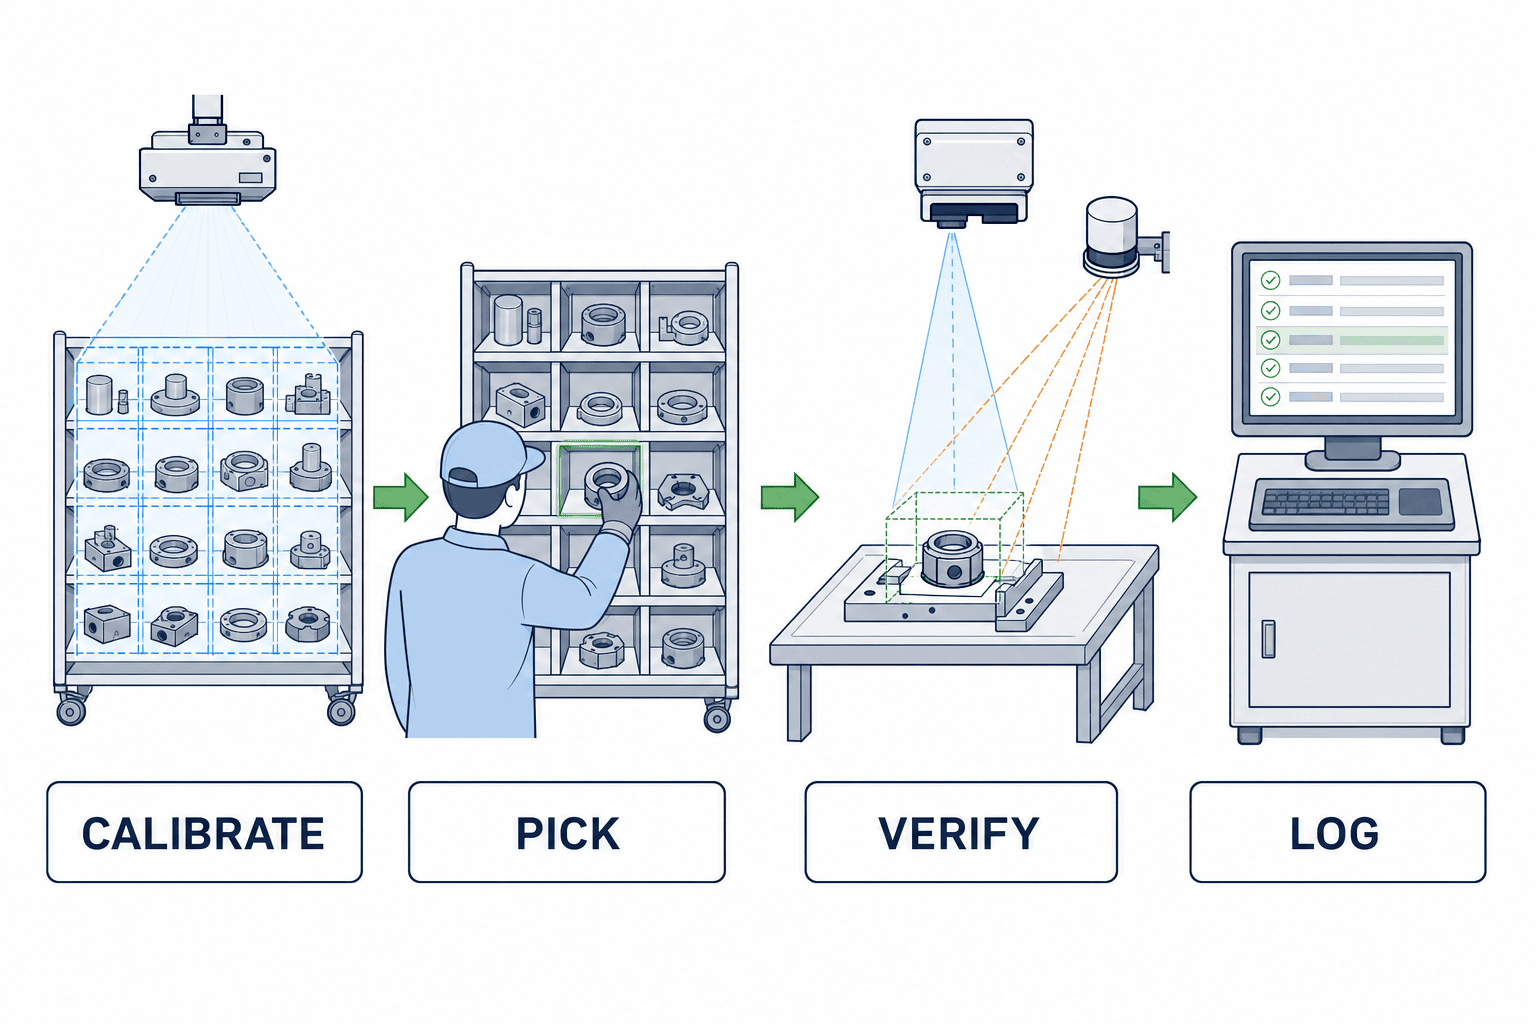
投影座標は一度登録すれば永久に正しいわけではありません。ラック移動、棚板交換、アンカーの緩み、プロジェクターの取付ずれ、接触、振動、清掃後の再取付などがドリフト要因です。基準マーカーまたは治具、校正を実行できる権限、校正履歴、変更前後の承認、ずれを発見したときの停止判断を定めます。
校正頻度を「毎月」などの固定周期だけで決めるのは不十分です。初期値はベンダー推奨と現場検証から設定し、ラック移設、衝突、投影部品交換、視認不良報告といったイベント後に再校正する条件も加えます。許容ずれを数値にする場合、その値は業界標準と称さず、最小間口、部品の類似性、投影形状、確認層を踏まえて買い手とベンダーが合意する受入目標とします。
3. 表示内容と言語:読む量を減らし、意味を揃える
タイ語、英語、日本語を同時に長文表示すると、棚面が情報で埋まり、かえって判断が遅れます。通常動作は色だけに依存せず、枠、矢印、部品写真、短い数量、ピクトグラムを組み合わせます。異常時は端末側へ詳細を出す設計も有効です。翻訳辞書はWMSの品目名とは別に版管理し、現場で通じる用語を作業者レビューで確認します。
4. 確認層:ミス防止を投影に期待しすぎない
高リスク品では品目バーコードとロットをスキャンし、数量は重量や計数、後工程照合で確認するなど、エラーの種類に合わせます。手を誤った棚へ入れたことをLiDARや画像で検知しても、手に取った数量まで保証できるとは限りません。逆に重量で数量差を見ても、類似重量の別品目は識別できない場合があります。複数の確認技術の役割と限界を書き分けます。
5. 例外とオーバーライド:正常系より先に逃げ道を決める
欠品、破損、ラベル不鮮明、棚違い、数量不足、緊急出荷、投影不能、センサー誤検知、WMS停止を例外一覧にします。手動解除を許すなら、誰が、どの理由コードで、どの画面から承認できるかを決め、解除前後のログを残します。「困ったら紙で続行」だけでは、復旧後に在庫差異と二重実績が生じます。紙やスプレッドシートを使う場合も、タスク引継ぎと再入力の責任者を決めます。
6. 接続性:切断、再送、順序逆転を試す
ネットワーク喪失時の停止・継続方針、ローカルバッファ、再送、重複排除、タイムアウト、古いタスクの失効を仕様化します。平均的な通信速度だけを測るのではなく、作業完了の直前に切断した場合、WMSは未完了だが現物は移動済みの場合、復旧後に応答が二重到着した場合をテストします。画面や投影の応答時間に数値目標を置くなら、現場観察に基づく案件固有の受入条件として合意します。
7. 保守性:交換できる構造と人員を用意する
投影装置、取付金具、ケーブル、センサー、スキャナー、端末、ファンやフィルターなど、故障点を分解します。タイ国内での対応時間、予備機・交換部品の保管場所、交換後の再校正、リモート支援の接続条件、ソフトウェア版の互換性を契約に含めます。高所に設置する場合は、交換のための安全なアクセスと停止時間も設計対象です。予備プロジェクターを持つだけでなく、設定を復元し、現場へ戻せる手順が必要です。
タイの工場・倉庫で見落としやすい実装条件
タイ拠点では、本社が日本語、管理者が英語、作業者がタイ語という運用が珍しくありません。そこで、通常指示は作業者言語、保守画面は英語併記、品目コードは言語非依存とするなど、画面ごとの言語方針を定めます。交代勤務では、前シフトが保留したタスク、校正状態、異常解除、予備機使用を次シフトへ渡す記録が欠かせません。
温度、粉じん、照明はカタログ値だけで判定せず、現場の昼夜、シャッター開閉、清掃、繁忙時の箱の積み方を含めて調査します。OSHAの倉庫作業向けeToolは、従来のオーダーピッキングで反復動作や高頻度ハンドリングなどの人間工学的な論点があることを示す一般的なガイダンスです。これはタイの法令を代替するものではありませんが、投影位置、手の届く範囲、持ち替え、視線移動を評価する観点として利用できます。
現地保守については、問い合わせ窓口があるだけでは足りません。受付言語、対応可能時間、一次切り分け、現地到着、予備部品の在庫、メーカーエスカレーション、旧版部品の供給方針を確認します。複数拠点へ展開するなら、拠点ごとに自由設定する項目と、本社が統制するマスター、ログ、版を分けます。
RFPに入れる要求事項とインターフェース契約
RFPは機器一覧ではなく、業務シナリオと合否証拠を中心にします。ベンダーへ同じ条件を提示し、回答の前提と除外範囲を比較できる形にします。
| RFP章 | 記載する要求 | 提出を求める証拠 |
|---|---|---|
| 対象業務 | 注文類型、SKU特性、棚、シフト、言語、ピーク条件 | 対象・対象外の明示 |
| 現場環境 | 図面、投影距離、照明、反射、粉じん、熱、振動 | 現地調査結果と前提一覧 |
| WMS/ERP連携 | API、ファイル、PLC信号、識別子、再送、冪等性 | インターフェース仕様書と試験方法 |
| 投影・校正 | 座標登録、変更、基準、権限、履歴、復旧 | 校正手順と変更ログ例 |
| 確認・ポカヨケ | エラー別の検知手段、限界、手動解除 | 異常シナリオのデモとログ |
| 可用性・復旧 | 障害範囲、予備機、バックアップ、ネットワーク断 | 復旧手順、責任分界、訓練案 |
| 保守 | タイ国内支援、部品、更新、遠隔接続 | SLA案、部品表、版管理方針 |
| 受入 | FAT/SAT項目、環境条件、ログ、再試験 | 合否表、証跡形式、未解決事項管理 |
価格比較では、プロジェクター本体だけでなく、取付、遮光、ネットワーク、制御盤、センサー、WMS改修、マスター整備、翻訳、教育、FAT/SAT、予備品、保守、再校正を含めます。費用対効果は固定の回収年数を約束せず、現状の探索時間、誤ピックの再処理、教育工数、レイアウト変更工数など、自社が測れる基準値から算定します。ベンダーの参考値は、自社の検証値とは分けて記録します。
FAT/SATでプロジェクションピッキングの受入証拠を作る
FATはベンダー側または模擬環境で仕様を確認し、SATは実際の棚、照明、ネットワーク、作業者、WMSで確認します。FAT合格だけで現場適合を判断せず、現地条件で変化する項目をSATへ残します。
| 試験シナリオ | FATで見ること | SATで見ること | 残す証拠 |
|---|---|---|---|
| 正常ピック | 指示、投影、確認、完了の一連動作 | 実棚・実品・実言語での操作 | タスクID付きイベントログ |
| 誤品目・誤棚 | センサー/スキャンの不一致検知 | 類似品と隣接棚での識別 | 警報、解除、未完了状態 |
| 誤数量 | 選定した確認方式の限界 | 実際の包装・重量差での判定 | 判定値と人の処置記録 |
| 校正ずれ | 基準位置変更と再校正 | ラック移設・軽微なずれ後の復旧 | 変更前後の校正履歴 |
| 照明変化 | 模擬的な明暗・反射 | 昼夜、シャッター、作業灯の条件 | 写真、条件、視認性判定 |
| 遮蔽 | 箱や手で光を遮った場合 | 実作業姿勢での見え方 | 再表示・補助手段の結果 |
| ネットワーク断 | 切断、バッファ、再送、重複排除 | 現場ネットワークでの復旧 | 順序と重複の照合ログ |
| WMS異常 | タイムアウトと古い指示の停止 | 実接続でのエラー通知 | 画面、監査ログ、復旧時刻 |
| 手動オーバーライド | 権限・理由コード・承認 | シフト責任者の実操作 | 操作者、理由、変更履歴 |
| 交換復旧 | 予備機への設定復元 | 現地要員による交換・再校正 | 手順書、所要工程、合否 |
数値の合否値を置く場合は、業界標準として引用できる根拠がない限り、「本案件の例示的な受入目標」と明記します。例えば、隣接棚を区別できる投影範囲、許容する未処理タスク、復旧完了の期限は、棚寸法と業務リスクに基づいて合意します。目標値だけでなく、測定条件、測定道具、試行回数、不合格時の是正と再試験を定義してこそ契約で使える証拠になります。
小さく始めるパイロットとGo/No-Go判定
パイロットは「一番見栄えの良い棚」ではなく、代表的な難しさを含む作業セルを選びます。高密度棚、類似部品、シフト交代、照明変化、少なくとも一つの例外処理を含めると、本番で必要な設計が見えます。ただし、初回から全倉庫を再現するのではなく、検証する仮説を限定します。
最初に現状を観察し、探索、歩行、取り違え、再処理、教育、設備停止を、取得可能な範囲で記録します。次にWMS連携と確認層を含む最小セルを構築し、正常系より先に誤棚、ネットワーク断、ラック移設を試します。その後、複数シフトで運用し、作業者、監督者、保守、ITの記録を集めます。最後に、効果だけでなく、校正負荷、マスター更新、例外件数、サポート対応も比較します。
Goの条件は、代表シナリオで受入基準を満たすこと、未解決リスクに担当者と期限があること、本番の保守体制と予備品が用意できること、WMS実績と現物の整合が再現できることです。No-Goまたは条件付き継続の条件は、照明や遮蔽で安定した案内ができない、確認層が誤品・誤数量を必要水準で識別できない、ラック変更のたびに過大な再設定が発生する、障害時に監査可能な復旧ができない、といったものです。
投資判断では、設備費だけでなく運用費を含めます。校正、清掃、交換、翻訳、マスター維持、ソフトウェア更新、現地支援を加え、現状費用との比較条件を明らかにします。固定の生産性向上率や回収期間を先に置くのではなく、パイロットで得た自社データを使ってレンジで評価するのが安全です。
評価データは平均値だけにまとめず、品目群、棚区画、シフト、作業経験、例外の有無で分けます。平均時間が短くても、特定の反射面だけで投影を見失う、夜勤だけ校正ずれの発見が遅れる、応援作業者だけ手動解除が増えるなら、本番展開前に設計を直す必要があります。反対に、まれな一件だけを根拠に全面否定しないため、発生条件と再現性も一緒に記録します。
比較対象となる現状工程も、パイロットと同じ条件で測ります。通常日の熟練者と、繁忙日の新人を混ぜた数字では方式差を判断できません。注文構成、投入数量、棚配置、休憩、補充待ちを揃え、投影の有無以外の変更を記録します。これにより、レイアウト改善やマスター整理の効果を装置だけの効果と取り違えることを防げます。
パイロットの運営体制と記録
パイロットの責任者をIT部門だけに置くと、現場では使えるが監査要件を満たさない、またはシステムとしては正常だが作業姿勢に無理がある、といった見落としが起きます。倉庫・製造、品質、IT、保守、安全、現地管理者から役割を決め、誰が試験条件を固定し、誰が不具合を判定し、誰が変更を承認するかを明文化します。ベンダーが現場で即座に設定を直す場合も、変更前の状態、変更内容、理由、適用版、再試験結果を残します。
作業者ヒアリングは「使いやすかったか」だけで終わらせず、指示を見失った場面、迷った表示、反射や遮蔽、確認動作の負担、異常時に誰へ連絡したかを具体的に聞きます。ログと現場観察を突き合わせると、正常終了に見えるタスクでも、口頭確認や手戻りで成立していたケースを発見できます。逆に、初期の不慣れによる時間増加を装置の恒常的な性能不足と誤認しないよう、教育実施日と習熟段階も記録します。
パイロット終了時には、合格・不合格だけでなく、未検証、条件付き合格、設計変更後に再試験という状態を区別します。未解決事項には影響範囲、暫定対策、責任者、期限、量産展開を止める条件を付けます。この一覧が、経営層の投資判断と、現場が安全に運用を始めるための共通資料になります。
量産展開の判定会議では、効果指標、品質リスク、保守負荷、教育負荷、サイバーセキュリティ、契約上の未解決事項を同じ一覧で確認します。導入を決める場合も、どのセルへ、どの順序で、どの受入条件を再利用し、どの条件は現地で測り直すかを決めます。見送りの場合は、再検討の条件を残しておくと、棚構成やWMSが変わった後に判断をやり直せます。
本番移行後の変更管理と日常点検
本番稼働後は、棚の変更を設備担当だけで完結させません。ロケーションマスター、投影座標、確認センサー、作業手順、教育資料、バックアップを一つの変更票で結びます。棚板を一段動かすだけでも、隣接間口との境界、手の遮蔽、スキャナーの届き方が変わるためです。変更前に影響対象を特定し、変更後は校正、誤棚、正常ピック、ログ反映を最小回帰試験として実施します。
日常点検では、投影が点灯するかだけでなく、基準マーカーとのずれ、焦点、色や枠の識別、レンズ汚れ、取付金具、ケーブル、センサーの検知、時刻同期、未送信イベントを確認します。点検結果を紙に閉じると故障傾向を追えないため、装置ID、日時、結果、処置、担当者を保全記録へ残します。異常なしの記録も、いつから劣化したかを判断する基準になります。
品目や棚のマスター変更は、作業セルへ配信された時点を記録し、旧版が残っていないか確認します。本社側のERPでは更新済みでも、現地WMS、中間ソフト、投影制御が別時刻に切り替わると、現物と表示が食い違います。版番号、有効開始、配信先、受信確認、ロールバック手順を持ち、稼働中のタスクへ変更を反映するか、次タスクから適用するかを決めます。
運用KPIは速度と誤ピックだけに絞りません。手動解除、再校正、表示不能、センサー誤検知、通信再送、古いタスク拒否、問い合わせ、予備機交換の件数を見ると、作業が表面上は完了していても保守負荷が増えている兆候を捉えられます。件数が増えたときは作業者の注意不足と決めつけず、棚、光学系、マスター、ネットワーク、教育のどこから変化したかを切り分けます。
多拠点へ横展開する場合、最初の拠点の設定をそのままコピーしません。棚寸法、照明、品目包装、言語、ネットワーク、保守要員が異なれば、投影条件と受入証拠も変わります。共通化するのは識別子、ログ形式、変更承認、最低限の異常シナリオとし、座標、表示、確認方式、予備品は各拠点の現地調査から決めます。この分離が、標準化と現地適合を両立させます。
まとめ:投影・確認・実績を一つの作業セルとして受け入れる
プロジェクションピッキングは、高密度棚や頻繁な配置替えに柔軟な案内を与えられる一方、投影だけで正しい品目と数量を保証する仕組みではありません。WMS/ERPの識別子、座標と校正、言語、確認センサー、例外処理、通信断、保守を一つの設計にまとめ、実棚でFAT/SATの証拠を残すことが成功条件です。DPS、ハンディ、音声との比較も、機器の新しさではなく、現場環境、変更頻度、エラーリスク、保守体制で判断します。
TOMAS TECHでは、プロジェクションピッキングの方式がまだ決まっていない検討初期でも、現場調査、WMS連携、確認方式、RFP、FAT/SATの整理をご相談いただけます。タイ工場・倉庫で対象セルを絞り込みたい場合は、お問い合わせページから現状の棚、品目、作業、システム構成をお知らせください。
FAQ:プロジェクションピッキングとは?
棚や部品箱などの実物面へ、取る場所、数量、画像、順序などを投影し、作業者を案内する仕組みです。固定表示器を各棚へ設置しにくい高密度間口や、レイアウト変更が多い現場で検討されます。ただし、正しい品目・数量を取った証明には、スキャン、重量、画像、LiDAR、後工程照合など別の確認が必要です。
FAQ:プロジェクションピッキングシステムの費用は何で決まりますか?
投影装置の台数だけでなく、投影範囲、取付、遮光、センサー、スキャナー、制御盤、ネットワーク、WMS/ERP改修、座標登録、翻訳、教育、FAT/SAT、予備品、保守によって変わります。複数社を比較するときは、対象範囲と除外項目を揃え、導入費と継続費を分けて確認してください。
FAQ:DPS比較では何が違いますか?
固定DPSは棚間口のランプと表示器で場所・数量を示す方式が中心で、定型的な高速作業に適する場合があります。投影方式は面へ図形や写真を重ねやすく、高密度棚や変更への柔軟性が特徴です。ただし照明、遮蔽、校正の影響を受けます。ハンディや音声も含め、作業セル単位で選ぶべきです。
FAQ:WMS連携では何を決める必要がありますか?
タスク、明細、品目、ロケーション、ロットの識別子、指示の発行・取消、完了・欠品・保留、確認イベント、再送、重複排除、タイムアウト、監査ログを決めます。通信断時に続行するか停止するか、復旧後に現物とWMSをどう照合するかもインターフェース契約へ含めます。
FAQ:ピッキングミス防止は投影だけで可能ですか?
投影は正しい場所を分かりやすく示しますが、誤品目や誤数量を単独で証明できません。品目バーコード、ロットスキャン、重量、ボタン、画像、LiDARなどを、想定するエラーに合わせて組み合わせます。各方式が検知できないエラーもRFPと受入試験で明示します。
FAQ:投影校正はどのくらいの頻度で必要ですか?
一律の周期を業界標準として示すことはできません。装置、取付、ラックの安定性、振動、変更頻度、間口寸法に依存します。ベンダー推奨を初期値とし、日常点検に加えて、ラック移設、衝突、部品交換、視認不良の報告後に再校正するイベント条件を設け、履歴を残してください。


