


工場の治工具貸出管理システムを検討するとき、最初の問いは「何本あるか」ではありません。「次の製造指図に必要な治具・ゲージ・専用工具のどの個体が、いま使える状態で、どこにあり、誰がいつ戻すか」を、着工前に確定できるかです。棚に同じ型式が三つあっても、ひとつは校正期限切れ、ひとつは破損隔離中、残るひとつは別ラインへ貸出中なら、使用可能数はゼロです。本稿はタイを含む複数拠点の工場が、貸出表の電子化で終わらない仕組みを選ぶための実務ガイドです。
治工具貸出管理は「数量」より「使える個体」を管理する
工具管理の対象を先に分けます。使うたびに減るドリル刃や研磨材は消耗品の在庫管理が中心です。設備修理まで保管する予備部品は保全と購買の在庫管理が中心です。一方、繰り返し使う位置決め治具、締付け具、検査ゲージ、トルク工具、専用アダプターには、個体ごとの状態と移動履歴が必要になります。この記事が扱うのは最後の群です。治具の設計・製作先選定そのものは治具設計・製作の検討記事、交換部品の補充政策は予備品在庫管理の記事を参照してください。
「品目」と「個体」を同じ欄で扱うと、導入後に行き詰まります。品目には型式、図面、適用製品、管理部門を持たせます。個体には固有ID、現物ラベル、現在地、貸出先、状態、点検・校正期限、保全履歴を持たせます。同型治具が五台あっても、状態は五件です。GS1は個別資産の識別にGIAI、返却を前提とした資産の識別にGRAIを用意しています。ただし社内だけで使う治工具の全件にGS1キーが必須という意味ではありません。工場間・取引先間で識別子をやり取りするかを決め、必要に応じて採用します。GS1の資産識別に関する説明は、識別子を資産属性や移動履歴へ結び付ける考え方を示しています。
| 管理単位 | 例 | 主な問い | 貸出管理での扱い |
|---|---|---|---|
| 消耗品の品目 | ドリル刃、研磨材 | 残数・補充点はいくつか | 消費量を在庫側に連携 |
| 交換部品の品目 | 予備モーター、センサー | 設備停止に備え何個持つか | 保全・予備品台帳を参照 |
| 再利用する資産の個体 | 治具、検査ゲージ、トルク工具 | この個体は誰が使い、いつ戻るか | 本システムの中心 |
「棚にある」と「使用可能」は異なる
棚所在は物理的な事実で、使用可否は業務上の判定です。返却後の点検待ち、洗浄待ち、欠品した付属品の補充待ち、校正期限切れをすべて「棚にあり」と表示すると、計画担当は使えると誤認します。使用可能数は、単純な在庫数量から引くのではなく、時点・設備・製品・指図・状態を条件に個体を絞って計算します。夜勤の予約と日勤の予約が重なる場合は、所在が同じでも二重引当です。
導入前に現物と貸出イベントを洗い出す
最初の現場観察では、保管棚だけでなく、設備脇、品質室、段取り台、外注先、保全作業台を歩きます。台帳にあるが現物がない個体、現物はあるが台帳にない個体、ラベルがはがれた個体を分けて記録します。原因を一括で「紛失」としないことが重要です。そもそも登録されていない、返却操作が遅れた、別棚へ移した、修理へ出した、廃棄承認待ちなど、必要な対策が違います。入出庫の記録タイミングを扱う記事で述べるように、現物の移動と記録の間に時間差があると、帳簿はその間だけ必ず古くなります。治工具では作業開始直前の短い時間差がライン停止を招きます。
標準イベントは、少なくとも「登録」「棚入れ」「予約」「払出し」「工程間移管」「返却」「返却点検」「保全・校正への引渡し」「隔離」「再使用許可」「廃棄」です。各イベントで個体ID、時刻、操作者、移動元と移動先、対象指図、理由、承認者をどこまで必須にするかを定義します。情報を増やせばよいのではありません。棚前の操作が長くなると、現場は後でまとめて入力するようになり、位置情報の信頼性が下がります。平常時に必要なスキャンを最小にし、例外時に理由と承認を追加する設計が実務的です。

予約、払出し、返却を別のイベントとして記録する
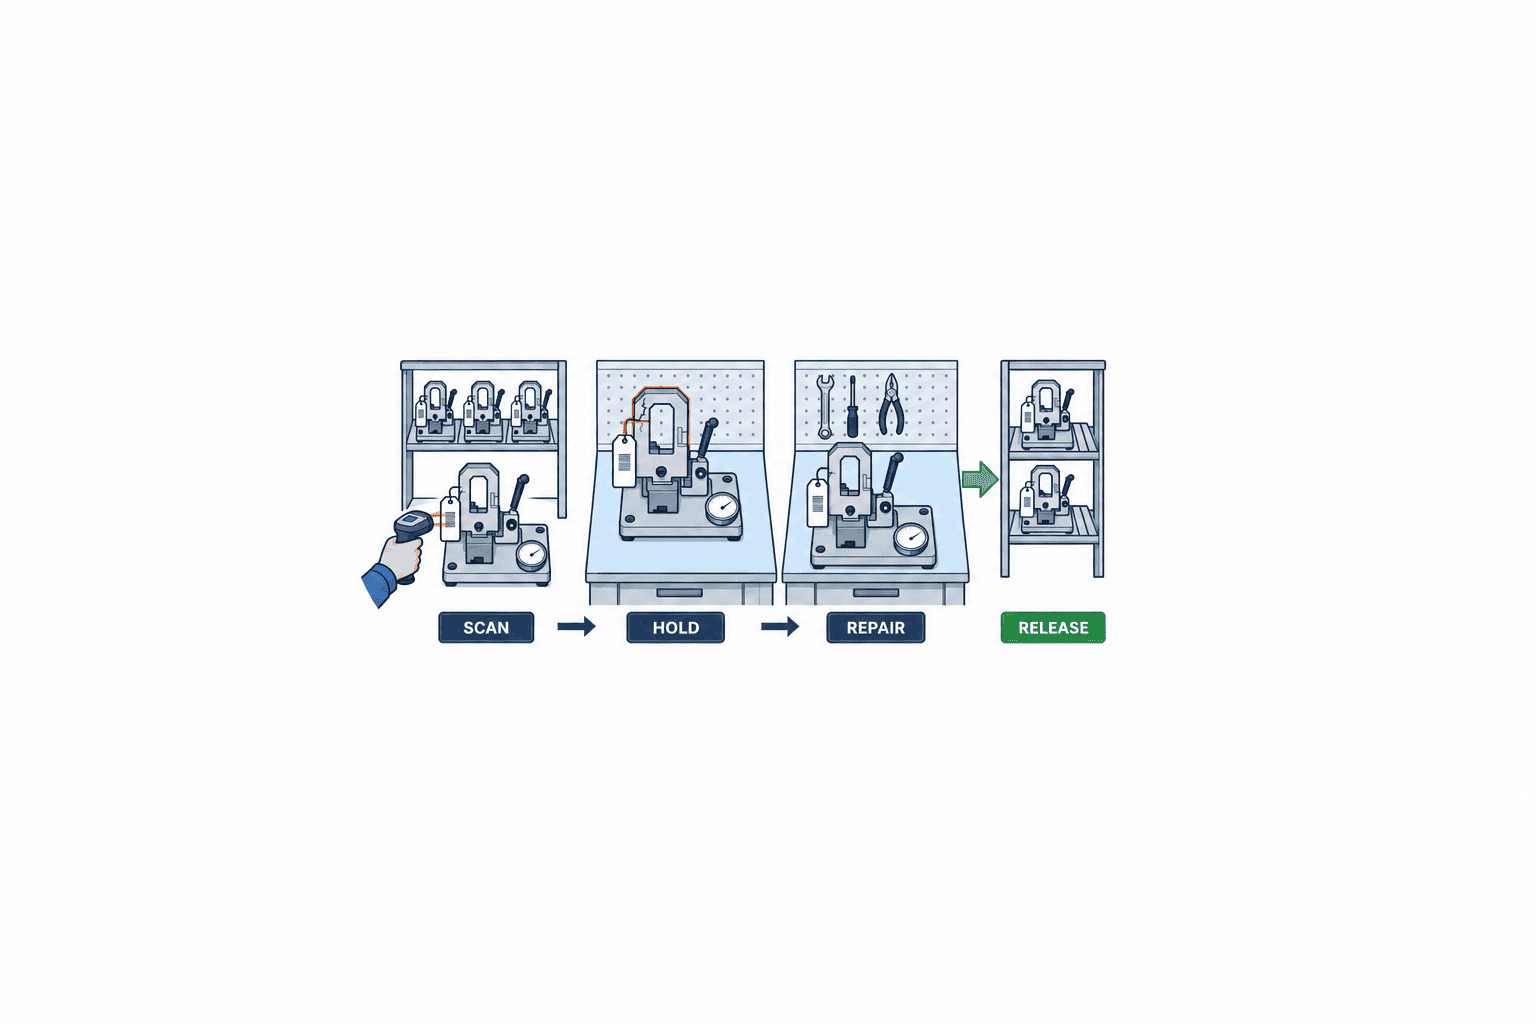
予約は「将来の使用権」、払出しは「現物の占有」、返却は「占有の終了」です。予約しただけで所在を貸出先に変えると、棚にある現物が検索から消えます。払出し時に個体IDと借受先を同時に確定し、返却時には元の棚へ戻った事実と点検結果を分けて記録します。返却を押しただけで自動的に「使用可能」に戻す仕様は、破損や校正期限切れをすり抜けさせるため避けます。
貸出先は氏名だけでなく、工程・設備・製造指図・作業班を持てると追跡しやすくなります。ただし個人情報を長期間ためる設計は必要性を検討してください。少なくとも管理者権限、閲覧範囲、保存期間は工場の規程に合わせます。タイ語・日本語・英語が混在する拠点では、画面表示名を多言語化しても、個体ID・状態コード・理由コードは共通にしておくと集計が崩れません。
返却予定を過ぎた場合の流れも具体化します。予定時刻を過ぎたらすぐに「紛失」とするのではなく、まず貸出先へ確認し、実際の使用終了時刻と現物所在を記録します。次の指図に予約されている個体なら、生産管理へ競合を知らせ、代替個体・段取り順序・残業のどれで対応するかを判断してもらいます。返却されていないのに管理者が画面だけ返却済みにしてしまう操作は、棚の数量を一時的に合わせても、次の作業者を誤った棚へ向かわせます。誤操作の訂正は元イベントを残した上で、理由付きの訂正イベントにします。貸出先が別工場や外注先の場合は、輸送中と外部保管中を分け、受入確認まで使用可能数に戻さないルールが要ります。
工具室が無人になる夜間や休日のセルフ貸出も、通常の対面貸出とは別に考えます。端末で「誰が取ったか」を記録できても、開いた棚から別の個体を持ち出せるなら誤貸出は防げません。実物とスキャン対象を一致させる配置、棚番号の照合、必要なら施錠や持出し検知を検討します。一方、すべてを施錠すれば緊急段取りに支障が出るかもしれません。対象の品質リスクと現場の応答時間を測り、高リスクのゲージと一般的な段取り治具で運用を分ける選択もあります。この判断を端末の機種選びより先に行うと、過剰な設備投資を避けながら必要な統制を残せます。
棚卸の頻度も同じではありません。高額で代替が難しい専用治具、品質判定に直結するゲージ、頻繁に工程間を移動する工具は、使用頻度と影響を見て重点的に照合します。長期保管中の治具は定期確認で十分な場合もあります。ただし「貸出中」のまま放置された個体は、定期棚卸の対象から抜けやすいため、貸出先で現物を確認する手順が必要です。照合で差異が出たら、個体ID、最後の確定イベント、推定所在、調査担当、期限、最終処置を一件ずつ残します。
使用可否のゲートを業務ルールとして定義する
システムが表示する「貸出可」は、単なる状態フラグでは足りません。個体が廃棄・紛失・保全中・隔離中でないこと、必要な点検が済んでいること、指図の開始から使用終了まで校正期限が有効であること、設備・製品・工程の適用表に合うこと、同じ期間に別の予約や貸出がないことを確認します。どれかを満たさない場合、端末は理由を示して払出しを止めるか、定義済みの承認手続へ送ります。現場の便宜のために「強制貸出」を用意する場合も、権限、理由、有効期間、対象指図、事後レビューを残します。
測定用ゲージはさらに注意が必要です。ISO 9001の文書化情報に関するISOのガイダンスは、監視・測定資源が目的に適している証拠や、該当する場合の校正根拠の証拠に触れています。ただしこの文書だけを根拠に、すべての治具へ一律の校正周期を課すのは誤りです。NISTも測定器の再校正間隔を一律に指定せず、精度要求、契約・規制、安定性、環境などで決めると説明しています。つまりシステムは個体別の期限と根拠を保持し、品質部門が決めたルールを貸出時に実行する役割です。校正制度自体の設計は校正管理システムの記事を参照してください。
| ゲート | 判定に使う主なデータ | 不適合時の動作 | 決定者 |
|---|---|---|---|
| 状態 | 使用可、隔離、修理、廃棄など | 払出し停止・理由表示 | 品質・保全 |
| 期限 | 校正、日常点検、定期点検 | 期限前の代替個体を提示 | 品質 |
| 適用 | 製品、工程、設備、版数 | 不適用なら予約・払出し停止 | 生産技術 |
| 重複 | 予約期間、実貸出期間 | 競合と返却予定を提示 | 生産管理 |
| 構成 | 本体、交換爪、基準片、ケース | 不足を記録し使用不可にする | 工具室 |
校正期限を「今日まで有効」だけで判定しない
指図が二日続くのに、ゲージの期限が初日の終業時で切れるなら、開始時点の緑表示だけでは危険です。予約・払出し時には、予定使用終了日まで有効かを判定します。実作業が延長した場合も再判定し、期限到来が近ければ代替個体を準備します。例外的に期限超過の測定器を使うかどうかは、現場オペレーターではなく品質部門の手順に従うべき事項です。校正記録をPDFで添付するだけで終わらず、個体ID、実施日、次回期限、結果、証明書への参照を検索可能な項目で持ちます。
点検と校正は同じ操作にまとめない
日常点検は作業前の破損・汚れ・付属品の確認、校正は測定性能を基準と比較する行為です。点検合格だけで校正期限切れを解除できず、校正合格だけで外観破損を無視できません。ゲージR&Rのような測定システム分析も別の問いです。ASQの論文は、測定システムのばらつきが製造工程のばらつきと区別される必要を説明しています。貸出システムはこれらの記録を混同せず、必要な検証が揃った個体だけを対象工程に渡します。
製造指図と設備へ結び付けると何が変わるか
工具室だけの台帳でも「最後の借り手」は分かります。しかし、次の指図で何が必要かまでは分かりません。製品・工程・設備ごとに必要な治工具の種類と代替可否を定義し、指図の予定時刻から使用期間を見積もれば、段取り前に不足と競合を発見できます。OPC FoundationのISA‑95 Job Control仕様は、作業指図に設備要求だけでなく、試験機器などの物理資産要求を含める構造を説明しています。実装時に同規格への準拠を宣言する必要はありませんが、「指図の要求」と「実際に使用した個体」を分ける考え方は役立ちます。

例えば同じ品番でも図面改訂後に旧治具が使えないなら、適用表に製品版数と治具版数を持たせます。予約時は要求型式、払出し時は個体ID、作業完了時は実使用IDを記録します。変更指示が入ったら予約の再評価が必要です。製造指図変更管理の記事が扱うように、計画変更は現場の準備条件も変えます。治工具の引当を指図から切り離すと、「変更は伝わったが治具が用意されていない」が起きます。
ERP、MES、生産管理システム、工具室アプリのどこを正本にするかも早期に決めます。指図の番号と予定は生産管理側、個体の状態・所在・貸出イベントは工具管理側、校正判定の権限は品質側と分ける構成が一般に説明しやすいですが、実際の権限は既存業務に合わせます。連携では「同じデータを両方で修正できる」状態を避け、イベント発生時刻、取込時刻、失敗時の再送・照合、手修正の監査ログを仕様に含めます。
ラベルと読取方式を、現物から選ぶ
最初にバーコードかRFIDかを決めるのではなく、ラベルが貼れる面積、油・熱・洗浄剤、金属面、使用者の手袋、棚の密度、読取場所を調べます。二次元コードは導入しやすく、目視で対象個体を確認してから一件ずつ読めます。一方、ラベルが小さい、汚れる、貼付位置が見えない場合は工夫が必要です。RFIDは視線が通らなくても読める構成が可能ですが、近くの別個体を意図せず読む、金属や設置条件で読取が変わるといった実地検証が必要です。読み取り方式だけで「自動化率」を約束する提案は、対象治工具と棚でのPoC結果を確認します。
すべてを無理にタグ化する必要はありません。小さなゲージにはケース側ラベルと個体刻印の組合せ、熱にさらされる治具には耐環境ラベル、共有工具には工具室での手渡しスキャンなど、現物に合わせて組み合わせます。ケースと中身を一緒に管理する場合、ケースIDだけで中身の個体を代用してよいかを検討します。中身が入れ替わるなら、ケースと個体は別IDです。ラベルが読めない場合の代替入力は認めても、誰が何を確認したかを残します。端末選定と現場操作の試験観点はハンディターミナル導入の記事も参考になります。
RFPには画面数より業務シナリオを書く
ベンダー比較表で「貸出管理:あり」に丸が付いていても、実際には貸出日と返却日を手入力するだけかもしれません。RFPでは、工場の現物を使ったシナリオを提示し、例外時の動きを回答させます。最低限、次の六つを実演対象にします。
- 同型治具が複数あり、一個だけ使用可、残りは校正期限切れと隔離中。指図に適合する一個だけを予約・貸出できる。
- 二つの指図が同じ時間帯に同一個体を要求する。競合が見え、責任者が代替・計画変更を判断できる。
- 払出し後にライン間で受け渡し、夜勤へ引き継ぐ。所在と責任先が途切れない。
- 返却時に破損を発見する。返却後も使用不可となり、修理・再点検・承認で復帰する。
- ラベルが読めず、通信も一時的に切れる。現場が手順を止めずに記録し、復旧後の二重登録を防ぐ。
- 指図の製品版数が変わる。予約中の旧治具を無効化し、適合個体を再引当する。
回答には、標準機能・設定・追加開発・運用回避の区分と、その根拠となる画面・API・データ項目を求めます。見積もりはライセンスだけでなく、現物棚卸、ラベル作成、端末、無線、マスタ移行、ERP/MES連携、教育、保守、将来の拠点展開を分けます。「追加開発一式」だけでは、二回目以降の改修費を比較できません。RFPを出す前に、誰がマスタの新規登録を承認し、誰が紛失処理を承認し、誰が校正期限を更新できるかを社内で決めておくと、提案が揃います。
デモで見るべきは正常系より例外系
正常な一件を予約して返す操作は、ほとんどの製品が見せられます。差が出るのは、直前の指図変更、返却忘れ、破損、ラベル再発行、同時スキャン、通信断、校正期限到来、別拠点への貸出です。特に管理者による手動修正が発生したとき、元のイベントを消さず、修正前後・理由・承認を追えるかを確かめます。監査で必要なのは「現在の所在」だけでなく、「その時点では何を根拠に貸出を許可したか」です。
FAT・SATで受入条件を数式と現物で固定する
FATは開発・設定環境での機能確認、SATは導入先の棚、端末、無線、作業者、ラベルでの確認です。FATで動いた二次元コードが、油の付いた現物や暗い設備脇でも読めるとは限りません。現場条件を含むSATを契約上の受入条件にします。しきい値は工場の業務量とリスクに基づき発注側が決め、この記事の数値を標準値として流用しないでください。
| 試験項目 | 入力・手順 | 合格条件の書き方 |
|---|---|---|
| 個体識別 | 同型複数個体、汚れたラベル、再発行ラベル | 読み違いと重複IDが起きないことを実物で確認 |
| 二重貸出 | 同一個体を二端末でほぼ同時に操作 | 片方だけ成立し、両端末に結果が返る |
| 使用可否ゲート | 期限切れ、隔離、適用外の個体を選択 | 定義済みの理由で停止し、権限外の解除不可 |
| 返却点検 | 破損で返却、修理、再点検 | 使用可に戻るまでの承認履歴が残る |
| 通信断 | オフラインで記録し、復旧後に同期 | 欠落・重複がなく、競合は保留へ送られる |
| 連携 | 指図変更、取消、再送、API障害 | 旧予約を再評価し、失敗を検知・再処理できる |
操作時間も測ります。ただし平均タップ数だけでなく、「現場で追加の紙・電話・管理者修正なしに完了した取引数 ÷ 試行取引数」を確認すると、例外処理の完成度が見えます。パイロット中に手作業へ逃げた取引は、成功件数に含めません。原データの時刻と端末ログを残し、貸出から反映までの遅延も測ります。指図の着工判定が数分単位なら、翌朝の一括同期では要件を満たしません。
小さく始める導入順序と責任分担
最初から全工場・全治工具を登録すると、台帳整備とラベル貼付だけで疲弊します。効果を測りやすい一ライン、かつ「探す時間」「段取り待ち」「校正期限起因の差戻し」のいずれかが実際に起きている治工具群を選びます。まず品目と個体を数え、現物との不一致を記録します。次にイベントと状態遷移を現場で決め、個体IDを貼り、二週間程度の実運用で例外を集めてから他ラインへ広げます。二週間は例示であり、シフトや品種の周期が長い工場では十分な代表性を確保します。
役割は最低でも次のように決めます。工具室は貸出・返却と棚所在の責任者、品質は測定器の校正・適合判定の責任者、生産技術は治具の適用製品・工程・版数の責任者、生産管理は予約と指図変更の責任者、ITは連携と権限・ログの責任者です。保全が修理を担当する場合、修理完了と使用許可の承認を同じ人にするか分けるかを品質規程に合わせます。責任の境界が決まらないまま画面だけ導入すると、隔離品を誰も解除できない、逆に誰でも解除できる、という両極端が起きます。
マスタ移行では「不明」を空欄で隠さない
旧台帳から取り込む際、同じ名前の治具を同一個体としてまとめないでください。現物に刻印があるか、写真と寸法で区別できるか、棚・ケース・管理票の番号が一致するかを確認します。個体を識別できない場合は、仮IDを発行して「識別確認待ち」に置き、適合判定が済むまで指図へ自動引当しません。旧番号は検索用の別項目として残し、新IDを旧番号で上書きしない方が現場の問い合わせに答えやすくなります。版数や付属品の構成が不明な個体も、担当者による確認まで使用可にしない運用を定めます。
移行表には旧台帳番号、新個体ID、品目ID、現物確認日、確認者、所在、状態、適用製品・工程、点検・校正記録への参照、写真、未解決事項を持たせます。対象件数を増やす前に、独立した担当者が現物を再読取して一致を確認します。データの空欄を「該当しない」「記録がない」「確認待ち」の三つに分けるだけでも、品質上の判断が変わります。たとえば校正対象外の位置決め治具と、校正履歴が見つからない検査ゲージを同じ空欄として扱ってはいけません。
多拠点・多言語では状態コードを先に揃える
タイの工具室、日本の生産技術、ベトナムの量産拠点が同じ型式を使う場合、翻訳された表示名だけを揃えても集計できません。状態コード、イベントコード、理由コード、時刻のタイムゾーン、工場・棚のID体系、権限を先に決めます。画面は現地語、監査ログは共通コードと原文を保持する構成にすると、現地の使いやすさと拠点横断の比較を両立しやすくなります。貸出期間の境界も拠点の現地時刻で表示しつつ、連携データでは一貫した時刻表現を使います。
拠点間移動は普通の「返却」と区別します。発送中の個体を出荷元の使用可能数に戻してはいけません。受入拠点が現物と付属品を照合し、状態を判定して初めてその拠点の貸出候補にします。輸送中に校正期限が到来した場合、受入だけで使用可にしないことも仕様に入れます。共通の個体IDを維持するか、拠点側IDとの対応表を持つかは、既存システムとの連携要件を踏まえて決めます。
セキュリティと監査ログは例外操作から設計する
通常の貸出スキャンだけなら権限は単純に見えます。しかし、紛失扱いの解除、校正期限の修正、隔離解除、イベントの取消、指図への強制割当では、誤操作や不正の影響が大きくなります。操作ごとに実行できる役割を決め、申請者と承認者を分ける必要があるものを選びます。監査ログには操作時刻、実行者、対象個体、変更前後の値、理由、承認者、端末または連携元、関連指図を残します。修正操作は履歴を削除して上書きするのではなく、訂正イベントを追加する設計が追跡しやすくなります。
紙のバックアップ手順も考えておきます。停電やネットワーク障害時にすべての貸出を止めるか、緊急貸出票を発行して復旧後に記録するかは工場のリスク判断です。後者なら票番号を一意にし、同じ個体が別ラインへ二重に出ないための工具室側の物理的な統制が要ります。復旧後の入力担当、期限、突合方法、競合が見つかったときの処理までSATで試します。オフライン機能があるという製品説明だけで、この手順を省くことはできません。
貸出データから改善する指標を選ぶ
「紛失ゼロ」だけを掲げると、発見されない紛失が見えなくなります。少なくとも探索時間、予定時刻までに使用可能個体を準備できた割合、期限切れ・隔離品の誤貸出件数、返却遅延件数、返却点検完了までの時間、個体別稼働・遊休、台帳と現物の一致率を測ります。分母と観測期間を必ず定義します。例えば「準備率」は、対象指図のうち、必要治工具の適合個体が着工前にすべて確保された件数を分子にします。直前に取り消された指図を含めるかも規定します。
投資対効果はベンダーの一般的な削減率ではなく、自工場の現状値で見ます。例として、月間探索件数×一件当たり平均探索時間×担当者の実際の時間原価で探索費用を試算し、導入後の実測値との差を取ります。そこに段取り遅延、再製作、校正切れによる再検査、ラベル・端末・運用維持費を加減します。金額換算しにくい品質リスクは、発生件数と影響範囲を別指標として示します。数字が採取できない段階では、削減額を断定するより、計測計画を提案書に入れる方が信頼できます。
評価は導入前の基準期間と、運用が落ち着いた後の期間を同じ条件で比較します。品種や生産量、シフトが大きく変わった月を単純比較すると、システムの効果と操業条件の差が混ざります。探索時間を記録する際は、発見できなかったケースや他部署への電話時間も含めます。返却遅延を測るなら、計画上の返却予定と実際の返却完了を別時刻で残します。改善した指標だけでなく、スキャン漏れ、端末故障、例外承認の増加も同じ会議で見ると、運用負担の移し替えに気づけます。改善の所有者と見直し周期を決め、初回の数値が悪くても記録を止めないことが、継続的な改善の出発点です。
よくある質問
治工具貸出管理システムと在庫管理システムの違いは何ですか?
在庫管理は同じ品目が何個あるか、どこへ入出庫したかを主に扱います。治工具貸出管理は、再利用する個体ごとに「誰が、どの指図・設備で、いつ使い、どの状態で戻したか」を追います。品目数量の台帳を流用する場合も、個体ID、予約競合、状態、校正・点検ゲート、返却点検を追加できるか確認してください。
治工具にはバーコードとRFIDのどちらを使うべきですか?
どちらも用途があります。目視で一件ずつ照合する工具室なら二次元コードが分かりやすく、読取対象が密集しない条件で自動検知したい場合はRFIDを試せます。金属、油、熱、ラベル面積、棚の密度、誤読時の影響を実物で測り、方式を決めます。方式の選定より先に個体IDとイベント定義を固めることが必要です。
校正期限切れのゲージを管理システムは自動で止められますか?
個体IDと期限が正しく登録され、払出し・使用時にゲートが動けば止められます。ただし校正周期や例外使用の可否をシステムが独自に決めるわけではありません。品質部門が決めた基準、指図の使用期間、点検結果を入力し、期限変更や解除は権限付きで記録します。
導入費用は何で変わりますか?
個体数だけでなく、現物台帳の整備量、ラベルの耐環境要件、端末と無線、指図・品質システムとの連携、例外処理、拠点と言語、保守範囲で変わります。ライセンス単価のみの比較では不足します。自工場の六つ程度の代表シナリオを共通RFPに載せ、初期費用と運用費、追加開発の境界を同じ条件で比較します。
最初から全治工具を登録すべきですか?
まず影響が大きい一ライン・一群で、個体識別から返却点検までの一連の記録を完成させる方が判断しやすくなります。全件登録を先行させると、運用で使わない項目を大量に埋めてしまいがちです。対象拡大前に、例外件数、記録遅延、現物一致率を測り、マスタと手順を修正します。
まとめ
治工具の貸出管理は、棚の数量を数える仕組みから、指図に必要な適合する個体を、必要な時刻に使える状態で確保する仕組みへ変えることです。個体ID、予約・払出し・返却のイベント、校正・点検・適用のゲート、製造指図との連携、現物を使ったSATを一本につなげて初めて、探索や誤貸出を減らす判断ができます。導入判断では機能一覧より、自工場の例外シナリオを再現できるかを確かめてください。
TOMAS TECHでは、タイ工場の治工具貸出フローを製造指図や品質管理とどう結ぶか、現場の帳票と実物を見ながら整理できます。システム導入の可否や対象ラインを決める前の段階でも、お問い合わせからご相談いただけます。
参考情報
- GS1 General Specifications: asset identification
- GS1 Global Traceability Standard
- ISO: Guidance on documented information for ISO 9001:2015
- NIST: Recommended Calibration Interval
- ISA: ISA-95 Standard
- OPC Foundation: OPC UA for ISA-95 Job Control, section 4
- ASQ: Gage R&R studies in measurement system analysis


