


鍛造 トレーサビリティ 導入では、プレスの荷重データを取るだけでは足りません。顧客から鍛造品の不具合を指摘されたとき、その現物がどの素材heatとビレットから作られ、いつどの炉で加熱され、どの金型・プレスで成形され、どの熱処理・検査・出荷ロットを通ったかを再現する必要があります。熱い素材の連続搬送、切断後の分岐、再加熱、熱処理かごへの混載でIDが切れやすい工程です。本稿は、現物と記録の関係を途切れさせない設計、ロットと個体の粒度選択、RFP、FAT/SATを順に整理します。
本稿は一般的なシステム設計と調達の実務ガイドです。特定の規格、顧客仕様、法令への適合や、品質・投資効果を保証するものではありません。用途に適用される要求は製品図面、契約、顧客文書、該当規格の最新版で確認してください。
鍛造の追跡目的は「素材から」と「出荷品から」の双方向で決める
最初に定義したい問い合わせは二つです。第一は、出荷済みの製品・箱・ロットから遡り、素材heat、受入材、切断ビレット、加熱炉、鍛造ロット、金型、熱処理、NDT・硬さ試験の記録を見つける逆引きです。第二は、あるheatの化学成分疑義、炉の温度逸脱、金型損傷、熱処理かごの取り違えなどから、影響のある製品と出荷先を見つける順引きです。片方向の検索画面だけでは、影響を受けない製品を根拠をもって除外できません。
現在の紙、Excel、刻印、設備ログを使って、過去に起きた品質問題を一件選び、両方向へ実際にたどってください。検索に何分かかるかだけでなく、どの工程で候補範囲が広がり、誰が現物を隔離し、どの記録が矛盾するかを記録します。すでに記録がある工程にも、手入力したロット番号と現物の対応を検証できない場合があります。導入前のこの演習が、追加投資で何を解決するかの基準になります。
GS1 Global Traceability Standardは、重要な追跡イベントと、それを説明する主要データ要素を整理しています。鍛造工場に当てはめるなら、受入、切断、加熱、成形、熱処理、検査、梱包、出荷をイベントとし、何を・どこで・いつ・誰が・なぜ扱ったかを記録する考え方です。GS1識別子の全社導入を一律に求める意味ではありません。顧客と共有する単位、社内で一意にする単位を決め、入出力関係を失わないことが先です。
heat→ビレット→鍛造品の分割と合流をデータモデルにする
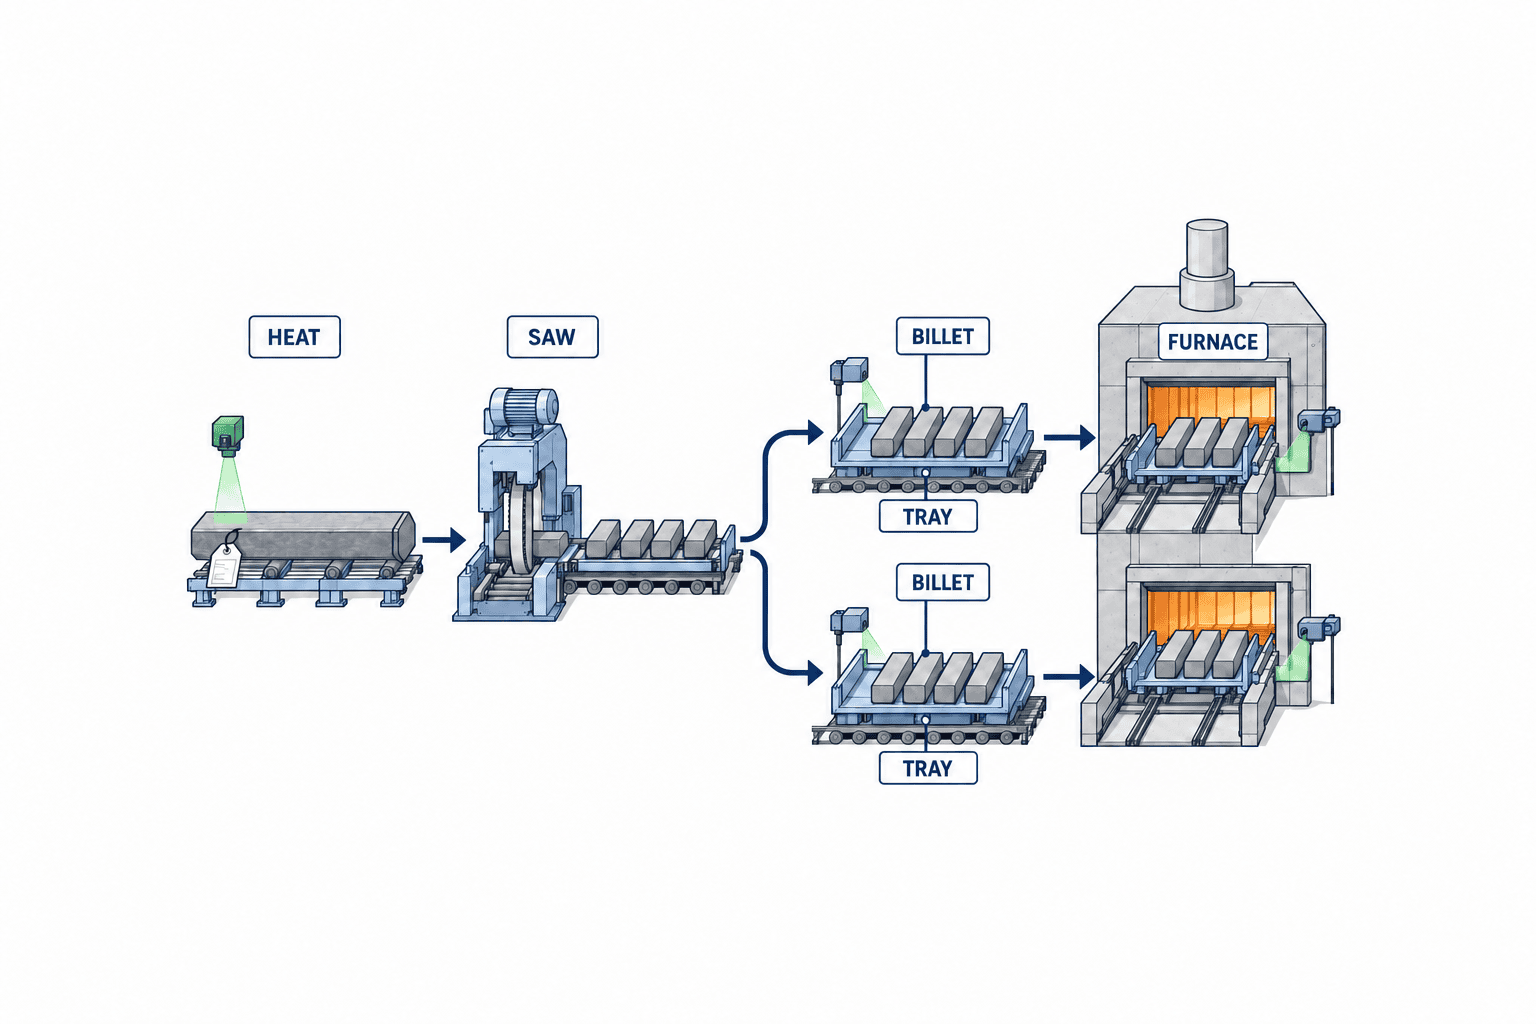
素材heatは材料の溶解単位を示す識別子として扱われることがありますが、実際の納入ではheat、鋼材束、棒材、購入ロット、受入ロットが一対一とは限りません。仕入先の材料証明書、現物表示、社内受入ラベルを対応づけ、分割した棒材と切断ビレットへ関係を引き継ぎます。数量と重量の整合も重要です。単に材料証明書をPDFで保存しても、出荷した鍛造品とその証明書を結ぶキーがなければ追跡になりません。
切断では一本の棒材から複数のビレットができます。切断順、切断機、寸法・重量、取り違えや端材の処理をイベントにします。ビレットへ個体刻印できない場合は、束やコンテナ、搬送トレーにIDを付けて物理的に分離します。トレーから抜く、追加する、別の容器へ移すたびに入出庫を記録します。紐付けの粒度を「heat」「棒材」「ビレット」「容器」のどこに置くかが、後でどこまで影響範囲を狭められるかを決めます。
入出力の関係は、一対一だけでなく一対多、多対一を許す必要があります。あるheatを複数の鍛造ロットへ分けることも、一つの熱処理かごへ異なる鍛造ロットを載せることもあります。混載を禁止する品種は物理的に分離してシステムで照合し、許可する品種では複数の親ロットをそのまま記録します。親を一つしか持てないデータベースに後から代表ロットだけ入力すると、影響を受ける製品を見落とします。
受入材の再割当とスクラップ戻しを隠さない
現場では材料を別の指図へ振り替えたり、端材を再利用・外部返却したりします。これらを「例外だから入力しない」とすると、材料収支と系譜が合わなくなります。再割当は元の指図、移動先、承認、日時を残すイベントにし、過去レコードを上書きで消さないようにします。スクラップ戻しは、同じ製品への再投入なのか、素材メーカーへの返却なのかを区別します。再溶解を伴うなら、新しいheatとの関係は供給者の証明・管理範囲に従って扱い、元heatの製品同一性を安易に継承させないでください。
素材をまとめる作業台や炉前の床置き場は、システムの画面より先に観察すべき場所です。タグが脱落したビレット、識別不能な端材、複数容器の一時混載が発生したとき、誰が止め、どの範囲を保留し、どう再識別するかを手順化します。「不明」を許さず推測したheat番号を入れる設計より、不明のまま隔離する設計の方が品質判断に使えます。
加熱炉バッチは温度値だけでなく投入・取出しの境界を持つ
加熱工程では、炉設定温度、測定温度、材料の実温度、炉内位置、滞留時間は同じ意味ではありません。連続炉なら投入順と排出順、滞留中の追越しや分岐、炉停止後の滞留を確認します。バッチ炉なら投入容器、位置、開始・終了、取り出した数量を記録します。複数heatのビレットを同じ炉バッチに入れるなら、炉バッチIDは材料heatの代用品にはなりません。両者を別キーとして結びます。
温度データは「何を、どこで、どの時点に測ったか」をデータ辞書で明確にします。炉内センサーとビレット表面の放射温度計では測定対象と誤差要因が違います。Forging Industry Associationの温度測定教材は温度測定を独立の品質管理テーマとして扱っています。本稿はその資料から普遍的なしきい値を導きません。採用する温度窓と測定方法は製品仕様、材料、炉、センサー、現場試験で決める必要があります。
再加熱を一回の加熱レコードの訂正として表現すると、最初の加熱とその後の停止理由が消えます。炉から出した後に搬送停止して戻したなら、最初の投入・取出し、再投入・再取出し、承認を別イベントとして残します。炉からプレスまでの搬送時間に制限がある品種では、時刻同期と追跡単位が重要になります。カメラやセンサーで連続監視できない区間は、容器・トレーの物理分離とスキャンで補います。
プレスの打鍛イベントは金型版数と現物を結ぶ
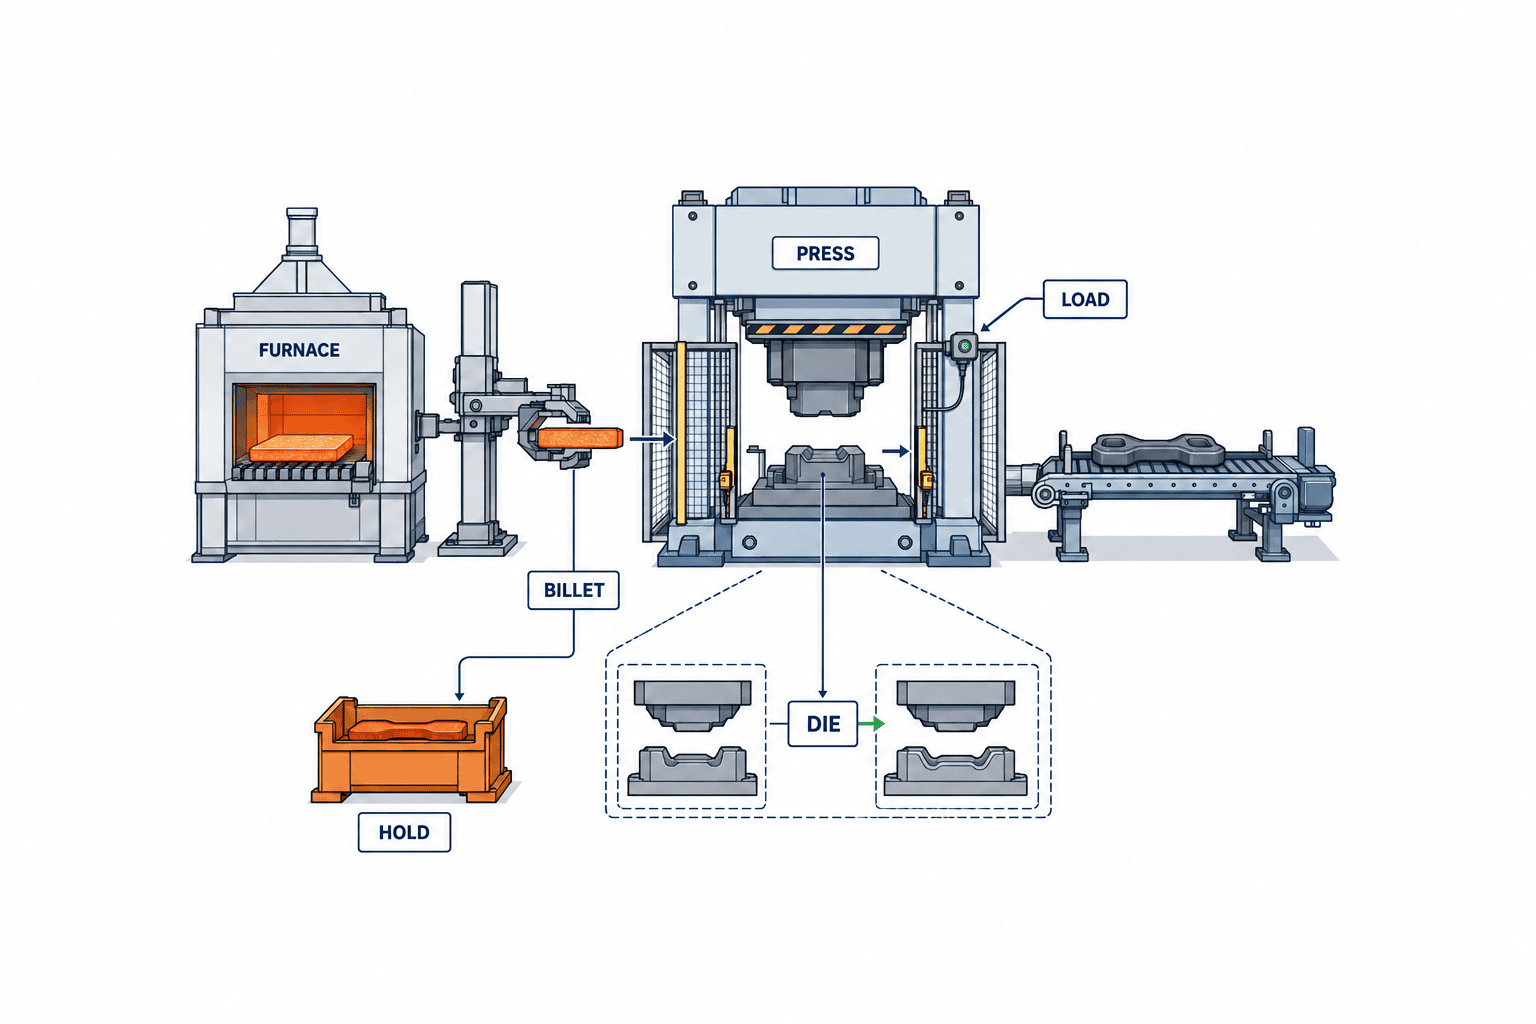
プレスはストロークや打撃の回数を数えますが、カウンタをそのまま鍛造品IDにしてよいとは限りません。一つのビレットへ複数打撃を加える、プリフォームと仕上げの複数工程を通す、空打ちする、製品が型に残る、設備が再起動してカウンタが戻る場合があります。ビレットまたは搬送容器ID、設備ID、運転セッション、ストローク・打撃ID、成形工程の段階、出力品または廃棄の関係を設計します。連続ラインでは位置追跡の途切れも明示します。
金型は型式だけでは足りません。金型ID、キャビティまたは位置、修理・交換、使用開始と終了のイベント、版数を持たせます。金型の一部だけを補修した場合、補修前後を同一状態として検索させないようにします。プレスの荷重、エネルギー、ストローク位置、温度などは、どの製品または運転区間に紐付くかを先に決めます。FIAが紹介するトン数シグネチャ研究は、ワーク形状、温度、ラムの芯ずれが信号に影響することを研究対象としています。波形を取れば自動的に品質合格を証明できるという意味ではありません。
メーカーの装置例も参考になります。Schulerの鍛造プレス資料には、打撃エネルギー、荷重、部品厚み、温度の監視と、外部保存・ネットワーク接続の機能が記載されています。ただし設備型式、制御器の版数、追加オプションで取得項目は異なります。RFPに「プレスデータ取得」とだけ書かず、自社の実機で取得できる値、周期、時刻、欠測時の扱いを確認してください。
鍛造ロットとプレスショットを同じものとして扱わない
鍛造ロットは品質・指図・生産期間の管理単位、ショットや打撃は設備の動作単位です。一つの鍛造ロットに複数heatが入る運用を許すか、金型交換後も同ロットにするか、段取りと立上げ品をどこで分けるかによって意味が変わります。ロット開始・終了、分割・合流、保留・解除をイベントとして定義します。設備カウンタの連番だけからロット境界を推定しないようにします。
打鍛前にビレットの温度を測っても、その測定と特定のストロークの対応がずれれば証拠になりません。移載ロボットの把持位置、複数レーン、手作業投入、戻し品の挿入を観察し、順序保証がある区間とない区間を分けます。順序保証がない場所には読取・画像識別・容器分離のいずれかを入れる必要があります。現物IDを読めない高温区間は、その前後の位置・数量照合と設備イベントで関係を保ち、曖昧な範囲は保守的に関連づけます。
熱処理ロットとNDT・硬さ試験を後工程でつなぎ直す
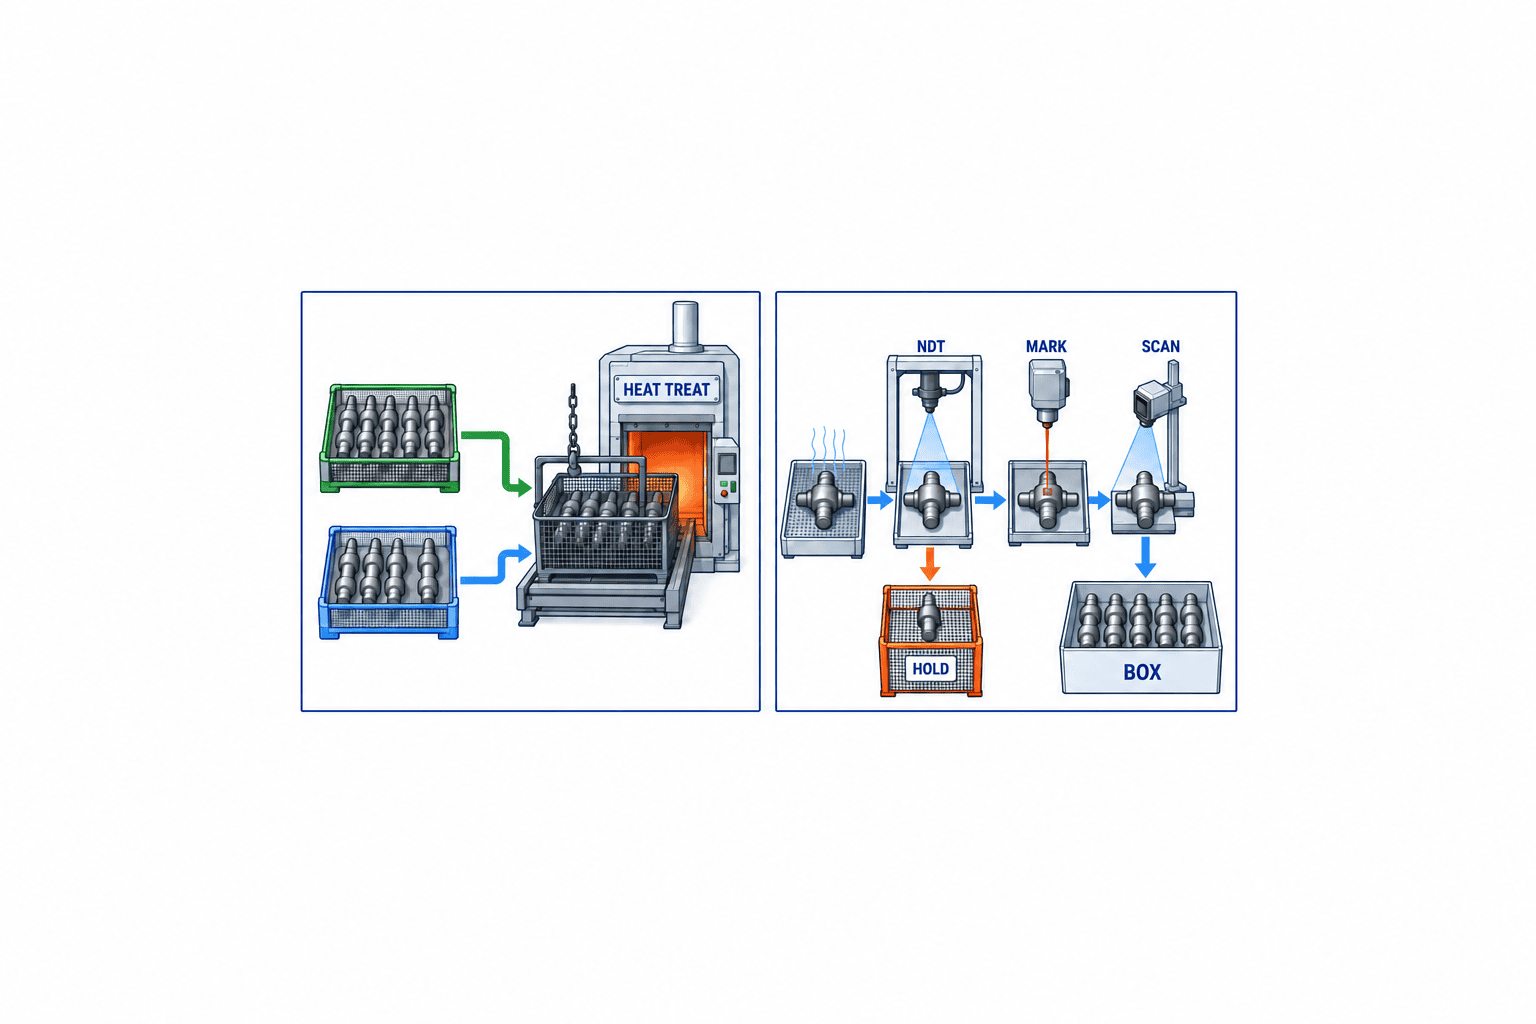
熱処理は鍛造後の新たな分岐・合流点です。炉バッチ、かご、棚位置、投入時刻、処理レシピ、冷却・焼戻しの工程、再処理、取り出した数量を記録します。複数の鍛造ロットを同じかごへ載せるなら、かごIDから各元ロットへ戻れるようにします。逆に一つの鍛造ロットを複数炉バッチへ分けたなら、検査結果と出荷可否を炉バッチ単位まで分ける必要があるか検討します。
検査には、外観・寸法、硬さ、機械試験、非破壊検査などがあります。どの試験が必要かは用途と契約で決まります。FIAの鍛造設計資料は、素材の成分管理、加熱・鍛造・熱処理の工程管理、必要に応じた試験を説明しています。またFIAのRFQチェックリストは材料グレード、熱処理、破壊・非破壊試験、図面、包装とラベルを見積条件として列挙しています。全製品に同じ試験を要求する意味ではなく、品番ごとにどの記録を結ぶかを決めるための参考です。
抜取試験では、試験片または抜取品が代表する母集団を明記します。一つの硬さ値を同じ日の全生産品へ無条件に付けると、炉の入替や再処理の境界を隠します。NDTの結果は製品またはロットID、検査装置、プログラム・手順版、判定者、再検査、最終処置を結びます。不合格の後に再検査で合格した場合も、最初の記録を削除せず状態遷移として残します。出荷判定は最新の数字だけでなく、承認された処置と残った制限を参照します。
熱処理に共通する記録の設計は工程熱処理とCQI-9の記録記事でも扱っています。本稿では、鍛造ロットを熱処理かごへ分割・混載した後でも、元の素材heatとビレットまで戻れる関係に焦点を当てます。自動車向けの監査証跡は既存のIATF 16949トレーサビリティ記事を参照し、どの顧客要求が対象品番に適用されるかを個別に確認してください。
高温搬送と混載がIDを切る地点を先に地図化する
データ設計より先に、現物が混ざる場所を現場で確認します。切断機の排出箱、加熱炉前の投入待ち、炉出口の複数レーン、プレス後の冷却ベルト、ショットブラストの投入容器、熱処理かご、NDT前の一時置場、梱包台です。各地点について、異なるheat・鍛造ロットの混載を許すか、物理的な仕切りがあるか、手動で抜き差しできるかを記録します。図に描いた整然とした一方向ラインと、実際の夜勤での取り置き動作が違うことは珍しくありません。
IDの維持手段は対象物と温度で変えます。加熱前ならビレットまたは容器ラベル、加熱後は位置・搬送順・ロボット把持・耐熱タグ、冷却後は刻印やData Matrixなどの選択肢があります。特定の刻印方式が材料特性や最終用途に適切かは、製品設計者と顧客が評価します。表面に直接刻印できない場合は、位置管理と容器IDで一時的に代理しますが、容器を開けた時点で再同定が必要です。代理IDを現物の恒久IDと同じ信頼度で扱わないようにします。
搬送障害を想定して、同一レーンに二つのビレットが接近したとき、ロボットが一個を落としたとき、作業者が戻し品を先頭へ入れたときの挙動を試します。センサーの検知時刻だけで順番を推測すると、滞留や取り戻しでずれます。数量と位置の整合が崩れた区間を自動で保留し、誰が現物確認して再開するかを設計してください。
ロット粒度と個体粒度の費用対効果を製品別に決める
最小の方式は素材heatと鍛造ロット、熱処理ロット、出荷ロットを結ぶロット追跡です。中間は切断容器・炉バッチ・プレス区間・検査トレーまで追う方式です。最も細かい方式は個体またはビレットに一意なIDを与え、冷却後の製品刻印と結び、検査・箱詰めで読み続ける方式です。細かいほど必ず優れるわけではありません。読取設備、刻印条件、現場工数、混流点、誤読・印字不良への対応、データ保管が費用になります。
粒度選定では、実際に起こり得る品質疑義を三つ程度選び、それぞれの方式なら何を隔離するか比較します。素材heat全体の疑義なら個体IDがあっても同heatをすべて対象とするかもしれません。一方、特定炉バッチの温度逸脱や特定金型位置の欠陥なら、細かい追跡で範囲を狭められる可能性があります。便益は自社の過去の隔離、選別、証明書照合、顧客報告にかかった工数と、合意した仮定で試算します。発生確率や回収削減額を根拠なく固定した投資回収年数は提示しません。
個体IDの方式を選ぶ場合も、ビレット段階のID、加熱中の位置ID、冷却後の刻印IDをどの時点で結び直すかが核心です。熱処理かごで混載したときに個体読取を省けば粒度はそこで落ちます。ロット方式を選ぶ場合は、境界付近や不明品を保守的に含める方針を契約と運用に明記します。どちらも対象外を除外する証拠がなければ、過小な範囲を表示しないようにします。
ID遷移を一件の架空データで確認する
たとえば、素材証明書に記載されたheat H-Aから棒材B-Aを受け、切断して容器C-1とC-2へ分けたとします。C-1を炉バッチF-1へ、C-2をF-2へ投入し、F-1の一部だけ停止後にF-3として再加熱します。F-1から出たビレットをプレスP-1の金型D-1で成形し、そのうち一部を金型補修後のD-1改訂版で成形します。出来上がった二群を同じ熱処理かごT-1へ載せる場合、T-1が唯一の親になるのではなく、各群からT-1への投入関係を二本残します。さらに硬さ試験の試験片S-1がT-1全体を代表するのか、補修前群だけを代表するのかを検査計画で決めます。
この例で顧客から「金型補修直後の荷重異常品」を問われたら、検索はP-1の該当ストロークから金型改訂版、搬送先、T-1、検査結果、箱番号へ進みます。T-1には補修前群も含まれているため、箱詰め時に二群を識別していなければ、補修前群を安全に除外できません。逆に「H-A全体の材料疑義」なら、F-1、F-2、F-3に分かれていても全経路が対象です。このように、同じデータでも異常の起点によって必要な隔離範囲が変わります。RFPのデモでは画面の見た目より、二つの問い合わせの期待結果が一致するかを確認します。
データベースの実装では、イベントIDを重複しない値にし、各イベントに入力集合と出力集合を持たせます。たとえば切断は入力B-A、出力C-1とC-2のビレット集合です。再加熱はF-1の出力をF-3の入力へ移す新イベントであり、F-1の結果を削除しません。プレス異常はストロークと対応する現物に結び、影響範囲が曖昧なら保留集合を広げます。品質判定は「合格」という単一フラグではなく、未判定、保留、不合格、再検査待ち、最終承認などの状態と、その変更履歴で表します。
導入判断を三つの問いに分ける
第一に、顧客や製品安全の観点から、どの故障モードをどの時間内に切り分ける必要があるか。第二に、その範囲を示すためにどの工程で現物IDを読まなければならないか。第三に、読取・刻印・設備接続・保守の費用と、実際の隔離・選別・報告の費用の差をどう測るかです。たとえば熱処理炉の逸脱が主な懸念なら、最初は炉バッチと投入容器の関係を確実にする投資が効くかもしれません。金型位置だけの欠陥が主な懸念なら、プレス後の位置保持や個体刻印が必要かもしれません。材料heat全体の疑義だけなら個体刻印の便益は小さい可能性があります。
この判断は一度の会議で終わらせず、小さな現場試験へ落とします。候補方式ごとに、異常を模擬して実際に保留する箱を数え、作業者が追加で行うスキャン、印字不良の処理、夜勤の例外対応を観察します。理論上の最小隔離数と現場で実現した隔離数が違えば、差の原因はデータモデルか現物運用にあります。見積書ではこの差を埋める装置・手順・教育まで費用化し、運用開始後に測る指標へ引き継ぎます。
RFPには鍛造固有の系譜と例外シナリオを書く
見積依頼書には、品番、図面版、素材・heatの受入形態、切断機、加熱炉、プレス・金型、熱処理、検査、出荷の現物フローを添えます。機械接続の可否だけを比較せず、各イベントでどのIDを読み、どの親子関係を保存し、欠測時に何を止めるかを回答してもらいます。FIAのRFQチェックリストにある材料、熱処理、試験、包装・ラベルの情報は、システム調達でも品番ごとの前提条件として有用です。
見積の比較資料として、①現物フローと混載点、②ID体系と分割・合流ルール、③設備接続台帳、④温度・荷重・時刻のデータ辞書、⑤検査と出荷判定、⑥材料と証明書の対応、⑦停電・通信断・再送、⑧権限と訂正履歴、⑨FAT/SATの期待結果、⑩教育・保守・費用内訳を用意します。各社が対象設備、スキャン点、追加センサー、マスター整備、既存データ移行をどこまで見積もったかを一覧化します。未知の機械は「対応済」とみなさず、現地調査と実機接続試験を見積の条件にします。
費用はソフト、設備データ取得、耐環境スキャナー・刻印、ネットワーク、端末、品質システム・ERP連携、現場変更、保守で分けます。波形の全保存を求めるか、代表値と異常時の波形だけ保存するかで保管量が変わります。保存期間は顧客契約と用途に合わせ、検索・復元に必要な時間も決めます。API 20E/20Fなど特定分野の規格を、一般の鍛造品へ一律適用と書かないでください。適用可否は顧客・用途・契約に依存します。
FAT/SATでは分割・混載・再加熱を意図的に起こす
FATではデータモデルと画面を模擬データで試し、SATでは実際の設備、搬送、作業者、容器で現物と照合します。通常の一箱を検索できるだけでは不十分です。素材heatから二つの切断ロットへ分け、炉をまたぎ、一部を再加熱し、熱処理かごで混載し、一部をNDT再検査して再梱包するシナリオを作ります。期待される親子関係と、保留すべき範囲を試験前に文書で確定します。
| 意図的に起こす事象 | 合格のために残る証拠 |
|---|---|
| 同じheatを複数容器・鍛造ロットへ分ける | 各出力の数量と親heatが両方向から一致する |
| 炉前で別heatのビレットを混載する | 許可・禁止ルールどおり保留または複数親を記録する |
| 炉停止で一部を再加熱する | 二度の加熱イベントと対象品が区別できる |
| プレス空打ち・再起動・戻し品挿入 | ストロークIDの欠番と現物の順序ずれを検知する |
| 金型を途中交換・補修する | 対象となる鍛造品の版数境界が明確になる |
| 熱処理かごを分割・混載する | 各品またはロットから元かごと処理レシピへ戻れる |
| NDT再判定・箱の開封再梱包 | 元判定・訂正理由・旧箱と新箱の関係が残る |
通信断や停電時には、いつまで現場で製造を続けられるか、オフライン記録をどう照合するか、復旧後に二重登録が起きないかを試します。ショットや炉のデータが後から到着した場合、発生時刻と取込時刻を別に保持します。欠測をゼロや合格値に置き換えないようにします。受入はITだけでなく品質、生産、保全、物流が現物と検索結果を確認し、それぞれの担当項目を承認します。
運用開始後は未結合イベントと保留品を毎日見る
システム稼働を「登録件数」で評価すると、重要な欠落が見えません。未結合の受入材、材料収支の差、炉投入と排出の数量差、プレスの空打ちを除いた生産数、金型版数の不明、熱処理かごの混載未登録、検査保留の滞留、出荷箱と実物ラベルの不一致を日々確認します。値がゼロであるべきか、どの程度の時間まで許容するかは工程と顧客要求で決め、夜勤から翌シフトへ未解決を引き継ぎます。
訂正を認める場合は、元イベント、訂正後、理由、担当者、承認者、時刻を残します。後からheat番号を書き換えて元値を消すと、過去の出荷判断と材料証明書の関係が再現できません。権限は工程と職務別に分け、出荷後の変更は特別な承認を要求するなど、監査可能な操作にします。バックアップもデータベースを復元できるだけでは足りません。復元後に出荷箱から素材へ逆引きできるかまで定期試験します。
鍛造工程の監視データとトレーサビリティは目的が異なります。荷重・温度の異常検知は不良の早期発見に役立ち得ますが、どの現物が対象かを結ぶIDがなければ出荷範囲は決められません。逆にIDだけ揃っても、測定の信頼性や判定基準がなければ品質合格を証明できません。装置信号、現物系譜、品質判断を別々に責任分担し、一つの検索結果で参照できるようにします。
既存のダイカストのトレーサビリティ記事は溶湯、鋳造ショット、金型と鋳物の関係を扱います。鍛造では固体素材のheatと切断ビレットの分割、加熱炉からプレスへの高温搬送、再加熱、熱処理かごへの合流が中心です。両工法で同じ「ロット番号」欄を共用しても、分割・合流の物理的意味が違います。システムを横展開する場合も、イベント型と親子関係は工法ごとに確認してください。
一品番・一ラインから閉じた系譜を完成させる
最初の対象は、高温搬送と熱処理を含み、作業観察できる代表的な一品番・一ラインにします。機械接続の簡単な設備だけ選ぶと、後で一番難しい混載点が残ります。一方、全ライン一斉導入はIDのずれの原因を追いにくくします。まず現物フローを歩き、混載点と刻印可能時点を記録し、IDと例外手順を決め、設備データ取得を実機で試します。材料から出荷まで、出荷から材料までの二つの検索が閉じたら展開候補を増やします。
日常運用をベンダー立会いなしでできることも受入条件です。夜勤の作業者が材料の振替、炉停止、戻し品、NDT再検査、箱の開封を手順どおり処理できるか、品質担当が影響範囲を承認できるかをSATで見ます。導入後の未結合・訂正・保留の実績を、次のラインのRFPに反映します。別品番では刻印の可否、炉の運用、試験規格が変わるため、最初の設定をそのままコピーせず、差分を検証してください。
FAQ:鍛造 トレーサビリティ 導入でよくある質問
heat番号だけで鍛造品を追跡できますか?
素材の起点にはなりますが、それだけで十分とは限りません。同じheatが複数の切断容器、炉バッチ、金型、熱処理ロットへ分かれると、どの出荷品がどの工程条件を通ったかは分かりません。受入表示と材料証明書、切断、搬送、加熱、プレス、後工程の入出力関係を残します。
高温ビレットに個体IDを付けられない場合はどうしますか?
加熱前の容器・トレーID、加熱中の位置・順番、炉出口からプレスまでの数量照合、冷却後の刻印を組み合わせます。順序が崩れる場所ではスキャンや物理分離を追加します。連続搬送中に現物を区別できない区間は、追跡粒度が一時的にロットへ落ちると明記し、過小な確信を表示しないようにします。
鍛造プレスのショットデータだけで品質証明になりますか?
なりません。荷重やストロークは工程状態の一部です。どの素材・金型・加熱・熱処理・検査結果に結ぶか、測定器と版数が何か、顧客の合否基準が何かを別に確定します。設備メーカーの監視機能を利用する場合も、取得条件を実機で検証します。
ロット管理と個体管理はどちらを選ぶべきですか?
用途、顧客要求、異常時に隔離する範囲、刻印・読取の実現性、運用費用で決めます。素材heat全体の疑義なら個体IDでも範囲が縮まらない可能性があります。炉バッチや金型位置に限る疑義では細かいIDが有効な場合があります。代表的な異常シナリオで実際に保留対象を計算して比較します。
API 20E/20Fは鍛造工場なら必須ですか?
一律に必須とはいえません。これらは特定用途の部品やサプライチェーンで参照される仕様です。対象製品、顧客契約、適用版を確認してください。本稿は規格への適合判断ではなく、一般的な追跡システムの設計を扱います。
まとめ
鍛造のトレーサビリティは、素材heatを起点に、切断ビレット、加熱炉、プレスと金型、熱処理、検査、個体または梱包ロットまでの分割・合流を記録する仕組みです。高温搬送、混載、再加熱、スクラップ戻しで現物との関係が切れないかが成否を決めます。ロットと個体の粒度は用途別の影響範囲と総費用で選び、RFPとFAT/SATで例外を意図的に試してください。
タイ工場で材料heatから出荷までの現状フローや設備接続がまだ見えていない段階でも、TOMAS TECHへご相談ください。一品番・一ラインの現物観察から、追跡粒度、RFP、受入試験を整理できます。
関連記事
- IATF 16949とタイ工場のトレーサビリティ:自動車向けの監査証跡と識別を詳しく扱います。
- タイ工場向けMES導入ガイド:MESとERP、設備の境界を整理します。


