


「この基板がリフロー炉を通ったとき、温度は何度だったのか」。顧客監査や流出不良の調査でこう聞かれて、手元にあるのは数回分の熱電対測定の結果と、炉の設定値の画面だけ。リフロー温度プロファイルの管理について、タイの基板実装工場ではこうした悩みをよく聞きます。品種の切り替えが増えるほど測定の回数も増え、測定のためにラインを止める時間も負担になります。
この記事の主張は一つです。リフローの温度プロファイル管理は、「測る頻度」ではなく、「どの基板がどの条件を通ったかを後から証明できるか」で設計します。 具体的には次の6点です。
- 炉の設定値(ゾーン温度・コンベア速度)は、基板の実際の温度ではありません。記録すべきは、設定値と実測プロファイルの両方です。
- プロファイルの合否は、はんだペーストの推奨範囲と、部品の耐熱上限の両側から決まります。この「プロセスウィンドウ」を、ペースト・部品・基板の組み合わせごとに文書化し、PWI などの指標で1つの数字にします。
- 熱電対プロファイラはなくなりません。常時監視は、熱電対で作った基準を前提に、測定と測定の間に流れる全基板を見る仕組みです。
- 常時監視の価値は、逸脱に気づくまでの遅れの短縮と、基板単位の記録にあります。
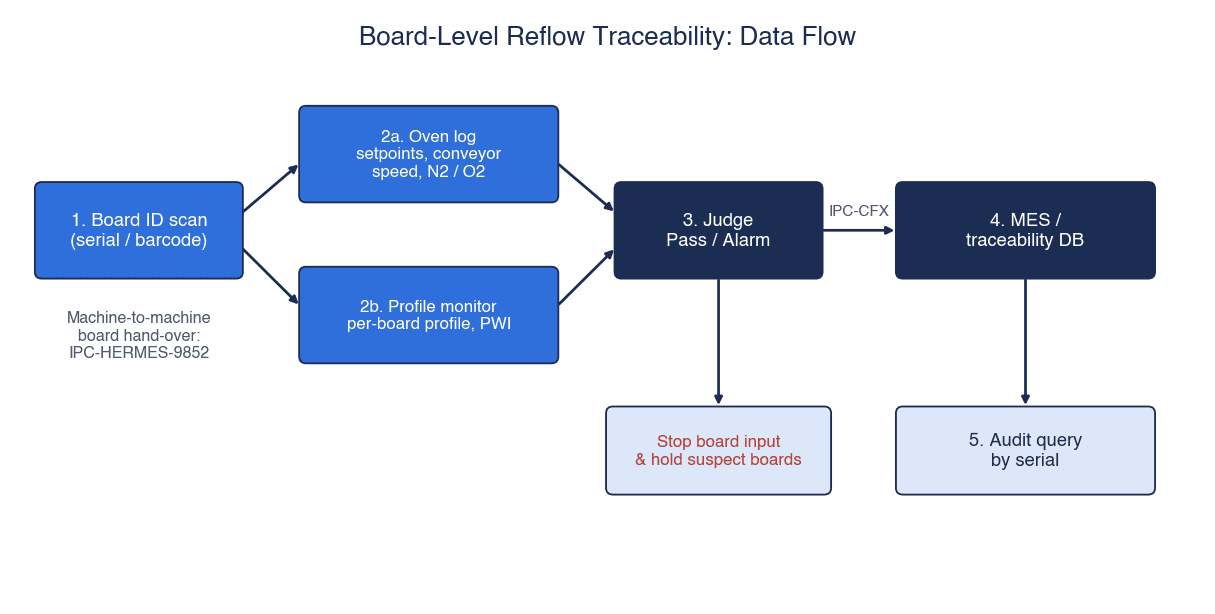
- 記録は MES・トレーサビリティにつなぎます。基板のシリアル(基板ID)と、プロファイルの判定結果、炉の設定、N2/O2 の状態を紐付けます。装置間は IPC-HERMES-9852、上位システムへは IPC-CFX が選択肢になります。
- そのうえで、RFP には「何を、どの単位で、どれだけの期間保存し、逸脱時にどう止めるか」を書き、受入試験(FAT/SAT)で熱電対実測との突き合わせと、逸脱時の停止動作を試験します。
なお、本記事は特定製品の推奨やランキングではありません。製品の機能はすべて各ベンダーの公開資料に基づく「ベンダーの主張」です。後半の試算は説明のために置いた仮の数字で、実在する工場のデータではありません。
リフロー温度プロファイルとは:予熱・ソーク・リフロー・冷却とTAL・ピーク
リフローの温度プロファイルとは、基板がリフロー炉を通過する間に、基板上の測定点が受ける温度の時間変化(温度−時間曲線)のことです。熱電対を代表的な部品に取り付け、測定器と一緒に炉を通して記録します。実装済み基板ごとに固有の曲線になる、という考え方が一般的とされています。
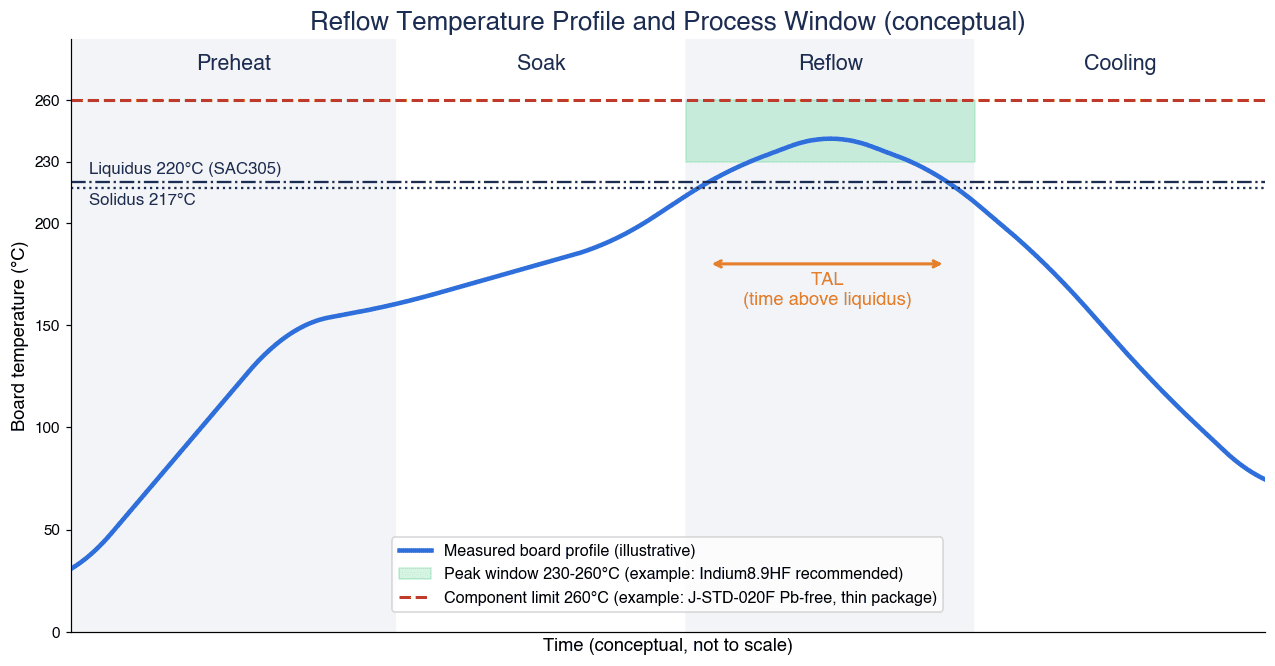
IPC のプロファイリング指針である IPC-7530B「Guidelines for Temperature Profiling for Mass Soldering Processes (Reflow and Wave)」(2025年1月版、Rev. B)の目次では、対流リフローのプロファイリングの章に、予熱(Preheat)、ソーク(Soak)、リフロー(Reflow)、冷却(Cooling)の4つのゾーンが並んでいます。用語の定義には、液相線(Liquidus)、固相線(Solidus)、ピーク(Peak)、昇温勾配(Ramp Rate)、液相線以上時間(Time Above Liquidus, TAL)などが挙がっています。なお、同規格の本文は有料で、本記事では目次で確認できた範囲だけを扱います。
4つの区間の役割は、おおむね次のように整理できます。
| 区間 | 主な役割 | 管理で見る値の例 |
|---|---|---|
| 予熱(Preheat) | 基板と部品を常温から徐々に温める | 昇温勾配(°C/秒) |
| ソーク(Soak) | 基板内の温度差を小さくし、フラックスを働かせる | ソーク温度と時間 |
| リフロー(Reflow) | はんだを溶かし、接合をつくる | ピーク温度、TAL |
| 冷却(Cooling) | はんだを固め、組織をつくる | 冷却勾配(°C/秒) |
液相線は217°Cか220°Cか
鉛フリーはんだで広く使われる SAC305(Sn-3.0Ag-0.5Cu)は、AIM 社の技術データシートで固相線 217°C・液相線 220°C とされています。千住金属工業の2025年版はんだ材料カタログでも、M705(Sn-3.0Ag-0.5Cu)の固相線は 217℃、液相線は 220℃ です。つまり SAC305 は、217°C から 220°C の間で「半分溶けた状態」を通る合金です。
一方、部品メーカー側の資料では、TAL の基準温度に 217°C を使う例があります。Nexperia の「Reflow soldering profile」(Rev. 1.2、2026年2月10日)は、鉛フリー工程の液相線温度 TL を 217°C として、液相線以上の時間を定義しています。
このため、TAL をどの温度を基準に測るかは資料によって異なります(217°C を使う例が多い)。どちらか一方を唯一の正解とするのではなく、自社のプロセスウィンドウの文書に「TAL は○°C 基準で計る」と明記しておくことが大切です。基準温度が3°C違えば、同じ曲線でも TAL の秒数が変わり、合否が変わることがあるためです。
ピークと TAL の「一般的な目安」
Indium Corporation の技術論文「Best Practices Reflow Profiling for Lead-Free SMT Assembly」(2016年、KIC サイトに転載)は、TAL は金属間化合物をつくるために「典型的に 30〜90秒」、ピーク温度は「一般に合金の液相線より 20〜30°C 高い」、冷却速度は「約4°C/秒が通常」と書いています。いずれも「典型的に」「一般に」という言い方で、10年前の資料でもあります。実際の工程では、次章のとおり、使っているペーストと部品のデータから範囲を決めます。
プロセスウィンドウの決め方:ペーストの推奨範囲と部品の耐熱上限
プロファイルの合否を判定するには、「どこからどこまでなら良品とするか」という範囲、つまりプロセスウィンドウが必要です。このウィンドウは、主にはんだペーストの推奨範囲で決まり、上限は部品の耐熱上限によってさらに絞られる、という構図で考えると整理しやすくなります。
ペースト側:Indium8.9HF のデータシートの例
例として、Indium8.9HF(T5/T6 粉末)の製品データシート(Form No. 99211 R6、©2026)にある SAC305 用の推奨プロファイルを挙げます。これはこのペースト製品の推奨値で、他社のペーストや別製品では値が異なります。
| パラメータ | 推奨 | 許容 | データシートの補足 |
|---|---|---|---|
| 昇温(常温→ピークの平均) | 1.0〜1.5°C/秒 | 0.5〜2.5°C/秒 | はんだボール、ビーディング、ホットスランプの抑制 |
| ソーク(任意)時間 | 20〜60秒 | 30〜120秒 | BGA/CSP のボイドを減らせる可能性 |
| ソーク温度 | 140〜160°C | 140〜170°C | ― |
| TAL(液相線以上時間) | 45〜60秒 | 30〜100秒 | 熱電対で測定した値 |
| ピーク温度 | 230〜260°C | 230〜262°C | ― |
| 冷却勾配 | 2〜6°C/秒 | 0.5〜6°C/秒 | 急冷は微細な組織をつくる |
| 雰囲気 | N2(180µm 未満の小型部品で推奨) | ― | ― |
同データシートは、これらが一般的なガイドラインであり、基板のサイズ・厚み・実装密度などの工程要件によって範囲から外れることは許容され、必要な場合もあると明記しています。「すべてのパラメータは参考値で、工程と設計に合わせた修正が必要な場合がある」という但し書き付きです。
部品側:J-STD-020F の分類温度
部品の耐熱上限の目安になるのが、IPC/JEDEC J-STD-020F(非気密表面実装部品の吸湿・リフロー感度分類)の分類温度(Tc)です。Nexperia の資料(2026年2月)は、J-STD-020F が部品の分類温度を定めていること、部品サプライヤが認定するピーク温度は Tc 以上であること、ユーザーはピークを Tc より低く保つよう推奨されることを説明しています。小型・薄型のパッケージほど本体温度が上がりやすいため、Tc はパッケージの厚さと体積で決まります。
同資料の表にある鉛フリー(SAC 合金)工程の分類温度は次のとおりです。
| パッケージ厚さ | 体積 350mm³ 未満 | 350〜2,000mm³ | 2,000mm³ 超 |
|---|---|---|---|
| 1.6mm 未満 | 260°C | 260°C | 260°C |
| 1.6〜2.5mm | 260°C | 250°C | 245°C |
| 2.5mm 超 | 250°C | 245°C | 245°C |
厚くて大きい部品ほど Tc が低くなっている点に注目してください。基板上に厚い大型パッケージが混ざると、ペーストのデータシートの推奨ピーク上限(上の例では 260°C)より、部品側の制約の方が先に効くことがあります。逆に、大型部品のある領域は熱容量が大きくピーク温度が低くなるため、ピークや TAL がウィンドウの下限側に寄りやすくなります。Nexperia は自社部品(厚さ 2.5mm 以下・体積 350mm³ 未満)向けに、降温は最大 6°C/秒、25°C からピークまで最大8分といった推奨を示し、ピークは典型値として 245°C を挙げています。この 245°C は「最大値ではなく典型的な設定」と注記されています。
ウィンドウは「組み合わせ」ごとに文書化する
実務では、次の3つの組み合わせごとにウィンドウを決めて文書に残します。
- ペースト: 製品名、粉末サイズ、データシートの版
- 部品: 基板上で最も耐熱上限が低い部品と、最も温まりにくい部品
- 基板: 板厚、層数、銅箔の量、実装密度、パネルの面付け
同じ SAC305 系のペーストでも、製品が変わればデータシートの推奨範囲が変わります。部品の追加や代替部品への切り替えで Tc が変わることもあります。ウィンドウの文書に版管理を入れ、「どの版のウィンドウで判定したか」を記録に残せる形にしておくと、後の監査で説明がしやすくなります。部品の耐熱と吸湿の管理は表裏の関係にあり、フロアライフの管理についてはMSD管理システム導入の記事で詳しく扱っています。
炉の設定値と基板の実温が一致しない理由
「炉のゾーン温度は毎日同じ設定で動いているのだから、基板の温度も同じはずだ」。これは、リフロー温度プロファイルの管理でよくある思い込みです。
KIC の技術記事「The Science Behind Conveyor Oven Thermal Profiling」(2006年、古い資料)は、炉のプロファイルは主にゾーンの設定温度に左右されるものの、炉内の気流、積載物の総熱容量とその配置、周囲の室温にも影響を受けると説明しています。大型部品がある領域は熱容量が大きく、ピーク温度が低くなります。さらに同記事は、炉内の温度を独立して監視しなければ、生産中のドリフトを検知するのは「ほぼ不可能」とまで述べています。
つまり、同じ設定値でも、次のような要因で基板が受ける温度は変わります。
- 基板の板厚、層数、銅箔の量、大型部品の有無
- コンベア上に何枚の基板が、どの間隔で載っているか(積載)
- ファンやノズルの状態による気流の変化
- 工場の室温
ここで、記録の種類ごとに「何が言えるのか」を整理しておきます。
| 記録の種類 | 中身 | 言えること | 言えないこと |
|---|---|---|---|
| 炉のログ | ゾーンの設定値と実測値、コンベア速度、O2 濃度など | 炉が設定どおりに動いたか | 基板上の部品が狙いの温度履歴を受けたか |
| 熱電対プロファイル | 測定ボード上の測定点の温度−時間曲線 | 測定したその1枚が、その時点で狙いの温度履歴を受けたか | 測定と測定の間に流れた基板の状態 |
| 常時監視 | 炉内常設センサと搬送速度から各基板のプロファイルを算出 | 各基板をウィンドウで判定(推定ベース) | 基準づくりなしでの絶対的な実温 |
炉の設定値や炉のログは「炉の状態」の記録であり、「基板の温度」の記録ではありません。監査で問われるのは多くの場合後者です。だからこそ、設定値と実測プロファイルの両方を残す必要があります。
プロファイル起因とされる不良
温度プロファイルの外れは、どのような不良につながるのでしょうか。前出の Indium の技術論文(2016年)とペーストのデータシートの記述を、元の言い方の強さを保って整理します。
| 不良 | 出典での説明 | プロファイル側の対策として挙げられている例 |
|---|---|---|
| ボイド | BGA、SGA、QFN、LGA などで発生し、リフロー温度が高いほど増える(論文)。鉛フリーでは、ボイド低減のためのソークは SnPb ほど効果的でない(論文) | ソークは BGA/CSP のボイドを減らせる可能性がある(Indium8.9HF データシート) |
| ヘッドインピロー(HiP) | BGA のはんだボールがペーストとの接触を失い、酸化することで起こる(論文) | ソークが少ないかない Ramp-to-Peak プロファイル、1〜1.5°C/秒の遅い昇温、低いピーク温度(論文)。ソークの削減が HiP やグレーピングの低減に役立つ場合がある(データシート) |
| トゥームストーン | 主に受動部品で、ぬれの力の不均衡が原因。グランドプレーンや配線、大型部品の影による不均一な加熱(論文) | 常温→ピークの昇温を遅くする、または融点直下に短いソークを入れる(論文) |
| はんだボール/ビーディング | 昇温が速すぎるとフラックスの溶剤が激しく気化し、遅すぎるとフラックスが流れ出る(論文) | 常温→ピークの最大昇温 1〜1.5°C/秒を推奨(論文) |
| グレーピング | 未溶融の粒子がはんだ表面に残る現象。高温、少量印刷、微粉で起きやすい(論文) | 1°C/秒未満の遅い昇温は悪化させうる(論文) |
| 冷却と組織 | 急冷は微細な組織をつくる(データシート)。冷却速度ははんだ組織と金属間化合物の形態に影響する要因の一つとされる | 冷却勾配をウィンドウに含めて管理する |
ブリッジについては、プロファイルとの直接の関係を述べる一次資料を今回の調査では見つけられなかったため、この表には入れていません。不良を見つけたときに「どの工程の、どの条件が効いたのか」を切り分けるには、検査結果とプロファイルの記録を同じ基板IDで突き合わせられることが前提になります。AOI の判定データの扱いははんだ付け検査のAI導入の記事、BGA などの隠れた接合の検査はAXI X線検査の記事で解説しています。
測定・監視の3方式:熱電対プロファイラ/自動プロファイリング/炉内常時監視
リフロープロファイルの測定方法は、大きく3つに分けられます。後の2つは、測定と測定の間も全基板を見ようとする連続プロファイリングの考え方で、本記事ではこれをリフロー炉の温度プロファイル監視の仕組みとして扱います。以下はいずれも各ベンダーの公開資料に基づく「ベンダーの主張」で、価格は扱いません。
方式1:熱電対プロファイラ(測定器を基板と一緒に流す)
もっとも基本的な方法です。熱電対を取り付けたプロファイルボードとデータロガーを、断熱容器に入れて炉に通します。
- Fluke Process Instruments の Datapaq Reflow Tracker は、ロガー、断熱バリア、熱電対、解析ソフトで構成され、最大12センサで測定するとされています(2021年の業界誌の製品紹介)。同紹介では、DP5 ロガーの精度 ±0.5°C、分解能 ±0.1°C とされています。
- Solderstar は、6/9/12チャンネルのプロファイラのほか、炉の温度チェッカーや炉の検証用シャトル、プロセス検証と SPC のソフトを製品群として掲げています。
基板上の実際の測定点を直接測れるのが強みですが、測れるのは「測定ボード1枚」の「測定した時点」だけです。
方式2:自動プロファイリング(全基板のプロファイルを推定)
KIC の ProBot は、製品ページで「処理されたすべての基板のプロファイルを自動で記録する」と説明されています。プロファイルは確立したプロセスウィンドウとその場で比較され、スペック内かどうかを、人手を介さず生産を止めずに判定するとされます。同時に、「ProBot は KIC のプロファイラで手動プロファイルを流してプログラムする」とも明記されています。バーコードを読んで各基板のプロファイルと番号を照合する機能も挙げられています。
KIC と E-tronix が2026年5月に告知したウェビナーでも、自動プロファイリングは組込みセンサと予測アルゴリズムで、生産を止めずに全生産基板のリアルタイムの熱プロファイルを生成するもの、と紹介されています。
方式3:炉内常時監視(常設センサで基板ごとのプロファイルを算出)
KIC の RPI(Reflow Process Inspection)は、炉内に常設する熱電対プローブ2本(各15熱電対)、データ収集ユニット、速度エンコーダ、基板センサ、アラームリレー、ライトタワー、ソフトで構成されると同社パンフレット(Rev 2301A)にあります。データ収集ユニットは精度 ±1.2°C、毎秒13回の読み取りとされます。機能として、基板ごとのプロファイルとウィンドウへの適合、品名・ロットID・日時・炉名などの生産情報、基板ごとのトレーサビリティ、SPC、規格外のパレート図などが挙げられています。バーコード読み取りで「炉のプログラム違い」「基板違い」を防ぐこと、工程が規格外になれば即時通知し、必要なら投入コンベアを止められることもベンダーの主張です。そして同パンフレットには「RPI には KIC のプロファイラが必要」と注記されています。
炉メーカー側でも、Rehm の ProCap がセンサで組立品全体の温度と入熱を継続的に測り、製品ごとにパラメータを保存すると同社ブログ(2020年)で紹介されています。これは後の「炉メーカー側のログ機能」の章で扱います。
3方式の比較
| 観点 | 熱電対プロファイラ | 自動プロファイリング | 炉内常時監視 |
|---|---|---|---|
| 測るもの | 測定ボード上の測定点の実温 | 各基板のプロファイル(センサと算出による) | 各基板のプロファイル(常設センサと速度から算出) |
| 対象の基板 | 測定ボード1枚 | 全基板(ベンダーの主張) | 全基板(ベンダーの主張) |
| 測定のための停止 | 伴うことが多い(運用次第) | 生産を止めない(ベンダーの主張) | 生産を止めない(ベンダーの主張) |
| 基板IDとの紐付け | 測定ボードの記録のみ | バーコードで照合(ベンダーの主張) | バーコードで照合(ベンダーの主張) |
| 熱電対の役割 | 測定そのもの | 初期設定に手動プロファイルが前提 | プロファイラが必要と明記 |
| 弱点 | 測定の間の基板が見えない | 推定ベースで、基準の質に依存 | 推定ベースで、基準の質に依存 |
ここで強調したいのは、常時監視・自動プロファイリングは熱電対測定を置き換えるものではないという点です。熱電対で作った基準プロファイルがあって初めて、炉内センサの値から各基板のプロファイルを算出できます。言い換えれば、熱電対測定は「基準づくりと定期的な検証」に役割を移し、測定と測定の間の全基板を常時監視が見る、という分担になります。
PWI(Process Window Index)でプロファイルを1つの数字にする
プロファイルにはピーク温度、TAL、昇温勾配、冷却勾配など複数の管理値があり、それが熱電対の本数分あります。これを毎回すべて見比べるのは大変です。そこで使われるのが PWI(Process Window Index)です。
KIC の解説「What is your PWI?」によれば、PWI は、プロファイルがユーザー定義のプロセスウィンドウ(上下限)にどれだけ収まっているかを1つの数値で表す指標です。計算は次のとおりです。
- 熱電対ごと・統計量(ピーク、TAL、勾配など)ごとに、「測定値と上下限の中点との差」を「上下限の幅の半分」で割り、百分率にする
- そのうち最大の値(ワーストケース)を PWI とする
- PWI が100%未満ならスペック内、100%以上ならスペック外。値が小さいほどウィンドウの中心に近い
式で書くと、PWI = 最大値(|測定値 − 上下限の中点| ÷(上下限の幅 ÷ 2))× 100% です。
計算例(仮の値)
以下は計算方法を示すための仮の値で、実際の測定結果ではありません。ウィンドウには、「プロセスウィンドウの決め方」の章で挙げた Indium8.9HF の推奨範囲を例として使います。
| 統計量 | ウィンドウ(例) | 中点 | 幅の半分 | 測定値(仮) | 割合 |
|---|---|---|---|---|---|
| ピーク温度 | 230〜260°C | 245°C | 15°C | 251°C | 6 ÷ 15 = 40% |
| TAL | 45〜60秒 | 52.5秒 | 7.5秒 | 58秒 | 5.5 ÷ 7.5 ≒ 73% |
この例で PWI は、2つのうち大きい方の約73%です。100%未満なのでスペック内ですが、TAL がウィンドウの上側に寄っていることが分かります。実際には熱電対の本数分、統計量の数分を同じように計算し、その最大値を取ります。
注意点が2つあります。第一に、PWI は KIC が開発し、同社が商標とする指標で、業界標準規格の指標ではありません。第二に、PWI の値はウィンドウの決め方で変わります。ウィンドウを広く取れば PWI は小さくなるので、「PWI が小さい=良い工程」と言えるのは、ウィンドウの根拠(ペーストと部品のデータ)が文書化されている場合に限られます。RFP で PWI またはそれに相当する指標を求める場合も、ウィンドウの設定と版管理をセットで求めるのが筋です。
炉メーカー側のログ機能
常時監視の専用システムとは別に、リフロー炉そのものにもデータ出力・ログの機能があります。ここでも内容は各社の公開資料による「ベンダーの主張」です。
| メーカー・機能 | 公開資料で確認できた内容 | 留意点 |
|---|---|---|
| BTU(Amtech)Wincon | 炉の入口でバーコードを読むと、その基板の生産ログを作成。基板ごとにタイムスタンプ付きでレシピに紐づき、MES 連携が可能な記録。各ゾーンの設定値と実測値、コンベア速度の設定値と実測値、O2 濃度(ガスサンプリング装置を装備した場合)を記録。GEM、CFX、MQTT、OPC、REST、Hermes に対応 | 記録されるのは炉の状態で、基板上の部品温度ではない |
| Rehm ProCap | センサで組立品全体の温度と入熱を継続測定し、製品ごとにパラメータを自動保存。基準づくりでは製品の最初の50枚、または金属板やダミー基板を測って比較。基準から外れるとアラーム。ノズルの目詰まりなど徐々の変化を検知。PDF レポート出力、ViCON ソフトと連携 | 2020年のブログ記事に基づく |
| Heller MK7 | 2026年の導入事例記事で、プロセス監視の内蔵と Industry 4.0 接続により、工程の状態とトレーサビリティが見えるようになったと紹介 | 対応プロトコルの詳細は今回確認できず |
| Kurtz Ersa HOTFLOW THREE | ネットワーク基盤「Kurtz Ersa CONNECT」、プログラム管理「ERSASOFT 5」、各ゾーンの正確なプロセスデータを取るとする電源ユニット | 製品ページで MES 接続や通信規格の明記は確認できず |
日本の炉メーカーについては、リフロー炉のトレーサビリティ機能を説明した公開資料を今回の調査では見つけられませんでした。機能がないという意味ではないので、採用中の炉があれば、メーカーに直接確認してください。
炉のログで押さえるべきなのは、「炉の設定値と基板の実温が一致しない理由」の章の整理と同じく、炉のログは「炉が設定どおりに動いたか」の記録だという点です。ゾーンの実測値やコンベア速度、O2 濃度は、プロファイル逸脱の原因を探すうえで欠かせない情報ですが、それだけで「この基板の部品が何度になったか」は言えません。炉のログと、熱電対・常時監視のプロファイルを同じ基板IDで重ねて初めて、原因と結果を一つの記録として説明できます。設備の稼働データを製品の履歴とつなぐ考え方は、生産設備トレーサビリティ導入の記事も参考になります。
基板単位の記録とトレーサビリティ:シリアル紐付けとMES連携
ここまでの内容を、「後から証明できる記録」として組み立てます。SMT トレーサビリティの観点から、リフロー条件の記録に必要なのは、次の4つの要素を同じ基板IDに紐付けることです。
- 基板ID: 基板またはパネルのシリアル(バーコード、2次元コードなど)
- 炉の条件: レシピ名と版、ゾーンの設定値と実測値、コンベア速度、N2/O2 の状態
- プロファイルの結果: 各基板のプロファイル(常時監視による推定)、PWI などの指標、合否
- 基準の情報: 判定に使ったウィンドウの版、直近の熱電対測定の日時と結果
基板IDをどこで読むか
基板IDは、炉の入口で読むのが基本です。BTU の Wincon は炉の入口でバーコードを読んで基板ごとのログを作るとしており、KIC の RPI もバーコード読み取りによる基板ごとのトレーサビリティをうたっています。印刷機やマウンタの段階ですでに基板IDを読んでいるラインでは、その ID を炉まで引き継ぐ方法(次章の Hermes など)も選択肢になります。
パネル(多面付け)の場合は、「パネルのID」と「個片のID」のどちらで記録を持つかを決めておく必要があります。リフローはパネル単位で通るので、炉の記録はパネルIDで持ち、個片との対応表を MES 側で持つ、という設計が考えられます。
記録の粒度と保存期間
記録の粒度は、「基板ごとのプロファイル曲線そのもの」まで持つか、「基板ごとの要約値(ピーク、TAL、PWI、合否)」に留めるかで、必要な容量が大きく変わります。監査で曲線そのものを求められるかどうか、顧客の要求や製品の保証期間を確認したうえで、曲線は一定期間、要約値はより長く、といった段階的な保存も検討します。保存期間は顧客の要求と自社の品質方針で決めるもので、本記事で一律の年数は示しません。
MES との役割分担
監視システムは「プロファイルを判定して記録する」、MES は「基板IDに工程の結果をつなぎ、出荷・検索に使う」という分担が一般的です。MES 側では、リフローの判定が「不合格」または「記録なし」の基板を次工程に進めない、といったインターロックを持たせることもできます。電子部品の工場で何を追跡の単位にするかは電子部品トレーサビリティの記事、工程条件の記録全般の設計は加工条件記録システムの記事で整理しています。自動車向けで IATF 16949 の監査を受ける工場であれば、IATF 16949トレーサビリティの記事とあわせて、証跡の持ち方を揃えておくと効率的です。
IPC-CFX と IPC-HERMES-9852:何をどちらで送るか
基板単位の記録をつなぐ通信の標準として、IPC-HERMES-9852 と IPC-CFX(IPC-2591)の2つがよく挙がります。名前が似ていますが、役割が異なります。
IPC-HERMES-9852:ライン内の装置どうしで基板とデータを受け渡す
IPC-HERMES-9852 の最新版は Version 1.7(2026年6月)です。目次と適用範囲の記述によれば、SMT ラインの基板搬送と、それに付随するデータを装置間(M2M)でやりとりするプロトコルで、TCP/IP をベースにしています。目的として、IPC-SMEMA-9851 の電気的インタフェースの置き換えと、基板固有ID、最初に検知した装置のID、バーコード、コンベア速度と経路、製品の軽量なデジタルツイン(品種ID、長さ、幅、厚さ、基板状態)の伝達が挙げられています。
リフローの記録にとって重要なのは、基板IDの扱いです。Board ID は GUID で、Hermes に対応した連続する装置列の先頭の装置が生成し、装置から装置へ引き継ぎます。Hermes に対応していない装置を間に挟むと ID は失われ、次の対応装置が新しい ID を生成します。 つまり、印刷機からリフロー炉まで一つの ID を通したいなら、間の装置がすべて対応している必要があります。目次には上位システム向けの BoardArrived/BoardDeparted、付録に「Oven Error Loop」のシナリオも並んでいます。版の履歴は、v1.0(2017年3月)から始まり、v1.6(2024年)を経て v1.7 に至ります。
IPC-CFX:装置と上位システムをつなぐ
IPC-2591 CFX(Connected Factory Exchange)は、装置と装置、装置とシステムの間をプラグアンドプレイでつなぐ通信の標準です。IPC が2025年4月22日に発表した Version 2.0 では、手はんだとウェーブはんだが加わり、対応する装置の種類は14になりました。基板の違い(基板ベンダーの識別など)を追跡するためのフィールド、SMT 実装サイクル情報の拡張、生産中の動的なレシピ変更の扱いの改善なども挙げられています。ただし、同リリースにリフロー固有の追加点の記載はありません。
使い分けの目安
| 観点 | IPC-HERMES-9852 | IPC-CFX |
|---|---|---|
| つなぐ相手 | ライン内の隣り合う装置どうし | 装置間、および装置と上位システム(MES など) |
| 主な中身 | 基板の搬送、基板ID、バーコード、コンベア速度、基板の寸法・状態 | 装置と上位システムの間のメッセージ(v2.0 で基板の違い(基板ベンダーの識別など)を追跡するフィールドなどを拡張) |
| リフロー記録での使い方 | 上流から炉へ基板IDを引き継ぐ | 炉・監視システムから MES へ結果を送る |
| 注意点 | 非対応装置を挟むと ID が切れる | 炉や監視システムの対応状況は製品ごとに確認が必要 |
実務では、「炉や監視システムがどの規格のどのメッセージに対応しているか」を製品ごとに確認する必要があります。たとえば BTU の Wincon は CFX と Hermes に加え、GEM、MQTT、OPC、REST への対応をうたっていますが、他の製品で同じとは限りません。RFP では、規格名だけでなく「どのデータを、どのメッセージで、どこへ送るか」まで書くのが確実です。
モデル試算:手動測定と常時監視の停止時間と検知遅れ
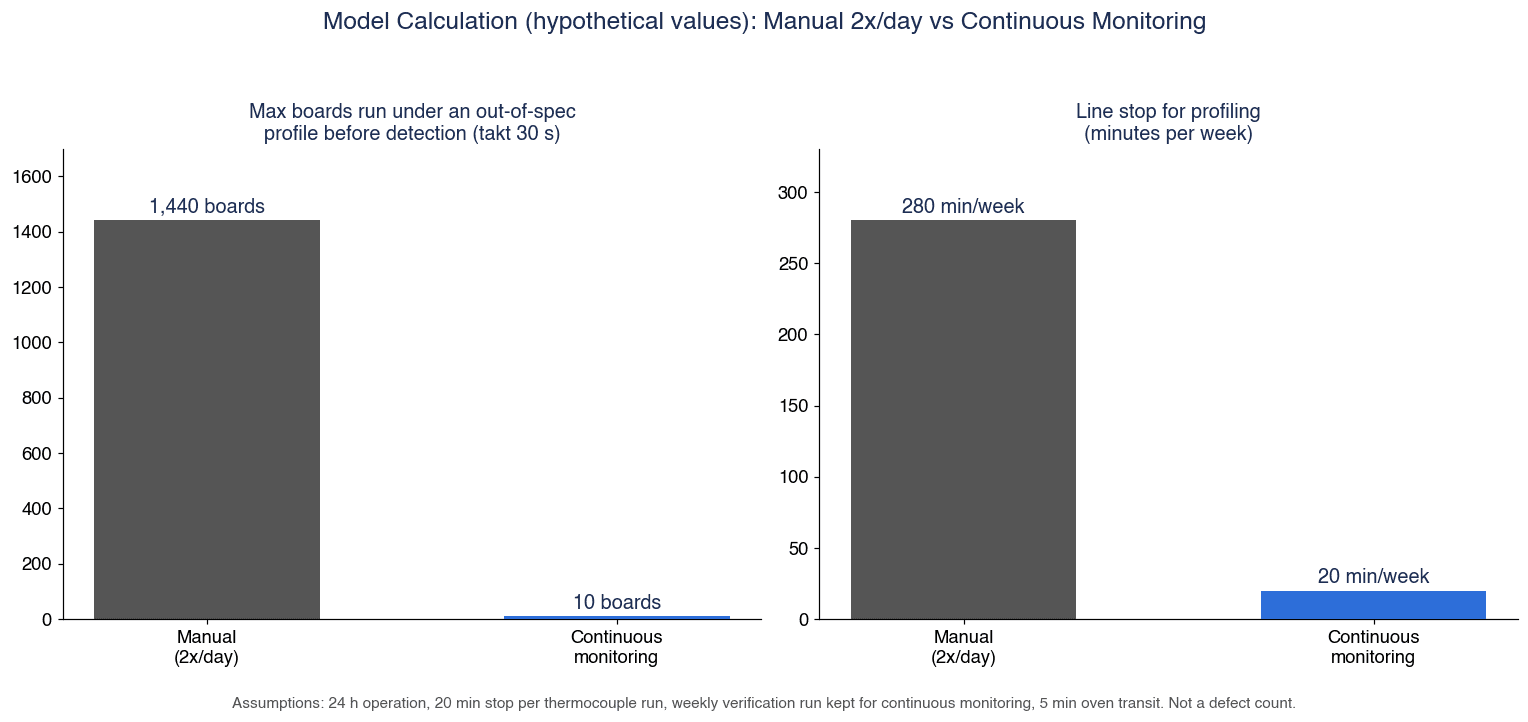
ここでは、手動の熱電対測定と常時監視を、「測定のためのライン停止時間」と「逸脱に気づくまでに何枚流れうるか」の2つで比べます。数値はすべて説明用の仮定値で、実在する工場のデータではありません。 不良数や金額には換算しません。
前提(すべて仮定)
- ライン: 24時間稼働(1日=1,440分)、リフロー炉のタクト 30秒/枚
- 手動方式: 熱電対付きのプロファイルボードで1日2回測定(12時間ごと)。1回あたり測定のためのライン停止 20分
- 常時監視方式: 炉内常設センサで全基板を判定。基準づくり・検証のための熱電対測定を週1回(停止 20分)は残す
- 炉内通過時間(入口→出口): 5分(=300秒)
常時監視でも熱電対測定をゼロにしないのは、前述のとおり、常時監視は熱電対による基準づくりが前提だからです。
(1) 測定のためのライン停止時間
| 項目 | 手動(1日2回) | 常時監視(週1回の検証のみ) |
|---|---|---|
| 1日あたり | 2回 × 20分 = 40分 | 20分 ÷ 7日 ≒ 2.86分 |
| 1週あたり | 40分 × 7日 = 280分 | 20分 |
| 差(1週) | 280分 − 20分 = 260分 | ― |
| 停止中に流せなかった基板(1日) | 40分 × 60秒 ÷ 30秒 = 80枚 | 2.86分 × 60秒 ÷ 30秒 ≒ 5.7枚 |
(2) 逸脱からの検知遅れ
| 項目 | 手動(12時間ごと) | 常時監視 |
|---|---|---|
| 最大未検知時間 | 測定間隔 12時間 = 720分 = 43,200秒 | 炉内通過時間 5分 = 300秒 |
| 最大で流れうる枚数 | 43,200秒 ÷ 30秒 = 1,440枚 | 300秒 ÷ 30秒 = 10枚(炉内にいる枚数) |
| 平均的な未検知枚数(逸脱の開始が測定間隔内で一様と仮定) | 1,440枚 ÷ 2 = 720枚 | 10枚以下 |
| 比(最大) | 1,440 ÷ 10 = 144倍 | ― |
(3) タクトだけを変えた場合(手動・最大未検知枚数)
| タクト | 計算 | 最大で流れうる枚数 |
|---|---|---|
| 20秒 | 43,200秒 ÷ 20秒 | 2,160枚 |
| 30秒 | 43,200秒 ÷ 30秒 | 1,440枚 |
| 60秒 | 43,200秒 ÷ 60秒 | 720枚 |
タクトが短い(=生産量が多い)ラインほど、測定と測定の間に流れる基板が増えます。測定間隔を半分にすれば未検知の枚数は半分になりますが、その分、測定のための停止時間が増えます。手動方式では「検知の早さ」と「停止時間」がトレードオフになり、常時監視はこの両方を同時に小さくしうる、というのがこの試算の要点です。
この試算の注意点
- 手動方式の「最大1,440枚」は、逸脱が測定の直後に始まり、次の測定まで気づかなかった場合の上限です。AOI や X線検査など、下流の工程で不良として見つかる可能性はこの試算に入れていません。
- 「逸脱条件で流れた基板」は「不良品」と同じではありません。プロセスウィンドウの外に出ても、ただちに不良になるとは限りません。そのため、不良率や損失額には換算していません。
- 常時監視側の10枚は、「判定が炉の出口で出るまでに炉内にいる枚数」です。アラームを受けて投入を止めるまでの運用上の遅れは含めていません。
- 1回20分、1日2回、週1回の検証、炉内5分、タクト30秒はすべて仮定です。実際の値は工場、炉、製品によって異なります。
自社で試算するときは、まず現状の「測定の頻度」「1回あたりの停止時間」「タクト」「炉内通過時間」を実測値に置き換えてください。それだけで、常時監視の効果を説明する材料になります。
タイの電子産業の動向と、なぜ今か
タイでは電子産業への投資と輸出の伸びが続いています。数値は範囲と時点が資料ごとに異なるので、併記して整理します。
| 指標 | 値 | 範囲・時点 | 出典 |
|---|---|---|---|
| タイの財輸出 | 346.2億ドル、前年同月比 +24.3%(工業製品 +27.1%) | 2026年8月単月、米ドル建て | 商務省 貿易政策戦略局(The Nation、2026年9月25日) |
| タイの財輸出 累計 | 2,661.5億ドル、+18.9% | 2026年1〜8月 | 同上 |
| BOI 投資奨励申請(電気・電子) | 1,202.3億バーツ、179件 | 2026年1〜6月、申請ベース | The Nation(2026年7月23日) |
| BOI 投資奨励申請(全体) | 1.47兆バーツ(474.7億ドル)、1,299件、前年同期比+37% | 2026年1〜6月 | BOI プレスリリース No.124/2569 |
| HDD 輸出額 | 98億ドル、+21.1% | 2025年1〜10月 | Krungsri Research(2025年12月17日) |
| IC 輸出額 | 93億ドル、+30.5% | 2025年1〜10月 | 同上 |
2026年8月の輸出については、コンピュータ・部品、集積回路、プリント回路が AI インフラ投資を背景に好調だったと報じられています。BOI の2026年8月4日のリリースも、電気・電子と AI サプライチェーンの分野で、フォトニクス機器、PCB、半導体関連の活動に勢いがあると述べています。
PCB 分野について、BOI のプレスリリース No.122/2569(2026年8月3日)は、半導体・先端電子分野の過去3年の投資奨励申請が268億ドル超にのぼり、その中で PCB 分野が224件・98.5億ドル(約3,310億バーツ)を占めると記載しています。PCB 単独の集計期間は原文で明示されていません。同リリースでは BOI 事務局長が「世界の主要 PCB メーカーの半数以上がタイを生産拠点に選んだ」と述べています。
これとは別に、The Nation(2026年2月23日)は BOI のデータとして、2022年から2025年6月までに180件超・2,000億バーツ超の PCB 投資が申請されたと報じています。この2つの数字は期間と集計範囲が異なるため、足したり比べたりはできません。
Krungsri Research は、2026〜2028年のタイの HDD 輸出額を年7.5〜8.5%、IC 輸出額を年2.5〜3.5% の伸びと見通しています(同社の予測)。
なぜ今、プロファイル管理を見直すのか
新しい PCB・電子部品の工場がタイに増えれば、顧客側のサプライヤ選定や監査の場面で、工程条件の記録がこれまで以上に比較されることが考えられます。品種の切り替えが増える工場ほど、手動測定の回数と停止時間が積み上がります。設備投資の計画を立てる今の段階で、炉の更新や増設と合わせてプロファイル管理の仕組みを見直しておく意味があります。
導入ステップ:90日程度の段階的な進め方
以下は進め方の目安で、期間は工場の規模やライン数、既存の炉とシステムの状況によって前後します。
| 段階 | 期間の目安 | 主な作業 | 成果物 |
|---|---|---|---|
| 1. 現状の棚卸し | 1〜3週目 | 熱電対測定の頻度・記録の保存場所・形式の確認、炉の機種とデータ出力の確認、基板IDの読み取り位置の確認 | 現状の記録の一覧、品種ごとのプロセスウィンドウ文書の有無 |
| 2. ウィンドウの文書化 | 2〜5週目 | ペースト・部品・基板の組み合わせごとにウィンドウを整理、TAL の基準温度を明記、版管理のルール化 | プロセスウィンドウ文書(版付き) |
| 3. 1ラインでの比較 | 5〜10週目 | 1ラインで常時監視(または炉のログ)を試行し、同じ期間に熱電対測定も行って突き合わせる | 比較結果、アラーム条件の案 |
| 4. MES 連携 | 8〜12週目 | 基板IDとプロファイル結果・炉の条件の紐付け、インターロックの設計、検索画面の確認 | 連携仕様、試験記録 |
| 5. 横展開の判断 | 12週目以降 | 他ラインへの展開範囲と順番、運用ルール(熱電対測定の頻度、アラーム時の対応)の決定 | 展開計画、運用手順書 |
段階1でよく見つかるのは、「熱電対測定の結果は残っているが、どのウィンドウで合否を判定したかが残っていない」「炉のレシピの変更履歴が残っていない」という状態です。この棚卸しの結果だけでも、RFP の要求事項の多くが決まります。段階3では、常時監視のアラームと熱電対の測定結果が食い違ったときにどちらを信じるか、という運用ルールの案も作っておきます。
生産管理システムの全体像の中でリフローの記録をどう位置付けるかは、電子部品・EMS向け生産管理システムの記事もあわせてご覧ください。
RFPに書く12項目
リフロー温度プロファイル管理の仕組みを調達する際、RFP に書いておきたい項目を12に整理しました。中心にあるのは「何を・どの単位で・どれだけの期間保存し・逸脱時にどう止めるか」です。
| No. | 項目 | 書く内容の例 |
|---|---|---|
| 1 | 対象範囲 | 対象のライン数、炉の機種と台数、既存システム(MES 等)との関係 |
| 2 | 記録の単位 | パネルID か個片IDか、パネルと個片の対応をどこで持つか |
| 3 | 記録する項目 | 基板ID、レシピ名と版、ゾーンの設定値と実測値、コンベア速度、N2/O2 の状態、プロファイルの要約値、指標、合否 |
| 4 | プロファイルの判定方法 | ウィンドウの持ち方(統計量・上下限)、TAL の基準温度、PWI 等の指標の算出方法 |
| 5 | ウィンドウの版管理 | 変更者・変更日時・承認の記録、判定時に使った版の記録 |
| 6 | 基準づくりと検証 | 熱電対による基準プロファイルの作成手順、定期検証の方法、検証結果の保存 |
| 7 | 逸脱時の動作 | アラームの出し方(画面、ライトタワー、通知)、投入停止の有無と条件、解除の権限 |
| 8 | 取り違え防止 | 基板IDとレシピの照合、品種切り替え時の確認 |
| 9 | 保存期間と容量 | 曲線データと要約値それぞれの保存期間、容量の見積もり |
| 10 | 検索と出力 | 基板ID・日時・ロットでの検索、監査用の出力形式 |
| 11 | 上位連携 | 送るデータ、通信規格(CFX、Hermes 等)と対応メッセージ、連携失敗時の扱い |
| 12 | 保守と教育 | センサの校正・交換、ソフトの更新、現地語での操作教育、タイ国内のサポート体制 |
「記録する項目」と「逸脱時の動作」は、ベンダーによって標準機能の範囲が異なるところです。「できる」と書かれていても、追加のセンサや装置(たとえば O2 濃度ならガスサンプリング装置)が前提になっていることがあるため、前提条件まで回答させる形にしておくと比較しやすくなります。
受入試験(FAT/SAT)の確認項目
受入試験では、「仕様書どおりに記録が取れているか」だけでなく、「逸脱したときに本当に止まるか」を確かめます。合否の数値基準は、製品・顧客要求・工程能力に合わせて自社で決めて事前に RFP と試験計画に書いておきます。
| 確認項目 | 試験の方法 | 合否基準の決め方 |
|---|---|---|
| 熱電対実測との突き合わせ | 同じ基板を熱電対付きで流し、常時監視の算出値と実測値(ピーク、TAL など)を比べる | 許容する差を自社で決める |
| ウィンドウ判定の正しさ | 判定結果と、ウィンドウから手計算した結果が一致するか | 不一致ゼロを求めるか等を自社で決める |
| 逸脱模擬時のアラーム | レシピやコンベア速度を意図的に変え、アラームが出るか、出るまでの時間を記録する | 許容する時間を自社で決める |
| 投入停止の動作 | アラームと連動して投入コンベアが止まるか、解除の権限が守られるか | 動作と権限の仕様どおりか |
| シリアル紐付けの欠落 | 試験期間中に流した基板IDと、記録された基板IDを突き合わせ、欠落と重複を数える | 許容する欠落率を自社で決める |
| 取り違え防止 | 誤ったレシピ・誤った基板を投入し、検知されるかを確認する | 検知できるか |
| 上位連携 | MES 側に正しく届くか、通信を切断したときに欠落・再送がどう扱われるか | 連携仕様どおりか |
| 保存と検索 | 想定期間分のデータを入れた状態で、基板IDで検索し、結果が出るまでの時間を測る | 許容する検索時間を自社で決める |
| 時刻の整合 | 炉、監視システム、MES の時刻がそろっているか | 許容する時刻差を自社で決める |
FAT(工場出荷前試験)ではベンダー側の環境で機能を確認し、SAT(現地受入試験)では自社の炉・自社の基板・自社のネットワークで同じ項目を繰り返します。特に「熱電対実測との突き合わせ」は、炉と基板が実物でないと意味がないため、SAT で必ず行います。
よくある質問
リフローの温度プロファイルとは何ですか?
基板がリフロー炉を通る間に、基板上の測定点が受ける温度の時間変化(温度−時間曲線)です。一般に予熱・ソーク・リフロー・冷却の区間に分けて、昇温勾配、ソークの温度と時間、ピーク温度、TAL(液相線以上時間)、冷却勾配などで管理します。合否の範囲は、使っているはんだペーストのデータシートと部品の耐熱上限から決めます。
リフロー温度プロファイルはどのくらいの頻度で測定すべき?
業界で共通の標準的な頻度を示す信頼できる出典は、今回の調査では見つかりませんでした。製品、品種切り替えの頻度、顧客の要求、工程の安定性によって決めるのが実務的です。本記事の試算で示したとおり、測定間隔が長いほど、逸脱に気づくまでに流れうる基板が増えるので、その枚数を許容できるかどうかを判断の材料にしてください。
常時監視を入れたら、熱電対によるプロファイル測定はやめられますか?
やめられません。たとえば KIC の RPI や ProBot は、熱電対のプロファイラによる手動プロファイルが前提だと明記しています。熱電対測定の役割は「毎回の確認」から「基準づくりと定期的な検証」に移りますが、なくなるわけではありません。
PWIとは?
Process Window Index の略で、プロファイルがプロセスウィンドウの中にどれだけ収まっているかを1つの数字で表す、KIC が開発した指標です。各統計量の「中点からのずれ」を「ウィンドウの幅の半分」で割った割合のうち最大の値を取り、100%未満ならスペック内とします。業界標準規格の指標ではない点、ウィンドウの決め方で値が変わる点に注意が必要です。
リフロー炉のログだけでトレーサビリティになる?
炉のログは「炉が設定どおりに動いたか」の記録で、基板上の部品が何度になったかの記録ではありません。基板IDと紐付けた炉のログは原因調査に役立ちますが、プロファイルの合否まで説明するには、熱電対測定や常時監視による基板のプロファイルと組み合わせる必要があります。
IPC-CFXとHermesの違いは?
IPC-HERMES-9852 は、SMT ラインの隣り合う装置どうしで基板の搬送と基板ID などのデータを受け渡すプロトコルです。IPC-CFX は、装置間および装置と上位システム(MES など)をつなぐ通信の標準で、リフローの記録では主に上位への送信に使います。リフローの記録では、上流から炉へ基板IDを引き継ぐのに Hermes、炉や監視システムから MES へ結果を送るのに CFX、という使い分けが考えられます。
リフロープロファイル監視システムの費用は?
費用は、対象のライン数と炉の台数、既存の炉がどこまでデータを出力できるか、常時監視のセンサを追加するかどうか、MES 連携の有無と範囲によって大きく変わるため、一般的な金額は示せません。RFP で対象範囲と記録の項目、連携範囲を固定したうえで、複数社から見積を取って比べるのが確実です。
まとめ
- リフローの温度プロファイル管理は、「測る頻度」ではなく、「どの基板がどの条件を通ったかを後から証明できるか」で設計する
- 炉の設定値と炉のログは「炉の状態」の記録で、基板の実温ではない。設定値と実測プロファイルの両方を残す
- プロセスウィンドウは、ペーストの推奨範囲(例: Indium8.9HF の推奨ピーク 230〜260°C、推奨 TAL 45〜60秒)と部品の耐熱上限(例: J-STD-020F の分類温度、厚さ1.6mm 未満の鉛フリーで 260°C)の両側から決め、組み合わせごとに版付きで文書化する
- TAL の基準温度(217°C か 220°C か)は資料で異なるため、自社の文書で明記する
- 常時監視は熱電対測定を置き換えない。熱電対は基準づくりと定期検証に役割を移す
- 仮定の試算では、手動1日2回の測定で最大1,440枚が逸脱条件で流れうるのに対し、常時監視では炉内の10枚程度。測定のための停止は週280分から20分になる(いずれも仮定値)
- 基板IDに、炉の条件、プロファイルの結果、ウィンドウの版を紐付ける。装置間は IPC-HERMES-9852、上位へは IPC-CFX が選択肢
- RFP には「何を・どの単位で・どれだけの期間保存し・逸脱時にどう止めるか」を書き、FAT/SAT で熱電対実測との突き合わせと停止動作を試験する
TOMAS TECH では、タイの日系製造業向けに、工程条件の記録とトレーサビリティの仕組みづくりを支援しています。製品の選定が決まっていない段階でも、現状の測定記録の棚卸しやプロセスウィンドウの整理、MES 連携の設計、RFP の作成といった段階からご相談いただけます。お気軽にお問い合わせページからご連絡ください。
参考情報
- AIM Solder, SAC305 Lead-Free Solder Alloy TDS: https://assets.testequity.com/te1/Documents/AIM_SAC305_TDS.pdf
- 千住金属工業, 2025 soldering materials catalogue(2025-12): https://www.senju.com/ja/download/pdf/2025_soldering_materials_catalogue.pdf
- Indium Corporation, Indium8.9HF(T5/T6)Product Data Sheet Form No. 99211 R6: https://www.indium.com/wp-content/uploads/2025/01/Indium8.9HF-T5-and-T6-Powders-PDS-99211-R6-1.pdf
- IPC, IPC-7530B Table of Contents(2025年1月版): https://www.ipc.org/TOC/IPC-7530B-TOC.pdf
- Indium Corporation(KIC 転載), Best Practices Reflow Profiling for Lead-Free SMT Assembly(2016): https://kicthermal.com/article-paper/best-practices-reflow-profiling-for-lead-free-smt-assembly/
- Nexperia, Reflow soldering profile Rev. 1.2(2026-02-10): https://assets.nexperia.com/documents/other-type/REFLOW_BG-BD-1.pdf
- IPC, IPC Releases Version 2.0 of IPC-2591 Connected Factory Exchange(2025-04-22): https://www.electronics.org/news-release/ipc-releases-version-20-ipc-2591-connected-factory-exchange-expanded-device-coverage
- IPC, IPC-HERMES-9852 Version 1.7 Table of Contents(2026年6月): https://www.electronics.org/TOC/IPC-HERMES-9852v1.7-toc.pdf
- EPP Europe News, Fluke Process Instruments showcases temperature profilers for reflow processes(2021-11-11): https://epp-europe-news.com/technology/products/fluke-process-instruments-showcases-temperature-profilers-for-reflow-processes/
- Solderstar, Reflow solutions: https://solderstar.com/en/solderstar-solutions/solutions-reflow
- KIC, RPI 製品ページ: https://kicthermal.com/kic-rpi/
- KIC, RPI パンフレット Rev 2301A: https://kicthermal.com/wp-content/uploads/2026/05/kic-rpi-en-r2301a.pdf
- KIC, ProBot: https://kicthermal.com/products/automatic-thermal-process-inspection/probot/
- KIC, KIC and E-tronix to Host Webinar on Automatic Profiling(2026-05-08): https://kicthermal.com/kic-and-e-tronix-to-host-webinar-on-automatic-profiling-for-modern-smt-manufacturing/
- KIC, What is your PWI?: https://kicthermal.com/why-kic/what-is-your-pwi/
- Rehm Thermal Systems, Reliable Soldering Through Innovative Process Monitoring(2020-10-14): https://www.rehm-group.com/en/news/blog/details/reliable-soldering-through-innovative-process-monitoring.html
- KIC, The Science Behind Conveyor Oven Thermal Profiling(2006): https://kicthermal.com/article-paper/the-science-behind-conveyor-oven-thermal-profiling/
- BTU International, Reflow Oven Traceability(Wincon): https://www.btu.com/fr/wincon-control-system/industry-4-0/
- Circuits Assembly, UberSMT Installs Heller MK7 Oven: https://www.circuitsassembly.com/ca/current/43297-smarter-reflow-stronger-output-ubersmt-installs-heller-mk7-oven.html
- Kurtz Ersa, HOTFLOW THREE: https://kurtzersa.com/products/electronics-production/soldering-machines/reflow-soldering-systems/hotflow-three
- The Nation Thailand(2026-09-25)2026年8月の輸出: https://www.nationthailand.com/business/economy/40071468
- The Nation Thailand(2026-07-23)BOI 2026年上期の申請: https://www.nationthailand.com/business/economy/40068948
- BOI プレスリリース No.124/2569(2026-08-04): https://www.boi.go.th/upload/content/No.124_2569.pdf
- BOI プレスリリース No.122/2569(2026-08-03): https://www.boi.go.th/upload/content/PR122_2569EN.pdf
- The Nation Thailand(2026-02-23)PCB 投資: https://www.nationthailand.com/business/investment/40062873
- Krungsri Research, Industry Outlook 2026-2028: Electronics Industry(2025-12-17): https://www.krungsri.com/en/research/industry/industry-outlook/hi-tech-industries/electronics/io/electronics-2026-2028


