


包装ヒートシール検査AIの導入で最初に決めるべきことは、カメラやモデルの銘柄ではありません。封止部の何を画像で判定し、何を別の試験で確認し、疑わしい袋をどこへ隔離するかです。噛み込み、しわ、シール幅不足は画像で観測できる場合があります。一方、きれいに見える封止部でも漏れや必要な強度を画像だけで保証することはできません。本稿はタイの包装ラインで、封止部の検査仕様、撮像、AI判定、排出、FAT/SATを一つの受入計画にまとめる方法を示します。袋詰め機全体の選定は既存のVFFS袋詰め機選定ガイドをご覧ください。本稿が扱うのは、製袋後の封止部をどう検査し、どう検収するかに限ります。
1. ヒートシール不良検査の目的を「見える欠陥」と「封止性能」に分ける
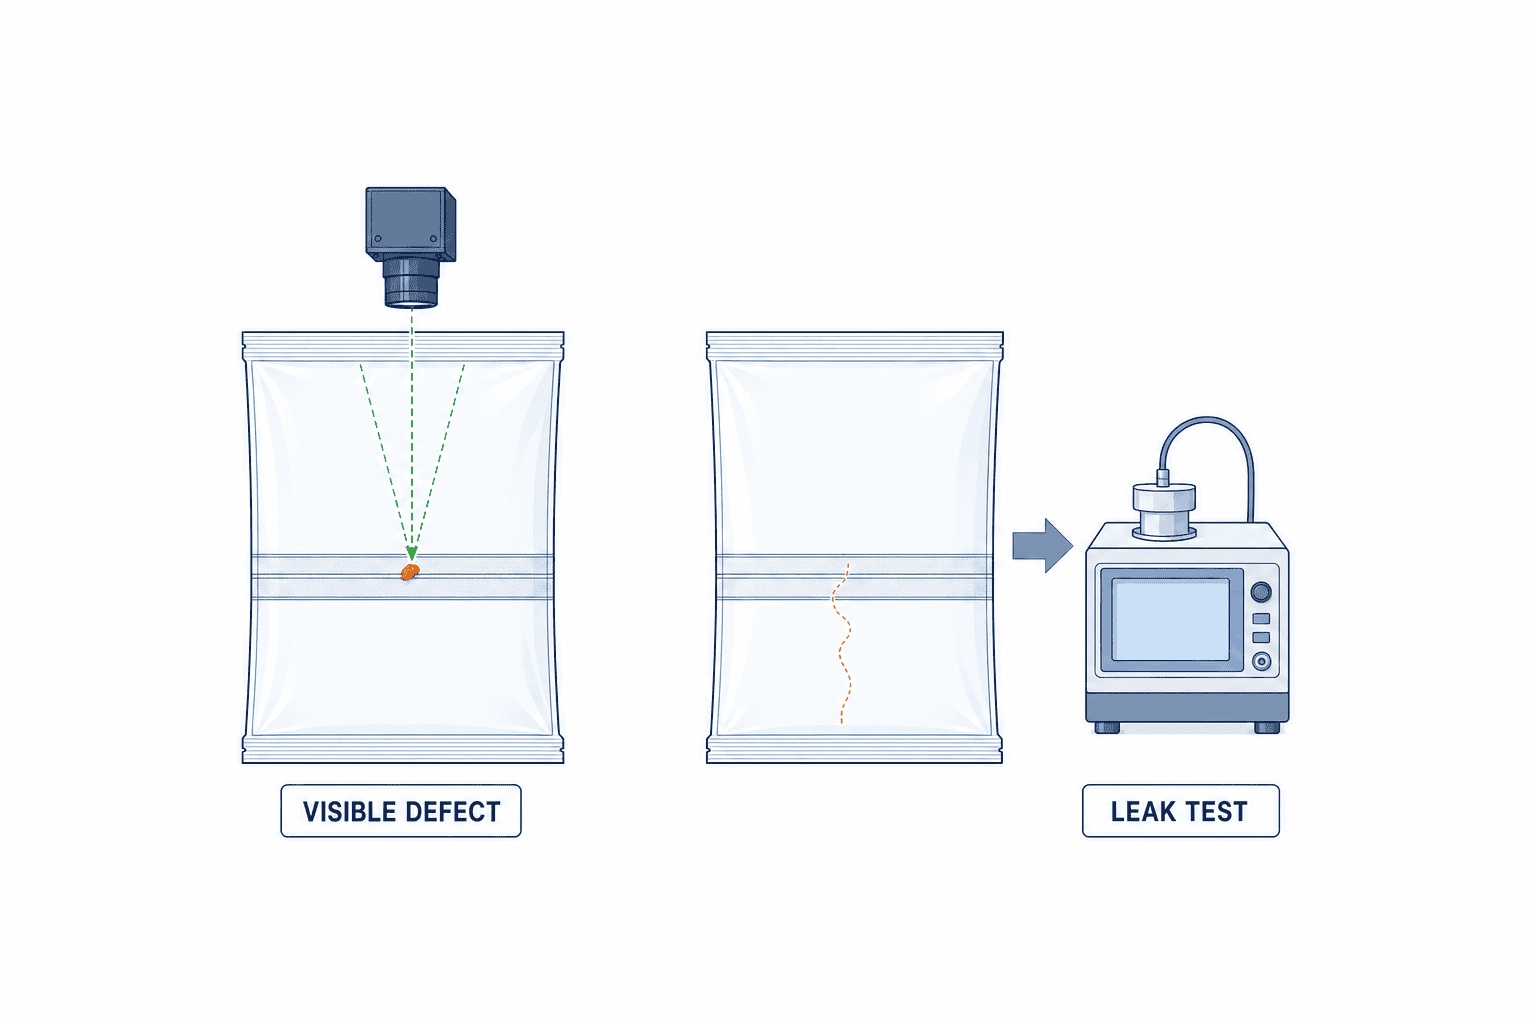
包装のシールには、見た目、密封性、開封性など異なる要求があります。たとえば食品袋の上端に粉体が挟まった場合、カメラに写る異物やシール帯の途切れが手掛かりになります。しかしフィルム同士が接触しているように見えても、微小な流路が残る可能性があります。逆に光沢や印刷模様が欠陥に見えても、実際には封止機能に影響しないことがあります。外観AIの出力は「画像上の異常候補」であり、「完全に密封されている」という証明書ではありません。
検査計画は、①全数で画像を見る項目、②抜取で強度や漏れを調べる項目、③シール機の温度・圧力・時間など工程条件として管理する項目、④最終的な出荷可否を判断する責任者、に分けて書きます。製品、フィルム、包装用途、顧客要求によって試験方法は変わります。規格名だけで食品袋と滅菌医療機器の要求を同一視してはいけません。たとえばISO 11607-1は終末滅菌医療機器の包装材料・無菌バリア等を対象とする文書であり、一般的な食品袋に自動適用する規格ではありません。ASTM F1929は多孔質の医療包装における染料浸透によるシール漏れ検出の試験方法です。対象包装が違えば、その試験をそのまま採用できるとは限りません。
外観の参考文献としてASTM F1886/F1886M、柔軟なバリア材料のシール強度の参考文献としてASTM F88/F88Mが存在します。F1886/F1886Mのシールチャネルを目視で調べる部分は、少なくとも片面が透明でシール部を明瞭に確認できる包装が対象です。不透明フィルムの表面評価とは適用条件を分けて確認してください。ただし、どちらの番号をRFPに列挙しても、それだけで自社品の合格基準は決まりません。品質保証部門が用途と顧客仕様を確認し、現物で試験方法と許容範囲を定める必要があります。画像で見えた不良を強度試験の結果と同じ欄に記録せず、判定根拠を分離してください。
2. 包装シール外観検査AIの欠陥台帳を先に作る
最初の成果物はモデルではなく欠陥台帳です。封止位置、対象フィルム、製品、欠陥の外観、起こり得る原因、出荷上の重要度、検出方法、処置を一行にまとめます。「シール不良」だけでは、サンプル採取もカメラ設計もできません。以下は台帳の記入例であり、合否寸法の数値は各製品の仕様で定める必要があります。
| 欠陥・状態 | 画像で確認する手掛かり | 画像以外の確認 | 典型的な処置 |
|---|---|---|---|
| 粉・液滴・製品片の噛み込み | シール帯内の色、形、段差、帯の欠損 | 必要に応じ漏れ・強度試験 | 当該袋を隔離し、充填・落下タイミングを調査 |
| しわ・折れ・フィルム重なり | 線状の陰影、帯の曲がり、局所的な重なり | 状態別の機能試験 | 限度見本と照合し、折れの原因を修正 |
| シール幅不足・位置ずれ | 内外端の位置、連続幅、左右差 | 幅の測定系確認、必要な機能試験 | 品種レシピと搬送位置を確認 |
| 焼け・過熱・フィルム損傷 | 色変化、表面の凹凸、穴の疑い | 材料・強度・漏れの確認 | 温度、圧着時間、ヒーター状態を確認 |
| 外観良好だが封止不良 | 画像だけでは確定できない | 用途に合う強度・漏れ等の試験 | ロットを保留し、工程条件と試験結果を調査 |
「見える」はカメラ構成を選べば必ず見える、という意味ではありません。透明フィルムの内部に入った白い粉、アルミ蒸着面のしわ、袋の裏側にだけ現れる折れなどは、照明方向や両面撮像によって結果が変わります。欠陥ごとに最小検出寸法、位置、製品方向、包装色、背景、許容される外観差を限度見本とともに記録します。数値は実物の欠陥と機能試験の相関を見て決め、他社のカタログ値を転記しないでください。
良品の幅も台帳に必要です。印刷のロット差、フィルムの伸び、温度上昇直後の見た目、清掃後の水滴などを「不良」に一括りにすると、正しい袋を大量排出します。品質保証が良品・不良・要確認の境界を決め、製造と保全がその境界をライン上で再現できるか確認します。境界が曖昧なままAIを学習させると、曖昧さが判定結果として残ります。
3. シール噛み込み検知で必要な画像は、欠陥の種類で変わる
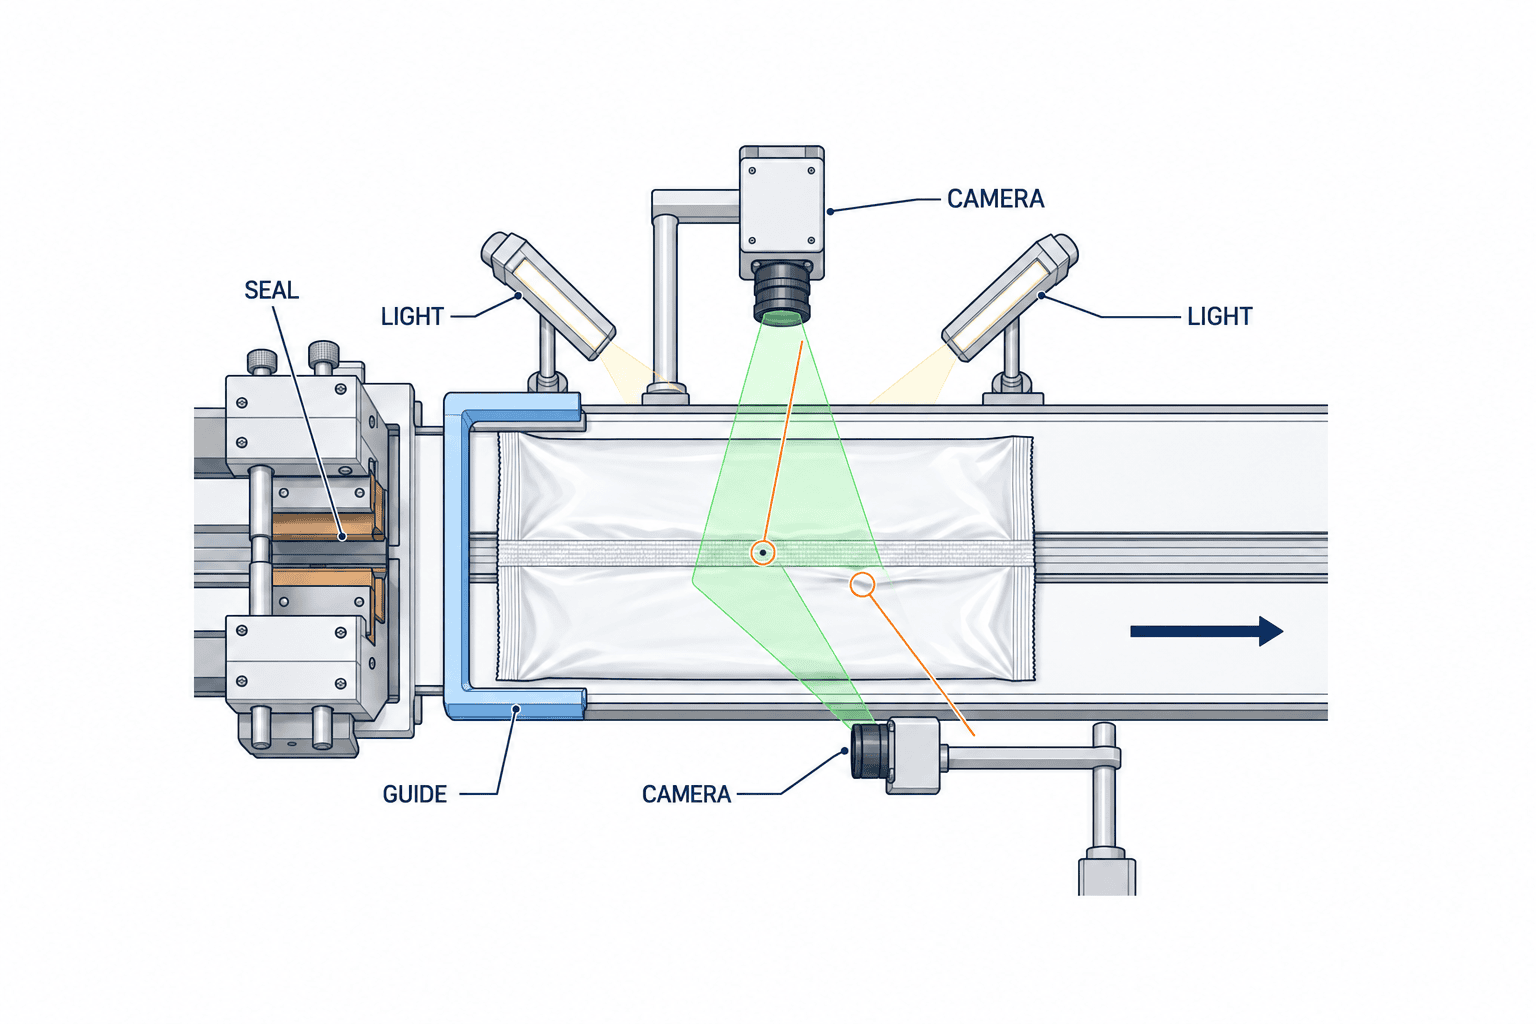
封止部はフィルムの色、印刷、透明度、反射、内容物によって見え方が大きく変わります。まず袋のシール帯をどの位置から、何面、どの角度で観測するかを決めます。上からの一台で十分な場合もあれば、裏側や側面を追加しなければ折れが見えない場合もあります。通過中の袋が揺れるなら、ガイドで姿勢を安定させたうえで撮像する方が、モデルを複雑にするより有効です。
透過照明は透明部の異物や帯の不連続を強調できることがありますが、不透明フィルムには向きません。斜めからの反射照明はしわや段差を見せることがありますが、印刷面の反射も増やします。拡散照明は鏡面反射を抑えやすい一方、微小な凹凸を弱める場合があります。照明方式を「袋の写真が明るいか」ではなく、最も見逃したくない欠陥と最も紛らわしい良品を並べて選んでください。
通常の2Dカメラで印刷模様が強い場合は、色の違いより高さの変化を使う手段も候補です。KEYENCEは、ヒートシール部に挟まった異物を表面高さの分布で調べる3Dレーザースナップショットセンサーの用途例を公開しています。これは全ての包装に必要という意味ではありません。要求する欠陥、包装速度、取り付け距離、フィルムの材質、コストを比較し、2D照明の最適化で足りるか現物で決めます。医療関連の画像検査例として同社はヒートシール幅不良も挙げていますが、医療用途の例を食品の合格基準に転用しないでください。
レンズ・画素数は「何メガピクセルか」だけで選ばず、シール帯全長を視野に入れたとき、最小欠陥が画像内で再現可能かで選びます。検査対象の最大・最小袋幅、搬送の蛇行、撮像距離、被写界深度、露光時間、フィルムの振動、洗浄環境を一つのシートに載せます。特に端部のシールが視野外へ出ると、AIはその欠陥を判定できません。視野の外に出た袋を「良品」として通さないよう、撮像失敗そのものを異常イベントとして扱います。
4. ルールベース、AI、3Dをどの順で試すか
シール幅や位置のように境界を測れる対象は、まずルールベースの画像処理を試す価値があります。寸法の根拠を説明しやすく、学習画像を大量に集める前に基準を検証できるためです。不規則な粉の噛み込み、印刷と重なるしわ、良品の外観変動が大きい場合は、分類・検出・セグメンテーションなどのAI方式を比較します。表面の段差が本質で印刷柄が邪魔なら3Dも候補です。複数方式を組み合わせることもあります。
比較条件を揃えるため、同じ現物サンプル、同じ照明候補、同じ合否台帳で試験します。AIだけ不利な難品、ルールベースだけ簡単な品を渡してはいけません。教師データは製品番号、包装材料、シール機、シフト、欠陥種別で偏りを点検します。学習した袋と同じ連続ロットの画像だけで受入判定すると、未知ロットへの性能を示せません。少なくとも別ロット・別日・品種切替直後などを独立評価に残します。
モデルの「正解率99%」は購買判断の中心になりません。良品が多いラインでは、全てを良品と答えるだけでも高い正解率が出るからです。欠陥クラス別の見逃し数、良品の過検出数、要確認率、撮像欠落、判定時間、誤排出を分けて示します。過検出と見逃しの定義や判定閾値の扱いは外観検査AIの過検出管理ガイドも参照してください。本稿では、封止欠陥の種類によって許される見逃しと再検負荷が異なる点を重視します。
5. カメラ判定から物理的な排出までを一袋単位でつなぐ
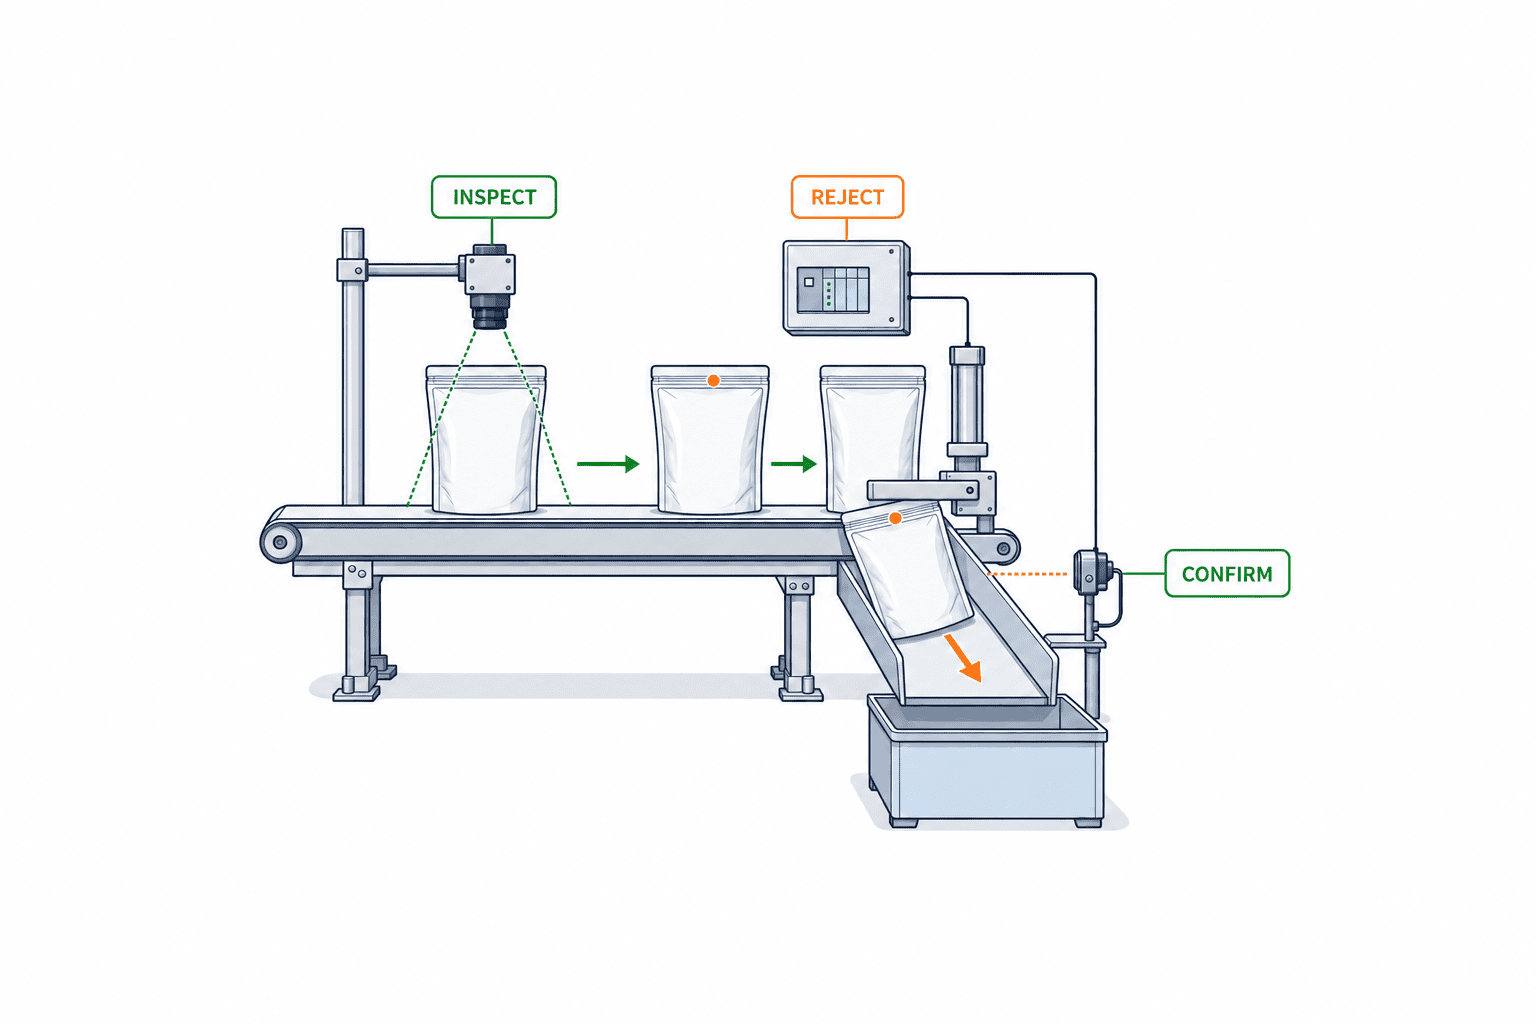
シール検査AIが不良画像を検出しても、別の袋を排出したら品質保証にはなりません。シール機から撮像点、排出点までの距離、搬送速度、袋のピッチ変動、センサー遅延、PLC通信、エアブローやプッシャーの応答時間を、袋IDと結び付けて検証します。特にVFFSでは切断直後に袋の姿勢が変わり、長さの違う品種で撮像点への到達時間も変わる場合があります。画像と袋の対応を時刻だけに頼らず、トリガーとカウンター、エンコーダー、製品IDなど現場に合う手段を決めます。
排出確認センサーを設け、不良判定を出した袋が実際に隔離容器へ入ったかを記録します。容器満杯、エア圧低下、排出失敗、撮像欠落、通信断、レシピ不一致の時にラインを止めるか、全量隔離へ切り替えるかも事前に決めます。これは設備の安全回路設計を置き換える提案ではなく、品質異常時の製品処置の設計です。最終的な停止条件は設備・安全・品質の責任者で確認します。
NG画像は単独で保存しても原因分析に使いにくいため、時刻、品種、ロット、シール機レシピ、カメラ・照明レシピ、AIバージョン、判定クラス、排出信号、排出確認、再検査結果と紐付けます。個人の顔や不要な周辺風景を撮らない視野設計、保存期間、アクセス権も導入段階で決めます。品質の説明に必要な証跡を残しながら、画像を無制限に保存しない方針にします。
6. 品種切替で発生する「良品なのにNG」を管理する
封止帯の位置、フィルム模様、袋寸法、内容物は品種で変わります。検査レシピには少なくとも、品種ID、適用フィルム、撮像範囲、照明条件、シール幅の許容範囲、AIモデルまたは閾値、排出遅延、判定後の処置を一緒に登録します。シール機レシピと検査レシピが別の品種を指している状態は、単なる運転ミスではなく、出荷品質のリスクです。切替承認前に両者の照合を行い、標準試料で良品・不良・要確認の動作を確かめます。
フィルムロールの変更や印刷改版でも外観分布が変わります。過検出が増えた時に閾値だけを緩めると、噛み込みの見逃しが増える可能性があります。まず照明の汚れ、カメラ位置、フィルム蛇行、シール機の条件、サンプルの真偽判定を順に確認します。変更を入れる場合は旧新レシピを同じ評価画像で比較し、欠陥クラス別に増えた見逃しと過検出を記録します。承認者、適用ロット、戻し方まで一組の変更記録にします。
立ち上げ後の監視は「AIが今日も動いているか」では足りません。品種・シフト・ロット別に、検査数、欠陥種別、要確認数、過検出、実際の不良流出、画像欠落、排出失敗を見ます。少量の品種では比率だけでなく件数と分母を併記します。品質部門の再検査結果がAIログに戻らなければ、閾値を適切に見直せません。AIの改善サイクルを現場の処置履歴とつなぐことが、導入後の運用設計です。
7. 外観AIと漏れ・強度試験の役割を組み合わせる
全数の外観検査は、毎袋の見える異常を早く拾い、工程異常を早期に示す手段です。一方、漏れ試験やシール強度試験は包装の機能面を評価します。どの試験が必要か、抜取頻度をどうするか、異常時にどこまでロットをさかのぼるかは、製品と顧客仕様を踏まえて品質保証が決めます。外観検査の導入を理由に既存の機能試験を削る場合は、同等性を示す検証計画と承認が必要です。外観の合格率が上がっただけでは代替性を証明できません。
たとえばシール幅が狭い袋を外観で見つけたら、その袋を隔離するとともに、同じ時間帯のシール強度や漏れの結果、温度・圧力・時間の履歴を確認します。逆に機能試験で不良が出たのに外観画像に異常が無ければ、「AIが間違い」と即断せず、観測できない不良なのか、撮像角度の不足か、試験対象と画像IDの取り違えかを切り分けます。両方のデータを同じロット、品種、時刻で追えるようにすることが重要です。
規格の扱いも対象を分けます。ASTM F88/F88Mは柔軟なバリア材料のシール強度に関する試験方法、ASTM F1929は多孔質医療包装の染料浸透による漏れ検出、ISO 11607-1は終末滅菌医療機器の包装システム等に関する要求です。これらを「包装なら全て適用」と書いたRFPは避けてください。適用を決めるのは、対象製品、包装材料、販売先の要求、社内試験法です。規格の版と顧客要求を品質保証が照合し、必要なら試験機関にも確認します。
8. RFPで包装検査装置を比較するための12項目
見積依頼書には、メーカーにカメラ構成を自由提案させる前に、何を満たせば受入となるかを書きます。「AI対応」「高精度」「100%検査」といった表現だけでは、導入後に合否を決められません。次の12項目を表として渡すと、複数社の回答を同じ軸で比較しやすくなります。
- 対象範囲: 包装形式、製品、シール位置、袋寸法、フィルム色・印刷・透明度、ライン速度の範囲。
- 欠陥台帳: 噛み込み、しわ、幅不足、位置ずれ、焼け等の定義、限度見本、重要度、各欠陥の処置。
- 観測条件: 最小欠陥と対象箇所、撮像面、袋の姿勢変動、照明制約、洗浄・温湿度条件。
- 検査方式: 2D、3D、ルールベース、AIの提案理由と、原画像で確かめられる根拠。
- 品種切替: レシピの呼出し、誤選択の防止、切替時の標準試料確認、権限管理。
- 性能指標: 欠陥別の見逃し数・分母、良品過検出数・分母、要確認率、画像欠落率。
- 速度: 最大速度での撮像・推論・排出に必要な時間と、速度変動時の扱い。
- 隔離: 排出機構、排出確認、満杯・エア圧低下・通信断の時の製品処置。
- 証跡: 画像、判定、品種、ロット、時刻、モデル版、排出確認、再検結果の紐付けと保存期間。
- 試験: FAT/SATのサンプル内訳、立会者、測定方法、再試験条件、判定基準。
- 保守: 清掃・校正・照明交換、モデル再学習、ロールバック、現地サービスと予備品。
- 費用: 本体以外の治具、照明、機械改造、PLC連携、立上げ、教育、年額ライセンス、更新費。
「最小何ミリを検出」という単一値を全欠陥へ適用しないでください。粉の色、フィルム、シール帯の位置によって可視性が違います。ベンダーには欠陥別・包装別の試験表を提出させ、検出できない条件も明記してもらいます。自社が提供した欠陥サンプルのうち、ベンダーが学習に使ったものと、受入に残すものを分離することもRFPで約束します。
9. FAT/SATは画像スコアと排出結果を別々に検収する
FAT(工場出荷前試験)では、選んだ設備とサンプルで欠陥検出、良品過検出、品種レシピ、画像欠落時の処置、ログ出力、排出信号を確認します。サンプルには通常良品だけでなく、限度見本、シールの両端、印刷柄と重なる噛み込み、透明/不透明の条件、切替直後の袋を含めます。サンプルの真の合否は、品質保証が試験前に固定します。FAT中にAIの閾値を調整した場合、その同じサンプルだけで最終性能を宣言せず、保留した別サンプルで再評価します。
SAT(現地据付後試験)では、実ライン速度、振動、照明の外乱、作業員の清掃、フィルム交換、各シフトの立上げを含めます。画像上でNGを出したことと、物理的に正しい袋を隔離したことを別々に数えます。故意に欠陥袋を流す試験は製品混入のリスクがあるため、識別済み試験袋と隔離手順を設け、通常出荷品と混ぜません。排出確認失敗や通信断を模擬し、どの袋からどこまで隔離されるかを確認します。
受入表では、欠陥クラス、包装タイプ、速度、サンプル数、見逃し数、良品過検出数、要確認数、誤排出数を分けます。ゼロ見逃しという結果には必ず分母を添えます。たとえば20個の不良サンプルでゼロだった結果と、数百個の独立サンプルでゼロだった結果は証拠の厚みが異なります。合格閾値は本稿の例から採用せず、製品リスクと顧客要求、検証可能なサンプル数を基に事前に承認します。
封止部に固有のチャレンジサンプルを用意する
一般的な画像検査のサンプルを流用するだけでは、ヒートシール特有の限界が見えません。実際の充填粉がシール帯の内側に触れる場合と、帯を横切る場合を分けます。液滴は透明フィルム上でほとんど見えないことがあるため、表面に残ったものとフィルム間に挟まったものを分けます。しわは帯に平行なもの、直交するもの、端部に限定されるものを用意します。幅不足は一様に細いものだけでなく、中央だけ細いもの、端だけ細いものも必要です。焼けや変色は印刷色との取り違えが起きやすいので、正常な印刷濃度違いと対で評価します。
試験用の欠陥を人工的に作るなら、実際の工程不良と同じ形態かを確認します。大きな異物をわざと入れた見やすい袋だけで「噛み込み検出率」を出しても、実工程の微細な粉や薄いフィルム片への性能は分かりません。反対に、製品安全上流してはならないサンプルを現場へ持ち込む場合は、製品番号と数量を台帳で管理し、試験終了後に全数を回収・廃棄します。SATでのチャレンジは、品質保証が立ち会い、通常出荷ルートへ戻らない物理的な区分を設けて行います。
「分からない」を処置できる検査にする
画像がぼけた、シール帯が部分的に隠れた、未知のフィルムが入った、またはAIスコアが境界にある場合、機械に無理にOK/NGを付けさせる必要はありません。「要確認」を独立した判定状態にし、隔離場所、再検査方法、判定者、許可なく本流に戻せない仕組みまで定義します。実際には、要確認が増えすぎると容器が満杯になり、作業員が例外扱いで流してしまうリスクがあります。したがって受入試験では、要確認率だけでなくピーク時間の件数、処置にかかる時間、待機中の識別性を確認します。
再検査の結果をAIの正解データとして扱う前にも注意が必要です。人が同じ画像を見るだけでは、画像に映らない漏れを判定できません。必要なら現物を調べ、対象袋のIDと検査結果を結びます。「人がOKとした」理由が単なる外観の再確認なのか、漏れ試験を含む確認なのかを分けて記録すれば、モデル更新の際に誤った教師ラベルを作りにくくなります。
ライン条件の端で再現する
定格速度だけでなく、起動直後、減速、停止直前、再起動、袋長の切替、ロール交換後でも撮像と排出を確認します。封止部は機械停止中の残熱や圧着状態で外観が変わり得ます。照明には日光や隣接設備の灯り、清掃時の水滴、粉の付着、フィルム反射の方向など、現地で起こる条件を入れます。FATで扱えない条件はSATへ移し、未検証のまま量産の合格範囲に含めないでください。
試験表には条件、想定結果、実結果、原画像、袋ID、観察者、再試験理由を残します。ベンダーが設定を変えたら設定番号と変更理由を記録し、影響する条件を再試験します。FATとSATで異なる画像・照明・レシピを使っていても「同じAIモデルだから同じ性能」と扱わず、最終的な量産構成での結果を受入根拠とします。
検収時の「連続運転」は、平均値を出すためだけに行うものではありません。最初の十分間は正常でも、照明やカメラの温度上昇で画像の明るさが変わることがあります。粉がレンズ保護窓に付着したり、排出容器が満杯になったりするのは長時間運転で初めて分かる条件です。連続運転中は一定間隔で基準画像と比較し、変化したら清掃・再調整・停止のどれを選ぶかを作業標準に落とします。総検査数だけでなく、画像欠落数、要確認数、排出確認失敗数とその発生時刻を残してください。
受入判定は設備担当者だけで完結させません。品質保証は欠陥の真偽と出荷処置、製造は段取りと作業負荷、保全は清掃と復旧、IT/OTはログの保存と時刻同期、購買は保証範囲と保守費用を確認します。各部署が別々の「合格」を持つと、据付後に操作画面は動くのに品質記録が不足する、あるいは判定は正しいのに排出機構が追い付かない、といった事態になります。試験表の最後に部署ごとの承認欄と未解決事項を設け、未解決事項を量産開始後の口約束にしないでください。
10. 数値を置くなら、仮定と計算式を公開する
以下は設備投資の考え方を示す仮想例です。TOMAS TECHまたは特定工場の実績ではなく、装置性能の保証値でもありません。あるラインで1日10万袋を検査し、現行の封止外観不良率を0.20%と仮定すると、不良候補は200袋/日です。良品99,800袋に対する過検出率を0.10%と仮定すると、再検査へ回る良品は約100袋/日です。重要欠陥の見逃しを仮に1%と置けば、200袋の不良候補のうち約2袋/日が通過する計算ですが、この値を許容してよいという意味ではありません。実際の欠陥内訳、検査能力、顧客要求で許容値は変わります。
この例では再検査対象を、不良として排出された198袋と、過検出の約100袋と置けば約298袋/日です。ただし全ての不良を再検査して戻す運用とは限らず、廃棄するものや機能試験に回すものがあります。人員負荷を計算するには、欠陥種別ごとの処置時間、再検査で良品へ戻る割合、隔離容器の容量、ピーク時間の到着数を別に置いてください。過検出率を半減させても見逃しが増えるなら、単純な人件費削減として評価できません。
投資比較では、装置価格だけでなく、照明交換、フィルム改版時の再評価、良品廃棄、再検査人員、機械停止、漏れを伴う市場流出の費用を分けます。損失単価が未確定なら範囲で置き、低・中・高のシナリオを出す方が、精密に見える一つのROIより意思決定に役立ちます。品質事故の回避額を確定利益として加算しないことも重要です。
11. 導入を進める6週間の実務順序
第1週は品質保証と製造で対象品種を一つ選び、欠陥台帳、限度見本、機能試験との役割分担を決めます。第2週はラインの動き、シール帯、フィルム、照明外乱を現場で観察し、2D/3Dや両面撮像の候補を絞ります。第3週は良品・不良・境界例をロットを分けて収集し、真の合否を決めます。第4週はベンダーへ同じRFPとサンプルを渡し、方式ごとの可視性と運用負荷を比較します。第5週はFAT条件と独立評価セットを確定します。第6週は据付条件、排出・隔離、SAT、教育、変更管理の責任者を固めます。
これは計画例であり、6週間で必ず実装できるという約束ではありません。希少欠陥のサンプル収集、材料改版、顧客承認、追加の漏れ・強度試験が必要なら延長します。短期PoCの目的は、希望する合格率を作ることではなく、観測できる欠陥と観測できない欠陥を明らかにし、正式な受入試験の条件を決めることです。設備のデモで見えた数袋をそのまま量産性能と呼ばないでください。
よくある質問
ヒートシール不良はAI画像検査だけで全て検出できますか?
できません。画像で観測できる噛み込み、しわ、幅不足などでも、フィルム、照明、角度、欠陥位置によって検出限界が変わります。外観良好でも漏れや強度不足が残る可能性があるため、用途に合う機能試験と工程管理を組み合わせます。
シール噛み込みの検知には2Dカメラと3Dセンサーのどちらが必要ですか?
まず現物の限度見本を同じ位置と速度で撮像し、2D照明で安定して見えるか確認します。印刷柄が強く色差が使いにくい一方、高さの変化が明瞭なら3Dを比較します。方式を一律に決めず、欠陥別の見逃しと過検出、装置の保守性、費用を同じサンプルで評価します。
包装検査装置の選定で最初に見積もるべきものは何ですか?
カメラ本体ではなく、対象欠陥と最小サイズ、包装・フィルムの種類、ライン速度、撮像位置、排出先、再検査能力、FAT/SATのサンプルです。これらが無ければ見積価格に何が含まれるか比較できません。
外観検査AIを導入したら漏れ試験やシール強度試験を減らせますか?
外観検査の導入だけを根拠に減らせません。画像で観測する特性と漏れ・強度は同一ではありません。試験頻度の変更は、製品用途、顧客要求、工程リスク、相関検証を品質保証が評価して承認する必要があります。
タイ工場のFAT/SATでは何を合格条件にしますか?
欠陥クラスと包装条件ごとの見逃し・過検出・要確認の基準、画像欠落、品種切替、排出確認、通信断時の隔離、ログの追跡性を事前に決めます。FATの机上画像評価とSATの実ラインでの袋単位の排出評価を分け、サンプル数と分母を報告します。
まとめ
包装ヒートシール検査AIは、封止部の見える欠陥を全数で拾い、工程の変化に早く気づくための仕組みです。導入では、欠陥台帳と限度見本を先に作り、現物で照明・カメラ・2D/3Dの可視性を確かめ、AI判定と正しい袋の隔離を一袋単位で検収します。外観から漏れや強度を保証できないことを明示し、用途に合う機能試験と工程記録を並行して設計します。RFP、FAT、SATまで同じ欠陥定義を使うことが、装置のデモを量産品質につなぐ条件です。
タイの包装ラインで、封止部の不良分類や検査設備の候補を整理している段階でも、TOMAS TECHへご相談ください。包装サンプル、現行の判定基準、ライン速度を基に、撮像条件と受入試験の論点から一緒に整理できます。
参考情報
- ASTM F1886/F1886M-25: Primary packaging visual inspection — 対象・適用条件を確認して参照。
- ASTM F88/F88M-23: Seal strength of flexible barrier materials — 強度試験の対象を確認して参照。
- ASTM F1929-23: Seal leaks in porous medical packaging by dye penetration — 多孔質医療包装向けの試験方法。
- ISO 11607-1:2019: Packaging for terminally sterilized medical devices — 対象は終末滅菌医療機器の包装。
- OMRON: Ensure the Integrity of Packaging — 包装の品質確認の産業用途例。
- KEYENCE: Machine Vision Inspection for Healthcare Related Products — 医療関連のヒートシール幅の画像検査例。
- KEYENCE: Heat Seal Disruption Inspection — 封止部の異物を高さ画像で見る用途例。
- KEYENCE: Food and Beverage Packaging Vision Systems — 食品包装の画像検査用途例。


