


製造業で梱包仕様管理システムの導入を検討するとき、まず解くべき問題は「正しい箱を使ったか」の検査だけではありません。顧客、品番、仕向地、改訂、有効開始日ごとに、どの箱・緩衝材・ラベルを何個使い、誰が承認した仕様を、どの製造指図に適用するかを一貫して決めることです。タイ工場でExcel、顧客PDF、現場掲示を併用していると、変更の伝達が遅れやすくなります。本稿は梱包仕様を管理された「梱包BOM」として設計し、ERP・MES・WMSにつなぐための実務手順を整理します。
梱包仕様管理システムとは何を管理するのか
梱包仕様は完成品一個を箱へ入れる方法だけを指しません。内装・外装・パレットという階層、各階層の入り数、箱材や仕切り・緩衝材、ラベル版、貼付位置、封緘方法、重量・寸法、作業順序、検査項目まで含みます。SAP EWMのPackaging Specificationも、梱包レベル、数量、資材、順序を定義するマスターデータとして説明し、作業者向け指示として利用できるとしています。この定義は導入要件を考える出発点になります。ただし、SAPを導入しなければ梱包仕様を統制できないという意味ではありません。
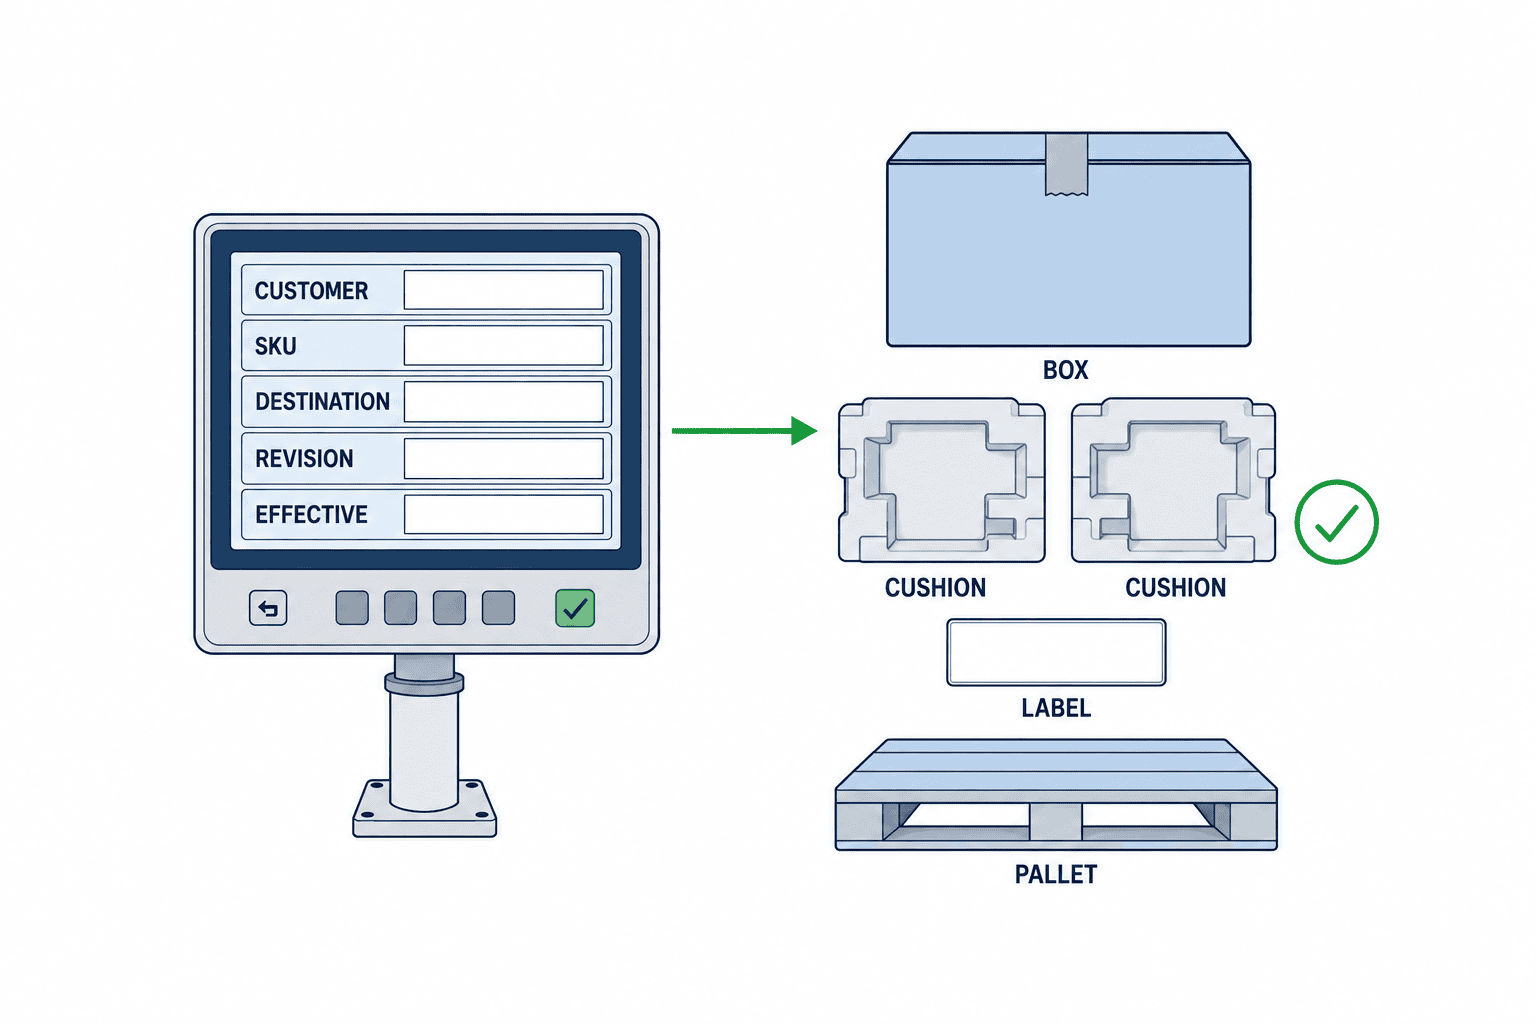
梱包BOMという言い方は、製品BOMの考え方を包装資材へ拡張するための実務上のモデルです。たとえば顧客A向けSKU P-100の輸出箱一箱に、外箱BX-20を一個、緩衝材CU-04を二個、ラベルLB-A7を一枚、封緘テープTP-01を一定長使用すると定義します。ここに「10個入り」「仕向地は日本」「顧客改訂はR3」「2026年11月1日出荷分から適用」という条件を付けます。数量と資材の関係を構造化すれば、必要資材の引当、指示書の表示、変更影響の確認に同じ正本を使えます。
一方、実際に梱包した結果は別の取引記録です。作業日時、作業者、使用した箱ロット、スキャン結果、撮影画像などは梱包実績に保存します。仕様と実績を分けると、後から「その時点で何をすべきだったか」と「現場で何をしたか」を照合できます。仕様マスターを結果の記録で上書きしてしまう設計では、変更履歴も原因分析も難しくなります。
なぜExcelの版管理だけでは限界が来るのか
梱包条件は単一の品番だけでは決まりません。同一SKUでも顧客が違えばラベルやパレット高さが変わり、同じ顧客でも仕向地によって言語・表示内容が変わります。切替日が出荷日基準か製造日基準か、旧資材の使用を認めるかでも適用仕様が変わります。各部門のExcelに条件が分かれると、一つのセルが正しくても組み合わせが矛盾することがあります。
典型例は、営業が顧客PDFの最新版を受領し、技術部門が資材表を更新し、購買が旧資材を発注し、梱包ラインには前版の掲示が残る状態です。この問題は「ファイルを共有フォルダに置く」だけでは解けません。変更要求、承認、発効条件、現場への配信、旧版の失効、出荷実績の紐付けを一つの流れとして決める必要があります。重要なのは画面の数よりも、どのデータを誰が正本として承認し、いつからどの受注に適用するかです。
現場で使う紙をすぐ廃止する必要はありません。承認済みの版から発行した紙に仕様ID、改訂、発行日時、有効条件を印字し、旧版を回収する運用も選べます。ただし、手書き修正を恒久的な正本にしないこと、期限を過ぎた紙をシステム上で再発行できないこと、変更時の回収責任者を明確にすることが条件です。端末化はこの統制を安定させる手段の一つです。
梱包仕様マスターのキーは顧客・SKU・仕向地・改訂・有効日
最初に決めるのは検索キーです。少なくとも顧客コード、完成品SKU、出荷先または仕向国、仕様改訂、適用開始日、適用終了日、状態を分けて持ちます。必要なら工場、梱包ライン、受注種別、輸送形態、顧客プログラムを条件に加えます。ただし、条件を増やすほど同時に一致する仕様が発生しやすくなります。データ構造と同じくらい、優先順位と重複防止のルールが重要です。
推奨する選定順は、受注または製造指図から顧客・SKU・仕向地・基準日を確定し、その条件で承認済みかつ有効な仕様だけを抽出し、もっとも具体的な条件の一件を採用する方法です。一件に決まらない場合は黙って先頭を選ばず、指図の発行を保留して担当者へ通知します。該当ゼロ件も同様です。SAP EWMの梱包仕様決定では業務特性と条件レコードを使う仕組み、条件重複への注意が示されています。自社システムでも「複数ヒットをエラーにする」という受入条件を明文化すると安全です。
日付の定義は実装前に業務と合意します。「11月1日から」は製造着手、梱包開始、出荷、顧客着荷のどれを意味するのか。旧仕様で仕掛中の品を切り替えるのか。タイと顧客国の時差をどう扱うのか。データベースにはタイムゾーン付き時刻と、業務上の基準日を別に持たせると監査で説明しやすくなります。単にシステムの現在日付で版を決めると、先行生産品や翌月出荷品に誤版を当てる可能性があります。
必須データ項目を「ヘッダー・明細・適用条件」に分ける
ヘッダーには仕様ID、名称、顧客、製品群、改訂、状態、申請者、承認者、変更理由、顧客承認番号を置きます。明細には階層、包装資材コード、数量、単位、入り数、作業順序、代替可否、印刷版、貼付位置、写真・図面への参照を置きます。適用条件にはSKU、仕向地、工場、ライン、出荷条件、開始・終了日を置きます。この分割なら、同じ資材を複数仕様で使っていても個別の適用条件を追えます。
箱の寸法や耐荷重、緩衝材の材料、ラベルの法定表示などは資材マスターまたは文書管理の正本と紐付けます。梱包仕様の画面に全文を複写すると、元データ更新時に二重管理になります。必要な場面では仕様承認時点の値または文書版を固定して参照できるようにします。「常に最新版を表示」は便利ですが、過去出荷の再現には不向きです。顧客から監査を受けたとき、当時承認されていた寸法とラベル版を提示できる構造にします。
GS1の包装階層と社内梱包BOMはどう結び付くか
社内の梱包BOMと、取引先が識別する包装階層は同一ではありません。GS1のGlobal Data Model実装ガイドは、単品、内箱、ケース、パレットといった取引単位の階層を示しています。自社の内装材や緩衝材をすべてGTIN化するという話ではなく、取引単位として識別・発注・請求される階層と、その内側の消耗資材明細を区別することがポイントです。
ケース入り数を変更する場合、単なる社内版変更で済むとは限りません。GS1のPack/case quantity規則は、ケース内の取引品目数や定義済みパレット構成のケース数が変わると、新しいGTINが必要と説明しています。また寸法・総重量の変更規則では、一定の変更に対する識別の考え方が示されています。実際の番号付与は対象製品、取引階層、契約、適用法令を確認して判断してください。梱包仕様システムには「GTIN変更要否の判定を依頼したか」「決定者は誰か」「新旧番号の切替日」を記録する欄を用意すると、資材変更が物流コード変更へ波及する見落としを減らせます。
たとえば外箱の印字色を変えただけなら資材版の更新で足りる場合もあります。一方、ケース入り数を10個から12個に変えるなら、ケースの取引識別、受注単位、WMSの容量、パレット積載、顧客ASN、ラベルを横断して確認します。社内で「箱だけ変えた」と呼ぶ案件でも、取引先にとっては別のケース商品になる可能性があります。判断を担当者の記憶に任せず、変更申請のチェックリストに入れます。
承認ワークフローは「誰が何を見たか」まで定義する
梱包仕様の承認は、技術者のチェック印一つで終わりません。顧客要求、製品保護、輸送、法定表示、購買可能性、現場作業性が異なる部署にまたがるためです。一般的な役割分担の例として、営業・顧客窓口は要求原文と顧客承認、技術は製品保護と構成、品質はラベル・検査条件、購買は資材コードと調達、物流は入り数・パレット・輸送、製造は作業順序と設備適合を確認します。どの部署が必須承認者かは製品と顧客契約で変わります。
ワークフローには「下書き→部門確認→顧客確認待ち→承認済み→有効→失効」のような状態を設け、下書きと承認済みの同時表示を避けます。承認済み仕様に直接上書きする権限は設けず、新改訂を作って差分を示します。承認時点に、対象SKU、仕向地、図面、ラベル画像、サンプル試験結果、例外条件を一式として固定します。SAPのEngineering Change Numberは、変更理由、有効開始日、変更履歴、改訂レベルといった管理要素を説明しています。梱包仕様の専用システムでも、これらは有用な設計の参照点です。
変更理由は「顧客要請」「破損対策」「資材廃番」「原価」「法規」などをコード化し、自由記述も残します。理由コードだけでは、後から何が変わったか分かりません。新旧差分を「外箱BX-20→BX-21、入り数10→12、ラベルLB-A7→LB-A8」のように機械的に表示し、変更の影響を受ける受注・在庫・仕掛品を一覧にします。旧資材を使い切ってよいか、新資材と混載してよいかは顧客承認を含めて明示します。
現場への引渡しは製造指図単位に固定する
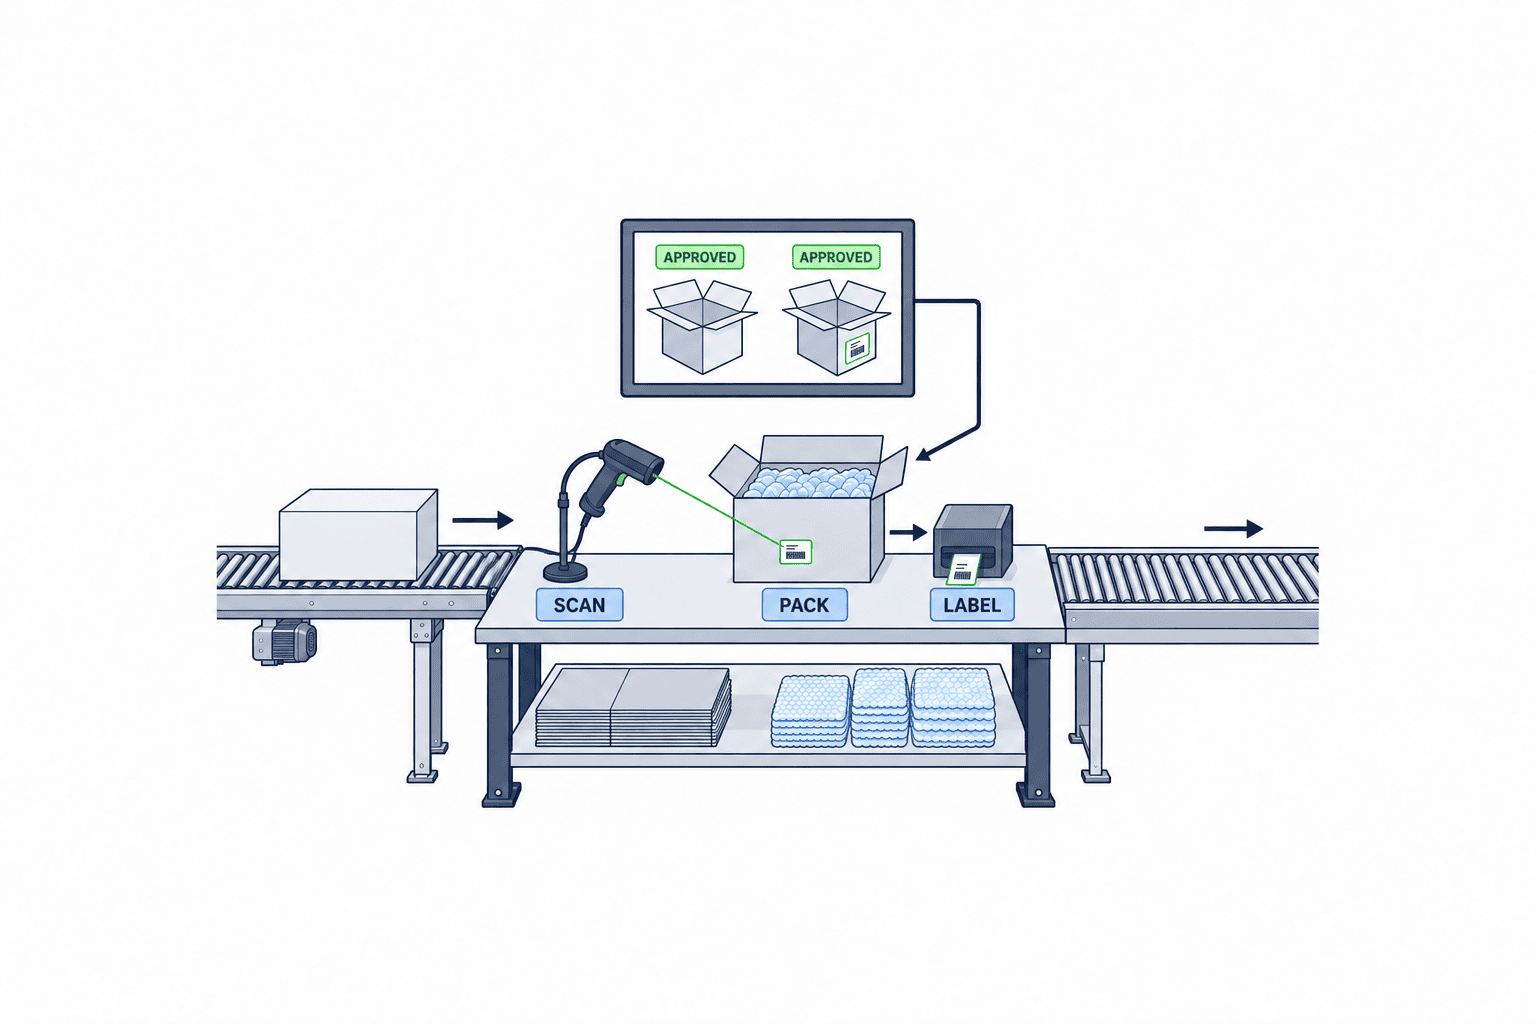
梱包ライン端末は、作業者に「最新版の仕様一覧」を検索させる画面だけでは不十分です。スキャンした製造指図またはロットに適用する仕様IDと改訂をシステムが決定し、その版の箱、緩衝材、ラベル、入り数、画像、作業順序を表示します。指図作成時と梱包開始時に条件が変わった場合の再評価ルールも必要です。既に投入した箱を途中で切り替えるのか、指図を分割するのかを決めておきます。
端末表示は一画面に全情報を詰めず、作業順に分けます。第一画面でSKU・顧客・仕向地・改訂を確認し、第二画面で必要資材と数量、第三画面で配置・ラベル貼付・検査を示します。資材バーコードの照合を行う場合は、許可資材と代替資材の双方を版に紐付けます。読取不能時の例外処理では、理由、承認者、使用資材、数量を記録し、通常の正解として学習させないようにします。
現場での画像は有効ですが、画像だけを正本にすると検索・計算・差分比較ができません。構造化データから指示を生成し、写真や図面は作業の補助として紐付ける設計が望まれます。端末が止まった場合の紙バックアップには有効期限と発行番号を付け、復旧後の実績入力方法も作業標準に含めます。ネットワークが不安定な工場では、端末に承認済み指示を短時間キャッシュする構成も検討しますが、失効した版を使わないための同期時刻表示と停止条件が欠かせません。
ERP・MES・WMSの役割をどう分けるか
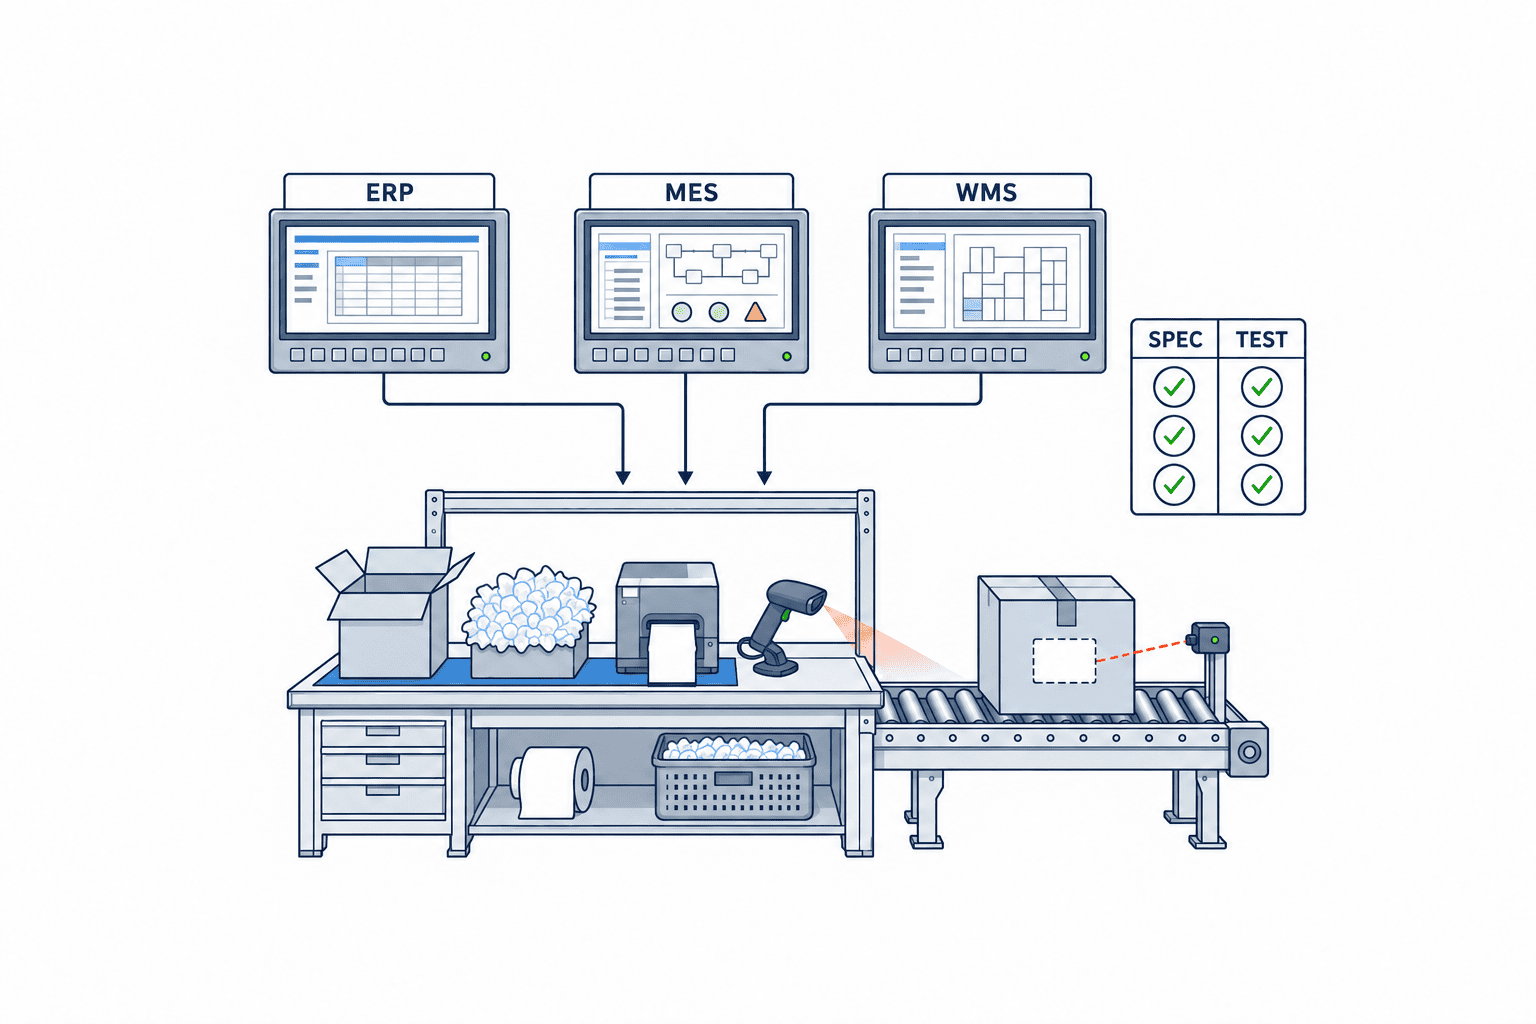
システム間の役割は製品構成で変わりますが、梱包仕様の正本を複数の場所に持たないことが原則です。ERPは顧客、品番、受注、資材、購買、原価の正本を持つことが多い。MESは製造指図、作業開始、投入、検査、作業実績を扱う。WMSは保管、ピッキング、箱やパレットの扱い、出荷単位を扱う。梱包仕様管理システムは、これらをつなぐ「どの条件でどの資材と作業指示を使うか」の正本になります。既存ERPまたはWMSに十分な機能があれば、その中に置いても構いません。
連携項目は目的から逆算します。ERP→梱包仕様へは顧客コード、SKU、受注の仕向地、資材マスター。梱包仕様→MESへは仕様ID、改訂、資材明細、作業指示、検査項目。梱包仕様→WMSへはケース入り数、箱寸法、重量、パレット構成、取引単位識別。MES/WMS→梱包仕様へは実行した版、使用資材、梱包単位、例外、出荷番号を返します。すべてを双方向同期にすると、どちらの修正が勝つか不明になるため、項目ごとに書込責任を一つ決めます。
インターフェースの評価では、正常系よりも異常系を先に設計します。顧客コードが一致しない、仕向地が空、予定出荷日が変更、仕様に複数候補がある、旧版で開始した指図が残る、資材コードが廃止された。このときシステムは無言で前回値を使わず、誰に何を通知して、出荷を止めるかを決めます。SAP EWMの梱包指示決定でも、決定レコードが「いつ、どの指示を使うか」を担います。画面統合だけでなく、この決定ロジックを要件に書きます。
導入前に作るべきデータ移行台帳
システム導入で最も時間を使うのは、画面開発より既存仕様の整理であることが少なくありません。顧客PDF、社内Excel、現場掲示、購買コード、WMS箱マスターの中で、同じ物に別名が付いている場合があります。まず現行出荷中のSKUと顧客・仕向地を一覧化し、現場で実際に使う箱、緩衝材、ラベル、入り数を採取します。これを受注データと突き合わせ、「出荷があるのに仕様がない」「仕様はあるが資材が廃番」「同条件に二つの承認版がある」を洗い出します。
移行台帳には、旧ファイル名、旧版、顧客要求の根拠、現物確認日、資材コード、所有部門、判断者、新仕様ID、未解決事項を一行ずつ残します。ファイルをそのまま添付するだけでは検索キーに変換できません。優先順位は、出荷量が多い品番、顧客要求が厳しい品番、変更頻度が高い品番、誤梱包時の影響が大きい品番の順に、企業のリスクに合わせて決めます。長期間動かない品番は「未移行のまま自動発行禁止」にする選択もできます。
作業標準を多言語化する工場では、材料コードや数量を言語別に複製しないことが大切です。構造化項目は一つ、作業説明は日本語・タイ語・英語などの翻訳フィールドに分けます。翻訳が未承認なら、その言語での現場発行を止めるか、承認済みの共通図を使うかを決めます。翻訳上の「内箱」「外箱」「緩衝材」の用語集を先に作ると、画面、手順書、教育資料で表現が揃います。
移行時に「一件に決まる」ことを機械的に確認する
移行台帳を作った後は、現行受注の各行に対して仕様決定を試します。顧客・SKU・仕向地・基準日から候補が一件になれば合格、ゼロ件なら未登録、二件以上なら条件重複です。件数だけでなく、どの条件が衝突したかを表示します。たとえば「顧客A・全仕向地」と「顧客A・日本向け」が両方有効なら、詳細条件を優先する規則で一件にできる場合があります。しかし、二件が同じ優先順位なら自動選択させず、データ所有者が一方の適用期間または条件を修正します。
移行前のExcelに記載がない値をシステムが勝手に補完しないことも重要です。箱の寸法や緩衝材の数量が空欄なら、現物測定、購買仕様書、顧客承認図面のどれを根拠に埋めたかを記録します。分からない値は「未確認」として承認を止め、暫定運用が必要なら期限と責任者を付けます。大量登録で一見すべて緑色になるより、未解決の仕様が分かる状態のほうが立上げ時のリスクを管理できます。
マスターの品質は導入時に一度整えれば終わりではありません。新規SKU登録、顧客の仕向地追加、資材廃番、ラベル改訂のたびに、同じ一件決定チェックを自動実行します。変更の承認画面に「影響を受ける指図数」と「新しい仕様が適用されない受注数」を表示できれば、承認者は単なる文面差分だけでなく、操業への影響も見て判断できます。ここまでを日常運用に組み込むことで、移行時に整えたマスターの精度を維持できます。
本稼働の切替では、旧版と新版の並行期間を単なる日付一つで表さず、受注、仕掛品、資材在庫、出荷の四つに分けて判定表を作ります。受注ごとに顧客、SKU、仕向地、約束出荷日、梱包開始予定日、適用すべき仕様IDと改訂を並べます。すでに旧版で梱包を始めた仕掛品は完了まで旧版を使うのか、開封して新版に切り替えるのかを明記します。旧箱と新箱の在庫はロットと保管場所を分け、代替が許可される条件を記録します。出荷時には、指図に固定した版と実際に使用した箱・ラベルの版が一致するかを最終確認します。顧客の切替指示が「着荷日基準」なら、単純に出荷日で振り分けず、輸送日数と例外時の扱いを顧客と合意します。
移行の照合は、データ件数が一致したことだけで終えません。少なくとも各顧客・仕向地の代表受注、新旧版の境界日の受注、旧資材を使う最後の指図、新資材を使う最初の指図を抽出し、旧Excel・顧客原本・新システムの表示・現物資材を四者で突き合わせます。差があれば「どの資料が正本か」を所有部門が決め、修正履歴と再確認結果を残します。過去の出荷を数件選び、新システムに移した履歴から当時の指示と承認を再現できるかも試します。これにより、画面上の新規登録は成功していても、監査に必要な旧版の根拠が欠けている状態を発見できます。
切替期間中の例外は、誰でも入力できる備考欄に埋めないほうがよいでしょう。例外ごとに対象顧客・SKU・出荷範囲、許可する旧資材、開始・終了日時、顧客承認の有無、社内承認者、失効後の処置を持たせます。期限が過ぎた例外は自動で通常運用に戻さず、未完の指図が残っていないかを確認して閉じます。日次の引継ぎでは、まだ例外に依存する指図と未解決の在庫を一覧にして、次のシフトの責任者へ渡します。切替判定表の所有者を一人決めることで、営業、購買、現場がそれぞれ別の「切替完了」を宣言する事態を避けられます。
導入費用・期間はどう見積もるか
費用を「ライセンス単価×人数」だけで比べると、移行と連携の負担を見落とします。見積項目は、現状整理、データ整備、マスター設計、承認画面、現場端末、ERP/MES/WMS連携、ラベル・文書管理接続、移行、教育、FAT/SAT、保守運用に分解します。クラウド利用なら月額、専用開発なら初期費用、工場端末なら機器・設置・保守を別にします。セキュリティ、工場ネットワーク、バックアップ要件も見積に影響します。
以下は比較方法を示す仮定例であり、実績値やTOMAS TECHの見積ではありません。年間12,000件の梱包指図があり、現状の仕様確認に一件当たり3分、導入後に1分と仮定すると、削減時間は12,000×2分=24,000分、400時間です。作業時間を一時間当たり400バーツで評価すれば、単純な時間価値は年160,000バーツです。しかし、端末操作、マスター維持、教育、例外対応の時間を差し引かなければ正味効果にはなりません。誤梱包の減少を金額に入れるなら、現状件数と原因分類を先に測り、変更後に同じ定義で比較します。出荷停止リスクは無理に平均額へ押し込まず、重大シナリオとして別に評価します。
期間も品番数だけで予測しないほうがよいでしょう。顧客承認が必要な改訂、現場端末の設置、既存システムのAPI制約、複数工場の共通化が遅延要因になります。PoCでは代表的な顧客二社、製品群二つ、仕向地二つ、変更シナリオ一件を選び、実データの重複解決と端末操作まで確認します。PoCの目的は全品番を登録することではなく、決定ロジックと変更手順が現場で成立するかを検証することです。
RFPに書くべき機能要件と非機能要件
RFPでは「梱包仕様を管理できる」という一文を避けます。ベンダーごとに意味が変わるためです。以下のように、入出力と失敗時の動作を指定します。
| 項目 | RFPに記載する受入条件の例 |
|---|---|
| 仕様決定 | 顧客・SKU・仕向地・基準日で承認済みの一件を選び、ゼロ件・複数件は保留する |
| 改訂 | 承認済み版を直接上書きせず、新旧差分、理由、承認者、有効日を保持する |
| 梱包BOM | 箱・緩衝材・ラベル・パレットを階層と数量で管理する |
| 現場指示 | 指図スキャンで適用版を固定し、資材照合と例外承認を記録する |
| 連携 | ERP/MES/WMSと項目別の正本・頻度・再送・エラー通知を定義する |
| 監査 | 過去出荷時点の仕様、指示、使用資材、承認記録を再現する |
| 権限 | 起案、承認、発効、例外承認を役割で分離する |
非機能要件には、工場で使う言語、端末の操作速度、ネットワーク断時の処理、画面の表示時刻、監査ログ保存期間、バックアップ、復旧時間、API障害時の再送、個人情報の扱いを含めます。数値基準は各社の操業条件で決めます。たとえば「三秒以内」と一律に書くより、使用する端末・通信環境・同時接続数を添え、現場の許容待ち時間から決めるほうが評価可能です。ベンダーには設定で実現する範囲と追加開発の範囲を分けて回答してもらいます。
FAT・SATで確認するシナリオ
FATは工場に持ち込む前に、設定、画面、連携、例外処理をテストデータで確認する段階です。SATは実際の工場端末、プリンタ、ネットワーク、作業者、現物資材を使って受入を判断します。用語や契約上の範囲は案件ごとに定義しますが、両者を「画面が開くか」の確認だけにしないことが重要です。
必須シナリオには、同一SKU・顧客違い、同一顧客・仕向地違い、発効日前後、旧版で開始した仕掛品、承認待ち版、同条件の重複、該当ゼロ、代替資材、資材読取不能、プリンタ停止、ネットワーク断、ERPの受注変更、WMSへの入り数送信失敗を含めます。正解の仕様ID・改訂・資材明細を事前に表にし、テスト結果と比較します。誤った仕様が静かに表示されることは、分かりやすいエラーより危険です。
SATでは梱包作業者が端末を操作し、箱とラベルの現物を確認します。現場が忙しい時間帯でも読める文字サイズか、手袋でスキャンできるか、変更通知が旧掲示の撤去につながるかを観察します。出荷実績から承認済み仕様まで追跡できること、過去版を再表示できることも実物で確認します。結果は「合格」「条件付き合格」「不合格」に分け、未解決項目の所有者と期限を決めます。
変更管理の境界:画像照合やラベル版管理との違い
梱包仕様管理は、梱包前に何を使うべきかを決める上流の仕組みです。完成した箱の画像から正否を判定する工程は別の統制です。画像検査の導入を検討する場合は、出荷梱包仕様のAI照合の記事で検査側の設計を確認してください。画像照合の判定基準も承認済み仕様から供給すれば、現場の「正解」が一つになります。ただし、画像で見えない緩衝材や内部の入り数は、スキャンや重量など別の証跡が必要です。
ラベルのデザインファイルを版管理することも必要ですが、どのSKU・顧客・仕向地・日付にその版を使うかを決定する機能とは異なります。製造業のラベル版管理と仕様マスターを接続すると、ラベルファイルの承認版を梱包指示へ渡せます。通い箱については所有者、回収、洗浄、使用回数といった循環管理が加わります。通い箱管理システムの対象と、今回の「どの梱包条件を適用するか」を切り分けて設計してください。
導入を失敗させない進め方
第一段階は、現行仕様の棚卸しと責任者の決定です。仕様の正本がどこにあるか、顧客変更を誰が受け取るか、出荷を止める権限が誰にあるかを明確にします。第二段階では、代表的な顧客・品番・仕向地でマスター構造を作り、発効日と改訂のシナリオを通します。第三段階ではERP・MES・WMSの連携を一方向ずつ追加し、エラー時の運用を検証します。第四段階で対象を広げ、旧ファイルと掲示の廃止、教育、定期監査を進めます。
最初から全顧客・全品番を一斉移行すると、未解決の例外が隠れます。承認条件と版の決定方法を少数の実データで固めてから拡張するほうが、後戻りの範囲を小さくできます。導入後は「仕様未登録による指図停止」「重複仕様」「旧版使用」「例外承認」「変更から現場反映までの時間」を運用指標として監視します。指標は単なる担当者評価に使わず、データ品質と手順の詰まりを見つけるために使います。
FAQ:製造業の梱包仕様管理システムはERPだけで足りますか?
ERPに顧客・SKU・仕向地・有効日による仕様決定、階層別の資材明細、承認、現場指示、履歴再現が揃うなら、ERPを正本にできます。足りない機能を別システムで補う場合は、どちらが仕様IDと改訂を発番し、どちらが承認状態を決めるかを先に決めます。双方で自由に編集できる状態は避けます。
FAQ:梱包仕様管理システムの導入費用はいくらですか?
品番数、顧客別の分岐、既存ERP/MES/WMSとの接続、端末・プリンタ、過去データの品質で変わるため、共通の定額は示せません。まず対象拠点と代表品番を決め、移行件数、承認経路、連携項目、FAT/SAT条件をRFPに書いて比較します。初期開発費だけでなく、データ維持と教育を含む運用費も確認してください。
FAQ:顧客がPDFで送る梱包仕様はそのまま登録できますか?
原本PDFは証拠として添付できます。ただし、顧客・SKU・仕向地・入り数・資材・改訂・有効日を構造化し、承認された値として登録する作業が必要です。自動抽出を使う場合も、曖昧な記載や図面注記を担当者が確認し、承認前に現物と照合します。
FAQ:変更日に旧資材の在庫が残ったらどうしますか?
顧客許可、旧版の適用範囲、仕掛品、代替資材、在庫ロットを確認し、経過措置を変更申請に記録します。黙って旧資材を使い切ることも、無条件に廃棄することも避けます。必要なら旧版と新版の並行有効期間を条件付きで設定し、出荷実績に適用版を残します。
FAQ:複数工場で同じ仕様を使う場合、改訂番号を共有すべきですか?
顧客が承認した包装構成が共通なら、顧客向け仕様の識別子と改訂は共有し、工場固有の作業手順や設備設定を別階層に持つ方法があります。一方、工場ごとに調達できる箱材やパレット条件が違う場合は、共通仕様だけで現場へ指示を出してはいけません。上位には顧客要求と禁止条件、下位には工場別の承認済み実施方法を置き、両方の版を出荷実績に記録します。どちらかが変わったとき、他工場へ自動適用するのか、各工場で再評価するのかも事前に決めます。
本社で改訂を発行しても、タイ工場の材料コード、プリンタ、端末、作業順序に適合するとは限りません。共通版の発効と工場での使用開始を別の状態として管理し、現地SATや初回品確認が終わるまで対象工場の指図に新仕様を割り当てない運用が考えられます。こうした差分は「ローカル例外」として放置せず、理由、期限、承認者、対象ラインを示して定期的に見直します。
まとめ
梱包仕様管理システムの導入では、箱の写真を集める前に「どの条件の受注に、承認済みのどの改訂を適用するか」を定義します。箱・緩衝材・ラベル・入り数を階層化した梱包BOM、顧客・SKU・仕向地・有効日の選定ルール、変更承認、現場指示、実績履歴を一本につなぐことが要点です。ERP・MES・WMSとの境界と、該当ゼロ・複数候補などの例外をRFPとFAT/SATに書けば、導入後に「画面はあるが現場で決められない」状態を避けられます。
タイ工場の現行Excelや顧客PDFを整理し、梱包仕様マスターの適用条件、変更フロー、ERP/MES/WMS連携を検討している段階でも、TOMAS TECHへのお問い合わせからご相談いただけます。対象品番と変更シナリオを一つ持ち寄ると、必要な範囲を具体的に話し合えます。
参考情報
- SAP Help Portal: Packaging Specification — 梱包レベル、数量、資材、作業指示の定義。
- SAP Help Portal: Packaging Specification Determination — 条件による仕様決定と重複への注意。
- SAP Help Portal: Engineering Change Number — 変更理由、有効日、改訂、履歴。
- GS1: Global Data Model Attribute Implementation Guide — 取引品目の包装階層。
- GS1: Pack/case quantity — ケース入り数の変更とGTIN。
- GS1: Dimensional or gross weight change — 寸法・総重量の変更とGTIN。
- SAP Help Portal: Preparing Packing Instructions for Packing in Embedded EWM — 梱包指示と決定条件。
*参照日:2026年10月18日。各社の業務要件や契約・適用法令に応じて確認してください。*


