


工場の積層表示灯を選定するとき、「赤・黄・緑が光ればよい」と考えると、設置後に見えない、聞こえない、設備状態と違う、PLC出力が足りない、保全担当が意味を説明できないという問題が起こります。表示灯は設備の状態を人へ伝える端末です。色だけでなく、どの信号を受け、いつ点灯・消灯し、誰がどこから見て、作業者が何をするかを一組で定義しなければなりません。本稿はタイ工場の設備更新・新設を想定し、制御盤設計、HMI、保全、購買、生産技術が同じ条件で候補を比較するための実務ガイドです。
中心となる問いは五つです。①表示する状態と色の意味は現場で一貫しているか。②PLCやI/Oから確実に駆動できるか。③騒音、粉じん、洗浄、視認距離に合う構造か。④交換や設定変更を保全担当が管理できるか。⑤RFPとFAT/SATで誤表示や通信断を再現できるか。特定メーカーや型番の推奨ではありません。IECの公開案内は規格の対象を確認するため、メーカー資料はその製品の接続例を確認するために用い、個別製品の仕様を一般化しません。
まず「設備状態→人の行動」を決める
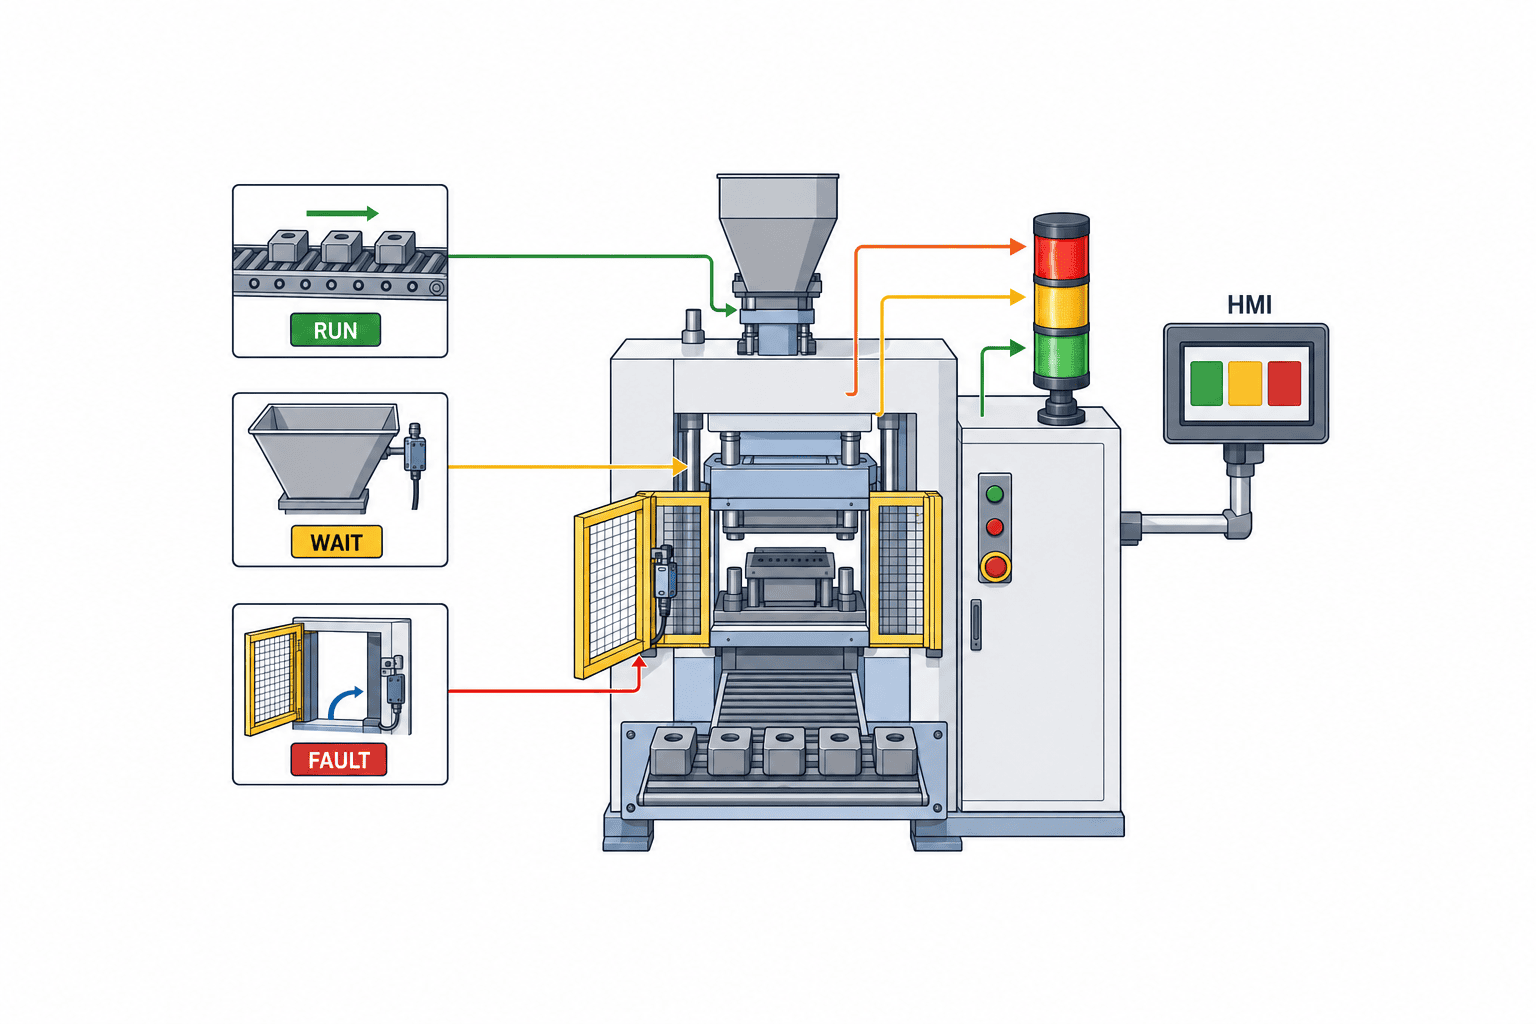
表示灯の設計を色の選択から始めず、設備が取り得る状態と期待する行動から始めます。自動運転中、段取り替え待ち、材料補給待ち、品質確認待ち、異常停止、非常停止、通信異常、保守作業中は同じ「止まっている」でも作業者の対応が異なります。設備から出せる信号を列挙し、状態が重なった場合の優先順位を決め、表示灯・HMI・ブザー・アンドン画面の役割を分けます。停止理由の記録が必要なら製造停止理由コード管理の記事とも整合させます。
たとえば「材料なし」と「安全扉開」を同じ黄点灯にすると、現場は原因を探すために設備へ戻らなければなりません。一方で色を増やしすぎると遠くから区別できず、複数ラインで意味も揺れます。色は大きな状態、点滅やブザーは優先度、HMIは詳細理由、履歴画面は時刻と継続時間というように情報の粒度を分けます。表示が必要な人を、設備担当、ラインリーダー、保全、品質保証に分け、誰がどの距離・角度から見るかを現場で確かめます。通路の反対側から見えない柱の陰に設置した灯は、カタログ上の明るさが十分でも目的を果たしません。
| 状態の例 | その人が取る行動 | 表示設計で決めること | 詳細情報の置き場所 |
|---|---|---|---|
| 自動運転 | 通常監視 | 点灯条件、起動直後の扱い | HMI運転画面 |
| 材料補給待ち | 指定材料を補給 | 空検知から表示までの遅れ | HMIの品番・位置 |
| 品質確認待ち | 判定が出るまで現品を保留 | 誰が解除できるか | 品質記録 |
| 設備異常 | 安全を確認し対応者を呼ぶ | 優先順位、点滅、ブザー | アラーム履歴 |
| 通信異常 | 表示の信頼性を点検 | 既定状態と復旧方法 | 診断画面 |
積層信号灯の色と意味は、規格・工場ルール・顧客要求で照合する
IEC 60073:2002は、人と機械のインターフェースにおける表示器・操作器の符号化原則を扱い、IEC 61310-1:2007は機械の表示、マーキング、作動に関する要求を扱います。これらの公開ページだけから「全設備で赤は必ずこの意味」といった詳細な規格文言を断定しません。適用範囲、契約で引用された版、現行版、機械の安全評価を確認し、設備仕様書の色・点滅・音の定義と突き合わせます。工場独自の色分けがある場合も、初めて来た作業者に通じるか教育と表示表で確かめます。
色だけでは状態を表現しきれません。赤と緑が同時に点く、段取り中に緑が残る、保全作業中に運転表示が点くといった矛盾は、作業者が設備状態を誤認する要因です。状態遷移の表を作り、同時要求時の優先度、灯の排他条件、点滅パターンの意味、電源投入直後、PLC再起動時を明示します。色覚の違い、周囲の照明、背面からの視認、別ラインの灯との取り違えも考え、色に加えて位置、点滅、HMI文字、音など複数の手掛かりを用います。ただし点滅や音をむやみに増やすと慣れで見落とされるため、緊急度の高い状態へ絞ります。
制御の安全機能と表示は区別してください。非常停止回路の安全性能を積層表示灯だけに担わせることはできません。安全入力やインターロックは該当する安全設計で処理し、表示灯は結果と必要な対応を伝える補助とします。例えば安全扉の開閉は、扉スイッチと安全制御の選定を先に行い、表示状態を後から対応させます。安全扉スイッチ選定の記事もあわせて参照してください。灯が故障した場合に安全機能が失われる設計なら、表示灯の選定だけで解決しようとせず安全アーキテクチャを見直すべきです。
PLC接続方式:個別出力、接点、IO-Linkを用途で比較する
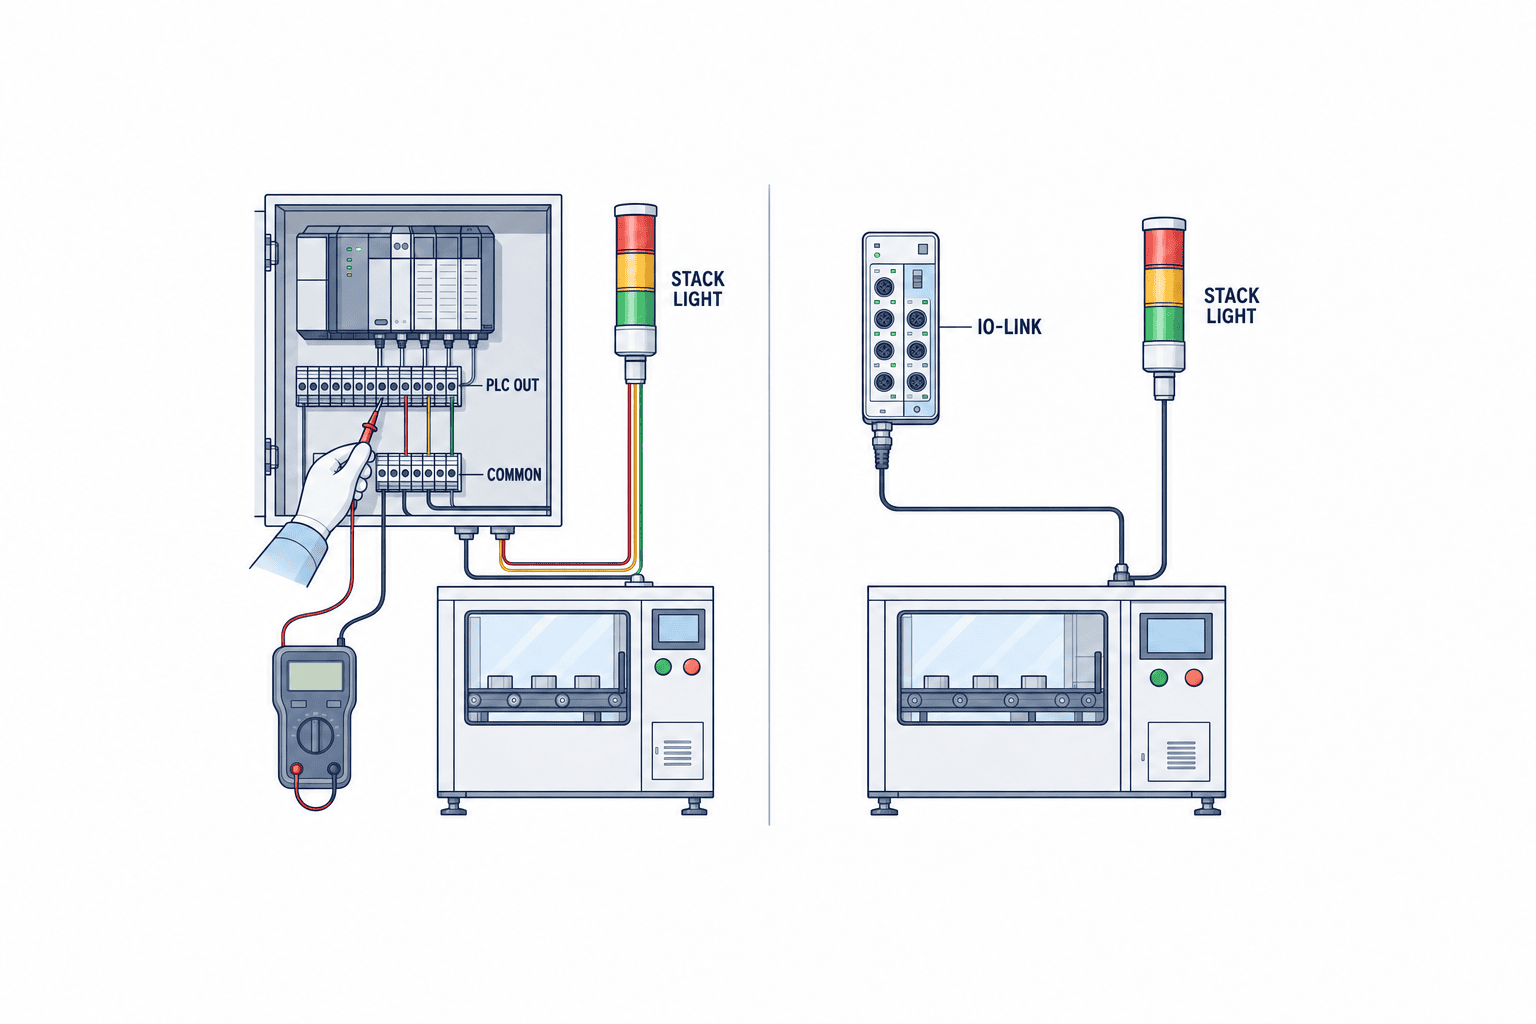
設備表示灯とPLCの接続には、色ごとの個別制御、ブザーを含む多線式、通信対応のモデルなどがあります。どれがよいかは既存PLCの出力点数、配線距離、盤内スペース、将来の状態追加、故障診断の必要性で変わります。購入前にPLC出力方式、供給電圧、消費電流、配線極性、共通線、保護素子、コネクタ形状を双方の資料で照合します。型番が似ていても電源・制御方式が違う派生品があるので、シリーズ名だけで図面を起こさないことが重要です。端子台の仕様と保守性は制御盤端子台選定の記事を参照できます。
個別出力方式は、各色とブザーをPLC出力で直接指定でき、既存盤へ追加しやすい場合があります。一方、出力点と配線本数、負荷容量、故障時の切り分けを確認する必要があります。PLC側の出力がトランジスタかリレーか、シンクかソースか、表示灯側がどちらを受けるかを現物の型番で確認します。リレー接点なら接点容量や寿命、半導体出力なら漏れ電流による微点灯、誘導性負荷なら保護の要否も検討対象です。必要な試験は採用するモデルのマニュアルに従い、一般論だけで配線を決めません。
IO-Link対応品を選ぶ場合、IO-Link Communityの説明では、センサー・アクチュエータとマスタの点対点通信を扱う技術です。通信による設定と診断は利点ですが、PLC側には対応マスタ、デバイス記述、データ割付、設定復元、障害時の表示方針が必要になります。WERMAのeSIGN IO-Link機能説明書は特定製品のセグメントや効果設定を示しますが、その機能を全てのIO-Link表示灯が持つとは限りません。購買では「IO-Link対応」だけで採点せず、必要な表示パターン、診断項目、マスタとの組合せ試験を求めます。既設PLCや制御盤を全面改修してまで通信化する価値があるかは、交換頻度と運用変更の見込みで判断します。
| 接続方式 | 適しやすい状況 | 設計で確認する点 | FAT/SATの焦点 |
|---|---|---|---|
| 個別PLC出力 | 状態数が限られ既存I/Oが使える | 出力点、極性、負荷、共通線 | 全灯・ブザーの個別駆動 |
| 接点・中継リレー | 盤側の絶縁や接点分離が必要 | 接点容量、配線、故障時の状態 | 接点断線、再投入 |
| IO-Link | 設定変更・診断を活用する | マスタ、IODD、割付、復旧 | 通信断、設定復元、代替品 |
設置環境:IP等級、視認性、取付方法を現場で確認する
IEC 60529はエンクロージャによる保護等級、いわゆるIP Codeの分類を扱います。表示灯のIP表記は、採用する型番と取付姿勢、パッキン、ケーブル引込、ブザー部、組立状態で成立条件を確認します。たとえば「シリーズにIP等級がある」ことと、現地の洗浄液・高圧洗浄・切削油に耐えることは同じではありません。メーカーの取扱説明書で対象環境と施工条件を読み、必要なら保護カバーや設置位置の変更を検討します。熱、振動、日光、粉じん、薬液なども一括して「工場環境」と呼ばず、使用場所ごとに記録します。
灯の高さと向きは、設備脇の作業者、通路上のリーダー、搬送車の運転者が見られるかで決めます。機械の扉を開けると灯が隠れる、クレーンや配管で遮られる、隣のラインと重なって見えるなど、図面だけでは分からない要因があります。サンプル機を仮固定して日中・夜勤の照度で確認し、明るすぎて疲れる場合は調整可能性も評価します。複数設備を並べるときは同じ色の灯の取り違えを防ぐため、設備番号の表示、配置間隔、視線方向を揃えます。灯を見て次に行くべき設備を間違えないことが選定条件です。
ブザーを付ける場合は、工場の背景騒音、耳栓や保護具、隣接設備からの音、夜間の騒音制限を確認します。カタログの音圧値だけで「聞こえる」と断定せず、実際の作業位置で試します。短い注意喚起と長い故障呼出しを区別するなら、音の意味を文書化し、音停止操作が原因表示や安全状態を消さないようにします。ブザーは人を呼ぶ手段であり、必ずしも安全警報の要求を満たすものではありません。該当するリスク評価と職場ルールを別途確認します。
配線・施工と保全:型番の互換性を想像で補わない
PATLITEのLRシリーズ操作マニュアルやWERMAのeSIGN機能説明書は、組立、接続、設定、保守を型番単位で確認するための一次資料です。モジュールの順番、使用できる色、ベース部、電源部、ブザー、固定部品、ケーブル引出しは製品構成に依存します。似た外観でも部品を混用できるとは限らず、交換時は採用した構成表とメーカーの適合表を照合します。予備品は「灯を一個」ではなく、故障時に交換する単位、色モジュール、ベース、固定具、コネクタ、ガスケットまで確認します。
盤から表示灯までのケーブルには、電源・信号線の本数、シールド要否、可動部の屈曲、他の動力線との経路、保護管、コネクタの保全性を反映します。設置後に表示が逆になる不具合は、論理の誤りだけでなく配線番号や共通線の取り違えでも起きます。端子台図、I/O表、ケーブル番号、色ごとの出力アドレス、PLCプログラム版、現場ラベルを同じ改版に揃え、FATで一本ずつ確認します。施工現場で配線を変更したら、赤ペン修正で終わらせず最終図面に反映してください。
設備メーカーが標準で組み込む灯を変更する場合、既存PLCの出力容量、保証条件、盤内回路への影響を確認します。工場側が後付けした表示灯は、設備メーカーのアラームと状態定義がずれることがあるため、両者の責任分界を明記します。現場の交換手順には、電源を切る条件、交換部品の確認、復旧後の全色・ブザー試験、保全記録を入れます。設備停止が難しいラインでは、交換に必要な停止時間を試作段階で測り、必要なら着脱式構造や予備ユニットを評価します。
状態ロジック:優先順位、点滅、消音、復旧を状態表で定める
PLCプログラムでは、複数の要求が同時に真になったときの優先順位を明示します。運転中に材料切れが起き、その直後に安全扉が開いた場合、先の表示が残るのか、緊急度の高い状態へ切り替えるのかを状態表で決めます。ブザーを停止した後も灯の異常状態は残すのか、故障が解消しても確認操作まで履歴を保持するのか、停電復帰後にどの状態から再開するのかも必要です。「PLCが自動でやる」では試験できません。状態遷移、タイマー、保持条件、リセット権限を明文化します。
異常を知らせる灯と設備を動かす命令は別です。遠隔HMIがアラームを消しても現場に問題が残る場合、表示灯まで消してよいか検討します。ネットワーク上のアンドンや稼働監視システムへ状態を渡す場合は、表示灯の点灯条件と上位データのステータスを同じPLC信号に結び付け、矛盾が出たときの診断方法を用意します。上位システムが通信断なら、PLCの現場表示は継続し、上位画面には最終受信時刻と不明状態を示すのが一つの設計案です。ただし最終動作は現場の安全・運用要件で決めます。
灯のセルフ診断がある機種でも、物理的に作業者から見えるかは別問題です。月次点検などで全セグメント、ブザー、取付状態、汚れを確認し、故障時にどの設備が表示不能か保全台帳へ記録します。各設備の表示パターンが属人化しないよう、工場共通の状態辞書、個別設備の例外、承認した改版日を管理します。後から状態を増やす場合も、色や点滅を勝手に再利用せず、教育、HMI、表示表、試験記録を同時に更新します。
RFPの要求仕様:比較可能な質問にする
電源断と再起動時の表示は、現場の誤認を防ぐように設計する
表示灯の電源を設備本体と同じ系統から取るか、制御盤の補助電源から取るかで、停電時に何が見えるかが変わります。PLCだけが再起動し灯は給電されたまま、逆に灯だけが消えるという状態も考えられます。設備が安全に停止していても作業者からは「灯が消えたから停止」と見える場合があり、停止原因や再投入の可否は別の情報源で確認できるようにします。電源系統と監視点を盤図に記し、ランプ消灯が「正常」「停止」「電源喪失」のどれを意味するか曖昧にしないでください。
再起動試験では、電源投入直後の短い不定状態、PLCプログラムの初期化、通信マスタの復帰、HMIの起動順序を観察します。灯が一瞬すべて点く、緑が先に点いてから異常へ切り替わる、といった瞬間的な誤表示も現場判断を乱す場合があります。フィルタや点灯遅延を設けるなら、必要な警報まで遅らせないように、リスク評価と状態ごとの優先順位で調整します。出力が固定された故障、ケーブル断線、通信不能時に表示灯がどの状態へ落ちるかは、製品とPLC実装の組合せで確認し、一般論だけで「フェイルセーフ」と呼ばない方が正確です。
設備停止が品質に直結する工程では、表示灯の状態を保全・品質記録に結び付けることもあります。ただし灯の点灯時間と設備の停止時間が同じとは限りません。アラーム確認まで赤を保持する設定なら、停止が解消した後も灯は赤のままです。KPI集計にはPLCの稼働イベントとアラーム履歴を別に記録し、表示灯は現場に行動を促すインターフェースとして扱います。色を見て手入力で停止理由を記録する運用なら、候補を誤解しないようHMIに理由コードを示します。
タイ工場の多言語運用では、表示の意味を翻訳だけに任せない
タイ語、日本語、英語の担当者が同じラインを使う場合、色の意味は共通でも「異常」「待機」「段取り」の訳し方が部署ごとに違うことがあります。状態辞書には状態コード、タイ語の作業者向け説明、英語の設備図面用語、日本語の本社報告名を対応付け、翻訳ではなく行動を揃えます。例えば「材料待ち」と表示されたとき、材料を運ぶのか、生産計画を確認するのか、担当を呼ぶのかまで定めます。色だけで現場教育を済ませず、実機を使って点灯パターンと最初の行動を練習します。
夜勤や応援要員は設備の例外状態を経験する機会が少ないため、初期教育に通常運転だけでなく複数アラームの同時発生、消音操作、復旧後の確認を含めます。盤扉の裏やHMIに貼る早見表は最新版管理をし、古い色ルールが残らないようにします。タイ工場で本社がPLCロジックを改修する場合、現地の手順書、HMI文言、教育資料、FAT/SAT記録を同じ変更票で更新します。遠隔からのプログラム変更後に灯の意味だけが変わると、現場が新しいルールを知らないまま稼働してしまいます。
設置位置の検証には現地作業者を参加させます。エンジニアが設備停止中に見る位置と、作業者が材料を運びながら見る位置は違います。多言語の現場では、色や音だけで緊急性を推測させず、HMIの短い行動メッセージと設備番号を併用します。表示灯に小さな文字ラベルを増やしても遠くから読めないため、遠距離で知るべき状態と近距離で確認する詳細を分けるのが有効です。
選定の経済性は、本体価格より変更と保全を含めて評価する
積層表示灯の価格差だけで決めると、あとからPLC出力点追加、制御盤スペース、ケーブル増設、現場停止、予備部品の在庫で費用が膨らむことがあります。比較表には初期構成、設置工事、試験、教育、予備品、将来のセグメント変更、保守用ソフトやマスタ、撤去時の交換互換性を含めます。古い機種から交換する場合は、既存の取付穴や配線が使えるか、同じ意味の表示を再現できるかも重要です。安価な互換品が一見同じ色でも、明るさや点滅速度が変われば工場の標準から外れます。
ライフサイクル面では、故障時に一色だけ交換できるか、全体を交換するか、現地で同じ型番を入手できるかを調べます。予備品を保有するなら保管条件と型番の改版を管理し、仕入れた部品を現場へ渡す前に構成を確認します。IO-Link対応品では設定ファイルとIODDの版を保存し、交換後に同じ表示になるか試験します。多線式では配線番号と端子図を正しく引き継ぐことが重要です。どちらも「予備品がある」だけでは復旧できないため、交換作業と復旧試験を手順書に含めます。
事業継続の観点から、重要設備だけを高機能機種にする、共通部品を優先する、設定の複雑さを減らすといった選択があります。一律の最適解はありません。変更の多いラインでは柔軟な設定が価値を持ち、固定状態の単純な設備では直接配線の分かりやすさが価値を持つこともあります。RFPではベンダーに構成全体の費用と保守条件を同じ期間・範囲で提示してもらい、選定理由をあとから現場が説明できる形にします。
選定結果を標準化した後も、製品の終息や部材変更に備え、代替候補を定期的に確認します。代替品を採用する際は、取付寸法や電源が同じというだけで置き換えず、色の見え方、ブザー、PLC信号、設定復元、環境条件を再試験します。変更管理票には対象設備と設置台数、旧品と新品の型番、試験結果、現場教育の要否を残します。表示灯は小さな部品でも、工場の多数の設備に共通化されるほど、変更の影響範囲は大きくなります。
購買のRFPに「三色積層灯、ブザー付き、屋内用」とだけ書くと、ベンダーごとに異なる配線方式、取付方法、環境条件の製品が並びます。機械の状態表、現場写真、設置位置、PLC型番とI/O方式、盤からの距離、供給電源、洗浄・粉じん・振動条件、既存保守品、希望する診断項目を添付します。仕様は必須、条件付き、将来検討に分け、各社に適合・差異・代案を同じ表で回答してもらいます。特定メーカーの機能を必須とする場合は、その理由が運用上必要かを検証します。
見積範囲には灯本体、ベース、取付金具、ケーブル、コネクタ、PLC出力追加、IO-Linkマスタ、設定ソフト、予備品、設置、現場試験、図面改版、教育を含めます。本体だけ安くても制御盤改造が大きければ総費用は逆転します。発注前に、部品の供給期間、現地調達、交換時の設定復元、複数設備への展開単位も聞きます。性能値はメーカー資料の適用条件と一緒に記録し、仕様値を横並びにしても試験条件が違うものは同一と扱いません。規格適合の自己宣言、認証、試験報告のどれを求めるかも分けます。
| RFP項目 | ベンダーに求める回答 | 受入時の確認 |
|---|---|---|
| 状態表示 | 状態表に対する色・点滅・音の対応 | 同時状態と復帰を実演 |
| PLC接続 | 型番別の電源、極性、負荷、端子図 | 全出力の配線と動作 |
| 環境適合 | IP表記の成立条件、温度、洗浄可否 | 取付姿勢と施工を確認 |
| 視認・音 | 設置図、光・音の調整方法 | 実作業位置で確認 |
| 保全 | 交換単位、予備品、設定バックアップ | 故障交換と復旧を実演 |
FATとSAT:灯が光るだけでなく、誤表示を起こさないか試す
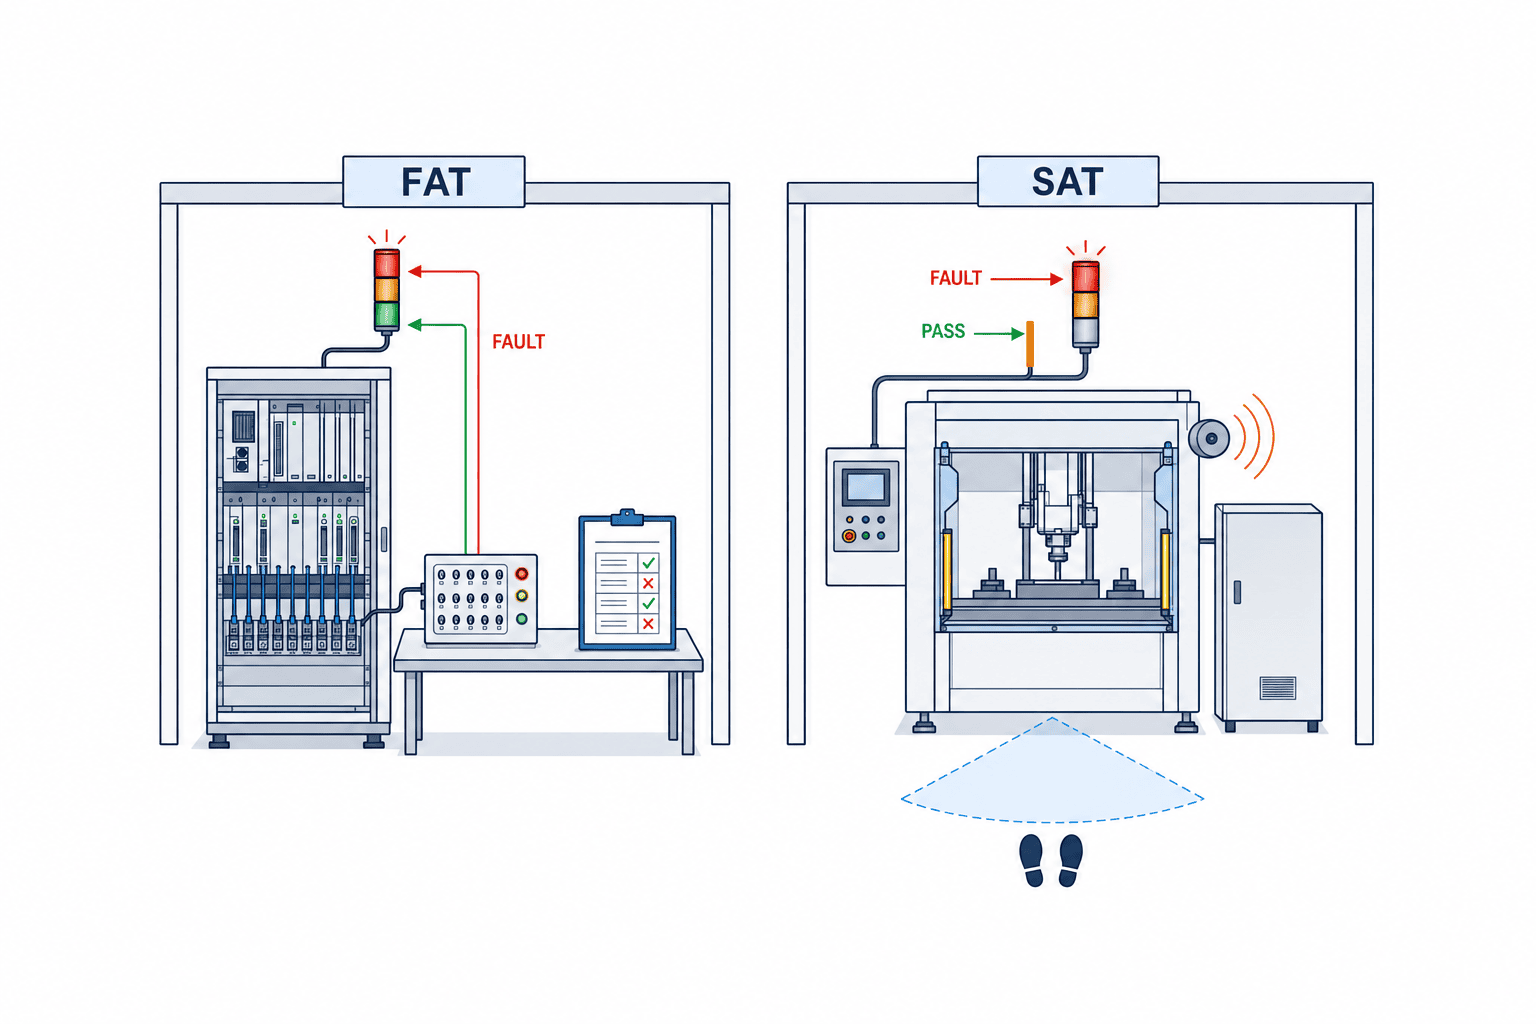
FATではベンダーまたは設備メーカーの環境で、I/O表とPLCプログラムに沿って全セグメント・ブザーを個別に駆動し、状態優先順位を確認します。模擬入力で「運転中+材料切れ」「材料切れ+安全扉開」「通信断」「電源再投入」「出力断線」を作り、予定どおり表示が遷移するか記録します。個別出力方式なら各端子と負荷、IO-Link方式ならマスタの設定、IODD、通信復旧後のパラメータ、代替品交換を含めます。FATの合格は現場で見聞きできることを証明しないため、環境条件の確認はSATで行います。
SATではタイ工場の実設備に取り付け、日中と夜勤の照明、通常操業中の騒音、作業者の位置、扉開閉、清掃方法、通路の視線を確認します。実物のPLC信号を発生させる試験は安全手順に従い、必要なら停止時間を確保します。隣のラインとの取り違え、表示灯の向き、ブザーの聞こえる範囲を現場作業員に確認してもらいます。表示が消える故障を模擬したとき、現場がHMIや巡回で状態を確認できるかも試します。機械安全に関する要求は表示灯試験とは別の検証手順で扱います。
合否基準は「点灯した」だけでなく、入力条件、期待色、点滅、音、応答、ログ、復旧動作を具体化します。例えば赤の異常要求中に緑の運転表示が残らないこと、ブザー消音後も異常表示が維持されること、通信が戻っても旧い警報を勝手に消さないことを確認します。試験条件は設計例であり、採用する設備のリスク評価と作業規程に合わせて確定します。証拠としてI/O表、PLC版、配線図、現場写真、操作ログ、不適合と是正結果を揃えます。未解決の誤表示を残したまま量産稼働へ移行しないため、Go/No-Goの責任者も決めてください。
導入と標準化:一ラインで学んでから横展開する
まず既存設備の色と意味を調べ、同じ工場で赤や黄が異なる目的で使われていないか一覧化します。全設備を一度に改修する必要はありません。新設ラインの一台を対象に、状態辞書、PLC信号、表示灯構成、設置位置、受入試験を整え、現場の反応を確認します。旧設備と新設備で意味が違う間は、移行表示表と教育を用意します。色の一斉変更だけを先に行うと、慣れた作業者が旧ルールで判断するため危険です。拡大前に、混在期間のリスクを評価します。
次に、制御盤設計の標準図面、I/O命名、HMIアラーム文、保全予備品、試験手順を共通化します。産業用コネクタ選定の記事で扱う接続信頼性も、可動設備や交換頻度の高い場所で重要になります。ただし標準化は全設備を同じ灯にすることではありません。食品ラインの洗浄条件、屋外設備の日光、組立ラインの近距離視認では機種が異なっても、状態と行動の意味は揃えられます。現場へ配布する一枚の状態表には、色、点滅、音、担当、最初の安全行動、詳細を確認するHMI画面を記載します。
運用後は「異常を知らせた回数」だけで効果を判断しません。作業者が灯を見て原因を確認できたか、呼出しが担当に届いたか、誤表示や消えない警報がなかったか、交換に時間がかかりすぎていないかを見ます。原因コードと表示状態が食い違ったら、PLC信号、HMI、上位データ、作業者の認識を突き合わせます。表示灯は現場の意思決定を早めるための小さな接点です。点灯パターンを追加するより、不要な警報を減らし、意味を守り続ける方が有効な場合があります。
現場で「灯が間違っている」と報告されたときの切り分け
表示が期待と違うとき、すぐに灯本体を交換する前に、①設備の実状態、②PLC入力、③PLC内部の状態判定、④出力アドレス、⑤端子での信号、⑥灯の発光という順に確認します。現場で「赤が点いた」と言っても、PLCは別の異常コードを保持している可能性があります。反対にPLCは正しい出力を出していても、配線の入れ違い、コネクタの接触不良、モジュールの取付ミスで違う色が見えることもあります。保全記録には発生時刻、設備状態、写真、PLCの信号値、直前の改修、再現条件を残し、単なる「表示灯故障」で終わらせないようにします。
発生が断続的なら、振動、扉の開閉、洗浄直後、温度、特定の運転モードと関連がないか調べます。HMIと灯が違うときは、双方が同じ状態コードを参照しているか、片方だけ過去状態を保持する設定になっていないかを確認します。IO-Link機種ではマスタのポート状態、通信品質、設定版、置換後のパラメータを確認します。多線式なら各出力の電圧と共通線を安全手順に従って測ります。原因を切り分ける前にPLCロジックを変更すると、誤表示の再発条件を隠すことがあります。
故障を見つけた際の暫定運用も決めておきます。表示が信頼できない設備をそのまま使うなら、現場へ周知し、HMI表示や作業者の巡回など代替確認を用意し、修理期限と責任者を定めます。安全に関わる状態を灯だけで把握していたなら、代替手順で足りるかリスク評価をやり直すべきです。交換後は正常運転だけを見て終わらせず、異常、待機、消音、電源再投入、複数状態の優先順位を再試験します。問題が設備個別ではなく同じ型番の複数台に起こっているなら、設置方法や共通プログラムの版を横断して確認します。
設置後の受入記録には、カタログ値の転記だけでなく、実際に誰がどこから表示を読み取れたかを残します。設備正面、材料補給位置、リーダーの巡回通路など、役割ごとの観察点を決め、昼夜それぞれで状態を再現します。隣の設備の灯と重なる位置があれば、カメラ写真だけで判定せず作業者の目線と移動中の見え方を確認します。音についても、通常操業中、換気装置の運転中、保護具を着用した状態など、現実の条件を記録します。試験した場所と条件を残せば、後で設備を移設した際に再試験が必要か判断できます。
受入後にラインレイアウト、設備番号、隣接機械、作業者の動線が変わった場合は、表示灯自体が正常でも視認性や意味の伝わり方が変わります。PLCプログラムの改版、HMIのアラーム文変更、ブザー設定変更も同じです。変更管理では「灯の型番を変えたか」だけを見ず、状態入力、優先順位、出力、取付位置、観察位置を点検します。重大な状態については現場の代表者が表示を見て取る行動まで確認し、図面上の正しさと実際の伝達が一致しているかを継続的に確かめます。
よくある質問:積層表示灯の選定と受入
積層信号灯の色の意味は、全工場で同じにすべきですか?
工場内で意味が矛盾しないよう共通の状態辞書を作ります。ただし色だけで詳細原因を表す必要はありません。IEC 60073とIEC 61310-1の適用範囲や契約で使う版を確認し、機械の安全評価と顧客要求を優先して設備仕様へ落とし込みます。色覚、視認位置、HMIの文言、点滅、音も含めて現場で試してください。
設備の表示灯をPLCに接続するとき、何を確認しますか?
採用型番の電源、PLC出力の方式・極性・容量、共通線、ケーブル、端子図、必要なI/O点数を照合します。IO-Link方式ではマスタ、IODD、データ割付、通信断後の表示と設定復元も確認します。シリーズ名だけを見て配線互換と判断せず、FATで全色・ブザーと同時状態を実動作で試します。
ブザーやIP等級はどう選びますか?
IP等級は型番と取付条件を確認し、洗浄、油、粉じん、屋外など現場の実条件と照合します。IEC 60529の分類だけで薬液耐性や高圧洗浄への適合を推定しないでください。ブザーは通常操業の騒音、保護具、作業位置、夜間制限下で聞こえるか試し、消音後も異常表示を残すかを状態表で決めます。
RFPとFAT/SATでは何を合否基準にしますか?
RFPには状態表、配線・環境・取付・保全条件、追加部品と試験範囲を明記します。FATでPLCロジックと出力、同時状態、通信断、復旧を確認し、SATで実際の視認性、聞こえ方、設備との取り違え、施工状態を確かめます。正常点灯だけでなく、誤った色の同時点灯や無信号時の挙動が期待どおりかを試してください。
まとめ
工場の積層表示灯は、色数や価格から選ぶのではなく、設備状態、作業者の行動、PLC信号、設置環境、保全、受入試験を一つの仕様にまとめて選びます。IECの規格ページは符号化やIP分類の対象を確認する入口とし、採用する型番の仕様はメーカーの現行マニュアルで照合します。状態が重なる場面、通信断、夜勤の視認・聴取まで試すことで、光るだけの灯を、現場が信頼して使える表示へ変えられます。
TOMAS TECHではタイ工場の制御盤、PLC、HMIと現場の表示ルールを確認し、積層表示灯のRFP・FAT/SAT項目整理を支援できます。候補機種の比較前でも、お問い合わせからご相談ください。
参考情報
- IEC 60073:2002 公開案内(表示器・操作器の符号化原則。詳細要求と適用版は本文を確認)
- IEC 61310-1:2007 公開案内(機械の表示・マーキング・作動。詳細要求と適用版は本文を確認)
- IEC 60529 IP Code 公開案内(エンクロージャの保護等級分類)
- PATLITE LR Series Operation Manual(LRシリーズ固有の施工・接続資料)
- WERMA eSIGN IO-Link Functional Description(eSIGN固有の設定資料)
- IO-Link Community: Technology(点対点通信の概要)


