


「この設備は一日何個作れるか」。同じ機械でも製品、金型、段取り、作業者の配置、シフト、保全予定によって答えは変わります。カタログの最高速度をERPに一度入力したままにすると、受注回答や月次計画は現場の実力から離れます。逆に、毎日の実績をそのまま翌日の能力に上書きすると、偶発的な停止と設備本来の能力を混同します。製造業の設備能力マスタ管理システムを導入する目的は、設備ごとの「できること」と、その日時に「使えること」を区別し、計画に使う値を更新できる状態にすることです。
本記事はタイの工場でERP・MES・APSの導入や刷新を検討する生産管理、製造技術、保全、IT、工場長向けです。既存の有限能力計画の記事は、制約を踏まえて仕事をどう並べるかを扱います。ここでは、その計画へ渡す設備能力の定義、責任者、更新イベント、検証を中心にします。また、品目・工程・設備などを横断して整える製造業マスタデータ管理の記事より対象を設備能力に絞ります。アルゴリズムの選択や全社マスタ統制の一般論ではなく、実力値の算定と更新が主題です。
最初に結論:能力は「仕様」「稼働枠」「引当済み」を分ける
設備能力を一つの「日産数」に畳み込むと、値が変わった理由を説明できません。最低でも、設備・工程が処理できる品目や仕様という適格性、品目・金型・条件ごとの標準作業時間、シフトと休業日から決まる利用可能時間、保全・故障・段取りで失う時間、既存の受注に予約された時間を分けます。能力の正本は時間単位で持つ設計が有効な場合が多く、数量への換算は製品ごとのサイクルや取り数を使います。ただし工程の制約が重量、バッチ、ロット数なら、その単位を明示します。
Microsoftの製造リソース資料は、設備や工具などの能力、カレンダー、有限能力、既存の予約を別要素として扱っています。Oracleのワークセンター資源カレンダーも、工場カレンダーのシフトと資源個別の例外を区別します。これらは製品設計の例であり、タイ工場の唯一の正解構成ではありませんが、「能力」と「使える日時」が別物である根拠になります。
最初の導入範囲は、納期回答に影響するボトルネック設備群と、その代表品目に絞ります。現場で能力を測定し、ERPの受注・基準情報、MESの実績、APSの再計画をつなぐ前に、誰がどの値を変更できるかを決めます。更新の承認と版数がなければ、昨日の計画と今日の計画が違う理由を追えません。
設備能力マスタに必要な最小データ
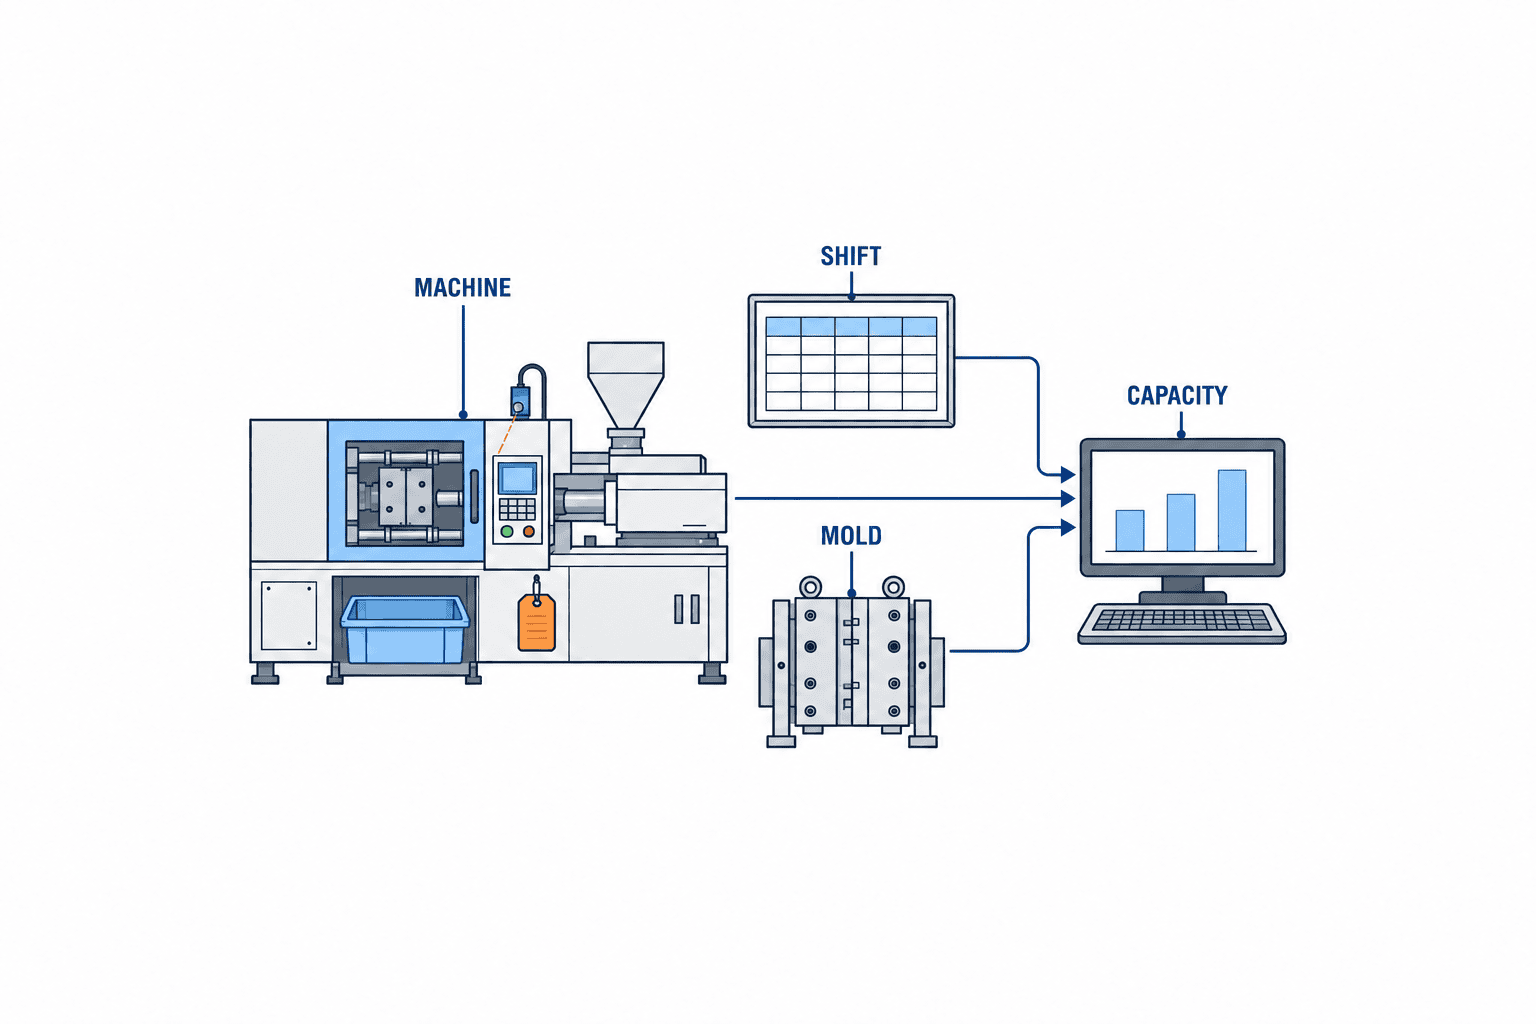
一行を「設備Aは毎時X個」とする表では不足します。最低限のキーは、工場、ワークセンター、設備ID、工程ID、品目または品目群、有効開始・終了日、必要な金型・治具・工具、必要技能、単位です。値には標準段取り時間、標準加工時間、同時処理数または取り数、準備・清掃条件、適格性の制限、測定方法、承認者、版数を持たせます。複数設備を同じ能力群として扱う場合も、グループへの所属期間と個別設備の例外を残します。
カレンダーは別レイヤーです。シフト開始・終了、休憩、休日、臨時稼働、設備個別の停止予定を管理します。能力表の「一時間当たり個数」を夜勤が無い日にも掛けないようにします。工場のタイ現地時刻、日付境界、残業の扱いを決め、ERPやAPSへ時刻を渡す際のタイムゾーンを合わせます。設備の利用可能枠が週ごとに変わるなら、単一の恒久的な稼働率を能力マスタへ埋め込まない方が変更理由を追いやすくなります。
仕様上の可否も数値と同じくらい重要です。例えばプレスの公称トン数が足りても、金型が載らない、材料幅が合わない、品質承認を受けていない設備には割り付けられません。射出成形機では型締め力だけでなく、金型寸法、スクリュー、乾燥、取出し設備、顧客の承認条件が効きます。適格性が失効した設備を「速度が速いから」と候補に戻さないため、承認の有効期間と根拠を持ちます。
標準サイクルと実績サイクルを混同しない
標準サイクルは計画に使う基準です。現場実績はその基準を見直す材料です。実績には稼働、段取り、停止、良品、手直し、廃棄が混ざります。単純な生産数÷勤務時間を標準サイクルへ戻すと、部品待ちや故障を含んだ低い能力を恒久化してしまいます。逆に設備メーカーの公称速度を使うと、治具の供給や品質検査が追いつかないことがあります。代表条件で現物を測り、工程技術と製造が合意した値を版管理します。
品目が多い工場は、品目ごとの全組合せを初日から埋める必要はありません。形状、材料、金型、工程条件が似た品目群に基準を設け、顧客指定や特殊工程は例外として個別に持つ方法があります。ただし品目群の平均値で特急注文の納期を約束する際には、実際の金型と段取り条件を再確認します。品目群へ入れた根拠、例外登録の条件、測定し直す契機を残します。
取り数や並列処理も分母を変えます。射出成形なら一ショットで得られる良品数とキャビティの稼働状態を記録します。金属プレスなら単発と順送、複数列取り、材料送り速度を区別します。バッチ炉なら一回のバッチ量と時間、品目混載の可否が効きます。「一サイクル」を何と数えるかを明記せず、工程横断の平均能力を比べるのは危険です。
シフト、金型、保全で日々の実力値が変わる
同じ設備が稼働可能でも、必要な金型が別設備に取り付けられていれば、その製品を作れません。工具・治具の共有、段取り員の配置、認定された作業者、検査設備の空きも資源制約です。Microsoftのリソース資料は、機械だけでなく工具、人員などを能力の対象とし、工程に必要な能力に合わせて資源を選ぶ仕組みを説明しています。ただし各システムがこれらの二次資源を同じ深さで有限引当できるとは限りません。導入時に実際の挙動を試す必要があります。
保全予定は設備個別のカレンダー例外として入力し、承認された計画停止を利用可能時間から引きます。故障発生時は、故障開始から復旧見込みまでの枠を一時的に無効にし、復旧確定後に実績へ置き換えます。停止が起きたからといって設備の標準サイクルを自動で遅くしません。性能低下が継続し、工程技術が条件を確認した場合にだけ標準値の改訂を検討します。原因が未確定なら「能力値改訂」ではなく「利用可能枠の縮小」として扱う方が、後で戻しやすくなります。
作業者不足によるライン停止も設備故障とは別の事象です。能力マスタに人数を固定値で書くより、必要技能と人員の利用可能枠を別に管理する方が説明しやすい場合があります。多能工の応援や夜勤追加で能力が増えるとき、設備の最大能力を変更せず、資源の配置とカレンダー変更として残します。現場の実行可能性は設備だけで決まりません。
ERP・MES・APSの境界を決める
ERPは受注、品目、工程、原価などの基準情報と、発行された製造指図を扱うことが多いです。MESは着手・完了、設備状態、良品、不良、停止理由など、現場の実績を集めます。APSは能力制約や納期を踏まえた計画・再計画に使われます。ただし製品ごとに機能の重なりがあります。導入時には「ERPなら必ずマスタの正本」「MESなら必ず実績の正本」と決めつけず、対象データ項目ごとに所有者と更新元を記した連携表を作ります。
設備ID、ワークセンター、工程ルート、設備適格性、標準サイクル、稼働カレンダー、故障・保全イベント、能力予約について、それぞれ正本、受信先、更新頻度、確認者を指定します。たとえばERPの工程ルートとMESの設備実績で設備名が異なるなら、変換表と有効期間が必要です。APSが作った仮計画をERPへ確定するまで能力を二重予約しないよう、予約の状態も設計します。ISA-95に基づくOPC UA情報モデルは設備階層や資源の表現を提供しますが、特定ベンダーのデータ項目が自動で一致するわけではありません。
設備能力マスタをMESの画面でもERPの画面でも編集できると、同じ値に二つの正本が生まれます。現場が補正値を提案する権限と、計画基準を承認する権限を分けます。承認後に変更を配信し、配信に失敗したシステムを検知します。障害中に旧値で計画を出した場合、画面に版数と更新日時を示します。単なるAPI接続の有無より、変更の成立条件を契約に書くことが重要です。
停止後の能力再計算:四つの時刻を記録する
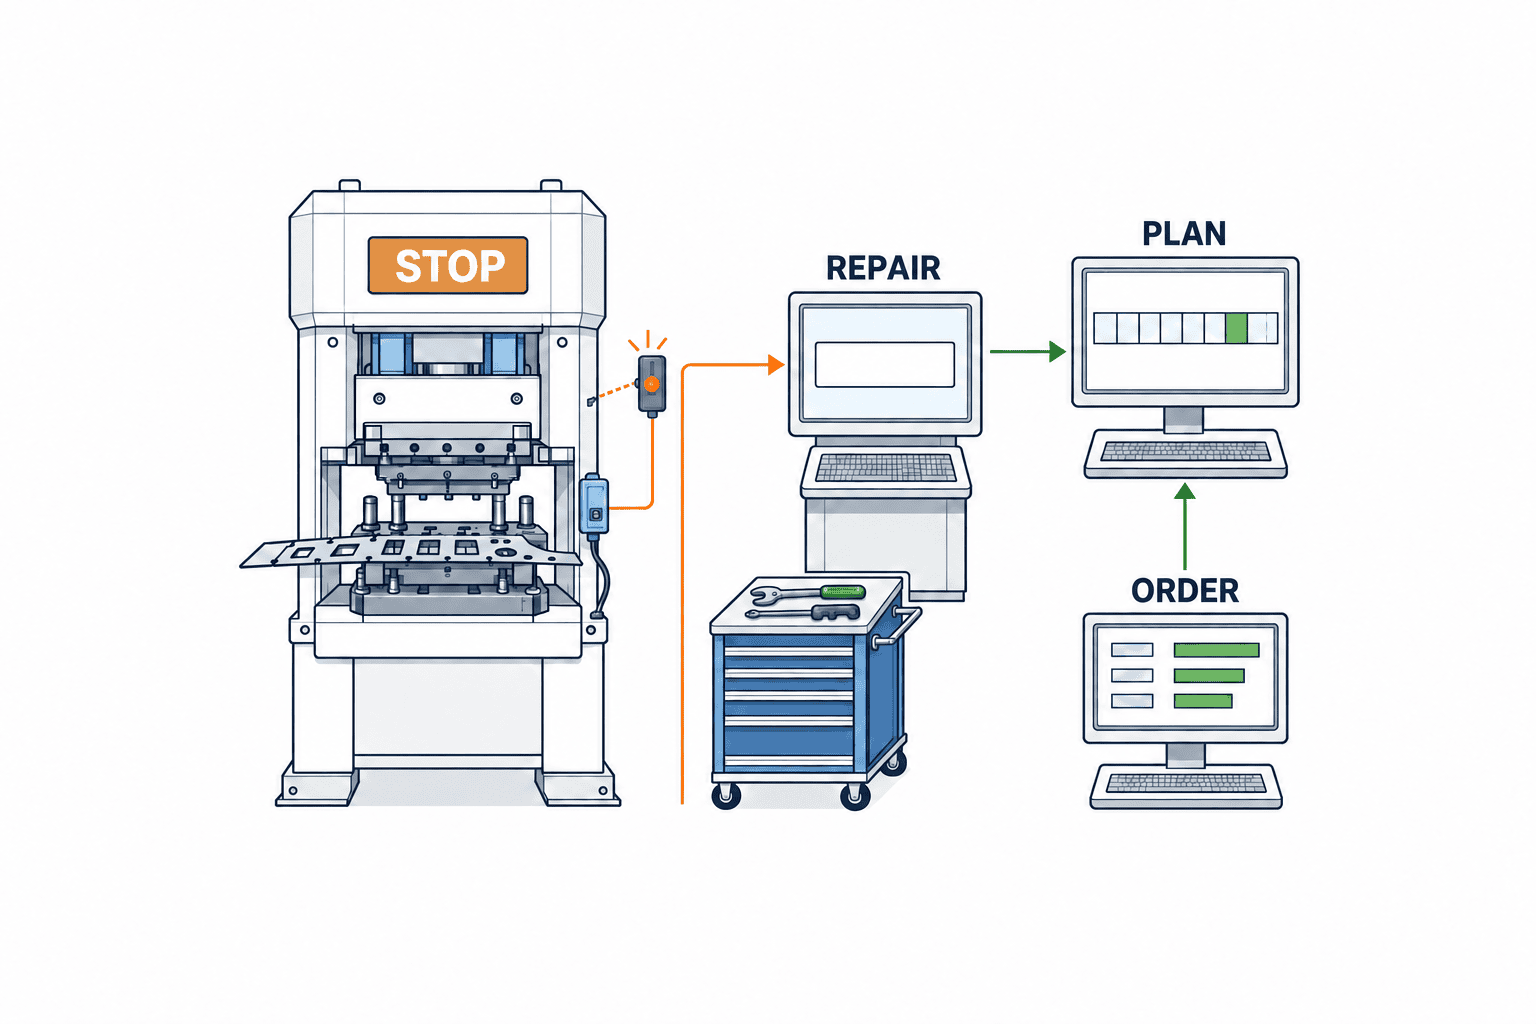
突発停止後に計画を組み直すには、少なくとも停止発生、現場からの報告、復旧見込みの確定、再計画を実行した時刻を区別します。PLCの停止信号だけで「いつ復旧するか」は分かりません。保全担当が見込みを入力するか、過去事例からの参考値を提示し、誰が計画に採用したか記録します。製造指図の着手済み数量、仕掛品、利用可能な代替設備と金型を確認してから再配分します。
再計算では、停止で使えなくなった時間枠、既に作った良品、残作業、段取りのやり直し、材料・工具の制約を反映します。能力の不足が出た場合に、納期を動かす、残業を追加する、代替設備へ振る、外注する等の選択肢を表示します。APSが自動で答えを出しても、顧客承認や品質条件を満たさない代替設備は除外します。Microsoftの有限能力計画文書は既存の能力予約を考慮し、資源の容量不足で日程が後ろへ移る挙動を説明しています。一方、同社のトラブルシュート文書はカレンダーや資源適格性の設定ミスでも「能力不足」に見えることを示しています。現場の停止とマスタ設定の欠落を区別するテストが必要です。
復旧後も、停止終了時刻だけで能力を元に戻さない場合があります。試運転、初品検査、品質解放、金型再調整を経て初めて良品を作れるからです。復旧状態を「機械は動く」「生産可能」「品質承認済み」に分けると、計画へ戻せる時点が明確になります。この区別は自社の運用設計であり、すべてのERPが標準機能で持つとは限りません。
数式より先に決める能力計算の前提
ある日の利用可能時間は、シフトの稼働枠から休憩、承認済み保全停止、設備個別の閉鎖枠を除いて考えます。そこから既に引き当てた作業と必要な段取りを差し引き、対象品目の標準サイクルと取り数で数量へ換算します。これは概念上の算定順で、実装では並列処理、バッチ、重複予約、共有工具の制約を個別に扱う必要があります。単位を分・秒・個・ショットで混ぜないよう、保存単位と表示単位を決めます。
「設備能力=標準サイクルの逆数」だけでは、段取りとカレンダーが抜けます。「実力値=直近のOEE×公称能力」だけでも、OEEの損失をどのカレンダーや標準時間にも既に織り込んだかで二重控除が起こり得ます。OEEは改善指標として有用ですが、計画基準へ入れる前に損失の内訳を点検します。故障・段取り・速度低下・不良をそれぞれどの層で反映するかを一回だけ決めます。
工程が直列なら、ある一工程の能力だけ増やしても全体の納期は改善しないことがあります。後工程の検査や梱包がボトルネックなら、前工程設備の速度だけを改善しても仕掛品が増えます。能力マスタは工程ルートと結び、対象の納期回答に関係する資源を含めます。一方、最初から全設備を詳細に登録して更新不能になるのも避けます。重要な制約資源から測り、運用できる粒度で拡張します。
マスタ変更の承認と履歴をどう残すか
標準サイクルの改訂には、旧値、新値、有効日、対象品目・設備、測定した条件、変更理由、提案者、承認者を記録します。過去に確定した製造実績は新しい標準で書き換えません。将来の計画にどの版を使ったかを追えるようにします。金型改造や工程条件変更で能力が上がった場合は、測定結果と品質承認を添えて有効化します。設備保全で元の性能に戻っただけなら、恒久的な能力改訂ではなく停止・復旧履歴の更新で足りる場合があります。
週次会議では、設備別の計画負荷、稼働枠、実績との差、未反映の停止、標準サイクルの改訂提案を一緒に見ます。差が大きい場合、機械の性能だけでなく、品目分類、段取り回数、材料供給、シフトの実際、品質保留を確認します。現場がマスタに不信を持つのは、値が間違うことだけでなく、値が変わった理由を追えないからです。変更理由が見える運用を先に作ります。
タイ工場と日本本社の間で承認する場合、変更依頼を日本語・タイ語どちらで記録しても、設備ID、工程、単位、数値、日付、承認状態は同じ構造で共有します。本社の月次計画だけ旧版を参照し、タイの現場が新版で日次計画を回す状態を検知できるよう、連携完了と版数を表示します。承認待ちの値を本番計画に混ぜない手順も必要です。
能力値の有効期間を設備変更と結びつける
設備能力は、同じ設備IDでも導入直後、改造後、金型の更新後、検査方法の変更後で異なります。マスタの履歴を上書きして旧値を消すと、過去の納期回答が当時妥当だったか再現できません。能力レコードに有効開始日と終了日を持たせ、見積や計画がどの版を使ったかを残します。設備の能力が向上したときも、最初からすべての品目に適用せず、検証済みの工程・品目群から公開します。設備仕様の変更と顧客品質承認の有効日が違う場合は、両方が揃うまで対象品目への割付を保留します。
現場では、設備番号と機械の実体が一対一でないこともあります。設備を入れ替えたが番号を再利用した、ラインの一部だけ更新した、同じ設備を複数の工程コードで使う、といった場合です。物理資産IDと計画用リソースIDを分ける設計を検討し、対応関係に有効期間を付けます。保全の記録は物理資産へ、工程の適格性や標準時間は計画用リソースへ結ぶと、後で入替の履歴をたどりやすくなります。ただし小規模工場で複雑な番号体系を導入する必要はなく、既存の台帳と工程ルートで同じ機械を一意に識別できるかを先に確認します。
設備を共有する複数ラインでは、同じ時間帯を二重に能力として数えないことが重要です。ラインAの計画にもラインBの計画にも設備一台分を満額で置くと、会社全体の供給能力が過大になります。共通資源として一つの予約枠を使うか、時間帯ごとの専有ルールを作ります。共有する金型、検査機、段取り員にも同じ問題があります。最初のRFPでは「設備能力の合計」と「同時に使える能力」の違いを、実際の工程例でベンダーに示します。
多品種少量の工場で能力をどう測るか
品目ごとの実績数が少ないと、個別の標準サイクルを精密に推定できません。この場合は、工程方法、材料、金型、取り数、要求品質が近い品目を同じ能力群として扱い、ばらつきが大きい品目だけ例外を設けます。群の定義を営業担当の製品名だけで決めず、現場で時間を動かす要因を選びます。材料変更による洗浄が必要か、金型交換の段取りが長いか、初品検査の待ちがあるかで、同じ加工時間でも日産数は変わります。
実測時には、立ち上げ直後の調整中、安定稼働中、停止復旧直後を分けます。標準サイクルにどの状態の時間を含めるかを決め、段取りや初品検査は別の標準時間として持つ方が説明しやすい場合があります。測定した数量、良品数、開始・終了時刻、作業条件、測定者を残し、単一の最速サイクルを標準にしません。製造技術は工程として達成可能な値を、品質は良品の条件を、生産管理は計画の利用方法を確認します。
標準値と実績の差を毎日確認する際、「設備が遅い」の一言で処理せず、原因区分を使います。段取りが長引いた、材料待ち、欠員、短時間停止、品質保留、設備速度低下、指図の割付ミスなどを分けます。差が多くても同じ原因ならマスタ改訂ではなく現場改善が適切かもしれません。差が複数のロットで再現し、設備条件を変えても残るなら、標準時間を再測定する根拠になります。
計画の確からしさを画面に出す
能力値の確からしさには差があります。現物を測定して承認済みの品目と、類似品から暫定的に引いた品目を同じ色で表示すると、納期回答のリスクが見えません。測定済み、暫定、改訂審査中、期限切れという状態を持たせ、納期回答に使える範囲を決めます。未測定の品目が受注されたときは、近似値を無断で確定せず、工程技術の確認待ちにします。必要であれば営業には仮日程であることを明示します。
能力不足の原因表示も具体的にします。設備自体の稼働枠が無い、設備は空いているが金型が使用中、段取り員が不足、品質承認が無い、材料が届かない、のどれかで対処が変わります。能力グラフの赤色だけでは、残業で解決するのか、設備を追加すべきか判断できません。画面から制約となったレコードへ遡れるようにすると、マスタ誤りの発見も早くなります。
再計画のたびに結果が大きく変わる場合、能力マスタの値だけでなく、計画期間、優先順位、凍結期間、既存予約の扱いを確認します。計画変更は現場の段取り替えや材料手配を発生させるため、毎回自動で全指図を入れ替えるのが良いとは限りません。確定済みの直近作業を保護し、影響を受けた範囲だけ再計算する運用も選べます。ここは有限能力計画の設計領域ですが、能力マスタ側で版数と変更イベントを正しく出せなければ、どの方式でも根拠のある再計画になりません。
連携が止まった時の手順もマスタ設計に含める
MESからの停止イベントがERPやAPSへ届かない場合、計画は古い能力のまま残ります。インターフェースには送信時刻、受信時刻、処理結果、再送回数、対象設備とイベントIDを持たせます。障害の検知者、現場への連絡、計画担当による手動補正、復旧後の差分再取り込みを決めます。イベントを二度受信したときに停止時間を二重に差し引かないよう、同一イベントIDの処理を冪等にします。
短時間停止のすべてでAPSを起動すると、計算負荷と計画の揺れが増えることがあります。再計画のトリガーは、停止の長さ、ボトルネックかどうか、直近納期への影響、代替設備の有無で決めます。停止時刻が不明なイベントは保全担当の確認待ちにし、無理に正確な終了時刻を作らないようにします。システム間で「停止中」「復旧見込み」「復旧確定」の状態が揃うまで、画面にデータの鮮度を示します。
障害訓練では、通信断の間に保全予定が追加された場合、復旧後にどの順序で反映するかを試します。古いカレンダーで作られた計画をそのまま確定させず、再計算を必要とする対象を列挙します。手動で変更した値が復旧後の自動連携で上書きされないよう、変更元と優先順位を決めます。現場に必要なのは完璧なリアルタイム性という宣伝文句ではなく、何分前の能力で計画しているかを確認できる仕組みです。
RFPで要求するデータと画面
RFPには、対象設備と工程、能力単位、シフト・例外カレンダー、必要な金型・人員・工具、ERP/MES/APSの役割、停止イベントの受け渡し、再計算の期限、変更承認、監査履歴を明記します。ベンダーの標準画面があるかだけでなく、同じ設備が二つの工程で異なる標準サイクルを持つ例、金型共有で代替機が使えない例、休業日と臨時夜勤が混在する例を実データに近い形で試してもらいます。
画面には設備ごとの適格性、標準サイクルの版数、現在のカレンダー、予定停止、能力予約、実績との差、変更待ちを表示します。生産計画担当は「なぜこの日に能力が足りないか」を追える必要があります。保全担当は「停止を入力するとどの計画が影響を受けるか」を見られるとよいでしょう。権限のない利用者が能力値を直接上書きできないこと、修正依頼は残せることも試します。
ベンダー比較では、初期設定費だけでなく、設備タグの取得、品目・設備対応表の整備、標準時間の測定、マスタ移行、教育、変更時の保守を別行にします。現行データが粗い場合、まず対象ラインの実測と辞書を作る準備フェーズを設けます。予算を抑えるために能力値だけ先に入れても、更新する人とイベントが定義されていなければ短期間で古くなります。

FAT・SATで確認する例外シナリオ
FATでは、設備適格性、カレンダー例外、金型や人員の不足、標準サイクル改訂、二重予約、インターフェース失敗をテストします。入力した変更がどの画面、どの計画版に出るかを確認します。SATでは実機の停止、保全予定、シフト追加、復旧、品質解放と日次計画を突き合わせます。現場が報告した停止時刻とシステムの再計算時刻の差も測り、契約した運用時間内に通知できるかを見ます。
「カレンダーが閉じている」「品目を作れる設備が登録されていない」「金型が未承認」「停止後に復旧見込みが不明」という状態は、単に能力ゼロと表示するだけでは原因が見えません。計画担当がマスタ不備と実際の設備不足を区別できるメッセージが必要です。Microsoftのトラブルシュート資料でも、能力不足エラーの確認項目に資源適格性、カレンダー、容量、計画条件が並びます。見積段階で例外時の表示と対処を決めます。
受入基準は「計算できた」だけでなく、正しい金型・設備を候補にしたか、シフト変更で能力が正しく動くか、停止後に影響指図を漏らさず示せるか、承認前の改訂が使われないか、旧版へ戻せるかを含めます。現場の手計算または既存計画を基準として、代表シナリオの結果を照合します。固定の成功率を外から持ち込まず、自社の納期回答と計画運用に必要な許容差を決めます。
よくある導入失敗
設備の公称速度を実力値にする。 金型、材料、段取り、品質検査、停止枠を反映できません。代表条件で測った標準値を採用し、版管理します。
実績の平均で標準を自動更新する。 部品待ちや故障を恒久的な能力低下として取り込む危険があります。実績は改訂提案の根拠にし、工程技術が原因を確認します。
シフトと設備適格性を設備マスタの一つの数値へ埋め込む。 夜勤の有無や金型制約が変わったときに値の説明ができません。仕様、カレンダー、予約を分離します。
ERP、MES、APSで同じ能力値を直接編集する。 どの版が正しいか分からなくなります。項目ごとの正本、提案者、承認者、配信先を決めます。
故障信号が来たら標準サイクルを変更する。 一時的な停止と恒久的な性能変化は別です。まず利用可能枠を閉じ、復旧後に必要なら標準値を評価します。
計画が組めない原因を全部「能力不足」にする。 カレンダー、工程ルート、適格性、金型不足、単位違いも確認します。原因に応じたエラー表示と検査手順を作ります。
導入前の十の確認質問
- 納期回答に影響する設備・工程・品目群をどこまで含めるか。
- 設備の適格性と能力値は、どの条件・測定で承認するか。
- シフト、休憩、休日、残業、設備別の保全予定をどこで管理するか。
- 金型・治具・作業者・検査設備の制約をどう表すか。
- ERP、MES、APSのどれが設備ID、標準サイクル、カレンダー、停止、予約の正本か。
- 実績差から標準値の改訂を提案する条件と承認者は誰か。
- 突発停止と復旧見込みをいつ誰が入力し、どの計画へ通知するか。
- 代替設備への割付で顧客・品質の承認をどう守るか。
- データ欠落、連携障害、二重予約が起きた場合に何を止め、どう復旧するか。
- FAT/SATで使う代表品目、例外シナリオ、合格基準を誰が決めるか。
管理対象を広げる際は、最初のラインで決めた値の定義をそのままコピーせず、設備方式と制約の違いを確認します。連続ライン、単独機、バッチ設備では能力の単位と予約方法が違います。設備群をまとめるなら、個別設備の停止が群の能力へどう反映されるかを試します。誰も更新しない細かな項目を大量に作るより、納期判断に効く項目を少数から正確に管理する方が実用的です。品質上の理由で代替設備が使えない場合は、計画担当が理由を読める形で適格性を閉じます。
最初の対象範囲を決める会議では、「どの受注回答が外れたか」「どの設備停止で再計画が遅れたか」を具体例として持ち込みます。対象品目の工程ルートをたどり、能力値の誤りなのか、シフトの反映漏れなのか、金型の共有を見落としたのかを分けます。こうして優先度を付けると、マスタ項目の整備が単なる台帳作業で終わらず、納期回答と日々の指図に直結します。
能力マスタの品質指標を決める
登録件数だけを達成指標にすると、使えない値が大量に増えます。対象設備のうち測定済みの割合、直近の工程変更が反映された割合、カレンダー例外の入力遅れ、計画と実績の差の説明率、連携エラーの解消時間を見ます。値の欠落をゼロにすることより、重要な設備で値の根拠と鮮度が見えることを優先します。能力不足の表示が出たとき、担当者が原因を特定し、改善または代替案を判断できたかも運用評価に含めます。
設備能力マスタは月に一度だけ一括更新すれば足りるとは限りません。金型改造や設備移設は事前の承認イベント、シフト変更はカレンダーイベント、突発停止は即時の稼働枠イベント、標準サイクルの改訂は測定と承認を伴うイベントです。それぞれ更新頻度、担当者、反映先が違います。すべてを同じ編集画面と同じ承認手順に押し込むと、緊急停止の反映が遅れるか、標準値の改訂が無審査になります。急ぐ情報と慎重に変える情報を分けて運用します。
現場で「計画の値が違う」と指摘されたら、その場で能力を上書きして終わりにせず、マスタ値、シフト、停止、予約、品目群、単位のどこに差があるかを確認します。計画担当が原因を記録し、工程技術または保全が事実を確認し、必要な層だけ修正する流れにします。修正後は影響を受ける未確定の指図を洗い出し、すでに顧客へ伝えた納期を再確認します。能力マスタの品質は数字そのものだけでなく、誤りを発見して直せる速度にも表れます。
まとめと相談窓口
設備能力マスタの価値は、一枚の「最大能力表」を作ることではありません。設備と工程ができること、シフトで開いている時間、金型・人員・保全の制約、予約済み負荷を分け、変更を追えることです。まずボトルネック工程で実測した標準と現場の停止イベントをつなぎ、受注回答と再計画がどう変わるかを確かめます。これなら有限能力計画のアルゴリズムを入れる前にも、計画の前提を改善できます。
TOMAS TECHはタイ工場のERP・MES連携、設備データの整理、能力マスタとカレンダーの設計、RFPおよび受入条件の整理を支援します。対象設備一覧、代表品目の工程、シフト表、直近の停止・段取り実績、現行の納期回答手順を準備して、お問い合わせからご相談ください。
参考資料
- Microsoft Learn — Operations resources(資源能力、カレンダー、有限能力、予約の構成例)
- Microsoft Learn — Finite capacity planning and scheduling(有限能力と予約の扱い)
- Microsoft Learn — Not enough capacity error resolution(適格性・カレンダー・容量の点検)
- Oracle — Work center resource calendars(工場シフトと資源別例外)
- OPC Foundation — ISA-95 Common Object Model(設備階層・資源の情報表現)
- ISA — ISA-95 standards overview(業務計画と現場運用の資源・工程情報)


