


タイの工場で搬送・押付け・位置決めを電動化するとき、電動シリンダーの選定を「ストロークと最大推力が足りるか」だけで終わらせると、立上げで問題が出やすい。水平と垂直では必要な力が違い、同じ推力でも速度や運転率によって使える範囲が変わる。ロッド先端に横荷重が掛かる機構なら、推力表に余裕があってもガイドが必要になる。本記事は設備仕様を作る担当者に向け、負荷条件を整理する順序、制御・安全の境界、RFPとFAT・SATで確認すべき内容を具体化する。数値例は計算手順を示す仮定であり、特定型式の性能保証ではない。
電動シリンダー選定の前に「何を動かすか」を一枚で定義する
電動シリンダーは、モーターの回転を直線運動へ変換し、ロッドなどでワークを移動または押す装置である。しかし同じ「100 mm動かす」要求でも、治具を水平に送り出す、重い扉を垂直に持ち上げる、製品を一定の力で押し続ける仕事は別物だ。型式を先に選ぶと、後からガイド、ブレーキ、速度、熱、配線の条件が追加され、見積比較が成立しなくなる。
最初の一枚には、ワーク質量、動かす方向、取付姿勢、実ストローク、停止位置、押付けの要否、サイクル、稼働時間、周囲環境、停電時の状態を書き込む。ワークだけではなく、ブラケット、先端治具、可動ケーブル、追従部品の質量も含める。工程図には、伸長端と後退端でワークの重心がどこに来るかを描く。電動シリンダー選定の議論は、この負荷条件表と機構図を共通の入力にすると速い。
特に「位置を決める」と「物に当てて力を加える」は明確に分ける。位置決めの終点を硬いストッパーで受ける設計と、コントローラーの押付け動作で接触を検出する設計では、設定値、衝突リスク、検収試験が変わる。SMCのLEY取扱説明書も、保持のために押す場合は押付け動作を使い、位置決め動作による衝突を避けるよう注意している。これは同シリーズの説明であり、他社製品の共通仕様を示すものではない。出典: SMC LEY取扱説明書
ストロークはワークの移動量だけで決めない
要求ストロークは、ワークが実際に移動する距離に、接近位置、逃げ量、把持や押付けのための余裕、原点復帰の経路を加えて検討する。たとえばワークを100 mm送る工程でも、交換時に先端治具を完全に退避させるなら必要な機械ストロークは100 mmを超える。逆にカタログの最大ストロークを丸ごと使うと、停止誤差や機械干渉を吸収する余地がない。どこを使用範囲とし、どこを機械端とするかを図面上で分ける。
選定表には「有効移動距離」「押付け開始位置」「原点と待機位置」「必要な取付寸法」「障害物までのクリアランス」を別列で持たせる。長ストローク化は本体寸法、たわみ、先端支持、速度、サイクル時間にも影響する。SMCの取扱説明書は、長ストロークで片側固定の水平取付けに支持ブラケットが必要となる場合や、高速時の端部振動が曲げモーメントを生む場合に触れている。仕様書では「選定ストローク」だけでなく、伸長時の支持条件を添える。出典: SMC LEY取扱説明書
位置の要求も「繰返し精度」「絶対位置のずれ」「組付け後のワーク位置」を混ぜない。カタログ上の繰返し位置決め性能が工程全体の完成品寸法を保証するわけではない。治具のたわみ、センサーの検出幅、取付け基準、ワーク個体差を含む工程側の許容差を先に決める。数値を提示するなら、測る位置、負荷、方向、温度、試行回数も指定する。片方向から近づく試験だけでは、反転時の差を見落とすことがある。

水平・垂直・斜め設置で負荷計算を分ける
水平搬送では重力の大部分をガイドや支持面が受け、シリンダー軸方向には加速に必要な力と摩擦・外力がかかる。垂直上昇では質量を持ち上げる力が加速力に重なる。下降では制動と停電時の落下対策が問題になる。斜め設置は軸方向の重力成分とガイドにかかる横成分を分けて扱う。ワーク質量をそのまま「必要推力」と呼ばず、最悪位置と移動方向を記録する。
初期検討の簡易式は、軸方向必要力 ≈ 質量×軸方向加速度+軸方向の重力成分+摩擦・工程外力である。ただし起動時の静止摩擦、ケーブル抵抗、押付け反力、停止時の慣性、機構効率を無視できない。たとえば質量10 kgを垂直に上げる仮定なら重力分は約98 Nとなるが、これだけを定格推力の必要値にしてはならない。加速、摩擦、安全設計、停電時の保持などを別に積み上げる。ここでの10 kgと98 Nは計算例で、製品選定値ではない。
メーカーの許容負荷表は、姿勢、速度、モーター、リード、ストローク、ガイド条件で読み方が変わる。SMC LEYの説明書では、水平最大ワーク負荷の定義に外部ガイドの条件が付く型式があり、垂直時は選定した型式のカタログ値を確認するよう記されている。水平の数値を垂直に転用しない。見積依頼には「ワークをどのガイドが受けるか」を明記して、メーカーに選定根拠を返してもらう。出典: SMC LEY取扱説明書
推力と速度は同じ運転点で照合する
「最大推力300 N」「最高速度500 mm/s」のような別々の最大値を同時に使えると仮定してはいけない。多くの直動システムでは、モーター、リード、電源、加減速、熱の制約が組み合わさる。比較したいのは、実際の負荷・速度・加速度・移動距離・押付け時間を同時に満たす運転点である。候補型式の速度対負荷表や選定ソフトに条件を入力し、型式・設定値・バージョンを記録する。Festoは電動アクチュエータ向けの選定ツールを公開しているが、算出結果も実装条件との照合が必要だ。出典: Festo Sizing Tool
サイクル時間は「距離÷最高速度」だけで決められない。短い移動では加速してすぐ減速するため、最高速度まで到達しないことがある。停止後の振動収束、ワーク把持、押付け保持、センサー確認、PLCの応答も工程時間に入る。FATでは、実ワークと実治具を用いて、通常負荷と最悪負荷の両方でサイクル時間を測る。コントローラー画面の設定速度と、工程のタクトを混同しない。
押付け工程では「移動中の推力」と「接触後に維持する力」を分ける。接触まで高速で移動し、接触直前から低速の押付け動作に切り替える設計なら、切替位置のばらつきとワーク個体差を吸収できるか確認する。SMC LEYの取扱説明書は、押付け速度、力設定、到達判定信号、押付け開始位置の関係を説明しており、同シリーズでは開始位置をワークから一定距離離す注意事項もある。数値を他の型式へ一般化せず、候補機の取扱説明書に従う。出典: SMC LEY取扱説明書
運転率・連続押付け時間・周囲温度を確認する
サイクルが成立しても、長時間運転で熱制限を超える可能性がある。仕様書には1サイクルの移動回数、各移動距離、押付け力、押付け継続時間、待機時間、時間当たりのサイクル数、連続運転時間を記す。短時間だけ最大条件を満たす機種と、同条件を繰り返す機種は同じではない。周囲温度、盤内温度、放熱を妨げるカバーも条件に入れる。
SMC LEYの取扱説明書には、特定型式の押付け力と周囲温度ごとに許容運転率や連続押付け時間が異なる表が載る。したがって「押付け力は範囲内」という判定だけでは十分でない。対象型式の表で、実際の押付け時間と休止時間を照合する必要がある。この表の値は型式固有で、電動シリンダー一般の共通上限ではない。出典: SMC LEY取扱説明書
稼働率が変動するラインでは、平均値だけでなく集中運転時間帯を示す。量産立上げ前に将来のタクト短縮を予定しているなら、現在のタクトと将来目標を別の運転点として選定する。余裕を「何%」と一律に決めるより、どの制約にどれだけ余裕があるかを一覧にするほうが正確だ。熱、速度、推力、寿命、位置精度、電源容量は別々に確認する。
ロッド先端の横荷重とモーメントを見逃さない
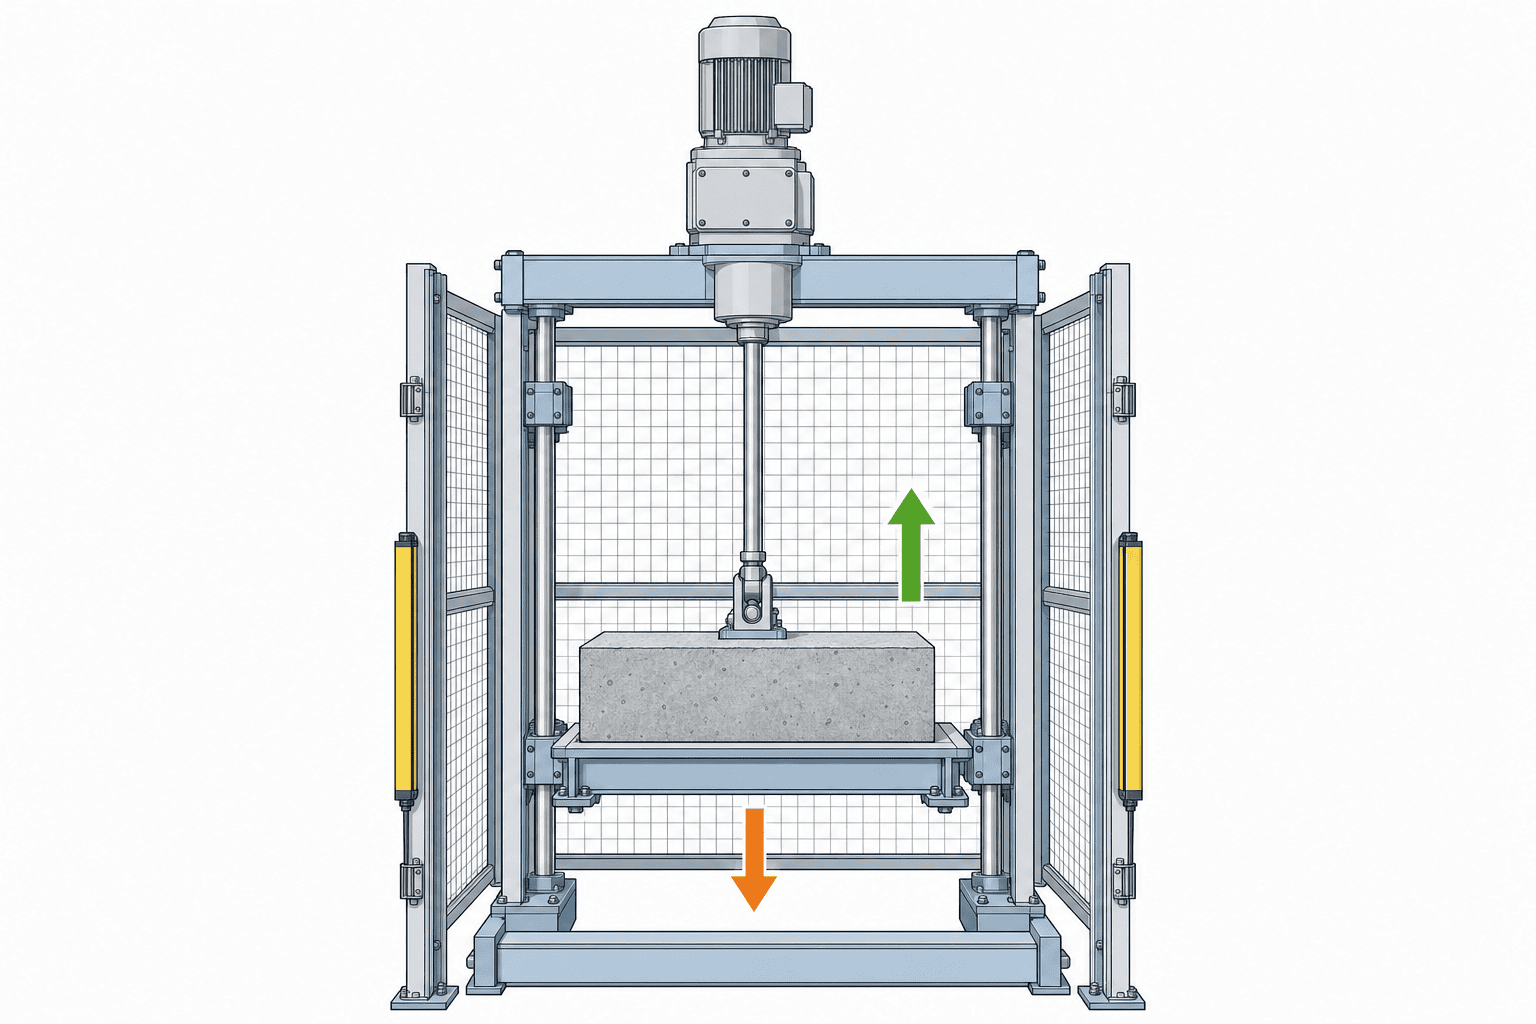
ロッドの軸方向推力が足りても、先端に横方向の力やねじりがかかると、軸受やガイドの寿命を縮める。たとえばワークを片持ちの板に取り付ける、搬送中に治具が偏心する、押付け面が斜めに当たる、外部ガイドが平行に組まれていない場合だ。ワーク重心からロッド中心線までの距離を示し、伸長時・後退時の双方で曲げモーメントを見積もる。図面上で荷重の矢印を描くと見落としが減る。
対策は、ガイドロッド付き型式を使う、外部リニアガイドでワークを支える、接続部に必要な自由度を持たせる、取付け剛性と平行度を管理するなどだ。どれを採るかは機構に依存する。SMCはロッドタイプとガイドロッドタイプを別に示しており、THKの選定資料もガイドに掛かる荷重とモーメントを寿命計算に反映する方法を示している。「ロッドが押せる力」と「ワークを案内できる力」は別の評価項目と考える。出典: SMC LEY/LEYG取扱説明書、出典: THK選定資料
外部ガイドを入れたときも、シリンダーとガイドの取付け誤差で内部に横力を作らないようにする。組立順序、調整方法、許容ずれ、測定基準を設計図書と検収条件に含める。紙面上では負荷が一直線でも、現場で据付け基準面が違えば抵抗が増える。手動で全ストロークを動かせる設計なら、無負荷時の引っ掛かり確認は初期検査に有用である。ただし実機の安全手順とメーカー指定を優先する。
リード・モーター・ガイドの組合せを比較する
電動シリンダーの選定は、モーター出力だけを選ぶ作業ではない。ねじリードが変われば、同じモーター回転数でも移動速度と軸方向に得られる力の関係が変わる。減速機やブレーキの有無も停止と保持に影響する。単純な「高速型」「高推力型」ラベルで比較せず、要求運転点に対する各候補の型式構成を揃えて提示してもらう。
選定表には、メーカー、型式、モーター・コントローラー、リード、ガイド、ストローク、定格・ピーク条件、速度、押付け範囲、繰返し位置決め、電源、通信、ブレーキ、ケーブル、取付寸法を並べる。メーカーの提供情報は製品系列で異なる。たとえばIAIはロッドタイプのシリーズ一覧を公開し、SMCのLEY-Eには製品系列のWebカタログがある。いずれもシリーズ名だけでは最終仕様にならないため、候補の正確な型式と最新版の資料を見積回答に添付してもらう。出典: IAIロッドタイプ一覧、出典: SMC LEY-E Webカタログ
ボールねじ自体の選定、寿命、軸受、バックラッシを詳しく検討する段階では、タイ工場向けボールねじ選定ガイドも参照できる。本記事の焦点は、ねじ単体ではなくロッド形アクチュエータと制御を工程に組み込む判断である。既に機構が決まり、駆動系だけを選ぶ場合も、荷重の向き、ガイド、熱、停電状態を省略してはいけない。
制御方式はPLCとの責任分界から決める
必要な位置の数、移動プロファイル、押付けの有無、品種切替、トレーサビリティ要件によって、適したコントローラーの機能が変わる。単純な二位置移動なら入出力だけで足りる場合もある。一方で製品ごとに位置や力を変えるなら、レシピ番号、設定値の管理、変更権限、実測値の取得方法を決める。通信プロトコル名だけで互換性を判断せず、PLCが送る指令、返ってくる完了・異常・原点状態を信号表にする。
「移動完了」と「押付け力が目標に達した」は同じ信号ではない。SMC LEYの説明書では、押付け動作時のINP信号が力のしきい値に関係し、所定距離内で押付けが完了しない場合には別の状態になる。候補機でも、信号の意味と異常時の遷移を実機で確認する。PLC側でタイムアウトを設け、センサー未検出やワーク欠品時に延々と押し続けない設計にする。出典: SMC LEY取扱説明書
電動シリンダーのモーターと、コンベヤやポンプのインバーター制御は選定目的が異なる。ライン全体の速度調整や多軸同期の議論にはサーボ制御とインバーター制御の違いを参照し、対象軸で何を閉ループ制御する必要があるかを整理する。ここでは名称よりも、工程が要求する位置、速度、力、停止時の振る舞いを先に決める。
停電・非常停止・再起動の状態を設計に含める
垂直軸や押付け工程では、電源を切ったときにワークがどう動くかを必ず検討する。モーターの保持トルクや機械的な自己保持を、安全機能として当然視してはいけない。ブレーキ、機械ストッパー、落下防止、ガード、インターロックを含む装置全体のリスク評価が必要だ。SMCの取扱説明書も、保守時には駆動物の落下や暴走を防ぐ措置を確認し、電源を遮断するよう求めている。出典: SMC LEY取扱説明書
非常停止からの復帰も、単に再通電して動かすだけではない。原点情報が保持されるか、停止位置でワークを把持しているか、押付けが解除されるか、周辺装置が同じ状態かを確認する。安全回路の構成は、個別のアクチュエータ機能表だけで決めず、機械全体の危険源と適用規格に基づいて設計する。RFPには「停電時に保持すること」など抽象的な一文だけでなく、保持対象、姿勢、最大質量、時間、復旧操作、検証方法を記載する。
ケーブルと電源も設備側の条件だ。アクチュエータ、コントローラー、I/O、通信、保護接地、電源の必要容量と経路を図示する。可動ケーブルの曲げ、コネクターの保護、盤内の温度、サージやノイズ、保守時の交換空間を確認する。SMC LEYの取扱説明書には特定構成の電源条件と配線上の注意が載るため、候補型式とコントローラーの組合せで確認する。別製品に同じ電圧を適用しない。出典: SMC LEY取扱説明書
タイ工場の環境と保全体制を仕様に反映する
タイの工場だから特定の型式が必ず適する、という一般化はできない。実際に確認すべきなのは、設置場所の温度、粉じん、オイルミスト、水分、洗浄剤、周辺設備の振動、電源品質、保全員の対応時間である。製品系列の環境仕様と、カバーやシールを付けた実装状態を照合する。高湿度のエリアでも、結露が起こるかどうかは機械停止時や空調の運転状態によるため、現場での条件確認が必要だ。
故障後の復旧時間を短くするには、部品供給と設定バックアップも選定項目になる。現地で入手できる本体、コントローラー、ケーブル、ブレーキ、センサーの型式と納期、交換時の原点再設定、プログラム復旧手順を確認する。英語・タイ語の盤内ラベル、故障コード一覧、保守手順の要否も発注時に決める。これらは製品性能の宣伝文句では測れず、運用設計としてRFPに記載する。
保全点検では、取付けの緩み、異音、温度、グリース、ケーブル、端部の当たり、押付け力の変化など、候補製品の保守マニュアルが指定する項目を採用する。点検周期を一律に決めるのではなく、製品指定、サイクル数、環境、故障影響を合わせて設定する。どの値をPLCや上位システムに記録できるかも、運用したい故障分析から逆算する。
RFPは「数値」「条件」「判定」を一緒に書く
見積依頼書に「ストローク200 mm、推力500 N、速いこと」とだけ書くと、各社は別々の条件で回答し、価格比較が難しい。必要なのは、数値に対する測定条件と合否判定だ。たとえば「実ワークと治具を含む最大可動質量」「垂直上昇時の位置」「移動距離」「要求タクト」「押付け力と保持時間」「一時間当たりの繰返し回数」「周囲温度」を同じ表にする。なお、ここに挙げた200 mmや500 Nは記入例であり、推奨値ではない。
最低限のRFP項目は次のとおりである。
| 項目 | 記載する内容 | 回答で求める根拠 |
|---|---|---|
| ワーク・姿勢 | 最大・最小質量、重心、水平/垂直/斜め、先端治具 | 負荷図、ガイド構成 |
| 動作 | 有効ストローク、位置数、速度、加減速、タクト | 型式別の速度・負荷選定結果 |
| 接触 | 押付け力、接触速度、保持時間、力の判定 | 型式固有の押付け範囲と運転率 |
| 精度 | 測定位置、許容差、負荷、温度、繰返し条件 | 測定方法と受入基準 |
| 安全 | 停電・非常停止・復帰時のワーク状態 | 機械・制御双方の対策図 |
| 接続 | PLC、I/O、通信、電源、ケーブル長 | 信号表、配線図、消費電力 |
| 保全 | 環境、交換部品、設定バックアップ | 推奨点検、現地供給と復旧手順 |
候補メーカーには、適用型式のカタログ版、選定計算の入力値、除外条件を返してもらう。回答に「許容範囲内」とだけある場合は、どの運転点で、どの定格・ピーク値に対して判断したかを確認する。複数の提案を比較する表には、価格と納期だけでなく、装置側が追加するガイド、ブレーキ、制御工数、予備品も載せる。安価な本体が設備全体の低コストを意味するとは限らない。
FATでは机上の選定条件を実ワークで再現する
FAT(出荷前受入試験)は、メーカーのデモではなく、RFPに書いた動作を装置構成で確かめる機会だ。ワーク質量と重心の最大・最小、伸長端の横荷重、押付け対象の寸法ばらつき、連続運転、原点復帰を再現する。試験中に、移動時間、停止位置、接触時のオーバーシュート、異常信号、電源消費、温度変化を記録する。温度試験の時間は実際の運転率を表せるよう設計する。
位置決めの試験では、何回試すか、どこを測るか、どちら向きから近づくかを先に合意する。押付けの試験では、力計などの測定器でワーク側の実力を確認し、コントローラーの設定百分率をそのまま力の実測値と見なさない。SMC LEYの資料でも押付け力には製品固有の精度条件が示される。要求精度が厳しい工程なら、別の力センサーを含めて検討する。出典: SMC LEY取扱説明書
異常試験も重要である。ワーク欠品、ワークの噛み込み、センサー故障、通信断、電源断、非常停止を模擬し、軸と周辺装置が安全に停止するか、どのアラームが残るか、作業員がどう復旧するかを記録する。実機で危険な試験は安全な模擬方法を事前に決める。FATの未解決事項は、担当者と期限を付けてSATへ引き渡す。

SATでは据付け後のズレと運用を確認する
SAT(現地受入試験)では、工場の基礎、取付け面、外部ガイド、電源、PLC、上流・下流装置が加わる。FATで合格した軸も、現場の平行度やワーク供給位置が変われば負荷が変化する。実ワークを使い、複数シフトの代表条件でタクトと停止位置を確認する。測定値はFATと同じ形式で残し、差が出たら機構、制御、環境のどこから来たかを切り分ける。
復旧訓練を検収条件に含めると、量産後の停止時間を減らしやすい。停電からの立上げ、アラーム解除、原点復帰、ワーク取り出し、設定バックアップからの復元を、現地担当者が手順書を使って行う。安全操作は装置のリスク評価と現場規則を優先する。SATの完了条件には、図面・電気図・PLC信号表・設定バックアップ・予備品表・点検表・教育記録の引渡しを含める。
仮の三工程で選定条件を組み立てる
同じロッド形でも、工程が変われば最初に調べる項目の順番が変わる。以下は型式を推奨する例ではなく、仕様書の抜けを見つけるための思考例である。各工程で「わかっていること」「まだ測っていないこと」「メーカーに回答を求めること」を別の列に分ける。未測定値を推定値のまま確定欄へ入れないことが、選定ミスを減らす。
工程A:水平に治具を送り出す。 ワークを外部リニアガイドで支え、電動シリンダーは主に軸方向の駆動を担う。ここでは必要な有効ストローク、往復時間、ガイド摩擦、ケーブルの追従抵抗、伸長端での治具干渉を先に調べる。「水平だから軽い負荷」と決めつけず、治具とワークの重心が伸長端で偏るかを図示する。受入試験では最大質量の治具を付け、前進と後退それぞれの時間、停止位置、動作中の引っ掛かりを測る。ガイドとアクチュエータの平行度も設置時の検査対象にする。
工程B:製品を垂直に持ち上げる。 搬送方向に重力が常に働くため、上昇時の必要力だけでなく下降時の制御と停止状態を設計する。停電中に製品を保持する必要があるか、非常停止後にどこから復旧するか、交換作業中にワークが落下しない機械的措置があるかを決める。メーカーへは最大質量、加減速、ストローク、サイクル、停電時の要求を一式で伝える。FATでは、通常運転に加えて安全な方法で電源断や異常停止を模擬し、SATでは実際の取付け面とガイドを使って再確認する。
工程C:製品を一定条件で押す。 接触位置が製品ごとに変わるなら、接触までの移動と接触後の押付けを分離する。必要な力、許容ばらつき、保持時間、次サイクルまでの休止時間、接触面の硬さを指定し、ワーク側で力をどう測るかを決める。設定値と実際の力を同一視せず、力計を使う受入試験を設計する。押付け時間を長くする変更は熱と運転率にも影響するため、単なるPLCタイマー変更として扱わず、型式の許容条件を再照合する。
この三工程の比較で分かるのは、同じ「ストローク」「推力」の欄を埋めても、選定の根拠は一致しないということだ。工程Aではガイドとタクト、工程Bでは重力と停止時の安全、工程Cでは接触力と運転率が先頭に来る。複数工程に同じ部品を共通化したい場合は、最も厳しい一条件だけを選ぶのではなく、三つの運転点をすべて候補の許容範囲に重ねる。共通化が保守や在庫に役立つ場合でも、装置の安全と性能を下げる理由にはできない。
仕様変更を受けたときに再計算する範囲
量産準備中にワーク重量、治具形状、タクト、押付け時間、取付姿勢が変わることは珍しくない。一つの変更でも、推力だけでなく、速度、加速、モーメント、熱、停電時の挙動、ケーブル経路に影響が及ぶ。変更票には変更前後の値、理由、承認者、再検証した項目を残す。FAT合格後の変更はSATで試せば十分とせず、影響が大きいものは工場内で再試験してから出荷する。PLC設定のバックアップと図面の版を合わせれば、保守時に「現物と資料が違う」問題も減らせる。
変更票の判定は「軸が動いたから合格」で終わらせない。たとえば治具を交換して質量が増えた場合、同じストロークでも加速時の必要力、停止時の慣性、ガイドに掛かるモーメント、押付け時の位置ずれを再計算する。タクトを短縮した場合は最高速度だけを上げるのではなく、加減速区間、押付け時間、休止時間、温度の推移を一緒に見直す。ワークの寸法変更なら、押付け開始位置や接触面の傾きが変わらないかを確かめる。変更内容ごとに影響を受ける列を選定表で色分けし、未確認の列が残っている限り量産条件を確定しない。
検収記録には、設定ファイル名だけでなく、型式、コントローラーの版、主要パラメータ、試験したワーク、測定器、測定日、試験者を残す。数値が合格範囲に入った場合も、何回測って最悪値がいくつだったかを保存する。これにより、半年後に同じ軸が遅くなったとき、初期状態との比較ができる。量産中の不具合を調べる際も、もとの選定条件が分かれば「機械の摩耗」「設定変更」「ワーク変更」を切り分けやすい。記録の形式は現場が維持できる簡潔なものにし、図面番号と試験票番号を結び付ける。
発注者と設備メーカーの境界も変更管理に含める。発注者がワーク質量やタクトを変更した場合、メーカーは選定条件の再確認と必要な追加試験を提示する。メーカーが型式やコントローラーを代替する場合、発注者は同等性の説明だけでなく、影響を受ける信号、安全、保全手順の更新を受け取る。変更後の承認者と適用日を明確にすれば、試作機と量産機で異なる設定が混在することを防ぎやすい。
電動シリンダー選定でよくある質問
最大推力が必要力を超えれば選定できますか?
できない。推力と速度を同じ運転点で確認し、姿勢、加速度、横荷重、運転率、温度、寿命、安全時の保持を別々に評価する。押付け工程なら移動時と接触後の条件を分ける。最大値だけを並べた比較表は、候補の一次選別には使えても、発注承認には不足する。
水平用に選んだ電動シリンダーを垂直にできますか?
型式の垂直負荷表、落下対策、ブレーキ、速度、ガイドを再評価したうえで判断する。水平時の許容質量をそのまま移すことはできない。電源断と非常停止でワークがどうなるかも設計対象である。変更承認には、メーカーの対象型式資料と装置全体の安全検証を添える。
押付け力はコントローラーの設定値だけで保証できますか?
設定値とワークに伝わる実際の力は同じではない。型式固有の押付け範囲、速度、温度、運転率、機構の摩擦とたわみを確認し、必要なら外部の力計で測る。工程側の許容差が厳しければ、力センサーや機械側の補正を含む設計にする。FATとSATでは測定条件を固定して比較する。
ロッド先端に治具を直付けしてよいですか?
治具の重心と接触反力が軸中心からずれる場合は、横荷重やモーメントが発生する。対象型式の許容値と寿命計算を確認し、必要なら外部ガイドやガイドロッド付き型式を採用する。先端を支える構造にした後も、組付け誤差が横力を増やさないか確認する。
電動シリンダーの見積で何を比較すべきですか?
本体価格だけでなく、コントローラー、ガイド、ブレーキ、ケーブル、取付け部材、PLC実装、立上げ、予備品、保守を含む設備側の総額を見る。同時に、候補が要求運転点を満たす根拠、環境条件、現地供給、故障復旧方法を比較する。初期価格だけでは運用時の停止リスクを表せない。
まとめ
電動シリンダー選定は、ストロークと最大推力の照合から始めるのではなく、ワーク・姿勢・力と速度の同時条件・運転率・横荷重・制御・安全を一つの工程仕様へ落とすことから始まる。RFPには測定条件と判定方法を添え、FATで実ワークの動作を、SATで現地の据付けと復旧操作を確認する。メーカーの選定表は型式固有の条件で読み、計算例を製品保証へ置き換えない。
タイ工場で搬送軸や押付け軸の仕様がまだ固まっていない段階でも、負荷図とタクト表があれば選定の論点を整理できる。外部ガイド、PLC信号、安全、FAT・SATの項目まで含めた検討はTOMAS TECHへのお問い合わせから相談できる。


