


圧縮空気の音響カメラ選定で失敗しやすいのは、仕様表の検知距離だけで購入を決め、工場の騒音、配管への接近性、修理後の確認方法を後から考えることです。本記事では、タイの製造拠点で見積依頼を出す担当者に向け、調査条件の整理からPoC、FAT/SAT、保全への引き継ぎまでを具体化します。
漏れ対策全体の優先順位と再発防止は圧縮空気漏れ対策の実務ガイドで整理しています。この記事では音響カメラの調達と受入判定を扱います。
1. 購入・レンタル・委託の意思決定に必要な現場評価
タイの工場で圧縮空気漏れ検知用の音響カメラや超音波検知器を導入する際、購入・レンタル・外部委託(サービス利用)のいずれが最適かは、単なる初期コストやカタログ性能ではなく、現場の運用実態・人的リソース・保守体制・教育・維持費用など多面的な評価が不可欠です。以下、意思決定に必要な主要項目と現場で記録すべき内容、具体的な比較方法を整理します。
巡回頻度・現場アクセス
漏れ対策を継続するため、当社は計画的な巡回点検を勧めます。省エネ効果を比較するときは、修理前後の負荷条件を揃えて流量・電力を評価します(DOE UMP Chapter 22)。自社保有やレンタルなら点検頻度と範囲を現場都合に合わせやすく、外部委託ではサービス会社のスケジュールや契約条件を確認します。
また、自社スタッフによる点検は立入許可や安全教育の手続きが簡素化される利点があります。委託の場合は、毎回の入構・安全講習が必要となり、現場負担が増加します。
担当人員・修理体制
自社保有やレンタルの場合、現場担当者が漏れ検知業務を兼務することが多く、装置の操作性や教育コスト、スキル維持が重要です。音響カメラやアコースティックイメージャーは、周波数帯の選択や騒音環境下での操作、距離設定など一定の知識が求められます(FLIR公式ガイダンス)。委託の場合、専門技術者が点検を実施するため教育負担は軽減されますが、検知後の修理対応や現場での指示伝達体制は自社で整備が必要です。
教育・維持・修理コスト
自社保有時は初期教育や担当者交代時の再教育、ファームウェア更新、定期点検、故障時の修理費用が発生します。特に高温多湿や粉塵環境では装置の故障リスクも考慮が必要です。レンタルはメンテナンスや修理がサービスに含まれることが多いですが、長期利用では累積コストが購入と大差なくなる場合もあります。外部委託は装置管理や教育コストは不要ですが、点検頻度や範囲に制約が出やすく、継続的な改善活動につなげるには限界があります。
比較・記録すべき現場項目
意思決定のためには、以下の観点で現場実績を記録・比較することが有効です。
- 点検頻度・範囲(自社運用時の柔軟性、委託時の対応限界)
- 担当人員数・スキル・教育履歴
- 装置の操作性・携帯性・現場適合性(騒音下での検知精度、重量、バッテリー、モデル別仕様例:Fluke ii900/ii910)
- 修理・更新コスト、対応速度
- 委託サービス内容(点検範囲、報告書の質、緊急対応可否)
- 点検結果の修理・改善反映状況
これらを定量(点検回数、修理件数、教育回数)・定性(操作のしやすさ、報告の分かりやすさ)で記録し、比較表や年次レビューに活用することが推奨されます。
判断例
小規模現場や点検対象が限定的な場合はスポット委託でも十分ですが、複数拠点や大規模工場では自社運用がコスト・柔軟性で有利です。逆に、担当者不足やスキル不足が顕著な場合は、無理な自社運用より専門家委託が現実的です。
2. 音響カメラの検知範囲と限界
音響カメラは圧縮空気漏れの現場可視化に革新をもたらしますが、その特性と限界を正しく理解し、他の計測手法と適切に使い分けることが重要です。
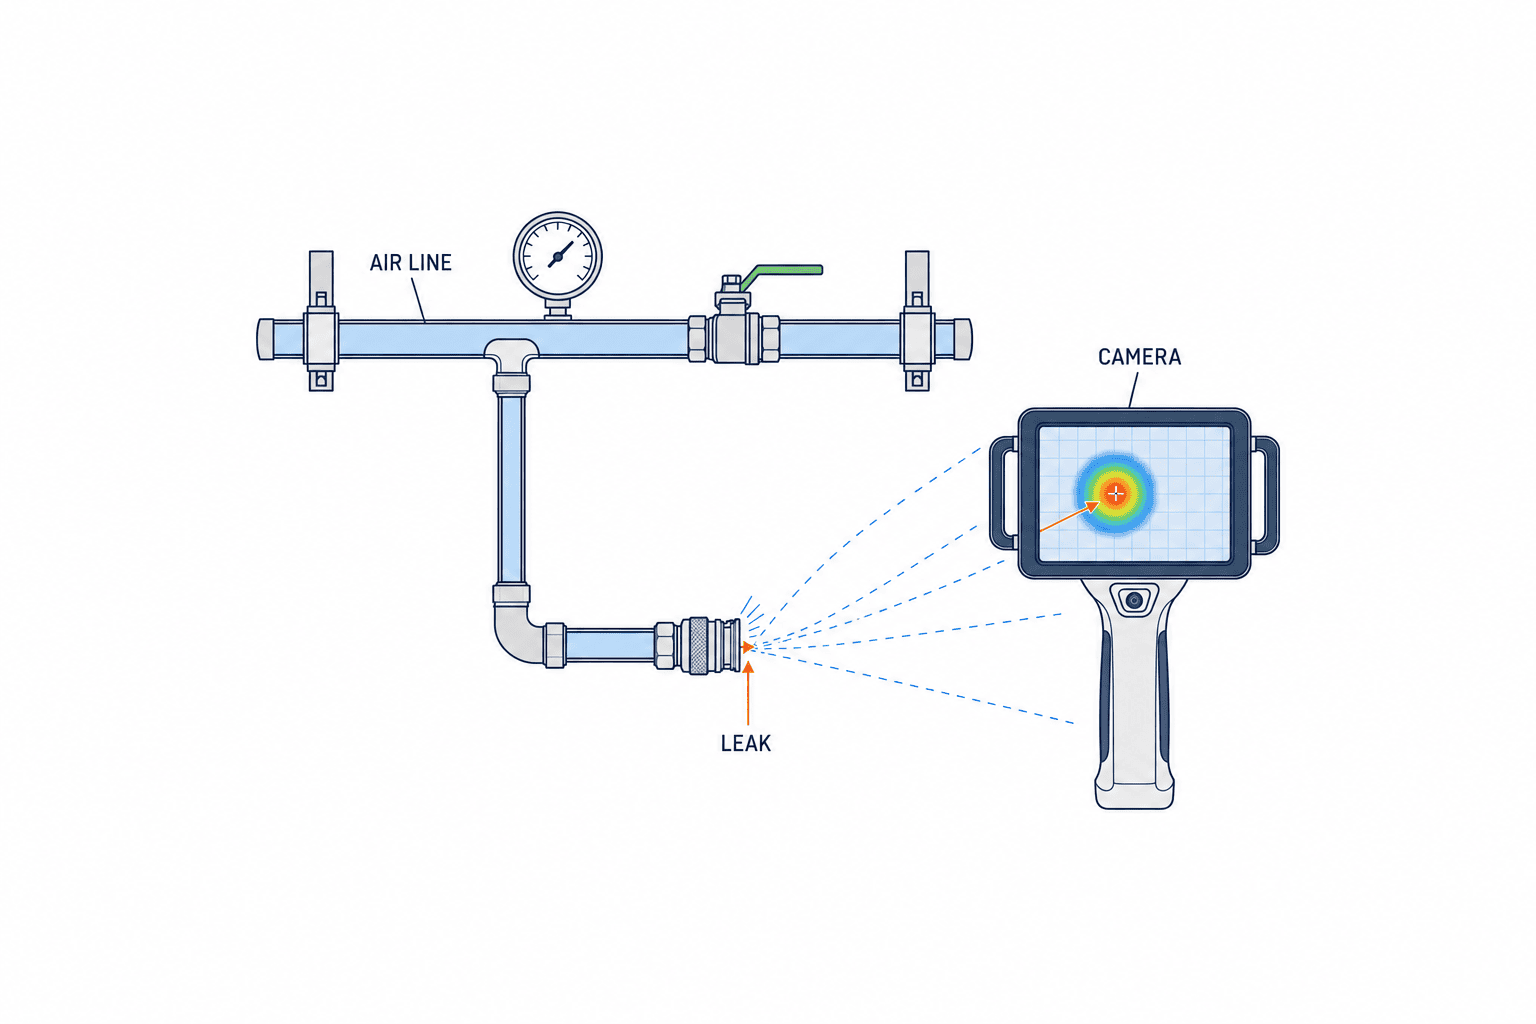
音響カメラで分かること
音響カメラは複数のマイクで音源を推定し、映像に重ねて表示します。FLIRの選定ガイドは、工場騒音と漏れ音の識別に20~30kHz、比較的遠距離の検出に10~30kHzを用途別の目安として挙げています。これはFLIRの見解であり、現場での検知を保証する帯域ではありません。
これにより、複雑な配管や障害物が多い現場でも漏れ箇所を迅速に特定しやすく、画像データとセットで漏れ記録が残せるため、修理計画や報告書作成にも有効です。米国エネルギー省のガイドでも、超音波検知による漏れ箇所の記録・修理履歴管理が推奨されています(DOE Sourcebook)。
音響カメラで分からないこと
音響カメラが直接把握できるのは「音源位置」と「音圧強度」に限られます。実際の漏れ流量(L/minやNm³/hなど)は直接測定できません。FLIRの説明では漏れサイズや費用の推定に距離と運用設定が関わり、FlukeのLeakQも音圧と距離から漏れ規模を推定します。いずれも現場の実測流量そのものではありません(FLIRマニュアル、Flukeマニュアル)。また、反射音や背景騒音による誤検知リスクもあり、検出ホットスポットが必ずしも実漏れとは限りません。遮蔽物越しの音源は、正確な位置特定が困難です。
カタログ上の検出距離や精度は現場環境(騒音、障害物、温湿度等)で大きく変動し、メーカー仕様は理想条件下の参考値である点も注意が必要です(Flukeデータシート)。
流量計との違いと補完
流量計は配管内の流量を計測し、運転条件を揃えた修理前後の評価に役立ちます。ただし設置箇所が限定され、設置工事や複数箇所同時監視が困難です。音響カメラは広範囲を非接触・短時間でスキャンし、漏れ位置の特定に優れますが、流量の直接測定はできません。両者は役割が異なるため、音響カメラで特定後、必要に応じて流量計で詳細測定を行う運用が現実的です。流量計選定の詳細はこちら。
現場記録項目と手順
音響カメラ点検時は、以下を記録することが望ましいです。
- 撮影日時・担当者
- 使用機種・設定周波数帯・感度
- 漏れ箇所画像(音源重畳)、配管系統図上の位置
- 撮影距離、現場騒音状況(dB値、主要騒音源)
- 検出音圧レベル・ホットスポット強度
- 配管材質・形状・遮蔽物有無
- 推定漏れサイズやコスト(推定値であることを明記、設定値も記録)
- 必要に応じ流量計・圧力計の追加測定結果
実施手順は、安全確認と機器設定(周波数・感度・距離)→スキャン→ホットスポット記録→必要に応じ再確認や複数方向撮影→修理リスト化・修理後再点検と進めるのが基本です。
運用上の留意点
音響カメラの有効性は現場環境や設備構造に大きく左右されます。DOEの評価手法でも、漏れ点検のベースラインや修理後再評価には、稼働条件が比較可能な状態での測定や流量・圧力の実測値と組み合わせた評価が求められています(DOE UMP Chapter 22)。音響カメラ単独での漏れ量・コスト推定は必ず現場データと照合し、推定値であることを明記してください。
3. 見積依頼(RFP)前に整理すべき現場条件
圧縮空気漏れ検知用アコースティックイメージャーや超音波カメラの導入を検討する場合、見積依頼(RFP)前に現場条件を正確に把握・整理することが、適切な機器選定や導入後の運用効率向上につながります。特にタイ国内工場の保全・調達担当者は、以下5つの観点で現場情報をまとめておくことが重要です。
1. 配管仕様・圧力・運転時間
これらは当社がRFP前に整理を勧める現場条件です。ISO 11011:2013の公式要約が説明する評価範囲は、圧縮空気の供給・伝送・需要を含むシステム全体です。
記録項目例
- 配管材質・口径・延長
- 圧力帯(通常・最大)
- 運転時間帯
- 設置場所(天井・床・壁沿い等)
2. 距離・遮蔽物
カメラから配管までの距離や間にある遮蔽物(壁・機械・棚等)は、検出精度に大きく影響します。FlukeやFLIR公式資料でも、距離や障害物の有無が重要とされています(Flukeマニュアル、FLIRガイダンス)。
記録項目例
- 検査位置から配管までの距離(m単位)
- 遮蔽物の種類・有無
- 配管高さ
- アクセス性(脚立・リフト等の要否)
3. 音環境
工場のバックグラウンドノイズ(機械音・換気ファン等)は検知性能に影響します。20〜30kHz帯が工場騒音下で有効とされていますが(FLIRガイダンス)、現場ごとに主要騒音源や発生時間帯を記録し、検査予定時間の騒音状況を確認してください。
記録項目例
- 主な騒音源
- 騒音発生時間帯
- 騒音レベル(dB値)
- 周波数帯(分析アプリ等で確認)
4. 修理・停止可能日
漏れ検知後の修理作業には、設備停止日や作業員確保日、安全手順の調整が必要です。DOEでも、修理計画・実施日程の明確化が推奨されています(DOE UMP Chapter 22)。
記録項目例
- 設備停止可能日・時間帯
- 修理作業に必要な人員・資格
- 安全手順・許可証の有無
5. データ運用方針
検知結果の保存形式、漏れ箇所ID、修理履歴との連携は当社が勧める運用設計です。ISO 11011:2013の公式要約はシステム評価結果の文書化と省エネ量の推定を扱いますが、個々の漏れ台帳の項目までは定めていません。
記録項目例
- データ保存形式(JPEG、CSV、PDF等)
- 保存先・管理者
- 保全履歴連携方法(CMMS等)
- 閲覧・共有権限
現場インベントリ表(例)
| 配管系統 | 材質 | 圧力帯 | 距離 | 遮蔽物 | 騒音源 | 騒音時間 | 停止日 | データ運用 |
|---|---|---|---|---|---|---|---|---|
| 1号幹線 | 鉄25A | 0.7MPa | 5m | なし | コンプレッサ | 8-20時 | 第2土曜 | Excel/サーバ |
| 2号枝管 | 樹脂20A | 0.6MPa | 3m | 棚あり | プレス機 | 8-17時 | 第4日曜 | PDF/クラウド |
運用上の注意
現場条件の精緻な把握は、機器選定・導入・運用全ての基盤です。距離や遮蔽物によっては追加機器が必要となる場合もあり、騒音環境を無視した選定は誤検知や検出漏れのリスクを高めます。調査時は必ず現場安全ルールを遵守し、稼働中の配管で危険な操作(継手の緩め等)は絶対に避けてください。
このような事前整理が、最適な機器選定と安全・効率的な運用体制構築の鍵となります。
4. 周波数・距離・騒音・反射の評価と現場記録の実践
圧縮空気漏れ検知におけるアコースティックイメージャの性能は、周波数帯域、検出距離、工場内騒音、反射環境によって大きく左右されます。現場での有効活用には、これらの要素を的確に評価し、再現性ある記録を残す運用が不可欠です。
周波数帯域の選択と現場適用
アコースティックイメージャは主に20kHz以上の超音波領域を用いて漏れ音を検出します。FLIRのガイダンスでは、20–30kHz帯域が多くの工場騒音下で漏れ音の識別に有効とされていますが、これはあくまで一例であり、現場ごとに最適な帯域は異なります。10–30kHzは比較的遠距離検出に適し、より高い周波数は空気中で減衰しやすく、近距離での評価が適します(FLIR公式ガイダンス)。
Fluke ii900(2–52kHz)、ii910(2–100kHz)などは幅広い周波数帯域を持ち、現場状況に応じて柔軟な設定が可能です(Fluke仕様書)。
検出距離・感度と現場ノイズ
低周波は空気中での減衰が少なく遠距離検出に適しますが、工場騒音と重なりやすく誤検出リスクが増します。高周波は近距離での小漏れ検出に適するものの、距離が延びるほど検出が難しくなる場合があります。Fluke公式マニュアルも、現場距離や騒音環境に応じて周波数帯域を選び、最適条件を現場ごとに見極める運用を推奨しています(Flukeマニュアル)。
漏れ量の推定(例:LeakQ)は音圧レベルと距離に基づくため、検出時の距離を必ず記録し、同一条件下での比較や再調査時の精度確保に役立てます。
騒音環境・ノイズフィルタの活用
コンプレッサーや搬送装置などの工場騒音が漏れ検知の妨げとなる場合、20–30kHz帯域での検出が有効とされますが、現場ごとに最適帯域を調整する必要があります(FLIR公式ガイダンス)。Fluke ii900/ii910は周波数帯域の絞り込み機能を装備し、バックグラウンドノイズの影響を低減できます。複数帯域で検査し最もコントラストが高い設定を選択する、設備稼働停止時に追加確認するなどの工夫も有効です。
反射・誤検出対策
工場の壁や機械表面は音波反射の原因となり、偽ホットスポットを生じさせます。Flukeマニュアルでは、平滑面反射による誤検出を防ぐため、異なる角度から再測定し、反射の疑いがある場合は対象物・壁の距離や角度を記録することを推奨しています(Flukeマニュアル)。一方向からのみの観察では誤認リスクが高まるため、最低でも二方向から同一箇所を確認し、反射の影響を排除します。
FOV(視野角)・バッテリー運用
装置の視野角(FOV)は一度にカバーできる範囲を決定します。現場の広さや検査対象エリアに合わせて、仕様書記載のFOVを確認し、最適なスキャン計画を立てることが重要です。バッテリー運用では、公式仕様の連続稼働時間・充電方法を事前に確認し、作業中のバッテリー切れを防ぐため予備バッテリーや充電計画を徹底します。
現場での記録項目例と手順
| 項目 | チェック内容例 | 記録例 |
|---|---|---|
| 周波数帯域 | どの帯域で最適か | 28kHz |
| 検出距離 | 実測距離 | 4.5m |
| 騒音環境 | 騒音レベル・主発生源 | 85dB/コンプレッサー |
| 反射・障害物 | 反射リスク・壁材質・角度 | 金属壁/30度/再測定済 |
| FOV・スキャン範囲 | 一度のカバー範囲・回数 | 120°/3回 |
| バッテリー残量 | 開始・終了時の残量 | 90%→60% |
調査手順は、騒音状況の確認→周波数帯設定→距離測定→複数角度からの観察→記録シート記入→バッテリー残量確認の順で進めます。これにより、現場担当者は精度と効率の両立した漏れ調査を実現できます。
5. 現場調査ルートの再現性と安全運用
圧縮空気漏れ調査の効果と継続性は、再現性ある調査ルート設計と記録体制にかかっています。特にタイの工場では、複雑な配管ネットワークや多様な設備が混在するため、調査点やルートを曖昧にすると漏れの見落としや記録混乱、再調査時の手戻りが発生しやすくなります。
ルート設計とタグ付け
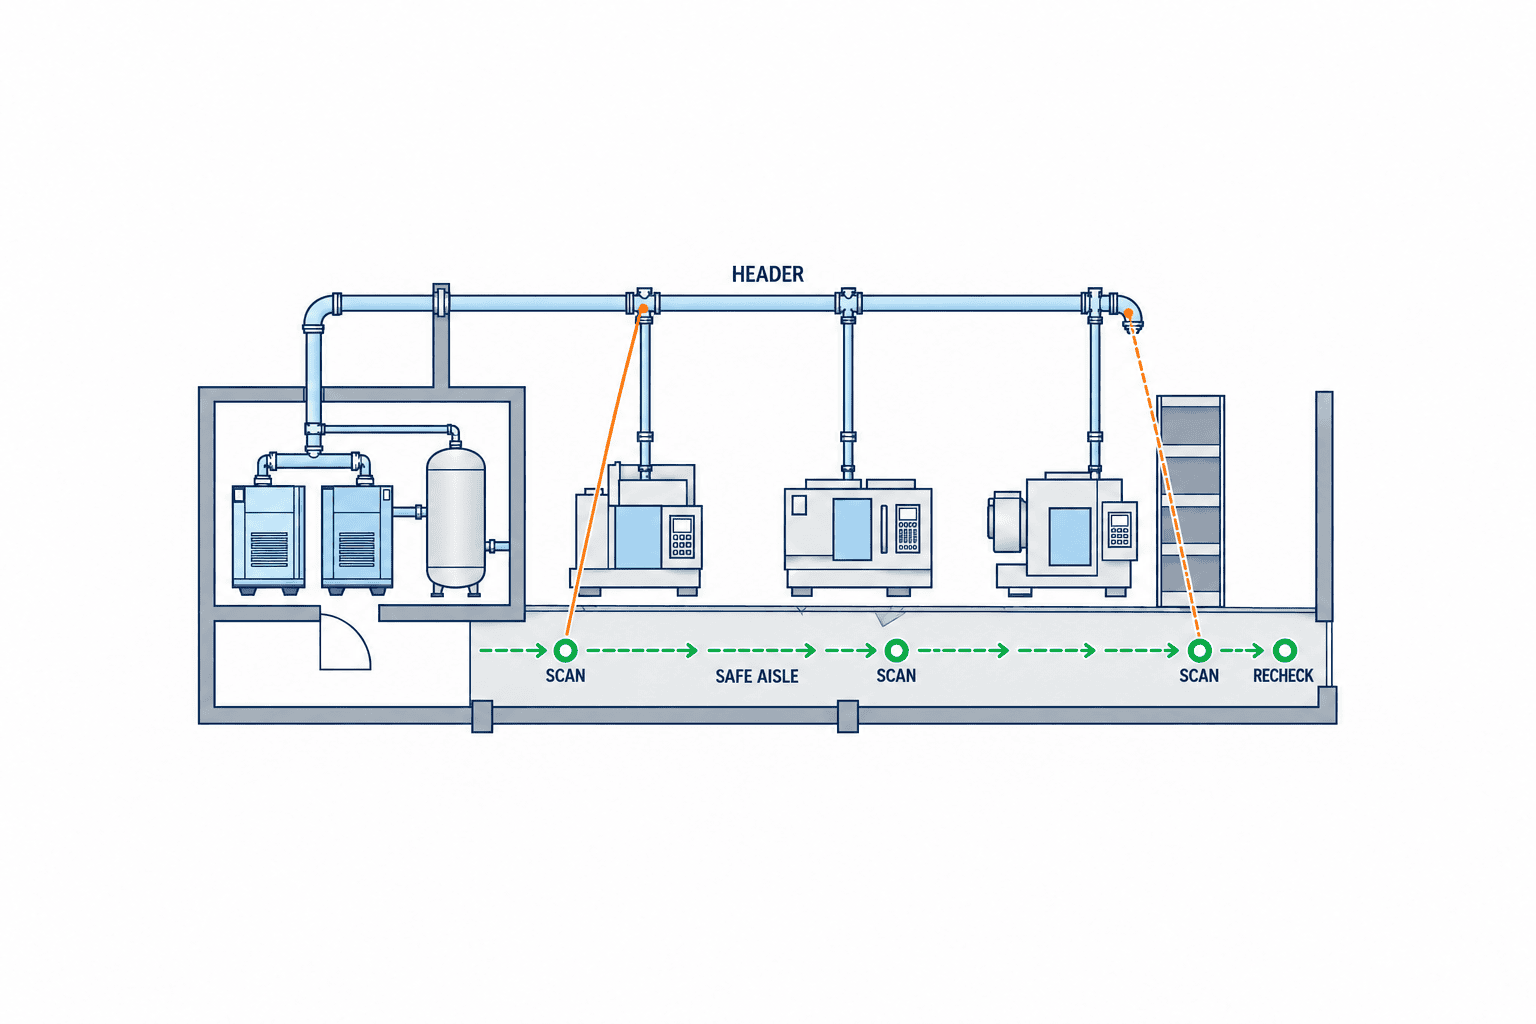
調査ルートは、コンプレッサーやヘッダーから分岐管、各使用点まで空気の流れに沿って網羅的に設計します。フロア図面に配管経路・分岐・バルブ・計器位置を明示し、各ルートや調査点には固有ID(例:H1-B2-P5)を付与、現場には耐久性の高いタグを設置します。これにより、作業者が誰でも同一ルート・同一調査点を確実に特定できます。
記録項目と調査手順
調査時は以下を記録します:
- ルートID・調査点ID
- 調査日時・担当者
- 稼働状態(通常/停止/部分稼働)
- 現場圧力計値
- 検出距離(メジャーまたはレーザー距離計)
- バルブ・フィルター等の有無・状態
- 設定周波数帯域(例:20–30kHz、FLIR公式ガイダンス、Flukeマニュアル参照)
- 漏れ候補の有無・特徴(スクリーンショット、現場写真等)
- 二方向からの再確認結果
測定値や画像の保存は、修理判断と再調査のため当社が勧める実務です。システム全体の省エネ評価は、修理前後の条件を揃えた流量・電力データと組み合わせます(DOE UMP Chapter 22)。
安全な調査運用
調査員は必ず安全な立ち位置を確保し、高所・狭隘部や稼働中機械付近では作業許可を取得、補助者配置や立入制限を徹底します。稼働中の配管や継手を緩めて漏れを発生させることは禁止です。距離測定や機器設置時も、設備の可動域やエア噴出リスクを考慮し、無理な姿勢や手の届かない箇所での作業を避けます。
二方向確認と「候補」「確定修理対象」の区別
音響カメラ調査では、反射や騒音により偽陽性が生じやすいため、必ず異なる角度から再確認し、同一箇所で一貫した反応がある場合のみ「漏れ候補」とします。さらに現場圧力・稼働状態・騒音状況を踏まえ、複数回確認や石鹸水などの追加検証(安全な停止状態でのみ実施)を経て「確定修理対象」と分類します。
運用の再現性確保
調査ルート・調査点情報はフロア図面と連動し、設備改修時は必ずIDやタグを更新、過去記録との対応を維持します。調査・修理履歴を一元管理することで、再発や未修理点の見落としを防止します。
6. 音響カメラRFP記載仕様と現場PoC・提出物
音響カメラ調達のRFP(提案依頼書)には、現場運用に即した必須要件、PoC(現地実証)試験、提出物、IT・サポート体制まで具体的に記載することが重要です。カタログ値や一般的な性能基準だけでなく、現場検証による実効性と安全運用を重視した条件設定が求められます。
必須性能要件の記載
- 周波数帯域・感度:調査対象に適した周波数帯を選択でき、現場騒音下での性能をPoCで示せること。
- 検出距離・画角・解像度:現場PoC試験で実際の設備配置・騒音環境下で代表的な距離から漏れ検出できること(Fluke仕様書)。
- データ記録・出力:漏れ位置画像、音響スペクトル、推定漏洩量・コスト(FLIRマニュアル)をCSVや標準画像形式でエクスポート可能であること。
現地PoC試験条件
- 実機による現場テスト:現場設備・配管の実際の騒音環境下で、既知の漏れ点(許可を得たテスト治具でのみ)を使い検出能力を検証。記録データのエクスポート・解析まで実施(DOE評価手法)。
- テスト項目例:代表的な配管径・材質・距離での検出、誤検出(反射・ノイズ源)有無、データ記録手順の実演、現場担当者による操作体験。
- 合否判定:固定値基準は設けず、「現場PoCで日常運用条件下で既知の漏れを検出・記録できること」を必須とし、現場担当者立会いで合否判断。
オプション・付属品・ITセキュリティ
- オプション例:AIによる自動分類、クラウド連携、CMMS連携API。
- 付属品例:交換バッテリー、専用ケース、現地仕様充電器。
- データ所有権・セキュリティ:記録データのエクスポート機能、データ所有権が購入者に帰属すること。クラウド利用時は保存先・アクセス権限・契約終了時の返還明記。ファームウェア更新や外部接続時の認証・暗号化要件、IT部門審査協力義務も記載。
保守・保証・トレーニング
- 保証・修理体制:タイ国内での修理対応、代替機貸与、保証期間・範囲明記。
- 現地トレーニング・マニュアル:タイ語または英語での操作トレーニング、現地言語マニュアル提供。
提出物・納品物
- 製品仕様書(実測値含む)
- PoC試験報告書(現場検出・記録・エクスポート実証結果)
- 操作・メンテナンスマニュアル
- 保証書・サポート連絡先
- 付属品リスト
RFPサンプル条項(貼付用)
“`
- The proposed acoustic camera shall demonstrate leak localization in the agreed site scenarios and export images and inspection records in an agreed format. Any leak size estimate shall be identified as an estimate.
- Supplier shall conduct an on-site PoC test under normal operation to verify detection capability for representative leak points, with factory maintenance staff present.
- All recorded data remains the property of the purchaser. If cloud services are used, data location and access rights must be specified.
- Warranty, repair, and user training must be available in Thailand, with user manuals in Thai or English.
- Optional features such as AI-based leak classification, cloud integration, and spare batteries should be quoted separately.
- Deliverables include product specification sheet, PoC test report, user manual, warranty certificate, and full list of accessories.
“`
まとめ
RFPには現場PoC重視の性能要件、データ記録・エクスポート、IT・サポート体制、納品物まで具体的に記載し、単なるカタログ比較に終わらない現場適合性の高い選定を目指してください。現場検証と安全運用を両立させる記載内容が、タイ工場での導入成功の鍵となります。
7. PoCで検証すべき陽性・陰性・現場シナリオ
圧縮空気漏れ検知技術のPoC(Proof of Concept)では、現場の安全・運用手順を厳守しつつ、実効性・再現性・誤検知リスクを多角的に評価することが不可欠です。特に、陽性(既知の漏れあり)、陰性(漏れなし)、実際の現場環境という3つのシナリオを組み合わせて検証を行うことで、導入可否の判断精度が大きく向上します。以下、タイ工場でのPoC設計・実施のポイントを具体的に解説します。
陽性シナリオ:管理された既知漏れの再現
陽性シナリオでは、漏れ検知機器が既知漏れを正確に検出・位置特定できるかを評価します。安全・品質管理上、稼働中の配管や継手を操作して漏れを発生させることは厳禁です。必ず、工場保全責任者が承認した専用テスト治具(既知サイズの孔や調整バルブ付き)を設置し、圧縮空気供給ラインに一時的に組み込みます。治具の設置・操作は許可された技術者が安全手順に従って実施し、漏れ発生時の圧力・流量・孔径・検知距離を正確に記録します。
治具の孔径・圧力・試験回数は、工場の保全責任者が安全性と実際の運転条件を踏まえて承認します。承認済み条件で繰り返し試験し、検知の再現性を記録してください。
参照:US DOE Compressed Air Sourcebook
陰性シナリオ:完全密閉治具による負の対照
陰性シナリオでは、漏れのない密閉治具や新品配管セクションを用いて、検知機器が「漏れなし」と正しく判定できるかを確認します。陽性と同条件(圧力・距離・騒音)で測定し、誤検知や偽ホットスポットが出ないか詳細に記録。現場騒音や反射による誤判定傾向を把握し、運用時の注意点を明確にできます。
参考:FLIR Acoustic Imager Guidance
実際の現場シナリオ:多様な配管環境での実地検証
工場現場では、静かなメイン配管から騒音多い生産ライン、分岐・反射の多い複雑な配管まで、さまざまな環境が存在します。PoCでは、以下の代表的な現場シナリオで検知性能を評価してください。
- 静かなヘッダー管:漏れ音が明瞭なため、検知機器の基本性能を確認しやすい。
- 騒音の多い生産ライン:機械音やエアツール音が重なる環境。20–30kHz帯域など工場騒音に強い周波数設定が有効な場合があります(FLIR Acoustic Imager Guidance)。ただし最適帯域は現場ごとに異なります。
- 反射・分岐の多い配管:音波の反射や干渉による誤検知リスクが高く、実際の検知精度や再現性も評価対象です(Fluke ii900/ii910 User Manual)。
各シナリオで検知距離・周波数帯域・騒音レベル・検知位置精度・誤判定有無を詳細に記録し、複数回測定で再現性も確認します。
判定基準とブラインドテスト
PoC判定基準は、保全・調達担当間で事前合意し、主観的評価を避けます。以下の項目を明示し、可能な限りブラインドテスト(検知担当者に漏れ情報を伏せて実施)を導入すると客観性が高まります。
- 漏れ検知の有無(True/False)
- 位置特定の誤差距離
- 誤検知(False Positive)の有無
- 再現性(同条件下での一致率)
判定結果は定性的に「検知成功」「位置特定成功」「誤判定なし」等で記録し、数値的な合格率や閾値は現場実測値に基づき後日判断します。
記録すべき具体項目
PoC時は、以下を必ず記録してください。
- 実施日・担当者
- テスト治具の種類・漏れサイズ・圧力・流量
- 検知機器のモデル・設定周波数帯域
- 検知距離・角度
- 背景騒音レベル(可能ならdB値)
- 検知結果(有無・位置・誤判定)
- 検知画像やデータファイル
これらの記録が、現場導入可否や運用ルール策定の根拠となります。
まとめ
PoCでは、安全最優先で「管理された既知漏れ」「完全密閉対照」「現場環境」の3シナリオを組み合わせ、合意済み判定基準と詳細記録に基づき客観的評価を実施してください。これにより、圧縮空気漏れ検知機器の現場実用性を確実に検証できます。
8. 漏れ量と費用の推定を投資評価へつなぐ
圧縮空気漏れの量やコスト推定は、修繕計画や投資評価(ROI)に不可欠ですが、音響イメージャーによる「1箇所ごとの推定値」は現場データと必ず照合し、過信を避ける必要があります。本セクションでは、推定方法の特徴・限界、システム全体測定との整合性、記録項目、投資評価へのつなげ方を整理します。
FLIR音響カメラの推定方法と注意点
FLIRのSi1-LD取扱資料では、漏れ推定に距離、漏れの種類、費用、比消費電力、稼働率、温度・湿度などの設定を用います。圧力を利用者が入力する設定項目としては挙げていません。表示される漏れ量や費用は推定値であり、距離や設定の影響を受けます。周波数帯についてはFLIRの選定ガイドが20~30kHzを工場騒音との識別、10~30kHzを比較的遠距離の検出に有用な目安として示しています。
Fluke LeakQ推定と現場記録
Fluke ii900/ii910のLeakQは、音圧と距離から0〜10の漏れ規模指標を推定します(Flukeマニュアル)。ただし、背景騒音や距離設定の誤差、反射音の影響を受けやすく、推定値は現場条件で変動します。周波数帯域の仕様(ii900: 2–52kHz、ii910: 2–100kHz)から、全現場での検出性能を保証することはできません(Flukeデータシート)。
現場では写真・位置図、測定距離・周波数帯域・背景騒音、カメラに設定した比消費電力・稼働率、推定漏れ量・費用、測定日・担当者を記録します。配管圧力は別途、現場の運転条件として記録し、カメラへの入力項目と混同しません。
個別推定値とシステム全体測定値の整合性
システム全体の評価において、ISO 11011は供給・伝送・需要を含む評価と省エネ量の推定を扱います。修理前後の比較可能な条件で流量・電力を測る方法はUS DOEの評価手法を参照してください。
流量計の選定・測定方法についてはこちらも参照ください。
個別推定値は修繕優先度や漏れ分布の把握には有用ですが、ROI算出には必ず全体実測値との整合性確認が必要です。
証拠の連鎖(エビデンスチェーン)と投資評価
信頼性の高い投資評価には、以下の証拠の連鎖を記録します。
- 漏れ検出:音響イメージャーで漏れ箇所特定(写真・位置・条件記録)
- 個別推定:カメラの距離・漏れ種別・比消費電力・稼働率などの設定と、推定漏れ量・費用を記録。配管圧力は別途、現場条件として記録
- システム全体測定:修繕前後の流量・消費電力計測(条件明記)
- 比較・整合性確認:個別推定合計と全体実測値の変化を比較し、乖離があれば再検証
- 投資評価入力表作成:根拠データを明示した入力表を作成
投資評価入力表(例)
| 項目 | 数値・記録内容 | 根拠・備考 |
|---|---|---|
| 修繕前流量 | 例:1,200 Nm³/h | 流量計実測値 |
| 修繕後流量 | 例:1,050 Nm³/h | 同上 |
| 個別推定漏れ量合計 | 例:180 Nm³/h | 音響カメラ記録 |
| 比消費電力 | 例:0.12 kWh/Nm³ | コンプレッサー仕様・実測 |
| 年間運転時間 | 例:6,000 h | 稼働記録 |
| 修繕費用 | 例:部品・作業費合計 | 見積書等 |
| 年間省エネ効果 | 例:108,000 kWh | 流量差×比消費電力×運転時間 |
| 年間コスト削減額 | 例:現地電力単価×省エネ効果 |
この108,000 kWh/年は、流量差150 Nm³/hに仮定した比消費電力0.12 kWh/Nm³と6,000時間を掛けた算術例です。圧縮機制御や負荷が変わるため、実際の削減電力量は修繕前後の電力実測で確かめます。
推定値のみでROIを算出せず、実測値・設定根拠・記録画像等を組み合わせて評価してください。
まとめ
漏れ量・費用の推定は、個別推定値とシステム全体実測値を組み合わせ、証拠の連鎖を残すことで、信頼できる投資評価につながります。各測定・推定の根拠を正確に記録し、ダブルカウントや推定値過信を避けてください。
9. ベンダー比較表は価格以外も同じ条件で
圧縮空気漏れ検知用音響イメージャやサービスの選定では、価格だけでなく、現場運用・記録・サポート体制・TCO(総所有コスト)など多角的な比較が不可欠です。タイ工場の現場要件に即したベンダー比較表(マトリクス)の構築・活用ポイントを解説します。
シナリオ検知能力の比較
現場で想定される検知シナリオ(騒音下・遠距離・狭隘部等)ごとに、各機種のカタログスペック(例:検知周波数帯域、推奨距離)と実測対応可否を比較表に記載します。Fluke ii900/ii910の2–52kHz/2–100kHz帯域などは製品仕様であり、現場ノイズや反射の影響を受けるため、現場実用性評価を必須項目としてください(Flukeデータシート)。
誤検知・ホットスポット対策の確認
滑らかな壁面や背景ノイズによる偽ホットスポット発生リスクについて、各機種のアラート機能・フィルタ設定・誤検知記録手順を比較表に明記します。Fluke公式マニュアルにも誤検知リスクが記載されています(Flukeユーザーマニュアル)。
記録・エクスポート機能の標準化
ISO 11011:2013の要約は評価結果の文書化を扱います。以下の漏れ位置、写真、修理履歴などを揃えた比較表は、機種比較と保全への引き継ぎのため当社が勧める形式です。推定漏れ量・費用は距離や設定の影響を受けるため、現場条件で検証します(FLIR取扱資料)。
現場運用・ハンドリング性の評価
機器の重量・バッテリー持続時間・片手操作可否・タイ語UI・短時間習得性、初期設定やメンテナンス難易度、消耗品の現地調達可否など、現場作業を想定した運用性も比較表に明記します。
ローカルサポート・保守体制
タイ国内のサポート体制(現地代理店、タイ語サポート、修理拠点、トレーニング提供等)や修理リードタイム・代替機貸出可否を明確に記載し、運用リスクを可視化します。
総所有コスト(TCO)の明確化
初期費用だけでなく、消耗品・定期校正・ソフトウェア更新・トレーニング費用も含めてTCOを比較表で明示。アウトソーシング(外部委託調査)との比較も併記し、「自社保有」と「外部委託」のTCOを同条件で評価します。
ゲートルールと加重評価の分離
「現地サポートなしは失格」「CSV非対応は不可」など必須条件(ゲートルール)を明示し、それを満たしたベンダー間で加重スコア比較を行います。これにより現場要件を確実に担保できます。
RFP回答標準化のすすめ
RFP発行時は、比較表の項目を必須回答事項として明記し、ベンダーごとの表現差や独自仕様による比較困難を防ぎます。検知シナリオごとの実機デモ・現場検証結果の提出もRFP要件に加えると、実態に即した評価が可能です。
まとめ
ベンダー比較表は、価格やスペックだけでなく、現場運用・記録・サポート・TCOまで網羅的に評価し、標準化したRFP回答を求めることで最適な選定が実現します。多角的な比較表を活用し、タイ工場の圧縮空気漏れ検知効率化と長期保全コスト最適化を目指してください。
10. FAT・SATの受入条件を先に決める
圧縮空気システム用音響イメージャーや関連機器の導入に際し、FAT(Factory Acceptance Test)およびSAT(Site Acceptance Test)は、現場運用の実情や合意事項を反映した受入プロセスとして設計する必要があります。タイの工場保全・調達部門では、導入後のトラブルや責任所在を曖昧にしないため、FAT・SATの判定基準や手順、記録項目を事前に明確化し、関係者間で合意することが不可欠です。
FATとSATの目的と違い
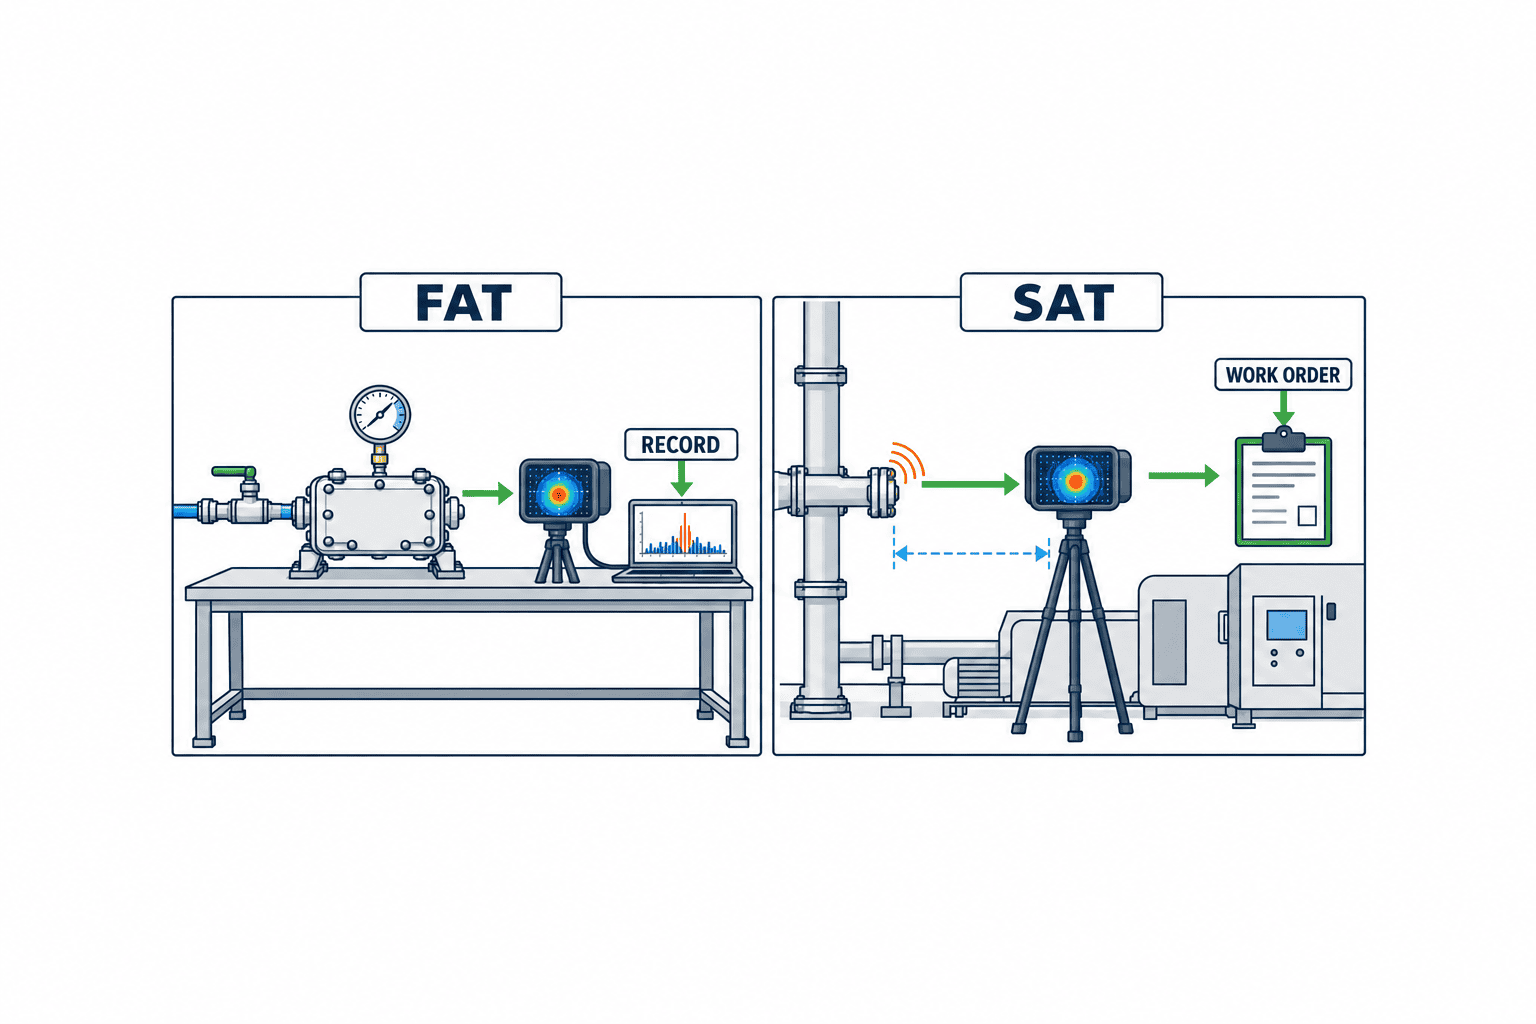
FATは製造元や指定試験場で行う機能・性能確認です。仕様通りの動作、付属品の有無、サンプルデータ取得能力などを、標準治具を用いて検証します。音響イメージャーの場合、代表的な漏れ治具で規定距離・周波数帯域における検知や画像記録、データエクスポートの動作を確認し、個体ごとのシリアル番号や製造ロットを明記した公式レポートを作成します。
SATは実際の設置現場で、現場特有の騒音環境・配管レイアウト・運転条件下で機器が期待通り機能するかを確認する工程です。FATの標準治具試験だけでは現場のノイズや反射、距離条件への適応性は担保できません。SATでは、実配管での検知能力やノイズ分離性能、データ記録・レポート出力の再現性を現場担当者立ち会いで評価し、再検査権やエビデンス提出方法も事前合意します。
合格閾値の画一化ができない理由
音響イメージャーの検知性能や推定値は、現場ごとの背景ノイズ、検知距離、配管材質や反射、機器設定(周波数帯域・感度)に大きく左右されます。たとえばFLIRやFlukeの公式マニュアルが示す検知周波数範囲や推定機能(FLIR公式マニュアル、Fluke ii900/ii910マニュアル)は、カタログ条件下の参考値にすぎません。FLIRでは20–30kHz帯域が工場騒音下で有効とされていますが(FLIR公式ガイダンス)、現場のノイズや運転状況で最適値は変わります。
このため、FAT・SATで「○○dB以上の信号」や「△△L/min以上の推定精度」といった一律基準を設けず、現場ごとに合意した「受入マトリクス」を作成し、判定項目・方法・記録様式を明確化することが現実的です。
受入マトリクスの具体例
| 試験項目 | FAT(工場) | SAT(現場) | 記録・エビデンス |
|---|---|---|---|
| 動作確認 | 標準治具での検知 | 実配管での検知 | 画像・動画・ログファイル |
| 周波数帯域設定 | 推奨設定 | 現場ノイズに合わせ最適化 | 設定画面キャプチャ |
| 距離・感度調整 | 規定距離・感度 | 実設置距離・障害物下で試験 | 距離測定記録・現場写真 |
| データ出力 | サンプルデータ出力 | 実データのエクスポート | 出力ファイル・レポート |
| トレースID管理 | シリアル・試験日記録 | 設置後ID・位置記録 | 検収一覧表・配置図 |
| 再検査権 | 再試験手順明記 | 現場での再検査合意 | 再検査記録・合意書 |
このマトリクスは、現場担当・メーカー・調達部門が事前確認・合意し、各項目ごとに合否判定とエビデンス提出方法を明文化します。たとえばデータ出力では、FATでサンプルデータのCSV出力を確認し、SATでは現場データの同様な出力を検証します。トレースID管理は、後日の不具合時の責任分界や保証対応の根拠となるため、必ず記録します。
受入条件合意と現場手順
FAT・SATの受入条件は、仕様書や契約書だけでなく、現場担当・メーカー技術者間の事前打合せで判定方法や記録様式をすり合わせておくことが重要です。SAT実施時は、以下の流れを推奨します。
- 現場環境調査:騒音、配管、検査範囲を確認しSAT計画を立案。
- 判定マトリクス確認:FAT記録と照合し、SAT項目・方法・基準を再確認。
- 現場試験実施:実運転状態で漏れ検知・データ記録・エクスポートを担当者立会いで実施。
- エビデンス提出・確認:記録画像・データをその場で確認し、受入可否を決定。
- 再検査権行使:不合格時は、合意手順に従い再検査・記録。
このように、FAT・SATの受入条件は現場固有の合意と記録に基づく検証を重視し、トレーサビリティと再現性を担保することが重要です。
11. 検知結果を保全作業と引き継ぎへ
現場での圧縮空気漏れ検知結果は、確実に保全作業へ引き継ぎ、適切な修理・改善に結びつけることが省エネや信頼性向上の鍵です。単なる漏れ特定にとどまらず、発見から修理完了までのワークフローを明確化し、現場での実行力を担保します。
ワークオーダー発行と引き継ぎ
検知後は「候補地点」として記録した情報をもとに、保全担当者が現場で再確認を行います。位置情報(系統図座標・区画名)、検知日時、担当者名、可視・音響画像、日本語・タイ語併記のID番号を残し、伝達ミスを防ぎます。
確認済み漏れ箇所は「タグ付け」し、耐久性のあるタグにID・検知日・対応予定日・担当者名を日本語・タイ語で明記します。タグは現場とデジタル記録をリンクする役割も持ちます。
修理作業の管理
タグ付け漏れ箇所にはワークオーダーシステム上で修理タスクを自動発行します。ワークオーダーには以下を明記します。
- 修理対象ID
- 修理内容(継手増し締め、部品交換等)
- 必要部品・工具リスト
- 作業責任者・期限
- 参考写真・図面
- 修理後の確認方法(再検知有無)
部品・工具リストは作業中断防止のため具体的に記載し、担当者は事前確認を徹底します。
修理後の検証と記録
修理完了後は再度音響カメラや超音波リークディテクターで漏れが止まったことを検証します。検証結果は写真・動画、機器設定値(周波数帯域・距離・感度)、運転状況(圧力・稼働台数)も併せて記録します。US DOEも修理後のチェックと記録が省エネ効果の信頼性担保に不可欠としています(US DOE Sourcebook)。推定kWh削減値は現場条件・設定で変動します。カメラの推定値だけを省エネ実績として残すのではなく、「漏れの有無」と「修理後の再発有無」を確実に記録します。
クローズと継続管理
検証完了後はワークオーダーを「クローズ」とし、修理前後の写真・作業内容・検証結果・担当者・日付を記録、関係者が閲覧できるよう管理します。これにより将来のトラブル時も履歴追跡と再発防止策立案が容易です。
定期ルート点検とベースライン記録は、再発を見つけるため当社が勧める運用です。ISO 11011:2013の要約はシステム全体の評価と結果の文書化を扱いますが、巡回間隔までは指定していません。
多言語対応と教育
タイ現場では日本語・タイ語バイリンガル対応が必須です。ワークオーダー・タグ・記録フォーマット・手順書・教育資料は両言語で作成し、誰でも理解できる状態を維持します。さらに定期訓練を実施し、検知・記録・修理・検証・引き継ぎが現場作業者全員で確実に実践できるようにします。
12. よくある質問
超音波音響カメラの検知距離は?
音響カメラの検知距離は、モデル仕様・現場騒音・漏れ規模・周波数帯域で大きく変動します。たとえばFluke ii900/ii910の周波数帯域はそれぞれ2–52kHzと2–100kHzですが、これは機種仕様であり、現場で検出できる距離は漏れ規模・騒音・障害物で変わります(Fluke公式マニュアル、FLIR公式ガイダンス)。FLIRは比較的遠距離の検出に10–30kHzを挙げていますが、機種と現場条件に合わせて帯域を選びます。現場検査時は、検知距離と騒音成分を考慮し適切な帯域選択が重要です。推定値は距離や設定で変動するため、現場実測値と照合して評価します(FLIRユーザーマニュアル)。
稼働中に漏れ検査できるか?
圧縮空気設備の漏れ検査は、設備稼働中に実施可能です。音響カメラや超音波リークディテクターは非接触で可視化でき、ライン停止不要です。ただし、背景騒音が検知精度に影響するため、騒音源の一時停止や遮蔽、周波数帯域の調整、複数回測定による誤検知防止が必要です。修理作業は必ず設備停止・減圧・安全確認後に行い、稼働中の分解・緩み作業は厳禁です。検査結果は漏れ箇所・推定漏れ量・検査日時・騒音レベル・設定値を記録し、修理計画や省エネ評価に活用します(US DOE Sourcebook)。
音響カメラと流量計の使い分けは?
音響カメラは漏れ箇所の「位置特定」に有効で、広範囲を短時間でスキャンできます。一方、流量計は配管単位での「総流量」や「漏れ量定量評価」に適しています。実務では、音響カメラで漏れ箇所を特定し、流量計やコンプレッサー電力計測でシステム全体の漏れ量や改善効果を定量評価するのが一般的です(US DOE UMP Chapter 22)。音響カメラ単体では推定値が現場条件で変動するため、流量計によるベースライン測定や修理後再測定と併用することで信頼性が高まります。流量計の選定・運用詳細はこちら。
RFP・FAT・SATで記録・確認すべきことは?
RFP段階では、検知周波数帯域、最小検知漏れ量、検出距離、データ記録機能、騒音下性能、メンテナンス性、UIなどを明記し、現場実用性を重視します。FATでは、模擬漏れ治具や標準配管で仕様通りの性能を検証し、検知距離・帯域ごとの精度、データ保存・エクスポート機能を確認します。SATでは、実際の工場環境下で指定漏れ箇所が検出できるか、検査手順・記録方法が運用に適しているかを現場担当立会いで確認します。記録項目は検査日時・場所・設定値・検出画像・騒音レベル・検出距離・推定漏れ量などです。ISO 11011:2013ではシステム全体の評価・文書化・省エネ推定が推奨されています(ISO 11011:2013公式)。
音響カメラの価格・費用対効果評価は?
導入コストや費用対効果は、工場規模、システム構成、漏れ頻度・検査頻度、運用人員スキル等に依存します。費用対効果は、漏れ検知・修理によるエネルギーコスト削減、保全工数削減、突発トラブル・生産停止リスク低減などを総合的に算出します。US DOEガイドでは、漏れ調査で漏れ箇所・漏れ量・推定コストを記録し、修理後再測定で省エネ効果を定量化することが推奨されています(US DOE Sourcebook)。推定値は現場条件で変動するため、現場データ照合が不可欠です。導入初期は複数部門での共有や定期点検への組み込み、教育体制整備も費用対効果向上に寄与します。
13. まとめ
音響カメラは漏れ位置を探す道具です。調達前に配管への安全な接近性、実際の騒音、調査距離、記録方法を整理し、RFPにはその現場で実演すべき条件を明記します。専用治具の陽性・陰性試験と実ラインでのPoCを行い、FATでは機器とデータ出力、SATでは現場での検知と修理指示への引き継ぎを確かめます。表示される漏れ量・費用は推定値として扱い、省エネ効果は比較可能な条件での流量・電力の変化から評価します(US DOE評価手法)。
購入・レンタル・委託の選択や、タイ工場向けのRFP・受入項目の整理段階でも、TOMAS TECHへご相談いただけます。


