


エアブローノズルの選定では、カタログの最大風速や「省エネ率」だけで発注しないことが重要です。切りくずを除去するのか、水滴を飛ばすのか、搬送中のワークを乾燥させるのかで、必要な気流の形と受入基準が違います。ノズル単体の性能に加え、取付距離、角度、供給圧力、吹付時間、飛散物の回収、作業者の位置まで決めて初めて比較できます。本稿はタイの製造現場を想定し、現状測定から候補比較、圧縮空気の費用評価、RFP、FAT・SATまでを発注に使える形で整理します。
エアブローノズル選定を「部品探し」ではなく工程設計として始める
同じ「ブロー」でも、穴の奥の切りくずを排出する仕事、幅広い平板から液滴を追い出す仕事、柔らかい包材の表面を傷つけずに清掃する仕事では、適した吹き方が異なります。最初にワークの材質、寸法、搬送方向、汚れの種類、許容残留量、タクト、連続運転時間を記録します。製品に触れる工程であれば、空気に求める清浄度と異物管理も工程側の要求として明示します。「風が強い」だけでは合否を判定できません。
現状の配管を写真に残し、供給点からレギュレータ、電磁弁、ホース、継手、ノズルまでの系統図を描きます。ブロー開始時の圧力と、実際に空気が流れている間のノズル直前圧力を分けて測ります。コンプレッサ室の圧力表示だけでは、末端の圧力降下を見落とします。米国エネルギー省の圧縮空気資料も、末端で必要な空気品質、量、圧力からシステムを考える立場です。ノズルを替える前に、ブロー自体が必要か、ブラシ、集じん、低圧ブロワなどで目的を達成できるかも確認します。DOEの圧縮空気システム資料は、開放管によるブローを用途によって非効率になり得るものとして挙げています。
成功条件はワークの状態で書く
清掃なら「指定照明と検査方法で対象面に残留切りくずがない」、乾燥なら「次工程に影響する液滴が指定位置に残らない」のように、ワークに起きる結果で書きます。排出した切りくずが隣の製品へ再付着しないこと、液が電装品へ飛ばないことも必要です。作業者による見た目判定だけでは個人差があるため、写真標準、重量差、吸水紙、画像検査など、工程に合う方法を決めます。許容値は製品仕様と後工程から決定し、記事中の一律値を転用しません。
同時に「何を悪化させてはならないか」を書きます。ワークの変形、傷、静電気、騒音、粉じん飛散、エア配管の圧力変動、タクト遅れ、周辺設備への液飛びです。ノズルを一つ替えただけでも噴流が隣の作業域に入る場合があります。合格条件は清掃・乾燥性能と副作用の両方で構成します。
エアブロー ノズル比較の前に測る五つの基準値
比較は同じ工程条件で行います。少なくとも、ワークの処理前後状態、ノズル直前の流動時圧力、供給空気の流量、ブローON時間、作業位置の騒音を基準値として残します。圧力は装置の停止時と稼働時で別に記録し、複数ノズルが同時に動くピークも見ると、単体試験と本番の差を説明しやすくなります。風量計を既設配管に入れられない場合は、測定方法と不確かさを見積書に含めてもらいます。
ブローは「一回当たり何秒」と「一時間当たり何回」の積で使用時間が決まります。ハンドガンの場合は作業者の保持時間を実測し、自動機ならPLCのON信号と供給圧力を同時に記録します。電磁弁の閉遅れや配管に残る空気も見落とせません。無負荷中に吹き続けるラインでは、ノズル形状と同じくらいON/OFF制御が効く場合があります。ただし省エネ効果は、変更前後の稼働条件を揃えて初めて算出できます。
騒音はカタログ値と現場値を分けます。EXAIRのノズル比較資料では、比較表の測定条件として供給圧力80 PSIG(約5.5 bar)、音は約914 mmの位置、力は原則約305 mmの距離が示されています。別メーカーや別型式の値をそのまま並べると、測定距離と圧力の違いが性能差に見えます。現場では人の耳の位置、反射面、他設備が動いた状態も確認します。
| 記録項目 | 同条件比較のために固定するもの | 受入時に残す証跡 |
|---|---|---|
| ワーク結果 | 材質、汚れ、搬送速度、検査方法 | 処理前後の画像・判定記録 |
| 空気条件 | ノズル直前圧力、同時動作本数、空気品質 | 圧力・流量ログ |
| 設置条件 | 距離、角度、高さ、カバー位置 | 寸法入り取付図と現場写真 |
| 運転条件 | ON時間、繰返し数、待機時停止 | PLC信号とサイクル記録 |
| 周辺影響 | 騒音測定位置、飛散経路、作業位置 | 騒音・飛散確認記録 |
ノズル形状をワークと飛ばす物で分ける
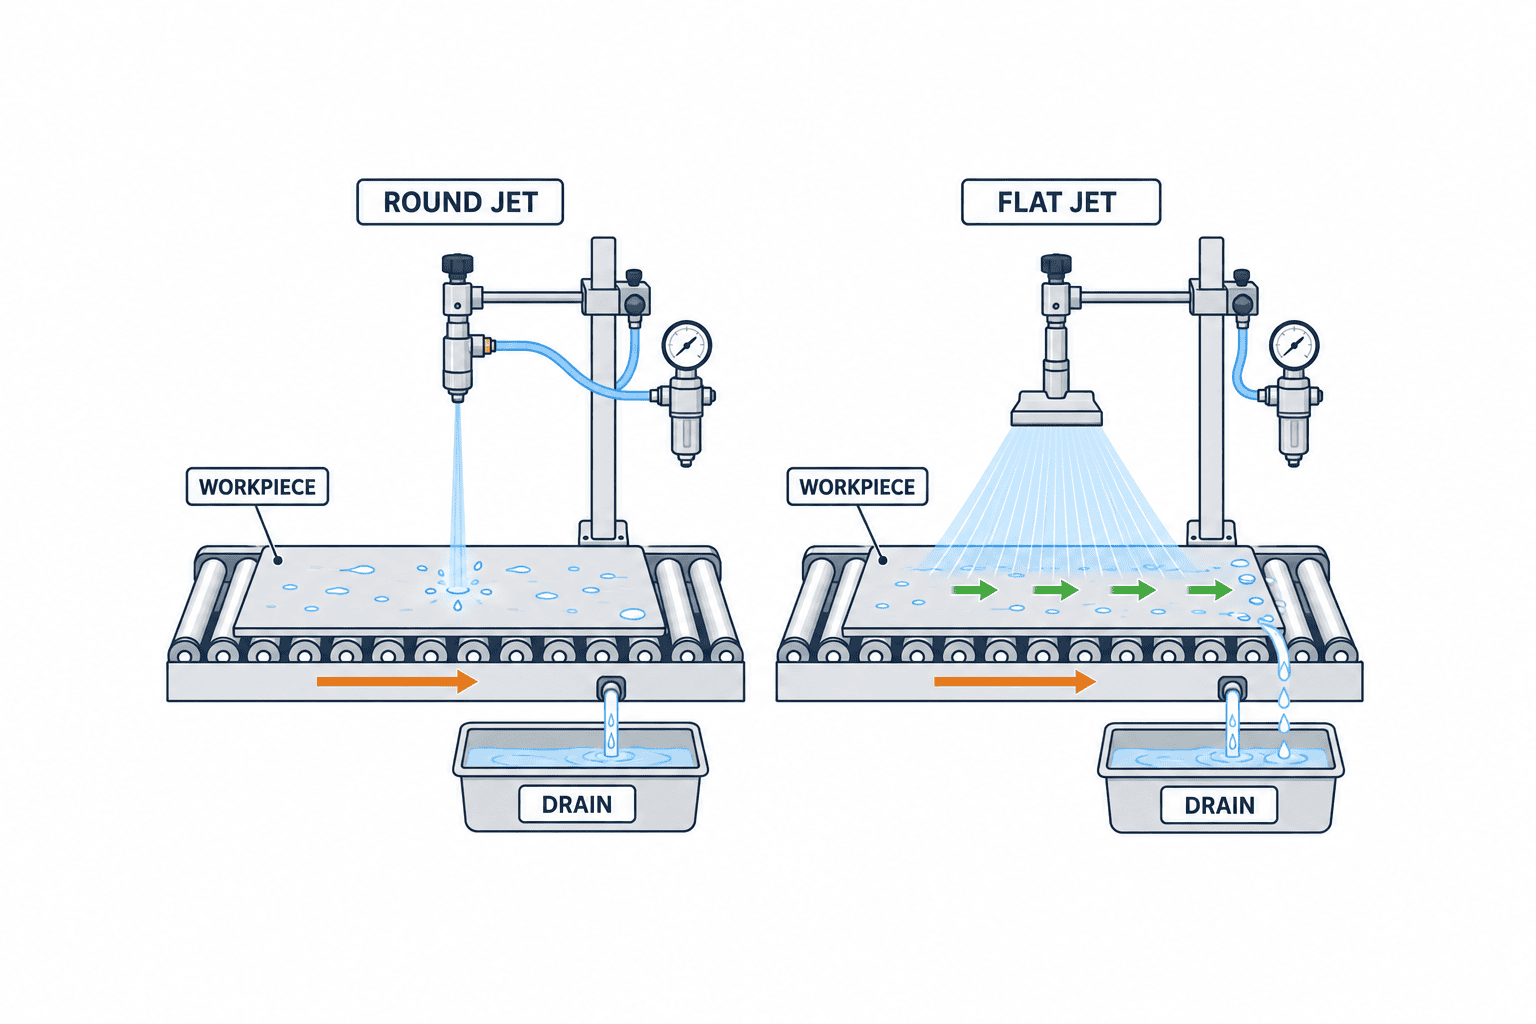
丸形の集中噴流は狭い位置へ力を届けたい場合の候補です。小さな穴や局所の切りくずに向けやすい一方、幅広い面を一つで覆うには走査や複数本が必要になる場合があります。平形の噴流は帯状の対象面に合わせやすいものの、端部の流れや角度で液滴が残ることがあります。エアナイフや低圧ブロワは広い面を連続して処理する代替候補です。名称だけで優劣を決めず、対象幅、流れの方向、必要な力、空気使用量、据付スペースを並べます。
「エア増幅」と書かれた製品では、周囲空気を巻き込む仕組みと圧縮空気の消費量を区別してください。噴き出す総気流量が大きくても、コンプレッサから消費する量は別の指標です。EXAIRの資料には製品別の消費量、力、音の表がありますが、各数値には供給圧力や測定距離が伴います。自社のワーク距離、配管損失、飛散防止カバー内での結果を再測定するのが妥当です。メーカー資料は候補を絞るための入口であり、工場全体の削減保証ではありません。
吹出口が動くワークに近い場合は、ノズルの突起、割れ、脱落、製品との接触を設計に入れます。洗浄液や薬品が近くにある工程では材質適合性を確認します。食品や医薬品に関係する場合は工程ごとの衛生・品質要求を確認し、一般産業用の部品仕様をそのまま適用しないでください。交換しやすいねじ、清掃手順、予備品の供給も比較項目です。
距離と角度は「固定して再現できるか」が鍵
噴流はワークまでの距離が変われば広がり方と力の届き方が変わります。たとえば搬送高さにばらつきがあると、机上の固定距離で良かった候補も現場では端部が残ります。距離の最小・最大、許容する角度ずれを試験条件に含め、調整後に固定できる治具を設計します。作業者が毎朝勘で向きを変える構成では、受入時の性能を維持しにくくなります。
乾燥では液を「どこへ移すか」を決めます。ノズルで飛ばした水滴が別面に付着するだけなら工程全体の乾燥は終わっていません。重力方向、製品の凹部、搬送姿勢、排液と集じん経路を合わせて設計します。清掃では切りくずの再循環を防ぐカバー、吸引、落下受けを検討します。吹出口だけで問題を解決しようとすると空気量を増やしやすくなります。
空気品質はノズルの形状と別に確認する
水や油の混入、微粒子はワークを汚染し、ノズルや弁の動作にも影響します。製品要求から必要な空気品質を定義し、フィルタ、ドライヤ、末端配管、採取点を確認します。圧縮空気の露点は露点監視の実務記事で、供給ロスの見方は圧縮空気漏れ検知の記事で詳しく扱っています。本稿ではノズルと工程の受入に焦点を絞ります。
圧縮空気 ブロー 省エネを検証する計算と落とし穴
省エネ比較で最低限必要なのは、「基準の空気消費量」と「候補の空気消費量」を同じ処理件数と合格品質で比べることです。ノズル単位では、流動時の圧縮空気流量にON時間と繰返し数を掛けて、期間当たりの使用量を見積もれます。ただし流量の基準状態(標準体積か実体積か)、単位、計器の設置位置、同時動作の重なりを揃えなければ引き算できません。ライン全体のコンプレッサ電力量まで評価する場合は、供給側の制御方式や他の負荷も含めて測定します。
たとえば候補Aの「一回当たり消費量」が小さくても、汚れが残り二度吹きすれば合計使用量は増えます。候補Bが同じ品質を短いパルスで達成するなら、周期と弁応答を含めて比較します。手動ガンの作業者時間が減る場合も、品質、疲労、清掃後の再作業を同時に記録し、圧縮空気の節約と混ぜて一つの率にしないことが大切です。
SMCの手持ち式インパクトブローガンIBGについて、製品紹介と製品カタログには、同社の比較条件で空気消費87%削減、作業時間97%短縮という表示があります。これはその手持ち式製品と試験条件に結び付いた例であり、固定式ノズル一般または自社工程で同じ比率が出るという意味ではありません。特にカタログは旧型との比較、供給圧力、対象動作などの脚注を付けています。購買判断には自社ワークの試験データを優先します。
米国エネルギー省の末端用途を効率化する資料は、用途ごとの必要圧力を確認し、メーカーから具体的な消費データを取り、非効率な開放ブローを見直す手順を示しています。ノズルだけを替えてコンプレッサ設定を直ちに下げるのではなく、他の空圧機器に必要な圧力と末端安定性を確認してから供給設定を見直します。費用計算では工場の電力単価、コンプレッサの運転状態、実運転時間を使い、カタログの「一ノズル当たり年間節約額」をそのままタイ工場へ移しません。
ON/OFFとパルス制御はノズルとセットで設計する
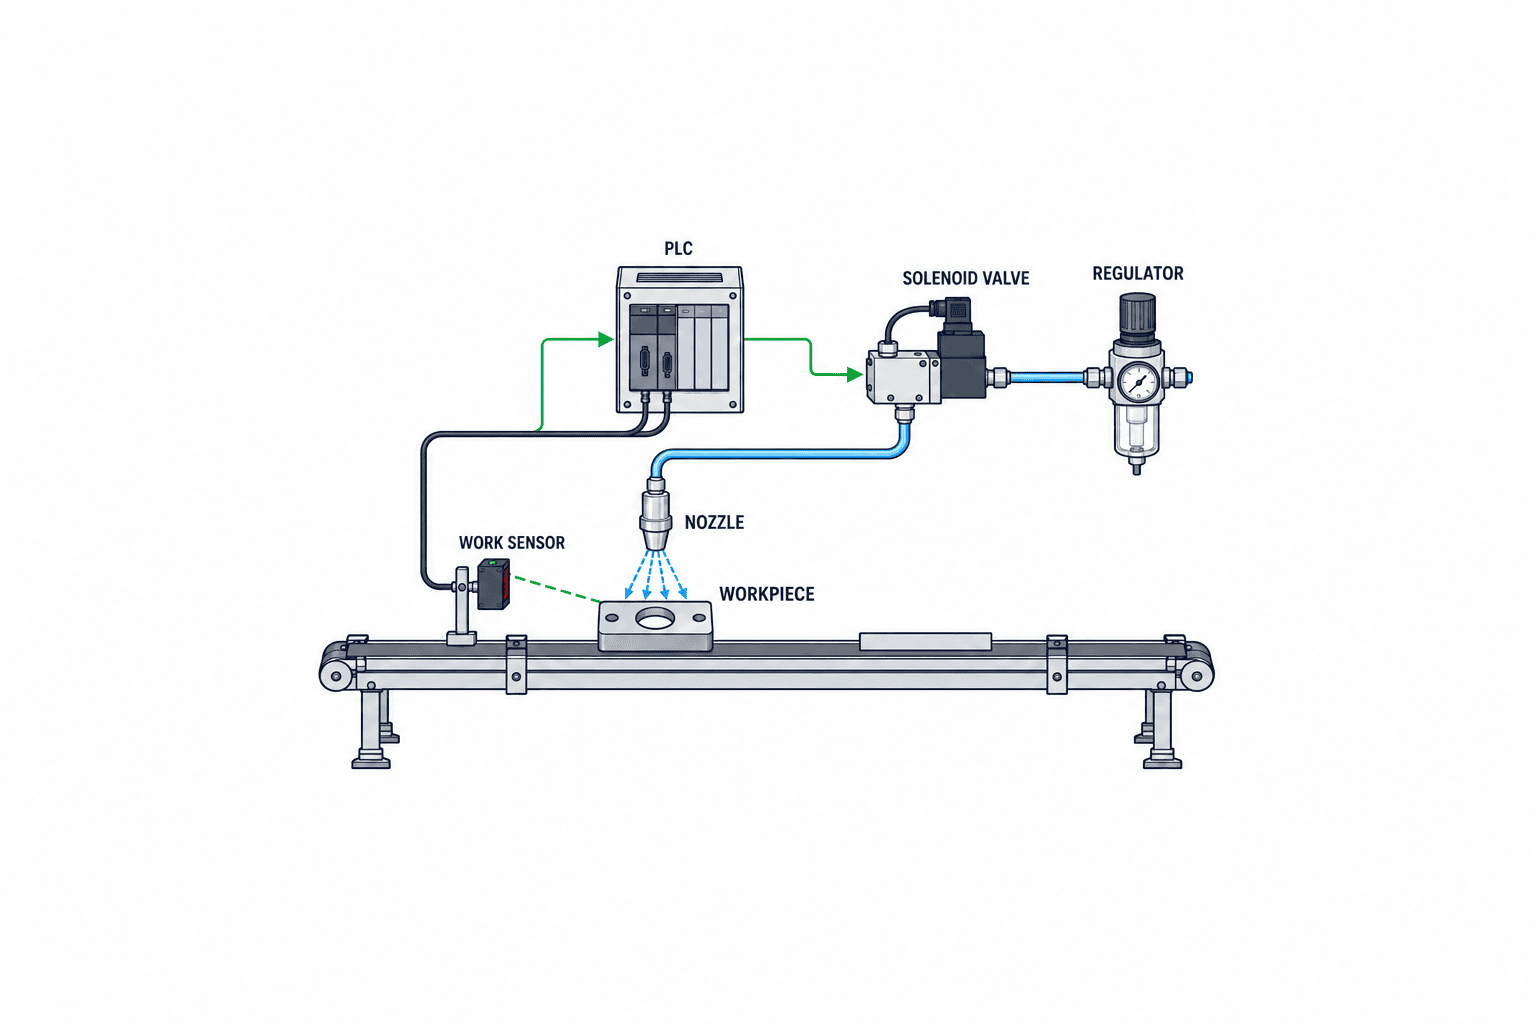
センサーがワークの到着を検出してからブローを開始し、通過後は弁を閉じる構成では、不要な空吹きを抑えられます。ただしセンサー位置、PLCの遅延、電磁弁の応答、配管容積で実際の気流開始・停止時刻は変わります。ワークの先頭と末尾まで処理できるか、ライン停止や非常停止時に確実に閉じるかを試験します。必要な場合だけパルス幅と休止時間を調整し、品質を損なわない最短設定を探します。
既設設備の電磁弁を流用するなら、弁の流量容量、供給圧力、シール材、電源、応答時間、排気方式を確認します。空圧電磁弁の選定記事に弁単体の見方を整理しています。ここでの論点は、弁とノズルを組み合わせたとき、予定したタイミングで予定した圧力・流量が届くかです。ノズル出口での静圧だけを見ても、配管中の過渡応答は分かりません。
エアブロー清掃・乾燥で見落とす安全と周辺影響
圧縮空気で切りくずや粉じんを飛ばす工程では、目に見えるワークの清掃が良くても、人や隣の製品への飛散が増える場合があります。粒子の飛行方向、カバーの開口、集じんの吸込み、作業者の立ち位置を実機で確認します。手持ちガンなら人の皮膚や衣服に向ける使い方を前提にしないよう手順を定めます。機械の安全評価と現地の適用法令・社内基準を確認し、必要な防護具とガードを選びます。
参考として、米国OSHAの29 CFR 1910.242(b)は米国における清掃用圧縮空気について、30 psi未満への減圧と有効な飛散防護・個人用保護具を求めています。これは米国の規定であり、タイ工場へそのまま適用される法令ではありません。また「30 psi未満なら保護不要」でもありません。タイでの採否は現地法令、工場の安全管理、顧客要求を確認して決めます。
乾燥工程では液滴が電装盤、センサー、床へ飛ぶ経路と、蒸気やミストが作業環境へ移る可能性を確認します。食品や化学品の残液を扱う場合は、液の性質と処理方法が先です。清掃工程では吹き飛ばした粉じんを回収できないなら、吸引や別の方法を検討します。DOEの不適切用途の見直し資料も、清掃、乾燥、工程冷却について、低圧ブロワ、電動ファン、ブラシ、ノズルなどの代替を挙げています。どれが適するかは、ワーク結果と現場の衛生・安全条件で決めます。
騒音低下を期待する場合、ノズル単体のdBAだけでなく、同時運転本数と反射面、周囲設備、実際に人がいる位置での測定を計画します。高い流速の噴流を狭い金属面へ当てると、ワークとの相互作用で音が変わります。候補製品のカタログ条件と実機条件を一覧にして、試験の読み違いを避けます。
仕様書とRFPに書くべき項目
RFPは「省エネノズル一式」とだけ書かず、処理対象の写真、ワーク図面、タクト、搬送変動、汚れの種類、残留許容、現状の圧力・流量・ON時間、既設配管、供給空気品質、洗浄剤・薬品、カバー、作業者位置を提示します。秘密情報を含む図面は必要部分だけ共有し、採寸と実ワーク試験の範囲を明確にします。現地調査でしか決められない点は未確定として列挙し、見積条件にします。
提案者には、ノズル型式と材質、推奨圧力範囲、必要流量、測定条件、噴流幅・到達距離、固定治具、レギュレータ、弁、センサー、ホース、ガード、回収方法、予備品、保守方法を示してもらいます。既設設備への接続、停機期間、電源と制御、試運転中の品質リスクも見積範囲に入れます。カタログの「空気消費量」の単位と基準状態を揃え、比較表に写す際に脚注を落とさないようにします。
| RFPの欄 | 提案者へ求める内容 | 発注者の判定方法 |
|---|---|---|
| ワーク品質 | 現状と候補の処理前後、再付着防止 | 共通サンプルと同一検査 |
| 空気消費 | 流動時流量、ON時間、周期、同時動作 | 計器・PLCログで照合 |
| 設置 | 距離、角度、治具、干渉、交換方法 | 寸法図と現場確認 |
| 安全 | 飛散防護、騒音、液・粉じんの回収 | リスク評価と実機確認 |
| 制御 | センサー、弁、停止時動作、異常時動作 | FATとSATの試験 |
| 保守 | 清掃、詰まり、部品交換、在庫 | 手順書と引継ぎ |
価格はノズルの単価だけで比べません。治具と配管の施工費、弁・センサー、制御変更、試験、予備品、停止時間、圧縮空気費用を含む総費用で比較します。期待効果を金額で書くときは、工場の実測流量と運転時間、電力料金、コンプレッサの運転データを使い、算定式を残します。供給側の電力量が変わらない運転範囲もあり得るため、空気量削減と電力費削減は分けて報告します。
ベンダー比較は同じワークと測定条件で行う
現物があるなら、汚れの少ない「きれいなサンプル」だけでなく、通常品と厳しい条件のワークを揃えます。候補ごとに圧力を自由に上げ下げして「一番きれい」を選ぶと空気消費比較が崩れます。まず同じ供給条件でスクリーニングし、その後、品質を満たす最小限の圧力・時間へ各候補を最適化して再比較します。段階を分ければ、性能の余裕と実運転時の効率の両方が見えます。
測定器の位置、校正、空気の基準状態、騒音位置、ワーク判定者を記録します。資料で提示された流量・力・騒音の数字に測定条件がない場合は、比較可能なデータとして扱いません。部品の供給先が複数ある場合は同等品条件と再試験の要否を明示します。製造拠点やシフトで条件が違うなら、その差も試験計画に入れます。
比較試験票の具体例
比較試験票には、対象品番、製造ロット、処理前の汚れ、運転速度、空気の供給元、候補ノズル、取付距離、角度、弁のON時間、流動時圧力、流量、周辺温湿度、検査者を一行ずつ記載します。たとえば同じノズルでも、金型から出た直後の温かいワークと、しばらく置いたワークでは付着液の状態が違うかもしれません。清掃対象の切りくずも、材質、長さ、油分、付着位置で飛びやすさが変わります。「代表的な品」を一つだけ選ぶと、最も問題になる品種を外してしまいます。
試験順序も公平にします。候補Aを朝の低負荷時間に、候補Bを昼の空気需要が高い時間に測ると、配管圧力の差が製品差に見える可能性があります。短時間で切替えられるなら同一時間帯に交互に試し、切替えに時間がかかるならライン負荷と圧力履歴を添えます。長時間運転でノズルの詰まりや位置ずれが起きる工程では、短いデモだけで合否を決めません。試験後に吹出口の汚れ、結露、ゆるみを点検し、運転前の条件が維持されたか確認します。
測定器の仕様については、流量計の測定範囲と応答速度を確認します。短いパルスのピークを追えない計器では、一回当たりの消費量を正しく比較できない場合があります。その場合は積算値、より適切な計器、測定窓の長さを検討します。圧力計はノズル直前に近い場所とし、細い測定チューブや遅い表示によって過渡的な落ち込みを見逃さないようにします。測定できない値を推定として扱う場合は、推定式と誤差の可能性を明記します。
ワーク判定では合格率だけでなく、残った汚れの位置も記録します。端部だけ水が残るなら噴流幅と角度、穴の奥だけ切りくずが残るなら到達方向と回収経路が原因かもしれません。一つの総合点へまとめると改善策が見えません。合否が検査者で割れる場合は写真標準を見直し、後工程の不良と結び付く残留かを確認します。比較試験はノズルの順位表を作るためだけではなく、工程条件を理解する作業でもあります。
空気費用の算定例を契約条件に変える
省エネ見積の入力欄には、変更前後の流動時流量、ブロー時間、時間当たり処理件数、実稼働時間、稼働日、工場の電力単価を分けて置きます。流量計が標準体積の値を示すなら両候補を同じ基準状態に合わせます。圧縮空気一単位当たりの費用を既に工場が管理している場合は、対象期間と供給側条件を確認して使います。管理していない場合に、別工場の単価やカタログの年間節約額を自社の数字として引用しないでください。
計算欄では、年間空気使用量を「流動時流量 Q(標準m³/分)× 一回の実ブロー時間 t(分/回)× 年間処理回数 n(回/年)」と置けます。変更前後の差は同じ基準状態の標準m³/年で求めます。工場で実測した空気単価 C(THB/標準m³)があるなら、年額の概算差は「空気使用量の差 × C(THB/年)」です。Cが未整備なら金額欄を空欄にし、架空の単価で埋めません。PLCの時間だけでなく弁の閉遅れを含む実ブロー時間を使い、再ブローや不良品の扱いも明示します。
一台のノズルで減った空気が、そのままコンプレッサの電力削減として見えるかは制御方式によります。複数台の負荷配分、アンロード運転、圧力帯、レシーバの容量、他工程の需要が変動するからです。したがって投資判断の段階では「ノズルで測った空気量の削減」と「電力計で確認した供給側の削減」を別の列にします。どちらも比較期間の生産量で正規化し、停止日や品種構成の違いを注記します。節約額を確約する契約なら、測定境界と外部要因の扱いまで合意しておく必要があります。
省エネが主目的でも、品質を犠牲にする設定は使えません。候補の消費量が小さくても、次工程で乾燥不足による停止や再洗浄が増えれば、総合的な費用は悪化します。RFPの採点では、まず品質・安全の必須条件を通し、その上で空気使用量と費用を比べる順序が分かりやすいでしょう。保守部品の在庫、故障時の交換時間、現地での入手性も長期費用に関わります。
調達前の現場確認で避けられる手戻り
取付場所の周囲に十分な空間があるか、カバーを開けて工具が入るか、配管を固定しても搬送品に干渉しないかを実測します。図面上では入るノズルでも、ケーブルベア、ロボットの動作範囲、段取り替えの治具に当たることがあります。ラインを止められる日時、電気・空圧の遮断点、改造後の復旧試験を事前に決めます。現場で決めた変更が図面へ戻らないと、次の保全作業で受入時の位置を再現できません。
また、既設の排気・集じん設備が追加の切りくずやミストを受けられるかを確認します。ノズルの強い噴流が集じんの流れを逆向きにしないか、カバー内で渦を作らないかは実ワークで見ます。隣の検査カメラや光電センサーに水滴・粉じんが付くと、直接の清掃工程は良くてもライン全体の停止が増える場合があります。担当部署が異なる設備にも影響範囲を知らせておくと、試運転時の判断が早くなります。
納期と交換性も調達時に確認します。特注部品を採用するなら、予備品の最小在庫、消耗品の交換周期、廃番時の代替と再試験の条件を見積に含めます。装置メーカーの保証範囲へ改造が影響する場合は事前に確認します。RFPの段階で未確定の値は、曖昧に埋めるより「現地試験で確定」と記し、誰が何を測って決めるかを併記するほうが後の争点を減らせます。
見積書には、既設の供給能力が不足した場合の対応も分けて書いてもらいます。ノズルの試験時だけ他設備を止めて十分な圧力を確保したのでは、本番の同時稼働を再現できません。ピーク時に圧力が下がる場合は、ノズル数を減らす、吹付時刻をずらす、配管の圧力損失を見直すなど、工程全体の案を比べます。供給圧力を一律に上げる案は、工場の他の空圧用途での消費増加と機器の許容範囲まで評価してから判断します。
稼働後の責任分界も明確にします。ノズルの詰まりを清掃する担当、弁の異常を点検する担当、ワークの合否を判断する担当、空気使用量の傾向を見る担当が分かれているなら、異常時の連絡順を決めます。品質不良を見て圧力を上げる前に、基準ワークとログで何が変わったかを確認する手順があれば、短期的な応急処置が恒久設定になりにくくなります。受入条件、現場写真、測定器の位置を誰でも探せる場所へ保管して、次回の部品変更時にも同じ比較を行えるようにします。
試験記録に残す「不合格」の定義も重要です。目視で一粒でも残ったら不合格なのか、指定領域の残留だけを対象にするのか、後工程の検査で分かる欠陥を対象にするのかで、適切なノズルと必要な空気量は変わります。不合格の写真を数例添え、曖昧な境界は品質部門と生産部門で先にすり合わせます。判定の厳しさだけを後から変えると、改善前後の合格率は比較できません。試験品の抽出方法も固定し、汚れが軽い品だけを試す偏りを防ぎます。
現場が複数シフトで動く場合は、始業時、連続運転中、品種切替後を分けて確認します。温度や湿度で液滴の残り方が変わる工程では、試験日に観察できなかった条件を後日の確認項目として残します。受入で合格したことと、あらゆる季節・ロットで効果が保証されたことを同一視しません。運転開始後に基準から外れたときの再調整手順と、再試験が必要となる変更範囲を定めておけば、現場の改善を止めずに品質を守れます。
FATとSATで「選定が正しかったか」を検収する
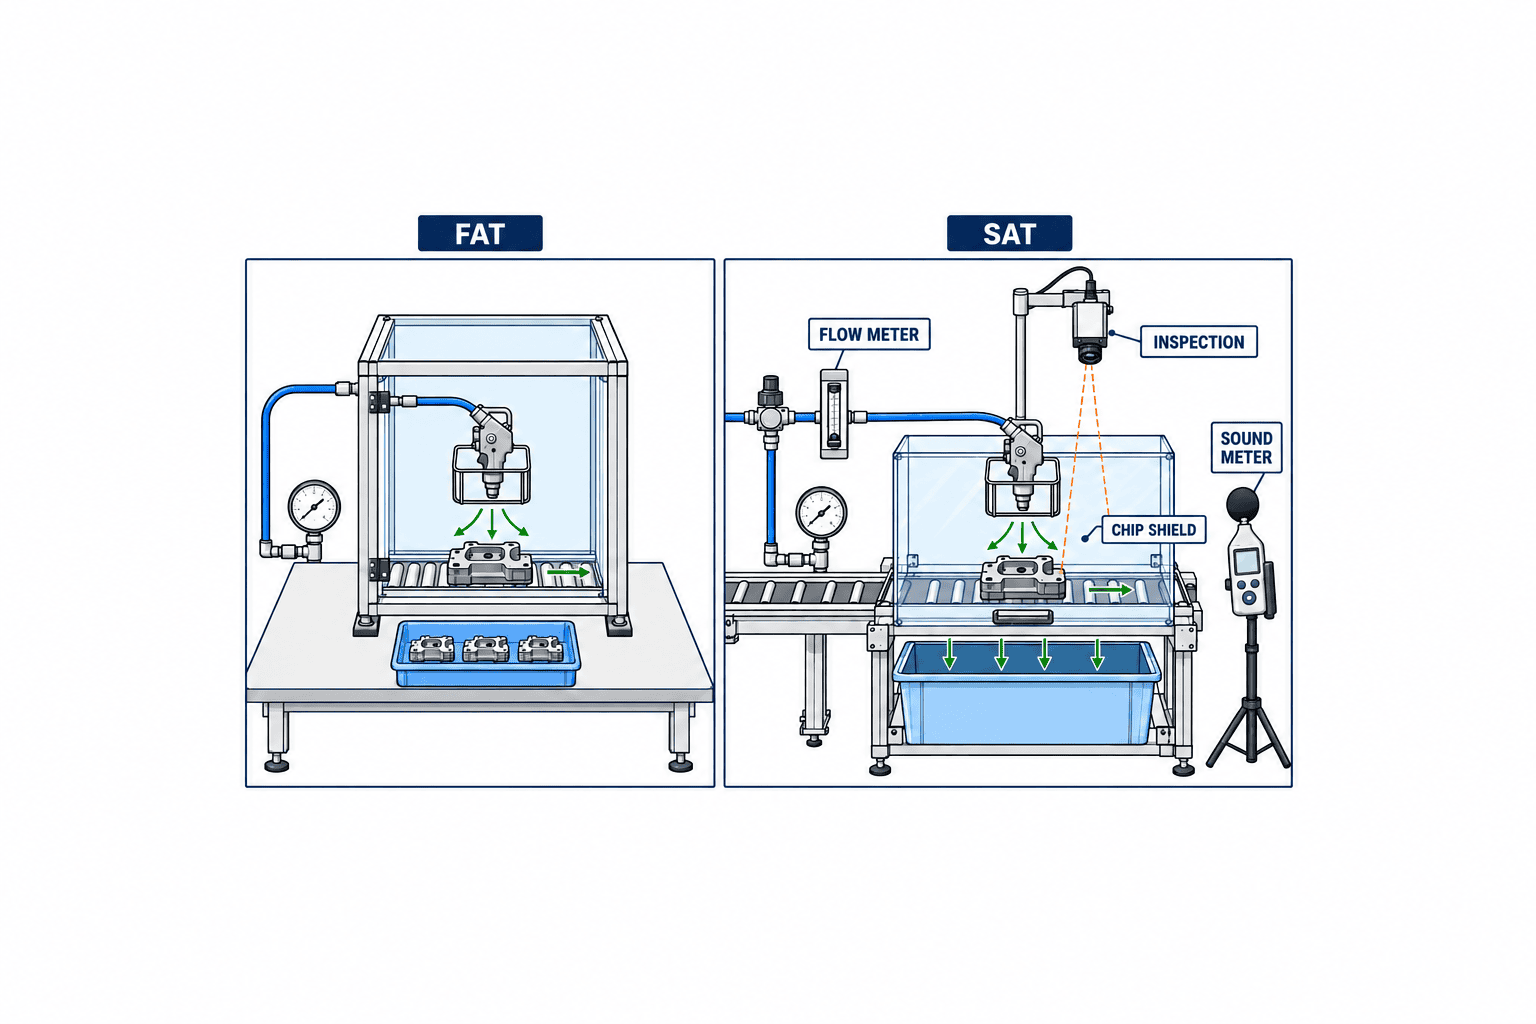
FATでは現地設置前に、構成部品、図面、制御ロジック、ワーク検知、弁のON/OFF、異常時の停止、ガード、ノズルの固定と交換手順を確認します。実ワーク試験が可能なら、指定した汚れや液量、搬送速度、距離で処理結果を採取します。PLC信号がOFFでも配管から空気が出続ける構成なら、弁の漏れや残圧を確認します。FATの合格は実工場でのSATを不要にするものではありません。
SATでは、現場の圧力変動、他設備との同時動作、長時間運転、製品切替、清掃後の回収、作業者の立ち位置を含めて検証します。稼働中の流量とON時間を取り、合格品質を維持したうえで変更前後を比較します。試験条件が変わった場合は記録して、差をノズルの効果だけに帰属しません。飛散物が隣の工程へ入らないこと、カバーを開けた時の停止動作、ノズルの緩みがないことも確認します。
合否判定はRFP時に合意したワーク品質、安全、タクト、空気消費、保守性を別々の欄で行います。特定の品質項目が未達なら、単に圧力を上げて合格にせず、空気費、騒音、飛散への影響を再評価します。必要に応じて距離、角度、回収、ノズル本数、制御時刻を見直し、再試験の条件を双方で合意します。現場の受入写真と測定ログを残しておけば、後の汚れや詰まりを設計時との差として追えます。
導入後に維持する運転条件と改善サイクル
設置直後だけ良い結果が出ても、治具が緩み、ノズルが詰まり、供給圧力が変われば品質は落ちます。始業点検でノズルの向き、距離、破損、流路の詰まり、フィルタやドレン、異常な音を確認します。レギュレータ設定を勝手に上げないよう、設定理由と変更権限を手順書に残します。清掃方法がノズル材質や孔を傷めないかもメーカー手順で確認します。
品質不良が起きたときは、ノズルを交換する前にワーク変化、汚れ、搬送姿勢、圧力低下、弁の応答、配管の詰まりを切り分けます。供給配管の漏れはエアブロー以外の装置にも影響するため、設備全体の点検に戻します。部品交換後はFAT・SATで使った基準ワークを再試験し、型式、設定、圧力、写真を更新します。同じ規格名でも製品の設計変更や取付状態が変われば結果は同一とは限りません。
改善の指標は、合格品率、再作業、空気使用量、ON時間、騒音、保守工数を分けて追います。単月の電気代は生産量、コンプレッサの他負荷、電力単価で変わるため、ノズル変更の成果を一つの請求額で断定しません。比較可能な運転条件を記録し、必要なら供給側の電力量を別途評価します。改善が見られない場合は「ノズルを高性能にすればよい」という前提に戻らず、工程の目的から代替方法を再検討します。
タイ工場での引継ぎを測定可能な手順にする
多言語の現場では、図面上のノズル番号、PLCの信号名、保全手順、予備品の品番が一致していないと、問題発生時に違う吹出口を調整してしまう可能性があります。設備番号と吹出口位置を現場写真で示し、調整可能な項目と固定すべき項目を明記します。圧力の記録は「コンプレッサ出口」か「ノズル直前」かを区別し、測定器の単位も併記します。日常点検は作業者が実行できる短い項目にし、異常時の切分けは保全担当向けに詳しく書くと運用しやすくなります。
引継ぎ時には、通常品だけでなく切りくずが多い日や水滴が残りやすい品種の判定写真を残します。季節や材料ロットで条件が動く工程なら、その変動を一回のSATで完全には評価できません。一定期間のフォローアップ条件を契約に入れ、合格品質、空気消費、ノズルの詰まり、位置ずれを再点検します。保守でノズルを外した後も同じ距離と角度に戻せる基準面や治具があると、設定の再現性が高まります。
調整履歴には変更理由、変更前後の圧力・位置・時間、対象ワーク、品質結果、承認者を記録します。こうした履歴があれば、圧力を上げて一時的に不良を止めた後に、空気量と騒音が増え続ける事態を発見しやすくなります。新しいワークを追加するときも、元の受入条件を流用できるかを判断できます。ノズルを標準化する目的は一つの型式を全工程に押しつけることではなく、選定と検収の手順を再利用できるようにすることです。
よくある質問
エアブロー ノズル比較で最初に見る仕様は何ですか?
ワークで必要な清掃・乾燥結果と、現場の距離・圧力・設置制約を先に決めます。その条件で候補の噴流形状、圧縮空気消費、力、騒音、材質、保守性を比較します。カタログ表では測定圧力と距離を必ず確認してください。
圧縮空気 ブローの省エネ率はカタログ値を使えますか?
予算検討の仮説としては使えますが、工場の効果として確定できません。処理品質を同じにしたうえで、変更前後の流量、ON時間、処理件数を実測し、コンプレッサの電力量に換算する場合は供給側の運転状態も確認します。
エアブロー清掃・乾燥に丸形と平形のどちらが適しますか?
局所の切りくずや穴には集中噴流、幅広い面の液滴には帯状の噴流が候補になります。ただし凹凸、搬送速度、距離、液の逃げ道で結果が変わります。広い連続面では低圧ブロワやエアナイフも同じワークで比べます。
RFP、FAT、SATにはどのデータが必要ですか?
RFPにはワーク、汚れ、合格基準、現状の空気条件、タクト、安全、設置条件を記します。FATでは部品・制御・試験方法を確認し、SATでは実工場の品質、空気消費、騒音、飛散、保守動作を受け入れます。合格値は現場要求から契約前に決めます。
米国OSHAの30 psi規定をタイ工場に適用すべきですか?
米国規定をそのままタイの法的義務とは言えません。安全設計の参考にしつつ、タイの適用法令、顧客基準、工場のリスク評価を確認してください。圧力だけでなく飛散防護と保護具、周囲の作業者への影響を評価します。
まとめ
エアブローノズルは「どの型式が強いか」ではなく、「指定ワークを安定して合格させ、空気・騒音・飛散を管理できるか」で選びます。まず現状を測り、噴流の形、距離、供給条件、ON/OFF制御、回収方法を合わせて比較します。RFPに測定条件と受入基準を書き、FATで部品と制御、SATで実ワークと実ラインを確認してください。カタログの数値は候補選定に役立ちますが、最終判断は自社工程の証跡で行います。
タイ工場でノズルの候補比較やRFP・FAT/SATの条件づくりを進めている場合は、TOMAS TECHへご相談ください。現状のワーク写真や配管図がそろう前の検討段階から、測る項目を整理できます。


