


食品包装の非金属異物AI画像検査を導入したい工場で、最初に確認すべきことはAIモデルの精度表示ではありません。対象の破片がどの工程で、どの面に、どの照明条件なら見えるかです。透明トレー内の内容物や封止前の開口部に現れた樹脂片、毛髪、紙片、木片などをカメラで捉える用途と、不透明な包装の内部に隠れた異物を探す用途は別です。後者を通常の可視光カメラで保証することはできません。本稿は、タイの食品・飲料工場で、封止前の見える非金属異物に絞って検査セルを調達・設置・受け入れるための実務手順です。品質保証、生産技術、設備保全、IT/OT、購買が同じ判定表を使えるようにします。
食品の異物管理は、検査装置一台で完結しません。米国FDAの危害分析ガイダンス草案(Draft—Not for Implementation)は、硬質プラスチックが摩耗・破損した器具や容器から入り得ること、ガラス・金属などの物理的危害を原料・工程・設備の文脈で分析することを説明しています。草案は確定指針ではなく、タイの全工場へ米国の制度を一律に適用する趣旨でもありません。「何が、どこから、どの製品へ入り得るか」を先に書き出す手順を調達仕様の土台として参照します。金属検出機、X線、ふるい、設備点検、異物混入防止とカメラは互いに補完する管理策です。
1. 対象を「可視の非金属異物」と定義する
導入会議で「非金属をAIで全部検出したい」と言うと、検査可能範囲が曖昧になります。たとえば白いフィルム上の黒い樹脂片は、カメラと適切な照明で強いコントラストを得られるかもしれません。一方、乳白色のソースに沈んだ透明な樹脂片、肉の下に隠れた木片、印刷済み不透明パウチの内部は、同じカメラでは像に現れません。AIは画像に写っていない情報を検査の根拠にできません。ここを契約書に残さないと、PoCで数枚を検出できても、量産時に「想定外」の解釈が衝突します。
対象定義には、材質だけでなく、色、形、最小寸法、厚さ、表面状態、製品との重なり、投入位置、封止前後、包装材の透明度を書きます。非金属には樹脂、ゴム、紙、木、昆虫、繊維、毛髪、骨・殻など性質が異なるものが含まれます。「非金属」という一語を合否単位にしないでください。特に透明片や製品と同色の片は、背景と照明の組み合わせで見え方が大きく変わります。危害としての優先度は製品・用途・消費者を踏まえて品質部門が決め、撮像の可否は実サンプルで測ります。
| 定義する項目 | 現場で残す証拠 | 合否を決める人 |
|---|---|---|
| 異物の種類と発生源 | 破損部品、器具、包装材、原料由来の実物または管理された模擬片 | 品質保証・設備 |
| 見える位置 | 開口トレー、製品表面、透明フィルム表面、シール前の縁など | 生産・品質 |
| 最小対象と背景 | 寸法、色、厚さ、製品色、反射、濡れ、重なり | 品質・画像担当 |
| 検査対象外 | 不透明容器の内部、製品に完全に隠れた片など | 品質責任者 |
| 発見後の処置 | 個体排出、ライン停止、保留ロット、原因調査 | 品質・生産責任者 |
検査対象外を「未対策」にしない
見えない異物を対象外に記すことは、危害を放置する意味ではありません。たとえば封止後の内部に残るガラスや石は、製品と包装条件に適したX線検査、工程内の原料検査、設備点検などを別途評価します。X線にも万能性はありません。METTLER TOLEDOはX線での検出を製品と異物の吸収差で説明し、低密度材、サイズ、形、位置、包装が感度に影響すると記しています。Anritsuも木材や一般的な樹脂など、製品と密度が近い低密度異物について、寸法と製品条件への依存を示しています。「X線ならすべて検出」と書かず、候補装置ごとに実サンプルの試験を要求します。金属検出機とX線の選び方では二方式の配置判断を扱っています。本稿は、その前後へ可視検査をどう加えるかに焦点を当てます。
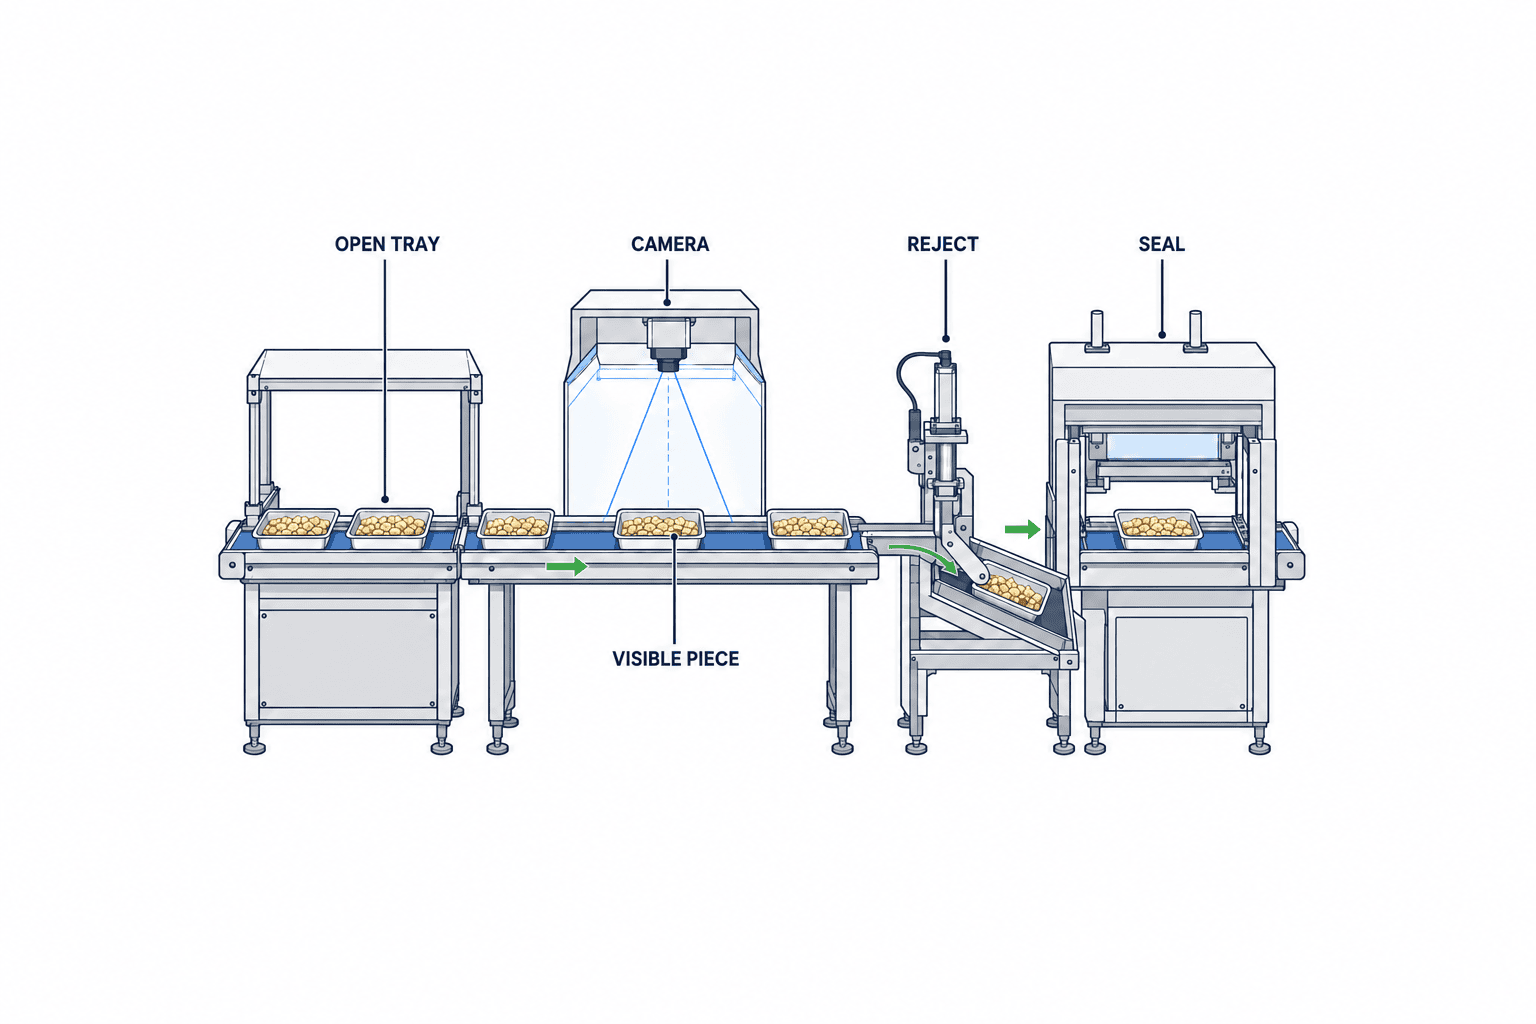
2. 封止前の工程地図を作る
カメラを置く位置は「空いているコンベヤ上」では決まりません。異物が混入し得る最後の工程から封止までの間に、内容物が最も広がり、重なりが少なく、搬送姿勢が安定する観察点を探します。例えば充填後の開口トレーなら内容物の表面が見え、シール機へ入る前に排出できます。袋詰め品なら投入前の薄層搬送、あるいは未印刷の透明面からの観察が候補です。シール済みの印刷パウチを上から撮るだけでは内部の非金属片は見えません。
工程図には、原料投入、選別、充填、トレー整列、撮像、判定、排出、排出確認、封止、後段検査を一列で描きます。各点で新たな異物が生じる可能性も付けます。検査後にシール刃や搬送ガイドが破損するなら、検査セルの後段リスクは別管理です。「最後の混入点より前に置いたカメラ」が全工程を保証するかのような説明をしないでください。工程責任者と品質保証がウォークダウンし、変更され得る設備・治具・材料を記録します。
候補位置を比べる際は、見える面積だけでなく搬送間隔を確認します。トレーが接して流れると個体IDがずれやすく、排出装置の必要ストロークも足りなくなります。充填量が変わると製品の起伏と影が変わります。透明フィルムは照明を反射し、容器底の模様は誤検出源になります。夜勤で外光が変わるラインなら遮光筐体や固定照明を前提とし、通常運転時と清掃後の両方で撮像状態を記録します。これらを「AIが吸収する」と期待して先送りすると、学習データが設備変動の代用品になってしまいます。
3. カメラより先に照明と背景を試す
KEYENCEの機械視覚資料は、反射光・拡散光・透過光の選択、照射方向、色・波長、背景とのコントラストが検査の再現性を左右すると説明しています。白い製品の上の白い樹脂片なら、カメラ解像度だけを上げても輪郭が出ないことがあります。透明なフィルム上の毛髪では、同軸照明や拡散照明で反射を抑えられるかを試します。半透明の搬送面が使えるなら透過光で異物の影を捉えられる場合もありますが、厚い食品や不透明トレーの内部に光が通るわけではありません。装置ベンダーに照明条件ごとの原画像を提示させます。
撮像設計票には、視野幅、最小異物の画素数、作動距離、被写界深度、シャッター、ストロボ、搬送速度、トリガ遅れを入れます。何画素なら必ず検出できるという普遍値はありません。候補レンズと照明で実物を撮り、位置・姿勢・色・背景を変えて判定します。必要に応じて上面と斜め側面の二視点を比べますが、カメラを増やせば死角がゼロになるわけではありません。各視点の「見える面」と「見えない面」を図示し、追加視点が欠陥検出に寄与するか実測します。
製品が濡れている場合、油膜や結露によってハイライトが動きます。冷蔵ラインから温湿度の違う区域へ出た直後はレンズ・保護窓の曇りも起こり得ます。照明筐体の清掃手順と窓材の交換条件を決め、レンズに触れる作業後は基準画像で再確認します。撮像画像は加工前の原画像と、AIへ渡した前処理後の画像を区別して保存し、現場画面から両方を追えるようにすると、異物を見逃した原因が光学系か判定系か切り分けやすくなります。
「検出できた写真」より「失敗条件」の収集
営業デモで目立つ一枚の成功例だけでは、現場の検査能力を示しません。最小対象を、製品の端、くぼみ、湿潤面、トレーの縁、影になる位置へ配置し、正常な具材や包装模様と並べて撮ります。意図的に危険物を食品へ混入させる試験は、実生産品と完全に分離した管理サンプル、封印・回収・廃棄手順、品質責任者の承認の下で行います。代替片を使う場合は、実物との色・反射・形の差を記録し、代替片の合格だけで実物への性能を断言しません。
4. AIの役割を「画像上の判断」に限定する
AI画像検査の処理は、①トリガで個体を撮る、②対象領域を切り出す、③疑わしい画素・領域を評価する、④個体ごとにOK・NG・要確認を決める、⑤該当個体を排出し結果を記録する、という連鎖です。AIモデルは③の一部です。画像の取り違え、空トレー、二重トリガ、時刻ずれ、通信切断、排出機の詰まりをモデルだけでは解決できません。モデル評価は、実際にラインで流れた個体を最後まで追った評価とセットにします。
異物の見た目が比較的一定なら、閾値処理や色差、形状ルールで足りる場合があります。背景変動が大きい、正常な具材の姿が多様、汚れと異物の境界が複雑という条件でAIを比較します。ただし学習画像にない条件は自動で保証されません。品番、包材、照明、季節、原料ロット、洗浄直後などの分布を学習・検証で分け、同じロットの類似画像を両方へ入れて成績を良く見せないようにします。導入前のベンチマークでは、ベンダーが調整に使うセットと、発注者が封印して保持する受入セットを分離します。
判定には「要確認」を設けると、疑わしい画像を現場の品質担当へ渡せます。しかし要確認品をコンベヤへそのまま流せば管理策になりません。専用保留レーン、ライン停止、上流への停止信号のいずれかを工程条件で選び、担当者が不在の夜勤でも同じ処置になるようにします。AI外観検査の導入手順は一般的な外観検査の企画に使い、本稿の異物用途では可視性と異物サンプル管理を上乗せしてください。
5. 学習・受入サンプルをどう設計するか
サンプル表は「良品100枚、異物100枚」のような総数だけでは不足します。製品・包材の組み合わせ、異物種、最小寸法付近、大きさの階級、置く位置、背景色、濡れ、シワ、反射、搬送速度、照明の変化を行にします。実際の異物発生率が低くても、危害分析で重大とした条件は意図的に評価します。サンプルを用意できない条件は「検証済み」とせず、残るリスクと暫定措置を受入記録へ残します。
品質保証は最小検出対象を材質ごとに承認し、生産技術は最大ライン速度・製品間隔・姿勢ばらつきを測り、設備担当は排出機とガードの制約を確認します。ベンダーは、その条件でどの位置の異物を撮れたか、原画像と判定領域を示します。採否の基準を写真だけで決めず、個体番号、ロット、時刻、判定値、最終処置までつなげます。同じ異物を同じ位置に繰り返してだけ撮ると、位置の暗記に近い結果になるので、配置は試験計画に従って変えます。
指標は検出率だけではありません。危害対象を見逃した数、正常品を排出した数、要確認率、画像取得失敗、排出失敗、保留品の再判定時間、ライン停止時間を別々に示します。母数と信頼区間を併記し、少数サンプルの「100%」を量産の保証値として扱わないことが重要です。低頻度異物に対して全体正解率だけを使うと、全品OKと答える仕組みでも高い数字が出てしまいます。最終合否は品質責任者が危害に応じて設定し、供給者と署名した受入票に記します。
6. 撮像から排出までを一つの検査セルにする
検査位置から排出位置までの距離、搬送速度、エンコーダ値、トレイ間隔、PLCスキャン、推論時間、通信遅延、シリンダまたはエアブローの応答、製品の飛び出しを見込んで、排出タイミングを設計します。単に画面でNGを赤く表示できても、該当する個体を排出できなければ検査の目的は達しません。速度変更や一時停止後の再始動で個体番号がずれないこと、上流で取り除いた個体を後段で誤排出しないことをSATで確認します。高速ラインの個体追跡については撮像からPLC排出までの設計も参照できます。本稿では、そこへ異物種別と保留品の扱いを加えます。
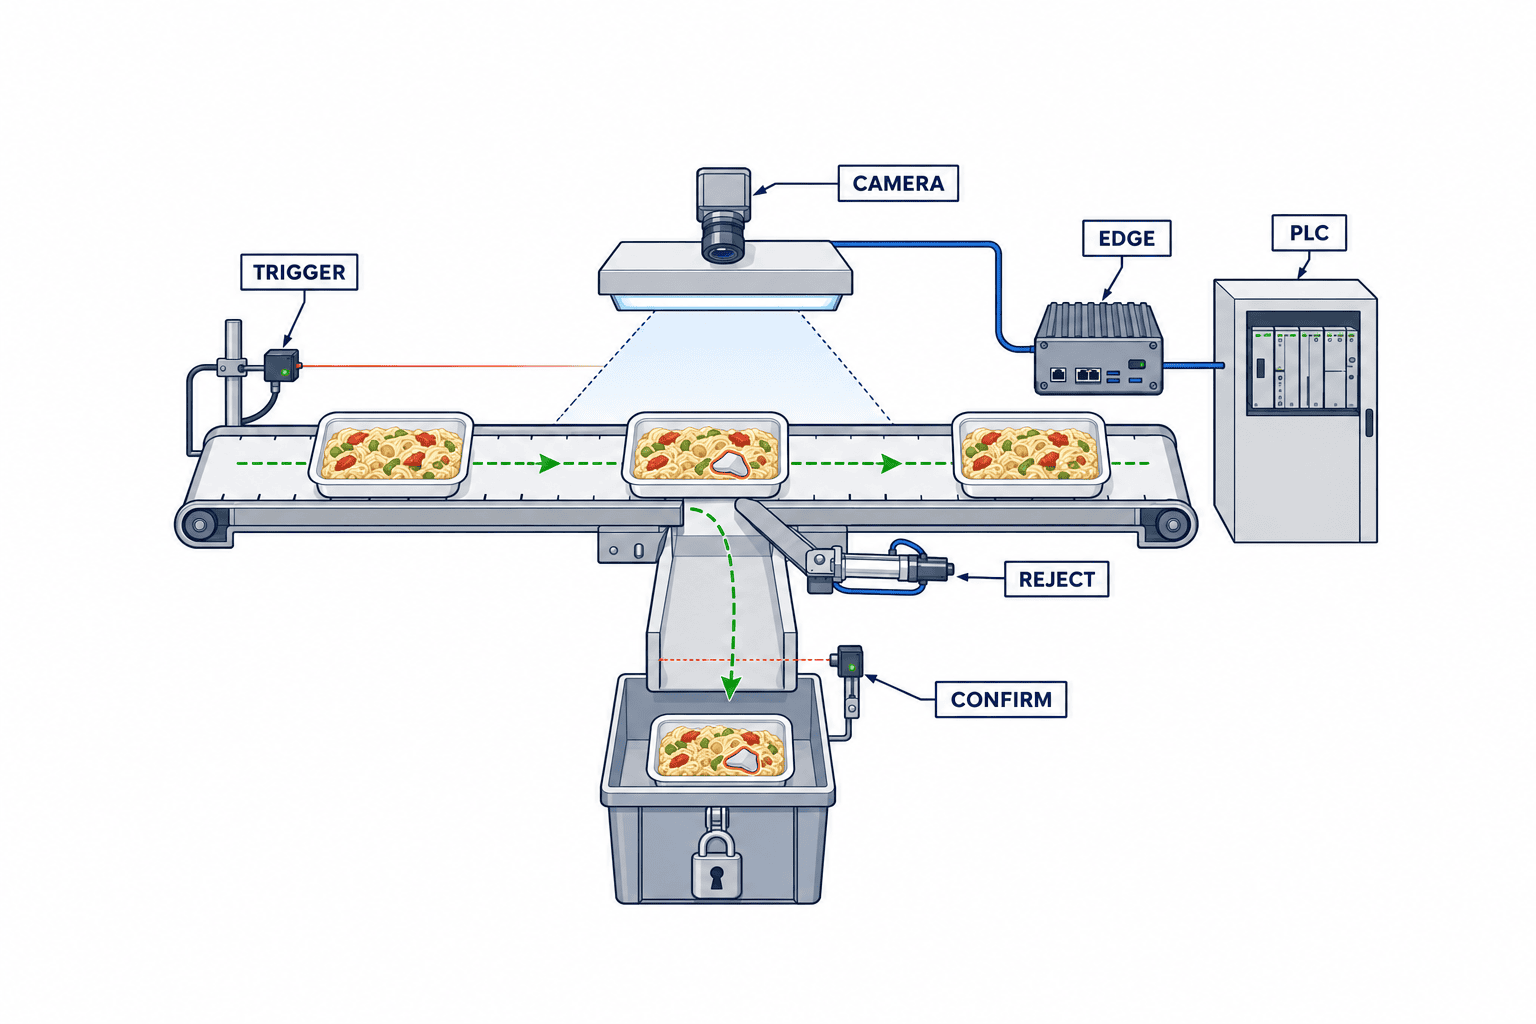
排出の証拠は、NG指令をPLCへ送ったログだけでは不足します。排出ゲートの作動センサー、排出先への通過確認、排出箱の満杯検知、箱の施錠・持ち出し管理を検討します。誤った個体を排出した場合、異物品が後段へ進む可能性があるため、トリガ時刻と排出確認時刻を個体IDで照合します。連続NG、搬送の詰まり、停電復帰、通信断でのデフォルト動作も安全側に定義します。どの状態でライン停止か、対象範囲をどの時点から保留するかは、現場のリスク評価と品質手順で決めます。
失敗時の動作を先に決める
カメラ画像が取れない、照明が切れる、保護窓が汚れる、GPU端末が停止する、PLCとの通信が切れるなど、検査不能時の振る舞いを書きます。「検査不能なのにOK信号を出す」は避け、ライン停止、対象個体の排出、全数保留など、製品と工程に合った動作を選びます。検査不能を画面上の警告だけで済ませないよう、試験票には物理動作を記載します。復旧後に滞留個体を自動で良品扱いする設計も避け、復旧前後の個体をどの範囲で再検査するかを定めます。
7. 危害分析・既設検査と役割を分ける
FDAの予防管理の説明は、既知または合理的に予見できる生物・化学・物理的危害を分析し、必要な管理策を文書化する流れを示しています。タイの工場では、自社が適用する法令、顧客要求、認証スキーム、HACCP計画に合わせて判断してください。画像検査を設置した事実だけで、既存の金属検出機やX線の廃止を決めてはいけません。金属は金属検出機またはX線、密度差のある内部異物はX線、表面に見える低密度・色差のある異物はカメラが候補になる、という出発点で実サンプルを比較します。
とくに金属化フィルム、厚い食品、ガラス容器、複層包材では方式の得意不得意が変わります。装置のパンフレットにある「検出可能な材質」を、そのまま自社品での保証に読み替えないことです。試験表に、製品名、包装形式、異物片の材質・寸法、配置位置、ライン速度、検査段階、結果、限界を書きます。危害分析上の管理点か品質改善用の補助点かを品質部門が明示し、点検頻度や逸脱時の保留範囲を整合させます。装置の「AI」という名前はこの決定の代わりになりません。
| 発見したい状態 | 最初に検討する観測方法 | 実物で確かめる限界 |
|---|---|---|
| 封止前、表面に見える色違いの樹脂・紙・毛髪 | カメラ+照明、必要ならAI判定 | 重なり、影、透明片、製品と同色 |
| 包装後、内部の金属片 | 金属検出機またはX線 | 包装材、製品効果、寸法と配置 |
| 包装後、密度差のある石・ガラス・骨 | X線候補 | 製品厚、異物密度、容器の影響 |
| 製品の中や不透明包材の裏に隠れた低密度片 | 原料・工程での予防、段階前倒し、方式の再検討 | 可視光カメラだけでは観測できない |
8. RFPに書くべき条件
発注者は、検出したい異物の写真だけでなく、見逃せない危害、検査対象外、処置方法、評価条件をベンダーへ渡します。RFPには製品・包材の種類と年間変更予定、速度範囲、稼働時間、設置寸法、衛生区分、清掃剤、洗浄方法、エア・電源、既設PLCの型式と接続制限、データ保管先、現場表示言語を記します。タイ工場なら、操作画面のタイ語、保守資料の英語または日本語、夜勤の連絡先を指定すると、導入後に判断が属人化しにくくなります。設備の防水・防塵・食品接触部は実際の洗浄条件に応じて要求し、単一のIP等級だけで適合を決めないでください。
見積の比較項目は、カメラ台数やAIライセンスの単価だけではありません。照明筐体、搬送改造、ガイド、トリガセンサー、エンコーダ、排出ゲート、排出確認センサー、PLC改造、電気工事、保守用予備品、サンプル試験、モデル再学習、遠隔支援、FAT/SAT、教育、データ保存費を分けます。現場の停止窓に工事と受入試験を収める責任者を指定します。既設ラインへ取り付けるときは清掃・段替え・作業者の通行を妨げないこと、装置を外しても安全に元の運転へ戻せる条件を図面で示します。
ベンダーへの重要質問は「どのAIモデルか」よりも「見えない条件をどう申告するか」「検査不能をどう検知するか」「NG品をどのセンサーで確認するか」「誤排出した場合の追跡データをどう出すか」です。学習データと撮像原画像の所有・再利用条件、アップデート承認、モデル版と設定版の復元、退去時のデータ引渡しも契約前に決めます。食品画像に個人情報が写り込むことは通常想定しにくくても、作業員やラベルの顧客情報が視野に入るならアクセス・保存期間を現地規程に合わせて整理します。
9. PoC、FAT、SATを別の目的で使う
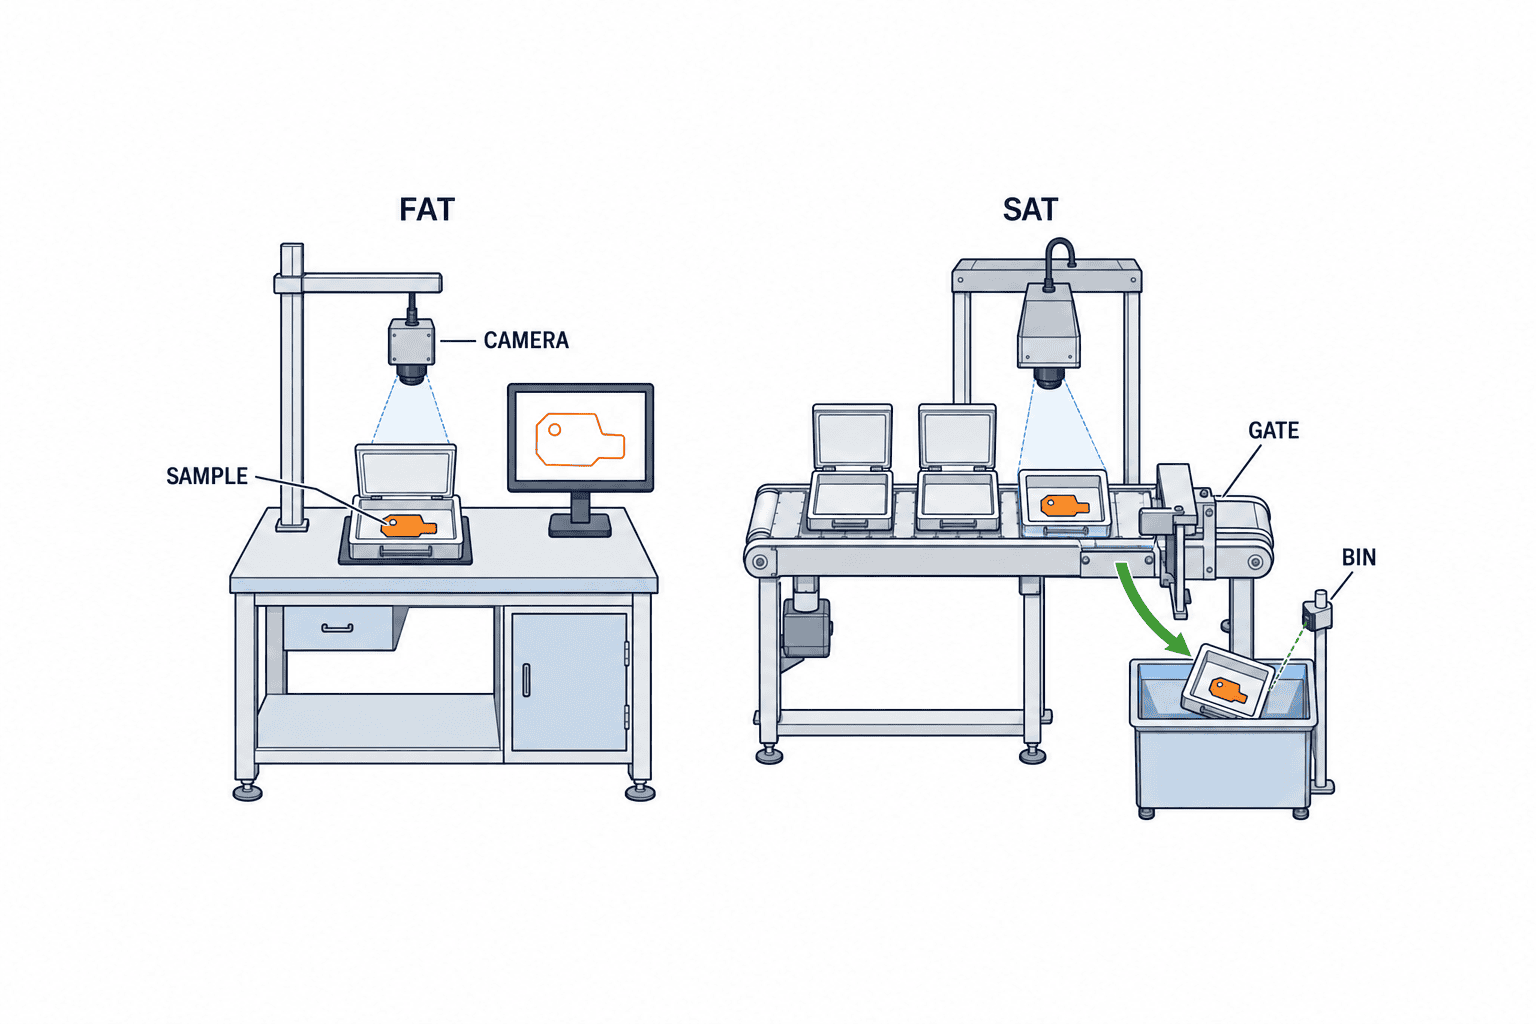
PoCは方式選定です。複数の照明、背景、撮像位置を比較し、見える対象と見えない対象を洗い出します。ここで最小異物寸法の候補を実物に基づいて改訂します。FATは工場出荷前に、調整済み装置が仕様どおり撮像・判定・信号出力・排出模擬・記録するかを確認します。SATは実ラインに取り付け、最悪速度、日夜の照明、通常の製品ばらつき、段替え、清掃後、詰まり、停電復帰で個体排出まで動くかを確認します。FATの写真判定合格をSATの合格へ自動的に移してはいけません。
受入セットは、ベンダーが開発中に見ていないサンプルを含めます。試験片の形と配置を記録し、試験後に回収数を照合します。危険な実異物の使用が難しい場合は、品質承認の模擬片を使い、その代替限界を明記します。現場で本製品と混ざらないよう、試験日、対象ロット、設備停止・隔離、廃棄確認を作業票にします。試験員がランダムに流す条件と、設備担当が排出センサーを監視する条件を用意し、期待結果を事前に署名します。
| 試験ID | 条件 | 期待結果 | 保存する証拠 |
|---|---|---|---|
| P01 | 最小対象を複数の位置・姿勢へ配置 | 事前に合意した対象範囲でNGまたは保留 | 原画像、判定領域、個体ID |
| P02 | 正常な具材・しわ・水滴・印刷を含む良品 | 合意した誤排出上限を満たす | 母数、NG画像、原因分類 |
| P03 | 最大速度と最小間隔の連続NG | 全個体を対応する排出箱へ、取り違えなし | トリガ・PLC・排出確認の時刻 |
| P04 | カメラ断、照明断、通信断、排出箱満杯 | 合意した停止・保留動作 | アラーム、PLC状態、保留範囲 |
| P05 | 清掃後、段替え後、停電復帰 | 基準画像確認後にのみ通常運転へ | 点検票、モデル・設定版、承認者 |
「検出率99%」のような数値を記事から転記して合否に使わないでください。必要な見逃し上限と誤排出上限は危害、製品単価、検査数量、再検査能力で変わります。数字を決めたら母数、試験片の分布、信頼区間、測定方法をセットで署名します。高価な食品で誤排出が多ければ運用できず、見逃しが少なく見えても対象サンプルの幅が狭ければ危害管理に使えません。双方の失敗を別々に見て、補正後の再試験条件を定めます。
10. 品番切替と清掃後の再開条件を決める
食品包装ラインでは、同じ設備で複数の品番、トレー色、具材、充填量、フィルムを使うことがあります。切替直後は、前品番の設定を残したまま次品番が流れる「レシピ不一致」が起こり得ます。カメラの検査レシピを製造指図またはバーコードから選ぶ場合も、指図側の誤りやバーコードの読み違いを想定します。作業者が画面の品番、実物の包材、製造指図を照合してから基準サンプルを流し、承認するまで良品を出荷可能なラインへ送らない手順にします。切替時刻と承認者、使用したレシピ版、基準画像を記録します。
清掃後はカメラや照明の角度がわずかに動き、レンズ窓に水滴や洗剤膜が残る場合があります。食品接触部の衛生点検に加え、画像検査では「基準画像の輪郭、明るさ、視野端、死角が前回承認時と一致するか」を確認します。標準サンプルを置く治具は食品区域へ持ち込む手順と保管場所を決め、試験片の個数を使用前後で照合します。検査片の置き忘れ自体が新たな異物リスクになるからです。保護窓を交換した場合は、単なる清掃済みチェックだけでなく、最小対象を含む短い再検証を要求します。
段替え・清掃後の再開票は、製品と包材の組み合わせ、撮像原画像、モデル・設定版、標準片の判定、排出確認、試験片の回収、承認者の七項目で構成できます。いずれかが欠けたら、出荷可能な通常運転へ復帰させず、品質部門が保留範囲を決めます。これはAIの精度を追加で主張するためではなく、合格した構成が現場で維持されていることを示す証拠です。複数言語で画面を運用する工場では、品番とアラーム名を言語間で一対一に対応させ、夜勤の記録票にも同じ識別子を使います。
11. 記録とロット追跡を設計する
GS1のGlobal Traceability Standardは、対象物の識別と、ロット・取引・工程イベントをつないで追跡する考え方を示しています。画像検査のログも、ロット、品番、包材版、設備、時刻、モデル版、判定、画像、排出確認を紐付けると、後から「どの範囲を保留すべきか」を判断しやすくなります。ただしGS1標準を使えば画像検査が自動的に法令適合するわけではありません。工場内のロット定義と既存MES/ERPのイベントに合わせて、必要なキーを決めます。
画像を全件保存するか、NG・要確認だけ保存するかは、監査要求、容量、再学習の必要性、プライバシー、ネットワーク負荷を見て決めます。全件画像を保存しない場合でも、検査不能や通信断を含む件数、対象ロット、開始・終了時刻、機器状態、排出確認は残します。時刻同期がずれると画像と排出個体を照合できません。PLC、カメラ端末、MESの時計を合わせ、通信断中のローカル保存と復旧後の再送を試験します。手動で保留品を戻すときは、再投入者と承認者を記録し、同じ個体が二度良品として計上されないようにします。
苦情から画像へ戻れるか
顧客苦情が一件届いたと仮定し、製造日、ロット、箱、検査時刻から該当ラインの判定記録へ到達できるか模擬します。NG品の画像だけでなく、その直前・直後の個体や検査不能時間帯を特定できることが重要です。ロットが変わる境目、包材が変わる境目、昼夜交替の境目も試します。報告書をPDFで作る前に、現場で原データと設備ログを取り出せるか確認します。
12. 運用開始後に性能を維持する
カメラ検査は設置した日の条件に固定されません。原料産地の変更、具材の色変化、トレー型番、印刷版、照明の経年変化、保護窓の汚れ、搬送ガイドの移動で画像分布が変わります。品質部門は日次の基準画像と標準サンプル試験、設備部門は照明・トリガ・排出機の点検、IT/OTは端末・ストレージ・時刻同期の監視を担当します。閾値やモデルを勝手に緩めて誤排出数だけを減らすと、見逃しが増える恐れがあります。変更には理由、版、比較結果、承認者、切り戻し条件を残します。
週次または製品変更時には、異物検出件数、誤排出の理由、要確認の滞留、画像取得失敗、排出確認失敗、清掃後の変化をレビューします。実異物の発生件数が増えたときは、モデルを再学習する前に混入源を調べます。破損した工具、摩耗したガイド、原料側の異物が原因なら、上流の予防が優先です。逆に異物件数が急にゼロになったときも「完璧」と決めず、照明断やトリガ不良を確認します。再学習したモデルは、旧版の受入セットと新たな現場サンプルで比較し、悪化した材質や位置がないか確認します。
13. 費用対効果を工場の数値で測る
投資判断では「人を何人減らせるか」だけでなく、異物リスクを下げるための管理時間、全数検査の実現度、誤排出廃棄、再検査、停止、苦情調査の工数を分けます。初期費用は機器・搬送改造・PLC連携・設置・受入試験、継続費用は保守、照明交換、モデル更新、データ保存、標準サンプル管理、再検査担当の時間です。効果は現状の記録と比較します。異物発生件数が極めて少ない工場で「苦情が何%減る」と予測するのは不確実です。代わりに、監視可能面積、対象異物、検査率、記録到達時間、実ラインの排出成功を契約上の成果にできます。
PoCの出口で、続行、観測位置変更、別方式、上流予防強化のいずれかを決めます。見えない異物に対してAI画像検査を無理に採用することは投資効果を下げます。逆に、封止前に目視できる片が主要な危害で、目視検査の再現性や記録に問題があるなら、撮像セルを小さく始め、受入済みの対象範囲だけを量産へ移す方法が合理的です。初号機の成績を別の製品やラインへそのまま横展開せず、照明、速度、包材、排出距離を再測定します。
よくある質問
Q. 食品包装の非金属異物はAIカメラだけで全数保証できますか?
いいえ。全個体を撮像する仕組みを作れても、異物が製品や不透明包装の裏に隠れていれば可視光カメラには写りません。対象材質、最小寸法、露出面、照明、背景、速度を限定し、その範囲の実サンプルで性能を確認します。対象外は工程予防や他の検査方式で管理してください。
Q. 金属検出機やX線を置き換えられますか?
原則として置き換えを前提にしません。金属、密度差のある内部異物、表面に見える低密度異物では観測原理が異なります。危害分析と実サンプル試験で方式の組み合わせを決めます。特に低密度樹脂はX線でも製品条件により難しく、逆に画像検査では隠れた片を見られません。
Q. どの位置にカメラを置くべきですか?
最後の混入リスク点と封止の間で、製品表面が最も見え、搬送姿勢と間隔が安定する位置を候補にします。検査後に混入源が残るなら後段の管理を別途設けます。カメラ位置と排出位置の距離を測り、NG個体の追跡と排出確認までSATで検証します。
Q. AI学習用の異物サンプルが少ない場合は?
材質と危害の優先順位を決め、実物または品質承認の模擬片を管理された試験系で使います。不足条件を「検証済み」に見せず、対象外と暫定措置を記録します。単純な色差や形状ルールが十分な場合も比較し、危険な異物を実生産へ持ち込まない試験手順を守ります。
Q. 誤検出が多いとき、しきい値を緩めてよいですか?
品質責任者が見逃しへの影響を検証する前に緩めないでください。まず原画像で反射、水滴、しわ、具材変動、保護窓汚れ、位置ずれを分類します。照明や搬送を直すべき問題をAIの設定で隠さないことが重要です。変更前後を同じ封印済み受入セットで比較し、承認を残します。
まとめ
食品包装の非金属異物AI画像検査は、「封止前に見える対象」を明示すれば、有効な検査工程の候補になります。導入は、危害分析から異物種と発生点を選び、観測できる位置を探し、照明・背景で像を安定させ、AI判定と個体排出を一つのセルとして試験する順です。PoCで見える範囲と限界を確かめ、FATで装置機能を確認し、SATで現場の速度・清掃・段替え・故障を含む排出まで受け入れます。可視光カメラで内部の隠れた異物を保証せず、金属検出機・X線・上流予防との役割を品質計画へ記録することが、設備を継続して使う条件です。
検査位置の選定、対象異物の一覧化、サンプル試験表、PLC排出を含む受入条件を検討中なら、TOMAS TECHへご相談ください。現行ラインの製品・包材・速度・清掃条件から、まず「見える範囲」と確認すべき限界を整理する段階でも相談できます。
一次資料
- FDA: Hazard Analysis and Risk-Based Preventive Controls for Human Food, Chapter 3 — Draft, Not for Implementation — ガラス・硬質プラスチック・金属などの物理的危害と発生源。草案であり確定指針として扱いません。
- FDA: FSMA Final Rule for Preventive Controls for Human Food — 危害分析と予防管理の文書化。米国制度の説明であり、タイでの直接適用を示すものではありません。
- FDA: HACCP Principles & Application Guidelines — 原料から包装までの物理的危害管理と設備確認の考え方。
- KEYENCE: Machine Vision Lighting Selection Guide — 照明方式・角度・色とコントラスト。
- KEYENCE: Vision Systems and Sensors for Food and Beverage Packaging — 包装前後の外観・異物検査用途。
- Anritsu: The 411 on Contaminant Detection — 金属・X線の原理と低密度異物の限界。
- METTLER TOLEDO: How Do X-ray Systems Find Contaminants — 密度差と製品・異物・包装条件。
- GS1: Traceability Standards — ロットと工程イベントをつなぐ追跡の考え方。
*本稿の装置構成、試験票、費用項目は導入設計用の例です。検出性能、法的義務、認証適合を一般値として保証しません。現場の製品・危害分析・顧客要求で条件を決めてください。*


