


アルミ端材のAI選別システム導入を考える工場で、最初に確かめたいのは「何を選別したいか」です。切断後に材質と発生工程が分かる端材なら、その情報を失わず保管する方が先です。一方、複数の合金や鋳物・展伸材が混ざり、再溶解先の仕様を満たせない場合は、現物を識別する装置が役立ちます。本稿ではタイの製造拠点を想定し、カメラとAI、X線、レーザー分析の役割、ライン設計、純度と回収率の測り方、RFP・FAT・SATを整理します。
端材を「在庫として戻す」と「混合材を選別する」は別の課題
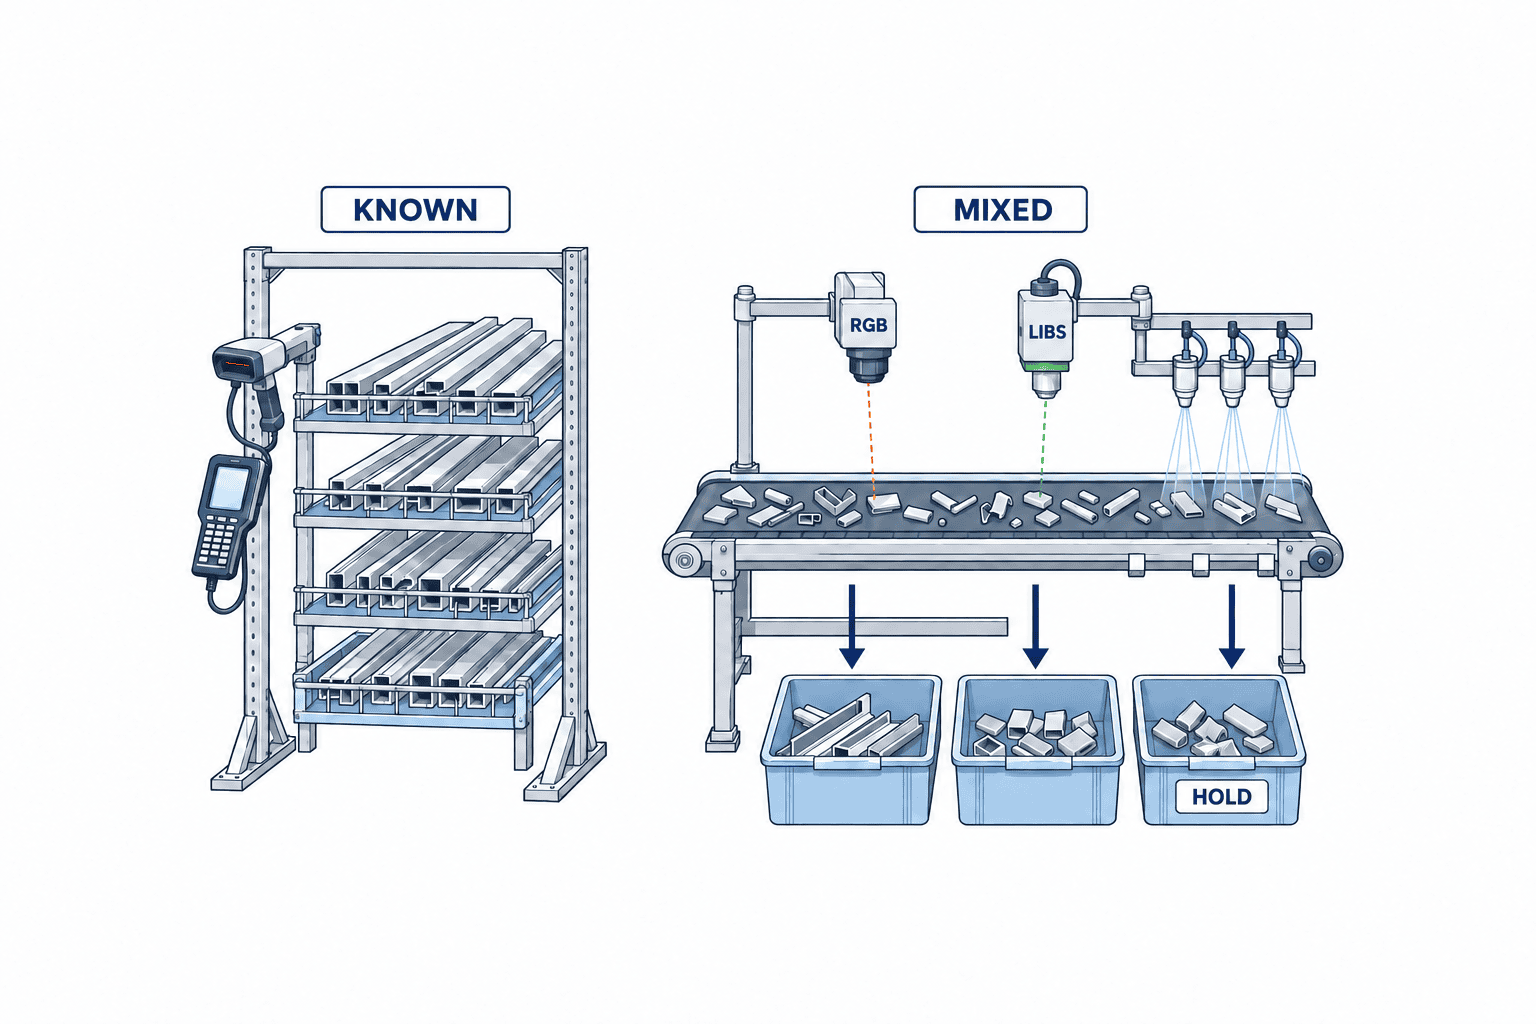
アルミ板や押出材を切断すると、一定寸法以上の残材は次の注文に使える可能性があります。発生した時点で材質、調達ロット、厚み、形状、残寸法が分かるなら、現品ラベルと置場を管理して再利用するのが自然です。識別済みの端材をわざわざ破砕し、混合してから高価な選別ラインへ流すのは、情報を捨ててから買い戻すようなものです。既存の端材管理システムの記事では、この「発生源が分かる残材」の予約と再投入を扱っています。
本稿の対象は、発生源や合金情報が失われた混合アルミ片、または発生源は分かるものの鋳物・展伸材や異物が混ざる可能性がある回収流です。再溶解用の買い手が合金群、鉄・銅・シリコンなどの混入限度、粒度、異物割合を指定するなら、単に「アルミ」として売るだけでは条件を満たせません。DOEはアルミスクラップの汚染や合金混合が高付加価値用途への再利用を妨げること、選別と品質特性の把握が重要であることを説明しています。ただしその説明は、個々の工場でAI選別が必ず採算に合うという意味ではありません。
選別ラインを検討する前に、現場を三つの流れに分けます。第一は材質・ロットが追える端材で、現品管理を優先する流れ。第二は大まかな由来が分かるが異物確認や鋳物・展伸材の分離が必要な流れ。第三は複数由来が混ざり、個片ごとの分析が必要な流れです。各流れの重量、粒度、価値、現行の売却単価、返品・格下げの理由を測らずに「AIカメラを入れる」と決めると、装置の対象を取り違えます。
同じ工場内でも、ライン脇の切断残、加工機の切粉、打抜き片、外部から戻るスクラップは形状と汚れが違います。切粉は油や微粉の処理が先かもしれません。大きな板材端材なら材質ラベルとラック管理で十分かもしれません。選別機メーカーの実例の多くは、破砕済みの回収材をコンベヤで流す再資源化施設のものです。工場の発生源が分かる端材に、その処理能力や費用対効果をそのまま当てはめないでください。
AIカメラ、XRT、LIBSは何を見ているのか
RGBカメラと画像AIは、物体の形、輪郭、色、表面の見え方、重なりなどを手掛かりに分類します。TOMRAは、深層学習を使って展伸材由来のアルミ片から低合金の鋳物片を分ける用途を公表しています。これは特定の訓練データ、前処理、対象流で成立する用途です。RGB画像だけで、外観の似たすべてのアルミ合金の元素組成を確定できる、という主張ではありません。塗装、酸化、油、照明、粉じん、寸法の違いは画像の見え方を変えます。
XRT(X-ray transmission、X線透過)は透過特性を手掛かりに密度の違う材料を分ける技術です。重金属や異物を含む混合流からアルミ分を分ける前処理として使える場合があります。ただしXRTの出力だけで、近い密度のアルミ合金をすべて正確に区別できるわけではありません。X線装置の適用と安全管理はメーカー仕様と現地の要求を確認します。TOMRAの公表した工程例でも、XRTと深層学習を異なる段階に置いています。
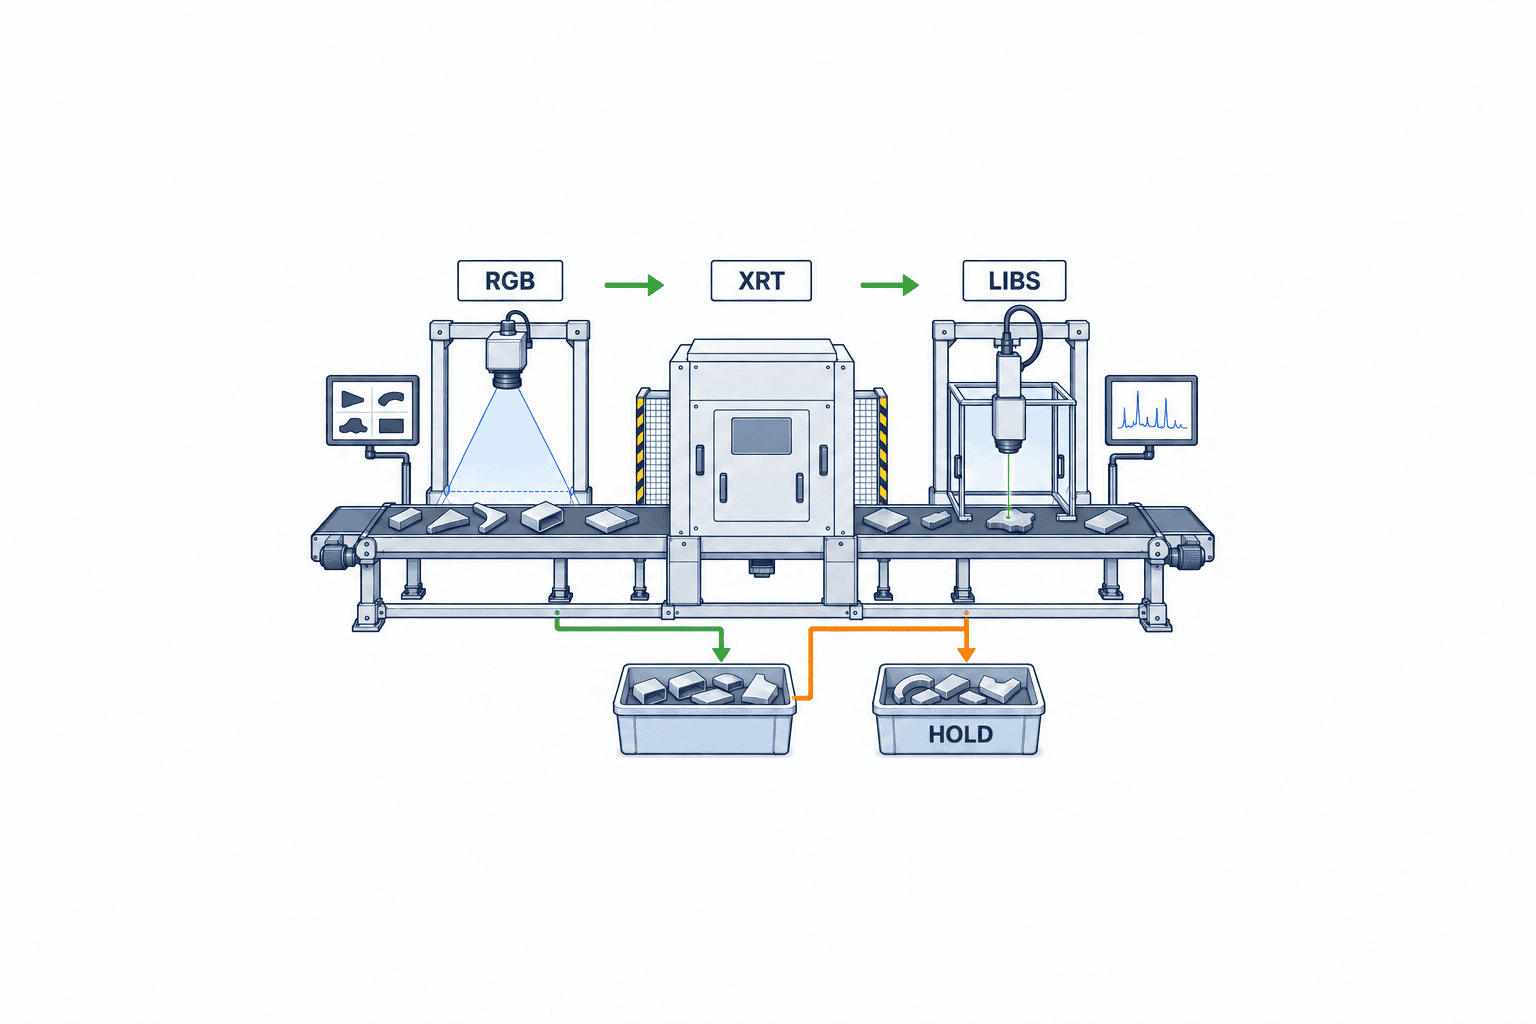
LIBS(laser-induced breakdown spectroscopy、レーザー誘起ブレークダウン分光)は、レーザーで表面の微小領域から発光を得て元素の特徴を分析します。アルミ合金群の分類に使う実機があります。STEINERTはLIBSを用いる装置で複数のアルミ合金群を分ける構成を説明しています。米国DOEのアルミ産業技術ロードマップも、色とLIBSによるスクラップ識別・選別を技術課題として挙げています。ここでも、表面の塗膜・汚れ、個片の姿勢、レーザーの照射位置、粒度が結果に影響し得るため、自社材での試験が必要です。
近接・重なりを識別するAI、画像から鋳物と展伸材の形状差を捉えるAI、スペクトルから合金群を判定するモデルは、同じ「AI選別」でも入力と失敗条件が違います。ベンダーに「AI搭載ですか」と聞くより、「入力はRGB、XRT、LIBSのどれか」「どの材質境界を保証対象とするか」「判定不能はどこへ排出するか」を聞く方が見積と評価が揃います。
先に回収材の出口仕様を決める
装置の仕様は、出荷先の受入条件から逆算します。再溶解する自社工程、系列の鋳造工場、外部の再資源化事業者では、欲しい合金群と許容異物が異なります。まず買い手と、鋳物系、展伸材系、特定の合金群、非アルミ金属、プラスチック・ゴムなどをどの区分で引き渡すかを決めます。「アルミ純度」という一語だけでは不足です。重量比で何を純度の分母・分子とするか、分析法、サンプリング法、合格ロットの単位を明文化します。
例えば「展伸材」への分離が目的なら、鋳物混入を抑えることが主要な評価になります。一方、6xxxと5xxxを分けたい場合は、外観だけで足りるとは限らず、元素情報を得る手段と基準試料が必要です。合金番号まで個片ごとに確定したいのか、実務上の合金群で十分かも区別します。必要以上に細かい区分を求めれば、センサー、空気圧機器、再循環、手選別、検査工数が増えます。
買い手から受入条件が明示されていないなら、まずサンプルロットを示して確認します。「装置カタログの純度99%」と「自社の特定合金の溶解条件を満たす」は同義ではありません。メーカーの公表値は対象原料と運転条件に紐付きます。TOMRAやSTEINERTの公開事例は選択肢の存在を示しますが、自社材の保証値にはなりません。
出口が複数ある場合は、価値の高い流れだけに複雑な選別をかける構成もあります。低価値の流れを無理に細分化すると、選別による価値上昇より処理費が大きくなります。逆に、異物一片でロット全体が格下げされる流れでは、少量でも厳格な異物排除が合理的です。ここを工程別に見積もり、全量を同じ装置へ通す前提を避けます。
入力材の調査票を作る:粒度、汚れ、混合率、供給量
最低限、月間・日間・時間当たりの重量、投入する個片の寸法分布、板・棒・鋳物の割合、塗装・油・水分・プラスチック付着、鉄や銅の混入、発生工程、季節や製品切替による変動を記録します。平均値だけでは設備能力を決められません。投入のピーク、運転時間、計画停止、原料がない時間を分けます。コンベヤ幅と速度は最大供給量に合わせるだけでなく、個片を重ねず一層に広げられるかで決めます。
流れの代表性が重要です。見栄えのよいきれいなサンプルだけでPoCを行うと、現場で頻繁に出る塗装片や油膜片を外してしまいます。検証用ロットには、目的材、似た外観の他材、塗装材、濡れ材、薄片、厚片、重なり、寸法の限界、ベルトの端寄りを含めます。どの条件を通常投入し、どれを前処理または手作業に回すかも試験前に決めます。
元の材質が既知の端材を混合流へ入れる場合、試験用には個片IDと正解ラベルを付けておけます。しかし本番で材質ラベルが維持できるなら、そもそも選別ラインを通す必要があるか再検討します。現場の「分別の徹底」と「自動選別設備」は代替関係になる場面があります。自動選別の投資は、情報が失われる発生経路や、手選別の限界がある流れに集中させます。
選別ラインを工程として設計する
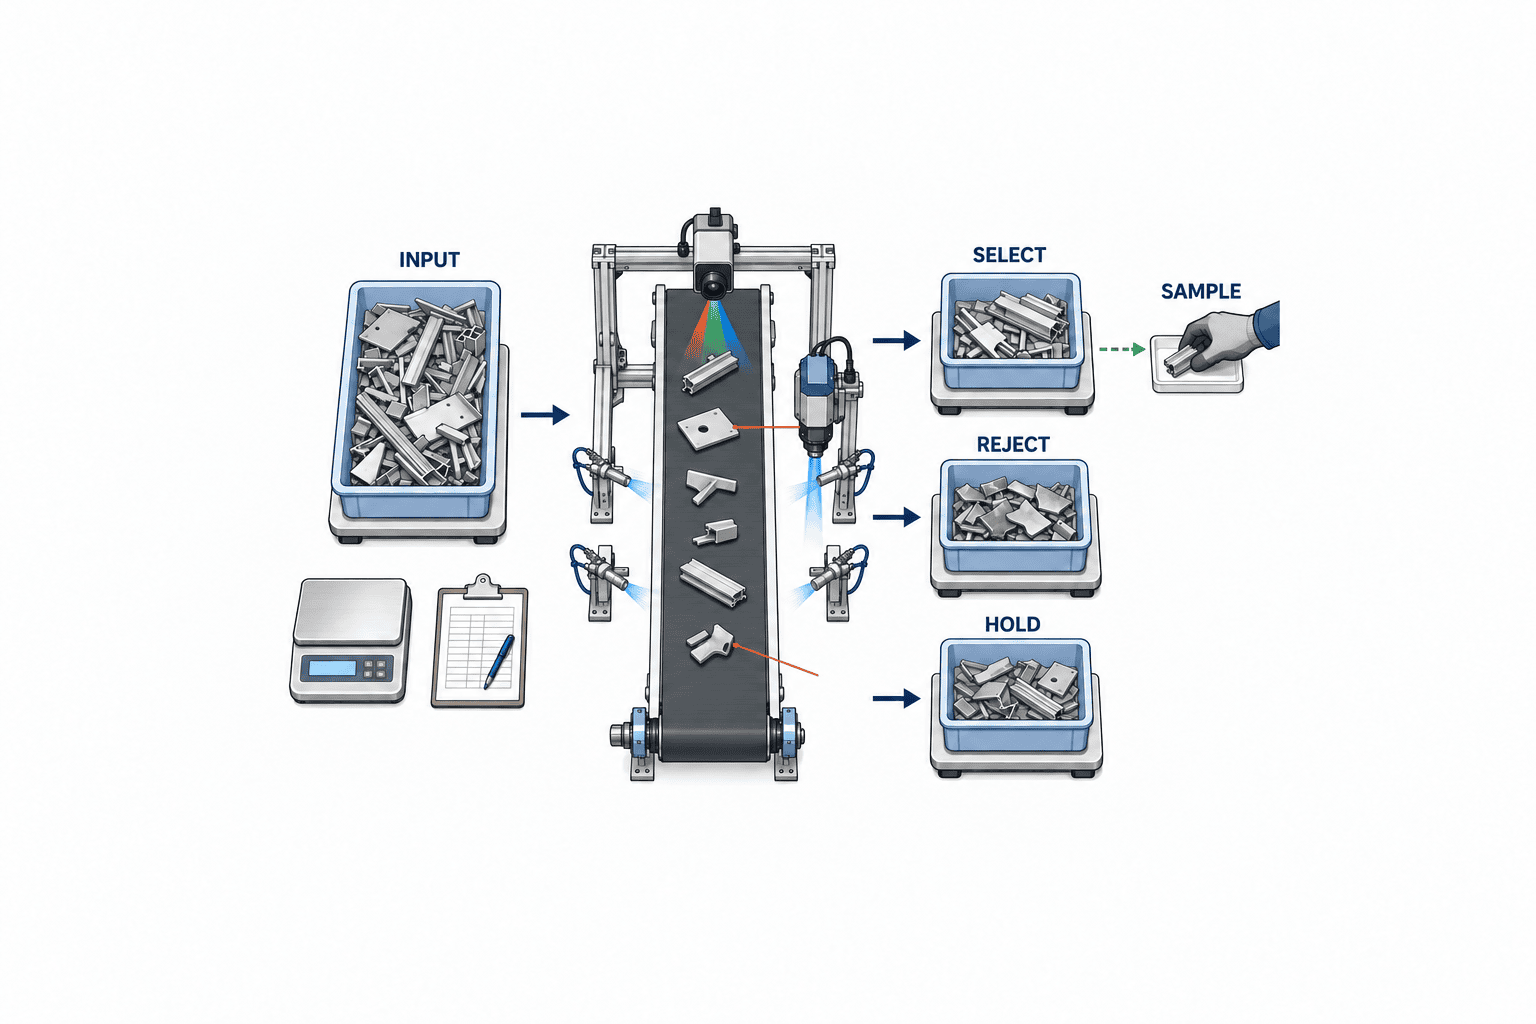
典型的な流れは、受入計量、粗い異物除去、必要な破砕・整粒、供給ホッパ、振動フィーダ、単層化コンベヤ、センサー、判定、エアジェット等の排出、複数ビン、再循環、出口サンプリングです。全工程が必ず必要なわけではありません。製造ラインから出る均一な打抜き片なら、破砕を追加する理由がないかもしれません。逆に大型の残材をそのまま高速選別機へ入れると、検知範囲や排出機構の制限に当たります。
AIの判定時刻と排出時刻の同期は、運用性能を左右します。センサーが個片を認識してからノズルまでの距離、ベルト速度、空気圧、吹付範囲、隣接片との間隔が合わなければ、正しく分類しても別の片を飛ばします。STEINERTが紹介するLIBS装置も、分析の直後に空気圧パルスで排出する流れを示しています。FATで画面上の分類精度だけを見ず、実際の排出先まで確認する理由です。
「判定不能」の出口を必ず作ります。低信頼、重なり、センサー欠測、表面の汚れ、未知の合金、装置停止からの復帰時には、無理に良品側へ入れず再循環または保留へ送ります。再循環の上限回数と最終処理方法を決めないと、保留材がライン内を回り続け、処理能力が落ちます。ビンが満杯になったときの停止と誤投入防止も工程仕様です。
AIモデルの受入範囲を装置全体の受入範囲と分ける
画像AIの性能表だけで設備を買わないでください。モデルが1枚の画像で正しく分類しても、供給機が個片を重ね、カメラが油で汚れ、排出弁が遅れれば出口材は混ざります。装置の受入評価は、投入から出口までの全体を測ります。画像分類の試験は原因を切り分ける補助試験として残します。
AIモデルの訓練データには、どの合金群、塗装状態、寸法、照明、搬送速度、供給元が含まれているかを確認します。対象外の材を入れたときに、強制的に既知クラスへ振り分けるか、未知として保留するかは重要です。新しい部品や新しい仕入先の端材が増える工場では、運用中に入力分布が変わります。更新前後で同じテストロットを比較し、旧モデルへ戻せるようにします。
判定ログは少なくとも運転時刻、ロット、選別レシピ、装置・センサーの版、モデルの版、入力クラス、判定クラス、信頼度、排出先、アラーム、手動介入を残します。ただし個片ごとの全画像を無期限に保存すると容量と情報管理の負担が増えます。必要なトレーサビリティとモデル再評価に合わせて、画像・スペクトル・集計値それぞれの保存期間を決めます。
AIが学習した「よくある見た目」は、化学分析の代わりにはなりません。とくに同色・同形状で合金が違う材は、画像の正解率が高く見えても重要な混入を見逃す可能性があります。目的の出口仕様に応じて、LIBS等の分析、ロット由来情報、抜取試験を組み合わせます。選別した材の品質を最終的に受け入れるのは、モデルの信頼度ではなく合意した検査方法です。
純度、回収率、処理能力を同時に測る
選別評価には三つの基本指標があります。純度は、ある出口に入った目的材の重量を、その出口の総重量で割ったもの。回収率は、その出口に回収された目的材の重量を、投入に含まれていた目的材の総重量で割ったもの。処理能力は、所定の稼働条件で単位時間に処理した投入重量です。分母を明記しない「精度」や「歩留まり」はベンダー間で比較できません。粒度や投入混合率を変えれば値も変わるので、試験条件と一緒に報告します。
純度を上げるために疑わしい材を大量に保留へ出せば、回収率が下がります。回収率を上げるために境界を緩めれば、純度が下がることがあります。さらに速度を上げると個片の重なりや排出干渉が増える可能性があります。三指標の優先順位は買い手の受入条件と処理量で決めます。単一のカタログ値から最適点は分かりません。
計算例として、投入1,000 kgに目的材が600 kgあり、対象出口へ500 kgを回収し、その中に目的材が475 kg含まれたとします。この場合、純度は475÷500=95%、回収率は475÷600≒79.2%です。残り25 kgの混入材が何であるかも重要です。許容される微量の他アルミ合金と、再溶解を妨げる異物は同じ重量でも影響が違います。この数値は説明用の仮定であり、装置の保証値ではありません。
測定方法は試験前に合意します。投入ロットの正解組成をどう確定するか、出口を何kgずつ何回抜き取るか、元素分析が必要な区分をどう扱うか、再循環材を何回目の投入に数えるか、停止時間を能力計算に含めるかを決めます。供給元を変えたときにも代表性が保たれるよう、複数日のロットを使います。結果は平均だけでなく最悪条件と不合格の理由を残します。
RFPに入れる要求とベンダー比較表
仕様書の別紙に「試験用原料台帳」を付ける
RFPの本文で「当社のアルミ端材」とだけ書いても、業者によって想定する原料が変わります。別紙に、原料ロットの写真、発生工程、合金情報の有無、サイズ範囲、汚れ、月間重量、ピーク投入量、保管状態を添えます。材質を確認済みの試験片と、由来不明の材を別にして、試験片に付けた正解ラベルが運転員やAIの画面へ見えないよう管理します。評価者が正解を知った状態で選別条件を微調整すると、通常の運転より良い結果が出る可能性があるためです。
原料台帳には、通常品だけでなく「ここまで入ると受け入れない」という限界条件も書きます。例えば油が滴る切粉、許容寸法を超える板片、磁性金属を含む塊、結束した束などは、前処理で除去するか、装置の適用外とします。適用外を曖昧にすると、導入後に「AIが見分けられない」と「投入してはいけない材を入れた」が混同されます。上流の工程変更や設備更新で原料が変わった場合は、この台帳の版も更新します。
試験原料の保管・運搬方法も結果に影響します。試験前に手で並べ直す、汚れを落とす、大きな異物を取り除くと、実際の投入条件とは別のものになります。前処理が本番でも常に行われるなら工程として明記し、その人件費と処理能力を見積に入れます。サンプルだけを特別にきれいにする処理は、評価結果の注記として必ず残します。
台帳には試験結果の後からでも「なぜこのロットを代表例にしたか」を説明できる選定理由を添えます。品種切替が多い工場では、直近一週間の原料だけでは年間の変動を表せないことがあります。過去の不合格ロット、色や表面状態が変わったロット、少量でも単価が高いロットを意識して含めます。初回の試験で範囲外だった原料が本番で増えたら、性能保証の解釈を争う前に、入口条件の変更として再評価します。原料台帳を設備仕様と一緒に版管理することが、試験と運用の条件をつなぐ土台になります。
RFPには、目的の出口材と受入条件、投入材の代表サンプル、材質・粒度・汚れ・混合率、ピーク供給量、設置面積、電源、圧縮空気、集じん、騒音、保守体制、安全対策、データ接続、予算と希望時期を書きます。「AI選別機一式」では各社の前処理・分析・再循環範囲がずれます。対象外材や保証外条件も明示してもらいます。
比較表の列は、センサー方式、分類対象、前処理、許容粒度、供給方式、出口数、保留出口、レシピ切替、モデル更新、トレース、純度・回収率・能力の試験条件、消耗品、保守費、エネルギー・圧縮空気、現地サービスです。TOMRAの画像AI、XRT、STEINERTのLIBSやAI識別などは、それぞれ対象と工程位置が違います。単純に「AI搭載」と「非搭載」で点数を付けません。
商談では、ベンダーのデモ原料に自社原料を少量混ぜるだけでなく、自社の代表ロットを独立した試験として流してもらいます。良い結果が出たときも、事前に手で不適材を除いていないか、供給量を落としていないか、再循環を何回行ったかを記録します。目的はベンダーを疑うことではなく、量産条件と同じ物差しで導入可否を判断することです。
装置価格以外に、搬送・集じん・空気源、床補強、分析用試料、作業者教育、停止時の手選別、定期校正、モデル保守、部品交換、産出材の品質検査を費用に入れます。価値上昇の試算では、選別前後の実際の買い取り条件または社内溶解の置換価値を使います。一般的な「再生アルミは省エネ」という説明を、そのまま自社の投資回収額へ置換しません。
FATでは未知材と排出動作まで試す
FAT(出荷前受入試験)では、契約した入口条件の代表ロットを用意し、所定の速度で連続運転します。目的材、境界材、異物、塗装片、油付着片、重なった片、最小・最大粒度を混ぜます。試験前に各ロットの正解組成と重量を決め、出口ごとに計量・分析します。空のベルトでカメラが動く、数個の標本を正しく判定するだけでは設備の性能を確認できません。
正常系では純度、回収率、処理能力、空気消費、消費電力、出口の詰まりを測ります。異常系ではビン満杯、空気圧低下、カメラ汚れ、レーザー分析失敗、X線装置の保護動作、通信断、モデル読込失敗、非常停止からの復帰を試します。安全関連の設計と法令への適合は装置サプライヤーと専門担当が確認します。AIの分類画面が出ていても、排出系が失敗したら材は安全側の保留へ行くべきです。
FATの合否は、平均値だけでなく対象外条件と未達の扱いまで決めます。「少数の外れ値があったが良好」といった曖昧な記録では、後から再試験条件が争点になります。試験データ、レシピ、モデル版、原料の写真、サンプルの識別、分析証明、計量票、アラーム履歴を一式で保存します。
SATではタイ工場の原料と運用で確かめる
SAT(現地受入試験)は、据付後の本当の供給経路で行います。現地の電源、圧縮空気、集じん、ベルトの振動、照明、周囲温度、粉じん、実際の置場からの投入がFATと異なるからです。上流ラインの停止と再開、製品切替、複数シフトを含めて試します。運転員がレシピを誤って選んだ場合に、対象ロットと合わない設定を検知できるかも見ます。
現地では、誰が入口ロットを受け、誰が出口材を計量し、誰が品質判定して買い手へ引き渡すかを決めます。日本語の管理者画面だけでなく、タイ語の作業指示、非常時の手順、保留材の表示が必要なら、その場で理解できるか確認します。翻訳が表示されても、合金番号、元素記号、レシピ名、警報の意味が異なる言語で一致していなければ事故につながります。多言語の用語表と訓練記録を残します。
現地で純度や回収率がFATと違えば、AIモデルだけを責めず、入力材、単層化、レンズ清掃、搬送速度、ノズル同期、試料採取の順に原因を分けます。FATの原料がきれいで、SATの原料に油や塗膜が多いなら、前処理または受入対象の定義が違う可能性があります。運用で解決する課題と機械改造が必要な課題を分けて是正します。
導入を段階化する:四つの判断ゲート
最初のゲートは「現物を選別する必要があるか」です。切断機から出た瞬間に合金とロットが分かるなら、ラベル・置場・払出記録を整え、既知材として再利用できる割合を測ります。混合が起こる場所を観察し、容器の色分けや投入経路の変更で解消できるなら、その方が設備投資は小さいかもしれません。ここで残った混合材だけを、選別設備の候補量とします。
第二のゲートは「売り先・戻し先の仕様があるか」です。出口区分と検査方法が決まらないまま装置を選ぶと、純度を上げても買い手が求める合金群と違う可能性があります。買い手から受入条件を取得し、社内再溶解なら品質部門と溶解部門で許容混入物を決めます。目標とする区分ごとの期待重量、単価差、検査費を概算し、試験する価値があるかを判断します。
第三のゲートは「自社材で再現できるか」です。ベンダーの代表条件ではなく、現場の通常材と難しい材を含めたテストロットで、純度・回収率・能力を同時に測ります。化学成分の正解を必要とする場合は、抜取分析の方法と費用を先に決めます。再循環や保留材を除外した見かけの性能ではなく、入口重量からすべての出口重量まで収支を合わせます。
第四のゲートは「日々運用できるか」です。運転員の清掃・校正・ビン交換、品質部門の抜取検査、保全部門のノズルとセンサー管理、管理者のモデル変更承認まで、担当と頻度を置きます。買い手が受け取る品質を続けて出せるなら拡張を検討し、保留率が高すぎるなら上流分別やレシピを見直します。ゲートごとに中止条件を決めることで、PoCの好結果だけで本番投資へ進むことを防げます。
運転開始後は売れる品質と保留材を監視する
出口材と会計・現品データをつなぐ
選別機が出す「選別済み5xxx」「選別済み6xxx」などの表示を、そのまま在庫品目に登録する前に、品質部門が出口の受入基準と検査結果を確認します。通過ロット、保留ロット、再選別ロットを同じ在庫に混ぜると、後から買い手のクレームが来たときに対象を絞れません。入口ロット、運転回、出口ビン、計量票、検査結果、出荷番号を一つの履歴に結び、戻入や再選別でも元の識別子を残します。
原価と効果も同じ粒度で見ます。投入量だけで「選別コスト/kg」を割ると、保留材を大量に出した日ほど安く見えることがあります。売却できた重量、買い手が受け入れた重量、再選別や処分に回った重量を分け、単価差からエネルギー、空気、消耗品、保守、検査、運転員の時間を引きます。価値の出る区分と出ない区分が見えたら、レシピと上流の分別方法を見直します。季節や製品構成が変われば結果も変わるので、導入初月だけで通年の投資効果を断定しません。
売り先の要求が変更された場合は、AIの閾値だけを調整する前に受入条件の版を更新し、新しい条件に対する出口検査と再試験を行います。安全や品質に影響する自動排出先の変更には権限を設け、変更理由、承認者、適用開始ロットを残します。現場が「前よりよく取れる」と感じても、買い手の許容元素や異物条件から外れていれば改善ではありません。判定の中心を常に出口材の適合性に置きます。
稼働後のダッシュボードには、投入重量、出口別重量、純度の検査結果、回収率、処理能力、停止理由、保留率、再循環回数、空気と電力の使用量を置きます。画像AIの判定件数だけでは、売れる材が増えたか分かりません。出口材が買い手に受け入れられたか、格下げされたか、返品されたかを紐付けます。
レシピ変更やモデル更新は、従来の合格ロットを再試験してから反映します。新しい製品の端材が入る、塗装条件が変わる、センサーを交換する、照明を変えるといった変更を記録し、影響する区分を再評価します。AIの自動更新を許す場合も、いつどのモデルがどのロットを選別したかは追えるようにします。品質異常時にはモデルを止め、既知のレシピと保留運用へ戻せることが必要です。
入口材を減らす活動も続けます。材質ラベルの維持、保管区画の分離、切断計画の改善が進めば、混合材の量が減り、選別機の負荷も変わります。装置を入れた後に現場分別をやめると、必要以上に混合を増やす逆効果が起こり得ます。既存のスクラップ管理システムの記事が扱う仕損理由・処分記録と、本稿の現物選別結果をつなげれば、発生削減と回収品質を別々に追えます。
よくある質問
アルミ端材のAI選別はカメラだけで合金番号まで分かりますか?
一律には分かりません。RGB画像は形状や色などを捉えますが、同じ見た目で元素組成が異なる合金があります。特定の対象流で鋳物と展伸材を分けるような画像AIの用途はあります。合金群や元素濃度を区別する必要があるなら、由来情報、LIBSなどの分析、出口の抜取検査を組み合わせ、実際の材で合否を確認します。
アルミ端材AI選別システムの費用は何で変わりますか?
主な要因は、入口材の量と粒度、求める区分数、センサーの組み合わせ、前処理、出口数、再循環、集じん・空気設備、分析・保守、現地据付です。公開事例の装置能力や純度をそのまま自社の価格・性能に置き換えず、代表ロットと出口仕様で見積を取ります。
小さなタイ工場でも導入する意味はありますか?
材質が分かる端材を保管・再利用できるなら、まずその運用を整える方がよい場合があります。混合した後の格下げ損失、手選別費、返品が大きく、出口材の買い手が明確なら、処理量が小さくても検討余地があります。共同利用や外部の選別サービスも比較対象です。
まとめ
アルミ端材のAI選別システムは、「AIがアルミの種類を見分ける箱」と考えると選定を誤ります。発生源が分かる端材は情報を維持し、混合材には出口仕様に応じて画像AI、XRT、LIBSなどを配置します。評価は画像の正解率だけでなく、実際の出口材の純度・回収率・処理能力、保留と異常時の動作を同じ原料で測ります。RFPに入口と出口、FAT・SATに試験条件を明記すれば、買い手に受け入れられる品質まで含めて導入可否を判断できます。
タイ工場でアルミ端材の由来管理と混合材の選別ラインを同時に検討している場合、TOMAS TECHでは入口材の整理、装置・データ連携、受入試験項目の設計段階からご相談いただけます。特定メーカーの装置が決まる前の要件整理でも構いません。


