


板材や棒材を切断した後、まだ使える端材はどこへ行くでしょうか。現場の棚に置かれたまま寸法も材質も探せず、次の仕事では新品を出庫してしまう。反対に、材質やロットの確認が曖昧な端材を使い、後から製品履歴を追えなくなる。製造業の端材管理システム導入で解くべき問題は、端材の写真を撮ることだけではありません。「再利用可能な個体」として生まれた瞬間から、条件付きの保管、引当、再切断、最後の廃棄までを一つの取引としてつなぐことです。本記事はタイの金属加工・板金工場を主な読者に、要件定義、RFP、受入試験、費用の考え方を整理します。数値例は設計用の仮定であり、市場平均や効果保証ではありません。
端材管理システムの対象を先に決める
「余った材料」という言葉だけでは、システムの対象が定まりません。未加工の部材が製造指図から余って倉庫に戻るなら、数量と所有権を元の在庫へ戻す余剰部材返却管理が主題です。加工中に不良となり再利用できないもの、あるいは処分決定を受けたものはスクラップ管理の対象です。本記事の端材は、切断や抜き加工の結果生まれ、寸法・材質・品質条件を満たせば別の製造指図へ再投入できる物理的な残りです。
たとえば鋼板から部品をレーザー切断した後の残板、定尺棒から切り出した後の残棒、押出材の残長です。使える可能性があるだけで「良品在庫」にしてはなりません。形状が不規則な残板を面積だけで管理しても、次の部品が実際に入るとは限らないからです。逆に、すべて廃棄品として扱うと調達・保管・切断の機会を失います。システム上の境界は「候補」「確認済み」「予約中」「使用中」「品質保留」「廃棄承認済み」のように明示し、状態遷移に担当者と証跡を付けます。
Autodeskの公式説明でも、ネスティングにおけるremnantは切断後に残った材料を追跡し、将来の仕事に再利用する対象とされています。同社の製品資料は最低残長や使用部分の廃棄など、保存する残板の条件を設定できると説明します。これは特定製品の推奨ではなく、端材を「何でも保存」しない設計上の参考です。TRUMPFのStorage Moduleも板材と残板の在庫管理を対象にしています。端材在庫を工程計画・保管設備と結び付けることが実装可能な選択肢である一方、ERPだけで形状まで扱えると決めつけてはいけません。
最初に決めるのは個体識別と数量単位
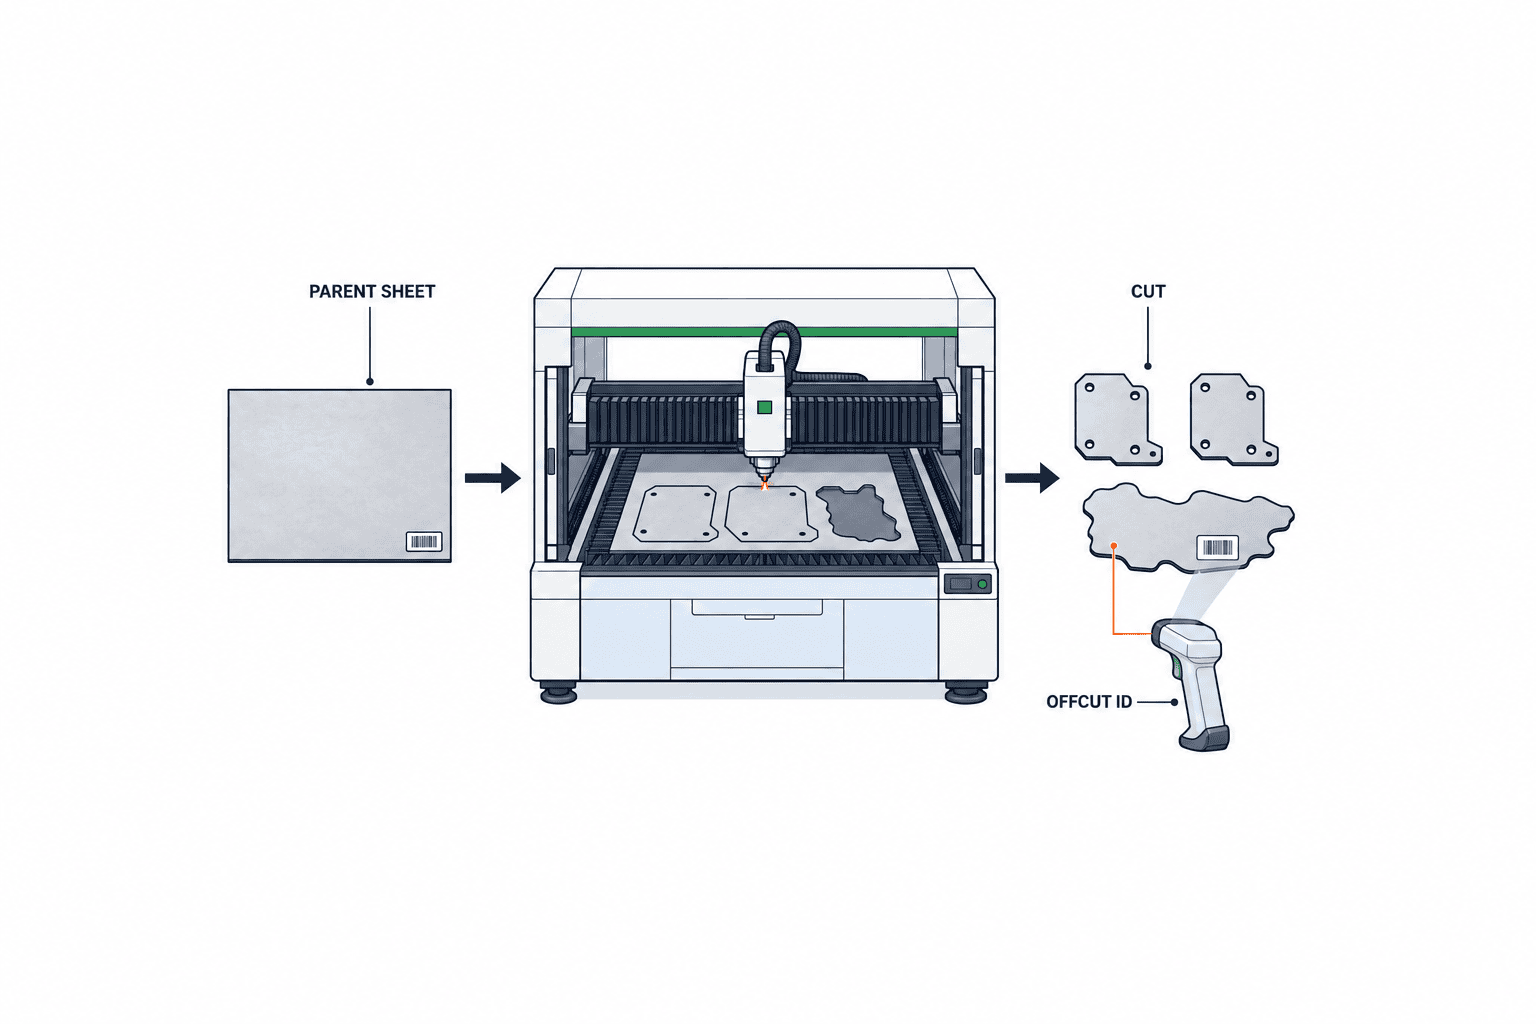
端材が生まれるとき、親材のIDと、切断ジョブ、設備、日時、作業者、材質規格、板厚または径、ロット、所有者、元寸法、残寸法、保管場所を記録します。図面やネスティングデータがあれば形状ファイルと輪郭の版も関連付けます。必要な属性は製品ごとに異なります。外観面に方向性がある材料には圧延方向、表面仕上げ、表裏の区別が必要です。熱番号や材料証明書が要求される仕事では、親材の証明書IDを端材へ継承します。「鋼板 t=2.0、残り約半分」では再投入可否を判定できません。
単位は重量、面積、長さ、枚数のどれか一つに無理に統一しません。購買はkg、ネスティングはmmの外接寸法、倉庫は枚数、会計は金額を見る場合があります。基準単位と表示単位を決め、換算根拠を版管理します。異形の残板は単純な縦×横の矩形面積より、再利用可能領域を示す輪郭・穴・欠損の情報が重要です。バーコードを読み取った時に、数値だけでなく形状プレビューと利用制約が見えることを要求します。
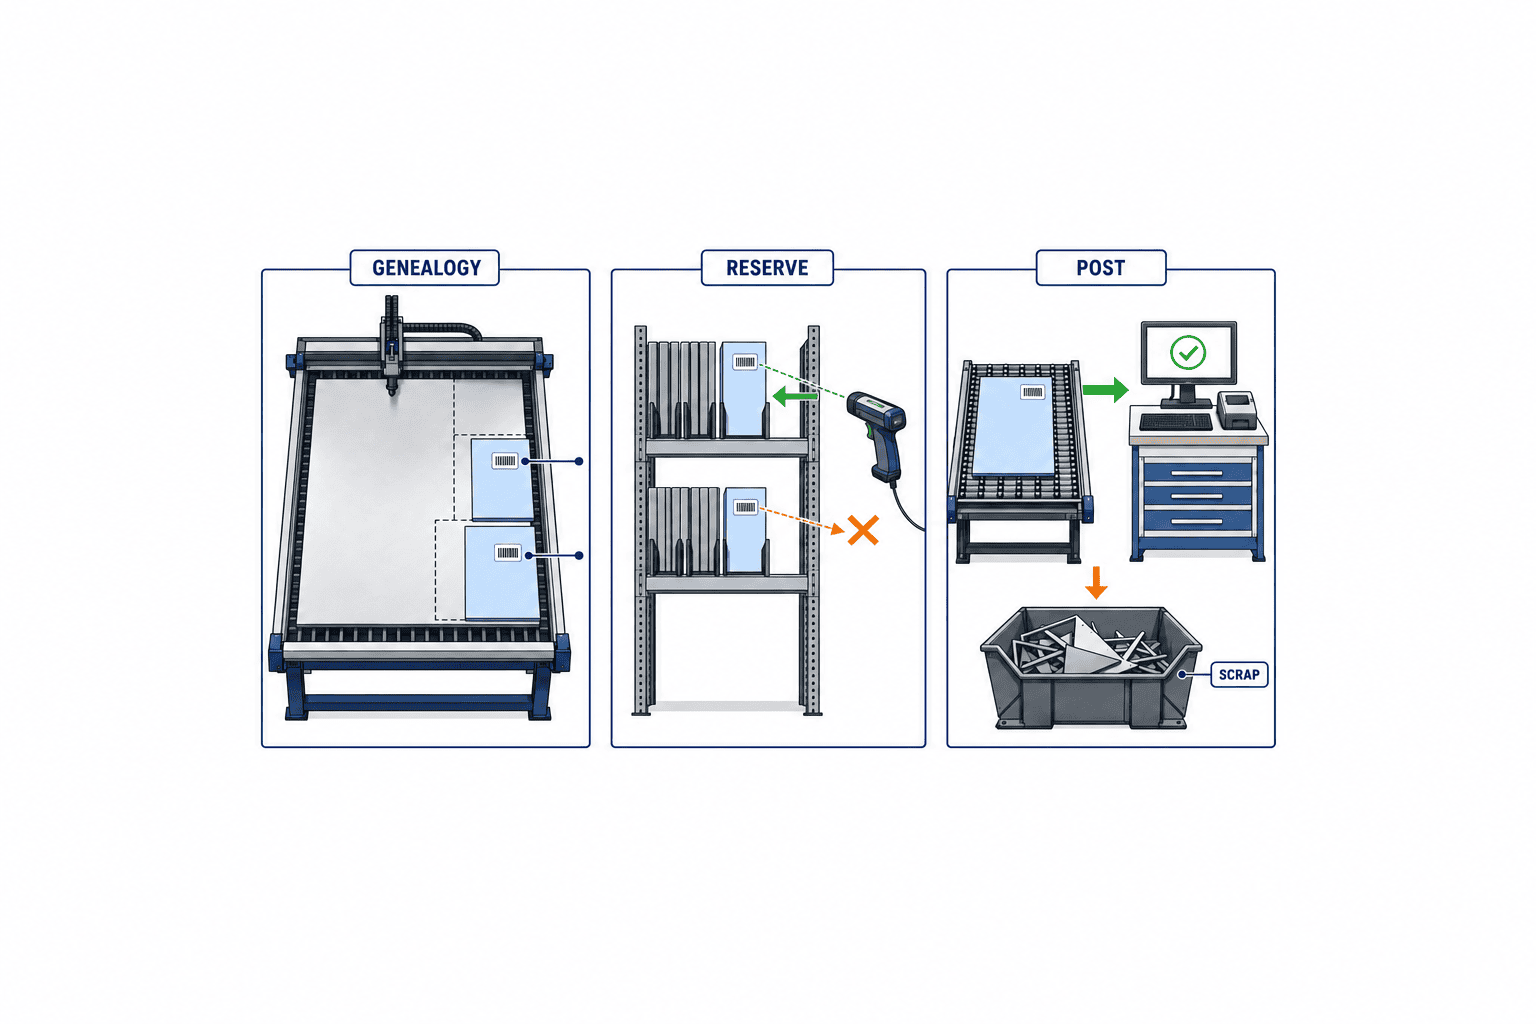
親材を1枚使用して複数の端材が生まれたら、各端材に固有IDを付け、親子関係を残します。端材を再切断して別の端材が生まれた場合も同じです。二重に「在庫1枚」を計上しないため、元の端材は消費または分割済みにして新しい子を作ります。Microsoftの製造追跡資料では、材料・構成品のバッチ/シリアルと完成品を関連付ける考え方が示されています。端材管理ではさらに「親材→端材→再投入先製品」の系譜を扱う必要があり、これは本記事で提案する設計要件です。
マスタで固定する項目と、取引で変える項目
材質規格、許容板厚、表面状態、最小利用寸法、再利用不可の顧客指定はマスタ側で管理します。一方、端材の実測寸法、形状、ロット、保管棚、傷の有無、予約先、最終確認日時は個体・取引側です。この区別が曖昧だと、マスタを後から変えただけで過去に使用した端材の妥当性が書き換わって見えます。過去の判断は判断時点の基準版と実測値を保持します。マスタ変更は既存端材へ自動適用するか、再検査待ちにするかを決めます。
端材ラベルにはIDと最小限の識別情報を印字し、詳しい属性はシステムで見る構成が現実的です。小さすぎてラベルを貼れない端材は保管容器や束の識別で代替できますが、束の中身の材質・ロットが混在しないルールが要ります。ラベルが剥がれた際は、推測で再印刷せず、現物照合と承認を経て同一IDを復旧する運用をRFPに書きます。
再利用可否は「材質が同じ」だけで決めない
候補検索は材質、厚さ、長さ・幅、方向、品質状態、顧客制約、保管場所、納期を組み合わせます。ERPで品目が同じでも、製造指図の許容条件が異なれば使えません。材料証明が必要な仕事には証明書へのリンクが生きているかを確認します。特定の顧客が支給した材料は、同じ規格でも他顧客の仕事へ流用できないことがあります。保管期間や防錆処理の期限を過ぎた端材は、再検査前に選ばせない設計が必要です。
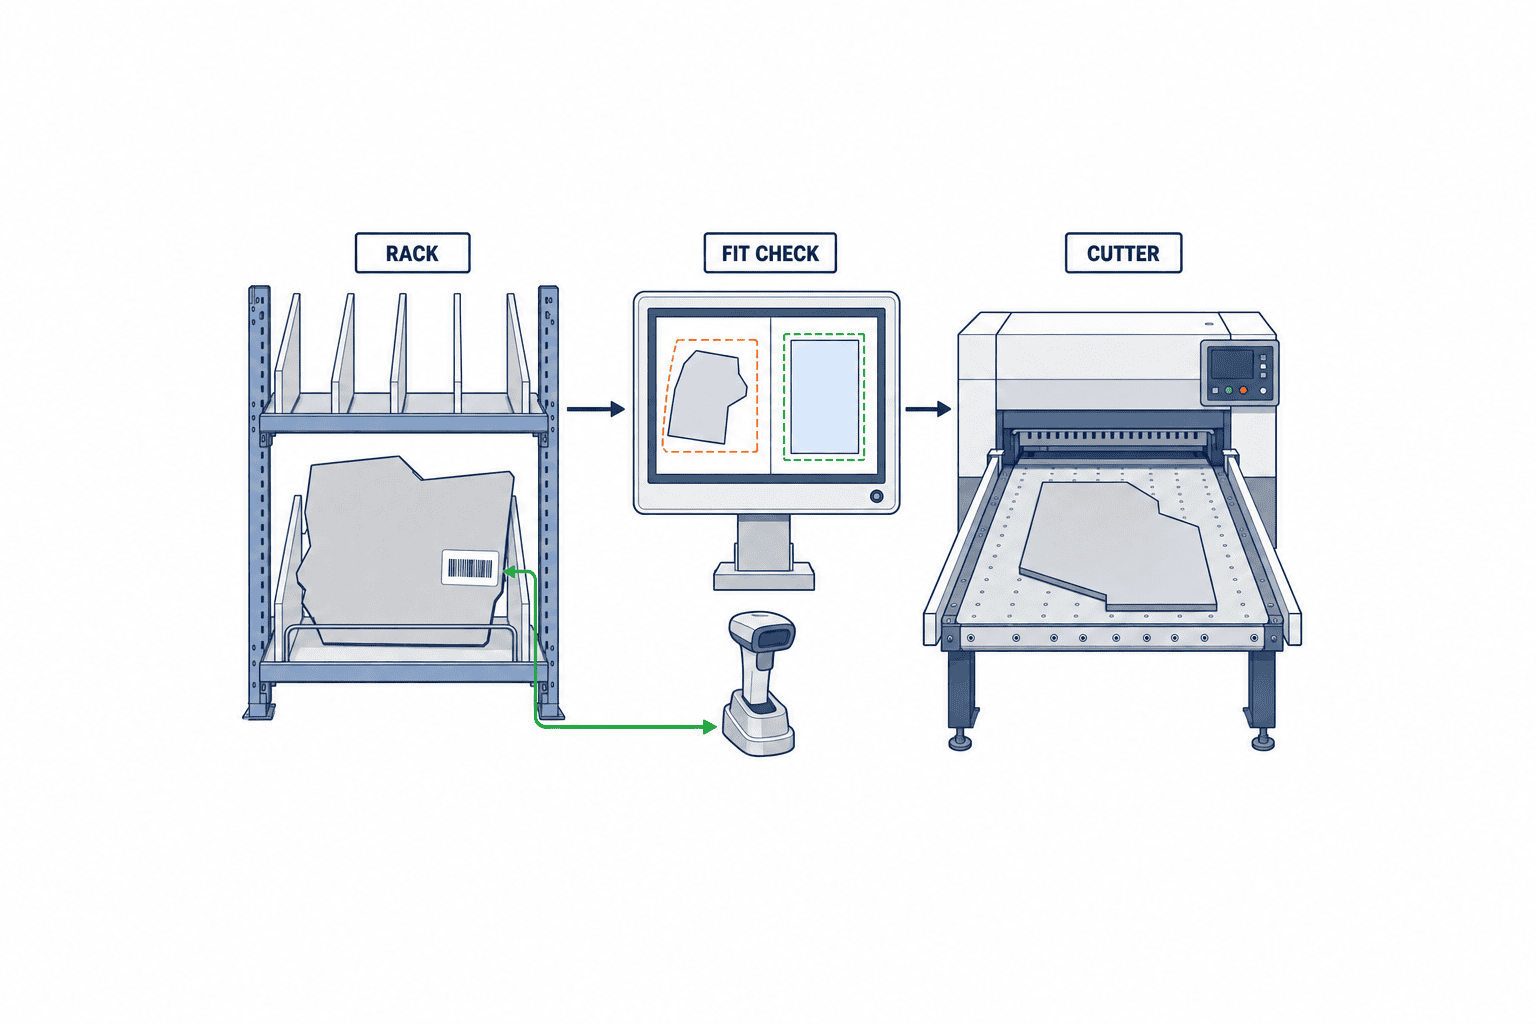
「使える形」は用途に依存します。残板の外接矩形に部品が収まるとしても、既存の穴や切断縁、クランプ領域、板目の制約でネスティングできない場合があります。したがって引当には、端材個体IDと、その時点の形状版、予定部品、必要数量、ネスティング結果の参照を残します。最終判断はCAM担当者や工程責任者が承認し、候補検索の自動結果を無条件に払出許可へ変えません。Autodeskのremnant資料は保存済み端材を手動または自動でネスティングに使えると説明していますが、工場固有のクランプ・品質・顧客条件を誰が検証するかは別途決めるべきです。
端材が複数指図から同時に予約される問題も見落とせません。検索画面に見えていたことと、実際に使用できることは別です。予約操作は原子的に行い、成功した指図だけが「予約中」に変える。期限付き予約が失効したら自動解除し、実物が棚から移動済みなら倉庫確認を挟みます。オフライン端末で後送信する場合は重複スキャンを同一取引IDで冪等にし、ネット復旧後に古い予約が新しい予約を上書きしないようにします。
発生から再投入までの標準フロー
- 切断ジョブ完了時、親材IDと計画ネスティング版を確定し、発生した端材を候補として登録する。
- 作業者が現物寸法と表面状態を確認し、必要なら写真・輪郭を更新する。材料規格やロットが読めなければ品質保留にする。
- 倉庫または工程責任者が再利用基準に照らして「確認済み」にする。最小寸法以下ならスクラップ申請へ送る。
- 保管棚・ラック・容器をスキャンして入庫し、端材IDと場所を結び付ける。棚だけを変えた場合は移動履歴を残す。
- 新しい製造指図で候補を検索し、形状・材料・品質制約を確認して予約する。予約時に利用予定指図を固定する。
- 現品を出庫・切断設備へ搬送し、設備側で端材IDと承認済みネストを照合する。実績として使った個体、数量、端材から生まれた新しい端材を記録する。
- 利用不可と判定した端材は、理由・測定値・承認者を残してスクラップ管理へ引き渡す。会計上の評価減やBOI関連の処分判断は担当部署の承認に従う。
この流れはサンプルです。工場で既に実施している品質承認や会計仕訳をそのまま置き換える提案ではありません。RFPには「どのイベントがERP在庫を増減させるか」を一行ずつ定義します。端材を発生登録しただけで会計在庫に計上するのか、倉庫受入後に計上するのかが曖昧だと二重計上になります。端材を同一品目の別ロットとするか、専用品目とするかも税務・原価・棚卸の影響を含めて選ぶ必要があります。
システム境界: CAM・MES・WMS・ERP
CAM/ネスティングは「この形状にどの部品が配置可能か」を扱います。MESは切断ジョブと実際の投入・発生・設備実績を扱います。WMSまたは在庫アプリは端材の現物、場所、予約、移動を管理します。ERPは元材料の評価、出庫、製造原価、端材の評価、スクラップへの振替を扱います。すべてを一製品へ押し込む必要はありません。重要なのは、端材IDと取引IDを共通キーにし、どのシステムが何の正本かを決めることです。
たとえばMESの発生イベントはWMSへ端材候補を作り、WMSの受入承認がERPへ在庫取引を送ります。ERP応答を受けてWMSの状態を確定させます。通信失敗時は「受入済みだがERP未反映」を監視できる状態として残し、手作業で同じ受入を二度登録しないようにします。CAMで形状データを更新したら版番号が変わり、旧版を前提にした予約は再評価します。失敗時の再送、取消、逆仕訳まで業務テストに含めるべきです。
ソフト選定では「端材を在庫一覧に表示できます」だけでは不十分です。輪郭データの入力形式、複数システムのID体系、保留・廃棄の状態遷移、端末のオフライン挙動、タイ語と英語の画面、ラベル再発行権限、履歴エクスポートを確認します。TRUMPF、Autodeskなどの製品機能は参考例です。製品を特定せず、各社のデモで同じテスト端材と同じ指図を処理させると比較可能になります。
RFPには例外と判定基準まで書く
まず正常系を1件だけ書くのではなく、少なくとも「複数の親材ロット」「異形の残板」「傷のある端材」「顧客支給材」「ラベル欠損」「予約競合」「切断後の再端材」「棚移動」「ERP連携失敗」「スクラップ確定」のケースを含めます。各ケースに入力、期待状態、在庫数量、承認権限、監査ログ、復旧方法を記載します。ベンダーに単なる機能の有無を丸で答えさせず、デモまたは設定画面で証拠を出してもらいます。
必要最小のデータ項目は、端材ID、親材ID、発生指図、材質・規格・厚さ・寸法・形状、元ロット、証明書、所有者、品質状態、保管場所、予約先、状態、各イベント時刻、担当者、基準版です。フィールドを増やしすぎると現場入力が止まります。自動で引き継げる値、設備やCAMから取れる値、実測が必要な値に分け、作業者が手で入力する値を最小にします。写真は形状確認に便利ですが、測定値や証明書の代わりにはなりません。
選定の評価表は、機能点だけでなく運用負荷を重く見ます。候補例として、現物とシステムの一致、再利用可否の誤判定防止、ERP/WMS/CAM連携、現場端末の操作時間、履歴と権限、導入・保守の説明責任を並べます。重みは工場が決めるべきで、メーカー共通の万能ランキングはありません。標準機能で扱えない要件は、運用変更・設定・追加開発のどれで埋めるかを明示します。追加開発が必要なら、ソフト更新時の影響と保守担当を見積に入れます。
費用と投資判断: 価格表より単位をそろえる
初期費用には要件整理、ラベル・端末、形状データ連携、ERP/WMS/MES/CAMインターフェース、マスタ整備、現場教育、テストを含めます。継続費用には利用料、保守、端末交換、ラベル消耗品、クラウド保存、形状データ運用、棚卸の手間を含めます。見積を比較するときは「端材ID何件・拠点何か所・端末何台・連携何本・データ保持何年」を同じ前提にしてください。市場相場を一つの数値として示せる根拠はないため、ここでは費用の断定をしません。
効果は「材料購入削減」だけにしないほうが実態に近いでしょう。端材探索時間、棚占有、再加工段取り、誤投入・不適合リスク、廃棄処理、棚卸差異も記録します。ただし再利用率を上げすぎる目標は、価値の低い端材を過剰保管させます。端材の想定再利用価値から、保管・検索・再加工・品質検査コストを引いた正味価値で保存の閾値を決めます。たとえば仮定として、材料節約見込1,000バーツ、探す・運ぶ・再切断・検査で700バーツ、保管費200バーツなら正味100バーツです。この例は計算方法を示すもので、タイの実勢価格ではありません。正味が負なら保管せずスクラップ判断へ進める方が合理的な場合があります。
KPIは、端材の再利用件数・再利用重量だけでなく、候補検索から払出までの時間、現物不一致率、予約取消率、保管日数、棚占有、スクラップ移行理由、元ロット追跡成功率をセットで見るべきです。指標の分母を揃えないと改善が見えません。「発生した端材のうち基準を満たした件数」を分母にするのか、「全切断残」を分母にするのかを決め、材質・厚さ・工程ごとに分けます。Autodeskの公式記事も材料利用率、スクラップ率、端材再利用を別々の指標として挙げています。単一の削減率を営業資料から借りて自社効果に当てはめないでください。
FAT・SATで確認する十の受入条件
FATはベンダー環境で設定・連携・異常系を再現し、SATは実際の設備、棚、ネットワーク、作業者で確認します。以下を合否条件のたたき台にしてください。
- 親材を切断して端材を二つ作り、親子ID、元ロット、元証明書が両方に残る。
- 異形の残板を矩形寸法だけで誤って引当せず、承認済み形状版を参照する。
- 材質が同じでも顧客所有権または表面条件が異なる端材を除外する。
- 品質保留中の端材は検索候補には表示できても、払出・設備開始を許可しない。
- 同じ端材に二つの指図が同時予約を試みた時、一方だけが成功する。
- ラベル欠損時の再発行は現物照合・権限承認・旧ラベル無効化を記録する。
- 倉庫移動後に旧棚でスキャンしても二重入庫にならず、最新場所が一意になる。
- ERP応答が止まっても取引IDで再送でき、在庫と会計が二重計上されない。
- 再切断で新しい端材が生じたら、元端材を消費し、新しい子の系譜を作る。
- 廃棄承認後は端材を再引当できず、スクラップ管理に理由と評価情報を渡す。
合否の証跡には、画面だけでなく、取引ログ、在庫数量の前後、ERP側伝票、スキャン履歴を添付します。操作速度の条件を置く場合は、実際の手袋、照明、端末、通信状態で計測します。「合格」を担当者の主観だけにしないため、許容待ち時間や照合エラーの扱いは契約前に合意します。数値閾値は工場の現状を測ってから設定し、根拠のない普遍値を持ち込まないでください。
タイ工場で先に決める運用責任
日本本社が材料規格を定め、タイ工場が実測・保管し、現地購買が再調達を判断する場合、端材の状態承認者を曖昧にしないことが重要です。材質の代替許可と端材の再利用許可は別の判断です。顧客支給材は所有権の境界も確認します。帳票と画面が日本語だけだと現場で判断できないため、材料名の翻訳だけでなく状態名とエラー理由のタイ語・英語表記、権限ごとの操作手順まで確認します。タイ固有の税務・BOI関連処理は会社ごとの許可条件が異なるため、適用判断を税務・法務担当へ渡し、システムは処分前に必要な承認と証跡を保持する設計にします。
多拠点で同じ端材ID体系を使うなら、工場間移送で元材・端材の系譜が途切れないかも確認します。ただし端材の輸送は、現地で再利用するより運賃・梱包・関税・検査費が高くつくことがあります。再利用候補の検索範囲はまず同一工場から始め、拠点横断は採算と制度を検討してから広げる方が運用しやすいでしょう。
導入の順番を誤らないための四段階
第一段階は現物調査です。 板金・棒材の全品目を一度に載せず、発生量と再利用余地のある一つの材質・設備を選びます。直近の切断ジョブを追い、親材の入庫、ネスト作成、実切断、端材保管、次回使用、スクラップ決定まで、誰が何を記録しているかを書き出します。帳票に存在しない判断、たとえば「この傷なら使える」「この顧客には使えない」がどこで行われるかを聞き取ります。現場の暗黙の判断を消してしまう仕様書は、入力欄が多くても安全ではありません。
第二段階は識別と状態管理です。 まず端材IDを採番し、親材・ロット・現物・棚が一致するところまでを試します。形状自動連携はその後で構いません。現物に貼ったラベルと画面の寸法が食い違った場合、どちらを修正するか、誰が保留にするかを決めます。現場がスキャンできない時間帯や設備停止時にも、後からまとめて架空の在庫を作らないよう、一時記録と再照合の手順を用意します。この段階で棚卸差異の原因が見えなければ、連携を増やしても不整合が速く広がるだけです。
第三段階は予約とネスティングです。 確認済みの端材だけを候補とし、指図への予約、CAMの形状判定、切断設備での現品照合を順につなぎます。予約だけ成功して現物が見つからない、現物は見つかったが形状版が古い、といった例外をテストします。作業者が一時的に端材を棚から外した場合は、システム上の場所を即時に更新します。二つの指図が同じ端材を取り合う場合、先着順に固定するか優先度の高い指図へ再配分するかを、現場の承認フローと合わせて設計します。
第四段階は会計と全工場展開です。 ERPの数量・評価・仕訳を接続し、月末に端材候補、確認済み、保留、廃棄待ちのそれぞれがどう棚卸表へ出るかを検証します。形状やロットの欠落を許したまま拠点を増やさないでください。展開後は端材発生件数、再利用率、探索時間だけでなく、入力遅延と現物不一致率を見ます。良い数値だけを残そうとして「再利用できない端材を登録しない」運用になれば、母数が壊れます。登録基準と測定基準を固定し、改善前後を比較できる状態を保ちます。
データ移行で見落とす三つの点
既存のExcel台帳や設備別のメモを移す時、同じ材料でも表記が「SUS304」「304」「ステンレス304」に割れていることがあります。統合前に材質規格と購入品目の対応を確認し、推測で一括変換しません。第二に、保管棚の住所が帳票と現場表示で違うことがあります。データをインポートする前に現物棚を数え、端材の仮IDを付けて突合します。第三に、元ロットが不明な古い端材を新システムへ良品として移すことは避けます。材料証明が必要な用途では使用不可にし、許容される用途だけに限定するか、廃棄を含めて判定します。移行件数が少なく見えても、古い端材の判断には品質・倉庫・経理の合意が必要です。
現場に負担を押し付けない入力設計
切断設備の脇で、作業者が端材一枚ごとに十数項目を入力する運用は続きません。親材と切断ジョブから継承できる値は自動表示し、作業者には実測寸法、傷・変形、置き場所など現物でしか分からない値を入力してもらいます。形状をCAMから取り込む場合も、予定ネストと実際の切断が違ったら確認を求めます。写真撮影は証拠として便利ですが、手袋を外す必要や通信量が大きい場合があります。入力所要時間、端末の置き方、ラベル貼付面、電源・ネットワークの実環境をSATで測り、作業者が安全に使える導線を決めます。
端材の再利用で最も重要な例外は、見た目には同じでも使える条件が違うことです。たとえば同じ板厚・材質名でも、材料証明書の有無、熱処理条件、表面処理、保管中の傷や錆によって用途が変わります。候補一覧に「使える」とだけ表示するのではなく、どの製品・顧客・工程に対して、どの基準版で許可したかを示します。現物とデータが矛盾したら払出を一時停止し、品質担当が再判定します。生産優先で例外を通す場合も、誰が何を見て許可し、いつまで有効かを記録します。こうすれば、急ぎの指図を守るための判断と、次の指図へ無制限に使えるという判断を混同しません。
端材のサイズを測るときは、外接寸法と実際に使える領域を分けます。長方形の残板でも端部に穴があれば、その部分は部品を配置できません。棒材でも切断面の損傷、曲がり、必要なつかみしろがあれば、公称残長をそのまま利用可能長として扱えません。計測方法を作業標準にし、形状の版と測定日時を保持します。品質を損なわずに撮影できる位置や照明を定め、画像を判定資料として使う場合は縮尺が分かる基準を置きます。ただし写真だけで寸法を確定しないことを現場に伝えます。
保管レイアウトもデータモデルの一部です。長尺材、薄板、重量物、顧客支給材を一つの棚番号へまとめると、画面では一意でも現場で探せません。棚・段・容器の識別と、現物を取り出す順番を決めます。錆びや変形のリスクがある場所では、保管期間の上限と再確認条件を設定します。保留品と使用可能品を色だけで区別すると、ラベル汚れや照明で誤認します。状態名をテキストでも示し、使用可能品の棚から保留品を物理的に分ける方が安全です。動線を変えずに端末画面だけ整えても、棚入れと棚出しが記録されなければ在庫精度は上がりません。
月末棚卸では、システム残高が合っているかだけでなく、端材IDごとに実物の所在、材質、利用可能状態、元ロットを確認します。見つからない物をすぐ「スクラップ」に振り替えると、単なる移動未記録を廃棄処理へ混ぜます。差異の理由は、未記録の再投入、誤った棚移動、ラベル破損、実測寸法の訂正、切断後の子端材未登録などに分けます。原因ごとに修正取引を用意し、過去の記録を上書きして痕跡を消さないことが重要です。帳簿残高の修正権限と現物確認の担当を分けると、月次の説明がしやすくなります。
複数の端材をまとめて一つの製造指図へ使う場合は、各端材の実際の使用量を残します。まとめて「材料1枚」と報告すると、元ロットの追跡も、残りの再利用可能範囲も曖昧になります。逆に、一枚の端材を複数回使う場合は、最初の出庫と各切断の結果を親子IDでつなぎます。材料の系譜が製品まで届くことを、通常時だけでなく、顧客から特定ロットの照会が来た想定で逆引きしてください。検索に数日かかるなら、記録は存在していても運用上の追跡性は十分ではありません。
また、端材の再利用を「使った枚数」だけで評価すると、適切な廃棄が悪い成績に見えてしまいます。品質確認に必要な時間を削って再利用件数を増やす運用は避けるべきです。改善会議では、再利用できた材料価値、確認に要した工数、再加工の失敗、保留から廃棄へ移した理由を一緒に見ます。再利用しない判断が合理的だったケースも記録し、閾値を見直します。端材管理システムの目的は倉庫の端材をゼロにすることでも、再利用率を最大化することでもありません。現物を取り違えず、使える物を必要な時に安全に探せる状態を作り、使えない物を根拠付きで処分できることです。この基準が共有されれば、現場は数量の見栄えのために無理な再投入をする必要がなくなります。
よくある質問
端材管理システムは一般の在庫管理システムで代用できますか?
端材ID、寸法、元ロット、保管場所を扱うだけなら、在庫管理の拡張で足りる場合があります。しかし異形輪郭、ネスティング、再切断で生まれる子端材、顧客別の利用制限、設備への払出照合が必要なら、CAM/MESとの連携を含む設計が要ります。まず小さな代表工程で、既存システムに不足する「判断」を特定してください。
切断残はいつ在庫計上すべきですか?
一律の正解はありません。発生時点、実測後、倉庫受入後のいずれを会計・数量の計上点にするかを原価・棚卸の方針に合わせて決めます。候補として現場に置いた物を、ERP在庫にも計上し、元材の残量としても残す二重計上を避ける必要があります。取引の正本と逆仕訳手順を経理と合意してください。
端材はどこからスクラップ扱いにしますか?
最小寸法だけでなく、材質・ロット不明、傷や腐食、保管期限、将来の需要、探す・運ぶ・検査する費用を見ます。保管基準に満たない物はスクラップ申請へ送り、担当者の承認後に状態と会計処理を確定します。「端材」と「スクラップ」は発生時に固定される同義語ではありません。
バーコードとRFIDのどちらを使うべきですか?
端材の形、棚の密度、金属への貼付、読み取り位置、汚れ、費用を試験して選びます。まず固有IDと運用を確立し、単品スキャンで足りるならバーコードから始められます。RFIDの一括読取が必要な場合も、金属環境で読み漏れや誤読を検証してください。識別媒体だけを替えても、形状・品質・予約のルールは整いません。
まとめ
端材を再利用可能な在庫に変える条件は、個体ID、親材との系譜、実測した形状と材質、品質・所有権の制約、予約と払出の排他、ERPとの一貫した取引です。保存する端材の経済的な閾値を決め、候補から確認済み、再投入、スクラップまでの状態を明示します。導入時は一つの切断工程と代表材料から始め、現物・CAM・倉庫・会計の数字が一致するかをFATとSATで確認してください。
端材の棚卸やネスティング、ERP連携のどこから整理すべきか検討中でも、TOMAS TECHへ相談できます。現場の材料フローと既存システムを拝見し、再利用候補を安全に管理する最小範囲を一緒に定義します。


