


「監査の前日に帳票を集める作業をAIでなくしたい」。製造業で工程監査AI導入を検討するとき、最初に定義すべき成果は報告書の自動作文ではありません。監査基準に対して、対象工程で実際に使われた作業標準の版、設備と材料の条件、実績記録を同じ時点で照合し、監査員が原本までたどれる証拠束を作ることです。本稿ではタイの製造拠点を想定し、記録の結合、抜取、逸脱の扱い、RFPとFAT/SATまでを具体化します。
工程監査AIが解くべき問いを狭く定める
工程監査では「手順書が存在するか」だけでなく、「その時点、その製品、その設備で有効な手順に従って作業したか」を確かめます。検査画像から良否を推定する品質検査AIとも、是正措置後の再発を追う分析とも、判断対象が違います。工程監査AIが扱うのは、監査項目と証拠の対応付け、版の整合、指定した母集団からの標本選択、証拠不足や矛盾の提示です。適合・不適合の最終判断は、適用する顧客要求と現場事情を理解した監査員に残します。
たとえば「作業者は最新版の締付条件に従ったか」という監査項目に対し、AIが出すべきものは「はい」という断言ではありません。対象シリアル、作業時刻、工程、作業標準の版、締付機の設定版と実測値、作業者資格、変更承認、原本へのリンクを並べた証拠です。どれかが欠ければ「証拠未取得」と示し、古い版が混じれば「要確認」と示します。監査員が見たいのは文章の流暢さではなく、その結論を再現できるかどうかです。
ISO 19011:2026は監査の原則、監査プログラム、監査の実施を扱うガイドラインです。同規格の公開プレビューでは、監査証拠を「監査基準に関係し、検証可能な記録、事実の陳述などの情報」と定義しています。この定義に照らすと、検索結果の要約だけでは証拠になりません。原本、出所、時刻、監査基準との関係、検証方法を示せるように設計する必要があります。ISO 19011は監査実施の指針であり、AIシステムの採用や特定の機能を義務付ける規格ではありません。
工程監査記録の「証拠束」は何でできるか
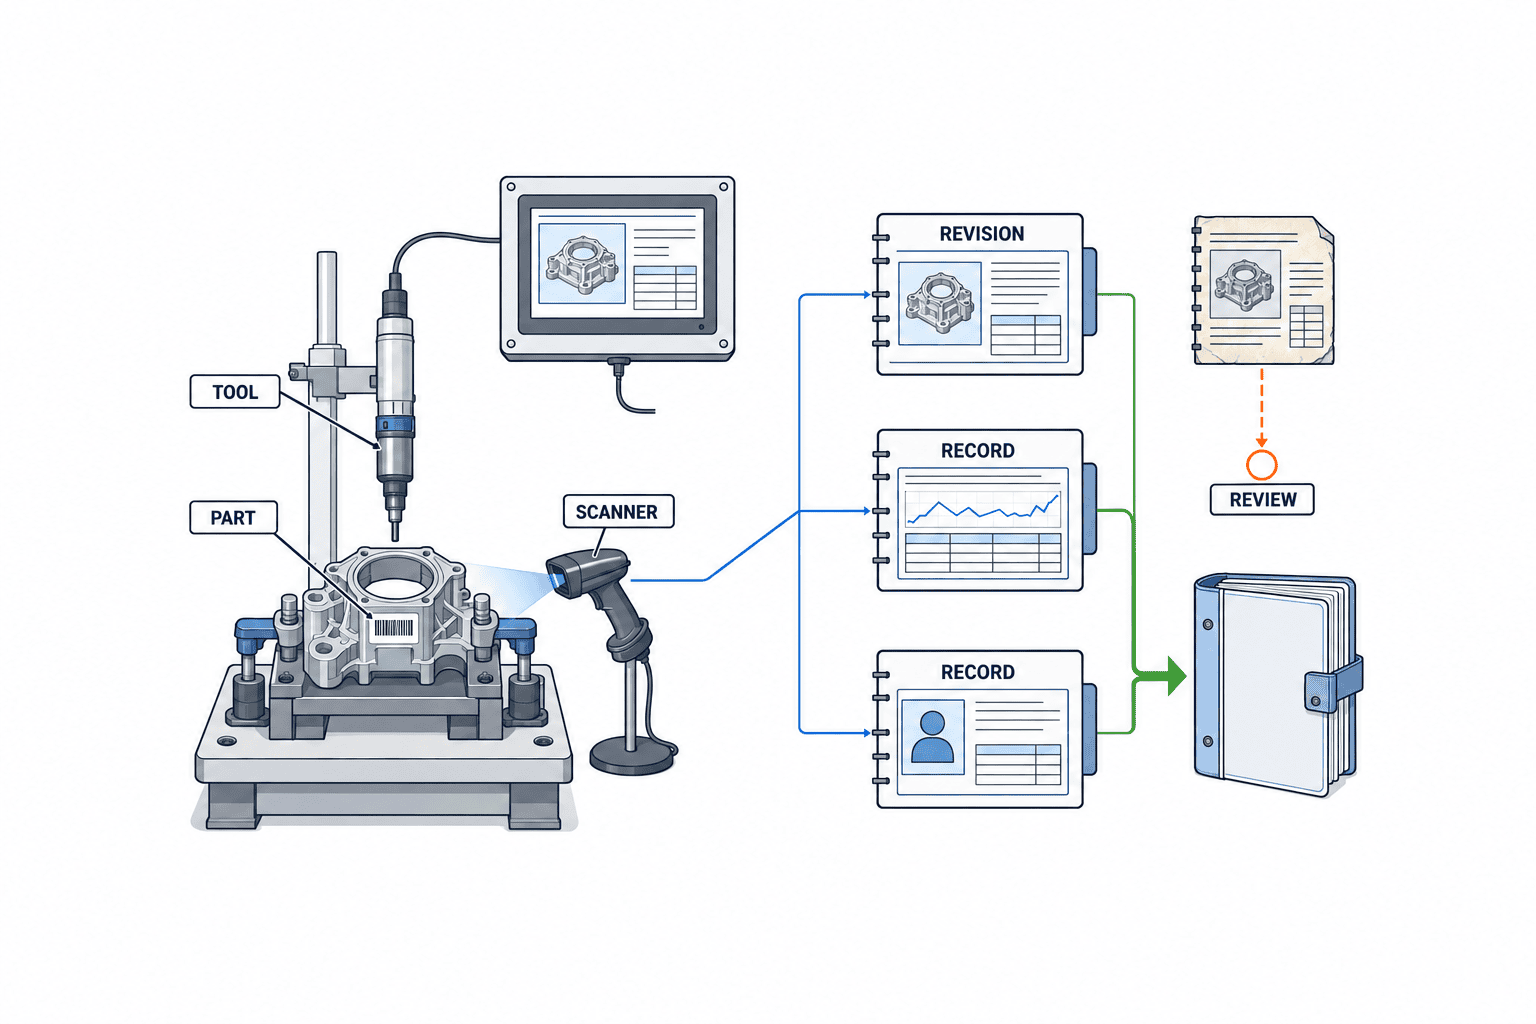
監査項目を、要求、対象、実行、判定の四層に分けると記録が集めやすくなります。要求層には顧客仕様、管理計画、作業標準、設備条件表、工程変更の承認を置きます。対象層には製品番号、ロットまたはシリアル、工程、設備、治具、シフトを置きます。実行層には作業時刻、実測値、設備アラーム、点検、材料、作業者などの履歴を置きます。判定層には監査員の観察、質問への回答、逸脱の分類、追加証拠と承認履歴を置きます。
重要なのは、四層が「同じ製品・同じ作業時刻」に結び付くことです。最新版の作業標準と先月の製造記録を並べても、先月に有効だった版を証明できません。監査当日に画面が表示する版と、作業当日の有効版も区別します。文書の改訂番号だけでは足りない場合があります。発効日時、適用製品・ライン、暫定指示の有無まで持つことで、当時の正しい基準を復元できます。
| 証拠の種類 | 最低限の結合キー | 監査での確認点 |
|---|---|---|
| 要求文書 | 要求ID、版、発効時刻、適用範囲 | 当時の監査基準か |
| 製造実績 | ロット/シリアル、工程、設備、開始・終了時刻 | 実際にどこを通ったか |
| 設備・測定記録 | 設備ID、サイクルID、設定版、測定時刻 | 対象製品の作業窓に入るか |
| 人・材料の記録 | 作業者ID、資格版、材料ロット、使用時刻 | 別ロット・別シフトと混同していないか |
| 監査所見 | 監査項目ID、標本ID、監査員、判断時刻 | 誰が何を根拠に判断したか |
システム連携より前に、キーの意味を紙とExcelも含めて確定してください。ERPの「ロット」が投入材料、MESの「ロット」が完成品、検査表の「ロット」が梱包単位なら、同じ列名を結合しても誤った証拠束になります。現場で起こる分割・合流・再加工・再検査も履歴として残します。結合できないものをAIに推測させるのではなく、結合不能と表示し、追加確認へ回す設計が安全です。
顧客に提示する履歴を迅速に探すという周辺課題は、顧客監査のトレーサビリティと記録検索で詳しく扱っています。本稿の焦点は、その検索結果を工程監査の各項目に対する検証可能な証拠として組み立てる方法です。
文書・版の照合を「現在版」検索で済ませない
工程監査の失敗例は、文書管理システムにある現在版だけをAIに読ませ、過去の製造記録を判定させることです。これでは改訂前に製造された品まで新基準で評価しかねません。必要なのは、各要求文書に発効・失効の時刻と適用範囲を持たせ、製造イベントの時刻で版を選ぶ「時点結合」です。作業標準の配布時刻と現場端末への反映時刻が異なる場合は、その差も監査対象です。文書を承認しただけで現場が使ったとは限りません。
ISO 9001は文書化した情報やプロセス管理を品質マネジメントシステムの要素として扱います。ISOの文書化した情報に関するガイダンスは、プロセスの運用を支える情報を維持し、計画どおり実行されたと確信するための情報を保持する趣旨を説明しています。どの電子帳票を使うべきかという製品指定ではありません。したがってRFPには「規格対応」とだけ書かず、版・承認・配布・実行の関係を照会できる機能を明記します。
実務では、改訂の境目をテストケースにします。例えば10:00に新版が発効し、10:05にライン端末へ配布、10:03に開始したロットが11:00に終わる場合、どの時点から新版を適用するのか。ここは顧客要求や自社の変更管理規則で決めるべき業務判断です。AIが都合のよい版を選ばないよう、適用規則の版自体も保存します。「基準が不明」「基準同士が競合」という状態を表示できることも受入条件です。
工程監査チェックリストAIの役割は質問と証拠の対応付け
チェックリストをPDFから読み取り、監査項目を検索できるようにするだけなら導入価値は限定的です。各項目に、対象工程、要求文書ID、求める記録の種類、標本の単位、判定に必要な人の確認を紐付けます。例として「初品確認を行ったか」は、初品帳票の有無だけでなく、品番・条件変更・段取り替えというトリガー、確認時刻、製造開始との前後関係、承認者を照合します。紙のサインがOCRで読めても、承認権限が有効だったかまでは別の確認が必要です。
AIの出力は「候補証拠」「欠落」「矛盾」「出典」とするのが現実的です。画像認識や文書検索は候補を集める補助に使い、最終的な所見には監査員が原本を開き、必要なら現物・現場を見て判断した履歴を付けます。生成AIが監査項目を言い換えた場合は、元の要求文と版を常に併記し、意味が変わっていないかを監査員が見られるようにします。
最初のPoCで対象にする項目は、連携しやすさだけで選ばないほうがよいでしょう。リスクが高いのに証拠が散在する項目を一つ、記録が比較的整っている項目を一つ選ぶと、価値と実装難度を同時に測れます。対象を一工程、一製品群、一監査プログラムに限定し、後で横展開できるキー設計を採ります。全工場の帳票を先にOCR化しても、対象と版の関係が曖昧なままでは監査の確からしさは高まりません。
抜取は「AIが選んだ」だけで終わらせない
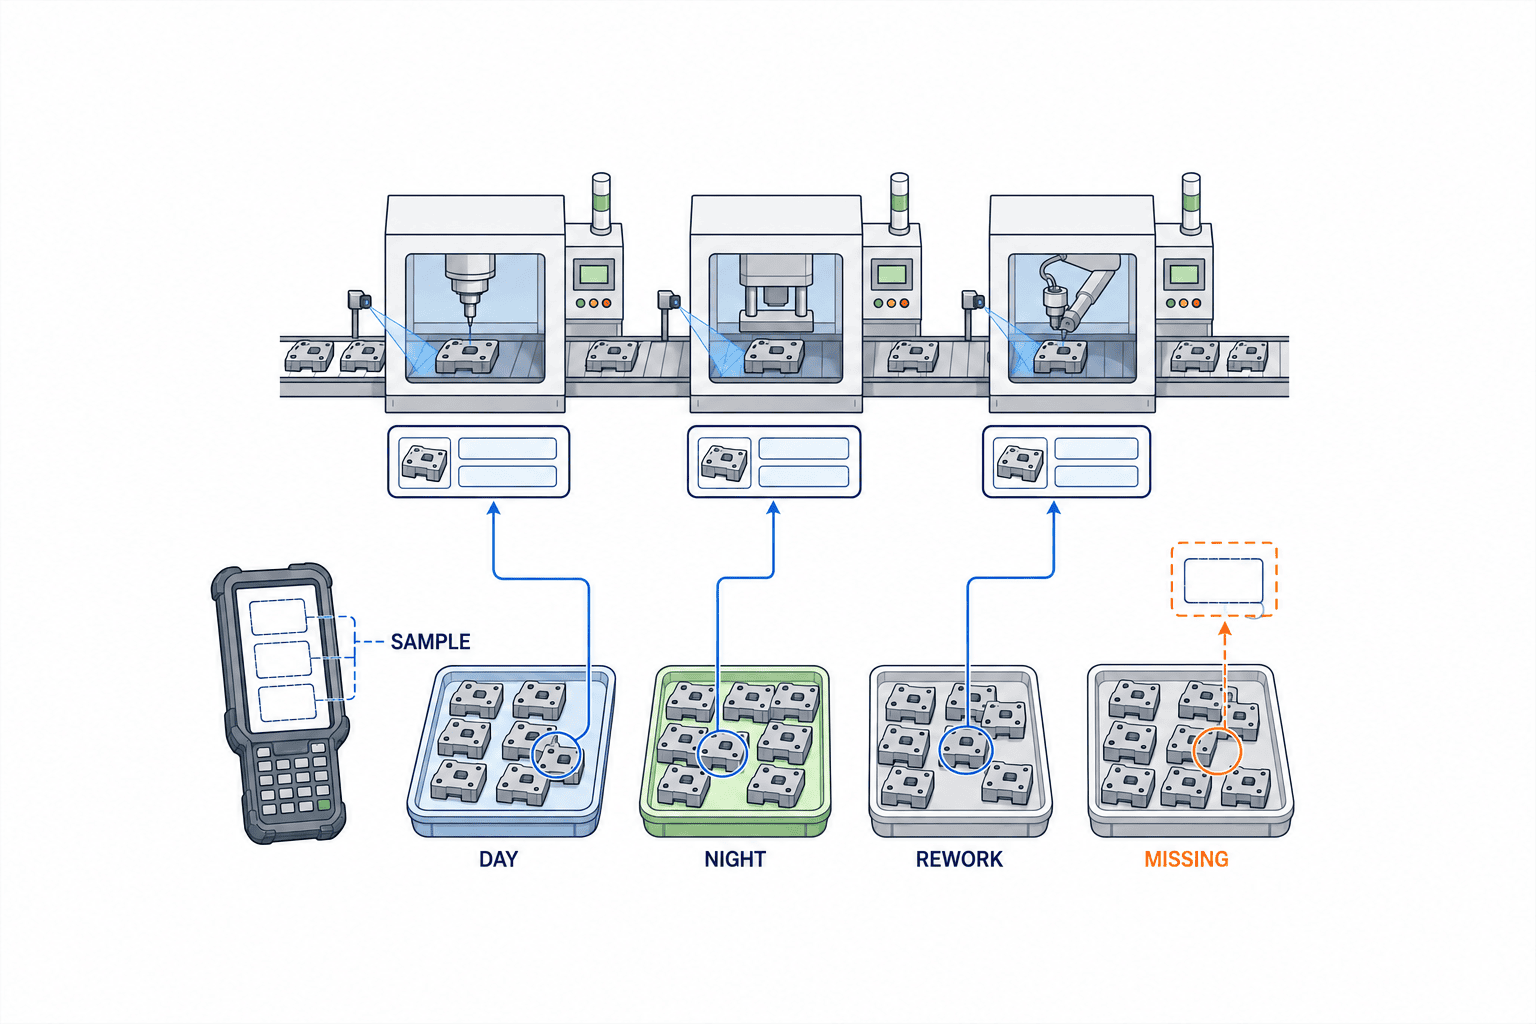
工程監査では全件を人が調べられないため、標本を選びます。AIで効率化できるのは、選び方の透明化です。母集団の範囲、対象期間、除外条件、抽出方式、乱数の種、選定結果、差し替え理由を保存すれば、監査後に同じ標本を再現できます。逆に「問題が見つかりやすそうな10件」を根拠なしに選ぶと、目的に応じたリスク重視の抽出なのか、都合のよい例だけを示したのか区別できません。
抜取を一方式に固定する必要はありません。高リスクの工程変更直後は重点抽出し、安定工程では無作為抽出を組み合わせ、夜勤・設備・材料ロット・再加工品が漏れないよう層化する方法があります。ただし抽出数や頻度を規格が一律に指定しているかのように書くべきではありません。顧客要求、適用する監査プログラム、工程リスクを確認し、監査責任者が選定規則を承認します。
IATF 16949の公式FAQは、製造工程監査の頻度と対象範囲について、顧客が定めていなければリスクに応じて頻度を決めること、全工程を3年サイクル内で監査することを説明しています。これはIATF適用の自動車部品などの文脈です。すべての製造業に同じ頻度を適用する根拠ではありません。AIの抽出規則にも、どの監査プログラムと顧客要求に基づくかを持たせます。
標本を後で差し替える運用も想定します。記録が欠けているから別の「見やすい」ロットへ替えると、欠落そのものが見えなくなります。欠落は欠落として所見候補に残し、差し替えが必要なら理由、承認者、元の標本IDを保存します。特定のシフトや設備を毎回除外していないかも集計します。AIが作るのは監査対象の選択履歴であり、監査結果の結論ではありません。
逸脱は検知、検証、判断を分ける
工程監査AIは、条件値が管理範囲外、版が不一致、承認が期限外、記録の時刻が逆転といった候補を検出できます。しかし検出値は直ちに不適合ではありません。設備時計のずれ、暫定承認、測定器の交換、再加工経路など、説明可能な理由があり得ます。監査員は原本と現場事実を確認し、適用基準との関係を記述します。システムは「要確認」「確認済み逸脱」「適合」「判断保留」を区別し、確認者と時刻を残します。
とくにAIが推論で結合した記録には注意します。作業者名とシフトが近いだけで、対象品を加工した人と断定してはいけません。異なるデータソースの時刻精度、タイムゾーン、欠測率、手入力の遅れを表示し、確定結合と候補結合を分けます。監査証拠に足りない情報は「不足」と明示し、黙って補完しないことをRFPで要求します。
NIST AI RMFのCoreは、AIの用途・知識の限界・人による監督を文書化し、導入前と運用中に測定・評価する考え方を示します。またNISTの生成AIプロファイルは、AI出力を過信する自動化バイアスと情報の完全性をリスクとして扱います。工程監査ではこれを、AIの断定文をそのまま所見欄へ転記しない、出典を開いて確認した記録を残す、根拠不足時に自動結論を出さないという運用に落とし込みます。NIST文書は任意のリスク管理指針であり、タイ工場に直接適用される法令として扱いません。
不適合が確定した後の原因分析や有効性確認は、別のワークフローです。是正措置の有効性をAIで確認する設計も参照できますが、本稿の工程監査AIでは発見の証拠と人の判断記録を欠かさず次工程へ渡すことを重視します。
タイ工場の多言語帳票をどう扱うか
タイの現場では、顧客仕様が英語、本社の管理基準が日本語、作業指示と聞き取りがタイ語という構成があり得ます。翻訳機能を入れる前に、どの言語版が正式な監査基準かを決めます。翻訳文は検索補助として便利ですが、原本の要求を上書きしてはいけません。要求ID、原文、承認済み訳文、版、適用工程を並べ、翻訳が未承認の項目はその状態を示します。略語や現場固有の呼称は用語集を持ち、AIの自由翻訳で別の工程名に変えないようにします。
監査証拠となる画像や面談記録をクラウドへ送る場合は、顧客の秘密保持、工場の情報分類、保存場所、閲覧権限を先に確認します。個人情報を含む作業者記録は、監査の目的に必要な項目だけを提示し、権限を分けます。ここで求めるのは一律の法解釈ではなく、導入先の契約と社内規則に合わせた設計です。文書全文を外部AIへ送るか、社内検索で絞った部分だけ渡すかも、RFPで具体的に比較します。
現場通信が不安定でも監査記録を失わないよう、端末で一時保管する場合は同期時刻と修正履歴を残します。オフライン中に旧版の作業標準が表示されたとき、作業を止めるか、監督者に確認を求めるかは工程リスクに応じて決めます。AIが通信回復後に静かに記録を上書きする設計は避けます。監査員には「いつ取得し、いつ同期したか」が分かる表示が必要です。
導入前のデータ棚卸しは三つの照合率で測る
PoCでモデルの正答率だけを測ると、元データが結合できない問題を見落とします。まず、選んだ監査項目に対して必要な原本が存在する「証拠取得率」、原本を対象製品・工程・時刻へ一意に結び付けられる「対象照合率」、製造時点の有効版を特定できる「版照合率」を分けて測ります。分母は評価対象の監査項目と標本の組合せです。数値目標は顧客要求と工場のリスク許容度に応じて事前合意し、この記事の例を業界基準にしません。
ある監査項目で帳票は存在するがロットが記載されず、設備ログは取得できるが時刻同期していないとします。証拠取得率は高く見えても、対象照合率は低くなります。そこでAIの改善より、帳票へのロットID付与や設備時計の同期を先に進めるべきです。逆に三つの照合率が十分でも監査員が原本を開くのに時間がかかるなら、検索UIと権限設計を改善します。指標を分けると投資の順序を誤りにくくなります。
測定では正解集を人が作ります。監査員と工程責任者が、過去の実ロットと意図的に仕込んだ境界例を確認し、何が「正しい証拠束」かを定義します。AIの評価データをモデル開発側だけに選ばせると、扱いやすい帳票だけで高い点が出ます。版変更直後、夜勤、再加工、記録欠落、同姓同名、時計ずれを含めた評価セットにし、偽の適合判定と偽の逸脱検知を別々に数えます。
RFPに書くべき入出力と責任分界
RFPでは「AIで監査を自動化」ではなく、監査項目から原本までの一連の操作を指定します。入力は監査プログラム、基準文書の版、製品・ロット・工程の識別子、MES・QMS・ERP・設備からの記録です。出力は標本一覧、採用した文書版、証拠の出所、欠落と矛盾の表示、監査員の判断と承認履歴、エクスポートした監査報告です。データ保管期間、アクセス権、ログ、復旧、API、削除時の返却形式も明記します。
| RFP項目 | 提案者に実演させる内容 | 受入証拠 |
|---|---|---|
| 時点版照合 | 製造日を挟んで標準書を改訂し、旧・新版を正しく選ぶ | 文書ID、版、発効日時、選択理由 |
| 対象結合 | 分割・合流・再加工したロットの記録を追う | 親子関係と原本リンク |
| 抜取の再現 | 母集団と抽出条件を固定して再実行 | 同じ標本ID、差し替え履歴 |
| 根拠不足 | 設備ログや承認が欠けた例を入れる | 断定せず不足を表示 |
| 人の判断 | 監査員が原本確認後に所見を確定する | 判断者、時刻、理由、変更履歴 |
| 権限・輸出 | 顧客別に閲覧範囲を分けて証拠束を出す | 権限試験、マスキング、監査ログ |
ベンダーの責任は、指定した入力から証拠候補を正しく結び、限界を明示し、操作を記録することです。工場の責任は、監査基準の正本、業務キー、例外規則、判断者、保管方針を決めることです。第三者監査や顧客監査での最終的な適合判断は、契約と監査体制に従う監査員の役割です。この分界を曖昧にしたまま「AIが合格判定する」と調達すると、受入時に何を検証するのか決められません。
AIモデルを変更した際の再評価も契約に入れます。検索インデックス更新、OCR変更、言語モデル更新で候補の順位や要約が変わることがあります。基準文書の正本と監査判断は更新の影響から守り、変更前後の評価セットで抜取・版照合・根拠提示を回帰試験します。許容できない変化があれば旧版へ戻せる手順、更新承認者、記録の保管を求めます。
FATとSATでは「わざと困る記録」を通す
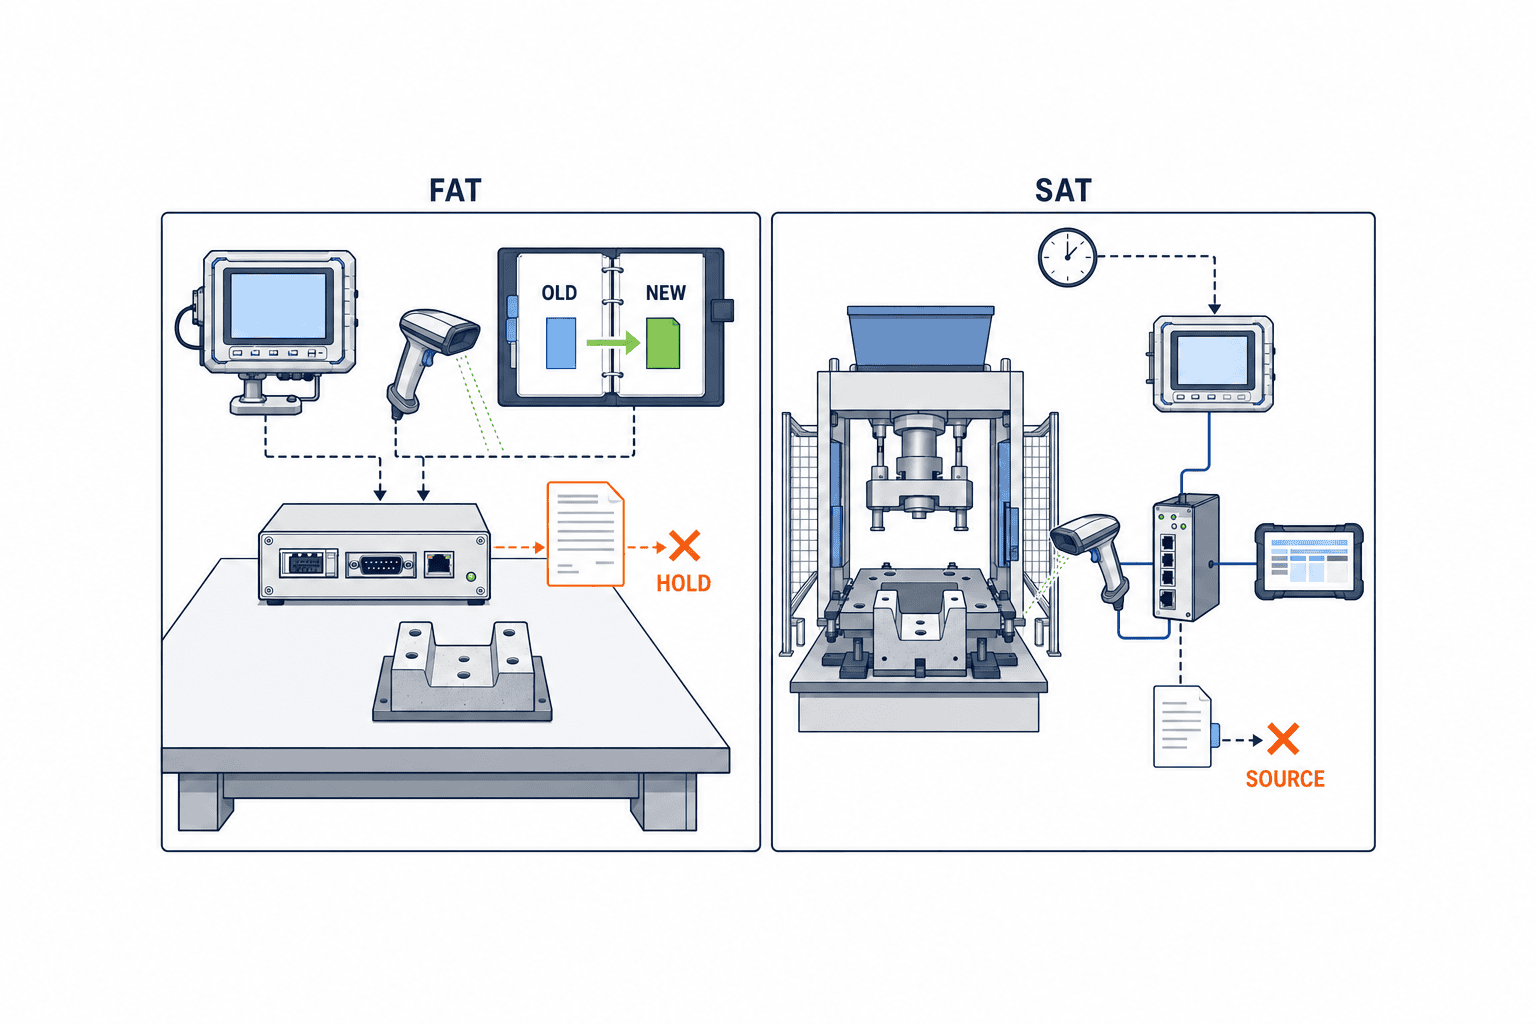
FATでは実工場に接続する前に、代表的な文書と製造履歴のコピーで、時点版、ロット分割、欠落、矛盾、権限を試します。SATでは現地の実接続、タイ語の帳票、設備時刻、現場ネットワーク、権限設定、監査員の操作で同じ課題を確かめます。FATでAIが整ったサンプルに正しく答えたことは、SATで乱れた実データを扱える証明にはなりません。両者を別の受入記録として残します。
最低でも、①改訂の発効直前・直後に製造した二つのロット、②同一品番で設備が違うロット、③欠落した承認、④設備時刻がずれた記録、⑤再加工で工程を再通過した個体、⑥閲覧権限のない顧客文書、⑦監査員がAI候補を却下する操作を用意します。各ケースの期待結果は「適合」などの一語ではなく、出るべき原本、表示される版、保留すべき理由、誰が判断できるかまで書きます。数や割合は例示であり、各工場の適用要求に合わせて追加します。
性能は平均応答時間だけで判断しません。監査員が指定した標本から原本を開くまで、欠落時に誤った適合を出さないか、権限外の文書を引用しないか、モデル更新後に同じ判定根拠を再現できるかを測ります。誤った「適合」は見逃しにつながるため、単純な正解率より重く扱うべきです。受入基準の閾値は契約時に当事者が合意し、試験データと結果を保存します。
費用比較はAIライセンスより証拠連携を見る
導入費用はモデル使用料だけでは見積もれません。文書の版管理、紙帳票の読み取り、MES/QMS/ERP接続、設備時刻の同期、ロット親子関係、権限、監査員UI、保守が含まれます。既存システムにキーが揃っていれば小さく始められますが、紙とExcelが工程ごとに異なるなら、データ整備が主要作業になります。見積では初期開発と運用費を分け、対象工程と記録種類を固定して比較します。根拠のない「監査工数を何割削減」といった数字を導入稟議に使わないでください。
費用対効果を見るなら、監査準備時間だけでなく、証拠を探しても見つからない割合、版違いの修正件数、監査員が原本を確認する時間、再監査の有無を測ります。ただし期間の違う監査や監査範囲の違う顧客を単純比較しないことが大切です。PoC前後で同じ監査項目、同じ標本数、同じ権限条件を揃えれば、どの工程で時間が減り、どの作業が残るかを説明できます。AIは監査員の専門判断を消すのではなく、調査に使う時間の配分を変えるものです。
導入順序:一つの工程から証拠の完全性を固める
最初の段階では監査項目と記録の所在を棚卸しし、要求ID・版・対象製品・工程・時刻を共通のデータ契約にします。次に一工程の過去ロットで証拠束を人手で組み、足りないキーを明確にします。その後、文書と記録の検索、時点版照合、抽出履歴、根拠表示を小さく実装します。監査員と現場責任者が正解集と例外規則を承認してから、AIによる候補提示を加えます。最後にFAT/SATを通し、変更管理と定期評価を運用へ移します。
ここでの停止条件も先に決めます。原本へリンクできない、版が特定できない、時刻の信頼性を説明できない、または権限外の情報を引用する場合は、AIの推奨を監査所見へ自動反映しません。欠落を埋めるのはシステム改善か人の追加確認です。デモで滑らかな文章が出るかよりも、停止条件が働くかを調達判断で重視します。
監査証拠のエクスポートを「後から読める形」にする
監査当日は画面で証拠が見えても、半年後に同じ画面を開けるとは限りません。文書が改訂され、AIモデルが更新され、利用者の権限やシステム構成も変わります。監査報告とともに、監査項目ID、基準文書IDと版、標本一覧、参照した原本の識別子、取得時刻、監査員の判断と修正履歴をエクスポートできるようにします。原本そのものを複製するか、改ざん検知可能な参照と保管先を残すかは情報分類に応じて選びます。リンクが切れたら証拠を再現できない設計では、検索が速くても監査の記録としては弱いままです。
エクスポートした一覧だけで結論が分かる一方、原本に戻る経路も失わない構成が理想です。要約欄には、AIが推測した内容と記録に直接書かれている事実を分けて表示します。たとえば「温度は規定範囲内」と書くなら、実測値、単位、測定時刻、当時の規格上限・下限とその版を並べます。規格値を別の品番から拾っていたら、監査員がすぐ検出できます。生成AIの文章だけがPDFに残り、どのログから来たのか分からない状態は避けます。
保管年数を一律に決めることも避けます。顧客契約、品目、適用する法令、社内品質規程で期間は変わり得ます。RFPには保持期間を設定可能にすること、期間を超えたデータの削除と監査ログを残すこと、顧客別にエクスポートを制限することを記載します。監査証拠の保存場所がクラウド、現地サーバー、既存QMSのどれでも、版と原本の連携を切らないことが要点です。
運用開始後は「うまく見える誤り」を監視する
AIを運用に入れた後は、画面が返答した件数だけを利用率として追っても品質が分かりません。監査員が候補を採用・却下した理由、原本と候補の版違い、誤ったロット結合、証拠不足を適合と要約した事例を記録します。月次レビューなどの頻度は工場で決め、監査プログラムとシステム管理者が一緒に確認します。却下理由の多い項目はモデルの再学習より先に、文書の命名、マスター、時刻、帳票入力の問題を確認します。
AIの出力は、監査員が慣れるほど無意識に受け入れやすくなります。そのため、監査員が「どの証拠を開いたか」を記録し、重要な所見では原本確認を必須にする設計が有効です。ただしクリックしただけで精読したと見なすべきではありません。現場観察や面談で画面と違う事実が見つかったときに、監査員がAI候補を訂正し、データソースの問題を品質担当へ返せる導線を作ります。システムへの過信を防ぐのは警告文の多さではなく、誤りを発見して修正できる業務手順です。
運用レビューでは、誤りを「AIの回答」「検索対象」「原本そのもの」「業務ルール」のどこで生じたかに分けます。検索対象に旧版が混ざったなら索引の更新手順、原本に誤ったロット番号が書かれたなら記録方法、業務ルールが曖昧なら監査責任者の判断が必要です。原因の層を分けずにプロンプトだけを変えると、画面の言い回しは改善しても同じ誤結合が残ります。改善前後では同じ難例を再実行し、誤った適合判定が減ったか、正しい証拠を落としていないかを両方確かめます。
一工程で得た成果を他工程へ広げる前にも、記録構造を比較します。樹脂成形ではショットとキャビティが重要でも、組立工程では作業台と締付サイクルが中心かもしれません。共通にするのは監査項目・証拠・対象・時点・版・判断の関係であり、全工程を同じ帳票に押し込むことではありません。工程ごとのデータ契約を追加し、評価セットを作り直してから展開すれば、最初のPoCが「他工程では動かない検索デモ」になるのを防げます。
よくある質問:工程監査AI導入の判断
工程監査AIは監査員の判定を自動化できますか?
証拠候補の検索、文書版の照合、抜取履歴の記録、矛盾の検出は支援できます。ただし、監査基準への適合判断には現場観察、面談、顧客固有要求、例外承認の確認が必要です。AI出力を所見に使う場合は、監査員が原本を確認し、その理由を残す設計にします。
工程監査チェックリストAIは紙帳票から始められますか?
始められますが、OCRの文字が読めたことと証拠として対象ロットへ結び付くことは別です。帳票の版、記入時刻、製品・工程ID、承認者、原本画像をセットにして試してください。欠落を手作業で補う割合が高ければ、先に帳票様式や入力方法を直すほうが有効です。
監査標本数をAIに決めさせてよいですか?
母集団の整理とリスク情報の提示には使えます。標本数、頻度、対象工程は顧客要求と監査プログラムを確認し、監査責任者が承認するべきです。選定規則と差し替え理由を保存し、事後に同じ標本を再現できるようにします。
工場の監査証拠照合で最初に連携すべきシステムは?
監査したい項目によります。作業標準の遵守なら文書管理と製造実績、設備条件の遵守ならMESと設備ログ、材料の取違えならERPと入出庫・投入履歴が中核です。全システムを一括接続する前に、一つの監査項目を原本までたどり、足りない結合キーを確認してください。
工程監査AIのRFP・FAT・SATでは何を優先しますか?
現在版の検索より、製造時点の版の再現、欠落・矛盾時の保留、抽出履歴、原本リンク、権限外データの遮断を優先します。FATには意図的な境界例を入れ、SATでは現地の帳票・時計・通信で再試験します。期待結果を原本と判断履歴の単位で定義してください。
まとめ
製造業の工程監査AI導入は、監査報告を速く書く計画としてではなく、監査基準と実行記録を同じ時点・同じ対象で照合する仕組みとして設計すると判断しやすくなります。要求文書の版、ロットと工程、標本の選び方、逸脱の原本、監査員の判断を一続きに記録することが中心です。最初の一工程で、証拠取得率、対象照合率、版照合率を測り、欠落時に結論を止められるかをFAT/SATで確かめてください。
タイ工場の工程監査で、帳票の所在や版管理、MES・設備・QMSの接続を整理する段階でも、TOMAS TECHへご相談ください。対象工程と監査項目を一つ決め、どの証拠が結び付かないかから一緒に確認できます。
参考情報
- ISO 19011:2026: Guidelines for auditing management systems — 監査原則と証拠の公開説明。
- ISO 19011:2026 公開プレビュー — 監査基準・監査証拠の定義。
- ISO 9001: Quality management systems — 文書化した情報を含むQMS要求の概要。
- ISO/TC 176 Guidance on documented information — 文書の維持・保持の考え方。2015年版向けガイダンス。
- IATF 16949 official FAQs — 製造工程監査の頻度とリスクについてのFAQ。
- NIST AI RMF Core — AI用途、限界、人の監督、評価の考え方。
- NIST AI 600-1 Generative AI Profile — 自動化バイアスと情報の完全性に関するリスク。
*本稿のデータ項目、試験ケース、指標は導入設計の提案です。規格や顧客要求が一律にこれらのシステム機能・数値を指定するという意味ではありません。*


