


製造業の是正処置・効果確認にAIを導入するときの目的は、対策案を自動で書くことでも、原因らしい変数を表示することでもありません。品質不良に対して決めた処置が現場で実施され、比較できる条件の下で不良が減り、その効果が十分な期間続いたかを確かめることです。AIは対象ロットと工程条件の結合、対策前後の比較、再発の兆候通知を支援できます。しかし、効果を認めて案件を閉じる責任は品質責任者にあります。本稿はタイを含む製造拠点向けに、RCAから是正処置、効果確認、FAT/SATまでの導入設計を説明します。
是正処置の効果確認は、検出・原因探索・報告書作成の次の仕事
外観検査AIは、画像から傷、欠け、汚れなどを検出し、不良の有無や位置を返します。異常検知は、設備信号が通常状態から外れたことを知らせます。どちらも重要ですが、検出した事実だけで「なぜ起きたか」は確定しません。例えば同じ傷は、材料の混入、治具の摩耗、搬送中の接触、検査機の照明条件など複数の経路から生じます。熱画像の異常も、センサーの位置、周囲温度、負荷条件を確かめずに設備故障と決められません。
本稿が扱うAIは、原因が検証された後に、承認された是正処置の実施履歴と品質結果をつなぎ、効果判定を支えるものです。原因探索のための結合キーや歩留まり分析は歩留まり改善AIの記事で、8Dなどの報告文書の下書きは是正報告書AIの記事で扱っています。本稿では文書の生成ではなく、処置が本当に機能したと判断するための測定と承認に集中します。
ASQは問題解決を「問題の定義、根本原因の診断、解決策の実装、結果の維持」と整理しています。またRCAは単一のアルゴリズム名ではなく、原因を明らかにする手法群です。AIの出力をRCAの結論として自動確定する設計では、最後の二段階が欠けます。候補提示、現場検証、対策、効果確認までを同じ案件IDで残すことが導入目的になります。出典は末尾にまとめました。
ISO 9001のプロセスアプローチに関するISOの公式資料も、改善の流れに是正処置の有効性評価を含めています。対策票に「実施済み」と書いた時点は終了点ではなく、評価の開始点です。本稿では「是正処置」を正式な用語として使い、現場で「是正措置」と呼ぶ場合も同じ活動を指すものとして扱います。選別、手直し、出荷停止などの一時対応は影響を抑えるための処置で、原因を除去して再発を防ぐ是正処置とは区別します。
AIで効果確認する対象は「対策の実施」ではなく「結果の変化」
是正処置票に設備部品の交換日が書かれていても、それだけで不良が減ったとは言えません。交換対象の機械、交換時刻、稼働再開時刻、対象品番、点検結果、承認者を記録し、その後に作った製品と検査結果を同じ時間軸に乗せます。AIは処置前後のデータを集め、欠損や工程条件の違いを示し、決めた閾値を外れたときに知らせる役割を担います。品質責任者は、原因仮説と処置の対応、データの比較可能性、観測期間、未解決の兆候を見て「有効」「追加観測」「無効・再調査」を承認します。
効果確認の計画は、処置を実行する前に作ります。後から都合のよい期間だけ選ぶと、不良が偶然少なかった区間で成功と判定してしまいます。計画には対象不良、分母になる生産数、比較する工程・設備・品番、前期間と後期間、最低限観測するロット数または生産量、データ欠損時の扱い、判定者と再評価日を記します。ASQの効果評価に関する解説は、測定指標と観測期間を慎重に選ぶ重要性を述べています。固定の日数を全案件へ一律に当てるのではなく、不良の発生頻度と生産の周期に合わせます。
例:数字を読む前に比較条件をそろえる
以下の数字は説明用の仮定で、実際の工場の成果ではありません。設備Aの特定品番で、対策前に10,000個中100個の不良、対策後に10,000個中40個の不良があったとします。表面上は不良率が1.0%から0.4%へ下がっています。しかし後期間だけ別の材料グレードに替わり、検査頻度も半分になったなら、部品交換の効果とは断定できません。AIが表示すべきなのは「60%改善」という一行だけではなく、材料と検査条件が変わった警告、対象ロットの一覧、分母の定義、比較できる範囲です。条件がそろわない場合は「判定保留」として追加の観測または適切な対照を求めます。
対照群を置ける場合は、同じ品番・材料・検査法で処置を受けていない設備や期間と比較します。ただし危険な欠陥を放置して対照群を作ってはいけません。安全と顧客要求を優先し、並行比較が不適切なら、工程の安定した前期間と十分な後期間を使い、同時に変わった条件を列挙します。統計的検定の結果だけで有効性を決めず、工程上の意味、対策の実施忠実度、データの品質も合わせて判断します。
是正処置の効果確認をAIで始める前に決める五つの境界
1.不良の定義と起点レコード
「不良件数」だけでは分析の起点になりません。不良分類、判定基準、検査工程、検出時刻、対象製品、対象ロット、数量、検査方法をそろえます。傷の長さや寸法値があるなら数値と単位を保存します。同じ現象が部署によって「擦れ」「傷」「外観NG」に分かれていれば分類辞書を作ります。合否が後から覆された場合は、元記録を上書きせず、再判定と理由を履歴として結びます。原因分析の対象は「本当に起きた不良」であり、ラベルが揺れるとAIは分類運用の差を学びます。
2.どこまでを追跡単位にするか
製品一個、製造ロット、バッチ、ショット、パレットでは、答えられる問いが異なります。一個単位の検査結果に対して材料がロット単位なら、材料の寄与はロット単位までしか評価できません。製造工程がショットごとに変化するのに「日付と設備番号」しか残っていなければ、工程条件を一意に結べません。最初に分析したい不良を選び、その不良が発生した時間幅と工程の変化速度を比べて、必要な粒度を決めます。すべての設備の全信号を収集する設計から始める必要はありません。
3.候補原因と確定原因の区別
AIが「設備B」「材料ロットM」「温度設定変更」を並べた段階では、いずれも調査候補です。候補は相関、時系列上の近さ、過去事例との類似性などから出ます。原因と呼ぶには、不良が生じた機序、他の候補との比較、測定誤差、現場の変更履歴を確かめます。例として、設備Bで不良率が高くても、その設備だけ難しい品番を加工していれば品番が交絡します。「設備Bが原因」と表示せず「設備Bに関連する候補。品番別の比較が必要」と表示すべきです。
4.AIが止まる位置と人が承認する位置
AIが自動実行してよい範囲は、データ取得、欠損チェック、候補抽出、根拠レコードの提示、担当者への通知までとするのが導入初期の実務的な線引きです。隔離範囲の決定、設備条件の変更、材料切替、顧客報告、CAPAの終了は責任者の承認を必要とします。とくに安全・品質への影響が大きい工程では、順位が高いだけで設備設定を書き換えない構成にします。権限と監査履歴は分析精度と同じくらいRFPで重要です。
5.「実施済み」と「有効」を分ける
「実施済み」は、承認した処置が対象設備・製品に計画どおり適用され、担当者がその証拠を確認した状態です。「有効」は、事前に定めた観測期間と生産量を満たし、比較可能な条件で対象不良の改善が続き、副作用と再発を確認したうえで品質責任者が承認した状態です。この二つの間に効果観測と判定待ちを設け、自動で飛ばせないようにします。モデルの正解率だけを合格条件にせず、案件ごとに「必要な記録がそろった割合」「処置実施を検証できた割合」「比較可能な対策前後データの割合」「是正後の同種不良の推移」「根拠の追跡可能性」を計ります。新しい記録負担が増えすぎれば、数値が良くても定着しません。品質責任者が判定するまでのリードタイムと、現場の入力時間も両方確認します。
是正処置前後の製造工程データを比較可能な形に結ぶ

分析の最初の仕事はモデル選びではなく、検査結果と製造履歴が同じ対象を指すことの証明です。最低限、製品IDまたはロットID、工程ID、設備ID、開始・終了時刻、材料ロットID、検査イベントIDを関連付けます。工程順が分岐・再投入・外注で変わるなら、親子ロットと投入・払い出しのイベントも必要です。単純に日付で横結合すると、同じ日に別ラインで作った品を混ぜる危険があります。
工程センサーは時系列、材料はロット、検査は製品単位というようにデータの粒度が異なります。結合規則を先に書面化します。例えば「成形ショットの開始から終了までの圧力サンプルを、そのショットの製品IDに対応付ける」「材料切替イベントから次の切替までを同一材料ロットの使用区間とする」と定義します。センサーのサンプリング時刻とPLC・MES・検査端末の時計がずれれば誤結合になるため、時刻源、タイムゾーン、同期誤差、遅延投入の扱いを確認します。
データの品質指標として、対象不良に対し必要な工程・材料・設備情報が一意に結べた割合を「照合可能率」として測ります。これはこの案件での運用定義であり、業界統一の公式指標ではありません。分母は選定した不良イベント、分子は必須の結合キーと時刻範囲が確認できたイベントです。曖昧に推定した結合は別区分にし、「一意に結べた」と数えません。欠損が多ければAIモデルより先に、スキャン位置や工程終了イベントの記録を直します。
データアクセスは読むだけの接続から始め、既存MES、ERP、QMS、設備ログの元データを勝手に変更しない構成にします。統合先には、値だけでなく元システム、元レコードID、取得時刻、変換ルールの版を残します。後日、検査判定が修正されたときに、当時AIがどの情報を見たかを再現できなければ、監査にもモデル改善にも使えません。SiemensはOpcenter IntelligenceについてMOM、IoT、OT等のデータを文脈化し、品質傾向や工程変数の分析につなぐと説明しています。これは製品の機能説明であって、どの工場でも同じ効果が出るという保証ではありません。
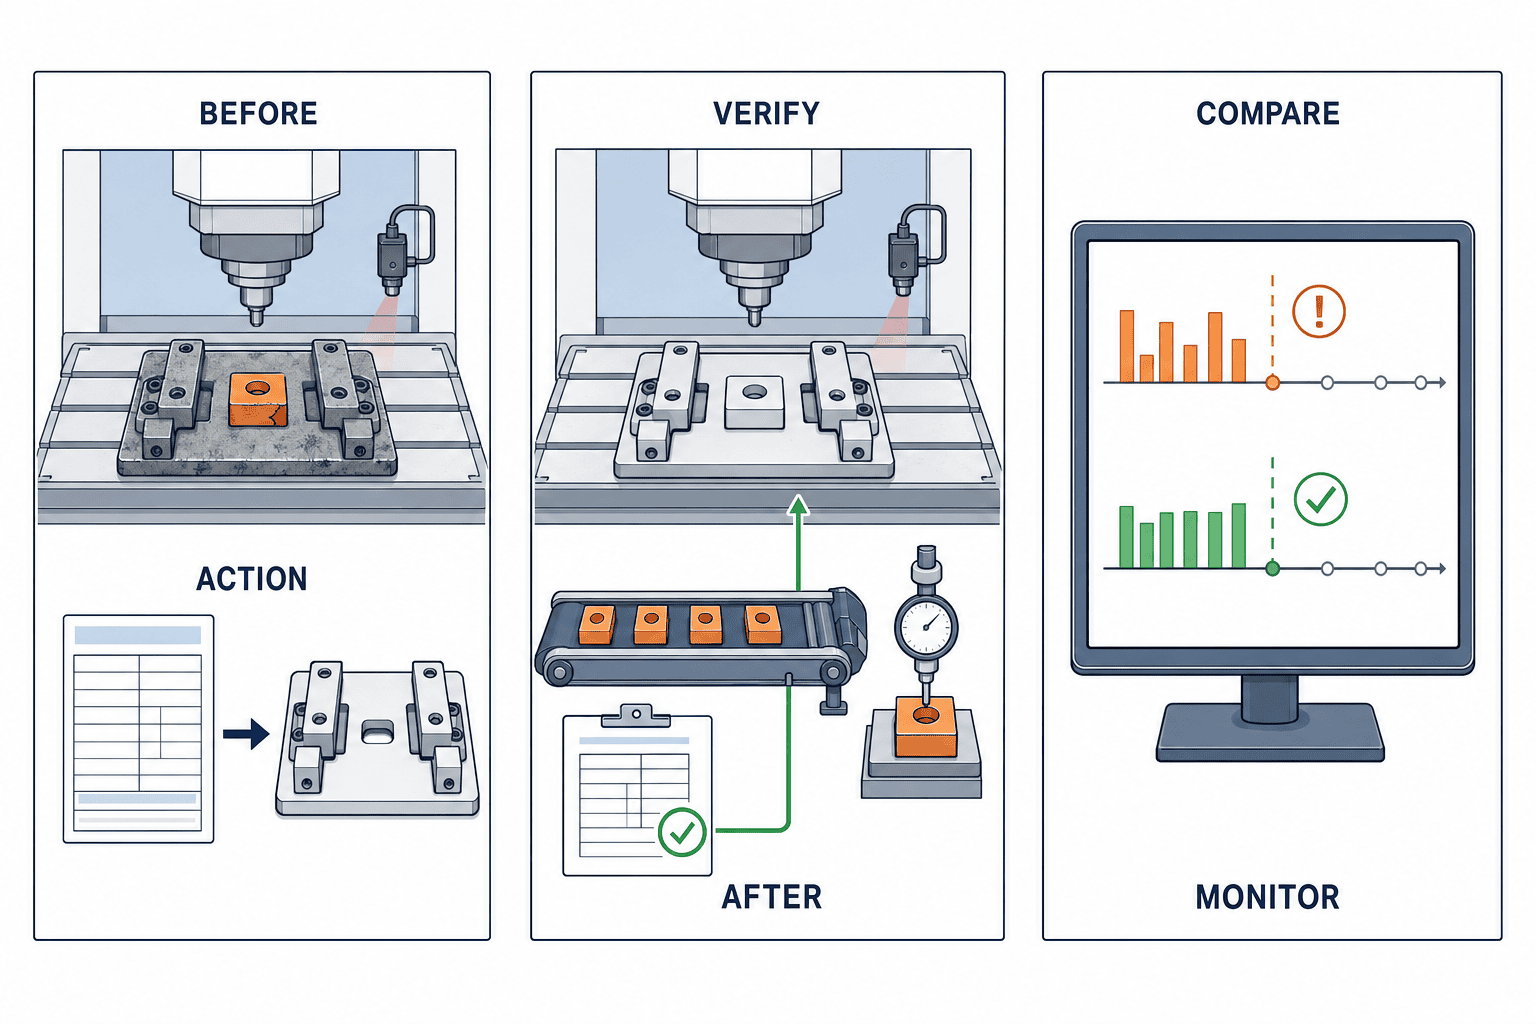
原因検証から効果判定までの実務フロー
Step 1:問題を狭く定義する
「歩留まりが悪い」では範囲が広すぎます。「対象品番Pの成形工程で、特定の寸法外れが、直近の対象ロットで増えた」というように、何が、どこで、いつ、どの程度起きたかを書きます。品質担当は検査方法や判定基準の変更を確認し、製造は稼働条件と段取り替えを確認します。発生数だけでなく検査母数を記録しないと、不良率の変化と検査量の変化を混同します。ASQの問題解決資料も、意見と事実を分け、現場の工程を記録することを重視しています。
Step 2:候補の範囲を人が作る
魚骨図の材料、機械、方法、測定、人、環境という分類は、候補の抜けを点検する道具です。AIの入力に無い要因も図には残します。例えばセンサーに現れない治具の清掃、作業手順の一時変更、検査員の交代を、ログが無いという理由だけで除外しません。反対に、AIが多数の変数を上げても、物理的な発生機序が説明できないものは追加確認に回します。ASQは魚骨図を可能な原因をカテゴリーに整理する道具と説明しており、図に書いた項目がそのまま確定原因になるわけではありません。
Step 3:AIは根拠付きで順位を示す
候補一覧には、順位だけでなく対象期間、比較した良品と不良品の数、品番・設備・シフトなどの層別条件、欠損率、使用したモデル版、元データへのリンクを表示します。たとえば「材料ロットMの使用区間で寸法外れが増えた」という候補なら、他の設備で同じ材料を使った結果、同じ設備で別材料を使った結果、材料変更と設定変更の前後関係を見せます。機械学習の説明値は順位付けの補助であり、因果の証明書ではありません。候補を反証できる画面であることが重要です。
Step 4:品質・製造・保全が検証する
品質担当は再測定と検査手順を確認します。製造担当は現物、段取り、作業記録を確認します。保全担当は校正、設備停止、センサー交換、アラームの履歴を確認します。必要なら良品・不良品の比較、工程条件を固定した小規模試験、別ロットでの再現を行います。調査記録には「採用した候補」だけでなく「除外した候補と根拠」を残します。原因が一つでない場合もあります。ASQも複雑な問題には複数の根本原因があり得るとしています。
Step 5:是正と効果確認を別の判定にする
不良品の選別や一時隔離は目前の影響を抑える処置です。原因を除く是正策とは分けます。例えば設備の治具摩耗が原因と確認したなら、交換だけでなく点検周期、交換基準、検知方法、作業標準を見直します。対策を実施した記録だけで案件を閉じず、同じ条件の生産で不良が再発しないかを観察します。ASQの8D資料は恒久対策の実施と有効性確認を含みます。効果確認期間は不良の発生頻度と生産量に応じて決め、試験条件が対策前後で比較可能かを確認します。
実施記録から有効性判定までの状態遷移
推奨する状態は「原因検証済み→処置計画承認→実施中→実施確認済み→効果観測中→効果判定待ち→有効/無効/追加観測」です。この区分は本稿の設計例です。各遷移で、担当者、時刻、根拠資料、承認者を残します。「実施確認済み」から「有効」へ直接移動できないようにします。観測中に設備・材料・検査基準が変わったら、条件変更イベントを紐付け、比較をやり直すか判定者に注意を促します。
AIが文書から交換日を抽出した場合も、設備IDや品番を人が確認します。作業完了メールに書かれた「交換済み」と、実際の保全記録の作業終了時刻が違うことがあります。AIの抽出結果を原記録と並べ、承認後に確定した実施イベントとして保存します。日本語・タイ語・英語が混在する工場では、翻訳で設備名や不良分類が変わる危険があるため、コードと原文を併記します。翻訳文だけをキーに結合しません。
品質責任者が判定するときには、①対策が予定どおり実施されたか、②効果確認計画の母集団を満たしたか、③不良率や工程指標が目標に達したか、④同種不良の再発がないか、⑤新たな副作用がないか、を一画面で見られるようにします。理由を自由記述だけにせず、判定を支えるロット、検査記録、工程条件、例外をリンクします。判定後も履歴を消さず、再発した場合は元案件を再開するか関連案件を立てます。過去の「有効」を黙って「無効」に上書きしないことが監査上重要です。
是正処置の効果を交絡と取り違えない検証設計
品質問題の再発防止にAIを使うとき、最も危険なのは「相関が強い列」を原因として扱うことです。製造現場には、品番、設備、シフト、材料、担当者、気温が同時に変わる場面が多くあります。AIが夜勤を上位候補にしたとしても、夜勤だけ別の材料ロットや設備を使っていたなら、夜勤そのものの効果は分かりません。候補表示では「調査すべき関係」と「検証済みの原因」を見た目でも分け、検証済みへの変更には承認者と証拠を要求します。
比較対象を決める際は、同じ品番、同じ工程、同じ検査基準の良品群を優先します。良品でも実際には未検査のものが混じるなら、その限界を表示します。投入材料が切り替わる前後、設備調整の前後などの時系列比較は有用ですが、同時に起きた変更を洗い出します。原因仮説を補強するには、現物の摩耗、校正ずれ、材料成分、工程記録など、独立した証拠が必要です。条件を変えて再現を試す場合は、品質保証と安全の手順に従い、顧客品を無断で試験に使わない運用とします。
学習データの漏れにも注意します。出荷判定後に入力された「手直し理由」を、判定前に使える原因説明変数として学習すると、過去データでは高精度でも実運用では使えません。同じロットの製品を学習側と評価側に分ければ、ほぼ同じ条件を両側に置くことになり、評価が甘くなります。FATでは時系列とロットを分けた評価を指定し、モデルが見られる情報の時点を固定します。
効果確認AIの導入範囲を決める:最初のPoCを小さくする
初回PoCでは、不良分類を一つ、製品群を一つ、主工程を一つに絞ります。たとえば「特定部品の寸法外れ」であれば、検査結果、材料ロット、機械設定、設備アラーム、治具交換の記録をそろえます。工程図を描き、検査結果に到達するまでの経路を追い、どこでキーが切れるかを確かめます。過去の重大不良案件を数件、担当者とともに再調査し、当時分からなかったことをAIが示せるかを試します。成功例だけを選ぶと実運用の欠損を見落とすため、結合できない案件も含めます。
PoCの終了条件を事前に決めます。例として「選んだ案件のうち、必須データが一意に結べる割合」「根拠元をたどれる候補の割合」「品質担当が調査を開始できるまでの時間」「誤候補を除外するのに要した時間」を使えます。これらは設計例であり、特定工場の達成値ではありません。候補上位に正解が含まれる率だけを見ても、現場が根拠にアクセスできなければ使えません。逆に、候補の順位が完全でなくても、探索時間を減らし調査漏れを防げれば価値があります。
投資判断には、過去の不良件数、調査工数、廃棄・手直し・選別・顧客対応の費用を自社データで集めます。モデル構築費だけでなく、設備接続、時計同期、マスタ整備、現場教育、運用保守、再学習、監査対応も見積に含めます。外部に公表された削減率をそのまま自社ROIに当てはめず、対象不良と対策可能範囲を明示します。分析だけで現物の欠陥は減りません。是正策を実行できる体制があるかが投資の前提です。
是正処置・効果確認AIのRFPに書くべき要件
RFPには「AIで効果を確認」とだけ書かず、次の納品物と判断点を記します。第一に対象不良と処置、対象品番、追跡単位、必要データ源を指定します。第二に実施イベントの確定方法と、欠損・時刻ずれ・ロット分割・再投入・設備交換時の振る舞いを指定します。第三に対策前後の比較対象、分母、観測期間、同時変更の警告、再発監視を要求します。第四に品質責任者が効果判定を承認し、根拠を元レコードまでたどれ、QMSや既存の是正処置票へ案件IDで結果を戻す方法を定めます。
データ項目表には、所有部署、取得方式、更新頻度、保持期間、個人情報の扱い、アクセス権限も入れます。工程条件が秒単位で変わるのに日次CSVだけを受け取る提案は、今回の分析目的に合いません。一方、ロット単位の不良を扱うのに全設備でミリ秒単位の収集を義務付けると費用が膨らみます。提案企業には、結合の設計図、データ品質の測定方法、モデルが根拠を示す画面、例外時の人へのエスカレーションを提示してもらいます。製品デモの見栄えより、実データで再現できることを評価します。
受け入れ責任は品質部門だけに寄せません。品質は不良定義と原因承認、製造は工程イベントと対策実行、保全は設備ログと校正、IT/OTは接続と権限、調達は契約とデータ持ち出し条件を確認します。責任者が決まっていない要件は、FATで発見されてもSATで直らないことがあります。RFP段階で、誰が何を提出・確認・承認するかを表にします。
RFPの短い記載例
対象は対象製品群の寸法外れとする。システムは検査イベントから製品・製造ロット・材料ロット・設備・工程時刻を追跡し、候補原因と元記録を案件単位で提示する。結合不能、時刻不一致、欠損は推定で埋めず明示する。原因の確定、隔離範囲、工程変更、是正処置の終了は指定権限者が承認する。FATとSATでは過去案件および現場で発生した案件を用い、結合可能率、根拠の追跡、権限、運用手順を確認する。
これは業種や規制を問わず使える完成仕様ではなく、議論を始めるための例文です。製品の安全性、顧客要求、規制上の記録保持に応じて追加してください。
FATとSATで何を合格にするか
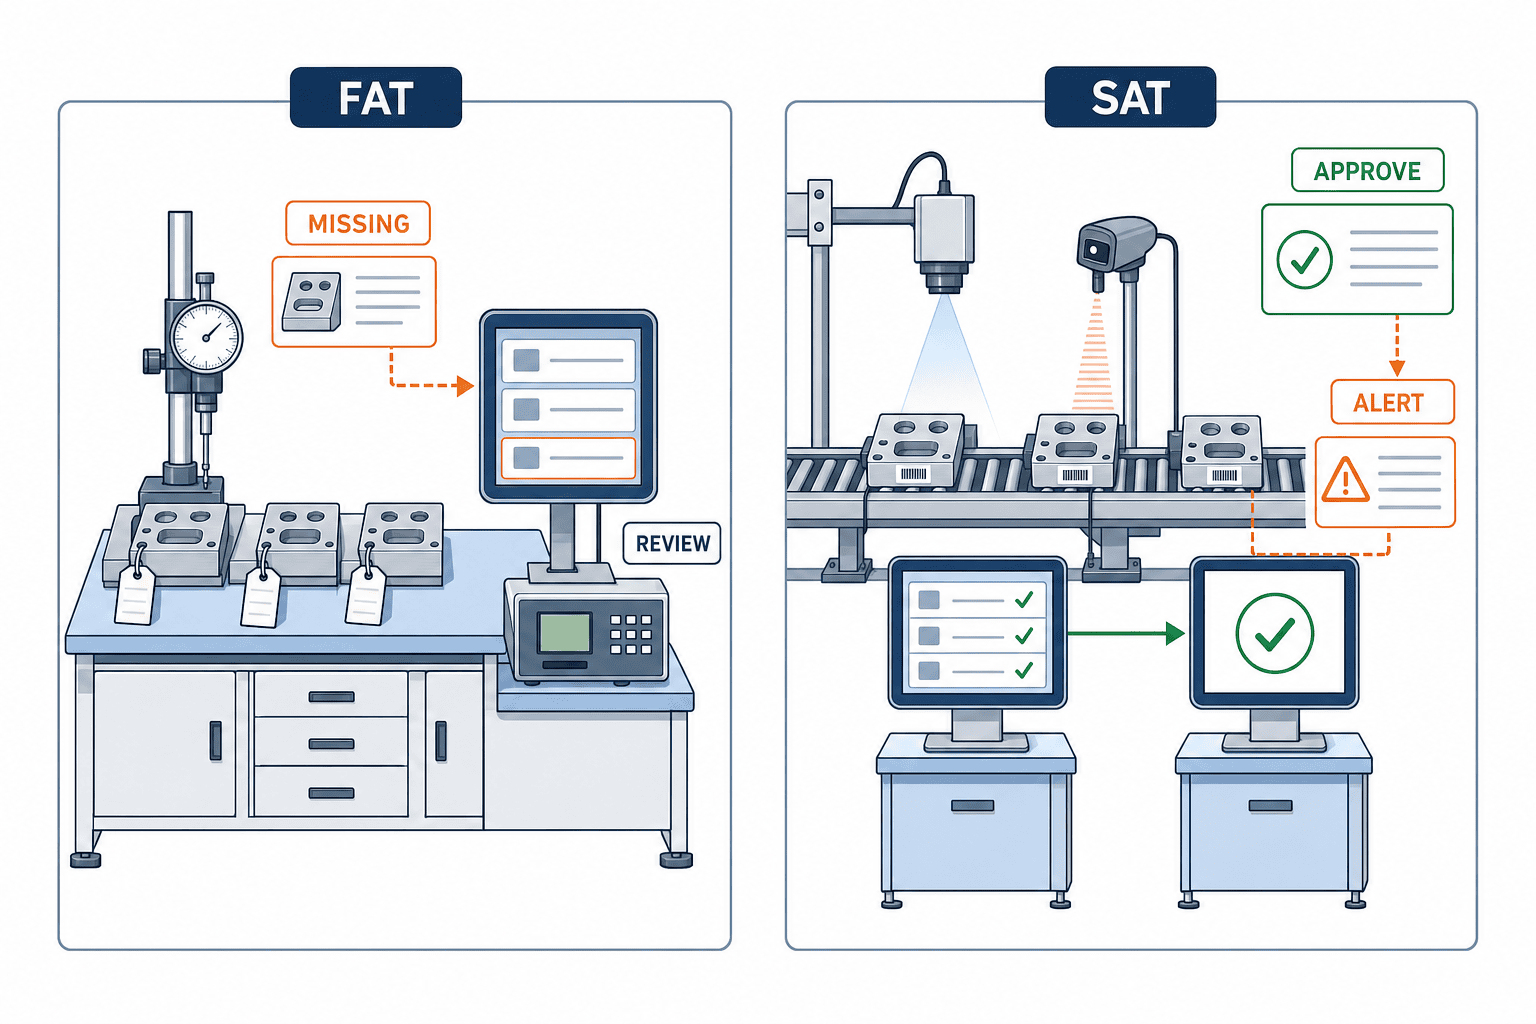
FAT(工場受入試験)はベンダー環境で構成と機能を確かめ、SAT(現地受入試験)は実際の設備、通信、作業手順、権限の下で使えることを確かめます。両方で同じ画面を眺めるだけでは、現場の時刻ずれやスキャン忘れは見つかりません。FATでは正常案件だけでなく、材料ロットが途中で切り替わる案件、検査結果が再判定される案件、同じ時刻に複数ラインで同品番を作る案件を用意します。曖昧な結合は「判定保留」と表示されるべきで、AIがもっともらしい原因を生成してはいけません。
SATでは、現場の検査端末から不良登録し、MES/ERP/QMS/設備ログの元データへ戻れるかを担当者が試します。夜勤や通信断、設備保全、時計調整、マスタ変更も試験に含めます。品質担当が候補を却下した理由や採用した根拠を記録し、是正案件へ引き継ぎ、後から監査できるかを確認します。SATを通過したからといってモデルを無期限に放置せず、品番・材料・設備構成が変わった際の再評価条件を決めます。
受入指標の数値は自社の基準を事前に合意します。例えば「必須キーの欠損を画面に表示」「権限外ユーザーは原因確定と対策終了ができない」「指定した過去案件について元データを追跡できる」という機能試験は明確です。一方、「原因を95%当てる」のような数字だけでは、何を正解とするか、複数原因をどう数えるか、どの期間の案件で測るかが不明です。評価用の案件は、ベンダーが見ていないロットと期間から選び、人が検証済みの結論と照らします。
効果確認後の再発を工程変化とともにAIで監視する
対象不良がゼロになっても、製造数が少なければ安心できません。再発監視では件数だけでなく、分母の生産数、品番構成、対象設備の稼働率、材料供給元、測定機の状態を一緒に見ます。NIST/SEMATECHのEngineering Statistics Handbookは工程・製品監視の統計的手法を扱います。管理図などを使う場合は、変動の基準期間を明示し、工程変更後に旧基準を機械的に当て続けないようにします。AIによる異常通知は調査の開始点であり、再発の確定判定ではありません。
例えば対策後に寸法外れが消えた一方、サイクルタイムが伸び、別の外観不良が増えたなら、局所的な改善だけで有効とは言えません。品質指標と工程条件を並べ、想定外の副作用を確認します。品番が追加されたとき、治具が交換されたとき、材料が代替されたときには、適用範囲を再確認します。対策の効果が特定の製品群でしか検証されていないなら、他製品の「有効」を自動で宣言しません。
導入後は週次または月次の品質会議で、候補提示件数、結合不能件数、原因確定までの時間、是正策の期限、効果確認待ち件数を見ます。同じ不良が再発したら、モデルの候補漏れ、担当者の検証、対策の実施、効果確認期間を分けて振り返ります。設備や材料が変われば、以前の相関が成り立たない場合があります。モデル版、データ変換版、工程条件版を案件に紐付け、変更後に候補順位が変化した理由を追えるようにします。
品質会議で重要なのは、AIが付けた順位を競うことより、候補を採用・除外した判断の質を上げることです。採用されなかった候補も、次のモデル改善には有用です。ただし「人が採用した=真の原因」と機械的に教師データにしないでください。人の判断も後から訂正されます。是正後の効果確認と再発情報を含めた検証済みのラベルだけを学習・評価に使います。原因が未確定の案件は未確定として残せる運用が健全です。
ASQの問題解決手順が最後に結果の維持を置く理由は、対策を実装しても効果が続かなければ問題は解決していないからです。対策前後の比較では生産量、品番構成、検査基準、材料の供給元が変わっていないかを確認します。不良率が下がったように見えても、検査強度が下がっただけなら再発防止とは言えません。結果が目標に届かなければ、実装不備、対策の不適合、原因仮説の誤りを分けて調べ直します。
よくある質問
是正処置の効果確認をAIが自動で承認できますか?
できません。AIは対策前後の記録を集め、計画と違う条件を知らせます。品質責任者が比較条件、生産量、観測期間、再発、想定外の影響を確認し、理由を残して「有効」「追加観測」「再調査」を決めます。「実施済み」から「有効」への自動遷移を許可しない設計が必要です。
効果確認の観測期間は何日必要ですか?
固定の日数はありません。対象製品の生産頻度、不良の発生頻度、必要なロット数、顧客要求を考えて処置前に定めます。数日経過しても対象品がほとんど生産されていなければ、十分に観測したとは言えません。日数と併せて最低生産量またはロット数を決め、データが足りなければ延長します。
是正処置・効果確認AIの導入費用はどう見積もりますか?
ソフトウェア費だけでなく、元データの取得、設備・MES・QMS連携、時刻同期、データ整備、現場教育、保守、変更管理を含めます。対象不良の損失と調査工数を自社で測り、対策できる範囲で効果を見積もります。公開された他社の削減率をそのまま使うと、投資判断を誤ります。
品質問題の再発防止にAIを使う場合、何を監視しますか?
不良率だけでなく、是正策の実施状況、効果確認が完了した割合、同種不良の再発、結合不能件数、AI候補の採否理由を見ます。生産量や検査基準の変化も合わせて記録します。対策を実施したことと、対策が有効だったことは別の判定です。
まとめ
製造業の是正処置・効果確認にAIを導入する順序は、確認済みの原因と処置を案件IDで結び、実施記録を残し、比較可能な対策前後データを集め、観測期間と対照条件を決め、品質責任者が有効性を承認することです。AIは条件差や再発の兆候を見せますが、効果の判定を代行しません。RFPにはデータ結合と権限、FATには比較不能な案件、SATには現場の実施記録と承認フローを入れます。
対策前後のデータ整理や効果確認ルールの検討段階でも、TOMAS TECHへのお問い合わせで相談できます。対象不良、是正処置票、現在の検査・工程記録をもとに、PoCと受入試験の範囲を一緒に定められます。
参考資料
- ASQ: Problem Solving — 問題定義から結果維持までの手順。
- ISO: The process approach in ISO 9001:2015 — 工程改善と是正処置の有効性評価。
- ASQ: Essential Evaluation — 効果確認の指標と期間。
- ASQ: Fishbone Diagram — 潜在原因の分類と検討手順。
- ASQ: Root Cause Analysis — RCAの定義とチームによる検証。
- ASQ: Eight Disciplines (8D) — 恒久対策と有効性確認。
- Siemens: Opcenter Intelligence — 製造データの文脈化と品質分析の製品説明。
- Siemens: Powering manufacturing’s future with AI, IIoT and MES — 実行イベント、品質記録、設備情報の接続に関するベンダー解説。
- NIST/SEMATECH: Engineering Statistics Handbook, Process or Product Monitoring — 工程・製品の統計的監視。
- AIAG: 8D Problem Solving — 是正処置の検証と記録。


