


機械式リミットスイッチの選定で最初に決めるべきことは、型番でも保護等級でもない。「何が、どちらから、どの速度でスイッチに触れ、どの位置で信号が必要か」である。同じローラーレバー形でも、ドグの進入方向や押し込み量が違えば、検出位置のばらつき、レバーの摩耗、接点のチャタリング、早期故障は変わる。タイ工場の設備更新では、既設機の写真だけで代替品を注文し、試運転でドグがレバーを過剰に押し込むと分かることもある。本稿では、通常の位置・行程検出を対象に、現物調査からRFP、FAT、SAT、保全までを整理する。人の危険区域への接近を防ぐ安全機能は別途リスクアセスメントと適切な安全機器・回路の設計が必要であり、一般用スイッチを流用する前提にはしない。
まず用途を「機械位置」「工程確認」「人の安全」に分ける
リミットスイッチは、移動体の位置や行程端を物理的な接触で検出する。コンベヤのストッパー到達、治具の着座、シリンダーの前進端、昇降機構の上限、搬送台車の停止位置などが典型例だ。ただし「信号が入ればよい」という一文で仕様化すると、制御上の確認信号と機械を保護する限界信号、人を守る安全信号が混同される。最初に各検出点の目的を工程表へ書く。
通常の位置確認なら、PLCへの入力として適切な作動方向、接点、応答、環境耐性を選ぶ。機械損傷を避ける最終限界なら、主制御の故障時に何を止めるか、機械的ストッパーとの関係、復旧方法も要る。安全ガードの開閉や人体検出の安全機能では、スイッチ単体の「頑丈さ」だけで安全性能は決まらない。ISO 14119に沿ったインターロック設計や、必要な性能水準に応じた安全回路の妥当性確認が必要になる。TOMAS TECHの安全ドアスイッチ選定の記事は、ガードロックと安全配線を別テーマとして扱っている。本記事の非安全用位置スイッチの例と混ぜないでほしい。
発注前の用途表は、設備番号、検出点、ワークまたは機構、検出時の機械速度、進入方向、必要なON/OFF状態、異常時の装置動作、保全時のアクセス方法を一行ずつ記す。「リミットスイッチ4個」という部品数だけの見積依頼と比べ、設計者が代替案を示しやすくなる。
ドグとアクチュエータを一体で選ぶ
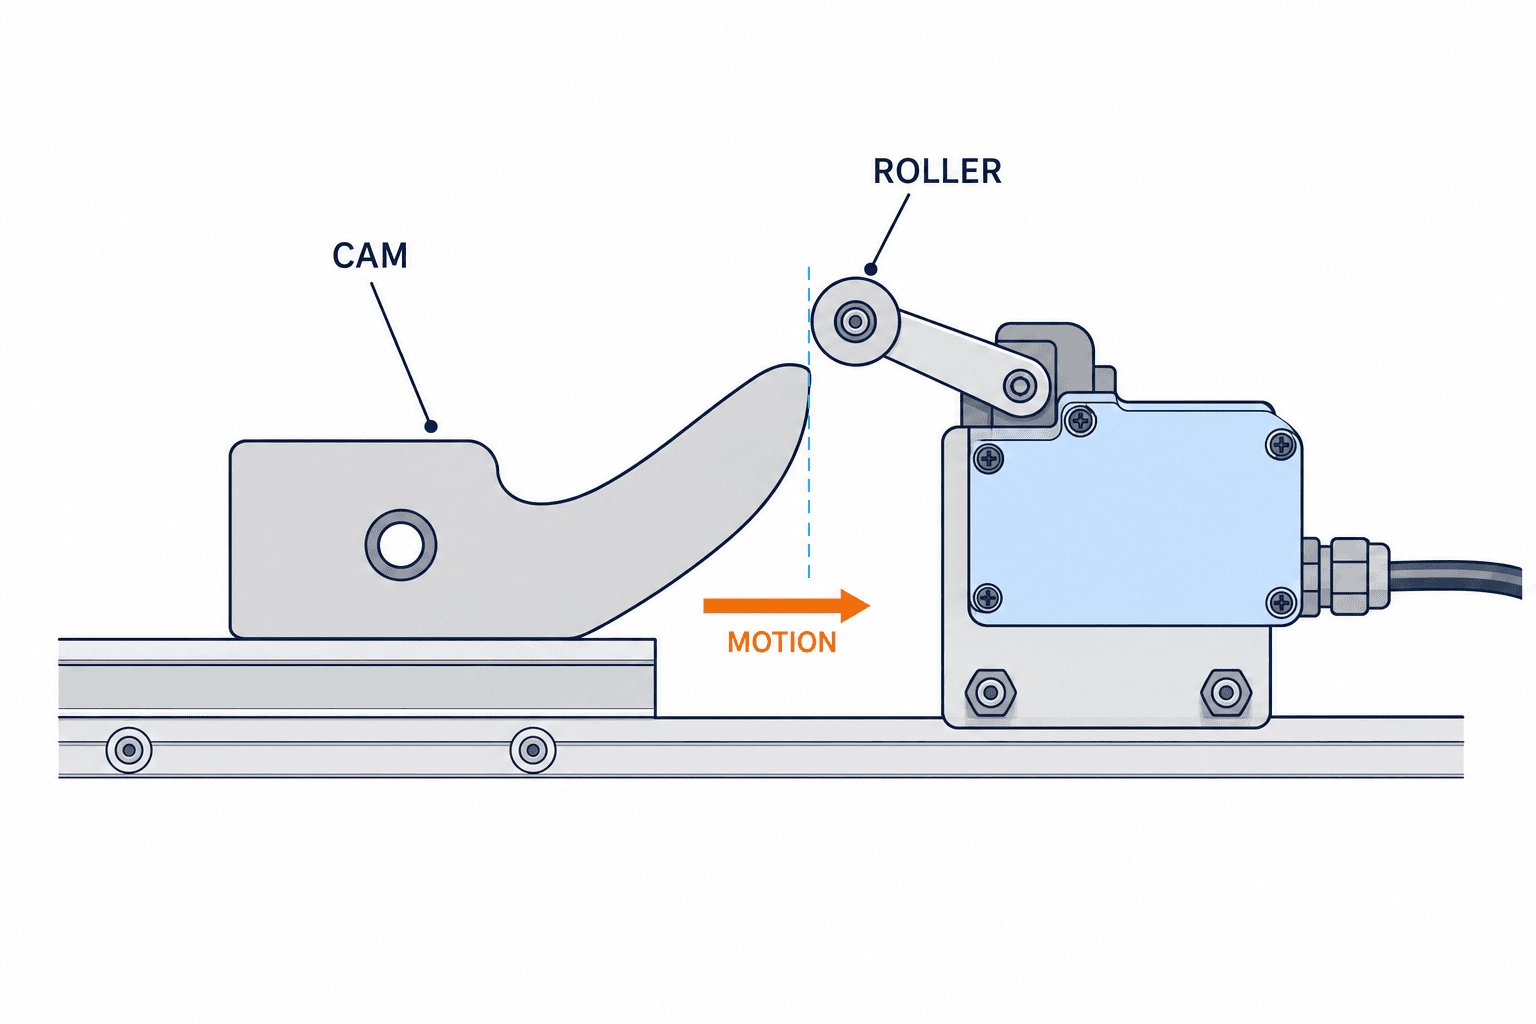
スイッチの先端に触れるカムやドグの形状が、機械式検出の実性能を決める。オムロンの技術資料はローラーレバー、調整式ローラーレバー、プランジャ、ローラープランジャ、ボールプランジャなどを比較し、PT(作動前行程)、OT(作動後の余裕行程)、操作力、繰返し精度が方式ごとに異なると説明する。ローラーレバーは比較的大きな移動や取付公差を吸収しやすい。一方、プランジャは押す方向を軸に合わせやすい短い行程に向く。ワーク側の剛性、ドグ寸法、取付誤差、摩耗を含めて組合せを検討する。アクチュエータ形式だけをカタログから選んでも、ドグが横から衝突すれば想定の寿命は得られない。
| 検出条件 | 初期候補 | 確認すること |
|---|---|---|
| 搬送台が横方向から通過する | ローラーレバー | ドグ進入角、速度、レバーの許容回転方向、通過後の復帰 |
| 固い治具が軸方向から短く押す | プランジャ/ローラープランジャ | 横荷重を避けるガイド、押込み量、当たり面 |
| 停止位置のばらつきが大きい | 調整式ローラーレバー等 | 感度を上げすぎず、機械公差と余裕行程を吸収できるか |
| 二方向から同じ点へ接近する | 対応する多方向アクチュエータ | 片方向専用モデルを誤用していないか |
ドグの先端は「点で叩く」形にせず、連続した面でローラーを導く。表面のバリ、鋭い段差、逆方向からの衝突は、作動不良や回転軸の損傷につながる。オムロンの注意事項には速度と角度の関係を示した機種条件がある。例えば同社の標準的なローラーレバー用ドグの図表では、進入角30°、45°、60°で許容速度の例がそれぞれ異なる。これらの数値を全メーカー共通の設計値として転用せず、選定機種の取扱説明書と現物の運動軌跡で確かめる。速度が高い設備は、停止距離と衝撃を先に実測してから、ドグやスイッチの位置を決める。
PT・OT・TT・OPを図面と試運転で結び付ける
スイッチのカタログには似た略号が並ぶ。PTは自由位置から接点が切り替わるまでの行程、OPは接点が作動する位置、OTは製品特性としてのOPからTTP(全行程位置)までの行程、TTは自由位置からTTPまでの全行程を指す。OTは実機で必ず押し込む量ではない。実機の「作動後押込み量」は、OPからドグが最終的に到達する位置までの実測値として別に扱い、安定作動に必要な押込みを満たしながらTTPを越えないことを確かめる。機種により定義・測定条件は異なるため、選定票へカタログの表記をそのまま転記する。特に「ONした瞬間で止める」という設計は危険だ。取付誤差、熱伸び、振動、停止遅れで実際の押込み量は動く。作動点付近で止まると接点状態が不安定になることもある。
検討は三つの位置で行う。第一に機構がスイッチへ初めて触れる位置。第二に信号が切り替わる位置。第三に最悪条件で機械が止まる位置だ。この三点を同一座標で図示し、最終位置が許容行程内で、かつ必要な作動後余裕を確保できるかを確認する。寸法公差を机上で単純に足すだけでなく、実機の最大速度、負荷、温度、停止遅れ、ドグの取付誤差を試す。予期せぬ終端衝突をスイッチ本体で受ける設計にしない。機械側のストッパーは別に検討する。
設計段階の簡易チェックとして、移動端の公差帯を「最も早く当たる状態」と「最も遅く当たる状態」に分ける。早く当たるときはスイッチを押しつぶさないか、遅く当たるときはPLCが確実に信号を認識して停止命令を出せるか。さらに電源投入時に既にドグが接触している状態、逆転時にレバーを反対側から押す状態も調べる。これは単なるカタログ照合より確実な評価になる。
| 記号 | 発注者が確認する問い | FAT/SATの確認方法 |
|---|---|---|
| PT / OP | どの座標で入力が変わるか | 低速で複数回接近し、機械座標とPLC入力を同時記録 |
| 製品OTと実機の作動後押込み量 | 実際の押込みが安定作動に足り、製品のTTP以内か | 最大速度・最大負荷側でOPと実停止位置を測り、製品データと照合 |
| TT | 機械的な限界を越えないか | ドグ最悪公差で干渉・損傷がないことを確認 |
| 復帰位置 | 逆方向でいつOFFへ戻るか | 逆転と再起動を繰り返し、履歴差を記録 |
接点構成とPLC入力の相性を確認する
機械式スイッチの出力は、通常NO(常開)やNC(常閉)の接点である。1NO+1NC、2NCなどの構成、スナップアクションとスローアクションの違い、定格電圧・電流は型式によって変わる。Rockwell Automationのセンサ技術資料は、スナップアクションでは切替が作動速度から比較的独立し、スローアクションでは接点の動きがアクチュエータの速度と行程に依存することを説明している。何を検出したいかだけでなく、入力回路がどの状態を「正常」と見るかを決める。
非安全のPLC入力でも、断線時にどう振る舞うかは設計事項である。NCを使えば断線をある程度検出しやすい場合があるが、それだけで安全機能になるわけではない。接点溶着、機械的な固着、共通線の断線、入力モジュール故障は別に考える。PLCの入力電圧、入力電流、漏れ・ノイズ、配線長、シールド、端子台まで含めた回路図を要求する。低電流の電子入力で使う際は、接点の最小適用負荷や接点材質をメーカー資料で確認する。大きな誘導負荷を接点で直接開閉するなら、負荷種別に応じた使用カテゴリやサージ対策が必要だ。単に「定格10 A」と書かれた熱電流だけで適合を判断しない。
IEC 60947-5-1:2024は、制御、信号、インターロックなどの電気機械式制御回路機器を扱う規格である。ただし「IEC 60947-5-1適合」と書かれていることと、個別設備の接点構成・機械寿命・安全性能が十分であることは別の判断だ。発注図面には接点の回路用途、電圧、負荷、必要な動作回数を具体的に記す。
保護等級は本体だけでなく配線口まで見る
切削油、洗浄水、粉じん、食品ラインの湿気、屋外搬送路の雨など、タイの工場でも設置環境は大きく異なる。IP等級は重要だが、カタログの本体値だけで完成配線の防水性を保証しない。配線口のねじ規格、グランド、コネクタ、ケーブル外径、ブランクプラグ、取付姿勢、配線の垂れ下がりと排水を合わせて決める。Schneider ElectricのXCシリーズ資料には、形式ごとの保護等級やケーブル導入口が示されている。部品表に「IP66相当」だけを書くのではなく、選んだ頭部・本体・グランドの組合せが実装状態で適合するか確認したい。
油や薬液への耐性はIP記号だけからは読めない。樹脂ケース、シール、ケーブル被覆が使う洗浄剤やクーラントに耐えるかを部品メーカーへ照会する。高温・低温・振動・衝撃のある場所は、温度範囲と耐振動条件を実測値で示す。短期の試運転で動いても、ラインの清掃時間や週末停止後に不具合が出ることがある。配線口を下向きにできないときは、配線経路の水溜まりやケーブルの引張荷重を別途処置する。
故障が多いのは「頑丈な製品を選ばなかったから」だけではない。オムロンのトラブルシューティングは、ドグの形状や作動方向が合わない、速度が高すぎる、過大ストローク、アクチュエータの摩耗・変形といった原因を挙げる。環境仕様と機械配置の両方を見なければ、IP等級を上げても故障は減らない。

センサ方式の比較は故障モードから始める
機械式、誘導形近接センサ、光電センサは、互いを一律に置き換えるものではない。金属の位置を非接触で繰返し検出したいなら近接センサの選定が候補になる。ワークに触れず、離れた位置で通過を検知したいなら光電方式も検討する。一方、材質を問わず確実な物理位置を機構上で確認したい場合や、既設のドグを使える場合は機械式が有効だ。ただし物理接触を伴うので、作動回数と摩耗、衝撃、ドグ調整が保全項目になる。
| 比較軸 | 機械式リミットスイッチ | 誘導形近接センサ | 光電センサ |
|---|---|---|---|
| 検出対象 | 物理的に押せるドグや部材 | 主に金属 | 光学条件に合う対象 |
| 接触・摩耗 | 接触あり。アクチュエータとドグを点検 | 非接触 | 非接触 |
| 位置の基準 | ドグと接点の機械位置 | 検出距離、金属材質、取付 | 光軸、反射、照明、汚れ |
| 主な設計条件 | PT/OT、速度、押す方向、接点 | 実材質での検出余裕、配線 | 光量余裕、汚れ、背景 |
「非接触だから常に優れる」「機械式だから確実」という決め方は避ける。例えば金属粉とクーラントの多い機械では近接センサの検出面を保護する必要があり、頻繁にワーク形状が変わる治具ではドグの再調整が必要になる。検出失敗の原因、現場で交換可能な部品、停電時の状態、交換後の再調整時間を同じ表で比較する。
RFPには寸法・運動・電気・環境・証跡を一組で書く
見積比較を成立させるには、候補機種の型番だけでなく「何を満たせば合格か」を明示する。RFPに入れるべき最低限の情報は次の通りだ。
- 機械条件:設備図、取付穴、スイッチの取付向き、ドグ図、接近方向、最大・最小速度、停止遅れ、可動部の公差帯、サイクル数。
- 検出条件:検出点の座標、ON/OFFの期待状態、必要な再現性、逆転時の復帰、電源投入時の初期位置。
- 電気条件:PLC入力方式・電圧、接点構成、負荷種別、ケーブル長、接地・ノイズ対策、コネクタ/グランド。
- 環境条件:温度、湿度、粉じん、水・油・薬液、洗浄方法、振動・衝撃、保全アクセス。
- 受入条件:FATとSATの試験速度、試験回数、合格基準、故障注入、計測器、提出図書、交換品。
「候補品Aまたは同等品」とする場合の同等性は、外形だけで判定しない。アクチュエータのPT/OT/TT、許容操作速度、操作方向、接点の使用カテゴリ、最小適用負荷、温度範囲、保護等級、配線口、機械寿命を比較表に並べる。既設との穴位置が合っても、カムが接点の作動点まで押せなければ代替にならない。逆に型番が同じでもドグの溶接位置や加工寸法がずれていれば、現場で過大ストロークが起きる。
見積の範囲にはスイッチ本体、取付ブラケット、ドグ、保護カバー、ケーブル・グランド、PLC改造、電気図面、試運転、予備品、現地教育を分けて記す。単価の安さだけで比較すると、据付時の再加工や保全停止の費用が見えなくなる。価格と納期は仕入先・通貨・在庫・型式で変わるため、古い公開価格を相場として掲げるより、同一仕様で複数社の見積を取る方が実務に合う。
FATでは「動くこと」だけでなく余裕を測る
受入値を決める際は、測定器と記録周期も合わせる。PLC画面のランプを人が目視するだけでは、速い装置の短いチャタリングや入力遅れを評価しにくい。可能なら入力波形、機械位置、動作指令を同じ時刻軸で記録する。PLCのスキャン周期や入力フィルタが測定結果に与える影響を設計者に説明してもらい、必要に応じて外部計測器と照合する。カタログの繰返し精度が高くても、設備全体の停止位置精度は機械のバックラッシ、速度変動、制御遅れに左右される。部品の数値と設備の数値を混同しない。
合格基準は絶対値だけでなく、試験時の条件と結び付ける。「作動位置±1 mm」と定めるなら、測定する基準面、測定方向、速度、温度、ワーク、調整後の回数を明記する。サプライヤーが別の基準面で測って合格としても、現地据付後に再現できなければ意味がない。最大押込みの判定には、スイッチの製品データにある上限と、機械側の公差を両方適用する。型式が変わったときは、旧機種で合格した寸法を無条件に流用せず、選んだ新型式の許容範囲で見直す。
実務上は、ドグやブラケットの調整ネジへ合いマークを付け、締付トルクを記録し、図面に基準寸法を残すと再現性が高まる。ただし合いマークだけで緩み防止にはならない。メーカー指定の締付け方法に従い、振動を受ける機械なら試運転後にも緩みを点検する。FATの合格値を現地へ引き渡す時点で、どの値が「再調整可能」で、どの値は「設計変更扱い」かを明確にしておくと、SATで不一致が出たときの責任分界も整理しやすい。
工場出荷前試験(FAT)は、配線図どおり入力が変わることに加え、ドグとスイッチの機械的な余裕を確認する機会である。低速で作動点と復帰点を測り、運転速度で最大押込み量と振動を動画・座標・PLCログで記録する。機械停止時にレバーが機械的終端へ張り付いていないか確認する。ドグが通過する構造では、戻り側でレバーを跳ね上げないか、接点が意図しない二重パルスを出さないかも見る。使用する機種の取扱説明書の制限値を受入基準に転記し、単なる「動作OK」で済ませない。
推奨する試験マトリクスは、低速・定格速度、空負荷・最大負荷、前進・後退、電源投入時にドグ非接触・接触、初期温度・温間、保全後の再取付である。すべての組合せを無条件に増やすのではなく、故障が重大な検出点ほど増やす。接点のチャタリングが問題になる場合、PLCの入力フィルタを長くして隠す前に、ドグの面、速度、取付剛性、配線ノイズを切り分ける。フィルタを変更すると検出遅れも変わるため、最終速度で再測定が必要だ。
不具合を意図的に再現できるなら、ドグ位置ずれ、断線、コネクタ抜け、固着を試し、アラーム表示と復旧手順を確認する。ただし機械を壊すような過大押込み試験は行わない。設計上の最悪位置を治具や寸法測定で検証する。FATの記録には型番、ロット、取付写真、試験条件、測定値、合否、是正履歴を残し、現地据付後の比較基準にする。
SATでは実際のワーク、清掃、配線経路を確認する
現地据付後試験(SAT)は、FATで合格した装置がタイ工場の実環境でも働くかを確かめる。床のレベル、据付公差、振動、設備周辺の熱源、洗浄水の当たり方、ケーブルの引き回しは、工場での仮組みと違う場合がある。実ワークを使って位置ばらつきを測り、最大速度で信号の変化をPLCログに残す。夜間運転や週末停止後に起こる復帰不良の確認も、運用上重要な検出点では試験計画へ入れる。
交換作業を想定し、作業者がスイッチへ安全にアクセスできるか、取付位置の再現用基準があるか、配線番号・型番ラベルが読めるかを確かめる。現地調達品へ切り替える可能性があるなら、代替型番リストと同等性比較表を引渡し図書に含める。制御盤内の入力点名、設備の警報文、保全手順書で呼称が異なると、故障時に原因を探しにくい。日本語・英語・タイ語の少なくとも現場で使う言語で、検出点名称を揃えておく。

予防保全はアクチュエータとドグの両方を観察する
故障解析では、まず「スイッチが悪い」という仮説をいったん脇に置き、機械側・電気側・運用側へ分けて証拠を集める。機械側はドグの当たり位置と表面、可動部のガタ、ブラケットの変形、停止時の押込み量を見る。電気側は接点の導通、PLC端子での電圧、入力フィルタ、配線の擦れや水の侵入を確認する。運用側は製品切替後だけ失敗するのか、清掃直後に集中するのか、夜間停止後の初回だけ発生するのかを記録する。例えばPLCログに入力の瞬断が残り、同時にドグの当たり面に打痕があるなら、単にセンサの交換を繰り返すより、接近速度とカム形状を見直す方が合理的だ。一方、機械動作は安定していて端子電圧だけが不定なら、配線・グランド・接点適用負荷の調査を先にする。
予備品は「互換」と書いた後も定期的な見直しが要る。製品改訂で頭部や接点ブロックが変わったとき、旧品と新品のドグ接触高さや端子番号が一致するかを確認する。現場には型番表だけでなく、取付位置の基準写真、ドグとの最小隙間、運転時の実測押込み量、復帰点、配線図の版をひとまとまりで渡す。交換作業者がスイッチを固定したあと、手動低速で数回、通常速度で数回動かし、異音・振動・入力の二重切替を確認できる手順にする。こうすれば設計時の余裕を保全で維持しやすく、故障履歴から次の設備設計へ学びを戻せる。
通常運転での保全点検は、接点のON/OFFだけでは足りない。ローラーの偏摩耗、軸のガタ、レバーの曲がり、ドグのバリ・緩み、ブラケットの亀裂、ケーブル被覆、グランドの締付け、内部への水や油の侵入を確認する。オムロンの保守資料は、ドグやカムの形状不良、作動方向の誤り、過大ストローク、摩耗を故障原因として挙げる。交換したスイッチが短期でまた壊れるなら、型番を高価なものへ変える前に、これらの原因を探す。
点検周期は、カタログの機械的耐久回数を単純にサイクル数で割るだけでは決められない。ドグの衝突条件、油・粉じん、稼働時間、停止時の押込み状態が寿命を左右する。現場の故障履歴から、作動点のずれや接点の復帰遅れを兆候として記録する。交換後は取付穴へ固定するだけで終わらせず、作動点、最大押込み量、復帰点を元の受入記録と比較する。予備品の管理には機種だけでなく、頭部・接点ブロック・ケーブル仕様の版を含めたい。
既設設備を更新するときの変更管理
更新工事の前後比較には、同じ品種と同じ運転条件を使う。旧スイッチの不具合を調べている途中でワーク材質、搬送速度、PLCプログラムまで同時に変えると、改善の原因を特定できない。まず現状の作動座標、入力ログ、故障頻度、ドグの摩耗写真を保存し、交換後に同じ方法で測る。もし設備の停止理由を「スイッチ故障」と一括記録していたなら、接点信号なし、接点チャタリング、位置ずれ、ケーブル断線、機械的破損へ分類し直す。これにより、交換部品の選定で解ける問題と、機械改造や配線更新が必要な問題を分けられる。故障のたびに製品を買い換えても、ドグの衝突が原因なら効果は続かない。
現場承認の観点では、試験の順番も決めておく。装置を停止してロックアウトし、取付と配線を確認したあと、手動低速で干渉と作動点を見て、通常速度で最終位置と信号を測る。生産復帰の前に、異常発生時の画面表示、操作員の復旧手順、保全担当への引継ぎを確認する。変更した部品と図面の版、承認者、実施日時をひも付けておけば、後日別シフトで不具合が起きても、どの条件で合格したかを追跡できる。これはスイッチ単体の品質保証というより、設備の変更を再現可能にする管理である。
実際の更新案件では、部品選定だけでなく変更管理も重要になる。既設図面に記載された型番が廃番でも、現物は改造履歴によって別の接点構成になっている場合がある。保全担当が撮った写真、現場の配線番号、PLCプログラム上の入力名、故障履歴、予備品台帳を照合し、どれを正本とするか決める。配線を変える場合は、平常時だけでなく停止中、手動運転、原点復帰、アラーム復旧の全モードで論理が変わらないかを確認する。作動位置を数ミリ動かすだけでも、後続の把持や搬送のタイミングへ影響するため、変更前後の機械座標とタクトを残しておきたい。
また、タイ工場で海外製機械の代替部品を現地調達する場合、型番の末尾一文字の違いがケーブル引出し方向、コンジットねじ、接点の動作方式を変えることがある。メーカー名とシリーズ名だけで発注を承認せず、正式なデータシートの版、型番全桁、図面上の接続番号を突き合わせる。部品単価が低いので省略されやすいが、部品の取り違えによる停止と再訪問は単価差より大きい。調達仕様書に「同等品変更時はFATの該当項目を再実施」と書くと、現地での勝手な置換を防ぎやすい。
試験結果も単一の合否だけでは次回に使えない。例えば作動点が毎回同じでも、最大押込み量が許容の端に寄っていれば、ブラケットの緩みや摩耗後に余裕を失う。測定値、測定条件、許容範囲、調整位置をセットで保存する。SAT時にFATより作動座標がずれたら、スイッチだけを回して合わせず、架台の据付、ドグの位置、可動部の傾き、センサブラケットの剛性の順に原因を調べる。この記録が、次回交換時の「正常な位置」の基準になる。
導入判断でよくある三つの失敗
第一は、既設品の外観に似た型式だけを買うことだ。見た目が同じでも、レバーの許容方向、接点の動作、PT/OT、配線口が違う。現物の型番を読み、設備図と実測を照合する。生産が止まっている時間に急いで交換するときほど、作動位置を写真と動画で残したい。
第二は、スイッチを機械ストッパーとして使うことだ。移動体の運動エネルギーをスイッチで受ける設計では、耐久回数以前に破損する。十分な減速と独立した機械的終端を設計し、スイッチは信号を取る部品として扱う。位置のばらつきが大きければ、ブラケットの長穴で場当たり的に調整する前に、ドグ位置や可動部のガタを直す。
第三は、「NCだから安全」と解釈することだ。NC回路の断線時挙動だけで安全機能の妥当性は証明できない。人の安全に関わる用途は、一般用と安全用の製品区分、直接開路動作の適合、取付方法、冗長性、診断、必要な停止時間を専門設計として検討する。安全スイッチの資料に書かれた性能水準の例を、完成設備の保証値として使わない。
FAQ:機械式リミットスイッチの選定でよくある質問
Q1. ローラーレバーとプランジャはどう選ぶ?
横から移動するドグに触れ、取付誤差や比較的大きなストロークを吸収したいならローラーレバーが候補になる。短い軸方向の押込みで検出し、横荷重を避けられるならプランジャが候補になる。ただし実際の許容速度、操作方向、PT/OTは機種ごとに違う。ドグの運動を図示し、選定機種のデータシートと現物試験で決める。
Q2. IP67なら洗浄水や切削油のある場所で使える?
IP67という数字だけでは、完成配線の洗浄耐性や耐油性は判断できない。コネクタとグランド、ケーブル被覆、洗浄剤、噴流方向、温度を合わせて確認する。油に浸る・強い薬液で洗う場合は、製品メーカーに組合せ条件を照会する。
Q3. 接点はNOとNCのどちらがよい?
PLCが通常状態をどう監視し、断線や電源断時にどう振る舞わせるかで決める。NCを選ぶだけで安全にはならない。配線図、入力論理、異常時の停止または警報、復旧操作を一組で決め、FATで断線等を試す。
Q4. 近接センサへ置き換えるべき?
接触摩耗や調整負荷を減らしたい場合は検討価値がある。ただし金属材質、検出距離、周囲金属、電源、PLC入力との適合を再設計する。既設のドグを生かした機械式の方が、用途によっては合理的だ。故障モードと交換時間を並べて比較する。
Q5. 見積とFAT/SATで何を指定する?
ドグ図、最大速度、公差帯、必要な作動点、PT/OT/TT、接点負荷、環境、配線仕様を共通のRFPに記す。FATでは作動点・最大押込み・復帰を測定し、SATでは実ワークと現地環境で再確認する。合否を「動作する」だけで表現しない。
まとめ
機械式リミットスイッチは、小さな部品でもドグ、可動部、PLC入力、環境、保全をまたぐ設計点である。選定の順序は、検出目的を分ける、動くものと接触方向を描く、PT/OTと停止位置を重ねる、接点と環境を確認する、FAT/SATで余裕を測る、の五段階がよい。一般用位置検出と人の安全機能を混同しないことも重要だ。
タイ工場で既設設備のスイッチ故障が続く、機種変更の同等性を評価したい、あるいは装置のRFPにドグ・配線・受入条件まで落とし込みたい段階なら、TOMAS TECHへご相談ください。現物調査の範囲がまだ決まっていなくても、検出点と設備の動きから整理できます。
参考資料
- OMRON, Limit Switch Actuator Type and Selection Methods:アクチュエータ方式、PT、OT、操作力の比較。
- OMRON, Safety Precautions of Limit Switches:ドグの速度・角度、作動方向、ストローク設定。
- OMRON, Troubleshooting of Limit Switches:機械故障と接点不良の原因。
- Rockwell Automation, Sensor Technology and Application Basics:接点のスナップ動作・スロー動作。
- Schneider Electric, XC Standard Range Catalogue:機械耐久、操作速度、配線口と環境仕様。
- IEC 60947-5-1:2024:電気機械式制御回路機器の規格範囲。
- OMRON, Machinery Safety of Safety Components:安全用機器と直接開路動作の説明。


