


製造業で色差・色むら検査にAIを導入したいとき、最初に決めるべきものはモデル名ではありません。「どの製品の、どの面の、どの色の違いを、どの条件で不合格とするか」という品質基準です。画像分類が得意な課題と、校正された測色が必要な課題を分け、照明・カメラ・色票を管理しなければ、試験室で通った判定がタイの量産ラインで再現できません。本稿では、色差の仕様化からサンプル採取、RFP、FAT、SAT、日常点検までを、発注側が使える手順に整理します。
色差・色むら検査の導入では、まず不良の種類を分ける
「色が違う」という申告には、少なくとも三つの意味があります。一つ目は基準色から製品全体がずれる色差です。二つ目は一個の製品内で部分的に濃淡や色相が揺れる色むらです。三つ目は色の名前は合っていても、塗装の艶、金属の反射、透明材の背景、繊維の方向などで見え方が変わる外観差です。同じカメラ画像に映っても、原因、判定単位、必要な測定方法は一致しません。最初の会議で「色不良率」という一つの数字にまとめると、設備メーカーはどの不良を検出すべきか決められなくなります。
例えば樹脂成形品のロット全体が少し黄味を帯びた場合、基準サンプルとの比較が主題です。印刷ラベルの一部が筋状に薄い場合は、面内の位置と面積が主題になります。塗装部品の角だけ色が違って見える場合は、膜の色そのものと、曲率・反射による見かけの変化を切り分けます。部品表、品番、色番、検査面、検査を除外する縁や刻印、判定責任者を最初に明記してください。異なる製品や照明条件で撮った画像を混ぜて平均精度を出しても、現場の合否を説明できません。
検査の目的も区別します。量産中の全数選別なのか、塗装・混練・印刷工程の変動を早期に見つける工程監視なのか、出荷前に顧客限度見本へ合わせる最終判定なのかで、必要なスループットと記録が変わります。工程監視なら異常の兆候を早く知らせることが価値ですが、出荷判定では誰が承認した基準でどの製品を止めたかが重要です。AIで同じ画像を扱えても、アラームと排出ゲートを同じ合否ロジックに直結してよいとは限りません。
ΔEは有用だが、単独で製品の合否を決められない
色差を数値で扱うときに使われるのが、CIELABのL*、a*、b*などの座標と色差指標です。CIEは測色の標準観測者、標準光、照明と観察条件、色差計算を体系化しています。CIEDE2000は知覚される色差との対応を改善するための色差式として標準化されています。ただし「ΔE」とだけ記した仕様書では、どの計算式を使うのか、どの照明・観測条件で測った値なのか、どの面を測ったのかが不明です。値だけを比較する前に、式と測定条件を揃える必要があります。CIE 015:2018とISO/CIE 11664-6:2022を参照し、顧客規格が指定する方法を優先してください。
さらに、ΔEの合格値に全業種共通の万能な数字はありません。顧客が何を重視するか、色域、面積、隣り合う部品との組合せ、表面の艶やテクスチャ、観察環境で許容差は変わります。基準色との差が小さくても、目立つ場所に細い筋があれば不良とする場合があります。逆に面全体の平均が動いても、用途と顧客承認に照らして許容できる場合があります。本稿では数値の合格線を提示しません。品質保証が承認した良品限界品と不良限界品を集め、製品別の判定表に合意することが出発点です。
測定器を選ぶ際は、色彩計・分光測色計の測定値とカメラ画像の画素値を混同しないでください。一般的なカメラのRGBは、センサー、フィルター、レンズ、照明、露光、画像処理に依存する装置固有の値です。ICCは装置固有の値を標準色空間に結び付けるためにデバイスプロファイルを使うと説明しています。したがって、画像内のRGB差をそのまま顧客のΔE許容値へ置き換えることはできません。撮像系を測色用途に使うなら、基準器との相関、校正手順、測定不確かさ、対象材の範囲を実サンプルで確かめ、適用限界を仕様に書きます。
AI分類と校正測定をどう組み合わせるか
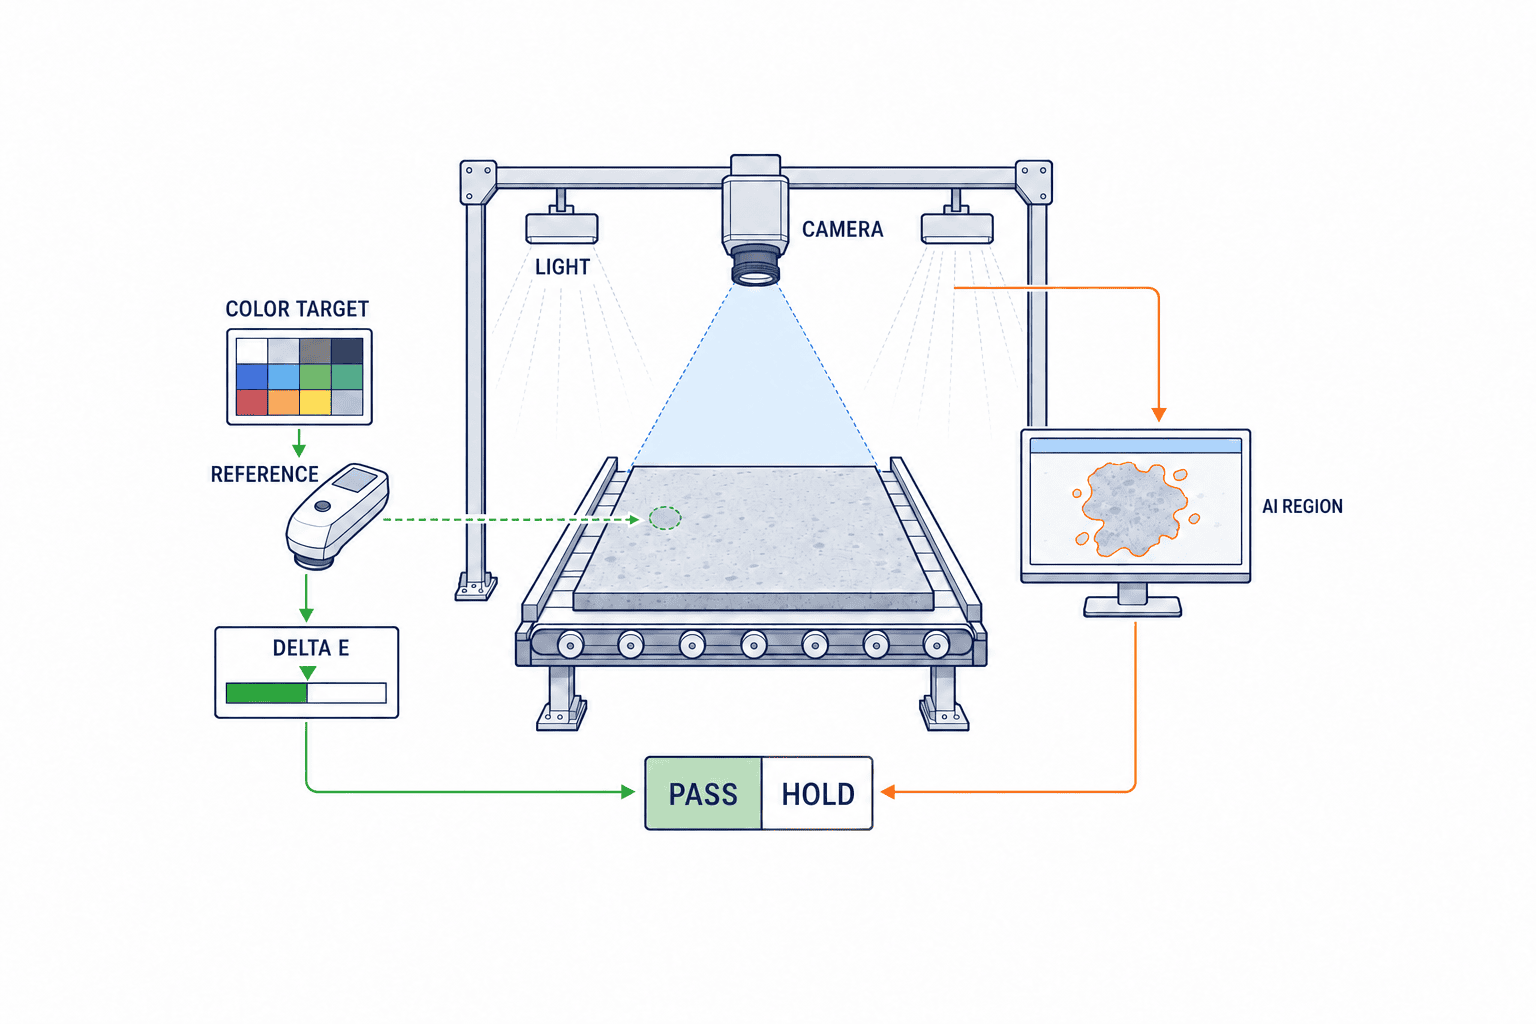
色差が「基準色からどれだけ離れたか」で定義され、測定場所が明確なら、まず校正された測色器や測色可能な画像系で数値化する案を検討します。一方、薄い雲状の色むら、境界が曖昧な斑点、模様との見分けのように、位置、形、広がりが重要なら画像処理やAI分類が候補になります。塗装面全体の色差と局所むらを同時に検査するなら、数値の色差判定と画像上の領域判定を分けて併用する構成が理解しやすくなります。AIのスコアをΔE値と呼ぶ設計は、測定根拠が別であるため避けます。
AIが得意なのは、定義済みの撮像条件とラベルの下で、複雑な面内パターンを分類・分割することです。学習データに「OK」「NG」とだけ付けると、AIは品質基準ではなく、撮影日や照明状態の違いを手掛かりにしてしまうことがあります。正解ラベルは、品質担当者が現物を確認し、色差不良、色むら不良、汚れ、反射、判定保留などに分けて付けます。基準値を超えたか否かが争点のものは測定値と基準の版を残し、面積や位置が争点のものは画像上に対象範囲を残します。これにより、誤判定が起きたときに「モデルが悪い」のか「正解が揺れた」のかを分けられます。
特に限度付近の品は、品質保証、現場、顧客の解釈が割れやすいものです。異なる担当者が同じ現物を見て判定し、意見が割れた品を曖昧なまま学習集合に押し込まないでください。判定保留のルート、再測定者、顧客への確認条件を決めます。量産時にも「AIが自信なし」とした品を自動で良品へ戻すのではなく、保留品として扱える搬送と記録が必要です。AI分類は品質規格を作る装置ではなく、合意済みの規格を安定した入力の下で運用する一つの手段です。
照明・カメラ・色票を一つの撮像条件として固定する
色の検査では、照明が明るいだけでは足りません。光源の分光特性が変われば、同じワークのカメラ応答も変わります。周囲光が入り込めば、昼夜や隣の設備の点灯状態によって画像が動きます。カメラのオートホワイトバランス、オート露光、画像強調を放置すると、製品の色変化を補正で消してしまう場合があります。試験時には使用した光源、距離、角度、拡散板、遮光、露光、ゲイン、ホワイトバランス、レンズ、絞り、画像処理を記録し、量産で再現する範囲を決めます。
照明方式そのものの比較は、既存のAI外観検査の照明選定ガイドに譲ります。ここで重要なのは、色を判定する撮像条件として光源の種類と状態を固定することです。白色照明という呼称だけでは、異なる光源が同じ分光分布を持つとは言えません。光沢のある部品なら反射の角度、マットな部品なら面全体の照度の均一性、透明材なら背景条件も別途決めます。色を測る撮像と、傷を強調する撮像は目的が異なるため、必要なら別の光路・撮像レシピに分けます。
色票や基準サンプルは「置いておけば常に正しい」ものではありません。色票を撮る位置、向き、交換周期、汚れ・退色の点検、保管条件を決め、基準器で確認する手順を用意します。基準サンプルは顧客承認の版と現場配布の版を対応付けます。カメラで補正した値を使うなら、補正に使用した色票のID、作成日、撮像条件、補正係数の版を画像ログと一緒に保存します。色票の一部だけで補正が成立しているように見えても、検査対象の色域や材質まで再現できるかは別問題です。
産業用カメラを選ぶときは画素数だけでなく、色再現に関わる感度、ノイズ、線形性、非均一性、処理機能を確認します。EMVA 1288は産業用センサーとカメラの特性を測定・提示するための標準です。ただし、その仕様値だけで特定製品の色差判定精度が保証されるわけではありません。候補カメラ、レンズ、照明、現物ワークを一体にして比較します。色票上で良い結果を出しても、金属光沢や塗膜の曲面では再試験が必要です。仕様書には「型番」だけでなく、現物で到達すべき再現性を記します。
タイ工場のライン速度から逆算して撮像と排出を設計する
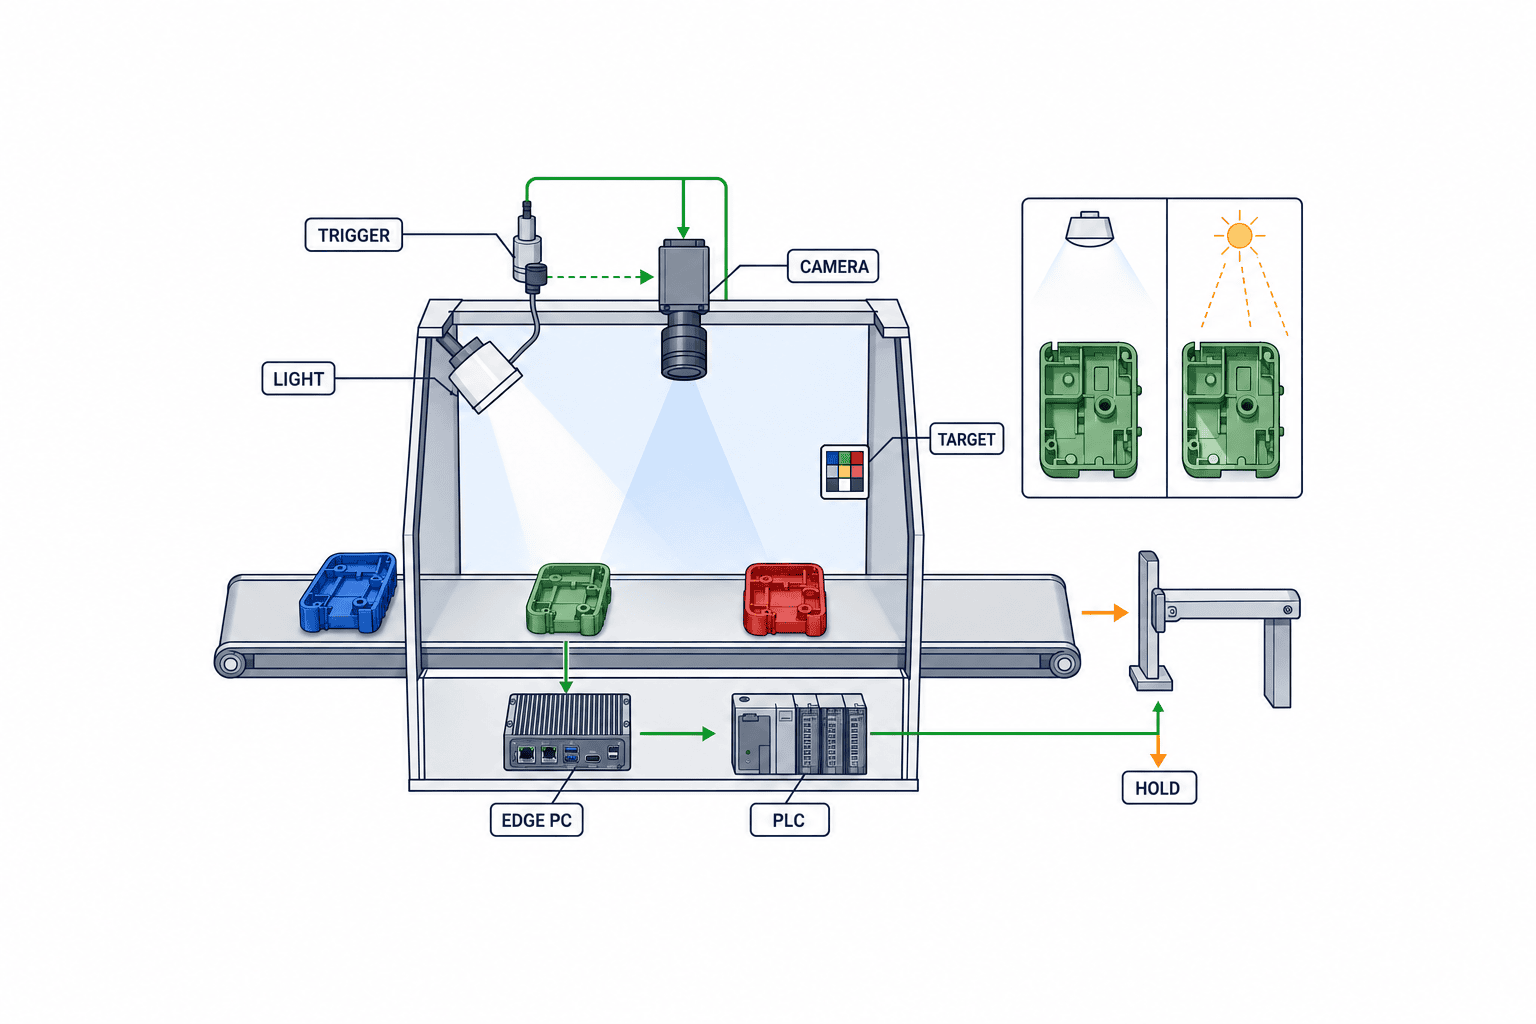
ベンチ上で一枚ずつ撮れる画像と、移動する製品を全数撮る画像は違います。ラインの最大速度、製品間隔、ワークの揺れ、トリガー位置、露光に使える時間、画像転送、補正、AI推論、判定、PLCへの出力、排出機構の応答を一連の時間として計算します。カメラの公称フレームレートだけでは、全数判定できるか分かりません。必要な視野を広げると一画素当たりの面積が増え、小さな色むらが平均化される場合があります。短い露光にすると光量やノイズにも影響します。
RFPでは「最大ライン速度でも対象面全体を撮れること」「画像IDとワークIDを結び付けられること」「判定保留と排出失敗を記録できること」を要求に入れます。複数面の検査なら、面ごとのカメラ、回転機構、撮像タイミングを図で示します。ワークが傾いたときの反射差をモデルで吸収すると言うだけではなく、許容する位置・角度の範囲を治具と搬送条件で定義します。搬送の再現性を上げる方が、学習画像を無限に増やすより効果的な場合があります。
タイの現場では、日中と夜間の外光、扉の開閉、清掃後のカメラ位置、エアブロー、温湿度、交換したLEDの個体差などを据付条件として確認します。これはタイだけに固有の現象という意味ではなく、実際の工場環境で採否を決めるためです。BOIも製造業の高度化を促進していますが、制度の存在だけで個別の設備投資効果は決まりません。ラインと品質要求に合わせた現物試験を優先してください。
品番と色番の切替を検査レシピに結び付ける
多品種ラインでは、正しい画像が撮れても間違った色番の基準で判定すれば不良を見逃します。検査レシピには、品番、色番、顧客仕様、限度見本の版、測色条件、照明・カメラ設定、AIモデル、対象面と除外面、排出先を一組として登録します。生産指示やバーコードから品番を受け取る場合でも、現物のラベルや治具との一致を確認し、未登録品番や不一致は自動的に良品へ流さず保留にします。手入力で切り替える場合は、選択者と時刻を残し、切替直後の基準サンプル確認を必須にします。
色番が似ている製品を続けて生産する場合は、切替時に前の製品が搬送路に残っていないかも確認します。カメラの判定と排出ゲートの位置が離れていると、品番の境目で古いレシピの判定が次の製品に適用される可能性があります。PLCと画像ログにはレシピIDをワークIDごとに残し、切替前後の数個をFATとSATで追跡します。生産計画上の品番が正しくても、現物が違えば安全側に止められる仕様が必要です。
レシピを複製して新色を追加するときも、旧色のしきい値やマスクをそのまま流用しないでください。限度見本と実サンプルを使って測定位置、色差判定、色むらの領域判定を確認し、新しい版として承認します。製品ごとに必要な画像や色票の点検頻度が異なるなら、その差もレシピに含めます。品番切替の管理はAIの精度指標には表れにくいものの、量産で「別の基準を正確に実行してしまう」事故を防ぐ重要な受入条件です。
色差・色むら検査AIのサンプル採取計画
サンプルは「OK画像を大量に集め、少数のNG画像を足す」だけでは不足します。品番、色番、材料ロット、塗料・インキロット、設備、シフト、日付、ライン速度、清掃前後、良品限界、不良限界、実不良の種類で棚卸しします。同じ部品を角度だけ変えて何十枚も撮った画像を、独立した何十サンプルとして学習・評価に分けると、試験成績が過大に見えます。評価用はロットや日付を分離し、量産で起こり得る変動を含めます。
「目で見れば分かる」とされた色差でも、評価担当者が同じ条件で再現できるかを確認します。基準照明下で複数人が限度見本を比較し、必要なら測色器の測定位置を印で定めます。色むらでは平均値だけを残さず、許容しない領域の位置、面積、濃淡、周辺との関係を記録します。部品のエッジ、ゲート跡、ロゴ、成形痕のように検査対象から除く部分はマスクとして版管理します。限度付近と保留品を意図して集めることで、実運用で問題になる境界を試験できます。
原画像を保存し、前処理後画像と区別してください。AI用に画像の色を強く正規化すると、判定すべき色差まで消えることがあります。逆に生画像を使っていても、カメラ側の自動処理が有効なら元の情報が変わっています。取得時の設定値、色票確認結果、基準器の測定値、ラベル、判定者、再判定履歴を一つのサンプルIDに結び付けます。後から誤判定を調べるためだけでなく、顧客との限度見本改訂時に学習データのどの範囲を再評価すべきかを見つけるためです。
PoCでは「正解率」より判定境界と再現性を見る
概念実証では、全体の正解率を一つ示して終わらせないでください。良品を誤って止める割合、不良を見逃す割合、判定保留の割合を不良種別と品番ごとに見ます。色差が限度付近の品、局所むらが小さい品、反射で見かけが変わる品を分けて結果を示します。どの誤りが顧客流出につながり、どの誤りが再検査工数につながるかは現場の品質コストで異なります。発注前に品質保証が優先順位と許容範囲を決めます。
再現性の試験では、同じ現物を連続撮像し、取り外して再設置し、別シフト・清掃後・照明交換後に再撮像します。合否だけが同じでも、色差値やAIスコアが境界へ大きく寄るなら余裕はありません。試験結果には平均だけでなく分布と失敗例を残し、測定系の変動と製品の変動を分けて観察します。基準器との比較では相関係数だけでなく、合否境界の近くでどちらの方向へずれるかを調べます。相関が高くても境界での偏りが大きければ代替測定には使いにくいからです。
AIモデル比較では、同じ学習・評価分割、同じ撮像、同じ正解ラベル、同じ判定ルールを使います。ベンダーごとに別の日、別のサンプル、別の照明で示した成績は比較できません。モデルのスコアしきい値を評価集合に合わせて何度も調整すると、独立試験の意味が薄れます。しきい値を決める集合と最終評価の集合を分け、変更履歴を残します。PoCの合格は「量産で性能が保証された」という意味ではなく、FATとSATへ進める条件が揃ったという判断に留めます。
RFPに書くべき仕様は、色の基準と責任の分界点
RFPの冒頭には、対象製品・検査面・色番・ライン速度・設置場所を記します。続いて顧客承認済みの限度見本、測色法、色差式、観察条件、測定位置、色むらの面積・位置ルールを添えます。未確定の項目は「AIベンダーに任せる」とせず、誰がいつまでに決めるかを明記します。色差値の算出責任、AIの学習責任、治具・遮光・照明の責任、PLCと排出ゲートの接続責任、現場の再判定責任を分けることが重要です。
提案依頼には次の成果物を求めます。撮像条件表、光学配置図、色票または基準サンプルの管理手順、サンプル台帳、学習・評価分割の説明、品番別・不良別の結果、境界品の結果、判定保留フロー、PLC信号表、画像と測定値のログ形式、モデルと基準の版管理、FAT・SAT計画、保全と再校正の手順です。装置の停止・再起動やネットワーク断が起きた場合の挙動も確認します。対象外の製品や色を明記し、後の追加を無条件の保証に含めないようにします。
価格比較ではカメラとAIライセンスだけを見ず、遮光筐体、照明交換、色票、基準器、治具、PLC改修、データ保存、再学習、限度見本改訂時の再検証を含めます。「AIなら校正不要」「一本のしきい値で全色に対応」「どの工場でも同じ精度」という説明には、対象材と試験条件を示してもらいます。導入側が合否を説明できる仕様を持てば、安価な提案と長く使える提案を同じ土俵で比較できます。
提案書の比較表には、各社が「できる」と答えた項目だけでなく、その証拠をどの試験で示すかを列として加えます。例えば、色差値を出せるという回答には、基準器との差をどの色・材質・測定位置で比較するかを付けます。色むらを見つけられるという回答には、良品模様との取り違えをどの限度サンプルで試すかを付けます。排出できるという回答には、最大速度で画像IDと実際の排出品が一致する試験を付けます。この形なら、仕様の見栄えより現場で確かめられる成果を選定できます。
FATでは設備一式を再現し、SATでは現場変動を通す
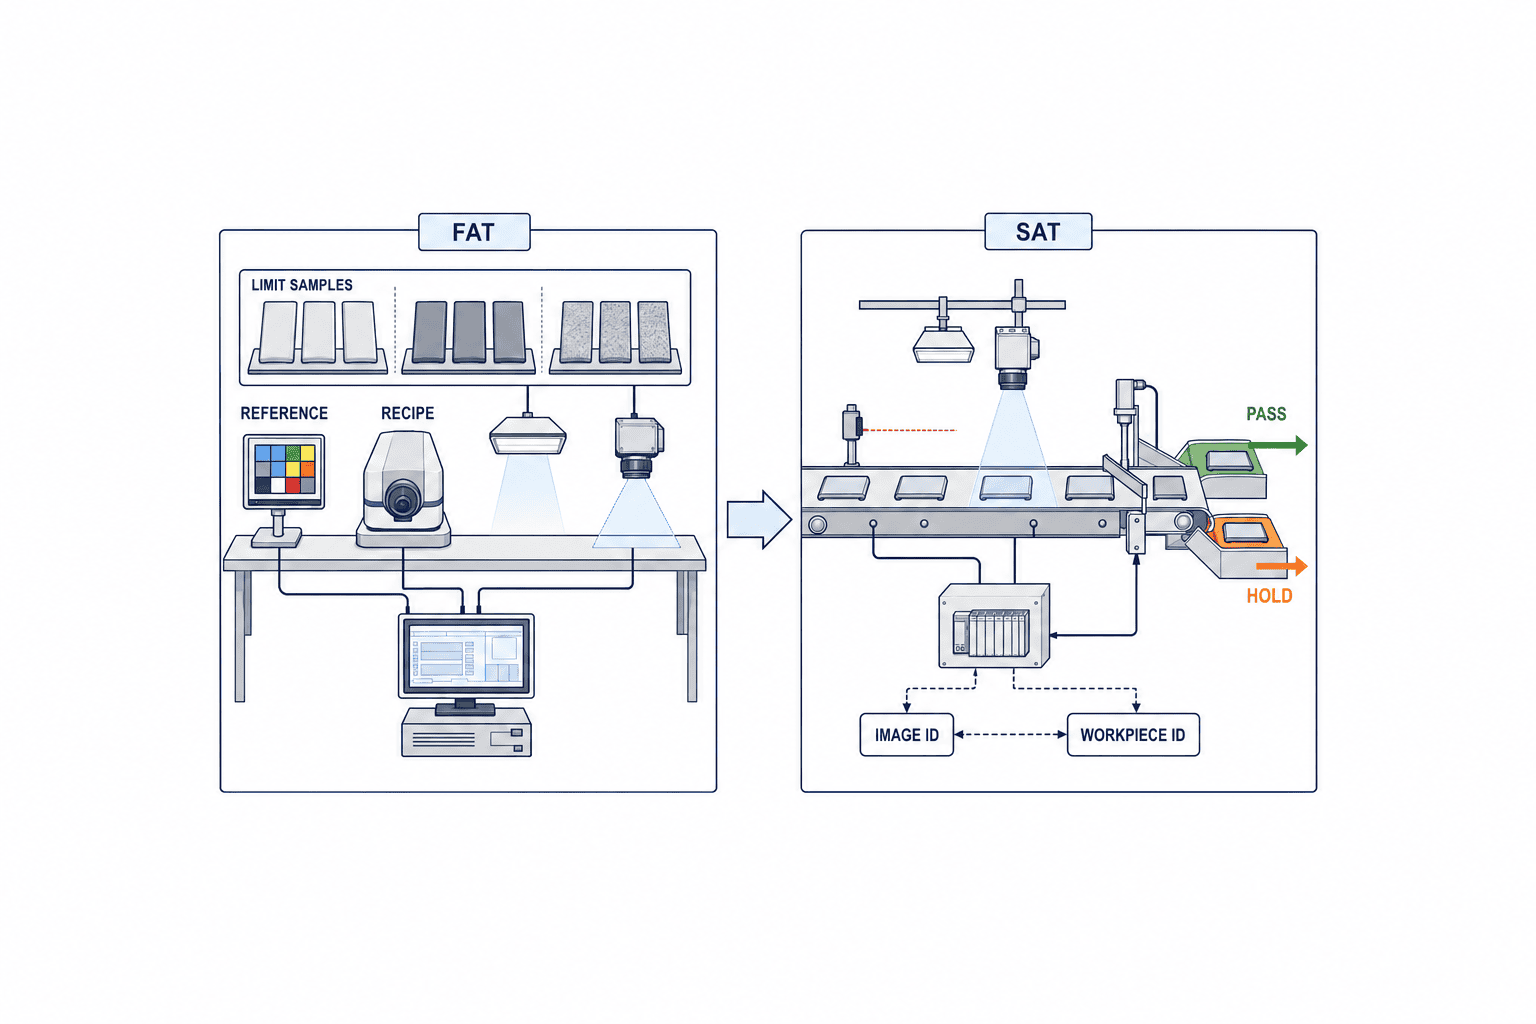
FATは工場出荷前の受入試験です。カメラ、照明、レンズ、治具、計算機、PLCとの信号、排出または保留ルートを、契約した構成で確認します。良品限界、不良限界、実不良、反射で紛らわしい品を使い、品番別・不良種別ごとの結果を出します。画像IDからワークIDと判定まで追えること、設定を変えたら版が残ること、色票確認で基準外が出たときに止められることも試験します。単体カメラのデモだけでFAT完了とはしません。
SATは据付後の現場受入試験です。最大速度、速度変更、シフト交代、外光、振動、温湿度の変動、清掃、停止再起動、製品切替を含め、取り決めた条件で再現性を確認します。製品が実際に排出または保留されたかをPLCログと照合します。画像判定だけ正しくても、ゲートが一個後ろの製品を排出すれば品質保証の目的を達しません。基準外時の安全側の動作、手動再検査への切替、復旧後の再確認も試験項目です。
FATとSATの合否値は、製品別の品質要求、ライン速度、再検査能力、顧客との合意により事前に決めます。試験後に「この程度ならよい」と境界を動かすと、比較の意味が失われます。サンプル数と構成、原画像、測定値、判定ログ、失敗例、対策と再試験結果を議事録とともに残します。受入の対象はモデルの精度だけでなく、運用可能な検査システム全体です。
量産後は色票、照明、モデル、品質基準の変化を別々に監視する
稼働後に判定が揺れたとき、最初からAIを再学習しないでください。まず基準サンプルと色票の状態、照明の出力・交換履歴、カメラの露光とホワイトバランス、レンズや保護窓の汚れ、治具位置、品番と材料ロットを確認します。入力条件が変わったまま学習だけをやり直すと、一時的に合うモデルができても原因を隠してしまいます。撮像条件が正常なら、原材料や工程の変化、顧客限度見本の改訂、AIモデルの適用範囲を調べます。これらは同じ「ドリフト」でも管理者と是正方法が異なります。
監視用ダッシュボードには、品番・色番別の判定件数、色差の分布、AIスコアの分布、保留率、誤排出、見逃し、色票確認結果、照明とカメラ設定の版を並べます。平均だけでなく、境界に近い品が増えていないかを見ます。色票が基準外なら、対象時間帯の出荷判断をどう扱うかをあらかじめ定めます。どのロットを再検査するかは、画像ID、ワークID、判定時刻、設備状態の記録が揃って初めて限定できます。
既存のAI外観検査のモデルドリフト監視は、画像AI全般の変化検知を扱っています。本稿の色検査では、それに加えて測色条件と品質基準の版が中核です。モデル更新時には過去の代表画像と限度サンプルを再評価し、旧版との判定差を示します。顧客が色基準を変更した場合は、モデルだけ更新して終わらず、測定条件、ラベル、作業標準、再検査ルールを同時に改訂します。
導入前に作る一枚の判定仕様書
議論が長引く工場ほど、色の見本は棚にあり、設備仕様は購買のファイルにあり、現場の判定ルールはベテランの頭の中にあります。三者が同じ版を見ていなければ、優れた検査機を買っても受入時に意見が割れます。そこで発注前に一枚の判定仕様書を作ります。左側に品番、色番、対象面、除外面、基準サンプルID、顧客承認日を置きます。中央に色差の測定位置、使用する式、測定条件、許容範囲、色むらの位置・面積・形状ルールを置きます。右側に保留と再測定の担当者、記録先、排出方法を置きます。一枚で全情報を詳細に書く必要はありません。詳細ファイルへのリンクと版を示し、現場で使う基準の入口を一つにすることが目的です。
判定仕様書には、良品の自然なばらつきを含めます。樹脂のロット差、塗装の方向、印刷基材の白さなど、許容される変動の範囲を製品別に確認します。実不良だけでなく、見た目が紛らわしい良品も添えます。これをしないと設備側は「不良に近い色を全部止める」方向へ調整し、量産で過剰排出が増えます。逆に誤排出を減らそうとして境界を緩めれば、顧客へ流出する危険が上がります。どちらの誤りをどこまで許すかは、品質コストと顧客要求に基づいて先に合意してください。
色の基準を変える権限も明記します。現場の調整で撮像条件を変えた場合、色差の計算結果やAIスコアが以前と比較できなくなることがあります。誰が設定を変更でき、変更後にどのサンプルで再確認し、どの版としてリリースするかを決めます。顧客限度見本が更新された場合は、新しい正解ラベルだけでなく、過去の保留品、測色基準、モデルの評価集合も見直します。更新の履歴がなければ、後日、同じ色の品が前月は合格で今月は不合格になった理由を説明できません。
発注後の運用体制を先に決めておく
設備メーカーが据付を終えた後、日常点検を誰が行うかが検査の寿命を左右します。始業時に基準サンプルを流す担当、色票を交換する担当、画像が暗くなったときに照明と保護窓を確認する担当、判定保留を再測定する担当、月次で誤判定を集計する担当を指定します。シフトごとに担当が変わるなら、同じ点検表と同じ判断基準を使います。異常が出た場合の一時停止と、最後に正常だった時刻からの対象ロットの特定方法も決めます。
日常点検は「画像が映るか」だけで終わらせません。承認した基準サンプルを所定の向きで通し、測色値または画像の基準領域、AIの判定、PLCの出力、現物の搬送先まで一連で確認します。異常時は担当者がしきい値をその場で緩めるのではなく、どの値が基準から外れたかを記録して原因を分けます。再測定に回した品も、元の画像と品番に戻れる状態を保ちます。この短い確認が、設備としての検査と品質判定としての検査をつなぎます。
ベンダーとの保守契約では「モデルを更新する回数」だけでなく、どの変化を保守対象とするかを確認します。照明故障、カメラ交換、色票退色、品番追加、材料変更、顧客基準変更は原因も作業量も異なります。基準値の見直しは品質保証の承認が必要であり、AI担当者だけで決められません。現場が診断に使えるログと画像を保持し、ベンダーへ渡す情報の範囲、機密管理、復旧目標を取り決めます。最初の契約で責任分界を明らかにすれば、量産後に「AIが悪いのか設備が悪いのか」で調査が止まる時間を減らせます。
よくある質問:製造業の色差・色むら検査AI
色差検査はAIだけでできますか?
局所的な色むらや複雑な模様の分類にはAIが役立ちます。ただし、顧客が指定したΔEを保証する要求なら、測色条件と校正、基準器との比較を別途設計します。AIのOK確率をΔEへ読み替えることはできません。測定値で判断する項目と画像分類で判断する項目を分け、両方が必要なら併用します。
ΔEの許容値は何に設定すべきですか?
万能の許容値はありません。製品、色、表面、観察条件、顧客規格、組合せ部品との関係で決めます。式、標準光、観察者、測定位置、測定器、基準サンプルの版を揃え、品質保証と顧客が限度見本で承認した値を使います。数値がなくても先にPoCを始められますが、最終受入前には合否を文書化します。
色票を置けばカメラのRGBをそのまま色差にできますか?
できません。色票は校正を支える道具ですが、カメラの分光感度、照明、レンズ、補正方法、対象材が合わなければ、基準器と同じ結果になる保証はありません。特に光沢材や特殊な顔料では実サンプルで比較します。色票の汚れと退色も管理します。
ライン速度が速い場合、何を最初に確認しますか?
最大速度での撮像時間、必要な画素分解能、光量、画像転送・推論時間、PLC信号、排出位置を一続きで確認します。静止画でのAI精度だけでは全数検査の成立を判断できません。速度を変えた試験と、画像ID・実ワークの対応確認をSATへ入れます。
色差・色むら検査AIの費用はどう見積もりますか?
対象面、色番、速度、設置制約、基準器の有無、既存PLCの改修範囲によって構成が変わるため、普遍的な価格を示せません。撮像系、遮光、治具、校正、学習データ作成、接続、FAT・SAT、保守と再検証を同じ範囲で見積もって比較します。要件が未確定なら、現物評価と仕様化の小さな工程を先に切り出す方法があります。
まとめ
色差・色むら検査へのAI導入は、品質基準、測色、画像分類、ライン制御をつなぐ仕事です。最初に不良の種類と限度見本を定め、ΔEを使う項目とAIで面内パターンを判定する項目を分けます。照明・カメラ・色票を同じ条件として管理し、境界品を含む現物サンプルでPoC、FAT、SATを通します。量産後も基準の版と撮像条件を記録すれば、判定が変わったときに原因を追い、必要な範囲だけを再検査できます。
タイ工場で色差または色むら検査を検討中なら、対象ワーク、限度見本、現在のライン速度が揃う段階からお問い合わせください。測定とAI分類の役割分担や、RFPに書く受入条件の整理から相談できます。


