


製造ロットの分割・統合を管理システムに載せるとき、画面上で数量を分けたり足したりできるだけでは足りません。仕掛品の現物、品質判定、工程実績、倉庫の所在、ERPの在庫数量が、同じ親子関係を指している必要があります。タイの工場でMES・ERP・WMSの導入を検討する担当者に向け、ロット分割・統合の業務ルール、データ設計、RFPとFAT/SATの確認項目を整理します。
なぜ「仕掛品ロットを分ける・まとめる」が導入論点になるのか
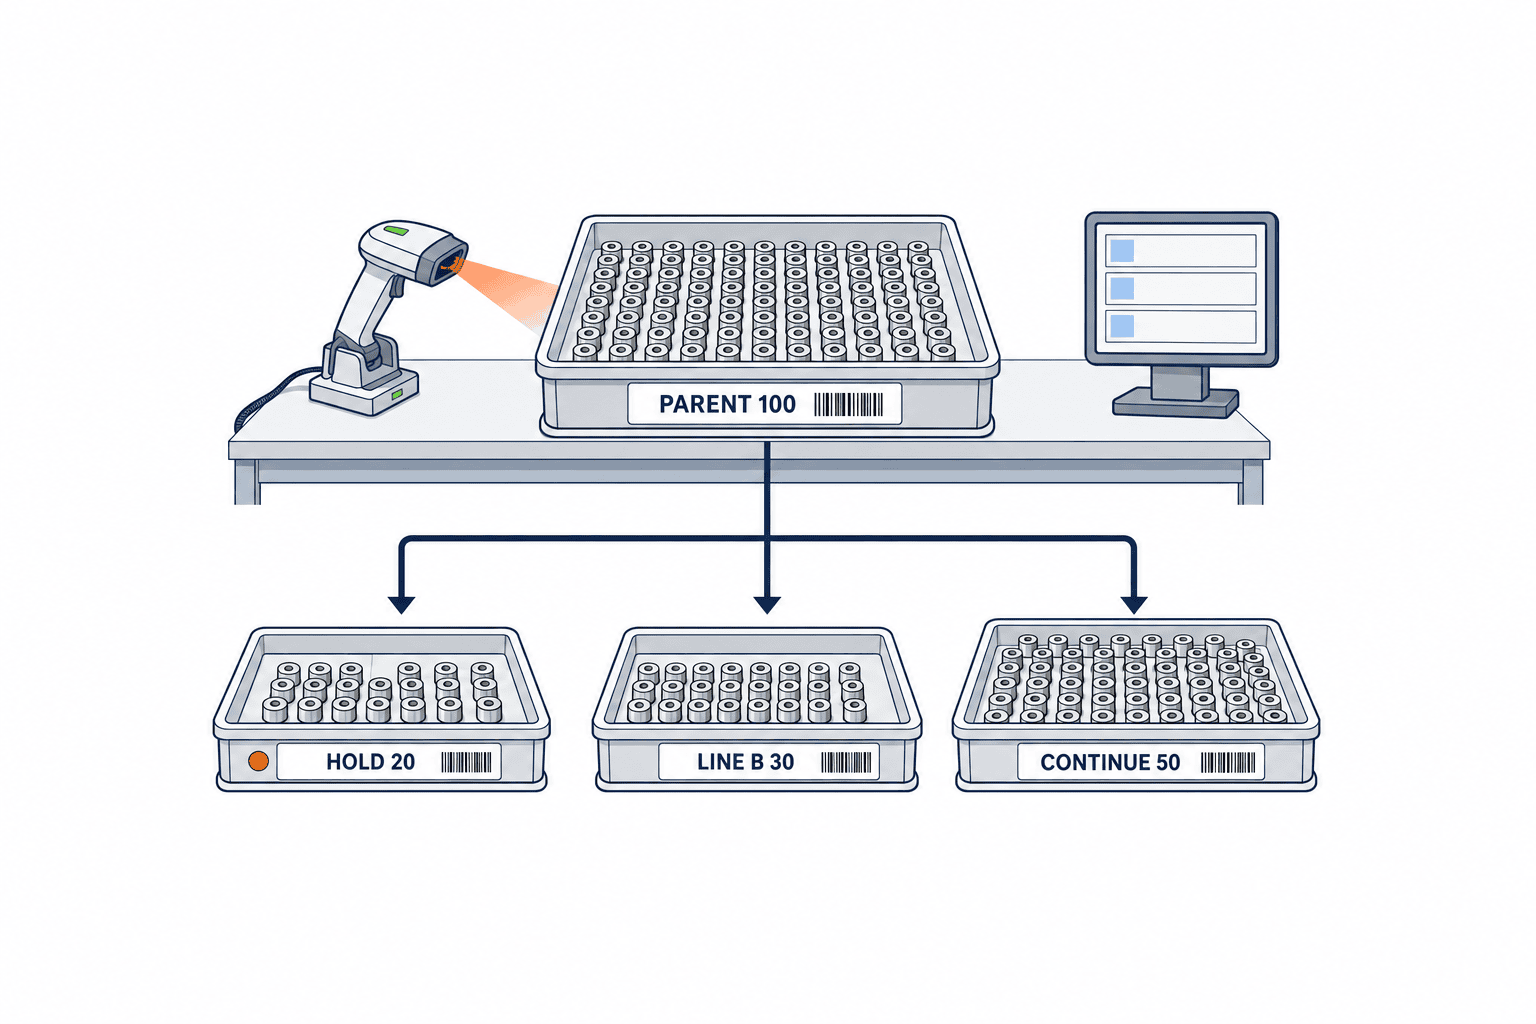
ある製造指図で100個の仕掛品を作ったとします。そのうち20個だけ追加検査、30個は別ラインで後工程を進め、残り50個は元のラインで継続したい。このとき単一ロットのまま「一部を保留」と入力しても、どの現物がどの状態にあるかを、次の作業者が確実に特定できなければ事故を防げません。物理的な箱やパレットの分離と、システム上の子ロット発行を同じ作業にします。
逆に、別々に作られた仕掛品を一つの容器へまとめる場面もあります。混ぜて一体化する工程なのか、複数の箱を一つのパレットへ載せるだけなのかで、記録する関係は違います。前者は入力ロットから新しい出力ロットへの変換、後者は個々の子の識別を保つ集合です。GS1のEPCIS/CBV実装ガイドも、変換と可逆的な集合を区別しています。自社の「統合」が何を意味するかを先に定義しないと、品質照会時に親をたどるべきか、容器の中身を列挙すべきかが曖昧になります。
既存の仕掛品管理の全体像は滞留・所在・工程進捗を広く扱っています。本稿はその一段深い「ロットIDと数量をいつ分け、いつ結ぶか」に絞ります。また設計変更のPLM・ERP連携が扱うBOM版の切替とは別の話です。設計版が同じでも、品質判定や移動先が異なるだけで仕掛品ロットを分ける必要があります。
最初に決めるべき言葉と操作の境界
「ロット」は現場によって製造指図、原材料ロット、工程内の仕掛品識別、完成品ロットを指します。RFPで単に「ロット分割に対応」と書けば、ベンダーごとに違う機能を提示しかねません。対象を「同一品目・同一工程状態の仕掛品の一部を、独立した識別子・所在・品質状態で管理する操作」と定義し、対象外も明記します。包装単位を分けるだけなら荷姿変更、指図数量を分けるなら指図分割、加工で品目が変わるなら変換として、別の取引にしてよい場合があります。
統合も一語でまとめません。候補として、同一品目・同一仕様で物理的に混ぜる「混合」、複数ロットの後工程投入を一つの生産単位として扱う「投入統合」、箱を同じパレットに載せる「物流集合」があります。混合できる条件は品質・顧客・製品のルールが決めるべきで、システムのボタンの有無で決めるものではありません。混合後に元のロットへ戻せない場合は、新しい出力ロットを発行して全入力を残します。集合で個々の箱を取り出せる場合は、各ロットIDを維持して親容器との所属だけを記録します。
| 操作 | 現物で起こること | 記録の中心 | 戻し方の考え方 |
|---|---|---|---|
| 分割 | 一つの仕掛品群を物理的に分ける | 親ID、子ID、各数量、理由、所在 | 元の履歴を消さず、許可された逆取引を記録 |
| 混合・変換 | 入力が新しい製造単位に組み込まれる | 全入力と新出力、投入数量、工程 | 原則として履歴を残した補正・再処置 |
| 物流集合 | 箱などの識別は保ったまま容器へ載せる | 親容器IDと子ロットID | 取り出しイベントで所属を変更 |
| 品質保留 | 物を分けないこともあるが使用を止める | 判定対象、範囲、承認者 | 品質部門の解除記録 |
この区別は技術上の分類であると同時に、現場で必要なラベル枚数やスキャン回数を決めます。GS1のGlobal Traceability Standardは、追跡する重要な出来事と、その出来事を説明するデータ要素を整理する考え方を示しています。自社ではまず重要な出来事を列挙し、誰・何・どこ・いつ・なぜ・どれだけを残すかを決めると、画面要件が具体的になります。
分割イベントは「親100、子20・30・50」の保存だけで終わらない
以下の数量は説明用の例です。親ロットW100に100個があり、20個を追加検査、30個を別ライン、50個を継続に分けます。分割後の各子はW100-A、W100-B、W100-Cとし、20+30+50=100個です。分割時点では廃棄はゼロです。後からW100-Aのうち2個が不良と判定された場合は、分割イベントの数量を18へ書き換えるのではなく、W100-Aに対する廃棄イベント2個を追加します。子Aの現物残量は18個、全体の現物残量は98個です。子Aの18個は解除まで保留のため、使用可能量は子Bと子Cの計80個です。元の100個がどこへ行ったかを時系列で再現できます。
分割イベントには、少なくとも親ロットID、子ロットID、品目・版、製造指図と工程、分割前後の数量と単位、発生時刻とタイムゾーン、場所・設備、操作者、理由コード、品質状態、元取引IDを記録します。単位がkgと個で混在する場合は換算ルールと丸め規則を固定します。二重スキャン、通信再送、手入力の繰り返しが起きても同じイベントを二重計上しないよう、端末で発行する一意のイベントIDを採用します。数量だけ合っていても、別の指図や品目へ子が紐づけば追跡は壊れます。
分割をどの時点で確定するかも重要です。現物を移す前にシステムだけ子を作ると、画面上は二か所にあるのに現物は元の棚に残ります。一方、先に現物を移して通信が切れると、無ラベルの容器が発生します。運用案として、現場端末で親を読み取り、数量を計数し、子IDのラベルを発行して貼付、子を再スキャンし、所定の置場へ移して確定します。通信が途切れた場合は端末に未同期を明示し、未確定の子を出庫や後工程投入に使わせない状態にします。具体的な順番は使用設備と工程の安全条件で確定します。
子ロットに親の品質状態を継承するかどうかを一律に決めないことも大切です。親が保留なら子も原則として保留した上で、品質部門が部分解除を記録する方式が考えられます。逆に、親のうち一部だけ異常が見つかったために分割するなら、影響範囲を特定できた証拠が必要です。システムには「判定前」「合格」「保留」「不合格」「廃棄」などの状態と、遷移できる役割・条件を設定します。状態名だけでなく、使用可否・移動可否・統合可否を紐づけます。
統合では投入元を消さず、混ぜてよい条件を先に検証する
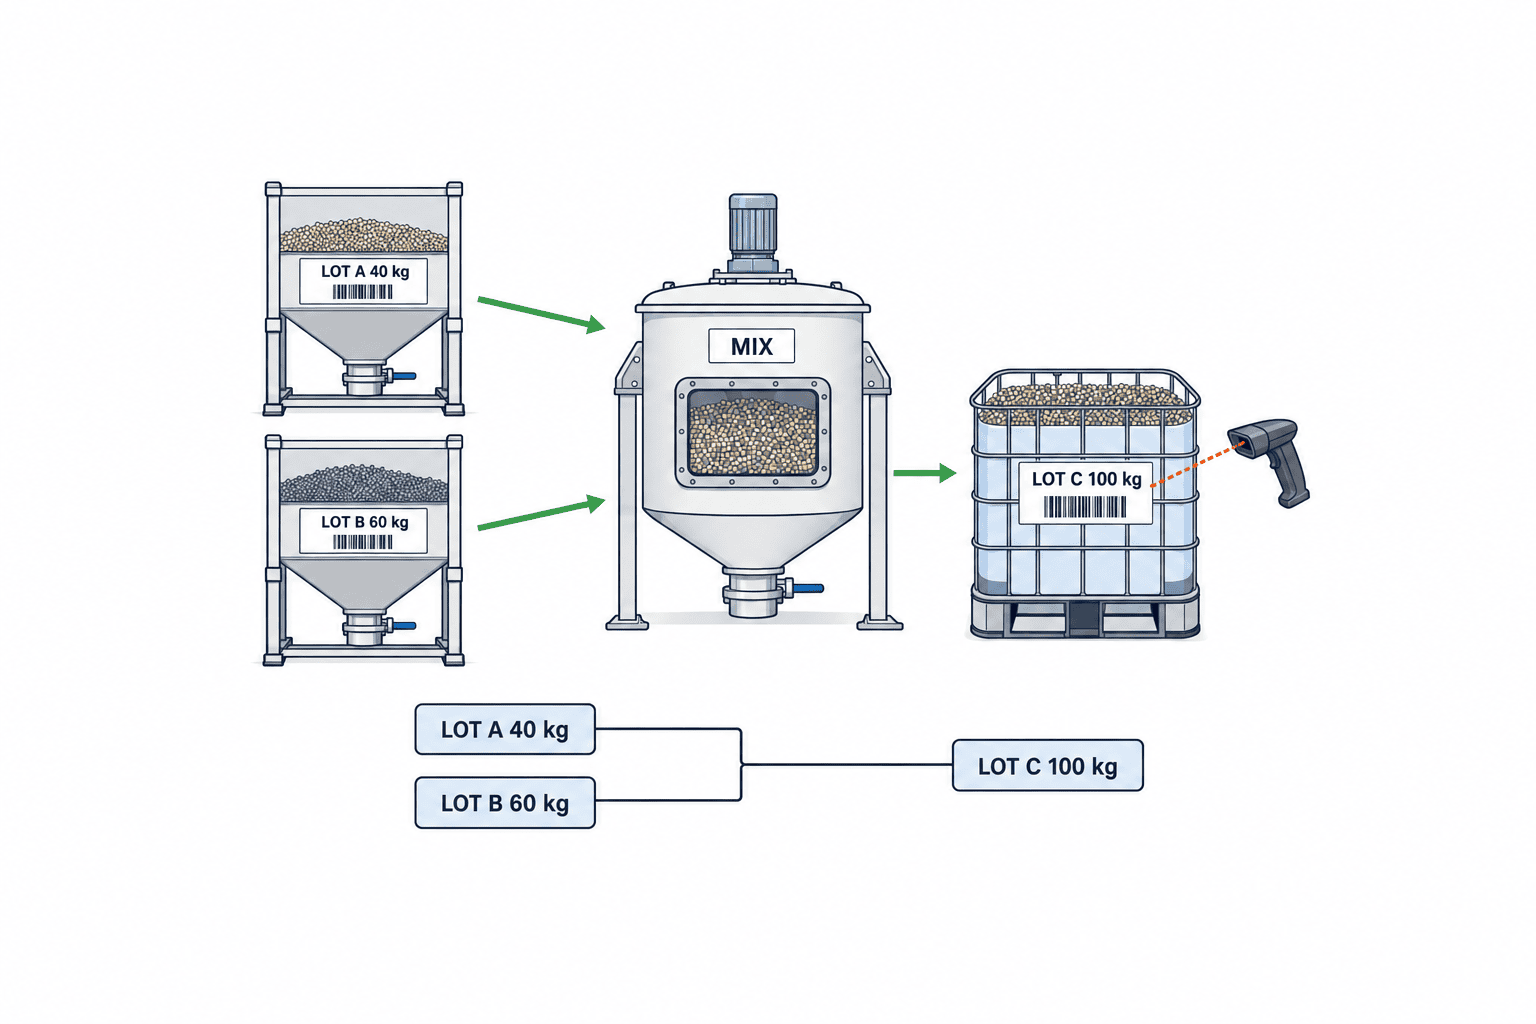
例として、同一品目の仕掛品ロットAに40 kg、Bに60 kgがあり、混合工程で新ロットCを100 kg作るとします。これは説明用で、工程損失なしと仮定しています。もし実測が98 kgなら、A+B=Cと見せかけず、工程損失2 kgまたは測定差の扱いを品質・会計ルールに従い別記録にします。投入元AとBの製造日時、原材料、検査結果、保留状態、期限、顧客条件を照会し、混合許可の判定を先に行います。異なる仕様や保留中のロットを、操作者の権限だけで無条件に結合できる設計は避けます。
GS1のEPCIS 2.0.1仕様にあるTransformationEventは、入力と出力の対応と数量を表現できます。ただしEPCISを採用すれば自社の損失計算や品質承認が自動的に決まるわけではありません。仕様の考え方を参考に、内部取引には入力ごとの投入数量、出力数量、単位、残量、工程、設備、時刻、判定と承認を持たせます。一部投入ならAに残った数量を明確にし、元ロット全量が消えたと誤解させないようにします。
「統合」後に照会画面がAとBを一覧できても、下流でCがさらに分割され、その一部だけ完成品に使われた場合を追えなければ不十分です。親子関係は一段だけの項目ではなく、分割と変換を横断する有向の履歴として保持します。同じ入力を循環して自分自身の祖先へ戻す関係は許可しません。訂正は親子行の削除ではなく、理由と承認を伴う取消・補正イベントとして残します。システムが持つ標準機能の表現範囲は製品ごとに異なるため、デモでは実データに近い多段ケースを示して確認します。
数量、スクラップ、保留、再作業を同じ台帳で説明できるか
導入の中心は「子の数量の合計が親と一致する」という一式だけではありません。工程投入、良品完成、スクラップ、サンプル採取、再作業、検査保留、単位換算、棚卸差異まで、各イベントがどの数量区分を動かすかを定義します。分割時の保存式と、時間を通じた残量式は区別します。例の親W100は分割後に子100個へ移り、後日の廃棄2個を加えると、現物残量は98個になります。子Aの残り18個は保留を解除するまで使用できないため、使用可能量は80個です。保留は物理残量を減らす取引ではありません。
| 区分 | 何を示すか | 代表的な取引 | 照合先 |
|---|---|---|---|
| 物理残量 | 工場内にある数量 | 分割、移動、投入、廃棄 | 現物・棚卸 |
| 使用可能量 | 投入できる数量 | 保留、解除、期限切れ | 品質判定 |
| 指図上の進捗 | 計画に対する実績 | 工程完了、良品報告 | MES・ERP指図 |
| 在庫評価量 | 会計・在庫の数量 | 払出、受入、調整 | ERP在庫・原価 |
この四つが常に同じ値である必要はありません。必要なのは差の理由を説明できることです。検査保留で物理残量は変わらず、使用可能量だけ減る場合があります。WIPが工程内にあるのにERPでは前工程から出庫済み、次工程へ未受入の中間状態になる構成もあります。差を「不整合」として一律に消す自動補正は、責任境界を隠します。差異一覧には、発生した取引ID、数量、時刻、所有システム、再処理方法、業務上の保留要否を表示します。
Microsoftの製品・構成部品のバッチ/シリアル追跡の説明は、投入部品と完成品の番号の関連付けを示しています。これは製品固有の機能例であり、すべてのERPに同じ画面や挙動があるという意味ではありません。自社のRFPでは、仕掛品の分割・統合と部品投入・完成品への関連がどの単位で保持されるかを、実際の操作と出力で確認します。
MES・ERP・WMSのどこで取引を確定するか
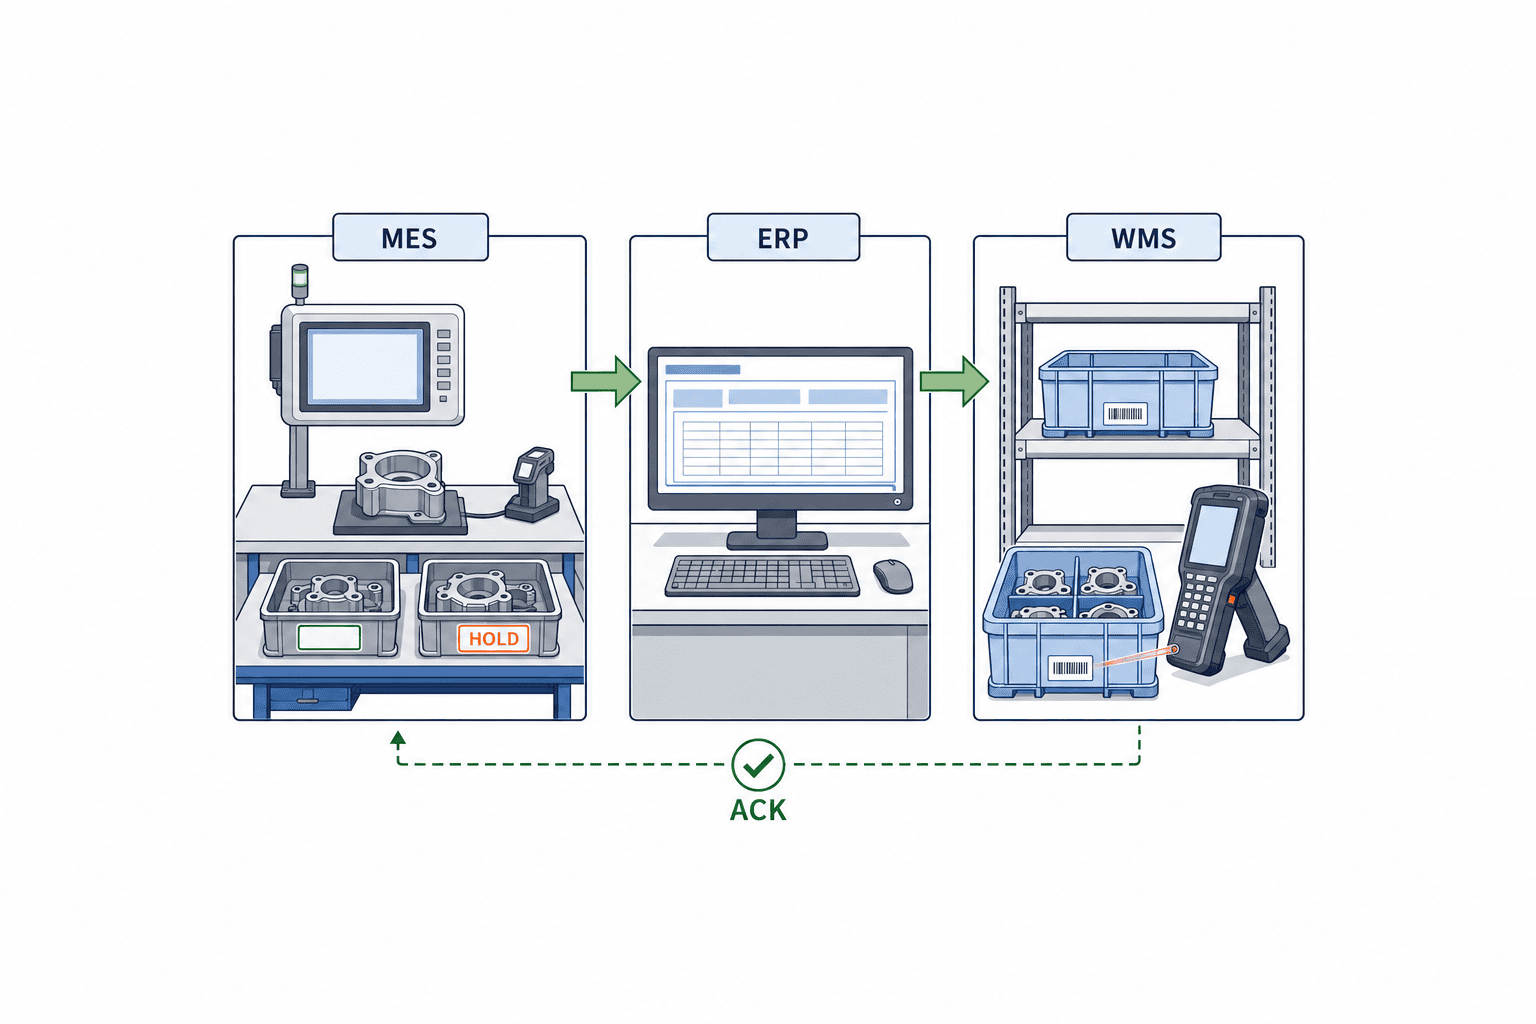
ISAのISA-95の説明では、製造オペレーション管理と企業側の計画・物流の情報交換が整理されています。MES、ERP、WMSという製品名だけで所有者を決めず、取引ごとに「誰が初回確定し、誰が受領を認め、誰が訂正できるか」を決めます。一般的な案は、工程内の現物イベントと品質状態はMES、製造指図・会計在庫はERP、倉庫ロケーションと荷役単位はWMSです。ただし実際の所有境界は導入済みシステムと工場運用に合わせて確定します。
| 取引 | 現物を確認する場所 | 先に確定する候補 | 他システムへ渡す最小情報 |
|---|---|---|---|
| 工程内ロット分割 | ライン・仕掛品置場 | MES | 親子ID、品目、数量、指図、時刻、状態 |
| 品質保留・解除 | 検査場所 | MESまたはQMS | 対象ロット、範囲、状態、承認ID |
| 倉庫への移管 | 入出庫地点 | WMSまたはERPとの合意境界 | 容器ID、ロットID、数量、所在、受領結果 |
| 完成品報告 | 工程出口 | MESからERPへ受領確認 | 完成品ロット、投入元、良品・不良数量 |
| 在庫評価・原価 | 会計処理 | ERP | 指図・品目・評価数量・取引参照 |
「MESが分割し、ERPへ送る」だけでは、途中で通信が落ちたときの答えがありません。分割イベントには不変のイベントIDとバージョンを付け、ERP受領の応答を別に保存します。送信失敗は再送でき、重複受信は二重計上しない設計にします。ERPが受け取る前にWMSが子ロットを移動できるか、MES画面で子を使えるかを、業務リスクごとに決めます。画面上の「送信済」と業務上の「受領・照合済」は別の状態です。ISA-95 Part 5も企業側と製造側の取引交換を扱うため、RFPで境界と応答を記述する枠組みになります。
WMSの容器IDと製造ロットIDを混同しないことも重要です。ロットAの箱1と箱2は同じ製造ロットでも異なる所在にあり得ます。逆に一つのパレットにロットAとBの箱が載る場合もあります。スキャンのキーが容器なのか、ロットなのか、個体なのかを画面とラベルで揃えます。入庫時にWMSが容器を受領しても、MESの品質保留が消えるわけではありません。使用可能性は品質ルールから連携し、移動可否と投入可否を別に扱います。
タイ工場で先に確認したい現場条件
タイ工場では、日本語の本社ルールをそのまま端末へ移す前に、作業言語、ラベルの読取環境、ネットワーク断、工場別の単位・時刻を確認します。ここでいうタイ工場特有の論点は、制度上の一律要件を意味しません。複数言語の作業者・本社と現地の時差・拠点ごとの工程配置がある案件で、受入試験に入れておくと実務上有効な確認事項です。端末の操作ラベルをタイ語・英語で理解できるか、理由コードが現場の用語と一致するかを、実際の作業者に試してもらいます。
時刻はイベントの発生日時とタイムゾーンを一緒に保持し、サーバー受信時刻とは分けます。夜勤で日付が跨ぐ分割や、後からオフライン端末が同期する操作では、この区別が欠けると工程順序を誤ります。ロットラベルには品目、ロットID、数量、単位、状態と必要なバーコードを表示し、紙面の多言語表記で識別子そのものを変えないようにします。印字の耐久性、再発行権限、剥がれたラベルの再識別手順まで確認します。
最初の対象工程は、品質保留や分割が実際に発生し、数量を現物で数えられる一か所に絞るとよいでしょう。現場での例外を一通り採り、次工程・倉庫への受け渡しまで試します。全工場一斉展開を前提に標準画面だけを見ても、実際のスキャン順序や保留品の置場は見えません。工場ごとの差は例外として隠さず、共通ルールと現地固有ルールを要件表で分けます。
RFPでベンダーへ渡すべきデータと質問
RFPには「ロット分割・統合に対応」だけでなく、サンプルデータと期待結果を付けます。製品のデモ環境で、親W100の100個を20・30・50個に分割し、20個の子を保留、うち2個を廃棄、残り18個を解除する操作を見せてもらいます。親から子への追跡、子から親への追跡、残量照合、権限、ラベル、ERP/WMSへ渡った取引を同じ例で示してもらうと、機能名だけの比較を避けられます。混合の例には、40 kgと60 kgから100 kgの新ロットを作り、その後の部分出庫まで追加します。これらは工程損失なしの説明用数値です。
ベンダーに確認すべき項目は次の通りです。
- 分割、混合、物流集合を別イベントとして扱えるか。できない場合、どのデータで違いを表すか。
- 親と子の識別子は誰が発行し、重複・再発行・ラベル破損をどう扱うか。
- 品目・BOM版・工程・指図・品質状態が異なるロットの統合をどう防ぐか。
- 分割前後、部分投入、スクラップ、サンプル採取の数量をどう保存し、単位換算の端数をどう扱うか。
- 多段の親子関係を上下流に検索できるか。特定の完成品から原材料まで、ある原材料から影響完成品まで出せるか。
- MES・ERP・WMSの所有権と連携時点をどう設定し、再送・重複・順序逆転をどう処理するか。
- 通信断中に何を実行でき、未同期や不一致の現物をどう隔離するか。
- 品質保留中の移動、出庫、投入、統合に対して、どの権限と承認が効くか。
- 訂正時に元イベントを残し、誰がいつ何を変更したかを抽出できるか。
- 日本語・タイ語・英語の画面と帳票、端末・プリンター・スキャナーの実機条件は何か。
各項目に「標準機能」「設定」「開発」「運用回避」を区別して回答してもらいます。デモで可能だったことと本番の権限・連携を通したときに可能なことは違います。費用を比較するときもライセンスだけでなく、マスター整備、ラベル設計、端末、インターフェース、現場教育、試験、運用保守の範囲を揃えます。価格の一般的な数字をこの記事で示さないのは、工程数・拠点数・既存システムとの境界で見積条件が大きく変わるためです。
FAT・SATで通すべき試験と合格基準
FATはベンダー環境で機能とインターフェースの動作を検証し、SATはタイの実際の設備、端末、ネットワーク、作業者、置場で検証します。略語を契約に書くだけでなく、試験データ、前提状態、操作順、期待される親子関係と数量、証跡、判定者を事前に合意します。紙の操作手順では成功しても、現場でラベルが読み取れず子ロットの箱が取り違えられるなら導入完了とは言えません。
最低限の正常系では、親100個を20・30・50個へ分割し、ラベルと所在を確認します。保留20個が使用不可であることを見てから、その子の2個を廃棄し、残18個を承認付きで解除します。別の混合テストではA 40 kgとB 60 kgからC 100 kgを作り、上流・下流の両方向にたどります。結果は画面表示だけでなく、MESイベント、ERP受領結果、WMS所在、現物ラベルを同じIDで照合します。説明用の数字を自社品目に置き換えてから契約上の受入基準にします。
異常系には、同じスキャンの二重実行、送信後の応答喪失、ERP停止、順序が逆になった連携、端末オフライン、ラベル破損、違う品目の誤スキャン、保留中ロットの投入、分割数量の超過、単位換算の端数、夜勤跨ぎを入れます。それぞれ「現物を止めるか」「どのシステムが未確定を示すか」「誰が再処理できるか」を期待結果として書きます。通信復旧後の再送で数量が増えないこと、取消後も元のイベントを監査できること、未同期を検索できることも合格条件です。
SATではタイ語での警告理解、作業者の手袋をしたスキャン、照明・印字品質、置場移動の実時間など、現場条件を加えます。完成品を出荷可能にする前に、保留子ロットに由来するものが誤って混ざらないことを確かめます。Oracleのロット分割・統合機能の説明のように、製品側に機能がある事実は参考になりますが、導入時の受入基準は自社の工程・品質・連携で定義し直す必要があります。
稼働後の運用と、止めるべき差異
本番稼働後は「API成功率」だけで運用を判断しません。現物ラベルがあるのにMESに子がない、MESには子があるのにERPに数量が届いていない、WMSの所在とMESの最終工程が矛盾する、保留状態が片方だけ解除された、といった業務差異を一覧にします。各差異にグループIDではなくイベントIDとロットID、数量、発生時刻、発生地点、担当部署、次に必要な操作を示します。再送すればよい技術障害と、現物確認や品質判断が必要な業務差異を混同しません。
定期的に親子履歴から残量を再計算し、現物棚卸、工程実績、ERP在庫の値と照合します。差があれば自動で原本を書き換えず、差異取引として承認して記録します。品質事故や顧客照会を想定し、完成品ロットから投入元へ、原材料ロットから影響先へ、両方向の検索を実際に試します。Microsoftの在庫・製造・販売を横断する品目追跡も、上流・下流の照会という実務上の視点を示しています。
導入の優先順位は、全ての履歴を一度に統合することではなく、まず「分割するときに現物と子IDを一致させる」「保留品を後工程で使わせない」「ERP・WMSへ同じ取引を二重計上しない」の三点を通すことです。その後、混合、再作業、複数拠点への展開へ広げます。品質承認の責任、ラベル再発行、通信断からの復旧を運用手順に含めて初めて、システム画面の機能が現場で機能します。
導入前のデータ移行と稼働判定をどう設計するか
既存台帳から移行するとき、過去の分割・統合を推測で作り直してはいけません。紙帳票に親ロットはあっても、どの子へ何個移ったかが不明な場合があります。その履歴を「確認済み」として取り込むと、検索結果だけが精密に見える危険があります。移行対象を、現在現場に残る仕掛品の識別子・品目・数量・所在・品質状態と、証拠を伴う既存の親子履歴に分けます。根拠のない関係は不明として残し、最初の棚卸で現物と初期残高を照合します。切替時刻以降に起きる新しい分割・統合からは、システム内で完全なイベントを記録します。
移行の前には、同じロットIDが拠点や品目をまたいで使われていないか、単位と小数桁は揃うか、保留品がどの棚にあるかを確認します。識別子の重複を発見したら、表示用の旧番号と新しい内部キーを分け、旧番号だけで履歴を結ばない設計にします。親子関係が一部しか残っていないロットは、追跡画面に「移行前履歴は部分的」と分かる表示を付けます。切替前の取引が遅れて入力される場合も、発生時刻と登録時刻を区別し、誰が根拠資料を確認したか残します。
権限表では、作業者ができる分割と、品質判断を要する保留解除や混合許可を分けます。現場監督者には数量差異を確認する権限を与えても、無条件の履歴削除権限は与えません。保留解除と数量補正に同じ一人が承認することを許すかは、自社の統制で決めます。交代勤務では承認者不在のときに誰が代理できるか、代理操作の理由をどう残すかまで決めておきます。ラベル再発行は元のIDを維持し、再発行履歴と廃棄した旧ラベルを管理します。
稼働判定は「画面が動く」ではなく、選んだ工程で連続した通常・例外ケースを現場の作業者が完了できるかで行います。切替前日の棚卸、切替時の未完了仕掛品、切替後の初回分割、品質保留、倉庫移管、ERP受領までを一続きで照合します。未同期イベントがゼロか、残っている場合は所有者と処理期限が明確かを確認します。切替後しばらくは日次で親子数量と現物・ERP残高を照合し、差異の原因と再発防止を記録します。照合頻度や許容差は製品特性と工場の承認規則に合わせて決め、記事の例示値をそのまま基準にしません。
導入責任者は、品質、製造、生産管理、倉庫、IT、会計の各担当が同じサンプルロットをどこまで追えるかを見ます。品質は保留と解除、製造は現物と工程、倉庫は容器と所在、会計は在庫評価の差を説明します。この横断レビューで同じ取引IDを使えないなら、報告書を増やすより先にキーと境界を直します。経営向けには単なる処理件数でなく、未確定の子ロット件数、保留のまま後工程へ進もうとした遮断件数、照合未解決件数を示すと、運用上の問題を早く見つけられます。
よくある質問:製造ロット分割・統合システムの導入前に
仕掛品ロットの分割と製造指図の分割は同じですか?
同じではありません。指図を二つに分けても、現物の仕掛品がまだ一つの容器にあれば、品質状態や所在を子ごとに保証できません。逆に一つの指図の中で、追加検査や別ライン移動のために現物ロットだけを分けることもあります。指図IDと現物ロットIDを別のキーとして持ち、どの指図数量を各子が消化するかを関連付けます。
異なるロットを一つに統合してもトレーサビリティは保てますか?
全ての入力ロット、投入数量、出力ロット、工程、時刻、品質判定を残し、混合許可条件を満たせば、影響範囲を追うための情報を保持できます。ただし「箱を同じパレットへ載せる」だけなら物理的な混合ではありません。ロットIDを消さず、容器との集合関係を管理します。自社製品の規格や顧客条件が混合を禁じる場合は、追跡できても統合してはいけません。
分割・統合の数量がERPと合わないとき、どちらを修正しますか?
まず現物、MESイベント、ERP受領、WMS移動の順に取引IDで照合し、差が発生した地点を特定します。単なる再送漏れと、廃棄・棚卸差異・単位換算の誤りでは処置が違います。原本を直接上書きせず、所有システムで補正取引を発行し、他システムへの反映と品質・会計の承認を確認します。差の原因が不明な間は対象ロットの使用を止める条件を定めます。
MES・ERP・WMSのどれを先に導入すべきですか?
製品名で順番を決めるより、分割・統合を実際に行う場所と、現物を読み取れる地点を基点に考えます。工程内の操作をMESで記録し、ERPの指図・在庫とWMSの所在へ連携する構成は一案です。既存システムに同等の現場機能があるなら、その所有権を活かせます。導入前にイベントごとの所有システムと受領確認を決め、試験データで検証します。
導入費用を比較するとき何を同じ条件にすべきですか?
対象工程・拠点・ロット件数、必要な親子履歴、端末とラベル、MES・ERP・WMS連携、品質承認、教育、FAT/SAT、運用保守を同じ範囲で見積もります。「標準機能」の範囲に多段照会や通信断復旧が含まれるかをデモで確認します。業務ルールが未定のまま一式価格だけを比較すると、後から追加開発や現場作業が増える可能性があります。
まとめ
製造ロットの分割・統合を管理システムへ導入する要点は、現物で起きた分割・混合・集合を別の取引として定義し、親子ID、数量、品質状態、所在、承認、連携結果をつなぐことです。MES・ERP・WMSの境界をイベント単位で決め、RFPには実データに近い例と期待結果を書き、FAT/SATで現物・ラベル・画面・受領記録を照合します。これにより、仕掛品の一部だけを保留したり別工程へ送ったりしても、残量と影響範囲を説明できる運用に近づきます。
タイ工場で仕掛品ロットの分割・統合ルールやMES・ERP・WMSの役割分担を整理する段階なら、TOMAS TECHへご相談ください。実際のロットと工程の例をもとに、RFPと受入試験のたたき台を一緒に検討できます。


