


金型のショット数を記録しているのに、補修の予定がいつも突発になる。成形機の波形もプレスの荷重も残っているのに、どの変化が金型の問題なのか説明できない。こうした工場が「金型寿命予測 AI 導入」を検討するとき、最初の仕事は学習モデルの選定ではありません。どの金型部位について、どの状態を、何日前または何ショット前に知れば、どの保全判断を変えられるかを決めることです。
本記事はタイの射出成形・金属プレス工場の生産技術、金型保全、品質、工場長向けです。金型の貸出先や保管場所、累計ショット、点検予定を管理する金型管理システムの記事から一歩進み、金型の状態データと現物点検を結んで保全時期を判断する方法を扱います。画像で製品の外観不良を分類するAIとも、塗装膜厚を予測するAIとも目的が違います。また、切削工具の刃先寿命を予測する一般論を金型へそのまま移すものでもありません。対象は射出成形金型のキャビティ、ベント、冷却回路、エジェクタ、およびプレス金型のパンチ、ダイ、ガイドなどです。
先に結論:寿命は単一の数字ではなく、処置を選ぶための状態
「残り寿命が何ショット」と画面に表示されても、その数字を検証できず、工程を止める権限も決まっていなければ使えません。同じ金型でもキャビティ面の摩耗、冷却の詰まり、エジェクタの戻り不良、プレス刃先の欠けでは、兆候も処置も異なります。金型全体の一本の寿命曲線より、「どの部位に、どの兆候が、どの工程条件で現れ、次の点検までに何をするか」を示す方が現場で役立ちます。
導入の第一段階は、既存のショット数・点検履歴を整え、異常が起きた過去の経緯を再現することです。第二段階で、金型ID、取り付けた機械、製品、材料、条件、保全イベントを同じ時系列へつなぎます。第三段階で、ルールや統計的な基準線とAIを比較し、誤警報と見逃しが保全計画に与える影響を試します。AIの通知はまず点検依頼として使い、停止や金型交換は責任者が決めます。ISO 17359は機械の状態監視プログラムを組み立てる一般的なガイドです。ただし同規格が個々の金型の寿命閾値を指定するわけではありません。ISOの公開概要を根拠に、自社の故障モードと測定計画を作る必要があります。
「金型管理」と「寿命予測」を分けて投資範囲を決める
台帳システムは、金型がどこにあり、誰が使い、何ショット稼働し、次にいつ点検するかを記録する基盤です。借用金型の返却や図面版数、補修費の管理にも向きます。一方、寿命予測は、状態が変わった理由と、点検や補修を前倒しすべきかを判断する仕組みです。台帳が無くてもセンサー波形だけで実験はできますが、金型IDが曖昧なら波形を金型ごとの履歴へ戻せません。特に多品種の工場では、同じ機械に違う金型を載せ替え、同じ金型を複数機で使うため、機械IDだけの学習は誤解を招きます。
既存の台帳が十分なら、更新対象は新しい金型管理ソフトではなく、データ連携・計測・判断画面だけかもしれません。ショット数を数える機能が欠けているなら先にそこを補うべきです。ただしショット数は使用量であって、劣化の直接測定ではありません。材料、ガラス繊維含有、成形温度、冷却、潤滑、段取り、荷重、メンテナンスで状態の進み方は変わります。時間基準の交換は安全側に役立つ場合があり、AI導入後も保全計画の基準線として残します。
投資対象の整理では、台帳整備、センサー追加、設備データ取得、点検測定、分析モデル、保全業務画面を分けて見積もります。「AIライセンス一式」の額だけ比較しても、既設金型への加工可否、配線、設備停止時間、品質確認、金型メーカーの承認、運用保守の費用が抜けます。金型を改造する前には図面、保証条件、安全手順を確認し、キャビティや冷却回路を傷めない計測方法を選びます。
寿命の定義を故障モードと保全行動に落とす
射出成形金型では、「寿命」の意味が少なくとも三つあります。第一は製品が図面や顧客規格を満たせなくなる状態。第二は補修を続けても安定生産が難しくなる状態。第三は安全または重大な設備損傷のため使用を止めるべき状態です。これを混ぜると、モデルの正解ラベルも曖昧になります。たとえばバリが増えたという製品側の事象は、型締め条件や材料流動の変化でも起きます。バリ発生だけを「金型摩耗」と自動ラベル付けすると、誤った因果関係を学習します。
プレス金型も同様です。穴寸法やせん断面の変化はパンチ・ダイ摩耗の兆候になり得ますが、材料ロット、板厚、送り位置、潤滑、プレス条件を同時に見なければ診断できません。マーポスのBRANKAMP資料は、プレスの工程信号を使う工具保護、パンチとダイの破損検知、摩耗などの緩やかな変化の監視を説明しています。これは監視できる信号の例であり、どの工場でも同じ精度で寿命日を予測できるという証拠ではありません。
現場での定義は「故障名」だけでなく、「点検で何を見たら補修し、どの状態なら継続し、どの状態なら停止するか」にすることを勧めます。たとえばエジェクタの戻り不良では、製品の傷だけでなく、戻り確認信号、動作時間、清掃後の再現性、ピンの現物状態を記録します。冷却不良なら入口・出口温度や流量と製品の反りを並べ、配管や水質の問題と金型内部の問題を切り分けます。寿命予測が価値を持つのは、この具体的な処置の時期を改善したときです。
最初に選ぶ金型と不良モード
全金型へ一斉にAIを載せる計画は、データの粒度と故障モードの違いでつまずきやすくなります。最初は、停止損失や品質影響が大きく、金型IDと点検履歴が追え、繰り返し稼働する金型を選びます。ただし「壊れた金型がたくさんある」ことだけを選定条件にしません。実際の保全記録に発生日、部位、原因、実施処置、再開判定が残っていなければ、学習用の正解には使いにくいためです。
候補ごとに、一つの故障モードと一つの判断を指定します。例として、プレスパンチの欠けを早期に検知して次の計画停止で交換する、射出金型の冷却性能低下を点検候補に上げる、ベント清掃の時期を見直す、があります。同じダッシュボードに並べることはできますが、同じ「寿命」モデルに押し込む必要はありません。高価なセンサーを付けられない金型は、現物測定と品質データを使う低頻度の監視から始める選択もあります。
製品品質に波及した事例は強い手がかりですが、品質異常と金型原因を区別してください。保全員が現物確認した結果、樹脂の乾燥条件が原因だった、材料を変えたら圧力が変わった、機械を替えたら波形が変わった、という例は「金型劣化ではない」重要な負例です。異常だけを集めると、保全員の判断に必要な切り分け能力が育ちません。パイロットでは通常稼働、段取り直後、清掃前後、材料変更後の観測を合わせて残します。
射出成形金型では何を測るか
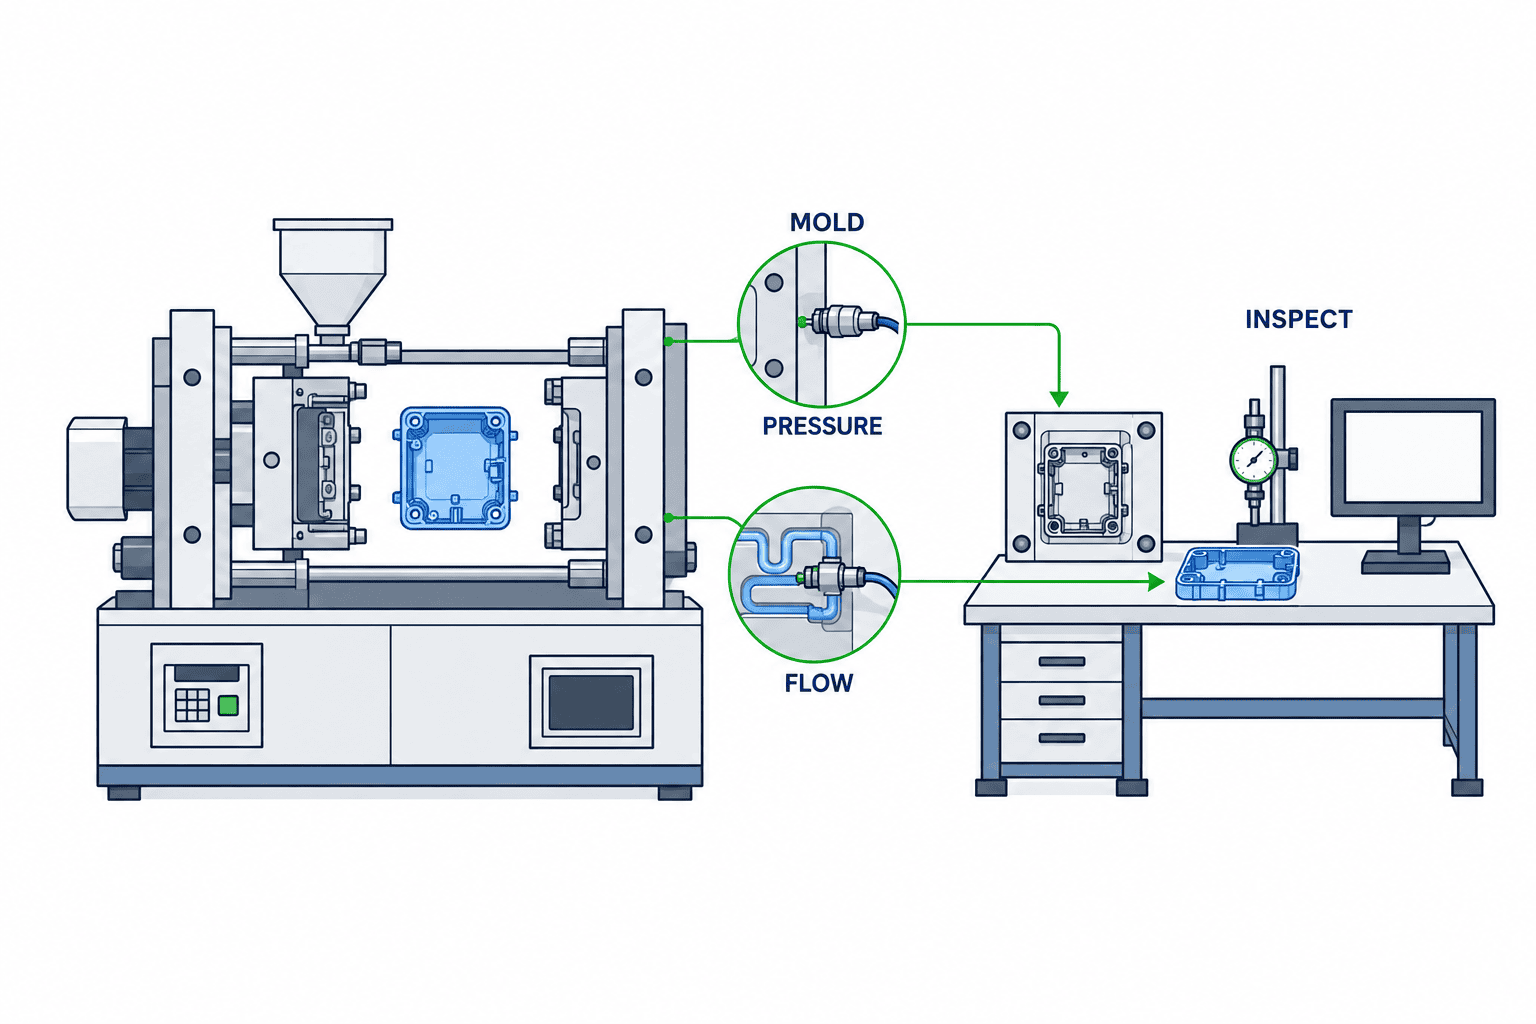
金型内のキャビティ圧力は、射出、圧縮、保圧の過程を反映する信号です。Kistlerは、金型内に設置した圧力センサーで工程を継続監視し、成形条件と品質の関係を見られると説明しています。センサー位置は狙う品質特性に合わせて選ぶ必要があります。ショートショットを見たい場合と保圧切替を見たい場合では、適切な位置が違います。したがって既設のセンサー位置を確認せずに「圧力を取れば金型寿命が分かる」とは言えません。
温度も重要ですが、金型表面、冷却水の入口・出口、成形機側の設定値は別のものです。設定値が一定でも実際の熱応答は変わり得ます。2026年の射出成形に関する研究では、キャビティ近傍の温度測定を用いてショートショットの検知を検討しています。これは温度データが工程状態の監視に役立つ例であり、金型の残存寿命を直接証明した研究ではありません。冷却回路の詰まりを疑うなら、流量、温度差、サイクル時間、製品の反りを併記し、配管、温調機、材料、金型内部のどこに原因があるかを点検します。
そのほか、型開閉やエジェクタの動作時間、駆動電流、異音・振動、樹脂温度、射出速度、型締め力、製品寸法・バリ・欠けも候補です。すべてを最初から付ける必要はありません。故障モードごとに「現場で安全に取得でき、補修前に変わり、他の条件との区別に役立つ信号」を選びます。金型への追加加工が難しい場合は、成形機の既存タグと外付け計測を使い、点検時に現物の寸法・摩耗写真を取る設計を優先します。

金属プレス金型では何を測るか
プレスでは、ストロークごとの荷重波形やピーク、設備・工具に取り付けたひずみセンサー、送り位置、材料厚、潤滑状態、打ち抜いた製品の穴寸法やバリ高さを候補にします。荷重の急変は工具破損の早期検知に向き、緩やかな変化は摩耗の手がかりになり得ます。ただし速度を変えた、材料ロットが変わった、刃先を研磨した、センサーを付け直した場合も波形は動きます。マーポスの資料が示す工具保護の用途を、自社の工具寿命の数値保証へ読み替えてはいけません。
破損検知と寿命予測は時間軸が異なります。破損検知は当該ストロークの停止判断が中心で、機械安全や製品隔離の設計を伴います。寿命予測は、次の段取りや計画停止に合わせて点検・研磨・交換を準備することが中心です。前者の安全回路を後者のAIスコアで置き換えないでください。AIの推奨はまず保全計画の候補とし、設備停止を伴う制御は別途リスク評価と承認を行います。
プレス金型の同一IDでも、研磨後の刃先、パンチ交換後、ダイの再調整後では状態がリセットまたは部分的に変わります。累計ショットをゼロにするだけでは履歴の意味が失われるので、総稼働回数、前回処置からの回数、部品ごとの交換履歴を分けます。複数個取り金型ならどのステーション・どのパンチに異常が出たかを識別し、製品検査結果と結びます。全体平均の荷重だけでは局所的な欠けを見逃す可能性があります。
データ結合の最小単位は「金型ID × 取付期間 × 生産イベント」
多くの失敗はモデルの性能以前に、波形と保全記録を同じ対象へ結べないことから始まります。最小のデータ構造は、金型ID、金型版数または改造履歴、機械ID、取り付け開始・終了時刻、製品・材料、工程条件、生産イベントID、ショットまたはストローク番号、センサー時刻、検査結果、保全イベントです。金型を外した後に別の機械へ載せたとき、誤って前の機械の信号を引き継がないため、取付期間を明示します。
タイ工場では、紙の日報、PLC、成形機画面、金型台帳、品質測定表が別々になりがちです。すべてを新システムへ移す必要はありませんが、キーの対応表は必要です。金型の社内番号と顧客番号、機械の現場呼称とPLCタグ、製品コードと図面版数を揃えます。時刻はタイ現地時刻とUTCのどちらで保存したか明示し、設備停止中にバックフィルされたイベントの順序も点検します。データを統合する前段の考え方は製造AIのデータ準備ガイドにも整理しています。
修理票には自由記述だけでなく、部位、兆候、現物確認、原因仮説、実施処置、交換部品、再開判定を選択式でも残します。「金型修理」だけでは学習ラベルになりません。逆に、保全員が目視で摩耗を確認した、寸法測定で規格外だった、清掃後に信号が戻ったなどの事実は有用です。NISTの保全ログに関する研究も、保全記録から得られる知見は元データの質に左右されると指摘しています。将来のAIのためだけでなく、現在の故障解析を改善する記録様式として設計します。
AIを学習させる前に作る三つの基準線
第一はショット数と経過日数による現行ルールです。故障が少なく、交換基準が安全上保守的なら、単純なルールが最良の運用かもしれません。第二は金型ごとの安定時波形や温度の統計的な管理限界です。第三は製品品質と点検結果を加えた判断表です。AIはこの三つと比較して、点検タイミング、不要な点検、見逃し、準備時間を改善できるかで評価します。複雑なモデルの精度が高くても、現場に通知できる時点が遅ければ価値はありません。
学習データは、保全イベントの前後を時系列で分けます。未来の検査結果や修理後に書かれた原因を、過去の予測入力へ紛れ込ませると、試験では高精度でも運用時には再現できません。金型ごとの個体差が大きい場合、同一金型の過去と未来を分ける評価に加えて、未学習の金型を対象にした評価を区別します。ある金型で学んだ閾値を、材質や形状が違う金型へ自動適用しないでください。
正解ラベルが少ない場合は「残りショットを当てる回帰」に固執せず、通常状態からのずれを示す異常検知から始める方法があります。ただし異常検知は原因診断ではありません。圧力や温度の変化を示したら、材料、成形条件、センサー、冷却設備、金型の順に確認できる情報を併記します。NISTの製造状態監視研究は、アルゴリズムの精度だけでなく、保全方針と生産・品質指標への影響を比較する考え方を示しています。自社の検証も同じく、現場の判断がどう変わるかまで試します。
予測画面は「理由と次の動作」を示す
現場の画面で最初に見たいのは、派手な寿命カウントダウンではありません。対象金型と部位、現在の運転条件、通常時と違う信号、データが取れた時刻、推奨する点検、責任者、期限、過去の類似事例です。異常スコアは補助情報にし、どの品質項目や故障モードに関係するかを添えます。データ欠損、センサーの異常、未学習の金型では「予測不可」を明示し、従来の点検周期へ戻します。
通知は、保全担当への点検依頼、生産計画への予備金型準備、品質部門への重点測定など、業務の行動に結びます。交代勤務では夜間に誰が受け、誰が翌朝へ引き継ぐかまで決めます。通知を無視した場合も、現物点検で否定された場合も記録します。モデル更新の評価には「当たった警報」だけでなく、見逃し、誤警報、点検負荷、部品手配の間に合い方を使います。アラート件数を減らすだけを目標にすると、重大な兆候も消してしまいます。
なお、稼働を止めて金型を開く点検には費用がかかります。だからこそ「全部の金型を毎日測る」設計ではなく、重要な故障モード、検査で分かる部位、止められる時点を整理します。予測で点検対象を絞るとしても、警報が出ない金型の抜き取り確認は残してください。モデルが見逃した兆候を見つける唯一の実務的な機会になるからです。保全と品質が同じ現物を見て判断を記録すれば、次回の閾値変更にも根拠が残ります。
現場が受け取れる警報の量を設計する
保全員が一日で確認できる件数を超える警報は、たとえ統計上は正しくても運用できません。警報の優先度は、金型の重要度だけでなく、次に使う予定、代替金型の有無、点検所要時間、疑われる部位、製品隔離の必要性で決めます。画面には同じ金型の同じ事象を何度も新規警報として並べず、ひとつの案件に追記します。発報時点の波形、製品番号、材料ロット、金型の取付期間を固定して保存し、後から条件を変えても当時の判断を再現できるようにします。
また、警報の受信者と作業者は同じとは限りません。品質担当が製品を確認し、金型保全員が現物を点検し、生産計画が交換枠を確保する流れを、通知先と期限に反映します。夜勤で点検できない部位なら、暫定的な監視頻度と翌朝の引継ぎ内容を決めます。責任者が対応を保留した理由も記録すれば、後で警報の閾値だけでなく運用上の障害を改善できます。
金型メーカーとの役割分担
借用金型や顧客支給金型では、設備側の信号を取得できても、分解や追加センサーの取り付けは自社判断でできないことがあります。契約と図面の権限を確認し、外部の金型メーカーにどの状態をどう報告すれば補修判断を共有できるかを決めます。写真、測定値、波形のどれが機密情報に当たるかも先に確認します。金型メーカーが実際に見つけた損傷部位と処置を、工場のイベントIDへ戻せることが次の予測精度を改善する前提です。
導入の進め方:現場調査、パイロット、受入
最初の現場調査では、対象金型の図面、貸出台帳、保全票、品質トレンド、設備タグ、材料・条件変更履歴を集めます。保全員に「直近で予定外に止まった金型」から順に事実を確認し、故障モードと意思決定を一つ選びます。次にデータの欠落率、時刻同期、金型IDの一致、点検結果の信頼性を調べます。この時点で分析に足る正解が無いと分かれば、先に記録と測定を改善する計画へ切り替えます。
パイロットでは、既設データを優先して基準線を作り、追加センサーは必要性が確認できた箇所へ限定します。金型を加工するセンサーを付ける場合、設計者と保全責任者が施工・保護・校正・撤去方法を確認します。学習期間中は現行の保全を維持し、AIを影で動かします。点検結果と予測を突き合わせ、どの警報が実際の部位劣化を指したかを記録します。初期のモデルが「異常」をたくさん見つけても、材料変更や段取りで説明できるなら寿命予測の成果ではありません。
受入試験では、正常、既知の異常、センサー断線、金型付替え、材料変更、時刻ずれ、通信断、保全後の状態リセットを含めます。FATではデータ取得・画面・権限・例外表示を確認し、SATでは実機と日報の照合、通知の到達、保全の処理まで確かめます。どの状態なら本番利用し、どの状態なら現行ルールへ戻すかを契約前に書きます。モデルだけ納入されても、金型の現物点検と処置の責任が宙に浮けば運用は続きません。
「予測できた」をどう判定するか
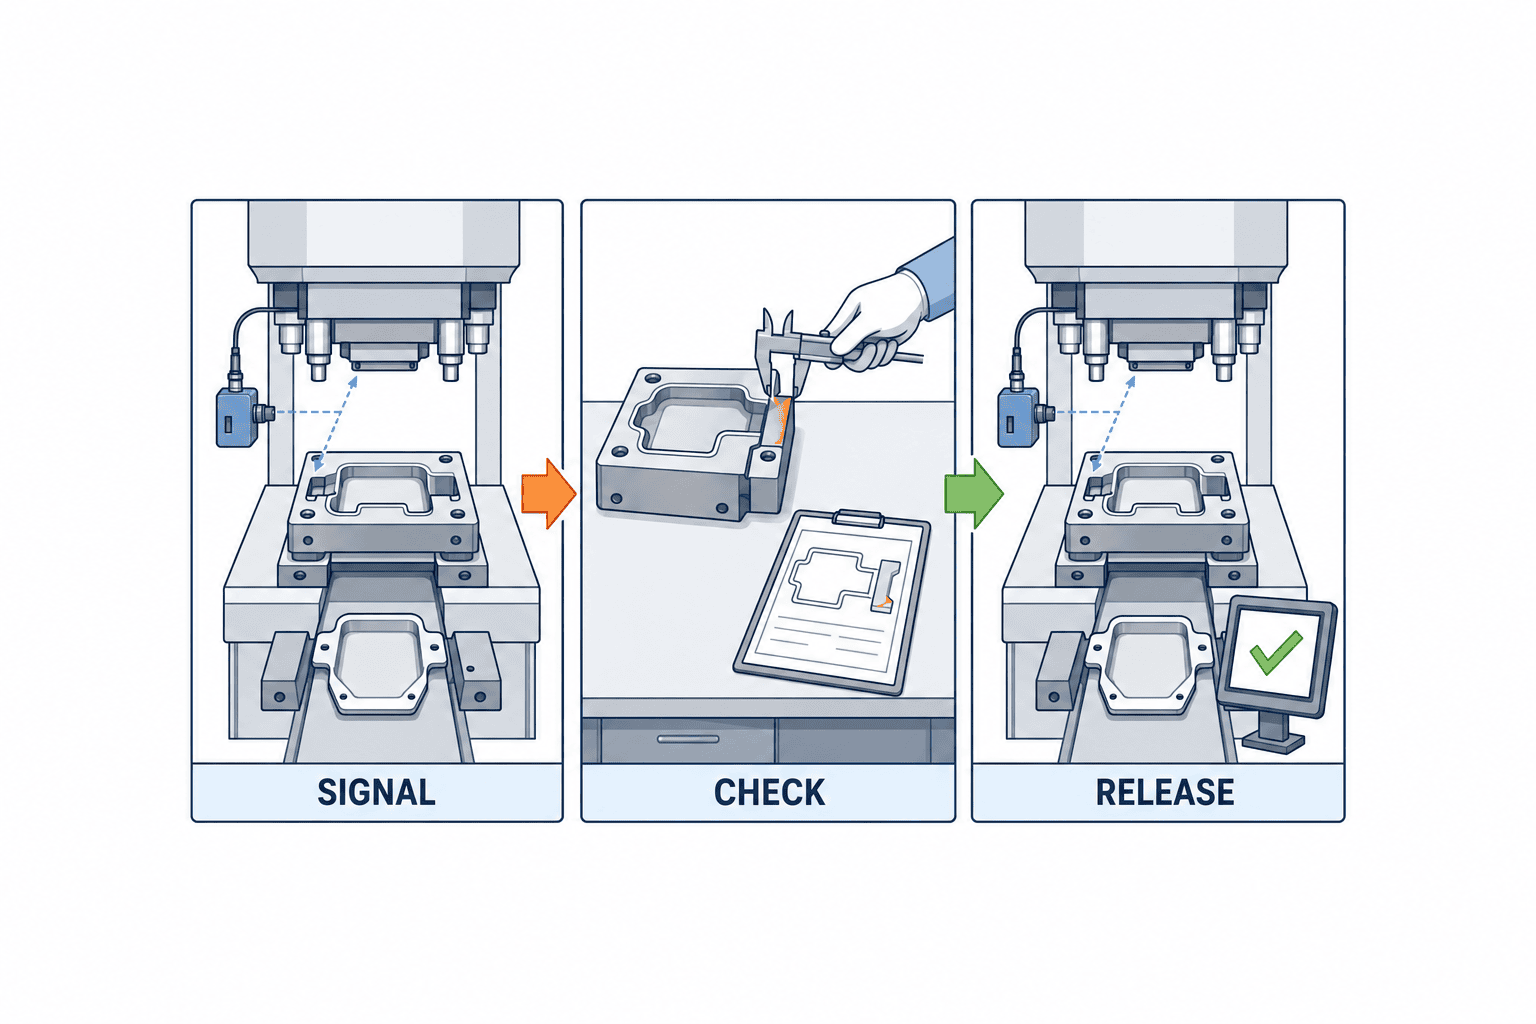
予測モデルを作る側と使う側で、成功の意味がずれやすい点にも注意が必要です。ある金型の異常を保全員が発見した後でスコアが上がっても、点検の前倒しには寄与しません。予測の時点、通知を見た時点、実際に点検できた時点、現物で状態を確認した時点を分けて記録します。「何ショット前に当てたか」だけでなく、その余裕で部品、金型メーカー、設備停止枠を手配できたかを見るべきです。
点検の結果、異常がなかった警報を単純に誤りと決めつけることも避けます。清掃により兆候が消えたのか、検査方法が対象部位を見ていなかったのか、別の原因で波形が変わったのかを確認します。一方、警報が出なかった金型も定期的に現物点検しなければ見逃しを数えられません。AIの通知がない金型をすべて「正常」と扱うと、検証結果が都合よく見えてしまいます。品質と保全の担当者が、試験中の抜き取り点検と記録様式を合意します。
費用対効果には、モデルの開発費だけでなく、金型を止めて測定する時間、センサー交換、データ結合の維持、作業者教育を含めます。突発停止が大きな損失を生む金型でも、年に一度しか稼働しないなら学習データが増えにくいかもしれません。逆に繰り返し稼働する金型は、異常の発生件数が少なくても、通常条件の変動幅を把握しやすくなります。最初の効果試算は幅を持たせ、実測で更新します。仮定を明記しない一律の投資回収年数は、見積比較に使わない方が確実です。
予測の対象期間を保全計画に合わせる
金型の状態を「このサイクルは異常か」と判定する用途と、「次の計画停止まで持つか」を考える用途では、必要な予測期間が違います。前者は品質隔離に近く、後者は保全の準備に近い判断です。現場が週次で保全計画を決めるなら、警報はその会議より前に届く必要があります。材料の納期や外部金型メーカーの修理枠が長いなら、さらに早い兆候を探す価値があります。ただし早く知らせるほど不確実性も増えるため、通知の強さを「監視を強める」「現物点検を予約する」「使用を止める」など段階化します。
予測期間を決めたら、どの情報がその時点ですでに手に入っているかを確認します。月末に集計される品質表は、月の途中の予測には使えません。修理票に後から入力された原因も同様です。開発時のデータ表に列があっても、運用時の入力として利用できるとは限りません。設備からリアルタイムに取れる信号と、後から分かる確定結果を明確に分けることが、試験結果の過大評価を防ぎます。
保全員の知見をラベルへ変える
ベテラン保全員の「この音はエジェクタの戻りが鈍い」「このバリは刃先というより送りずれ」という判断は、自由記述のまま埋もれがちです。データ化するときは、推測と確認結果を混同しない欄を作ります。たとえば発見時の兆候、疑った部位、分解点検で確認した状態、処置後の再現試験、最終原因を別々に記録します。原因が特定できないケースは未確定のまま残し、無理に金型摩耗へ分類しません。
点検写真は撮影方向、距離、照明、部位名を揃えます。写真だけで判断できない寸法やクリアランスは測定値と測定器を残します。交換した部品は品番と位置を紐づけ、金型本体を使い続ける場合も部品寿命がリセットされたことを表します。こうした細部はAI導入の前処理に見えますが、保全の再発防止と金型メーカーへの説明にも直接役立ちます。
機械・金型・材料の変化を別々に扱う
射出成形機を変更しただけで圧力や温度の波形が変わることがあります。温調機の整備、配管の変更、材料グレードの切替、金型のインサート交換でも同様です。モデルが変化を見つけても、それが劣化か計画変更かを区別するためのイベント情報が必要です。変更履歴がないと、正常な段取り変更を寿命到来と誤認したり、逆に本当の劣化を新しい通常状態として吸収したりします。
設備ごとの信号の単位、サンプリング間隔、波形開始位置も揃えます。ピークだけを残して波形を捨てると、圧力がいつ立ち上がったかや荷重のどの位置で変化したかを後から調べられません。一方、すべての高速波形を無期限保存すると費用と検索負荷が増えます。現場の判断に必要な特徴量、異常時の原波形、保管期間を分けて決めます。ログ保存の設計も、後で再現できることと日常運用の負荷の釣り合いで選びます。
モデル更新では、新規データを追加する前に、前回の評価条件と比較できる試験セットを維持します。現場で使う閾値を変更した日、理由、承認者、適用金型を記録し、必要なら元へ戻せるようにします。更新後に誤警報が減っても、その期間に材料や生産品目が変わったならモデルの改善とは限りません。金型群別・故障モード別に見逃しを確認し、保全員が説明できる変更だけ本番へ反映します。
見積・RFPで確認する十の質問
- 対象は射出成形金型とプレス金型のどちらか。金型番号、部位、故障モードをどこまで限定するか。
- 予測の出力は異常兆候、点検推奨、補修時期、残存寿命のどれか。誰が最終判断をするか。
- 既存台帳、機械ログ、品質結果、修理票をどのキーで結び、金型の載せ替えをどう扱うか。
- 現物確認の記録と測定方法は何か。曖昧な「故障」ラベルを誰が再分類するか。
- センサーは既設のどれを使い、どの追加工事が必要か。金型メーカーの承認と保証条件はどうなるか。
- 材料、製品、機械、金型改造、研磨後の状態が変わったとき、モデルはどう判定し、いつ再評価するか。
- ショット数ルール、統計的監視、AIをどの期間・金型で比較し、見逃しと誤警報をどう数えるか。
- センサー欠損や通信断では何を表示し、誰へ知らせ、どの従来手順へ戻すか。
- データ保存場所、アクセス権、顧客図面や条件データの取り扱い、契約終了時の返却方法は何か。
- FATとSATの合格条件、現場教育、モデル更新、保守費用、再試験費用を誰が負担するか。
見積の比較表には、初期費用だけでなく、追加計測、金型加工、配線、現場停止、データ整備、モデル運用、点検工数を別行にします。効果も「AI精度」一つにせず、突発停止、製品隔離、過剰点検、予備金型の手配遅れなど、対象故障モードに対応する項目で見るべきです。事前の損失実績が不明なときは、投資回収年数を確約しないで、現場調査で基準線を決めます。
よくある導入失敗と避け方
ショット数だけで寿命を予測する。 ショット数は有用な説明変数ですが、摩耗や冷却不良の状態そのものではありません。点検結果を結び、条件別に基準を作ります。
製品不良をすべて金型劣化とみなす。 成形条件、材料、温調機、センサーの原因もあります。現物点検の結果でラベルを修正し、非金型原因を残します。
金型を交換したら履歴を消す。 金型本体、インサート、パンチなど部品ごとの履歴を分け、修理前後の状態をつなぎます。版数を上げた金型を旧版と同一視しません。
一つのモデルを全金型へ適用する。 金型の形状、材料、機械、センサー位置の違いを確認し、対象外なら予測不可と表示します。新しい金型への横展開は別の受入試験です。
警報を自動停止につなぐ。 安全機能と保全支援の役割を分け、まず点検依頼として運用します。停止や制御への接続は別途承認します。
モデルの正解率だけで採用を決める。 実際の点検時期、誤警報による作業、見逃しによる損失、保全員が原因を確認できた割合を併せて見ます。NISTは状態監視型保全を評価する際、アルゴリズムと製造KPIの両方を見る研究を紹介しています。
よくある質問:金型寿命予測AIの導入で何を確認すべきか
金型寿命予測AIに必要なデータは何ですか?
最初に必要なのは、金型・部品のID、取付期間、ショット数またはストローク数、点検・補修の日時と現物所見です。対象の故障モードに応じて、圧力、温度、流量、荷重波形、製品検査の情報を追加します。すべての金型へ一律にセンサーを設置する必要はありません。修理票に原因が未確定なら、AIの正解として決め付けず、点検結果と推測を別欄で残します。
射出成形金型とプレス金型で同じモデルを使えますか?
両者では部品、故障モード、信号、処置が異なります。共通化できるのはID管理、イベント時刻、警報から点検までの業務記録などの基盤です。予測対象や受入基準は金型群・部位ごとに決めます。ひとつのモデルを適用する場合でも、未学習の金型や条件変更後の性能を別に検証してください。
金型寿命予測AIの費用対効果はどう見積もりますか?
対象金型の突発停止、製品隔離、緊急補修、過剰点検の実績を基準に、改善できる保全判断を一つ定めます。費用にはデータ結合、センサー・加工、設備停止、現物確認、運用保守を含めます。過去の故障が少ない場合は効果を一律の回収年数で約束せず、パイロットで誤警報、見逃し、準備時間を測り、試算を更新します。
タイ工場での実装体制と次の一歩
日本本社が金型図面を持ち、タイ工場が保全記録を持ち、金型メーカーや貸出先が修理する構成では、判断に必要なデータが会社をまたぎます。最初に、どの記録を誰が見られるか、顧客情報を外部へ出せるか、金型を改造できるかを確認します。多言語の引継ぎでは「異常」「点検」「交換」「再使用可」の用語を日本語・タイ語で統一し、通知と保全票の区分を合わせます。現場で入力する項目が増えすぎないよう、既存の設備・品質記録から自動収集できるものを選びます。
良い初回プロジェクトは、対象金型を絞り、金型部位と故障モードを一つ決め、必要な判断を具体化したものです。過去の突発停止を再現できる記録があるかを確認し、現行のショット数基準と状態監視の結果を比べます。効果が見えれば、対象部位、金型群、設備へ順に拡張します。根拠が足りなければ、モデル導入よりも点検記録と金型ID連携を整えることが成果になります。
TOMAS TECHはタイ工場の現場で、金型台帳と設備・品質データの結合、故障モードを絞ったパイロット、保全画面と受入条件の整理を支援します。金型一覧、直近の点検・補修票、設備ログのサンプル、困っている不良・停止事例を準備し、お問い合わせからご相談ください。まず「どの金型の、どの判断を変えるか」から一緒に整理します。
参考資料
- ISO 17359:2018 — Condition monitoring and diagnostics of machines: General guidelines(機械の状態監視プログラムの一般指針。金型固有の寿命値は示さない)
- Kistler — Cavity pressure(射出成形におけるキャビティ圧力の工程監視)
- Kistler — Sensors for monitoring of the injection molding process(センサー位置と監視目的)
- Marposs BRANKAMP — Stamping Process Monitoring(プレスの工具保護と工程信号監視。メーカー資料)
- Kudo et al., International Journal of Automation Technology, 2026(金型近傍温度によるショートショット検知の研究。残存寿命の実証ではない)
- NIST — A Data Processing Pipeline for Prediction of Milling Machine Tool Condition(センサーデータ処理の参考。対象は切削工具であり金型への性能外挿はしない)
- NIST — Assess Condition Monitoring-Enabled Maintenance in Manufacturing(状態監視の評価と製造KPI)
- NIST — Hybrid Datafication of Maintenance Logs(保全記録のデータ品質)


