


基板のAXI X線検査AI導入、つまり基板 X線検査 AI 導入を考えるとき、最初の問いは「AIの認識率はいくつか」ではありません。外観カメラでは見えない接合部のうち、どの不良を、どの製品で、どの根拠で合否判定し、ラインで何を止めるかです。BGAや部品下面のはんだ接合は、可視光のAOIだけでは十分に観察できない場合があります。AXIはX線像で隠れた構造を観察しますが、画像が得られることと、必要な欠陥を安定して検出できることは別です。本稿ではタイの基板実装ラインを想定し、装置とAIを一緒に調達するための実務を、検査対象の決定からPoC、RFP、FAT/SAT、運用まで順に整理します。
本稿は装置選定と品質データ設計の一般的な実務ガイドです。放射線設備の設置・使用は装置仕様、現地法令、所轄機関、専門家の指示に従ってください。特定の欠陥検出性能や安全適合を保証するものではありません。
AXIを入れる理由を「見えない接合」で限定する
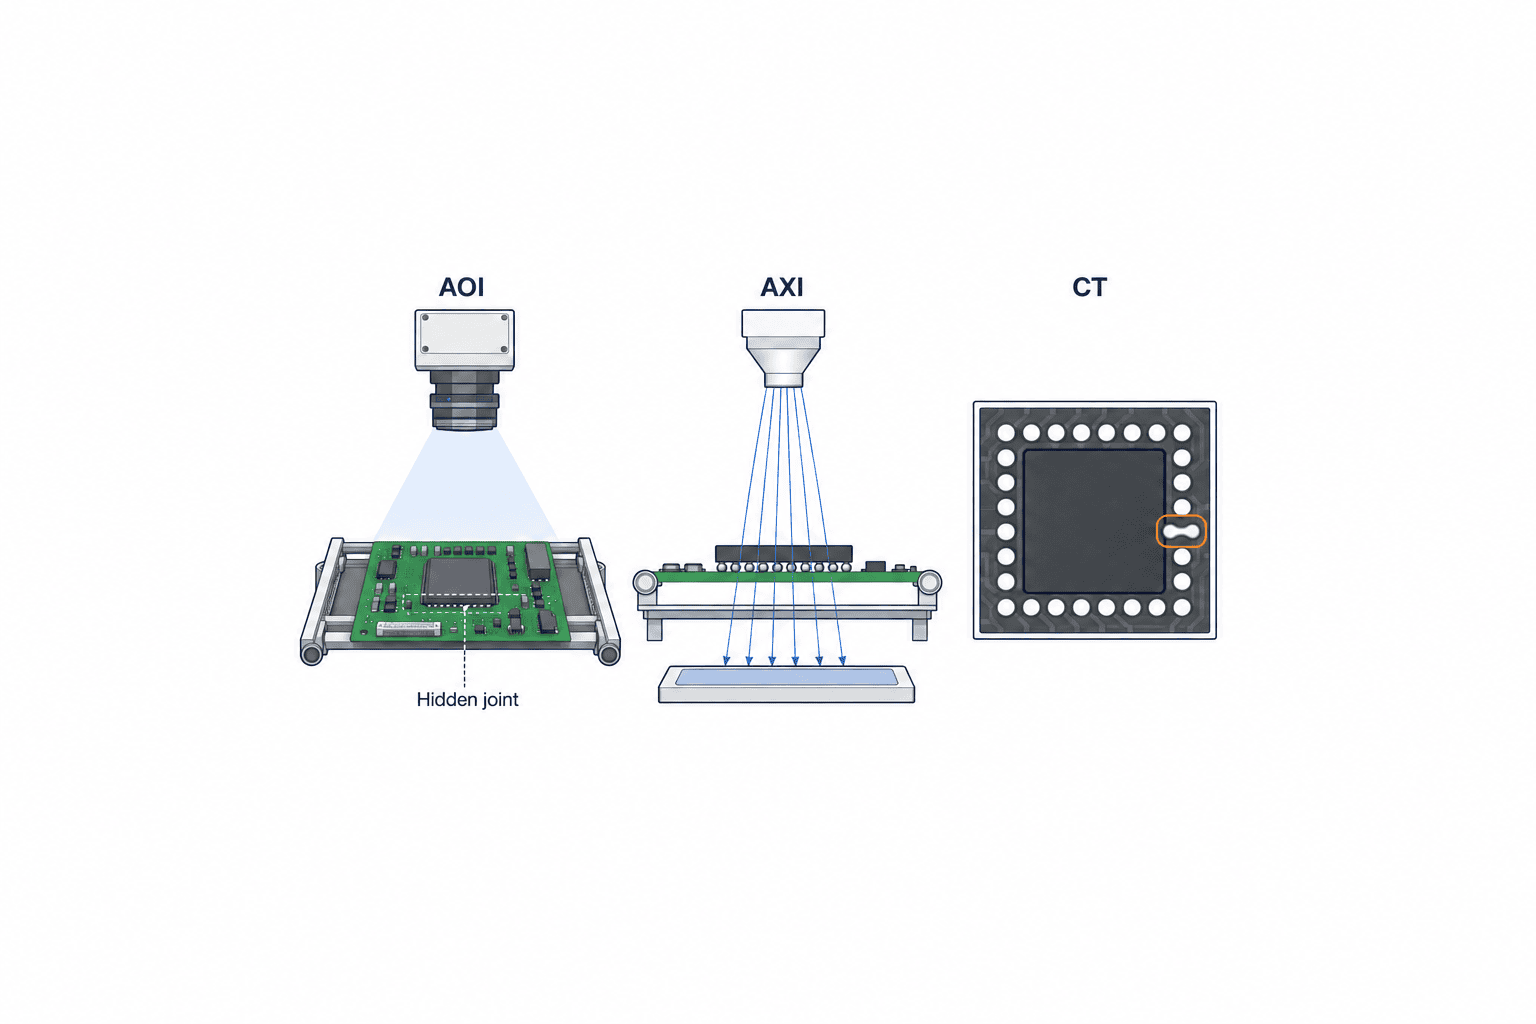
AXIはAutomated X-ray Inspection、AOIはAutomated Optical Inspectionです。AOIは可視光で観察できる実装状態、部品の有無、位置、極性、可視のはんだ形状などを扱います。一方、AXIはX線の透過情報を利用し、部品の下や内部に隠れた接合を観察するために使います。両者は単純な上位・下位関係ではありません。同じ基板でも、観察できる物理量、撮像時間、判定難度、費用が異なります。既存AOIの検査対象をそのままAXIに移すのではなく、AOIで十分な領域と、X線が必要な領域を分けるのが出発点です。
オムロンのCT式AXIの技術解説は、BGAやフィレットが見えないチップ部品を、外観検査では難しい対象の例として挙げています。同資料は2D X線、トモシンセシス、CTの撮像方式を比較し、重なった構造から情報を得る方法が異なることを説明しています。ただし、メーカー資料の装置性能はその機種と試験条件の話です。自社の多層基板、銅箔密度、部品配置、裏面実装、パネルサイズでも同じ性能を出せるという意味ではありません。
導入理由は次のような文章に落とします。「対象製品AのBGA下面について、合意したボイド評価とブリッジ判定を行い、基板ID・位置・画像・判定条件を記録する」「対象製品Bの裏面実装による重なりを考慮し、2D像では判断できない接合を別角度またはCTで評価する」。こう書けば、ベンダーがデモ用の美しい画像を示すだけでは要件を満たせません。
AXIで見たい欠陥と見えない限界を先に並べる
「BGAを検査したい」は要求として粗すぎます。少なくともブリッジ、オープン、ボイド、はんだ量の不足または過多、位置ずれ、部品の傾き、異物などを、対象部位ごとに採否判断します。ただし、X線画像だけでは電気的な導通、長期信頼性、接合強度を直接保証できません。画像から推定できる量と、電気試験や破壊解析など別の手段で確かめる量を区別します。たとえば「ボイドの面積比が一定なら接合強度が合格」と一律に言うことはできません。製品設計、材料、規格、顧客基準によって判定の意味が変わるからです。
欠陥表には、部品型式、面、パッドまたはボール位置、欠陥クラス、良品の境界例、許容例、疑義例、最終判定者を入れます。検査結果を後から確認するなら、画像だけでなく製品版数、基板ID、レシピ版数、しきい値、検査時刻も必要です。良品限界サンプルが足りない場合は、合否基準を仮置きしたまま量産受入に進まず、サンプル収集と顧客合意をPoCの前提条件にします。
AOI・AXI・ICTの役割分担を決める
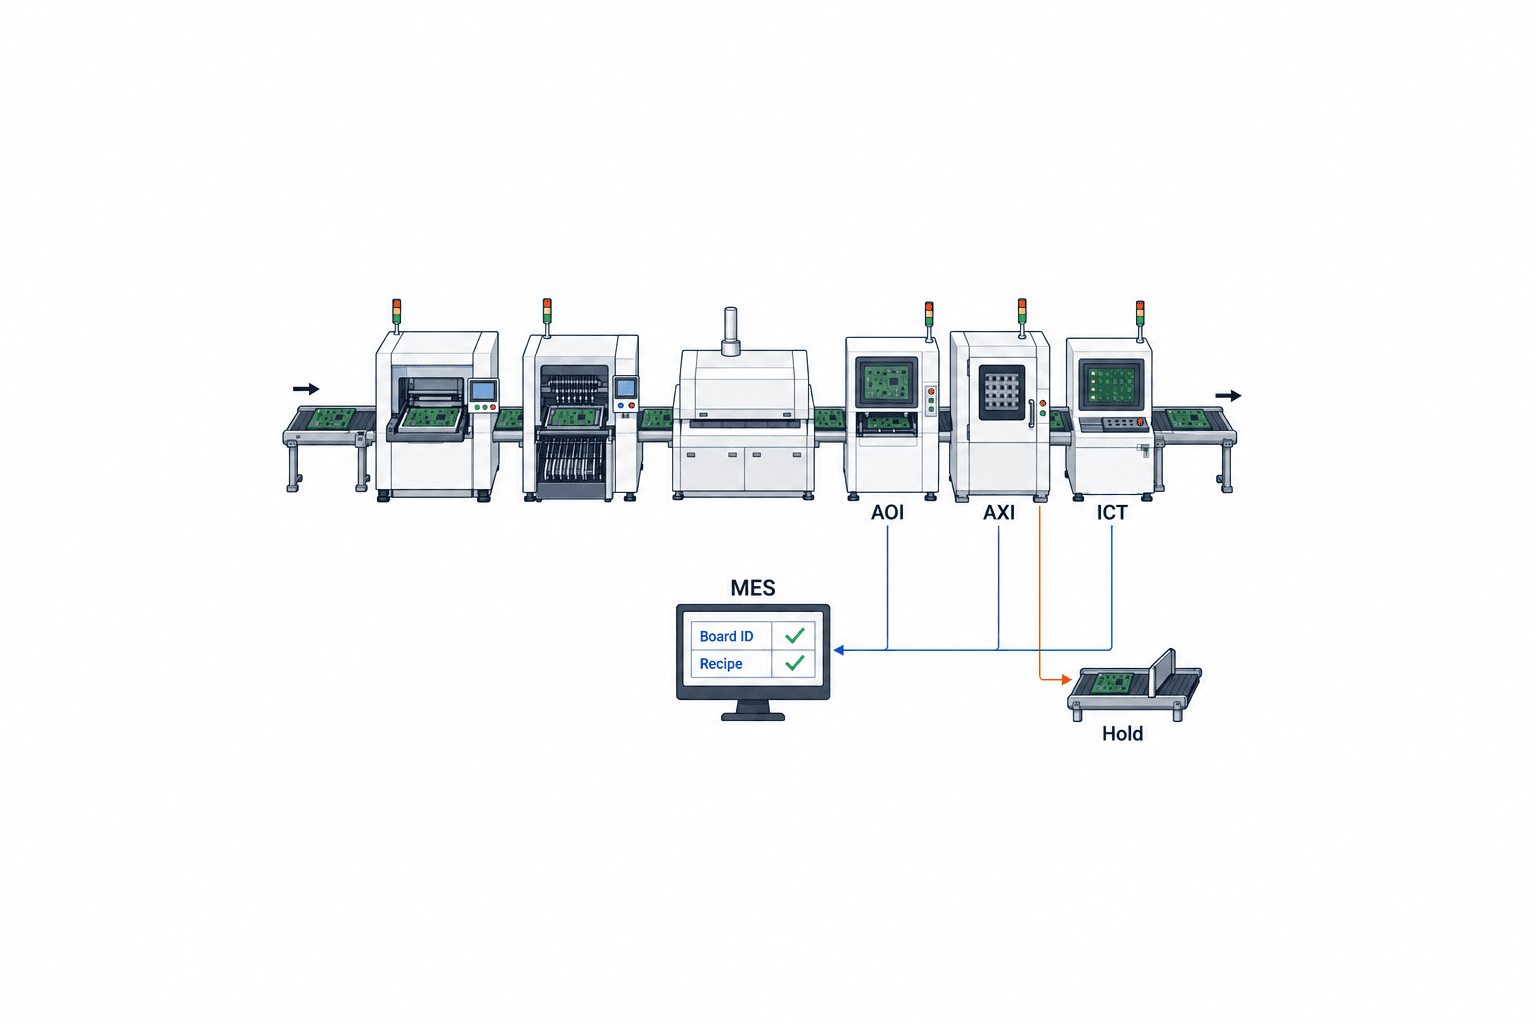
AXIを追加してもAOIやICTが不要になるわけではありません。AOIは可視の実装異常を早い工程で拾い、AXIは隠れた接合や重なりの評価を担い、ICTや機能試験は電気的な動作を確認します。どの検査も万能ではないため、品質保証は「どの故障モードに、どの検査が、どこまで有効か」を工程全体で設計します。可視のはんだ接合のAI判定を中心に扱う既存のAOI・はんだ検査記事と、本稿の隠れた接合のAXI導入は対象を分けています。
| 対象・問い | 主に検討する手段 | AXI選定時に残る問い |
|---|---|---|
| 部品の有無、極性、可視の位置ずれ | AOI、設備の実装ログ | X線撮像を追加する価値があるか |
| BGA下面など見えない接合 | AXIの2D、斜め撮像、CT等 | 重なりを分離して合否を決められるか |
| 電気的導通、回路機能 | ICT、機能試験 | 画像判定と電気試験の不一致をどう解析するか |
| 接合強度や長期信頼性 | 設計評価、抜取試験、必要な解析 | 画像で代替できない範囲を明記したか |
この表の目的は装置を一台ずつ売り込むことではなく、検査漏れと検査の重複を見つけることです。たとえばAXIで可視部品まで全面的に判定すると撮像とレビューの負荷が上がる場合があります。逆に、BGAの下面をAOIの「良品」判定だけで出荷可とするのも危険です。工程別の対象表を作り、結果が矛盾した基板をどの部門が止め、誰が最終判定するかまで決めます。
2D X線、斜め撮像、CTは画像の見え方で選ぶ
AXIの方式を「CTが一番高精度」と一語で決めると失敗します。2D透過像は撮像経路上の構造が一枚に重なります。対象と背景が単純であれば速く観察しやすい一方、両面実装や多層構造の重なりで、欠陥らしい濃淡の原因が判別しにくくなります。斜め方向からの撮像や複数像の再構成は、その重なりを別角度から評価します。CTは断層情報を得られるため、隠れた構造の分離に有利ですが、必要な画質とラインタクトを両立できるかを実製品で確認する必要があります。
オムロンの高速インラインCT技術資料は、撮像視野間の連続移動と画像取得時間をテーマにしています。これは、AXIの生産性が画像処理AIの速度だけで決まらないことを示す好例です。基板搬送、位置合わせ、視野移動、投影取得、再構成、推論、レビュー、排出または戻しの合計がラインの占有時間になります。見積比較では「画像一枚の推論時間」と「基板一枚が装置を占有する時間」を混同しないでください。
方式の比較用サンプルには、都合のよい単純な基板だけを使わず、最も重なりが厳しい製品、最大パネル、微細ピッチ、両面実装、異なる銅箔量、反り、実装位置ばらつきを入れます。各方式で同じ欠陥表を判定し、判定不能の箇所を件数ではなく場所・理由・次の検査手段まで記録します。ここで「X線なら全部見える」と解釈してしまうと、量産で最も重要な例外処理が契約から抜けます。
ラインタクトの測り方
ラインタクトは、平均値だけでは設計できません。製品混流、レシピ切替、リトライ、再撮像、基板滞留、オペレーター確認を含めて、上流からの到着間隔にAXIが追従するかを確認します。単純な時間表では、搬入、ID読取、位置決め、撮像、再構成、AI判定、NG画像表示、排出、MES送信を別列にし、実測値を入れます。装置の公称値はスコープや解像度を落とした条件の可能性があるため、契約する検査範囲を固定した状態で測ります。
追加のバッファで短時間のばらつきを吸収できるとしても、長期平均の処理能力不足は解消できません。品種別の実測分布から、待ち時間、WIP、ボトルネック移動を見ます。特にAIによる疑義判定が増えたとき、設備自体は次の基板を処理できても人のレビュー待ちで出荷が止まることがあります。設備能力と判定運用能力を別々に見積もる理由です。
AXIのAIは何を学習し、何を決めるのか
「AI搭載」と記載されていても、領域候補の検出、良否分類、ボイド面積の測定、異常スコア、疑義画像の優先順位付けなど、役割はさまざまです。製品・部品・欠陥ごとに、画像処理の固定ルール、統計的しきい値、学習済みモデル、作業者レビューの境界を示してもらいます。AIの出力が最終のPASS/FAILなのか、人に候補を提示するだけなのかで、受入方法と責任分担が変わります。
学習データには、良品の製品差、ロット差、装置差、撮像条件のばらつきと、実際の欠陥を含めます。試験データを学習やしきい値調整に使い回すと、見かけの精度が上がります。基板IDだけでランダムに分割しても、同じパネルや同じ製造ロットのほぼ同じ画像が両側に入ることがあります。評価用データは、少なくとも製品版数、ロット、収集日、装置、再撮像の関係を確認して分離します。希少な欠陥が少ないなら「精度99%」の一値を求める前に、どの欠陥の評価がまだ不十分かを明記する方が誠実です。
漏れと過検出を別々に測る
検査の性能は、漏れ(不良を良品とする)と過検出(良品を不良とする)を分けて見ます。漏れは流出リスクに、過検出はレビュー工数、手直し、停滞に影響します。どちらをどの程度許容するかは製品と顧客要求で変わるため、本稿では架空の閾値を置きません。RFPでは、欠陥クラス別に分母、真値の決定法、サンプル数、信頼区間の扱い、疑義の扱い、再撮像の扱いを先に合意します。
良否の真値も簡単ではありません。X線像を別の作業者が見ただけでは、同じ情報を再判定しているにすぎない場合があります。電気試験、断面観察、破壊解析、工程履歴、顧客の限度見本を組み合わせ、欠陥ごとに真値の根拠を定めます。真値が未確定の画像は、勝手に良品または不良品へ押し込まず「未確定」のまま管理します。合議で確定した場合は判定者、根拠、日時を残します。
モデル変更はレシピ変更として管理する
モデル更新で過検出が減っても、別の欠陥の漏れが増える可能性があります。モデル版数、学習データ範囲、しきい値、対象製品、リリース承認者、復旧可能な旧版を記録します。更新後には固定評価セットで比較し、必要に応じてライン上の影響を段階的に確認します。性能が悪化したら旧版に戻せる手順を持ちます。現場が毎週画像を追加して自動再学習する仕組みは、監視と承認の設計なしには導入しない方がよいでしょう。
PoCは「機械を見に行く日」ではなく合否実験にする
装置デモで見た数枚の画像は、調達判断の十分な証拠ではありません。PoCの設計書には、対象製品、欠陥定義、対象部位、数量、撮像条件、真値の方法、盲検の手順、評価指標、判定不能時の扱いを入れます。欠陥サンプルが少ない場合は、実際のラインから収集する期間を計画に入れます。人工的に作った欠陥だけで受入判断しないよう、自然発生の例と境界例を含めます。
PoCの試験セットは、ベンダーが学習やレシピ調整に使えるセットと、評価時まで非公開にするセットを分けます。評価中に設定を変えるなら、その前後を別試験として記録します。単に「再調整して合格した」とすると、再調整後の量産性能を独立データで確認できません。装置が画像を再撮像した場合、何回目の画像で判定したかも記録します。再撮像を無制限に許すと、タクトと運用費用が過小評価されます。
PoCは技術・運用・安全の三つを見ます。技術では欠陥別の判定と撮像不能を、運用ではレビュー負荷、復旧、レシピ切替を、安全ではX線装置のインターロック、遮蔽、設置、保守時の手順と担当を確認します。放射線管理については装置メーカーと現地の有資格者に適用法令と測定・届出要件を確認し、調達仕様に必要な証拠を列挙します。一般記事だけで法令適合を宣言しないことが重要です。
PoCに持ち込む基板をどう選ぶか
代表サンプルは「平均的な良品」ではなく、意思決定を難しくする条件で選びます。具体的には、最小の対象接合、最も密な周辺配線、重なりの大きい両面実装、複数パネル、許容反りの端、ロット差、手直し後の基板、疑義になりやすい良品限界を含めます。各画像にはIDを付け、提供前の真値、ベンダーの判定、第三者の確認結果を別欄にします。製品機密上、基板そのものを社外に持ち出せない場合は、現地での撮像やデータ匿名化など、評価可能な代替を契約前に決めます。
AXI・X線検査装置のRFPに書くべき条件
RFPでは「AXI一式」「AI検査あり」だけで見積を取らないでください。ベンダー間で対象範囲が違えば、価格と性能を横に並べても意味がありません。まず製品と欠陥のスコープを固定し、次に撮像、判定、ライン接続、データ、保守、受入の項目を並べます。一般的な検査装置選定の責任分担は検査データのAI分析と運用設計にもつながります。本稿ではAXI固有の画像と隠れた接合に絞ります。
| RFP項目 | ベンダーに回答させる内容 | 検証方法 |
|---|---|---|
| 対象基板 | サイズ、厚み、反り、重量、パネル、両面実装、搬送方向 | 実基板の搬送試験 |
| 対象部位 | 部品型式、ボール数、接合位置、重なり、必要な評価項目 | 欠陥表と試験画像の照合 |
| 撮像方式 | 2D、斜め、CT等と、選択する部位・理由 | 同一サンプルで比較 |
| 判定 | ルール・AI・人の役割、疑義、再撮像、レシピ変更 | 盲検評価、操作試験 |
| 能力 | 品種別の基板占有時間、混流、リトライ、レビュー | タイムスタンプ付き連続運転 |
| データ | 画像、ROI、判定、装置・モデル・レシピ版数、ID | エクスポートと検索実演 |
| 接続 | PLC、上流AOI、MES、排出、通信断、時刻同期 | 模擬異常と再送試験 |
| 安全・保守 | 遮蔽、インターロック、点検、校正、部品供給 | 適用証拠、現地サービス確認 |
| 受入 | FAT/SATの試験表、合否、未完了時の是正 | 契約添付資料で確認 |
比較表に数値を入れるのは、実測または同一条件の提案書が揃ってからです。撮像分解能、検出率、タクトは、同時に高くなるとは限りません。高解像度化で視野数が増え、時間が伸びる場合があります。提案時には対象部位ごとのレシピと検査時間の内訳を要求し、仕様書上の最良値を足し合わせた「理想の一台」を作らないでください。
見積費用は五つに分ける
AXIの総保有費用は、①装置と搬送・遮蔽、②設置とユーティリティ・ライン改造、③レシピとAIモデル作成、④データ接続と保管、⑤校正・保守・教育・再学習支援に分けると比較しやすくなります。装置価格だけで購入判断すると、後から品種追加、MES接続、保存容量、X線源の保守、海外からの技術者派遣が追加費用になり得ます。見積には初期費用、年額、消耗・交換の条件、停止時の現地対応時間、部品供給年限、契約終了時のデータ取り出しを記載させます。
費用対効果も架空の不良率改善で作らないでください。現状の客先流出、検査人時、抜取解析、手直し、廃棄、ライン停止、疑義レビューを現場データで測ります。導入後の増分費用には、人のレビューとデータ保管も入れます。効果が読めない項目は感度分析にし、どの前提で投資判断が変わるかを示します。これが、機械の比較より先に製品・欠陥・運用範囲を定義する理由です。
データ連携は基板IDとレシピ版数が中心
AI判定結果が装置画面でしか見られないと、後の工程で使えません。最小のデータ単位は、基板または個片ID、製品・版数、パネル内位置、部品位置、検査時刻、装置ID、検査レシピ・モデル版数、対象欠陥、判定、疑義の解決、画像参照先です。パネルで検査して後で個片化するなら、パネルIDと個片IDの対応も必要です。時刻が各装置でずれていれば、AOI、AXI、ICTの結果を正しく結べません。
IPCのCFX(Connected Factory Exchange)解説は電子製造設備間の標準的なデータ交換を扱います。ただし「CFX対応」とだけ書かれた提案で、必要なAXI画像や欠陥位置まで自動的に出せるとは限りません。実装されたメッセージ、フィールド、単位、ID、時刻、欠損時処理、再送、セキュリティ、画像の保存先を試験します。独自APIやファイル連携でも同じ契約項目を明記し、将来の装置更新時にデータを取り出せるようにします。
オムロンの品質データ収集・分析プラットフォームの資料も、装置単体の判定だけでなく工程データを集約して分析する方向を示しています。しかし、分析の目的はダッシュボードを増やすことではありません。AOIの可視欠陥、AXIの隠れた接合、印刷機や実装機の条件を同じ基板IDで結び、再発防止の担当者が原因仮説を検証できる状態にすることです。画像と工程データを同じキーで残せば、誤判定が見つかった際に、どの製品・期間・レシピに影響したかを追えます。
FAT/SATで合格とする条件を先に契約する
FATは出荷前にベンダー環境で行う試験、SATは据付後の現地試験です。FATで確認できた画像判定が、タイ工場の電源、搬送、混流、ネットワーク、作業シフトでも成立するとは限りません。FATでは、合意した実基板と盲検データ、画像品質、欠陥別判定、レシピ切替、連続運転、データ出力、異常復旧を試験します。SATでは現地ラインで、搬送と安全インターロック、上下流連動、ID読取、MES連携、通信断からの復旧、現地人員による疑義処理を確認します。
受入票は、「試験番号/要求番号/前提条件/手順/期待結果/実測結果/証拠ファイル/判定/残課題/承認者」の列を持たせます。未解決項目は重大度と期限を決め、何が残っていても仮運転可能なのか、何が解決するまで量産出荷を止めるのかを契約に書きます。「AI精度がよい」という印象では、引渡し判定を監査できません。欠陥の数が少なく統計的評価ができない場合には、量産開始後の監視期間と追加サンプルの評価条件を分けて合意します。
故障・異常時の動作も検収する
X線源の停止、搬送詰まり、画像欠落、ID読取失敗、レシピ不一致、AIサーバー通信断、MES送信失敗、時刻ずれ、画像保存先の容量不足を試験します。各ケースで基板がどこに止まり、良品として誤出荷されないか、復旧後に二重記録されないかを確かめます。自動でPASSにフォールバックする設計は、品質上の理由と承認がない限り採用しないでください。装置の安全機能と品質の合否判定は別系統として扱い、どちらかが停止したときの状態を確認します。
量産後は過検出・流出・レビュー待ちを一緒に監視する
量産導入の初期には、PoC時と製品ロット、画像濃度、装置状態、温度、作業者が変わります。日々の監視では、欠陥別の検出件数だけでなく、疑義率、過検出、再撮像、レビュー時間、装置停止、レシピ変更、客先流出、再判定後の結果を並べます。指標の変化が工程の変化なのか、X線源や検出器の変化なのか、AIの変化なのかを分けて調査します。高い不良検出数は「AIが良くなった」の証拠とは限りません。
週次の品質会議では、画像だけを見せず、基板IDから印刷、実装、リフロー、AOI、AXI、ICT、手直しまで追える事例を扱います。原因と対策の責任者を決め、対策後の画像と工程条件を比較します。画像の追加学習は、真値の確定とモデル変更管理を通した後に行います。現場が毎回しきい値を変えて不良件数を見かけ上減らす運用は、流出検出力を見えなくします。
現地保守は調達時に確認します。X線源、検出器、搬送、校正、ソフトウェア、AIモデルのどこが故障しても、誰が一次切り分けし、いつまでに部品が届き、暫定的にどの検査へ切り替えるかを決めます。予備機がない場合は、AXI停止時の出荷判断と代替検査を品質部門・顧客と事前に合意します。これは装置が壊れてから決めると、操業と品質の判断が衝突するためです。
導入の進め方:五つのゲート
- 対象確定:製品、隠れた接合、欠陥、良品限界、真値の方法、既存AOI・ICTとの分担を承認する。
- 方式比較:2D、斜め、CTの画像と処理時間を、最難条件を含む同じ実基板で比較する。
- PoC判定:盲検サンプルと連続運転で、漏れ、過検出、疑義、再撮像、運用負荷を評価する。
- 契約・受入:RFPと試験表を契約に付け、FAT/SATで機能、連携、安全、異常復旧を確認する。
- 量産監視:モデル・レシピ版数を固定し、品質と運用の指標を監視し、変更を承認制で回す。
この順序を守ると「AXIを買うか」だけでなく「どの欠陥に何を証明するために買うか」を説明できます。導入を見送る判断も可能です。たとえば対象欠陥が現状の電気試験と工程管理で十分に管理でき、X線で新たに得る情報が意思決定に使われないなら、最初に工程管理を改善する方が適切かもしれません。一方、BGA下面の接合状態が品質上の未観察領域で、顧客要求と流出リスクが明確なら、AXIの評価に進む理由が具体的になります。
調達担当者が見落としやすい三つの実装条件
第一は検査範囲とレシピの関係です。同じAXI装置であっても、BGA全ボールを詳しく見るレシピと、リスクの高い一部接合だけを見るレシピでは、視野数、画像量、処理時間、保存容量が変わります。見積の「1枚当たり処理時間」がどちらの範囲で測られたかを、部品位置一覧と一緒に確認します。製品の設計変更で部品が増えた場合に、追加設定・再検証・タクト再評価を誰が負担するかも契約に書きます。導入時の性能だけでなく、品種追加時に同じ評価手順を繰り返せることが重要です。
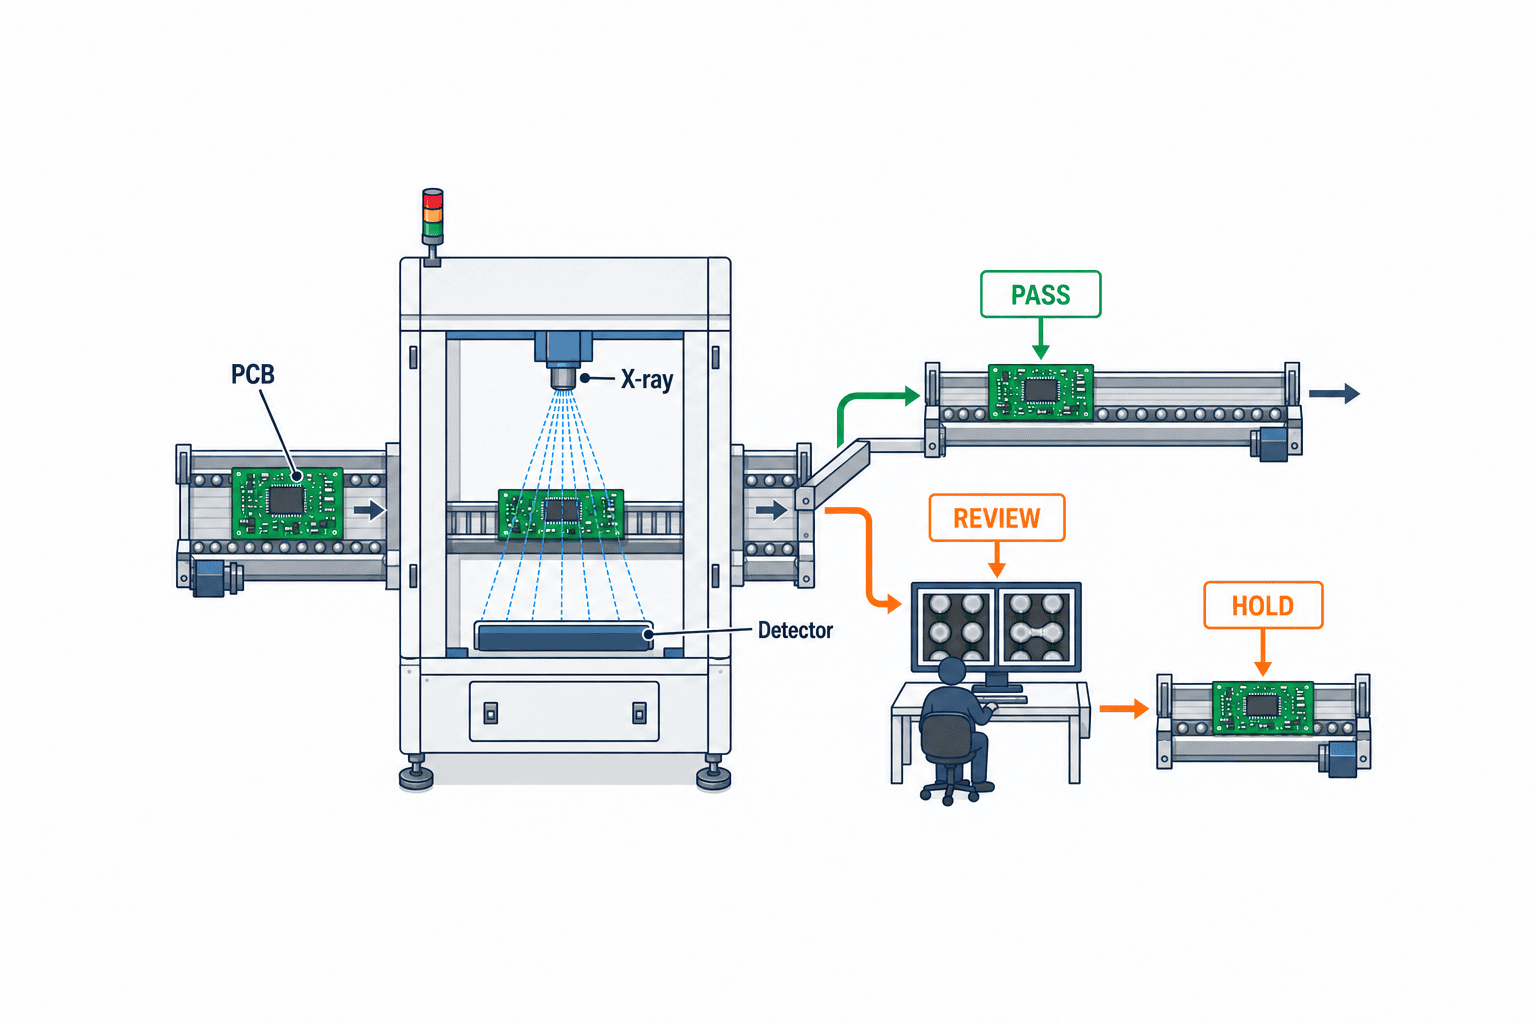
第二は疑義品の物理的な流れです。AXI画面に「REVIEW」と表示されても、基板が自動で次工程に流れ、後から誰かが画面を見ているだけなら封じ込めとは言えません。基板ID、実物の置き場所、品質判定の状態が一致するよう、保留バッファ、排出レーン、ラベル、電子記録、解除権限を設計します。パネル状態で検査して後に個片化する場合には、疑義となった面付け位置だけでなく、パネル全体を止めるのか、個片だけを止めるのかを決めます。ライン停止と品質保留を混同しないため、各判定に対応する搬送動作を表にしてSATで実機確認します。
第三は画像を読める期間と責任です。画像保存期間を「十分長く」と書くと、保存容量の不足だけでなく、顧客からの調査依頼時に必要な画像が残っていない問題が生じます。製品・顧客の要求保管期間、画像一件の容量、日産枚数、再撮像率、バックアップ、検索速度、退避先、アクセス権を整理します。装置メーカー固有の形式でしか画像を開けないなら、保守契約が切れた後の閲覧方法を確認します。全画像を永続保存するかどうかは用途で決め、最低限、異常結果や顧客要求対象は判定根拠を再現できる形で保持します。
ベンダー比較で「同じものを比べた」と言える条件
ベンダーAには良品ばかり、ベンダーBには不良が多い難しい基板を渡しては比較になりません。両社に同一の製品版数、同一の欠陥定義、同一の実サンプルセット、同一の撮像範囲と検査時間の制約を提示します。基板を共有できない場合は、サンプル群の構成と真値基準だけでも同等にそろえます。評価表では、検出できた事例だけでなく、撮像不能、判定不能、疑義、再撮像、作業者が修正した判定を別々に数えます。
製品ごとに欠陥の頻度が違うため、総合スコア一つで機種を並べるのは避けます。まず出荷を止めるべき重要欠陥を個別に見て、次に全体の作業負荷と処理能力を見る順です。たとえば重要欠陥を見逃したが過検出が少ない案と、重要欠陥は拾えるがレビュー待ちが多い案は、同じ「正解率」でも品質上の意味が違います。どの重み付けを採用するかは、顧客要求と現場の出荷判断に基づき、評価前に承認します。
量産立上げ直後の監視計画
SAT合格の翌日から通常運転に切り替えて評価を終えるのではなく、立上げ後の監視期間を設定します。監視対象には、新しい製造ロット、夜間シフト、品種切替直後、設備保守後、レシピ変更後を含めます。品質部門は一定期間、AXIのPASS品からも対象を抽出し、別手段で重要欠陥の見落としがないか確認します。抜取方法と頻度は製品のリスクと顧客要求に基づいて決め、根拠のない一律の数字を置きません。
発見した誤判定は、すぐモデル再学習に回すのではなく、①画像取得の問題、②部品・基板の設計差、③工程の変化、④真値の誤り、⑤モデルの判定境界の問題に分類します。画像の位置ずれや装置校正が原因なら、AIモデルを変えても問題は根本的に解決しません。逆に、新製品の実装構造が既存モデルの範囲外なら、別レシピと受入試験が必要です。原因分類、修正内容、再試験結果を残すことで、改善活動が「その場のしきい値調整」だけに縮小するのを防げます。
FAT/SATの受入行を具体的に書く
次は数値を入れる前の受入表の例です。数値欄は製品・顧客要求と事前測定から案件ごとに決めます。この表は性能値を保証するものではありません。
| 要求 | 試験母数・条件 | 合格条件の書き方 | 異常時の期待状態 |
|---|---|---|---|
| 対象BGAのブリッジ | 合意済み真値を持つ盲検サンプルを欠陥別に確保 | 見逃し上限を契約値として設定し、疑義は別集計 | NG基板IDと実物を保留し、解除権限を記録 |
| ボイド境界 | 許容・不許容の限度見本と判定不能例 | 製品別の判定基準と測定再現性を確認 | 判定不能を自動PASSにしない |
| 混流タクト | 指定製品の連続投入、レシピ切替と再撮像を含む | 合意した到着間隔と許容待ち時間の範囲で処理 | バッファ満杯なら上流へ停止信号を返す |
| MES通信断 | 検査中・送信直後・復旧直後の各時点を試す | 結果が失われず、復旧時に二重登録されない | 未確認結果を良品出荷扱いにしない |
判定上限、試験母数、タクト値、待ち時間は空欄のまま発注せず、PoCの結果を使って双方で記入します。希少欠陥の母数不足は「合格」ではなく残課題として扱い、量産後の追加評価を定めます。
NISTのAI Risk Management FrameworkはAIシステムの設計・利用・評価を通じたリスク管理の任意の枠組みです。AXIの特定性能を認証する規格ではありませんが、モデル変更の責任者、評価証拠、運用中の監視を決める参考になります。
よくある質問
基板のAXI X線検査AI導入にいくらかかりますか?
装置方式、基板サイズ、対象視野、タクト、AIレシピ数、ライン接続、データ保存、現地サービスで変わります。汎用の金額を提示しても調達の判断材料になりません。同じ実基板と欠陥表を渡して、装置・設置・レシピ・接続・保守の五層で見積を取得してください。年間費用と停止時対応も比較します。
AOIがあればBGAのAXIは不要ですか?
AOIが見ているのは主に可視光で観察できる領域です。BGA下面など見えない接合の評価が品質要求にあるなら、AOIの合格だけではその要求を証明できません。AXIが常に必要という意味でもありません。必要な故障モードと、ICT、工程管理、抜取解析などの既存手段を並べて判断します。
2D X線とCTはどちらを選ぶべきですか?
重なりが少なく、必要な欠陥を2D像で判定でき、タクトが厳しいなら2Dは候補になります。両面実装や高密度構造で重なりが判定を妨げるなら、斜め撮像やCTを含めて比較します。方式名だけで選ばず、同じ実基板で画像、判定不能、占有時間、総費用を比較してください。
AIモデルの精度は何%なら合格ですか?
一律の数値はありません。欠陥別の漏れと過検出、真値の確からしさ、サンプル数、疑義の処理、製品・ロット差を前提に、顧客要求と出荷リスクに沿って受入条件を決めます。高い全体正解率でも、希少で重要な欠陥を見逃せば目的を達成しません。
AXIの画像をMESに保存すべきですか?
少なくとも基板ID、判定、部位、装置・モデル・レシピ版数、時刻と画像参照を結べるようにしてください。画像本体の保管場所、容量、保存期間、権限は品質要求と契約に合わせて設計します。MESに全画像を直接格納する必要があるとは限りませんが、後から結果と画像を取り出せることが重要です。
まとめ
基板のAXI X線検査AI導入は、隠れた接合のどの欠陥を、どの証拠で判定するかを決めるところから始まります。AOI・ICTとの分担を明確にし、2DやCTを実基板で比較し、AIの漏れと過検出を欠陥別に評価します。RFPとFAT/SATにはライン能力、画像・ID・版数の連携、疑義処理、現地保守まで入れます。機械を導入した後も、モデル変更と工程改善を継続して初めて検査データが品質保証に役立ちます。
タイ工場でBGAなどの隠れた接合の検査を検討中なら、対象基板と欠陥表がまだ固まっていない段階でもお問い合わせください。AOI・AXI・ICTの役割分担と、PoCで確かめる項目の整理から相談できます。
参考資料
- OMRON, Development of super high-speed CT X-ray automatic inspection system
- OMRON, High-speed Inspection Technology by Continuous Movement between Fields of View
- OMRON, Development of Data Collection/Analysis Platform for Q-upSystem
- IPC, About CFX: The Global Standard for Smart Manufacturing Enablement
- NIST, AI Risk Management Framework


