


タイで検査装置を導入するとき、カメラ、測定精度、タクトタイムの比較だけで発注すると、受入段階で「測れたが判定が合わない」「日本では再現するがタイ工場では再現しない」「データは残るが監査で追えない」という問題が起きます。必要なのは装置カタログの評価ではなく、測定対象と判定対象、校正の範囲、測定不確かさ、誤受入と誤排除の損失、品種変更、FAT/SAT、データ保存を一つの受入設計へまとめることです。本稿はタイ拠点で自動検査装置を発注・受入・運用する担当者向けに、90日PoCからRFPまでの判断基準を実務レベルで整理します。
先に結論:タイの検査装置は「機械仕様」ではなく「判定システム」を買う
発注対象を一台の機械と考えると、カメラの画素数、センサーの繰返し性、搬送速度、外形寸法へ議論が偏ります。しかし現場で品質を決めるのは、ワークの供給状態、治具、照明、温湿度、レシピ、マスター、判定ロジック、作業者の操作、校正、上位システム、保全を含む一連の判定システムです。
最初に合意すべき項目は次の十点です。
- 何を測るか、何を検出するか、何を合否判定するか
- 測定値を保存するのか、合否だけを保存するのか
- 誤受入と誤排除のどちらをどの程度重く見るか
- 製品公差、測定不確かさ、判定境界をどう扱うか
- GR&Rをどの部品、作業者、治具、レシピ、環境で確認するか
- 校正対象、範囲、能力、トレーサビリティをどう証明するか
- ゴールデンサンプルを誰が認定し、保管し、更新するか
- FATとSATでどのデータを何個取り、誰が合否を承認するか
- 品種変更、ソフト更新、治具交換後に何を再検証するか
- 画像、測定値、レシピ、操作、アラーム、再判定をどう追跡するか
この十点をRFPと受入計画へ落とせれば、装置メーカーと発注者の責任境界が明確になります。逆に「精度が高いこと」「検出率が良いこと」のような形容詞だけでは、FATで合意できても量産立上げ後の異議に耐えません。
測定対象・検出対象・判定対象を分ける
検査仕様の混乱は、measurement、detection、decisionを一文で書くことから始まります。例えば「穴位置を検査する」だけでは、穴中心の座標を測るのか、穴の有無を検出するのか、図面公差に対して合否を決めるのかが分かりません。
| 層 | 例 | 出力 | 受入で確認すること |
|---|---|---|---|
| 測定 MEASURE | 寸法、粗さ、色差、トルク、重量 | 数値と単位 | 分解能、偏り、繰返し性、環境、校正 |
| 検出 DETECT | 傷、欠品、異物、向き、印字 | 位置、種類、スコア | 欠陥定義、境界見本、照明、再現性 |
| 判定 DECIDE | 規格内/外、出荷可/保留 | PASS、HOLD、REJECT | 判定規則、境界値、例外、再判定、権限 |
| 処置 ACT | 排出、停止、隔離、通知 | PLC/MESへの命令 | フェイルセーフ、追跡、復旧、誤排出防止 |

測定値が取れる装置なら、可能な範囲で生値を保存し、合否結果と結びます。合否だけを残すと、後で公差が変わったとき、判定境界の妥当性を検証できません。画像検査でも、原画像、前処理後画像、欠陥座標、モデルやレシピの版、最終判定を関連付けます。ただし保存期間と容量は無限ではないため、全数保存、NGのみ、サンプリング、特徴量のみなどをリスクと監査要件で決めます。
また、判定対象は一つとは限りません。顧客出荷判定、工程内調整、設備異常検知、傾向監視では、同じ測定値でも必要な閾値と応答が違います。出荷用の判定を工程調整へ流用したり、傾向監視の警報を製品不合格と同一視したりしないよう、用途ごとに出力タグと責任者を分けます。
誤受入と誤排除を件数ではなく損失で比べる
自動検査の評価で「正解率」一つだけを見ると、重要な失敗を隠します。良品を不良とする誤排除は歩留まりと再検査工数を悪化させます。不良を良品とする誤受入は、顧客流出、選別、返品、停止、信用低下へつながります。二つのコストは通常同じではありません。
簡易な比較式は次の通りです。
期待損失 = 誤受入件数 × 誤受入1件の損失 + 誤排除件数 × 誤排除1件の損失 + 検査運用費
例として、これは予測ではなく明示した仮定による手計算です。1か月10万個を検査し、誤受入が10個、1個当たりの想定対応費が20,000 THB、誤排除が300個、再検査と処置が1個当たり80 THB、月間運用費が50,000 THBなら、期待損失は 10×20,000 + 300×80 + 50,000 = 274,000 THB/月 です。別のレシピで誤受入が6個、誤排除が700個、運用費が同じなら 6×20,000 + 700×80 + 50,000 = 226,000 THB/月 です。正解率の差が小さくても、用途別損失では選択が変わり得ます。
実案件では、誤受入1件の損失を一律に置かず、重大欠陥、機能欠陥、外観欠陥で分けます。誤排除も廃棄、手直し、再検査、ライン停止で分けます。損失額に合意できなければ、少なくとも重大度と発生数を二軸で比較します。評価サンプルは実際の欠陥比率だけに任せず、稀な重大欠陥を意図的に含めます。
校正は証明書の有無ではなくscopeで確認する
タイで検査装置を受け入れる際、「ISO/IEC 17025のラボで校正済み」という説明だけでは十分ではありません。TISIのTIS 17025-2561はISO/IEC 17025:2017と同一で、2018年10月1日に発効しています。しかし、ラボが認定されていることと、今回必要な測定量、範囲、能力がその認定scopeに含まれることは別問題です。
発注者は、TISIの認定ラボ一覧で認定番号とscopeを確認し、少なくとも次を照合します。
- 測定量または校正対象:長さ、質量、温度、電気量、トルクなど
- 必要レンジ:装置が実際に使う範囲を含むか
- 表明される測定能力または不確かさ:製品公差に対して適切か
- 校正方法、参照標準、トレーサビリティ
- 現地校正か持込校正か、治具や付属センサーを含むか
- 証明書上の識別番号と装置・ゲージ現物の一致
- 校正時の条件と量産時の温湿度、姿勢、取付状態の差

装置に複数の測定チェーンがある場合、カメラだけ、ロードセルだけ、マスターゲージだけを校正しても、治具、位置決め、搬送、演算を含むシステムとしての誤差は残ります。校正と工程能力、MSA、SATを代替関係にしないことが重要です。校正は標準に対する関係を示し、GR&Rは使用条件でのばらつきを見て、SATは据付後の総合性能を確認します。
測定不確かさと判定ルールをRFPに書く
測定値には不確かさがあります。公差境界のすぐ内側を測定したとき、表示値だけで無条件に合格とすると、真値が規格外である可能性を無視します。一方で、広いガードバンドを一律に設ければ誤排除が増えます。どちらが正しいかは、部品の重要度、顧客要求、測定能力、誤判定コストで変わります。
RFPでは「精度±○○」だけで終わらせず、次を質問します。
- 仕様値は最大許容誤差、繰返し性、分解能、測定不確かさのどれか
- その値が成立する測定範囲、温度、振動、ワーク状態、測定速度は何か
- 不確かさ予算に含む要因は何か
- 合否境界で採用するdecision ruleは何か
- 顧客図面や管理規格と矛盾した場合、どの文書を優先するか
- 境界値のワークをHOLDへ送るか、再測定するか、誰が解除するか
測定不確かさを一つの装置仕様値として固定できない場合もあります。その場合は、代表ワーク、代表レンジ、代表環境で評価し、適用範囲と除外条件を明記します。契約上は「精度保証」という言葉だけではなく、試験方法、サンプル、反復数、判定式、原データ提出を受入条件にします。
検査装置のGR&Rに万能の閾値はない
「GR&Rが何%なら合格か」という質問には、顧客要求や適用マニュアルを離れた万能の答えを置かない方が安全です。用途が工程改善なのか、製品合否なのか、重要特性なのか、破壊検査なのかで判断が変わります。公差に対する比率と工程変動に対する比率でも意味が違い、カテゴリ判定や画像検査には連続量のGR&Rだけでは不十分な場合があります。
発注時に決めるべきなのは、閾値を先にコピーすることではなく、研究設計です。
- 評価対象の品番、寸法または欠陥カテゴリー
- 実際の変動幅を代表する部品、境界サンプル、重大欠陥
- 作業者、シフト、治具、装置、測定位置、再取付の条件
- 反復回数とランダム化された測定順序
- 自動装置で作業者差が小さい場合に、ローディングや治具交換をどう因子へ含めるか
- 同じマスターを繰り返す短期repeatabilityと、日をまたぐ再現性をどう分けるか
- 受入基準の出典、顧客承認者、例外承認の方法
画像検査や欠陥分類では、既知の正解ラベル自体に不一致があることもあります。専門家間のラベル一致を確認し、境界サンプルは合議または顧客承認で確定します。検査装置の再現性が高くても、正解データが揺れていれば性能評価は安定しません。
ゴールデンサンプルを「永久に正しい見本」にしない
ゴールデンサンプルはFAT/SAT、始業点検、品種変更、異常復旧に役立ちます。しかし、樹脂の変色、表面傷、寸法変化、磁気特性、汚れ、ラベル劣化などで状態が変わります。人が何度も触れることで、合格見本がいつの間にか境界見本になることもあります。
管理台帳には、ID、写真、品番、欠陥または測定値、由来、認定者、認定日、保管条件、使用回数、再確認日、失効条件を持たせます。最低でも次のセットを考えます。
- 明確な良品
- 規格境界の内側と外側
- 代表的な不良カテゴリー
- 重大だが稀な不良
- 装置が苦手とする表面、色、形状、姿勢
- 搬送や治具の異常を模擬するサンプル
デジタル画像だけで評価できる工程と、実ワークの反射、焦点、振動、位置ずれが必要な工程を分けます。外観検査では画像リプレイでアルゴリズムを確認できても、照明、カメラ、レンズ、治具、搬送を含むSATの代わりにはなりません。
品種変更管理はレシピ番号だけでは足りない
タイ工場では多品種化、現地調達化、顧客別仕様により、同じ設備へ新しいワークが追加されます。新しいレシピをコピーして閾値だけ変えると、照明、焦点、治具、測定点、補正値、排出タイミング、MESマスターとの関係が見えなくなります。
変更単位は少なくとも次を版管理します。
| 変更対象 | 必要な証拠 | 再検証の例 |
|---|---|---|
| ワーク/材料 | 図面、承認サンプル、欠陥定義 | 境界サンプル、誤判定評価 |
| 治具/搬送 | 図面、位置決め基準、センサー位置 | 繰返し性、ジャム、排出確認 |
| カメラ/照明/センサー | 型式、設定、配置、校正 | 画像または測定比較、MSA |
| レシピ/閾値 | 変更理由、旧新差分、承認 | オフライン再生、限定生産 |
| AIモデル/ソフト | 版、学習データ範囲、リリースノート | 回帰テスト、重大欠陥セット |
| PLC/MES連携 | タグ、タイミング、エラー処理 | 正常・異常・通信断試験 |
変更後はすべてを毎回フルSATする必要はありませんが、影響評価に基づいて試験範囲を決め、理由を残します。承認なしで本番レシピを変更できない権限設計、旧版へ戻せるロールバック、変更前後の結果比較が重要です。
タイ 自動検査装置のFATで見るべきこと
FATは出荷前にサプライヤー側で行う試験です。目的は、装置が工場へ届く前に仕様不一致を見つけ、修正しやすい場所で解決することです。実ワーク、治具、通信相手、周辺設備が揃わない場合があるため、FAT合格を量産合格と同一視しません。
FAT計画には次を含めます。
- 機械、電気、安全、ソフト、検査性能、データ、文書の試験項目
- 正常品、不良品、境界品、読取不能、二重投入、逆向きなどのサンプル
- 電源断、通信断、センサー断線、エア圧低下、排出満杯などの異常
- レシピ切替、ログイン権限、手動運転、復旧手順
- 測定生値、画像、判定、時刻、レシピ版、作業者、アラームの記録
- PLC、MES、ラベル、トレーサビリティIDの対応
- 未解決項目の分類、暫定対策、SATまでの期限と責任者
- 原データと試験動画、設定バックアップ、部品表、図面、ソースまたは保守可能性
ベンダー工場でサイクルを見せるデモではなく、事前承認したプロトコルを実行します。サンプル順序をランダム化し、結果を装置画面の集計だけでなく行単位の原データで受け取ります。試験途中の閾値調整は記録し、調整後に同じ評価データだけを再利用せず、独立した確認セットで確認します。
検査装置のSATは据付環境との差を潰す
SATでは、タイ工場の実環境で、FAT時と異なる要因を確認します。電源品質、接地、エア、照明、床振動、温湿度、粉じん、ライン速度、実作業者、上位通信、材料ロット、前後工程が性能へ影響します。
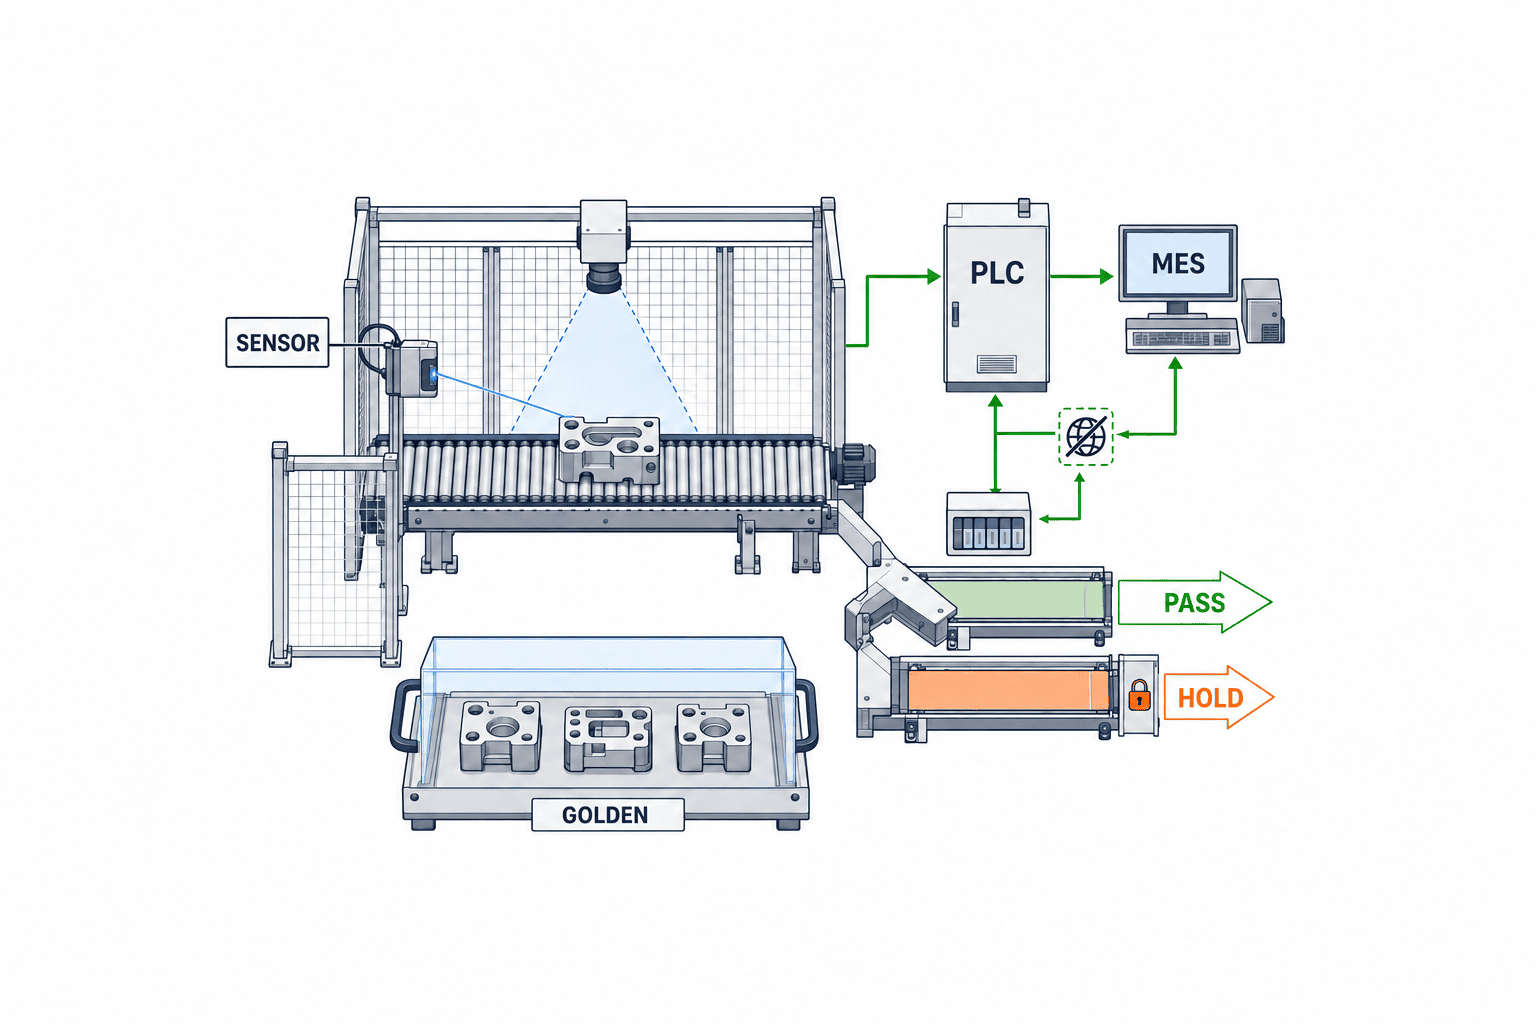
SATの重要項目は次です。
- 据付位置、レベル、アンカー、保守スペース、安全距離
- 現地電源、接地、ネットワーク、時刻同期、バックアップ
- 実ライン速度での測定、搬送、排出、詰まり、リカバリー
- 実製品と現地材料ロットでの誤受入・誤排除
- シフトをまたぐ再現性、始業・終業、ウォームアップ
- MES/ERP/トレーサビリティへのID、結果、再検査の伝達
- 通信断時のローカル保持と復旧後の重複送信防止
- 作業者、保全、品質管理者の操作権限と訓練
- 校正、マスター確認、日常点検、予防保全の手順
- 量産移行の判定者、保留条件、未解決事項の期限
FATの数値をSATへそのままコピーせず、差分の理由を記録します。SATで性能が悪化した場合、装置だけを疑うのではなく、サンプル、環境、搬送、治具、時刻、上位マスター、操作を切り分けます。暫定的な閾値変更で通過させず、原因と再発防止を承認記録へ残します。
データ保存と監査証跡を「後付け」にしない
検査結果をMESへ送るだけでは、後日の調査に足りないことがあります。最低限、製品またはロットID、装置ID、時刻、品番、レシピ版、測定値または欠陥情報、判定、処置、作業者または自動処理IDを結びます。再検査がある場合、最初のNGを上書きせず、親子関係を残します。
監査証跡として検討する項目は次です。
- ログイン、権限変更、レシピ作成・承認・本番反映
- 閾値、補正値、マスター、モデル、ソフト版の変更
- 手動判定、強制排出、バイパス、アラーム解除
- 校正、日常点検、ゴールデンサンプル結果
- FAT/SAT、保全、部品交換、障害、バックアップ復元
- 原画像や生値の保存条件、削除、エクスポート
時刻同期がずれると、PLC、検査PC、MES、カメラのイベントをつなげられません。タイムゾーン、夏時間の扱い、NTP源、オフライン時刻、時刻変更権限をRFPに含めます。データをクラウドへ送る場合は、帯域、停止時のバッファ、暗号化、データ所在、アクセス権、保持と削除も決めます。
最新事例から学べること、学べないこと
2026年9月16日のPrevasとAlleimaの発表では、高機能鋼管の自動外観検査の実証で、一本のチューブから最大1,000枚の画像が生じ、実生産環境でパイロットを行ったとされています。AIの位置付けは人を単純に置換するものではなく、オペレーターが注意を向けるべき箇所を支援するものです。ここから学べるのは、大量画像を人へどう提示し、注意配分を改善するかという設計です。ただし、発表だけから他製品の精度や投資回収を推定することはできません。
Hexagonは2026年9月2日、OPTIV Sについて、機械ダイナミクスが約30%高く、初期テストで検査サイクルが約15%短いと発表しました。これはベンダー発表かつ初期テストの数字です。AI Edge DetectionはPC-DMIS 2026.2、Fast Auto-FocusとAI Illuminationは2027年予定とされているため、RFPでは現在提供される機能、必要ライセンス、将来機能を分けて確認します。
Mahrの2026年9月9日のIMTS発表には、コボット統合の自動計測やCNC内での粗さ測定などが含まれます。工程近傍の計測は搬送と待ち時間を減らせる可能性がありますが、切粉、クーラント、振動、温度、マスター確認、設備停止時の扱いを含めて受入条件を作る必要があります。展示内容は一般的な効果保証ではありません。
これらの事例は技術選定のヒントですが、発注者が買うべきものは発表値ではなく、自社ワーク、自社タクト、自社環境で再現できる証拠です。AI外観検査の方式や学習データ設計を詳しく知りたい場合はAI外観検査の導入ガイドを、全数検査ライン全体の考え方は全数検査自動化の実務をご覧ください。
BOI制度は装置仕様確定前に案件単位で確認する
タイBOIの2026〜2027年の自動車向け自動化措置は、対象が自動車活動3.6と3.8に限定され、最小投資額は1 million THB、上限は原則投資額の50%、タイ国内の自動化産業との連携が30%以上の場合は100%と案内されています。Smart and Sustainable Industryのページにも、最小投資1 million THB、原則50%、国内自動化連携30%以上で100%という条件があります。
ただし、これを全工場・全検査装置へ自動的に適用される補助と説明してはいけません。活動区分、申請時期、対象投資、国内連携の定義、既存設備更新、税務上の取扱いを案件ごとにBOIへ確認します。検査装置の仕様、サプライヤー構成、見積内訳を早い段階で整理し、申請と発注の順序も確認します。
BOI FAQでは、品質検査設備が機械設備リストの対象になり得る一方、用途とmodel/specの明記が必要とされています。また、一般機械リストの改定は規定上30営業日、少数で問題がなければ通常2〜3日との記載があります。これはFAQ上の案内であり、承認や処理日数の保証ではありません。輸入、設置、SAT日程へ影響するため、余裕を持ち、正式回答を案件資料として保存します。
90日PoCで「精度」から「運用可能性」まで検証する
90日は保証された納期ではなく、意思決定を前へ進めるための標準的な枠組みです。サンプル準備、ライン停止、輸入、安全審査、ネットワーク接続により延びる場合があります。
0〜15日:測定課題と損失を定義する
- 品質クレーム、流出、不良、再検査、停止の現状データを集める
- 測定対象、検出対象、判定対象、処置を分ける
- 欠陥定義、境界サンプル、顧客要求、校正scopeを確認する
- 誤受入・誤排除の損失仮定と承認者を決める
- PoC合格条件と量産受入条件を分ける
16〜30日:サンプルと計測計画を固定する
- 良品、不良、境界、重大欠陥、現地材料ロットを準備する
- 学習、調整、検証のサンプルを分離する
- 反復、ランダム化、シフト、作業者、治具の条件を決める
- 生値、画像、時刻、版、判定を保存するデータ形式を合意する
- ネットワークなしでも評価できるオフライン手順を用意する
31〜60日:限定PoCと失敗分析を行う
- 同一サンプルの再現性と日をまたぐ変動を確認する
- 誤受入・誤排除を欠陥カテゴリー別に集計する
- 境界事例を調整用データへ戻さず、独立確認セットで再評価する
- 処理時間だけでなく、詰まり、再撮像、手動解除、再検査を含む実効タクトを見る
- 故障、通信断、時刻ずれ、容量不足の復旧を試す
61〜75日:RFPとFAT/SATプロトコルへ変換する
- PoCで再現した条件を性能仕様へ落とす
- 未検証の条件を明記し、量産保証と混ぜない
- FAT/SATのサンプル、順序、試験数、合否式、原データを定義する
- 校正、保全、予備品、教育、ソフト更新、サイバーセキュリティを含める
- BOIや輸入条件を必要に応じて確認する
76〜90日:意思決定と移行計画を承認する
- 技術性能、期待損失、総保有費用、立上げリスクを比較する
- 未解決項目、責任者、期限、停止条件を合意する
- 発注後の設計レビュー、FAT、輸送、据付、SAT、量産移行を工程化する
- 経営、品質、生産、保全、IT/OT、購買の署名者を決める
PoCの目的は高い数字を出すことではなく、どの条件なら安定し、どこから不確かになるかを知ることです。失敗ケースが十分に集まったPoCほど、RFPの質を上げます。
検査装置 導入RFPに入れる質問
性能とサンプル
- 測定量、欠陥定義、対象レンジ、最小欠陥、公差は何か
- 仕様値の試験方法、環境、速度、サンプル数、信頼区間は何か
- 調整データと受入評価データをどう分離するか
- 誤受入と誤排除をカテゴリー別に提出できるか
- 境界ワークと読取不能をどう処理するか
校正・MSA・品質
- 校正対象、認定scope、レンジ、不確かさ、周期は何か
- 現地で交換するセンサーや治具の確認方法は何か
- GR&Rまたは代替MSAの研究設計と受入根拠は何か
- ゴールデンサンプルの認定、保管、再確認方法は何か
- 品種・材料・治具・ソフト変更後の再検証範囲は何か
制御・データ・監査
- PASS/HOLD/REJECTと排出確認をどのタグで管理するか
- 通信断、二重送信、時刻ずれ、容量満杯でどう動くか
- どの生値、画像、版、操作、アラームを何日保存するか
- 再検査、手動判定、バイパスを上書きせず追跡できるか
- データの所有権、持出し形式、API、バックアップはどうなるか
FAT/SAT・保守・契約
- FAT/SATの前提、サンプル、試験数、合否判定、立会者は誰か
- 未解決事項をどの分類で出荷可否へ反映するか
- タイ国内の保守体制、応答、予備品、遠隔接続条件は何か
- ソフト、モデル、ライセンス、OS、部品終息時の更新条件は何か
- 性能未達時の再試験、是正、支払マイルストーンはどうするか
RFP回答は「対応可能」だけでなく、提出文書名、試験方法、責任分界、例外を記入できる表にします。メーカーの提案を比較するためではなく、発注後に同じ意味で受入できるようにするためです。
よくある質問
タイ 自動検査装置の導入で最初に決めることは?
装置方式より先に、測定対象、検出対象、判定対象、誤受入と誤排除の損失、合否を承認する責任者を決めます。ここが曖昧だと、PoCで良い数字が出ても量産受入条件へ変換できません。
自動検査 FAT SATは同じ試験でよいですか?
同じではありません。FATは出荷前に仕様、異常、データ、文書を確認し、SATはタイ工場の実環境、実ライン、実作業者、上位連携を含めて再確認します。共通項目を持ちつつ、据付環境の差分をSATへ追加します。
検査装置 GR&Rは何%なら合格ですか?
単一の万能閾値は置けません。顧客要求、適用マニュアル、特性の重要度、公差、工程変動、測定目的、研究設計を確認し、出典付きで基準を合意します。画像やカテゴリ判定では、属性一致や欠陥別の誤判定評価も必要です。
タイ 校正 ISO 17025は証明書があれば十分ですか?
十分とは限りません。認定番号だけでなく、必要な測定量、レンジ、能力が認定scopeに含まれるか、証明書の識別が現物と一致するかを確認します。装置全体の性能は校正証明書だけでなくMSAとSATでも確認します。
AI検査なら人の最終確認は不要ですか?
用途次第です。重大欠陥、境界事例、モデル変更直後などはHOLDと人の確認を残す設計が合理的です。Prevas/Alleimaの発表も、AIを人の注意を向ける支援として説明しています。自動化レベルは損失と証拠に合わせて段階的に上げます。
まとめ:受入証拠から逆算すれば、タイの検査装置導入はぶれにくい
タイの検査装置導入では、機械スペックから始めるのではなく、量産開始時に何を証明できれば合格かを先に定義します。測定と判定を分け、生値と版を残し、校正scopeと不確かさを確認し、用途に合うMSAを設計します。誤受入と誤排除は損失で比べ、ゴールデンサンプルと品種変更を管理し、FATとSATの役割を分けます。90日PoCは高い精度を演出する場ではなく、失敗条件を発見してRFPと受入プロトコルへ変換する場です。
TOMAS TECHでは、測定課題の整理、PoC計画、RFP、制御・MES連携、FAT/SATまで、装置メーカー選定前の段階からご相談いただけます。タイ工場で対象ワークや既存ラインに合わせた受入条件を作りたい場合は、お問い合わせページから現在の課題をお知らせください。
参考情報
- Prevas / Alleima, AI-based quality control for advanced steel tubes, 2026-09-16: https://news.cision.com/prevas/r/prevas-and-alleima-develop-ai-based-quality-control-for-advanced-steel-tubes,c4396606
- Hexagon, next-generation OPTIV S, 2026-09-02: https://hexagon.com/company/newsroom/press-releases/2026/hexagon-releases-next-generation-optiv-s
- Mahr, automated metrology and shop-floor inspection at IMTS 2026, 2026-09-09: https://www.mahr.com/en-us/company/media/press-releases/mahr-inc-to-demonstrate-automated-metrology-and-shop-floor-inspection-solutions-at-imts-2026
- Thailand BOI, automotive automation measure 2026–2027: https://www.boi.go.th/th/automation
- Thailand BOI, Smart and Sustainable Industry: https://www.boi.go.th/index.php?language=en&page=smart_sustainable
- Thailand BOI FAQ, quality inspection equipment and machinery list: https://www.boi.go.th/th/faqs-12
- TISI, TIS 17025-2561 / ISO/IEC 17025:2017: https://a.tisi.go.th/t/?n=17025-2561
- TISI, accredited calibration laboratory list: https://appdb.tisi.go.th/tis_devs/tislab/calibrate/clas_e.html


