


不良が流出した、なぜ抜取検査で止められなかったのか。顧客からのこの問いにその場で答えられず、対策として全数検査への切り替えを約束してしまう。タイの日系工場で繰り返し起きている光景です。しかし全数検査は人を増やせば実現できるものではありません。本記事は全数検査の自動化を、装置をどう選ぶかではなく、そもそも切り替えるべきかという判断の問題として整理します。抜取検査の規格上の前提、切り替えが実質必須になる領域、見逃しコストと投資の損益分岐、そして切り替えても解けない問題までを順に見ていきます。
抜取検査の前提を規格に戻って確認する
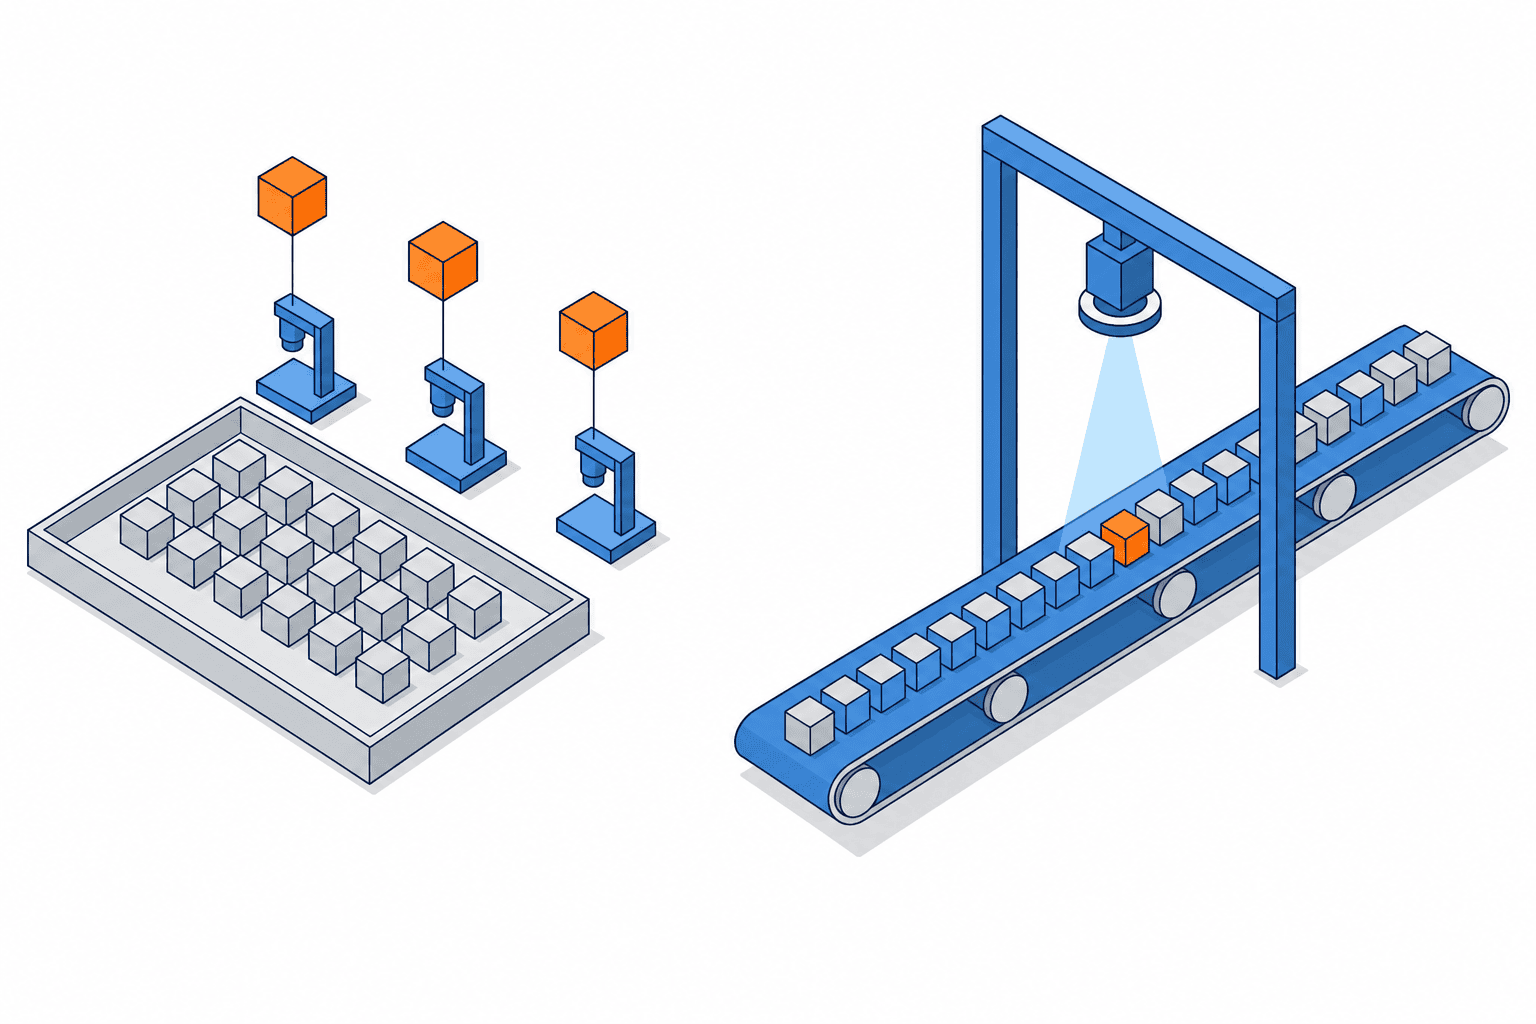
全数検査への切り替えを検討するとき、最初にやるべきなのは自動化装置の情報収集ではありません。いま自社が採用している抜取検査が、規格上どこまでを保証し、どこからを保証していないのかを言語化することです。ここが曖昧なまま装置の話に進むと、投資判断の根拠が「顧客に怒られたから」以上のものになりません。
抜取検査はロット単位で合否を決める仕組み
抜取検査、いわゆるサンプリング検査は、ロットから一定数を無作為に抽出して検査し、見つかった不適合品の数が合格判定個数以下であればロット全体を合格とする方式です。国際規格としてはISO 2859-1、日本語では計数値検査に対する抜取検査手順のうちAQL指標型と呼ばれるものが該当し、日本ではJIS Z 9015-1がISO 2859-1に準拠する形で規定されています。
この方式の合理性は明確です。全数を見なくても、抽出したサンプルの結果からロット全体の品質水準を統計的に推定できるため、検査にかかる工数を大幅に圧縮できます。破壊検査のように全数実施が物理的に不可能な項目にも適用できます。工場の検査体制がこの方式を土台にしてきたのには、十分な理由があります。
なみ検査ときつい検査とゆるい検査という3つのモード
JIS Z 9015-1およびISO 2859-1では、検査の厳しさとして、なみ検査、きつい検査、ゆるい検査の3種類が定められています。そして重要なのは、この3つが固定ではなく、直近のロット合格実績に応じて切り替えられる設計になっている点です。連続して合格が続けばゆるい検査へ移行でき、逆に不合格が続けばきつい検査へ移行します。
つまり抜取検査は、静的な検査ルールではなく、工程の実績に応じて厳しさが動くフィードバック機構としてつくられています。この点を理解していると、抜取検査が機能しなくなる条件も見えてきます。切り替えの運用が実際には行われておらず、何年も同じ抜取条件を使い続けている工場は珍しくありません。その状態は規格が想定している運用とは異なります。
AQLが保証していることと保証していないこと
抜取検査の議論でもっとも誤解されやすいのがここです。AQLは合格品質水準を表す指標であり、ロットが合格したという事実は、そのロットに不適合品が1個も含まれていないことを意味しません。抜取検査が示すのは、サンプルの結果から見て、ロットの品質水準が設定した水準に対して受け入れ可能と判断されたということです。
したがって、抜取検査で合格したロットから不良が発見されること自体は、規格の運用として想定の範囲内です。にもかかわらず、多くの現場では不良流出が起きたときに「検査が甘かった」という説明がなされます。実際には検査が甘かったのではなく、抜取検査という方式が構造的に持っている性質が顕在化しただけ、というケースが相当数あります。
この区別ができていないと、対策が的外れになります。抜取条件をきつい検査に変えれば見逃しは減りますが、ゼロにはなりません。ゼロに近づけたいなら、方式そのものを変える、つまり全数検査へ移行するという判断が必要になります。逆に言えば、抜取検査を続けるという判断は、一定の流出リスクを受け入れるという意思決定と同義です。
抜取検査が成立するための3つの前提
規格そのものには書かれていませんが、抜取検査を採用するという判断が合理的であるためには、実務上いくつかの前提が必要です。切り替え判断の出発点として、次の3点を自社の工程に当てはめてみてください。
- ロット内の品質がおおむね均一で、抽出したサンプルがロットを代表していること
- 不良の発生が散発的であり、ロット全体に系統的に及ぶ形で発生していないこと
- 1個の不良が流出したときの損害が、全数検査にかかる費用に対して極端に大きくないこと
この3つのうちどれか1つでも崩れているなら、抜取検査を続ける根拠は弱くなります。とくに3番目は、製品の用途が変わったり、納入先が変わったりしたときに静かに崩れます。同じ部品でも、汎用機器向けに出していたものが安全部品として自動車向けに採用された瞬間に、1個あたりの流出コストの桁が変わるからです。
抜取検査と全数検査の違いを意思決定の言葉に置き換える
抜取検査と全数検査の違いは、検査する個数の違いとして説明されることが多いのですが、投資判断の場ではそれだけでは足りません。判断に必要なのは、何を保証できるのか、コストがどう増えるのか、どこで失敗するのかという3つの軸です。
| 観点 | 抜取検査 | 全数検査 |
|---|---|---|
| 判定の単位 | ロット | 個品 |
| よりどころとなる文書 | ISO 2859-1 および JIS Z 9015-1 | 顧客要求事項または自社の内部基準 |
| 保証できること | ロットの品質水準が受け入れ可能と判断されたこと | 検査項目について全数が判定を受けたという事実 |
| 検査コストの増え方 | 生産量が増えてもほぼ横ばい | 生産量に比例して増加 |
| 主な失敗の形 | 見逃しによる流出 | 判定基準のばらつきと見落とし |
| 記録として残るもの | ロット単位の合否 | 個品単位の判定結果 |
この表で切り替え判断に直結するのは、検査コストの増え方の行と、記録として残るものの行です。順に見ていきます。
コストの増え方が構造的に違う
抜取検査の検査工数は、生産量が2倍になってもほとんど変わりません。ロットサイズに応じてサンプル数は増えますが、増え方は緩やかです。一方、人手による全数検査は生産量にほぼ比例して工数が増えます。生産量が2倍になれば検査要員も2倍必要になるという構造です。
この差があるため、増産局面で全数検査を人手で維持しようとすると、必ずどこかで破綻します。実際には破綻の前に、検査時間の短縮、判定基準の緩和、事実上の抜き取り化といった形で、記録上は全数検査でも実質はそうでない状態が生まれます。全数検査を人手で続けている工場ほど、自動化の検討が急務になるのはこのためです。
自動化した全数検査は、この比例関係を切り離します。装置の処理能力の範囲内であれば、生産量が増えても検査コストはほとんど増えません。全数検査の自動化が経営的な意味を持つのは、検査精度が上がるからというより、コストの増え方の構造が変わるからだと理解したほうが、投資判断の議論は整理しやすくなります。
記録として何が残るかが違う
もう1つの差が、記録の粒度です。抜取検査ではロット単位の合否しか残りませんが、全数検査では個品ごとの判定結果が残ります。自動化すればこの記録は自動的にデータとして蓄積されます。
この差は、顧客からの品質問い合わせが来たときに効いてきます。ロット単位の記録しかない場合、問題が起きた個体について答えられることは限られます。個品単位の判定記録があれば、当該個体がどの判定値で通過したのかを示せます。トレーサビリティ要求が強い顧客を持つ工場では、この点が全数検査自動化の直接の動機になることがあります。
全数検査への切り替えが実質的に必須になる領域
判断を複雑にしているのは、全数検査にするかどうかが自社の品質方針だけで決まらないケースがあることです。とくに次の2つの文脈では、社内の損益計算とは別の力が働きます。
自動車部品とIATF16949の顧客固有要求事項
自動車業界の品質マネジメント規格であるIATF16949では、規格本体とは別に、各完成車メーカーが顧客固有要求事項、いわゆるCustomer Specific Requirementsを定めています。サプライヤーはIATF16949の要求に加えて、取引先ごとのこの文書を満たす必要があります。
実務上の含意は明確です。全数検査を実施するかどうかが、この顧客固有要求事項の中で指定されている場合、社内の費用対効果の議論とは無関係に実施が必要になります。したがって自動車部品を扱う工場では、損益分岐の試算を始める前に、まず取引先ごとの顧客固有要求事項を読み直し、検査方式に関する記述の有無を確認するのが先です。ここで要求が確認されれば、論点は「やるかどうか」から「どう実現するか」に移ります。
品質不良の流出は、多発すれば製品回収すなわちリコールや生産停止、金銭的損失につながる重大なリスクとされています。自動車部品のサプライヤーにとって、この種のリスクは1件あたりの損害額が大きく、かつ発生時には取引継続そのものが議題になり得ます。損益分岐の計算において、見逃しコストの見積もりが甘くなりやすい領域でもあります。
型式指定制度の改正という文脈情報
日本では、国土交通省が自動車の型式指定制度について制度改正を進めており、自動車メーカーおよび部品メーカーに対して、内部統制報告書の提出や、型式指定後の量産車からのサンプル抜取と保安基準適合性の確認、いわゆる量産適合性モニタリングを新たに義務付ける内容で、2026年3月末の公布、2026年4月からの施行という日程が示されています。目的は型式指定申請時の不正防止にあります。
ここで正確に押さえておくべきなのは、これが型式指定という認証制度の手続きに関する改正であり、個々の工場の製造ライン検査そのものを規定するものではないという点です。この改正によって工場に全数検査が義務付けられたわけではありません。社内資料や稟議書でこの点を誤って書くと、後で監査対応の際に説明が食い違う原因になります。
そのうえで、文脈情報としての意味はあります。型式指定手続きの厳格化が進む中で、サプライチェーン全体で検査の妥当性を問い直す機運が高まっているのは事実です。取引先から検査方式の根拠説明を求められる頻度が上がる可能性を織り込んでおくことは、切り替え時期の判断材料になります。
人命や安全に関わる製品
より一般的には、全数検査は製造した製品すべてを検査する方式であり、人命や安全に関わる製品において特に必要とされると説明されます。自動車部品はその代表例です。この基準は業種を問わず適用できます。自社製品が最終的にどこで使われ、故障したときに何が起きるのかを起点に考えると、判断はぶれにくくなります。
全数検査の自動化における損益分岐の見積もり方
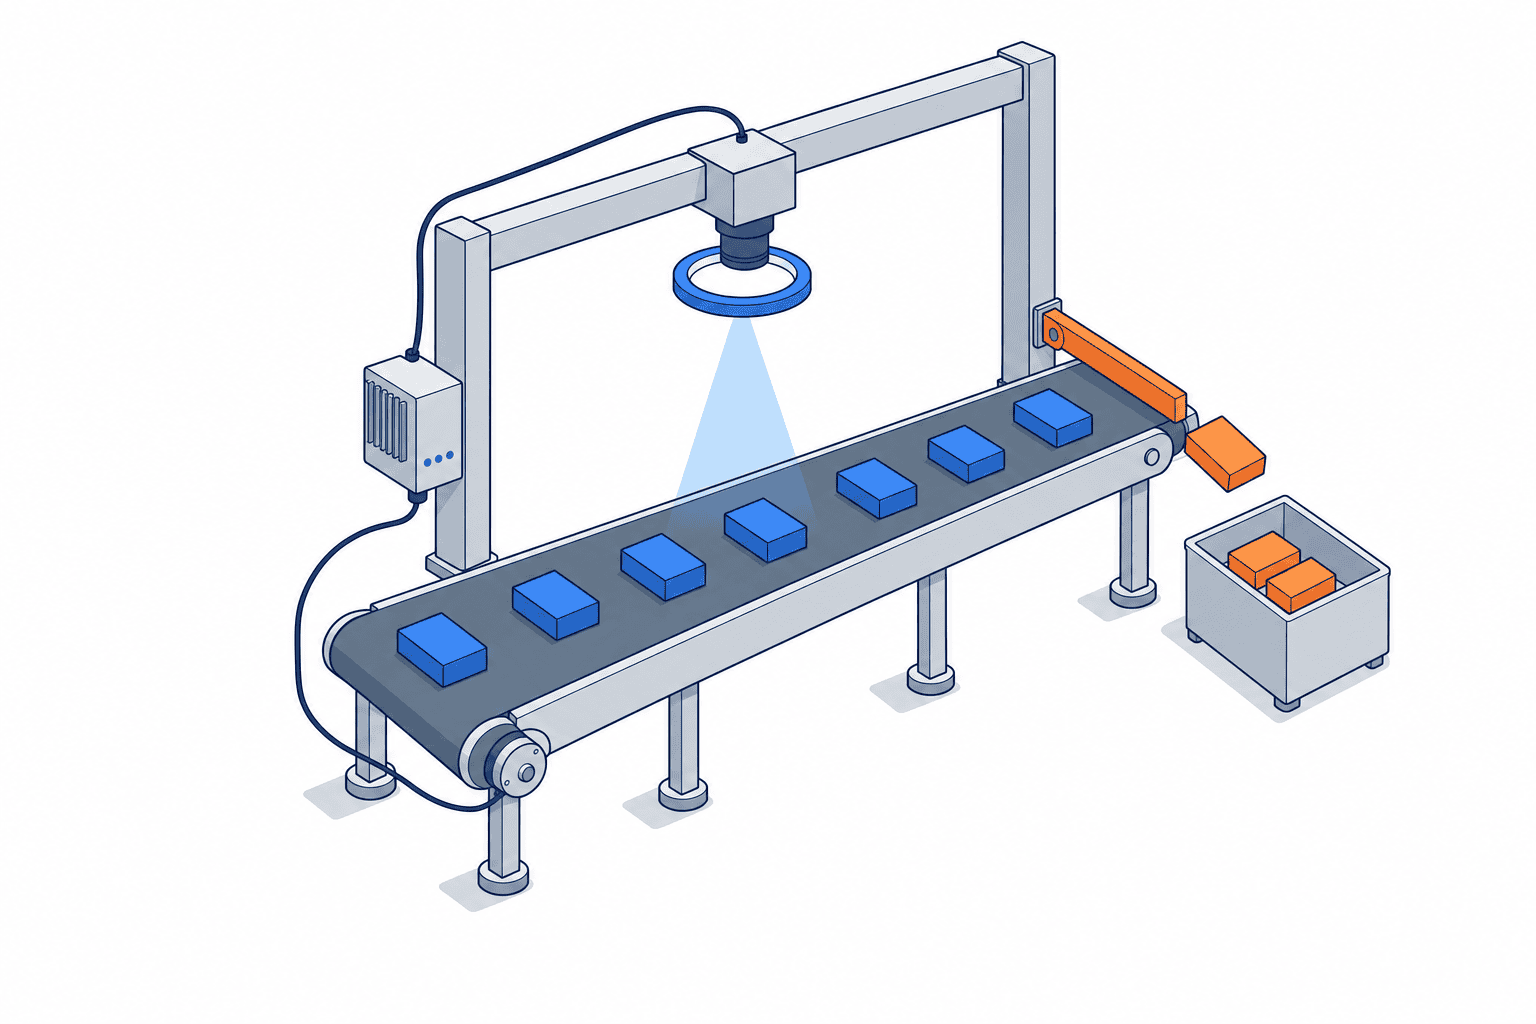
顧客要求で決まっている場合を除けば、判断は損益分岐の問題に帰着します。ここで多くの工場がつまずくのは、比較する2つの数字を正しく組み立てられないことです。
見逃しコストを構成する費目
見逃しコストは、返品対応の費用として単純化されがちですが、実際にはもっと広い範囲に及びます。稟議のために1つの数字にまとめる前に、次の費目をそれぞれ埋めてみてください。
- 顧客先または倉庫での全数選別にかかる費用と、そのための出張費
- 返品、廃棄、再製作の直接費と、代替品を特急で製作する際の追加コスト
- 特別採用の手続きや特別輸送にかかる費用
- 顧客監査への対応と、是正処置報告書の作成に要する管理部門の人件費
- 取引条件の悪化や、次期モデルでの新規受注機会の損失
最後の費目は金額化が難しいため、試算から外されることが多い項目です。しかし自動車部品のように取引が長期にわたる領域では、この項目こそが実質的な損害の大部分を占めることがあります。金額化できないなら、金額とは別枠で経営判断の材料として明示するほうが、後の議論は健全になります。
自動化投資側の費目
投資側も同様に分解します。装置本体の見積もりだけで判断すると、立ち上げと運用の費用が抜け落ちます。
- 装置本体、つまりカメラ、照明、レンズ、コントローラなどの構成機器
- 搬送機構、治具、既存ラインの改造工事
- 立ち上げ工数、すなわち判定基準のすり合わせ、しきい値の調整、教示作業
- 運用費用として、保守、消耗部品、判定モデルの更新、再教示
- 検査要員の再配置および教育にかかる費用
自動化しても消えない費目を先に特定する
損益分岐の試算で結論が反転しやすいのは、自動化によって消える費目と消えない費目を区別していない場合です。全数検査を自動化しても、次の費目は残ります。
- 検査基準そのものを維持し、変更時に更新する品質管理部門の工数
- 過検出、すなわち良品を不良と判定した分を人が再確認する工数
- 装置の日常点検と、測定システムの妥当性を定期的に確認する工数
- 品種切り替え時の段取りと再教示
とくに2番目は、要員削減効果の見積もりを大きく左右します。過検出率が高い状態で導入すると、装置が弾いた製品を人が再確認する工程が残り、検査要員は想定ほど減りません。装置の性能を評価するときに、見逃し率だけでなく過検出率を必ず併せて確認すべき理由がここにあります。効果が乗っていない費用層を投資側だけに計上して結論を出すと、実際の運用で計算が合わなくなります。
報告されている回収期間の読み方
AI画像検査の分野では、検査要員の削減や夜間の無人稼働により運用コストを30〜50%圧縮できたという報告や、初期投資は多くの場合1〜2年で回収可能とする説明が見られます。参考にする価値はありますが、扱いには注意が必要です。
これらは業界動向を紹介する記事の中で示されている数字であり、母集団や算定方法が明示された統計調査の結果ではありません。したがって自社の稟議書に「業界平均」として持ち込むのは適切ではなく、こういう報告があるという紹介にとどめ、自社の生産量、現在の検査要員数、想定する過検出率を入れて再計算した数字を判断根拠にするべきです。とくに回収期間は生産量に強く依存するため、少量多品種のラインでは前提が大きく変わります。
判断の順序を間違えない
損益分岐の試算に入る前に、確認すべき順序があります。次の順に進めると、無駄な見積もり依頼を減らせます。
- 取引先の顧客固有要求事項に検査方式の指定があるかを確認する
- 現在の抜取条件で、統計的にどの程度の流出余地が残るのかを規格の言葉で説明できるようにする
- 直近数年に発生した流出事案について、上記の費目に沿って実際の損害額を集計する
- 対象工程の不良モードを列挙し、そのうち画像や寸法の検査で検出可能なものの割合を見積もる
- そのうえで装置側の概算見積もりを取り、回収期間を計算する
4番目を飛ばすと、導入後に「装置を入れたのに流出が止まらない」という状況が起きます。検出できない不良モードが主要因である場合、全数検査に切り替えても流出は減らないからです。
抜取検査からの切り替えを可能にした技術要因
かつて全数検査が現実的でなかった最大の理由は、ライン速度に人手の検査が追いつかないことでした。この制約が近年変化しています。
画像処理とエッジAIによるライン速度の同期
エッジAIデバイスを使えば、ライン速度に同期した全数検査が技術的に可能になります。従来は抜取検査で運用していたラインを全数検査に切り替え、不良流出リスクを低減する事例が増えているとされています。判定処理を現場側の機器で完結させることで通信の遅延を避け、タクトタイム内に判定を返せるようになったことが背景にあります。
ただし技術的に可能であることと、自社のラインで成立することは別です。タクトタイムに対して撮像と判定にどれだけの時間を割けるのか、搬送中の姿勢がどこまで安定するのか、照明条件が季節や時間帯で変動しないかといった条件は、個別に確認が必要です。ここは机上では詰められない部分で、実際にサンプルを持ち込んだ検証が必要になります。
導入コストの低下
AI画像検査の導入コストは近年低下しており、月額数万円程度のクラウド型のサービスも登場して、中小規模の製造業でも導入しやすくなっているとされています。段階的に始められる選択肢が増えてきた、ということです。
この変化は、切り替え判断の性質も変えます。以前は一度の大きな投資判断だったため、確実性が求められ、結果として先送りされがちでした。段階的に始められるのであれば、1工程だけ先行して全数検査に切り替え、過検出率と実際の要員削減効果を測ってから横展開するという進め方が取れます。AI外観検査の具体的な導入手順や費用の考え方については、AI外観検査の導入ガイドで別途整理しています。
装置の選び方は切り替え判断とは別の問題
なお、どのメーカーの装置を選ぶか、要求仕様書をどう書くか、工場立会検査すなわちFATと現地据付後検査すなわちSATをどう設計するかといった調達側の論点は、切り替えるかどうかの判断とは分けて考えるべきです。判断が固まる前に見積もり合わせを始めると、比較軸が定まらないまま価格だけで決めることになります。調達段階の進め方については、検査装置メーカーの選定ガイドにまとめています。
全数検査に切り替えても解決しない問題
切り替えを決めた工場が導入後に直面する問題は、ある程度共通しています。事前に把握しておくと、投資対効果の見積もりが現実的になります。
検査基準を言語化できていないと自動化できない
人による検査は、明文化されていない判断を大量に含んでいます。この傷は許容、この汚れは不可、この位置なら問題ないといった判断が、熟練者の頭の中にあります。自動化するには、これを閾値として表現しなければなりません。
この作業は装置メーカーが代行できるものではなく、自社の品質管理部門が主導する必要があります。そして多くの場合、この過程で自社の検査基準が部署間や人によって食い違っていたことが判明します。自動化プロジェクトの実質的な工数の相当部分がここに費やされる、と見込んでおくのが安全です。
過検出と見逃しはトレードオフの関係にある
判定のしきい値を厳しくすれば見逃しは減りますが、過検出が増えます。緩めれば逆になります。全数検査に切り替えたからといって、この関係がなくなるわけではありません。どちらの誤りをどこまで許容するかは、製品の用途と顧客要求から決める経営判断です。
危険なのは、この設定が運用の中で静かに変わっていくことです。過検出が多くて現場が困ると、しきい値を緩める圧力がかかります。誰がどの権限でしきい値を変更できるのか、変更履歴をどう残すのかを、導入時に決めておく必要があります。
全数検査したのに流出する典型パターン
全数検査は流出をゼロにする仕組みではありません。次のような形で流出は起こり得ます。
- 検査項目が実際の不良モードを網羅しておらず、検査対象外の欠陥が通過する
- 検査工程より後の工程、たとえば梱包や搬送で不良が発生する
- 運用の中でしきい値が緩められ、記録上は全数検査でも実質的な検出力が落ちている
- 検査装置自体の異常や経時変化に気づけず、誤った判定を出し続ける
4番目への対策として、検査装置についても日常点検と、測定システムの妥当性を定期的に確認する仕組みが必要になります。人手の検査であれば作業者が違和感に気づくことがありますが、装置は黙って誤判定を続けます。全数検査の自動化は、検査工程そのものを管理対象として設計し直す作業でもあります。
抜取検査を残すべき工程
全数検査に切り替えたからといって、抜取検査が不要になるわけではありません。破壊検査が必要な項目、測定に時間がかかる項目、装置では代替できない官能評価に近い項目は、引き続き抜取で運用することになります。切り替えは全か無かではなく、工程ごとに方式を選び分ける設計だと捉えたほうが実態に合います。
タイやASEANの拠点で追加になる論点
日本国内と同じ枠組みで判断できない部分が、現地拠点にはいくつかあります。
検査要員の人件費の前提が動いている
人手の全数検査を選択肢に残せるかどうかは、人件費の水準に依存します。タイの最低賃金は2025年1月に全国改定が行われ、2025年7月にはバンコク都で日額400バーツへの統一改定が実施されました。2026年は物価高もあり据え置きが続いていますが、2026年内に全国で400バーツへ統一される見通しが有力視されています。日系企業の賃金上昇率も、2023年の3.8%、2024年の4.58%、2025年見込みの4.64%と上昇基調にあります。
この水準の変化だけで自動化の是非が決まるわけではありませんが、5年前の人件費を前提にした試算を使い回している場合は、更新が必要です。とくに全数検査を人手で維持する案を比較対象に置くときは、要員数と賃金水準の両方を現在値に直してください。
顧客監査で問われるのは判断の記録
現地工場の顧客監査では、検査方式そのものよりも、なぜその方式を選んだのかという判断の記録が問われることがあります。抜取検査を継続する場合も、抜取条件の根拠、検査の厳しさの切り替え運用、流出事案が起きたときの見直し履歴が残っていれば、説明は成立します。逆に全数検査に切り替えていても、しきい値の設定根拠が残っていなければ指摘対象になります。
保守体制を現地で組めるか
装置を導入したあとの保守を誰が担うかは、日本国内より重い論点になります。判定モデルの更新、照明部品の交換、品種追加時の教示を現地で完結できないと、稼働が止まります。装置の性能比較に入る前に、現地でのサポート体制と、自社側で対応できる範囲の切り分けを確認しておくことをおすすめします。
切り替え判断を進める順序
ここまでの内容を、実際の進め方としてまとめます。
- 取引先ごとの顧客固有要求事項を確認し、検査方式の指定の有無を洗い出す
- 現在の抜取条件と、検査の厳しさの切り替え運用が規格どおり行われているかを点検する
- 直近数年の流出事案について、選別費用から機会損失まで費目別に損害を集計する
- 対象工程の不良モードを列挙し、画像や寸法の検査で検出可能な範囲を見積もる
- 検出可能な範囲が主要な流出要因を含むかを確認し、含まないなら工程改善を優先する
- 1工程を先行対象に選び、過検出率と要員削減効果を実測してから横展開を判断する
この順序で進めると、装置の比較検討に入る時点で、何を検出したいのか、いくらまでなら投資が成立するのかが数字で決まっている状態になります。
よくある質問
全数検査と抜取検査はどちらを選ぶべきですか
一律の正解はなく、判断は3点で決まります。第一に、取引先の顧客固有要求事項で検査方式が指定されているかどうかです。指定があればそれが優先します。第二に、1個の不良が流出したときの損害額が、全数検査にかかる費用に対してどれだけ大きいかです。人命や安全に関わる製品では、この比率が極端になります。第三に、対象の不良モードが装置で検出可能かどうかです。検出できないなら、全数検査に切り替えても流出は止まりません。この3点を順に確認すれば、多くのケースで結論は自然に決まります。
抜取検査と全数検査の違いを一言で言うと何ですか
保証している対象が違います。抜取検査はロットの品質水準が受け入れ可能と判断されたことを示す方式で、そのロットに不適合品が1個も含まれていないことは示しません。全数検査は、検査項目について全数が判定を受けたという事実を残します。この違いから、記録の粒度とコストの増え方の差が生じます。抜取検査の検査工数は生産量が増えてもほぼ横ばいですが、人手による全数検査は生産量に比例して増えます。
外観検査装置を入れれば全数検査に切り替えられますか
装置の導入は必要条件であって十分条件ではありません。切り替えが成立するには、対象の不良モードが画像で検出可能であること、タクトタイム内に撮像と判定が収まること、判定基準が閾値として言語化されていること、過検出を再確認する工程を含めても要員が減ること、この4つが揃う必要があります。とくに3番目は自社の品質管理部門が主導する作業で、装置メーカーには代行できません。導入前の検証で、実際のサンプルを使って検出率と過検出率の両方を確認してください。
全数検査に切り替えたら抜取検査の記録は不要になりますか
不要にはなりません。破壊検査が必要な項目や、装置では代替できない項目は引き続き抜取で運用します。また、検査装置が正しく判定しているかを確認するために、人による抜取での再検査を残す運用が一般的です。全数検査の自動化は抜取検査を廃止する取り組みではなく、工程ごとに方式を選び分ける設計に変えるものだと捉えてください。
まとめ
全数検査の自動化を検討するとき、最初の問いは装置の選定ではなく、いま採用している抜取検査が何を保証しているのかの確認です。抜取検査はISO 2859-1およびJIS Z 9015-1に基づき、ロットの品質水準が受け入れ可能かを判定する方式であり、なみ検査ときつい検査とゆるい検査を実績に応じて切り替える設計になっています。合格したロットに不適合品が含まれ得ることは、この方式が構造的に持つ性質です。
切り替えの判断は3つの経路で決まります。自動車部品のようにIATF16949の顧客固有要求事項で検査方式が指定される場合、判断は社内の損益計算とは別のところで決まります。日本では自動車の型式指定制度について、内部統制報告書の提出や量産適合性モニタリングを義務付ける制度改正が、2026年3月末の公布、2026年4月からの施行という日程で進められていますが、これは認証制度の手続きに関する改正であり、工場に全数検査を義務付けるものではありません。それ以外の領域では、見逃しコストと自動化投資の損益分岐が判断軸になります。
技術面では、エッジAIによりライン速度に同期した全数検査が可能になり、月額数万円程度のクラウド型サービスも登場して導入の敷居が下がっています。運用コストを30〜50%圧縮できた、初期投資は多くの場合1〜2年で回収できるといった報告もありますが、これらは業界動向記事で紹介されている数字であり、自社の生産量と過検出率を入れて再計算した数字で判断してください。そして、検査基準の言語化、過検出と見逃しのトレードオフ、しきい値の変更管理、装置自体の点検といった課題は、自動化しても残ります。
自社の工程で抜取検査を続けるべきか全数検査に切り替えるべきか、どの不良モードが装置で検出できるのか、といった点は、実際の検査基準と流出事案を見ながらでないと判断が難しい部分です。検討段階での情報整理や、現在の抜取条件の点検だけでもお受けしていますので、まずは現状をお聞かせください。お問い合わせはこちらから承っています。
参考情報
- JIS Z 9015-1 計数値検査に対する抜取検査手順 — ISO 2859-1に準拠する日本工業規格の本文。AQL指標型の抜取検査手順の規定
- 抜取検査の方法の解説 – 八千代ソリューションズ — 抜取検査の基本的な考え方と、なみ検査ときつい検査とゆるい検査の3種類および直近のロット合格実績に応じた切り替え
- 全数検査の解説 – スマートF — 全数検査は製造した製品すべてを検査する方式であり、人命や安全に関わる製品で特に必要とされること
- 顧客固有要求事項 – IATF Global Oversight — IATF16949において各完成車メーカーが定める顧客固有要求事項の一覧と位置付け
- 自動車サプライヤーがIATF16949の要求を満たす方法 – Net-Inspect — サプライヤーが規格本体に加えて顧客固有要求事項を満たす必要があること、品質不良の流出が製品回収や生産停止、金銭的損失につながる重大リスクとされること
- 自動車の型式指定制度の見直し – 日本自動車車体工業会 — 内部統制報告書の提出および量産適合性モニタリングを義務付ける制度改正が2026年3月末に公布され2026年4月から施行される予定であること
- 製造業の外観検査AIサービス比較 – AI Market — AI画像検査の導入コスト低下、月額数万円程度のクラウド型サービスの登場、エッジAIによるライン速度同期の全数検査に関する業界動向
- 製造業のAI外観検査の解説 – koromo — 検査要員削減や夜間無人稼働による運用コスト30〜50%圧縮、初期投資の回収期間1〜2年という業界動向記事の集計値
- タイの最低賃金と賃金動向 – クノ会計事務所 — タイの最低賃金の2025年1月全国改定と2025年7月のバンコク都における日額400バーツへの統一、日系企業の賃金上昇率の推移
- タイの法務および労務に関する解説 – Tilleke and Gibbins — タイにおける最低賃金改定の動向に関する解説


