


エアシリンダー 選定という作業は、長らく「壊れたら同じ型番を手配する」で完結してきました。ところが近年、同じ動作を電動アクチュエータで置き換えるという選択肢が、現場の判断に入り込んできています。本記事では、空圧機器の基本的な選定基準を整理したうえで、電動化を検討すべき条件と、そのまま空圧を続けるべき条件を切り分けます。
エアシリンダー・空圧機器の選定基準|まず押さえる5つの軸
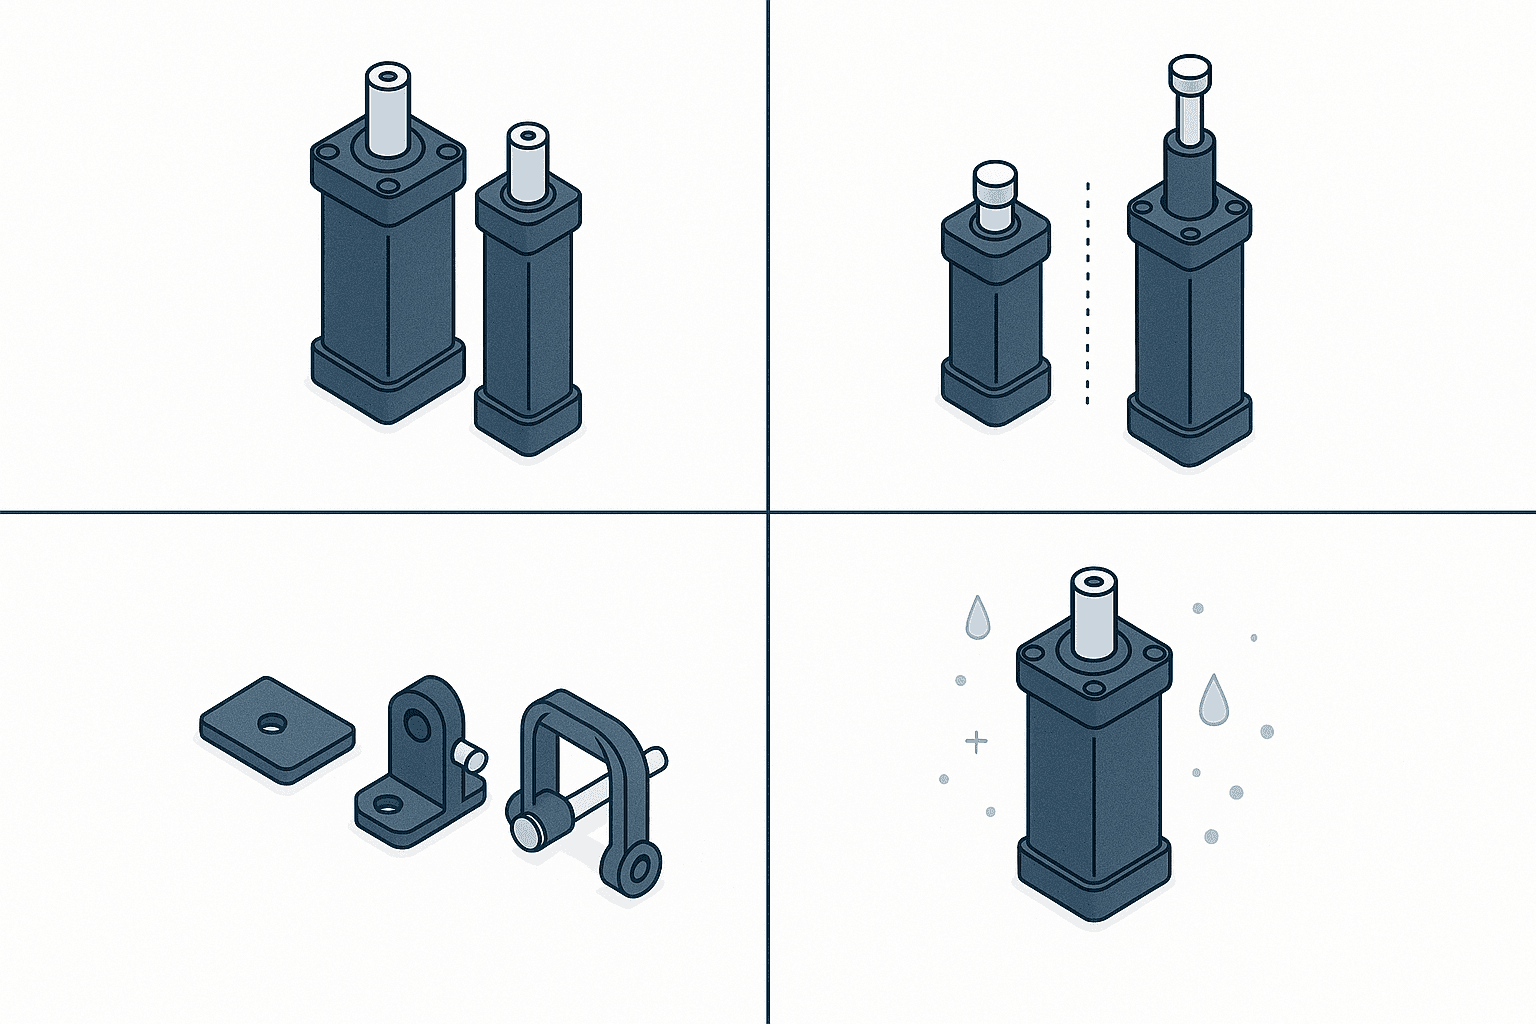
空圧機器の選定は、カタログを開いた瞬間に選択肢の多さで手が止まる領域です。たとえばSMCの標準形リニアアクチュエータでは、代表的なシリーズを見るだけでも、ボア径は3/4インチ(20mm)から300mmまで、ストロークは1インチから2400mmまでが揃い、取付形式は製品シリーズによって4種類から11種類が用意されています。この幅の広さは、裏を返せば「どの軸で絞り込むかを先に決めないと選べない」ということでもあります。
実務で使える絞り込みの順序は、おおむね次の5つです。
選定基準1|ボア径と必要推力
エアシリンダーが出せる力は、ピストンの受圧面積と供給圧力の積で決まります。したがって、まず動かしたい対象の質量、摩擦、傾き、加速度から必要推力を出し、それを工場の実供給圧力で割って必要な受圧面積を求め、そこからボア径を選ぶという順序になります。
ここで実務上つまずきやすいのが「工場の実供給圧力」の扱いです。設計時に想定した圧力と、実際にその設備の手元まで届いている圧力は一致しないことがあります。配管が長い、途中に絞りがある、同じ系統に大食いの機器がぶら下がっている、といった理由で末端圧力は下がります。設計値ぎりぎりでボア径を選ぶと、繁忙時にだけ推力が足りずワークが止まる、という再現性の低い不具合になります。
この不確実性を吸収するために、空圧の選定では理論推力をそのまま使わず、負荷率という考え方で余裕を持たせるのが通例です。摩擦や圧力変動を見込んで、理論推力に対して実際に使ってよい割合をあらかじめ決めておき、その割合を満たすボア径を選びます。静的なクランプよりも、加速を伴う搬送のほうが余裕を厚く取る必要があります。
もうひとつ、ロッド側とヘッド側で受圧面積が違うという基本も忘れられがちです。複動式のシリンダーでは、押す方向と引く方向で出せる力が変わります。押し工程で足りていても、引き戻す方向で治具が引っかかるという事象は、この非対称性が原因のことがあります。
選定基準2|ストロークと速度
ストロークは「必要な移動量プラス余裕」で決めますが、余裕を取りすぎると別の問題が出ます。ストロークが長いほど、同じ動作をさせるために消費する空気量が増えるためです。1回あたりの差はわずかでも、それが1日に数千回、年間で数百万回積み上がると、後述する圧縮空気コストに効いてきます。
速度は、シリンダー本体ではなくスピードコントローラや配管径、電磁弁の有効断面積で決まる部分が大きい要素です。カタログの最高速度は理想条件での値であり、実際の速度は空気回路全体で決まります。ここを「シリンダーを選べば速度も決まる」と誤解すると、立ち上げ時にタクトが出ないという事態になります。
また、高速動作をさせるほど、ストローク端での衝撃エネルギーが大きくなります。クッション機構やショックアブソーバの選定は、速度と可動部質量の両方から決める必要があり、シリンダー単体の選定とは別工程だと考えたほうが安全です。
選定基準3|取付形式とマウント
取付形式は、機構設計の自由度と保守性を同時に左右します。基本形、フランジ形、クレビス形、トラニオン形といった選択肢があり、シリーズによって用意されている種類の数が異なります。前述のSMCの例では、シリーズにより4種類から11種類の取付形式が設定されています。
選定の考え方としては、まず「シリンダー軸と負荷の運動方向が一致しているか」を確認します。一致していれば基本形やフランジ形で足り、シリンダー自体が揺動する機構ならクレビス形やトラニオン形が必要になります。ここを誤ると、ロッドに横荷重がかかり、ブッシュとロッドパッキンが偏摩耗して、想定より早くエア漏れが始まります。
保守性の観点も入れておくべきです。取付形式によっては、シリンダーを交換するときに周辺の治具を外す必要が出ます。たとえば交換に2時間かかる設計と20分で済む設計では、同じ故障頻度でも設備の稼働率がまるで違います。
選定基準4|複動式と単動式
複動式は押す方向と引く方向の両方を空気圧で駆動し、単動式は片方向をばねや自重で戻します。単動式は消費空気量が少なく、配管も電磁弁も簡素になりますが、戻り側の力はばね力に依存するため、力の制御はできません。
判断基準は単純で、戻り工程に「制御された力」または「途中での保持」が必要かどうかです。必要ならば複動式、単に元位置に戻ればよいならば単動式で足ります。クランプやチャックのように、電源やエア供給が絶たれたときの挙動を安全側に倒したい用途では、ばね力でクランプし続ける単動式が積極的な選択肢になります。
選定基準5|使用環境
タイやASEANの工場で特に効いてくるのが、この環境条件です。空圧機器が電動アクチュエータに対して優位を保っている領域の多くは、まさにこの項目に集約されます。
- 高温多湿と結露。圧縮空気中の水分がドレンとなり、シリンダー内部やエアラインに滞留する
- 粉じん。ロッド表面に付着した粉じんがパッキンを傷める
- 水濡れと洗浄。食品工場のように高圧洗浄を行う工程では、防水等級が選定の第一条件になる
- 振動と衝撃。プレス周辺などでは、取付部の緩みが早期に出る
- 防爆要件。塗装ブースなど、そもそも電気機器を置きにくい区画がある
FRLユニット(フィルタ、レギュレータ、ルブリケータ)の選定も、この環境条件とセットで考えるべき項目です。特に高温多湿な環境では、ドレン処理の設計が甘いと、どれだけ良いシリンダーを選んでも寿命が縮みます。エアドライヤやアフタークーラの容量、ドレントラップの設置位置、配管の勾配といった上流側の設計は、シリンダー選定と同じ重みを持ちます。なお近年は無給油仕様の機器が主流のため、ルブリケータを省いた構成が一般的になっています。
以上の5軸を、実務では次のような順序で確定させていくと手戻りが少なくなります。
| 順序 | 決める項目 | 主な入力情報 | 見落としやすい点 |
|---|---|---|---|
| 1 | 必要推力とボア径 | 可動部質量、摩擦、傾き、加速度 | 末端での実供給圧力、ロッド側とヘッド側の面積差 |
| 2 | ストローク | 必要移動量、機構の逃げ | 過大なストロークは消費空気量を増やす |
| 3 | 速度と緩衝 | タクトタイム、可動部質量 | 速度は回路全体で決まる。緩衝は別途選定 |
| 4 | 取付形式 | 機構の運動方向、保守スペース | 横荷重によるパッキンの偏摩耗、交換工数 |
| 5 | 環境条件 | 温度、湿度、粉じん、洗浄、防爆 | FRLとドレン処理を含む上流側の設計 |
圧縮空気の隠れたコスト|エア漏れとエネルギー効率
空圧機器の選定を「機器単体の価格と性能」だけで進めると、必ず抜け落ちる論点があります。圧縮空気そのものが高価なユーティリティだという事実です。
エア漏れは20〜30%に達することがある
米エネルギー省(DOE)のOffice of Industrial Technologiesがまとめた圧縮空気に関する資料では、メンテナンスが不十分な工場では圧縮空気の20〜30%もの量が漏れによって失われることがあるとされています。同資料は同時に、適切に管理されたシステムでは漏れを10%未満に抑えられるとも述べています。
この数字が示しているのは、エア漏れが「起きるか起きないか」ではなく「どこまで抑え込めているか」の問題だということです。継手、カプラ、ホース、ドレントラップ、シリンダーのロッドパッキンといった漏れやすい箇所は、設備が動いている限り必ず劣化していきます。
なお、この資料は1998年発行で、試算例は米国の電気料金1kWhあたり0.05USDを前提としています。タイの電力単価とは条件が異なるため、金額そのものをそのまま自社の損失額として使うことはできません。使えるのは「漏れ率20〜30%対10%未満」という比率のほうです。自社の圧縮空気にかかる電力量と、タイの実際の電力単価を掛け合わせて初めて、意味のある金額になります。
エア漏れの発見と対策の具体的な進め方については、コンプレッサーのエア漏れ対策を扱った記事で、超音波リークディテクタの使い方や優先順位のつけ方を含めて詳しく整理しています。空圧機器の選定と並行して、供給側の状態を把握しておくと判断の精度が上がります。
エネルギー効率そのものが低い
漏れをゼロにできたとしても、圧縮空気には原理的な非効率が残ります。空圧機器と電動アクチュエータの双方を手がけるメーカーであるTolomaticが公開している比較資料によれば、空圧システムのエネルギー効率は概ね10〜30%程度とされています。内訳として、米エネルギー省の2004年の資料では10〜15%、英国流体パワー協会(British Fluid Power Association)の2000年の調査では23〜30%という数字が引用されています。Tolomaticの同じ資料では、電動システムの効率は約80%とされています。なお、この資料は電動アクチュエータの利点を示す目的で作成されたものであり、その前提で読む必要があります。
この差が生まれる理由は工程の多さです。電気で空気を圧縮し、その圧縮熱を捨て、配管で送り、途中で減圧し、最後にシリンダーで仕事をさせ、排気は大気に放出する。各段階で損失が積み上がります。電動アクチュエータは電気を直接モータの回転に変え、それをボールねじなどで直線運動に変えるだけなので、経路が短い分だけ効率が高くなります。
ただし、この効率差をそのまま「電動化すれば電気代が8割減る」と読むのは誤りです。効率の比較は、同じ仕事量を出すのに必要な入力エネルギーの比較であり、実際の設備では稼働率、稼働時間、待機時の消費、そして何よりコンプレッサー本体の運転パターンが効いてきます。既存のコンプレッサーが複数設備を賄っている場合、1台のシリンダーを電動化しても、コンプレッサーの運転時間はほとんど変わらないということが普通に起こります。
空圧側にも省エネの打ち手はある
電動化だけが省エネの手段ではありません。空圧機器メーカー各社は省エネ型製品を展開しており、たとえばFestoは軽量シリンダーや、アイドル時に供給圧力を自動的に下げるか給気を遮断するエネルギー節約モジュールといった製品を出しています。
業界誌Power & Motionが実施した読者アンケートでは、回答者の78%が「サステナビリティが油圧・空圧技術の設計と使用に影響している」と回答しています。ただしこの数字は同誌の読者アンケートにおける回答者の比率であり、業界全体の平均値ではない点には注意が必要です。
実務的には、電動化の検討に入る前に、次のような空圧側の改善余地を確認しておくべきです。
- 供給圧力の適正化。必要以上に高い圧力で運転していないか
- 待機時の遮断。設備が止まっている間も給気し続けていないか
- 配管径と長さの見直し。圧力損失が大きい経路がないか
- 漏れの継続的な検出。定期的なリーク診断が仕組みになっているか
- ドレン処理。ドレントラップからの吹き放しがないか
これらは既存設備のまま実施できるため、電動化のような設備更新を伴う投資より先に手をつけるのが定石です。
電動アクチュエータへの置き換えは本当に得か|空圧×電動の比較
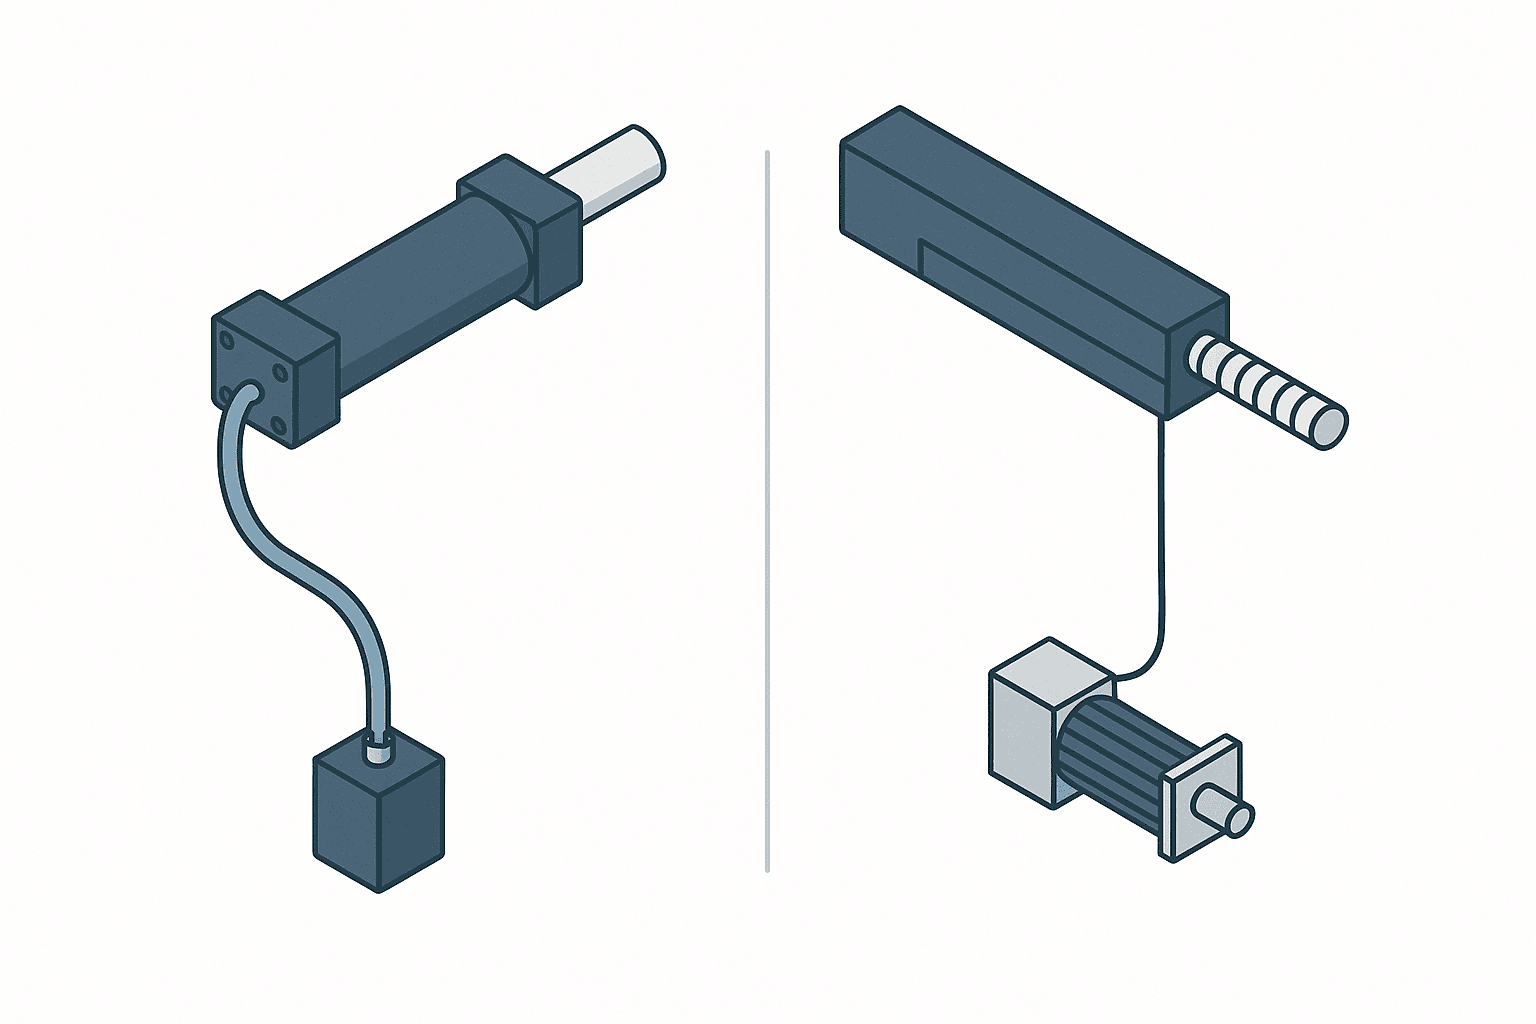
ここからが本題です。空圧を電動アクチュエータに置き換えるべきかどうかを、項目ごとに比較します。定量的な出典がある項目は数字を、無い項目は定性評価で示します。
| 比較項目 | 空圧(エアシリンダー) | 電動アクチュエータ | 補足 |
|---|---|---|---|
| 初期費用 | ◎ 低い | △ 高い | 電動はドライバや制御が必要 |
| ランニングコスト | △ 高い | ◎ 低い | 消耗品費に加え効率差が効く(Tolomatic) |
| 保守性 | ○ 部品交換が容易 | △ 専門知識が必要 | 空圧は現地調達しやすいが過酷環境では交換頻度が増える |
| 位置決め精度 | △ 端点が基本 | ◎ 任意位置 | 空圧も中間停止は可能だが精度は出にくい |
| 速度・力の制御 | △ 回路依存 | ◎ プログラム可能 | 電動は工程ごとに条件変更が可能 |
| 応答速度 | ◎ 高速 | ○ 用途による | 単純な往復では空圧が有利な場合が多い |
| 環境条件耐性 | ◎ 粉じん・水濡れに強い | △ 防護等級に依存 | 防爆区画は空圧が現実的。ただし過酷環境では空圧の寿命も縮む |
| 停電時の挙動 | ○ 弁構成による | △ 保持にブレーキが必要 | 単動式はエアが切れてもばね力で保持できる |
| 発熱 | ◎ 少ない | △ ドライバ側で発生 | 盤内の熱設計に影響 |
| データ取得 | △ 別途センサが必要 | ◎ 位置・電流を取得可 | 予知保全との相性 |
この表で最も誤読されやすいのが初期費用とランニングコストの行です。両者はトレードオフの関係にあり、どちらが有利かは稼働時間と稼働年数で決まります。したがって、比較すべきは単価ではなく、想定使用年数での総額です。
Tolomaticが示す試算例と、その読み方
具体的な試算例として、Tolomaticの資料には食品・飲料業界における麺類のカッティング機の事例が示されています。米国の一般的な電気料金である1kWhあたり0.08USDを前提とした3年間の総コストは、空圧では4,111.20USD、電動では1,524.30USDとなり、投資回収期間は13ヶ月未満という結果が示されています。
この4,111.20USDという金額を「3年分の電気代」と読むと、判断を大きく誤ります。同資料の内訳を見ると、この金額の大部分を占めているのはシリンダーの定期交換にかかる費用であり、電気代そのものは金額のごく一部にすぎません。しかもこの事例では、シリンダーの交換頻度が極端に高い状態にありました。原典はその理由を説明していませんが、要求仕様がステンレス製でIP69K相当とされていることから、洗浄を伴う環境だったことがうかがえます。原典自身も、これは極端なケースであると断ったうえで、実際の交換頻度より控えめな周期を前提に試算したと明記しています。
したがって、この数字を自社に当てはめるときは、次の4点に注意してください。
- これは米国の価格を前提とした試算です。電気代は総額のごく一部なので、タイでの結果を左右するのはむしろシリンダーの単価、電動アクチュエータの価格、そして現地の人件費のほうです
- 麺類のカッティング機という特定の工程における条件下での比較であり、あらゆる工程に一般化できるものではありません
- 差額の主因は電気代ではなく、シリンダーの交換部品費です。しかも原典の試算は交換の作業工数を含んでいません
- 原典は交換頻度がここまで高かった理由を説明していません。極端なケースだと断ったうえでの試算である点に注意が必要です
つまり、この事例が教えてくれるのは「電動化すれば13ヶ月で回収できる」ではなく、「空圧シリンダーの寿命が短くなる環境で高頻度に動かしている工程では、電動化の投資回収が現実的な期間に収まり得る」ということです。自社で判断するには、対象工程の稼働実績とシリンダーの交換実績を並べる必要があります。何を入力として使うかは、後段の判断基準5にまとめます。少なくとも、電気代だけを並べてもこの事例と同じ結論にはなりません。
電動化には制御方式の選定が付いてくる
電動アクチュエータを導入するということは、モータとその制御方式を選ぶということでもあります。位置決めが必要ならサーボ、単純な速度調整で足りるならインバーターというように、要求される精度と制御の自由度によって構成が変わります。この選び分けについては、サーボ制御とインバーター制御を比較した記事で、コスト構造と適用範囲を含めて整理しています。空圧からの置き換えを検討する段階で、制御側の要件も同時に固めておくと、後工程での仕様変更を避けられます。
業界側も電動化に動いている
供給側の動きも判断材料になります。台湾の大手空圧機器メーカーであるAirTACは、2026年第2四半期の決算説明会において、CFOが電動アクチュエータ分野への参入計画に言及しました。上市の目標時期は2028年から2029年とされています。ここで重要なのは、これがまだ将来計画であり、製品が発売されているわけではないという点です。現時点の調達先候補としては数えられません。
読み取るべきなのは、空圧機器を主力としてきたメーカー自身が電動アクチュエータを製品ラインに加えようとしている、という業界構造の変化のほうです。空圧か電動かという二者択一ではなく、両方を扱うメーカーから工程ごとに使い分けて調達する、という購買の形が今後は一般化していく可能性があります。
どちらを選ぶべきか|5つの判断基準で切り分ける
比較表を眺めているだけでは結論は出ません。工程ごとに判断基準を当てはめて切り分ける必要があります。実務で有効な基準は次の5つです。
| 判断基準 | 空圧が向くケース | 電動が向くケース |
|---|---|---|
| 工程の精度要求 | 端点間の往復で足りる | 任意位置での停止、位置の微調整が必要 |
| 環境条件 | 粉じん、水濡れ、洗浄、防爆区画 | 空調された清浄なエリア |
| 既存設備との親和性 | エア配管が既に来ている | 制御盤とネットワークが整備済み |
| 保守体制 | 現地要員で部品交換まで完結させたい | 制御を扱える人材、または保守契約がある |
| 投資回収期間 | 稼働頻度が低くシリンダーが長持ちする | 高頻度で消耗品の交換費と保守工数が積み上がる |
この5つは上から順に当てはめ、空圧側に該当する項目が多いほど現状維持の合理性が高いと読みます。判断基準1で空圧側に該当した工程でも、消耗品の交換費が積み上がっているなら判断基準5まで進めてください。前述の麺類カッティング機は、まさに端点間の往復で足りる工程でありながら、交換費の大きさゆえに電動化が成立した例です。判断基準2の環境条件は、電動化のハードルを一段上げる条件ではありますが、後述するとおり単独で電動を却下する絶対的な理由にはなりません。
判断基準1|工程の精度要求から入る
最初に見るべきは、その工程が本当に任意位置での停止を必要としているかどうかです。ワークを押し出す、クランプする、ストッパを出し入れするといった動作は、端点間の往復で完結します。この場合、電動化して得られるのは電力と消耗品費の削減にとどまり、制御の自由度という電動側の最大の利点は使われないままになります。
逆に、品種ごとにストローク量を変えたい、途中で押し当てて力を制御したい、位置の実測値をログに残したいといった要求があるなら、空圧では回路と機構を作り込むことになり、電動のほうが素直に実現できます。
判断基準2|環境条件はハードルを上げる
粉じんが多い、頻繁に水洗いする、防爆区画である、といった条件は、電動化のハードルを一段上げる条件です。防護等級の高い電動アクチュエータは存在しますが、価格が上がるうえ、ケーブルとコネクタの防水処理という新たな弱点が加わります。単独で却下まで踏み込むかどうかは、その工程のシリンダー交換実績と合わせて、次の段落と判断基準5で決めてください。
タイの工場では、乾季と雨季で湿度が大きく変わり、空調のない工場棟では結露も発生します。この条件下で制御盤とケーブルを増やすことのリスクは、日本国内の同種設備より高く見積もるべきです。
ただし、この基準には裏側があります。過酷な環境は電動アクチュエータにとって不利であると同時に、空圧シリンダーの寿命も縮めるからです。前述のTolomaticの事例を思い出してください。ステンレス製でIP69K相当という要求仕様が示すとおり、あれは洗浄を伴う環境に置かれた食品工場の切断工程で、空圧が不利になった主因はシリンダーの交換頻度の高さでした。したがって、環境条件を理由に電動を却下する場合でも、その工程で年間何本のシリンダーを交換しているかは必ず確認してください。交換本数が多いのであれば、電動化ではなく、防護仕様を上げたシリンダーへの変更や、ロッドを環境から隔離する機構への設計変更が答えになることもあります。なお、原典は実際に設置されていたシリンダーそのものの防護等級までは明示していないため、仕様を上げることでどこまで交換頻度を減らせたかは、この事例だけからは判断できません。
判断基準3|既存設備との親和性
すでにエア配管が敷設され、コンプレッサーに容量の余裕がある工場では、シリンダーを1本追加する限界コストは非常に低くなります。逆に、そのラインを電動化すると、制御盤のスペース、電源容量、ネットワーク配線という付帯工事が発生します。
判断のポイントは、「その1台だけ電動化しても供給側は変わらない」という事実です。エア配管もコンプレッサーもそのまま残るのであれば、削減できるのはその1台分の空気消費だけです。電動化の効果を最大化したいのであれば、ライン単位、あるいは工程群単位で置き換えを設計する必要があります。
判断基準4|保守体制で決まる部分が大きい
これはタイ・ASEANの拠点で特に重い基準です。エアシリンダーは、故障モードが単純で、症状(動かない、遅い、力が出ない、エアが漏れる)から原因を絞り込みやすく、部品交換で復旧できます。現地のメンテナンス要員が自力で対応できる範囲が広い機器です。
電動アクチュエータは、故障時にメカ、モータ、ドライバ、配線、パラメータ設定のどこに原因があるかを切り分ける必要があります。この切り分けができる人材が拠点内にいるか、あるいは即応してくれる保守契約があるかが、実質的な導入可否を決めます。
言い換えると、電動化の判断は機器の比較ではなく、自社の保守体制の比較でもあります。ここを直視せずに導入すると、止まったときに誰も触れない設備が1台増えるだけになります。
判断基準5|投資回収期間で最後に絞る
判断基準2で却下されなかった工程については、最後に投資回収の計算をします。必要な入力は、対象工程の年間動作回数、シリンダーの実際の交換頻度と交換部品費、交換1回あたりの作業工数と停止時間、1動作あたりの消費空気量、圧縮空気1立方メートルあたりの電力量、タイでの電力単価、そして電動化に要する機器費と工事費です。
このうち見落とされやすいのが交換部品費と停止時間です。前述の事例では、交換の作業工数を金額に含めないままあれだけの差が出ていました。裏を返せば、工数と停止時間まで数えれば差はさらに開きます。削減額の主役が電気代ではなく消耗品と保守工数になることは珍しくないので、過去数年の保全記録から、その工程で実際に何本のシリンダーを交換したかを拾い出すところから始めてください。
前述のTolomaticの事例が13ヶ月未満という結果になったのは、シリンダーの交換頻度が極端に高く、交換部品費が積み上がっていたからです。同じ計算を、シリンダーが年単位で持ち、稼働頻度も低い工程で行えば、回収期間は数年から十数年に伸び、設備の残存寿命を超えることも珍しくありません。回収期間が設備の残り寿命を超えるなら、その工程は空圧のまま維持し、更新のタイミングで再検討するのが合理的です。
タイ・東南アジアの工場でFA機器を選ぶときの発注実務
選定基準が固まったら、次は調達です。日本国内と同じ感覚で発注仕様書を書くと、タイでは高い確率で手戻りが起きます。
市場環境を押さえておく
背景として、この地域の自動化投資は拡大局面にあります。民間調査会社の予測では、タイの産業オートメーション市場は2024年の約19.9億USDから2032年には35.3億USDに達し、年平均成長率は9.44%と見込まれています。
東南アジア全体の産業用・サービスロボット市場についても、2025年の12億USDから2031年には18.3億USDへ拡大し、2026年から2031年の年平均成長率は7.32%という予測が出ています。タイについては、EECの優遇政策とBOIの支援が需要の牽引役とされ、BOIは150億バーツ規模のロボティクス案件を支援し、年間1万件のシステム導入を目標に掲げているとされています。
これらはいずれも予測値であり、実績ではありません。ただし発注実務の観点では、次の2点が示唆として使えます。ひとつは、この地域でFA機器を扱うサプライヤと現地在庫が今後増えていく方向にあること。もうひとつは、自動化を進める前提でBOIの支援制度が設計されているため、設備投資の計画段階で優遇措置の適用可否を確認する価値があるということです。
RFPで必ず聞くべきこと
空圧機器や電動アクチュエータを含むFA設備をベンダーに引き合いに出す際、見積比較を成立させるために仕様書へ書いておくべき項目があります。
- 対象工程のタクトタイムと年間稼働時間。機器選定の根拠になる
- 供給空気の条件。供給圧力、露点、清浄度クラス、コンプレッサーの余力
- 環境条件。温度、湿度、粉じん、洗浄の有無、防爆要件、要求する防護等級
- 消耗品と保守部品のリスト。品目、推奨交換周期、単価、現地在庫の有無
- 部品の調達リードタイム。タイ国内在庫か、輸入か、輸入なら通関を含む日数
- 制御方式とネットワーク。既存のPLCおよび上位システムとの接続仕様
- ドキュメント。回路図、パラメータ一覧、取扱説明書の言語
- 保証範囲と対応時間。故障時の一次対応までの時間と、その体制
これらを書かずに「エアシリンダー一式」と発注すると、各社が異なる前提で見積もるため、金額の比較が成立しません。特に消耗品リストと調達リードタイムは、初期費用の比較では見えず、稼働後に効いてくる項目です。
FATとSATを分けて設計する
FAT(工場立会検査)とSAT(現地据付後検査)は、どちらか一方で済ませようとすると必ず問題が起きます。FATはベンダー側の工場で行うため、供給空気も電源も理想的な条件です。SATは自社工場の実条件で行うため、末端の供給圧力低下や、既存設備との干渉といった問題が初めて表面化します。
実務的には、次の切り分けが有効です。FATでは機能と性能を確認し、SATでは実環境での再現性を確認する。そして、SATで確認する項目をFATの前に文書として合意しておく。この合意がないと、SATで問題が出たときに「仕様通りである」というベンダー側の主張と平行線になります。
空圧機器に固有の観点としては、SATの際に実際の供給圧力を末端で測定しておくことを勧めます。設計値と実測値の差は、後年の不具合調査で必ず参照する基礎データになります。
現地調達と輸入をどう分けるか
タイ拠点での調達を考えるとき、現地調達と日本からの輸入は、価格だけで比べるべきではありません。判断軸は次の3つです。
- 停止許容時間。ラインを止められない設備の消耗品は、現地在庫がある品番を選ぶ
- 保守の主体。現地要員が交換するなら、現地で買える品番に寄せる
- 標準化。拠点内で品番を絞り込めば、在庫金額を増やさずに欠品リスクを下げられる
日本製の同一品番を輸入すれば設計は楽ですが、部品1点の調達に数週間かかる状態で設備を止めることになります。逆に、すべてを現地調達品に置き換えると、日本本社の標準仕様から外れて設計資産が使えなくなります。現実的な落としどころは、重要保安部品と精度に効く部品は標準品番を維持し、消耗品と汎用部品は現地調達可能な品番へ寄せるという二層構成です。
よくある質問
エアシリンダーとは何ですか
圧縮空気の力でピストンを動かし、直線運動を取り出す機器です。工場では、ワークの押し出し、クランプ、ストッパの出し入れ、シュートの切り替えといった動作に広く使われています。構造が単純で、故障しても部品交換で復旧できること、粉じんや水濡れに強いことが特徴です。
エアシリンダーの選び方の基本は何ですか
必要推力からボア径を決め、必要移動量からストロークを決め、機構の運動方向から取付形式を決め、戻り工程の要件から複動式か単動式かを決め、最後に使用環境で防護仕様を確定させる、という順序が基本です。SMCの標準形リニアアクチュエータのように、代表的なシリーズだけでもボア径が20mmから300mm、ストロークが1インチから2400mm、取付形式が4種類から11種類と選択肢が広い製品群では、この順序で絞らないと選定が進みません。
空圧から電動アクチュエータに置き換えたほうが良いですか
工程によります。任意位置での停止や力の制御が必要で、かつ高頻度で稼働し、保守できる人材がいる工程であれば、電動化の効果が出やすい条件が揃っています。逆に、端点間の往復で足りてシリンダーの交換頻度も低い工程、防爆区画、稼働頻度が低い工程では、空圧のまま維持するほうが合理的です。判断の分かれ目になりやすいのは、その工程でシリンダーを年間何本交換しているかという実績値です。交換本数が多いほど電動化の投資回収は短くなりますが、その場合でも、防護仕様を上げたシリンダーへ変更するという選択肢と比べてから決めてください。エネルギー効率だけを見れば電動が有利ですが、効率差がそのまま電気代の削減額になるわけではありません。
圧縮空気のコストはどのくらい削減できますか
削減余地は現状によって大きく変わります。米エネルギー省の資料では、メンテナンスが不十分な工場では圧縮空気の20〜30%が漏れで失われ、適切に管理されたシステムでは10%未満に抑えられるとされています。自社が前者に近い状態であれば、機器を入れ替えるより先に漏れ対策を行うほうが投資対効果は高くなります。なお同資料の金額例は米国の電気料金を前提としているため、タイでの削減額は自社の電力量と現地単価で計算し直す必要があります。
AirTACの電動アクチュエータは今から検討できますか
現時点ではできません。AirTACは2026年第2四半期の決算説明会で電動アクチュエータ分野への参入計画に言及していますが、上市の目標時期は2028年から2029年とされており、製品はまだ発売されていません。今回の調達候補には入りませんが、中期的には空圧機器メーカーからも電動製品が供給される流れになると見ておくと、標準化の方針を立てやすくなります。
まとめ
エアシリンダーの選定は、推力、ストローク、取付形式、駆動方式、環境条件という5つの軸を順に確定させる作業です。この基本は電動化の議論があっても変わりません。
そのうえで押さえておくべきなのは、圧縮空気が見えにくいコストを持つユーティリティだということです。エア漏れは管理状態によって10%未満から20〜30%まで開き、システムとしてのエネルギー効率も電動に比べて低い水準にあります。しかしその差が自社の削減額としていくらになるかは、稼働頻度と現地の電力単価を入れて計算しない限り分かりません。
電動化は選択肢のひとつであって、目的ではありません。精度要求、環境条件、既存設備との親和性、保守体制、投資回収期間という5つのフィルタを順に当てると、置き換えるべき工程と、空圧のまま維持すべき工程が自然に分かれます。多くの工場では、その両方が混在するのが正常な姿です。
そして、タイやASEANの拠点では、機器の性能以上に、部品が手に入るか、現地で直せるかという条件が効いてきます。発注仕様書に消耗品リストと調達リードタイムを書き込むこと、FATとSATの確認項目を事前に分けて合意しておくことは、機器選定と同じくらい設備の稼働率を左右します。
自社のどの工程が電動化に向いているのか、現状の圧縮空気コストがどの程度なのか、といった論点は、実際の設備と稼働データを見ないと判断がつきません。TOMAS TECHはタイ現地で日系製造業の生産設備と工場システムの両方に関わってきました。導入を決めた段階でなくとも、現状の棚卸しや検討の進め方の整理だけでも構いませんので、お問い合わせからお気軽にご相談ください。
参考情報
- Electric Actuators vs Pneumatic Cylinders – Tolomatic
- Standard Linear Actuators – SMC Corporation of America
- Compressed Air System Leaks Fact Sheet – U.S. Department of Energy, Office of Industrial Technologies
- Thailand Industrial Automation Market – Data Bridge Market Research
- Southeast Asia Industrial and Service Robot Market – Global Information
- AirTAC Earnings Call Transcript Q2 2026 – Investing.com
- The Rising Influence of Sustainability on Hydraulics and Pneumatics – Power & Motion


