


タイの工場で不良の連絡を受けたとき、その製品にどの原材料ロットが使われ、同じ原材料を使った製品が他にどれだけ出荷済みかを、何時間で答えられるでしょうか。即答できない工場は業種を問わず珍しくありません。紙の受入台帳とExcelの製造記録、担当者の記憶をつなぎ合わせて追うため、調査に半日から数日を要してしまいます。ロット管理システムは、この「調べている時間」を数分に変える仕組みです。本記事では業種を限定せず、ロット管理の基礎、シリアル番号管理との違い、双方向トレーサビリティ、バーコードとRFIDの使い分け、費用相場と導入ステップまでを、タイ・ASEAN拠点の日系工場の実情に即して整理します。
ロット管理とは何か|ロット番号管理とシリアル番号管理の違い
ロットは「同一条件で製造したひとまとまり」
ロットとは、同じ原材料、同じ設備、同じ条件で連続して製造した製品や仕掛品のまとまりを指します。何をひとまとまりとするかは工場が自分で決めるもので、法律や規格が一律の単位を定めているわけではありません。実務では次のような区切り方が使われます。
- 1回の仕込み、1バッチの反応、1タンク分といった製造単位で区切る
- 1日分、1シフト分といった時間で区切る
- 同一の受入ロットの原材料を使い切るまでを1ロットとする
- 金型交換や設備の段取り替えを境として区切る
ロット管理とは、このまとまりに固有の番号(ロット番号)を与え、そのロットが「いつ、どの設備で、どの原材料から、どれだけ作られ、どこへ出荷されたか」を記録として残し、必要なときに引き出せる状態にしておく管理のことです。ここで大切なのは、ロット管理の目的が記録を残すこと自体ではなく、問題が起きたときに影響範囲を素早く、かつ過不足なく絞り込めることにあるという点です。記録が残っていても検索に半日かかるなら、それは管理されているとは言えません。
ロット番号管理とシリアル番号管理システムの違い
ロット管理と混同されやすいのがシリアル番号管理、いわゆる個体管理です。両者は「識別番号を付けて履歴を追う」という点で似ていますが、付番の単位と運用負荷がまったく違います。
| 観点 | ロット番号管理 | シリアル番号管理 |
|---|---|---|
| 付番の単位 | 同一条件で製造したまとまり単位 | 製品1個単位 |
| 1日あたりの付番数 | 数件から数十件 | 生産数量と同じ数 |
| 主な目的 | 影響範囲の絞り込み、原材料との紐付け | 個体ごとの履歴照会、保証や修理への対応 |
| 向いている製品 | 液体、粉体、成形品、汎用部品などの連続生産品 | 高単価品、法規制や顧客要求で個体識別が必要な製品 |
| 現場の運用負荷 | 相対的に低い | 高い。全個体の読み取りと保管が必要になる |
| 不良発生時の回収範囲 | ロット単位のため広めになる | 個体単位まで絞り込める |
この表からわかるとおり、シリアル番号管理は追跡精度が高い一方で、現場が読み取り作業を全数分こなす必要があり、コストと工数が跳ね上がります。逆にロット管理は運用負荷が軽い代わりに、問題が起きたときの回収範囲がロット単位に広がります。どちらが優れているという話ではなく、製品単価と回収コスト、そして顧客や法規制が求める精度で決まる選択です。個体単位まで踏み込むべきかどうかの判断軸は個体管理システム導入で詳しく整理しています。
実務では両者を組み合わせる工場も多くあります。完成品にはシリアル番号を振り、その完成品にどの原材料ロットを使ったかはロット番号で紐付ける、という二階建ての設計です。この場合、ロット管理システム側には「シリアル番号とロット番号を相互に引ける」構造が必要になります。
ロットトレースという言葉が指しているもの
ロットトレースは、ロット番号を手がかりに履歴をたどる行為そのものを指します。トレーサビリティが「たどれる状態」という性質を表すのに対し、ロットトレースは「実際にたどる操作」を表す、と理解すると整理しやすくなります。
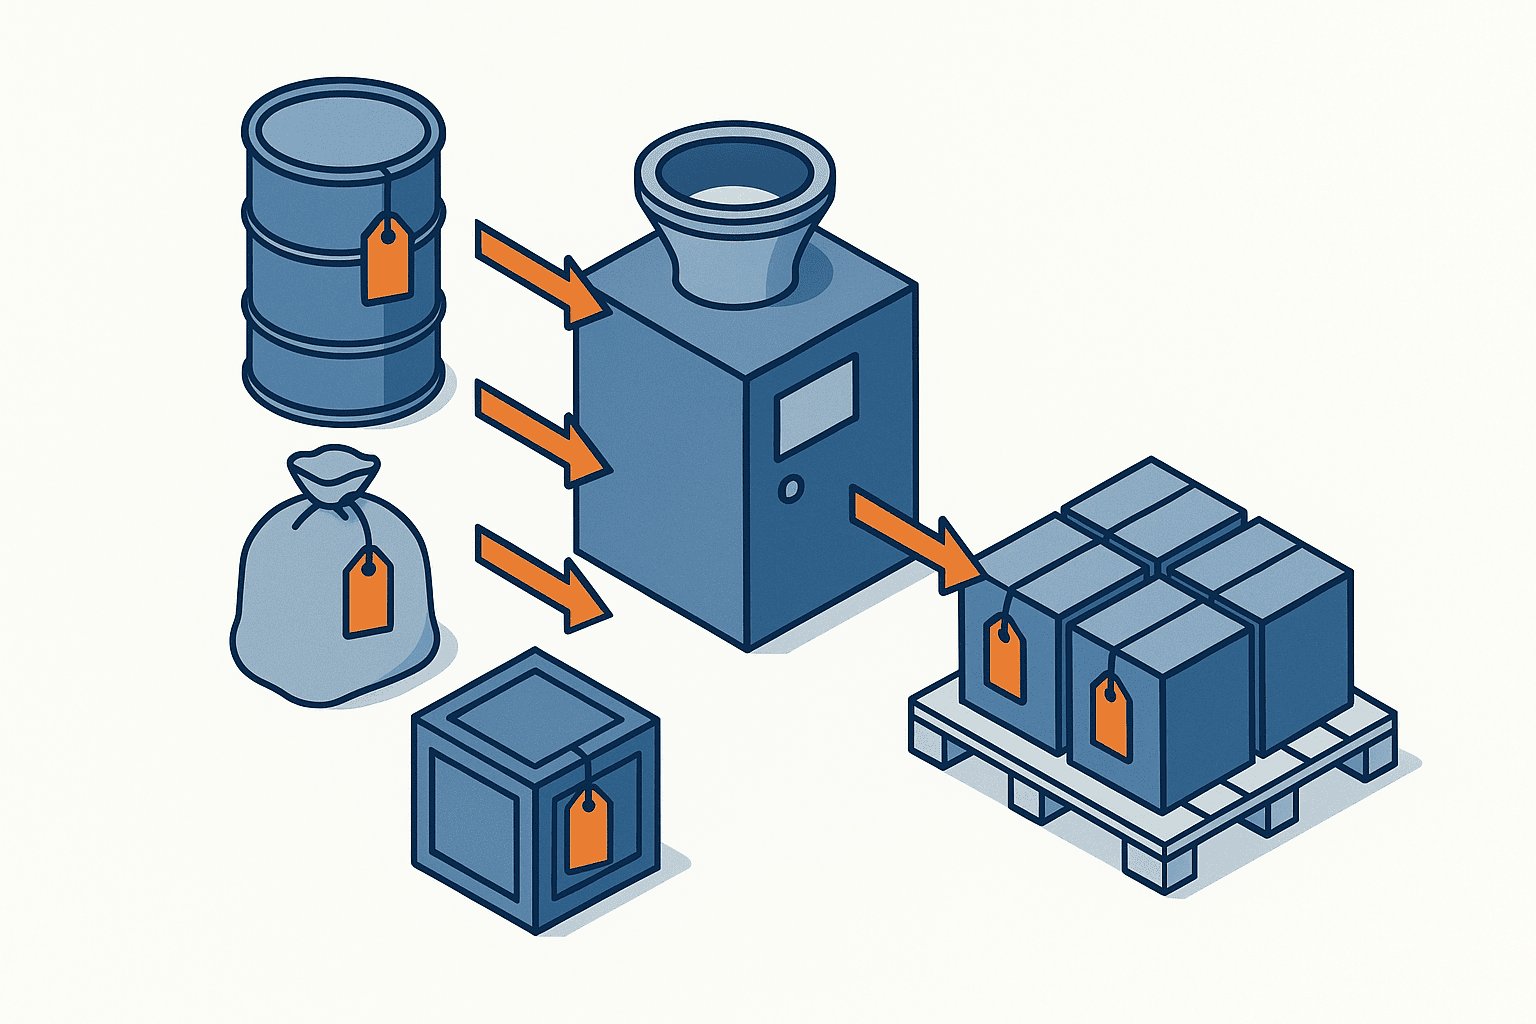
ロットトレースが成立するには、少なくとも次の3つが記録として連結されている必要があります。
- 受入記録。仕入先から入荷した原材料に、自社の受入ロット番号が付与されていること
- 使用記録。どの製造ロットで、どの受入ロットを、どれだけ消費したかが記録されていること
- 出荷記録。どの製造ロットを、どの出荷先へ、いつ、どれだけ出したかが記録されていること
このうち一つでも欠けると連鎖が切れます。実際に多い切れ方は、受入と出荷は記録されているのに、製造時の「どのロットを投入したか」が現場のホワイトボードや作業者の記憶にしか存在しない、というパターンです。ロット管理システムを導入する価値の大半は、この投入記録を確実に取ることにあると言っても過言ではありません。
なぜ今、業種を問わずロット管理システムが必要なのか
タイ・ASEAN拠点が抱える構造的な事情
タイの日系製造業では、人件費の上昇と、品質管理を任せられる現地スタッフの確保難という二つの課題が同時に進んでいます。この二つが重なると、これまで「経験のあるベテランが台帳と記憶で運用してきたロット管理」が成立しなくなります。ベテランが異動や退職で抜けた瞬間に、どのロットにどの原材料を使ったかを誰も再現できなくなるからです。
さらに、日本本社や顧客からの品質要求は年々具体化しています。かつては「トレーサビリティの体制がありますか」という問いだったものが、現在は「特定のロットについて、原材料の仕入先まで何時間で回答できますか」という所要時間を問う形に変わりつつあります。仕組みの有無ではなく応答速度が評価される段階に入っているということです。
Excelと紙台帳が限界を迎える3つの兆候
自社の管理が限界に近いかどうかは、次の3点で判断できます。
- 調査時間が読めない。顧客からロット照会を受けたとき、回答に何時間かかるかを事前に見積もれない。誰が調べるかによって所要時間が倍以上変わる
- 転記が二重三重になっている。現場の紙記録を事務所でExcelに打ち直し、さらに月次で別の集計表に転記している。転記のたびに誤りが混入する余地が生まれる
- 在庫の実物と帳簿のロットが合わない。棚にある原材料の実際のロットと、システム上のロットが一致せず、先入れ先出しが徹底できていない
このうち一つでも当てはまるなら、Excelの改善では解決しません。Excelは記録の器としては優秀ですが、現場で発生した事実をその場で確実に取り込む仕組みを持たないためです。ロット管理システムの本質的な価値は、集計機能ではなく、現場での発生時点にデータを取り込む入力の仕組みにあります。
業種によらず必要になる理由
ロット管理は食品や医薬品の話だと受け止められがちですが、実際には業種を問わず必要性が高まっています。理由は単純で、原材料起因の不良は、どの業種にも起こるからです。
- 樹脂成形なら、特定の樹脂ロットの含水率が原因で成形不良が出る
- 金属加工なら、特定の材料ロットの硬度ばらつきが工具寿命と寸法に影響する
- 電子部品の実装なら、特定のはんだペーストロットや部品リールが不良の原因になる
- 化学品なら、原料の純度や副生成物が最終製品の性状を左右する
いずれの場合も、「どの製品にその材料ロットが入ったか」を特定できなければ、疑わしいものをすべて止めるという最も高くつく判断をせざるを得ません。業種特有の規制要件は確かに存在しますが、ロット管理の骨格そのものは業種を問わず共通です。規制の厳しい業種でどこまで作り込むかについては、化学品ロット管理や食品工場向け生産管理システムの選び方も参考になります。
ロット管理システム導入で得られる3つの効果
効果1 トレーサビリティ強化と調査時間の短縮
最も大きな効果は、不良が発生したときに影響範囲を即座に特定できるようになることです。ハンディターミナルやバーコードスキャンで受入、投入、出荷の各時点を記録しておけば、ロット番号を1回照会するだけで、その材料がどの製造ロットに入り、どの出荷先へ渡ったかが画面上に一覧されます。
この効果は「調べる時間が短くなる」ことにとどまりません。調査が数分で終わるということは、回収範囲を過剰に広げなくて済むということでもあります。追跡できない工場は、疑わしい期間の製品をまとめて止めるしかありません。追跡できる工場は、該当したロットだけを止められます。この差が、そのまま廃棄額と顧客への影響の差になります。
効果2 手作業に由来するヒューマンエラーの削減
紙とExcelによる運用では、ロット番号の書き間違い、転記漏れ、桁の読み違いが避けられません。特にタイの現場では、日本語やアルファベットと数字が混在した番号体系を、母語の異なるオペレーターが手で書き写すことになるため、誤記が生じるリスクは高くなりがちです。
スキャンによる入力に切り替えると、この種の誤りは構造的に減ります。加えて、システム側で「この工程では、この品目のこのロットしか投入できない」という制約を設けておけば、誤った材料を投入した瞬間にその場で警告が出ます。事後に台帳を突き合わせて誤りを見つけるのではなく、誤りが起きた瞬間に止める。これが記録のデジタル化と現場入力の組み合わせが生む、最も実務的な効果です。
効果3 廃棄、過剰在庫、欠品というコスト要因の同時抑制
ロット情報が実在庫と一致していると、有効期限や製造日に基づいた先入れ先出しが徹底できます。その結果、期限切れによる廃棄が減ります。同時に、在庫の実数と所在が正確になることで、「あるはずのものが見つからず追加発注する」という過剰在庫と、「あると思っていたものが使えず生産が止まる」という欠品の両方を抑えられます。
この3つは一見すると別々の課題ですが、原因は共通していて、在庫の状態が正確に把握できていないという一点に集約されます。したがって、ロット管理システムの投資対効果を検討するときは、廃棄削減だけを効果として計上するのではなく、次の表のように複数の費目に分けて積み上げるのが実態に近い評価になります。
| 効果の種類 | 変わること | 追いかけるべき指標 |
|---|---|---|
| 調査工数の削減 | ロット照会の対応が数時間から数分になる | 年間の照会件数と1件あたりの平均対応時間 |
| 回収範囲の縮小 | 不良時に止める範囲がロット単位まで絞れる | 過去の不良対応で廃棄した数量と金額 |
| 誤記の削減 | 転記誤りに起因する手直しと再調査が減る | 月あたりの記録訂正件数 |
| 廃棄の削減 | 期限切れ、劣化による廃棄が減る | 期限切れ廃棄額の月次推移 |
| 在庫の適正化 | 過剰在庫と欠品が同時に減る | 在庫金額と欠品による生産停止時間 |
| 監査対応の効率化 | 顧客監査や認証審査の準備工数が減る | 監査1回あたりの準備工数 |
これらの指標は、導入前に必ず現状値を測っておいてください。導入後に効果を語ろうとしても、比較する前の数字がなければ、投資判断の妥当性を社内に説明できなくなります。
双方向トレーサビリティ|forward traceabilityとbackward traceability
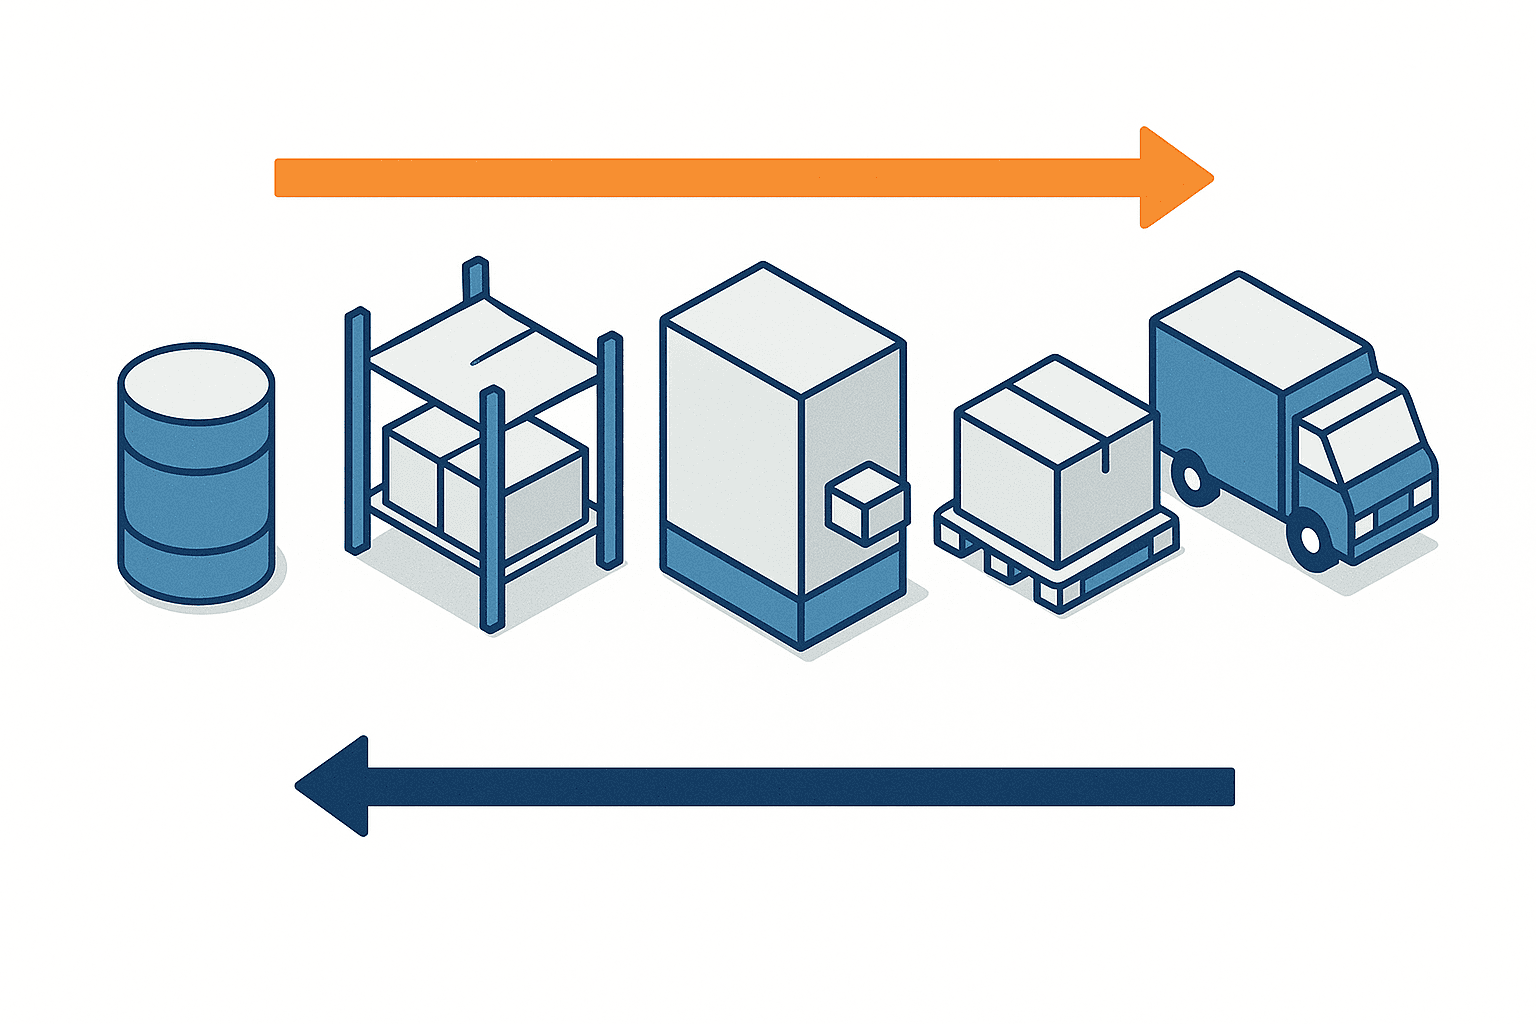
前方追跡は「このロットはどこへ行ったか」
forward traceability(前方追跡)は、ある原材料ロットや製造ロットを起点にして、それが下流のどこまで流れたかをたどる考え方です。仕入先から「先月納入した原料ロットに問題が見つかった」という連絡を受けたときに使う追跡がこれにあたります。
必要になるのは次の問いへの回答です。その原料ロットは、どの製造ロットに投入されたか。その製造ロットは、どの出荷先へ、いつ、どれだけ出荷されたか。まだ自社倉庫に残っている在庫はどれか。前方追跡の速度と精度が、リコールや出荷停止の判断スピードをそのまま決めます。
後方追跡は「この製品に何が使われたか」
backward traceability(後方追跡)は逆向きで、市場や顧客先で見つかった問題の製品を起点に、そこに何が使われていたかを遡る考え方です。顧客から不良品が返ってきたとき、その製品のロット番号から、投入された原材料ロット、製造した設備、製造日時、作業条件を特定します。
後方追跡が機能すると、原因が自社工程にあるのか、特定の仕入先ロットに起因するのかを切り分けられます。この切り分けができない工場は、原因不明のまま全工程を点検する羽目になり、対応コストが跳ね上がります。
双方向がそろって初めて実用になる
重要なのは、この二つは別々の機能ではなく、同じ記録を逆向きにたどっているだけだという点です。受入ロットと製造ロットの投入関係、製造ロットと出荷先の出荷関係。この二つの関係が記録されていれば、どちらの向きにもたどれます。
しかし現場では、片方向しか成立していない状態が頻繁に起こります。典型的なのは、出荷記録は販売管理システムに、投入記録は現場の紙にあり、両者がロット番号で結ばれていないケースです。この状態では前方追跡はできても、後方追跡の途中で連鎖が切れます。
したがってシステムを検討するときは、「トレーサビリティ機能があるか」ではなく、前方と後方の双方向を、1つの画面から、何回の操作で追えるかをデモで確認してください。実際のロット番号を渡して、その場で両方向をたどってもらうのが最も確実な確認方法です。追跡範囲をどこまで広げるかによって構築費用がどう変わるかは、トレーサビリティ構築の費用と進め方で工程別に整理しています。
バーコードとRFID、どちらを選ぶか|ハイブリッド運用という現実解
バーコードが依然として主流である理由
ロット番号の読み取り手段として、現在も主流はバーコードです。理由は3つあります。第一に、ラベルの印刷コストが極めて安く、貼り替えや再発行が容易であること。第二に、読み取り機器の選択肢が広く、故障時の代替調達が現地で完結すること。第三に、現場のオペレーターがすでに操作に慣れており、教育コストが小さいことです。
タイの工場では、この三点目が特に効きます。人の入れ替わりが一定の頻度で起こる環境では、新しく入った作業者が短期間で習得できるかどうかが、仕組みの定着を左右します。
RFIDが効くのは限られた工程
RFIDは、一括での読み取りができ、視認できない位置のタグも読めるという明確な利点があります。ただし、タグの単価がバーコードラベルより高く、金属や液体の近傍では読み取りが不安定になるという制約もあります。全工程にRFIDを入れると、費用が大きく膨らむ割に、多くの工程では得られる効果がバーコードと変わりません。
そのため実務では、次のような高頻度あるいは一括処理が効く工程に限定して投入するのが定石です。
| 工程 | 推奨する読み取り方式 | 理由 |
|---|---|---|
| 原材料の受入検収 | 一括入荷が多い場合はRFID | パレット単位で複数箱を一度に読める |
| 保管、棚入れ | バーコード | 頻度が低く、1件ずつの確認で足りる |
| 製造への投入 | バーコード | 1点ずつ確実に照合する必要がある |
| 工程間の受け渡し | 頻度が高ければRFID | 通過するだけで記録でき、作業を止めない |
| 出荷検品 | 出荷単位が大きければRFID | 積み込み前の全数照合を短時間で終えられる |
| 棚卸し | 対象量が多ければRFID | 棚の前を通過するだけで数量が把握できる |
判断の基準は単純で、1日あたりの読み取り回数が多い工程ほどRFIDの投資が回収しやすくなります。
ハイブリッド運用を成立させる設計上の条件
バーコードとRFIDを併用する場合、システム側で気をつけるべき点があります。読み取り方式が違っても、扱う識別子は同じロット番号体系に統一することです。RFIDタグのIDとバーコードの番号が別体系になっていると、工程をまたいだ追跡のたびに変換テーブルを経由することになり、障害の温床になります。
具体的には、RFIDタグには自社のロット番号を書き込むか、タグIDとロット番号の紐付けを発行時点で確定させる設計にします。この設計を最初に決めておかないと、後からRFID工程を追加するときに全体の作り直しが必要になります。
自社に合ったロット管理システムの選び方
業種別の目のつけどころ
業種を問わない骨格は共通ですが、重点の置き方は分野によって変わります。
- プロセス製造(食品、化学、化粧品、塗料など)。レシピや配合の管理、賞味期限や使用期限の管理、そしてバッチ単位の厳密なトレーサビリティに対応した製品を選びます。歩留まりや副生成物の扱い、単位換算(重量と容量)への対応も確認が必要です
- 組立加工(自動車部品、電子部品、機械)。部品表(BOM)との連動、シリアル番号との併用、工程内の中間品ロットの扱いが焦点になります。顧客から個体単位の要求がある場合は二階建ての設計が必要です
- 金属、樹脂などの素材加工。材料証明書(ミルシート等)とロット番号の紐付け、切断や分割によって1ロットが複数に分かれる場合の枝番管理が重要になります
- 受託製造。顧客ごとに要求される記録項目とフォーマットが異なるため、記録項目を自社で追加、変更できる柔軟性があるかを確認します
パッケージか個別開発か
判断は「自社の管理単位が標準的かどうか」で分かれます。ロットの区切り方、番号体系、記録項目が業界の一般的な形に収まるならパッケージが有利です。導入期間が短く、費用が読め、他社の運用知見が製品に反映されているためです。
一方で、分割や再梱包でロットが枝分かれする、複数の受入ロットを混合して1つの製造ロットにする、といった構造がある工場では、パッケージの標準機能に収まらないことがあります。この場合でも、まず標準機能で賄える範囲をパッケージに任せ、残りをアドオンで作るという中間解を検討してください。最初から全面的な個別開発を選ぶと、費用と期間が大きく膨らみ、仕様変更にも弱くなります。
選定時に確認すべき現実的なチェック項目を挙げます。
- 自社のロット番号の桁数と文字種をそのまま登録できるか。既存の番号体系を変えずに移行できるか
- 1つの製造ロットに複数の受入ロットを紐付けられるか。複数ロットの混合に対応できるか
- 分割、再梱包時にロットの親子関係を保持できるか
- タイ語と日本語、英語の表示切り替えができるか。現場画面はタイ語で表示できるか
- オフライン時の運用ができるか。通信が切れたときにハンディ側で一時保存できるか
- 記録項目を自社で追加できるか。追加のたびにベンダー費用が発生しないか
既存の生産管理システムやMESとの連携
すでに生産管理システムや会計システムが稼働している工場では、ロット管理を独立したシステムとして入れるか、既存システムの機能を拡張するかという判断が生じます。
原則として、在庫数量を持つシステムは1つにするのが安全です。ロット管理システムと既存の生産管理システムの双方が在庫数量を保持すると、必ずどこかでずれが生じ、どちらが正しいかを人が判断する運用になります。連携するなら、在庫の正はどちらかに寄せ、もう一方は参照に徹する設計にしてください。
MESの導入を並行して検討している場合は、ロット管理の要件をMESの評価軸の中に含めて比較するのが効率的です。評価軸の立て方はMES比較の4つの評価軸にまとめています。
導入費用の相場と投資回収の考え方
費用の目安
中小規模の製造業(従業員10名から100名程度)向けの生産管理システムでは、初期費用は工場の規模に応じて幅があり、従業員10名から30名の規模でおおむね100万円から300万円、30名から50名の規模で200万円から500万円、50名から100名の規模になると400万円から1,000万円程度が目安として示されています。これは提供形態によっても変わり、同じ出典ではクラウド型が初期30万円から100万円に月額利用料、オンプレミスの買取型が初期200万円から800万円に年間保守料という区分も示されています。ロット管理はこの生産管理システムの一機能として提供されることも、独立した製品として提供されることもあり、対象範囲の取り方で金額は大きく変わります。
重要なのは、小規模なツールから始めて生産管理の本体へ広げていく段階的な導入であれば、100万円台からのスタートも可能だとされている点です。全工場、全ラインを一度にカバーしようとすると金額は跳ね上がりますが、まず1つのラインまたは1つの品種群に対象を絞り、そこで受入から投入、出荷までをつないでから横に広げる、という分割は十分に成立します。
見積もりを4層に分けて比較する
ベンダーからの見積もりを総額だけで比較すると判断を誤ります。次の4層に分解して、各社が何を含めているかを揃えてから比べてください。
| 費用の層 | 含まれるもの | 見落としやすい点 |
|---|---|---|
| ソフトウェア層 | ライセンス費用、年間保守費 | ユーザー数や端末数による課金の増え方 |
| ハードウェア層 | ハンディターミナル、ラベルプリンタ、無線LAN | 現場の無線環境整備工事が別費用になりがち |
| 導入作業層 | 初期設定、マスタ登録、既存データ移行 | 品目マスタの整備工数を自社で負う前提の場合がある |
| 定着支援層 | 現場教育、運用ルール整備、立ち上げ後の伴走 | タイ語での教育資料作成が含まれていないことがある |
このうち、実際のプロジェクトで最も過小評価されやすいのは4層目の定着支援です。システムが動いても現場が読み取りをしなければ記録は残りません。
投資回収の考え方
投資回収の目安としては、従業員30名規模の工場が500万円規模のシステムを導入した場合に、おおむね1年から2年で回収できるという試算が示されています。前提となる規模が変われば回収年数も変わるため、この数字は自社の規模に置き換えて捉えてください。ロット管理を目的とする場合、回収の内訳は次のように積み上げます。
- 照会対応や記録探索にかけている工数の削減額。現状の年間対応時間に人件費単価を掛けて算出します
- 過剰な回収、廃棄の縮小額。過去の不良対応で実際に廃棄した数量のうち、追跡できていれば止めずに済んだ分を見積もります
- 期限切れ、劣化による廃棄の削減額。直近12カ月の廃棄実績から算出します
- 棚卸し工数の削減額。年2回の棚卸しにかかっている延べ時間を基準にします
注意すべきは、これらのうち回収の大半を「大規模なリコールを回避できた効果」に依存させないことです。発生確率の低い事象を回収根拠の中心に置くと、経営層への説明で必ず突き返されます。日常的に発生している調査工数と廃棄の削減で回収の骨格を組み、リコール回避は付加的な効果として添える構成にしてください。
ロット管理システム導入の進め方
第1段階 現状の棚卸し
最初にやるべきは、システムの選定ではなく現状の記録の棚卸しです。次の3点を紙に書き出してください。
- どの工程で、誰が、何を、どの媒体(紙、Excel、口頭)に記録しているか
- その記録が次の工程や事務所にどう伝わっているか。転記が何回発生しているか
- ロット照会を受けたとき、どの記録をどの順番で見に行っているか
この棚卸しをすると、多くの場合「記録は取っているが、記録同士がつながっていない」という構造が浮かび上がります。どこに接続の欠落があるかを特定することが、要件定義の出発点になります。
第2段階 要件定義とスコープの確定
棚卸しの結果をもとに、何をどこまでやるかを決めます。ここで重要なのは、最初のスコープを欲張らないことです。全工程の完全なトレーサビリティを初回で目指すと、マスタ整備だけで数カ月が過ぎ、現場の熱が冷めます。
現実的な初回スコープは、受入時のロット付番と、製造への投入記録、そして出荷時のロット記録の3点です。この3点がつながれば、双方向トレーサビリティの骨格は成立します。工程内の細かい中間記録や、設備からの自動データ取得は第2期以降に回してください。
第3段階 PoCによる現場での検証
システムを本契約する前に、1つの製品ラインまたは1つの倉庫に限定して、実際に動かして確かめる期間を設けます。ここで確認するのは機能の有無ではなく、現場で回るかどうかです。
- 手袋をした状態でハンディの操作ができるか。画面の文字は現場の照明で読めるか
- 1回の読み取りにかかる秒数はどれくらいか。作業のリズムを崩さないか
- 通信が切れる場所はどこか。倉庫の奥や金属棚の間で電波が届くか
- ラベルが汚れる、擦れる工程はどこか。その環境に耐えるラベル材質か
- 誤った読み取りをしたとき、現場だけで取り消せるか
PoCで見つかる問題の大半は、機能ではなく物理環境と操作性に関するものです。この段階で洗い出しておけば、本導入後の「使われないシステム」を防げます。
第4段階 本導入と横展開
PoCで確認した内容をもとに本導入に進みます。ここでの要点は、運用ルールを文書化し、タイ語で現場に配布することです。誰がいつ読み取るのか、読み忘れに気づいたときにどうするのか、例外処理は誰が承認するのか。この3点が文書化されていないシステムは、担当者が変わった時点で運用が崩れます。
横展開は、最初のラインが3カ月安定してから着手してください。同時並行で複数ラインに広げると、問題が起きたときに原因の切り分けができなくなります。
よくある質問
ロット管理とは何ですか
同じ原材料、同じ設備、同じ条件で製造した製品のまとまりに固有の番号を付け、その製造履歴と入出庫履歴を追跡できる状態にしておく管理手法です。目的は記録を残すこと自体ではなく、問題が起きたときに影響範囲を素早く、過不足なく絞り込めるようにすることにあります。
ロット番号とシリアル番号の違いは何ですか
ロット番号は製造のまとまり単位に付ける番号で、シリアル番号は製品1個ごとに付ける番号です。シリアル番号は追跡精度が高い一方、全個体を読み取る運用が必要になるため負荷とコストが大きくなります。製品単価が高い、あるいは顧客や法規制が個体識別を求める場合にシリアル番号管理システムを検討し、それ以外はロット番号管理で十分なことが多いです。
ロット管理システムの費用はどのくらいかかりますか
中小規模の製造業向けの生産管理システムでは、従業員10名から30名の規模で100万円から300万円、30名から50名の規模で200万円から500万円、50名から100名の規模で400万円から1,000万円程度が初期費用の目安とされています。対象を1つのラインに絞った段階的な導入であれば、100万円台からのスタートも可能とされています。投資回収については、従業員30名規模の工場が500万円規模のシステムを導入した場合におおむね1年から2年という試算が示されています。ハンディターミナルやラベルプリンタ、無線LAN環境の整備費用が別途必要になる点にもご注意ください。
ロットトレースはExcelでは実現できませんか
記録の器としてExcelを使うこと自体は可能ですが、実務では2つの壁にぶつかります。1つは、現場で発生した事実をその場で確実に取り込めないため、転記の遅れと誤りが避けられないこと。もう1つは、複数のファイルにまたがった双方向の追跡に時間がかかり、照会対応の所要時間が担当者によって大きく変わることです。ロット数が少なく、工程がひとつしかないような規模であればExcelでも回りますが、複数工程で混合や分割が起きる工場では早い段階で限界が来ます。
すでに生産管理システムがある場合、別途ロット管理システムは必要ですか
まず既存システムのロット機能で、双方向の追跡が1つの画面から何回の操作で行えるかを実際のロット番号で試してください。追跡ができるのであれば、不足しているのはシステムではなく現場での入力手段であることが多く、ハンディターミナルによる読み取りを追加するだけで解決します。追跡そのものができない、あるいは複数の受入ロットの混合を扱えない場合に、追加のシステムや拡張を検討する順序が合理的です。
まとめ
ロット管理システムの導入で成果が出るかどうかは、どの製品を選ぶかよりも、受入から投入、出荷までの記録が一本の鎖としてつながっているかで決まります。記録が残っていても検索に半日かかる状態、あるいは投入記録だけが現場の紙に留まっている状態では、どれだけ高機能なシステムを入れても照会には答えられません。
判断の順序としては、まず自社の記録を工程ごとに棚卸しして鎖の切れ目を特定し、次に受入、投入、出荷の3点に絞った初回スコープを定めます。読み取り方式はバーコードを基本とし、一括処理が効く受入や出荷、棚卸しに限ってRFIDを重ねるハイブリッド構成が、費用対効果の面で最も現実的です。費用はソフトウェア、ハードウェア、導入作業、定着支援の4層に分解して比較し、投資回収は日常的に発生している調査工数と廃棄の削減で骨格を組みます。
タイやASEANの拠点では、人件費の上昇と品質管理人材の確保難が同時に進み、ベテランの経験に依存した運用が続けられなくなりつつあります。ロット管理システムは、その経験を仕組みに移し替えるための現実的な手段です。業種特有の要件は確かに存在しますが、骨格そのものは業種を問わず共通であり、どの工場でも同じ順序で組み立てられます。
TOMAS TECHでは、タイおよびASEAN拠点の日系製造業向けに、生産管理システムPEGASUSとバーコードやRFIDによる現場データ収集を組み合わせたロット管理、トレーサビリティの仕組みづくりをお手伝いしています。まだ製品を絞り込む段階ではない、現状のどこに記録の切れ目があるのかを整理したい、といった検討初期のご相談も歓迎しています。まずは現場の状況を伺うところからで構いませんので、お問い合わせよりお気軽にご連絡ください。
参考情報
- ロット管理とは トレーサビリティとの関係やメリットを解説 — ロット管理とトレーサビリティの関係、ロット番号の付与単位、導入によって得られるメリットを基礎から整理した解説記事です。
- ロット管理の基礎知識と効率化のポイント — ロット管理の基本的な考え方と、現場での記録作業を効率化する際の着眼点を解説しています。
- ロット管理とは システム導入までの流れ — ロット管理の定義から、システム導入を検討する際の進め方までを段階的に説明した記事です。
- ロット管理の基礎からシステム活用まで — ロット管理の基礎知識と、システムを活用してトレーサビリティを強化する具体的な方法を扱っています。
- Lot Tracking and Traceability Guide for Process Manufacturers — プロセス製造業向けのロット追跡ガイド。forward traceabilityとbackward traceabilityという双方向トレーサビリティの概念、およびバーコードとRFIDを併用するハイブリッド運用の考え方を解説しています。
- 中小製造業向け生産管理システムの費用相場 — 従業員10名から100名規模の中小製造業を対象とした生産管理システムの費用相場の解説。従業員10名から30名で100万円から300万円、30名から50名で200万円から500万円、50名から100名で400万円から1,000万円という規模別の初期費用、クラウド型やオンプレミス型といった提供形態別の費用区分、段階的な導入なら100万円台から着手できること、従業員30名規模の工場が500万円規模のシステムを導入した場合におおむね1年から2年で投資回収できるという試算などを掲載しています。


