


製造業の材料証明書AI照合を導入するとき、最初に考えるべきことはPDFから数値を読む速さではない。購買注文の材質・規格・寸法と、仕入先の証明書、現物のヒート番号・ロット番号が同じ対象を示しているかである。証明書が届いても注文番号が違う、数値は合格だが材料ロットが現物と結び付かない、英語とタイ語の名称だけが違う。このような例外を受入時に止め、責任者が根拠を見て判断できるようにするのが導入の目的だ。本記事は仕入先から届く材料証明書・試験成績書の受領、抽出、注文・仕様・現物との照合、例外処理、受入解放までを扱う。出荷時に自社が顧客へ発行する検査成績書の自動作成とは別の業務である。
結論:AIは証明書の「読取・照合候補」、受入解放は人の責任
AIに任せる範囲は、証明書の形式を判別し、材質、規格、版、試験項目、結果、単位、ヒート番号、発行者を抽出し、購買注文・承認仕様・現物ラベルとの不一致候補を示すところまでである。合否や使用可否をAIが単独で確定する設計は避ける。購買は発注条件と仕入先、品質は試験結果と証明書の妥当性、倉庫は現物とラベル、工程技術は代替材や用途を確認する。最終的な「受入解放」の権限は自社の品質システムで定める。
NISTのAIリスク管理フレームワークは、人とAIの役割・監督を明確にし、システムの用途と限界を文書化することを重視する。これは材料受入の法的義務を定める文書ではないが、AIを審査補助として導入する設計の参考になる。試験値の抽出精度が高くても、証明書と現物を結ぶ識別子が欠けていれば、受入品質の保証にはならない。
| 工程 | AIの仕事 | 人が確定する判断 | 残す証跡 |
|---|---|---|---|
| 書類受領 | 形式分類、重複検出、項目抽出 | 仕入先と原本の確認 | 原本・受領日時・送信元 |
| 注文照合 | 品番、材質、規格、数量などの比較候補 | 契約条件と代替承認 | 注文版と比較結果 |
| 現物照合 | ヒート/ロット/梱包ラベルの対応候補 | 現物と数量の確認 | 写真・スキャン・担当者 |
| 試験結果 | 数値・単位・限度値との差を提示 | 該当規格・試験条件・合否 | 根拠位置・採否理由 |
| 解放 | 未解決例外の一覧を表示 | 隔離、追加照会、条件付き受入、解放 | 承認者・時刻・対象ロット |
「材料証明書」が何を意味するかを先に分ける
現場で「ミルシート」「MTC」「材質証明書」「COA」「COC」と呼ばれるものは同一ではない。含む情報も、第三者や製造者の関与も、注文条件や材料により異なる。対象が鋼材の場合、ISO 10474:2013は発注条件に応じて購入者へ提供される検査文書の種類を定義する。ただし同規格は鋼および鋼製品を対象とする。樹脂、電子部品、化学品、アルミ材を含むあらゆる受入に一律適用してはいけない。適用規格、顧客仕様、注文書の記載をそれぞれ確認する。
ISO 404:2013は、対象となる鋼製品の一般的な技術的納入条件を扱い、注文時に合意した条件や個別の製品・材料規格が異なる場合にはその条件を優先すると説明している。つまり「証明書に規格番号が書いてあるから合格」とは言えない。規格の版、注文時の追加要求、材料の製造経路、試験片の条件まで購買条件に戻って確認する必要がある。
ASME Section IVの鋳鉄・鋳アルミ製ボイラーに関する審査チーム向け品質システムチェックリストには、必要な材料試験報告書や適合証明書の判断責任者、受入検査の担当者、不適合材料の扱いを確認する項目がある。これはその種類のボイラーを対象とする審査資料の一例であり、圧力容器全般や一般工場へそのまま義務として転用しない。本記事では、役割と例外処理をRFPで明示する参考として使う。
対象業務を「書類が届く」から「使ってよい」に分解する
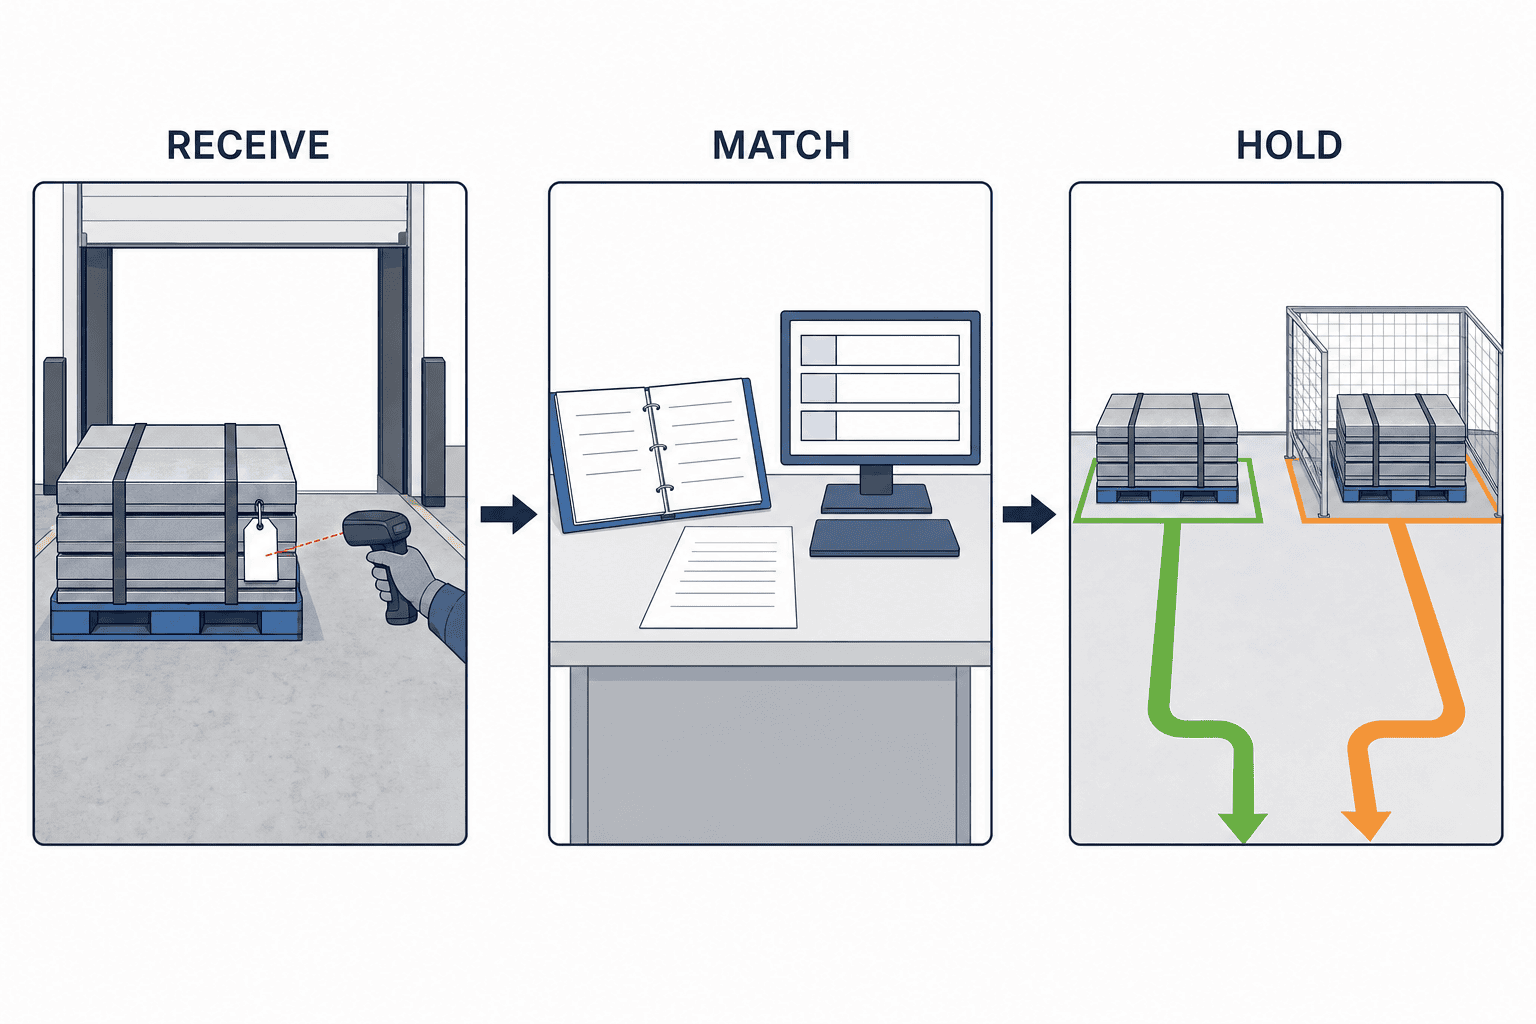
仕入先からメールでPDFが届き、購買担当が共有フォルダへ置いた時点では材料はまだ使えない。受入業務を分けると、①文書受領、②発注・仕様との照合、③現物と識別子の照合、④試験結果と要求値の判定、⑤不足・不一致の是正、⑥権限者の解放、⑦倉庫・製造への状態連携となる。各段階に状態を持たせ、未解決のまま後工程が始まらないようにする。
受領時には書類の種類、発行者、発行日、注文番号、品番、ヒート/ロット、ページ数、改訂版を登録する。PDFだけを保存する運用では、同じ材料の再送版や差し替え版が混ざる。ファイルのハッシュや送信履歴を用いて重複候補を示し、どれを有効な原本とするかは担当者が決める。電子署名や送信経路の確認が必要な品目では、その要件も仕様に入れる。AIの文字認識は証明書の真正性を保証しない。
注文照合では、購買注文の行番号まで固定する。一つの発注書に同じ品番が複数行ある場合、品番だけでは割付先が定まらない。受領数量が複数のヒートに分かれる場合は、証明書単位、ヒート単位、入荷ロット単位の関係を明示する。逆に一つのヒートが複数入荷に分かれることもある。システムがこれを一対一と決め打ちすると、在庫と製造履歴のトレーサビリティが壊れる。
最低限そろえるマスターデータと識別子
照合の主役はAIモデルよりも識別子である。購買注文番号・行番号、仕入先ID、品番と版、材料仕様の番号と版、ヒート/溶鋼番号、製造ロット、入荷ロット、梱包単位、現物ラベル、保管場所をどう結ぶか決める。材質名に同義語があっても、規格番号やグレードが違えば同一材料として扱えない。別言語の名称を正規化するときも、辞書の対応関係と承認者を持たせる。
「ヒート番号」は鋼材で重要だが、すべての材料に同じキーを要求するのは誤りである。樹脂や化学品ならバッチ番号、電子部品なら製造ロットやデートコードなど、品目クラスごとに必要な識別子を定義する。番号の桁落ち、先頭ゼロ、ハイフン、Oと0、Iと1を文字列として扱い、自動的に削らない。OCRが不確かな文字には信頼度と画像上の位置を表示し、現物ラベルの写真と照らす。
| キー | 照合する相手 | 典型的な不一致 | 対応 |
|---|---|---|---|
| 注文番号・行 | 証明書、受入登録 | 旧注文や別行の証明書 | 購買が確認する |
| 品番・仕様版 | 証明書、承認仕様 | 図面改訂前のグレード | 工程技術・品質へ送る |
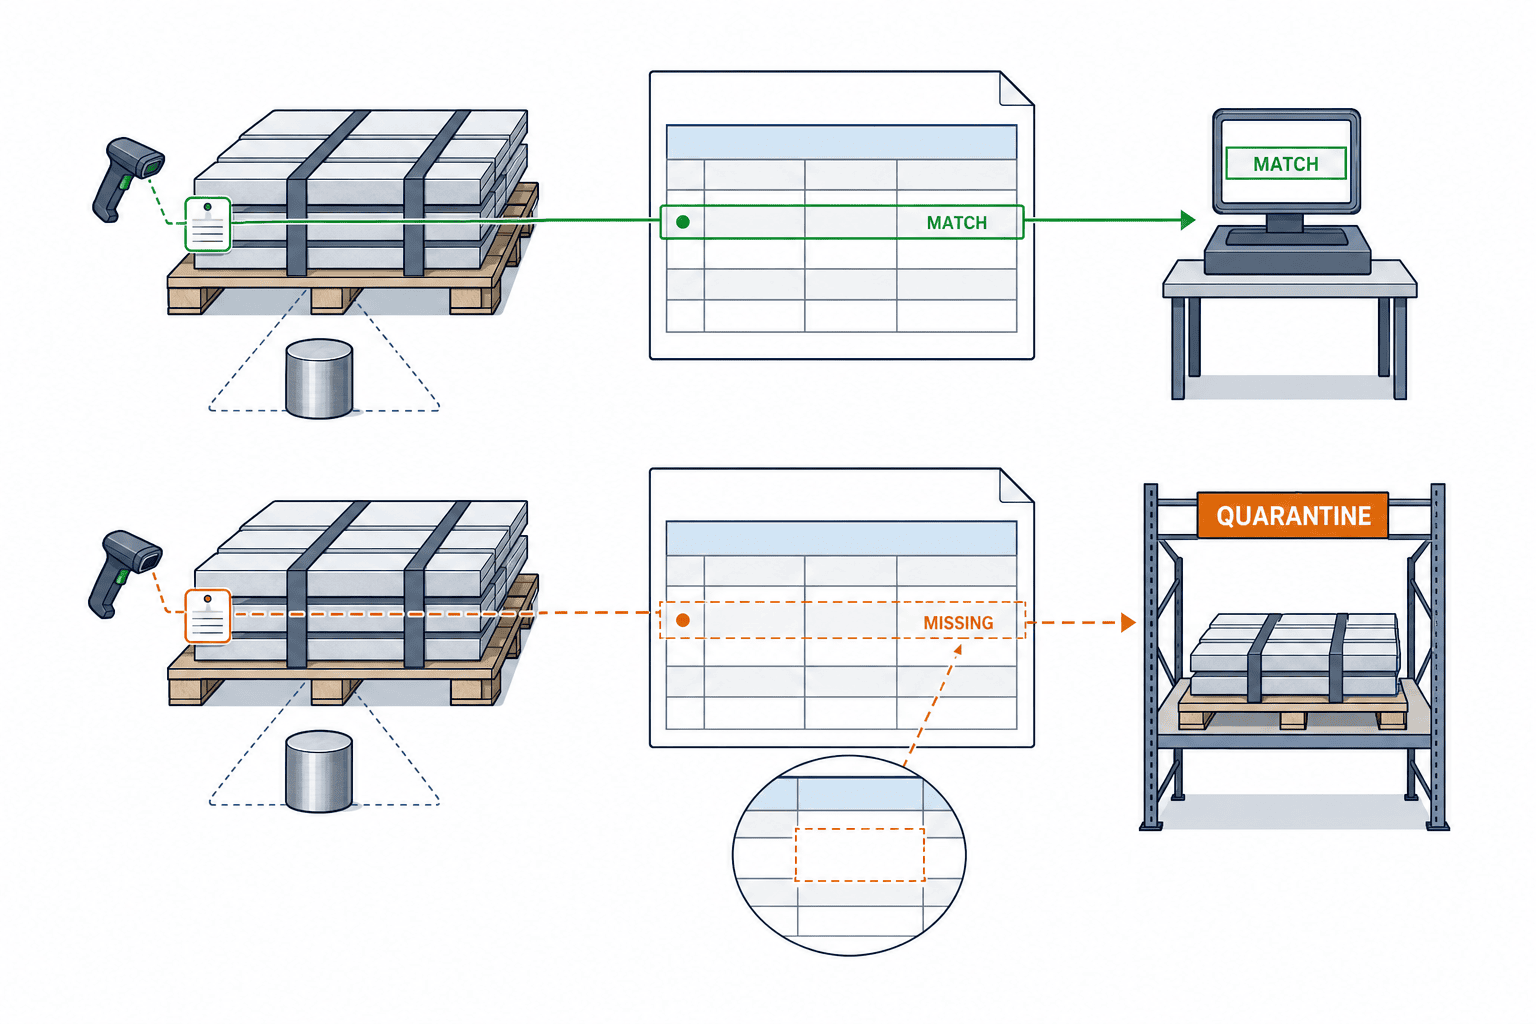
| ヒート/ロット | 証明書、現物ラベル | 証明書はA、現物はB | 隔離し仕入先に確認 |
| 試験項目 | 注文要求、証明書 | 必須項目の欠落 | 品質が追加証跡を要求 |
| 数値・単位 | 仕様の限度値 | 単位換算や小数点の疑義 | 原本で再確認する |
| 数量・梱包 | 入荷伝票、現物 | 一部梱包だけ別ロット | 梱包ごとに分ける |
AIが読める範囲と、読めないときの止め方
仕入先証明書は様式が統一されていない。スキャンPDF、表の結合セル、手書きのヒート番号、複数言語、付属ページの試験条件、画像として貼られた署名が混在する。AIとOCRは項目抽出を助けるが、読めなかった情報を推測で埋めてはいけない。抽出結果には原本ページ、表の行列、画像の座標を残し、担当者が原本へ戻れるようにする。
特に危険なのは「空欄」と「ゼロ」と「不検出」を同一視することだ。証明書に試験値が無いなら欠落、値0なら測定結果、NDなどの表記は試験方法と検出限界を確認する対象である。AIが正しそうな値を補完しても、受入判断には使わない。単位変換も元値・単位・換算式・表示桁を並べ、要求値と比較する。桁の丸め方が合否を変える境界値は自動解放しない。
読み取り信頼度は「合否確率」ではない。文字を高確度で読めても、その数字が別品番の行に属する可能性がある。逆に文字認識が不確かでも、担当者が原本で確認すれば処理できる。RFPではモデルの平均正解率に加え、未読・曖昧・複数候補を例外キューへ確実に送れることを重視する。
注文・仕様・証明書・現物の四者照合
書類だけで照合を閉じない。注文書には購買が求めた材質・寸法・規格、承認仕様には技術的な受入限度、証明書には仕入先の試験結果、現物にはラベルと実際の数量がある。四者のどこかが欠ければ「一致」の意味は弱くなる。例えば証明書のヒート番号と注文品番が一致しても、現物のラベルが読めなければその箱が当該証明書の材料か判断できない。
最初のルールは確定的に比較できる項目から作る。注文番号、品番、規格版、ヒート/ロット、数量、必須試験項目、数値と単位は、正規化ルールを明示して突き合わせる。AIは異なる様式の情報を抽出し、表記ゆれ候補を提案する。規格の同等性、代替材の可否、試験方法の変更をAIの類似度だけで承認しない。承認済みの代替表があれば、その版と条件に基づいて判定する。
一つの例外が見つかったときは、書類全体を「不合格」とする前に処置種別を分ける。転記ミスなら仕入先の訂正文書、試験欠落なら追加試験、現物ラベル不明なら隔離と識別、仕様違いなら返品または技術承認が必要かもしれない。条件付き受入は事前に権限、用途制限、期限、追跡方法を規定した場合だけ認める。AIが例外に対して勝手に条件付き合格を提案し、そのまま在庫状態を書き換えない。
既存の受入検査そのものの状態管理はタイ工場の入荷・受入検査システムで詳しく扱う。本記事では、そこへ渡す前の仕入先証明書と現物の対応付けに重点を置く。
例外キューを運用の中心に置く
「AI照合率95%」より、残る5%を誰が何時間以内に扱うかが業務価値を決める。例外キューには重大度、対象入荷、仕入先、注文行、ロット、未解決項目、原本上の位置、現物写真、次の担当者、期限を表示する。購買・品質・倉庫が同じ例外を別々のメールで処理しないよう、一件のケースIDにコメントと判断を集める。
優先順位はリスクに応じて決める。識別子が現物と一致しない、必須試験が欠ける、規格版が違う、限度値の境界にあるものは、単なる住所表記の差より先に見る。自動処理する場合でも、「未解決の例外が残る限り製造へ解放しない」というゲートは確定的な業務ルールで実装する。倉庫の在庫状態とMESの投入可否に同じ状態が反映されるかも確認する。
原因分析も役立つ。特定仕入先だけヒート番号の位置が毎回違うなら、OCR学習を増やす前に証明書の送付様式を合意する方が早いかもしれない。注文の規格版が古いなら購買マスターが原因である。AIの抽出ミス、仕入先書類の不足、自社マスターの不整合、現物ラベルの欠陥を区別して改善する。
多言語の受入現場で意味を揃える
タイ工場では、日本語の購買仕様、英語の仕入先証明書、タイ語の倉庫画面が同時に存在することがある。品番やヒート番号は翻訳せず、名称や判定理由だけを適切に表示する。単位と小数点記号は言語設定で表示が変わり得るため、原本値と標準化した比較値を併記する。判定画面では「受領」「検査中」「隔離」「解放」「条件付き解放」「返品」の意味を各言語で固定し、同じ状態コードを使う。
「approved」を単純に「受領済み」と訳すと、書類承認と在庫解放が混同される。文書の妥当性確認と現物の受入解放は別の状態にする。日本本社が遠隔で技術判断し、タイ拠点が現物を管理するなら、両者の承認範囲を明示する。英語だけ読める品質担当に例外が集中する運用も避けたい。原本の英語を残しつつ、現場担当には自言語の短い理由、原文の該当箇所、求められる次の行動を見せる。
ロットを製造履歴までつなぐ
受入解放で終わらず、どの入荷ロットがどの製造指図・製品ロットへ使われたかを辿れるようにする。証明書ID、ヒート/ロット、入荷ロット、保管場所、払い出し、製造指図を関係付け、後から材料不適合が判明したときに影響範囲を抽出する。NISTはサプライチェーンデータの信頼性とトレーサビリティに関する研究で、デジタル署名などを用いた真正性と追跡の考え方を示している。具体的な方式は既存ERP/MESと仕入先の能力に合わせて選べばよい。
一つの証明書に複数ロット、または一つのロットに追加証明書が付く場合もある。証明書と入荷を一対一でしか管理できない設計は避ける。返品・再入荷、ロットの分割・混合、加工委託先への移動を含めてデータモデルを設計する。紙の証明書が残る場合も、スキャンだけでなく現物識別との対応が必要だ。
トレーサビリティの連携先としてERPの購買・在庫、MESの製造実績、QMSの不適合管理を検討する。ただし全システムを一度に入れ替える必要はない。最初の対象品目で、証明書から製造投入までの識別子がつながる最小限の連携を実装する。後で対象を増やせるよう、品番、ロット、状態コード、時刻の定義を共通化する。
ロットの分割・統合の追跡は仕掛品ロットの分割・統合管理と連続する。ただし、入荷時点の証明書IDとヒート/ロットの関係は、製造へ払い出す前に確定しておく必要がある。
真正性・偽造・改ざんをどう扱うか
AIが文字を正しく抽出しても、その証明書が仕入先の正規発行物かは別問題である。メール添付の送信元、発行者、再送履歴、電子署名、仕入先ポータルの記録を確認し、重要材料では必要な真正性チェックを決める。QRコードが印刷されていても、遷移先が正規かどうかは別途確認する。画像やPDFの見た目だけで信頼性を断定しない。
原本と抽出値は両方保存し、誰がいつ何を訂正したか履歴を残す。OCR訂正を原本の書換えとして扱わない。仕入先から訂正版が来たら、旧版を消さず、訂正理由と新旧の関係を記録する。出所不明の書類をAIに読み込ませて「合格」と表示する前に、仕入先の承認状態と注文の一致を確かめる。真正性に疑義がある場合の解放権限は通常の転記ミスより厳しくする。
RFPでは何を要求すべきか
調達仕様に「材料証明書をAIで自動照合」と一行だけ書くと、ベンダーごとに対象と前提が変わる。対象材料、仕入先数、証明書の種類、月間件数、言語、スキャン品質、注文・仕様・在庫のシステム、現物ラベル方式、解放権限、監査要件を提示する。実際の証明書は機密と契約を確認したうえで匿名化し、異常例も含めて候補ベンダーへ渡す。
| RFP項目 | 提案に求める回答 |
|---|---|
| 入力と抽出 | PDF・画像・複数ページ・表・手書きの対応範囲、未読の表示方法 |
| 照合 | 注文行、仕様版、ヒート/ロット、現物ラベル、試験値の比較方法 |
| 例外 | 不一致の重大度、担当者、期限、隔離・再確認・解放のワークフロー |
| 判断権限 | 誰が原本訂正、条件付き受入、返品、解放を決めるか |
| 連携 | ERP、MES、QMS、倉庫端末の状態・識別子・再送時の冪等性 |
| 証跡 | 原本、抽出値、訂正、判定理由、承認、現物写真の履歴と出力 |
| セキュリティ | 顧客・仕入先情報の保存先、外部AI送信、学習利用、アクセス権 |
| 費用 | 文書数・ページ数・仕入先様式・利用者・連携・保守の課金条件 |
同じ価格でも、初期に必要な証明書様式の学習、注文マスターの整備、仕入先への様式依頼、現物ラベルの標準化、例外ワークフローの設定で実総額は変わる。「AI精度○%」だけで選ばず、未読を止める力、担当者が原本へ戻れる画面、導入後の新様式への対応を比べる。
FAT・SATの受入試験を先に決める
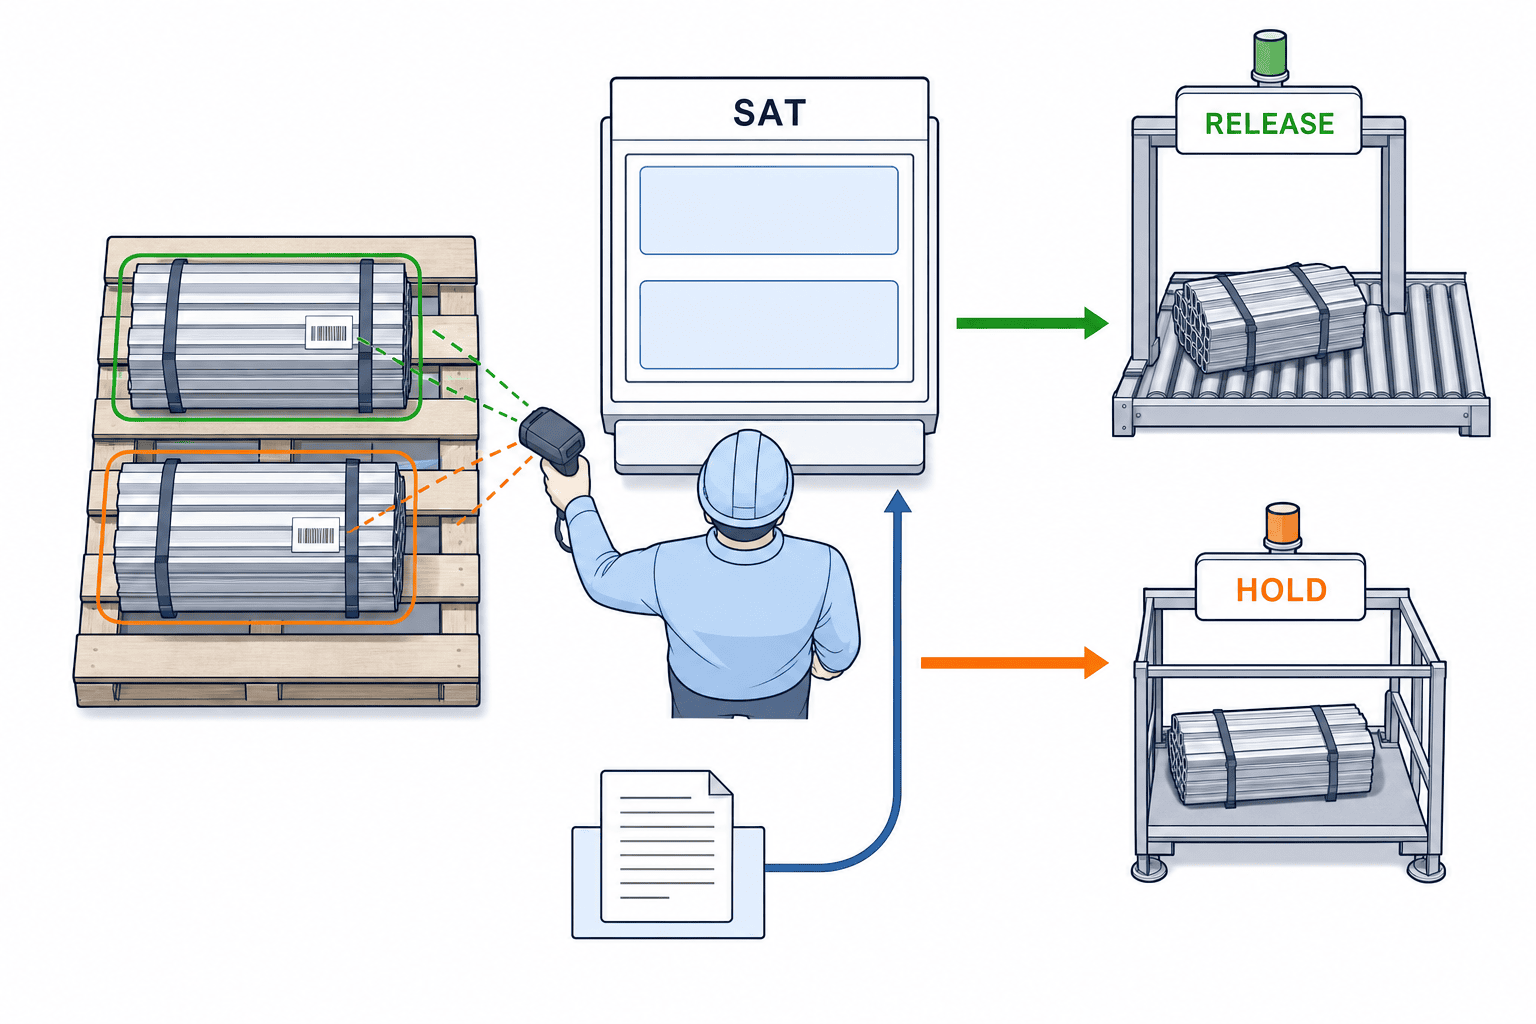
FATは主にベンダー側環境で抽出と業務ルールを確認し、SATは実際の受入場所、現物ラベル、ERP/MES連携で確認する段階として使う。呼称や契約上の位置付けは案件ごとに決める。正解データは現場の品質担当が事前に作り、正常例だけでなく例外例を十分に含める。平均抽出精度と、重大な不一致を通してしまう率は別々に評価する。
FATには少なくとも、同一品番の別注文、ヒート番号の1文字違い、先頭ゼロ、小数点と単位、境界値、複数ページの試験値、複数ヒートを一枚に記載、試験項目欠落、旧仕様版、コピーの再送、読めないスキャン、訂正版を含める。AIが確信できない場合は「未読」や「要確認」と表示するか、根拠位置を示せるかを確認する。合否判定に使う規格値は承認済み仕様の版から取り、モデルの知識だけで補完しない。
SATでは実物の梱包ラベルをスキャンし、注文行と入荷ロットを登録し、隔離から解放までを夜勤を含む現場の担当者で試す。ERPで受入済みでもMESで投入禁止のまま、あるいは逆になる状態不整合を試験する。ネットワーク断、権限のない解放、訂正版受領、返品・再入荷、ロット分割、製造投入後の遡及調査も確認する。失敗時に誤って「使用可」へ倒れないことを受入条件にする。
費用対効果は「読取時間」だけで測らない
書類の入力時間が短くなっても、現物と証明書が紐付かないまま材料が製造へ流れれば成果はない。初期導入では、受入一件あたりの処理時間、例外対応時間、未読率、試験値の転記訂正、誤ロット紐付け、隔離から解放までの時間、影響ロットを追跡する所要時間を現状と比較する。計測対象は品目クラスと仕入先様式で分ける。単純な様式だけで高い自動化率を出しても、重要材料の実務を代表しない。
ROIの計算では、AI使用料に加えてマスター整備、仕入先様式の調整、ERP/MES接続、品質担当のレビュー、運用保守を含める。効果には入力工数だけでなく、入荷滞留の短縮、手戻り調査の減少、トレーサビリティ改善を含めるが、未検証の不良削減率を宣伝値から転記しない。PoCで実測できる指標と、導入後にしか測れない指標を分けて合意する。
調達時には、失敗の費用も明示しておく。証明書が不足した材料を誤って投入した場合、単に書類を取り寄せれば済むとは限らない。投入した仕掛品や完成品を調べ、どの時点でどのヒートを使ったかを追い、顧客への説明が必要になることもある。逆に、疑わしい材料をすべて長時間隔離すると、正しく使える材料の供給が遅れて生産が止まる。したがって「誤って通す」ことと「不必要に止める」ことの両方をPoCで測り、重要度に応じて運用条件を決める。
改善の責任者も分ける。AIが数字を読み間違えたら抽出設定と検証データを見直す。仕入先が必要な試験項目を書かなかったら、購買仕様と送付様式を改める。現物ラベルが証明書と結び付かないなら、倉庫と仕入先のラベル運用を直す。注文書の仕様版が古いなら、購買マスターの改訂フローを修正する。同じ「AIが照合できなかった」という結果でも、対策は異なる。原因を一つにまとめないことが、運用コストを下げる近道になる。
一工程・一材料群で始める導入順序
最初は証明書が一定量届き、要求項目が明確で、ヒート/ロットが現物に表示される材料群を選ぶ。受入の現状を観察し、誰が何を見て解放しているかを記録する。次に過去の正常例と不一致例を集め、注文・仕様・現物との対応を正解データにする。抽出だけのPoCではなく、例外キューと人の解放まで一件の流れを試す。
第二段階で仕入先の異なる様式とスキャン品質を増やす。第三段階でERPの注文行、倉庫の入荷ロット、QMSの不適合、MESの投入状態を結ぶ。第四段階で樹脂や化学品など別材料へ広げるなら、鋼材のヒート番号やISO 10474をそのままコピーせず、品目別の要求事項を定義し直す。最後に仕入先へ、必須項目と電子的な送付形式を共有し、例外そのものを減らす。
具体例:一枚の証明書で二つのヒートが届いた場合
ある鋼材の入荷で、購買注文には品番と総数量が一行、仕入先のPDFにはヒートH-AとH-Bの試験結果が別表、現物は二つのパレットに分かれているとする。AIが証明書から総数量だけを抽出し、品番一致を表示しても受入は終わらない。倉庫担当は各パレットのラベルを読み、H-A・H-Bそれぞれの数量と入荷ロットを記録する。品質担当は証明書の各ヒートの試験結果を、注文時に有効だった仕様版と照合する。二つを一つの「合格ロット」にまとめてしまうと、後でH-Bだけに不適合が判明したとき影響範囲を切り出せない。
H-Aの試験項目は揃い、H-Bで一項目が判読不能なら、H-Aだけを解放できるかどうかは、注文・現物の分離と自社の権限規定による。AIが総数量の半分を自動で合格に振り分けてはいけない。品質担当はH-Bを隔離し、仕入先へ読み取れる訂正版または追加証跡を要求する。受領した訂正版は元PDFに上書きせず、発行者、発行日、対象ヒート、変更箇所を記録する。H-Aが製造へ払い出された場合も、後から証明書と承認履歴に戻れるようにする。
別の例として、証明書の規格記号は注文と似ているが末尾の版年が違うことがある。AIは類似度が高いと判断するかもしれないが、規格改訂で試験方法や限度値が変わっていれば見過ごせない。注文で指定した版、契約上許された代替、承認済み技術判断を確認し、同等性が未承認なら例外として保留する。この種の曖昧さを「AIの自信が高い」で通さず、判断者と根拠を残す設計が実務を支える。
証明書の受領から解放まで、画面と責任をどう分けるか
倉庫画面には入荷予定、注文行、現物ラベル、数量、現在状態、隔離場所を優先して表示する。品質画面には証明書の原本と抽出値、仕様版、試験値、単位、欠落、例外理由を並べる。購買画面には仕入先への照会内容、返信期限、訂正版の受領を表示する。全員に同じ長いPDF一覧を見せるより、判断に必要な情報を役割ごとに整理する方が誤操作を減らせる。
状態遷移も明確にする。例えば「入荷登録→書類待ち→照合中→例外確認→解放または隔離・返品」とし、品質が未承認なのに倉庫操作だけで使用可能にならないようにする。一時的なネットワーク断でERPと倉庫端末の状態が食い違った場合は、安全側の状態を維持し、再同期後に履歴を突き合わせる。誰かが手動で例外を閉じる場合も、理由と権限を記録する。
製造投入時の最終ゲートでは、製造指図が要求する材料と、払い出そうとする入荷ロットの状態を再確認する。受入時に正しく判定していても、その後に訂正版の撤回、仕入先からの品質通知、社内不適合で状態が変わることがある。照合AIの処理を一回の書類入力で終わらせず、在庫状態の更新と現場の投入可否をつなぐ。ここまで試験して初めて「受入を速くした」と「誤使用を防いだ」を同時に評価できる。
よくある質問
材料証明書AI照合だけで受入検査をなくせますか?
できない。AIが支援するのは書類の読取と照合候補であり、現物の識別、数量、必要な外観・寸法・追加試験、品質の最終判断は別に残る。品目や顧客要求に応じた受入検査計画を先に確認する。書類と現物が結び付かない場合は、証明書の数値が良くても解放しない。
ミルシートがあれば鋼材は自動的に合格ですか?
自動的には合格しない。注文条件、適用規格と版、必要な検査文書の種類、試験項目と結果、ヒート番号と現物の対応を確認する。ISO 10474は鋼材の検査文書の種類を定める資料であり、個々の材料が発注条件に適合するかをAIに代わって判定するものではない。
OCRの信頼度が高ければ人の確認を省けますか?
信頼度は文字認識の参考で、注文や現物との関係、証明書の真正性、試験条件の妥当性を保証しない。低リスクで一致条件が明確な項目のレビューを簡略化する余地はあるが、例外と重大材料の解放権限は品質システムに沿って定義する。未読や複数候補は人へ回す。
証明書が英語で、現場がタイ語でも使えますか?
使えるが、数値・単位・識別子を翻訳で変えないことが前提となる。状態と次の行動はタイ語で示し、原文の該当箇所へ戻れる画面を用意する。日本語・英語・タイ語の材質名称を同義語辞書でつなぐ場合も、規格とグレードまで同一と決め付けない。
最初から全材料・全仕入先を対象にすべきですか?
まず一材料群で、正常例だけでなく例外を含めて業務を通す方が評価しやすい。材料別の識別子、証明書、試験方法が違うため、鋼材で作ったルールを樹脂や電子部品へそのまま適用しない。対象拡大の条件をFAT/SATの結果で決める。
まとめ
材料証明書のAI照合は、PDFの文字を表へ写すだけの案件ではない。注文行、承認仕様、仕入先証明書、現物のヒート/ロットを同じ受入ケースで結び、不一致を例外キューへ送り、人が解放する。証明書の種類と適用規格は材料ごとに確認し、AIが読めない箇所や真正性の疑義を「合格」に変えない。RFPとFAT/SATに、原本への根拠、識別子の一致、失敗時の停止、ERP/MESへの状態反映、製造履歴までの追跡を入れることが導入の要点である。
タイ工場で材料群を一つ選び、仕入先証明書と購買注文、現物ラベルの照合を試す段階でもご相談いただけます。現在の受入フローを起点に、RFPの範囲とFAT/SATの受入条件を一緒に整理したい場合は、TOMAS TECHへお問い合わせください。
参考情報
- ISO 10474:2013, Steel and steel products — Inspection documents — 鋼・鋼製品に関する検査文書の種類。ほかの材料へ一律適用しない。
- ISO 404:2013, Steel and steel products — General technical delivery requirements — 対象鋼製品の一般的納入条件と注文条件の関係。
- ASME, Quality System Review Checklist — ASME Section IVの鋳鉄・鋳アルミ製ボイラー向け審査チーム資料。材料文書・受入担当・不適合処理の確認例。
- NIST AI RMF Core — AIの用途、限界、人の監督を設計する参考。
- NIST, Trustworthiness and Traceability of Supply Chain Data — サプライチェーンデータの真正性・追跡に関する研究。
- ISO/TC 176, Guidance on documented information for ISO 9001:2015 — 品質システムの文書化した情報の管理に関する参考。


